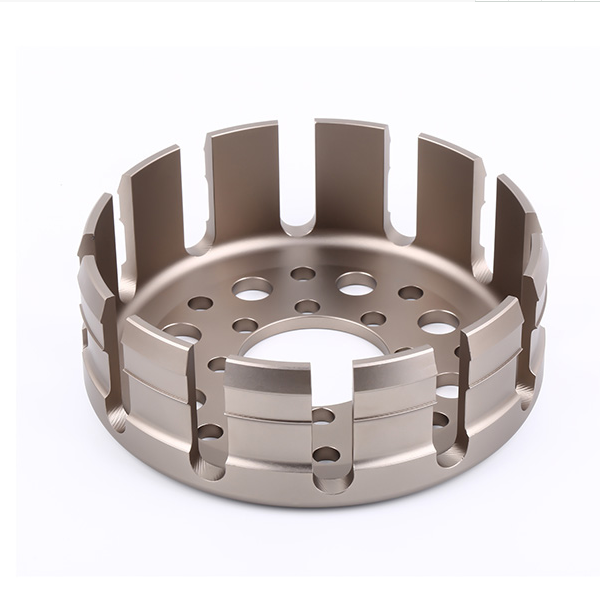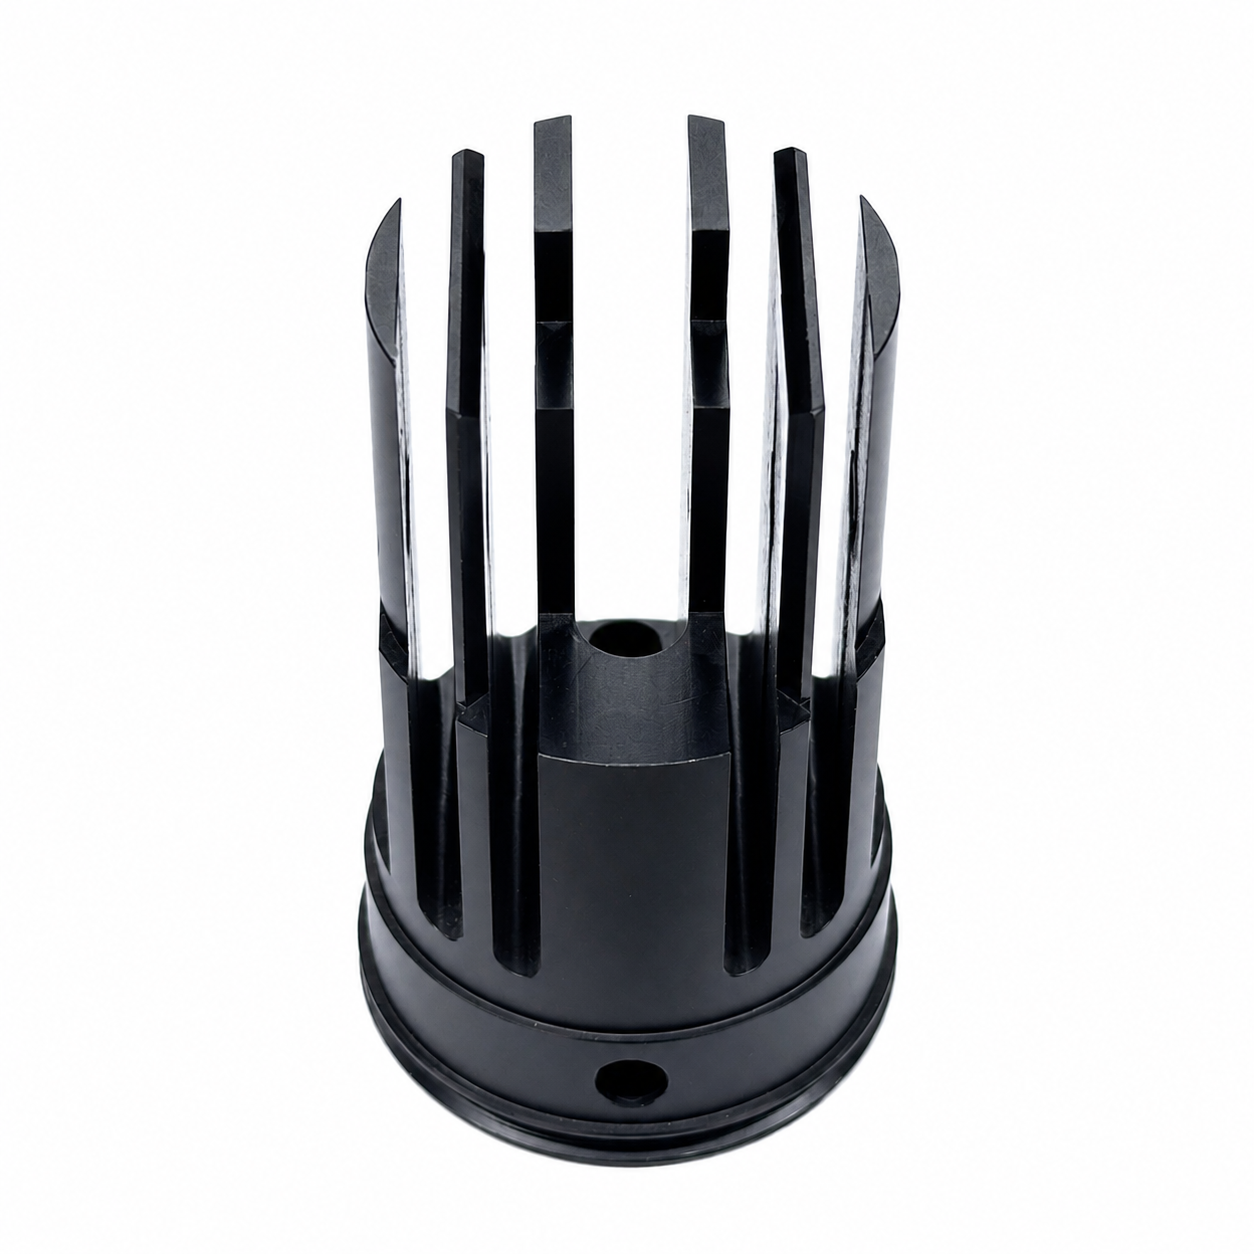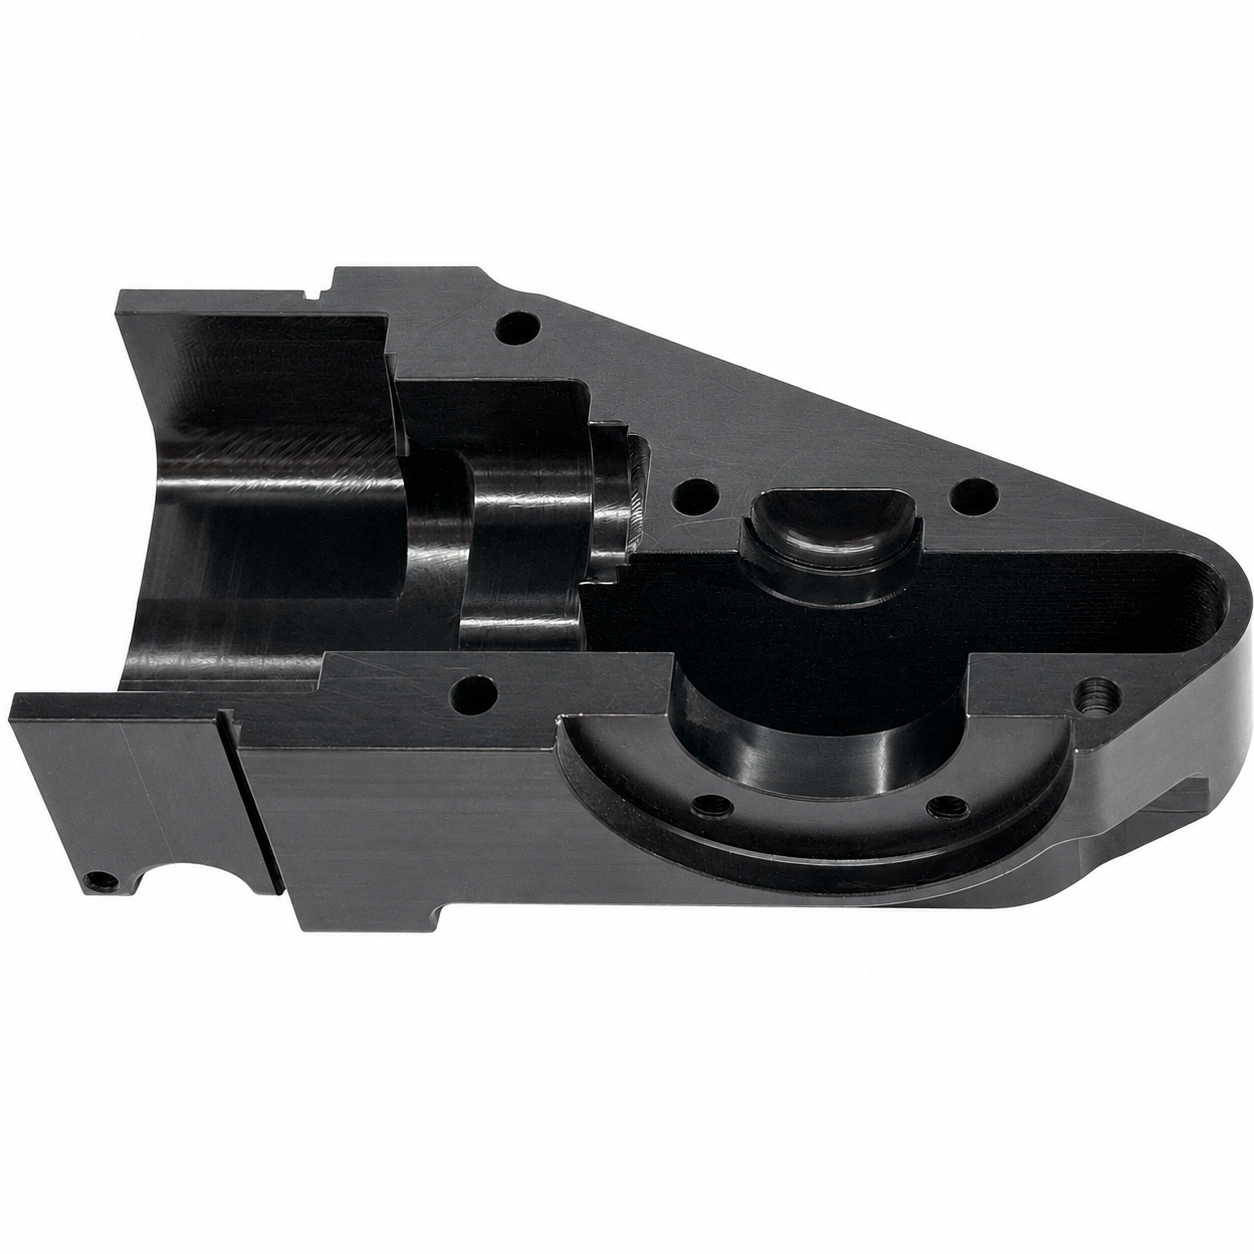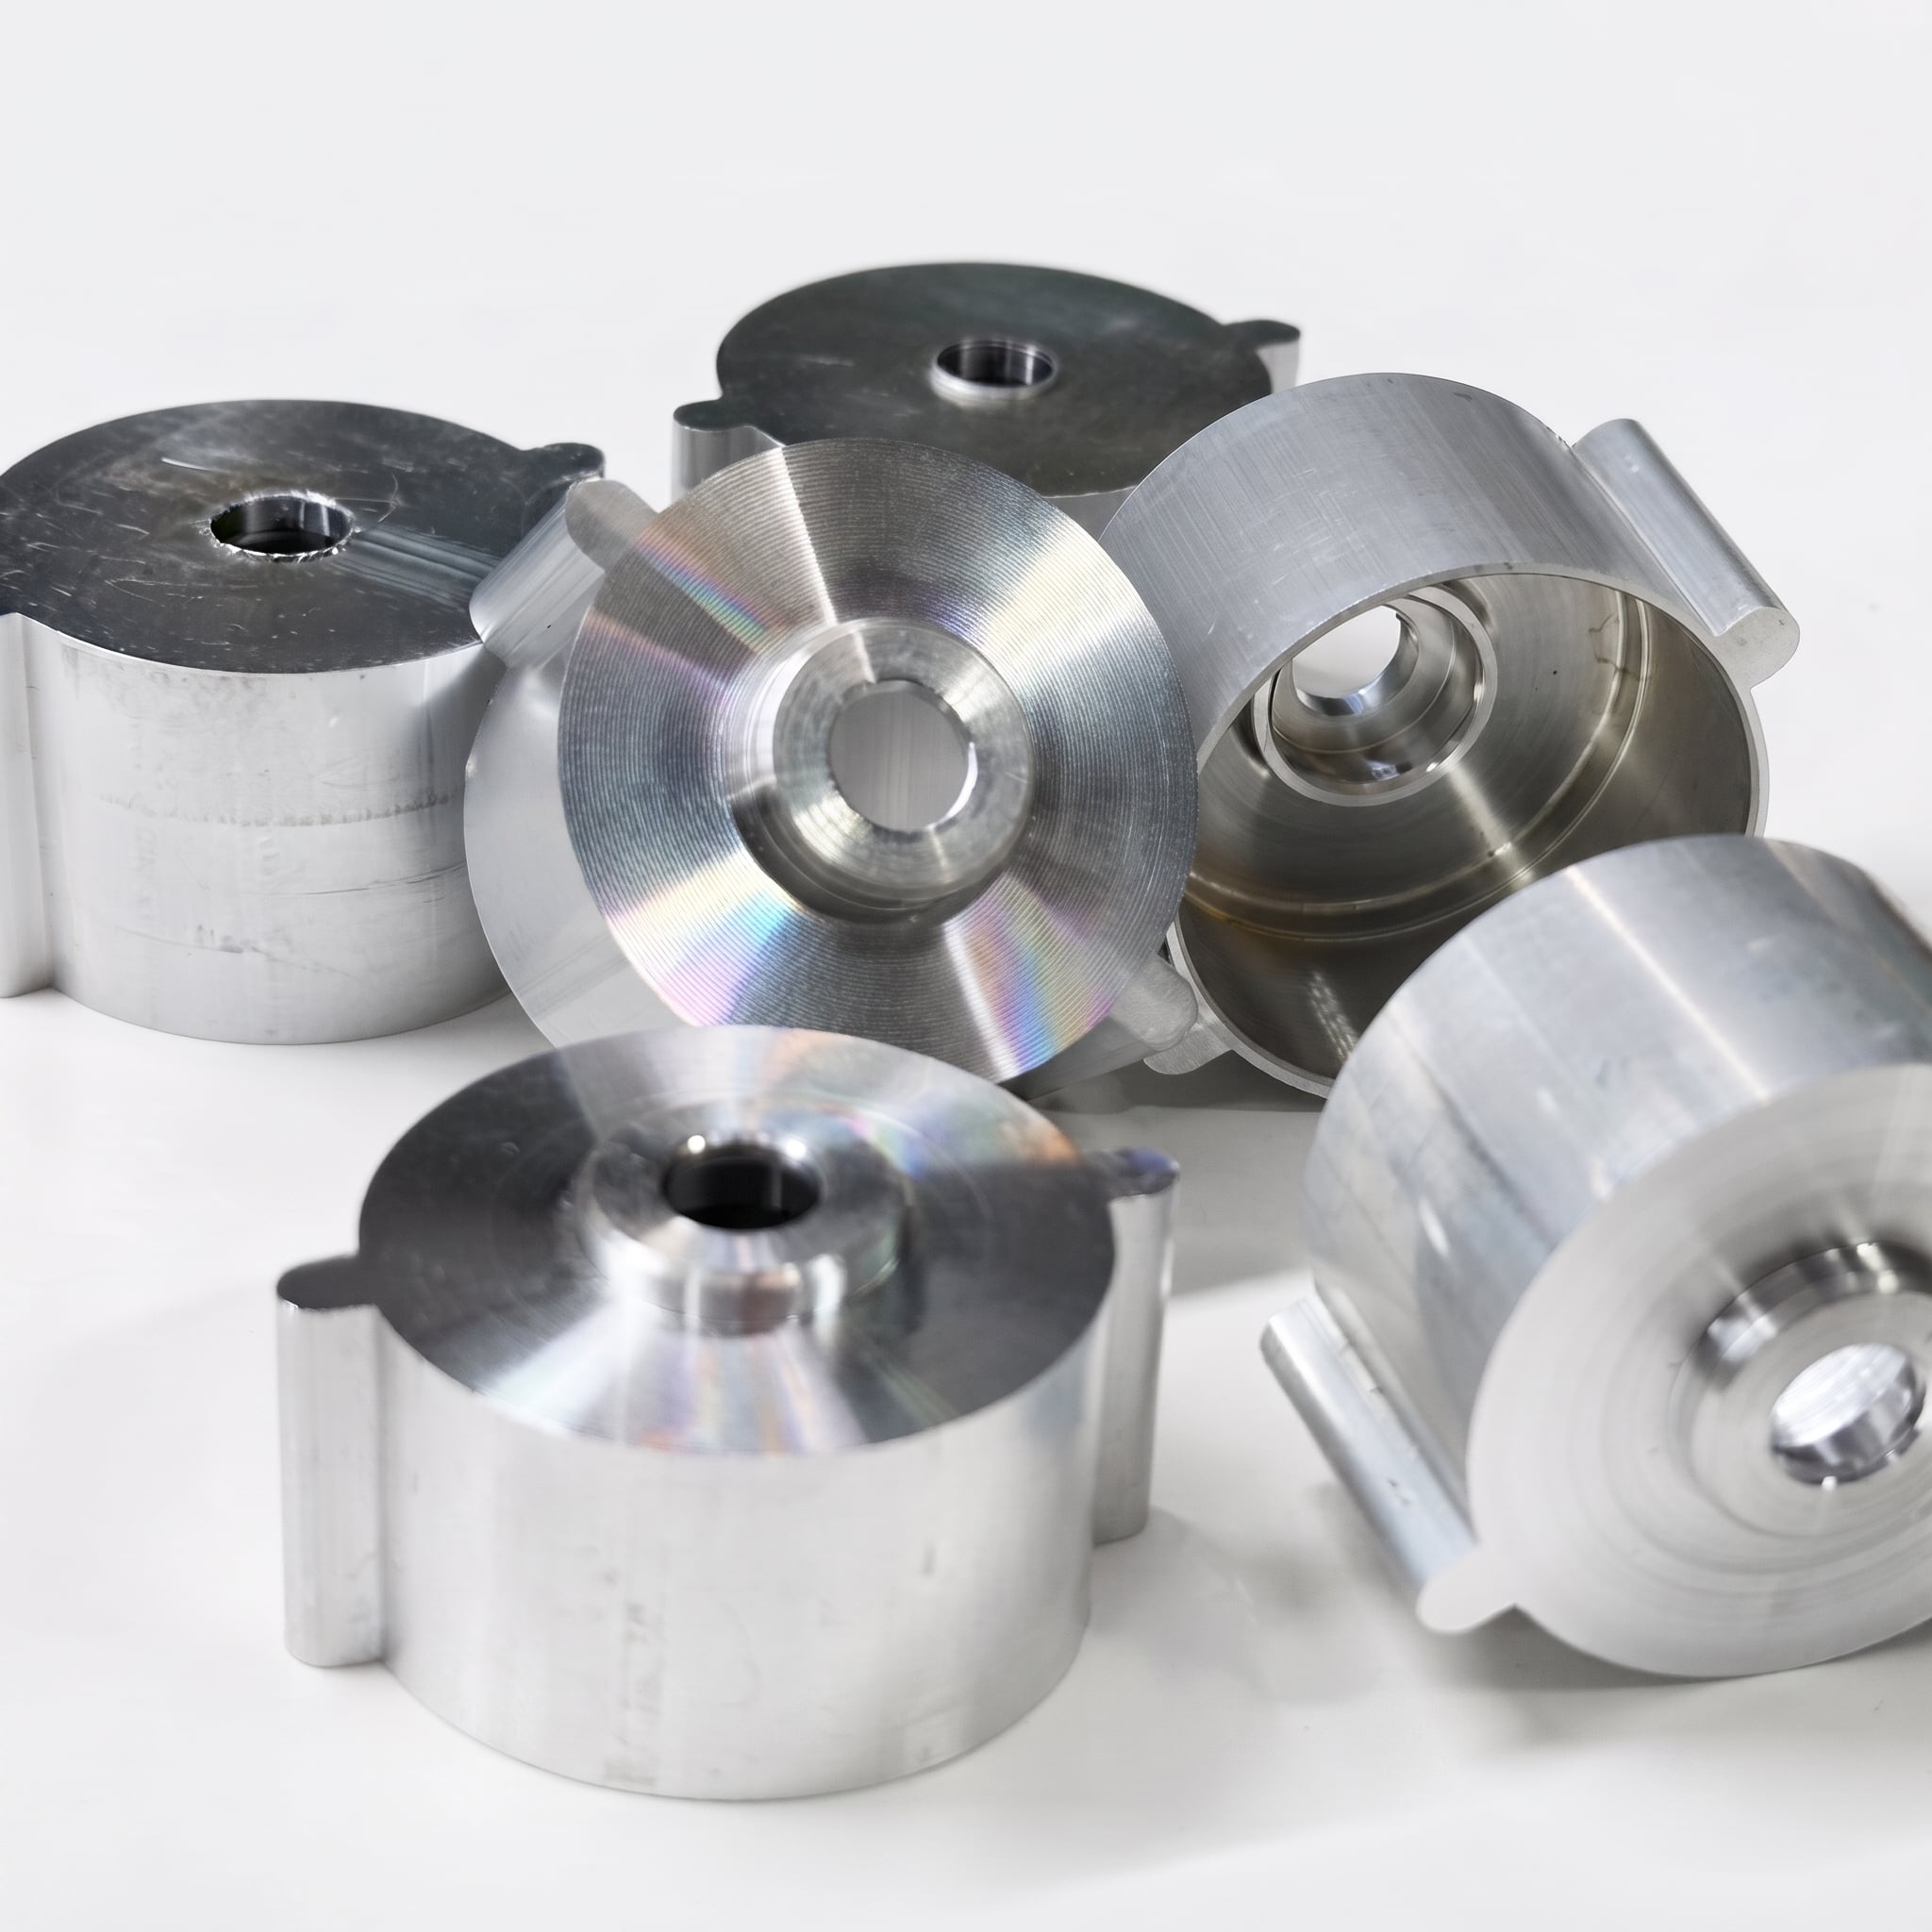
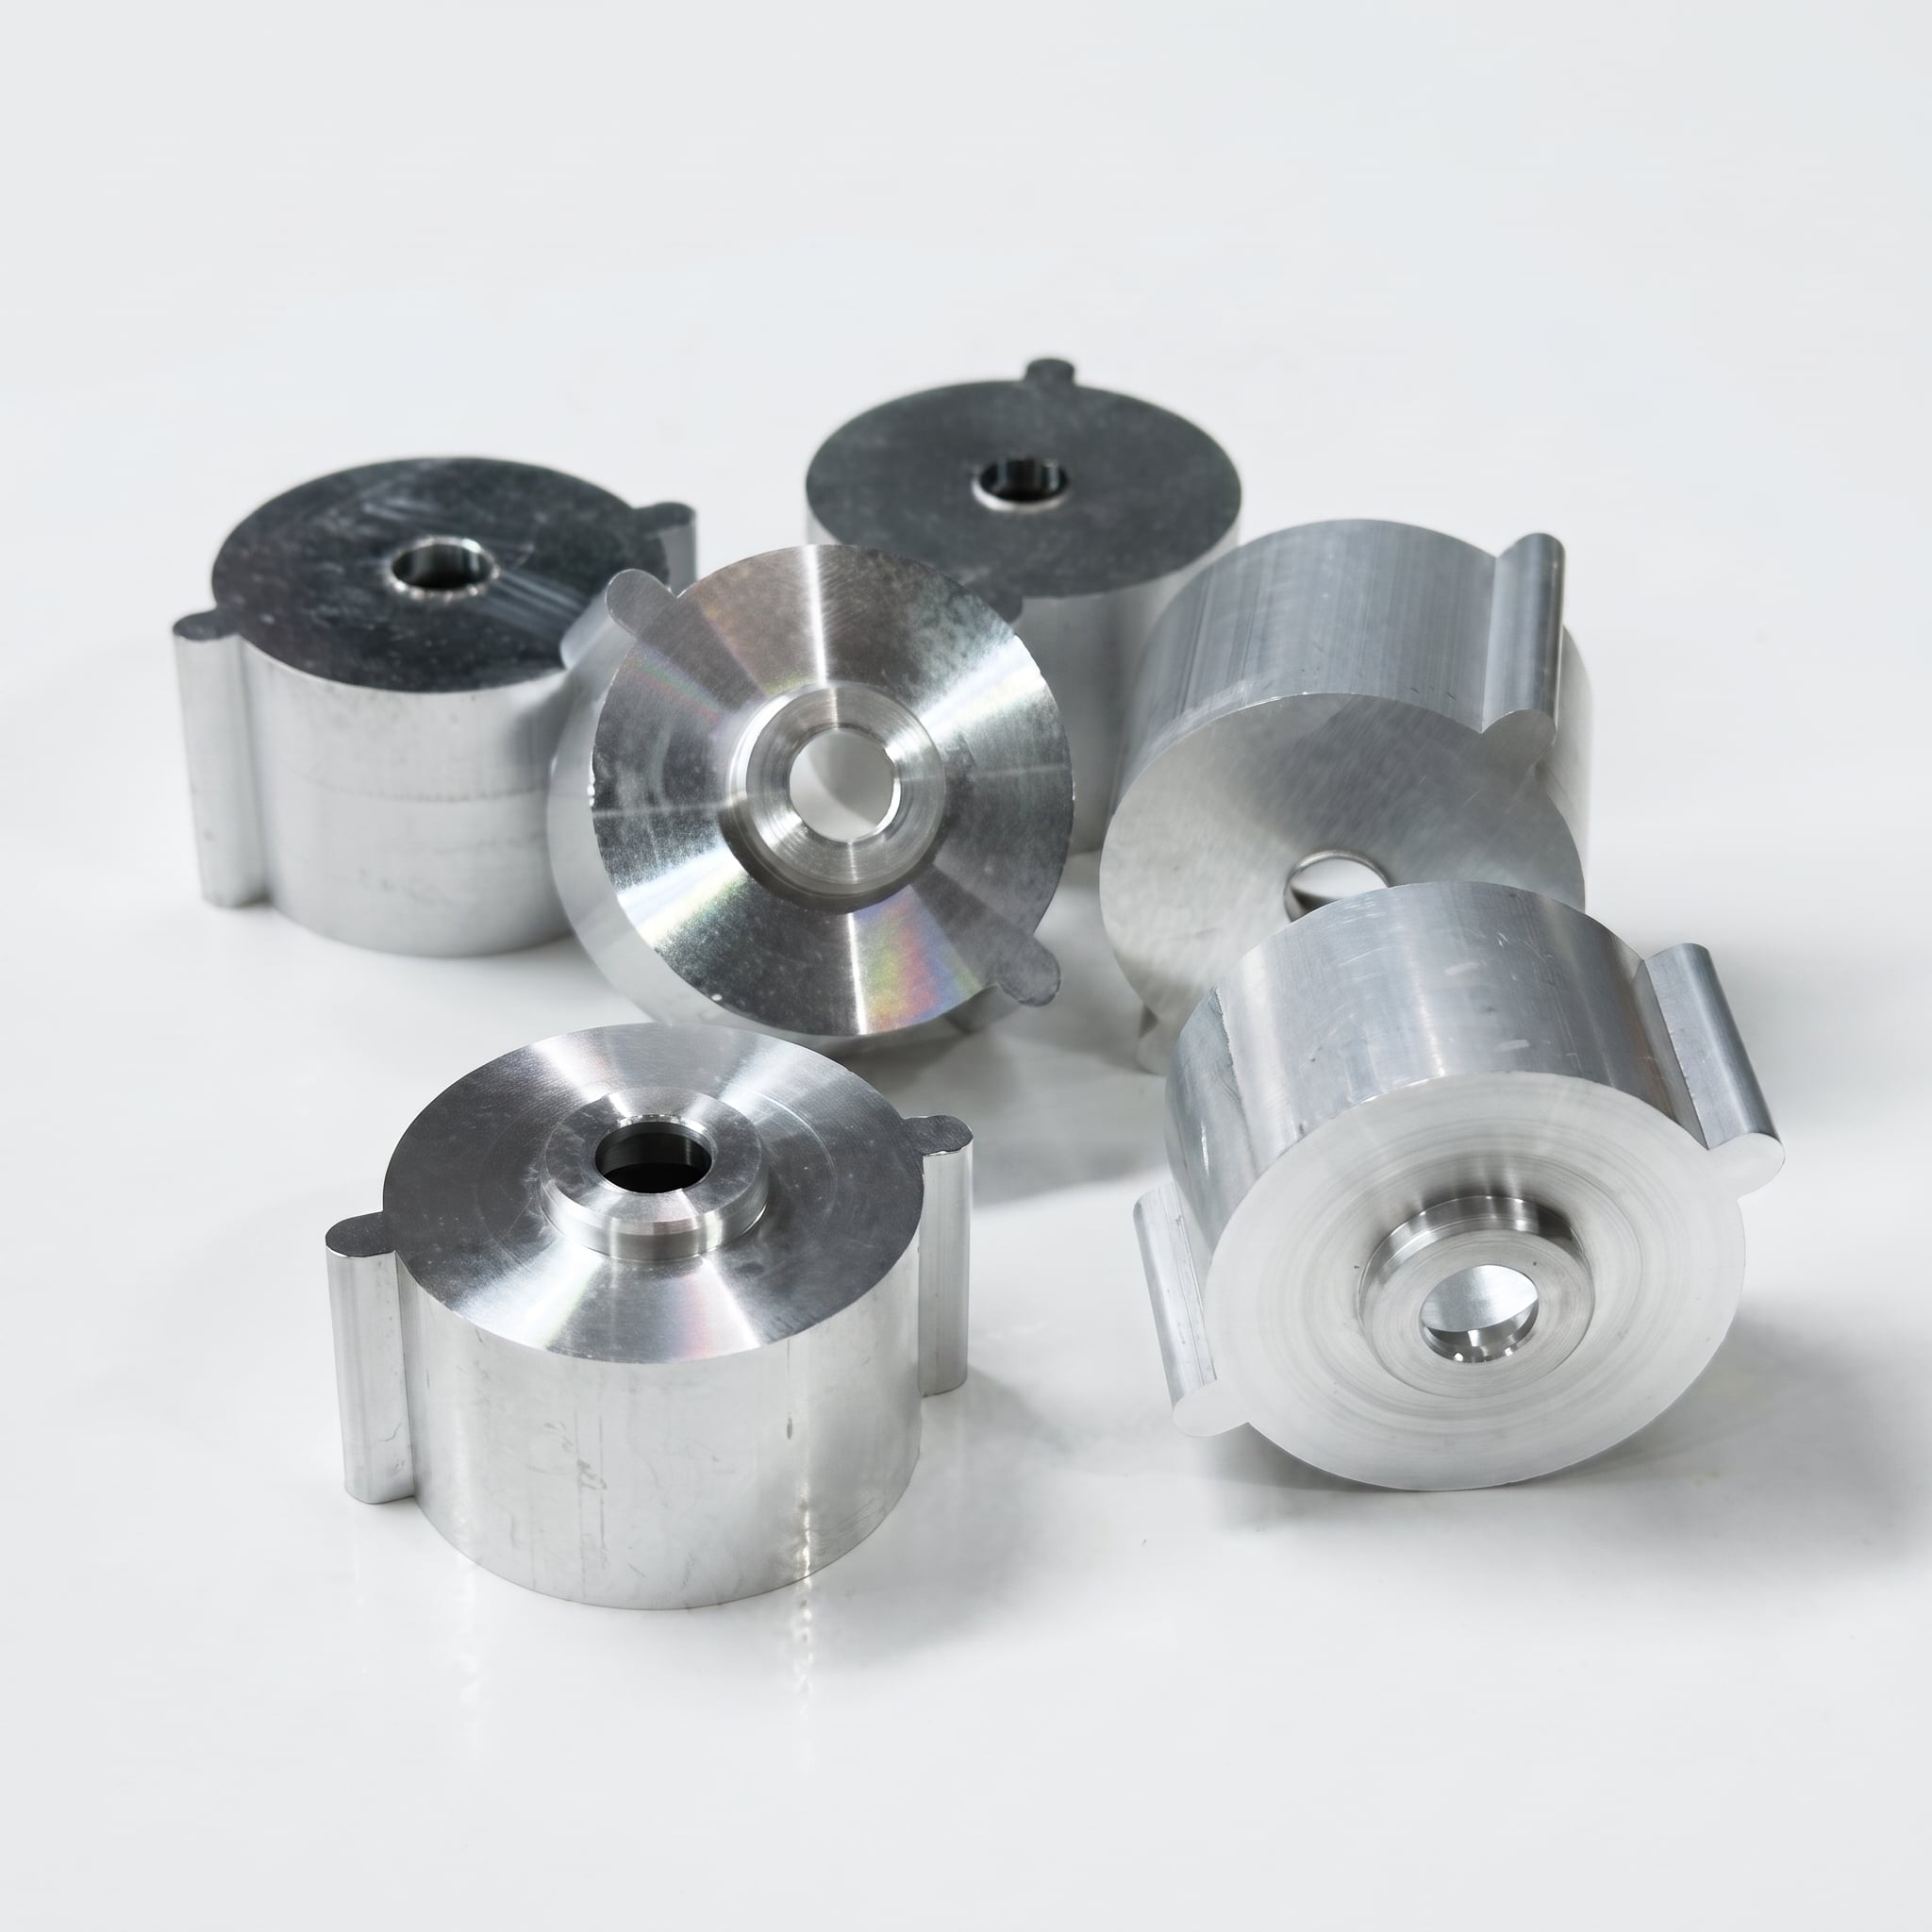
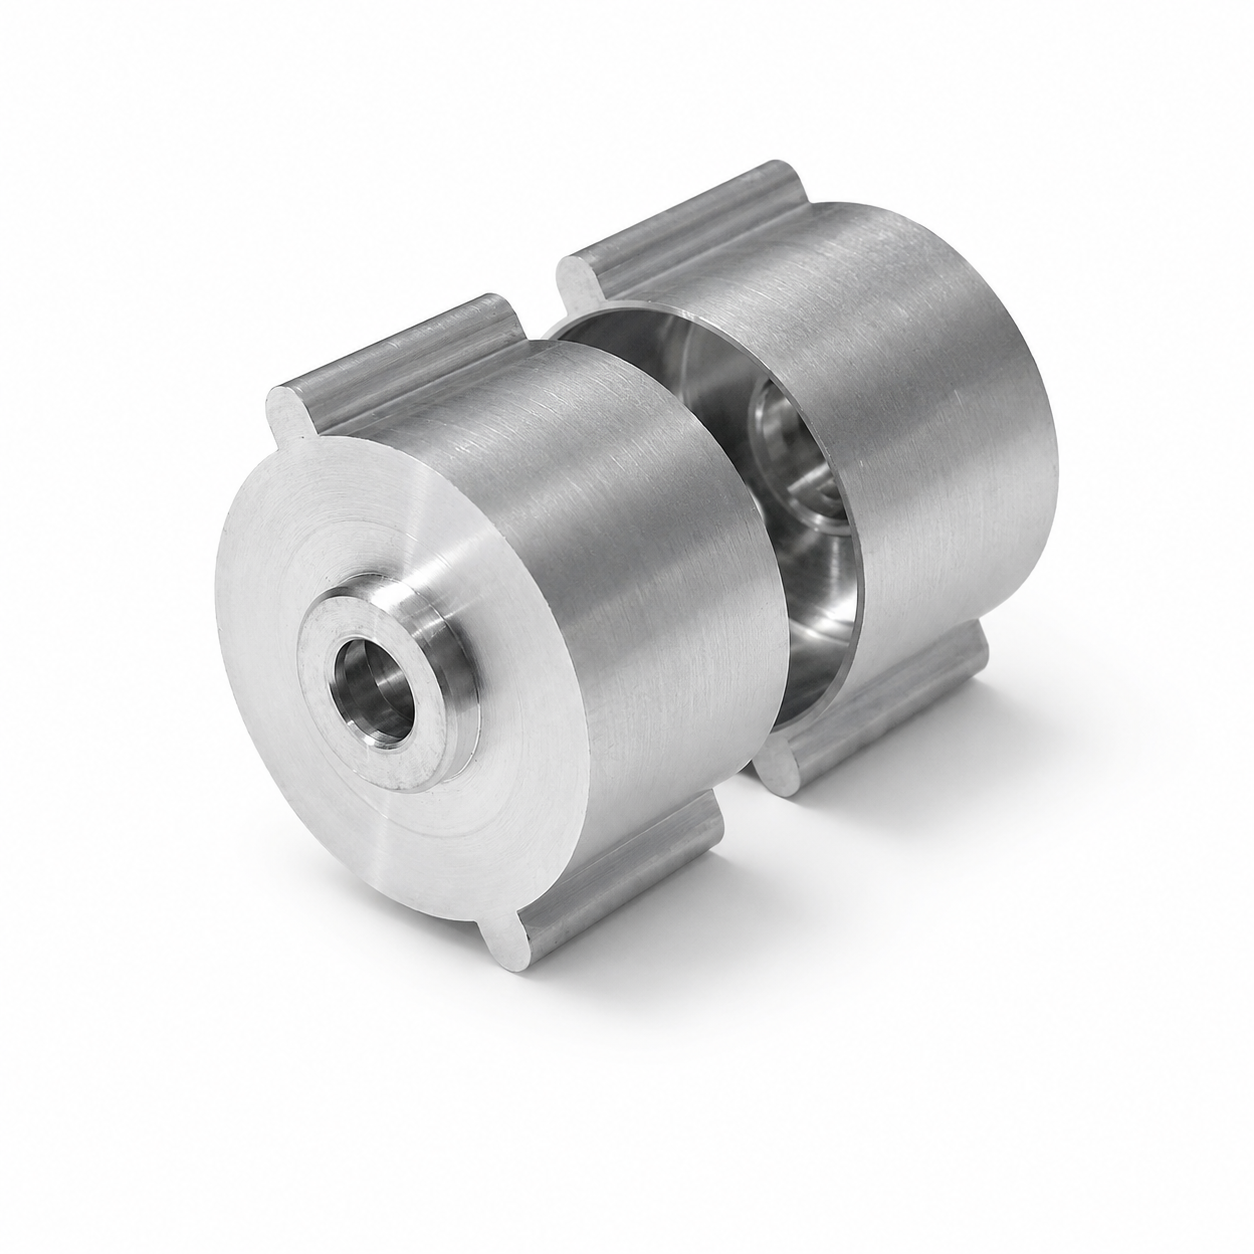
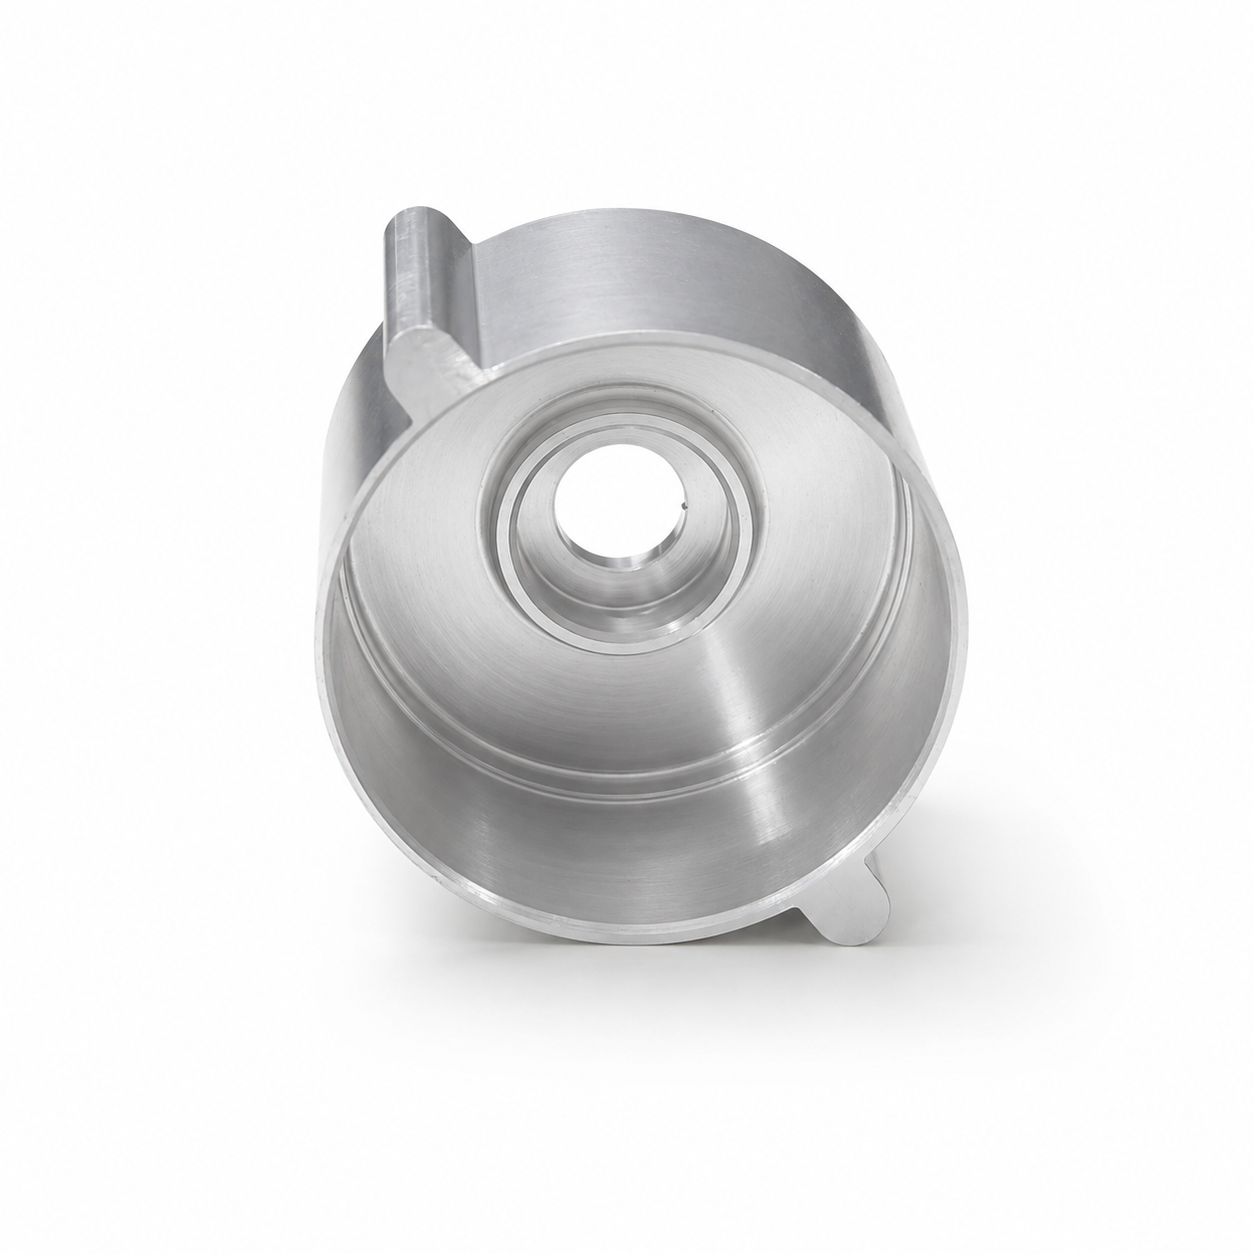
알루미늄 압출재와 정밀 CNC 가공을 통해 제조된 이 맞춤형 모터 하우징은 UAV, 드론 및 소형 전기 모터 어셈블리용 고객 도면에 따라 제작된다. 핵심 보어, 종단면, 장착 구조물 및 내부 인터페이스는 반복 가능한 양산을 위해 가공 및 검사된다.
이 알루미늄 UAV 모터 하우징은 압출된 알루미늄 프로파일을 원료로 하여 정밀 CNC 선반 가공 및 밀링 가공으로 완성된 맞춤 제작 부품입니다.
압출 공정은 하우징의 주요 외부 형상을 형성하고, CNC 가공은 고객 도면에 명시된 중심 구멍, 내부 단차, 양단면, 장착 탭, 구멍 및 기타 기능 인터페이스를 정밀하게 가공합니다.
BIE는 표준 재고 제품이 아닌, 주문에 따라 이 모터 하우징을 제조합니다. 당사는 엔지니어링 샘플, 시험 생산 및 반복 양산을 위한 압출 타당성 검토, 기계 가공 여유량 계획, 공차 분석, 표면 마감 처리 및 치수 검사를 지원합니다.
| 항목 | 사용 가능한 옵션 |
|---|---|
| 제품 유형 | 맞춤형 UAV 및 드론 모터 하우징 |
| 재질 | 압출 알루미늄 합금 |
| 공통 등급 | 6061, 6063 및 6082; 도면에 따라 기타 압출 가능 등급 검토 |
| 제조 공정 | 알루미늄 압출, 절단, CNC 선반 가공, CNC 밀링, 천공, 톱니 제거 및 마감 처리 |
| 일반 공차 | 별도 지정 없을 경우 ISO 2768-mK 적용 |
| 정밀 공차 | 정밀 특성에 대해 ±0.01 mm; 엔지니어링 검토 후 중요 치수는 ±0.005 mm까지 |
| 표면 가공 | 기계 가공 후 상태, 양극 산화, 하드 양극 산화, 샌드블라스팅, 폴리싱, 브러싱, 도장, 레이저 마킹 |
| 검사 | CMM 측정, 광학 측정, 경도 시험, 표면 조도 검사 |
| 생산 종류 | 엔지니어링 샘플, 시범 생산, 반복 배치 생산 |
| 도면 형식 | STEP, STP, IGES, X_T, DXF 및 PDF |
| 샘플 리드 타임 | 적합한 압출 재료가 이미 확보된 경우 일반적으로 3–7일 소요 |
| 맞춤형 압출 금형 | 금형 타당성 및 납기 기간은 별도로 견적 제공 |
| 생산 리드 타임 | 일반적으로 수량, 금형, 마감 및 검사 요구 사항에 따라 20–35일 소요 |
알루미늄 압출은 종방향 단면 형상이 일정한 모터 하우징 설계에 적합하다. 이 공정은 정밀 가공 전에 주요 외부 형상을 형성하므로, 고체 인고트에서 제거해야 할 재료의 양을 줄일 수 있다.
그 후 CNC 선반 가공 및 밀링 가공을 통해 치수 공차가 더 엄격히 요구되는 부위를 제작한다. 여기에는 다음이 포함된다:
반복 생산의 경우, 이 결합 공정은 기하학적 형상과 주문 수량이 압출 금형 제작을 정당화할 때 재료 활용률과 생산 일관성을 향상시킬 수 있습니다.
소량 생산 프로젝트나 자주 변경되는 설계, 또는 압출에 부적합한 형상의 경우, 알루미늄 빌릿에서 하우징을 직접 가공하는 것이 더 실용적일 수 있습니다. BIE는 DFM 검토 시 두 가지 제조 경로를 모두 평가할 수 있습니다.
모터 하우징의 기능적 성능은 전체 지름과 길이뿐 아니라 여러 요소에 따라 달라집니다. 다음 특성은 일반적으로 기술 도면에 명시되어야 합니다:
BIE는 승인된 도면에 따라 공정 중 및 최종 검사를 수행합니다. 필요 시 CMM 보고서, 치수 검사 보고서 및 첫 번째 부품 검사 문서를 제공할 수 있습니다.
당사 엔지니어링 팀은 CAD 모델, 도면, 재료 등급, 공차, 표면 마감 및 예상 생산 수량을 검토합니다.
압출 기반 설계의 경우, 당사는 다음 사항도 평가합니다.
알루미늄 프로파일은 승인된 단면에 따라 압출된다. 재료 등급, 열처리 조건 및 치수 여유량은 기계적 특성, 가공 및 마감 요구 사항에 따라 선정된다.
압출재는 정면 가공, 선반 가공 및 기타 기계 가공 작업을 위한 충분한 여유량을 고려하여 개별 블랭크로 절단된다.
원통형 형상(예: 보어, 단면, 내부 단차, 동심 표면)에는 CNC 선반 가공을 사용한다.
설치 탭, 구멍, 슬롯, 평면 및 기타 비회전 형상에는 CNC 밀링 및 드릴링을 사용한다.
청소 및 표면 처리 전에 날카로운 모서리와 기계 가공 버러를 제거합니다. 가능한 마무리 방식으로는 양극 산화, 하드 양극 산화, 샌드블라스팅, 폴리싱, 브러싱, 레이저 마킹 등이 있습니다.
중요 치수는 도면과 합의된 품질 요건에 따라 검사합니다. 완성된 하우징은 청소 후 개별적으로 보호되어 운송 중 스크래치 및 충격 손상을 방지합니다.
알루미늄은 무인 항공기(UAV) 모터 하우징에 자주 사용되는데, 이는 낮은 무게, 가공 용이성, 내식성, 표면 마무리 호환성을 실용적으로 조합해 주기 때문입니다.
일반적인 재료 옵션은 다음과 같습니다.
강도, 가공 용이성, 양극 산화 성능 간 균형이 요구되는 일반 구조용 모터 하우징에 적합합니다.
복잡한 단면 형상과 우수한 표면 마무리 요구 사항을 갖는 압출 프로파일에 자주 사용됩니다.
구조적 강도가 더 높게 요구되며, 압출 및 기계 가공이 가능한 부품에 적합합니다.
요구되는 강도, 무게, 열 전달성, 양극 산화 외관 및 작동 환경에 따라 최종 합금 및 열처리 상태를 선택해야 합니다.
가시적인 CNC 공구 자국을 그대로 유지하며, 장식 마감이 필요 없는 내부 부품 또는 용도에 적합합니다.
부식 저항성을 향상시키고 알루미늄 표면 질감을 유지하면서 다양한 외관 요구 사항을 충족할 수 있습니다.
마모 저항성이 향상된 표면에 적합합니다. 정밀 보어 및 맞물림 구조물의 경우 치수 여유를 고려해야 합니다.
보다 균일한 매트 외관을 제공하고 미세한 기계 가공 자국의 가시성을 줄입니다.
방향성 또는 반사성 금속 표면이 필요한 경우 사용됩니다.
부품 번호, 배치 코드, 로고 및 추적 가능 정보는 고객 요구 사항에 따라 표기할 수 있습니다.
이러한 맞춤형 알루미늄 모터 하우징은 다음 용도로 사용할 수 있습니다:
각 하우징은 고객의 설계에 따라 제조될 수 있으며, 다음을 포함한다:
BIE는 제조 공정 전반에 걸쳐 치수 관리를 적용한다. 이에는 다음이 포함된다:
검사 문서는 고객의 프로젝트 요구사항에 따라 작성할 수 있습니다.
아니요. 표시된 하우징은 맞춤 제작 사례입니다. 치수, 내부 구조, 장착 특징 및 표면 마감은 각 고객의 도면에 따라 제작됩니다.
기하학적 형상에 따라 달라집니다. 기존 알루미늄 압출재 또는 표준 크기 블랭크가 적합한 경우, 새로운 압출 공구 없이 가공이 가능합니다. 그렇지 않으면 맞춤 압출 다이 또는 고체 인고트에서의 가공이 필요할 수 있습니다.
추출은 일반적으로 부품이 일관된 가로 세로와 예상 생산량이 도구 사용을 정당화 할 때 더 적합합니다. 돌 가공은 적은 양, 설계 검증 또는 자주 변화하는 기하학에 더 실용적일 수 있습니다.
일반 차원은 ISO 2768-mK를 따라 할 수 있습니다. 정밀 특성은 일반적으로 ±0.01mm까지 제어 할 수 있으며, 선택한 중요한 차이는 도면, 재료 및 공정 검토 후 ±0.005mm까지 도달 할 수 있습니다.
네, 그래요 도면에 따라 구멍 직경, 동심성, 둥글성 및 류트치를 검사할 수 있습니다. 달성 가능한 값은 부품 기하학, 데이터 설계, 벽 두께 및 클램핑 조건에 달려 있습니다.
3D 모델에 STEP, STP, IGES 또는 X_T 파일이 권장됩니다. 또한 부품에 특정 허용도, 스레드, 표면 거칠성 또는 기하학적 허용도 포함될 경우 PDF 기술 도면을 제공해야 합니다.
네. 투명, 검정 및 컬러 애노다이징, 하드 애노다이징, 샌드블라스팅 후 애노다이징이 가능합니다. 정밀 맞물림 치수는 코팅 두께에 따라 마스킹이 필요하거나 보정이 필요한지 여부를 식별해야 합니다.
네. BIE는 공학용 샘플, 시범 생산 및 반복 생산을 지원하며, 승인된 도면에 따라 검사 및 공정 관리를 시행합니다.
필요한 재료, 공차, 표면 마무리 및 예상 생산 수량을 명시한 STEP 파일과 기술 도면을 업로드하세요.
당사 엔지니어링 팀이 압출 및 CNC 가공 요구 사항을 검토하고 제조 피드백, 납기 일정 및 상세 견적서를 제공합니다.
저작권 © 동관 BIE 하드웨어 유한공사 - 개인정보 처리방침