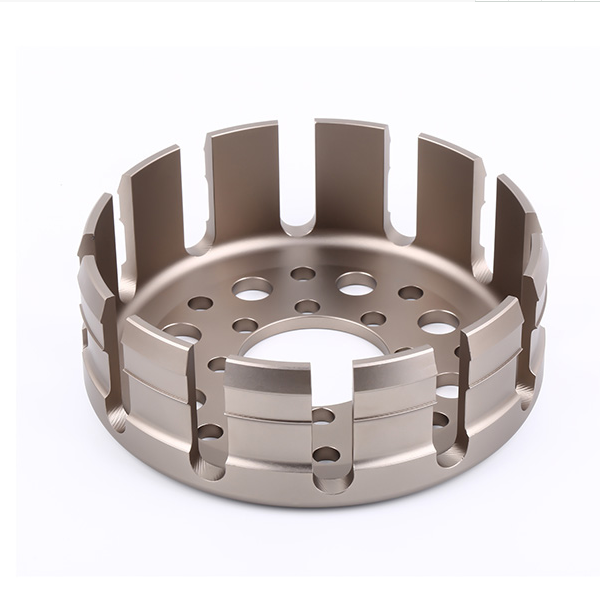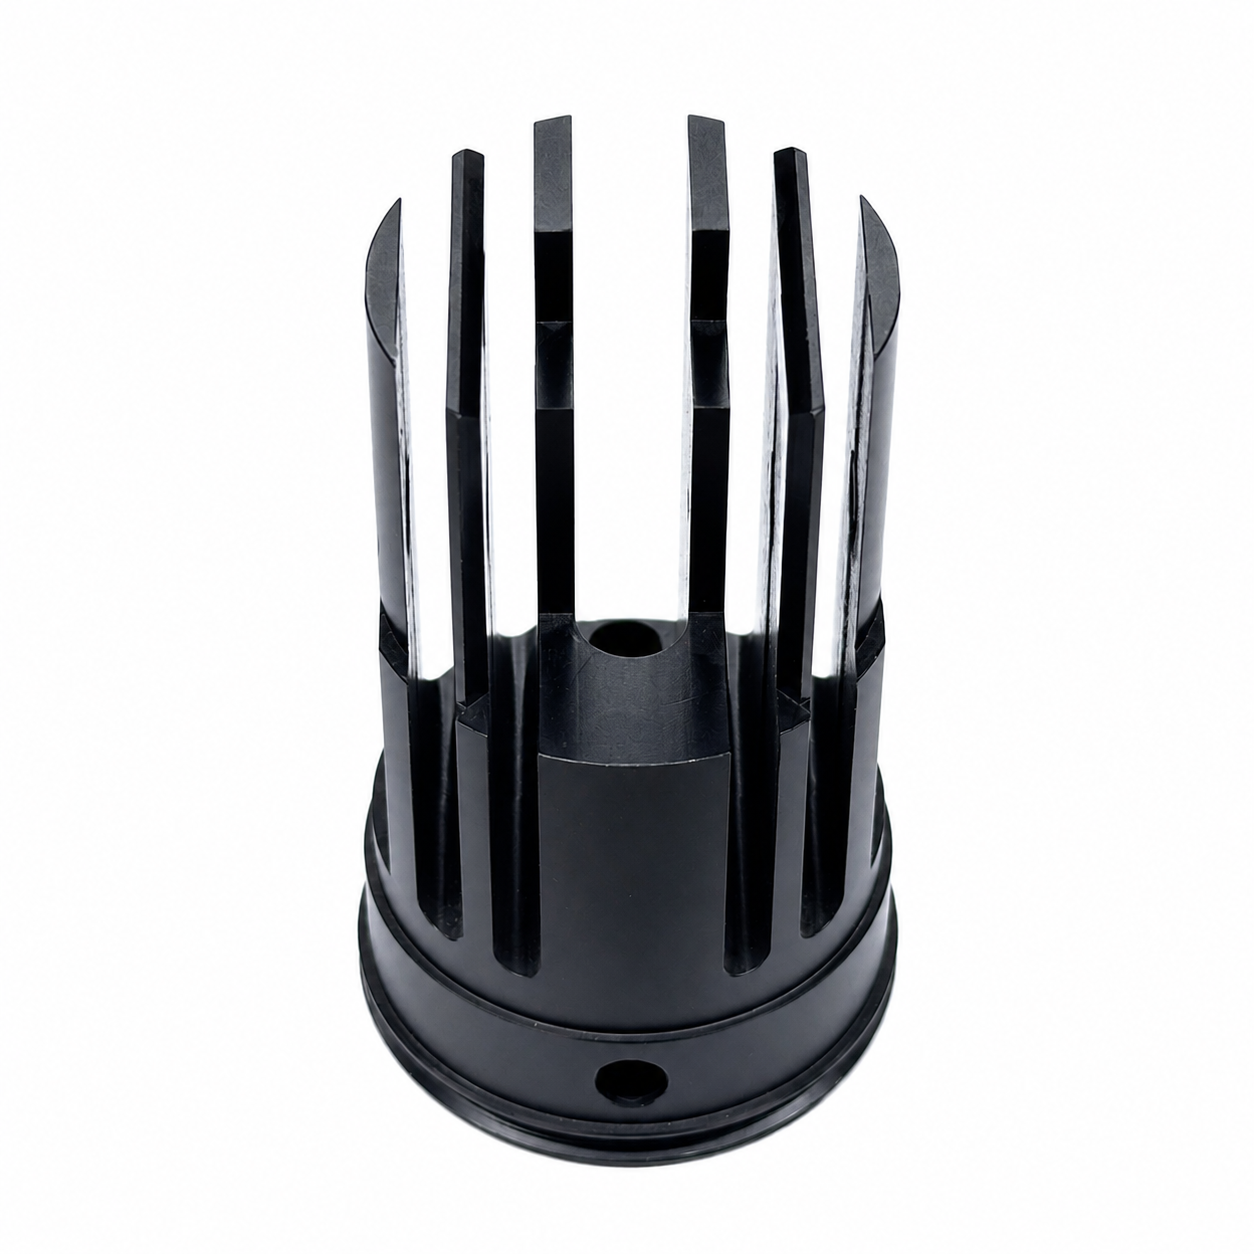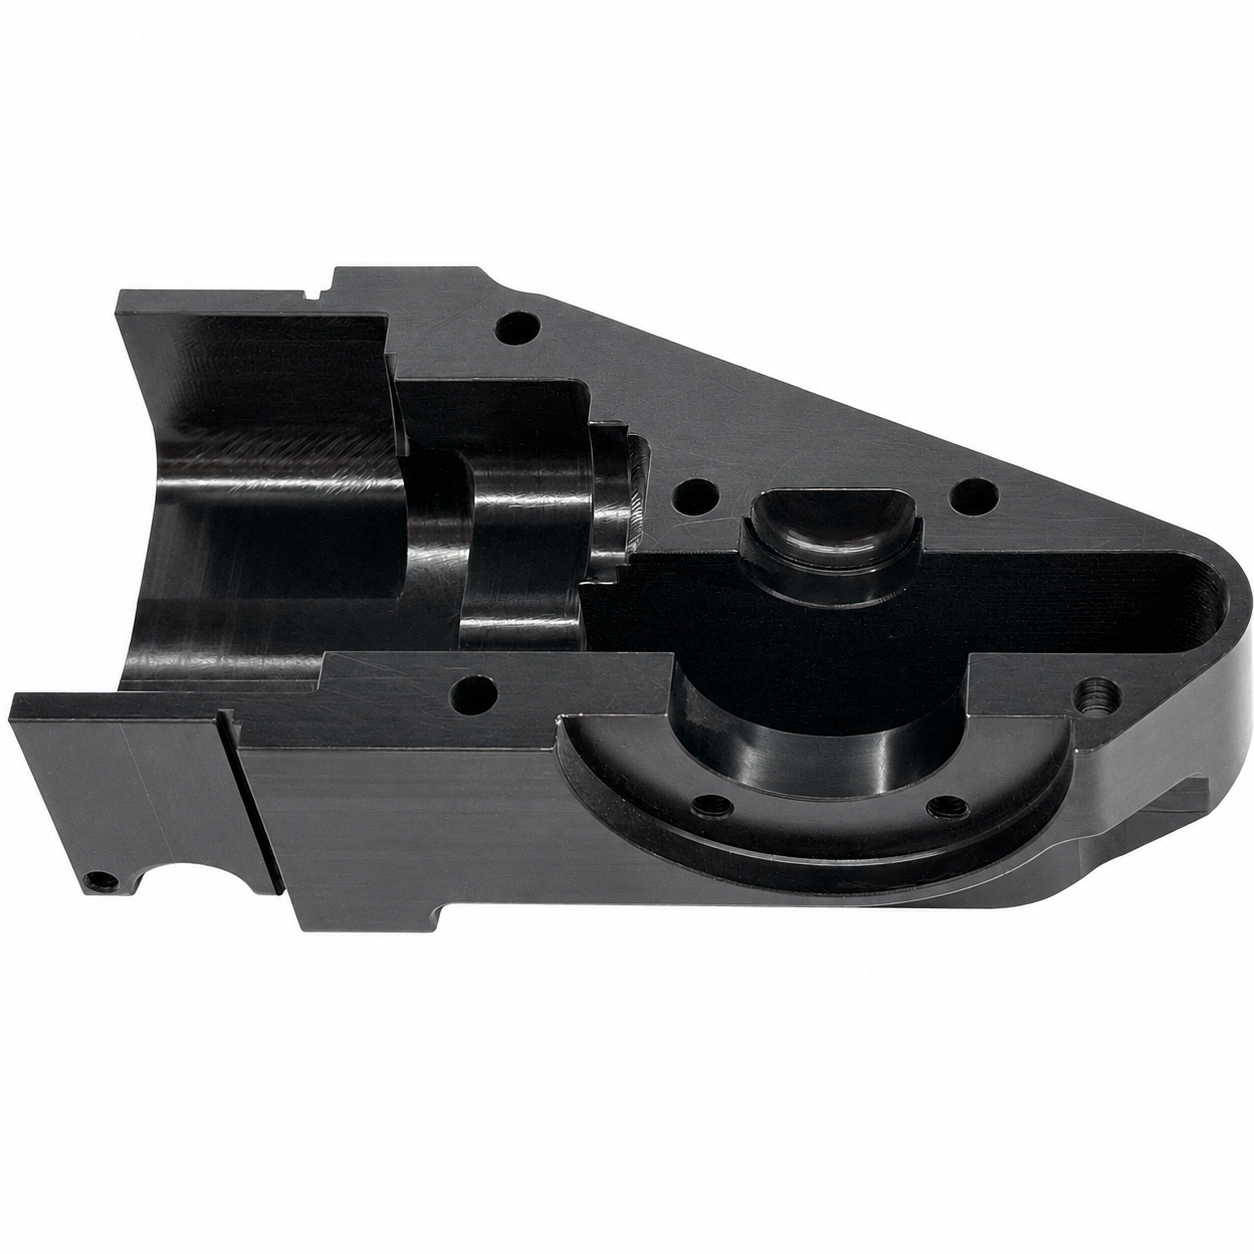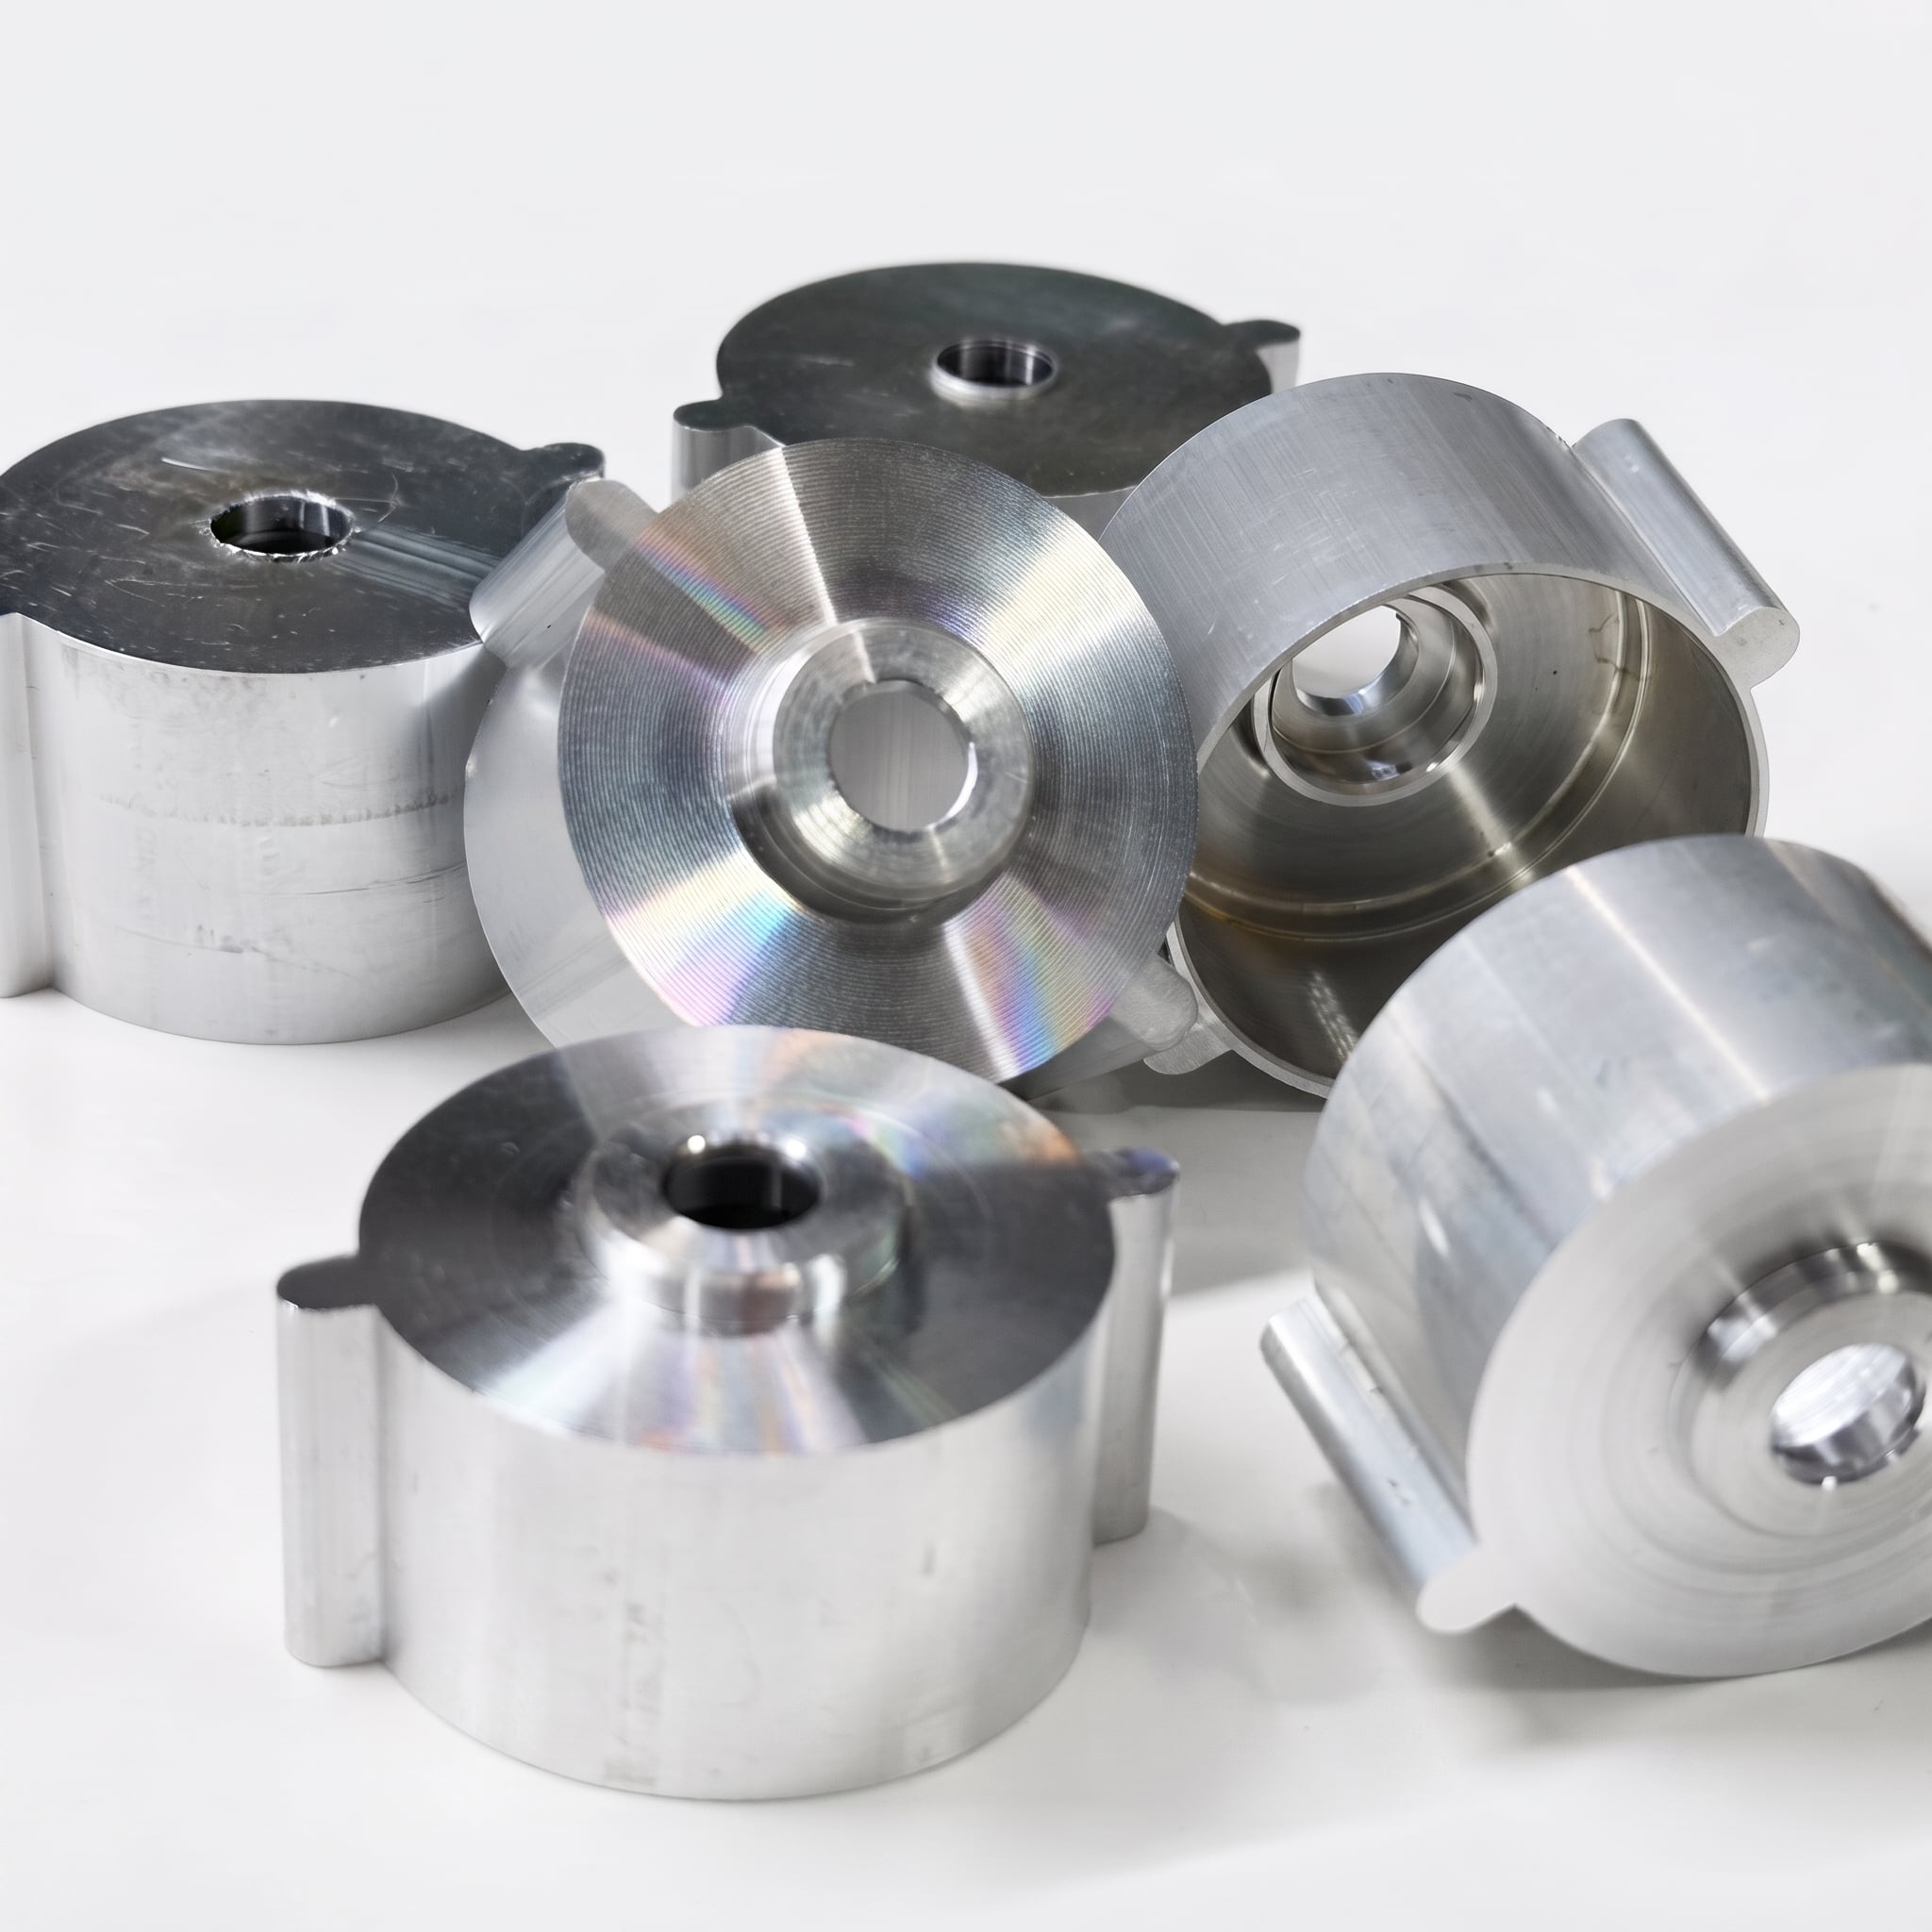
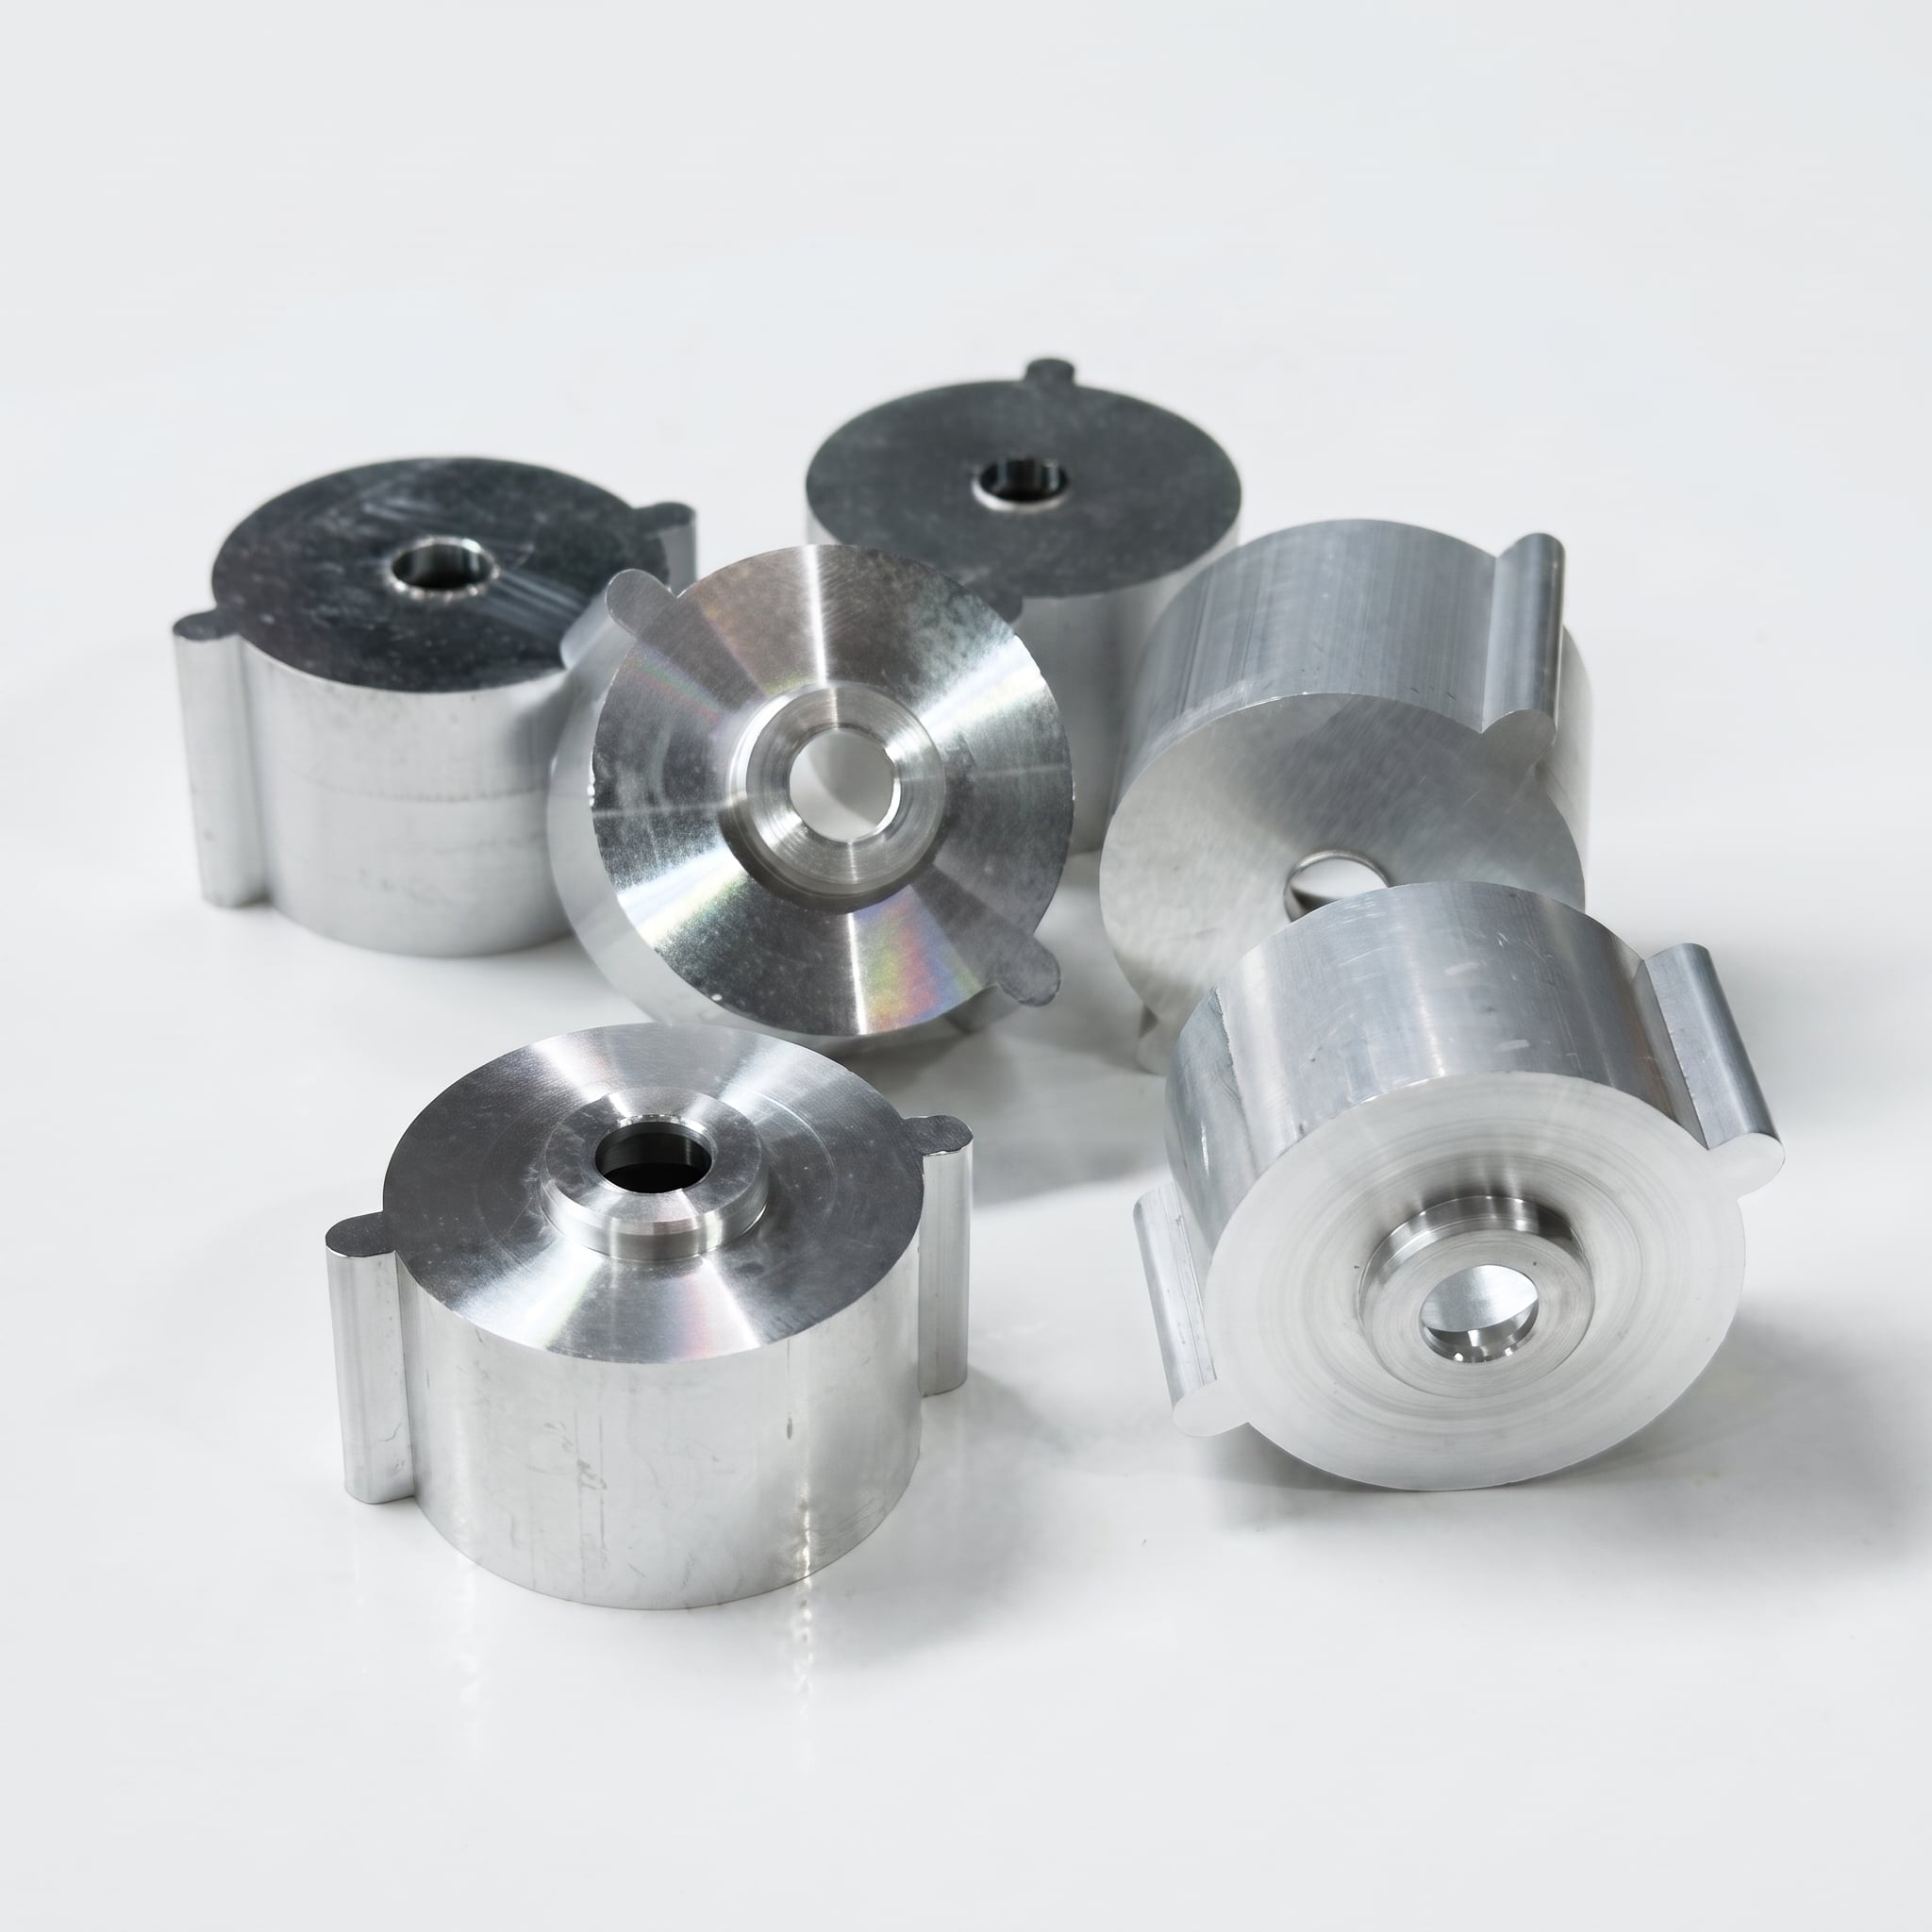
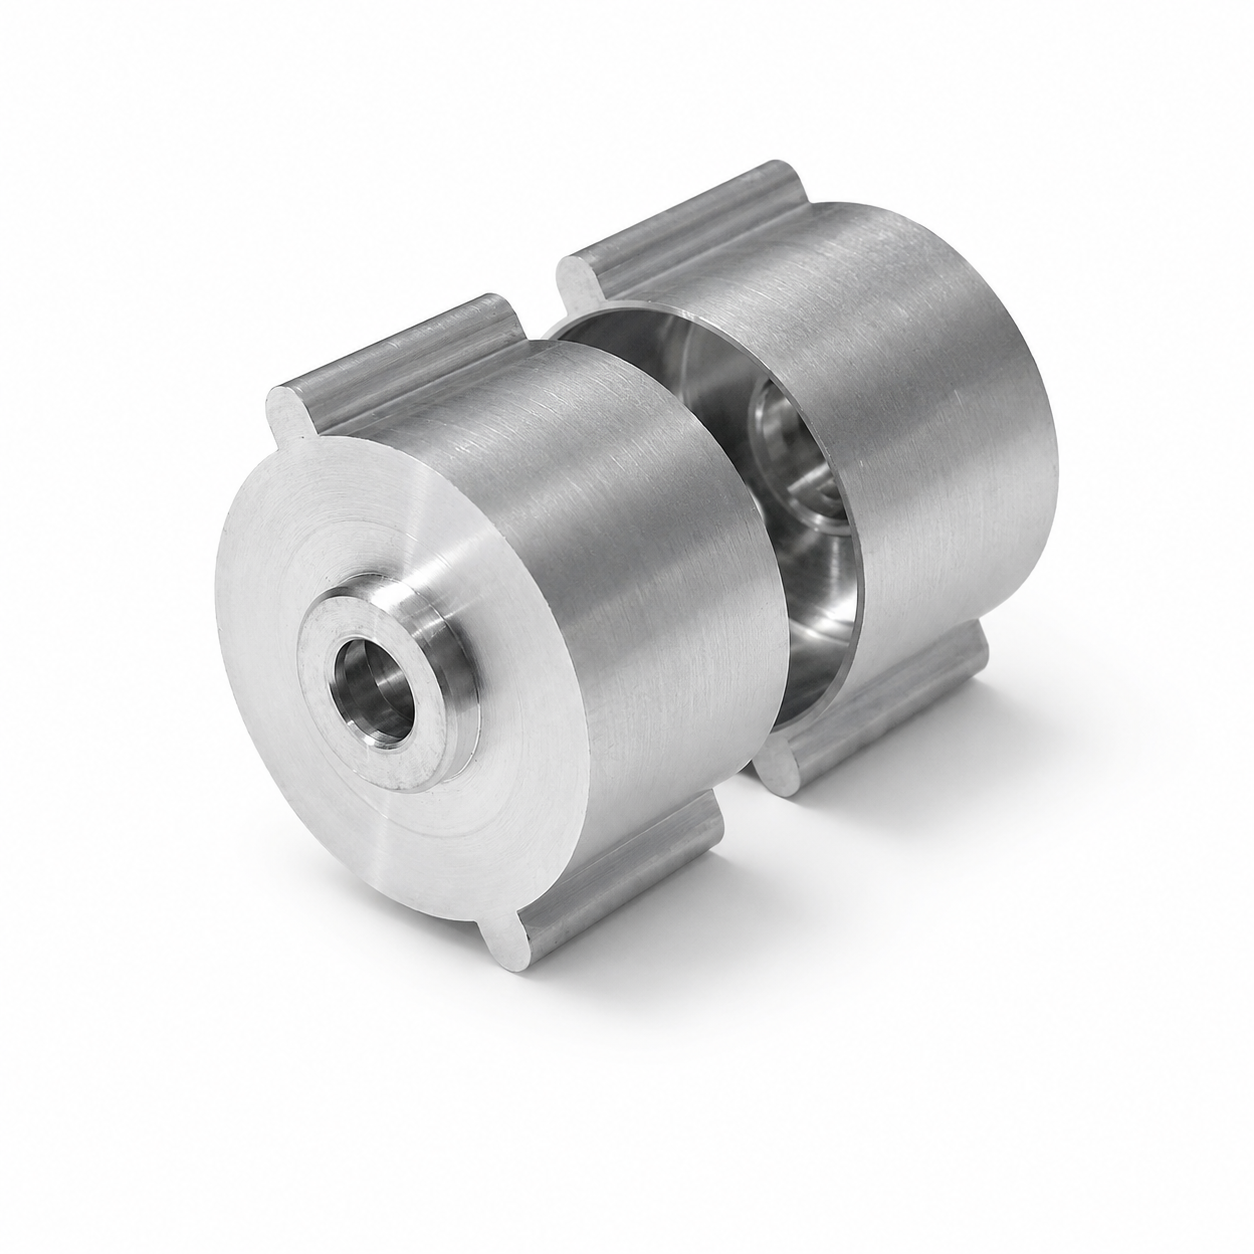
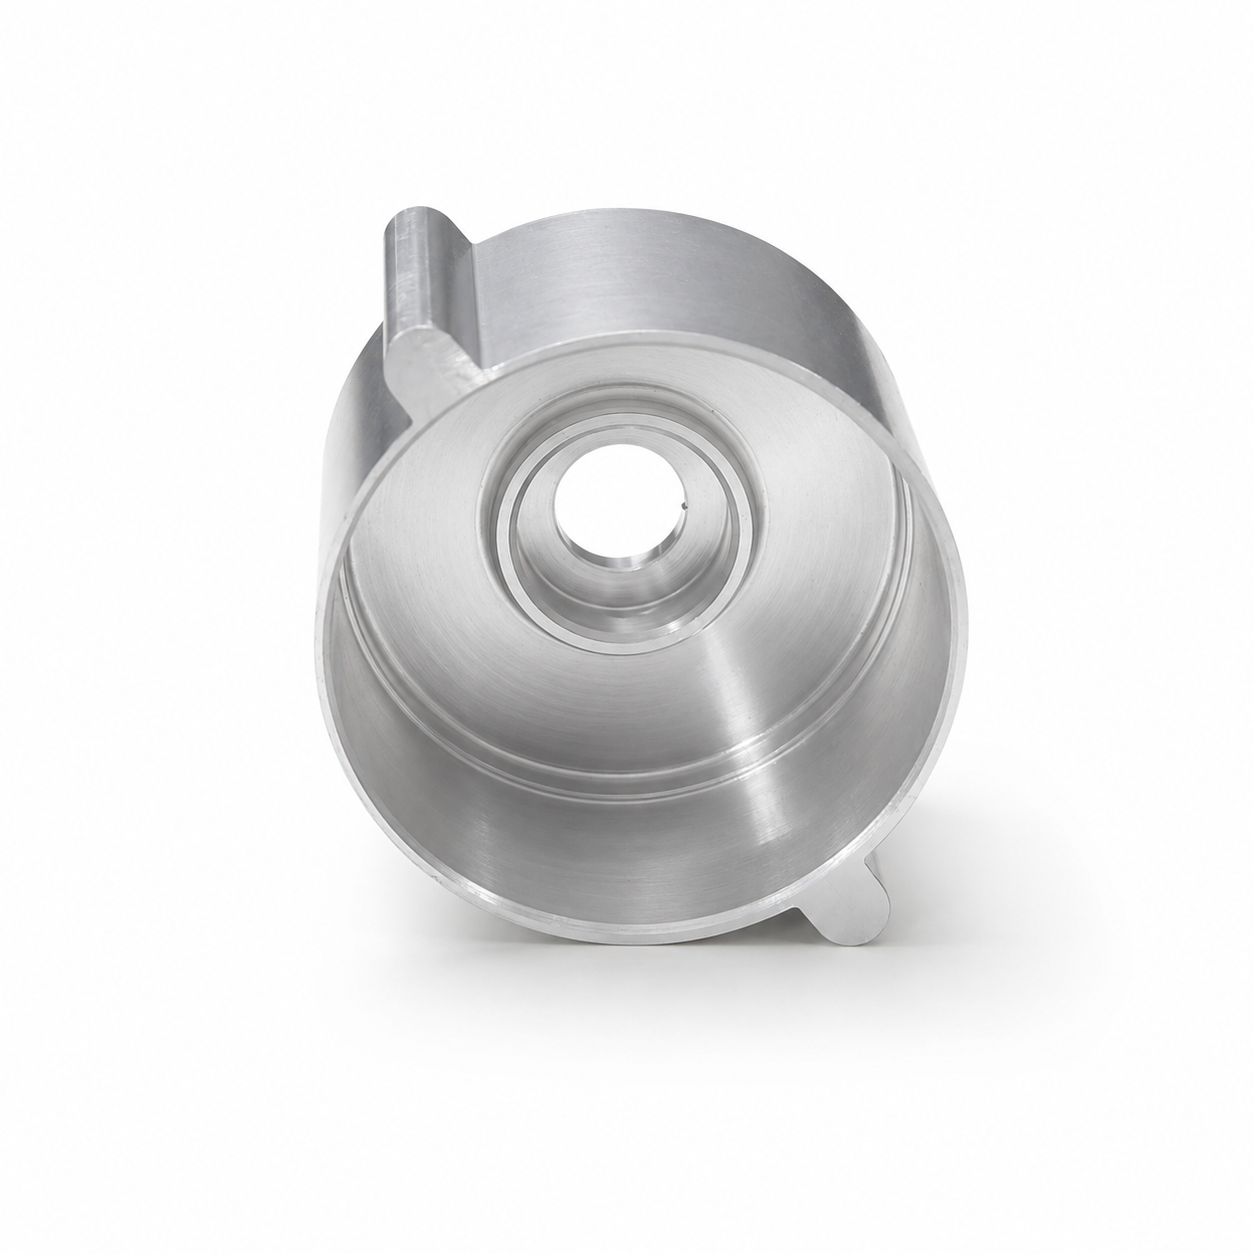
Wykonana z profilu aluminiowego ekstrudowanego oraz przy użyciu precyzyjnej obróbki CNC, ta indywidualna obudowa silnika została zaprojektowana zgodnie z rysunkami klienta do zastosowania w dronach, bezzałogowych statkach powietrznych oraz kompaktowych układach silników elektrycznych. Kluczowe otwory, powierzchnie czołowe, elementy mocujące oraz wewnętrzne interfejsy są frezowane i kontrolowane pod kątem powtarzalności produkcji.
Ta obudowa silnika dla dronów z aluminium to element wykonany na zamówienie z profilu aluminiowego uzyskanego metodą ekstruzji oraz dopracowany za pomocą precyzyjnego toczenia i frezowania CNC.
Ekstruzja tworzy główny zewnętrzny kształt obudowy, podczas gdy frezowanie CNC zapewnia kontrolę średnicy otworu centralnego, stopni wewnętrznych, powierzchni czołowych, wsporników montażowych, otworów oraz innych interfejsów funkcyjnych określonych w rysunku zamawiającego.
BIE produkuje te obudowy silników na zamówienie, a nie jako standardowy produkt gotowy do sprzedaży. Oferujemy wsparcie w zakresie oceny wykonalności ekstruzji, planowania tolerancji obróbki, analizy dopuszczalnych odchyłek, wykańczania powierzchni oraz kontroli wymiarowej próbek inżynierskich, próbnych serii produkcyjnych i powtarzalnej produkcji.
| Element | Dostępne opcje |
|---|---|
| Typ produktu | Niestandardowe obudowy silników dla bezzałogowych statków powietrznych i dronów |
| Materiał | Wyekstrudowany stop aluminium |
| Typowe klasy | 6061, 6063 i 6082; inne stopnie aluminium nadające się do ekstruzji oceniane są indywidualnie na podstawie rysunku |
| Proces produkcji | Ekstruzja aluminium, cięcie, toczenie CNC, frezowanie CNC, wiercenie, usuwanie wyżarów oraz wykańczanie powierzchni |
| Tolerancja ogólna | ISO 2768-mK, chyba że określono inaczej |
| Dokładność tolerancji | ±0,01 mm dla elementów precyzyjnych; wymiarowe wymiary krytyczne – do ±0,005 mm po przeglądzie inżynierskim |
| Opracowania powierzchni | Stan po obróbce, anodowanie, twardy anodowany, piaskowanie, polerowanie, szczotkowanie, malowanie oraz znakowanie laserem |
| Kontrolę jakości | Pomiar za pomocą CMM, pomiar optyczny, badania twardości oraz kontrola chropowatości powierzchni |
| Typ produkcji | Próbki inżynierskie, serie próbne oraz powtarzalna produkcja masowa |
| Formaty rysunków | STEP, STP, IGES, X_T, DXF oraz PDF |
| Czas realizacji próbki | Zazwyczaj 3–7 dni, gdy odpowiedni materiał do ekstruzji jest już dostępny |
| Narzędzia do niestandardowego wytłaczania | Możliwość techniczna i czas realizacji narzędzi są podawane osobno |
| Czas realizacji produkcji | Zazwyczaj 20–35 dni, w zależności od ilości, narzędzi, wykończenia oraz wymagań dotyczących kontroli jakości |
Wytłaczanie aluminium nadaje się do konstrukcji obudów silników o stałym profilu wzdłużnym. Tworzy główny kształt zewnętrzny przed precyzyjną obróbką skrawaniem, zmniejszając ilość materiału usuwanego z pełnego pręta.
Następnie stosuje się toczenie i frezowanie CNC w celu wykonania elementów wymagających ścislejszej kontroli wymiarowej, w tym:
W przypadku produkcji seryjnej ta połączona metoda może poprawić wykorzystanie materiału oraz spójność produkcji, gdy geometria i objętość zamówienia uzasadniają zastosowanie narzędzi do wytłaczania.
Dla projektów o mniejszej objętości, przy często zmieniających się projektach lub geometriach niewłaściwych do wytłaczania, bezpośrednie frezowanie obudowy z pręta aluminiowego może być bardziej praktyczne. BIE może ocenić obie ścieżki produkcyjne podczas przeglądu DFM.
Wykonanie funkcjonalne obudowy silnika zależy od więcej niż tylko całkowitego średnicy i długości. Następujące cechy powinny zwykle być określone na rysunku technicznym:
BIE wykonuje kontrole podczas procesu oraz końcowe inspekcje zgodnie z zatwierdzonym rysunkiem. Raporty z pomiarów na CMM, raporty kontroli wymiarowej oraz dokumentacja pierwszej inspekcji wyrobu mogą być dostarczone na żądanie.
Nasz zespół inżynierski przegląda model CAD, rysunek, gatunek materiału, допuszczalne odchyłki, wykończenie powierzchni oraz przewidywaną ilość produkcji.
W przypadku konstrukcji opartych na ekstruzji oceniamy również:
Profil aluminiowy jest wytłaczany zgodnie z zatwierdzonym przekrojem poprzecznym. Stop aluminium, warunki obróbki cieplnej oraz dopuszczalne odchylenia wymiarowe są dobierane zgodnie z wymaganiami mechanicznymi, obróbkowymi oraz wykończeniowymi.
Wytłoczkę cięto na pojedyncze półfabrykaty z wystarczającym zapasem materiału na toczenie czołowe, toczenie oraz inne operacje obróbkowe.
Tokarki CNC są stosowane do elementów okrągłych, takich jak otwory, powierzchnie czołowe, stopnie wewnętrzne oraz powierzchnie współśrodkowe.
Frezarki CNC i wiertarki CNC są stosowane do elementów montażowych, otworów, rowków, płaszczyzn oraz innych cech nielotkowych.
Ostrze krawędzi i wykańczanie maszynowe są usuwane przed czyszczeniem i obróbką powierzchniową. Dostępne rodzaje wykańczania obejmują anodowanie, twardy anodowanie, piaskowanie, polerowanie, szczotkowanie oraz znakowanie laserem.
Krytyczne wymiary są kontrolowane zgodnie z rysunkiem i uzgodnionymi wymaganiami jakościowymi. Gotowe obudowy są czyszczone i indywidualnie chronione przed zadrapaniami oraz uszkodzeniami spowodowanymi uderzeniem podczas transportu.
Aluminium jest powszechnie wybierane na obudowy silników UAV, ponieważ zapewnia praktyczną kombinację niskiej masy, łatwości obróbki, odporności na korozję oraz kompatybilności z wykańczaniem powierzchni.
Typowymi materiałami są:
Stosowne dla ogólnych konstrukcyjnych obudów silników wymagających zrównoważonej wytrzymałości, łatwości obróbki oraz wydajności anodowania.
Często stosowane do profili wytłaczanych o bardziej złożonych przekrojach oraz dobrych wymaganiach dotyczących wykańczania powierzchni.
Stosowne dla elementów wymagających wyższej wytrzymałości konstrukcyjnej, przy uwzględnieniu możliwości wytłaczania i obróbki skrawaniem.
Ostateczny stop i hart należy dobrać zgodnie z wymaganą wytrzymałością, masą, przewodzeniem ciepła, wyglądem anodowania oraz środowiskiem eksploatacji.
Zachowuje widoczne ślady obróbki frezarką CNC i nadaje się do części wewnętrznych lub zastosowań, w których nie wymaga się wykończenia dekoracyjnego.
Poprawia odporność na korozję i umożliwia spełnienie różnych wymagań estetycznych przy jednoczesnym zachowaniu tekstury powierzchni aluminiowej.
Nadaje się do powierzchni wymagających podwyższonej odporności na zużycie. Należy uwzględnić luzy wymiarowe przy precyzyjnych otworach i elementach dopasowanych.
Daje bardziej jednolity matowy wygląd i zmniejsza widoczność drobnych śladów obróbki skrawaniem.
Stosowane, gdy wymagana jest powierzchnia metalowa o efekcie kierunkowym lub odbijającym.
Numery części, kody partii, loga oraz informacje umożliwiające śledzenie można nanosić zgodnie z wymaganiami klienta.
Te niestandardowe obudowy silników z aluminium mogą być stosowane w:
Każdą obudowę można wykonać zgodnie z projektem klienta, w tym:
BIE stosuje kontrolę wymiarową w całym procesie produkcyjnym, w tym:
Dokumentacja inspekcyjna może zostać przygotowana zgodnie z wymaganiami projektowymi klienta.
Nie. Pokazana obudowa to przykład produkcji niestandardowej. Wymiary, struktury wewnętrzne, elementy mocujące oraz wykończenie powierzchni są wykonywane zgodnie z rysunkami każdego klienta.
Zależy to od geometrii. Jeśli istniejący profil aluminiowy lub standardowy półprodukt nadają się do zastosowania, obudowę można wykonać metodą obróbki skrawaniem bez konieczności tworzenia nowej matrycy wyciskania. W przeciwnym przypadku może być wymagana niestandardowa matryca wyciskania lub obróbka skrawaniem z pełnego pręta.
Ekstruzja jest zazwyczaj bardziej odpowiednia, gdy detal ma stały przekrój poprzeczny, a przewidywana objętość produkcji uzasadnia koszty narzędzi. Obróbka walców może być bardziej praktyczna przy mniejszych ilościach, weryfikacji projektu lub często zmieniających się kształtach.
Ogólne wymiary mogą być zgodne ze standardem ISO 2768-mK. Dokładne cechy można zwykle kontrolować z dokładnością ±0,01 mm, podczas gdy wybrane krytyczne wymiary mogą osiągać dokładność ±0,005 mm po analizie rysunku, materiału i procesu.
Tak. Średnicę otworu, współśrodkowość, okrągłość i bieganie można kontrolować zgodnie z rysunkiem. Uzyskiwane wartości zależą od geometrii detalu, projektu punktów odniesienia, grubości ścianek oraz warunków zamocowania.
Do modelu 3D zaleca się pliki STEP, STP, IGES lub X_T. Plik PDF z rysunkiem technicznym należy również dostarczyć, jeśli detal zawiera konkretne tolerancje, gwinty, chropowatość powierzchni lub tolerancje geometryczne.
Tak. Dostępne są anodowanie przeźroczyste, czarne i kolorowe, anodowanie twarde oraz piaskowanie z późniejszym anodowaniem. Dokładne wymiary dopasowania określają, czy powłoka musi zostać zamaskowana lub uwzględniona w kompensacji grubości powłoki.
Tak. BIE obsługuje próbki inżynieryjne, serie próbne oraz powtarzalną produkcję, przy jednoczesnym stosowaniu kontroli jakości i procesowych zgodnie z zatwierdzonym rysunkiem.
Prześlij plik STEP oraz rysunek techniczny z wymaganym materiałem, tolerancjami, chropowatością powierzchni oraz szacowaną ilością produkcji.
Nasz zespół inżynierów przeanalizuje wymagania dotyczące wytłaczania i frezowania CNC oraz przekaże opinie produkcyjne, czas realizacji oraz szczegółową ofertę cenową.
Copyright © Dongguan BIE Hardware Co., Ltd - POLITYKA PRYWATNOŚCI