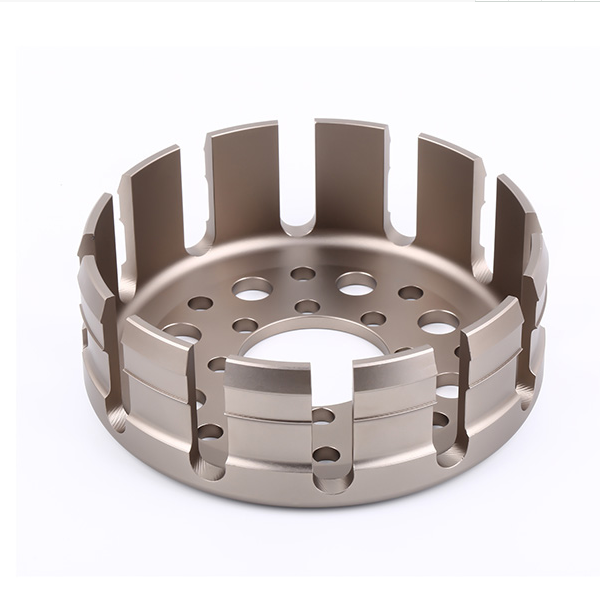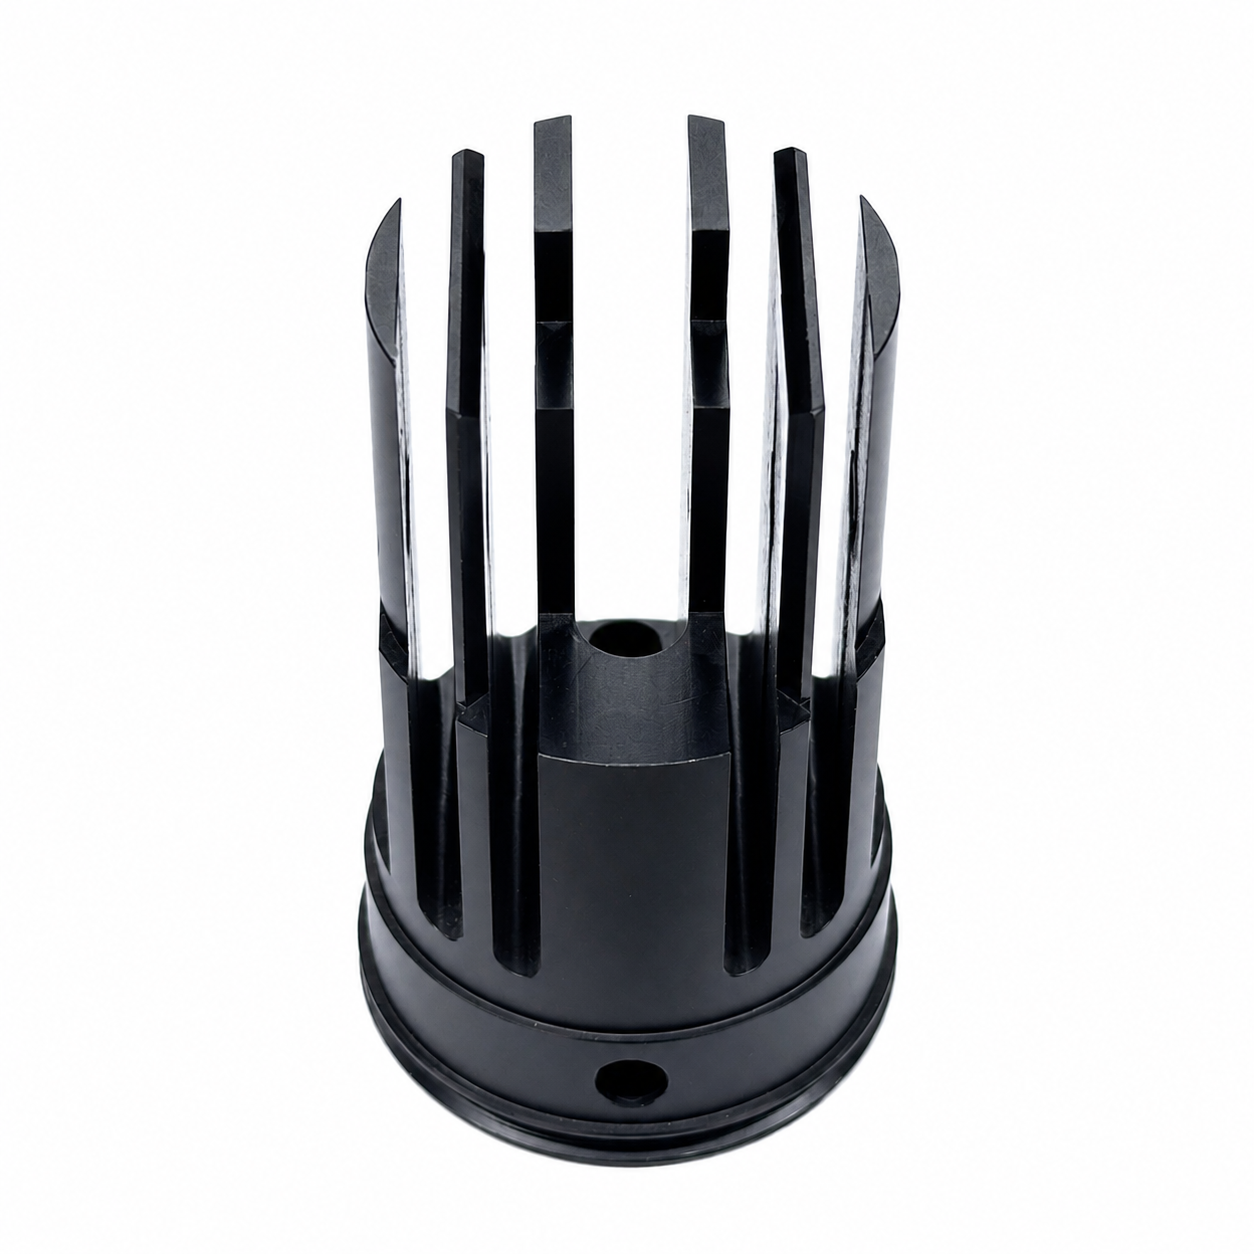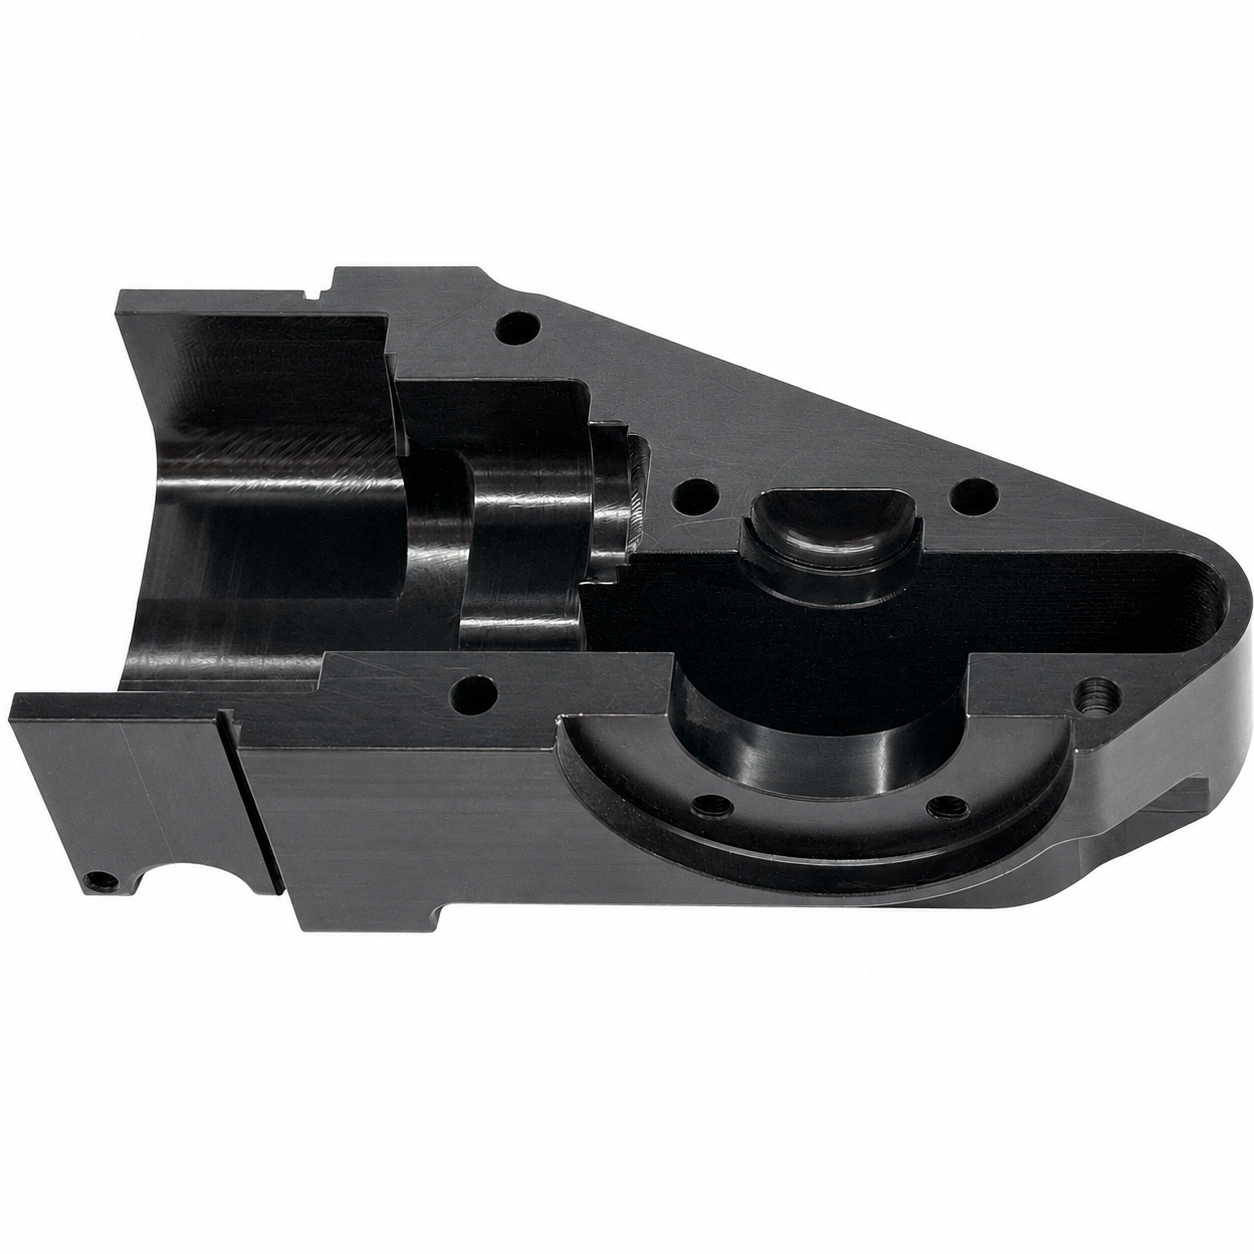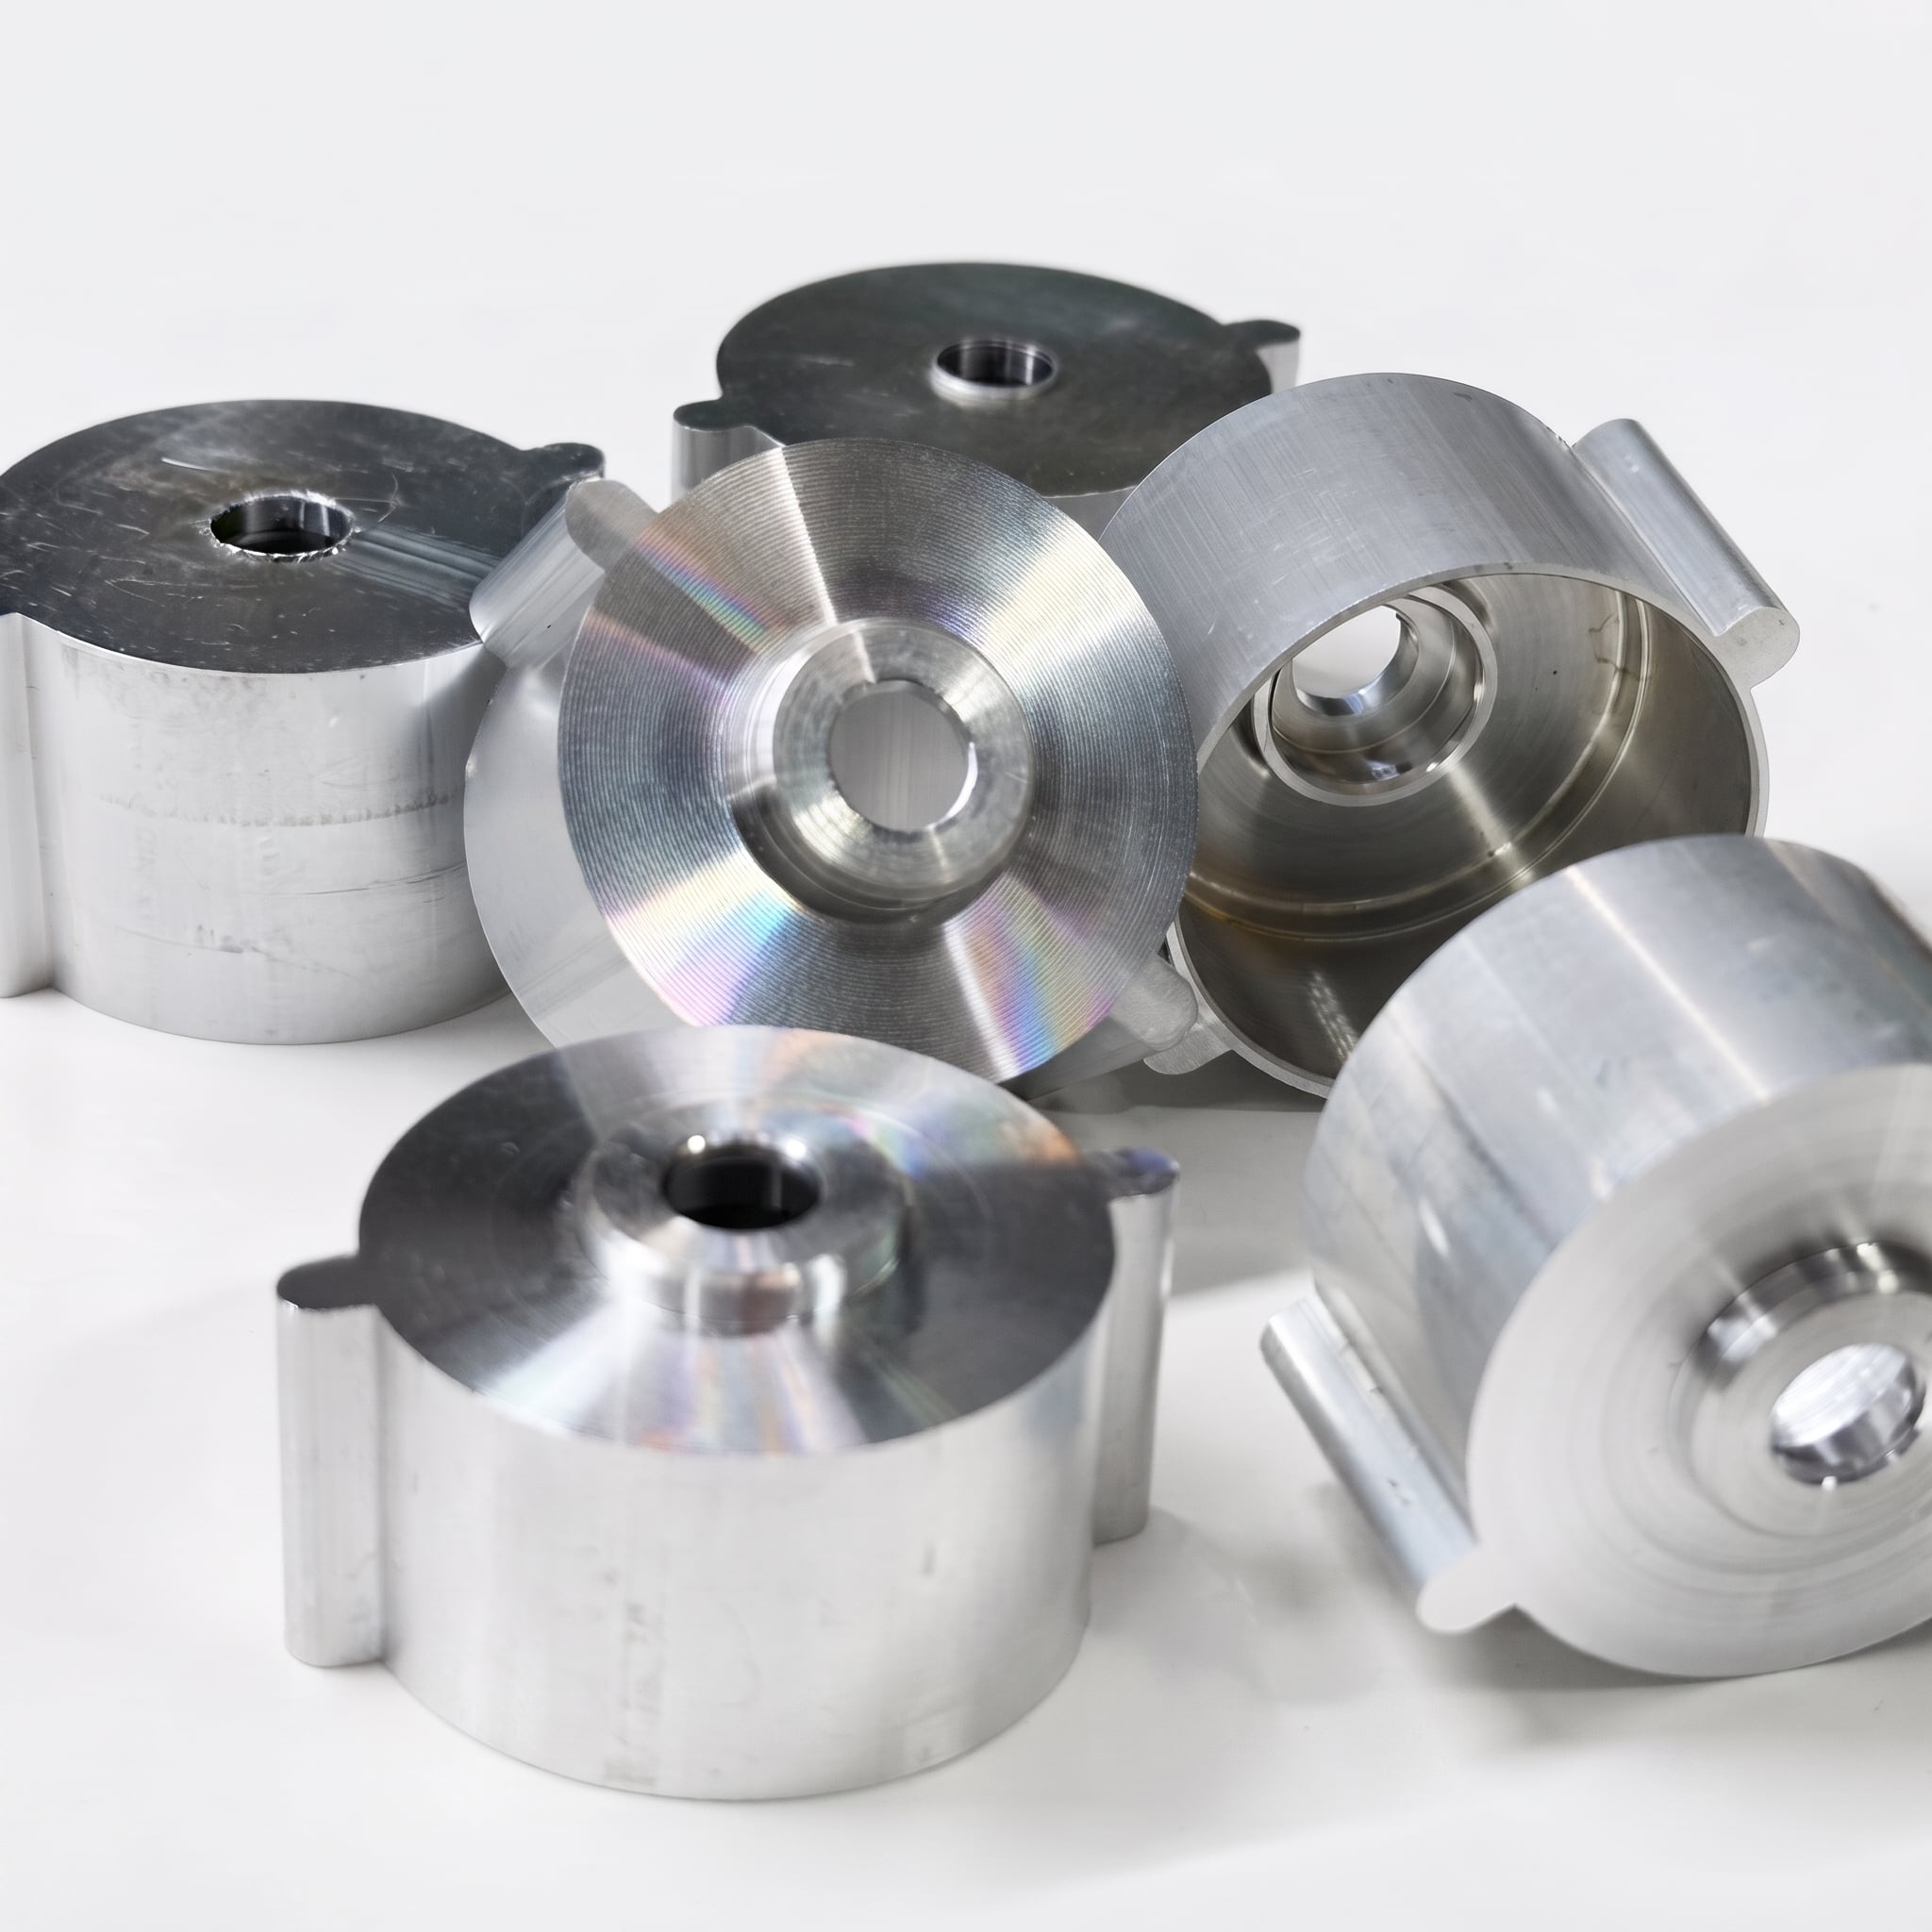
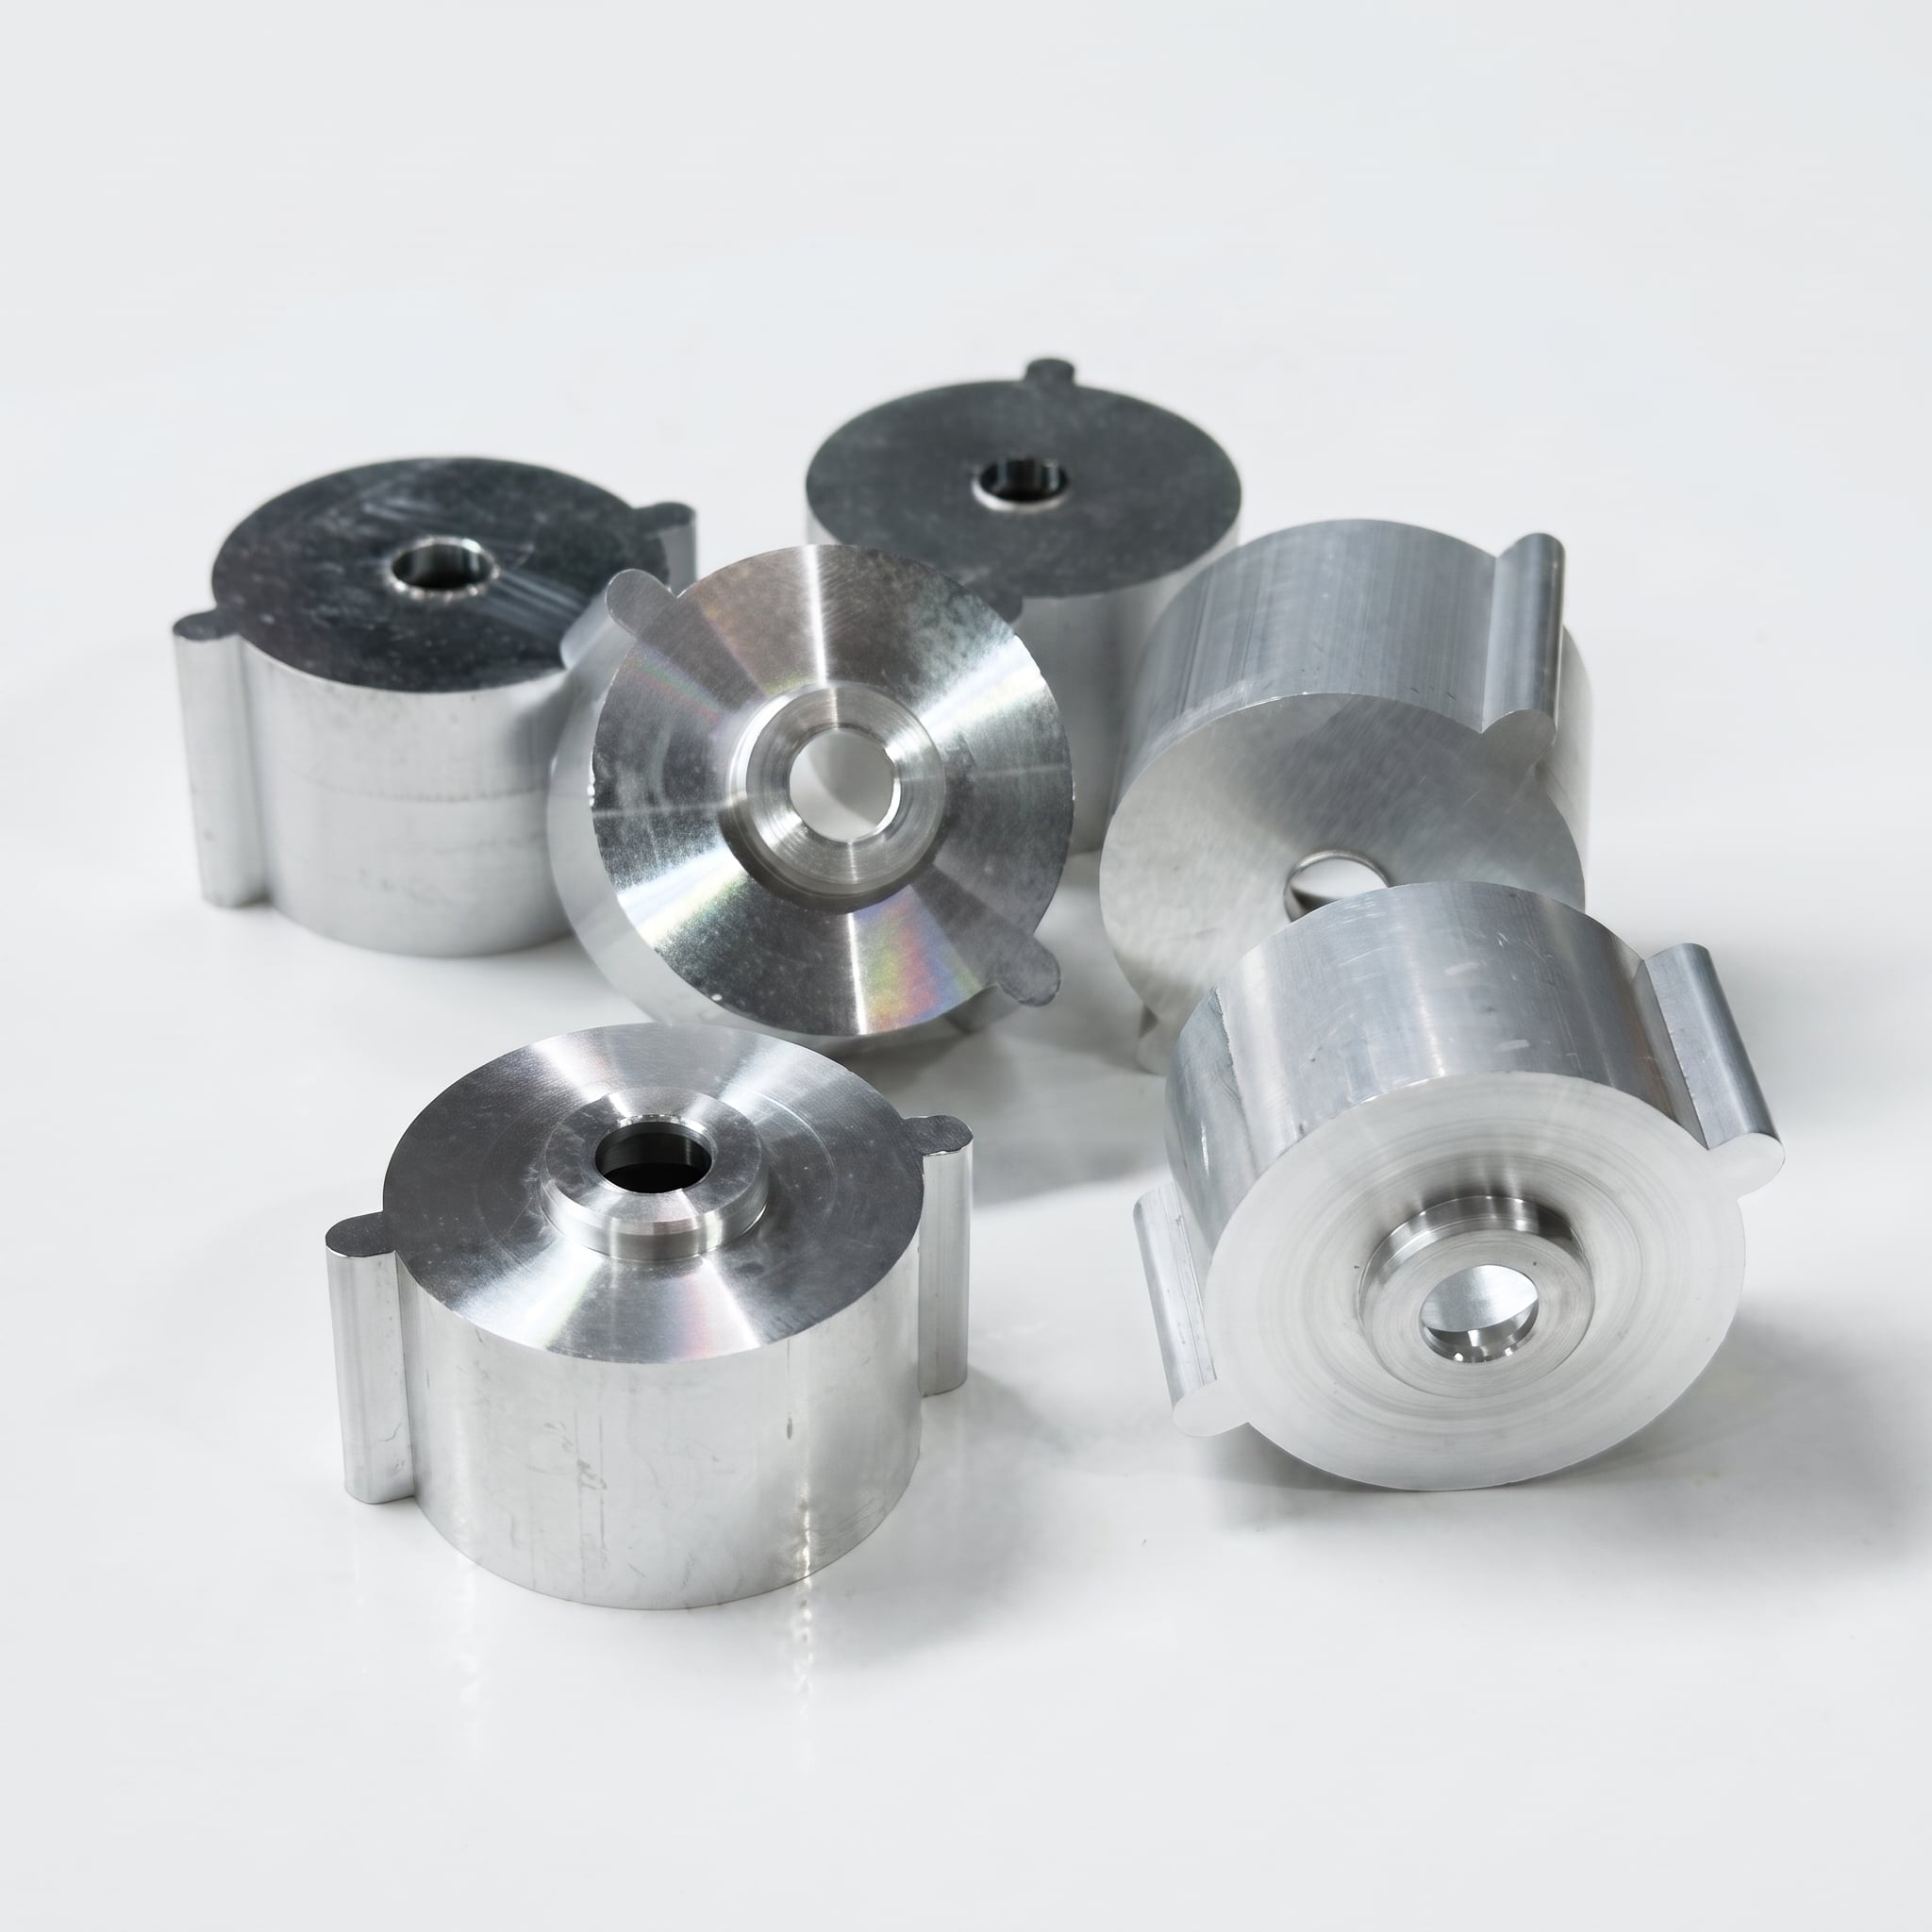
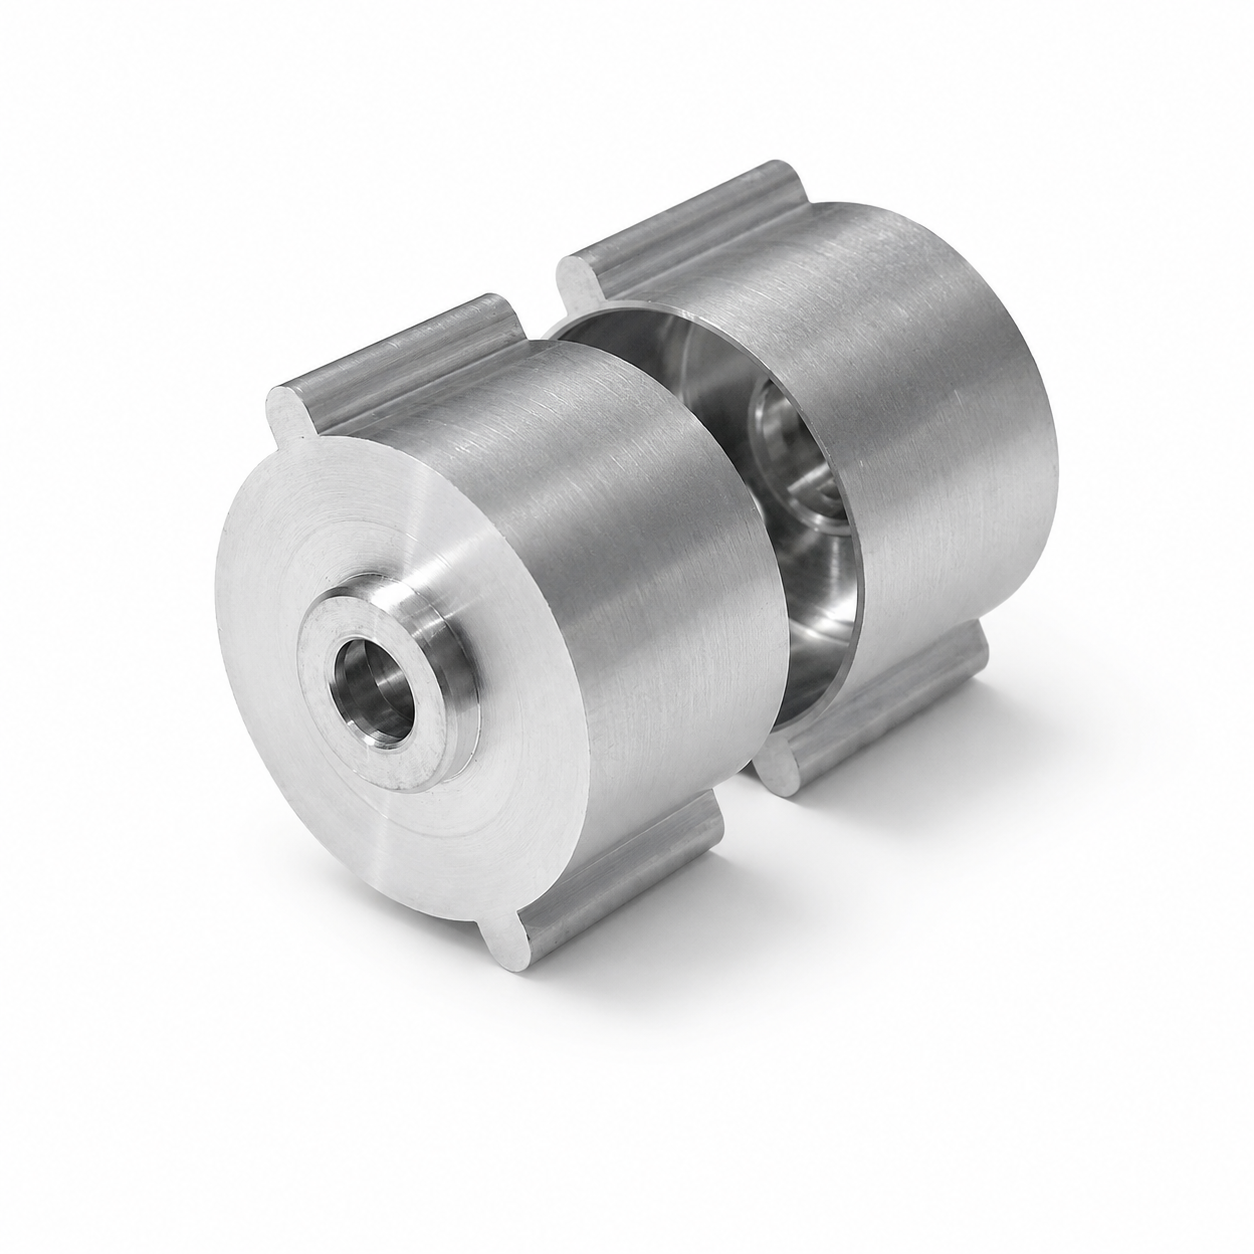
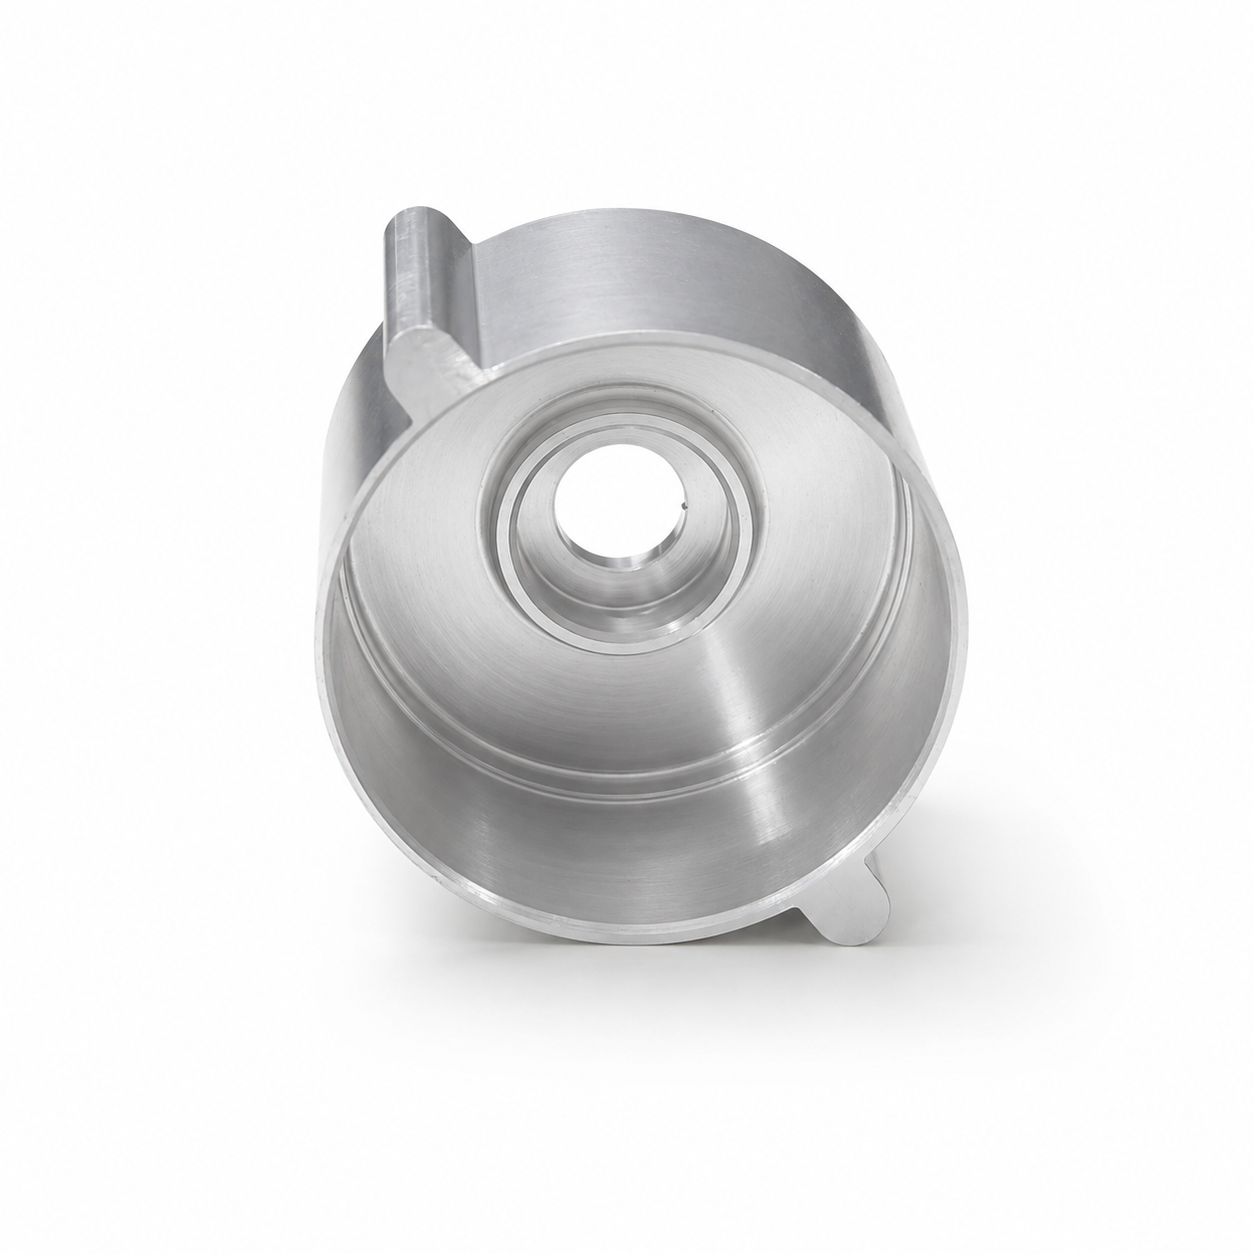
Vervaardigd uit aluminium extrusie en precisie CNC-bewerking, is deze op maat gemaakte motorbehuizing gebouwd volgens klanttekeningen voor UAV’s, drones en compacte elektrische motoropstellingen. Kritieke boringen, eindvlakken, montagevoorzieningen en interne interfaces worden bewerkt en geïnspecteerd voor herhaalbare productie.
Deze aluminium UAV-motorbehuizing is een op maat gemaakt component dat is vervaardigd uit een geëxtrudeerd aluminiumprofiel en wordt afgewerkt met precieze CNC-draai- en freesbewerking.
Het extruderen vormt het primaire externe profiel van de behuizing, terwijl CNC-bewerking de centrale boring, interne trapvormingen, eindvlakken, bevestigingsflensjes, gaten en andere functionele interfaces volgens de klanttekening nauwkeurig bewerkt.
BIE produceert deze motorbehuizingen op maat in plaats van standaard producten uit voorraad te leveren. Wij ondersteunen het beoordelen van de extrusiemogelijkheden, het plannen van bewerkingsmarges, tolerantieanalyse, oppervlakteafwerking en dimensionele inspectie voor engineeringmonsters, proefproducties en herhaalde productieruns.
| Artikel | Beschikbare opties |
|---|---|
| Producttype | Aangepaste behuizing voor UAV- en drone-motoren |
| Materiaal | Geëxtrudeerd aluminiumlegger |
| Gewone kwalificaties | 6061, 6063 en 6082; andere extrudeerbare kwaliteiten worden beoordeeld op basis van de tekening |
| Productieproces | Aluminiumextrusie, snijden, CNC-draaien, CNC-frezen, boren, ontbramen en afwerken |
| Algemene tolerantie | ISO 2768-mK, tenzij anders aangegeven |
| Precisietolerantie | ±0,01 mm voor precisieonderdelen; kritieke afmetingen tot ±0,005 mm na engineeringbeoordeling |
| Oppervlakteafwerking | Zoals bewerkt, anodiseren, hardanodiseren, zandstralen, polijsten, borstelen, verven en lasermarkeren |
| Inspectie | CMM, optische meting, hardheidstesten en oppervlakteruwheidinspectie |
| Tipe productie | Engineeringmonsters, prodfases en herhaalde batchproductie |
| Tekeningformaten | STEP, STP, IGES, X_T, DXF en PDF |
| Voorbeeld levertijd | Meestal 3–7 dagen wanneer geschikt extrusiemateriaal al op voorraad is |
| Aangepaste extrusiegereedschappen | Haalbaarheid van gereedschappen en levertijd worden afzonderlijk geciteerd |
| Productie doorlooptijd | Meestal 20–35 dagen, afhankelijk van de hoeveelheid, het gereedschap, de afwerking en de inspectievereisten |
Aluminiumextrusie is geschikt voor motorhuisontwerpen met een consistente longitudinale profiellijn. Hiermee wordt de primaire externe vorm gecreëerd voordat er precisiebewerking plaatsvindt, waardoor minder materiaal hoeft te worden verwijderd van een massieve staaf.
CNC-draaien en -frezen worden vervolgens gebruikt om de kenmerken te produceren die strengere dimensionale toleranties vereisen, waaronder:
Voor herhaalde productie kan dit gecombineerde proces, wanneer de geometrie en orderomvang de investering in extrusiematrijzen rechtvaardigen, het materiaalgebruik en de productieconsistentie verbeteren.
Voor projecten met lagere volumes, vaak wisselende ontwerpen of geometrieën die niet geschikt zijn voor extrusie, kan het rechtstreeks bewerken van het behuizingdeel uit een aluminiumstaaf praktischer zijn. BIE kan beide fabricageopties beoordelen tijdens de DFM-review.
De functionele prestaties van een motorbehuizing hangen af van meer dan alleen de totale diameter en lengte. De volgende kenmerken moeten normaal gesproken op de technische tekening worden aangegeven:
BIE voert proces- en eindinspectie uit volgens de goedgekeurde tekening. CMM-rapporten, dimensionele inspectierapporten en documentatie voor eerste-artikelinspectie kunnen op verzoek worden verstrekt.
Ons technische team beoordeelt het CAD-model, de tekening, het materiaaltype, de toleranties, de oppervlakteafwerking en de verwachte productieomvang.
Voor ontwerpen op basis van extrusie beoordelen we ook:
Het aluminiumprofiel wordt geëxtrudeerd volgens de goedgekeurde doorsnede. De materiaalkwaliteit, de warmtebehandelingstoestand en de afmetingstoleranties worden gekozen op basis van de mechanische, bewerkings- en afwerkingsvereisten.
De extrusie wordt in individuele blanks gesneden met voldoende toevoeging voor vlakzagen, draaien en andere bewerkingsprocessen.
CNC-draaien wordt gebruikt voor ronde kenmerken zoals boringen, eindvlakken, interne trapvormige structuren en concentrische oppervlakken.
CNC-frezen en -boren wordt gebruikt voor montageflensjes, gaten, sleuven, vlakken en andere niet-rotatiesymmetrische kenmerken.
Scherpe randen en bewerkingsbulten worden verwijderd voordat er wordt gereinigd en de oppervlakte wordt behandeld. Beschikbare afwerkingen omvatten anodiseren, hard anodiseren, zandstralen, polijsten, borstelen en lasermarkering.
Kritieke afmetingen worden geïnspecteerd volgens de tekening en de overeengekomen kwaliteitseisen. De afgewerkte behuizingen worden gereinigd en individueel beschermd om krassen en schade door stootkrachten tijdens het transport te voorkomen.
Aluminium wordt veelal gekozen voor UAV-motorbehuizingen omdat het een praktische combinatie biedt van lage massa, bewerkbaarheid, corrosiebestendigheid en compatibiliteit met oppervlakteafwerking.
Veelgebruikte materialen zijn:
Geschikt voor algemene structurele motorbehuizingen die een evenwicht vereisen tussen sterkte, bewerkbaarheid en anodiseringsprestaties.
Vaak gebruikt voor extrusieprofielen met complexere dwarsdoorsneden en hoge eisen aan oppervlakteafwerking.
Geschikt voor onderdelen die hogere structurele sterkte vereisen, rekening houdend met de haalbaarheid van extrusie en bewerking.
De uiteindelijke legering en het uiteindelijke temperen moeten worden geselecteerd op basis van de vereiste sterkte, gewicht, warmteoverdracht, anodiseringsuitstraling en bedrijfsomgeving.
Behoudt zichtbare CNC-gereedschapsmarkeringen en is geschikt voor interne onderdelen of toepassingen waarbij geen decoratieve afwerking vereist is.
Verbeterd corrosieweerstand en maakt verschillende uitstralingsvereisten mogelijk, terwijl de oppervlaktestructuur van aluminium behouden blijft.
Geschikt voor oppervlakken die verbeterde slijtvastheid vereisen. Rekening moet worden gehouden met afmetingstoleranties voor nauwkeurige boringen en passende onderdelen.
Levert een uniformere matglanzende uitstraling op en vermindert de zichtbaarheid van kleinere bewerkingsmarkeringen.
Wordt gebruikt wanneer een gerichte of spiegelende metalen oppervlakte vereist is.
Onderdeelnummers, partijcodes, logo’s en traceerbaarheidsinformatie kunnen volgens klantwens worden aangebracht.
Deze aangepaste aluminiummotorhuisjes kunnen worden gebruikt voor:
Elke behuizing kan volgens het ontwerp van de klant worden vervaardigd, inclusief:
BIE past dimensionele controle toe gedurende het gehele productieproces, inclusief:
Inspectiedocumentatie kan worden opgesteld volgens de projectvereisten van de klant.
Nee. Het getoonde huis is een voorbeeld van maatwerkproductie. Afmetingen, interne structuren, bevestigingsmogelijkheden en oppervlakteafwerking worden vervaardigd volgens de tekeningen van elke klant.
Dat hangt af van de vormgeving. Indien een bestaande aluminiumextrusie of een standaardmaat blanco geschikt is, kan het huis worden bewerkt zonder nieuwe extrusiegereedschappen. Anders is een aangepaste extrusiematrijs of bewerking van een massief staafmateriaal vereist.
De extrusie is over het algemeen geschikter wanneer het onderdeel een consistente doorsnede heeft en het verwachte productievolume de werktuigbouw kan rechtvaardigen. Billets kunnen praktischer zijn voor kleinere hoeveelheden, ontwerpvalidering of vaak veranderende geometrieën.
Algemene afmetingen kunnen volgens ISO 2768-mK. De nauwkeurigheid van de kenmerken kan normaal gesproken tot ±0,01 mm worden gecontroleerd, terwijl geselecteerde kritische afmetingen na tekening, materiaal- en procesonderzoek ±0,005 mm kunnen bereiken.
- Ja, ik ben er. De diameter, concentrisiteit, ronde vorm en uitloop van de boor kunnen worden gecontroleerd volgens de tekening. De te bereiken waarden zijn afhankelijk van de onderdeelgeometrie, het ontwerp van het datum, de wanddikte en de klemomstandigheden.
Voor het 3D-model worden STEP-, STP-, IGES- of X_T-bestanden aanbevolen. Een PDF-teknische tekening moet ook worden verstrekt wanneer het onderdeel specifieke toleranties, draadjes, oppervlaktebuigzaamheid of geometrische toleranties bevat.
- Ja, ik ben er. Er zijn helder, zwart en kleur geanodiseerd, hard geanodiseerd en zandgeblazen plus geanodiseerd. De precisie-paringsdimensies moeten aangeven of zij moeten worden gemaskerd of gecompenseerd voor de laagdikte.
- Ja, ik ben er. De BIE ondersteunt technische monsters, proefrondes en herhaling van de productie, met inspectie en procescontroles die worden vastgesteld volgens de goedgekeurde tekening.
Upload uw STEP-bestand en technische tekening met het vereiste materiaal, toleranties, oppervlakteafwerking en geschatte productiemengte.
Ons engineering team zal de eisen voor extrusie en CNC-bewerking beoordelen en productiefeedback, doorlooptijd en een gedetailleerde offerte verstrekken.
Copyright © Dongguan BIE Hardware Co., Ltd - Privacybeleid