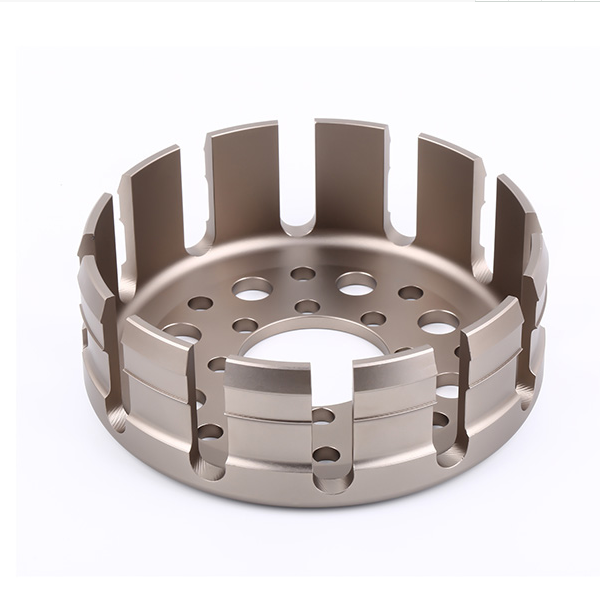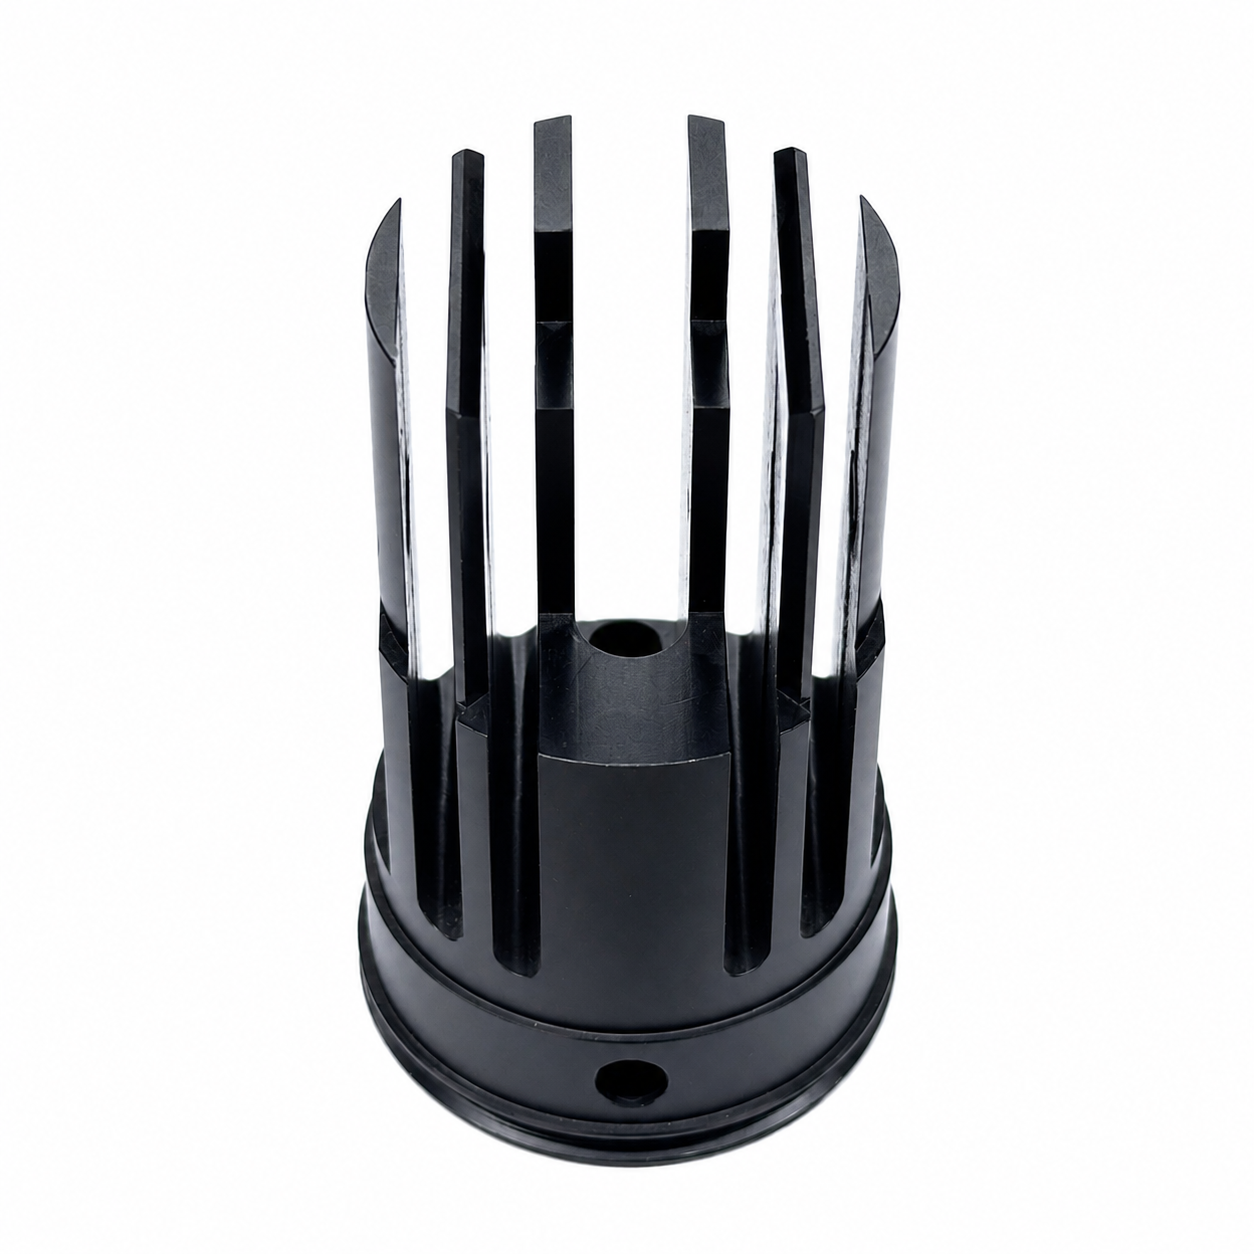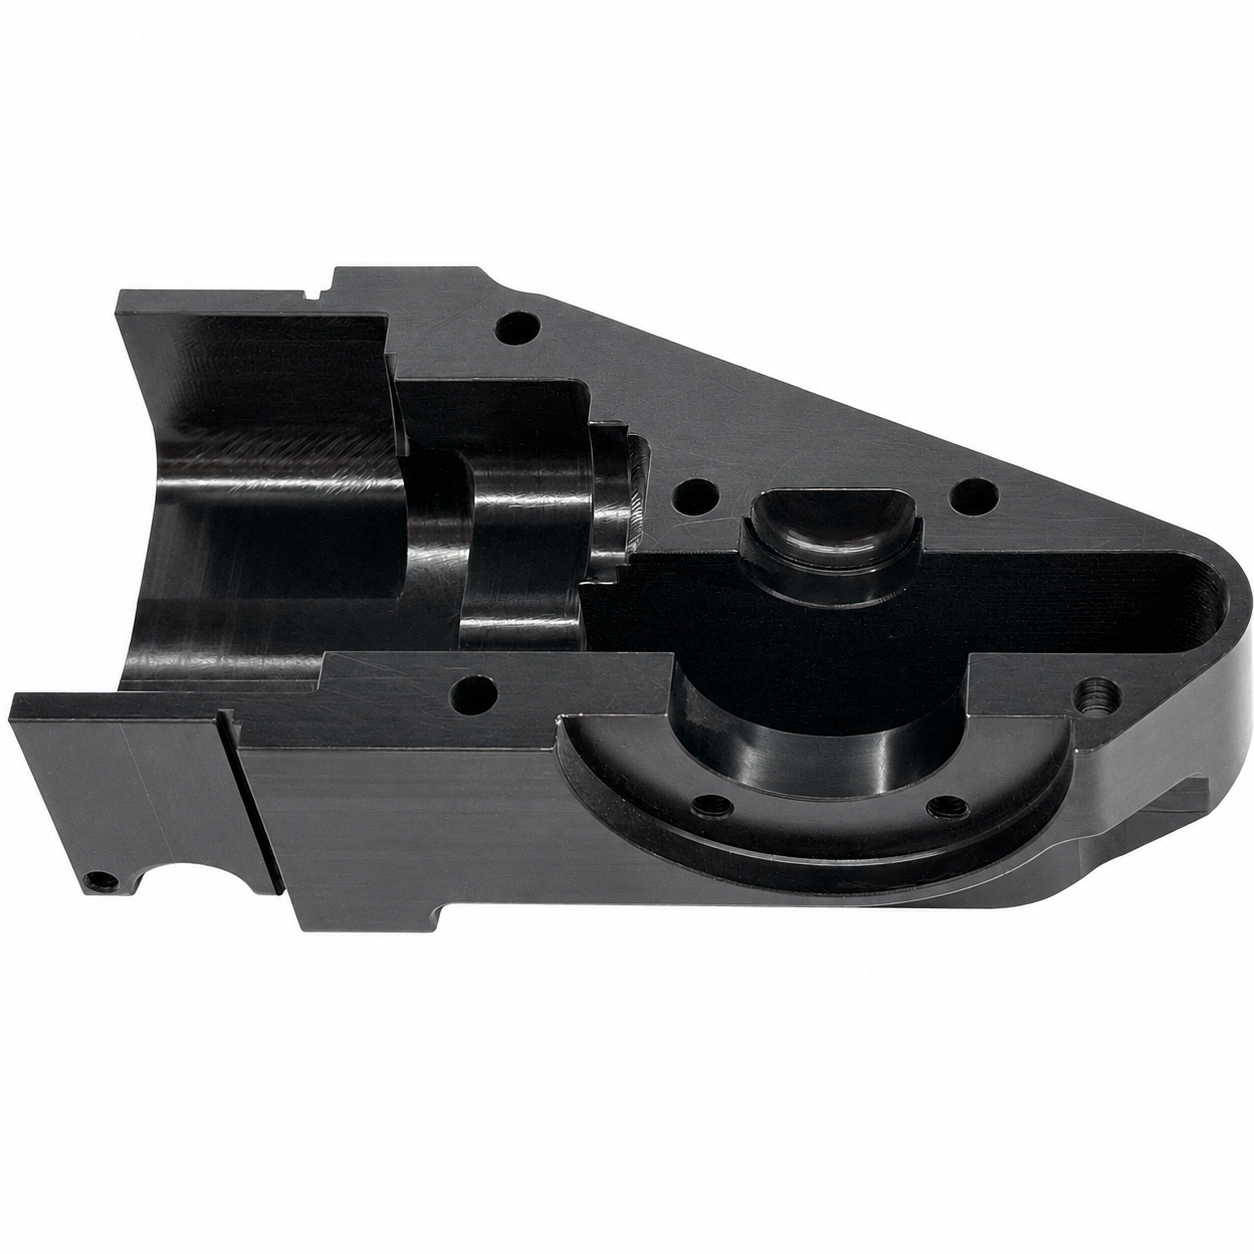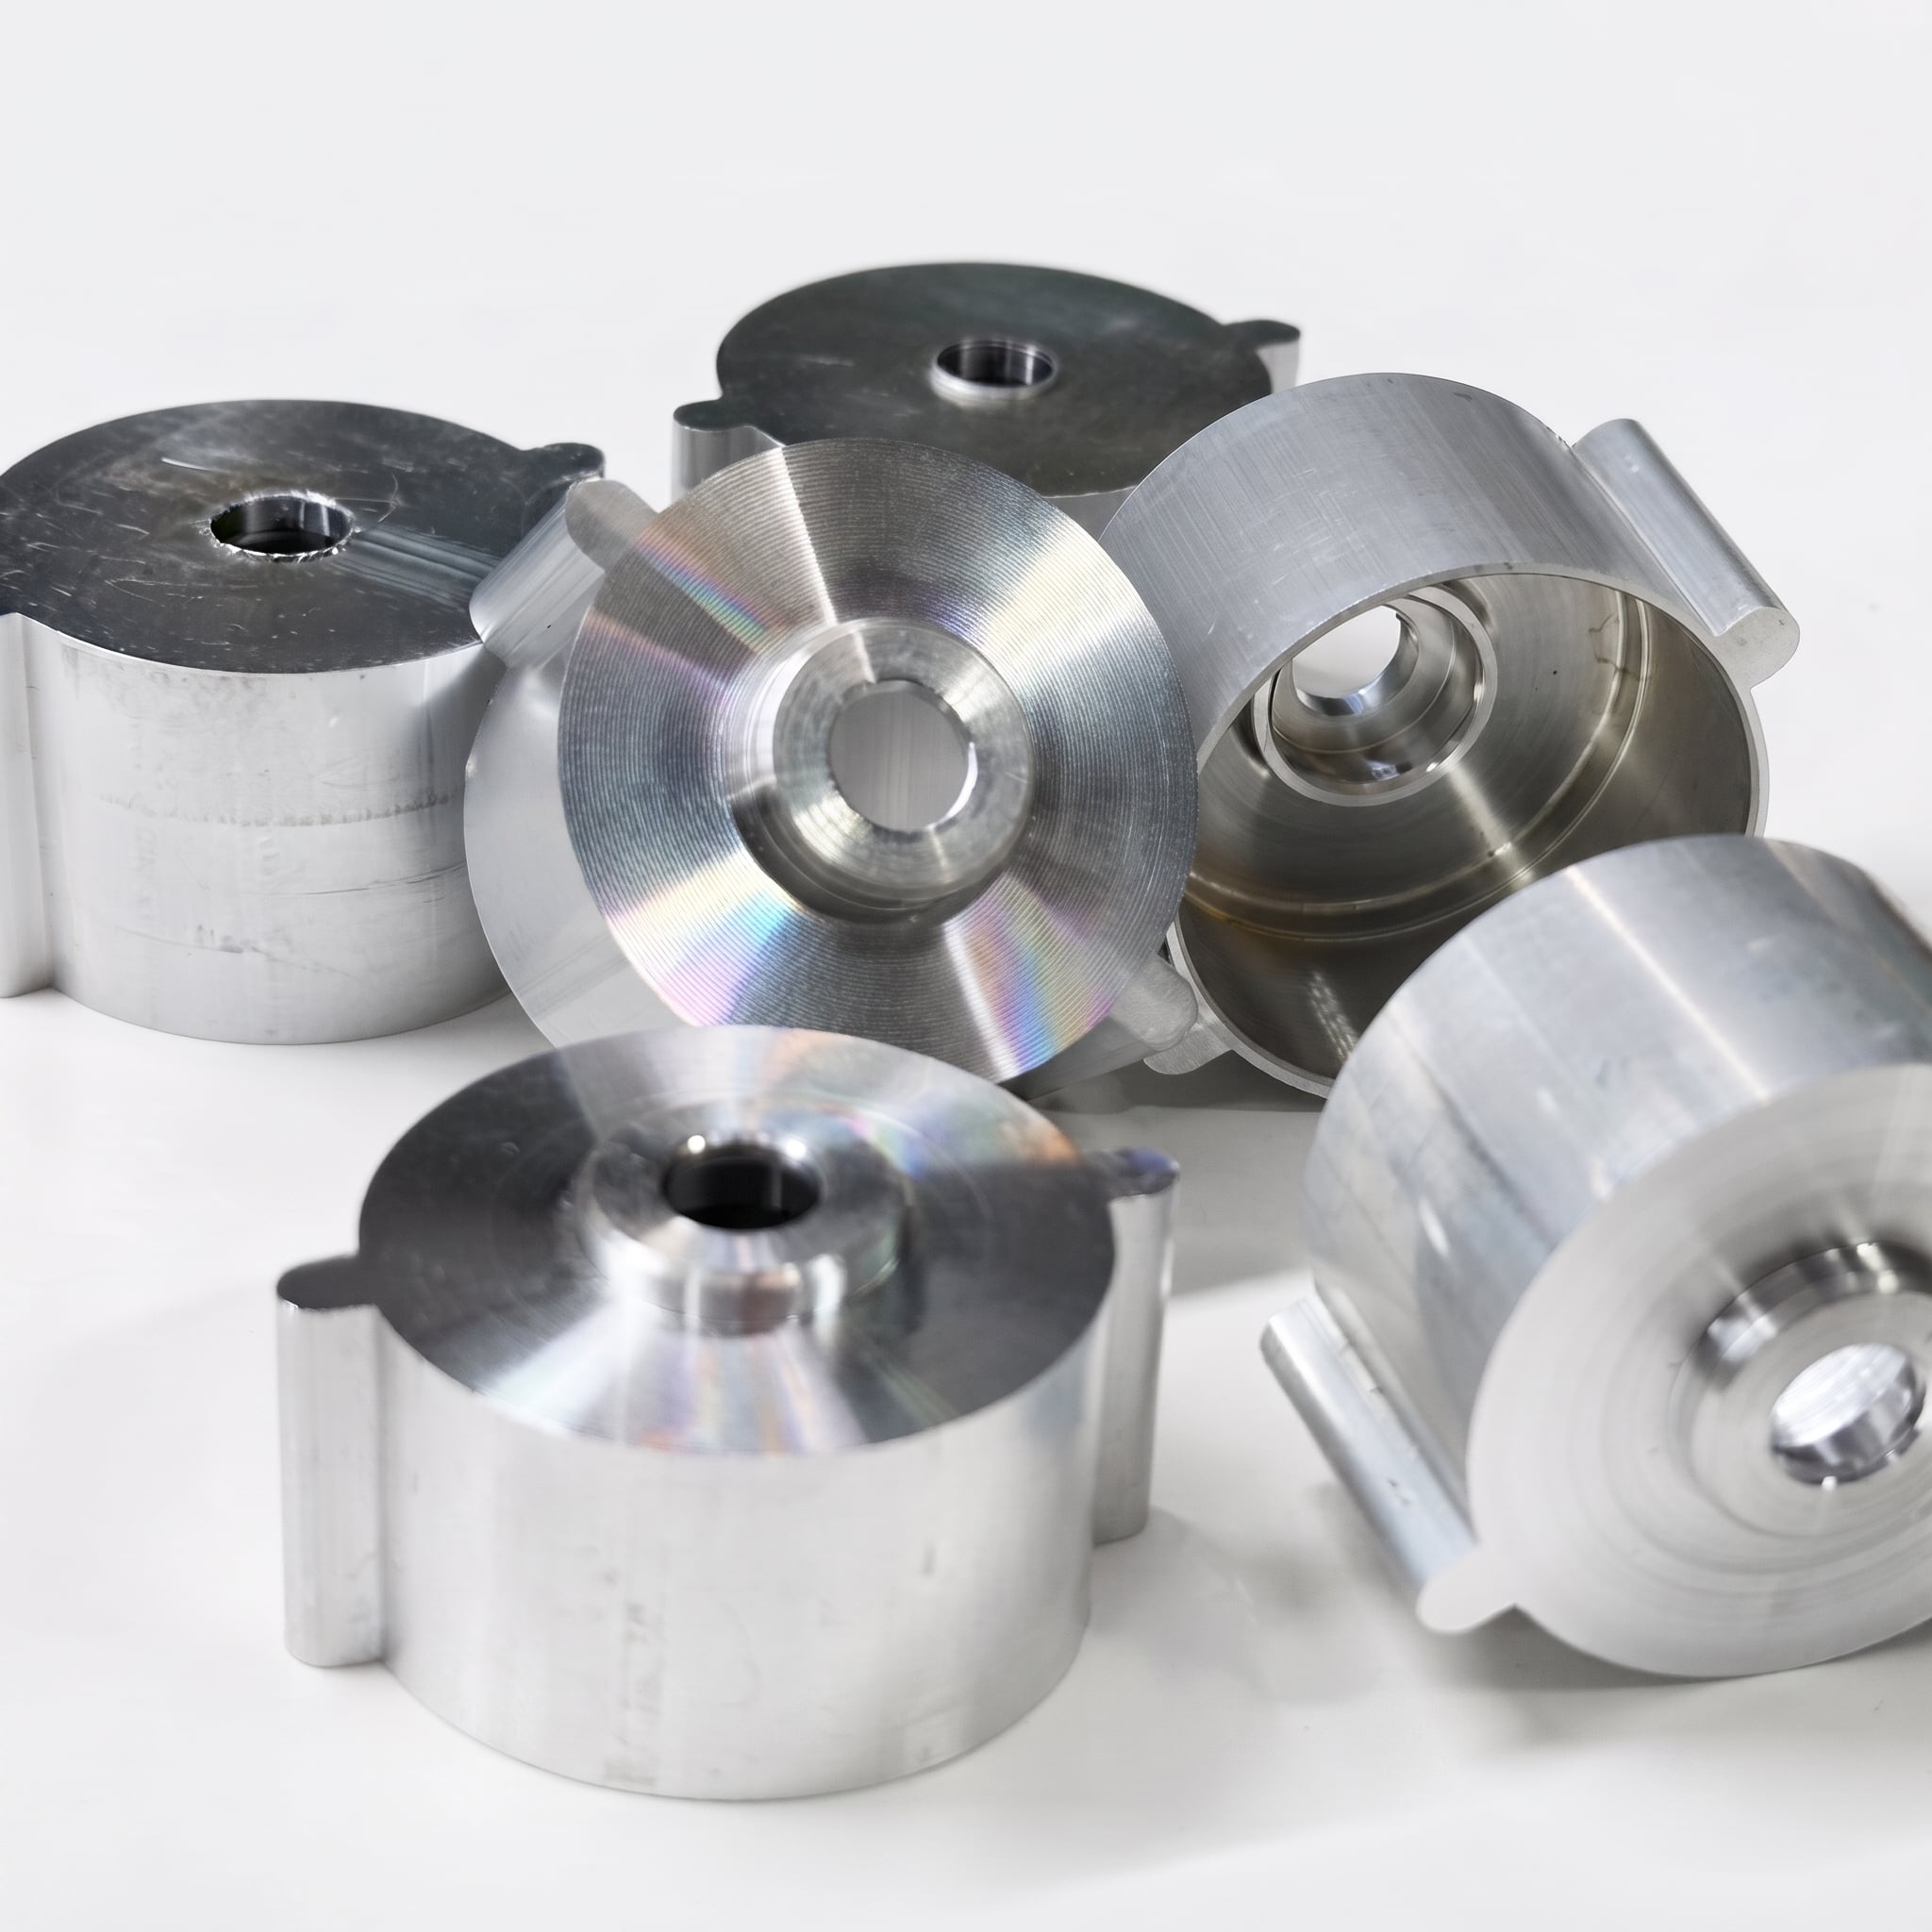
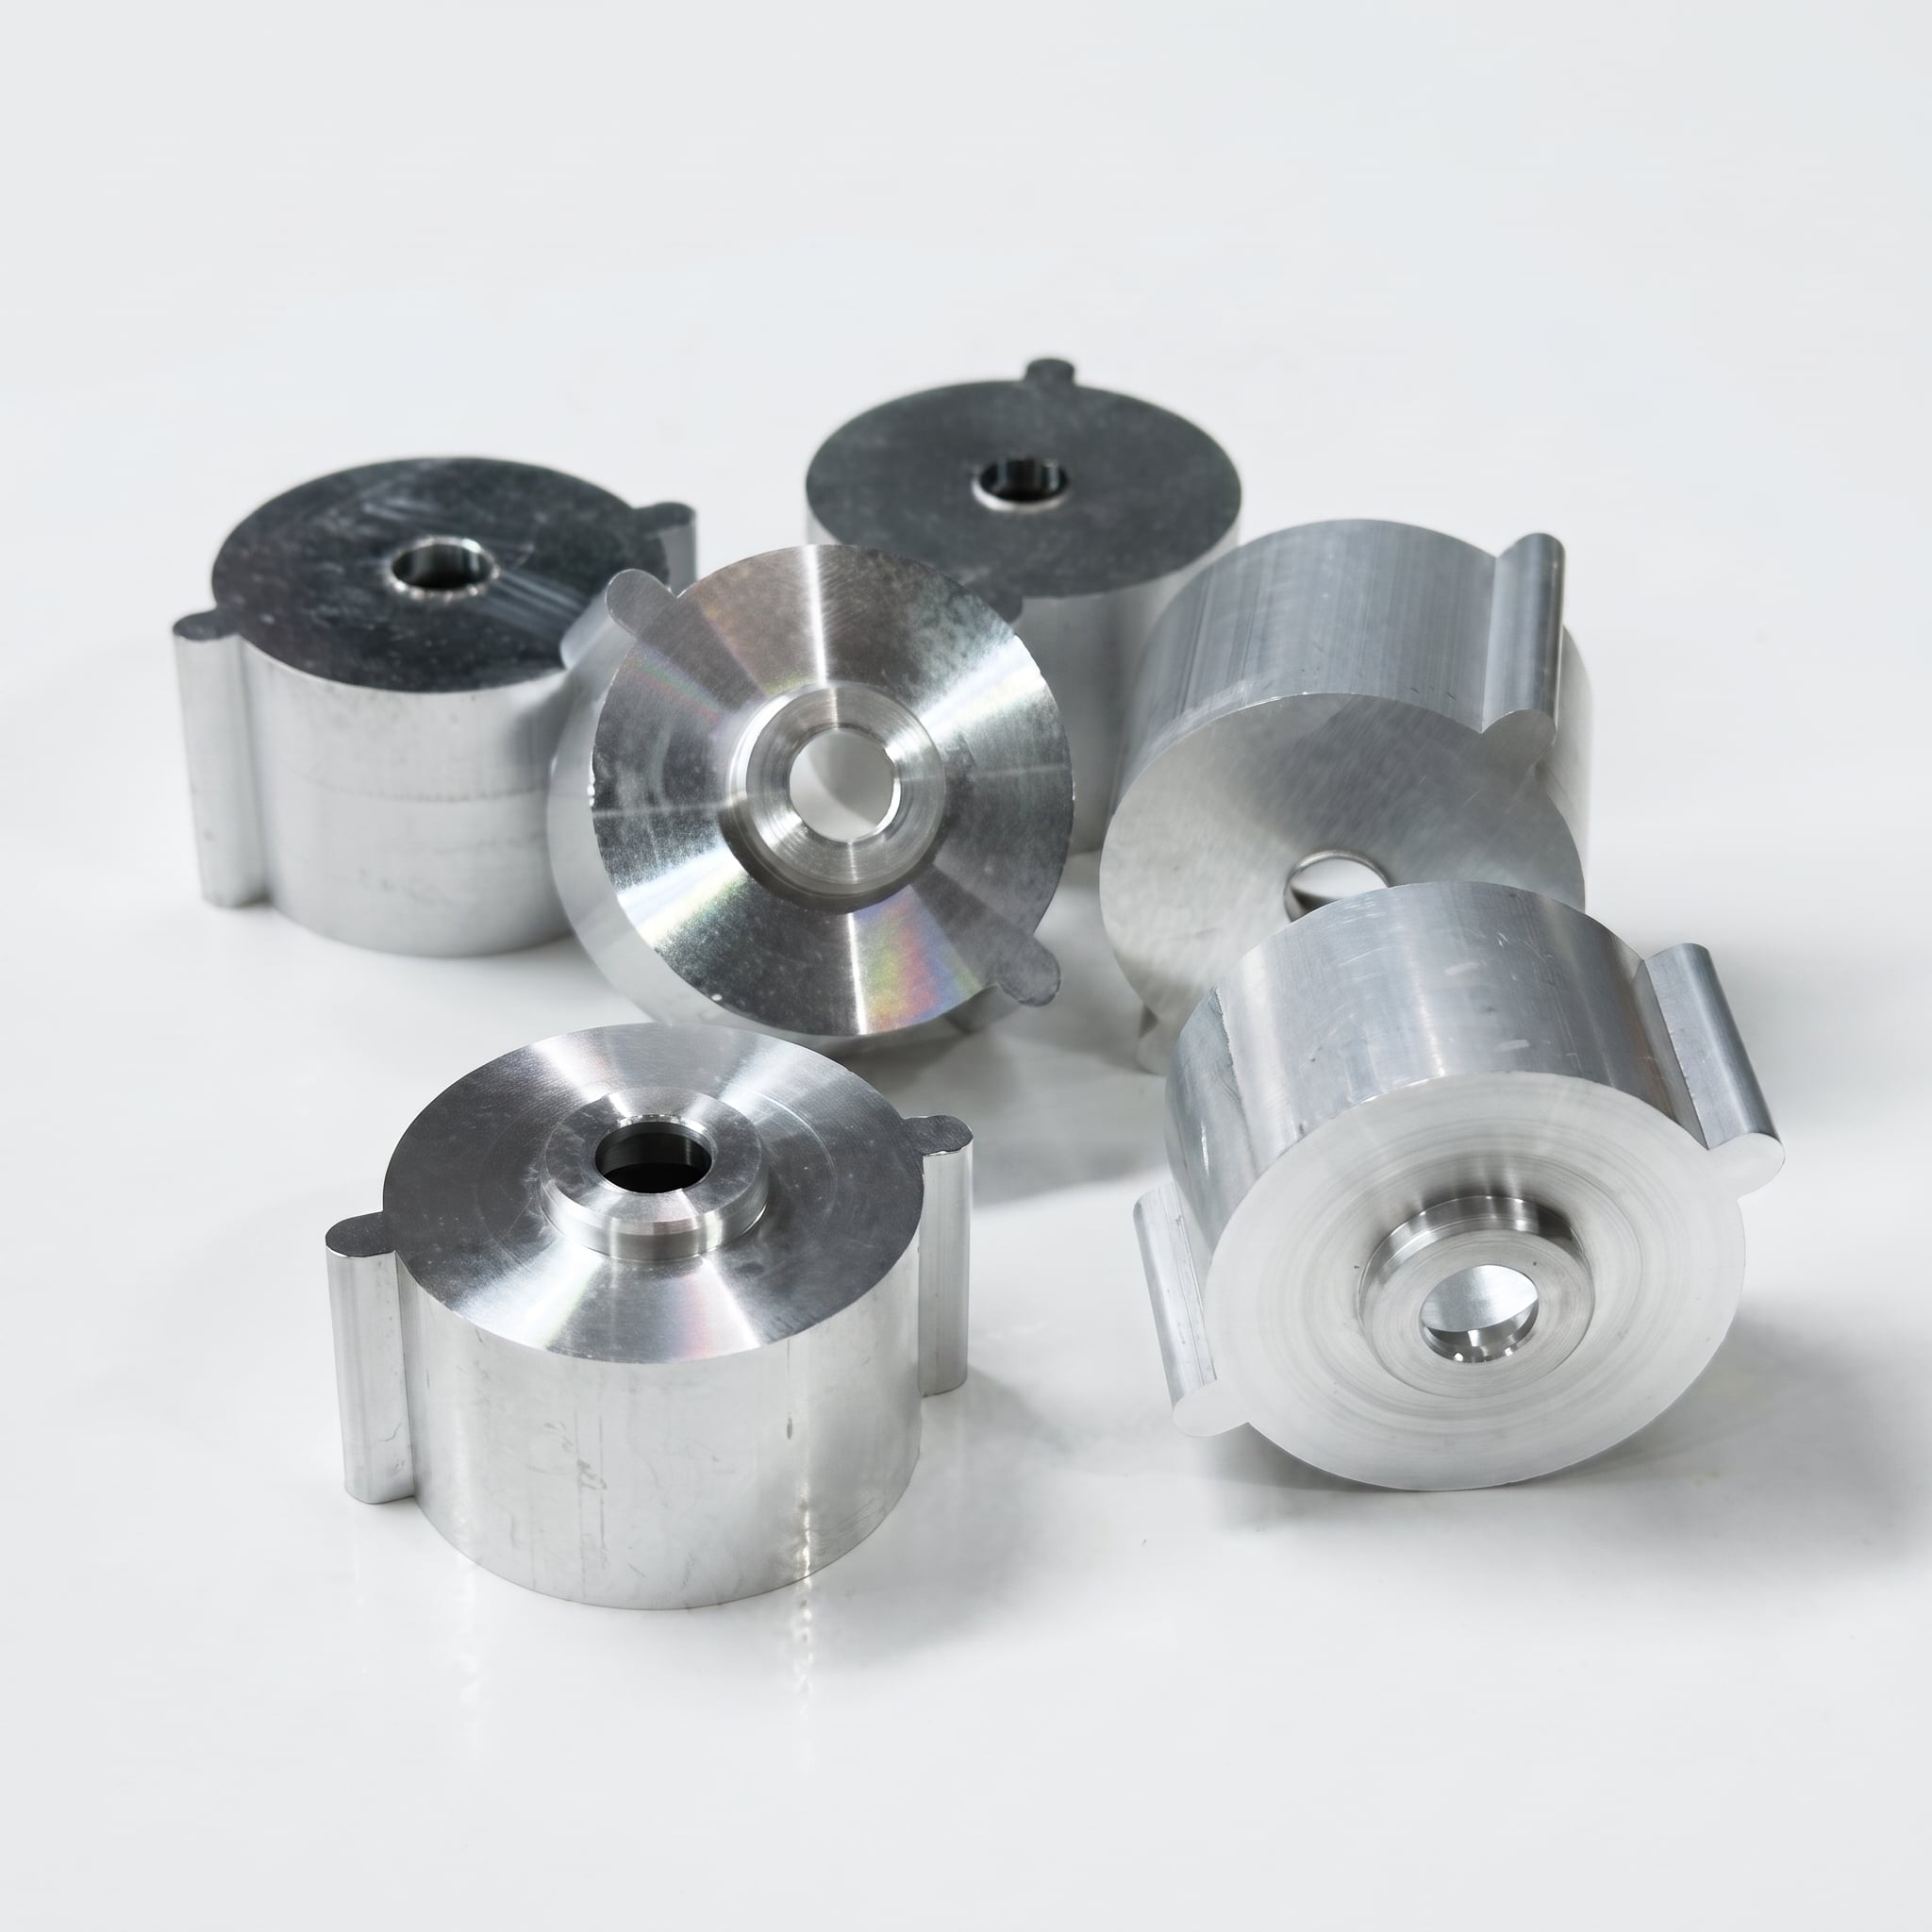
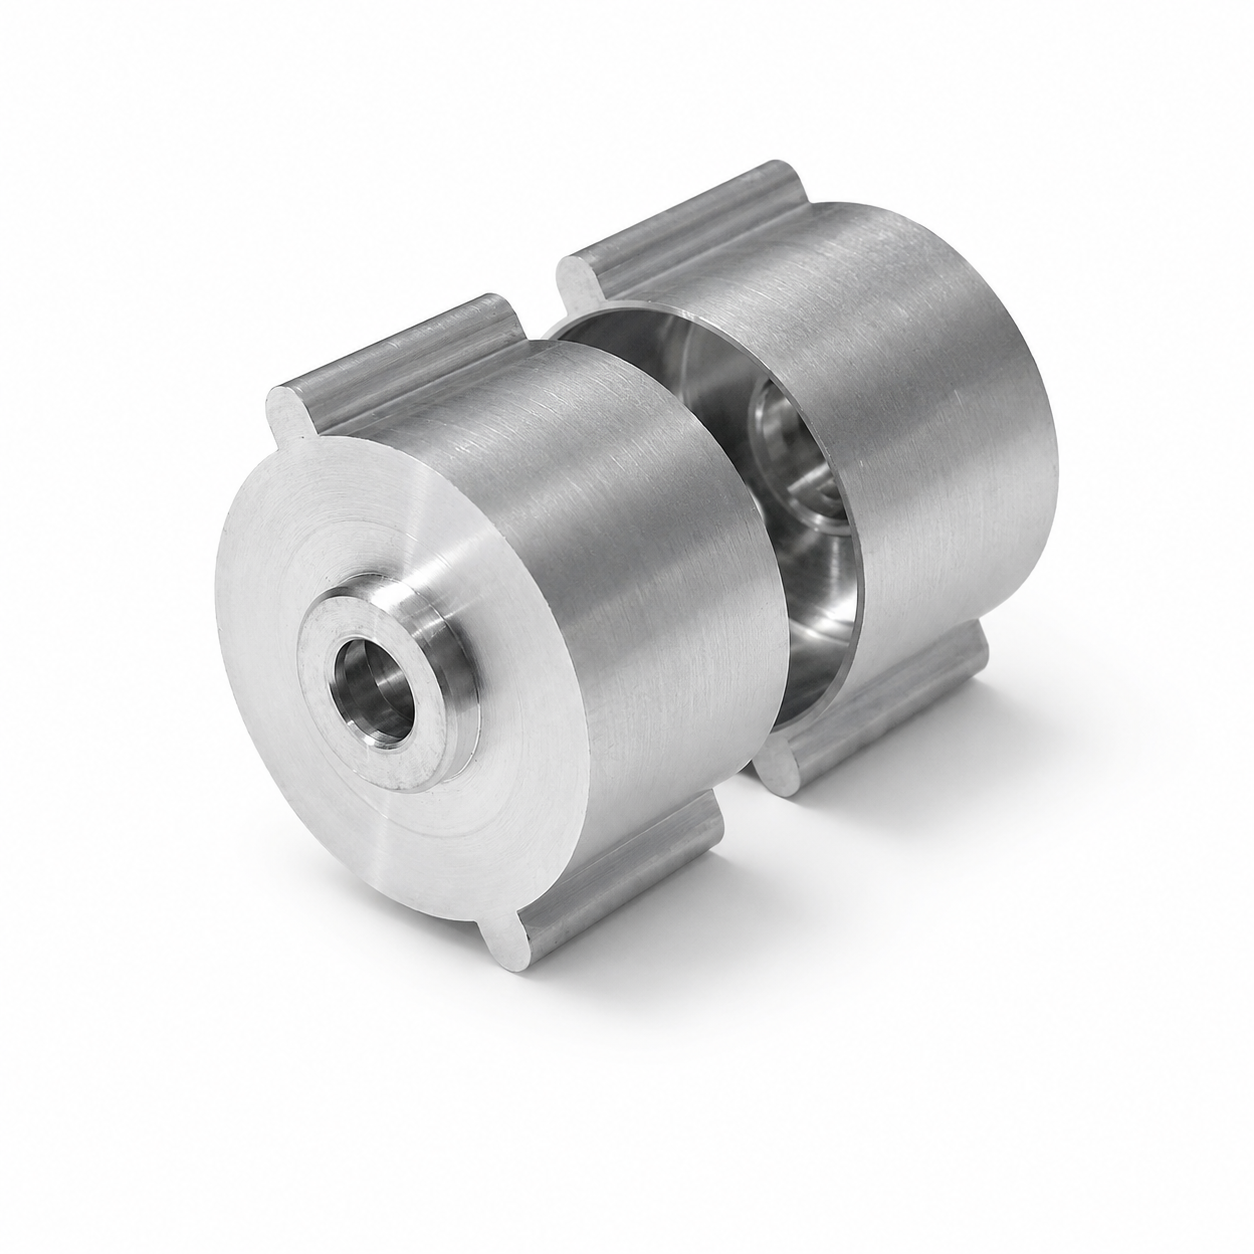
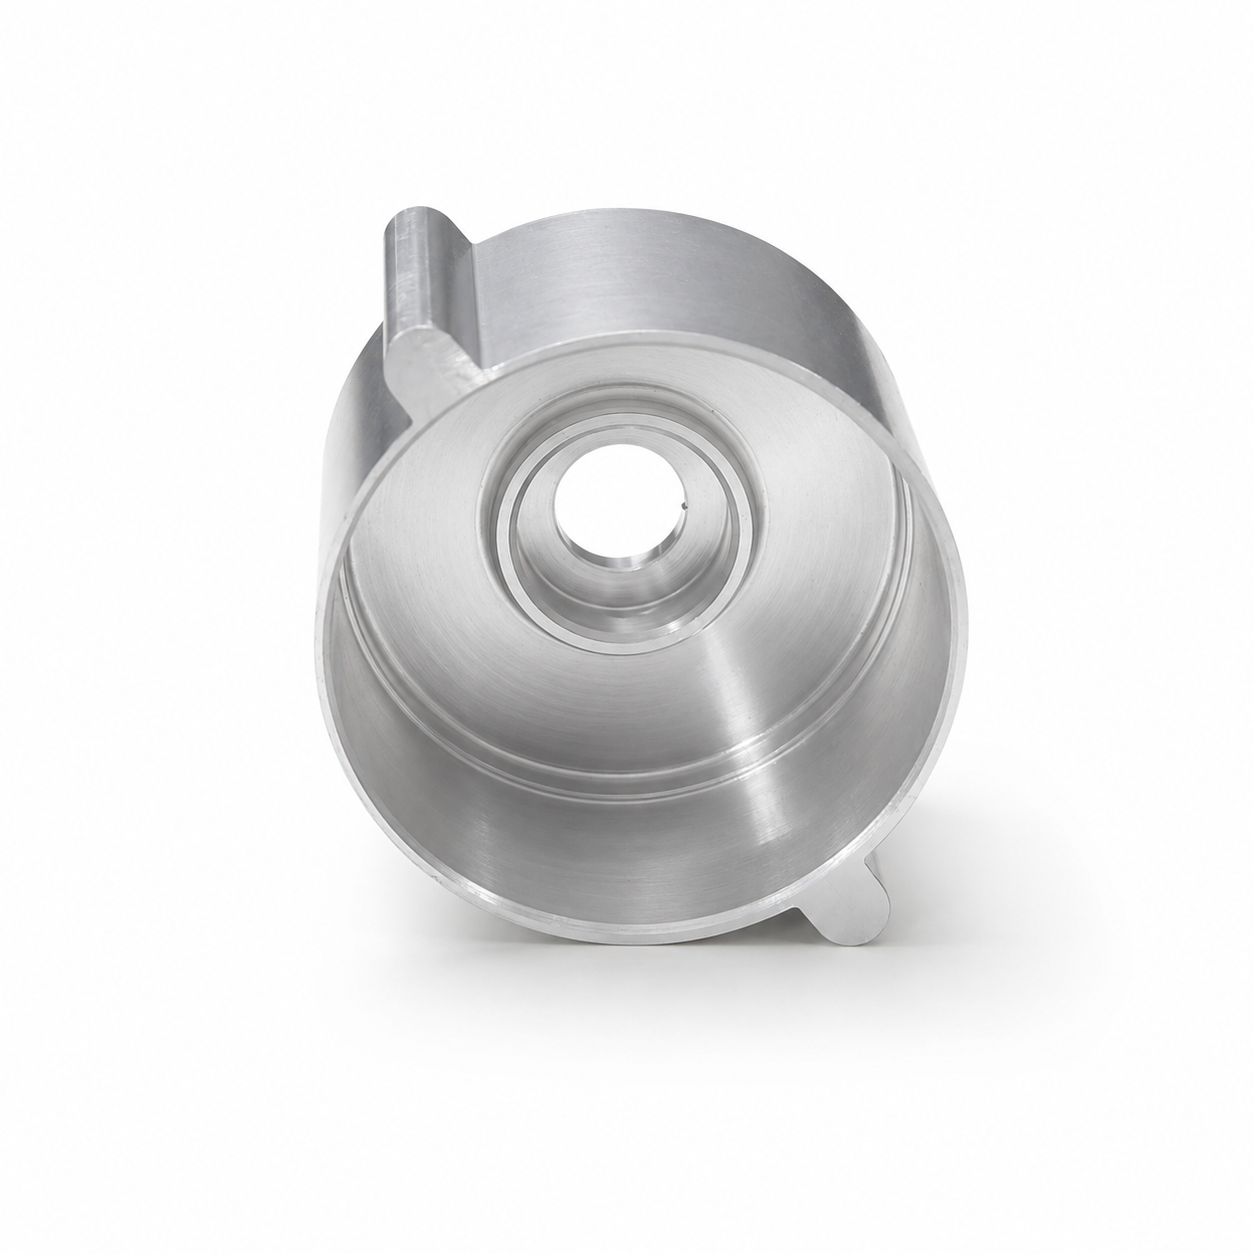
Fabricado a partir de aluminio extruido y mecanizado CNC de precisión, esta carcasa de motor personalizada se construye según los planos del cliente para UAV, drones y ensamblajes de motores eléctricos compactos. Los agujeros críticos, las caras extremas, las características de montaje y las interfaces internas se mecanizan e inspeccionan para garantizar una producción repetible.
Esta carcasa de motor para UAV de aluminio es un componente fabricado a medida, producido a partir de un perfil de aluminio extruido y terminado mediante torneado y fresado CNC de precisión.
La extrusión forma el perfil externo principal de la carcasa, mientras que el mecanizado CNC controla el agujero central, los escalones internos, las caras extremas, las pestañas de montaje, los orificios y otras interfaces funcionales especificadas en el plano del cliente.
BIE fabrica estas carcasas de motor bajo pedido, en lugar de ofrecer un producto estándar de catálogo. Ofrecemos revisión de viabilidad de extrusión, planificación de holguras de mecanizado, análisis de tolerancias, acabado superficial e inspección dimensional para muestras de ingeniería, series piloto y producción repetida.
| Elemento | Opciones disponibles |
|---|---|
| Tipo de Producto | Carcasas personalizadas para motores de UAV y drones |
| Material | Aluminio extruido |
| Grados Comunes | aleaciones 6061, 6063 y 6082; otras aleaciones extruibles evaluadas según el plano |
| Proceso de fabricación | Extrusión de aluminio, corte, torneado CNC, fresado CNC, perforación, desbarbado y acabado |
| Tolerancia General | ISO 2768-mK, salvo indicación en contrario |
| Tolerancia de Precisión | ±0,01 mm para características de precisión; dimensiones críticas hasta ±0,005 mm tras revisión de ingeniería |
| Finitura de la superficie | Tal como se maquina, anodizado, anodizado duro, granallado, pulido, cepillado, pintura y marcado láser |
| Inspección | CMM, medición óptica, ensayo de dureza e inspección de rugosidad superficial |
| Tipo de producción | Muestras de ingeniería, series piloto y producción por lotes repetidos |
| Formatos de Dibujo | STEP, STP, IGES, X_T, DXF y PDF |
| Plazo de entrega de la muestra | Normalmente entre 3 y 7 días cuando el material de extrusión adecuado ya está disponible |
| Herramental de extrusión personalizado | Factibilidad del herramental y plazo de entrega cotizados por separado |
| Tiempo de producción | Normalmente entre 20 y 35 días, según cantidad, herramental, acabado y requisitos de inspección |
La extrusión de aluminio es adecuada para diseños de carcasas de motor con un perfil longitudinal constante. Crea la forma externa principal antes del mecanizado de precisión, reduciendo la cantidad de material que debe eliminarse de un lingote macizo.
A continuación, se emplean el torneado y el fresado CNC para fabricar las características que requieren un control dimensional más estricto, incluidas:
Para producción repetida, este proceso combinado puede mejorar la utilización del material y la consistencia de la producción cuando la geometría y el volumen del pedido justifican la fabricación de herramientas de extrusión.
Para proyectos de menor volumen, diseños o geometrías que cambian con frecuencia y que no son adecuados para la extrusión, mecanizar directamente la carcasa a partir de un lingote de aluminio puede ser más práctico. BIE puede evaluar ambas rutas de fabricación durante la revisión DFM.
El rendimiento funcional de una carcasa de motor depende de más factores que su diámetro y longitud totales. Normalmente, deben identificarse en el dibujo técnico las siguientes características:
BIE realiza inspecciones en proceso y finales según el dibujo aprobado. Se pueden proporcionar informes de CMM, informes de inspección dimensional y documentación de inspección del primer artículo cuando sea necesario.
Nuestro equipo de ingeniería revisa el modelo CAD, el dibujo, la calidad del material, las tolerancias, el acabado superficial y la cantidad de producción prevista.
Para diseños basados en extrusión, también evaluamos:
El perfil de aluminio se extruye según la sección transversal aprobada. El grado del material, el estado del tratamiento térmico y las tolerancias dimensionales se seleccionan según los requisitos mecánicos, de mecanizado y de acabado.
La extrusión se corta en piezas individuales con suficiente holgura para operaciones de torneado frontal, torneado y otros procesos de mecanizado.
El torneado CNC se utiliza para características circulares, como agujeros, caras frontales, escalones internos y superficies concéntricas.
El fresado y taladrado CNC se utilizan para lengüetas de montaje, agujeros, ranuras, planos y otras características no rotacionales.
Las aristas afiladas y las rebabas generadas durante el mecanizado se eliminan antes de la limpieza y el tratamiento superficial. Los acabados disponibles incluyen anodizado, anodizado duro, granallado, pulido, cepillado y marcado láser.
Las dimensiones críticas se inspeccionan según el plano y los requisitos de calidad acordados. Las carcasas terminadas se limpian y protegen individualmente para evitar arañazos y daños por impacto durante el transporte.
El aluminio se selecciona comúnmente para las carcasas de motores de UAV porque ofrece una combinación práctica de bajo peso, facilidad de mecanizado, resistencia a la corrosión y compatibilidad con acabados superficiales.
Las opciones comunes de materiales incluyen:
Adecuado para carcasas estructurales generales de motores que requieren un equilibrio entre resistencia, facilidad de mecanizado y rendimiento en anodizado.
Usado frecuentemente para perfiles extruidos con secciones transversales más complejas y requisitos exigentes de acabado superficial.
Adecuado para componentes que requieren mayor resistencia estructural, sujeto a la viabilidad de extrusión y mecanizado.
La aleación y el temple finales deben seleccionarse según la resistencia requerida, el peso, la transferencia térmica, la apariencia tras el anodizado y el entorno operativo.
Conserva marcas visibles de las herramientas CNC y es adecuado para piezas internas o aplicaciones donde no se requiere un acabado decorativo.
Mejora la resistencia a la corrosión y permite cumplir distintos requisitos estéticos, manteniendo la textura superficial del aluminio.
Adecuado para superficies que requieren mayor resistencia al desgaste. Debe considerarse una tolerancia dimensional para orificios de precisión y características de acoplamiento.
Proporciona un acabado mate más uniforme y reduce la visibilidad de pequeñas marcas de mecanizado.
Se utiliza cuando se requiere una superficie metálica direccional o reflectante.
Los números de pieza, los códigos de lote, los logotipos y la información de trazabilidad pueden marcarse según los requisitos del cliente.
Estas carcasas personalizadas de aluminio para motores pueden utilizarse en:
Cada carcasa se puede fabricar según el diseño del cliente, incluyendo:
BIE aplica control dimensional durante todo el proceso de fabricación, incluidos:
La documentación de inspección se puede preparar según los requisitos del proyecto del cliente.
No. La carcasa mostrada es un ejemplo de fabricación personalizada. Las dimensiones, las estructuras internas, las características de montaje y los acabados superficiales se producen según los planos de cada cliente.
Depende de la geometría. Si una extrusión de aluminio existente o un bloque en bruto de tamaño estándar resulta adecuado, la carcasa puede mecanizarse sin necesidad de nuevas herramientas de extrusión. De lo contrario, podría requerirse un troquel de extrusión personalizado o el mecanizado a partir de un lingote macizo.
La extrusión es generalmente más adecuada cuando la pieza tiene una sección transversal constante y el volumen de producción esperado puede justificar la herramienta. El mecanizado de billetes puede ser más práctico para cantidades más bajas, validación de diseño o geometrías que cambian con frecuencia.
Las dimensiones generales pueden seguir la norma ISO 2768-mK. Las características de precisión pueden controlarse normalmente hasta ±0,01 mm, mientras que las dimensiones críticas seleccionadas pueden alcanzar ±0,005 mm después del dibujo, la revisión del material y el proceso.
- ¿Qué quieres? El diámetro del taladro, la concentricidad, la redondez y el desbordamiento se pueden inspeccionar de acuerdo con el dibujo. Los valores alcanzables dependen de la geometría de la pieza, el diseño del punto de referencia, el grosor de la pared y las condiciones de sujeción.
Se recomiendan los archivos STEP, STP, IGES o X_T para el modelo 3D. También debe facilitarse un dibujo técnico PDF cuando la pieza incluya tolerancias específicas, roscas, rugosidad de la superficie o tolerancias geométricas.
- ¿Qué quieres? Se puede anodar con color, negro y claro, anodar con anodo duro y anodar con chorro de arena. Las dimensiones de acoplamiento de precisión deben indicar si deben ocultarse o compensarse por el grosor del revestimiento.
- ¿Qué quieres? El BIE apoya muestras de ingeniería, pruebas piloto y repetición de producción, con inspección y controles de proceso establecidos de acuerdo con el dibujo aprobado.
Cargue su archivo STEP y el dibujo técnico con el material requerido, las tolerancias, el acabado de la superficie y la cantidad de producción estimada.
Nuestro equipo de ingenieros revisará los requisitos de extrusión y mecanizado CNC y proporcionará comentarios de fabricación, tiempo de entrega y una cotización detallada.
Derechos de autor © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDAD