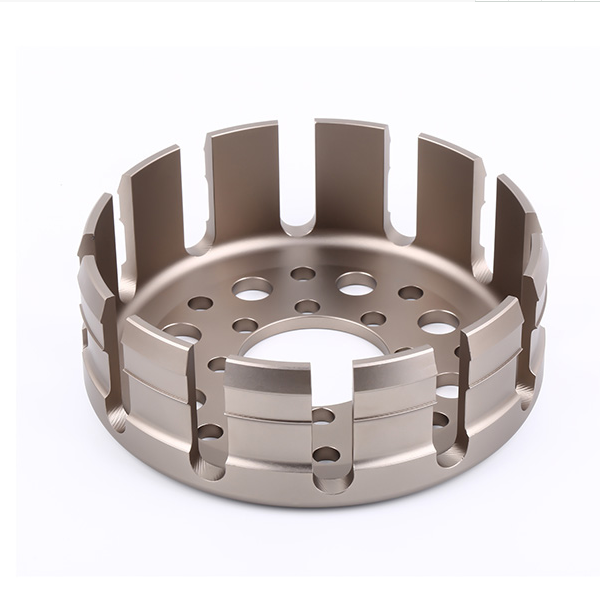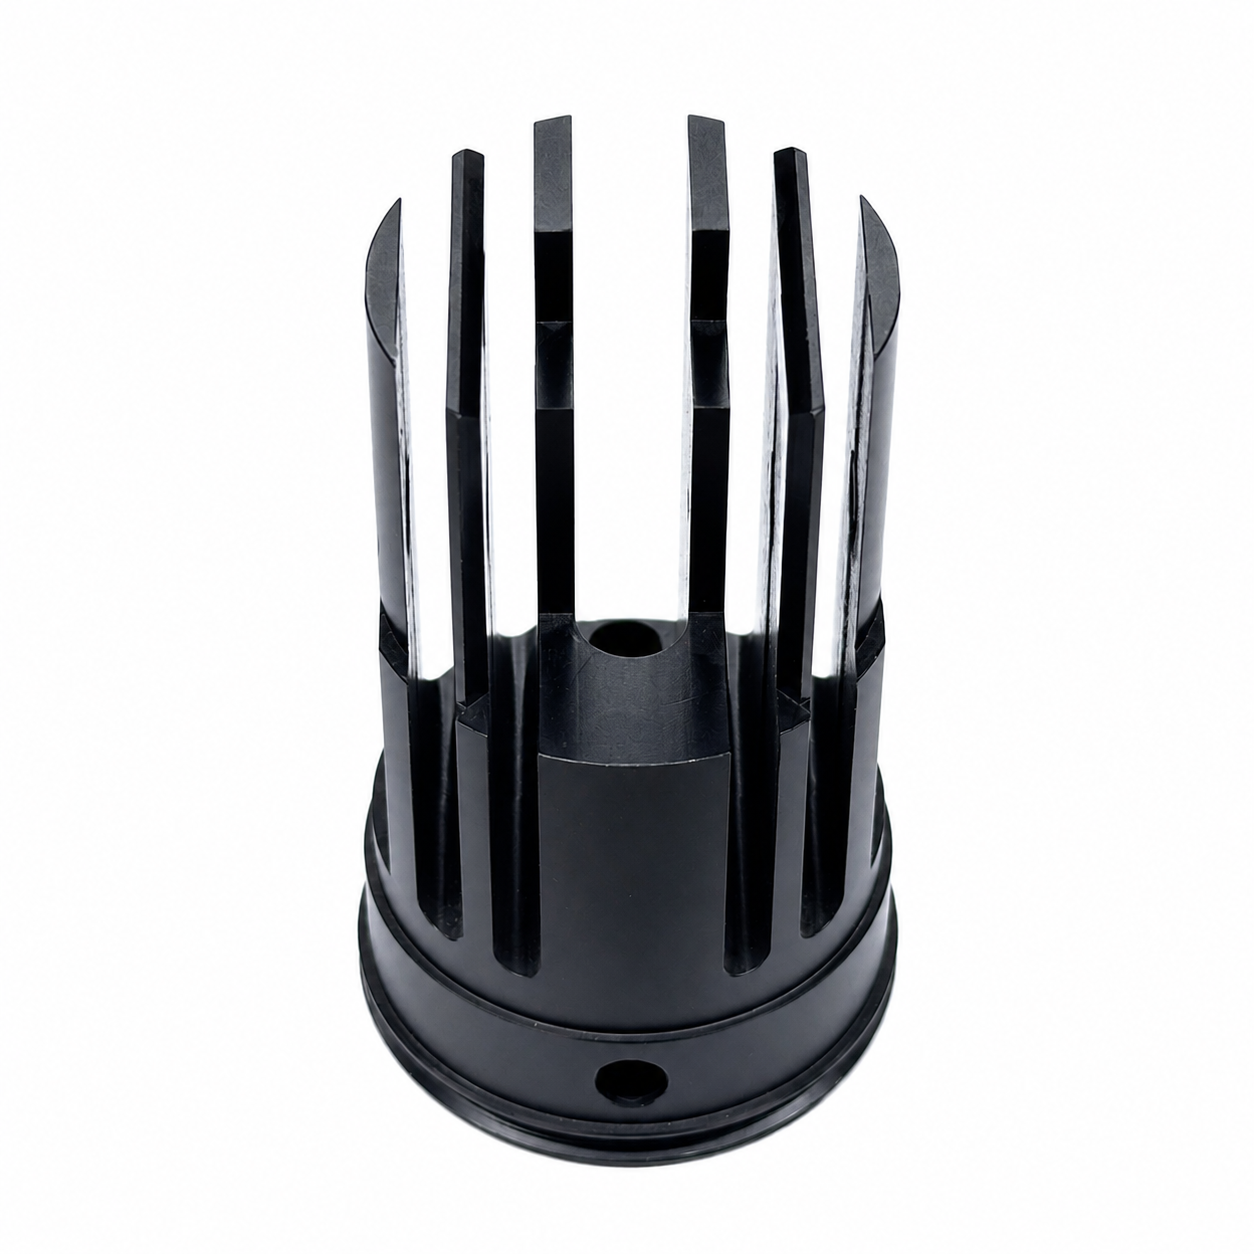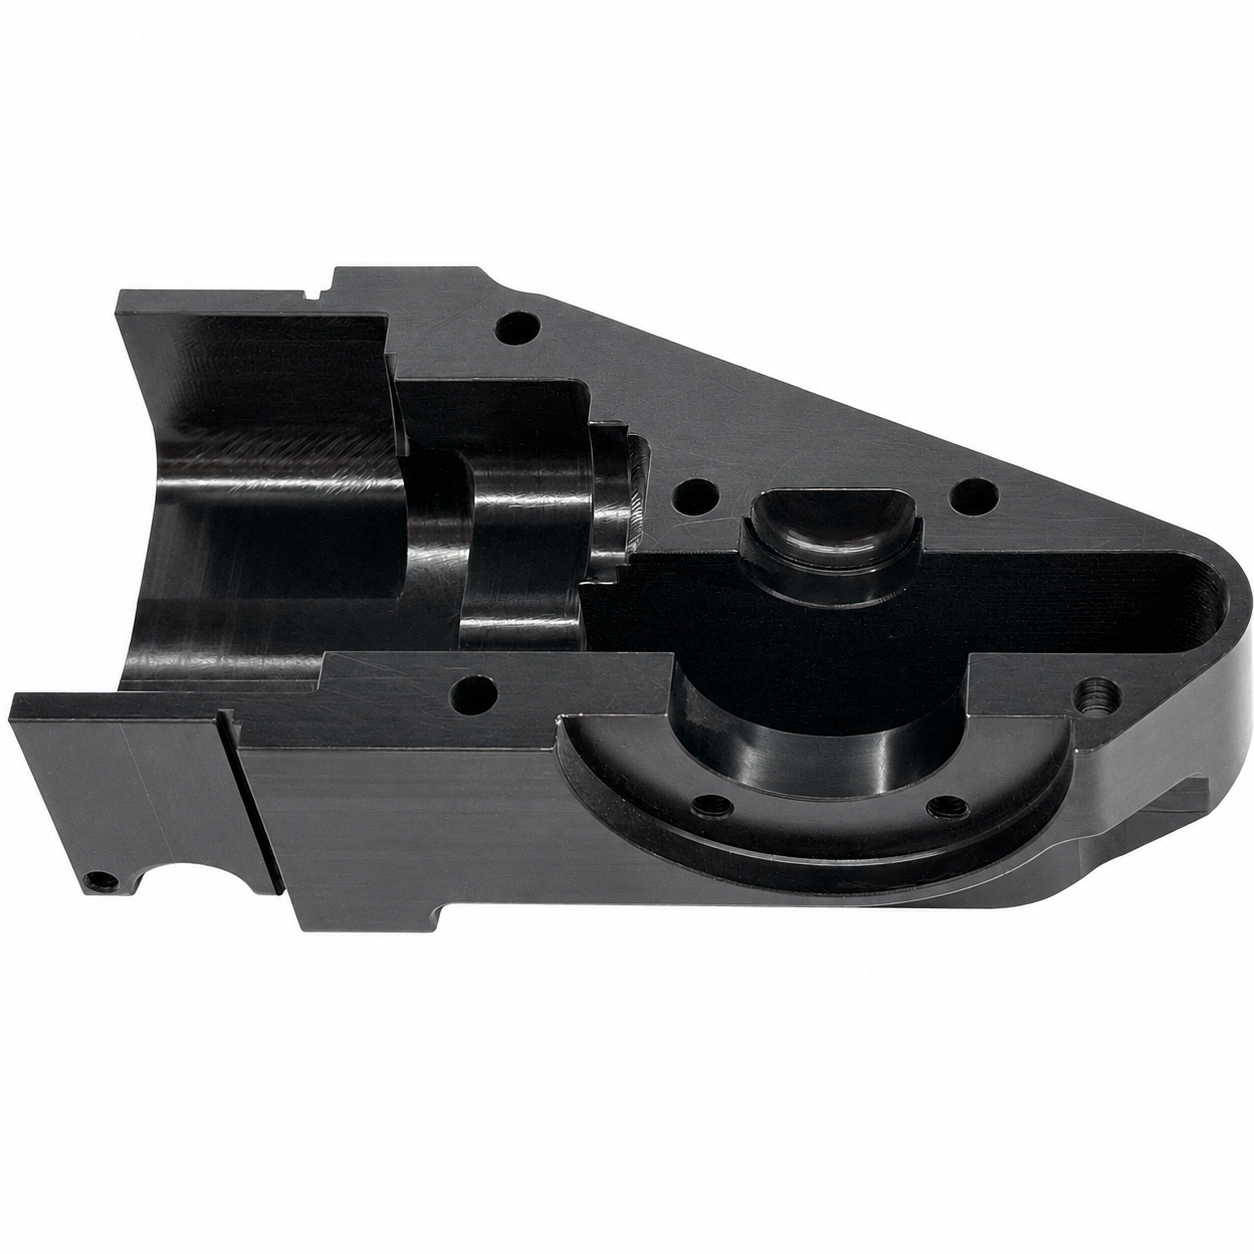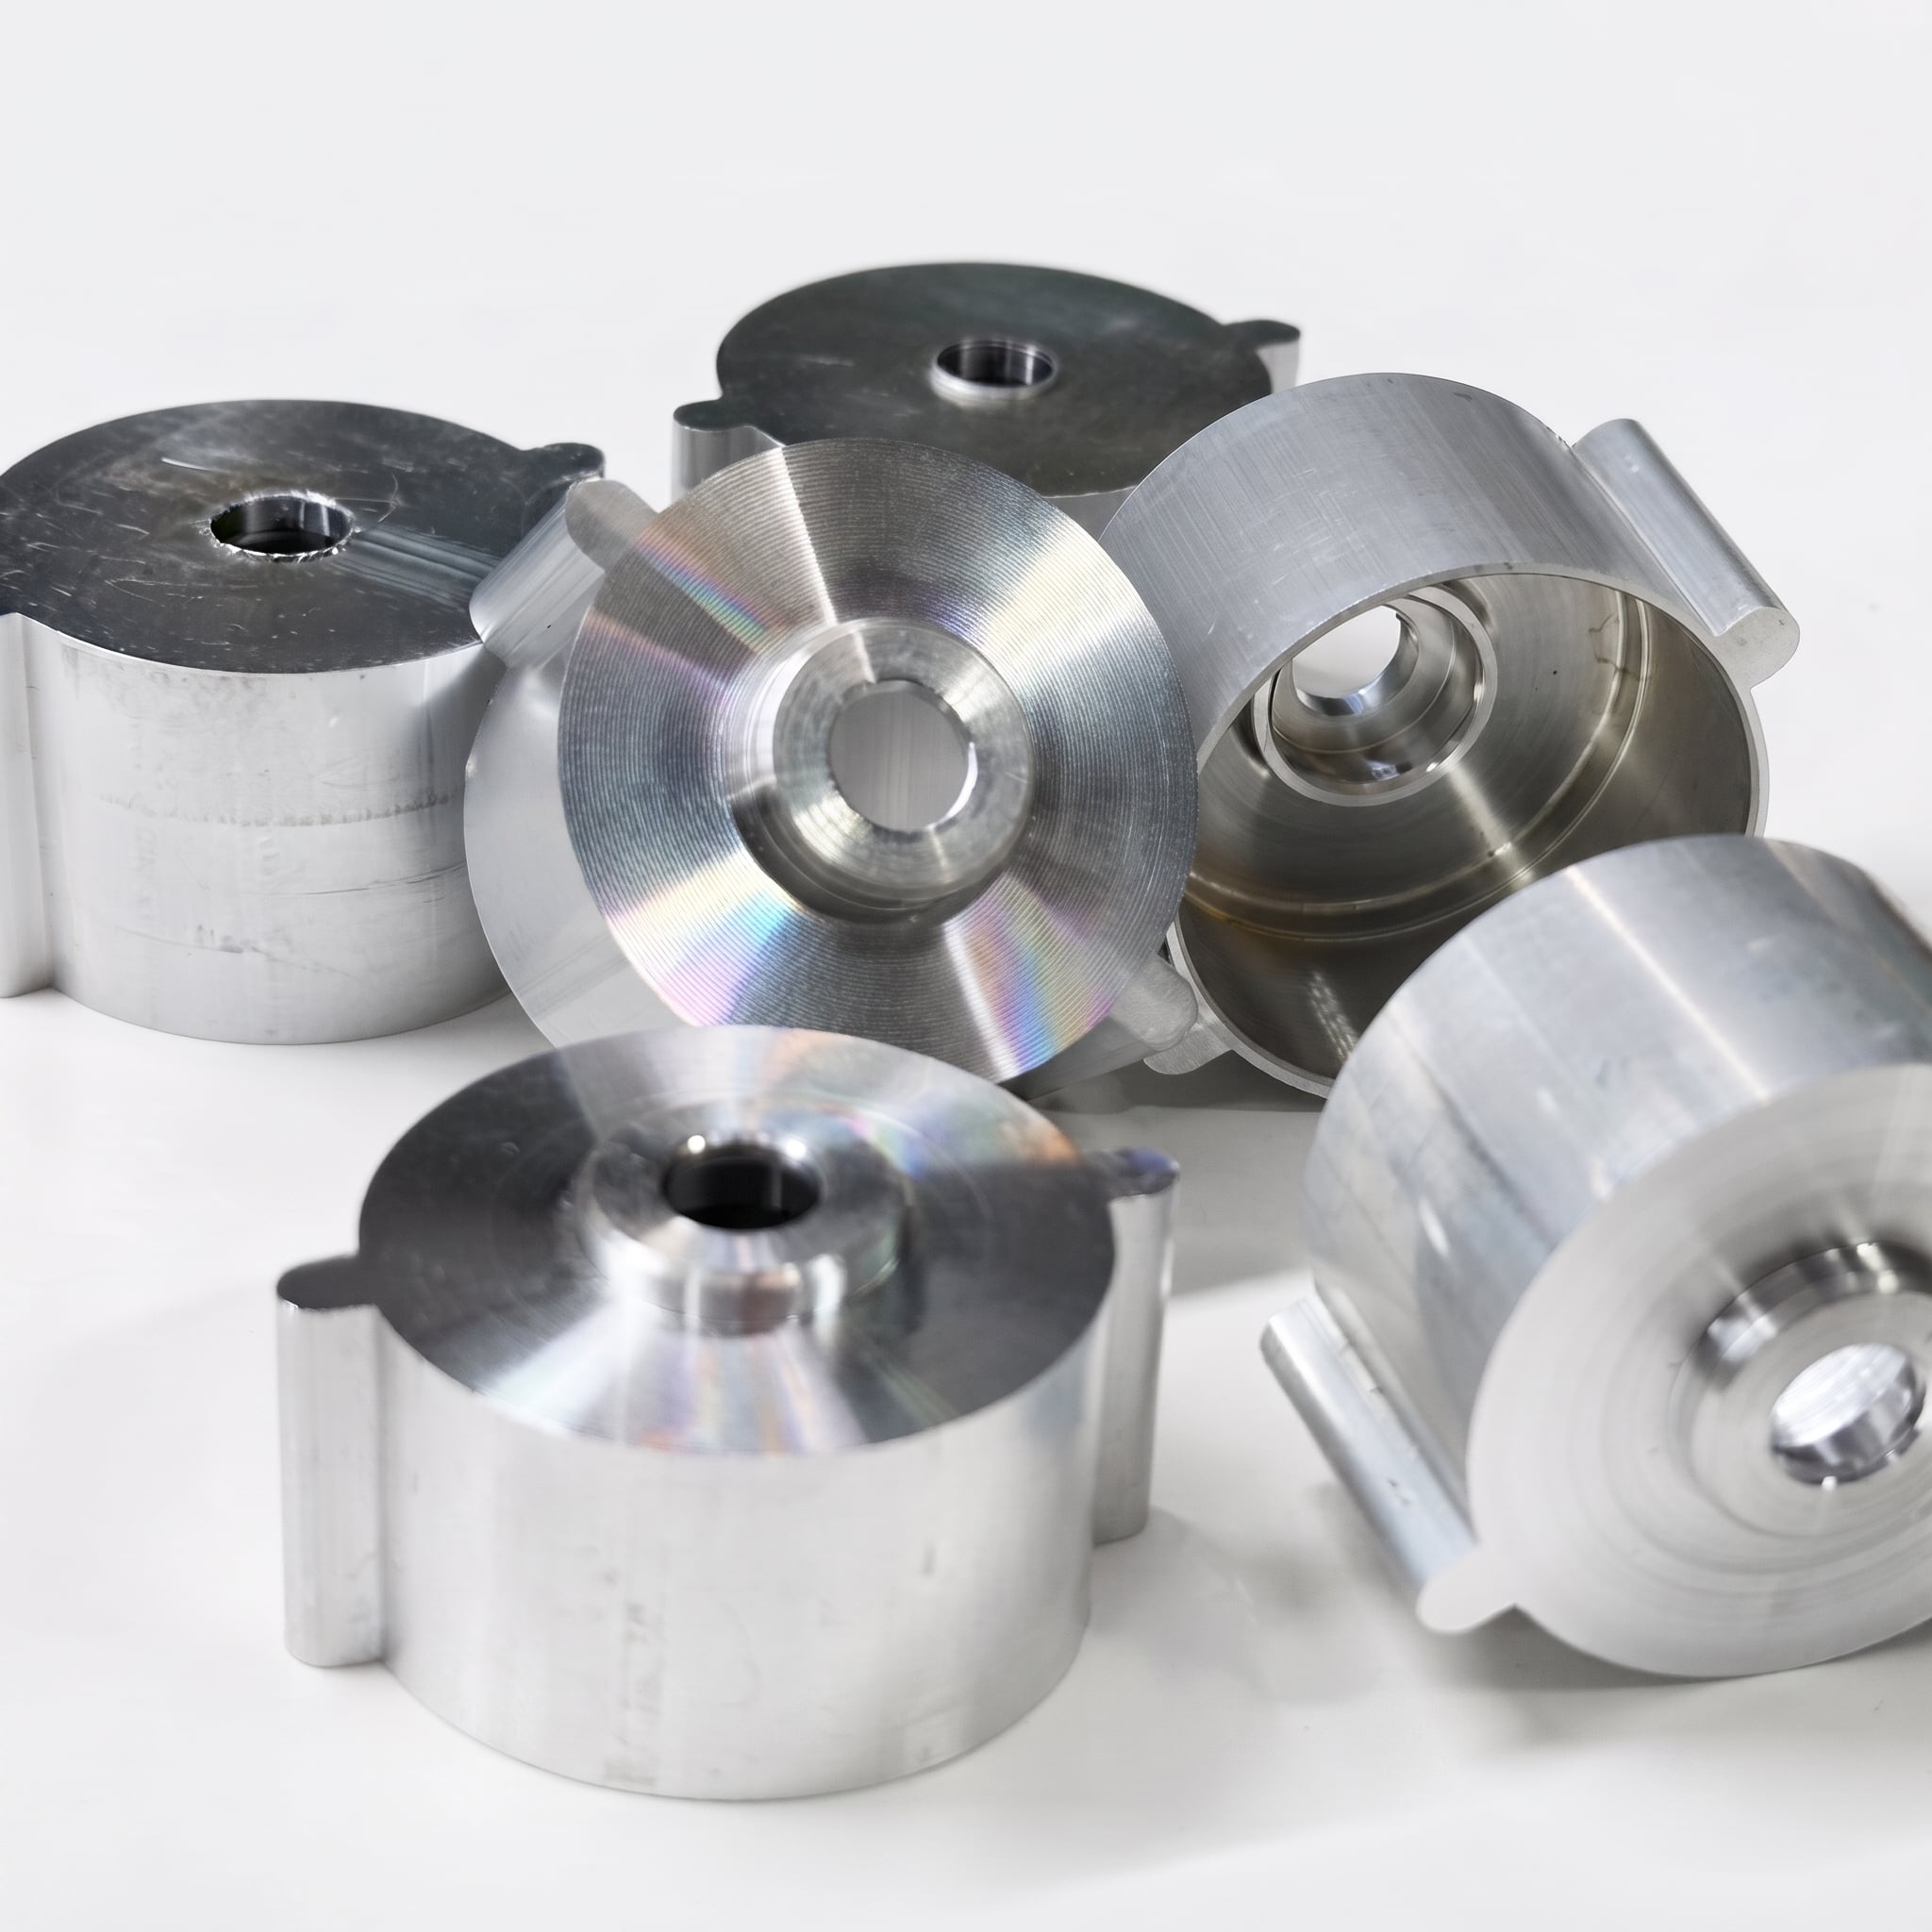
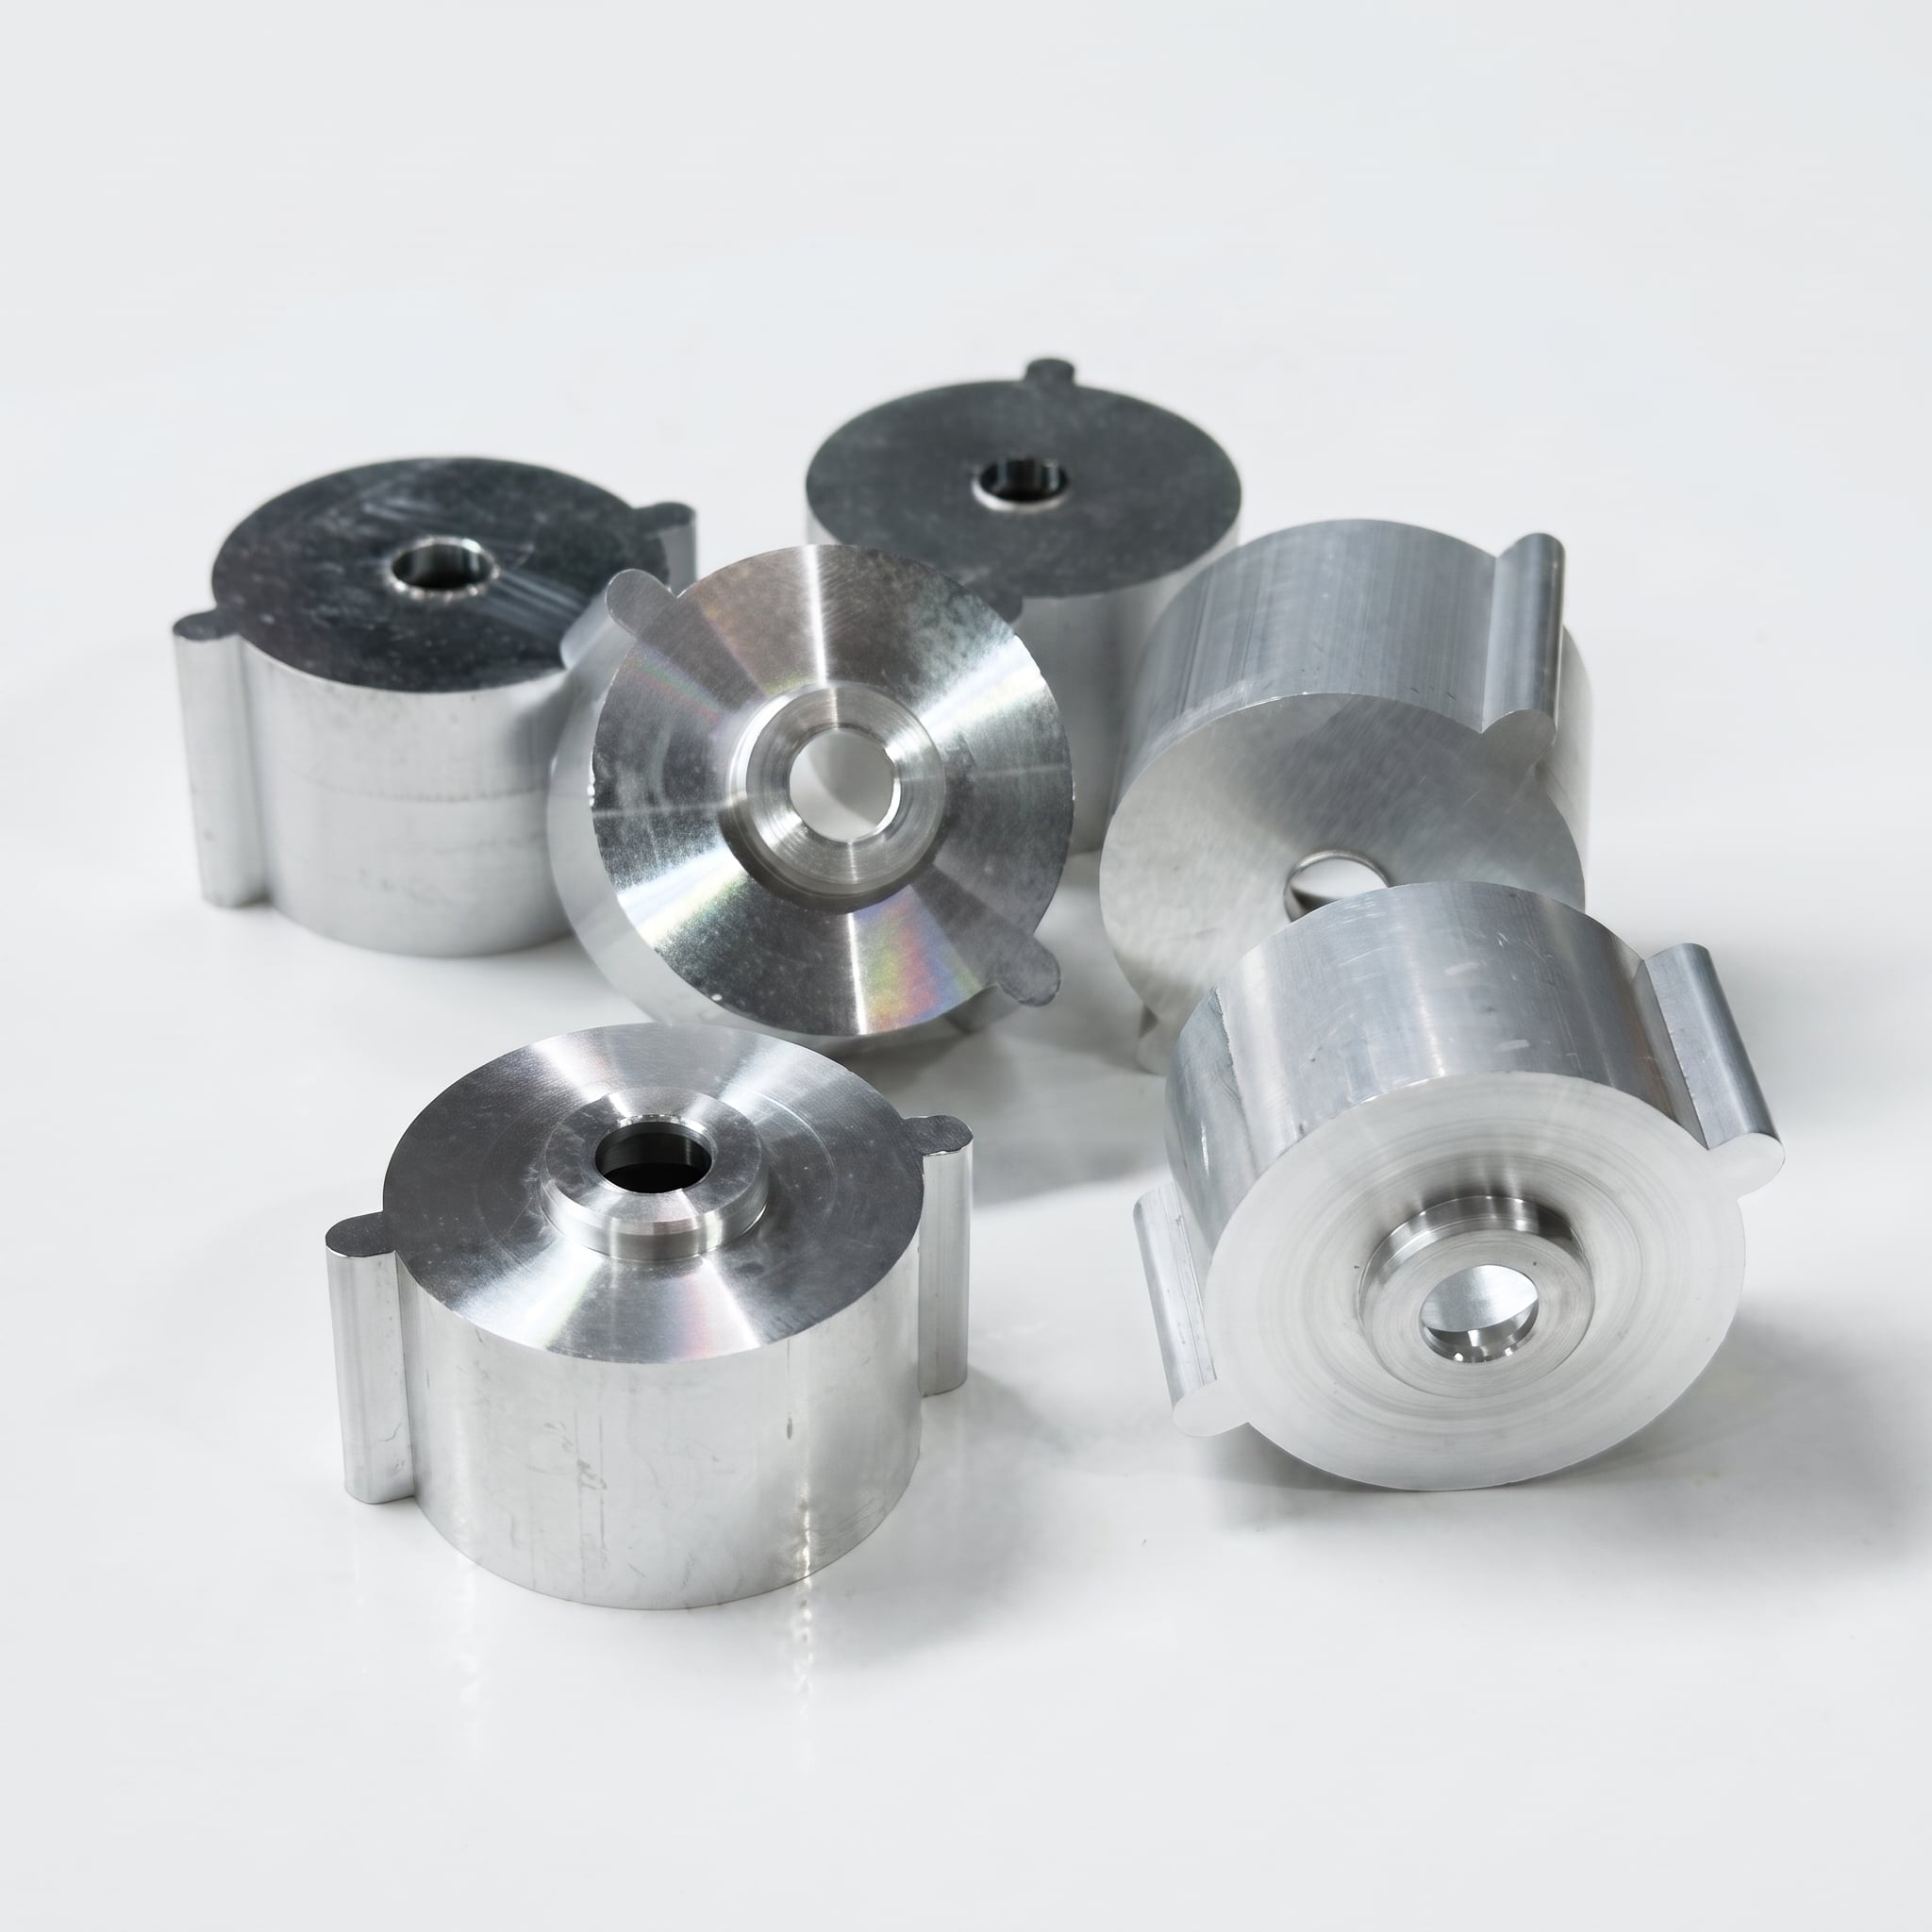
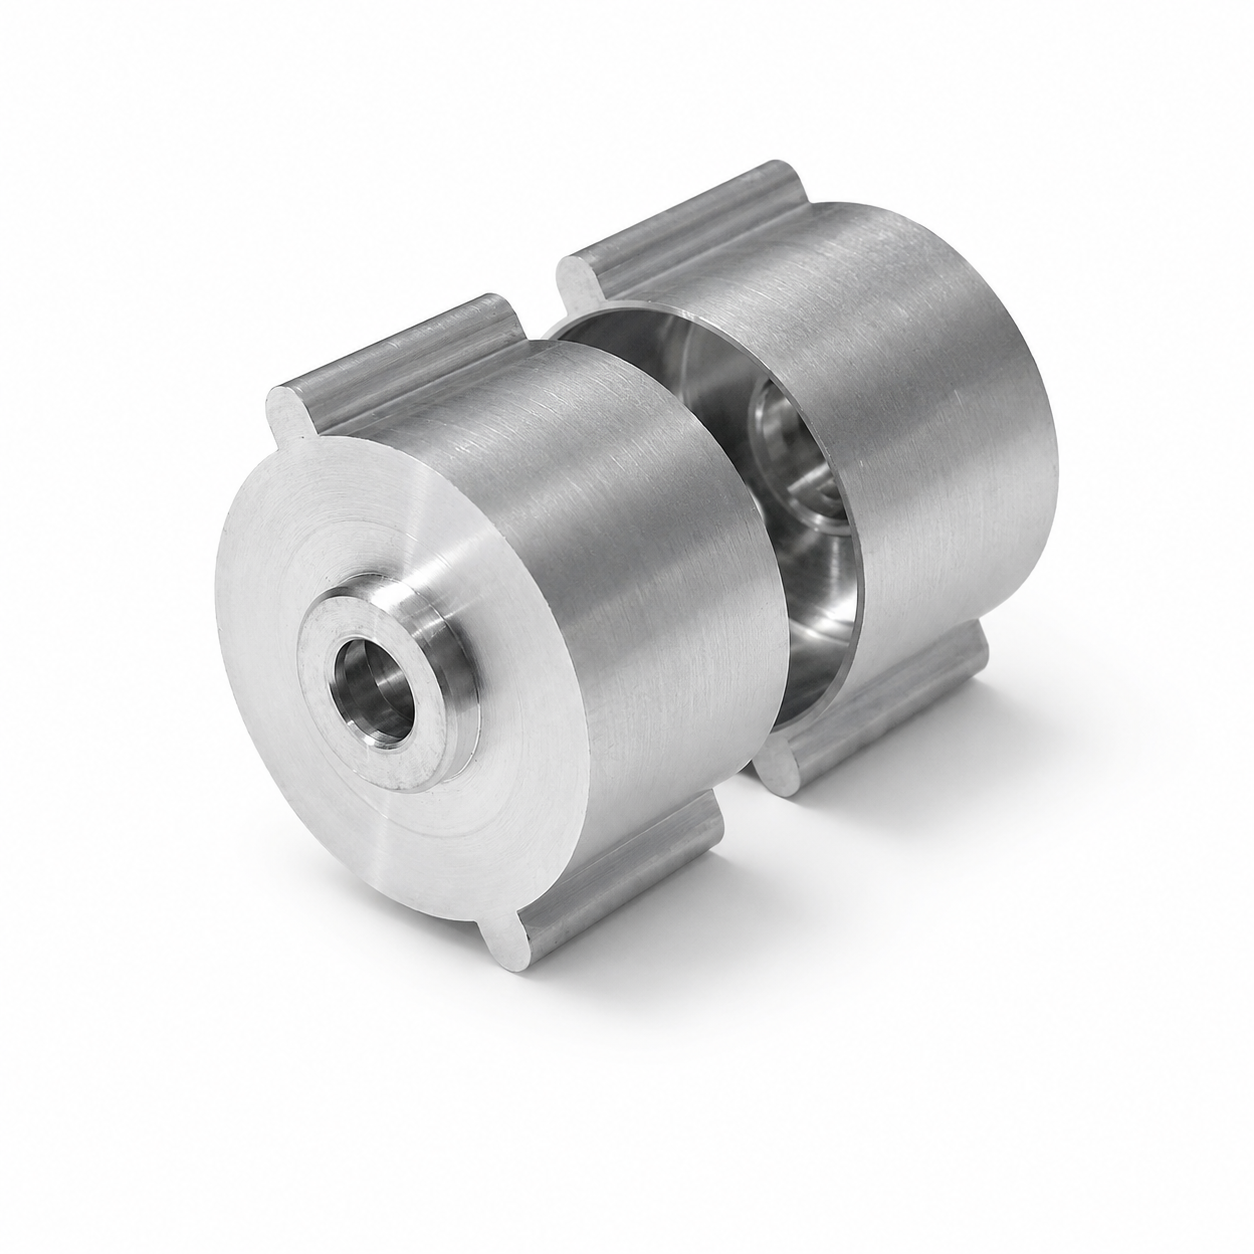
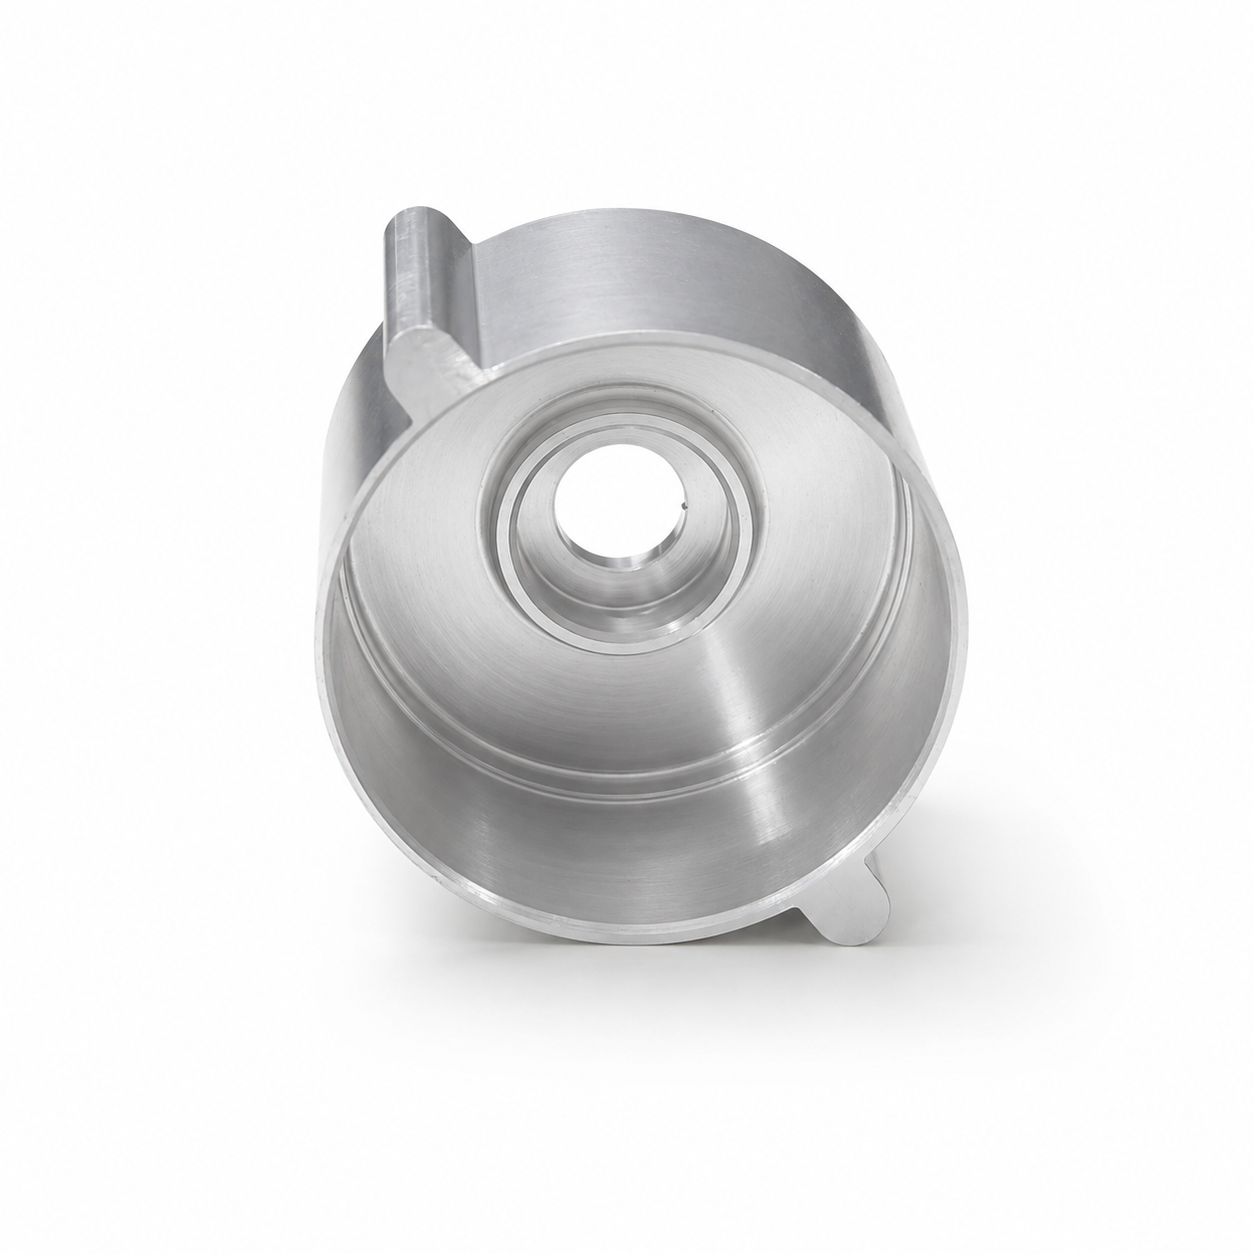
Изготавливается из алюминиевого профиля методом экструзии и прецизионной обработки на станках с ЧПУ. Корпус двигателя производится по чертежам заказчика для БПЛА, дронов и компактных электродвигателей. Критические отверстия, торцевые поверхности, крепёжные элементы и внутренние интерфейсы подвергаются механической обработке и контролю для обеспечения повторяемости в серийном производстве.
Этот алюминиевый корпус двигателя БПЛА представляет собой индивидуальную деталь, изготовленную из экструдированного алюминиевого профиля и доведённую до конечного вида с помощью прецизионной токарной и фрезерной обработки на станках с ЧПУ.
Экструзия формирует основной внешний профиль корпуса, тогда как обработка на станках с ЧПУ обеспечивает точность центрального отверстия, внутренних уступов, торцевых поверхностей, монтажных выступов, отверстий и других функциональных интерфейсов, указанных на чертеже заказчика.
BIE изготавливает эти корпуса двигателей по индивидуальному заказу, а не предоставляет стандартные готовые изделия. Мы поддерживаем проверку технологичности экструзии, планирование припусков на механическую обработку, анализ допусков, отделку поверхностей и размерный контроль для инженерных образцов, пробных партий и серийного производства.
| Элемент | Доступные варианты |
|---|---|
| Тип изделия | Индивидуальный корпус двигателя для БПЛА и дронов |
| Материал | Выдавливаемый алюминиевый сплав |
| Общие марки | сплавы 6061, 6063 и 6082; другие прессуемые марки алюминия рассматриваются по чертежу |
| Производственный процесс | Алюминиевая прессовка, резка, токарная обработка с ЧПУ, фрезерная обработка с ЧПУ, сверление, зачистка заусенцев и отделка |
| Общие допуски | ISO 2768-mK, если не указано иное |
| Точность допуска | ±0,01 мм для прецизионных элементов; критические размеры — до ±0,005 мм после инженерного анализа |
| Поверхностные отделки | После механической обработки, анодирование, жёсткое анодирование, пескоструйная обработка, полировка, матирование, окраска и лазерная маркировка |
| Инспекция | Координатно-измерительная машина (КИМ), оптические измерения, испытания на твёрдость и контроль шероховатости поверхности |
| Тип производства | Инженерные образцы, пробные партии и серийное повторное производство |
| Форматы Чертежей | STEP, STP, IGES, X_T, DXF и PDF |
| Срок изготовления образца | Обычно 3–7 дней при наличии подходящего прессованного материала |
| Индивидуальные штампы для экструзии | Целесообразность изготовления штампов и сроки их поставки указываются отдельно |
| Время производства | Обычно 20–35 дней в зависимости от объёма заказа, сложности штампов, требуемой отделки и контроля качества |
Алюминиевая экструзия подходит для конструкций корпусов электродвигателей с постоянным продольным профилем. Она формирует основную внешнюю геометрию до точной механической обработки, сокращая объём материала, который необходимо удалить из сплошной заготовки.
Для создания элементов, требующих более строгого соблюдения размерных допусков, применяются токарная и фрезерная обработка на станках с ЧПУ, включая:
Для серийного производства данная комбинированная технология может повысить коэффициент использования материала и стабильность производственного процесса, если геометрия детали и объём заказа оправдывают изготовление оснастки для экструзии.
Для проектов с небольшими объёмами, при частой смене конструкций или при геометрии, не подходящей для экструзии, более целесообразно выполнять механическую обработку корпуса непосредственно из алюминиевой заготовки. Компания BIE может оценить оба варианта изготовления в ходе анализа технологичности конструкции (DFM).
Функциональные характеристики корпуса электродвигателя определяются не только его общим диаметром и длиной. На техническом чертеже обычно должны быть указаны следующие параметры:
BIE выполняет промежуточный и окончательный контроль в соответствии с утверждённым чертежом. По требованию могут быть предоставлены отчёты координатно-измерительной машины (CMM), отчёты о размерном контроле и документация по первому образцу (FAI).
Наша инженерная команда проверяет CAD-модель, чертёж, марку материала, допуски, шероховатость поверхности и предполагаемый объём производства.
Для конструкций, изготавливаемых методом экструзии, мы также оцениваем:
Алюминиевый профиль изготавливается методом экструзии по утверждённому поперечному сечению. Марка материала, режим термической обработки и допуски по размерам выбираются в соответствии с требованиями к механическим свойствам, обработке резанием и отделке.
Экструдированный профиль разрезается на отдельные заготовки с достаточным припуском под торцевание, токарную обработку и другие операции механической обработки.
Токарная обработка на станках с ЧПУ применяется для формирования круговых элементов, таких как отверстия, торцевые поверхности, внутренние уступы и концентричные поверхности.
Фрезерование и сверление на станках с ЧПУ применяются для изготовления монтажных выступов, отверстий, пазов, плоских поверхностей и других неповоротных элементов.
Острые кромки и технологические заусенцы удаляются до очистки и обработки поверхности. Доступные виды отделки включают анодирование, твёрдое анодирование, пескоструйную обработку, полировку, шлифовку щётками и лазерную маркировку.
Контролируются критические размеры в соответствии с чертежом и согласованными требованиями к качеству. Готовые корпуса очищаются и индивидуально защищаются для предотвращения царапин и повреждений при транспортировке.
Алюминий часто выбирают для корпусов двигателей БПЛА, поскольку он обеспечивает практичное сочетание небольшого веса, обрабатываемости, коррозионной стойкости и совместимости с методами отделки поверхности.
Распространённые варианты материалов включают:
Подходит для общих конструкционных корпусов двигателей, где требуется сбалансированная прочность, обрабатываемость и способность к анодированию.
Часто применяется для профилей, полученных экструзией, с более сложными поперечными сечениями и высокими требованиями к отделке поверхности.
Подходит для компонентов, требующих повышенной конструкционной прочности, при условии технической осуществимости экструзии и механической обработки.
Окончательный сплав и термообработка должны быть выбраны в зависимости от требуемых прочности, массы, теплопередачи, внешнего вида при анодировании и условий эксплуатации.
Сохраняет видимые следы обработки на станке с ЧПУ и подходит для внутренних деталей или применений, где не требуется декоративное покрытие.
Повышает коррозионную стойкость и позволяет удовлетворять различные требования к внешнему виду, сохраняя текстуру алюминиевой поверхности.
Подходит для поверхностей, требующих повышенной износостойкости. Для точных отверстий и сопрягаемых элементов следует учитывать допуски по размерам.
Обеспечивает более однородный матовый внешний вид и снижает заметность незначительных следов механической обработки.
Применяется, когда требуется направленная или зеркально отражающая металлическая поверхность.
Номера деталей, коды партий, логотипы и информация для отслеживания могут быть нанесены в соответствии с требованиями заказчика.
Эти индивидуальные алюминиевые корпуса двигателей могут использоваться для:
Каждый корпус может быть изготовлен в соответствии с проектом клиента, включая:
BIE применяет контроль размеров на протяжении всего производственного процесса, включая:
Документация об осмотре может быть подготовлена в соответствии с требованиями проекта заказчика.
- Нет, нет. Показанный корпус - это пример изготовления по заказу. Размеры, внутренние конструкции, монтажные элементы и поверхностные отделки производятся по чертежам каждого клиента.
Это зависит от геометрии. Если существующая экструзия алюминия или стандартный порошок подходящий, корпус может быть обработан без нового инструмента экструзии. В противном случае может потребоваться специальная экструзионная матрица или обработка из твердого билета.
Экструзия, как правило, более подходящая, когда деталь имеет постоянное поперечное сечение и ожидаемый объем производства может оправдать инструментацию. Механическая обработка билета может быть более практичной для меньших количеств, проверки конструкции или часто меняющейся геометрии.
Общие габариты могут соответствовать ISO 2768-mK. Обычно точность характеристик может быть контролирована до ±0,01 мм, а выбранные критические размеры могут достигать ±0,005 мм после чертежа, рассмотрения материалов и процессов.
- Да, я знаю. Диаметр сверла, концентричность, округлость и вытекание могут быть проверены согласно чертежу. Достижимые значения зависят от геометрии деталей, конструкции данных, толщины стенки и условий зажима.
Для 3D-модели рекомендуются файлы STEP, STP, IGES или X_T. Технический чертеж PDF также должен быть предоставлен, если деталь включает в себя определенные допустимые допустимые значения, нити, шероховатость поверхности или геометрические допустимые значения.
Да. Доступны прозрачное, чёрное и цветное анодирование, твёрдое анодирование, а также пескоструйная обработка с последующим анодированием. Точные посадочные размеры определяют, необходимо ли маскирование или компенсация толщины покрытия.
Да. BIE поддерживает изготовление инженерных образцов, пробных партий и повторного производства; контроль качества и технологические процессы устанавливаются в соответствии с утверждённым чертежом.
Загрузите файл формата STEP и технический чертёж с указанием требуемого материала, допусков, шероховатости поверхности и предполагаемого объёма производства.
Наша инженерная команда проанализирует требования к экструзии и фрезерной обработке с ЧПУ и предоставит обратную связь по производству, сроки выполнения и подробное коммерческое предложение.
Copyright © Dongguan BIE Hardware Co., Ltd - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ