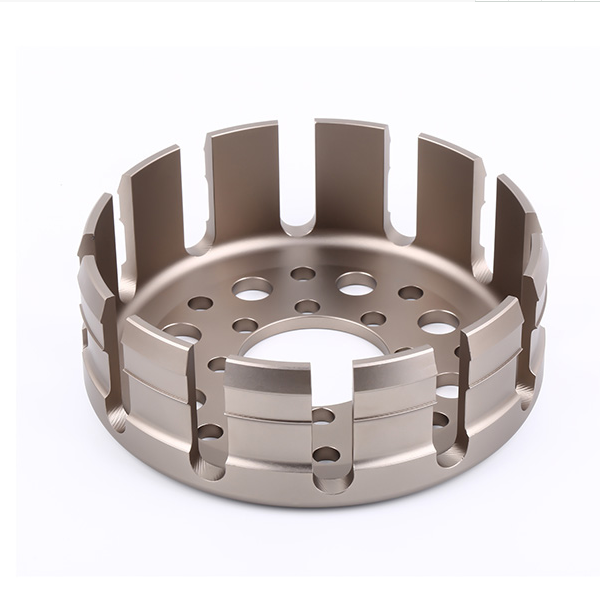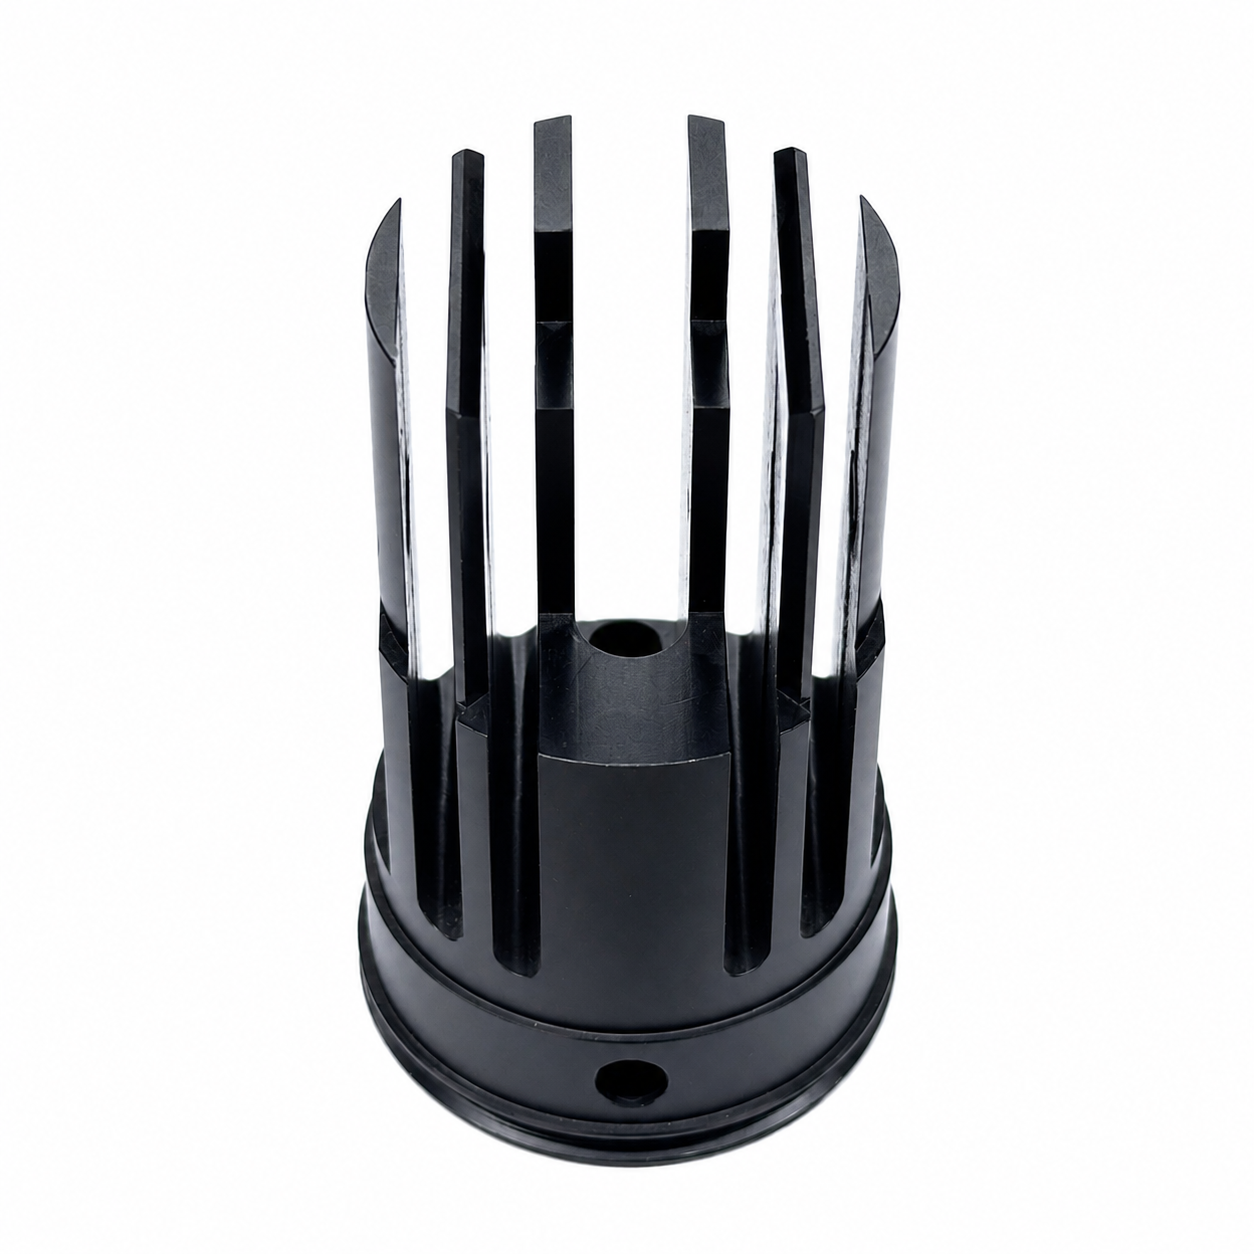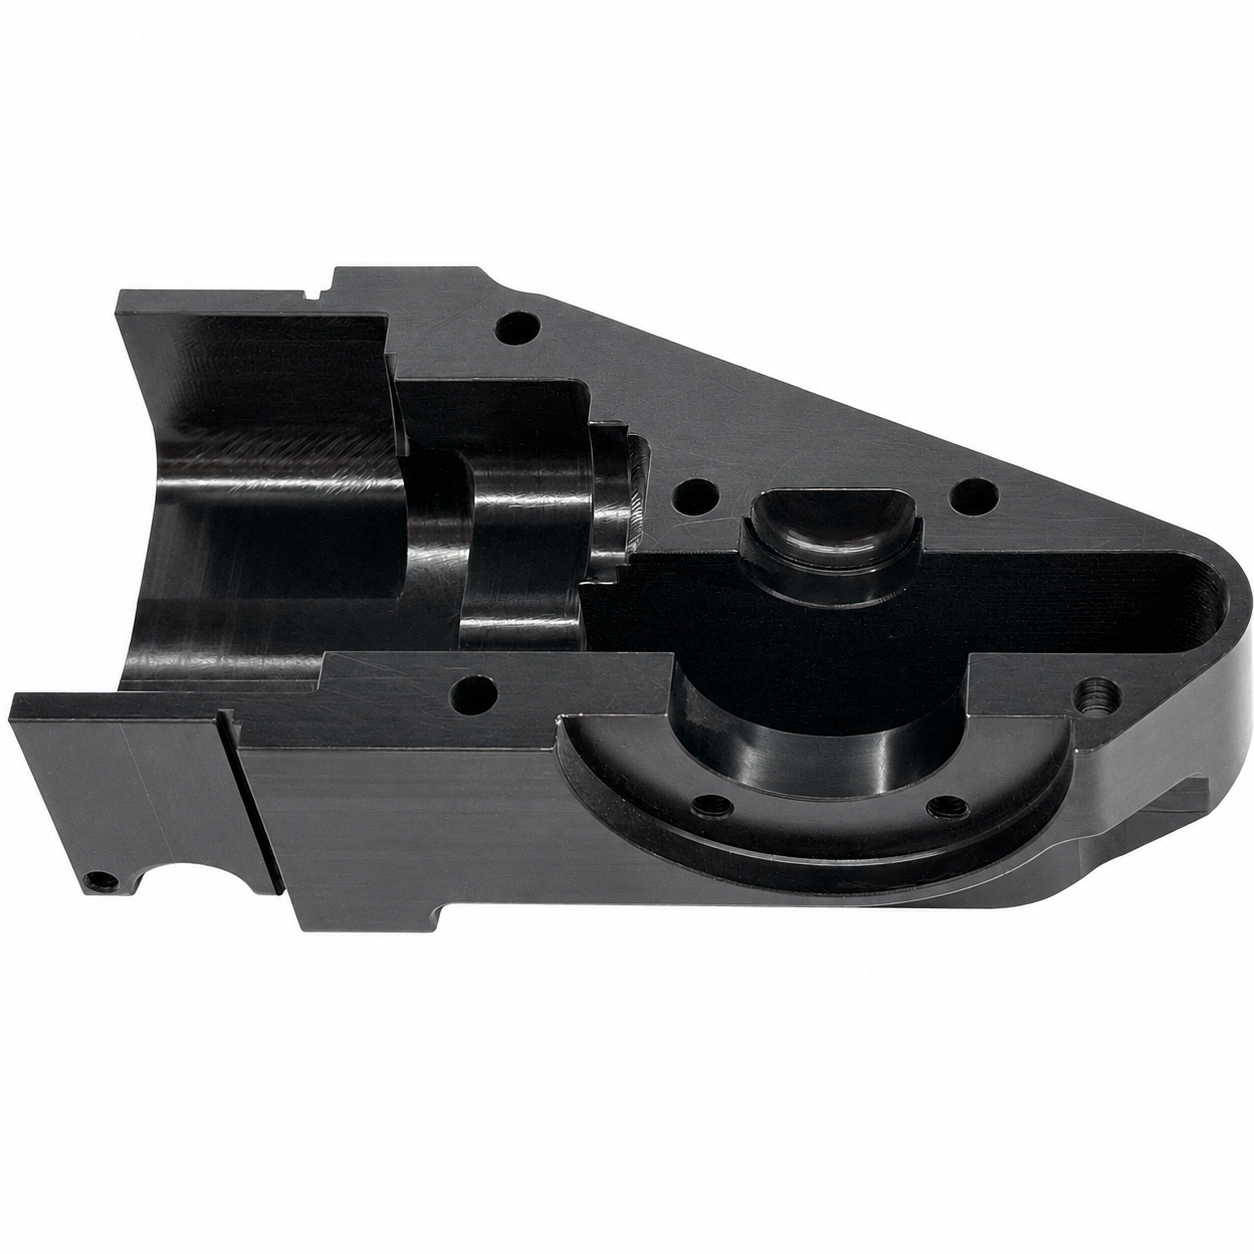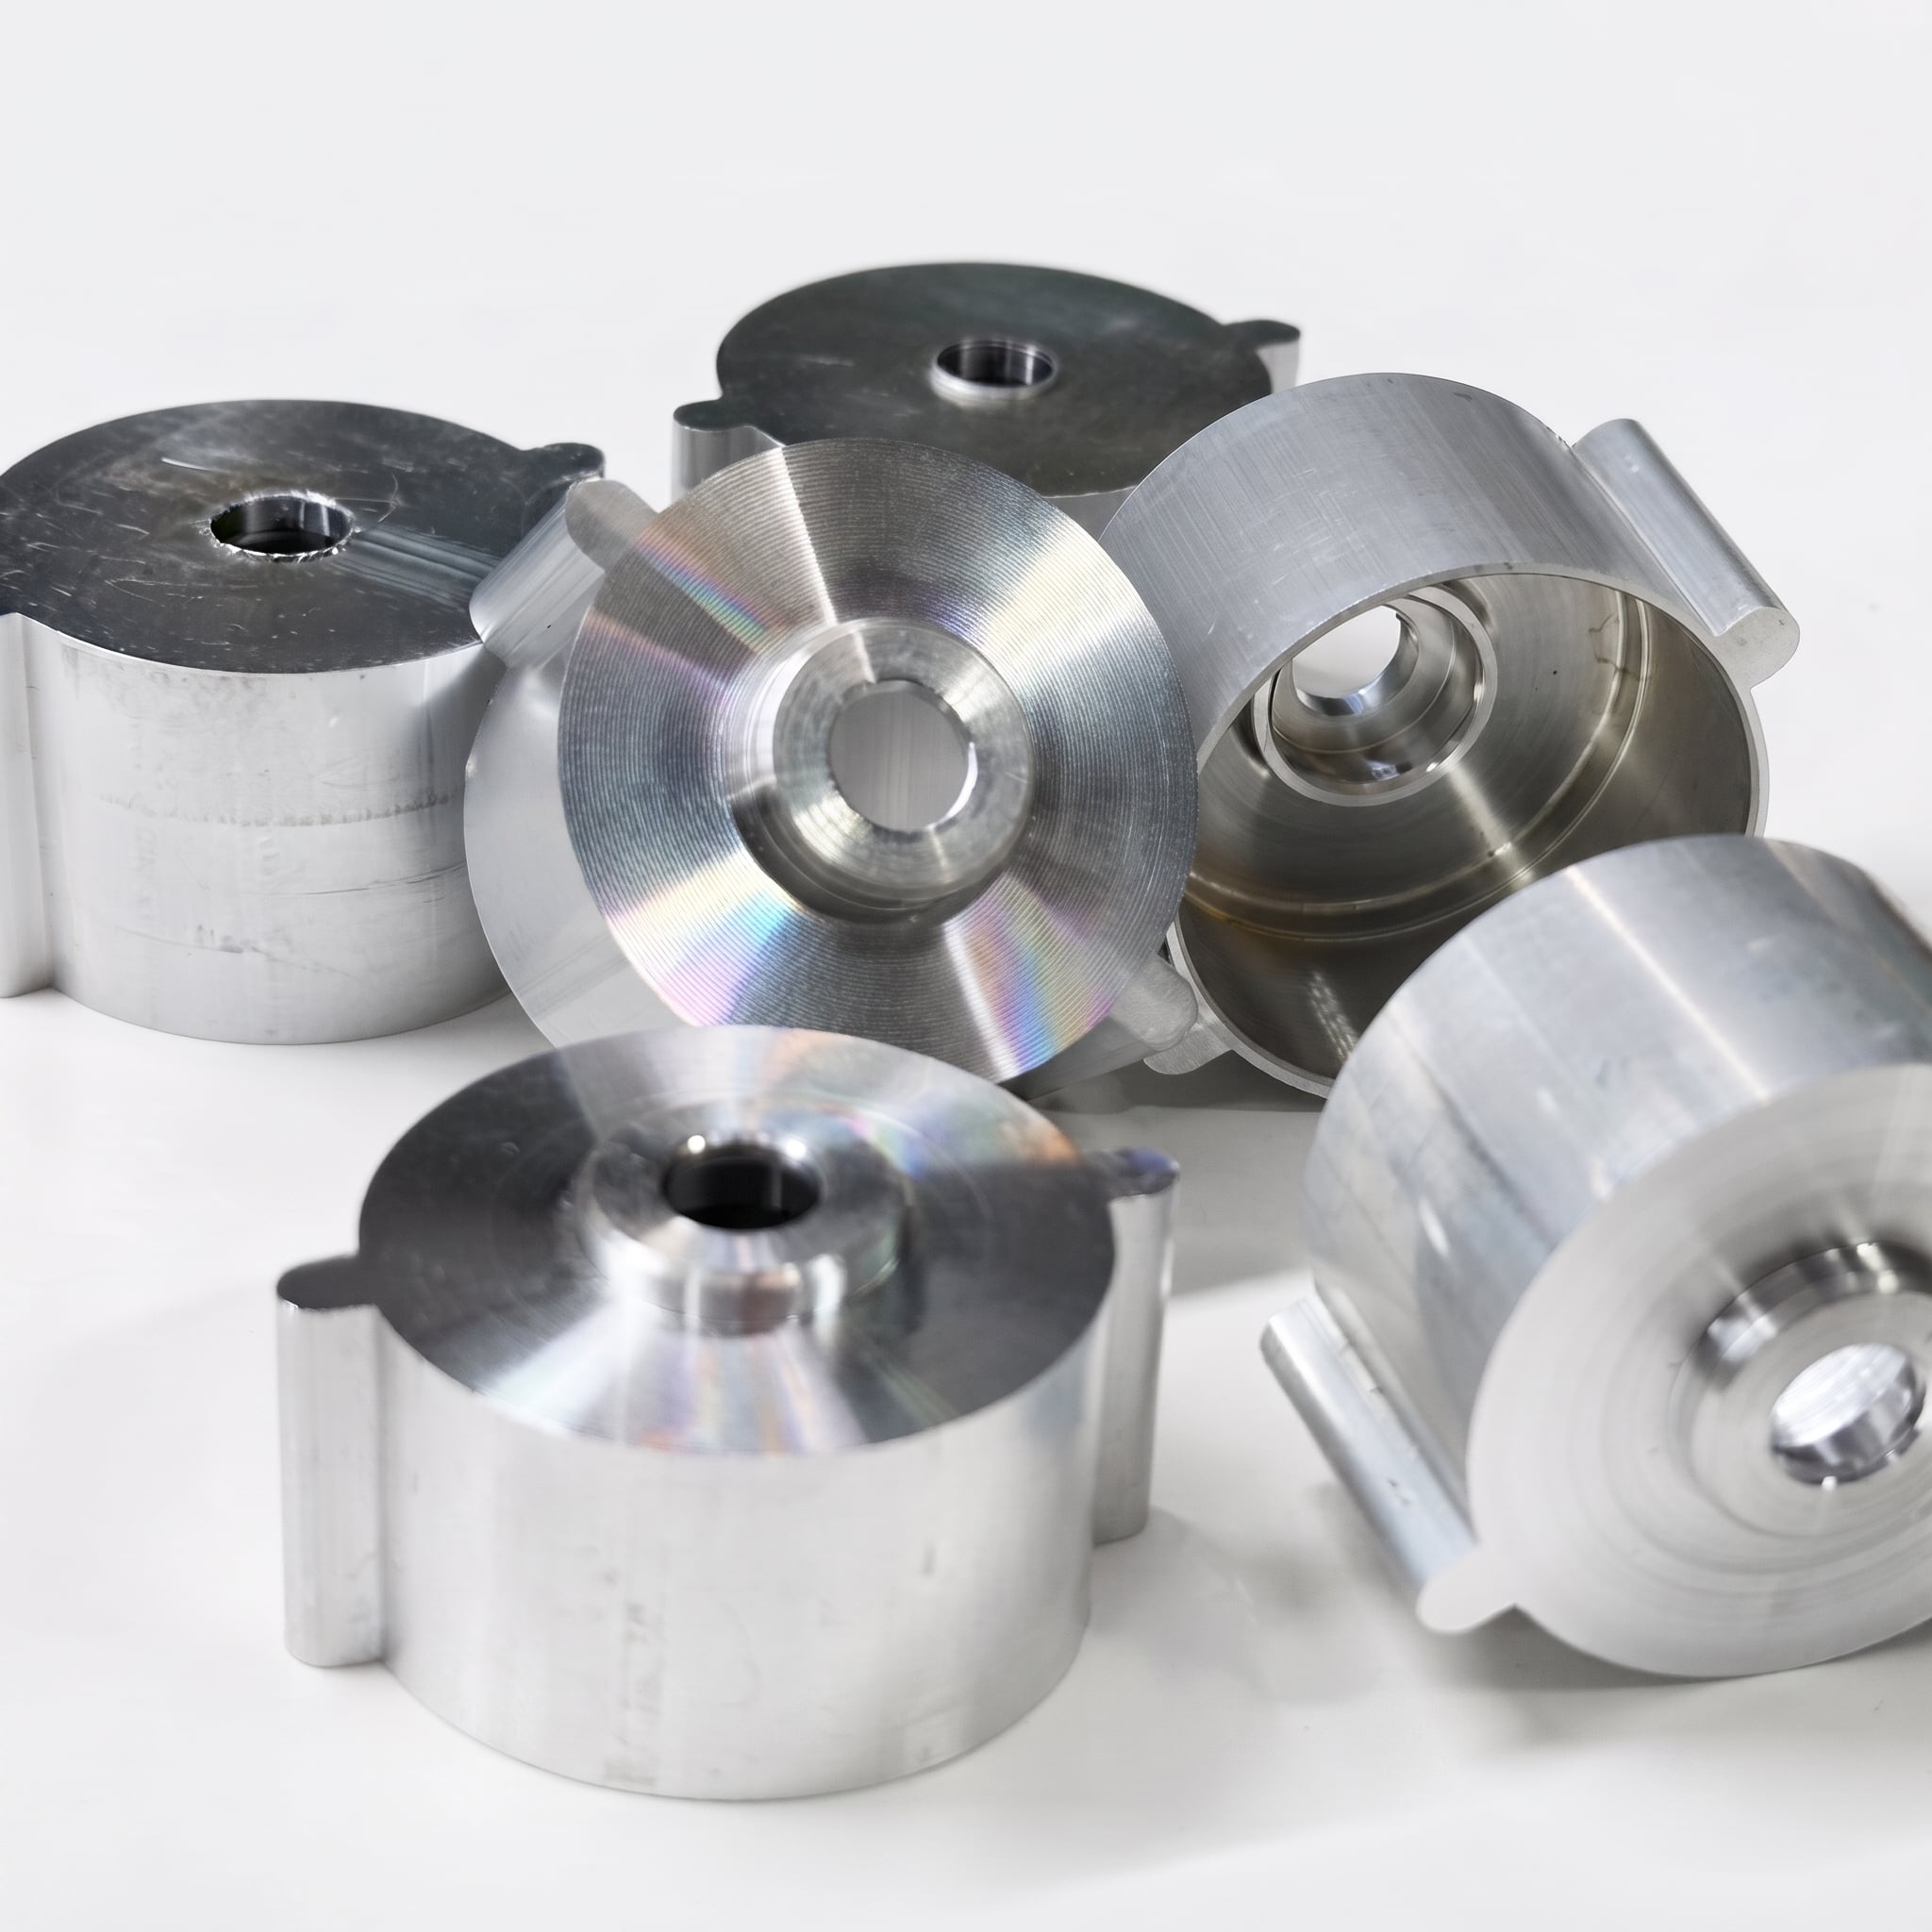
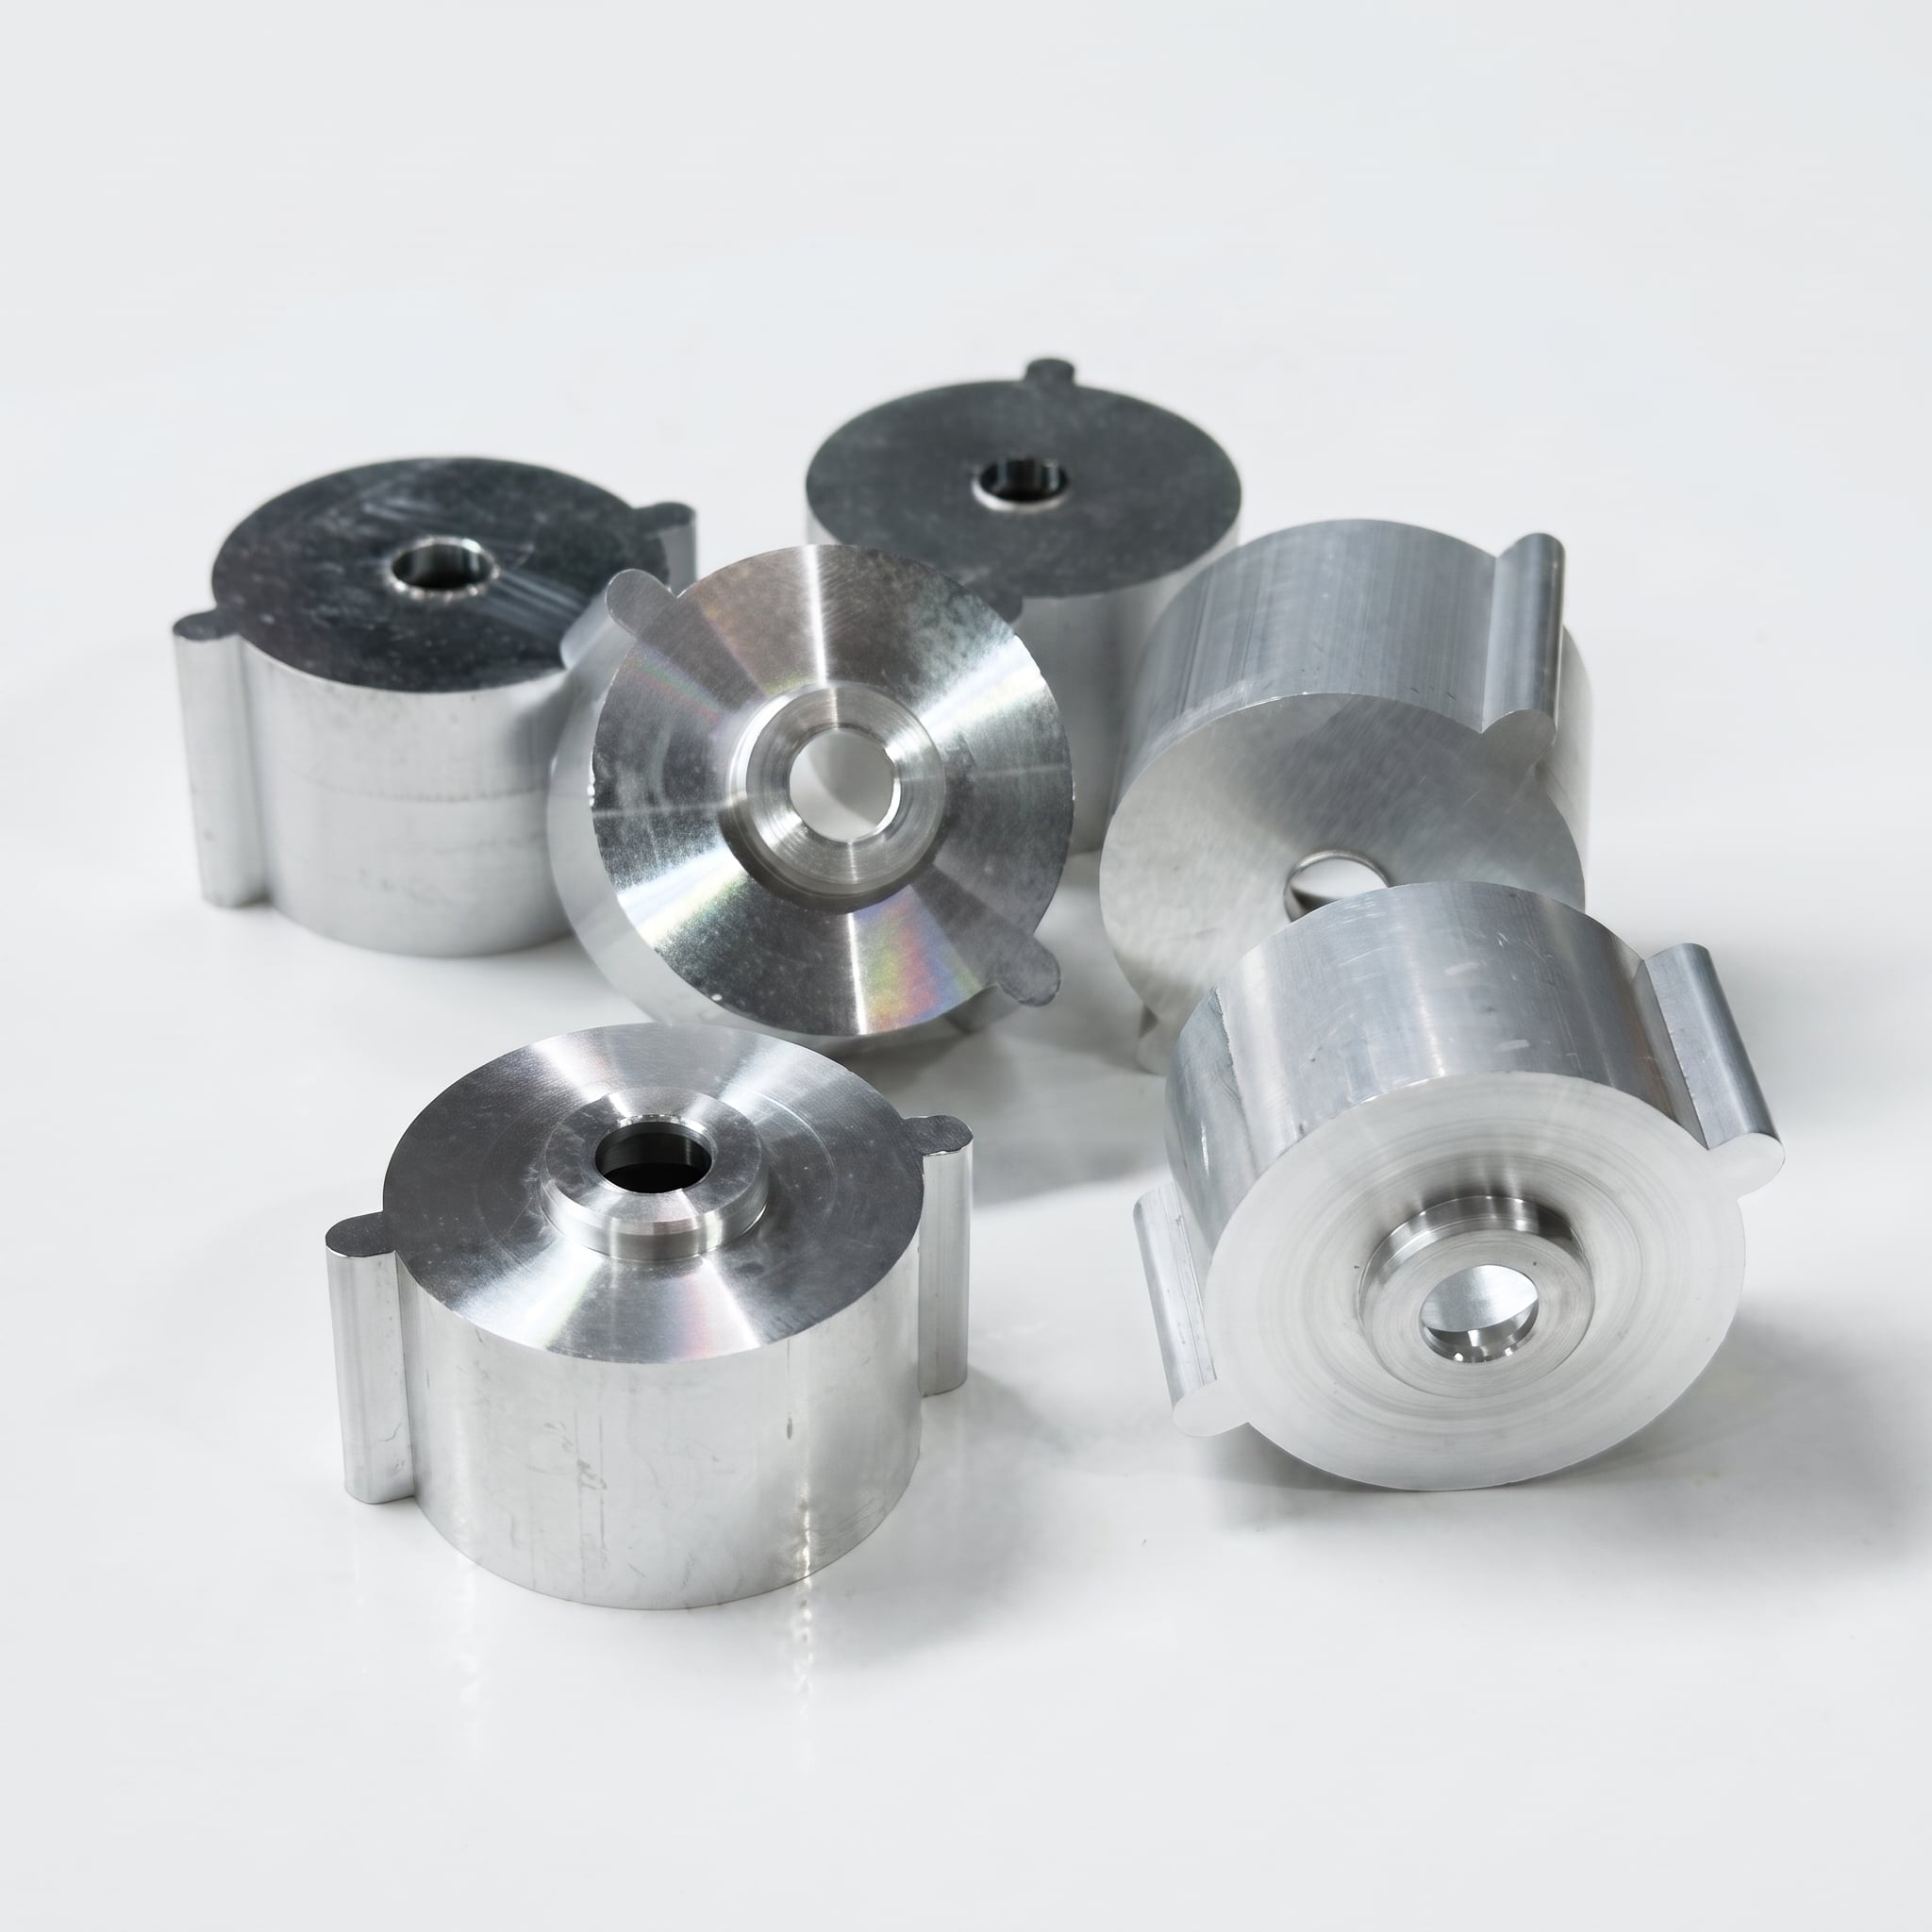
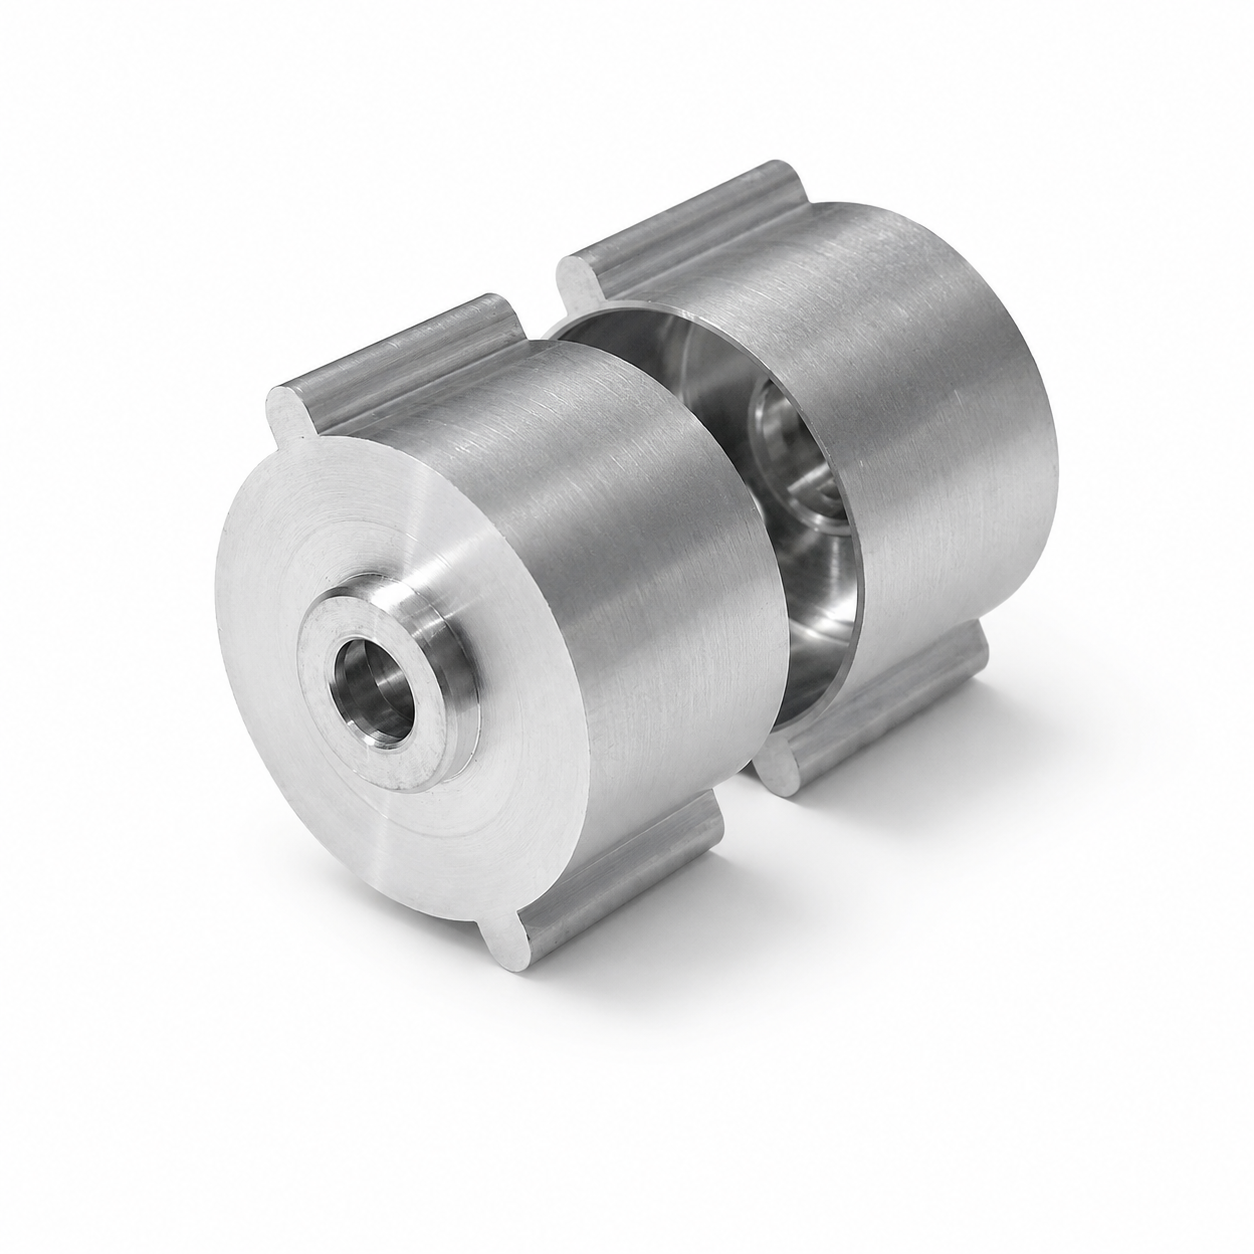
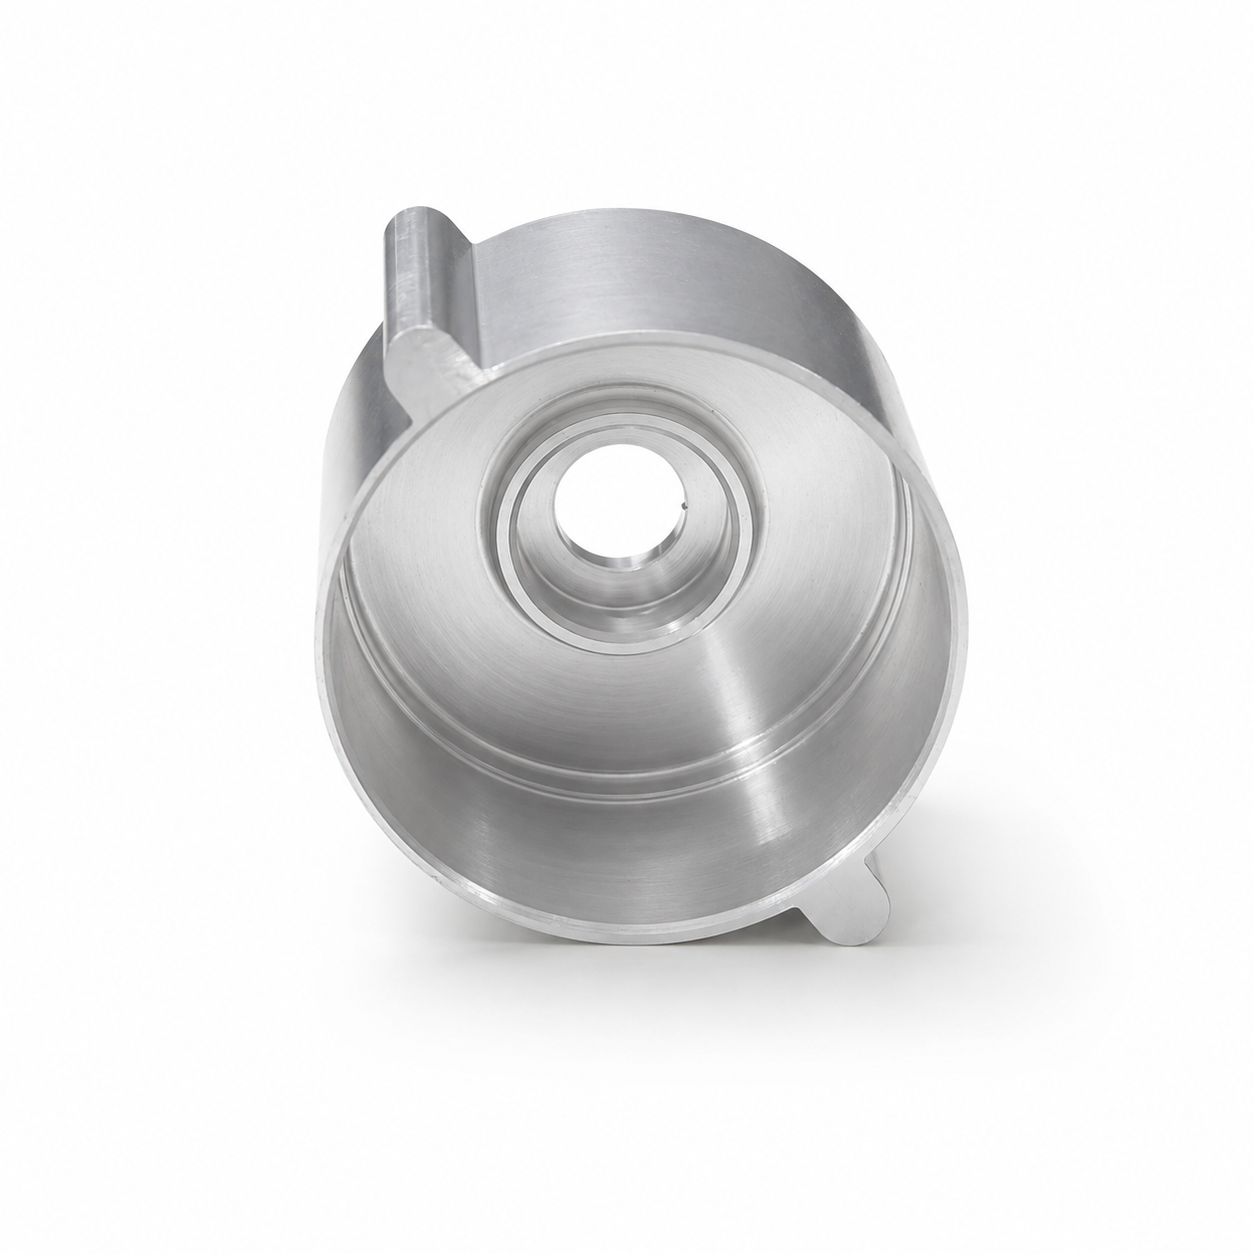
Fabricado a partir de extrusão de alumínio e usinagem CNC de precisão, esta carcaça de motor personalizada é produzida conforme desenhos do cliente para UAVs, drones e conjuntos de motores elétricos compactos. Furos críticos, faces finais, recursos de fixação e interfaces internas são usinados e inspecionados para garantir produção repetível.
Esta carcaça de motor para UAV em alumínio é um componente fabricado sob encomenda, produzido a partir de um perfil extrudido de alumínio e finalizado por torneamento e fresamento CNC de precisão.
A extrusão forma o perfil externo principal da carcaça, enquanto a usinagem CNC controla o furo central, degraus internos, faces extremas, abas de fixação, furos e outras interfaces funcionais especificadas no desenho do cliente.
A BIE fabrica essas carcaças de motores sob encomenda, em vez de fornecer um produto padrão pronto para uso. Oferecemos suporte à análise de viabilidade de extrusão, planejamento de sobremetal para usinagem, análise de tolerâncias, acabamento superficial e inspeção dimensional de amostras de engenharia, lotes piloto e produções repetidas.
| Item | Opções disponíveis |
|---|---|
| Tipo de Produto | Casas de motores de drones e UAV personalizadas |
| Material | Ligação de alumínio extrudido |
| Graus Comuns | 6061, 6063 e 6082; outras qualidades extrudíveis, revistas de acordo com o desenho |
| Processo de fabricação | Extrusão, corte, torneamento CNC, fresagem CNC, perfuração, desbarramento e acabamento de alumínio |
| Tolerância Geral | ISO 2768-mK, salvo especificação em contrário |
| Tolerância de Precisão | ±0,01 mm para características de precisão; dimensões críticas reduzidas para ±0,005 mm após revisão técnica |
| Revestimentos de superfície | Como máquinas, anodizantes, anodizantes duros, arejadoras, polir, escovar, pintar e marcar a laser |
| Inspeção | CMM, medição óptica, ensaio de dureza e inspecção da rugosidade da superfície |
| Tipo de produção | Amostragens de engenharia, ensaios-piloto e produção em lotes repetidos |
| Formatação de desenhos | STEP, STP, IGES, X_T, DXF e PDF |
| Prazo para amostra | Normalmente 3 7 dias quando o material de extrusão adequado já estiver disponível |
| Ferramentas de extrusão personalizadas | Feasibilidade da utilização de ferramentas e prazo de execução indicado separadamente |
| Prazo de produção | Normalmente 20-35 dias, dependendo da quantidade, ferramentas, acabamento e requisitos de inspecção |
A extrusão de alumínio é adequada para projetos de carcaças de motores que tenham um perfil longitudinal consistente. Ele cria a forma externa primária antes da usinagem de precisão, reduzindo a quantidade de material que deve ser removido de uma pila sólida.
A torneira e a fresagem CNC são então usadas para produzir as características que exigem um controle dimensional mais rigoroso, incluindo:
Para produção em série, este processo combinado pode melhorar a utilização do material e a consistência da produção quando a geometria e o volume do pedido justificarem as ferramentas de extrusão.
Para projetos de menor volume, designs ou geometrias frequentemente alterados ou inadequados para extrusão, pode ser mais prático usinar diretamente o corpo a partir de lingotes de alumínio. A BIE pode avaliar ambas as rotas de fabricação durante a revisão DFM.
O desempenho funcional de um corpo de motor depende de mais do que seu diâmetro e comprimento totais. As seguintes características devem normalmente constar no desenho técnico:
A BIE realiza inspeções em processo e finais conforme o desenho aprovado. Relatórios de CMM, relatórios de inspeção dimensional e documentação de inspeção do primeiro artigo podem ser fornecidos quando necessário.
Nossa equipe de engenharia analisa o modelo CAD, o desenho, a classe do material, as tolerâncias, o acabamento superficial e a quantidade prevista de produção.
Para designs baseados em extrusão, avaliamos também:
O perfil de alumínio é extrudido conforme a seção transversal aprovada. A classe do material, o estado de tratamento térmico e as tolerâncias dimensionais são selecionados com base nos requisitos mecânicos, de usinagem e de acabamento.
A extrusão é cortada em blanks individuais com folga suficiente para faceamento, torneamento e outras operações de usinagem.
O torneamento CNC é utilizado para características circulares, como furos, faces finais, degraus internos e superfícies concêntricas.
A fresagem e a perfuração CNC são utilizadas para abas de montagem, furos, ranhuras, planos e outras características não rotacionais.
As arestas afiadas e as rebarbas de usinagem são removidas antes da limpeza e do tratamento superficial. Os acabamentos disponíveis incluem anodização, anodização dura, jateamento abrasivo, polimento, escovamento e marcação a laser.
As dimensões críticas são inspecionadas conforme o desenho técnico e os requisitos de qualidade acordados. As carcaças acabadas são limpas e protegidas individualmente para evitar arranhões e danos por impacto durante o transporte.
O alumínio é comumente selecionado para carcaças de motores de UAV porque oferece uma combinação prática de baixo peso, usinabilidade, resistência à corrosão e compatibilidade com acabamentos superficiais.
As opções comuns de materiais incluem:
Adequado para carcaças estruturais gerais de motores que exigem equilíbrio entre resistência mecânica, usinabilidade e desempenho na anodização.
Frequentemente utilizado em perfis extrudidos com seções transversais mais complexas e elevados requisitos de acabamento superficial.
Adequado para componentes que exigem maior resistência estrutural, sujeito à viabilidade de extrusão e usinagem.
A liga e o tratamento final devem ser selecionados conforme a resistência, o peso, a transferência de calor, a aparência da anodização e o ambiente operacional exigidos.
Mantém marcas visíveis das ferramentas CNC e é adequado para peças internas ou aplicações nas quais não é necessário acabamento decorativo.
Melhora a resistência à corrosão e permite atender a diferentes requisitos estéticos, mantendo a textura superficial da alumínio.
Adequado para superfícies que exigem maior resistência ao desgaste. Deve-se considerar folga dimensional para furos de precisão e elementos de encaixe.
Produz uma aparência fosca mais uniforme e reduz a visibilidade de pequenas marcas de usinagem.
Utilizado quando se exige uma superfície metálica direcional ou reflexiva.
Números de peça, códigos de lote, logotipos e informações de rastreabilidade podem ser marcados conforme os requisitos do cliente.
Essas carcaças personalizadas de motor em alumínio podem ser utilizadas para:
Cada carcaça pode ser fabricada conforme o projeto do cliente, incluindo:
A BIE aplica controle dimensional em todo o processo de fabricação, incluindo:
A documentação de inspeção pode ser preparada conforme os requisitos do projeto do cliente.
Não. A carcaça mostrada é um exemplo de fabricação sob encomenda. As dimensões, estruturas internas, características de fixação e acabamentos superficiais são produzidas conforme os desenhos de cada cliente.
Depende da geometria. Se uma extrusão de alumínio existente ou um tarugo de dimensões-padrão for adequado, a carcaça poderá ser usinada sem nova ferramenta de extrusão. Caso contrário, pode ser necessária uma matriz de extrusão personalizada ou o usinamento a partir de tarugo maciço.
A extrusão é, em geral, mais adequada quando a peça possui uma seção transversal constante e o volume de produção esperado justifica as ferramentas. A usinagem de tarugos pode ser mais prática para quantidades menores, validação de projeto ou geometrias que mudam frequentemente.
As dimensões gerais podem seguir a norma ISO 2768-mK. Características de precisão normalmente podem ser controladas com tolerância de ±0,01 mm, enquanto dimensões críticas selecionadas podem atingir ±0,005 mm após análise do desenho, do material e do processo.
Sim. O diâmetro do furo, a concentricidade, a circularidade e a circularidade total (runout) podem ser inspecionados conforme o desenho. Os valores alcançáveis dependem da geometria da peça, do projeto dos referenciais, da espessura das paredes e das condições de fixação.
Recomendam-se arquivos STEP, STP, IGES ou X_T para o modelo 3D. Um desenho técnico em PDF também deve ser fornecido quando a peça incluir tolerâncias específicas, roscas, rugosidade superficial ou tolerâncias geométricas.
Sim. Estão disponíveis anodização clara, preta e colorida, anodização dura e jateamento seguido de anodização. Dimensões precisas de encaixe devem indicar se as áreas devem ser protegidas ou compensadas quanto à espessura do revestimento.
Sim. A BIE apoia amostras de engenharia, produções piloto e produção repetida, com inspeção e controles de processo estabelecidos conforme o desenho aprovado.
Envie seu arquivo STEP e desenho técnico com o material exigido, tolerâncias, acabamento superficial e quantidade estimada de produção.
Nossa equipe de engenharia analisará os requisitos de extrusão e usinagem CNC e fornecerá feedback de fabricação, prazo de entrega e uma cotação detalhada.
Direitos autorais © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDADE