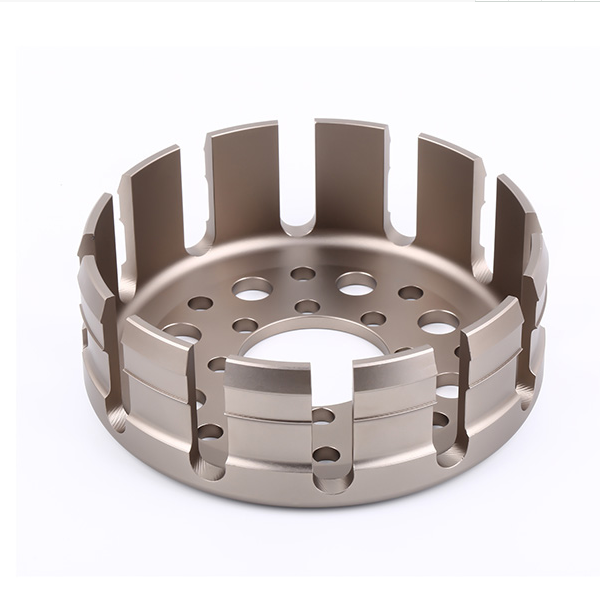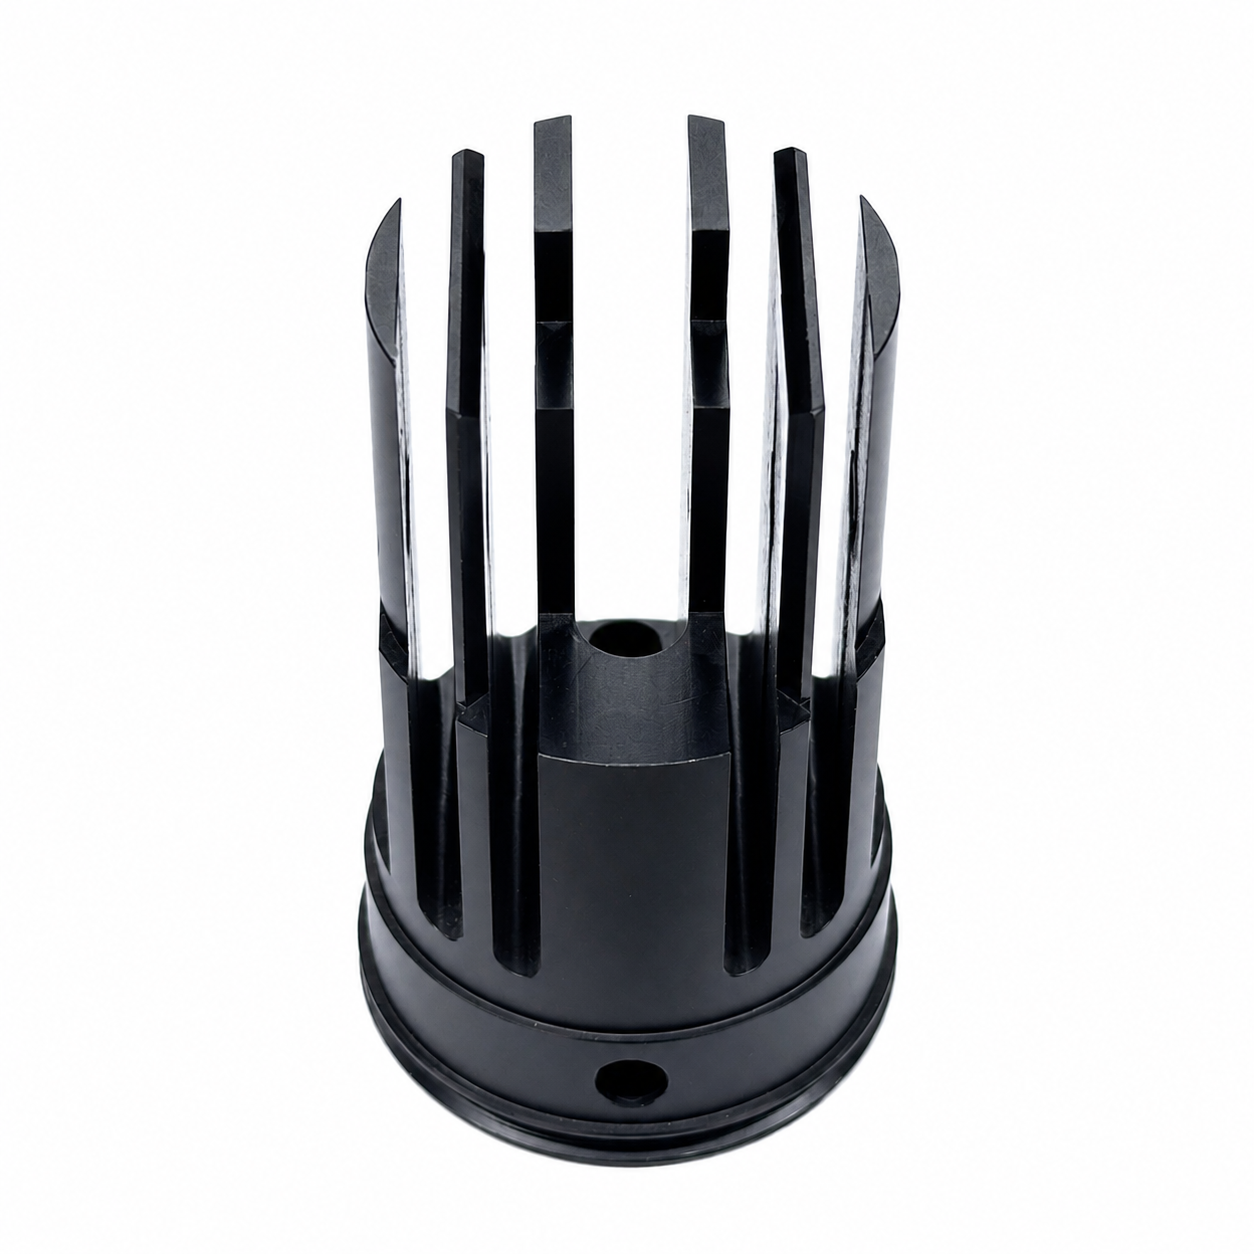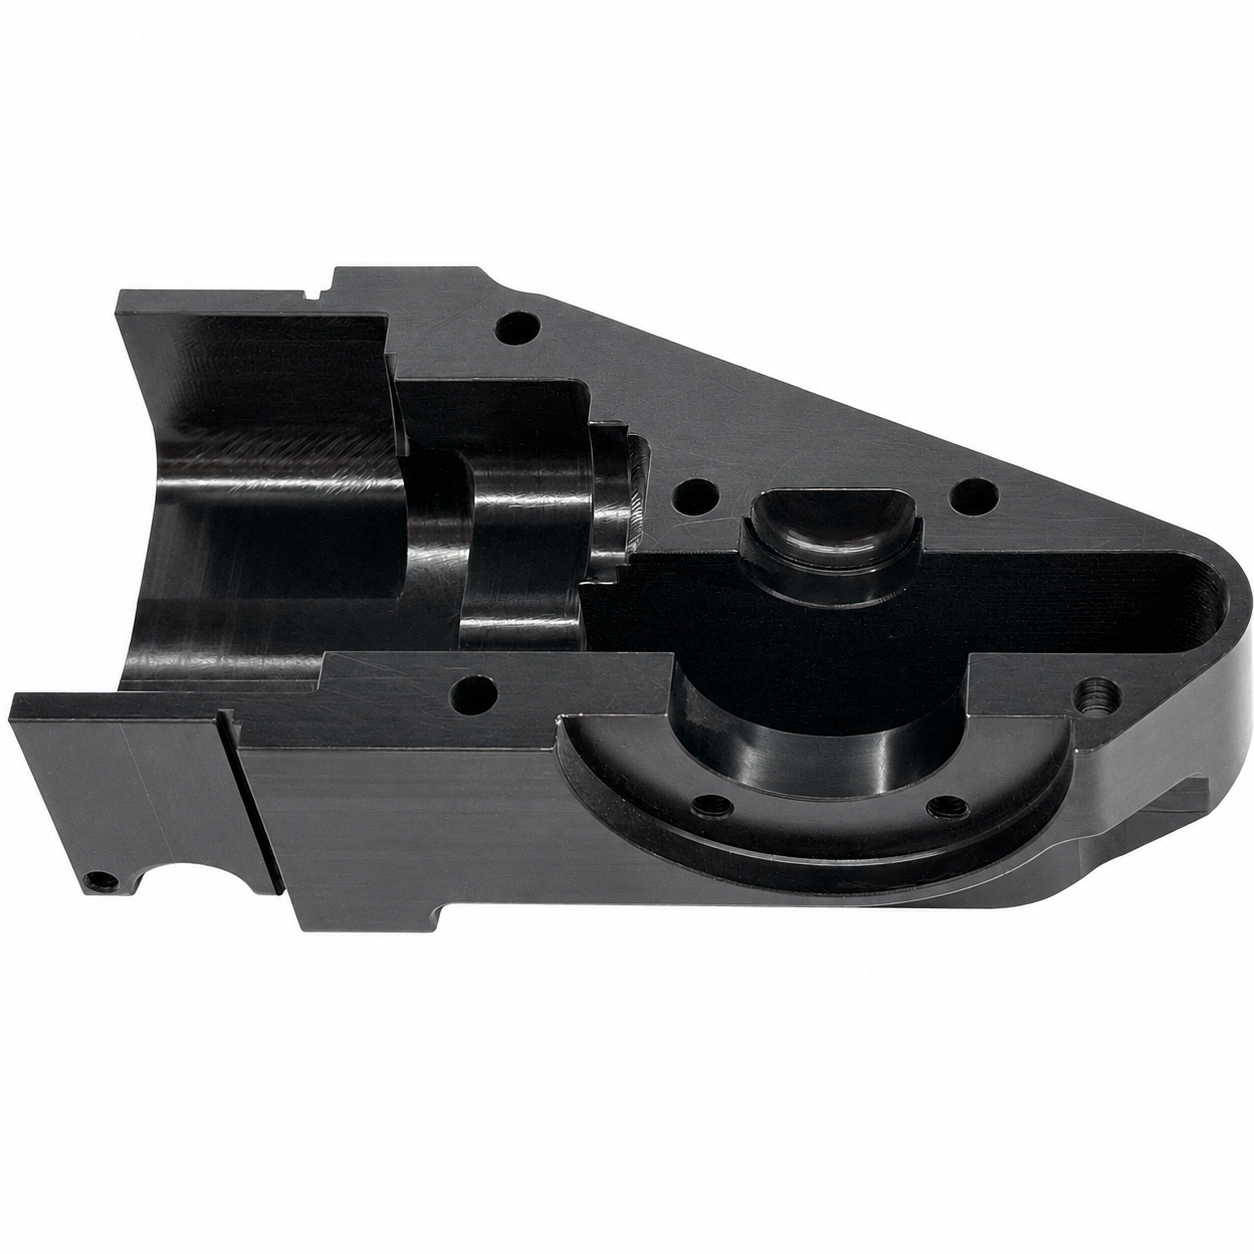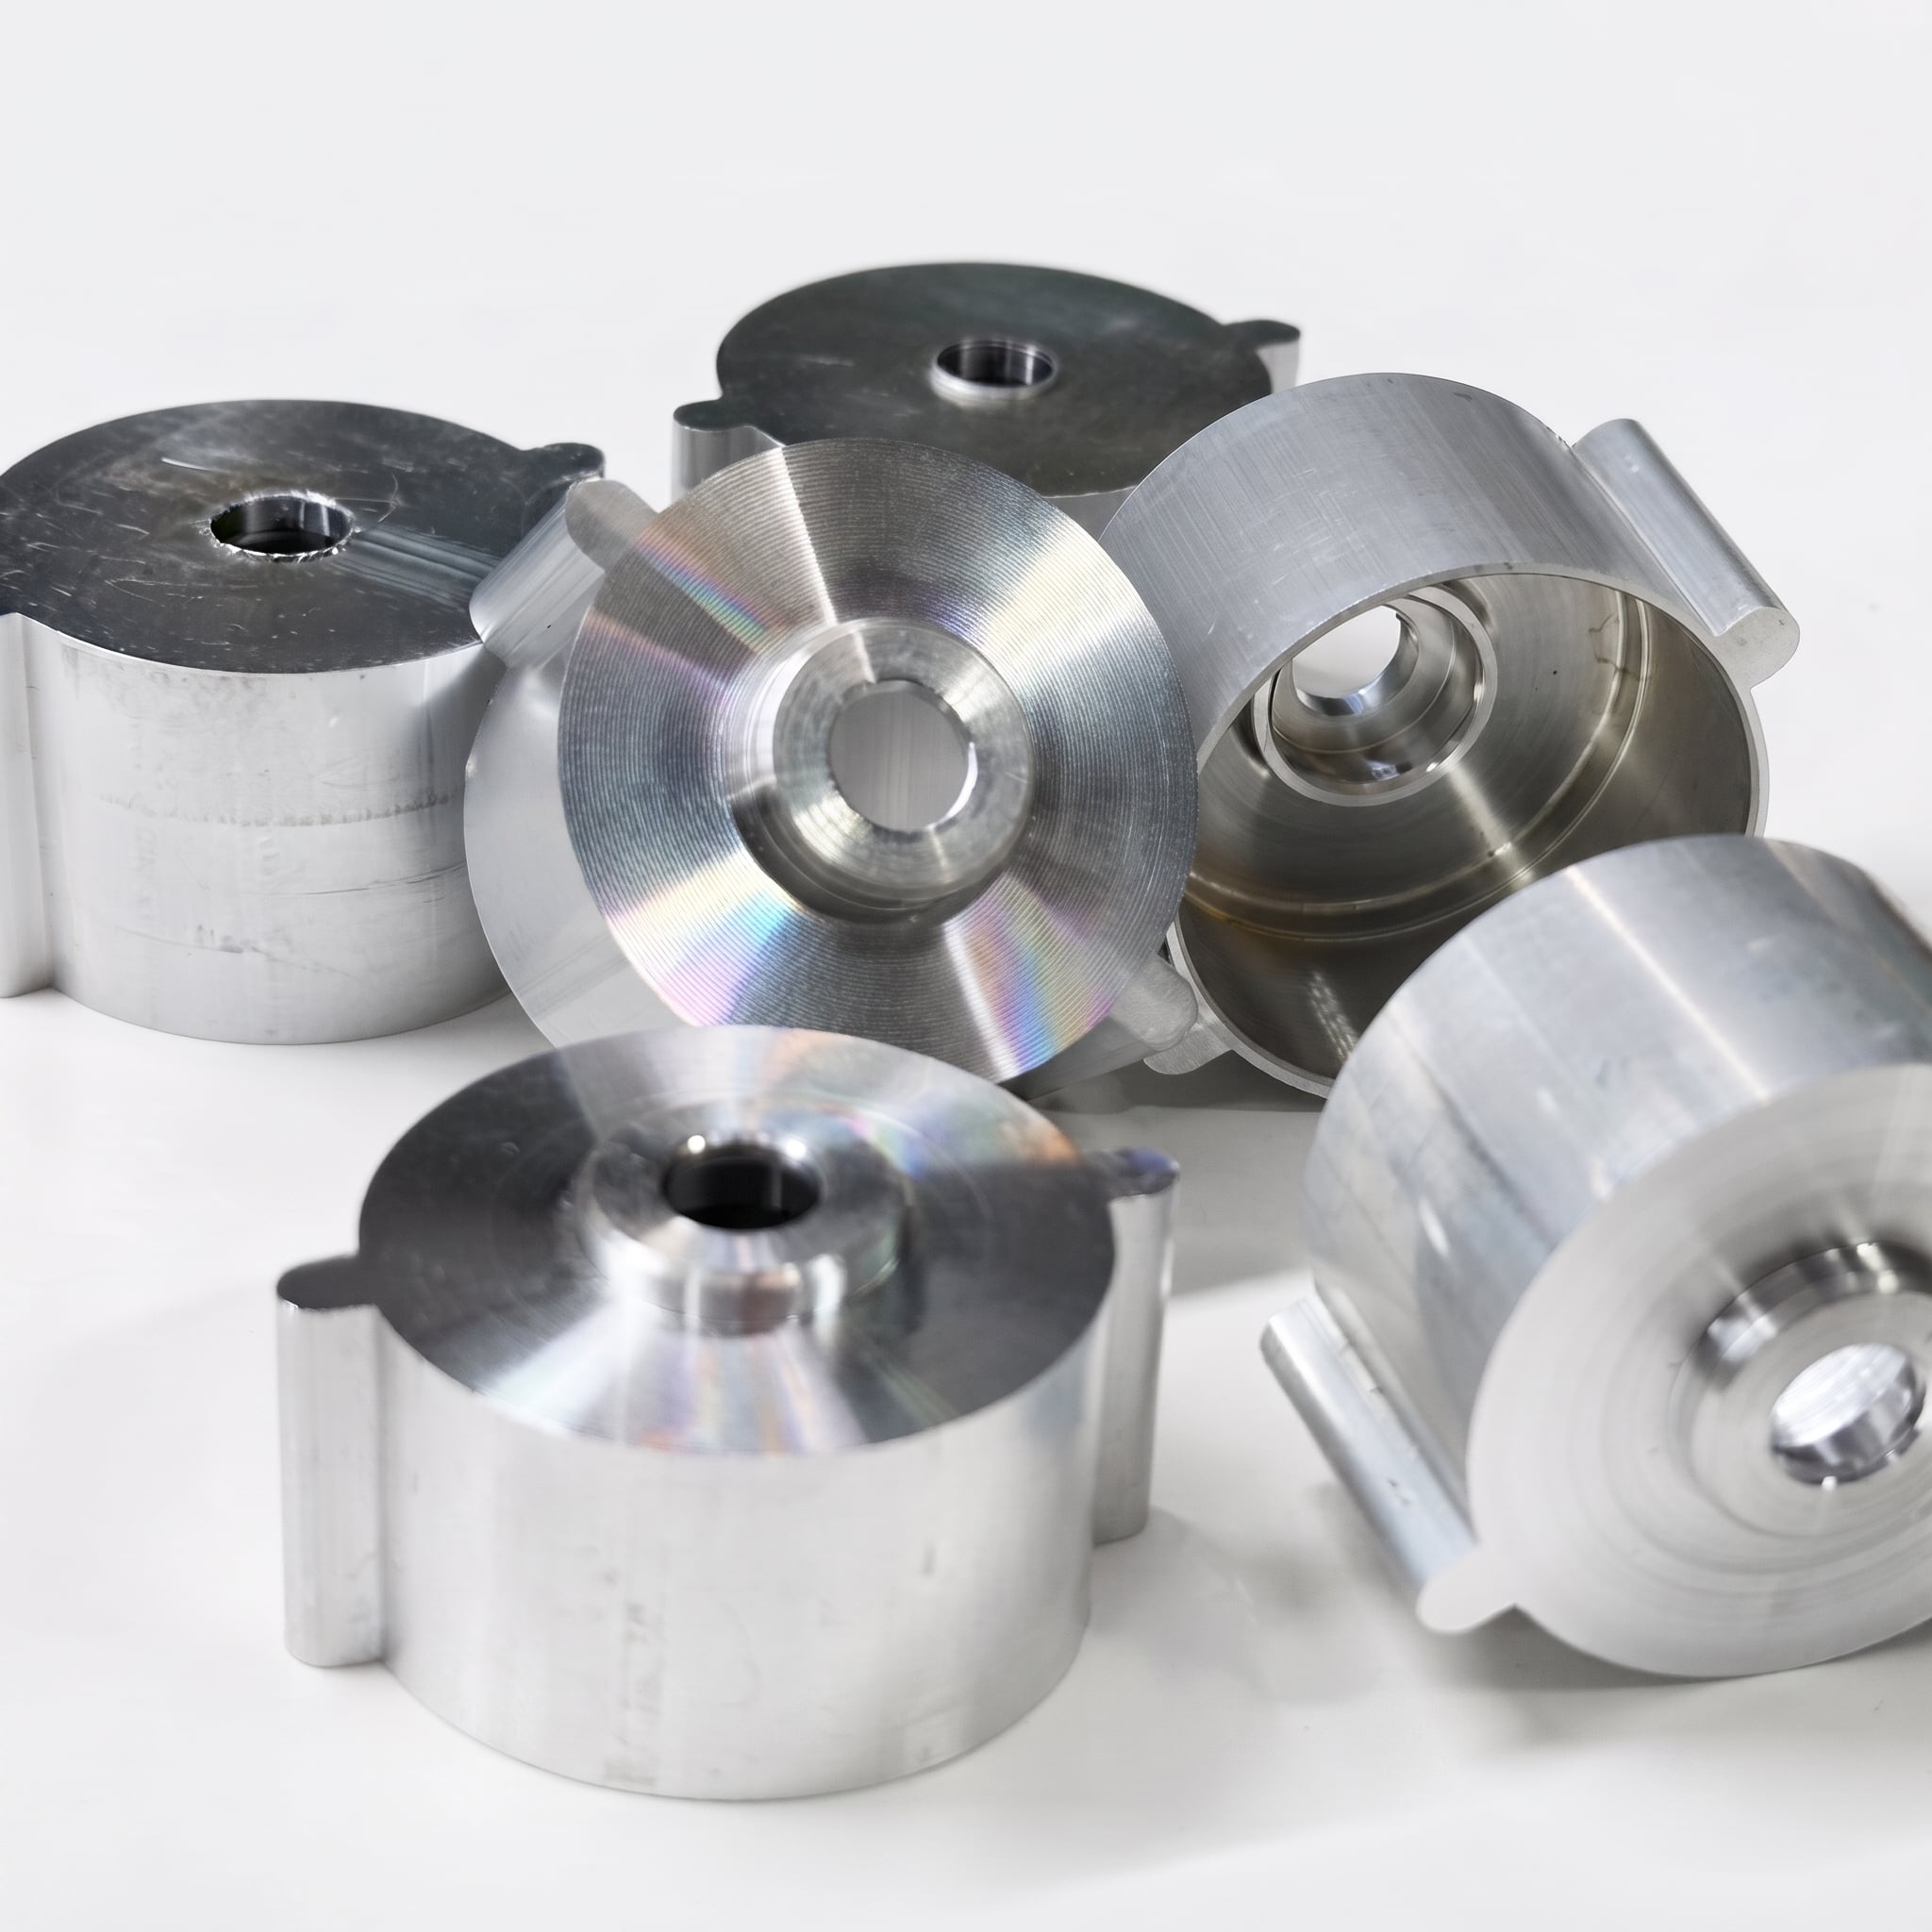
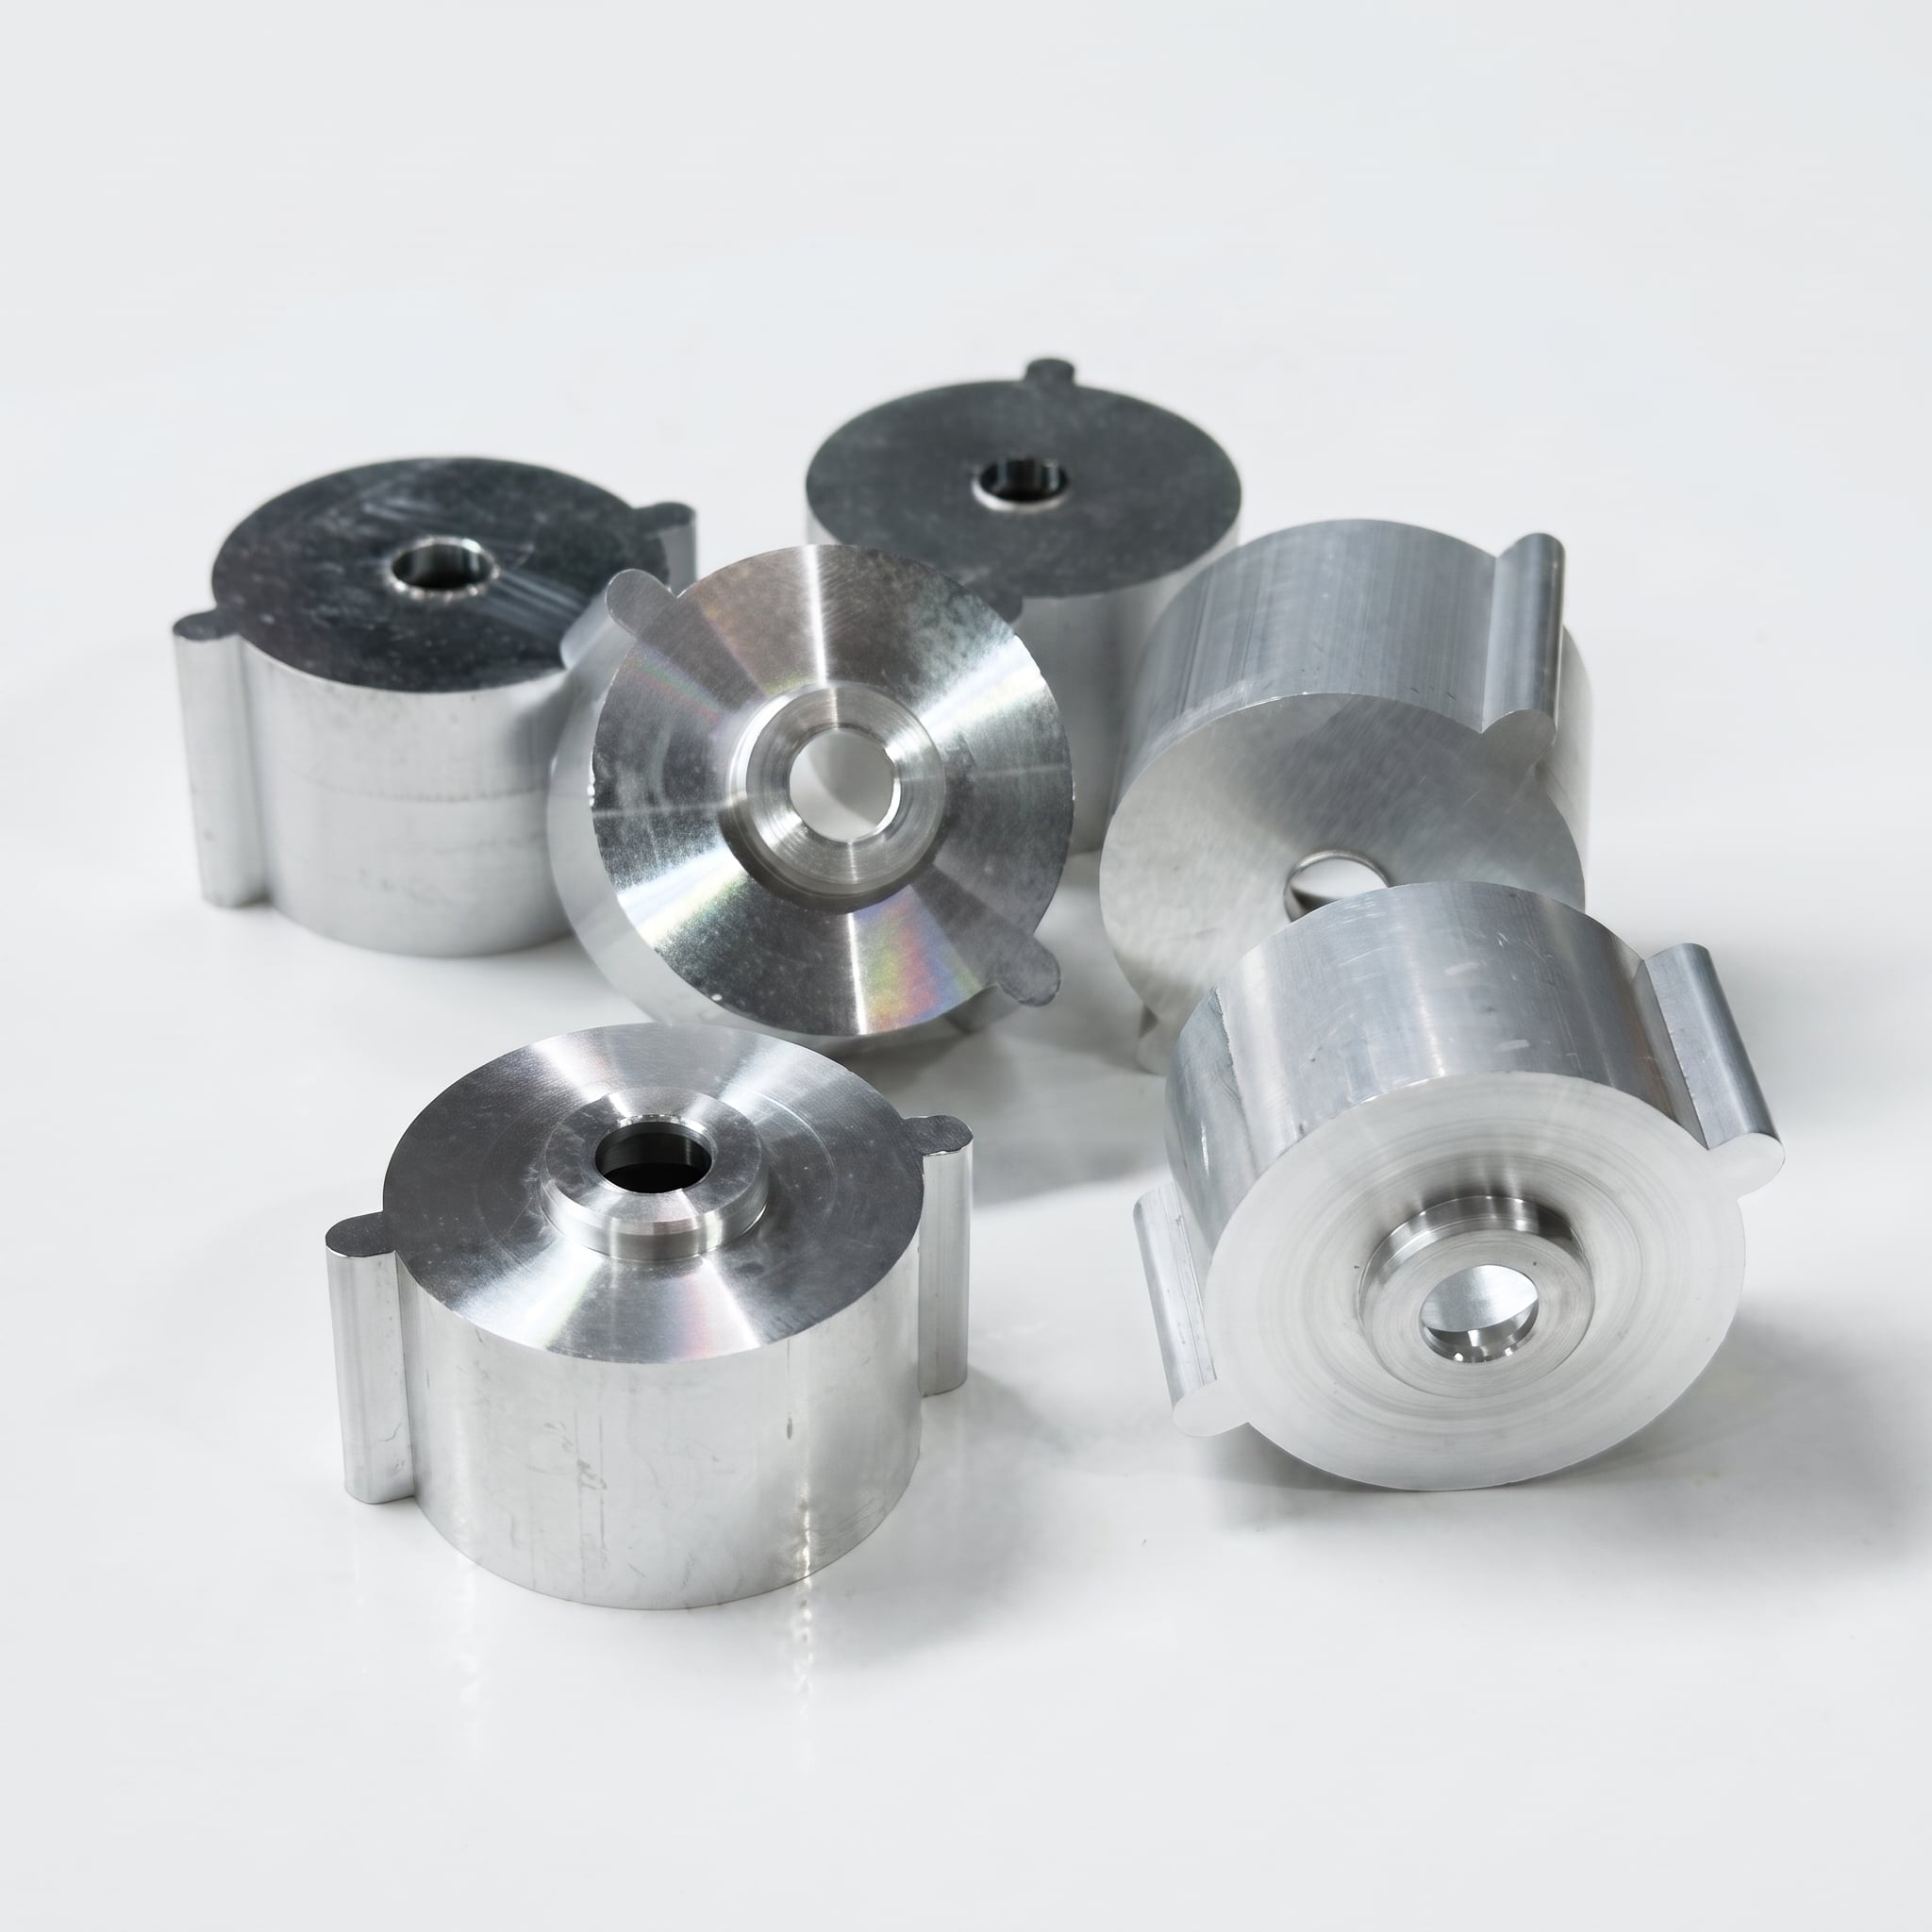
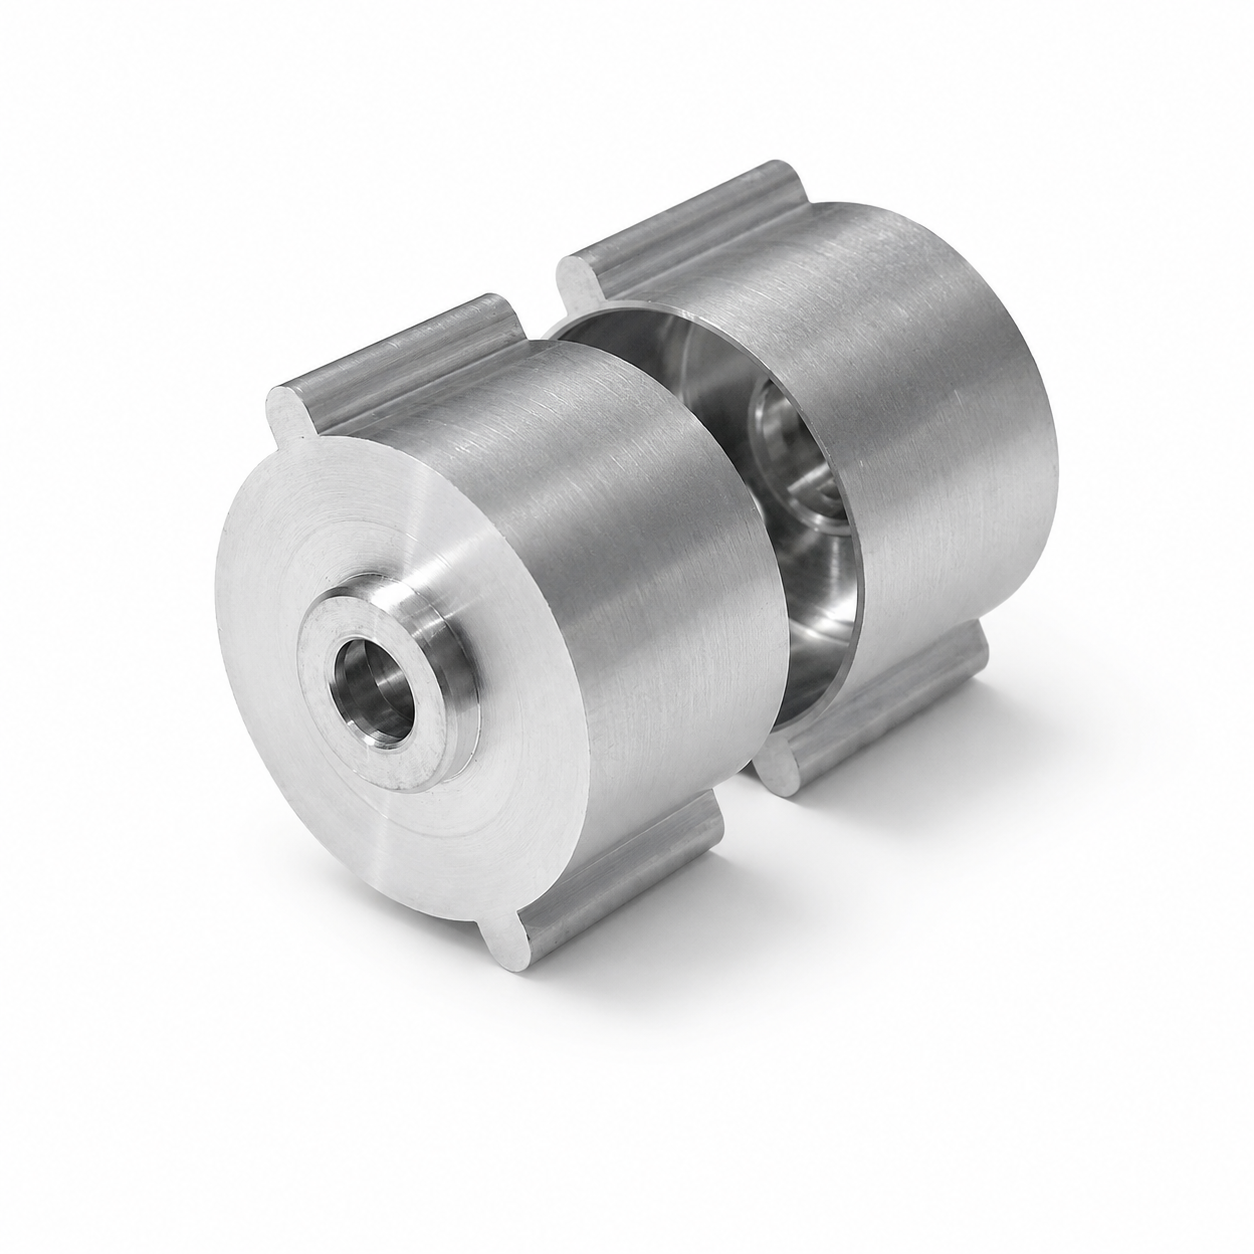
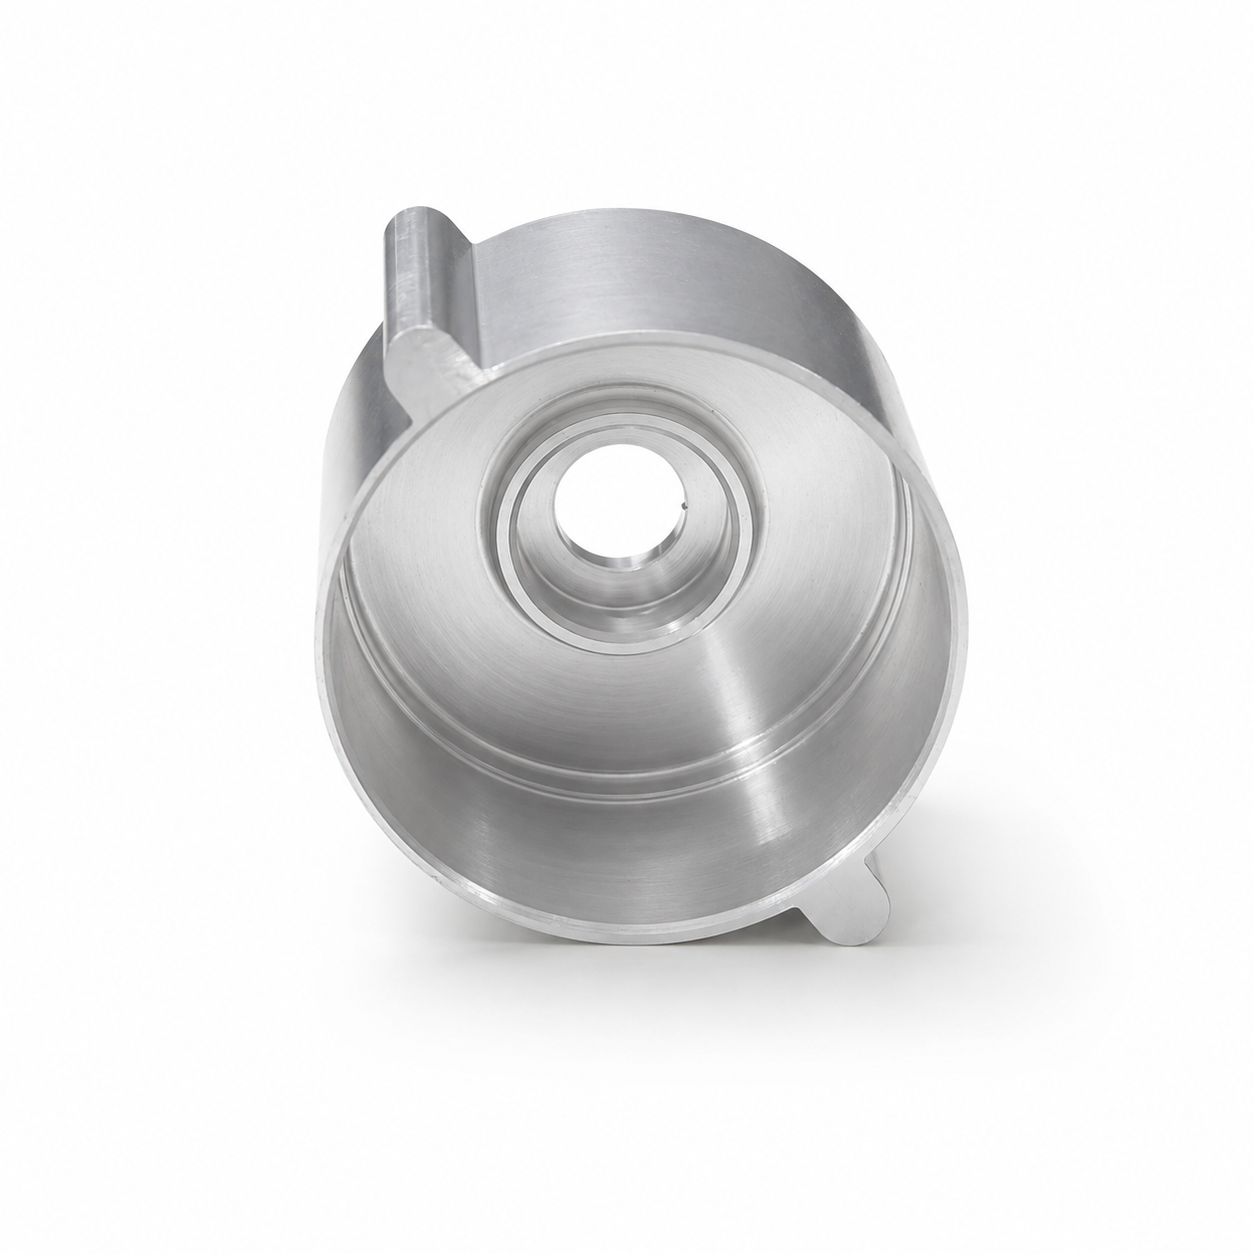
مصنوع من بثق الألومنيوم والتشغيل الدقيق باستخدام CNC، يتم بناء غلاف المحرك المخصص هذا وفقًا لرسومات العميل لتجميعات UAV والطائرات المسيرة والمحركات الكهربائية المدمجة. تتم معالجة الثقوب الحرجة وأسطح النهاية وعناصر التثبيت والواجهات الداخلية وفحصها لإنتاج قابل للتكرار.
يُشكَّل غلاف محرك الطائرات بدون طيار هذا من الألومنيوم كجزء مخصص مُصنَّع من ملف ألومنيوم بُثق ثم يُنهى بواسطة تشكيك دقيق بالآلات الرقمية للدوران والتنميق.
يُشكِّل البثق الملف الخارجي الرئيسي للغلاف، بينما يتحكم التشكيك بالآلات الرقمية في الفتحة المركزية، والدرجات الداخلية، وأوجه الطرف، والألواح التثبيتية، والثقوب وغيرها من الواجهات الوظيفية المحددة في رسم العميل.
تُصنّع شركة بي آي إي هذه المُغلفات المحورية حسب الطلب بدلًا من توريد منتج قياسي جاهز. ونقدّم دعمًا لمراجعة إمكانية البثق، وتخطيط هامش التشغيل الآلي، وتحليل التسامحات، والتشطيب السطحي، والتفتيش الأبعادي للعينات الهندسية، والدفعة التجريبية، والإنتاج المتكرر.
| عنصر | الخيارات المتاحة |
|---|---|
| نوع المنتج | غطاء محرك الطائرات بدون طيار و الطائرات بدون طيار |
| المادة | الألمنيوم المُعصر |
| الدرجات المشتركة | 6061 و 6063 و 6082؛ الصفات الأخرى القابلة للطحن التي تمت مراجعتها وفقا للرسومات |
| عملية التصنيع | طحن الألومنيوم، قطع، تحويل CNC، طحن CNC، الحفر، إزالة الحفر والتشطيب |
| التسامح العام | ISO 2768-mK ما لم يتم تحديد خلاف ذلك |
| التحمل الدقيق | ±0.01 ملم لخصائص الدقة؛ الأبعاد الحرجة إلى ±0.005 ملم بعد مراجعة الهندسة |
| التشطيبات السطحية | كما هو معمل، النيوديزينغ، النيوديزينغ الصلبة، الرمل، البوليسينغ، الفرشاة، الطلاء والمرسوم بالليزر |
| الفحص | CMM، القياس البصري، اختبار الصلابة وتفتيش خشونة السطح |
| نوع الإنتاج. | عينات هندسية، تجارب تجريبية وتكرار إنتاج الدفعات |
| تنسيقات الرسوم | STEP، STP، IGES، X_T، DXF و PDF |
| وقت إعداد العينة | عادة 3 7 أيام عندما تكون مواد التطويق المناسبة متاحة بالفعل |
| أدوات التطويق المخصصة | إمكانية استخدام الأدوات ومدة التنفيذ المذكورة بشكل منفصل |
| وقت إنتاج | عادةً 20-35 يومًا حسب الكمية والإستخدام والأدوات والتشطيبات والفحص |
إن طحن الألومنيوم مناسب لتصميمات غطاء المحركات التي لها ملف طولي ثابت. وهو يخلق الشكل الخارجي الأساسي قبل المعالجة الدقيقة، مما يقلل من كمية المواد التي يجب إزالتها من حجر صلب.
يتم استخدام التدوير والطحن بالإنترنت لإنتاج الميزات التي تتطلب تحكمًا أقوى للأبعاد ، بما في ذلك:
لإنتاج متكرر، يمكن لهذه العملية المدمجة تحسين كفاءة استخدام المواد واتساق الإنتاج عندما تبرر الهندسة والحجم المطلوب للاستثمار في أدوات البثق.
للمشاريع ذات الحجم المنخفض، أو التصاميم المتغيرة بشكل متكرر، أو الهندسات غير المناسبة للبثق، قد يكون تشغيل الغلاف مباشرةً من سبيكة الألومنيوم الصلبة أكثر عملية. ويمكن لشركة BIE تقييم كلا الطريقتين التصنيعيتين أثناء مراجعة إمكانية التصنيع (DFM).
لا يعتمد الأداء الوظيفي لغلاف المحرك فقط على القطر الكلي والطول. ويجب عادةً تحديد الميزات التالية على الرسم الفني:
تقوم شركة BIE بإجراء فحوصات أثناء التصنيع وفحوصات نهائية وفقًا للرسم المعتمد. ويمكن تقديم تقارير جهاز القياس ثلاثي الأبعاد (CMM) وتقارير الفحص البُعدي ووثائق فحص القطعة الأولى عند الحاجة.
يقوم فريق الهندسة لدينا بمراجعة النموذج الرقمي (CAD) والرسم والدرجة المحددة للمواد والتسامحات ونهاية السطح والكمية المتوقعة للإنتاج.
وبالنسبة للتصاميم القائمة على عملية البثق، نقوم أيضًا بتقييم ما يلي:
يتم بثق ملف الألومنيوم وفقًا للمساحة المقطعية المعتمدة. ويُختار درجة المادة وحالة المعالجة الحرارية والتسامح الأبعادي وفقًا لمتطلبات المتانة والتشغيل الآلي والتشطيب.
يتم قطع البثق إلى قوالب أولية منفردة مع ترك هامش كافٍ لعمليات التسطيح والدوران وغيرها من عمليات التشغيل الآلي.
يُستخدم الدوران باستخدام الحاسب الرقمي للميزات الدائرية مثل الثقوب وأوجه الطرف والدرجات الداخلية والأسطح المتمركزة.
يُستخدم الطحن والتنقيب باستخدام الحاسب الرقمي لعلامات التثبيت والثقوب والشقوق والأسطح المستوية والميزات غير الدورانية الأخرى.
تُزال الحواف الحادة والبرادات الناتجة عن التشغيل الميكانيكي قبل التنظيف والمعالجة السطحية. وتشمل التشطيبات المتاحة الأكسدة الكهربائية، والأكسدة الكهربائية الصلبة، والرمل النفاث، والتلميع، والتشطيب بالفرشاة، والوضع بالليزر.
يتم فحص الأبعاد الحرجة وفقًا للرسم البياني ومتطلبات الجودة المتفق عليها. وتُنظَّف غلاف المحركات المكتملة وتُغلف كلٌّ منها بشكل منفصل لمنع الخدوش أو التلف الناتج عن التصادم أثناء النقل.
يُختار الألومنيوم عادةً لأغلفة محركات الطائرات المُسيَّرة لأنه يوفِّر مزيجًا عمليًّا من خفة الوزن، وسهولة التشغيل الميكانيكي، ومقاومة التآكل، والتوافق مع عمليات التشطيب السطحي.
وتشمل الخيارات الشائعة للمواد ما يلي:
مناسب لأغلفة المحركات الإنشائية العامة التي تتطلب توازنًا بين القوة، وسهولة التشغيل الميكانيكي، وأداء الأكسدة الكهربائية.
يُستخدم غالبًا في الملامح المُستخرجة ذات المقاطع العرضية الأكثر تعقيدًا ومتطلبات التشطيب السطحي الجيدة.
مناسب للمكونات التي تتطلب قوة إنشائية أعلى، مع مراعاة إمكانية الاستخراج والتشغيل الميكانيكي.
يجب اختيار السبيكة النهائية ودرجة التصلب وفقًا لمتطلبات القوة والوزن ونقل الحرارة والمظهر بعد الأكسدة البيئية التشغيلية.
يحافظ على علامات أدوات التصنيع باستخدام الحاسب الآلي المرئية، ومناسب للأجزاء الداخلية أو التطبيقات التي لا تتطلب تشطيبًا زخرفيًّا.
تحسّن مقاومة التآكل وتسمح بتلبية متطلبات المظهر المختلفة مع الحفاظ على نسيج سطح الألومنيوم.
مناسب للأسطح التي تتطلب مقاومة أفضل للتآكل. ويجب أخذ هامش الأبعاد في الاعتبار عند الثقوب الدقيقة والتفاصيل الملائمة.
ينتج مظهرًا غير لامعٍ أكثر انتظامًا ويقلل من وضوح علامات التشغيل الطفيفة.
يُستخدم عندما يُطلب سطح معدني ذي اتجاه معيّن أو عاكس.
يمكن وضع أرقام القطع، ورموز الدفعات، والشعارات، ومعلومات التتبع وفقًا لمتطلبات العميل.
يمكن استخدام هذه المحركات المصنوعة من الألومنيوم حسب الطلب في:
يمكن تصنيع كل غطاء وفقًا لتصميم العميل، بما في ذلك:
تطبِّق شركة BIE ضوابط أبعادية طوال عملية التصنيع، ومن بينها:
يمكن إعداد وثائق الفحص وفقًا لمتطلبات المشروع الخاصة بالعميل.
لا. الغلاف المعروض هو مثال على تصنيع مخصص. وتُنتَج الأبعاد والهياكل الداخلية وسمات التثبيت وتشطيبات السطح وفقًا للرسومات الخاصة بكل عميل.
يعتمد ذلك على الشكل الهندسي. فإذا كان بثق ألومنيوم موجود أو قالب خام قياسي الحجم مناسبًا، فيمكن تشغيل الغلاف آليًّا دون الحاجة إلى أدوات بثق جديدة. وإلا فقد يتطلب الأمر قوالب بثق مخصصة أو تشغيل الغلاف آليًّا من لوح صلب.
يُعَدّ التشكيل بالبثق عمومًا أكثر ملاءمةً عندما يكون الجزء ذا مقطع عرضي ثابت، ويمكن أن يبرر حجم الإنتاج المتوقع تكلفة القوالب. أما تشغيل السبيكة على المخرطة فيمكن أن يكون أكثر عمليةً بالنسبة لكميات أقل، أو للتحقق من صحة التصميم، أو عند تغيّر الأشكال الهندسية بشكل متكرر.
يمكن أن تتبع الأبعاد العامة المواصفة القياسية الدولية ISO 2768-mK. أما الخصائص الدقيقة فيمكن التحكم بها عادةً ضمن مدى ±٠٫٠١ مم، بينما قد تصل بعض الأبعاد الحرجة المختارة إلى ±٠٫٠٠٥ مم بعد مراجعة الرسم الفني ونوع المادة والعملية التصنيعية.
نعم. يمكن فحص قطر الثقب وتركيزه ودوّارته وانحراف دورانه وفقًا للرسم الفني. أما القيم القابلة للتحقيق فهي تعتمد على شكل الجزء وتصميم نقاط المرجع وسماكة الجدار وظروف التثبيت.
يُوصى بإرسال ملفات النموذج ثلاثي الأبعاد بصيغة STEP أو STP أو IGES أو X_T. ويجب أيضًا إرفاق رسم فني بصيغة PDF عندما يتضمّن الجزء تسامحات محددة أو خيوط لولبية أو خشونة سطحية أو تسامحات هندسية.
نعم. متوفر التأكسد الصافي، والأسود، والألوان، والتأكسد الصلب، والتنقية بالرمل مع التأكسد. ويجب أن تحدد أبعاد التوافق الدقيق ما إذا كان لا بد من عزل الأجزاء أو تعويض سماكة الطلاء.
نعم. تدعم شركة BIE العينات الهندسية، والتشغيل التجريبي، والإنتاج المتكرر، مع إجراء فحوصات وضبط العمليات وفقًا للرسم المعتمد.
حمِّل ملف STEP والرسم الفني مع تحديد المادة المطلوبة، والتسامح المسموح، ونهاية السطح، والكمية التقديرية للإنتاج.
سيقوم فريقنا الهندسي بمراجعة متطلبات البثق والتشغيل الآلي باستخدام آلات التحكم الرقمي (CNC)، ثم يقدّم ملاحظات تصنيعية، ووقت التسليم المُقدَّر، وعرض سعر تفصيلي.
حقوق الطبع والنشر © دونغقوان BIE هاردوير المحدودة - سياسة الخصوصية