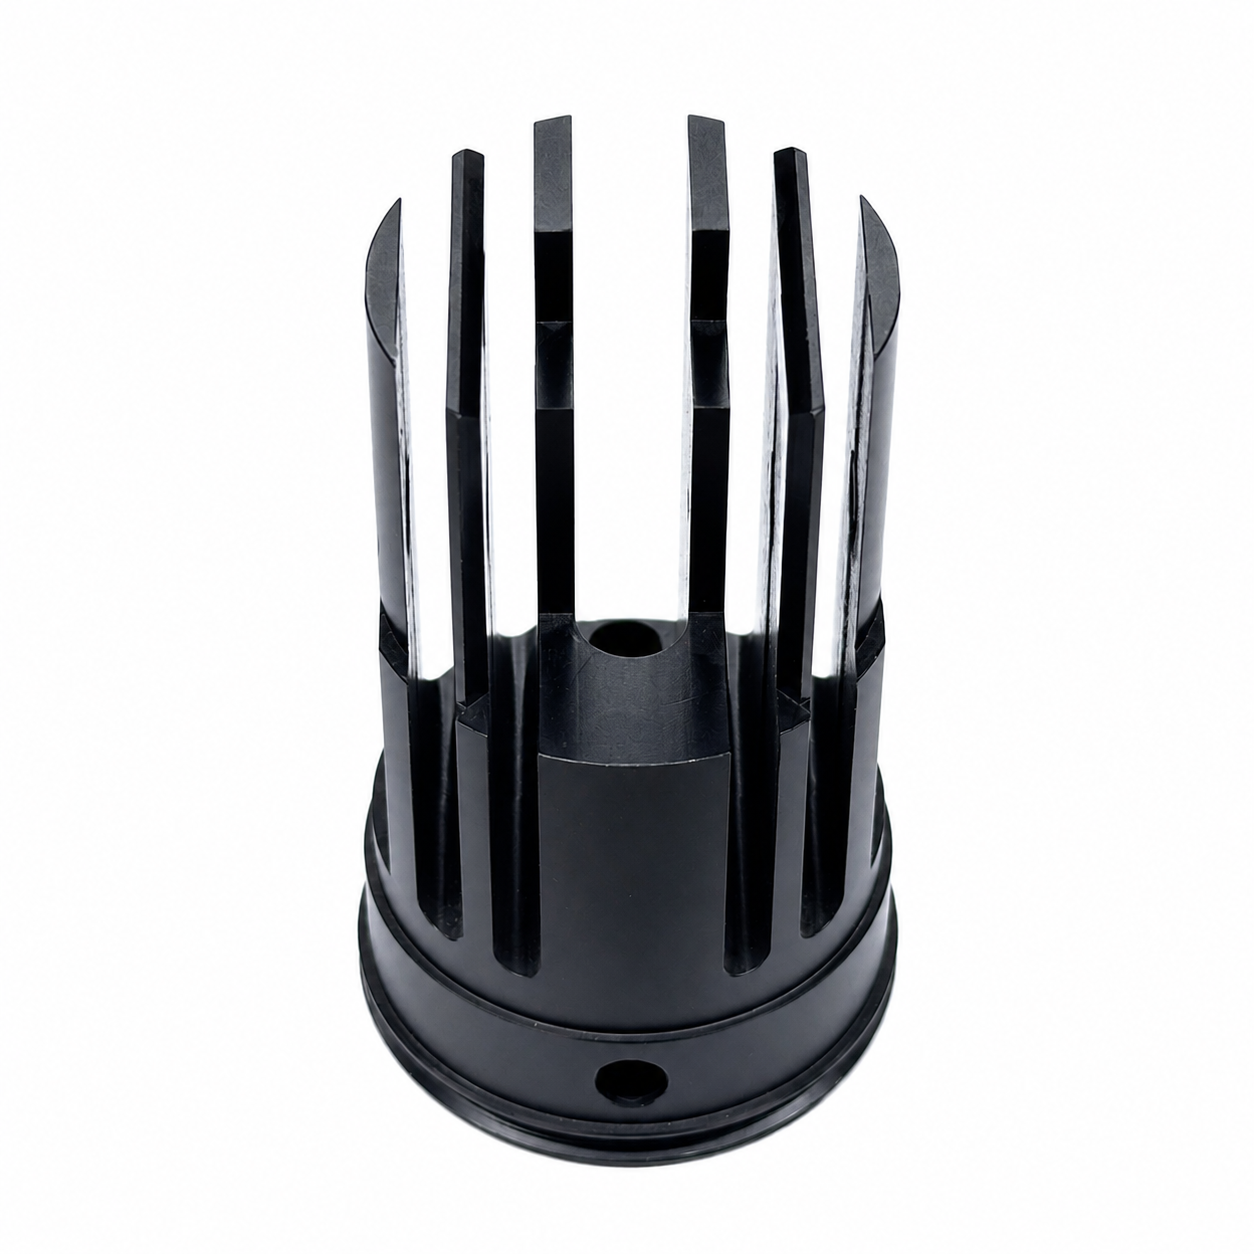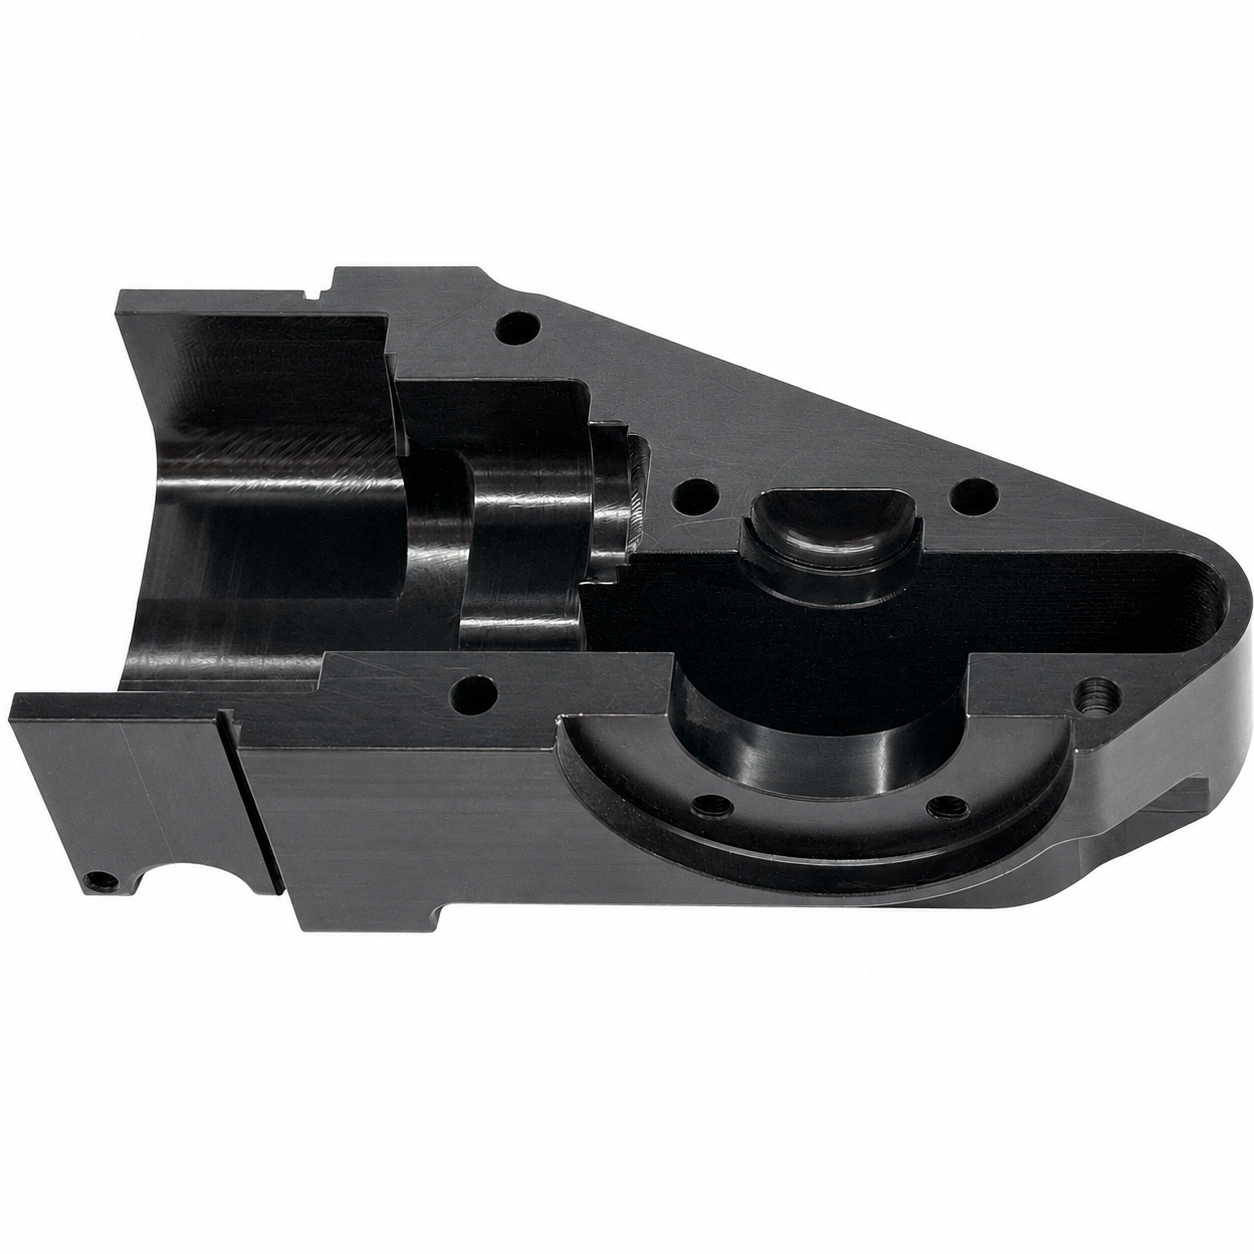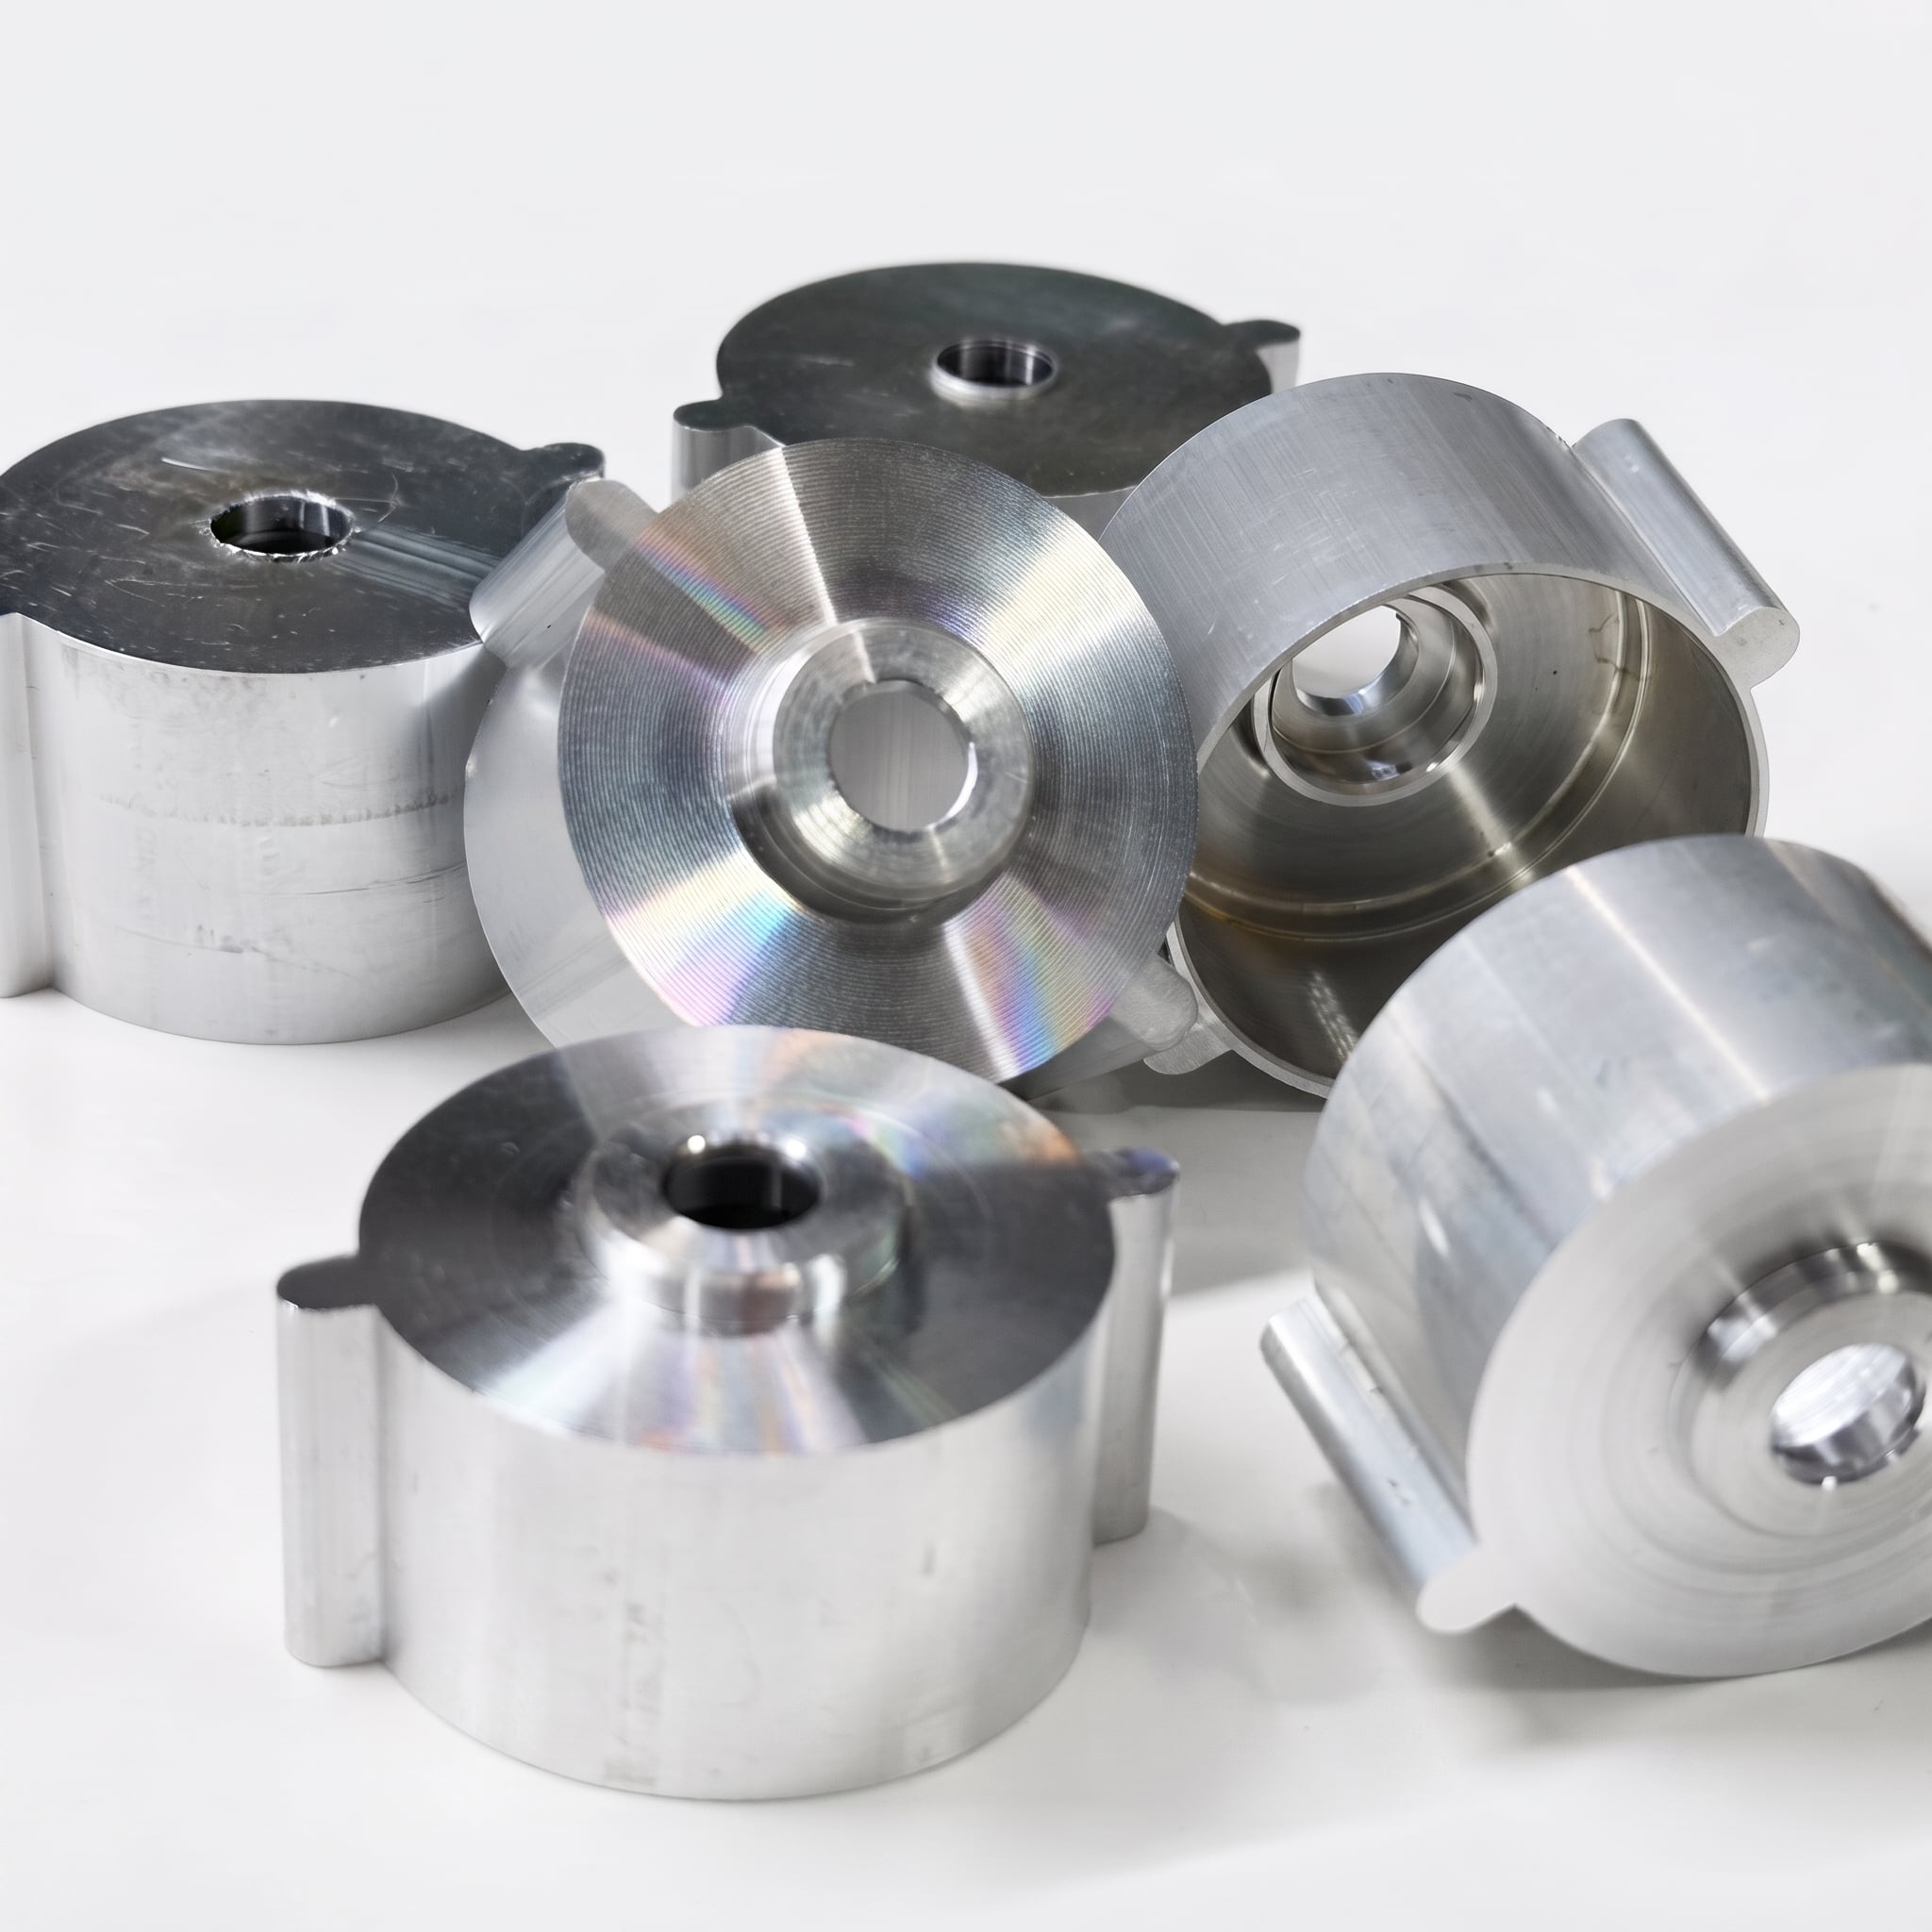
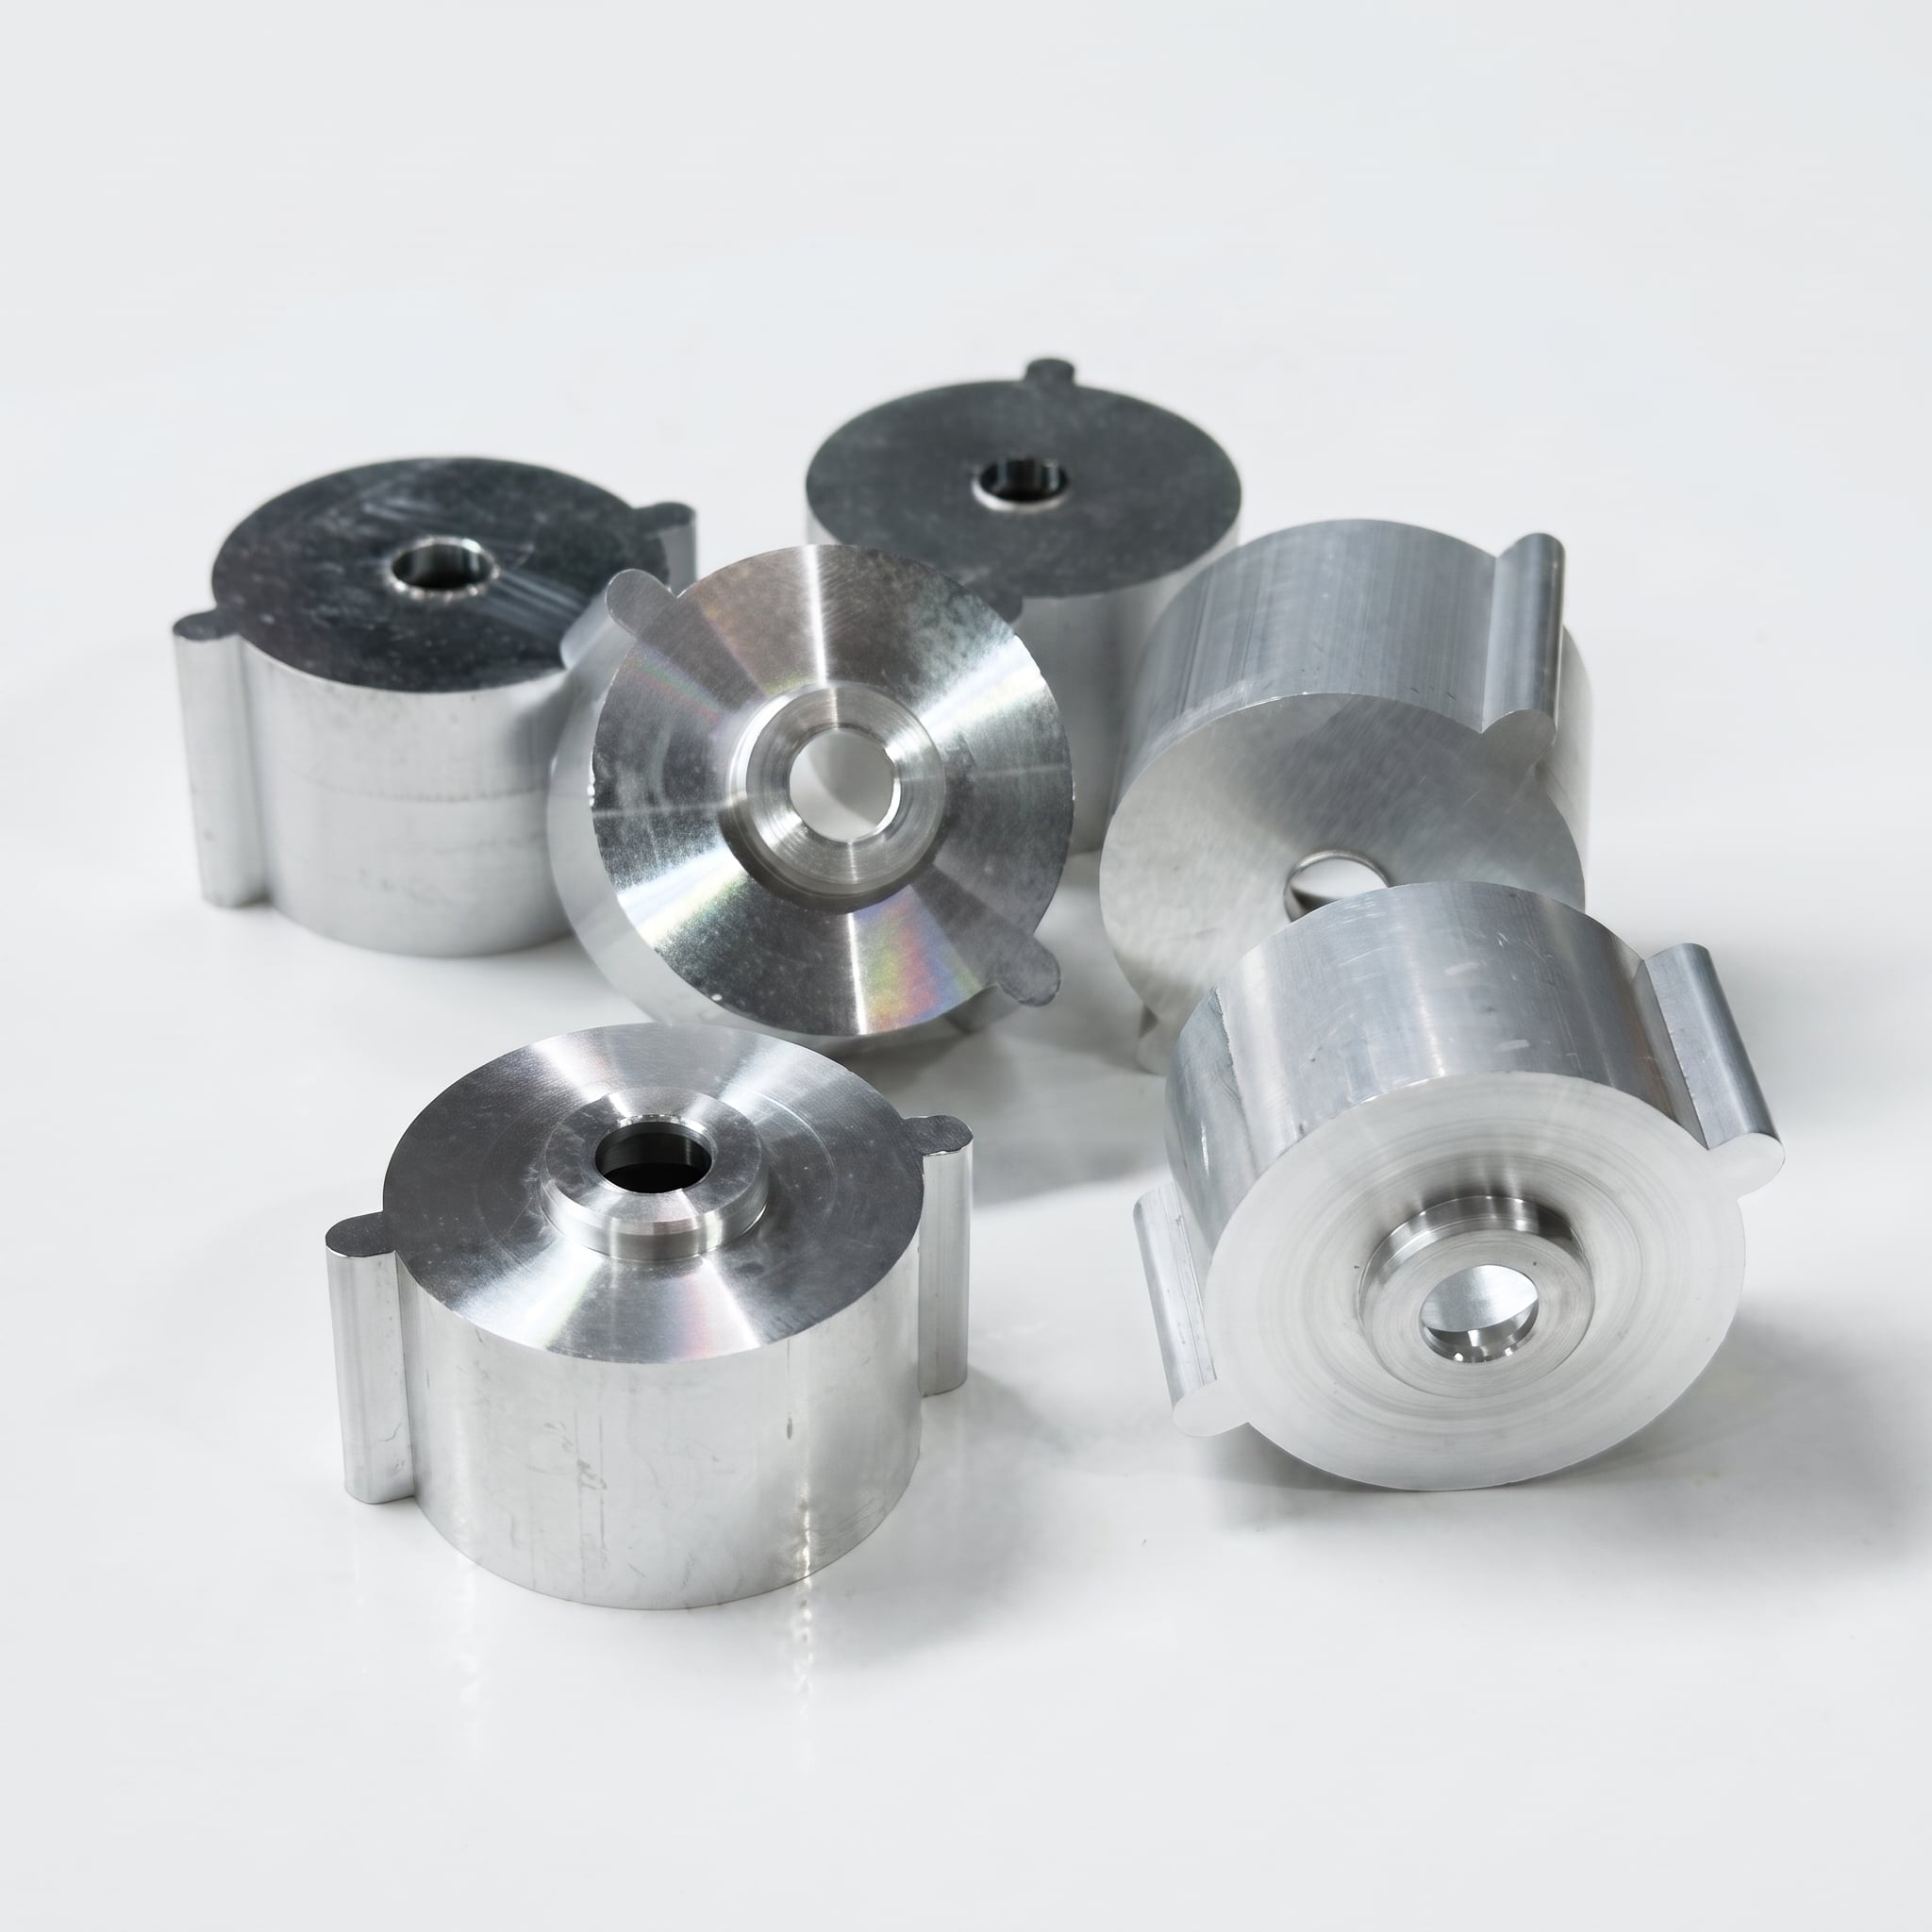
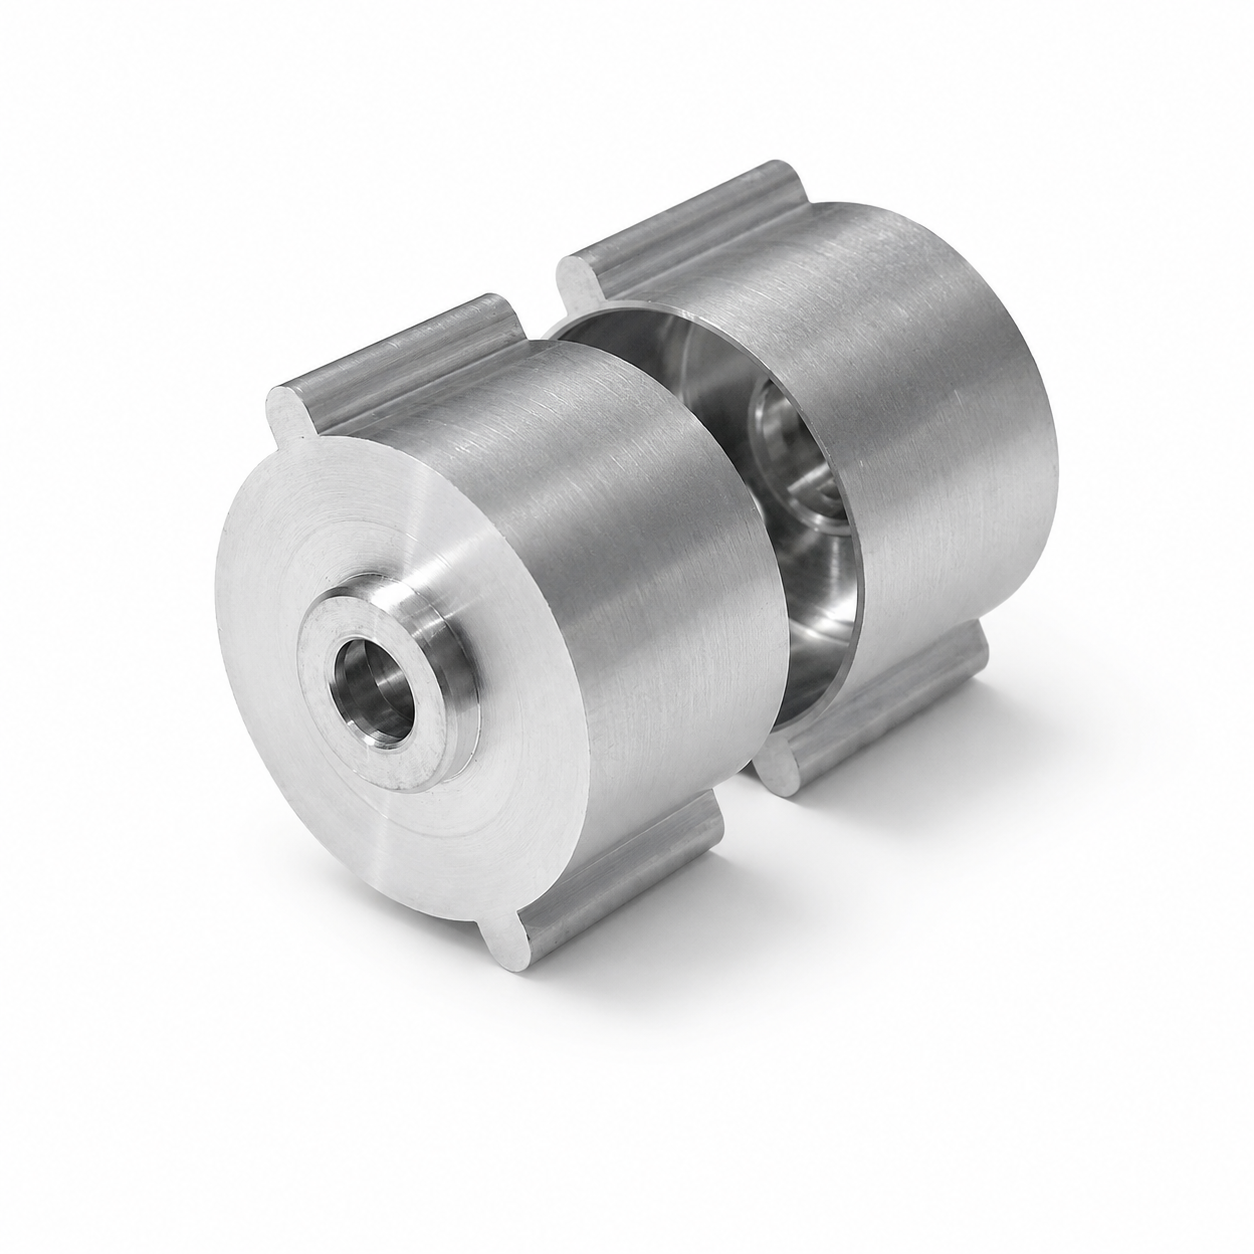
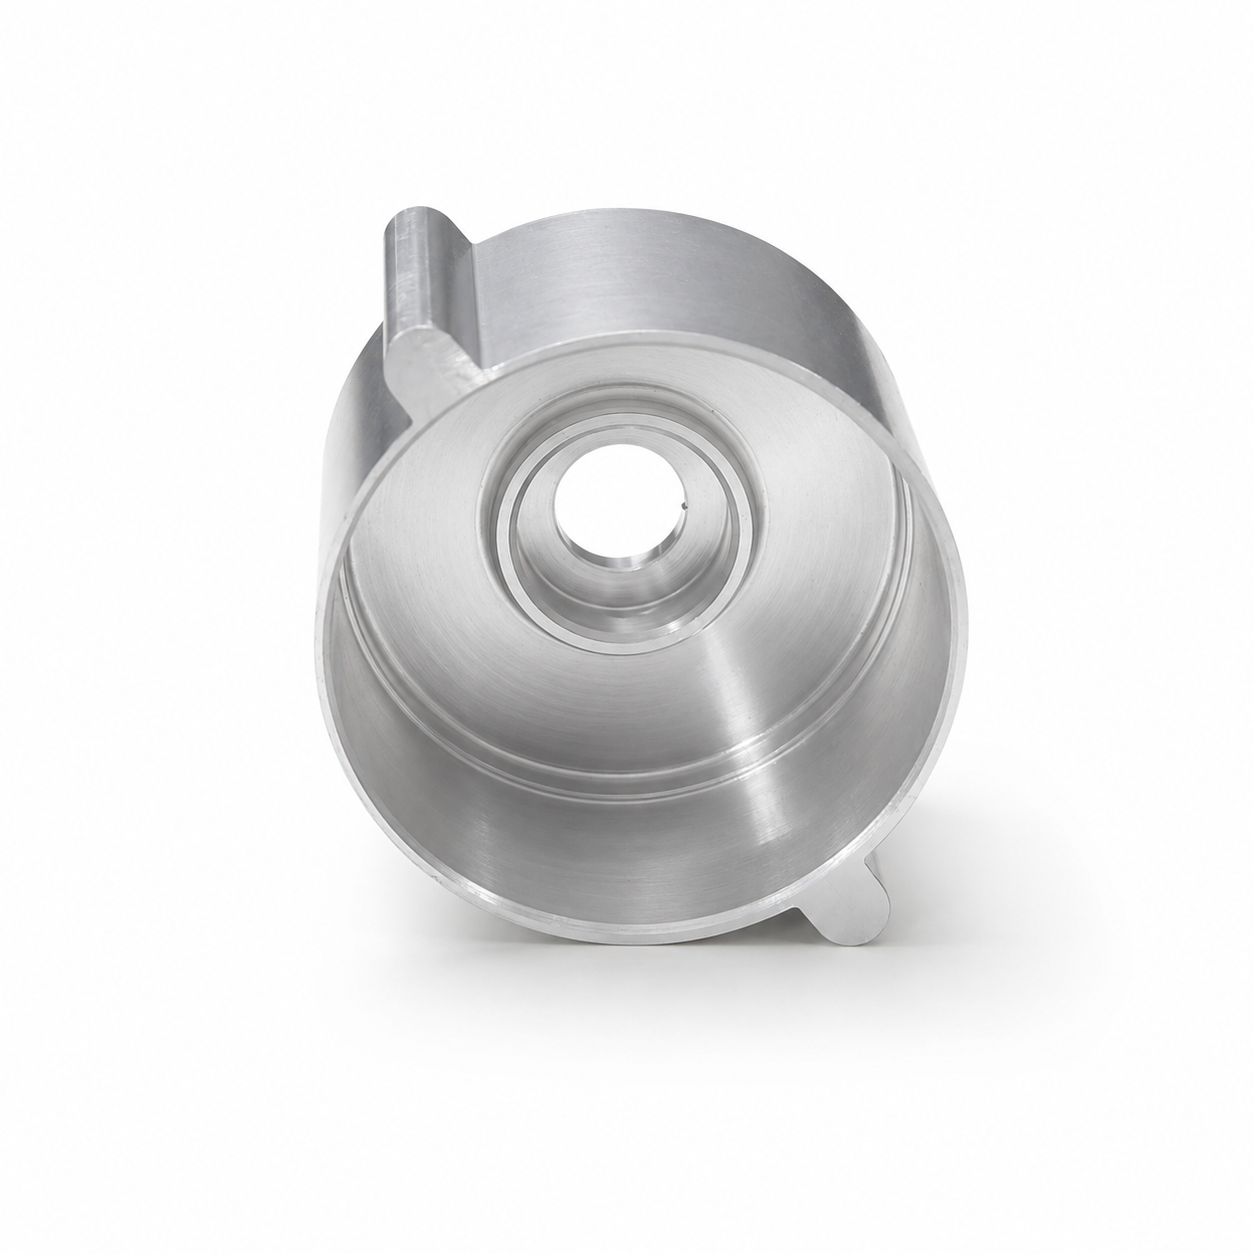
アルミニウム押出材を基材とし、高精度CNC加工により製造されたこのカスタムモーターハウジングは、UAV・ドローンおよび小型電動モーターのアセンブリ向けに顧客図面に基づいて製作されます。重要な内径穴、端面、取付部および内部インターフェースは、量産時の再現性を確保するため、加工後厳密に検査されています。
本アルミニウム製UAVモーターハウジングは、押出成形されたアルミニウム材を基に、精密CNC旋盤・フライス加工で仕上げられたカスタム製部品です。
押出成形によりハウジングの外周形状が形成され、CNC加工ではお客様の図面に指定された中心穴、内径段差、端面、取付タブ、穴およびその他の機能面を高精度に加工します。
BIEは、標準の市販品ではなく、お客様のご要望に応じてモーターハウジングを受注生産しています。設計試作・試作ロット・量産ロット向けに、押出成形の実現性検討、切削余肉の設定、公差解析、表面処理および寸法検査をサポートします。
| 項目 | 選択可能な方法 |
|---|---|
| 商品タイプ | カスタムUAVおよびドローン用モーターハウジング |
| 材質 | 押出アルミニウム合金 |
| 一般的なグレード | 6061、6063、6082;その他の押出可能合金は図面に基づき検討 |
| 製造工程 | アルミニウム押出、切断、CNC旋盤加工、CNCフライス加工、穴あけ、バリ取り、仕上げ |
| 一般公差 | 特記ない限りISO 2768-mK |
| 精密公差 | 高精度部品は±0.01 mm;設計レビュー後、重要寸法は±0.005 mmまで対応可能 |
| 表面塗装 | 機械仕上げ(アズ・マシーンド)、アルマイト処理、ハードアルマイト処理、サンドブラスト、ポリッシュ、ブラシ仕上げ、塗装、レーザー刻印 |
| 検査 | 三次元測定機(CMM)、光学測定、硬度試験、表面粗さ検査 |
| 生産タイプ | 設計試作、試験生産、量産(繰り返しロット生産) |
| 図形 | STEP、STP、IGES、X_T、DXF、PDF |
| サンプル納期 | 押出材が既に確保されている場合、通常3~7日 |
| オーダーメイド エクストルーション ツール | ツール利用可能性とリードタイムが別々に記載される |
| 生産リードタイム | 通常 20~35日 量,道具,仕上げ,検査要件に応じて |
アルミ挤出は,一貫した長長プロファイルを持つモーターハウジング設計に適しています. 精密加工の前に主要な外形を作り出し,固体ビレットから取り除く必要がある材料の量を減らす.
細かい次元制御を必要とする機能を生産するために,CNCターニングとフレーシングが使用されます.
量産の場合、この複合工程は、形状および注文数量が押出成形用金型の導入を正当化する際に、材料利用率および生産の一貫性を向上させることができます。
少量生産のプロジェクトや、頻繁に変更される設計、あるいは押出成形に適さない形状の場合には、アルミニウムビレットから直接ハウジングを機械加工する方が実用的である可能性があります。BIEでは、DFMレビューの段階で両製造ルートを評価できます。
モーターハウジングの機能性能は、全体の外径および全長だけではなく、以下の要素にも依存します。
BIEでは、承認済み図面に基づき、工程中検査および最終検査を実施します。必要に応じて、三次元測定機(CMM)による測定報告書、寸法検査報告書、および初品検査(FAI)文書を提供可能です。
当社のエンジニアリングチームが、CADモデル、図面、材料等級、公差、表面粗さ、および想定生産数量を確認・検討します。
押出成形を前提とした設計については、以下の点も評価します。
アルミニウム断面は、承認済みの断面形状に従って押出成形されます。材質、熱処理状態、寸法公差は、機械的特性、機械加工性および仕上げ要件に基づいて選定されます。
押出材を、面取り、旋盤加工およびその他の機械加工工程に必要な十分な加工余裕を確保して個々のブランクに切断します。
円筒形状の特徴(ボア、端面、内段付き部、同心円表面など)にはCNC旋盤加工を用います。
取付タブ、穴、溝、平面およびその他の非回転形状の特徴には、CNCフライス加工およびドリル加工を用います。
洗浄および表面処理の前に、鋭いエッジや機械加工によるバリを除去します。可能な仕上げには、アルマイト処理、ハードアルマイト処理、サンドブラスト、ポリッシュ、ブラッシング、レーザー刻印があります。
図面および合意済みの品質要件に基づき、重要寸法を検査します。完成したハウジングは清掃され、個別に保護されており、輸送中の傷や衝撃による損傷を防ぎます。
UAV用モーターハウジングには、軽量性、切削性、耐食性、および表面処理との適合性という実用的なバランスがとれた材料として、アルミニウムが一般的に選ばれます。
一般的な材料オプションには以下が含まれます:
強度・切削性・アルマイト処理性能のバランスが求められる、汎用構造用モーターハウジングに適しています。
断面形状が比較的複雑で、表面仕上げ品質が求められる押出成形プロファイルに多く用いられます。
より高い構造強度が求められ、かつ押出成形および機械加工が可能な部品に適しています。
必要な強度、重量、熱伝達性、陽極酸化処理後の外観、および使用環境に応じて、最終的な合金種類および熱処理状態(テンパー)を選定してください。
目視可能なCNC加工痕を残したままとし、装飾仕上げを必要としない内部部品や用途に適しています。
耐食性を向上させるとともに、アルミニウム表面の質感を維持したまま、多様な外観要件に対応できます。
摩耗抵抗性の向上が求められる表面に適しています。高精度の穴径や嵌合部品については、寸法余裕量を考慮してください。
より均一なマット仕上げを実現し、微小な機械加工痕の目立ちにくさを高めます。
方向性や反射性のある金属表面が求められる場合に使用します。
部品番号、ロットコード、ロゴ、トレーサビリティ情報などは、顧客の要望に応じて刻印・印字できます。
これらのカスタムアルミニウム製モーターハウジングは、以下のような用途に使用できます:
各ハウジングは、顧客の設計仕様に応じて製造可能です。例:
BIEは、製造工程全体(原材料および押出成形品の検証を含む)において寸法管理を実施します。
検査記録書は、顧客のプロジェクト要件に応じて作成可能です。
いいえ。画像のハウジングは、カスタム製造の例です。寸法、内部構造、取付部形状、表面仕上げは、各顧客が提出された図面に基づいて製作されます。
形状によって異なります。既存のアルミニウム押出材や標準サイズのブランクが適合する場合、新規押出金型を用いずに切削加工で製作可能です。それ以外の場合は、新規押出金型の製作、または実材(ソリッドビルレット)からの切削加工が必要になる場合があります。
押出成形は、部品の断面形状が一貫しており、予想される生産数量が金型費用を正当化できる場合に一般的に適しています。一方、少量生産、設計検証、または形状が頻繁に変更される場合は、ビレット加工の方が実用的です。
一般寸法はISO 2768-mKに準拠できます。高精度な特徴部については、通常±0.01 mmまでの公差制御が可能です。図面・材料・工程を検討した上で、特に重要な寸法については±0.005 mmまで達成可能です。
はい。内径の直径、同心度、円形度、ランアウトは図面に基づいて検査可能です。達成可能な値は、部品の形状、基準面の設計、肉厚、およびクランプ条件によって異なります。
3DモデルにはSTEP、STP、IGES、またはX_T形式のファイルを推奨します。また、部品に特定の公差、ねじ、表面粗さ、幾何公差が指定されている場合は、PDF形式の技術図面も併せてご提供ください。
わかった 透明・黒・カラー・アノダス・ハード・アノダス・サンドブレーシング・プラス・アノダスも利用可能. 精密なマッピング寸法では,マスクするか,コーティング厚さで補償するか確認する必要があります.
わかった BIEは,設計サンプル,試行走行,再生産をサポートし,承認された図面に従って検査とプロセス制御を確立します.
必要な材料,許容量,表面仕上げ,生産量との STEPファイルと技術図をアップロードします
製造フィードバック,リードタイム,詳細なオートメントを 提供します.
著作権 © 東莞BIEハードウェア有限公司 - プライバシーポリシー