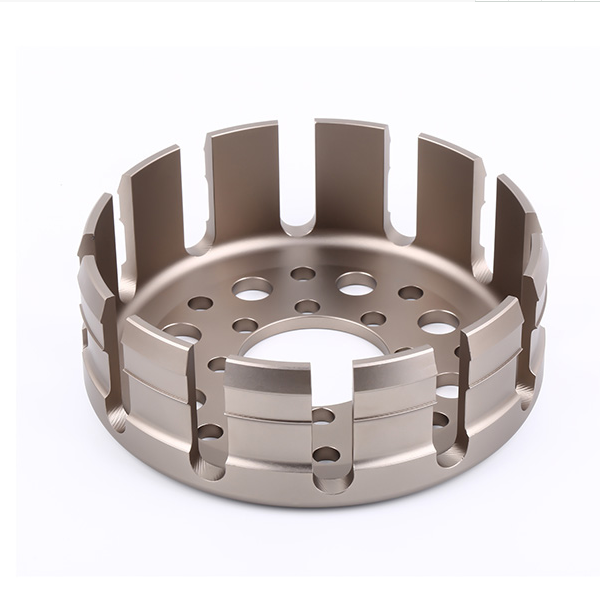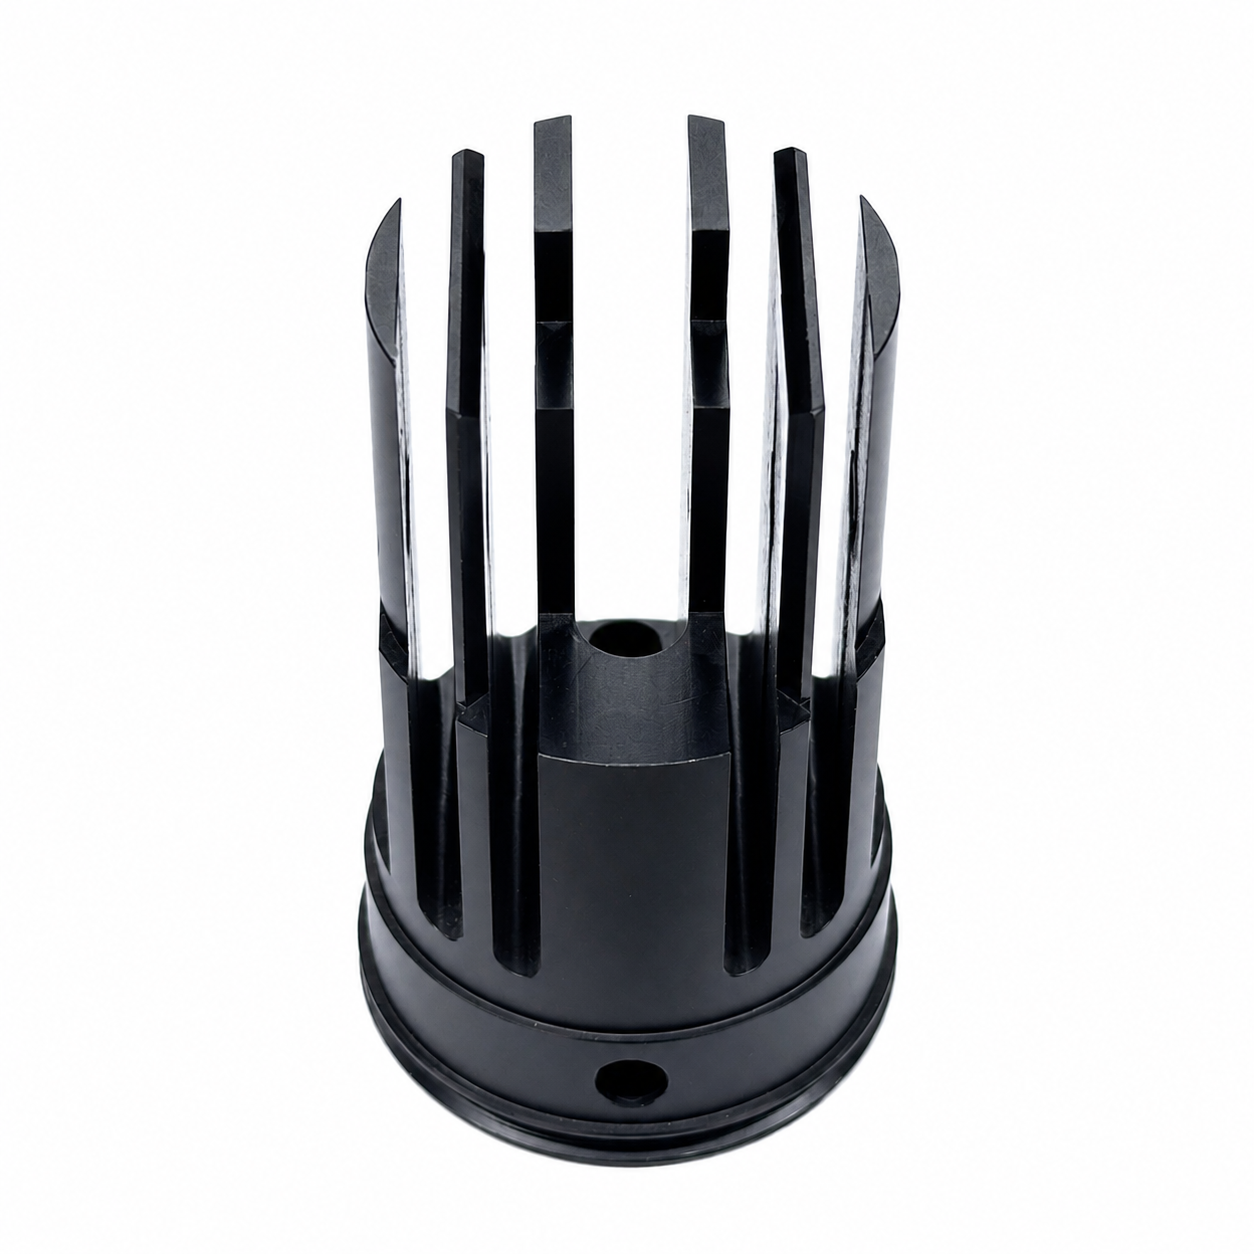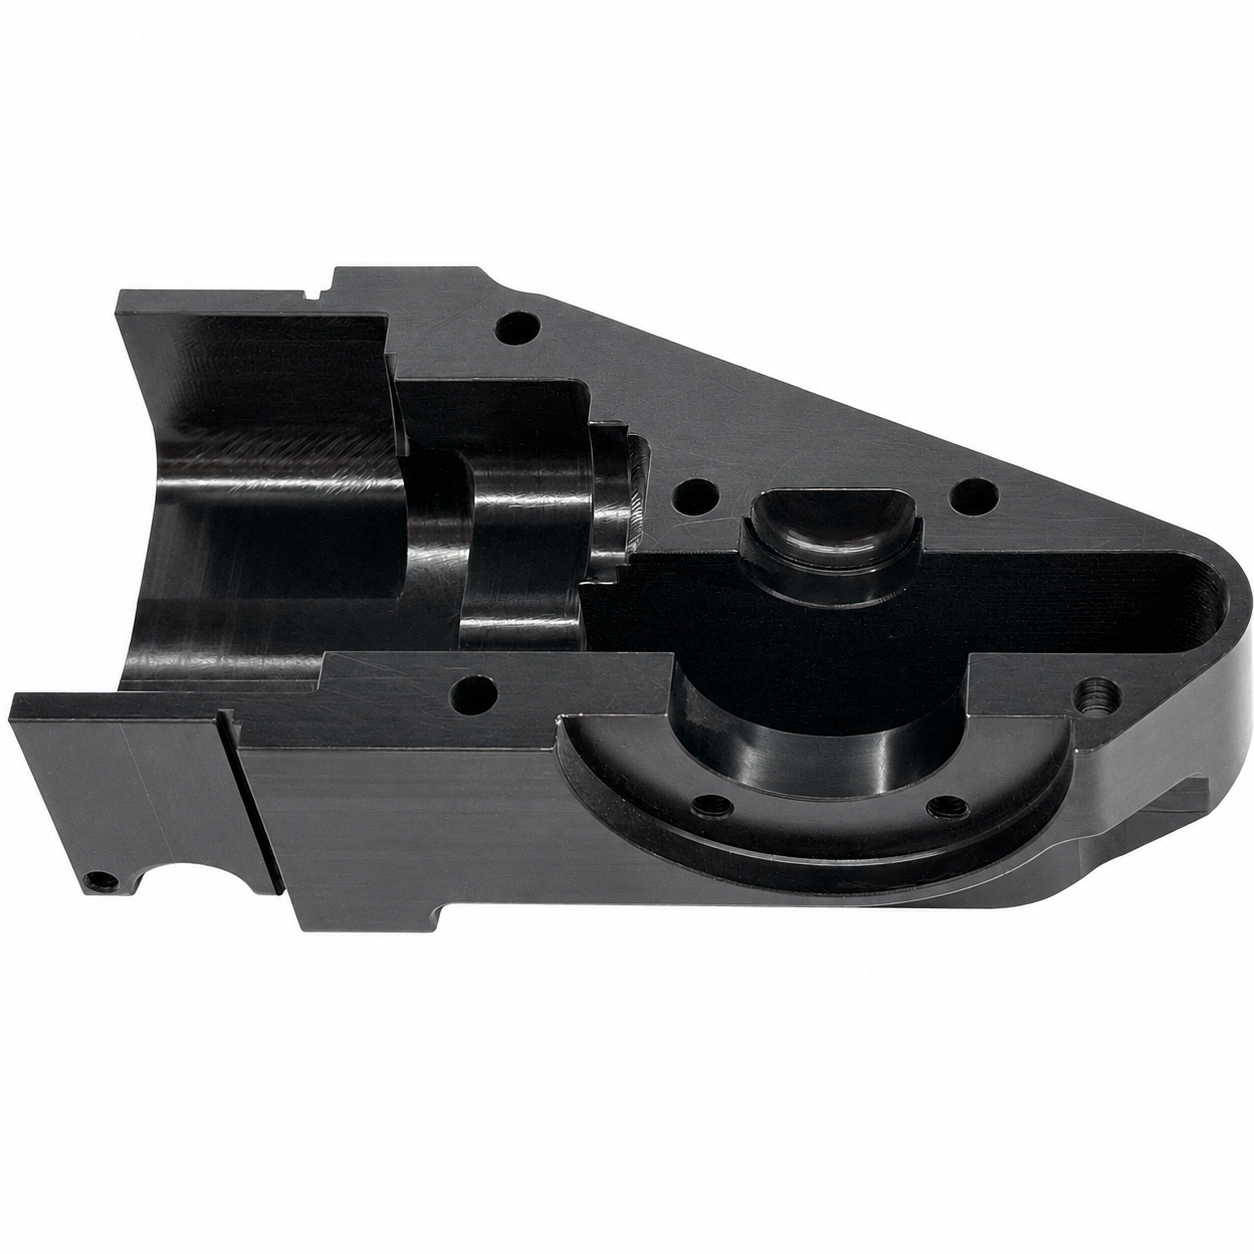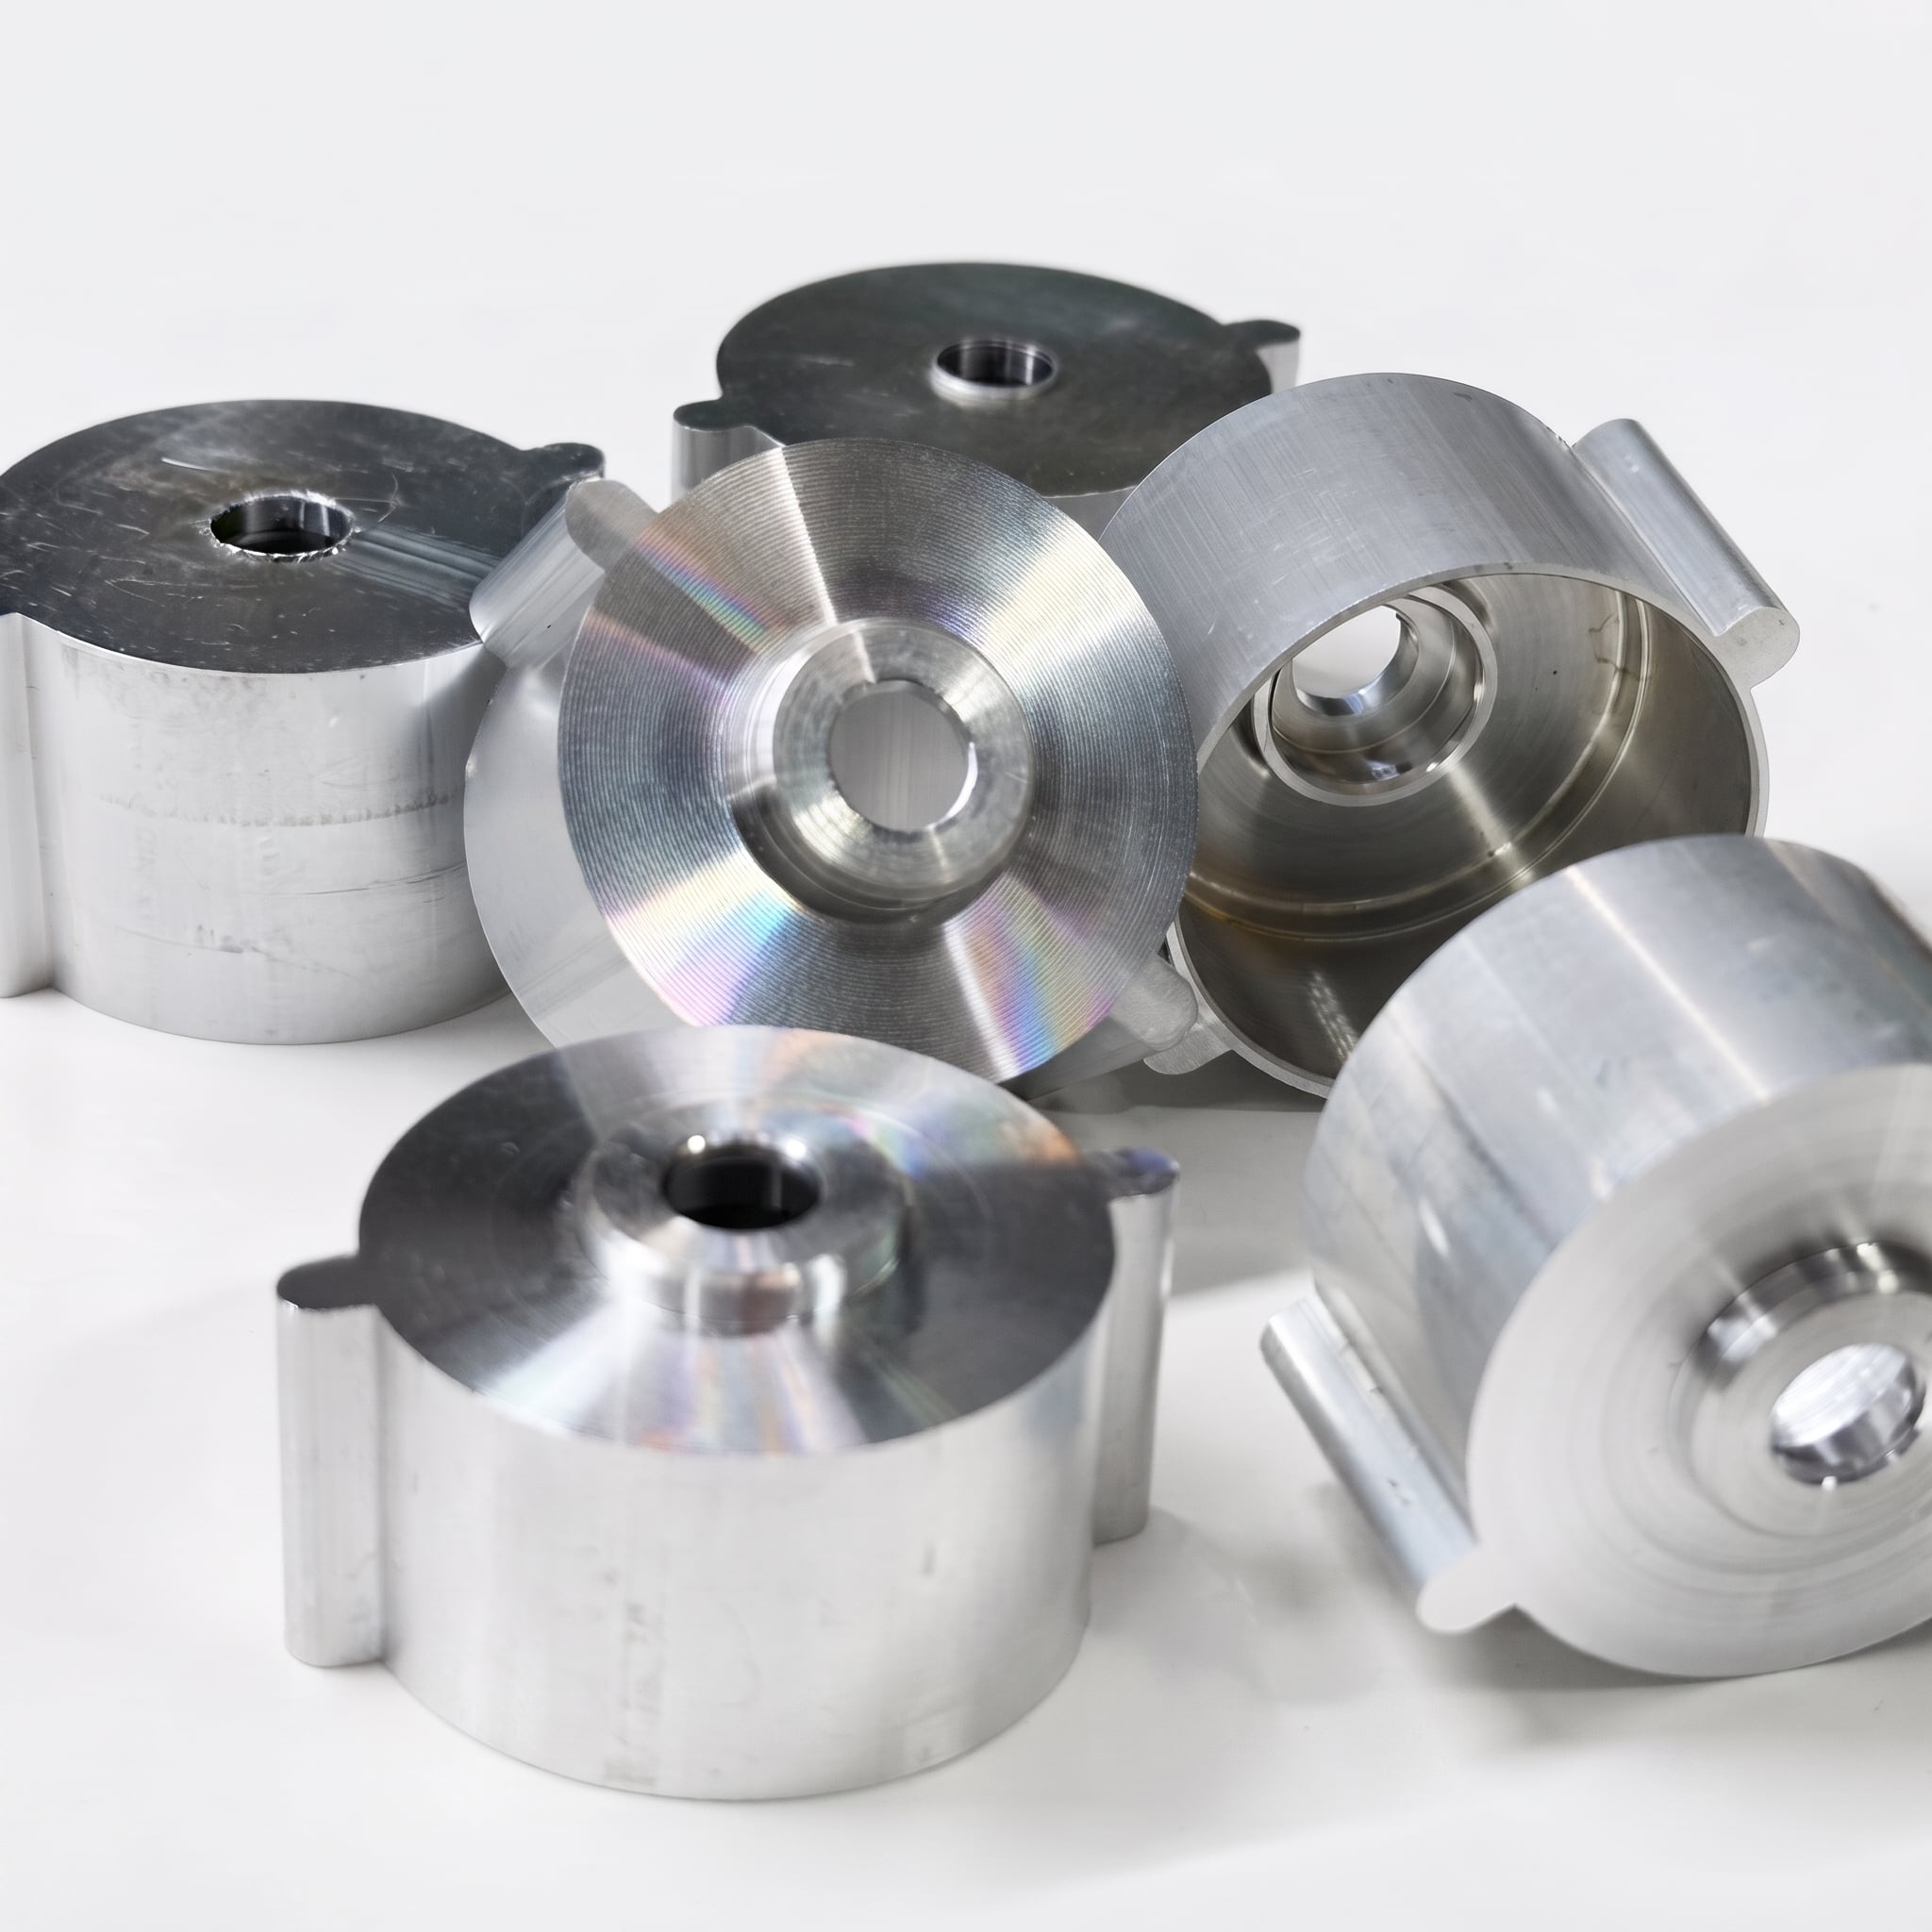
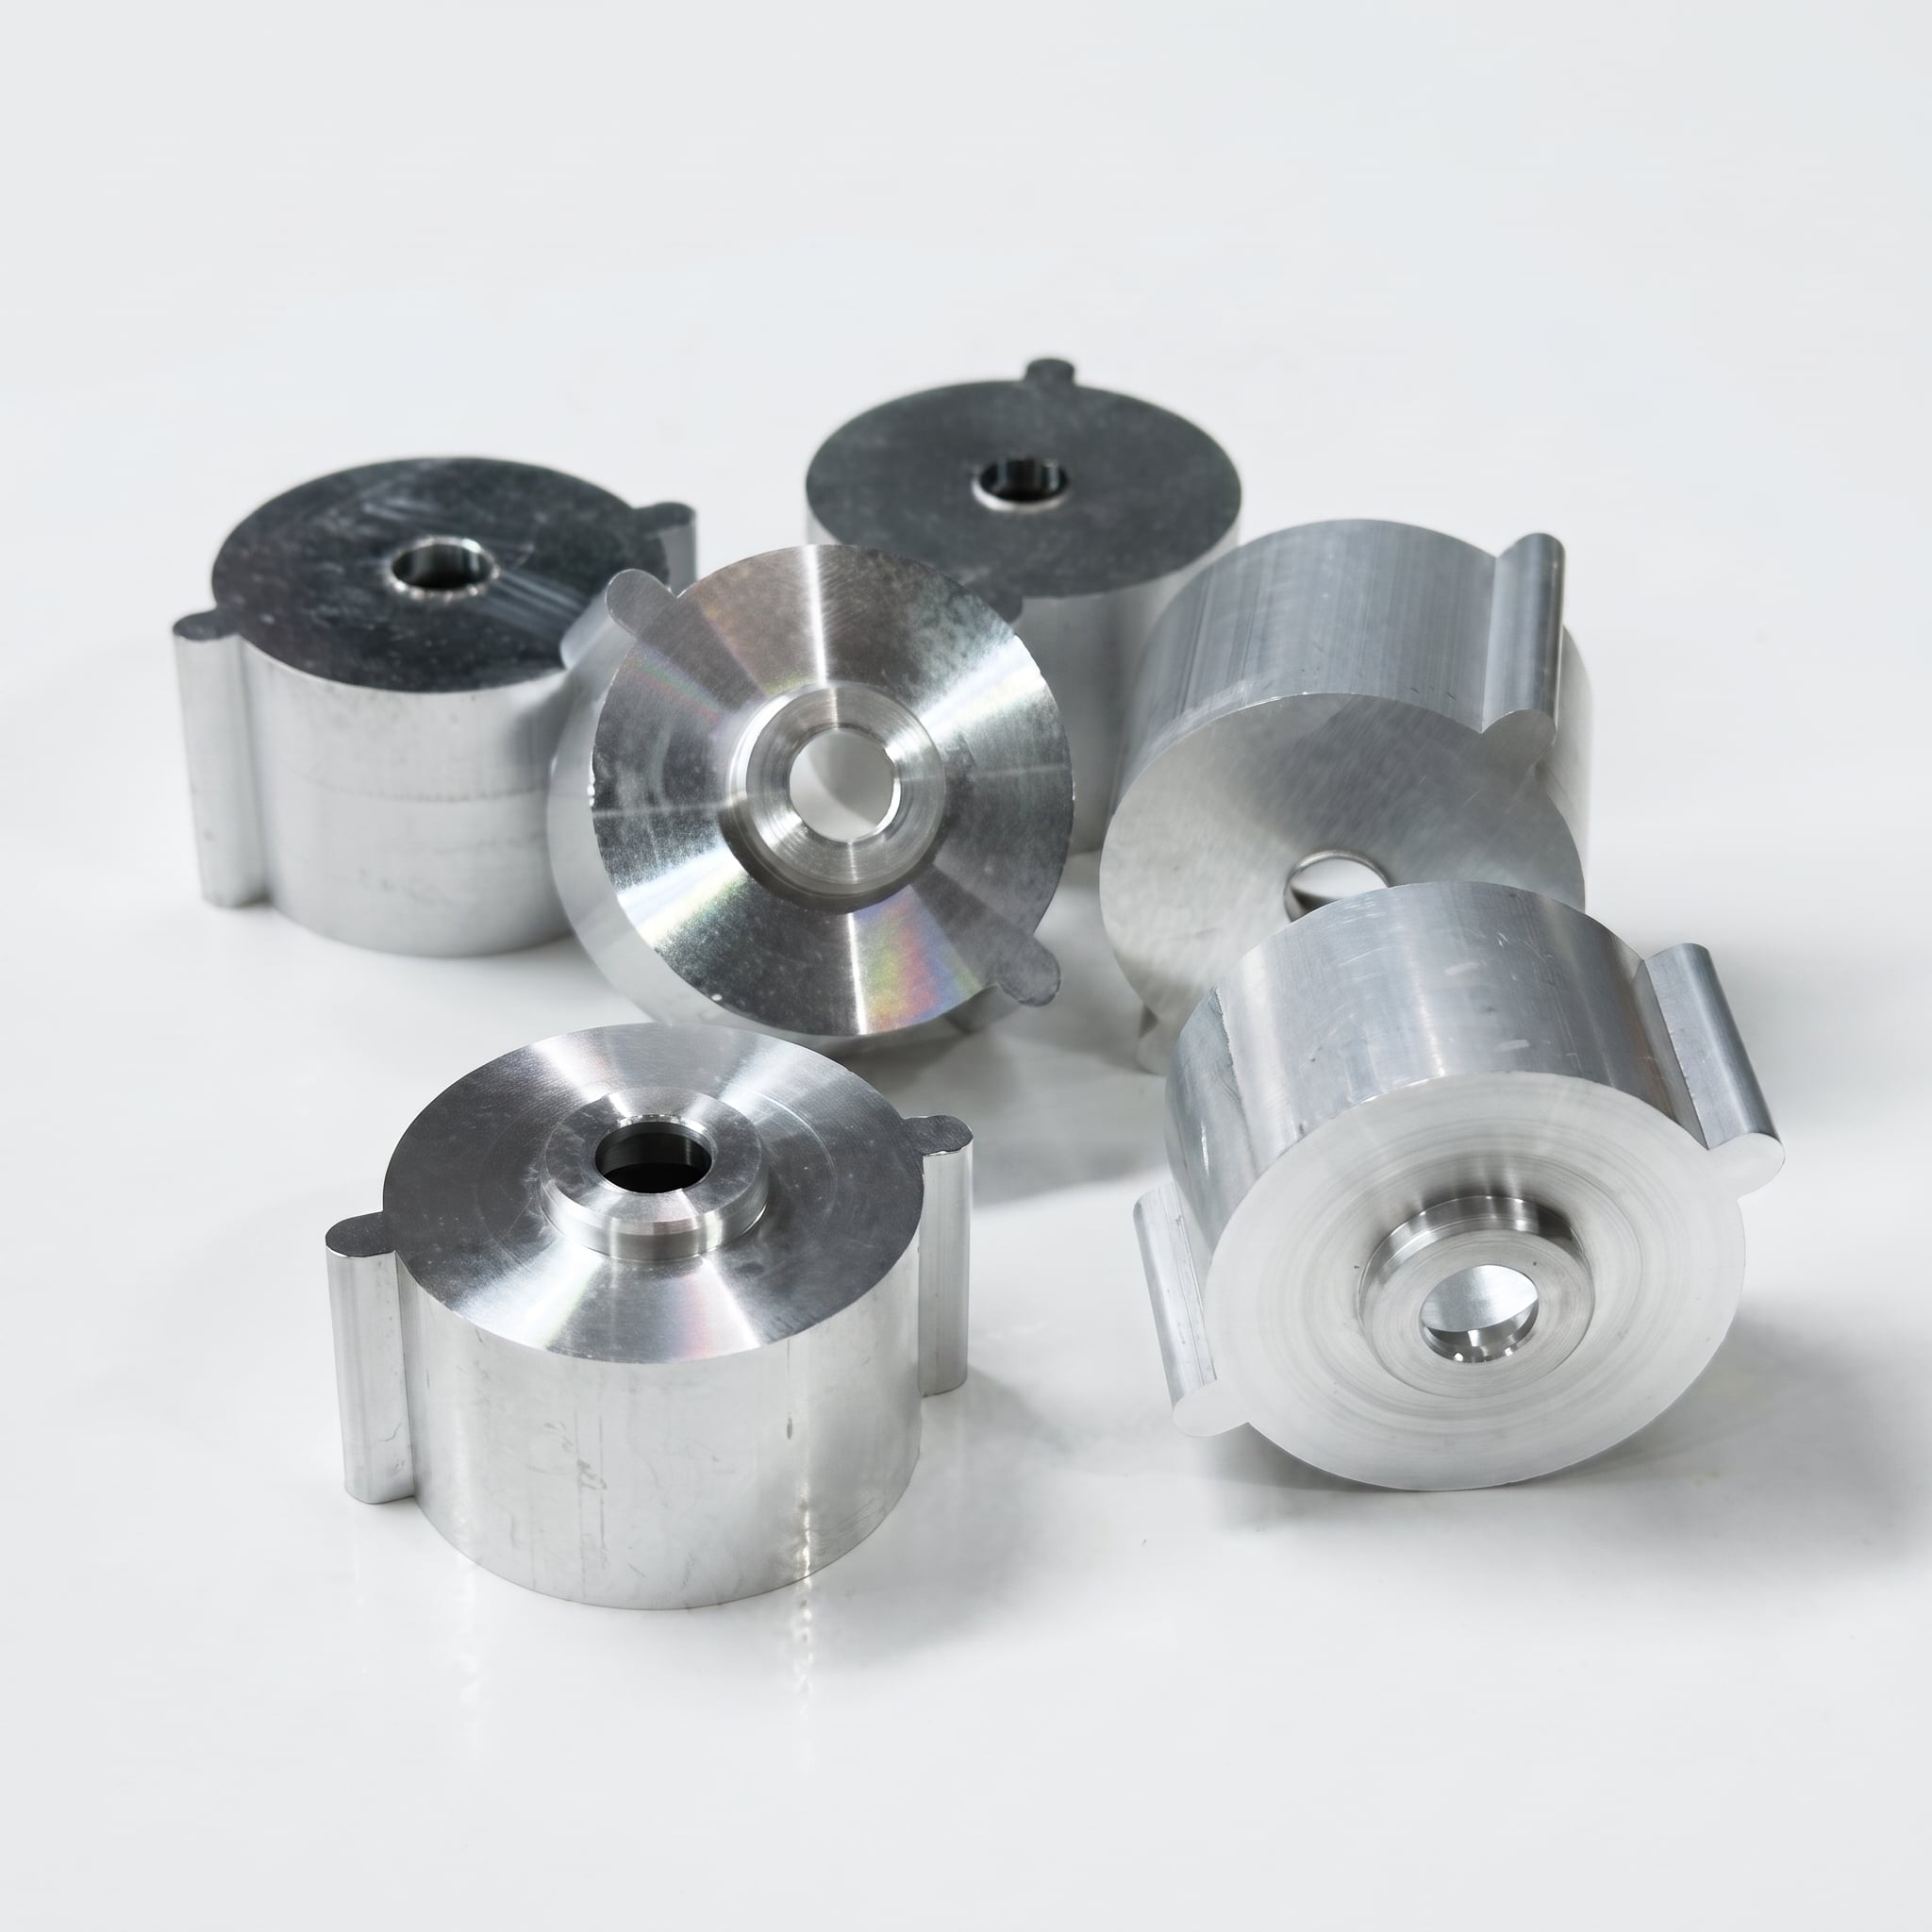
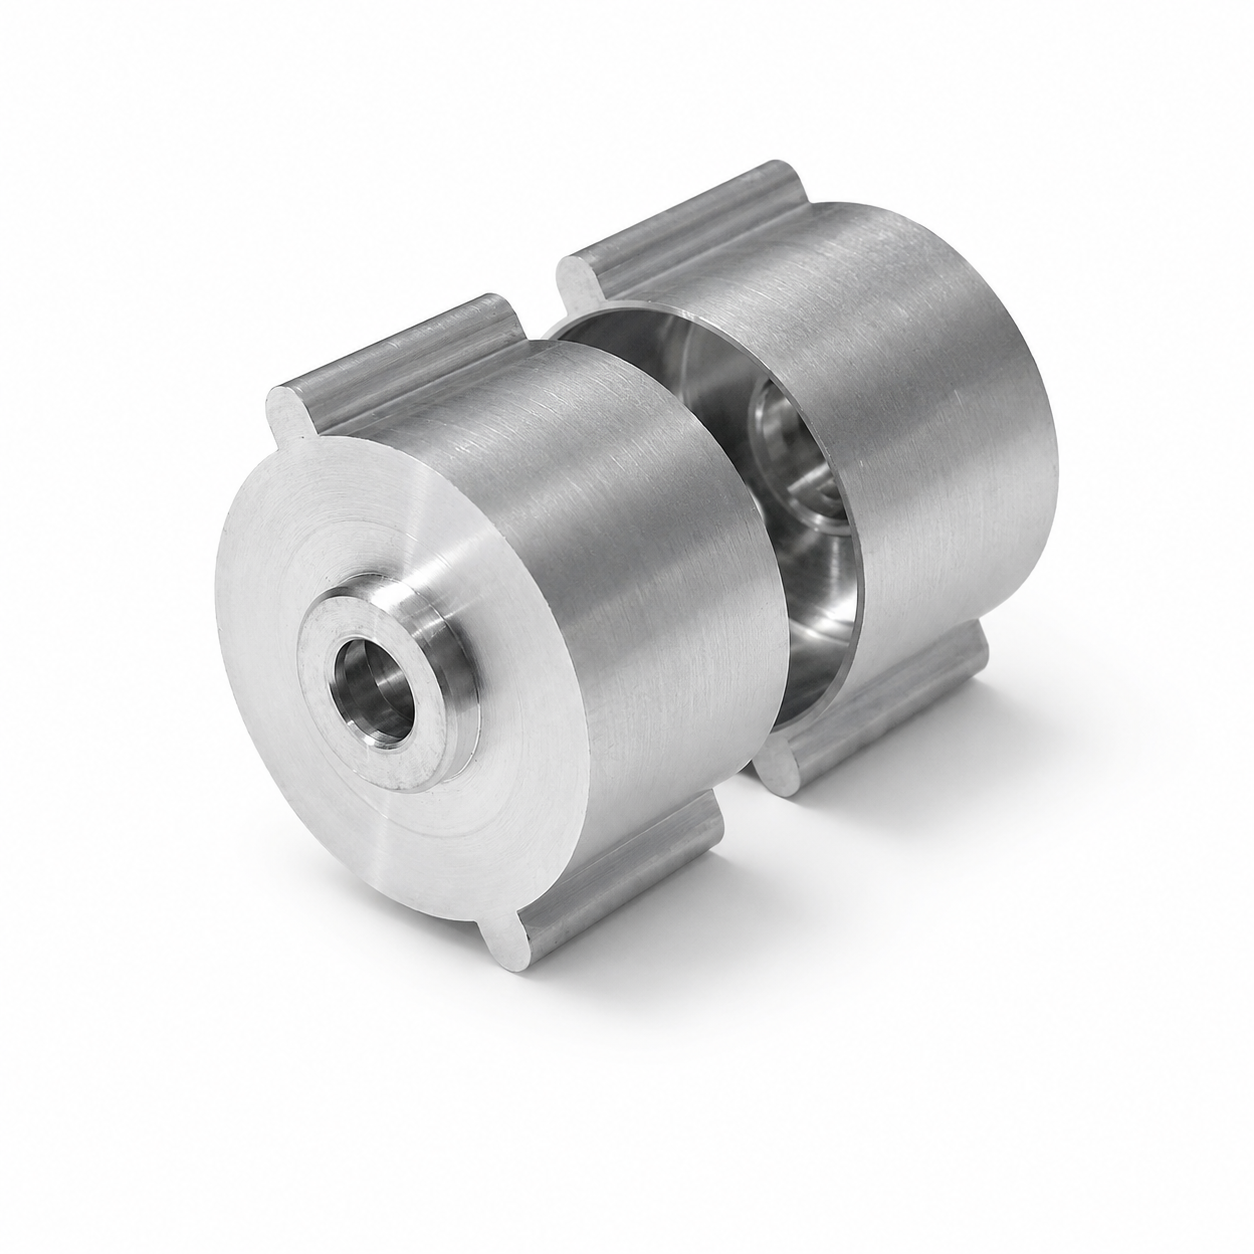
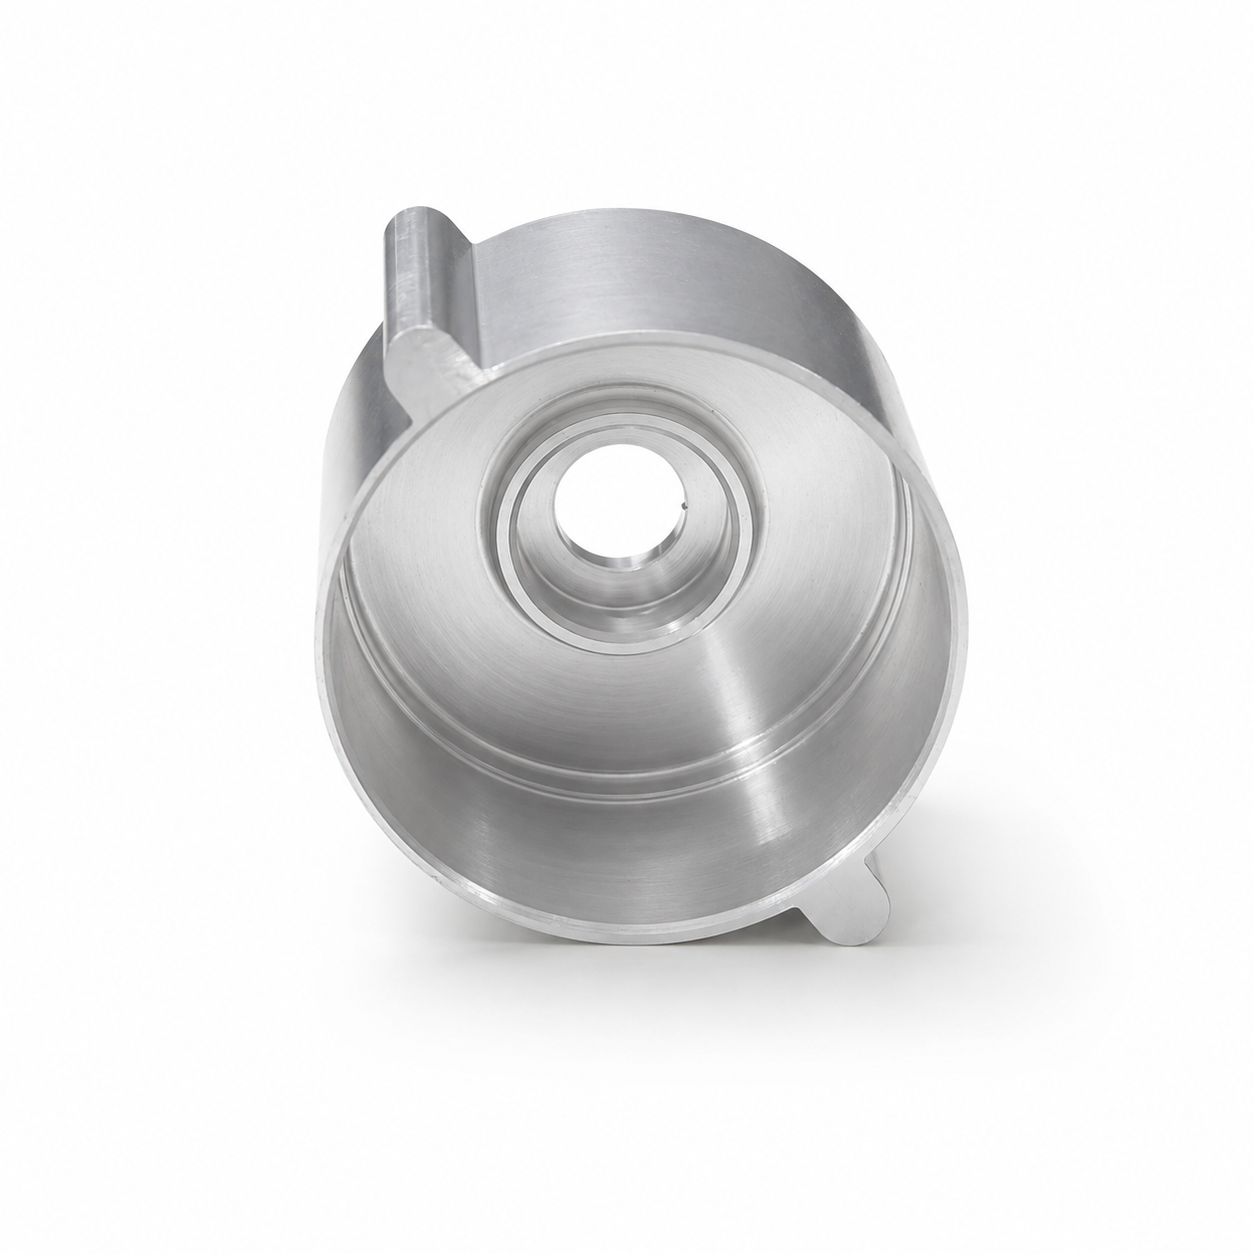
Fabriqué à partir d’extrusions d’aluminium et d’un usinage CNC de précision, ce carter moteur sur mesure est réalisé selon les plans fournis par le client pour des UAV, des drones et des ensembles compacts de moteurs électriques. Les alésages critiques, les faces d’extrémité, les éléments de fixation et les interfaces internes sont usinés et inspectés afin d’assurer une production répétable.
Ce logement en aluminium pour moteur de drone est une pièce fabriquée sur mesure à partir d’un profilé d’aluminium extrudé, puis finie par tournage et fraisage CNC de précision.
L’extrusion forme le profil externe principal du logement, tandis que l’usinage CNC contrôle l’alésage central, les épaulements internes, les faces d’extrémité, les pattes de fixation, les perçages et autres interfaces fonctionnelles spécifiées sur le plan du client.
BIE fabrique ces boîtiers de moteur sur commande plutôt que de fournir un produit standard prêt à l’emploi. Nous assurons l’analyse de la faisabilité de l’extrusion, la planification des tolérances d’usinage, l’analyse des tolérances géométriques, les finitions de surface et les contrôles dimensionnels pour les échantillons techniques, les séries pilotes et les productions répétées.
| Élément | Options disponibles |
|---|---|
| Type de produit | Boîtier personnalisé pour moteurs de drones et UAV |
| Matériau | Alliage d'aluminium extrudé |
| Grades Communs | 6061, 6063 et 6082 ; autres alliages extrudables évalués selon le plan |
| Procédure de fabrication | Extrusion d’aluminium, découpe, tournage CNC, fraisage CNC, perçage, ébavurage et finition |
| Tolérance générale | ISO 2768-mK sauf indication contraire |
| Tolérance précise | ± 0,01 mm pour les caractéristiques de précision ; dimensions critiques jusqu’à ± 0,005 mm après examen technique |
| Finitions de surface | Tel que usiné, anodisation, anodisation dure, sablage, polissage, brossage, peinture et marquage laser |
| L’inspection | Machine à mesurer tridimensionnelle (CMM), mesure optique, essai de dureté et inspection de la rugosité de surface |
| Type de production | Échantillons techniques, séries pilotes et productions répétées en lots |
| Formats de dessin | STEP, STP, IGES, X_T, DXF et PDF |
| Délai d'échantillon | Généralement 3 à 7 jours lorsque le matériau d’extrusion approprié est déjà disponible |
| Outils d'extrusion personnalisés | Faisabilité de l'outillage et délai de livraison indiqués séparément |
| Délai de production | Généralement 2035 jours selon les exigences en matière de quantité, d'outillage, de finition et d'inspection |
L'extrusion d'aluminium convient aux conceptions de boîtiers de moteur ayant un profil longitudinal cohérent. Il crée la forme externe primaire avant l'usinage de précision, réduisant la quantité de matériau qui doit être retirée d'une billette solide.
Le tournage et le fraisage CNC sont ensuite utilisés pour produire les caractéristiques qui nécessitent un contrôle dimensionnel plus strict, notamment:
Pour une production répétée, ce procédé combiné peut améliorer le rendement matière et la constance de la production lorsque la géométrie et le volume de commande justifient l’outillage d’extrusion.
Pour les projets à faible volume, les conceptions ou géométries fréquemment modifiées, ou celles qui ne conviennent pas à l’extrusion, l’usinage direct du boîtier à partir d’un billet d’aluminium peut s’avérer plus pratique. BIE peut évaluer les deux voies de fabrication lors de l’analyse DFM.
Les performances fonctionnelles d’un boîtier de moteur dépendent de plus que de son diamètre global et de sa longueur. Les caractéristiques suivantes doivent normalement être indiquées sur le dessin technique :
BIE effectue des inspections en cours de fabrication et finales conformément au plan approuvé. Des rapports de mesure par machine à mesurer tridimensionnelle (CMM), des rapports d’inspection dimensionnelle et des documents d’inspection du premier article peuvent être fournis sur demande.
Notre équipe d’ingénierie examine le modèle CAO, le plan, la nuance de matériau, les tolérances, l’état de surface et la quantité de production prévue.
Pour les conceptions basées sur l’extrusion, nous évaluons également :
Le profilé en aluminium est extrudé selon la section transversale approuvée. La nuance de matériau, l'état de traitement thermique et les tolérances dimensionnelles sont sélectionnés en fonction des exigences mécaniques, d'usinage et de finition.
L'extrusion est découpée en billettes individuelles avec une réserve suffisante pour l'ébauche, le tournage et d'autres opérations d'usinage.
Le tournage CNC est utilisé pour les éléments circulaires tels que les alésages, les faces d'extrémité, les épaulements internes et les surfaces concentriques.
Le fraisage CNC et le perçage sont utilisés pour les pattes de fixation, les trous, les rainures, les plans et autres éléments non rotatifs.
Les arêtes vives et les bavures d’usinage sont éliminées avant le nettoyage et le traitement de surface. Les finitions disponibles comprennent l’anodisation, l’anodisation dure, le sablage, le polissage, le brossage et le marquage au laser.
Les cotes critiques sont vérifiées conformément au plan et aux exigences qualité convenues. Les boîtiers finis sont nettoyés et protégés individuellement afin d’éviter les rayures et les dommages par impact pendant le transport.
L’aluminium est couramment choisi pour les boîtiers de moteurs de drones car il offre un compromis pratique entre faible masse, usinabilité, résistance à la corrosion et compatibilité avec les traitements de finition de surface.
Les matériaux couramment utilisés comprennent :
Adapté aux boîtiers moteurs structurels généraux nécessitant un équilibre entre résistance mécanique, usinabilité et aptitude à l’anodisation.
Fréquemment utilisé pour les profilés extrudés présentant des sections transversales plus complexes et de bonnes exigences en matière de finition de surface.
Adapté aux composants nécessitant une résistance structurelle supérieure, sous réserve de la faisabilité de l’extrusion et de l’usinage.
L’alliage final et le revenu doivent être sélectionnés en fonction de la résistance requise, du poids, du transfert thermique, de l’apparence après anodisation et de l’environnement d’utilisation.
Conserve les marques visibles des outils d’usinage CNC et convient aux pièces internes ou aux applications ne nécessitant pas de finition décorative.
Améliore la résistance à la corrosion et permet de répondre à divers besoins esthétiques tout en conservant la texture de surface de l’aluminium.
Convient aux surfaces nécessitant une meilleure résistance à l’usure. Une tolérance dimensionnelle doit être prévue pour les alésages de précision et les éléments d’ajustement.
Produit une apparence mate plus uniforme et réduit la visibilité des légères marques d’usinage.
Utilisé lorsque l’on exige une surface métallique directionnelle ou réfléchissante.
Les numéros de pièce, les codes de lot, les logos et les informations de traçabilité peuvent être marqués selon les exigences du client.
Ces boîtiers de moteur en aluminium sur mesure peuvent être utilisés pour :
Chaque carcasse peut être fabriquée selon la conception du client, notamment :
BIE applique un contrôle dimensionnel tout au long du processus de fabrication, notamment :
La documentation d’inspection peut être établie conformément aux exigences du projet du client.
Non. Le boîtier illustré est un exemple de fabrication sur mesure. Les dimensions, les structures internes, les éléments de fixation et les finitions de surface sont réalisés conformément aux plans fournis par chaque client.
Cela dépend de la géométrie. Si une extrusion en aluminium existante ou une brutale de taille standard convient, le boîtier peut être usiné sans outillage d’extrusion nouveau. Sinon, une matrice d’extrusion personnalisée ou un usinage à partir d’un lingot massif peut être nécessaire.
L’extrusion est généralement plus adaptée lorsque la pièce présente une section constante et que le volume de production prévu justifie l’investissement dans les outillages. L’usinage à partir d’un billet peut être plus pratique pour des petites séries, la validation de conception ou des géométries fréquemment modifiées.
Les dimensions générales peuvent suivre la norme ISO 2768-mK. Les caractéristiques de précision peuvent normalement être contrôlées à ±0,01 mm, tandis que certaines dimensions critiques sélectionnées peuvent atteindre ±0,005 mm après examen du dessin, du matériau et du procédé.
Oui. Le diamètre de l’alésage, la concentricité, la circularité et le battement peuvent être inspectés conformément au dessin. Les valeurs réalisables dépendent de la géométrie de la pièce, de la conception des références, de l’épaisseur des parois et des conditions de serrage.
Les fichiers STEP, STP, IGES ou X_T sont recommandés pour le modèle 3D. Un dessin technique au format PDF doit également être fourni lorsque la pièce comporte des tolérances spécifiques, des filetages, une rugosité de surface ou des tolérances géométriques.
- Je suis désolé. Des anodisations claires, noires et couleur, des anodisations dures et du sablage ainsi que des anodisations sont disponibles. Les dimensions d'accouplement de précision doivent indiquer si elles doivent être masquées ou compensées pour l'épaisseur du revêtement.
- Je suis désolé. Le BIE assure l'exécution d'échantillons techniques, de tests pilotes et de répétitions de production, avec des contrôles d'inspection et de processus établis selon le dessin approuvé.
Téléchargez votre fichier STEP et votre dessin technique avec le matériau requis, les tolérances, la finition de surface et la quantité de production estimée.
Notre équipe d'ingénieurs examinera les exigences d'extrusion et d'usinage CNC et fournira des commentaires de fabrication, des délais et un devis détaillé.
Copyright © Dongguan BIE Hardware Co., Ltd - Politique de confidentialité