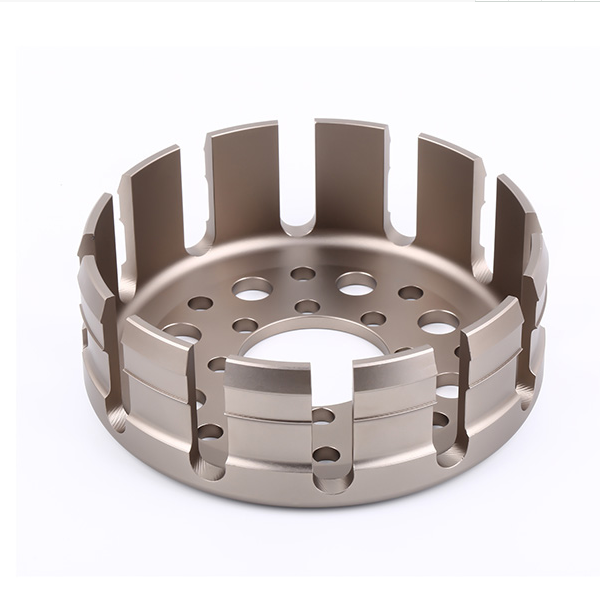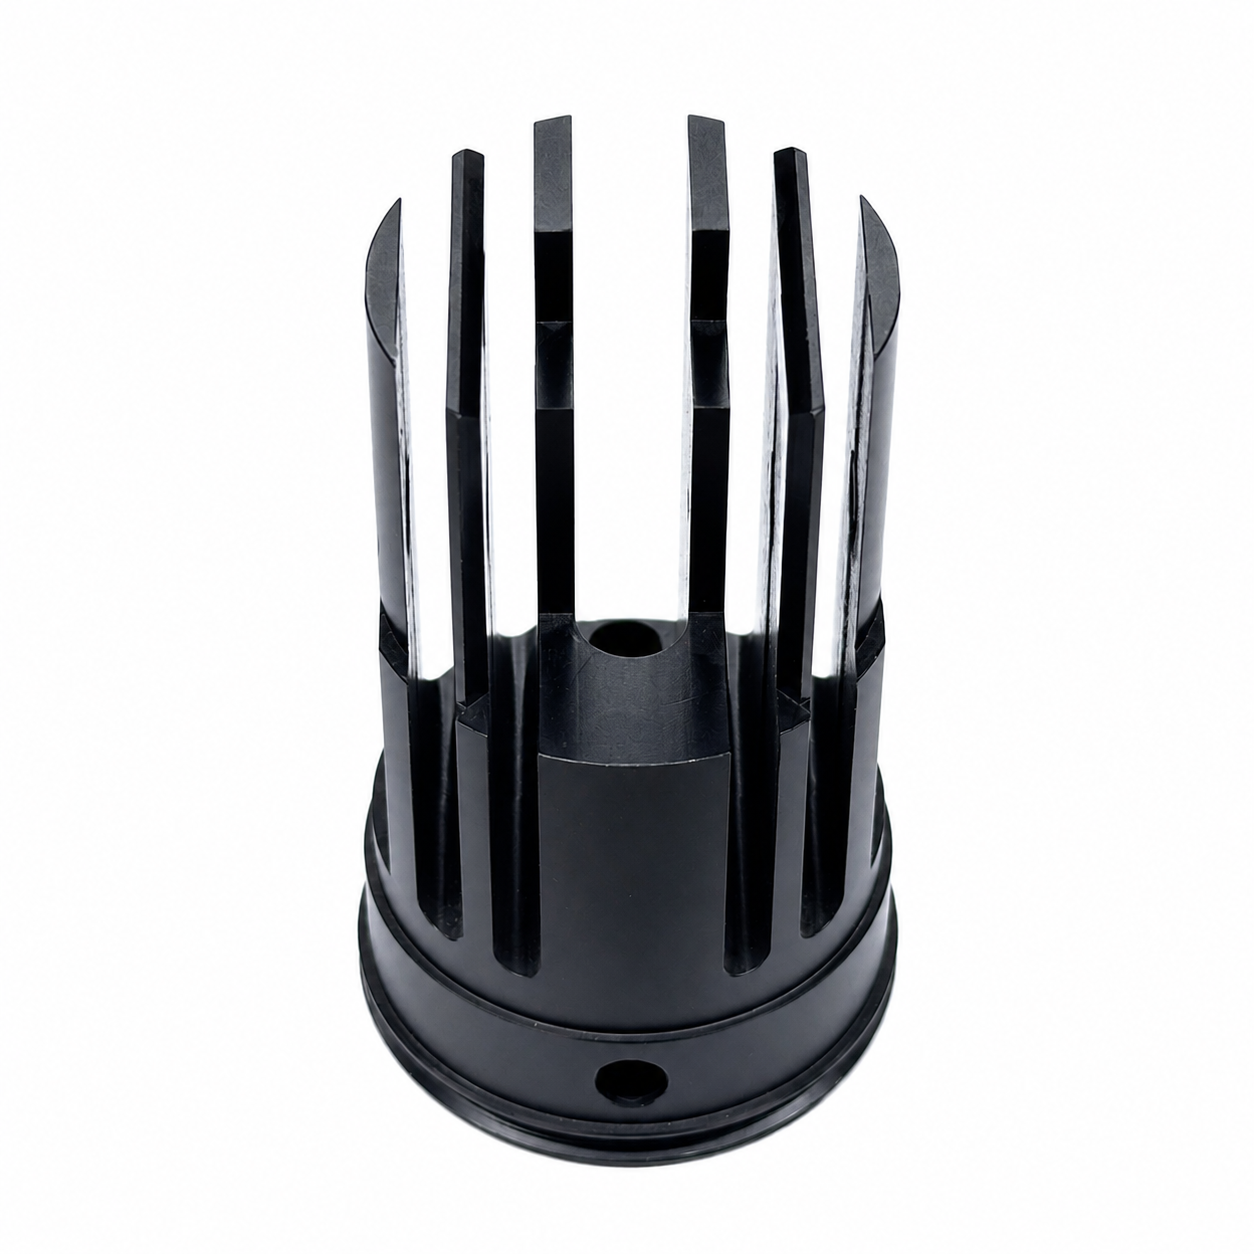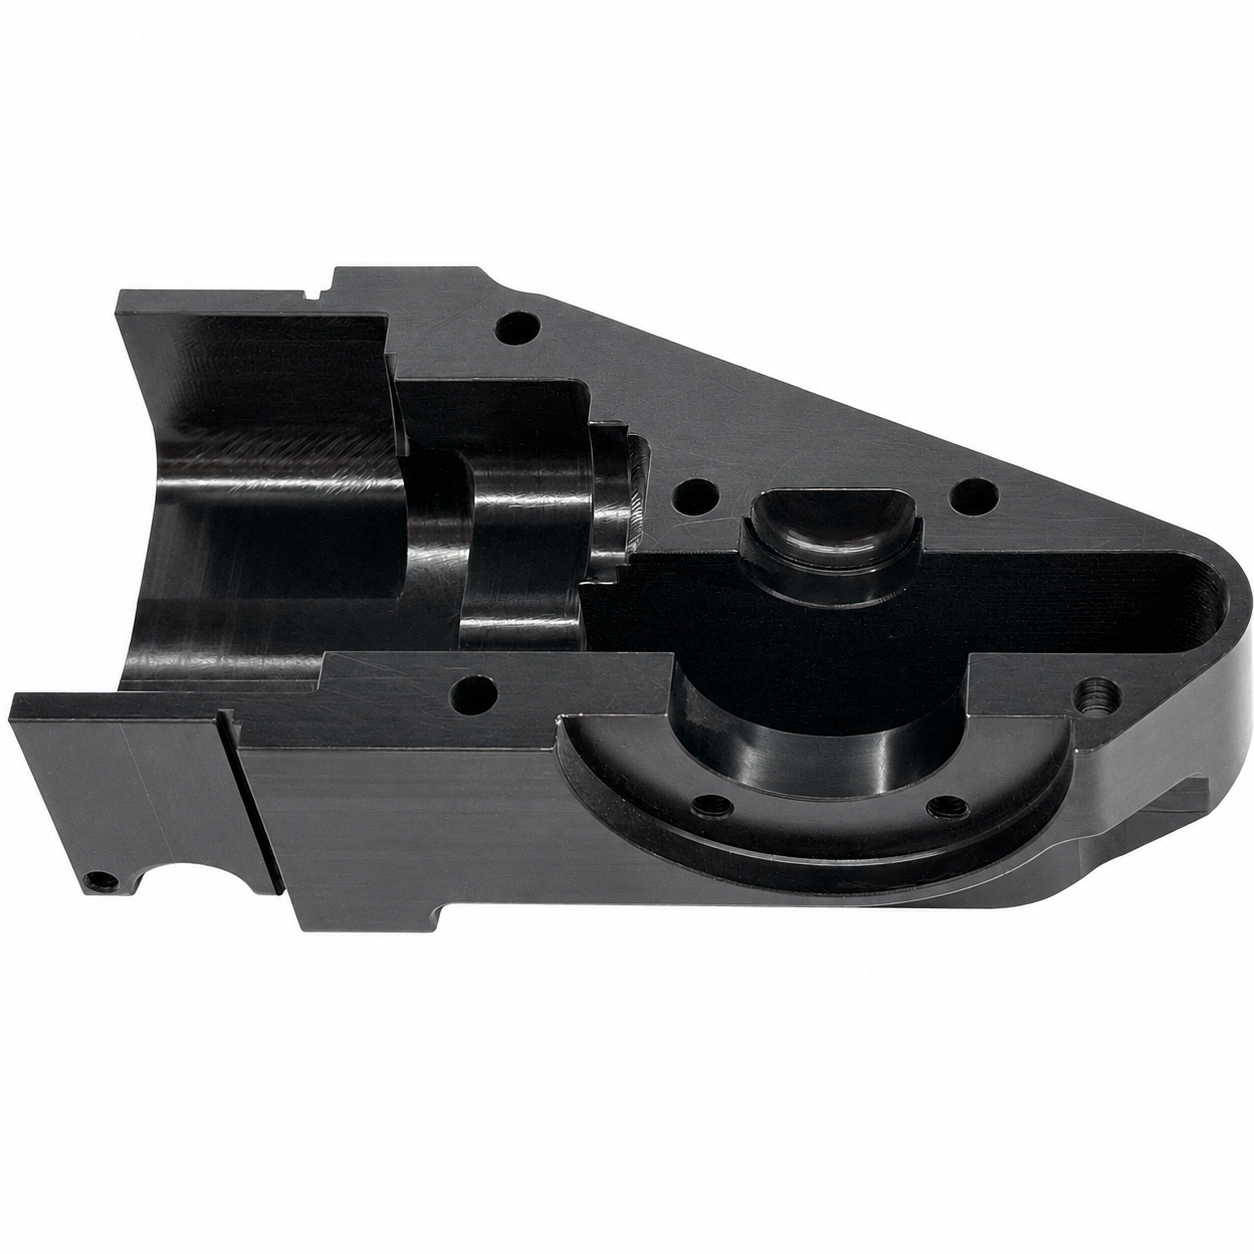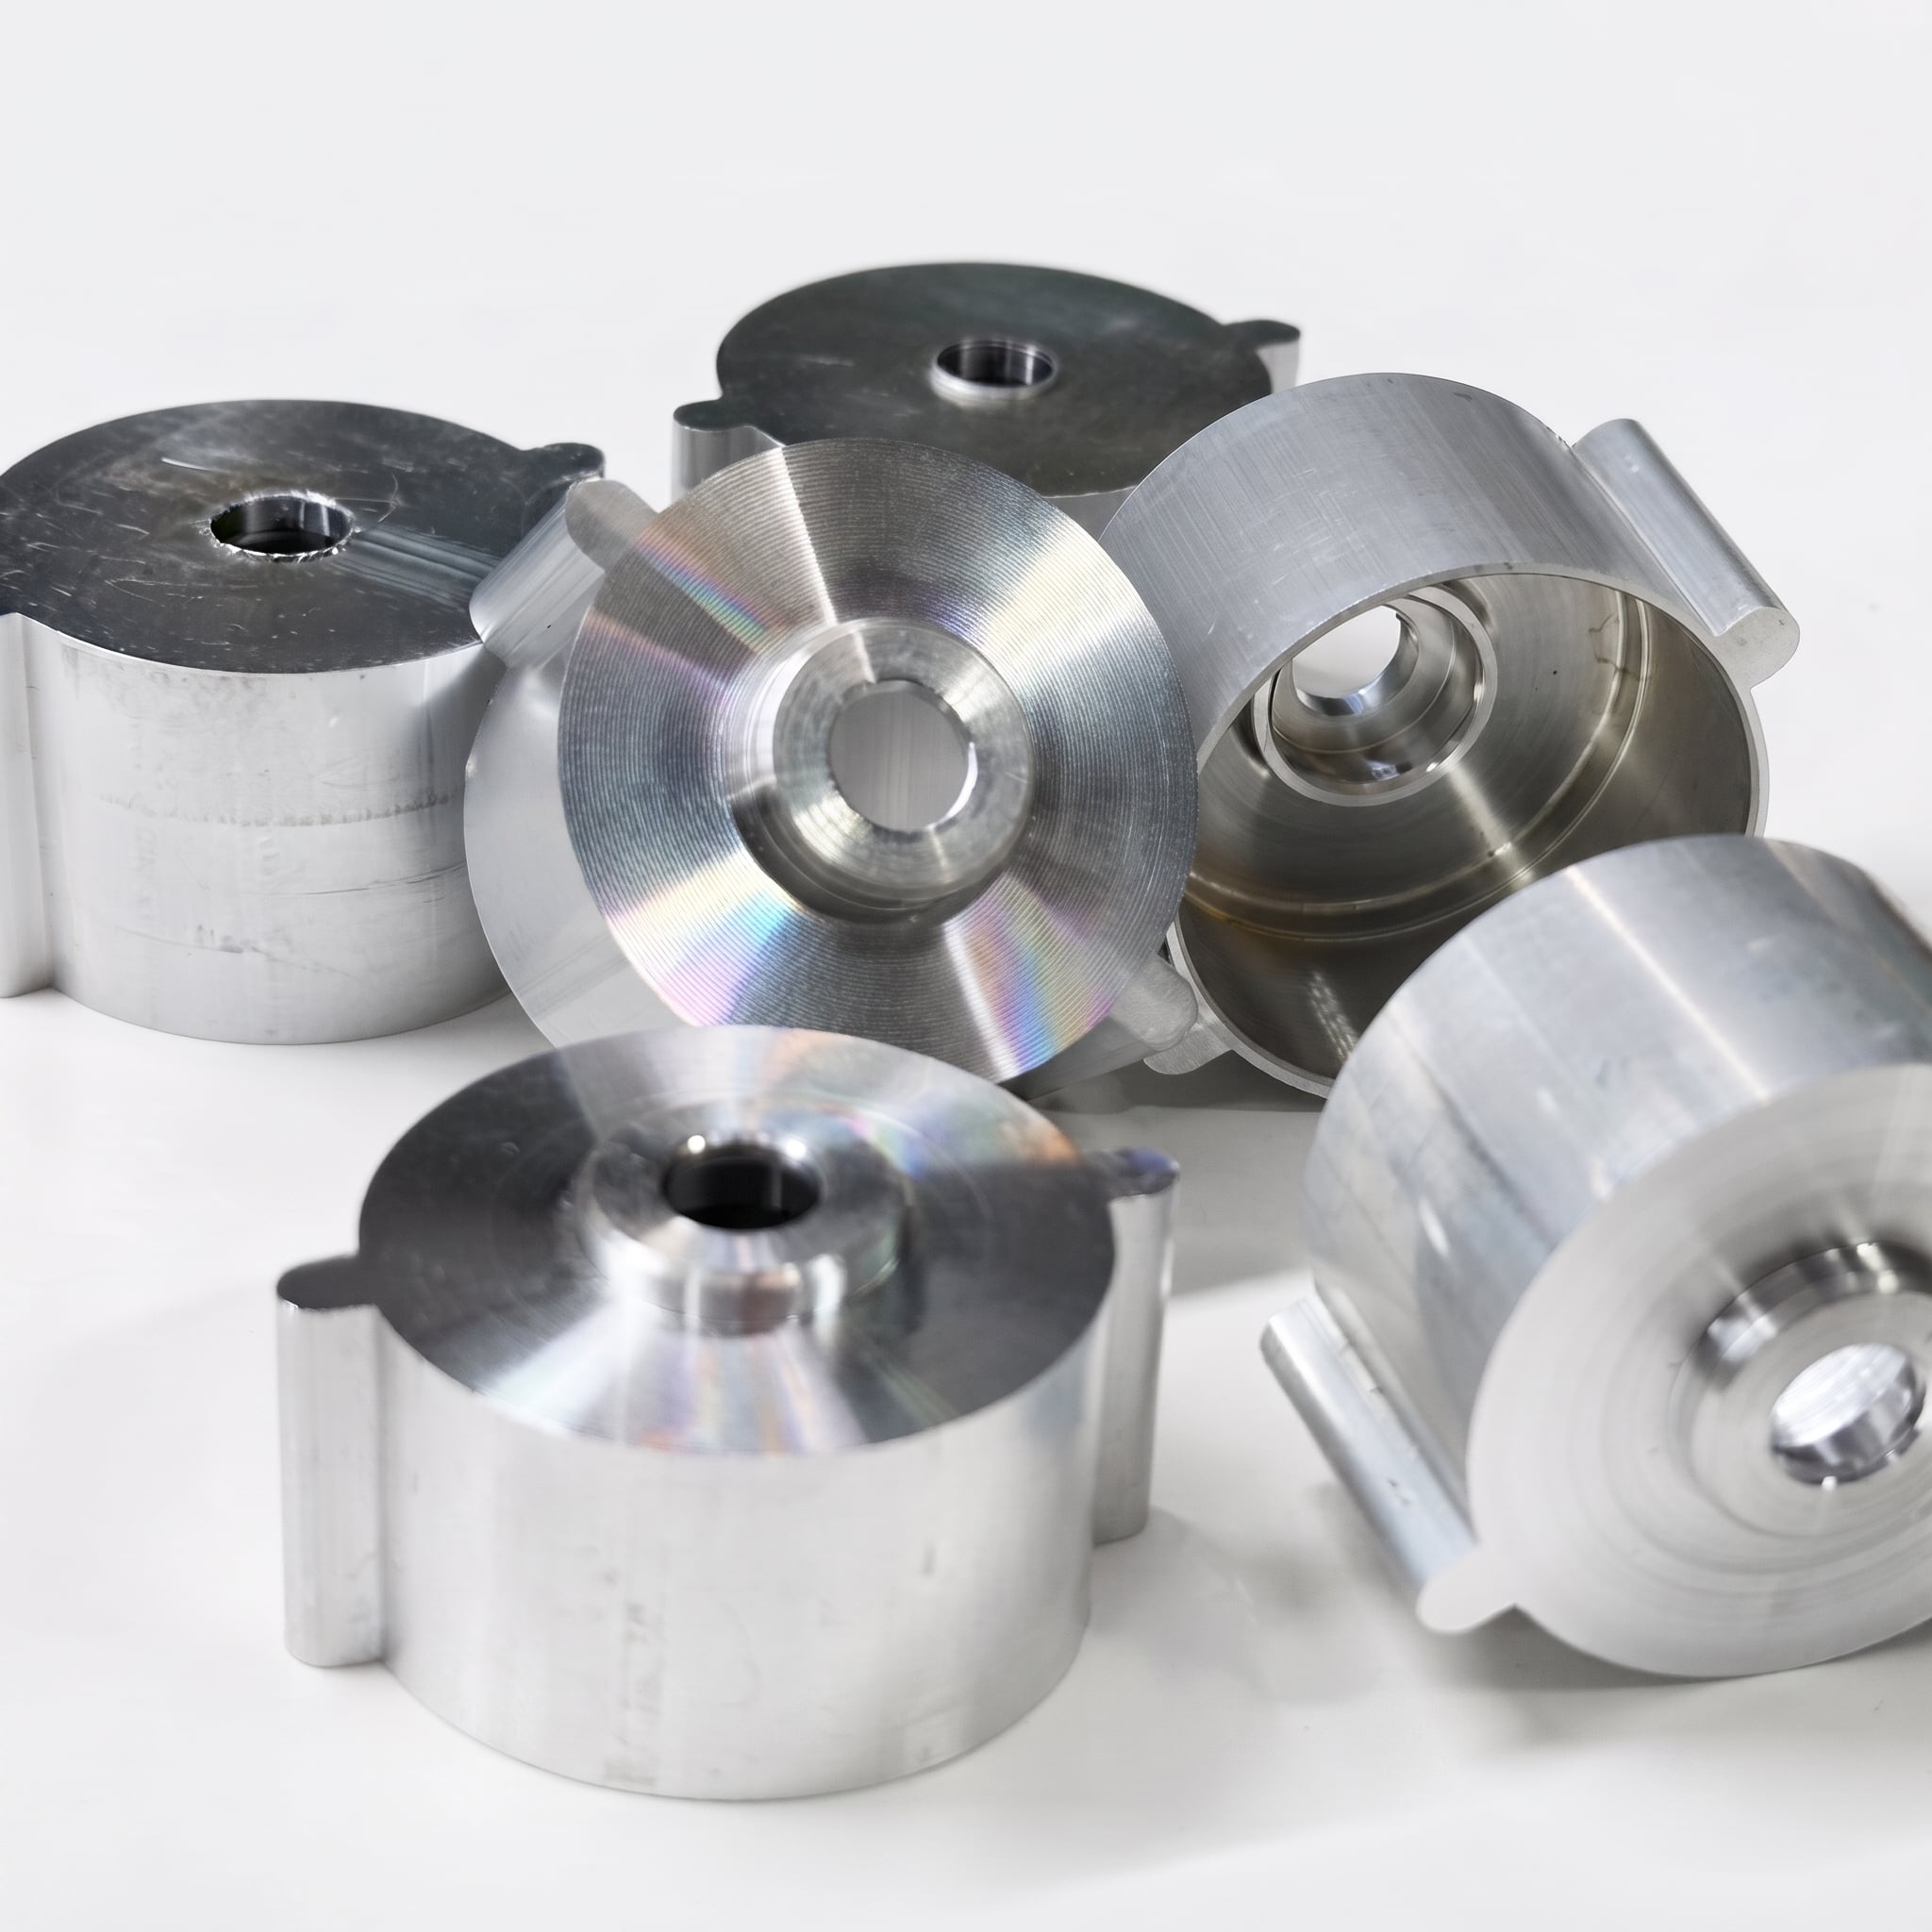
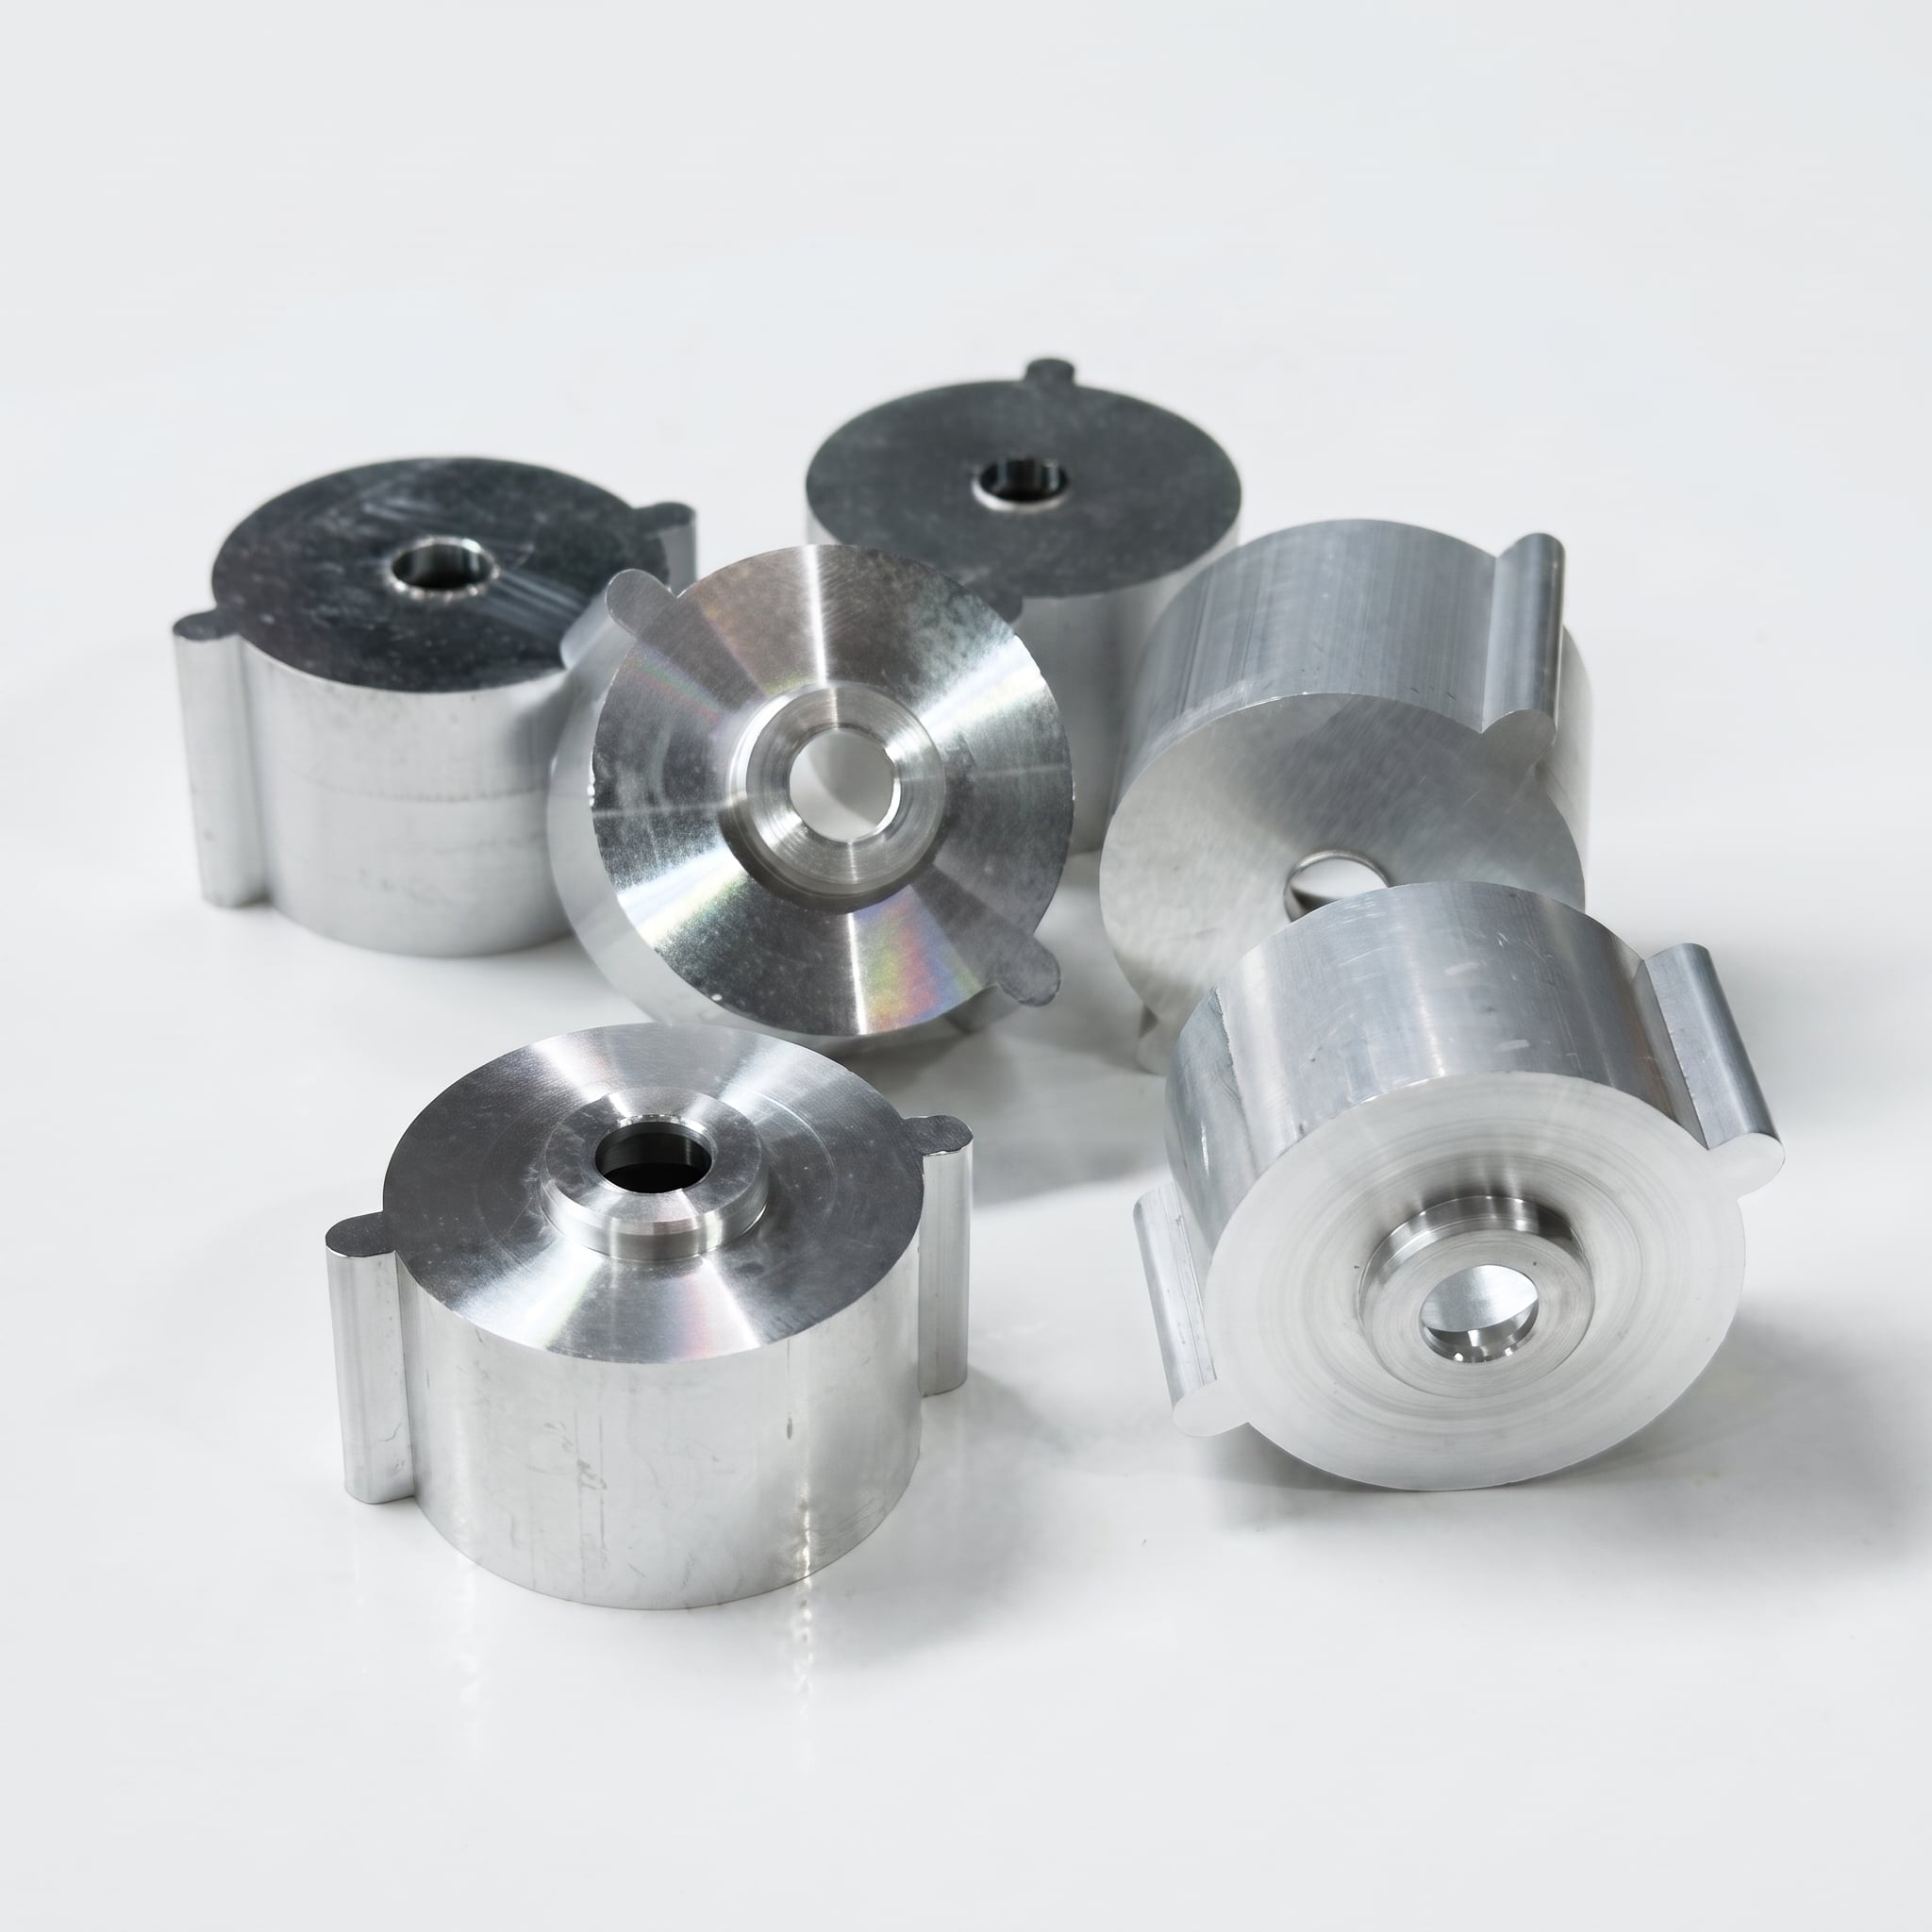
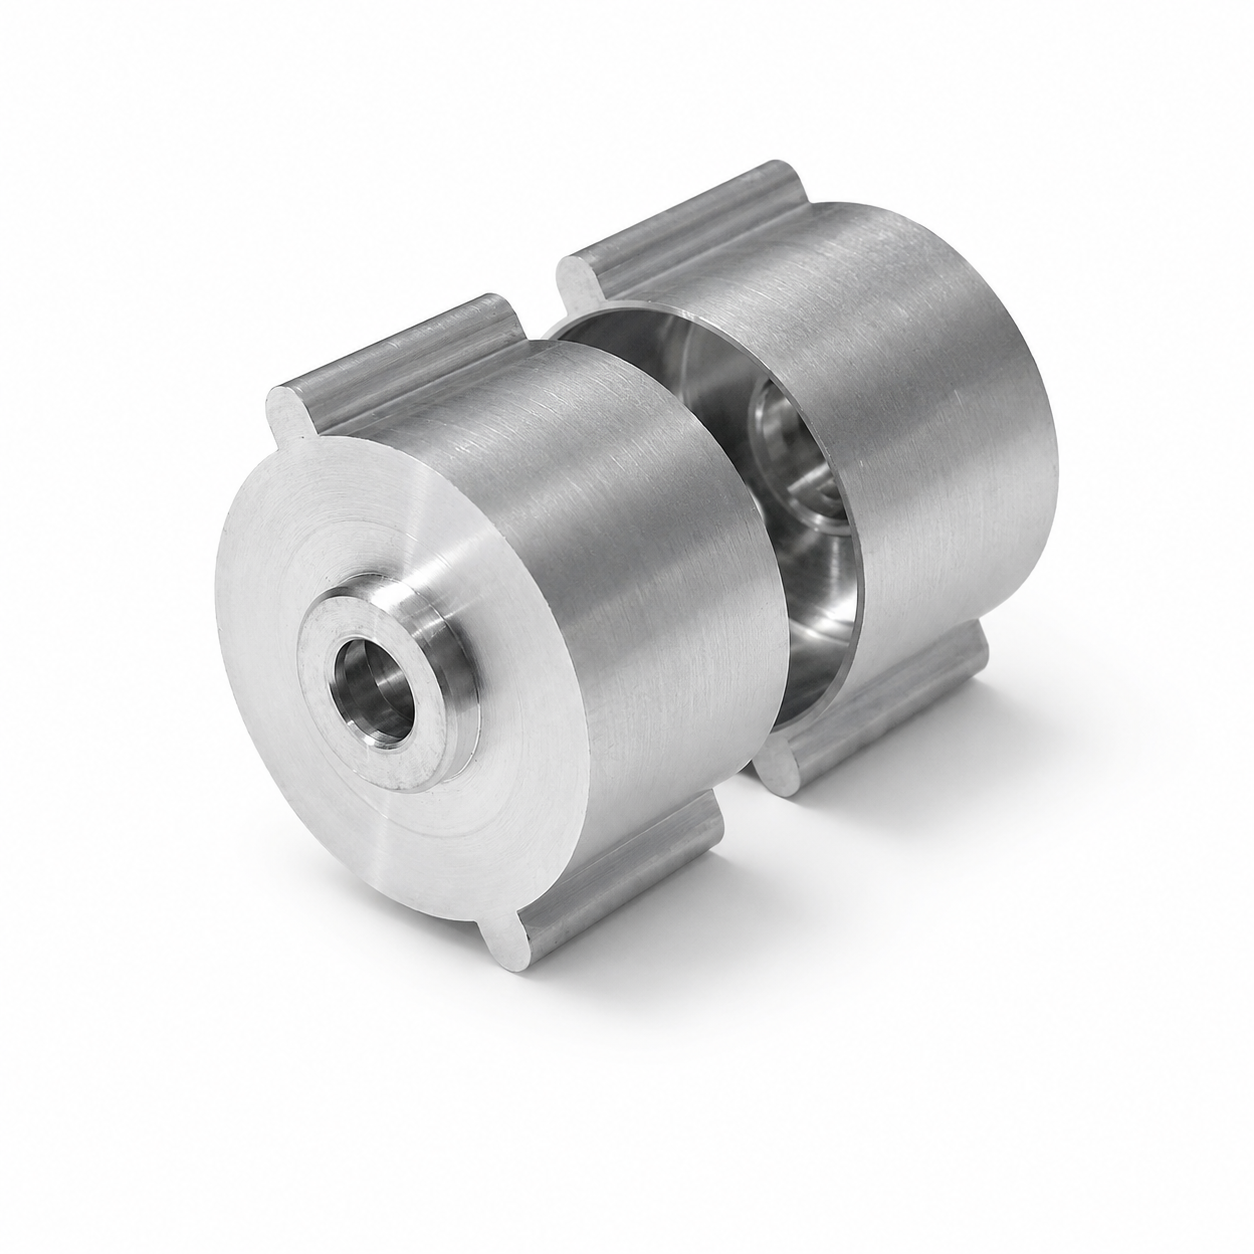
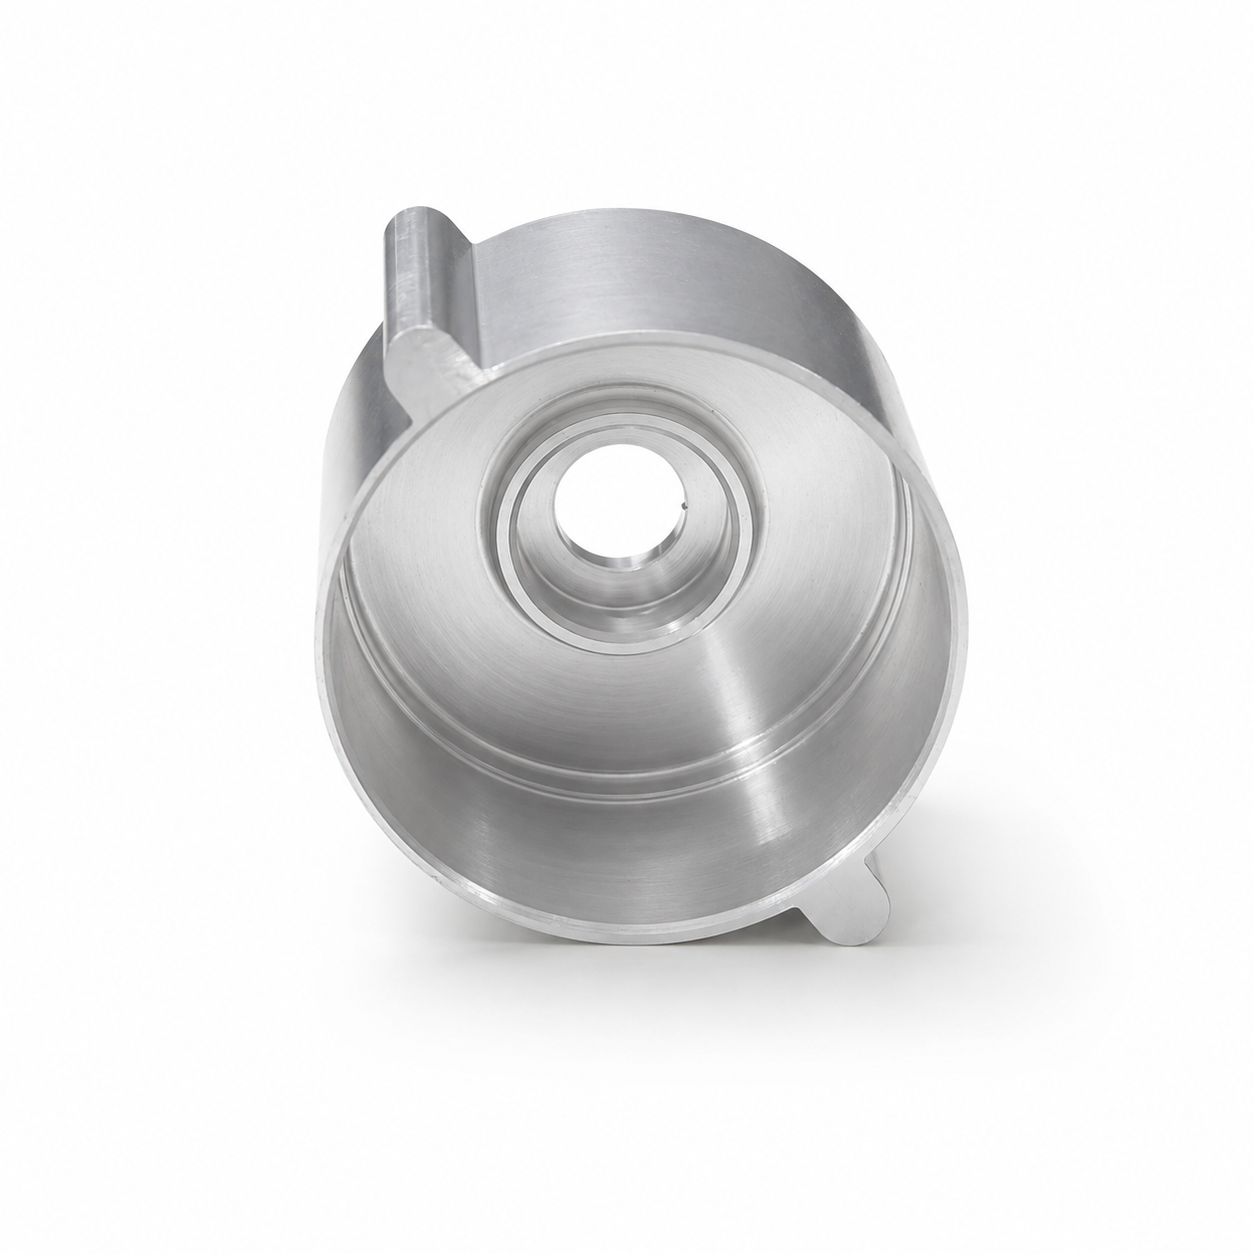
Hergestellt aus Aluminium-Extrusion und präziser CNC-Bearbeitung, wird dieses kundenspezifische Motorgehäuse nach Kundenzzeichnungen für UAVs, Drohnen und kompakte Elektromotoren gefertigt. Kritische Bohrungen, Stirnflächen, Befestigungsmerkmale und interne Schnittstellen werden bearbeitet und auf wiederholbare Serienfertigung geprüft.
Dieses Aluminium-Gehäuse für UAV-Motoren ist eine individuell gefertigte Komponente, die aus einem stranggepressten Aluminiumprofil hergestellt und durch präzises CNC-Drehen und -Fräsen fertiggestellt wird.
Die Strangpressung bildet das primäre äußere Profil des Gehäuses, während die CNC-Bearbeitung die zentrale Bohrung, innere Absätze, Stirnflächen, Montageklappen, Bohrungen und andere funktionale Schnittstellen gemäß der Kundenzeichnung steuert.
BIE fertigt diese Motorgehäuse nach Kundenauftrag und nicht als standardisierte, lagerfähige Produkte. Wir unterstützen die Prüfung der Extrusions-Feasibility, die Planung der Bearbeitungszugaben, die Toleranzanalyse, die Oberflächenveredelung sowie die dimensionale Inspektion für Engineering-Muster, Pilotserien und Serienproduktion.
| Artikel | Verfügbare Optionen |
|---|---|
| Produkttyp | Maßgeschneidertes Gehäuse für UAV- und Drohnenmotoren |
| Material | Geprägte Aluminiumlegierung |
| Häufige Ausprägungen | 6061, 6063 und 6082; andere extrudierbare Legierungen nach Zeichnung geprüft |
| Fertigungsprozess | Aluminium-Extrusion, Schneiden, CNC-Drehen, CNC-Fräsen, Bohren, Entgraten und Oberflächenveredelung |
| Allgemeintoleranz | ISO 2768-mK, sofern nicht anders angegeben |
| Präzisions-Toleranz | ±0,01 mm für Präzisionsmerkmale; kritische Maße bis ±0,005 mm nach technischer Prüfung |
| Oberflächenveredelungen | Wie bearbeitet, Eloxieren, Harteloxieren, Sandstrahlen, Polieren, Bürsten, Lackieren und Laserbeschriften |
| Inspektion | Koordinatenmessmaschine (CMM), optische Messung, Härteprüfung und Oberflächenrauheitsprüfung |
| Produktionsart | Technische Muster, Vorserienläufe und Serienproduktion in Wiederholungschargen |
| Zeichnungsformate | STEP, STP, IGES, X_T, DXF und PDF |
| Musterlieferzeit | Typischerweise 3–7 Tage, wenn geeignetes Extrusionsmaterial bereits verfügbar ist |
| Kundenspezifische Strangpresswerkzeuge | Die Machbarkeit der Werkzeuge und die Lieferzeit werden separat kalkuliert |
| Produktionsvorlaufzeit | In der Regel 20–35 Tage, abhängig von der Menge, den Werkzeugen, der Oberflächenbearbeitung und den Prüfanforderungen |
Die Aluminium-Strangpresstechnik eignet sich für Motorgehäusekonstruktionen mit einem konstanten Längsprofil. Sie erzeugt die primäre Außenform vor der Präzisionsbearbeitung und reduziert so die Menge an Material, die von einem massiven Block entfernt werden muss.
Anschließend erfolgt die CNC-Dreh- und Fräs-Bearbeitung für Merkmale mit engen Toleranzen, darunter:
Für Serienfertigung kann dieses kombinierte Verfahren bei geeigneter Geometrie und ausreichendem Bestellvolumen die Materialausnutzung und Fertigungskonsistenz verbessern, sofern sich der Einsatz eines Strangpresswerkzeugs rechtfertigt.
Für Kleinserien, häufig wechselnde Konstruktionen oder Geometrien, die sich nicht für das Strangpressverfahren eignen, kann die direkte Bearbeitung des Gehäuses aus Aluminium-Billet praktischer sein. BIE bewertet beide Fertigungswege während der DFM-Analyse.
Die funktionale Leistung eines Motorgehäuses hängt von mehr als nur dem Gesamtdurchmesser und der Gesamtlänge ab. Folgende Merkmale sollten normalerweise in der technischen Zeichnung angegeben sein:
BIE führt Prozessbegleitende und Endinspektion gemäß der freigegebenen Zeichnung durch. Bei Bedarf können CMM-Berichte, dimensionsbezogene Inspektionsberichte sowie Dokumentationen zur Erststückprüfung bereitgestellt werden.
Unser Konstruktionsteam prüft das CAD-Modell, die Zeichnung, die Werkstoffqualität, die Toleranzen, die Oberflächenbeschaffenheit und die erwartete Produktionsmenge.
Bei extrusionsbasierten Konstruktionen bewerten wir zudem:
Das Aluminiumprofil wird gemäß des genehmigten Querschnitts extrudiert. Werkstoffsorte, Wärmebehandlungszustand und Maßtoleranzen werden entsprechend den mechanischen, spanenden und nachbearbeitenden Anforderungen ausgewählt.
Die Extrusion wird in einzelne Rohlinge mit ausreichendem Bearbeitungszug für Planfräsen, Drehen und andere spanende Bearbeitungsverfahren zugeschnitten.
CNC-Drehen wird für rotationssymmetrische Merkmale wie Bohrungen, Stirnflächen, innere Absätze und konzentrische Flächen eingesetzt.
CNC-Fräsen und -Bohren werden für Montagebleche, Bohrungen, Nuten, Flächen und andere nicht rotationssymmetrische Merkmale verwendet.
Scharfe Kanten und Bearbeitungsgrate werden vor der Reinigung und Oberflächenbehandlung entfernt. Verfügbare Oberflächenbehandlungen umfassen Eloxieren, Harteloxieren, Sandstrahlen, Polieren, Bürsten und Laserbeschriftung.
Kritische Abmessungen werden gemäß Zeichnung und vereinbarter Qualitätsanforderungen geprüft. Fertige Gehäuse werden gereinigt und einzeln geschützt, um Kratzer und Beschädigungen durch Stöße während des Transports zu vermeiden.
Aluminium wird häufig für UAV-Motorgehäuse gewählt, da es eine praktische Kombination aus geringem Gewicht, guter Bearbeitbarkeit, Korrosionsbeständigkeit und Kompatibilität mit Oberflächenveredelungsverfahren bietet.
Häufig verwendete Materialoptionen umfassen:
Geeignet für allgemeine strukturelle Motorgehäuse, die ein ausgewogenes Verhältnis aus Festigkeit, Bearbeitbarkeit und Eloxierbarkeit erfordern.
Häufig für Strangpressprofile mit komplexeren Querschnitten und hohen Anforderungen an die Oberflächenveredelung eingesetzt.
Geeignet für Komponenten mit höheren Anforderungen an die strukturelle Festigkeit, unter Berücksichtigung der Machbarkeit von Strangpressen und Nachbearbeitung.
Die endgültige Legierung und Härtegrad sollten entsprechend der erforderlichen Festigkeit, des Gewichts, des Wärmeübergangs, des Erscheinungsbildes nach der Eloxierung sowie der Einsatzumgebung ausgewählt werden.
Behält sichtbare CNC-Bearbeitungsspuren bei und eignet sich für Innenteile oder Anwendungen, bei denen keine dekorative Oberfläche erforderlich ist.
Verbessert die Korrosionsbeständigkeit und ermöglicht unterschiedliche optische Anforderungen, wobei die Oberflächentextur des Aluminiums erhalten bleibt.
Eignet sich für Flächen mit erhöhtem Verschleißschutzbedarf. Für präzise Bohrungen und Passflächen ist eine Maßtoleranz zu berücksichtigen.
Erzeugt ein gleichmäßigeres Mattfinish und verringert die Sichtbarkeit geringfügiger Maschinierungsmerkmale.
Wird verwendet, wenn eine gerichtete oder spiegelnde Metalloberfläche erforderlich ist.
Teilenummern, Chargennummern, Logos und Rückverfolgbarkeitsinformationen können gemäß Kundenanforderung gekennzeichnet werden.
Diese kundenspezifischen Aluminium-Motorgehäuse können eingesetzt werden für:
Jedes Gehäuse kann nach Kundendesign hergestellt werden, einschließlich:
BIE wendet die Maßkontrolle während des gesamten Fertigungsprozesses an, einschließlich:
Die Prüfdokumentation kann gemäß den Projektanforderungen des Kunden erstellt werden.
Nein. Das gezeigte Gehäuse ist ein Beispiel für eine kundenspezifische Fertigung. Abmessungen, innere Strukturen, Befestigungsmerkmale und Oberflächenbeschaffenheiten werden entsprechend den Zeichnungen jedes einzelnen Kunden hergestellt.
Das hängt von der Geometrie ab. Falls ein vorhandenes Aluminium-Strangprofil oder ein Standard-Rohling geeignet ist, kann das Gehäuse ohne neue Strangpresswerkzeuge bearbeitet werden. Andernfalls ist entweder eine kundenspezifische Strangpressform oder die Bearbeitung aus einem massiven Block erforderlich.
Die Extrusion ist im Allgemeinen besser geeignet, wenn das Teil einen gleichmäßigen Querschnitt aufweist und das erwartete Produktionsvolumen die Werkzeugherstellung rechtfertigen kann. Die Bearbeitung mit Schiefern kann für kleinere Mengen, die Validierung von Entwürfen oder häufig wechselnde Geometrien praktischer sein.
Die allgemeinen Abmessungen können ISO 2768-mK entsprechen. Die Präzisionsmerkmale können normalerweise auf ±0,01 mm gesteuert werden, während ausgewählte kritische Abmessungen nach Zeichnung, Material- und Prozessprüfung ±0,005 mm erreichen können.
- Ja, das ist es. Der Bohrdurchmesser, die Konzentrizität, die Rundheit und die Auslauffläche können nach der Zeichnung überprüft werden. Die erreichbaren Werte hängen von der Geometrie des Teils, der Auslegung des Datenpunkts, der Wandstärke und den Befestigungsbedingungen ab.
Für das 3D-Modell werden STEP-, STP-, IGES- oder X_T-Dateien empfohlen. Eine PDF-Technikzeichnung sollte auch bereitgestellt werden, wenn das Teil spezifische Toleranzen, Gewinde, Oberflächenrauheit oder geometrische Toleranzen enthält.
- Ja, das ist es. Klar, schwarz und farbig, hart und Sandblasen sowie Anodisierung sind erhältlich. Die Präzisionsmaße der Verkoppelungen sollten feststellen, ob sie für die Beschichtungsdicke verdeckt oder kompensiert werden müssen.
- Ja, das ist es. Die BIE unterstützt die Erstellung von technischen Proben, Pilotfahrten und der Wiederholung der Produktion, wobei die Inspektion und die Prozesskontrolle nach der genehmigten Zeichnung erfolgen.
Laden Sie Ihre STEP-Datei und technische Zeichnung mit dem erforderlichen Material, Toleranzen, Oberflächenveredelung und geschätzten Produktionsmenge hoch.
Unser Ingenieursteam wird die Anforderungen an die Extrusion und CNC-Bearbeitung überprüfen und Produktion Rückmeldung, Vorlaufzeit und ein detailliertes Angebot zur Verfügung stellen.
Copyright © Dongguan BIE Hardware Co., Ltd - DATENSCHUTZRICHTLINIE