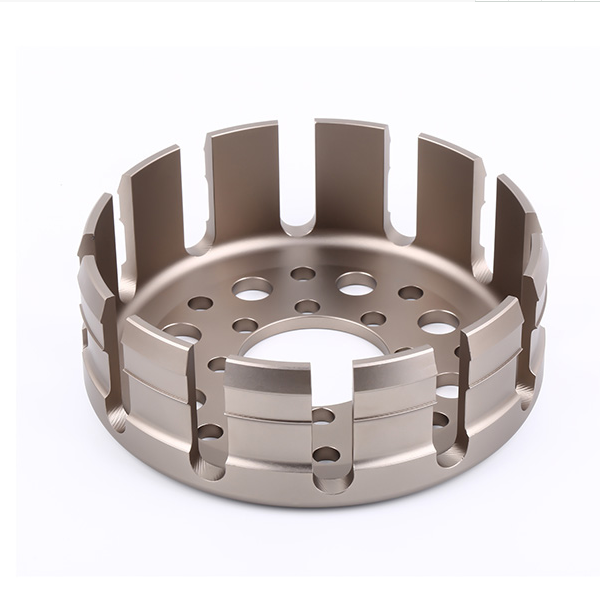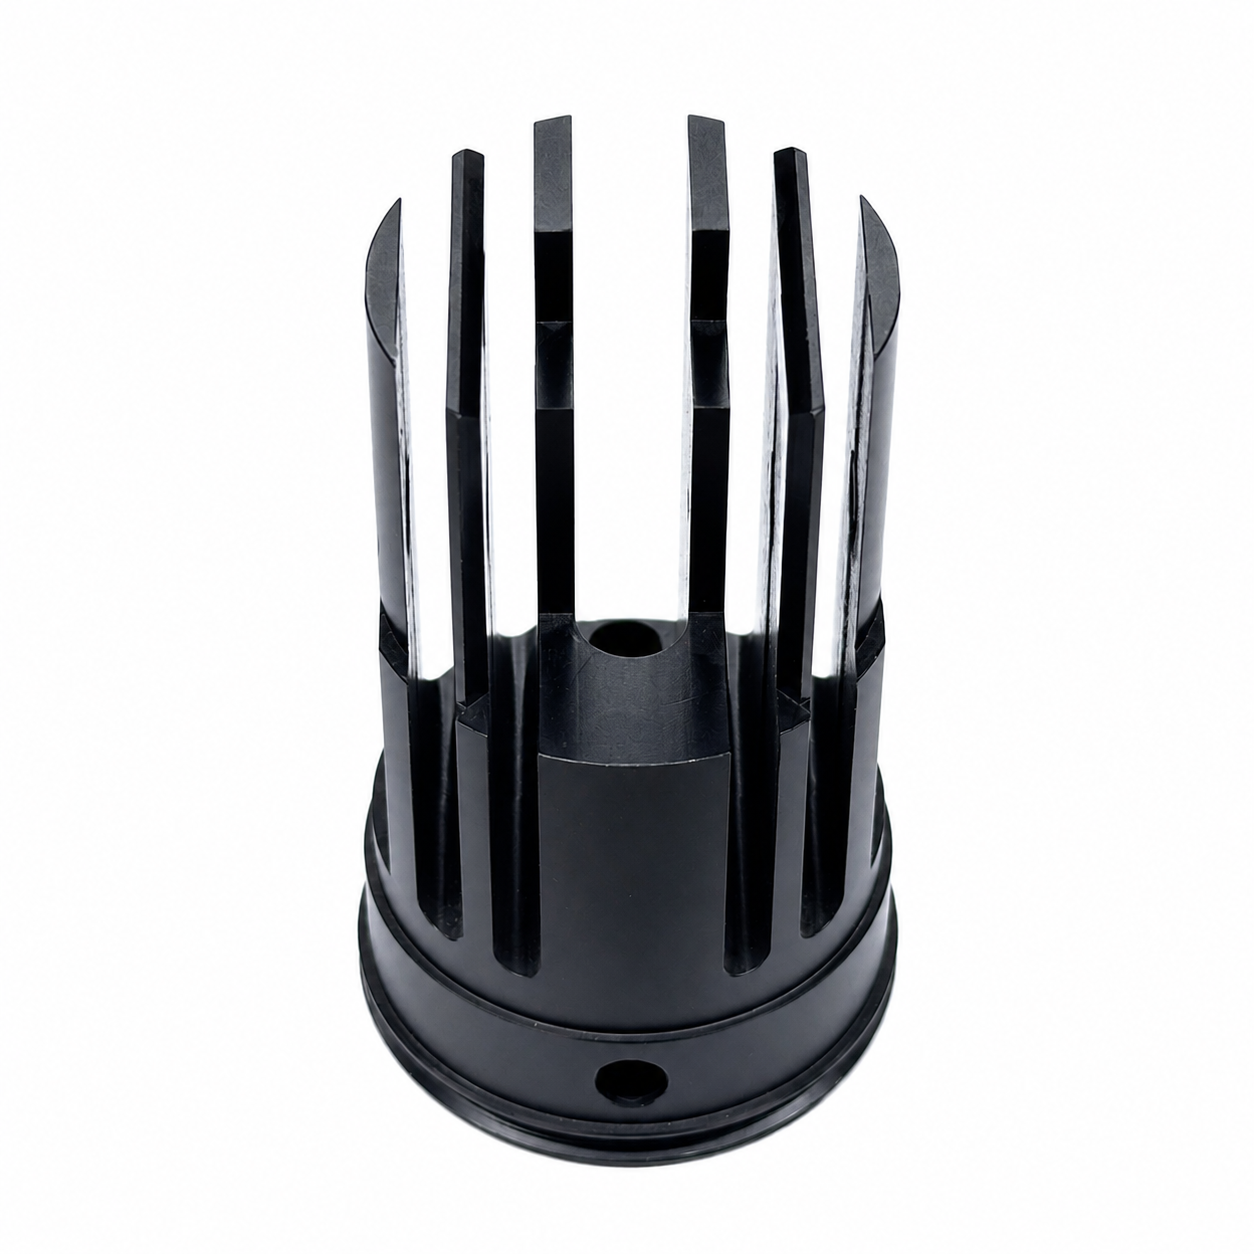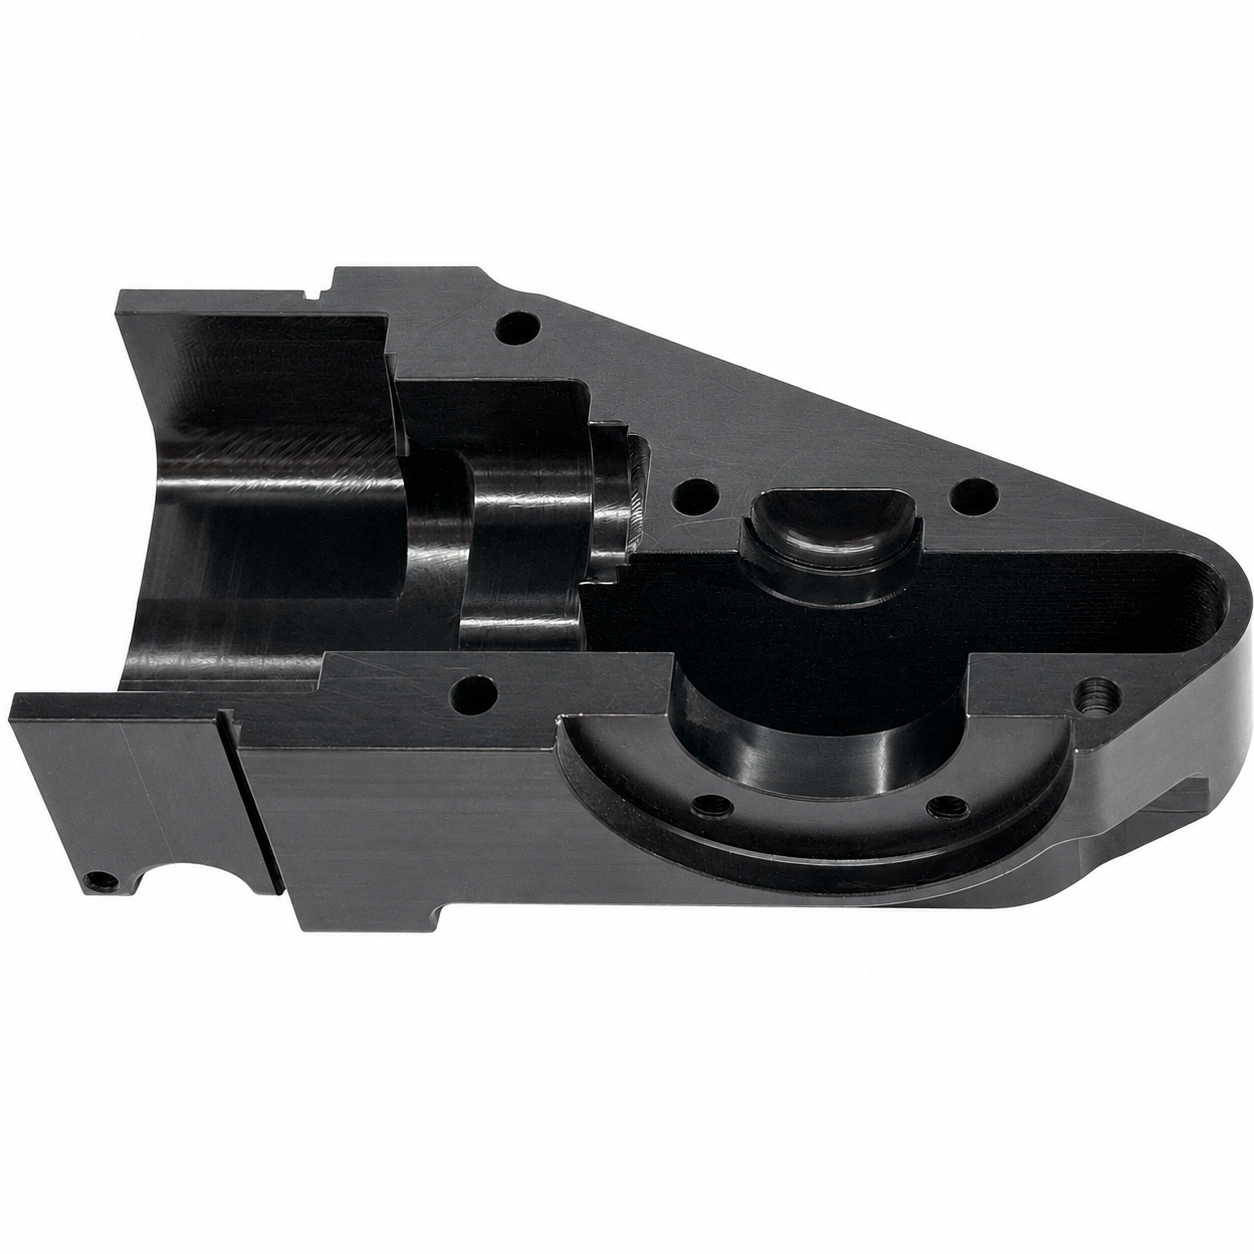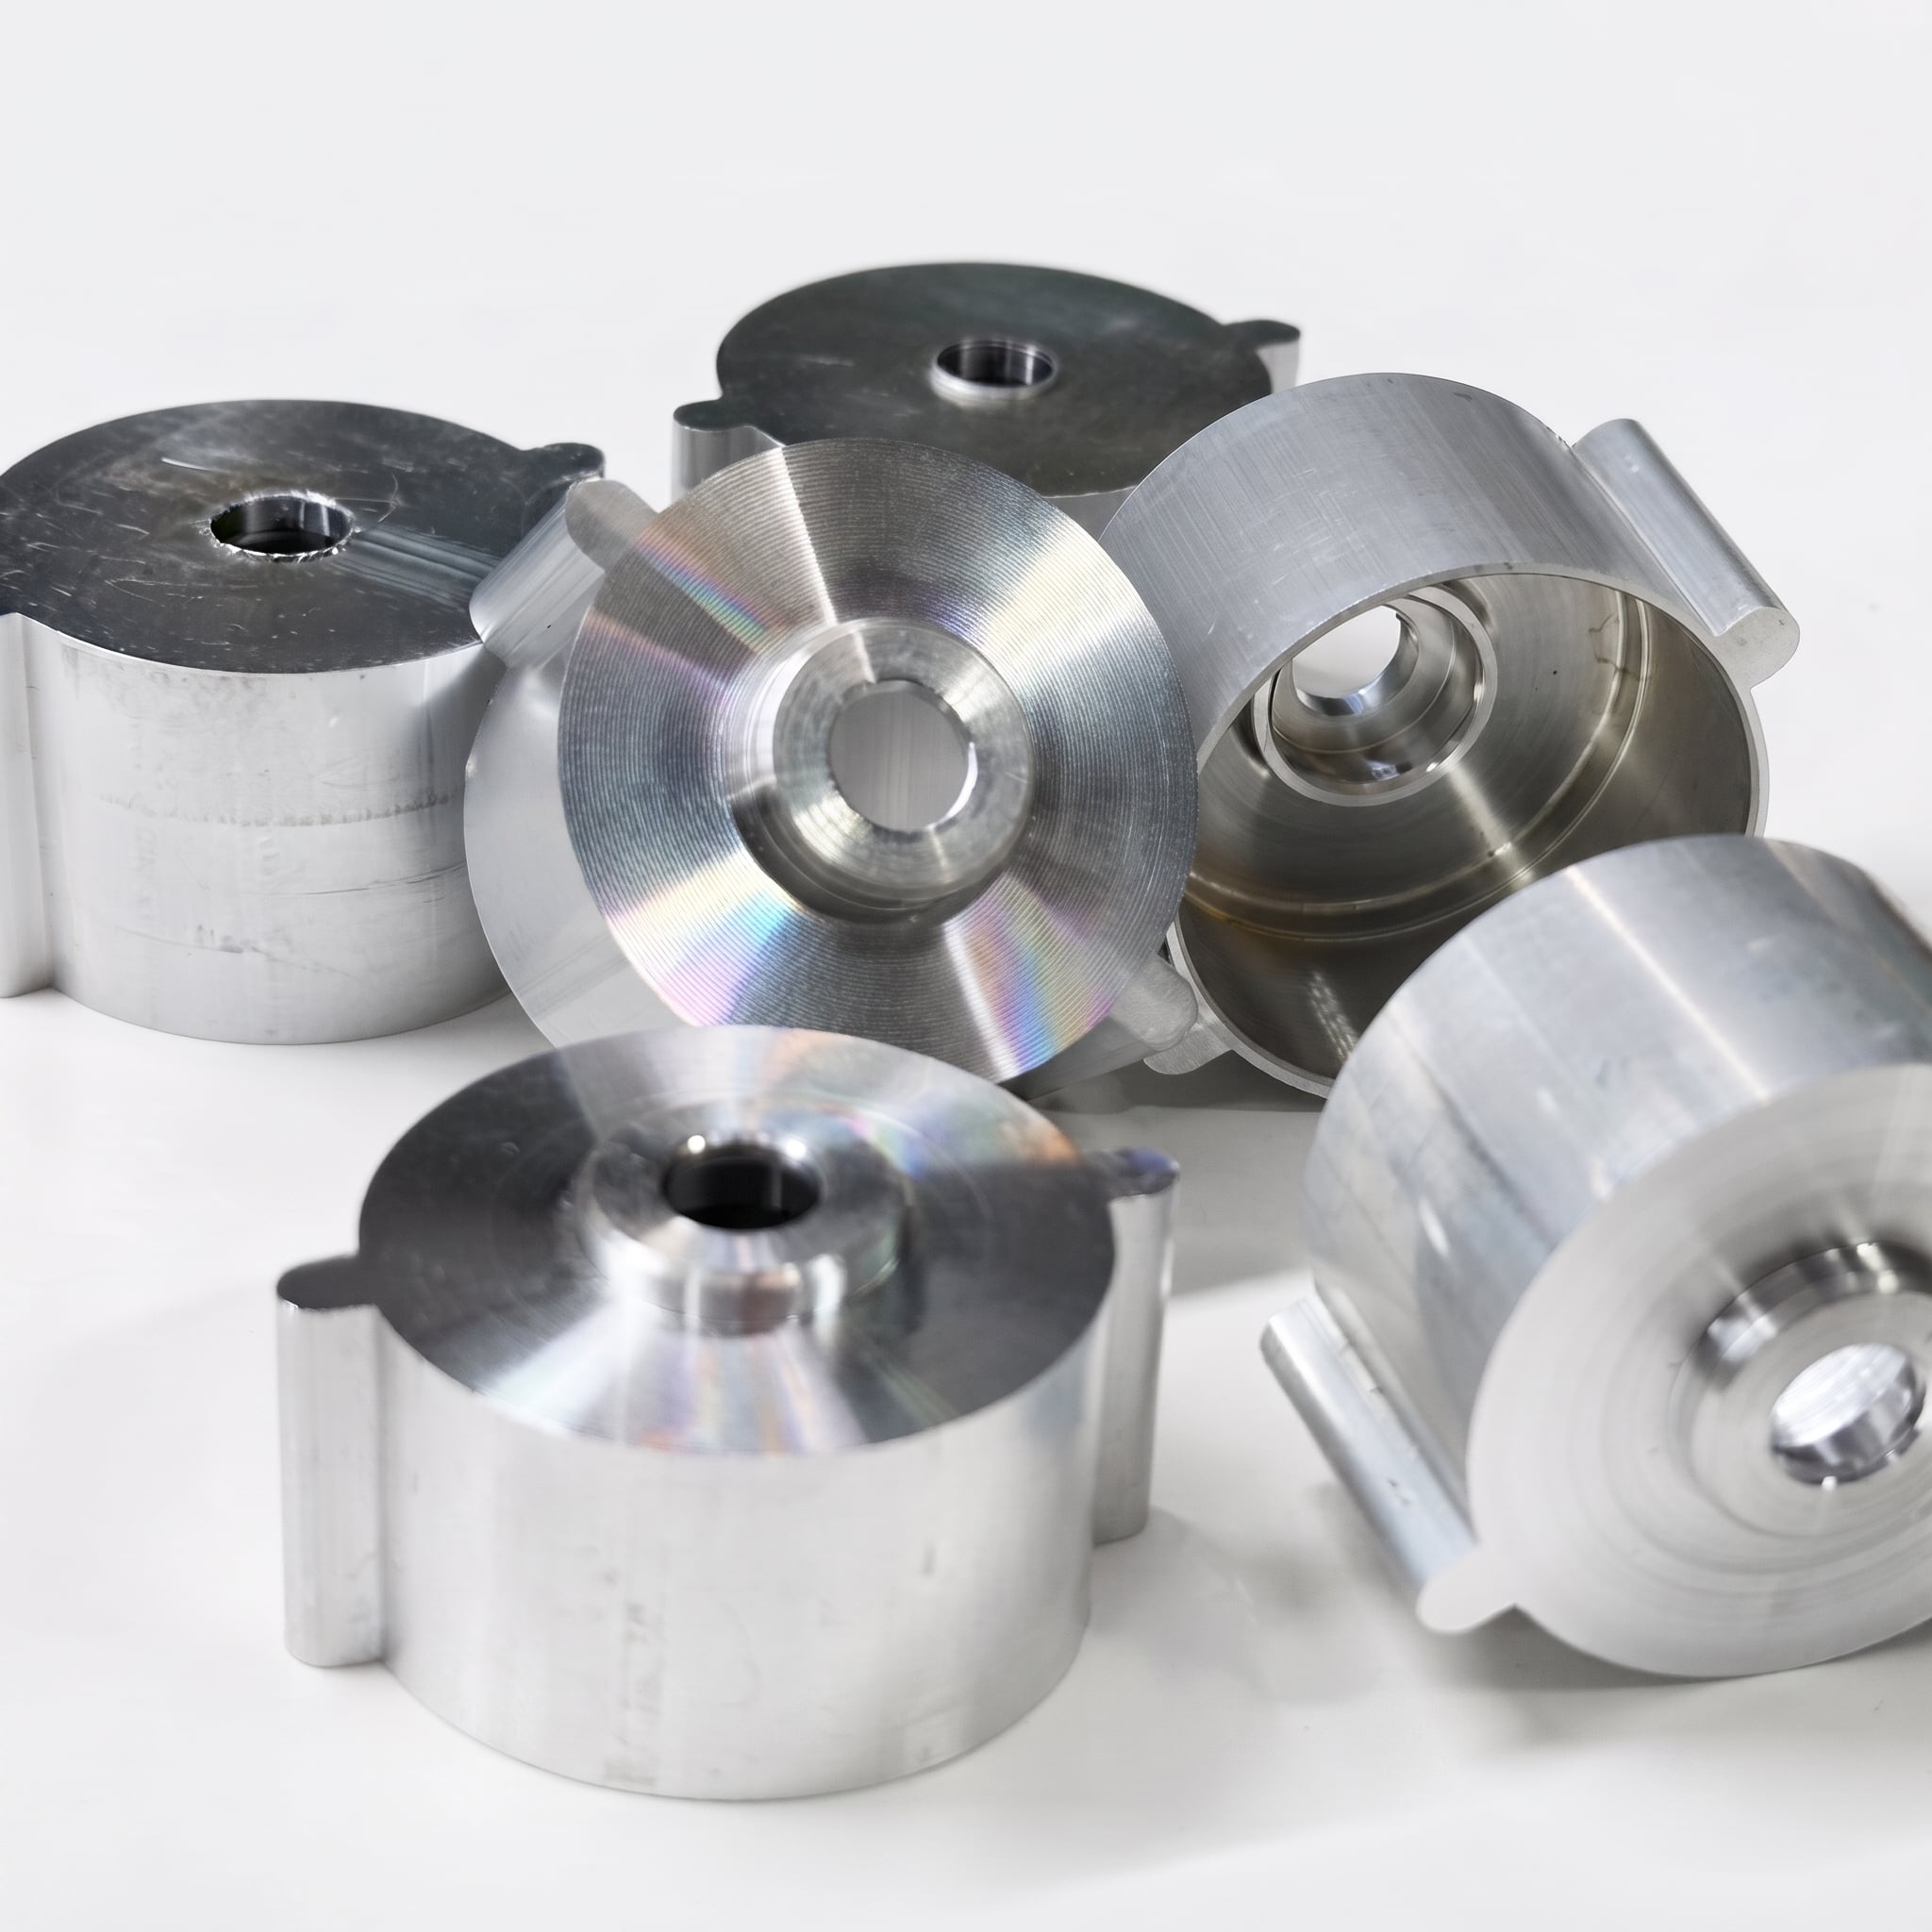
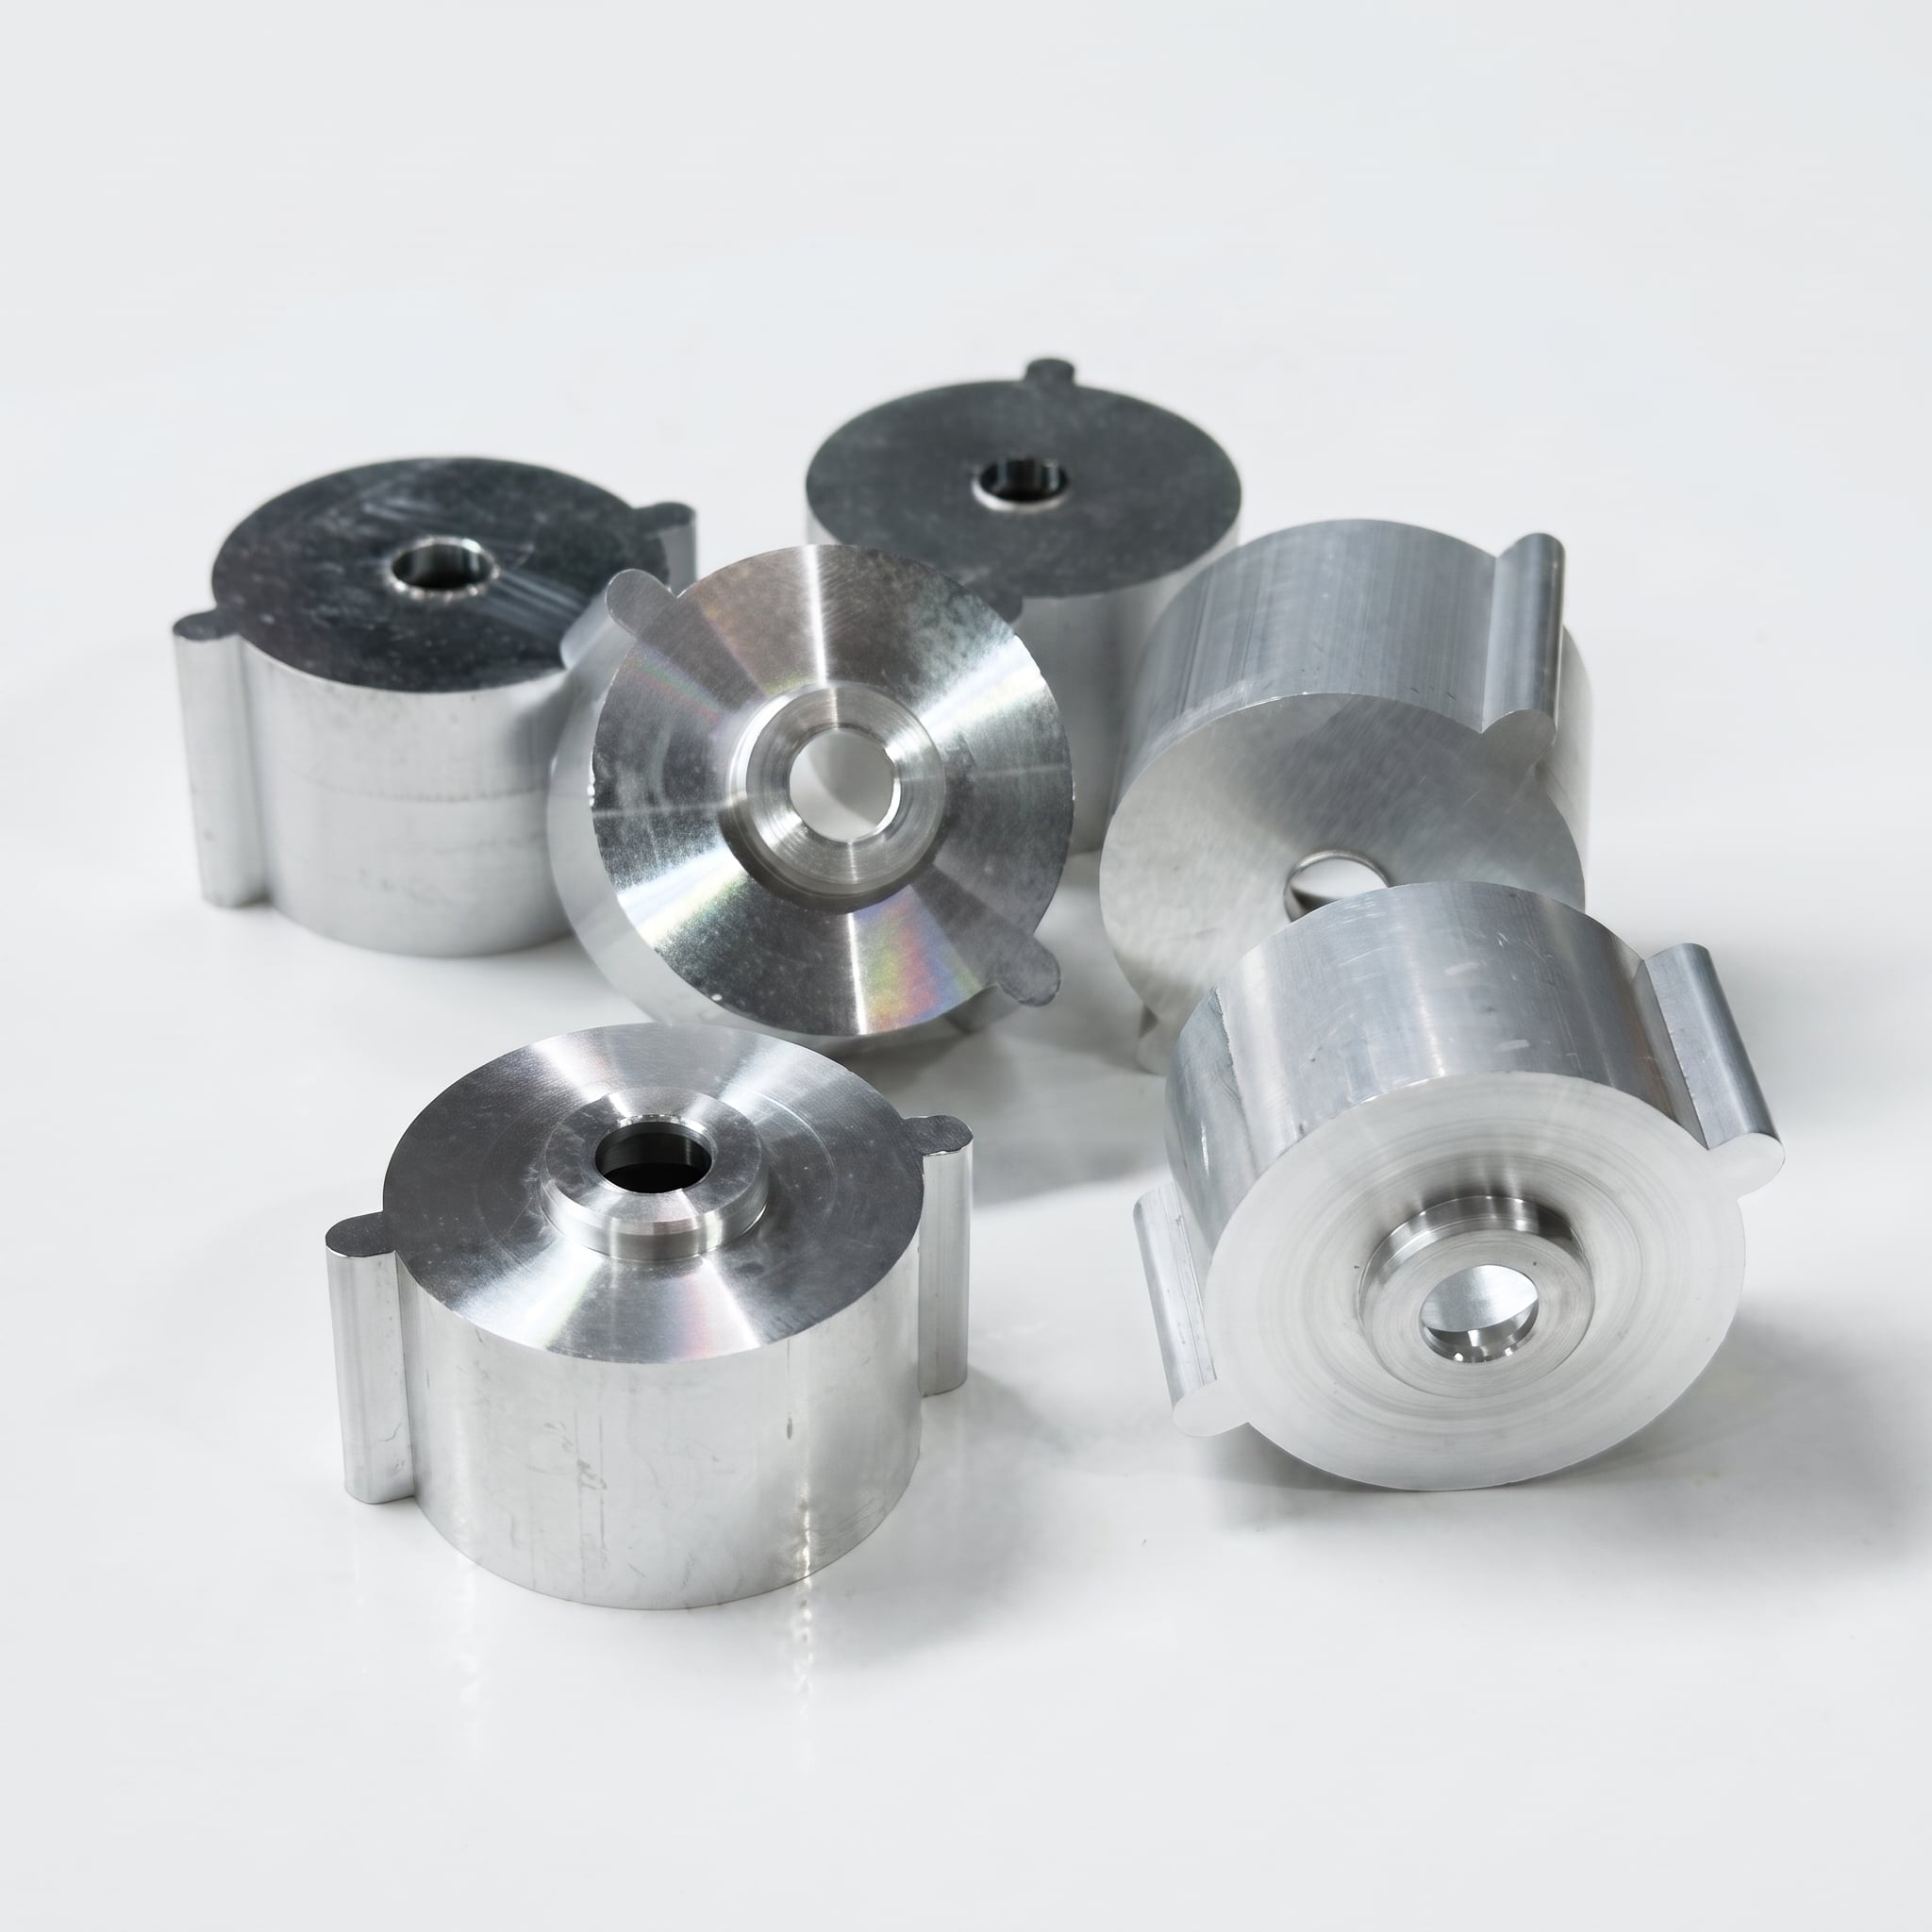
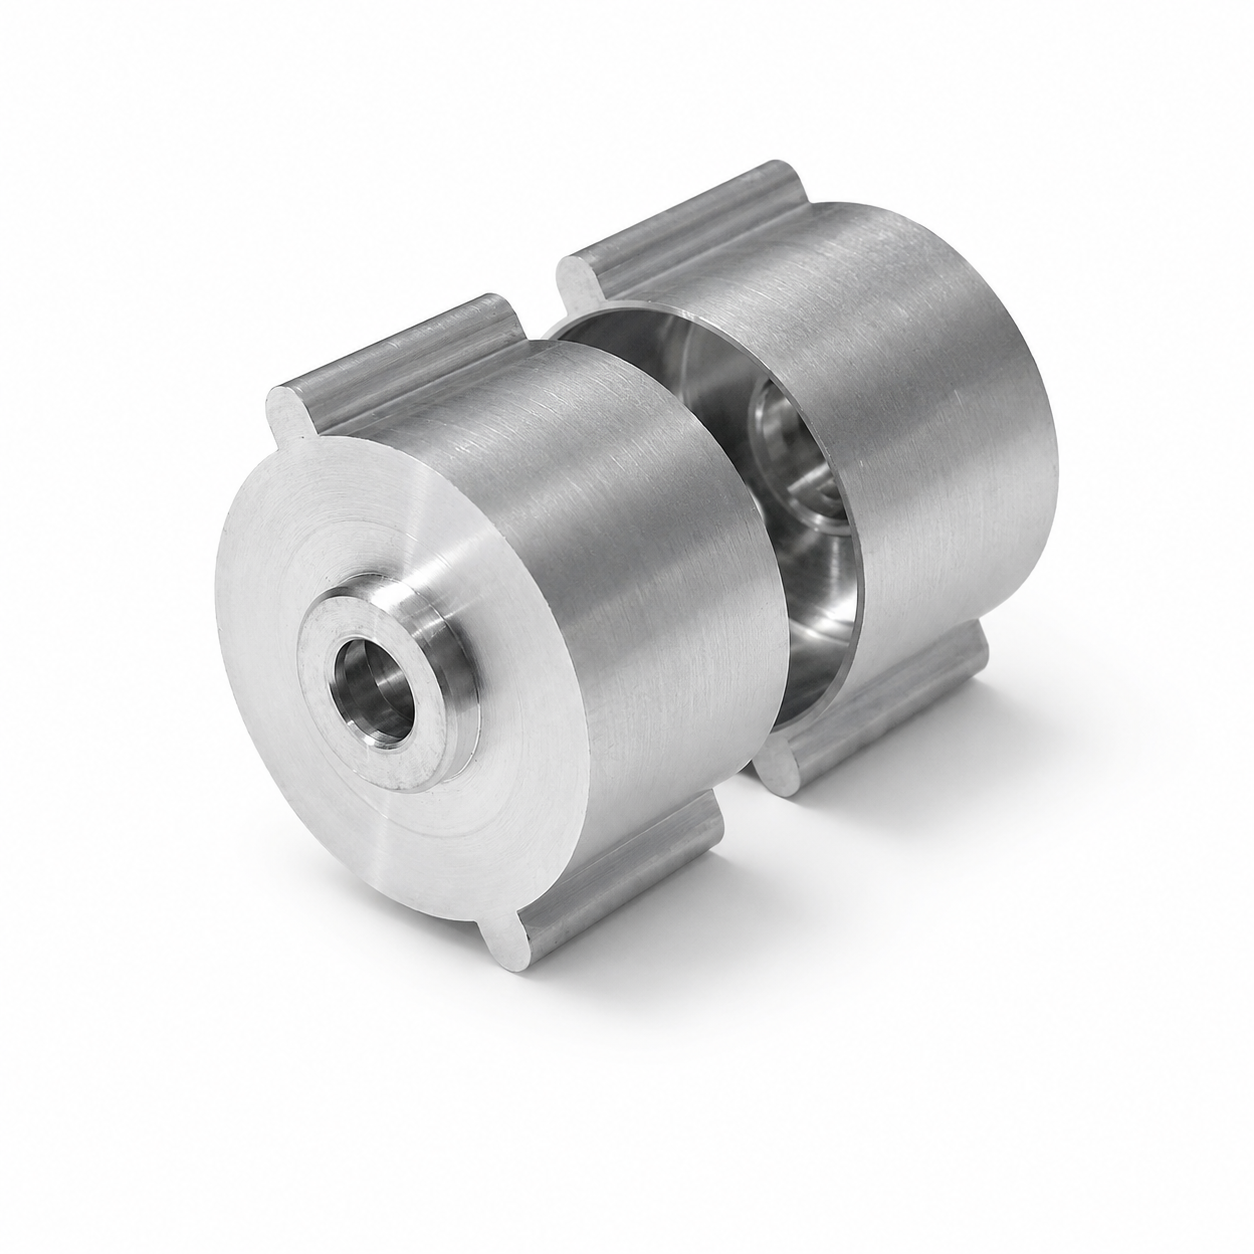
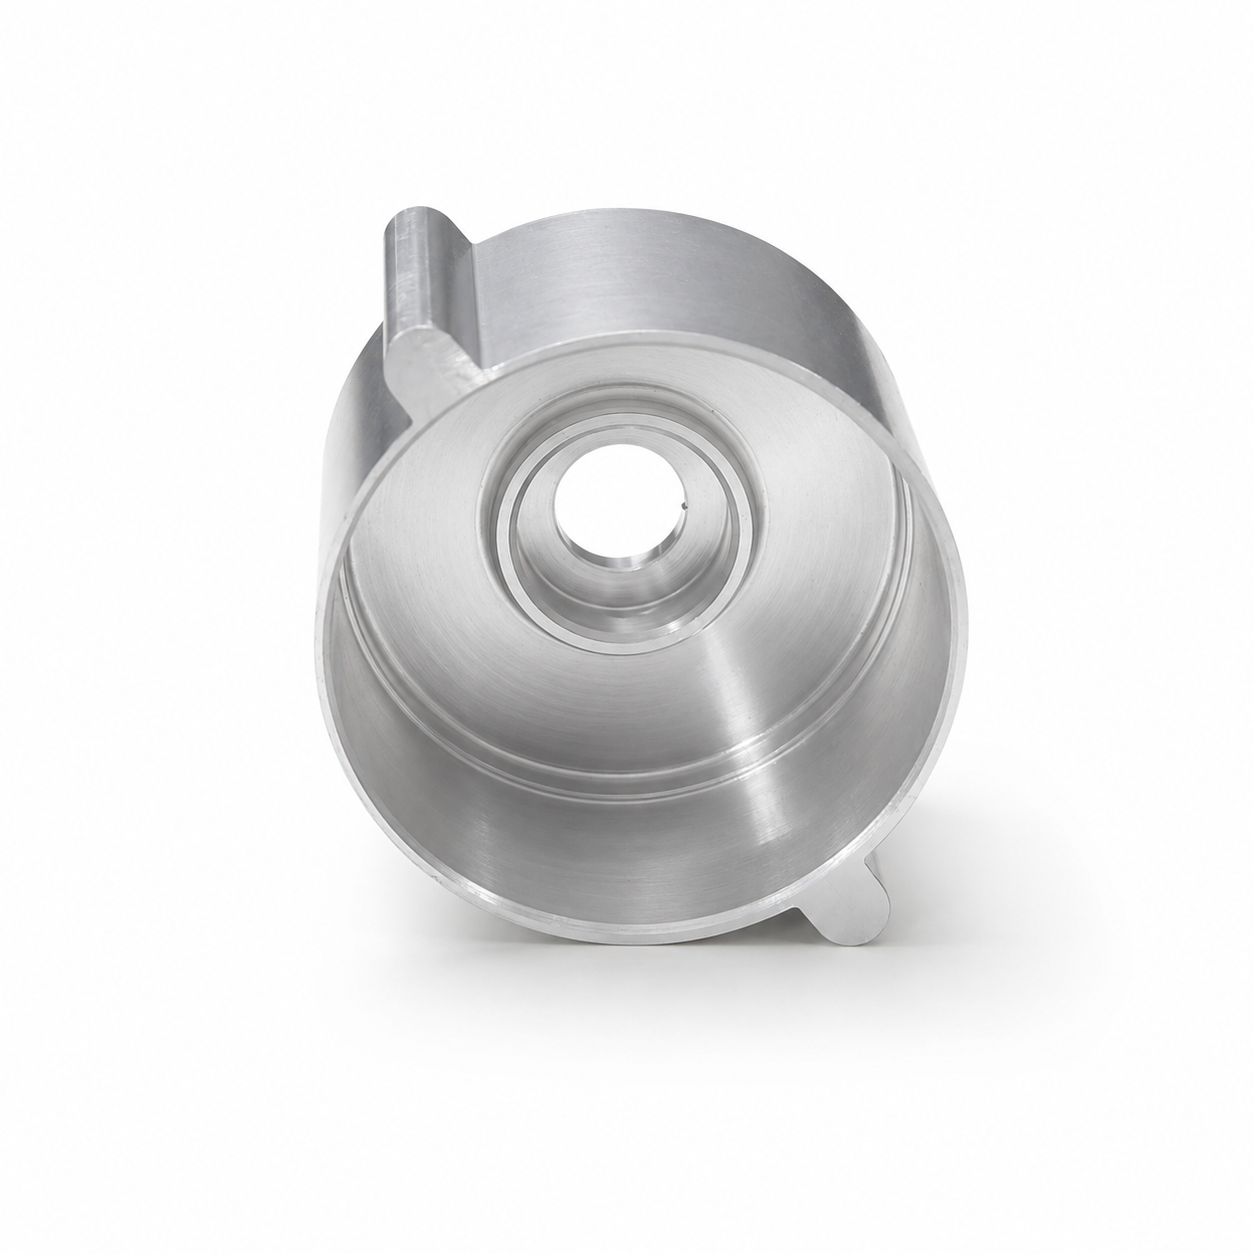
Realizzato mediante estrusione di alluminio e lavorazione CNC di precisione, questo alloggiamento per motore personalizzato è prodotto secondo i disegni del cliente per applicazioni UAV, droni e gruppi motore elettrici compatti. Fori critici, superfici di chiusura, caratteristiche di fissaggio e interfacce interne vengono lavorati e ispezionati per garantire ripetibilità nella produzione.
Questa custodia per motore UAV in alluminio è un componente realizzato su misura, prodotto a partire da un profilo estruso in alluminio e rifinito mediante tornitura e fresatura CNC di precisione.
L’estrusione forma il profilo esterno principale della custodia, mentre la lavorazione CNC controlla il foro centrale, i gradini interni, le facce terminali, le linguette di fissaggio, i fori e altre interfacce funzionali specificate nel disegno del cliente.
BIE produce questi alloggiamenti per motore su ordinazione, anziché fornire un prodotto standard disponibile a magazzino. Offriamo supporto per la verifica della fattibilità dell’estrusione, la pianificazione degli smussi da lavorazione, l’analisi delle tolleranze, la finitura superficiale e l’ispezione dimensionale per campioni ingegneristici, produzioni pilota e produzioni ripetute.
| Voce | Opzioni disponibili |
|---|---|
| Tipo di prodotto | Cassa motore per droni e droni personalizzata |
| Materiale | Alluminio estruso |
| Qualità Comuni | 6061, 6063 e 6082; altri tipi estrudabili rivisti secondo il disegno |
| Processo di produzione | Estrussione, taglio, tornitura CNC, fresatura CNC, perforazione, deburring e finitura di alluminio |
| Tolleranza Generale | ISO 2768-mK, salvo diversa indicazione |
| Tolleranza di Precisione | ±0,01 mm per le caratteristiche di precisione; dimensioni critiche ridotte a ±0,005 mm dopo la revisione tecnica |
| Finiture superficiali | Come lavorato, anodizzante, anodizzante duro, sabbiatura, lucidatura, spazzolatura, verniciatura e marcatura laser |
| Ispezione | CMM, misurazione ottica, prova di durezza e ispezione della rugosità superficiale |
| Tipo di produzione | Esemplari di ingegneria, prove pilota e produzione di serie ripetuta |
| Formati dei Disegni | STEP, STP, IGES, X_T, DXF e PDF |
| Tempo di consegna del campione | Tipicamente 37 giorni quando è già disponibile un materiale di estrusione adatto |
| Strumenti per estrusione personalizzati | Fattibilità degli strumenti e tempo di consegna indicati separatamente |
| Tempo di anticipo della produzione | Tipicamente 2035 giorni a seconda delle quantità, degli strumenti, della finitura e dei requisiti di ispezione |
L'estrusione in alluminio è adatta per i progetti di alloggiamento del motore che hanno un profilo longitudinale coerente. Crea la forma esterna primaria prima dell'usinatura di precisione, riducendo la quantità di materiale che deve essere rimossa da un bidone solido.
Il tornitorio e la fresatura CNC vengono quindi utilizzati per produrre le caratteristiche che richiedono un controllo dimensionale più rigoroso, tra cui:
Per la produzione ripetuta, questo processo combinato può migliorare l'utilizzazione dei materiali e la consistenza della produzione quando la geometria e il volume dell'ordine giustificano l'utilizzo di utensili per estrusione.
Per i progetti a basso volume, con frequenti cambiamenti di disegni o geometrie non adatti all'estrusione, la lavorazione del rivestimento direttamente da billette di alluminio può essere più pratica. Il BIE può valutare entrambe le vie di produzione durante la revisione del DFM.
Le prestazioni funzionali di un alloggiamento del motore dipendono da più di un solo diametro e lunghezza complessivi. Il disegno tecnico deve normalmente indicare le seguenti caratteristiche:
BIE esegue ispezioni in-process e finali secondo il disegno approvato. Relazioni CMM, relazioni di ispezione dimensionale e documentazione dell’ispezione del primo articolo possono essere fornite su richiesta.
Il nostro team di ingegneria esamina il modello CAD, il disegno, la qualità del materiale, le tolleranze, la finitura superficiale e la quantità di produzione prevista.
Per i design basati sull’estrusione, valutiamo inoltre:
Il profilo in alluminio viene estruso secondo la sezione trasversale approvata. La classe di materiale, le condizioni di trattamento termico e i tolleramenti dimensionali sono scelti in base ai requisiti meccanici, di lavorazione e di finitura.
L’estruso viene tagliato in singoli grezzi con un’adeguata quota di sovrametallo per operazioni di tornitura frontale, tornitura e altre lavorazioni.
La tornitura CNC viene utilizzata per le caratteristiche circolari, come fori, facce terminali, gradini interni e superfici concentriche.
La fresatura e la foratura CNC vengono utilizzate per le linguette di fissaggio, i fori, le scanalature, le superfici piane e altre caratteristiche non rotazionali.
I bordi affilati e le bave da lavorazione meccanica vengono rimossi prima della pulizia e del trattamento superficiale. I finiture disponibili includono anodizzazione, anodizzazione dura, sabbiatura, lucidatura, spazzolatura e marcatura laser.
Le dimensioni critiche vengono ispezionate in conformità al disegno e ai requisiti qualitativi concordati. Le carcasse finite vengono pulite e protette singolarmente per prevenire graffi e danni da impatto durante il trasporto.
L’alluminio è comunemente scelto per le carcasse dei motori UAV perché offre una combinazione pratica di basso peso, lavorabilità, resistenza alla corrosione e compatibilità con i trattamenti superficiali.
Le opzioni più comuni di materiali includono:
Adatto a carcasse motore strutturali generali che richiedono un equilibrio tra resistenza, lavorabilità e prestazioni di anodizzazione.
Frequentemente utilizzato per profili estrusi con sezioni trasversali più complesse e buoni requisiti di finitura superficiale.
Adatto a componenti che richiedono una maggiore resistenza strutturale, nel rispetto della fattibilità di estrusione e lavorazione meccanica.
La lega finale e il trattamento termico devono essere selezionati in base alla resistenza richiesta, al peso, al trasferimento termico, all'aspetto dell'anodizzazione e all'ambiente operativo.
Mantiene visibili i segni degli utensili CNC ed è adatto per componenti interni o applicazioni in cui non è richiesto un finitura decorativa.
Migliora la resistenza alla corrosione e consente diverse esigenze estetiche, preservando la texture superficiale dell'alluminio.
Adatto per superfici che richiedono una maggiore resistenza all'usura. È necessario prevedere tolleranze dimensionali per fori di precisione e caratteristiche di accoppiamento.
Produce un aspetto opaco più uniforme e riduce la visibilità di piccoli difetti da lavorazione.
Utilizzato quando è richiesta una superficie metallica direzionale o riflettente.
Numeri di parte, codici lotto, loghi e informazioni di tracciabilità possono essere apposti secondo le specifiche del cliente.
Queste custodie personalizzate in alluminio per motori possono essere utilizzate per:
Ogni carcassa può essere prodotta secondo il disegno del cliente, compresi:
BIE applica il controllo dimensionale durante l’intero processo produttivo, inclusi:
La documentazione ispettiva può essere preparata secondo i requisiti del progetto del cliente.
No. L’alloggiamento mostrato è un esempio di produzione su misura. Le dimensioni, le strutture interne, le caratteristiche di fissaggio e le finiture superficiali vengono realizzate secondo i disegni forniti da ciascun cliente.
Dipende dalla geometria. Se un profilo estruso in alluminio già esistente o un grezzo di dimensioni standard risulta idoneo, l’alloggiamento può essere lavorato meccanicamente senza nuovi attrezzi per l’estrusione. In caso contrario, potrebbe essere necessaria una matrice di estrusione personalizzata oppure la lavorazione meccanica partendo da un billetto massiccio.
L'estrusione è generalmente più adatta quando il componente presenta una sezione trasversale costante e il volume di produzione previsto giustifica gli attrezzi. La lavorazione del billetto può risultare più pratica per quantità inferiori, per la validazione del progetto o per geometrie che cambiano frequentemente.
Le dimensioni generali possono seguire la norma ISO 2768-mK. Le caratteristiche di precisione possono normalmente essere controllate con una tolleranza di ±0,01 mm, mentre alcune dimensioni critiche selezionate possono raggiungere ±0,005 mm dopo la revisione del disegno, del materiale e del processo.
Sì. Il diametro del foro, la concentricità, la rotondità e l'eccentricità possono essere ispezionati secondo quanto indicato nel disegno. I valori ottenibili dipendono dalla geometria del componente, dalla progettazione dei riferimenti, dallo spessore delle pareti e dalle condizioni di serraggio.
Per il modello 3D si consigliano file in formato STEP, STP, IGES o X_T. Un disegno tecnico in PDF deve inoltre essere fornito qualora il componente includa tolleranze specifiche, filettature, rugosità superficiale o tolleranze geometriche.
Sì. Sono disponibili anodizzazione chiara, nera e colorata, anodizzazione dura e sabbiatura seguita da anodizzazione. Le dimensioni di accoppiamento precise devono indicare se le parti devono essere mascherate o compensate per lo spessore del rivestimento.
Sì. BIE supporta campioni ingegneristici, produzioni pilota e produzione ripetuta, con ispezioni e controlli di processo stabiliti in base al disegno approvato.
Caricate il vostro file STEP e il disegno tecnico con materiale richiesto, tolleranze, finitura superficiale e quantitativo stimato di produzione.
Il nostro team di ingegneria esaminerà i requisiti di estrusione e lavorazione CNC e fornirà un feedback produttivo, i tempi di consegna e un preventivo dettagliato.
Diritti d'autore © Dongguan BIE Hardware Co., Ltd - INFORMATIVA SULLA PRIVACY