
内角のRは、その角に到達できるエンドミルのサイズを制限するため、加工コストに影響を与えることがあります。
Rが小さいほど、より小さなエンドミルが必要になります。小型のエンドミルは剛性が低く、特に深いポケット内部まで届かなければならない場合、その傾向は顕著です。これにより加工速度が低下し、難易度が高まります。また、製造業者は、角部を完全に仕上げるために追加の仕上げ工程や別種の工具を用いる必要がある場合もあります。
ただし、Rが小さいからといって、必ずしも部品のコストが高くなるわけではありません。
実際のコストへの影響は、ポケットの深さ、材質、エンドミルのサイズ、工具の到達長、公差、および加工方法によって決まります。
内角のRとは、ポケットや空洞の内部で、2つの垂直な壁面が交わる部分の丸み(面取り)のことです。
例えば:
半径が小さいほど、内角は鋭くなります。
本稿では、2枚の垂直な壁面間に形成される角の半径について述べます。ポケットの側面と底面の間の半径については扱いません。
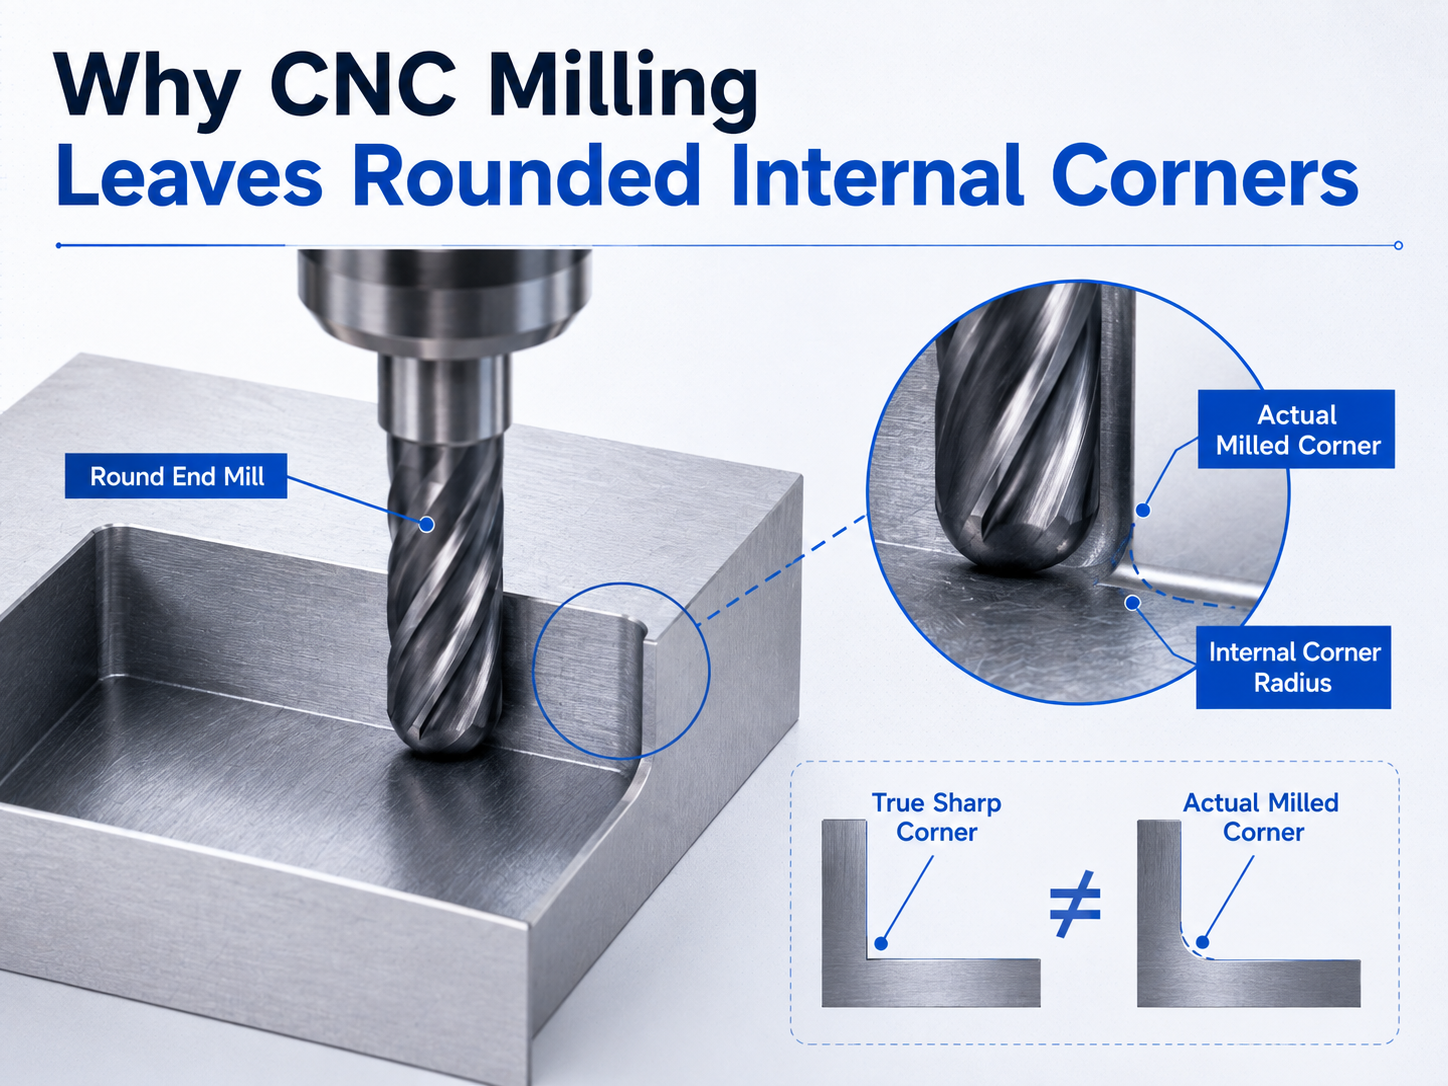
標準的なCNC用エンドミルの刃先は円形です。
ポケット内部で工具が2枚の壁面に沿って移動する際、その円形の刃先形状により、自然と角に半径が残ります。
たとえば、6 mmのエンドミルは、刃先半径が3 mmです。
工具は、鋭い90度の内角(理論上のゼロ半径)の頂点まで到達できません。
これは通常のフライス加工における幾何学的な制限であり、機械の精度が低いことによるものではありません。
設計で非常に鋭い内角が必要な場合、別の加工方法や設計変更が必要になることがあります。
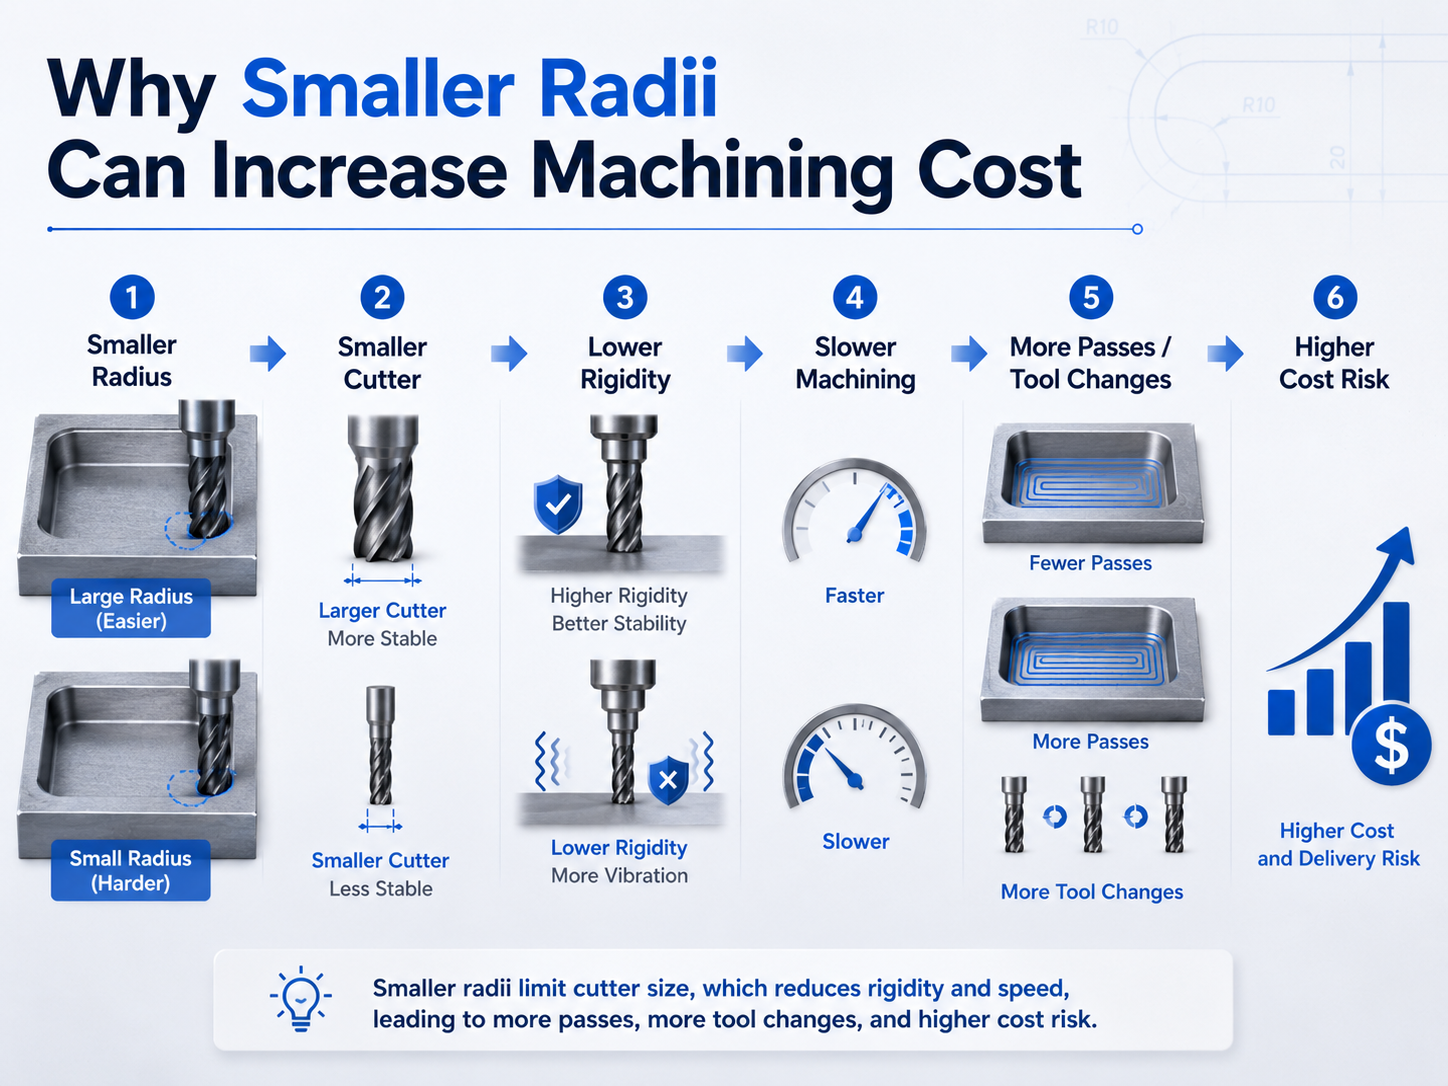
基本的な関係は単純です:
R角が小さい → 使用するエンドミルの径が小さい → 剛性が低下 → 加工速度を落とすか、より慎重な加工が必要 → 工程数の増加または追加の工具使用 → サイクルタイムの延長 → コストが高くなる可能性
ただし、これはすべての部品に一律に適用される固定ルールではありません。
浅いR1の角は比較的容易に加工できます。
深いR1の角では、はるかに困難な工具設定が必要になる場合があります。
部品全体の形状を総合的に検討する必要があります。
カッターは、必要な角に進入できるほど小さくなければなりません。
幾何学的な観点から:
| 内部コーナー半径 | 概算最大カッターダイアメータ |
|---|---|
| R0.5 mm | ø1 mm |
| R1 mm | ø2 mm |
| R2 mm | ø4 mm |
| R3 mm | ø6 mm |
これらの数値は、幾何学的な限界を示しています。
これらは、切削工具の選定に際して普遍的に推奨される値ではありません。
製造業者は、ポケットの深さ、材料、表面粗さ、および工具パスに応じて、より小さな工具を選択する場合があります。
当社の工場では、一般的なフライス盤用エンドミルの直径は以下の通りです:
最終的な工具サイズは、部品の大きさおよび形状によって決まります。
小径の内面Rに対応する当社の現行加工方法は以下のとおりです:
これらは当社工場での実例です。
業界全体の標準として扱ってはいけません。
工具の剛性とは、機械加工中に工具が曲がったり振動したりすることに対する抵抗性を表します。
一般に、大径で短い工具は、長尺の小径工具よりも剛性が高いです。
この点は、ポケット内部の奥深くに小さな内径形状がある場合に特に重要になります。
製造者は、小径の工具を使用し、ツールホルダーからより長く突出させる必要があるかもしれません。
そのような設定では安定性が低下します。
以下の要因に対してより敏感になる可能性があります:
小径のコーナー半径を持つ深いポケット加工は、機械加工が困難になる理由の一つです。
工具のたわみとは、切削力によってカッターがわずかに曲がることを意味します。
カッターは切削後に元の形状に戻ることがありますが、一時的な変位が加工精度に影響を及ぼすことがあります。
以下の条件でカッターのたわみはより重要になります:
カッターのたわみが大きすぎると、製造業者は切削負荷を低減する必要がある場合があります。
これにより、加工プロセスが遅くなる場合があります。
送り速度および切り込み深さは、工作機械、切削工具、材料、および部品の形状によって異なります。
各部品ごとに確認する必要があります。
製造業者は通常、非常に小さな切削工具を用いて、大きなポケット全体を加工することはありません。
より効率的な加工方法としては、次のような手順がよく採用されます。
この手法は一般的に コーナークリアリング または レスト machining .
したがって、小さな半径は追加の工具および追加の加工工程を必要とする場合があります。
当社の工場では、小さな内角半径の加工には、しばしば複数の工具が必要になります。
まず、大きな工具でポケットの大部分を加工します。
その後、小さな工具で角部に残った材料を除去します。
この追加のコーナークリアリング工程により、加工時間が延長されることがあります。
小さな工具は、一度に除去できる材料量が大きな工具より少なくなります。
また、より慎重な切削条件を必要とする場合もあります。
加工時間が延長される要因には以下のようなものがあります:
これは、小さな半径が必ずしも加工時間を大幅に延長するという意味ではありません。
その影響は、部品全体の形状によって異なります。
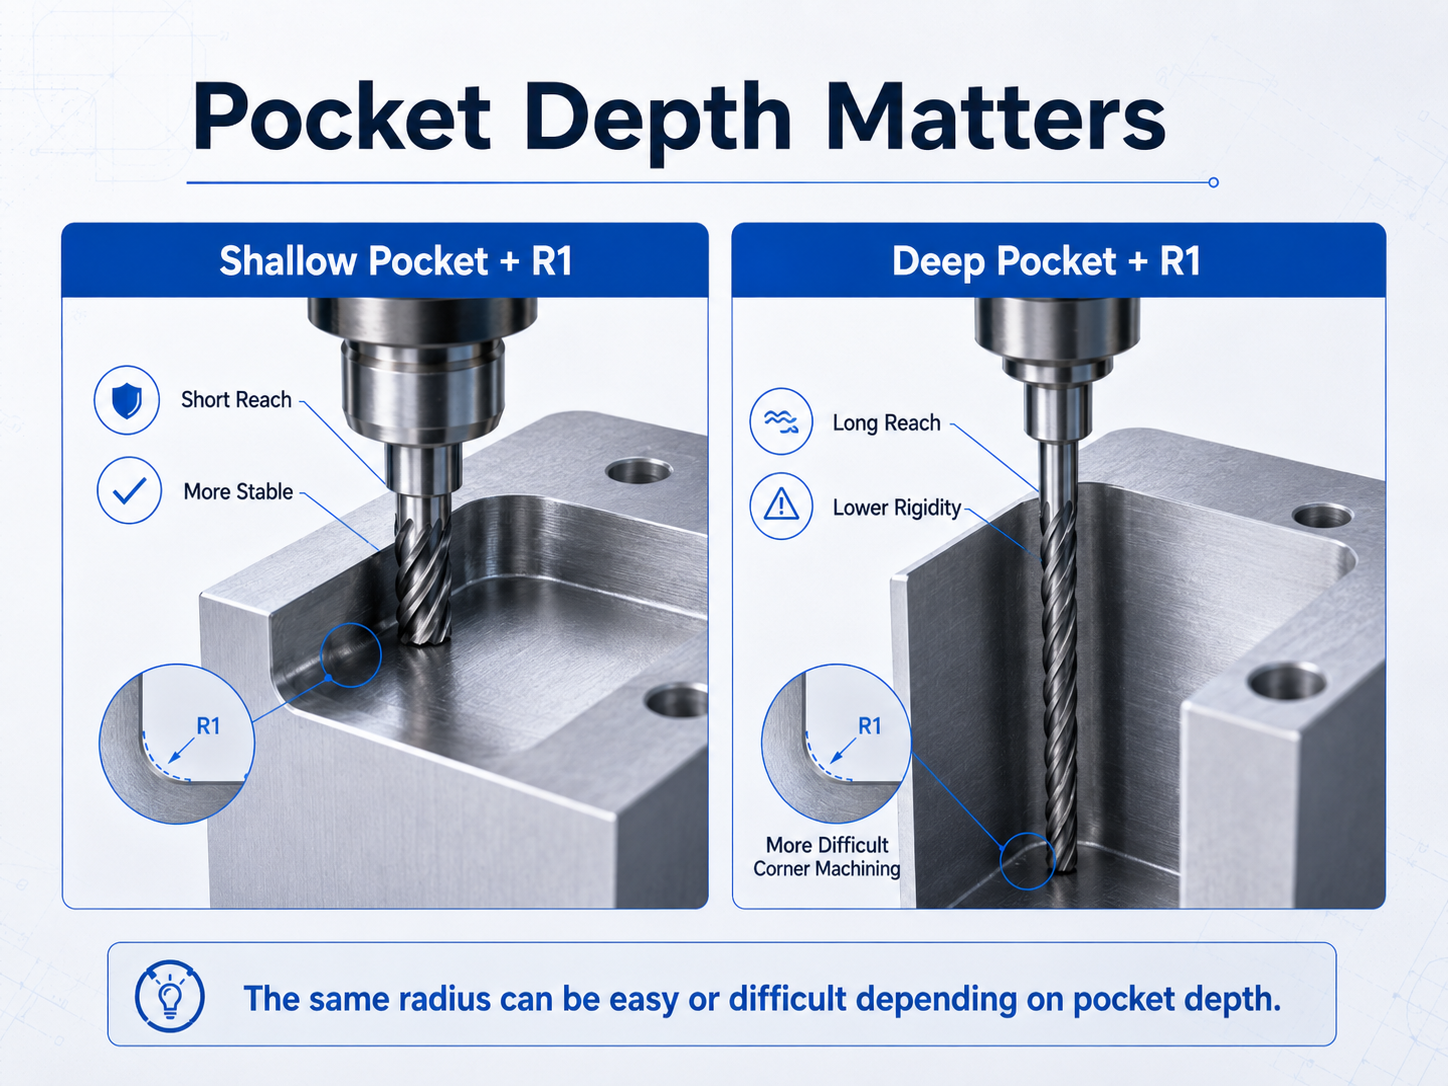
内部コーナー半径を評価する際には、ポケットの深さが極めて重要です。
どちらもR1のコーナーを要する2つの部品を考えてみましょう。
カッターは短い距離まで到達すればよい。
工具は比較的剛性を保つことができる。
加工は比較的容易である可能性がある。
同じ小型カッターが部品内部へはるかに深く入り込まなければならない。
これにより、いくつかの問題が生じる可能性がある:
半径は依然としてR1である。
必要な工具の到達距離が異なります。
そのため、内径のRは単独で評価してはなりません。
より適切な質問は次のとおりです:
角の深さはどの程度か、そしてそこまで届くにはどのような切削工具が必要か?
| 設計条件 | 切削工具の選定 | 加工への影響 | コストリスク |
|---|---|---|---|
| 大きな内径R | より大きな切削工具を用いる自由度が高まります | 通常、加工が容易で安定性も高い | 追加加工のリスクが低い |
| 内側の曲率半径が小さい | より小型のエンドミルで加工できる可能性がある | 追加のパス加工や角部のクリアリングが必要になる場合がある | 加工時間が延長されるリスクが高い |
| 非常に鋭い内角 | 標準的なエンドミル加工では不十分な場合がある | プラングカット、放電加工(EDM)、または設計変更を要する場合がある | 追加工程が必要になるリスクが高い |
これらは一般的な機械加工の傾向である。
実際の加工結果は、部品の形状、材質、公差、数量、工作機械、および工具によって異なります。
非常に鋭い内角は、標準的なエンドミル加工では実現が困難な場合があります。
いくつかの対応策が考えられます。
該当部位に工具が到達可能な場合、製造業者は残った角部の材料を除去するためにより小さなカッターを用いることがあります。
これはしばしば最もシンプルな解決策です。
ただし、カッターには十分な剛性と加工長さ(リーチ)が必要です。
プラングミリングとは、カッターが主に軸方向(材料に向かって下方)に移動する加工方法です。
一部の角部形状に対しては、この方法により通常のサイドカッティング工具経路では到達が困難な部分の材料を除去できます。
当社の工場では、特定の内角部の荒取りにプラングミリングを採用しています。
適した部品の場合、直接放電加工(EDM)へ移行するよりも高速になることがあります。
ただし、プラングミリングはすべての角部に適しているわけではありません。
まず、部品の形状と工具の進入可能性を確認する必要があります。
ワイヤー放電加工(Wire EDM)は、電気を帯びたワイヤーを用いて導電性材料を除去する加工法です。
貫通形状において鋭い角部が要求される場合に有効です。
当社の工場では、非常に鋭い内角をもつ貫通形状について、ワイヤー放電加工の適用を検討することがあります。
ワイヤーがその形状を通過できる必要があります。
シンカー放電加工では、形状を付けた電極を用いて導電性材料を除去します。
フライス cutter では容易に加工できない部位にも到達できます。
当社工場では、シンカー放電加工を用いて盲孔内の鋭角部を仕上げることがあります。
この工程は当社の生産環境において時間がかかり、コスト増加につながる場合があります。
そのため、大量生産部品については、シンカー放電加工を採用する前に、他の機械加工方法を検討することが一般的です。
これは当社の工場における経験則であり、業界全体で適用されるルールではありません。
大きな内部ポケットを有する機械加工済みハウジングを例に考えてみましょう。
ポケットの大部分は、比較的大きな工具で加工できます。
ただし、図面にはR1の角部仕様が指定されています。
当社の工場では、R1の角部はØ2 mmのエンドミルで仕上げ加工することがあります。
この加工工程には以下が含まれる場合があります:
ここで、R1の角部が組立や機能上必須でない場合を想定します。
設計者が角部の半径を大きくすれば、製造側は加工工程のより多くの部分で大きなエンドミルを用いることができるようになります。
これにより、小径工具専用の別工程を削減できる可能性があります。
コストメリットは、単に半径を大きくしただけでは得られません。
これは、よりシンプルな金型および機械加工戦略に由来します。
実際のコスト削減効果は、部品全体を対象として評価する必要があります。
その角に重要な機能要件がない場合、半径を大きくすることを検討してください。
半径を大きくすると、製造者はより大型で剛性の高い切削工具を自由に選択できるようになります。
これは特に深く掘られたポケット形状において有効です。
図面では、小さな半径は些細なディテールのように見えるかもしれません。
しかし量産時には、この形状が要求する最小の切削工具のサイズを決定づける要因となります。
小さな曲率半径を指定する前に、その必要性が以下のいずれかに起因するかどうかを確認してください:
明確な機能がない場合、より大きな曲率半径のほうが製造しやすくなります。
R0.5、R1、R2、R3については、単に半径の数値だけで評価しないでください。
併せて確認すべき項目:
浅いポケット内であれば、小さな曲率半径でも加工が容易な場合があります。
同じ曲率半径でも、深いポケット内でははるかに困難になることがあります。
1つの部品に多数の異なる内角半径を用いると、使用する切削工具の種類が増えてしまいます。
機能上可能であれば、複数の場所で同じ半径を使用することで、金型やプログラムの簡素化が可能です。
場合によっては、正方形の部品をフライス加工されたポケットに収める必要があります。
設計者は、ポケットの角部を完全に鋭角にする必要があると考えるかもしれません。
一部のケースでは、角部のリリーフや「ドッグボーン」形状を設けることで、必要なクリアランスを確保できます。
これにより、製造者がより実用的なエンドミルを使用できるようになります。
小さな半径が必要な場合は、図面に明確に記載してください。
製造者は、その特徴を変更しないよう重点的に対応できます。
その他の機能上重要でない角部は、加工を容易にするために調整しても構いません。
これにより、DFMに関するコミュニケーションがより効果的になります。
小さな内角半径は、自動的にコストが高くなるわけではありません。
それが製造業者に加工方法の変更を余儀なくさせる場合、重要度が高まります。
最も大きなコストリスクが生じるのは、以下の設計要件があるときです:
コーナー半径に機能上の目的がない場合、半径を大きくすることで加工が容易になる可能性があります。
量産部品では、これにより製造工程が簡素化され、不要な切削作業が削減されます。
高める可能性があります。小さな半径では、より小径のエンドミルが必要になったり、コーナー清掃用の追加パスが必要になったり、あるいは別の加工方法を採用する必要が生じる場合があります。実際のコストへの影響は、部品全体の形状によって異なります。
標準的なエンドミルは円筒形です。この形状ゆえに、2つの内壁が交わる箇所には必然的に半径が残ります。
幾何学的な観点から見ると、R0.5はエンドミルの直径を約1 mm、R1は約2 mmに制限します。当社の工場では、これらの形状に対してØ1 mmおよびØ2 mmのエンドミルを一般的に使用しています。ただし、実際の工具選定は各部品ごとに確認する必要があります。
小半径加工には小型のエンドミルが必要です。また、深く掘り込まれたポケット加工では、工具の到達長さが長くなる必要があります。つまり、小型でかつ到達長さの長いエンドミルは剛性が低く、振動やたわみの影響を受けやすくなります。
必ずしもそうとは限りません。製造業者は、小型のエンドミルを用いる、プラングミリングを実施する、コーナーをリリーフする、ワイヤー放電加工(ワイヤーEDM)を用いる、シンカー放電加工(シンカーEDM)を用いるなど、さまざまな方法を選択できます。最適な加工方法は、対象の形状によって異なります。
Copyright © Dongguan BIE Hardware Co., Ltd - プライバシーポリシー
