
薄肉部はCNC加工の安定性を低下させる可能性がありますが、必ずしもすべての部品の精度を損なったり、コストを高めたりするわけではありません。問題が生じるのは、壁の剛性や支持が不十分で、切削力、振動、クランプ力、または材料切除時の応力再配分に耐えられない場合です。
CNC工作機械は正しくプログラムされたパスに従って動作していても、薄肉部自体が想定位置からずれてしまうことがあります。このため、所定の寸法を確保するには、追加の工程計画、複数回の切削工程、治具の見直し、あるいは検査の実施が必要になる場合があります。こうした対策——単なる肉厚の低減だけではなく——こそが、加工コスト増加の要因となります。
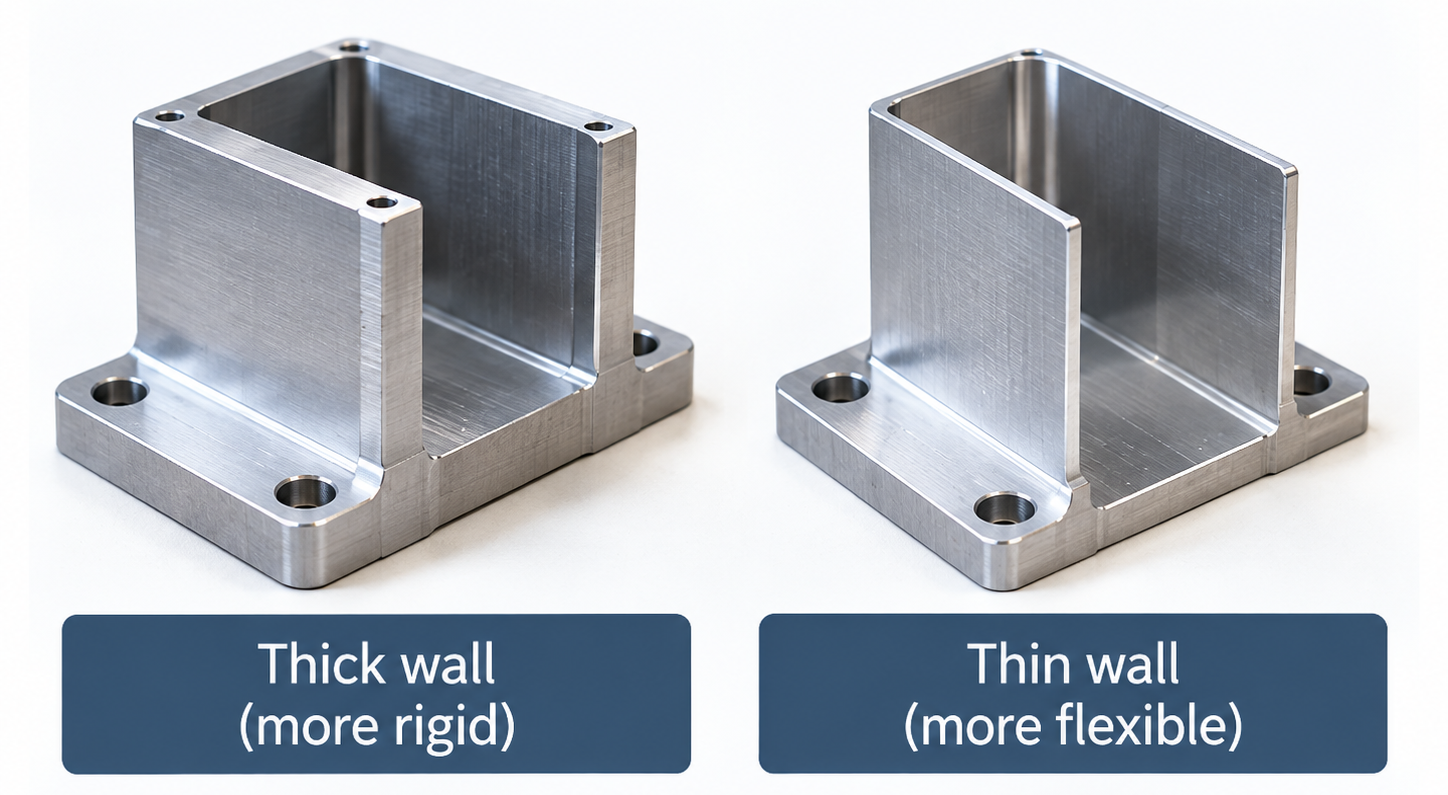
薄肉部とは、加工中に作用する力に対して比較的変形しやすい形状の特徴であり、一律に「〇〇mm以下」というような絶対的な肉厚で定義できるものではありません。
周囲の材料と接続された短い壁は、高さが高く、長さが長い、あるいは支持されていない壁に比べて、より薄い厚みでも安定性を保てる場合があります。材質、形状、公差、工具のアクセス性、クランプ方法、および製作数量によって、結果は変化します。
最小壁厚の値は設計の初期段階でのフィルタリングに役立ちますが、あらゆる状況で通用する保証ではありません。製造可能性を確認するには、最終的な図面全体を再度検討する必要があります。
薄肉壁は、加工中に動いたり変形したりすることで精度に影響を及ぼします。主な要因は、切削力によるたわみ、振動、および材料除去後の歪みです。
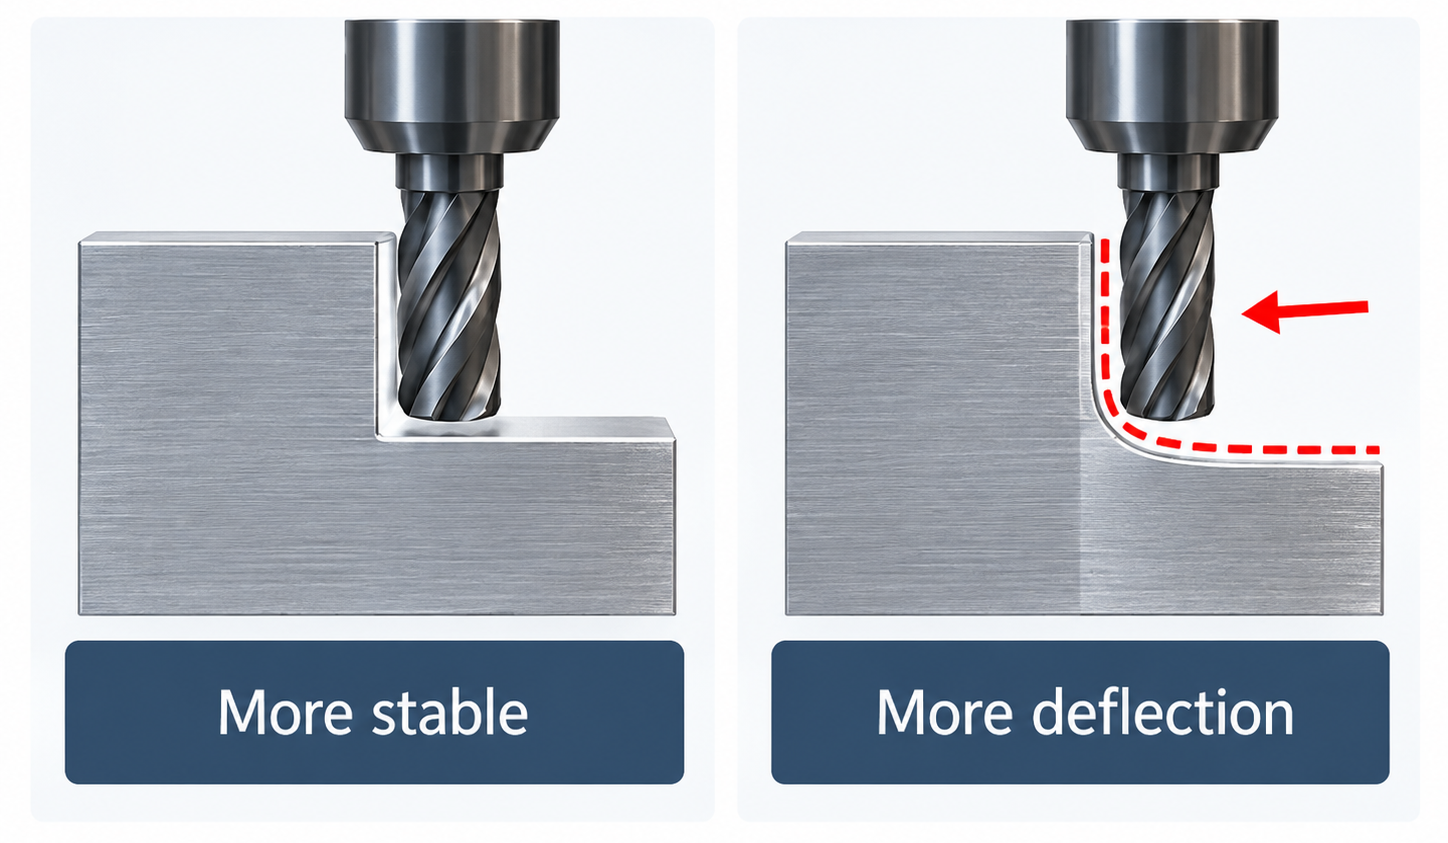
切削工具は材料を除去する際に力を加えます。実体部分は、薄く支持されていない壁に比べて、この力に対して通常より強く抵抗します。
壁面が切削工具から離れる場合、実際に除去される材料量はプログラムされた量と異なる可能性があります。切削工具が通過した後に壁面が反発(スプリングバック)する場合があります。これにより、板厚のばらつき、テーパー、または輪郭誤差が生じることがあります。
薄肉壁のフライス加工に関する研究では、切削力による弾性変形が寸法誤差の重要な原因であることが明らかになっています。このため、工作機械自体は正確な位置に配置されていても、柔軟性のある被削材はプログラムが想定している位置と完全に一致しないことがあります。
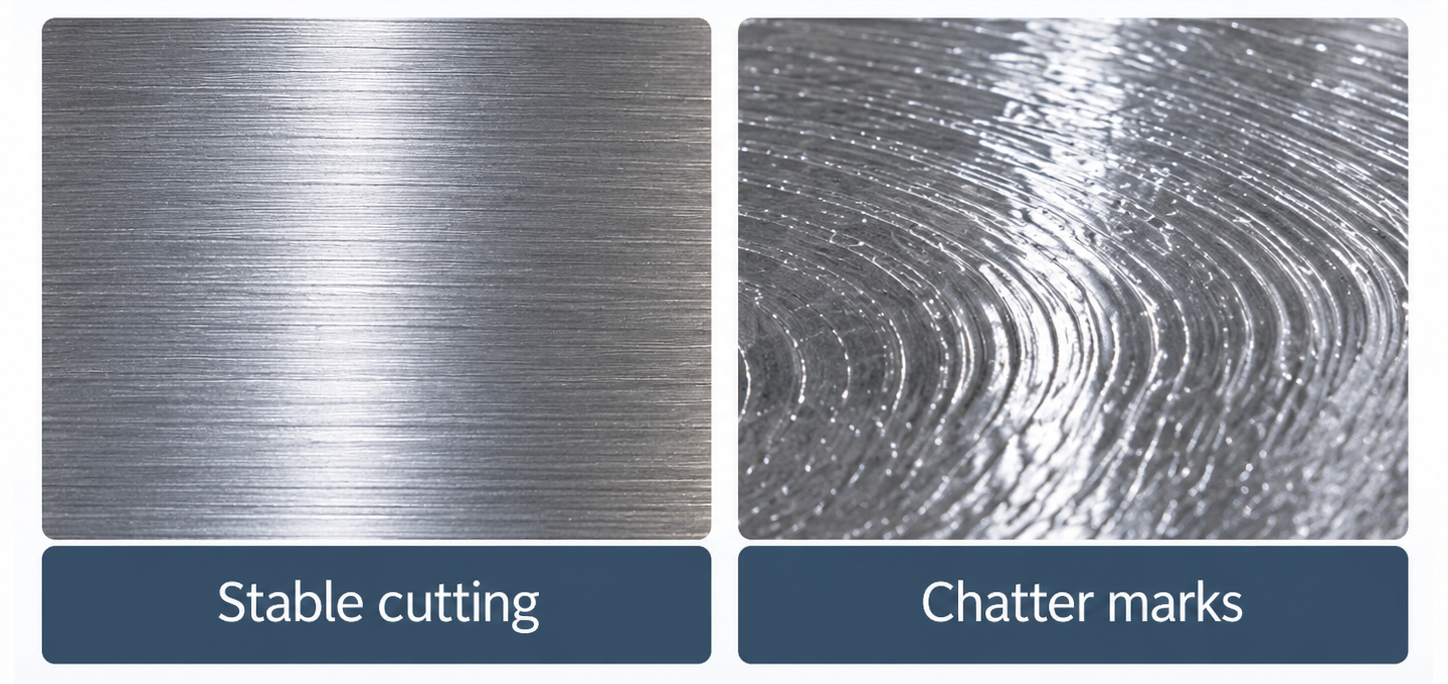
柔軟な壁面は、切削刃が繰り返し接触することで振動を起こすことがあります。このような振動は一般に「チャタリング」と呼ばれます。
チャタリングは目に見える表面痕を残すだけでなく、工具と被削材との接触状態を不安定にします。その結果、寸法精度および表面粗さの両方に影響を及ぼす可能性があります。その発生リスクは壁面の形状、材料、支持方法、工具、および加工条件によって異なります。すべての薄肉壁で必ずチャタリングが発生するとは限りません。
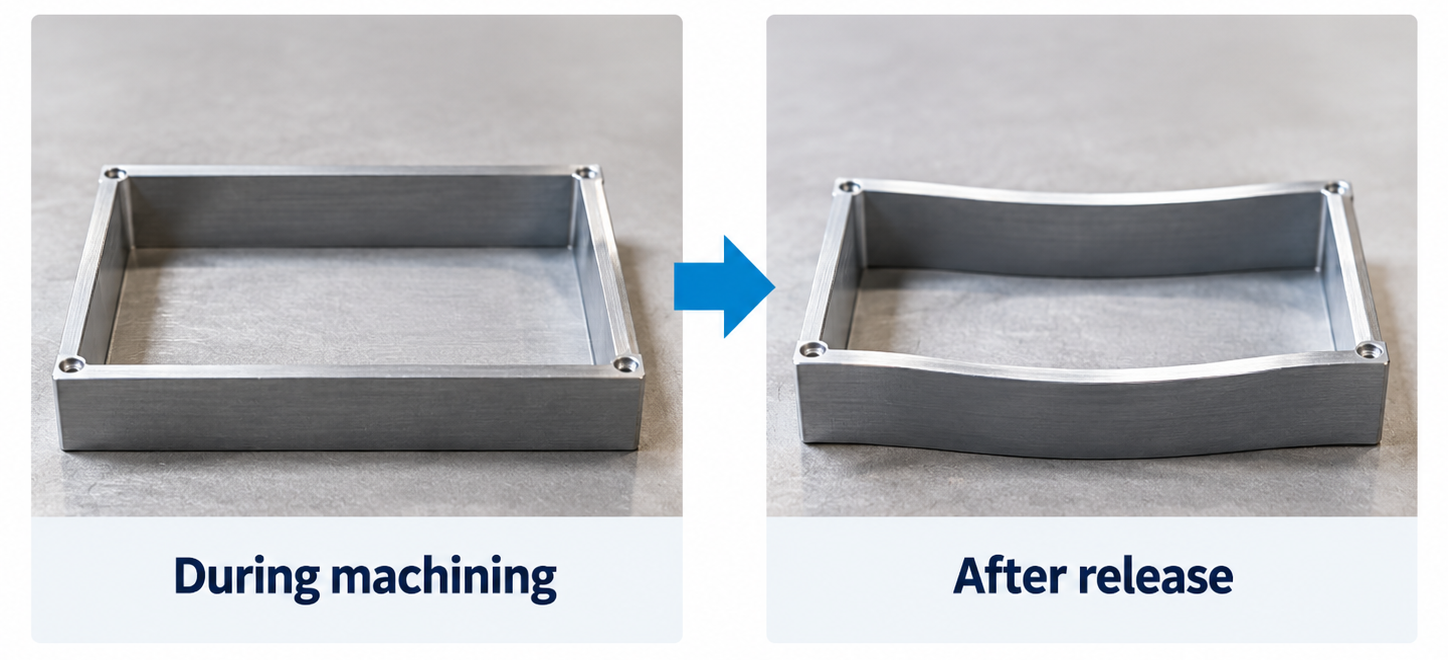
原材料には、以前の製造工程で生じた残留応力が残っている場合があります。大量の材料を削り取ると、この残留応力のバランスが崩れることがあります。
残った薄肉構造は、加工中または治具から外された後に形状変化を起こすことがあります。これは、切削工具による一時的な弾性変形とは異なります。薄肉部品に関する研究では、材料の削り取りと残留応力の再配分が、加工歪みの一因となることが示されています。
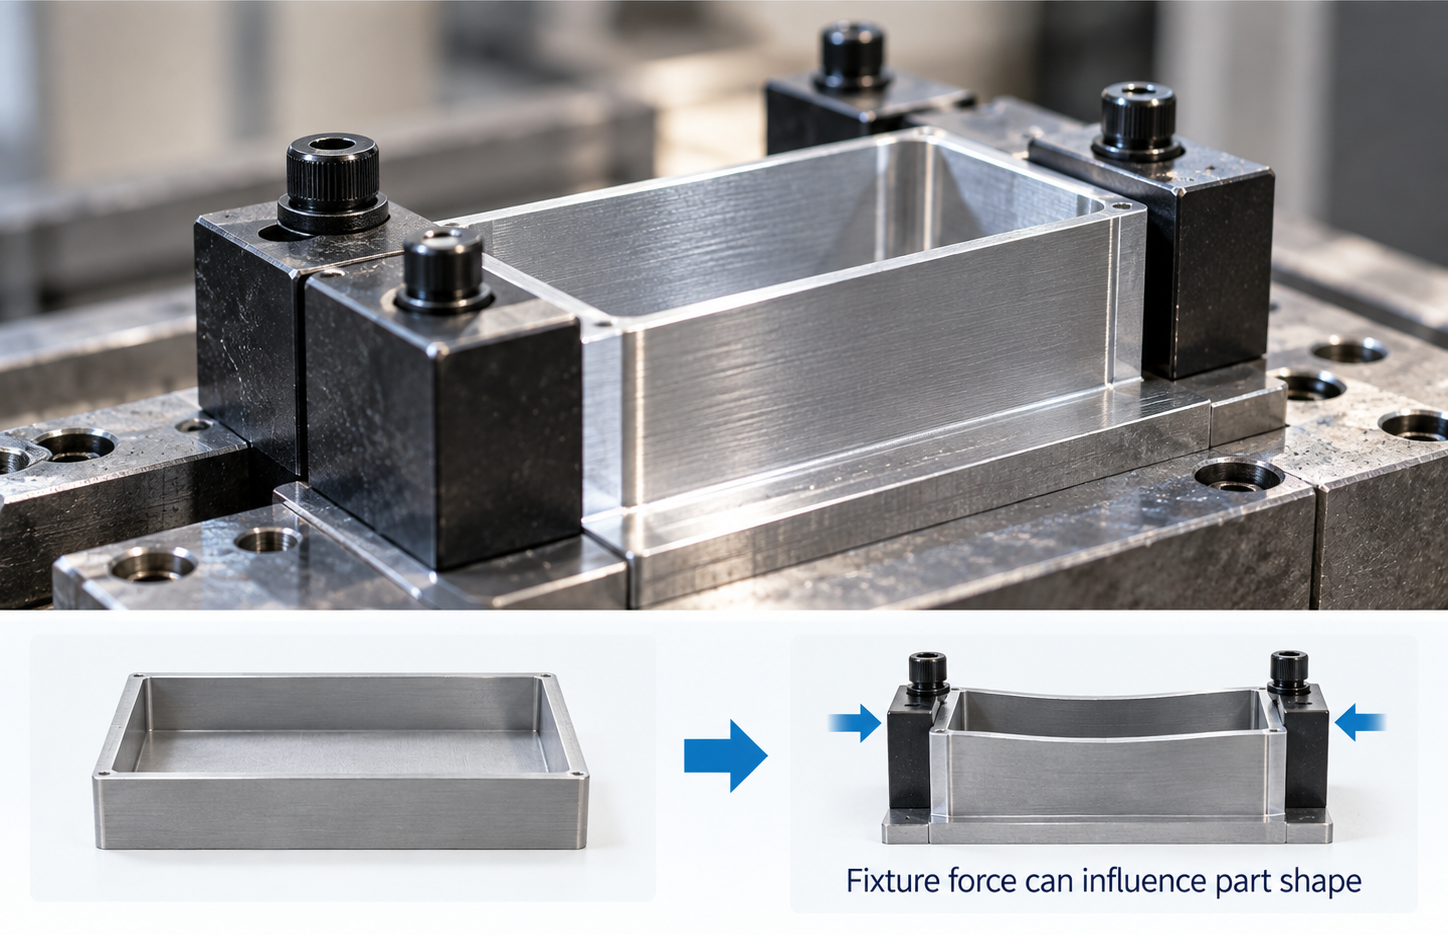
治具はワークピースを確実に保持する必要があります。しかし、柔軟な壁面は締付け力に対して敏感であることがあります。
治具が一時的に部品の形状を変化させた場合、締付け力を解除した後に部品が再び動き出すことがあります。この現象が問題となるかどうかは、部品の形状、治具の構造、図面仕様などによって異なります。すべての薄肉部品において必ず発生する問題と見なすべきではありません。
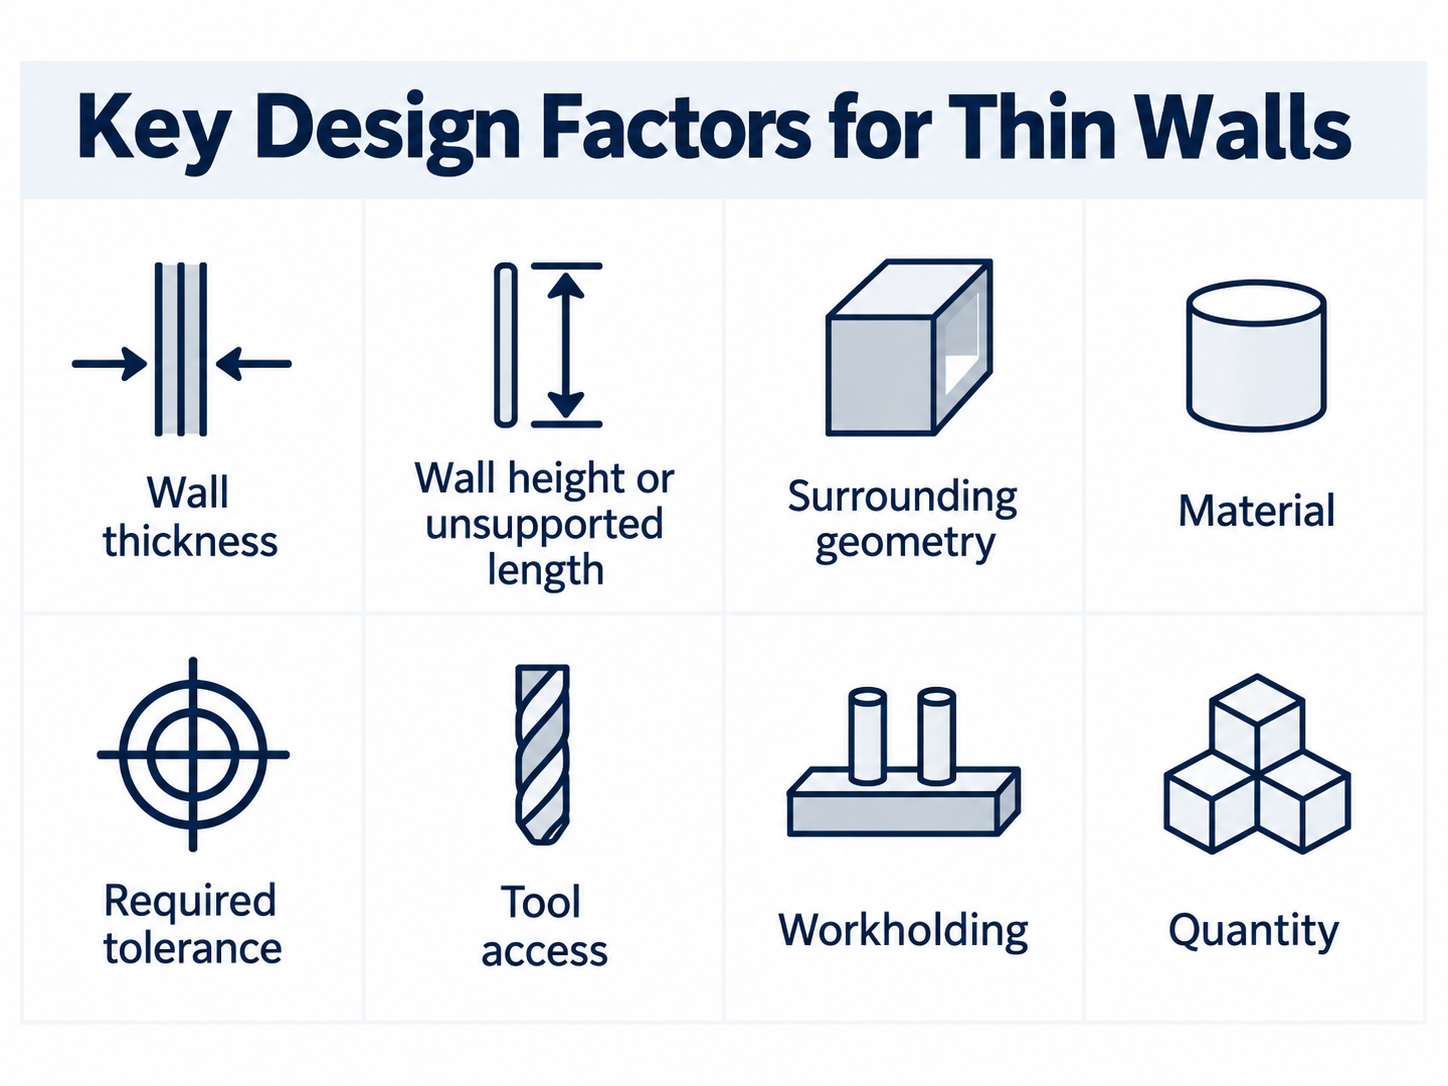
壁厚は単独で検討してはいけません。実用的なDFMレビューでは、支持状態、長さ、材料、公差、加工アクセス性も併せて検討します。
|
設計要素 |
なぜ重要なのか |
|
壁厚 |
薄い断面ほど、曲げに対する剛性が低くなります。 |
|
壁の高さ(または支持されていない長さ) |
支持されていない長い突起は、短く支持されたものに比べて変形しやすくなります。 |
|
周囲の形状 |
リブ、角部、接続された面などは、支持力を高めます。 |
|
材質 |
材料と形状の組み合わせによって、切削力やクランプ力への応答が異なります。 |
|
要求公差 |
物理的には切削可能な壁でも、厳密な公差を満たすための保持が困難な場合があります。 |
|
ツールアクセス |
深く入り込んだ部分や制限された領域内の壁は、剛性のある治具でアクセスしにくくなることがあります。 |
|
治具固定 |
部品は、許容できない変形を生じさせずに確実に保持する必要があります。 |
|
数量 |
少量生産では管理可能な方法でも、大量生産では実用的でない場合があります。 |
薄肉形状が加工工程や製造リスクを変化させる場合にのみ、コストが増加します。単に肉厚が薄いという理由だけでコストが上昇することはありません。
剛性のある形状であれば、材料を効率よく除去できます。一方、柔軟性のある形状では、より慎重な材料除去や追加の仕上げ工程が必要になることがあります。
加工時間はCNC加工コストの主要な要因です。また、業界のDFM(製造向け設計)ガイドラインでは、薄肉形状の加工が困難な場合、特別な工具、より厳格な品質管理、および追加の工程がコスト増加要因となり得ると指摘しています。
材料を除去する順序によって、壁部周辺に残る支持量が変わります。薄肉部品は、従来の実体部品と比較して、より詳細な工程計画を必要とする場合があります。
一般的な記事から正しい手順を選択することはできません。図面、材料、機械、治具および取り付け治具に依存します。
形状によっては、異なる治具や追加のサポートが必要になる場合があります。これにより、セットアップやエンジニアリング作業が増える可能性があります。
当社が長尺で薄肉のチューブを加工した経験から、サポートの検討が非常に重要であることが明らかになっています。サポートが不十分な場合、チューブがワークホルダー上でずれたり、加工中に変形したりするおそれがあります。このリスクは、形状全体およびセットアップ状況に左右されるため、肉厚のみに基づいて判断するのではなく、図面全体から評価する必要があります。
可動性のある特徴部品には、追加の寸法検査が必要となる場合があります。また、その特徴部品が安定して保持されない場合、再加工や不合格のリスクが高まる可能性があります。
実際の生産データがなければ、固定費用の増加率、不良率、またはサイクルタイムの増加率を一概に示すことはできません。
|
図面の条件 |
適切な対応 |
|
壁は十分に支持されており、要求仕様は現実的である |
通常の工程レビューを継続してください。 |
|
壁が薄く、長く、または公差が厳しいが、それでも製造可能である可能性がある |
詳細なDFM(製造性評価)および生産性レビューを実施してください。 |
|
壁が図面要件を満たすのに十分な安定性を保てない可能性が高い |
設計変更または他の製造工程への変更を推奨します。 |
|
信頼性のある量産体制を確立できない |
現状の設計通りの部品は受入れません。 |
当社の技術レビューは、お客様から提供された完成図面全体をもとに開始します。壁厚に加え、非支持長さ、周辺形状、材料、公差、工具のアクセス性、治具による固定方法、および発注数量を総合的に評価します。この図面に基づくアプローチにより、量産開始前に実際の製造リスクを特定することが可能です。
当社の製造経験に基づき、0.5 mm未満の壁厚は、特に慎重な実現可能性評価を要します。この数値は、汎用的な機械加工限界ではありません。たとえ公称壁厚が同一であっても、短く十分に支持された形状と、長く支持のない形状では、その挙動が大きく異なることがあります。
細長い薄肉チューブは、機械加工中に安定性を保つために十分な支持が必要です。そのため、当社では生産実現可能性評価の一環として、支持状態および治具による保持リスクを評価します。特に、形状自体が剛性を十分に確保できない場合に重点的に検討します。
量産または反復生産の場合、単に「実現可能」であるというだけでは不十分です。所定の数量にわたって寸法精度を一貫して維持できるプロセス能力が求められます。図面に許容しがたい製造リスクが認められる場合には、生産開始前に問題点を明確に特定し、無理のない生産約束をするのではなく、実用的かつ現実的な設計変更または工程改善を提案いたします。
製品の機能が許す限り、壁厚を増加させることは、多くの場合、最も直接的なDFM(製造性向上)改善策です。最終的な推奨事項は、完成図面および機能要件全体に基づいて判断されます。
機能が許す限り、壁厚をできるだけ大きく保つ
製品の機能上必要な以上に壁厚を小さくしないでください。厚みを増すことで剛性が向上し、成形・加工も容易になる場合があります。
支持された短い壁は、一般に、支持されていない長い壁よりも安定性が高いです。設計が許す場合は、壁の高さまたは長さを縮小するか、あるいは壁を他の支持構造に接続してください。
リブ、ガセット、または隣接する面などの補強要素により、剛性が向上することがあります。ただし、それらの形状や配置については、図面に基づくDFMレビューが必要です。
壁自体は物理的に機械加工可能でも、不必要なほど厳密な公差を要求すると、経済的な量産が困難になることがあります。
機能上重要な寸法を特定してください。非重要機能については、実用的な要件に基づいて定めます。
壁厚のみでは成形可能性を判断できません。製造業者には、完全な形状、材料、公差、数量、および機能要件のすべてが必要です。
極めて薄い形状の場合、実材から切削加工する方法が必ずしも最も実用的な量産手法とは限りません。
プラスチック部品に適した場合は、 インジェクション成形 の採用が検討されます。金属部品に適した場合は、 圧力鋳造 の採用が検討されます。ただし、これらの選択肢は自動的に「 CNC加工 」の代替手段ではありません。形状、材料、数量、金型投資額、最終的な仕様要件などを総合的に検討したうえで製造方法を選定する必要があります。
薄肉形状は、CNC加工において、残存構造が所定の加工および公差を満たすのに十分な剛性や支持性を有していない場合に影響を及ぼします。
切断力によって壁が移動することがあります。振動によって表面に影響が出ることがあります。クランプや残留応力の再配分によって最終形状が変化することもあります。こうした影響を制御するには、追加の工程計画、加工、治具設計、または検査が必要になる場合があり、コスト増につながることがあります。
適切な問いは単に「この壁は薄すぎますか?」ではありません。
より実用的な問いは次のとおりです:
完成品の全体形状が、所定の数量において図面仕様を満たすのに十分な安定性を保てるでしょうか?
その回答を得るには、図面に基づくDFM(製造性評価)レビューが必要です。
いいえ。精度に影響が出るのは、壁が移動・振動・変形して、要求される寸法や表面粗さに干渉するほどになった場合です。支持がしっかりしており、実用的な公差が設定された短い壁であれば、十分に加工可能です。
いいえ。コストが増加するのは、その特徴部品に対して追加の工程計画、加工パス数の増加、治具の工夫、検査の強化、あるいはリスク管理が必要となる場合のみです。
最小壁厚には普遍的な基準はありません。実用上の限界は、材料、壁の高さ、支持されていない長さ、形状、公差、加工へのアクセス性、および工場の製造能力に依存します。
当社の製造経験に基づき、壁厚が0.5 mm未満の部品については、特に慎重な製造可能性検討が必要です。これは経験則に基づく初期スクリーニングの目安であり、業界共通の絶対的な限界値でも、すべての形状に対して保証されるものでもありません。
細長い薄肉パイプは、機械加工中に十分な支持が必要です。当社の生産経験では、支持が不十分だと、治具内でのパイプの動きや変形を引き起こす可能性があります。実際のリスクは、図面全体および予定される加工セットアップから総合的に評価する必要があります。
はい。試作や小ロット生産で実用可能な工程は、量産規模が拡大した際にも寸法のばらつきを抑えられる必要があります。当社では、生産の実現可能性を判断するにあたり、部品の形状・材質・公差・治具による固定方法・検査要件に加え、生産数量も総合的に評価します。
場合によります。プラスチック製部品であれば射出成形が適している可能性があり、金属製部品であればダイカストが適している可能性があります。最終的な選択は、部品の形状・材質・生産数量・金型投資額および最終用途における要件によって決まります。
ご使用予定の材料仕様、公差要件、発注数量を含む、完成済みの図面をご提出ください。 当社のエンジニアチームが、薄肉部品の形状を評価し、主な製造リスクを特定したうえで、見積もりおよび生産計画立案前に実用的なDFM(製造性向上)に関するフィードバックを提供いたします。
Copyright © Dongguan BIE Hardware Co., Ltd - プライバシーポリシー
