
Il raggio di raccordo interno può influenzare il costo di lavorazione, poiché limita le dimensioni della fresa in grado di raggiungere l’angolo.
Un raggio più piccolo richiede generalmente una fresa più piccola. Le frese di piccole dimensioni sono meno rigide, soprattutto quando devono penetrare in profondità all’interno di una tazza. Ciò può rendere la lavorazione più lenta e più difficile. Il produttore potrebbe inoltre necessitare di passaggi di finitura aggiuntivi o di utensili supplementari per sgrossare l’angolo.
Tuttavia, un raggio piccolo non rende automaticamente un pezzo costoso.
L’effettivo impatto sui costi dipende dalla profondità della tazza, dal materiale, dalle dimensioni della fresa, dalla lunghezza di lavoro dell’utensile, dalle tolleranze e dal metodo di lavorazione.
Un raggio di raccordo interno è l’angolo arrotondato in cui due pareti verticali si incontrano all’interno di una tazza o di una cavità.
Ad esempio:
Un raggio più piccolo genera un angolo interno più appuntito.
Questo articolo tratta esclusivamente il raggio tra due pareti verticali. Non si riferisce al raggio tra la parete di una tasca e il suo fondo.
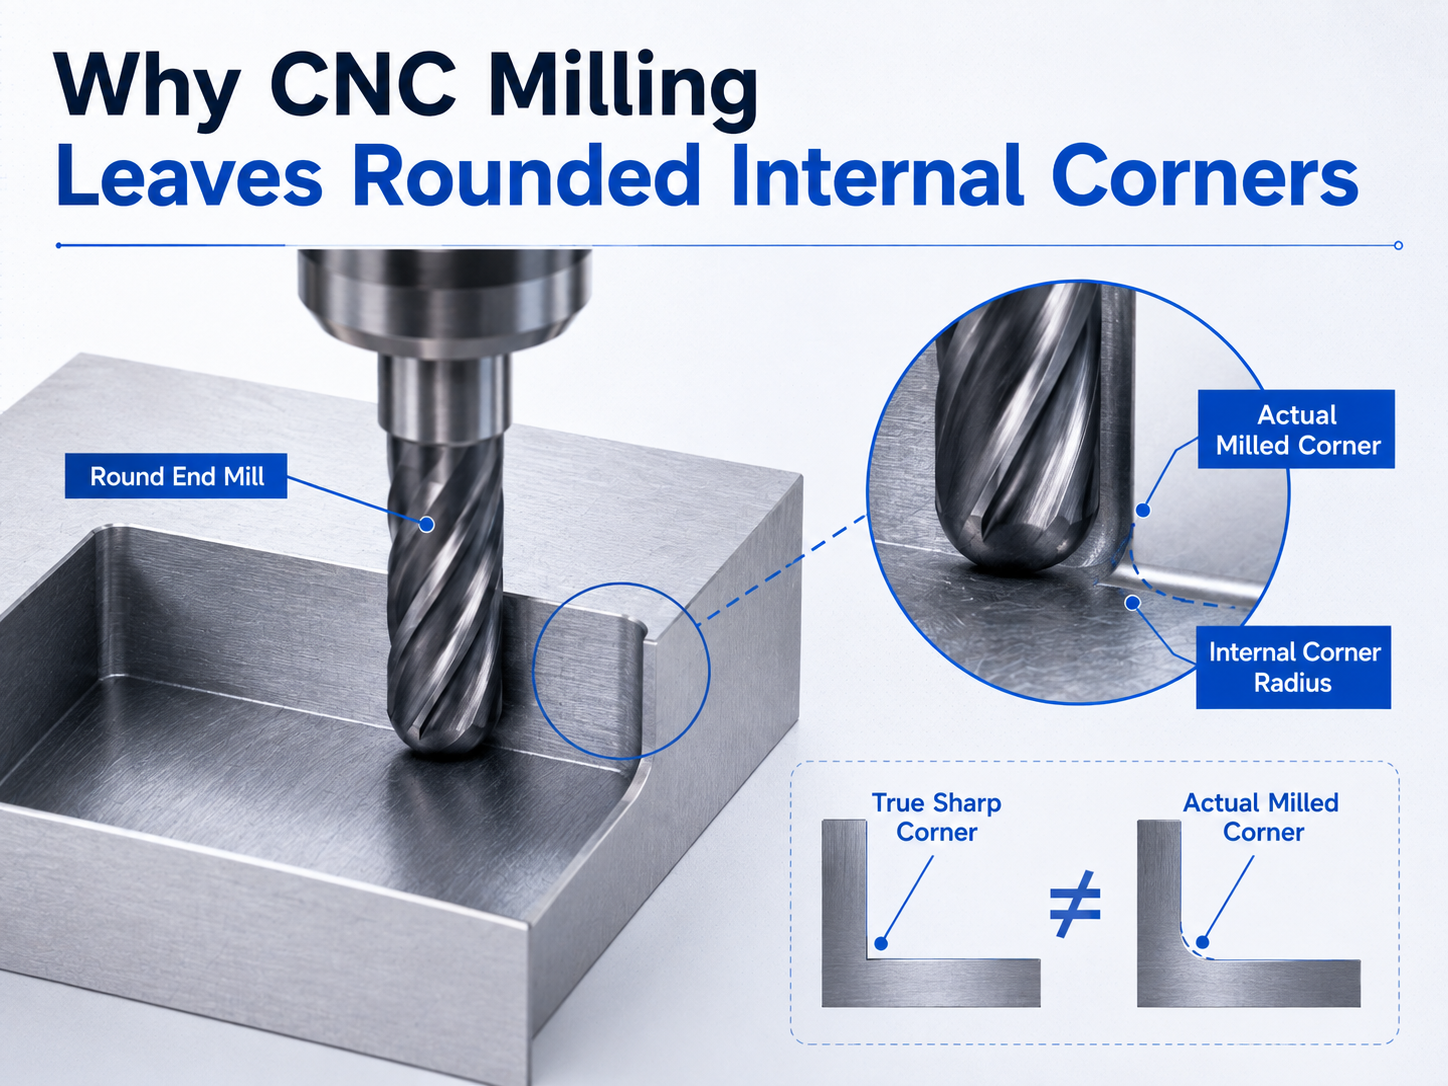
Una fresa frontale CNC standard è rotonda.
Quando l'utensile avanza lungo due pareti all'interno di una tasca, la sua forma rotonda lascia naturalmente un raggio nell'angolo.
Ad esempio, una fresa da 6 mm ha un raggio di taglio di 3 mm.
L'utensile non può raggiungere esattamente il punto a raggio zero di un angolo interno acuto di 90 gradi.
Questa è una limitazione geometrica della fresatura normale. Non è causata da scarsa accuratezza della macchina.
Se un progetto richiede uno spigolo interno molto accentuato, potrebbe essere necessario un altro metodo di lavorazione o una modifica del progetto.
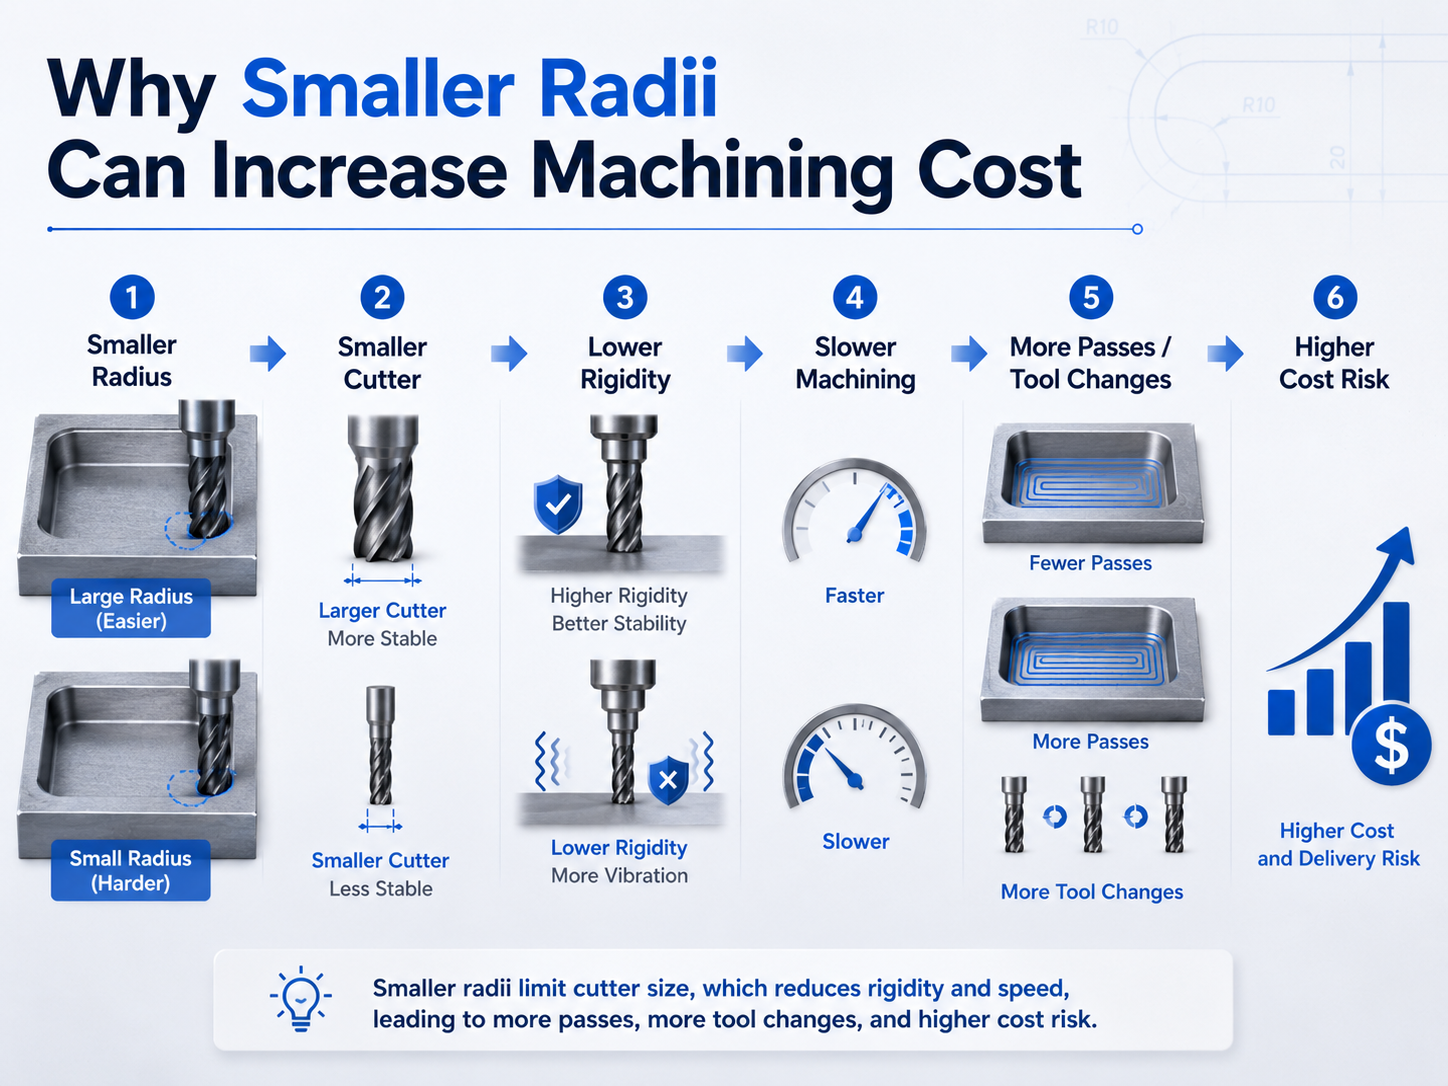
La relazione fondamentale è semplice:
Raggio più piccolo → fresa più piccola → minore rigidità → lavorazione più lenta o più accurata → più passaggi o utensili aggiuntivi → tempo di ciclo più lungo → costo potenzialmente maggiore
Questa non è una regola fissa per ogni componente.
Uno spigolo R1 poco profondo potrebbe essere facile da lavorare.
Uno spigolo R1 profondo potrebbe richiedere una configurazione utensile molto più complessa.
L’intera geometria deve essere esaminata.
Un utensile da taglio deve essere sufficientemente piccolo da poter entrare nell'angolo richiesto.
Dal punto di vista geometrico:
| Raggio degli angoli interni | Diametro massimo approssimativo dell'utensile da taglio |
|---|---|
| R0,5 mm | ø1 mm |
| R1 mm | ø2 mm |
| R2 mm | ø4 mm |
| R3 mm | ø6 mm |
Questi numeri descrivono il limite geometrico.
Non sono raccomandazioni universali per la scelta della fresa.
Un produttore può scegliere una fresa più piccola in base alla profondità della tasca, al materiale, alla finitura superficiale e al percorso utensile.
Nel nostro laboratorio, i diametri comuni delle frese da fresatura includono:
La dimensione finale della fresa dipende dalle dimensioni e dalla geometria del pezzo.
Per raggi interni piccoli, la nostra prassi corrente in laboratorio prevede:
Questi sono esempi provenienti dalla nostra fabbrica.
Non devono essere considerati standard validi per l’intero settore.
La rigidità dell’utensile descrive quanto bene una fresa resiste alla flessione e alle vibrazioni durante la lavorazione.
Una fresa più grande e più corta è generalmente più rigida rispetto a una fresa più piccola con un’asta più lunga.
Ciò diventa importante quando un raggio interno ridotto si trova in profondità all’interno di una tasca.
Il produttore potrebbe dover utilizzare una fresa più piccola ed estenderla maggiormente rispetto al portautensile.
Tale configurazione è meno stabile.
Potrebbe risultare più sensibile a:
Questo è uno dei motivi per cui le tasche profonde con raggi di curvatura piccoli possono essere difficili da lavorare.
La deviazione dell'utensile indica che la fresa si piega leggermente sotto la forza di taglio.
La fresa potrebbe tornare alla sua forma originale dopo il taglio. Tuttavia, questo spostamento temporaneo può influenzare la precisione della lavorazione.
La deviazione assume maggiore importanza quando la fresa è:
Se la fresa subisce una deviazione eccessiva, il produttore potrebbe dover ridurre il carico di taglio.
Questo può rendere il processo di lavorazione più lento.
La velocità di avanzamento e la profondità di taglio esatte dipendono dalla macchina, dall’utensile, dal materiale e dalla geometria del pezzo.
Devono essere verificate per ogni singolo pezzo.
Un produttore di solito non utilizza un utensile molto piccolo per lavorare interamente una tasca di grandi dimensioni.
Un processo più efficiente è spesso il seguente:
Questo è spesso chiamato sgrossatura degli angoli o lavorazione residua .
Il raggio ridotto può quindi aggiungere uno strumento supplementare e un’ulteriore operazione di lavorazione.
Nel nostro laboratorio, i raggi interni ridotti richiedono spesso diversi utensili.
Un utensile più grande lavora innanzitutto la maggior parte della tasca.
Un utensile più piccolo rimuove quindi il materiale residuo negli angoli.
Questa operazione supplementare di sgrossatura degli angoli può aumentare il tempo di lavorazione.
Un utensile piccolo asporta meno materiale in una singola passata rispetto a un utensile grande.
Potrebbe inoltre richiedere condizioni di taglio più accurate.
Il tempo di lavorazione può aumentare a causa di:
Ciò non significa che ogni piccolo raggio comporti un aumento significativo del tempo di lavorazione.
L’effetto dipende dall’intero pezzo.
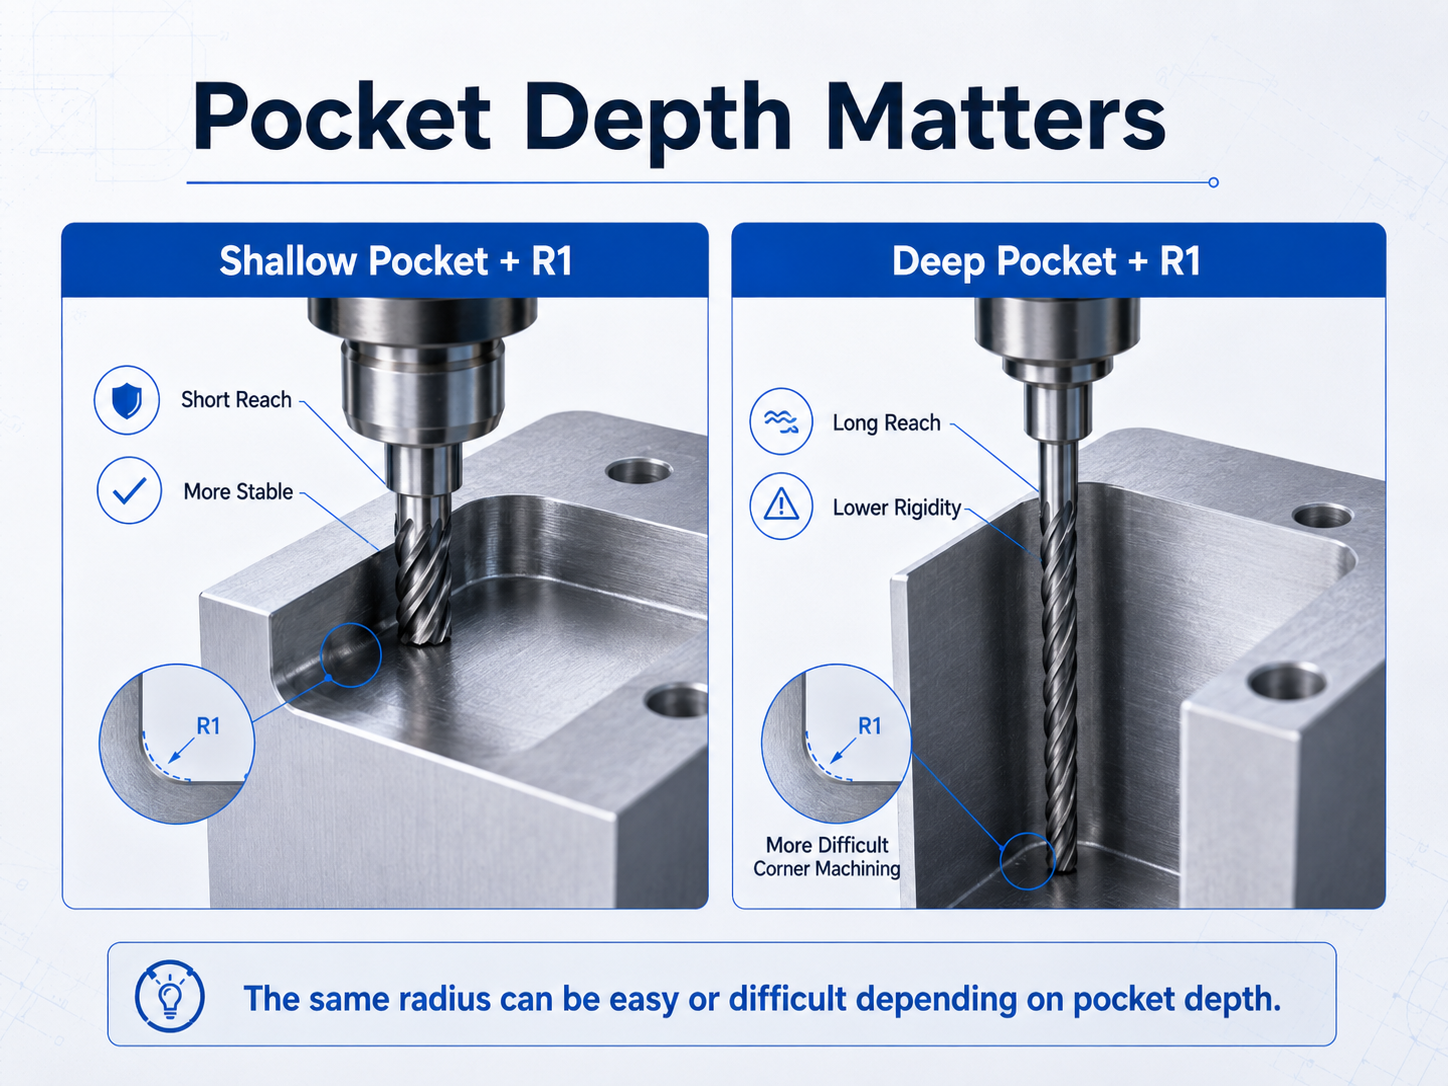
La profondità della tasca è molto importante nella valutazione del raggio di raccordo interno.
Si considerino due pezzi che richiedono entrambi un raggio R1.
L’utensile deve percorrere solo una breve distanza.
L’utensile può mantenere una rigidità relativamente elevata.
La lavorazione potrebbe essere semplice.
Lo stesso utensile piccolo deve penetrare molto più in profondità nel pezzo.
Ciò può causare diversi problemi:
Il raggio rimane comunque R1.
La differenza è la portata richiesta dell'utensile.
Questo è il motivo per cui un raggio interno non dovrebbe essere valutato autonomamente.
Una domanda migliore è:
Quanto è profondo l'angolo e quale utensile è necessario per raggiungerlo?
| Condizione di progetto | Selezione dell'utensile | Effetto sulla lavorazione | Rischio di costo |
|---|---|---|---|
| Raggio interno maggiore | Maggiore libertà di utilizzare un utensile più grande | Lavorazione di solito più semplice e più stabile | Rischio inferiore di operazioni aggiuntive |
| Raggio interno più piccolo | Potrebbe richiedere una fresa più piccola | Potrebbe essere necessario effettuare passaggi aggiuntivi e sgombrare gli angoli | Rischio maggiore di aumento del tempo di lavorazione |
| Angolo interno molto appuntito | La fresatura frontale standard potrebbe non essere sufficiente | Potrebbe richiedere taglio a immersione, EDM o modifiche progettuali | Rischio maggiore di processi aggiuntivi |
Queste sono tendenze generali nella lavorazione.
Il risultato effettivo dipende dalla geometria del pezzo, dal materiale, dalle tolleranze, dalla quantità, dalla macchina e dagli utensili.
Un angolo interno molto acuto potrebbe non essere realizzabile con la fresatura frontale standard.
Esistono diverse possibili soluzioni.
Se la caratteristica è accessibile, il produttore può impiegare un utensile più piccolo per rimuovere il materiale residuo nell'angolo.
Questa è spesso la soluzione più semplice.
Tuttavia, l'utensile deve comunque garantire sufficiente rigidità e lunghezza di lavoro.
La fresatura a tuffo prevede che l'utensile si muova principalmente nella direzione assiale, ossia verso il basso nel materiale.
Per alcune caratteristiche angolari, questo metodo può rimuovere materiale difficile da raggiungere con un normale percorso di taglio laterale.
Nel nostro laboratorio, la fresatura a immersione può essere utilizzata per sgombrare determinati angoli interni.
Per i pezzi adatti, potrebbe risultare più veloce rispetto al passaggio diretto all’EDM.
Tuttavia, la fresatura a immersione non è adatta a ogni angolo.
La geometria del pezzo e l’accessibilità dell’utensile devono essere verificate preliminarmente.
L’EDM a filo utilizza un filo elettricamente carico per rimuovere materiale conduttivo.
Può rivelarsi utile quando è richiesto un angolo molto accentuato in una caratteristica passante.
Nel nostro stabilimento, le caratteristiche passanti con angoli interni estremamente accentuati possono essere valutate per l’EDM a filo.
Il filo deve poter attraversare la caratteristica.
L’EDM a tuffo utilizza un elettrodo sagomato per rimuovere materiale conduttivo.
Può raggiungere caratteristiche a cui una fresa non può accedere facilmente.
Nel nostro laboratorio, l’EDM a tuffo può essere utilizzato per arrotondare gli spigoli vivi nelle cavità cieche.
Questo processo richiede più tempo nel nostro ambiente produttivo e può aumentare i costi.
Per questo motivo, di solito valutiamo altre opzioni di lavorazione prima di ricorrere all’EDM a tuffo per pezzi in alta produzione.
Questa è la nostra esperienza aziendale, non una regola valida a livello industriale.
Considerare un alloggiamento lavorato con una grande tasca interna.
La maggior parte della tasca può essere lavorata con una fresa di diametro maggiore.
Tuttavia, il disegno richiede smussi R1.
Nel nostro laboratorio, uno spigolo con raggio R1 può essere rifinito con una fresa di diametro Ø2 mm.
Il processo di lavorazione potrebbe quindi includere:
Ora supponiamo che lo spigolo con raggio R1 non sia richiesto né per il montaggio né per la funzionalità.
Se il progettista aumenta il raggio, il produttore potrebbe utilizzare una fresa di diametro maggiore per una parte più ampia del processo di lavorazione.
Ciò potrebbe ridurre la necessità di un’operazione specifica con utensile di piccole dimensioni.
Il vantaggio economico non deriva esclusivamente dal raggio maggiore.
Deriva da una strategia più semplice per utensili e lavorazione.
Il risparmio effettivo deve essere valutato sull'intero componente.
Se l'angolo non ha un requisito funzionale importante, valutare l'aumento del raggio.
Un raggio più grande offre al produttore maggiore libertà di utilizzare utensili più grandi e più rigidi.
Ciò è particolarmente utile nelle tasche profonde.
Un raggio piccolo può apparire come un dettaglio secondario sul disegno.
In produzione, può determinare l'utensile più piccolo richiesto per la caratteristica.
Prima di specificare un raggio stretto, chiedersi se è necessario per:
Se non ha una funzione chiara, un raggio maggiore potrebbe essere più facile da produrre.
Non valutare R0,5, R1, R2 o R3 considerando esclusivamente il raggio.
Verificare anche:
Un raggio piccolo in una tasca poco profonda potrebbe essere facile.
Lo stesso raggio in una tasca profonda potrebbe risultare molto più difficile.
L’uso di molti raggi interni diversi su un singolo componente potrebbe richiedere un numero maggiore di utensili.
Se la funzione lo consente, utilizzare lo stesso raggio in diverse posizioni può semplificare l’attrezzatura e la programmazione.
Talvolta un componente squadrato deve essere inserito in una tasca fresata.
Un progettista potrebbe ritenere che la tasca richieda uno spigolo perfettamente vivo.
In alcuni casi, un rilievo d’angolo o una caratteristica a ‘osso di cane’ può garantire il gioco richiesto.
Ciò consente al produttore di utilizzare una fresa più pratica.
Se è necessario un raggio piccolo, identificarlo in modo inequivocabile sul disegno.
Il produttore potrà quindi concentrarsi sul mantenimento invariata di tale caratteristica.
Altri spigoli non critici possono essere modificati per facilitare la lavorazione.
Ciò rende la comunicazione DFM più efficace.
Un raggio interno piccolo non è automaticamente costoso.
Diventa più importante quando costringe il produttore a modificare il processo di lavorazione.
I rischi maggiori per i costi si verificano di solito quando il progetto richiede:
Se il raggio d'angolo non ha alcuna funzione tecnica, aumentarlo può rendere il pezzo più facile da lavorare.
Per i pezzi destinati alla produzione, ciò può semplificare il processo di fabbricazione e ridurre lavorazioni meccaniche superflue.
Può accadere. Un raggio più piccolo potrebbe richiedere una fresa di diametro inferiore, passaggi aggiuntivi per la sgrossatura degli angoli oppure un diverso metodo di lavorazione. L’impatto effettivo sui costi dipende dall’intera geometria del pezzo.
Una fresa frontale standard ha forma circolare. La sua geometria lascia naturalmente un raggio nel punto in cui si incontrano due pareti interne.
Dal punto di vista geometrico, un raggio R0,5 limita il diametro della fresa a circa 1 mm, mentre R1 lo limita a circa 2 mm. Nel nostro laboratorio, le frese da Ø1 mm e Ø2 mm sono comunemente impiegate per tali caratteristiche. La scelta effettiva dell’utensile deve essere confermata caso per caso.
Il raggio ridotto richiede una fresa di piccole dimensioni. Una tasca profonda richiede inoltre un utensile con maggiore lunghezza di lavoro. Una fresa di piccole dimensioni con lunga portata è meno rigida e più sensibile alle vibrazioni e alle deformazioni.
Non in tutti i casi. Un produttore può utilizzare una fresa di dimensioni inferiori, la fresatura a tuffo, lo smussamento d’angolo, l’EDM a filo, l’EDM a tuffo o un altro metodo. Il processo appropriato dipende dalla caratteristica da realizzare.
Diritti d'autore © Dongguan BIE Hardware Co., Ltd - INFORMATIVA SULLA PRIVACY
