

Der Inneneckradius kann die Bearbeitungskosten beeinflussen, da er die Größe des Fräsers begrenzt, der in die Ecke eindringen kann.
Ein kleinerer Radius erfordert normalerweise einen kleineren Fräser. Kleine Fräser sind weniger steif, insbesondere wenn sie tief in eine Tasche eindringen müssen. Dies kann die Bearbeitung verlangsamen und erschweren. Der Hersteller benötigt möglicherweise zusätzliche Nachbearbeitungsdurchgänge oder weitere Werkzeuge, um die Ecke vollständig zu bearbeiten.
Ein kleiner Radius macht ein Bauteil jedoch nicht automatisch teuer.
Die tatsächliche Kostenwirkung hängt von der Taschentiefe, dem Werkstoff, der Fräsergröße, der Werkzeugreichweite, den Toleranzen und der Bearbeitungsmethode ab.
Ein Inneneckradius ist die abgerundete Ecke, an der sich zwei vertikale Wände innerhalb einer Tasche oder Hohlraums treffen.
Beispiel:
Ein kleinerer Radius erzeugt eine schärfere innere Ecke.
Dieser Artikel behandelt den Radius zwischen zwei senkrechten Wänden. Er bezieht sich nicht auf den Radius zwischen einer Taschenwand und dem Taschenboden.
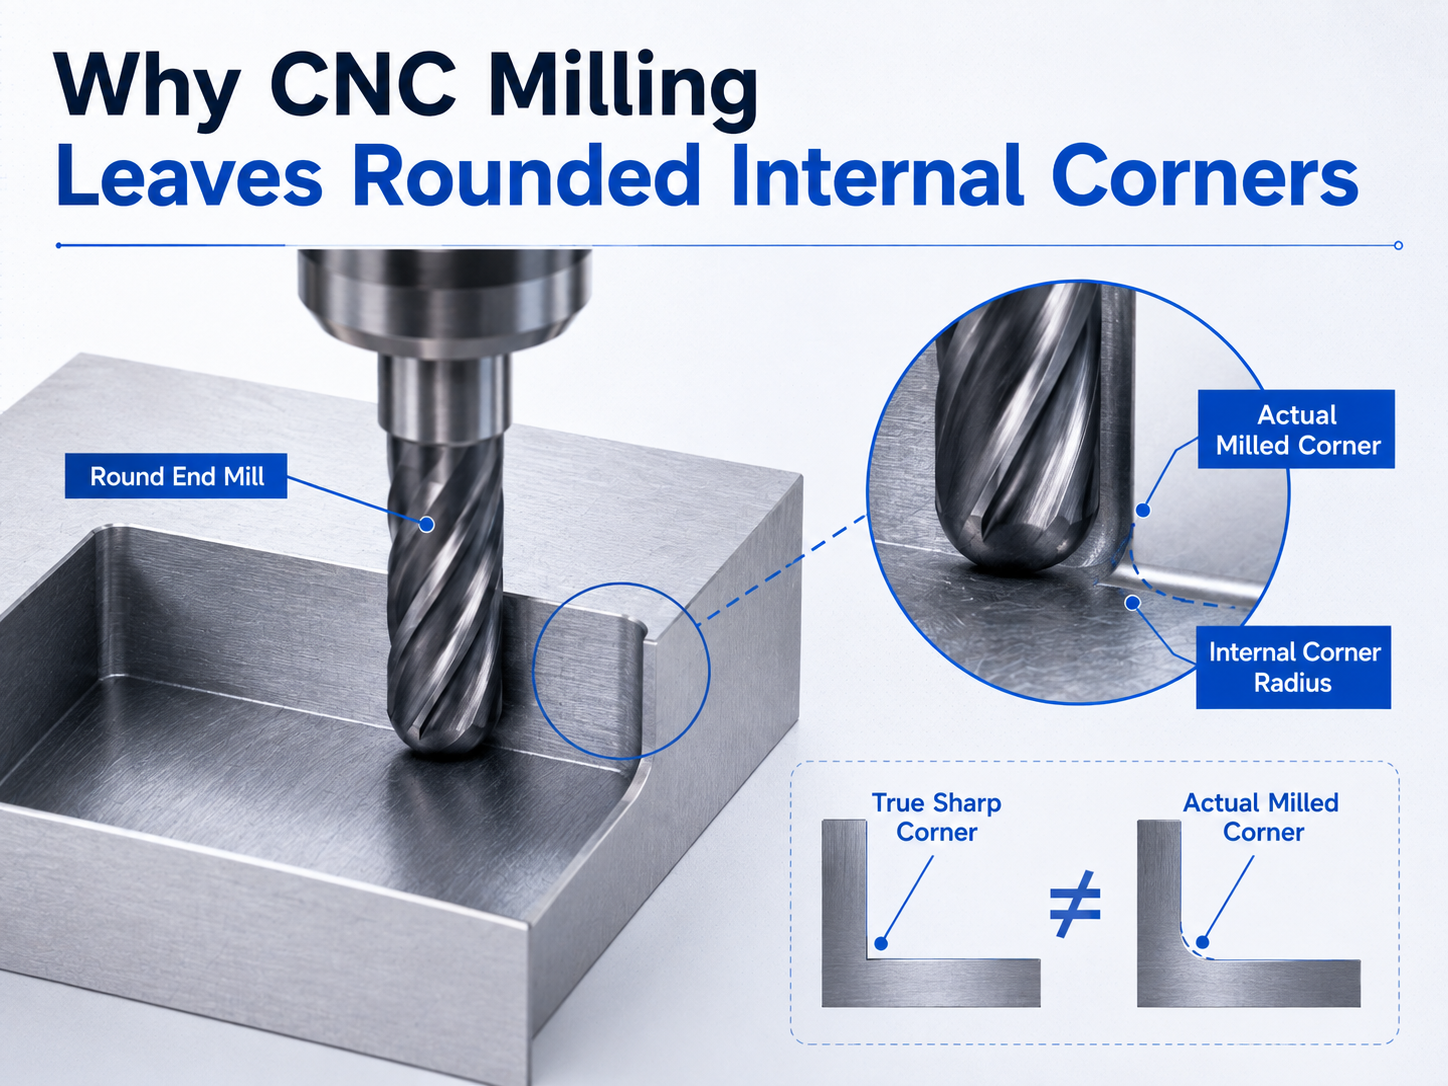
Ein Standard-CNC-Fräser ist rund.
Wenn der Fräser entlang zweier Wände innerhalb einer Tasche bewegt wird, hinterlässt seine runde Form naturgemäß einen Radius in der Ecke.
Beispielsweise besitzt ein 6-mm-Fräser einen Fräserradius von 3 mm.
Der Fräser kann den exakten Null-Radius-Punkt einer scharfen 90-Grad-inneren Ecke nicht erreichen.
Dies ist eine geometrische Einschränkung der normalen Fräsung. Sie wird nicht durch eine geringe Maschinengenauigkeit verursacht.
Wenn ein Konstruktionsentwurf eine sehr scharfe innere Ecke erfordert, kann ein anderes Bearbeitungsverfahren oder eine Konstruktionsanpassung erforderlich sein.
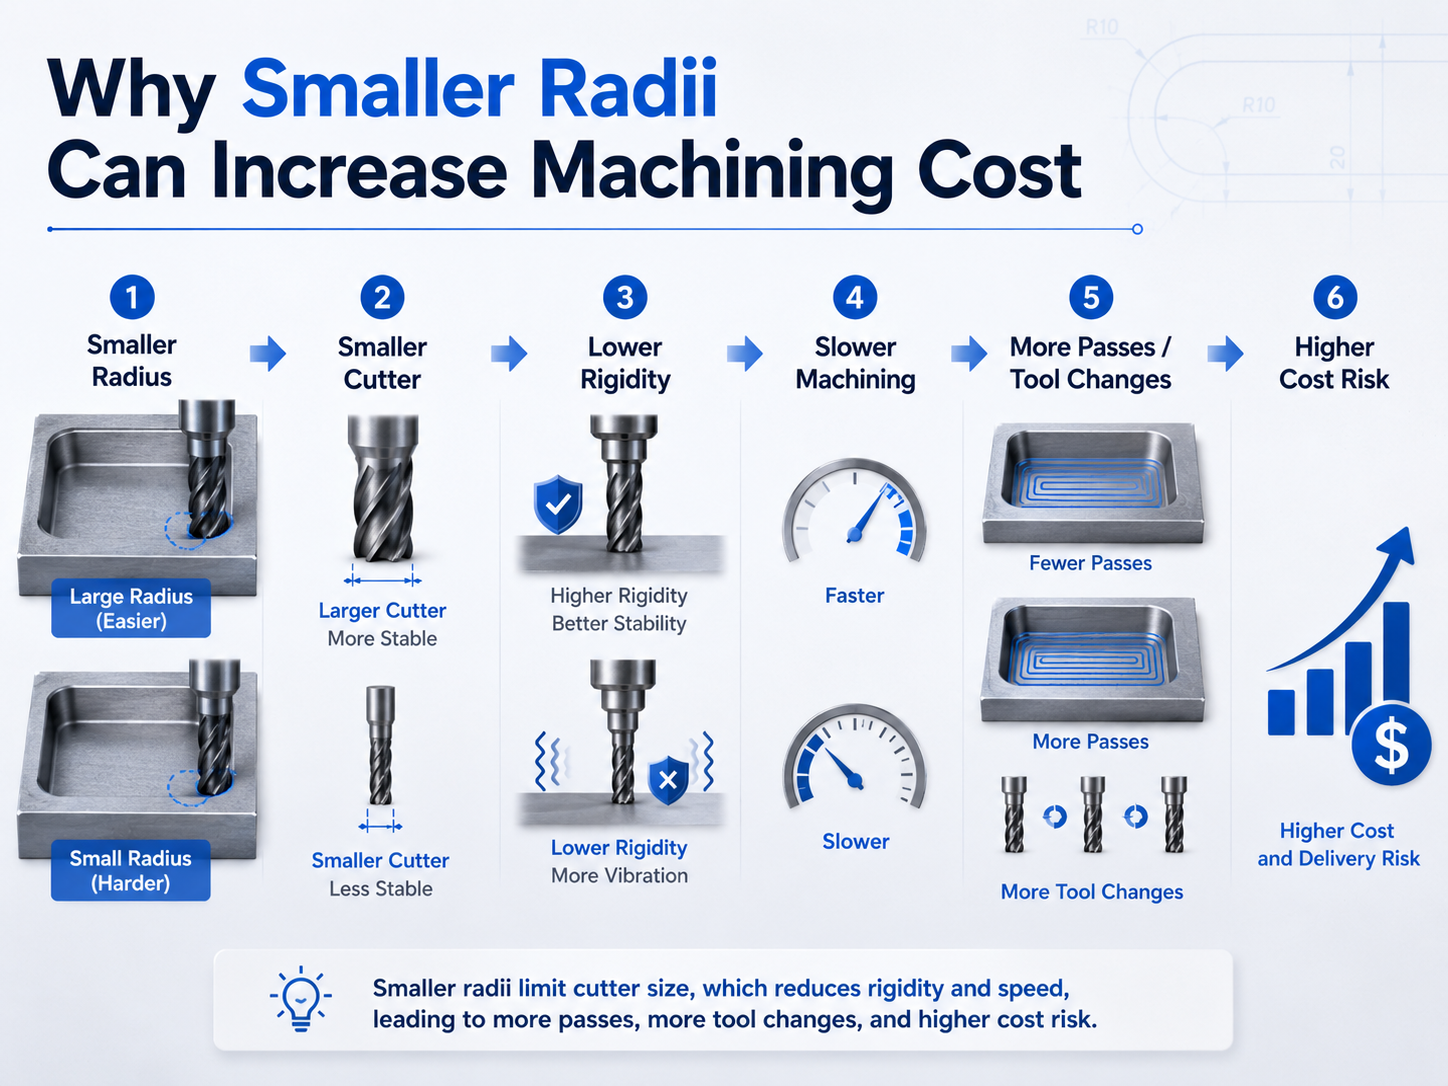
Die grundlegende Beziehung ist einfach:
Kleinerer Radius → kleinerer Fräser → geringere Steifigkeit → langsamere oder vorsichtigere Bearbeitung → mehr Bearbeitungsgänge oder zusätzliche Werkzeuge → längere Zykluszeit → potenziell höhere Kosten
Dies ist keine feste Regel für jedes Bauteil.
Eine flache Innenecke mit R1 kann leicht zu fräsen sein.
Eine tiefe Innenecke mit R1 kann eine deutlich aufwendigere Werkzeugaufspannung erfordern.
Die gesamte Geometrie muss überprüft werden.
Ein Fräser muss klein genug sein, um in die erforderliche Ecke einzudringen.
Aus geometrischer Sicht:
| Innere Eckradius | Näherungsweise maximaler Fräserdurchmesser |
|---|---|
| R0,5 mm | ø1 mm |
| R1 mm | ø2 mm |
| R2 mm | ø4 mm |
| R3 mm | ø6 mm |
Diese Zahlen beschreiben die geometrische Grenze.
Sie sind keine allgemeingültigen Empfehlungen für die Wahl des Fräsers.
Ein Hersteller kann je nach Taschentiefe, Werkstoff, Oberflächenqualität und Werkzeugbahn einen kleineren Fräser wählen.
In unserer Werkstatt gehören folgende Fräserdurchmesser üblicherweise zum Einsatz:
Die endgültige Fräsergröße hängt von der Größe und Geometrie des Werkstücks ab.
Für kleine innere Radien sieht unsere aktuelle Werkstattpraxis Folgendes vor:
Dies sind Beispiele aus unserer Fabrik.
Sie dürfen nicht als branchenweite Standards betrachtet werden.
Die Steifigkeit eines Werkzeugs beschreibt, wie gut ein Fräser Biegen und Schwingungen während der Bearbeitung widersteht.
Ein größerer und kürzerer Fräser ist in der Regel steifer als ein kleiner Fräser mit großer Überstandslänge.
Dies wird wichtig, wenn ein kleiner Innenradius tief in einer Tasche liegt.
Der Hersteller muss möglicherweise einen kleinen Fräser verwenden und ihn weiter aus dem Werkzeughalter herausragen lassen.
Diese Aufspannung ist weniger stabil.
Er kann empfindlicher sein gegenüber:
Dies ist einer der Gründe, warum Tiefen-Nuten mit kleinen Eckradien schwer zu bearbeiten sind.
Werkzeugverformung bedeutet, dass der Fräser sich unter der Schnittkraft leicht verbiegt.
Der Fräser kehrt nach dem Schnitt möglicherweise in seine ursprüngliche Form zurück. Die vorübergehende Bewegung kann jedoch die Bearbeitungsgenauigkeit beeinträchtigen.
Die Verformung wird besonders wichtig, wenn der Fräser:
Wenn sich der Fräser zu stark verformt, muss der Hersteller möglicherweise die Schnittlast reduzieren.
Dies kann den Bearbeitungsprozess verlangsamen.
Die genaue Vorschubgeschwindigkeit und Schnitttiefe hängen von der Maschine, dem Fräser, dem Werkstoff und der Bauteilgeometrie ab.
Sie müssen für jedes Bauteil bestätigt werden.
Ein Hersteller verwendet normalerweise keinen sehr kleinen Fräser, um eine gesamte große Tasche zu bearbeiten.
Ein effizienterer Prozess ist oft:
Dies wird oft als eckenausräumung oder restmaterialbearbeitung .
Der kleine Radius kann daher ein zusätzliches Werkzeug und einen zusätzlichen Bearbeitungsschritt erfordern.
In unserem Betrieb erfordern kleine innere Radien oft mehrere Fräswerkzeuge.
Ein größeres Werkzeug fräst zunächst den größten Teil der Tasche.
Ein kleineres Werkzeug entfernt dann das Material, das in den Ecken verbleibt.
Diese zusätzliche Eckenausräumung kann die Bearbeitungszeit verlängern.
Ein kleines Werkzeug entfernt weniger Material pro Zeiteinheit als ein großes Werkzeug.
Es erfordert möglicherweise auch sorgfältigere Schnittbedingungen.
Die Bearbeitungszeit kann sich erhöhen aufgrund von:
Dies bedeutet nicht, dass jeder kleine Radius eine erhebliche Erhöhung der Bearbeitungszeit verursacht.
Der Effekt hängt vom gesamten Teil ab.
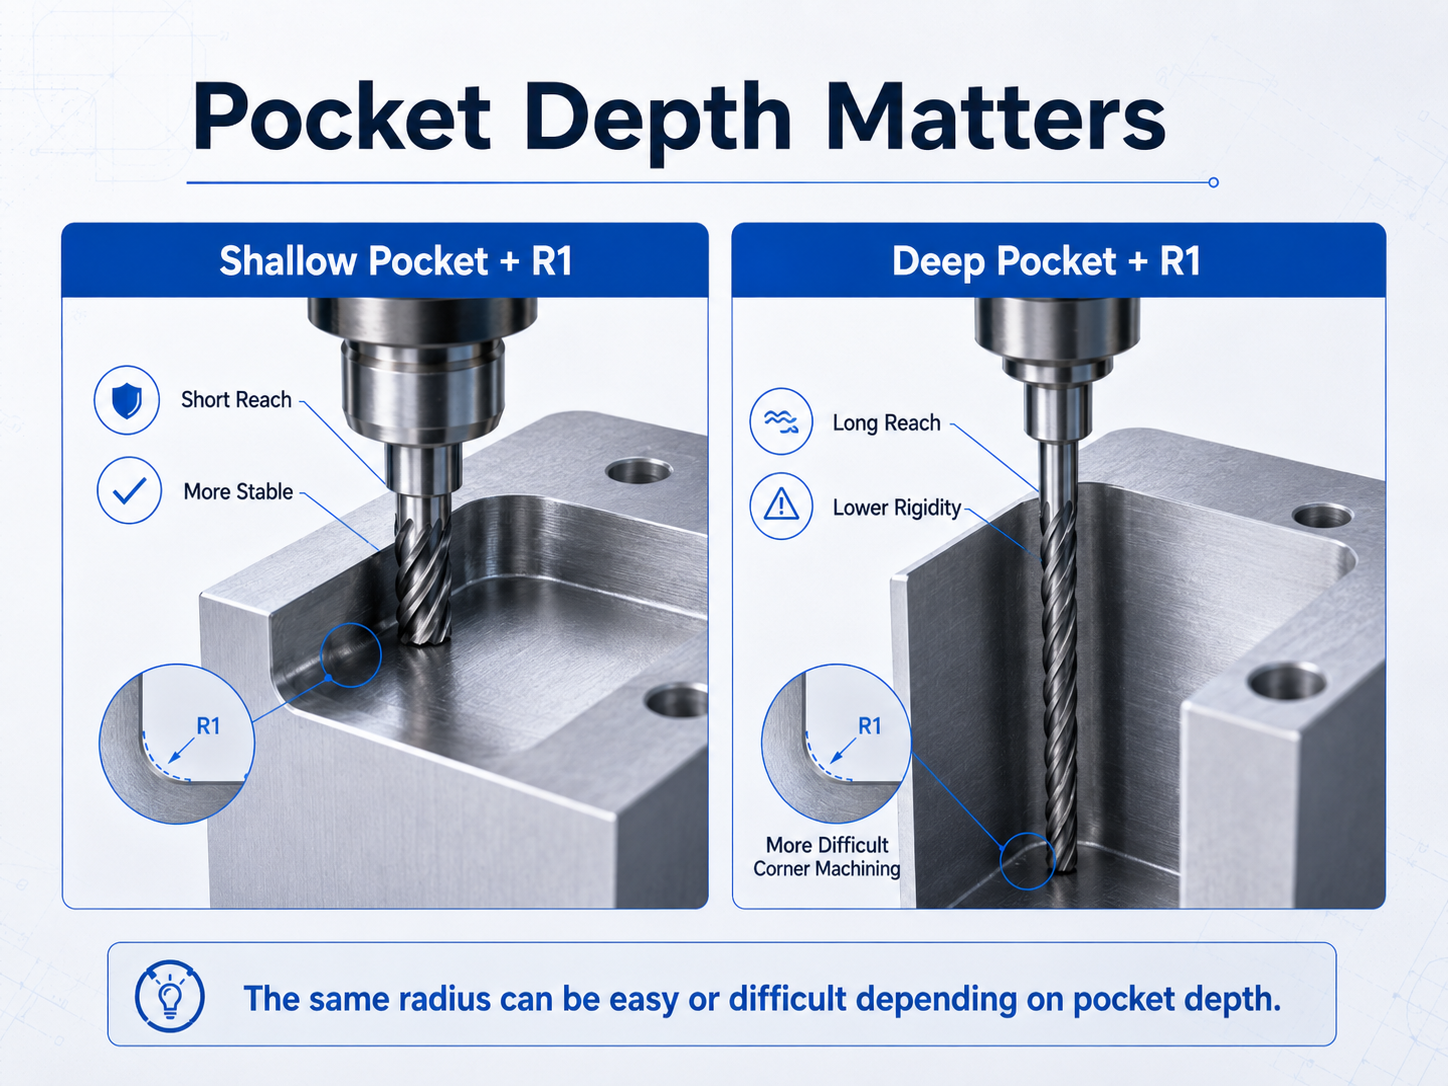
Die Taschentiefe ist bei der Bewertung eines Innenfugenradius sehr wichtig.
Betrachten Sie zwei Teile, die beide einen R1-Fugenradius erfordern.
Der Fräser muss nur eine kurze Strecke zurücklegen.
Das Werkzeug kann relativ steif bleiben.
Die Bearbeitung kann unkompliziert sein.
Derselbe kleine Fräser muss deutlich tiefer in das Werkstück eindringen.
Dies kann mehrere Probleme verursachen:
Der Radius beträgt nach wie vor R1.
Der Unterschied liegt in der erforderlichen Werkzeugüberkragung.
Deshalb sollte ein Innenradius nicht isoliert bewertet werden.
Eine bessere Frage lautet:
Wie tief ist die Ecke, und welcher Fräser ist erforderlich, um sie zu erreichen?
| Auslegungszustand | Fräserauswahl | Bearbeitungseffekt | Kostenrisiko |
|---|---|---|---|
| Größerer Innenradius | Mehr Freiheit bei der Verwendung eines größeren Fräsers | In der Regel einfachere und stabilere Bearbeitung | Geringeres Risiko zusätzlicher Operationen |
| Kleinerer innerer Radius | Kann einen kleineren Fräser erfordern | Kann zusätzliche Bearbeitungsgänge und Eckenausräumung erfordern | Höheres Risiko für verlängerte Bearbeitungszeit |
| Sehr scharfe innere Ecke | Standard-Fräsen mit Endfräsern mag nicht ausreichen | Kann Tauchfräsen, elektrische Entladungs-Bearbeitung (EDM) oder Konstruktionsänderungen erfordern | Höheres Risiko für zusätzliche Prozesse |
Dies sind allgemeine Trends bei der spanenden Fertigung.
Das tatsächliche Ergebnis hängt von der Bauteilgeometrie, dem Werkstoff, den Toleranzen, der Stückzahl, der Maschine und der Werkzeugauswahl ab.
Eine sehr scharfe Innen-Ecke ist möglicherweise mit herkömmlichem Stirnfräsen nicht praktikabel.
Es gibt mehrere mögliche Lösungen.
Falls das Merkmal zugänglich ist, kann der Hersteller einen kleineren Fräser verwenden, um das verbleibende Eckmaterial zu entfernen.
Dies ist oft die einfachste Lösung.
Der Fräser muss jedoch weiterhin ausreichend Steifigkeit und Reichweite aufweisen.
Beim Tauchfräsen bewegt sich der Fräser hauptsächlich in axialer Richtung – also nach unten in das Material hinein.
Bei einigen Eck-Merkmalen kann diese Methode Material entfernen, das mit einem normalen seitlichen Schnittweg nur schwer erreichbar ist.
In unserem Betrieb kann das Tauchschrägenfräsen zur Entfernung bestimmter innerer Ecken eingesetzt werden.
Bei geeigneten Teilen kann es schneller sein als der direkte Wechsel zu EDM.
Das Tauchschrägenfräsen ist jedoch nicht für jede Ecke geeignet.
Zuvor müssen Geometrie des Werkstücks und Zugänglichkeit des Fräsers geprüft werden.
Wire EDM nutzt einen elektrisch geladenen Draht, um leitfähiges Material abzutragen.
Es kann nützlich sein, wenn eine scharfe Ecke in einem Durchgangsmerkmal erforderlich ist.
In unserer Fabrik können Durchgangsmerkmale mit sehr scharfen inneren Ecken für Wire EDM in Betracht gezogen werden.
Der Draht muss das Merkmal durchlaufen können.
Beim Senk-EDM wird eine geformte Elektrode verwendet, um leitfähiges Material abzutragen.
Damit lassen sich Merkmale erreichen, auf die ein Fräser nur schwer zugreifen kann.
In unserer Werkstatt kann das Senk-EDM eingesetzt werden, um scharfe Innenwinkel in Sacklöchern zu bearbeiten.
Dieser Prozess benötigt in unserer Fertigungsumgebung mehr Zeit und kann die Kosten erhöhen.
Aus diesem Grund prüfen wir in der Regel zunächst andere Bearbeitungsoptionen, bevor wir Senk-EDM für Teile mit hoher Stückzahl einsetzen.
Dies beruht auf unserer eigenen Erfahrung im Betrieb und stellt keine branchenweite Regel dar.
Betrachten Sie ein maschinell bearbeitetes Gehäuse mit einer großen inneren Tasche.
Der größte Teil der Tasche kann mit einem größeren Fräser bearbeitet werden.
Die Zeichnung verlangt jedoch Eckradien von R1.
In unserer Werkstatt kann ein R1-Winkel mit einem Fräser mit 2 mm Durchmesser fertiggestellt werden.
Der Bearbeitungsprozess könnte dann Folgendes umfassen:
Nehmen Sie nun an, dass die R1-Ecke für Montage oder Funktion nicht erforderlich ist.
Wenn der Konstrukteur den Radius vergrößert, kann der Fertiger möglicherweise ein größeres Fräswerkzeug für einen größeren Teil des Bearbeitungsprozesses verwenden.
Dies könnte die Notwendigkeit einer separaten Bearbeitung mit einem kleinen Werkzeug verringern.
Der Kostenvorteil resultiert nicht allein aus dem größeren Radius.
Er ergibt sich aus einer einfacheren Werkzeug- und Bearbeitungsstrategie.
Die eigentliche Einsparung muss anhand des gesamten Bauteils bewertet werden.
Falls die Ecke keine wichtige funktionale Anforderung erfüllt, erwägen Sie eine Vergrößerung des Radius.
Ein größerer Radius gewährt dem Hersteller mehr Freiheit, größere und steifere Fräswerkzeuge einzusetzen.
Dies ist insbesondere bei tiefen Taschen von Vorteil.
Ein kleiner Radius mag auf der Zeichnung wie ein unwesentliches Detail erscheinen.
In der Fertigung kann er jedoch den kleinsten erforderlichen Fräser für diese Merkmalsausbildung bestimmen.
Bevor Sie einen engen Radius festlegen, fragen Sie sich, ob er erforderlich ist für:
Falls keine klare Funktion vorliegt, kann ein größerer Radius leichter herzustellen sein.
R0,5, R1, R2 oder R3 nicht allein nach dem Radius bewerten.
Prüfen Sie außerdem:
Ein kleiner Radius in einer flachen Tasche kann einfach sein.
Derselbe Radius in einer tiefen Tasche kann deutlich schwieriger sein.
Die Verwendung vieler verschiedener Innenradien an einem Bauteil erfordert möglicherweise mehr Fräswerkzeuge.
Falls die Funktion es zulässt, kann die Verwendung desselben Radius an mehreren Stellen die Werkzeugauswahl und Programmierung vereinfachen.
Manchmal muss ein quadratisches Bauteil in eine gefräste Aussparung passen.
Ein Konstrukteur könnte meinen, die Aussparung benötige eine perfekt scharfe Ecke.
In einigen Fällen kann eine Eckentlastung oder eine Hundeknochen-Form die erforderliche Freistellung bieten.
Dadurch kann der Fertiger einen praktikableren Fräser verwenden.
Falls ein kleines Radiusmaß erforderlich ist, kennzeichnen Sie es klar auf der Zeichnung.
Der Fertiger kann sich dann darauf konzentrieren, dieses Merkmal unverändert zu halten.
Andere nicht kritische Ecken dürfen zur einfacheren Bearbeitung angepasst werden.
Dies macht die DFM-Kommunikation effektiver.
Ein kleiner innerer Eckradius ist nicht automatisch teuer.
Er wird wichtiger, wenn er den Hersteller zwingt, das Bearbeitungsverfahren zu ändern.
Die größten Kostenrisiken treten normalerweise auf, wenn das Design erfordert:
Falls der Eckradius keine funktionale Bedeutung hat, kann dessen Vergrößerung die Bearbeitung des Bauteils vereinfachen.
Bei Serienteilen kann dies den Fertigungsprozess vereinfachen und unnötigen Fräsaufwand reduzieren.
Ja, das kann er. Ein kleinerer Radius erfordert möglicherweise einen kleineren Fräser, zusätzliche Eckfreistellungsgänge oder eine andere Bearbeitungsmethode. Die tatsächliche Kostenwirkung hängt von der gesamten Bauteilgeometrie ab.
Ein Standard-Fräser ist rund. Seine Form hinterlässt naturgemäß einen Radius an der Stelle, an der zwei innere Wände aufeinandertreffen.
Aus geometrischer Sicht begrenzt R0,5 den Fräserdurchmesser auf etwa 1 mm, während R1 ihn auf etwa 2 mm begrenzt. In unserer Werkstatt werden für diese Merkmale üblicherweise Fräser mit Ø1 mm und Ø2 mm eingesetzt. Die konkrete Werkzeugauswahl muss jedoch für jedes Bauteil einzeln bestätigt werden.
Der kleine Radius erfordert einen kleinen Fräser. Eine tiefe Tasche erfordert zudem eine größere Werkzeugüberstandslänge. Ein kleiner Fräser mit großer Überstandslänge ist weniger steif und empfindlicher gegenüber Vibrationen und Verformungen.
Nicht in jedem Fall. Ein Hersteller kann einen kleineren Fräser, Tauchfräsen, Eckentlastung, Draht-EDM, Senk-EDM oder ein anderes Verfahren verwenden. Das richtige Verfahren hängt von der jeweiligen Geometrie ab.
Copyright © Dongguan BIE Hardware Co., Ltd - DATENSCHUTZRICHTLINIE