
Радиус внутреннего скругления может влиять на стоимость обработки, поскольку он ограничивает размер фрезы, способной достичь угла.
Меньший радиус обычно требует меньшую фрезу. Малые фрезы менее жёсткие, особенно когда им необходимо доставать глубоко в карман. Это может замедлить обработку и усложнить её выполнение. Производителю также может потребоваться дополнительные финишные проходы или дополнительные инструменты для очистки угла.
Однако малый радиус не делает деталь автоматически дорогостоящей.
Реальное влияние на стоимость зависит от глубины кармана, материала, размера фрезы, вылета инструмента, допусков и метода обработки.
Радиус внутреннего скругления — это закруглённый угол, образующийся при пересечении двух вертикальных стенок внутри кармана или полости.
Например:
Меньший радиус создаёт более острый внутренний угол.
В этой статье речь идёт о радиусе между двумя вертикальными стенками. Радиус между стенкой кармана и дном кармана не рассматривается.
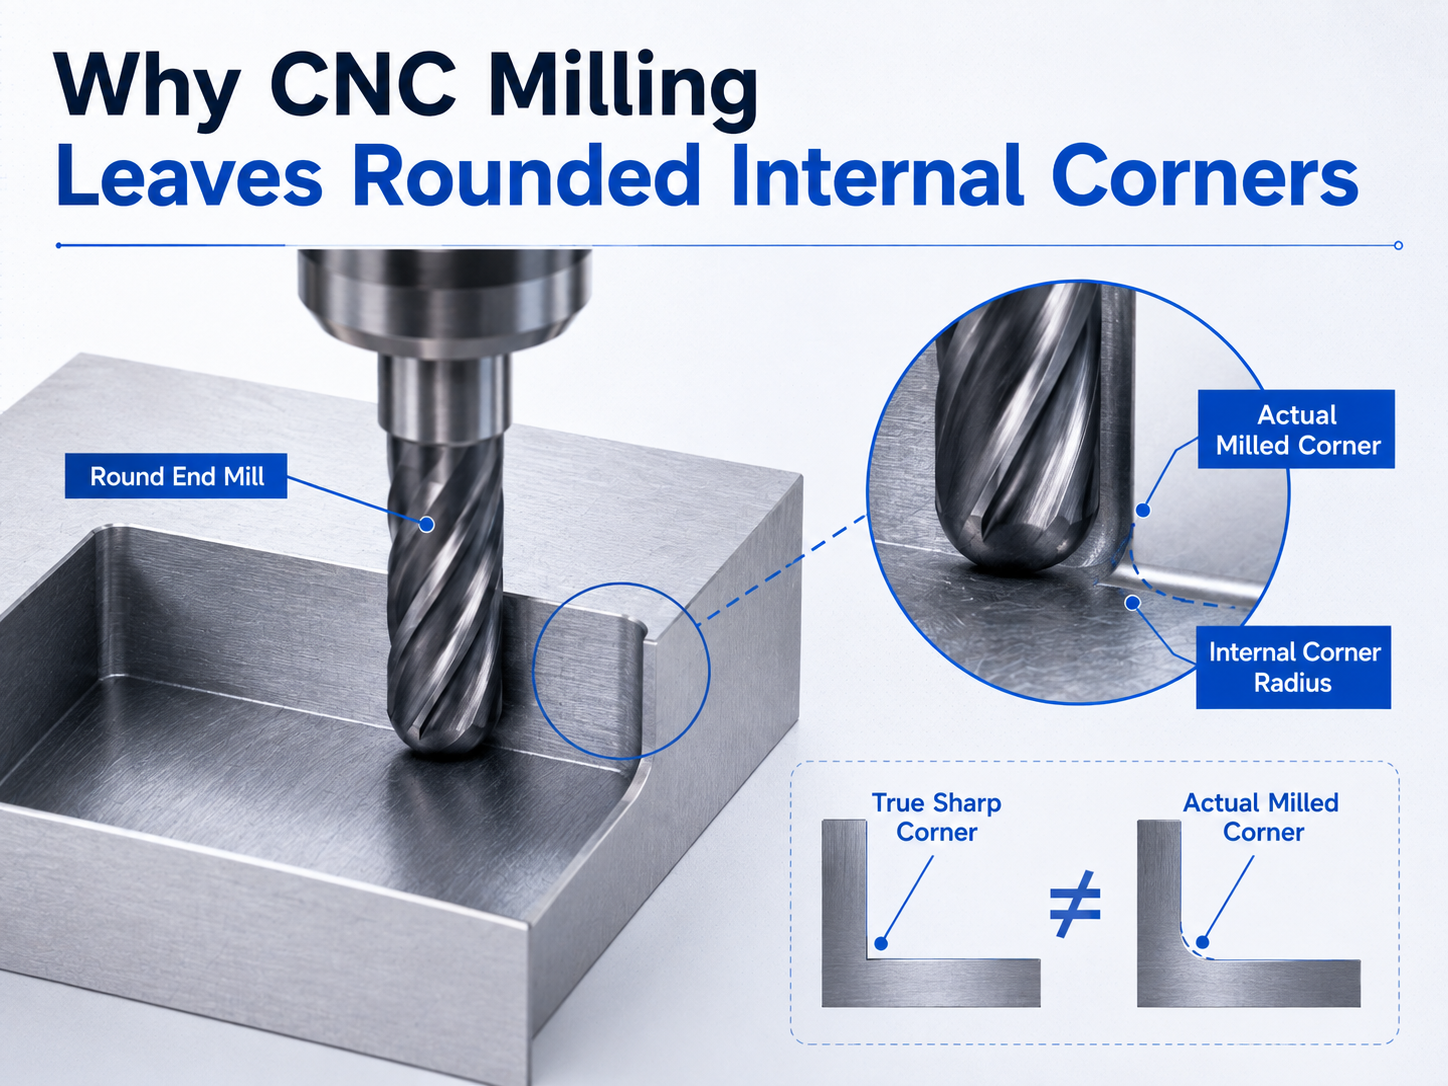
Стандартная фреза для станка с ЧПУ имеет круглую форму.
Когда инструмент перемещается вдоль двух стенок внутри кармана, его круглая форма естественным образом оставляет скругление в углу.
Например, фреза диаметром 6 мм имеет радиус режущей части 3 мм.
Инструмент не может достичь точки с нулевым радиусом острого внутреннего угла 90 градусов.
Это геометрическое ограничение обычного фрезерования. Оно не вызвано низкой точностью станка.
Если в конструкции требуется очень острый внутренний угол, может потребоваться другой метод обработки или изменение конструкции.
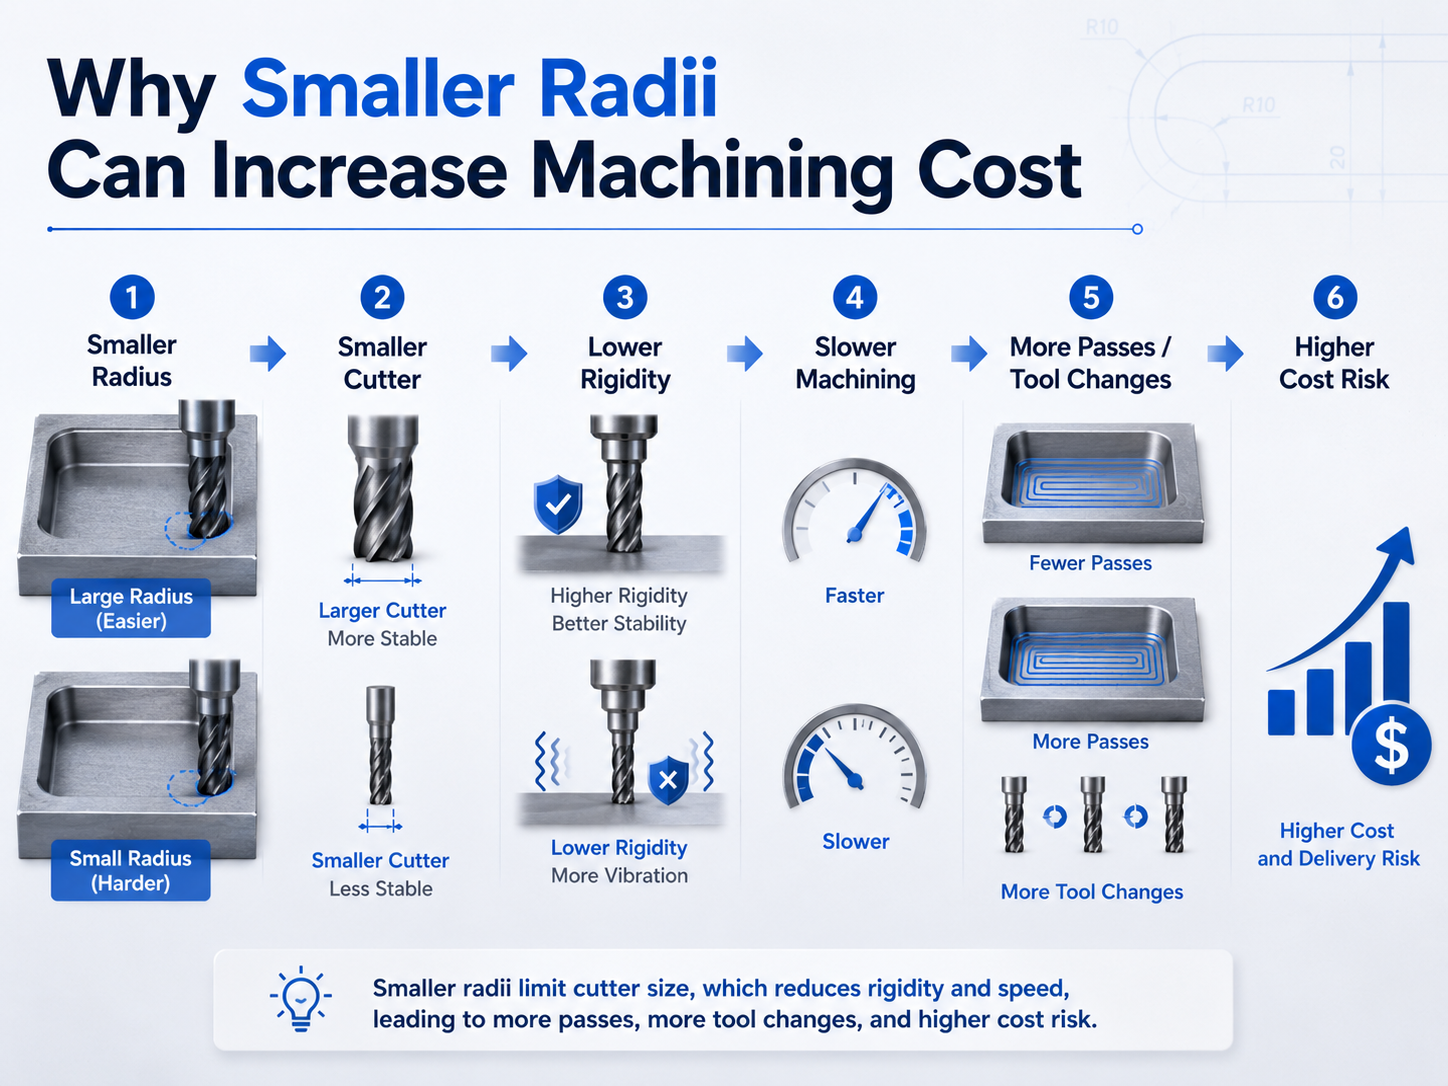
Основная взаимосвязь проста:
Меньший радиус → меньший фрезерный инструмент → меньшая жёсткость → более медленная или осторожная обработка → большее количество проходов или дополнительные инструменты → увеличение времени цикла → потенциально более высокая стоимость
Это не универсальное правило для каждой детали.
Угол с небольшим радиусом R1 может быть прост в обработке.
Глубокий угол с радиусом R1 может потребовать значительно более сложной настройки инструмента.
Необходимо провести полный анализ геометрии.
Фреза должна быть достаточно маленькой, чтобы войти в требуемый угол.
С геометрической точки зрения:
| Радиус внутреннего угла | Примерный максимальный диаметр фрезы |
|---|---|
| R0,5 мм | ø1 мм |
| R1, мм | ø2 мм |
| R2, мм | ø4 мм |
| R3 мм | ø6 мм |
Эти значения описывают геометрический предел.
Они не являются универсальными рекомендациями по выбору фрезы.
Производитель может выбрать более мелкий фрезерный инструмент в зависимости от глубины кармана, материала, качества обработанной поверхности и траектории инструмента.
В нашем цеху распространённые диаметры фрез включают:
Окончательный размер фрезы зависит от габаритов и геометрии детали.
Для малых внутренних радиусов в нашем цеху применяется следующая практика:
Это примеры из нашего завода.
Их не следует рассматривать как стандарты, действующие во всей отрасли.
Жёсткость инструмента характеризует способность фрезы сопротивляться изгибу и вибрации во время обработки.
Как правило, более крупная и короткая фреза обладает большей жёсткостью по сравнению с малой фрезой с удлинённым вылетом.
Это приобретает важное значение, когда небольшой внутренний радиус расположен глубоко внутри кармана.
Производителю может потребоваться использовать малую фрезу и увеличить её вылет от инструментального держателя.
Такая настройка является менее устойчивой.
Она может быть более чувствительной к:
По этой причине обработка глубоких карманов с небольшими радиусами закругления углов может представлять трудности.
Отклонение инструмента означает небольшое изгибание режущего инструмента под действием силы резания.
После завершения резания инструмент может вернуться в исходную форму. Однако временное смещение может повлиять на точность обработки.
Отклонение становится особенно важным, когда режущий инструмент:
Если отклонение инструмента слишком велико, производителю может потребоваться снизить нагрузку при резании.
Это может замедлить процесс механической обработки.
Точные значения подачи и глубины резания зависят от станка, режущего инструмента, материала и геометрии детали.
Их необходимо подтвердить для каждой детали.
Производитель, как правило, не использует очень малый фрезерный инструмент для обработки всего крупного кармана.
Часто более эффективным процессом является:
Это часто называют очисткой углов или обработка остаточного материала .
Следовательно, малый радиус может добавить дополнительный инструмент и дополнительный этап обработки.
В нашем цехе небольшие внутренние радиусы зачастую требуют применения нескольких фрез.
Сначала большая фреза обрабатывает основную часть кармана.
Затем меньшая фреза удаляет оставшийся в углах материал.
Эта дополнительная операция очистки углов может увеличить время обработки.
Малая фреза удаляет за один проход меньше материала, чем большая фреза.
Для неё также могут потребоваться более осторожные режимы резания.
Время обработки может возрасти из-за:
Это не означает, что каждый малый радиус приводит к значительному увеличению времени обработки.
Эффект зависит от всей детали в целом.
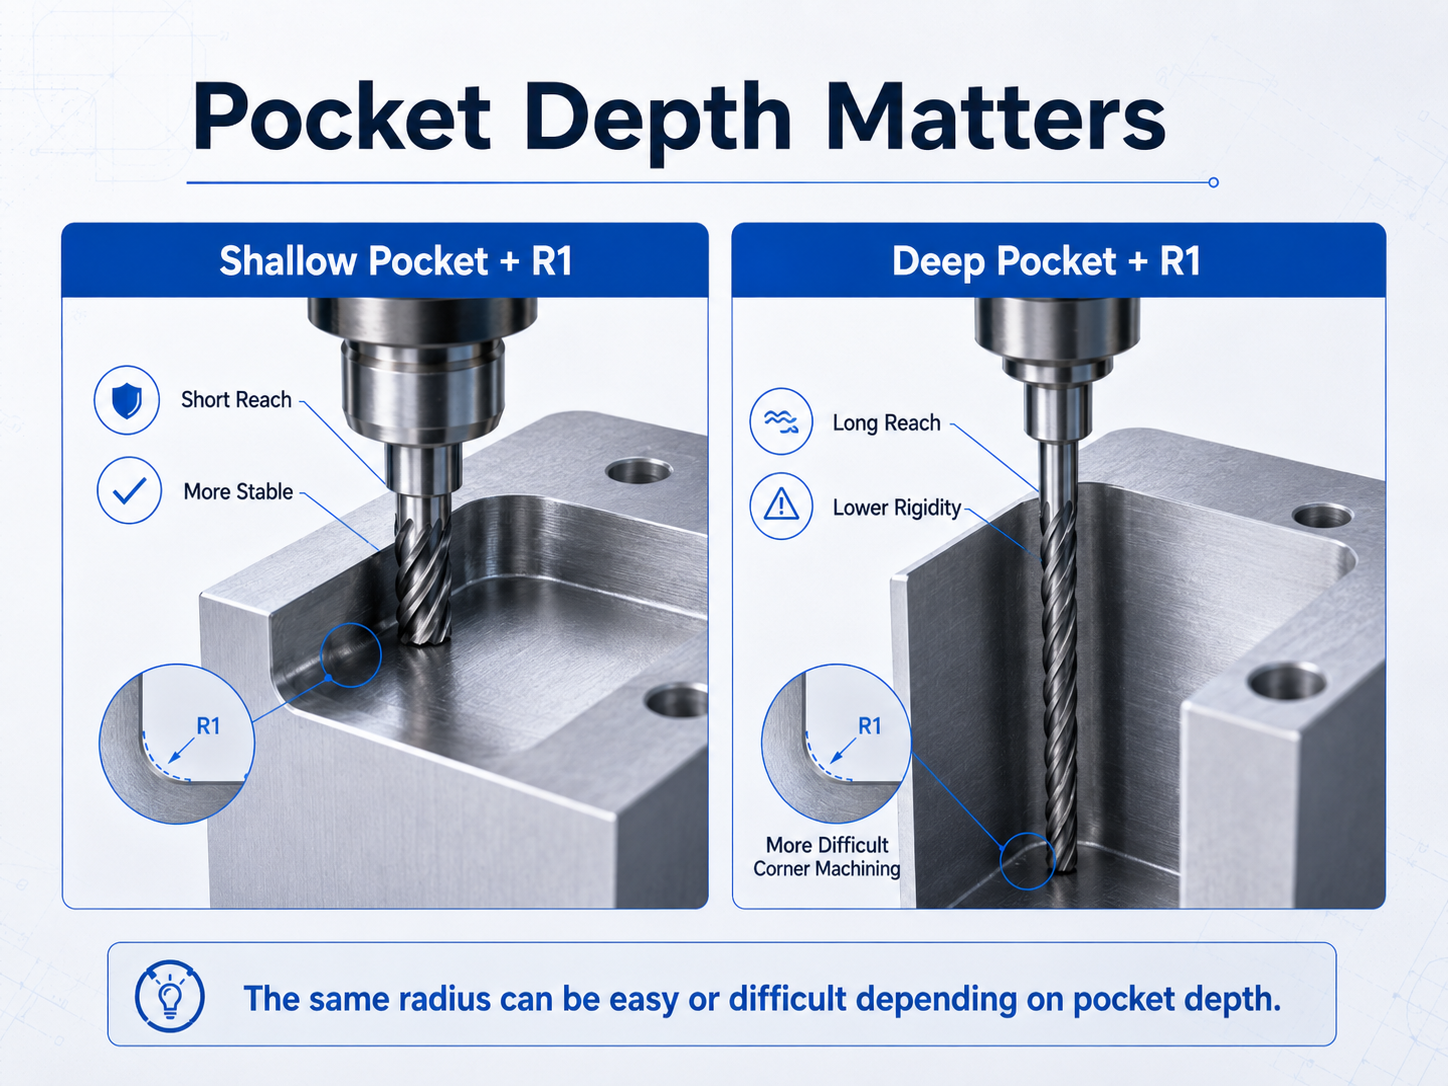
Глубина кармана имеет большое значение при оценке радиуса внутреннего угла.
Рассмотрим две детали, для которых требуется один и тот же радиус R1.
Фрезе необходимо достичь лишь небольшого расстояния.
Инструмент может сохранять относительную жёсткость.
Обработка может быть простой.
Тот же небольшой фрезерный инструмент должен проникать значительно глубже в деталь.
Это может вызвать несколько проблем:
Радиус по-прежнему составляет R1.
Разница заключается в требуемой длине вылета инструмента.
Поэтому внутренний радиус не следует оценивать изолированно.
Более корректный вопрос звучит так:
Какова глубина угла и какой фрезерный инструмент необходим для его обработки?
| Расчётный режим | Выбор фрезы | Эффект обработки | Риск затрат |
|---|---|---|---|
| Больший внутренний радиус | Больше возможностей для использования более крупной фрезы | Обработка, как правило, проще и стабильнее | Меньший риск необходимости дополнительных операций |
| Меньший внутренний радиус | Может потребоваться меньшая фреза | Может потребоваться дополнительное прохождение инструмента и обработка углов | Повышенный риск увеличения времени механической обработки |
| Очень острый внутренний угол | Стандартное торцевое фрезерование может оказаться недостаточным | Возможно, потребуется погружное фрезерование, электроэрозионная обработка (EDM) или изменения конструкции | Повышенный риск необходимости дополнительных операций |
Это общие тенденции в механической обработке.
Фактический результат зависит от геометрии детали, материала, допусков, количества, станка и оснастки.
Очень острый внутренний угол может быть непрактичным при стандартном торцевом фрезеровании.
Существует несколько возможных решений.
Если доступ к элементу возможен, производитель может применить фрезу меньшего диаметра для удаления оставшегося материала в углу.
Чаще всего это самое простое решение.
Однако фреза должна обладать достаточной жёсткостью и длиной вылета.
При погружном фрезеровании основное перемещение фрезы происходит в осевом направлении — то есть вниз, вглубь материала.
Для некоторых угловых элементов этот метод позволяет удалить материал, недоступный при обычной боковой обработке.
В нашей мастерской погружное фрезерование применяется для очистки определённых внутренних углов.
Для подходящих деталей этот способ может оказаться быстрее, чем переход непосредственно к электроэрозионной обработке (EDM).
Однако погружное фрезерование не подходит для обработки каждого угла.
Сначала необходимо проверить геометрию детали и доступность фрезы.
При электроэрозионной обработке проволочным электродом используется электрически заряженная проволока для удаления проводящего материала.
Этот метод может быть полезен, когда требуется острый угол в сквозном элементе.
На нашем заводе сквозные элементы с очень острыми внутренними углами могут обрабатываться методом электроэрозионной обработки проволочным электродом.
Проволока должна иметь возможность пройти через элемент.
При электроэрозионной обработке погружным электродом используется формованный электрод для удаления проводящего материала.
Этот метод позволяет обрабатывать элементы, к которым фреза не может легко получить доступ.
В нашей мастерской электроэрозионная обработка погружением может использоваться для зачистки острых углов в глухих полостях.
Этот процесс занимает больше времени в нашей производственной среде и может увеличить стоимость.
По этой причине мы обычно оцениваем другие варианты механической обработки до применения электроэрозионной обработки погружением для деталей с высоким объёмом выпуска.
Это наш собственный производственный опыт, а не общепринятое отраслевое правило.
Рассмотрим корпус, обрабатываемый резанием, с крупным внутренним карманом.
Большую часть кармана можно обработать фрезой большего диаметра.
Однако на чертеже указаны скругления R1.
В нашей мастерской скругление R1 может быть выполнено фрезой диаметром 2 мм.
Тогда процесс механической обработки может включать:
Теперь предположим, что радиус R1 не требуется ни для сборки, ни для функционирования.
Если конструктор увеличит радиус, производитель сможет использовать фрезу большего диаметра на большей части технологического процесса обработки.
Это может сократить необходимость отдельной операции с применением малогабаритного инструмента.
Экономический эффект определяется не только увеличением радиуса.
Он обеспечивается упрощённой стратегией оснастки и обработки.
Фактическая экономия должна оцениваться по всей детали в целом.
Если в углу отсутствуют важные функциональные требования, рассмотрите возможность увеличения радиуса.
Больший радиус даёт производителю больше свободы в использовании более крупных и жёстких фрез.
Это особенно полезно при обработке глубоких карманов.
Малый радиус может выглядеть как незначительная деталь на чертеже.
В производстве он может определять минимальный размер фрезы, необходимой для обработки данного элемента.
Прежде чем задавать малый радиус, уточните, требуется ли он для:
Если его функция неочевидна, больший радиус может оказаться проще в изготовлении.
Не оценивайте R0.5, R1, R2 или R3 только по радиусу.
Также проверьте:
Малый радиус в мелком кармане может быть простым.
Тот же радиус в глубоком кармане может быть значительно сложнее.
Использование множества различных внутренних радиусов на одной детали может потребовать большего количества фрез.
Если функциональность позволяет, применение одного и того же радиуса в нескольких местах упрощает оснастку и программирование.
Иногда квадратный компонент должен входить в фрезерованный карман.
Дизайнер может считать, что карман должен иметь идеально острый угол.
В некоторых случаях снятие фаски в углу или элемент типа «собачья кость» может обеспечить требуемый зазор.
Это позволяет производителю использовать более практичный фрезерный инструмент.
Если необходим небольшой радиус, укажите его чётко на чертеже.
Производитель сможет тогда сосредоточиться на сохранении этого элемента без изменений.
Другие некритичные углы можно скорректировать для упрощения механической обработки.
Это делает коммуникацию по DFM более эффективной.
Небольшой внутренний радиус угла не является автоматически дорогостоящим.
Это становится более важным, когда это вынуждает производителя изменить процесс механической обработки.
Наибольшие риски затрат обычно возникают, когда конструкция требует:
Если радиус скругления угла не выполняет функциональной задачи, его увеличение может упростить механическую обработку детали.
Для серийных деталей это может упростить производственный процесс и сократить излишнюю механическую обработку.
Может повышать. Меньший радиус может потребовать использования более мелкого фрезы, дополнительных проходов для очистки углов или иного метода обработки. Фактическое влияние на стоимость зависит от всей геометрии детали.
Стандартная торцевая фреза имеет круглую форму. Её геометрия естественным образом оставляет радиус в месте пересечения двух внутренних стенок.
С геометрической точки зрения, радиус R0.5 ограничивает диаметр фрезы примерно до 1 мм, а радиус R1 — примерно до 2 мм. В нашей мастерской для таких элементов обычно применяются фрезы диаметром Ø1 мм и Ø2 мм. Окончательный выбор инструмента должен быть подтверждён для каждой конкретной детали.
Для малого радиуса требуется мелкая фреза. Для глубокой полости необходима большая длина вылета инструмента. Мелкая фреза с большим вылетом обладает меньшей жёсткостью и более чувствительна к вибрациям и прогибам.
Не во всех случаях. Производитель может использовать фрезу меньшего диаметра, фрезерование с погружением, снятие фаски в углах, электроэрозионную обработку проволочным электродом (wire EDM), электроэрозионную обработку погружным электродом (sinker EDM) или другой метод. Выбор правильного процесса зависит от конкретной особенности детали.
Copyright © Dongguan BIE Hardware Co., Ltd - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
