

Le rayon de courbure intérieur peut influencer le coût d’usinage, car il limite la taille de l’outil pouvant atteindre le coin.
Un rayon plus petit nécessite généralement un outil plus petit. Les outils de petite taille sont moins rigides, surtout lorsqu’ils doivent pénétrer profondément dans une poche. Cela peut ralentir l’usinage et le rendre plus difficile. Le fabricant peut également avoir besoin de passes de finition supplémentaires ou d’outils additionnels pour dégager le coin.
Toutefois, un rayon petit n’entraîne pas automatiquement un coût élevé pour la pièce.
L’impact réel sur les coûts dépend de la profondeur de la poche, du matériau, de la taille de l’outil, de la longueur utile de l’outil, des tolérances et de la méthode d’usinage.
Un rayon de courbure intérieur est un coin arrondi formé par la rencontre de deux parois verticales à l’intérieur d’une poche ou d’une cavité.
Par exemple :
Un rayon plus petit crée un angle interne plus aigu.
Cet article porte sur le rayon entre deux parois verticales. Il ne concerne pas le rayon entre la paroi d’une cavité et son fond.
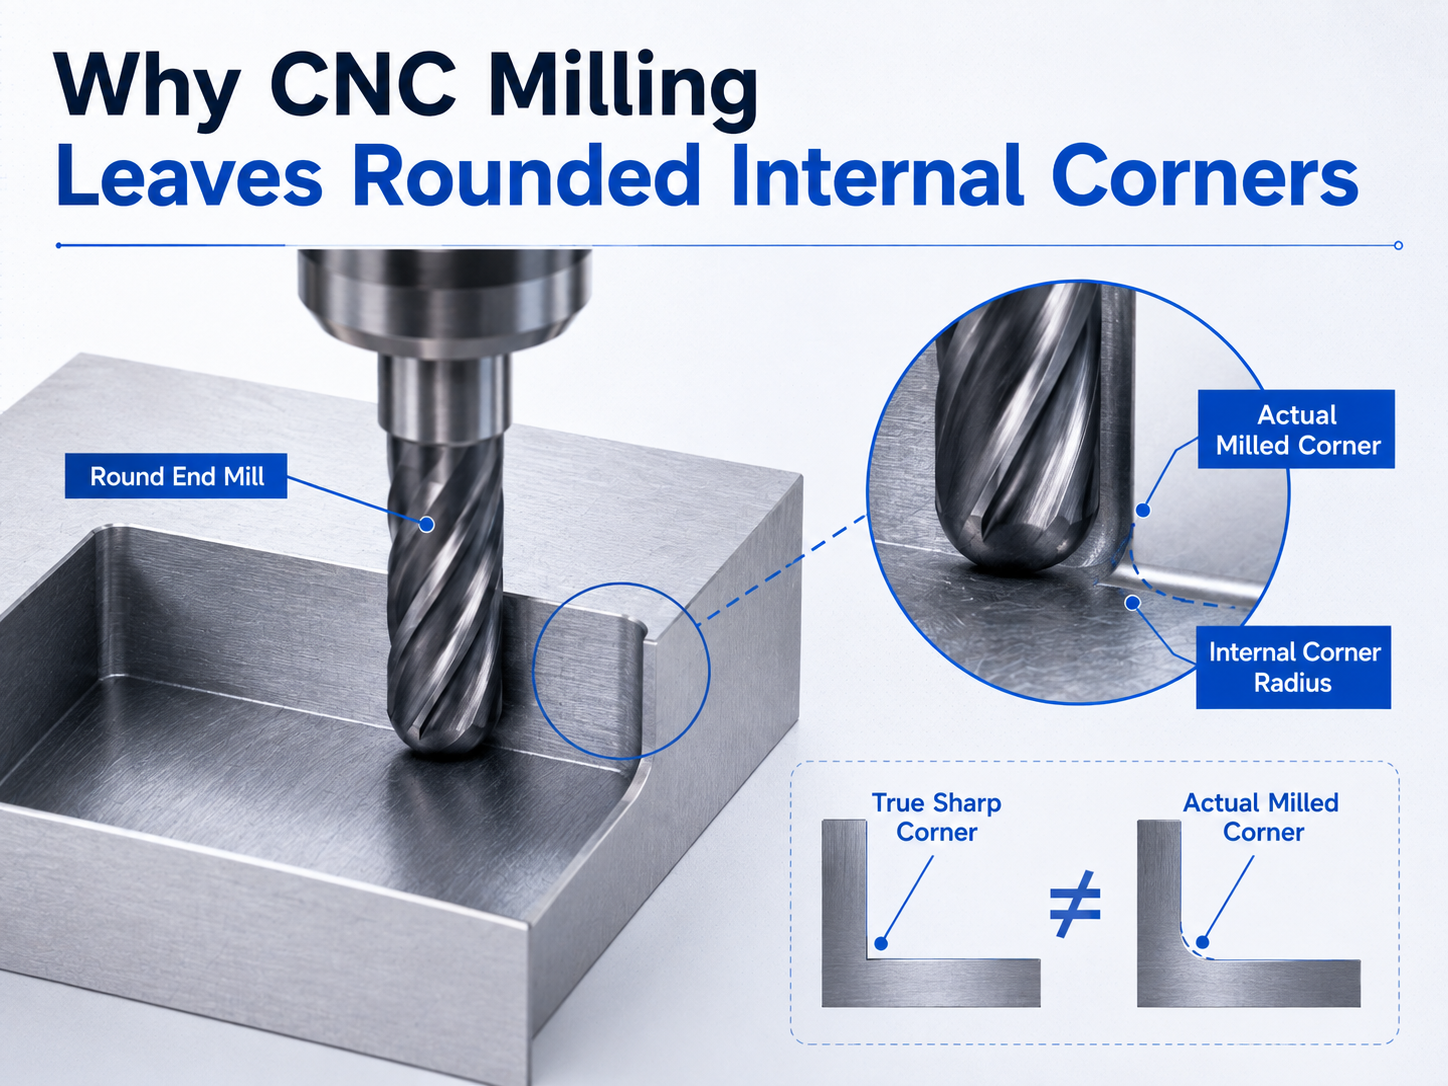
Une fraise frontale CNC standard est ronde.
Lorsque l’outil suit deux parois à l’intérieur d’une cavité, sa forme ronde laisse naturellement un rayon dans l’angle.
Par exemple, une fraise frontale de 6 mm a un rayon de coupe de 3 mm.
L’outil ne peut pas atteindre le point exact de rayon nul d’un angle interne droit de 90 degrés.
Il s'agit d'une limitation géométrique inhérente à l'usinage par fraisage classique. Elle ne résulte pas d'une mauvaise précision de la machine.
Si une conception exige un angle intérieur très vif, une autre méthode d'usinage ou une modification de la conception peut être nécessaire.
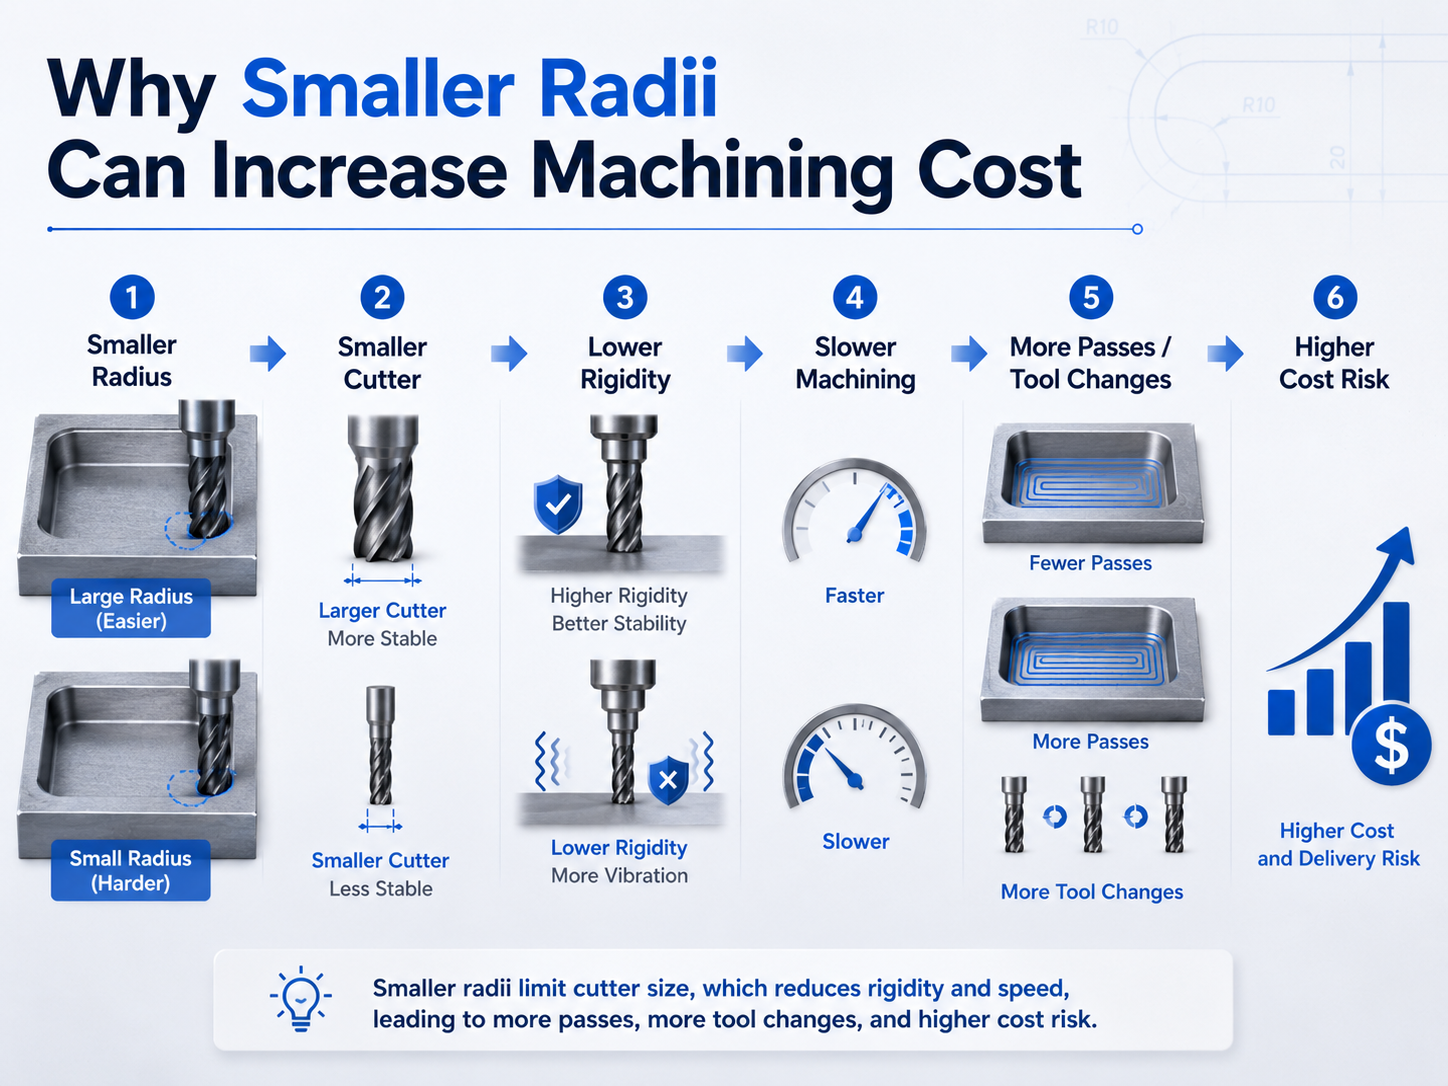
La relation fondamentale est simple :
Rayon plus petit → fraise plus petite → rigidité réduite → usinage plus lent ou plus prudent → plus de passes ou outils supplémentaires → temps de cycle plus long → coût potentiellement plus élevé
Il ne s'agit pas d'une règle fixe applicable à toutes les pièces.
Un congé R1 peu profond peut être facile à usiner.
Un congé R1 profond peut nécessiter une configuration d'outil nettement plus complexe.
L'ensemble de la géométrie doit être examiné.
Une fraise doit être suffisamment petite pour pénétrer dans l’angle requis.
D’un point de vue géométrique :
| Rayon intérieur des coins | Diamètre maximal approximatif de la fraise |
|---|---|
| R0,5 mm | ø1 mm |
| R1 (mm) | ø2 mm |
| R2 (mm) | ø4 mm |
| R3 mm | ø6 mm |
Ces valeurs décrivent la limite géométrique.
Elles ne constituent pas des recommandations universelles pour le choix de la fraise.
Un fabricant peut choisir une fraise plus petite en fonction de la profondeur de la poche, du matériau, de l’état de surface et du parcours d’outil.
Dans notre atelier, les diamètres courants de fraises sont les suivants :
La taille finale de la fraise dépend des dimensions et de la géométrie de la pièce.
Pour les petits rayons internes, notre pratique actuelle en atelier comprend :
Il s’agit d’exemples tirés de notre usine.
Ils ne doivent pas être considérés comme des normes valables à l’échelle de l’industrie.
La rigidité de l’outil décrit dans quelle mesure une fraise résiste à la flexion et aux vibrations pendant l’usinage.
Une fraise plus grande et plus courte est généralement plus rigide qu’une fraise petite avec une grande longueur de dépassement.
Cela devient important lorsqu’un petit rayon intérieur se trouve profondément à l’intérieur d’une poche.
Le fabricant peut être amené à utiliser une fraise petite et à la faire dépasser davantage du porte-outil.
Ce montage est moins stable.
Il peut être plus sensible à :
C’est l’une des raisons pour lesquelles l’usinage de poches profondes comportant de petits rayons d’angle peut s’avérer difficile.
La déformation de l'outil désigne une légère flexion de l'outil de coupe sous l'effet de la force de coupe.
L'outil de coupe peut retrouver sa forme initiale après l'usinage. Toutefois, ce déplacement temporaire peut nuire à la précision de l'usinage.
La déformation prend davantage d'importance lorsque l'outil de coupe est :
Si la déformation de l'outil est excessive, le fabricant peut être contraint de réduire la charge de coupe.
Cela peut ralentir le processus d'usinage.
La vitesse d'avance et la profondeur de coupe exactes dépendent de la machine, de l'outil de coupe, du matériau et de la géométrie de la pièce.
Ils doivent être confirmés pour chaque pièce.
Un fabricant n’utilise généralement pas une fraise très petite pour usiner entièrement une grande poche.
Un procédé plus efficace consiste souvent à :
Cela s’appelle souvent le dégagement des angles ou usinage de finition .
Le petit rayon peut donc ajouter un outil supplémentaire et une étape d’usinage supplémentaire.
Dans notre atelier, de petits rayons internes nécessitent souvent plusieurs fraises.
Une fraise plus grande usine d’abord la majeure partie de la poche.
Une fraise plus petite retire ensuite le matériau restant dans les coins.
Cette opération supplémentaire d’épuration des coins peut augmenter le temps d’usinage.
Une petite fraise enlève moins de matière à la fois qu’une grande fraise.
Elle peut également nécessiter des conditions d’usinage plus rigoureuses.
Le temps d’usinage peut augmenter en raison de :
Cela ne signifie pas qu’un petit rayon entraîne systématiquement une augmentation majeure du temps d’usinage.
L’effet dépend de la pièce dans son ensemble.
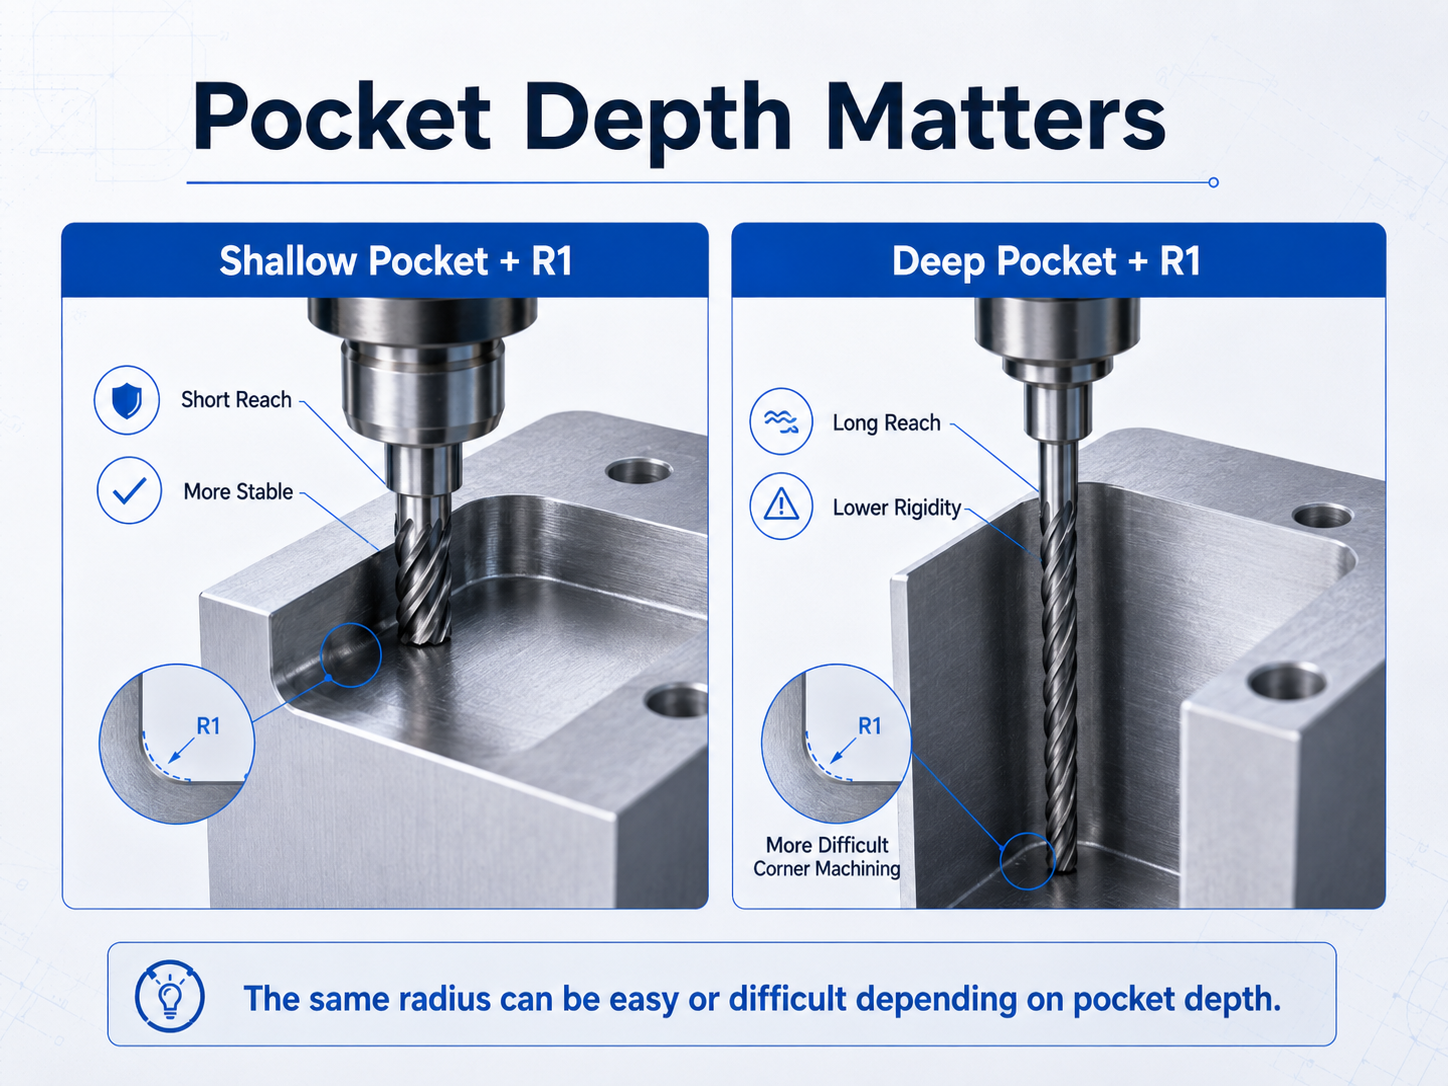
La profondeur de poche est très importante lors de l’évaluation d’un rayon d’angle interne.
Considérons deux pièces nécessitant toutes deux un rayon R1.
L’outil n’a besoin de pénétrer que sur une courte distance.
L’outil peut rester relativement rigide.
L’usinage peut être simple.
La même petite fraise doit pénétrer beaucoup plus profondément dans la pièce.
Cela peut poser plusieurs problèmes :
Le rayon reste R1.
La différence réside dans la longueur de dépassement requise de l’outil.
C’est pourquoi un rayon intérieur ne doit pas être évalué isolément.
Une question plus pertinente est :
Quelle est la profondeur de l’angle, et quelle fraise est nécessaire pour y accéder ?
| Condition de conception | Sélection de l’outil de coupe | Effet de l’usinage | Risque de coût |
|---|---|---|---|
| Rayon interne plus grand | Plus de liberté pour utiliser un outil de coupe plus grand | Usinage généralement plus facile et plus stable | Risque moindre d’opérations supplémentaires |
| Rayon interne plus petit | Peut nécessiter un outil de coupe plus petit | Peut nécessiter des passes supplémentaires et un dégagement des angles | Risque accru de temps d’usinage supplémentaire |
| Angle intérieur très aigu | L’usinage par fraisage frontal standard peut ne pas suffire | Peut nécessiter une usinage par plongée, un usinage par électro-érosion (EDM) ou des modifications de conception | Risque accru d’opérations supplémentaires |
Il s’agit de tendances générales en usinage.
Le résultat réel dépend de la géométrie de la pièce, du matériau, des tolérances, de la quantité, de la machine et des outillages.
Un angle intérieur très aigu peut ne pas être réalisable avec un fraisage frontal standard.
Il existe plusieurs solutions possibles.
Si la caractéristique est accessible, le fabricant peut utiliser une fraise plus petite pour enlever le matériau restant dans l’angle.
C’est souvent la solution la plus simple.
Toutefois, la fraise doit conserver suffisamment de rigidité et d’extension.
La fraise à plongée signifie que la fraise se déplace principalement dans la direction axiale, c’est-à-dire vers le bas dans le matériau.
Pour certaines caractéristiques d’angle, cette méthode permet d’enlever du matériau difficilement atteignable avec un parcours d’usinage latéral classique.
Dans notre atelier, la fraise à plongée peut être utilisée pour dégager certains angles internes.
Pour les pièces adaptées, elle peut s’avérer plus rapide que de passer directement à l’usinage par électroérosion (EDM).
Toutefois, l’usinage par plongée n’est pas adapté à tous les angles.
La géométrie de la pièce et l’accès de l’outil doivent d’abord être vérifiés.
L’usinage par électro-érosion filaire utilise un fil électriquement chargé pour enlever du matériau conducteur.
Il peut s’avérer utile lorsqu’un angle vif est requis dans un élément traversant.
Dans notre usine, les éléments traversants présentant des angles internes très vifs peuvent être envisagés pour l’usinage par électro-érosion filaire.
Le fil doit pouvoir traverser l’élément.
L’usinage par électro-érosion à électrode pilote utilise une électrode façonnée pour enlever du matériau conducteur.
Il permet d’atteindre des éléments auxquels une fraise n’a pas facilement accès.
Dans notre atelier, l’usinage électro-érosif par électrode plongeante peut être utilisé pour éliminer les angles vifs dans des cavités borgnes.
Ce procédé prend plus de temps dans notre environnement de production et peut augmenter les coûts.
Pour cette raison, nous évaluons généralement d’autres options d’usinage avant d’utiliser l’usinage électro-érosif par électrode plongeante pour les pièces à forte cadence.
Il s’agit de notre expérience en usine, et non d’une règle valable à l’échelle du secteur.
Envisagez un boîtier usiné comportant une grande poche interne.
La majeure partie de la poche peut être usinée à l’aide d’un outil de coupe plus grand.
Toutefois, le plan exige des angles de raccordement R1.
Dans notre atelier, un angle R1 peut être fini à l’aide d’un outil de coupe de Ø2 mm.
Le procédé d’usinage pourrait alors comprendre :
Supposons désormais que l’angle R1 n’est pas requis pour l’assemblage ni pour la fonction.
Si le concepteur augmente le rayon, le fabricant pourrait être en mesure d’utiliser une fraise plus grande pour une plus grande partie du processus d’usinage.
Cela pourrait réduire la nécessité d’une opération distincte avec un outil de petite taille.
L’avantage économique ne provient pas uniquement du rayon plus grand.
Il découle d’une stratégie d’outillage et d’usinage simplifiée.
L’économie réelle doit être évaluée à partir de la pièce dans son ensemble.
Si l’angle n’a pas d’exigence fonctionnelle importante, envisager d’augmenter le rayon.
Un rayon plus grand offre au fabricant plus de liberté pour utiliser des fraises plus grandes et plus rigides.
Ceci est particulièrement utile dans les poches profondes.
Un petit rayon peut sembler un détail mineur sur le dessin.
En production, il peut déterminer la taille minimale de la fraise requise pour cette caractéristique.
Avant de spécifier un rayon serré, se demander s’il est nécessaire pour :
S’il n’a aucune fonction claire, un rayon plus grand peut être plus facile à usiner.
Ne pas évaluer R0,5, R1, R2 ou R3 uniquement en fonction du rayon.
Vérifiez également :
Un petit rayon dans une poche peu profonde peut être facile à usiner.
Le même rayon dans une poche profonde peut s’avérer beaucoup plus difficile.
L’utilisation de nombreux rayons internes différents sur une même pièce peut nécessiter davantage d’outils de coupe.
Si la fonction le permet, employer le même rayon à plusieurs endroits peut simplifier l’outillage et la programmation.
Parfois, un composant carré doit s’insérer dans une poche fraisee.
Un concepteur peut penser que la poche nécessite un angle parfaitement vif.
Dans certains cas, un congé d’angle ou une forme en « chien » peut offrir le dégagement requis.
Cela permet au fabricant d’utiliser une fraise plus pratique.
Si un petit rayon est nécessaire, l’identifier clairement sur le dessin.
Le fabricant peut alors se concentrer sur le maintien inchangé de cette caractéristique.
Les autres angles non critiques peuvent être ajustés afin de faciliter l’usinage.
Cela rend la communication DFM plus efficace.
Un petit rayon interne n’est pas automatiquement coûteux.
Cela devient plus important lorsqu’il oblige le fabricant à modifier le procédé d’usinage.
Les risques de coûts les plus élevés apparaissent généralement lorsque la conception exige :
Si le rayon d’arrondi n’a aucune fonction, son augmentation peut faciliter l’usinage de la pièce.
Pour les pièces destinées à la production, cela peut simplifier le procédé de fabrication et réduire les opérations d’usinage superflues.
Cela peut être le cas. Un rayon plus petit peut nécessiter une fraise plus petite, des passes supplémentaires pour dégager les angles ou une autre méthode d’usinage. L’impact réel sur le coût dépend de la géométrie complète de la pièce.
Une fraise cylindrique standard est ronde. Sa forme laisse naturellement un rayon à l’intersection de deux parois internes.
Du point de vue géométrique, un rayon R0,5 limite le diamètre de la fraise à environ 1 mm, tandis qu’un rayon R1 le limite à environ 2 mm. Dans notre atelier, des fraises de Ø1 mm et de Ø2 mm sont couramment utilisées pour ces caractéristiques. La sélection réelle de l’outil doit être confirmée pour chaque pièce.
Le petit rayon exige une fraise de petit diamètre. Une poche profonde exige également une plus grande longueur de dépassement de l’outil. Une fraise de petit diamètre avec un grand dépassement est moins rigide et plus sensible aux vibrations et aux déflexions.
Pas dans tous les cas. Un fabricant peut utiliser une fraise plus petite, un usinage par plongée, un dégagement d’angle, une électroérosion à fil, une électroérosion à enfoncement ou une autre méthode. Le procédé approprié dépend de la caractéristique concernée.
Copyright © Dongguan BIE Hardware Co., Ltd - Politique de confidentialité