

De interne hoekstraal kan de bewerkingskosten beïnvloeden, omdat deze de grootte van de frees die de hoek kan bereiken, beperkt.
Een kleinere straal vereist meestal een kleinere frees. Kleine freesgereedschappen zijn minder stijf, vooral wanneer ze diep in een zak moeten reiken. Dit kan de bewerking langzamer en moeilijker maken. De fabrikant heeft mogelijk ook extra afwerkpassen of aanvullende gereedschappen nodig om de hoek volledig te bewerken.
Een kleine straal maakt een onderdeel echter niet automatisch duur.
De werkelijke kostenimpact hangt af van de zakdiepte, het materiaal, de freesgrootte, de gereedschapbereik, de tolerantie en de bewerkingsmethode.
Een interne hoekstraal is de afgeronde hoek waar twee verticale wanden elkaar ontmoeten binnen een zak of holte.
Bijvoorbeeld:
Een kleinere straal levert een scherpere binnenhoek op.
Dit artikel richt zich op de straal tussen twee verticale wanden. Het verwijst niet naar de straal tussen een pocketwand en de bodem van de pocket.
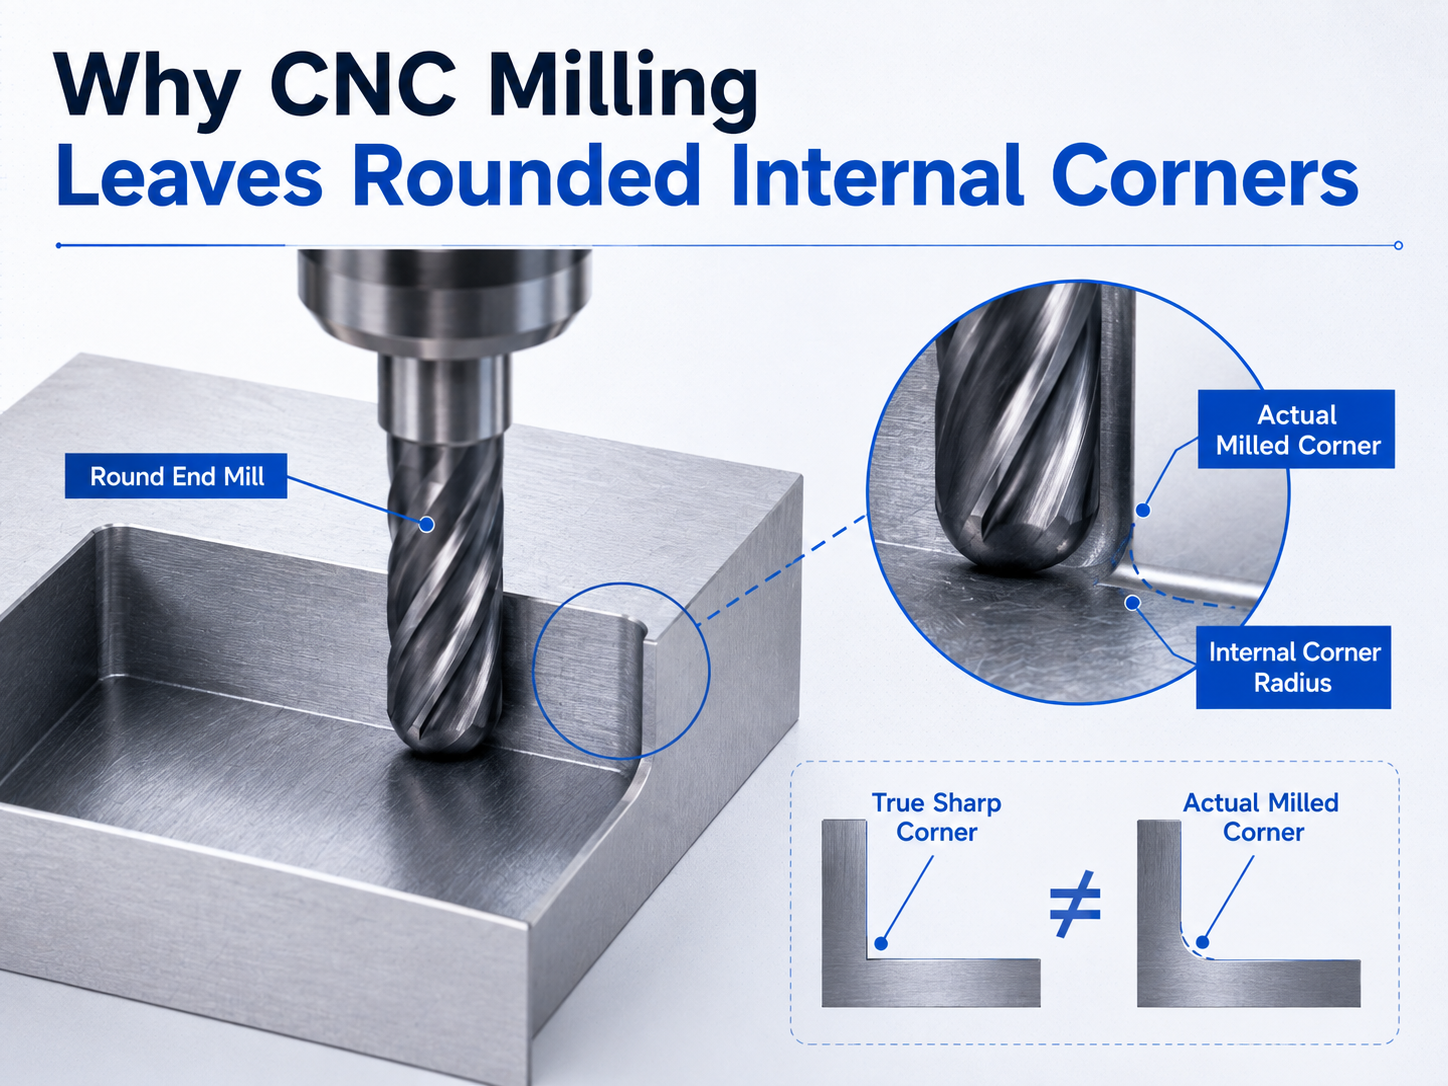
Een standaard CNC-freesgereedschap is rond.
Wanneer het gereedschap langs twee wanden binnen een pocket beweegt, laat zijn ronde vorm van nature een straal in de hoek achter.
Bijvoorbeeld heeft een 6 mm freesgereedschap een gereedschapsstraal van 3 mm.
Het gereedschap kan het exacte nul-straalpunt van een scherpe 90-graden binnenhoek niet bereiken.
Dit is een geometrische beperking van normaal frezen. Het wordt niet veroorzaakt door een lage nauwkeurigheid van de machine.
Als een ontwerp een zeer scherpe inwendige hoek vereist, kan een andere bewerkingsmethode of een wijziging van het ontwerp nodig zijn.
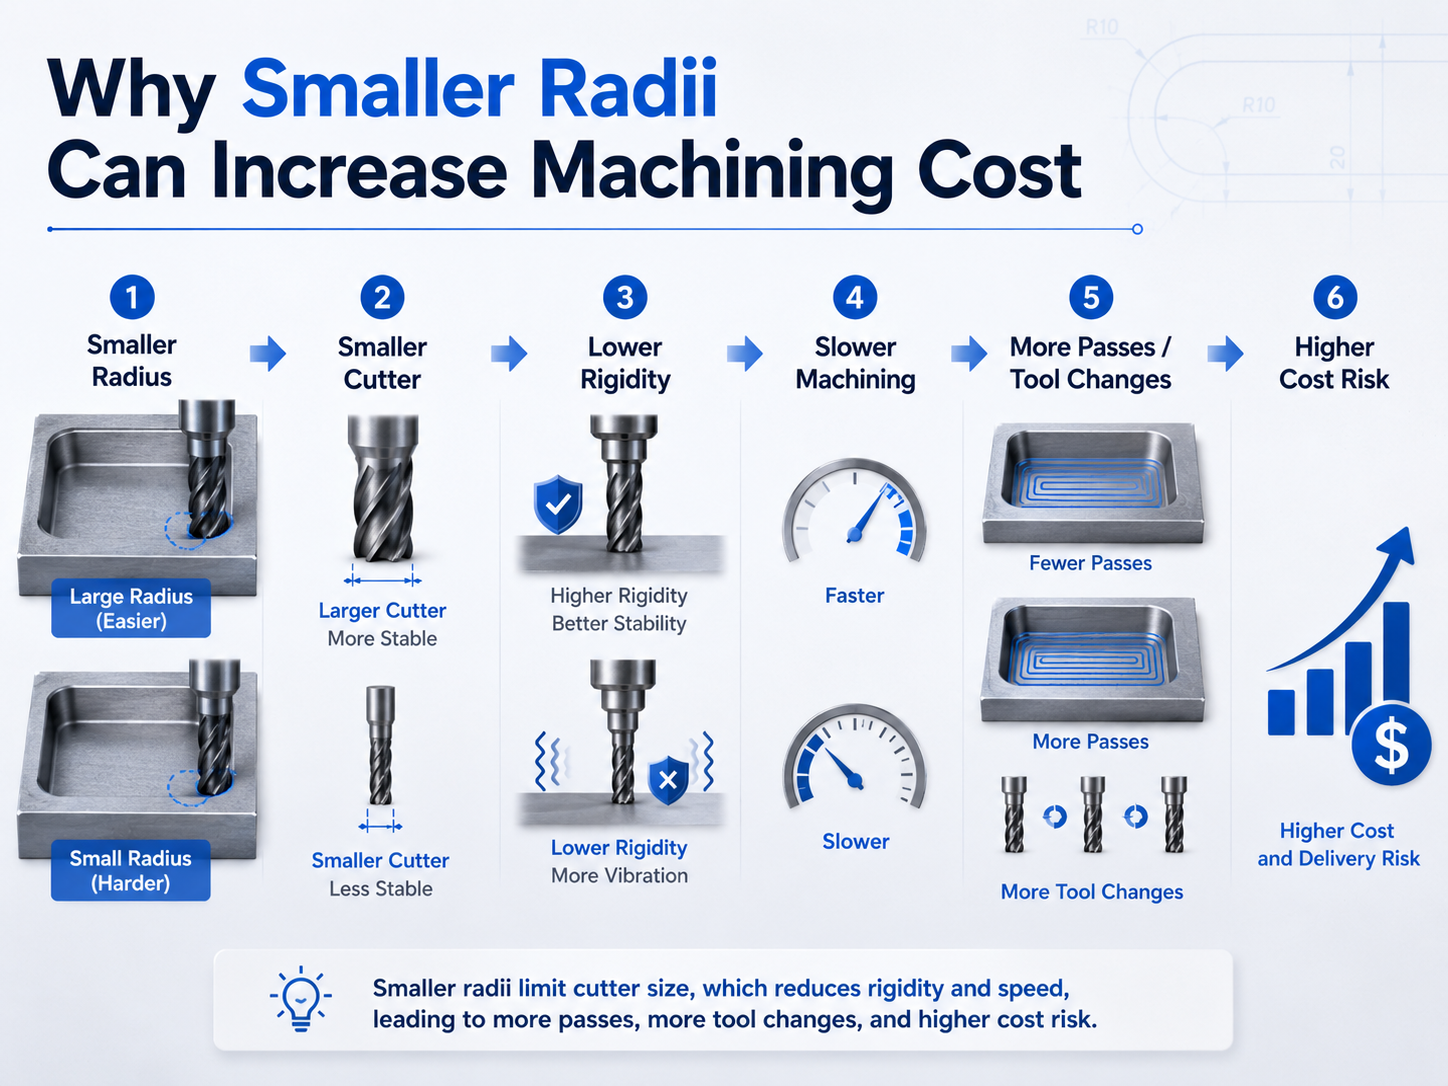
De basisrelatie is eenvoudig:
Kleinere radius → kleinere freesbeitel → lagere stijfheid → langzamer of voorzichtiger bewerken → meer bewerkingspassen of extra gereedschappen → langere cyclustijd → mogelijk hogere kosten
Dit is geen vaste regel voor elk onderdeel.
Een ondiepe R1-hoek kan eenvoudig te bewerken zijn.
Een diepe R1-hoek kan een veel moeilijkere gereedschapopstelling vereisen.
De volledige geometrie moet worden beoordeeld.
Een frees moet klein genoeg zijn om in de vereiste hoek te passen.
Vanuit een meetkundig oogpunt:
| Inwendige hoekstraal | Benaderde maximale freesdiameter |
|---|---|
| R0,5 mm | ø1 mm |
| R1 mm | ø2 mm |
| R2 mm | ø4 mm |
| R3 mm | ø6 mm |
Deze getallen geven de geometrische grens aan.
Het zijn geen universele aanbevelingen voor het kiezen van freesgereedschap.
Een fabrikant kan een kleinere frees kiezen, afhankelijk van de zakdiepte, het materiaal, de oppervlakteafwerking en het gereedschapsbaanpatroon.
In onze werkplaats worden veelgebruikte freesdiameters onder andere:
De uiteindelijke freesgrootte hangt af van de afmetingen en de geometrie van het onderdeel.
Voor kleine interne radiussen volgt onze huidige werkplaatspraktijk onder andere:
Dit zijn voorbeelden van onze fabriek.
Ze mogen niet worden beschouwd als sectorbrede normen.
De stijfheid van een gereedschap geeft aan hoe goed een frees buiging en trilling tijdens de bewerking weerstaat.
Een grotere en kortere frees is meestal stijver dan een kleine frees met een lange reikwijdte.
Dit wordt belangrijk wanneer een kleine binnenradius diep in een uitsparing zit.
De fabrikant moet mogelijk een kleine frees gebruiken en deze verder uit de gereedschapshouder laten steken.
Die opstelling is minder stabiel.
Het kan gevoeliger zijn voor:
Dit is een reden waarom diepe uitsparingen met kleine hoekstralen moeilijk te bewerken zijn.
Werkstukafwijking betekent dat de frees iets buigt onder de snijkracht.
De frees kan na het snijden weer terugkeren naar zijn oorspronkelijke vorm. De tijdelijke verplaatsing kan echter de bewerkingsnauwkeurigheid beïnvloeden.
Afwijking wordt belangrijker wanneer de frees:
Als de frees te veel afbuigt, moet de fabrikant mogelijk de snijbelasting verminderen.
Dit kan het bewerkingsproces vertragen.
De exacte voedingssnelheid en snijdiepte hangen af van de machine, de frees, het materiaal en de onderdeelgeometrie.
Ze moeten voor elk onderdeel worden bevestigd.
Een fabrikant gebruikt doorgaans geen zeer kleine frees om een geheel grote uitsparing te bewerken.
Een efficiënter proces is vaak:
Dit wordt vaak genoemd hoekreiniging of restbewerking .
De kleine radius kan daarom een extra gereedschap en een extra bewerkingsstap vereisen.
In onze werkplaats vereisen kleine interne radii vaak meerdere freesgereedschappen.
Een groter gereedschap freest eerst het grootste deel van de uitsparing.
Een kleiner gereedschap verwijdert vervolgens het materiaal dat in de hoeken overblijft.
Deze extra hoekreinigingsbewerking kan de bewerkingstijd verlengen.
Een klein gereedschap verwijdert minder materiaal per keer dan een groot gereedschap.
Het vereist mogelijk ook zorgvuldiger snijvoorwaarden.
De bewerkingstijd kan toenemen vanwege:
Dit betekent niet dat elke kleine radius een aanzienlijke toename van de bewerkingstijd veroorzaakt.
Het effect hangt af van het gehele onderdeel.
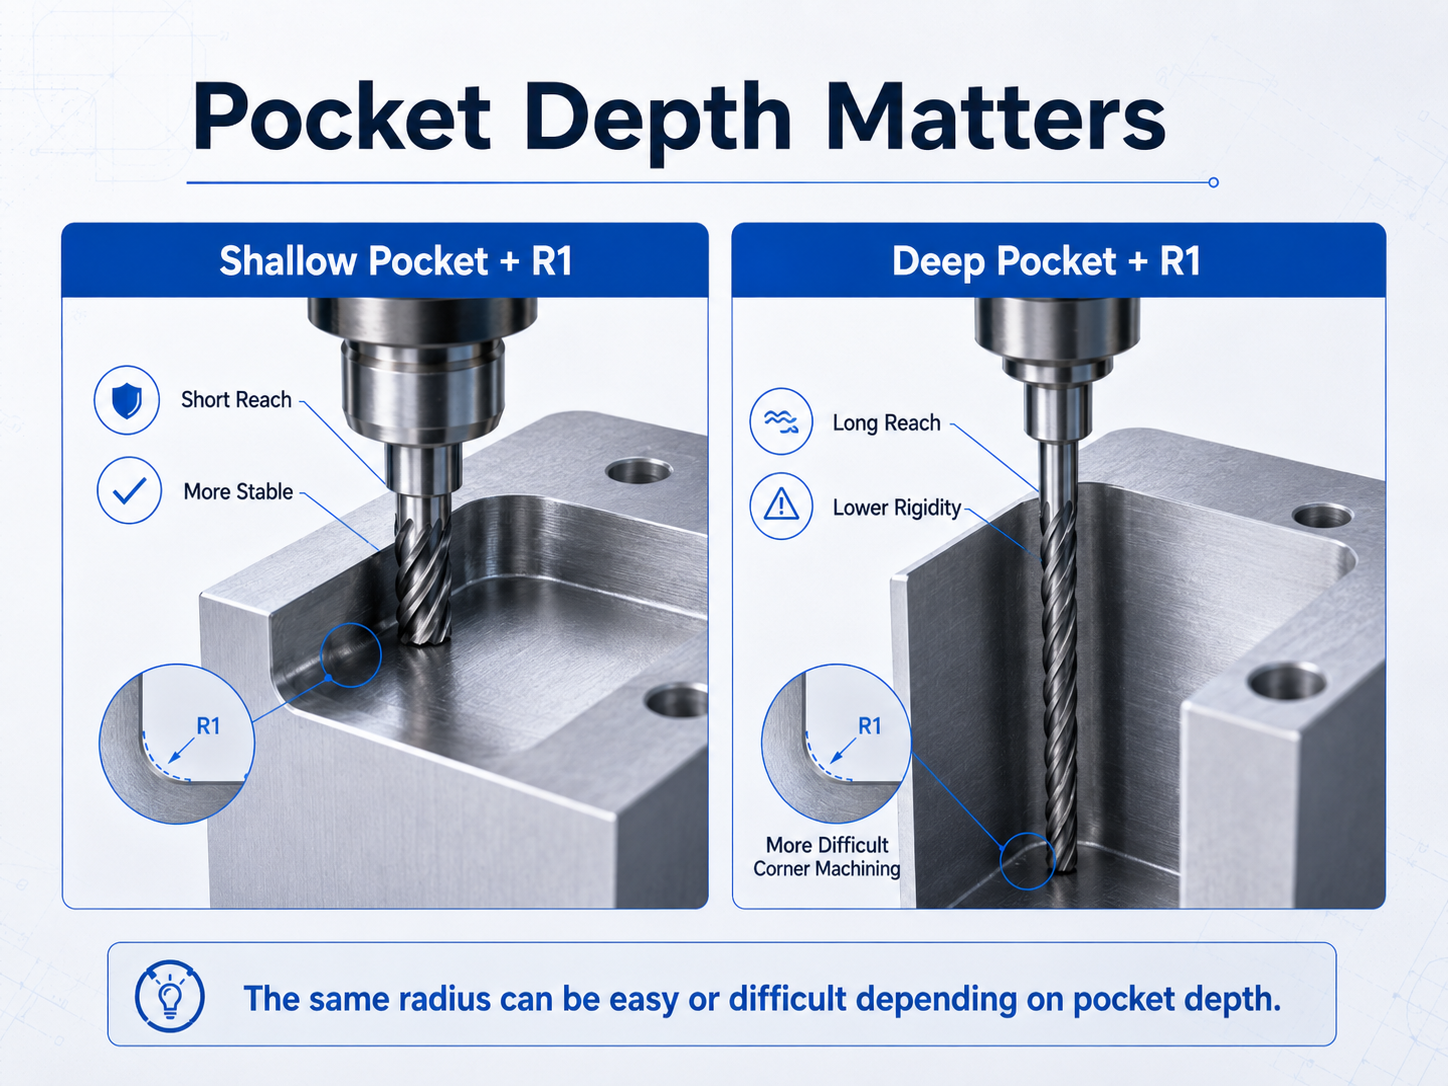
De zakdiepte is zeer belangrijk bij het beoordelen van een interne hoekradius.
Bekijk twee onderdelen die beide een R1-hoek vereisen.
De frees hoeft slechts een korte afstand te bereiken.
Het gereedschap kan relatief stijf blijven.
De bewerking kan eenvoudig zijn.
Dezelfde kleine frees moet veel dieper in het onderdeel reiken.
Dit kan verschillende problemen veroorzaken:
De straal is nog steeds R1.
Het verschil is de vereiste gereedschapsbereik.
Daarom mag een interne straal niet op zichzelf worden beoordeeld.
Een betere vraag is:
Hoe diep is de hoek, en welke frees is nodig om erbij te komen?
| Ontwerpomstandigheid | Freesselectie | Bewerkingseffect | Kostrisico |
|---|---|---|---|
| Grotere interne straal | Meer vrijheid om een grotere frees te gebruiken | Meestal gemakkelijker en stabielere bewerking | Lager risico op extra bewerkingen |
| Kleinere interne radius | Mogelijk een kleinere frees nodig | Mogelijk extra doorgangen en hoekafruiming vereist | Hoger risico op extra bewerkingstijd |
| Zeer scherpe interne hoek | Standaard frontfreesbewerking is mogelijk onvoldoende | Plungesnijden, EDM of ontwerpwijzigingen zijn mogelijk nodig | Hoger risico op extra processen |
Dit zijn algemene bewerkingsstromingen.
Het werkelijke resultaat hangt af van de onderdeelgeometrie, het materiaal, de tolerantie, de hoeveelheid, de machine en de gereedschapsopname.
Een zeer scherpe inwendige hoek is vaak niet haalbaar met standaard frontfreesbewerking.
Er zijn verschillende mogelijke oplossingen.
Indien de functie toegankelijk is, kan de fabrikant een kleinere frees gebruiken om het resterende hoekmateriaal te verwijderen.
Dit is vaak de eenvoudigste oplossing.
De frees moet echter nog steeds voldoende stijfheid en bereik hebben.
Plunge-freesbewerking betekent dat de frees voornamelijk in axiale richting, ofwel naar beneden in het materiaal, beweegt.
Voor sommige hoekvormen kan deze methode materiaal verwijderen dat moeilijk bereikbaar is met een normale zijdelingse freesbaan.
In onze werkplaats kan plunge-freesbewerking worden gebruikt om bepaalde interne hoeken te ontlasten.
Voor geschikte onderdelen kan dit sneller zijn dan direct over te stappen op EDM.
Plunge-freesbewerking is echter niet geschikt voor elke hoek.
De onderdeelgeometrie en de toegankelijkheid van de frees moeten eerst worden gecontroleerd.
Draad-EDM maakt gebruik van een elektrisch geladen draad om geleidend materiaal te verwijderen.
Dit kan nuttig zijn wanneer een scherpe hoek vereist is in een doorgaande vorm.
In onze fabriek kunnen doorgaande vormen met zeer scherpe interne hoeken in overweging worden genomen voor draad-EDM.
De draad moet door de functie kunnen lopen.
Sinker EDM maakt gebruik van een gevormde elektrode om geleidend materiaal te verwijderen.
Het kan functies bereiken die een frees niet gemakkelijk kan bereiken.
In onze werkplaats kan sinker EDM worden gebruikt om scherpe hoeken in blinde holten vrij te maken.
Dit proces duurt langer in onze productieomgeving en kan de kosten verhogen.
Om deze reden beoordelen we meestal andere bewerkingsmogelijkheden voordat we sinker EDM toepassen voor onderdelen in grote aantallen.
Dit is onze fabriekservaring, geen regel die geldt voor de hele industrie.
Overweeg een gefreesd behuizing met een groot intern vak.
Het grootste deel van het vak kan worden bewerkt met een grotere frees.
De tekening vereist echter hoeken met een R1-radius.
In onze werkplaats kan een hoek met een R1-radius worden afgewerkt met een freesgereedschap met een diameter van 2 mm.
Het bewerkingsproces zou dan kunnen bestaan uit:
Stel nu dat de R1-radius niet vereist is voor montage of functie.
Als de ontwerper de radius vergroot, kan de fabrikant mogelijk een groter gereedschap gebruiken voor een groter deel van het bewerkingsproces.
Dit kan de noodzaak voor een aparte bewerking met een klein gereedschap verminderen.
Het kostenvoordeel komt niet alleen voort uit de grotere radius.
Het komt voort uit een eenvoudigere gereedschaps- en bewerkingsstrategie.
De werkelijke besparing moet worden beoordeeld op basis van het volledige onderdeel.
Als de hoek geen belangrijke functionele eis heeft, overweeg dan om de radius te vergroten.
Een grotere radius geeft de fabrikant meer vrijheid om grotere en stijvere freesgereedschappen te gebruiken.
Dit is vooral nuttig bij diepe uitsparingen.
Een kleine radius kan op de tekening lijken op een onbelangrijk detail.
Tijdens de productie kan worden bepaald welke kleinste frees geschikt is voor de functie.
Voordat u een kleine radius specificeert, vraag dan af of deze nodig is voor:
Als er geen duidelijke functie is, kan een grotere radius eenvoudiger te produceren zijn.
Beoordeel R0,5, R1, R2 of R3 niet alleen op basis van de radius.
Controleer ook:
Een kleine radius in een ondiepe zak kan eenvoudig zijn.
Dezelfde radius in een diepe zak kan veel moeilijker zijn.
Het gebruik van veel verschillende binnenstralen op één onderdeel kan meer freesgereedschappen vereisen.
Als de functie dit toelaat, kan het gebruik van dezelfde straal op meerdere plaatsen de gereedschapkeuze en programmering vereenvoudigen.
Soms moet een vierkant onderdeel in een gefreesde opening passen.
Een ontwerper denkt mogelijk dat de opening een perfect scherpe hoek nodig heeft.
In sommige gevallen kan een hoekontlasting of een ‘dog-bone’-kenmerk de vereiste speling bieden.
Dit stelt de fabrikant in staat een praktischer freesgereedschap te gebruiken.
Als een kleine straal noodzakelijk is, geef deze dan duidelijk aan op de tekening.
De fabrikant kan zich dan richten op het behouden van dat kenmerk ongewijzigd.
Andere niet-kritieke hoeken kunnen worden aangepast om bewerking eenvoudiger te maken.
Dit maakt DFM-communicatie effectiever.
Een kleine binnenhoekstraal is niet automatisch duur.
Het wordt belangrijker wanneer het de fabrikant dwingt het bewerkingsproces te wijzigen.
De grootste kostenrisico's treden meestal op wanneer het ontwerp vereist:
Als de hoekstraal geen functioneel doel heeft, kan het vergroten ervan het onderdeel gemakkelijker maken om te bewerken.
Voor productie-onderdelen kan dit het fabricageproces vereenvoudigen en onnodige bewerkingswerkzaamheden verminderen.
Dat kan. Een kleinere straal kan een kleiner gereedschap vereisen, extra afrondingspassen in de hoeken of een andere bewerkingsmethode. De werkelijke kostenimpact hangt af van de volledige onderdeelgeometrie.
Een standaard freesgereedschap is rond. Zijn vorm laat van nature een straal achter waar twee interne wanden samenkomen.
Vanuit geometrisch oogpunt beperkt R0,5 de gereedschapsdoorsnede tot ongeveer 1 mm, terwijl R1 deze beperkt tot ongeveer 2 mm. In onze werkplaats worden Ø1 mm- en Ø2 mm-gereedschappen veel gebruikt voor deze kenmerken. De daadwerkelijke gereedschapskeuze moet per onderdeel worden bevestigd.
De kleine straal vereist een klein gereedschap. Een diepe uitsparing vereist ook een langere gereedschapslengte. Een klein gereedschap met een lange lengte is minder stijf en gevoeliger voor trillingen en doorbuiging.
Niet in elk geval. Een fabrikant kan een kleiner gereedschap gebruiken, inplunjen, hoekontlasting toepassen, draad-EDM of onderdompel-EDM uitvoeren, of een andere methode hanteren. Het juiste proces hangt af van de specifieke functie.
Copyright © Dongguan BIE Hardware Co., Ltd - PRIVACYBELEID