

El radio de curvatura interior puede afectar el costo de mecanizado porque limita el tamaño de la fresa que puede alcanzar la esquina.
Un radio más pequeño normalmente requiere una fresa más pequeña. Las fresas pequeñas son menos rígidas, especialmente cuando deben penetrar profundamente en una cavidad. Esto puede hacer que el mecanizado sea más lento y más difícil. El fabricante también podría necesitar pasadas adicionales de acabado u herramientas adicionales para limpiar la esquina.
Sin embargo, un radio pequeño no hace automáticamente cara una pieza.
El impacto real en el costo depende de la profundidad de la cavidad, el material, el tamaño de la fresa, la longitud útil de la herramienta, las tolerancias y el método de mecanizado.
Un radio de curvatura interior es la esquina redondeada donde se encuentran dos paredes verticales dentro de una cavidad o bolsillo.
Por ejemplo:
Un radio más pequeño crea una esquina interna más afilada.
Este artículo se centra en el radio entre dos paredes verticales. No hace referencia al radio entre la pared de un hueco y el fondo del hueco.
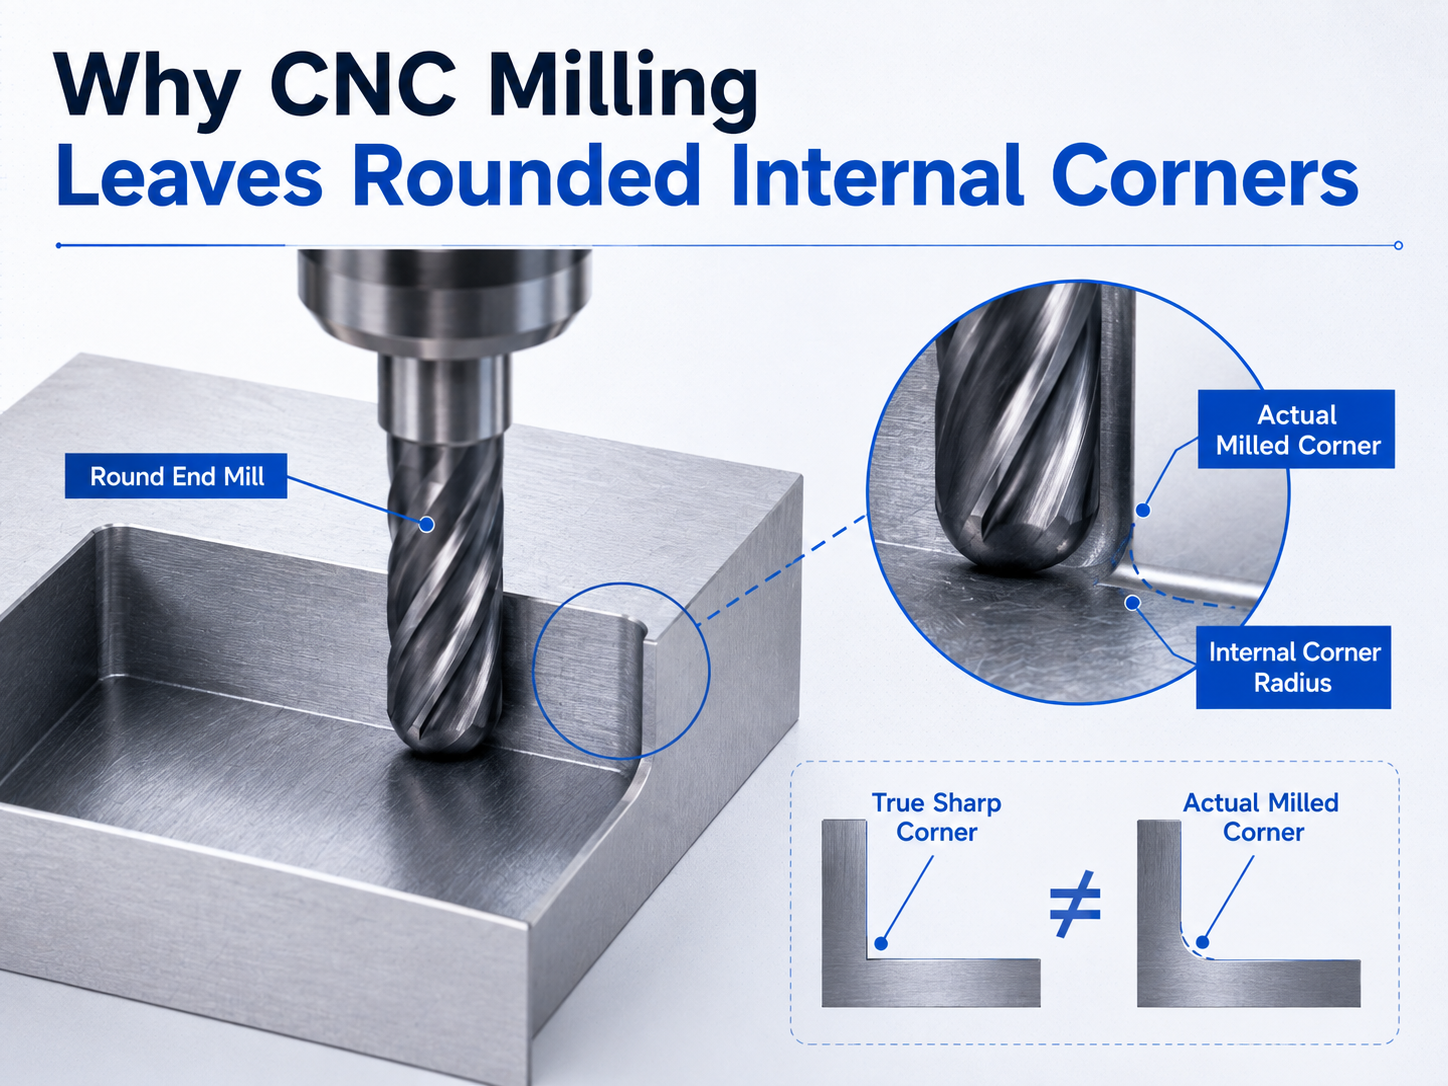
Una fresa de extremo CNC estándar es redonda.
Cuando la fresa avanza a lo largo de dos paredes dentro de un hueco, su forma redonda deja naturalmente un radio en la esquina.
Por ejemplo, una fresa de extremo de 6 mm tiene un radio de corte de 3 mm.
La fresa no puede alcanzar el punto exacto de radio cero de una esquina interna aguda de 90 grados.
Esta es una limitación geométrica del fresado normal. No se debe a una baja precisión de la máquina.
Si un diseño requiere una esquina interna muy afilada, puede ser necesario otro método de mecanizado o modificar el diseño.
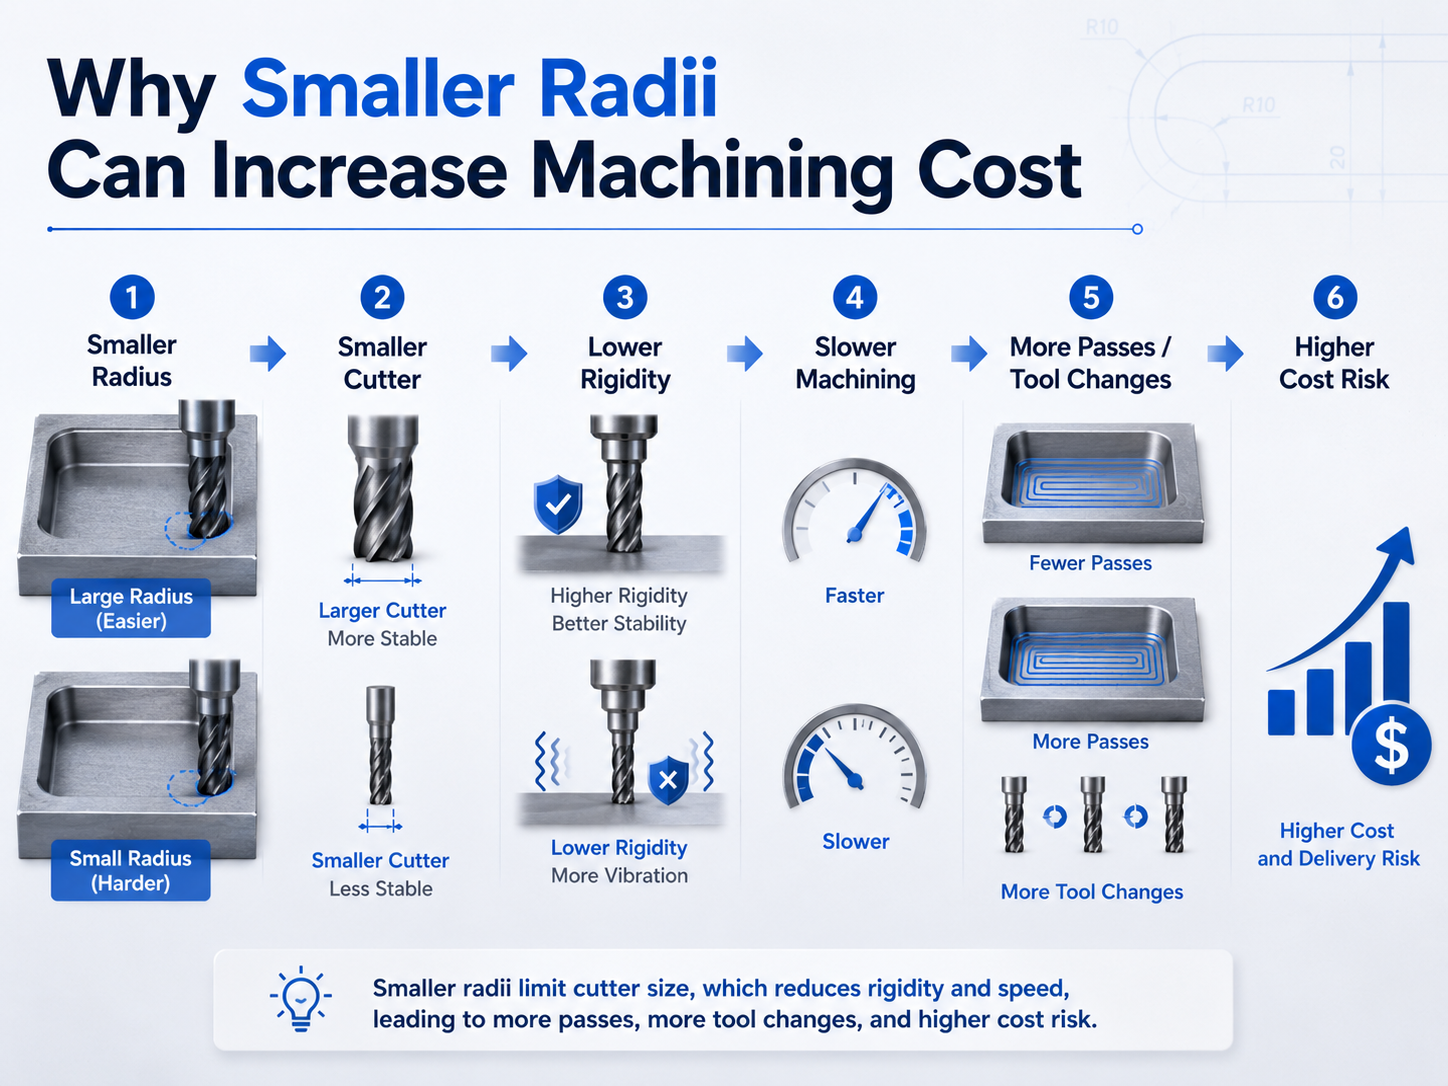
La relación básica es sencilla:
Radio más pequeño → fresa más pequeña → menor rigidez → mecanizado más lento o más cuidadoso → más pasadas o herramientas adicionales → tiempo de ciclo más largo → costo potencialmente mayor
Esta no es una regla fija para cada pieza.
Una esquina con radio R1 poco profunda puede ser fácil de mecanizar.
Una esquina con radio R1 profunda puede requerir una configuración de herramienta mucho más compleja.
Debe revisarse toda la geometría.
Una fresa debe ser lo suficientemente pequeña como para entrar en la esquina requerida.
Desde un punto de vista geométrico:
| Radio de esquina interno | Diámetro máximo aproximado de la fresa |
|---|---|
| R0,5 mm | ø1 mm |
| R1 (mm) | ø2 mm |
| R2 (mm) | ø4 mm |
| R3 mm | ø6 mm |
Estos números describen el límite geométrico.
No son recomendaciones universales para la selección de fresas.
Un fabricante puede elegir una fresa más pequeña según la profundidad del bolsillo, el material, el acabado superficial y la trayectoria de la herramienta.
En nuestro taller, los diámetros habituales de fresas son:
El tamaño final de la fresa depende del tamaño y la geometría de la pieza.
Para radios internos pequeños, nuestra práctica habitual en el taller incluye:
Estos son ejemplos de nuestra fábrica.
No deben considerarse normas válidas para toda la industria.
La rigidez de la herramienta describe su capacidad para resistir la flexión y las vibraciones durante el mecanizado.
Por lo general, una fresa más grande y más corta es más rígida que una fresa pequeña con una longitud de trabajo mayor.
Esto adquiere importancia cuando un radio interno pequeño se encuentra profundamente dentro de un bolsillo.
El fabricante puede necesitar utilizar una fresa pequeña y extenderla más desde el portaherramientas.
Esta configuración es menos estable.
Puede ser más sensible a:
Esta es una razón por la cual los bolsillos profundos con radios de esquina pequeños pueden ser difíciles de mecanizar.
La desviación de la herramienta significa que la fresa se dobla ligeramente bajo la fuerza de corte.
Es posible que la fresa recupere su forma original tras el corte. Sin embargo, este movimiento temporal puede afectar la precisión del mecanizado.
La desviación adquiere mayor importancia cuando la fresa es:
Si la fresa se desvía excesivamente, el fabricante podría verse obligado a reducir la carga de corte.
Esto puede ralentizar el proceso de mecanizado.
La velocidad de avance y la profundidad de corte exactas dependen de la máquina, la fresa, el material y la geometría de la pieza.
Deben confirmarse para cada pieza.
Un fabricante normalmente no utiliza una fresa muy pequeña para mecanizar todo un bolsillo grande.
Un proceso más eficiente suele ser:
Esto se denomina habitualmente despeje de esquinas o mecanizado de restos .
El radio pequeño puede, por tanto, añadir una herramienta adicional y un paso adicional de mecanizado.
En nuestro taller, los pequeños radios internos suelen requerir varias fresas.
Una fresa más grande maquina primero la mayor parte del hueco.
Luego, una fresa más pequeña elimina el material que queda en las esquinas.
Esta operación adicional de desbaste de esquinas puede aumentar el tiempo de mecanizado.
Una fresa pequeña elimina menos material a la vez que una fresa grande.
También puede necesitar condiciones de corte más cuidadosas.
El tiempo de mecanizado puede aumentar debido a:
Esto no significa que cada radio pequeño provoque un aumento importante del tiempo de mecanizado.
El efecto depende de la pieza completa.
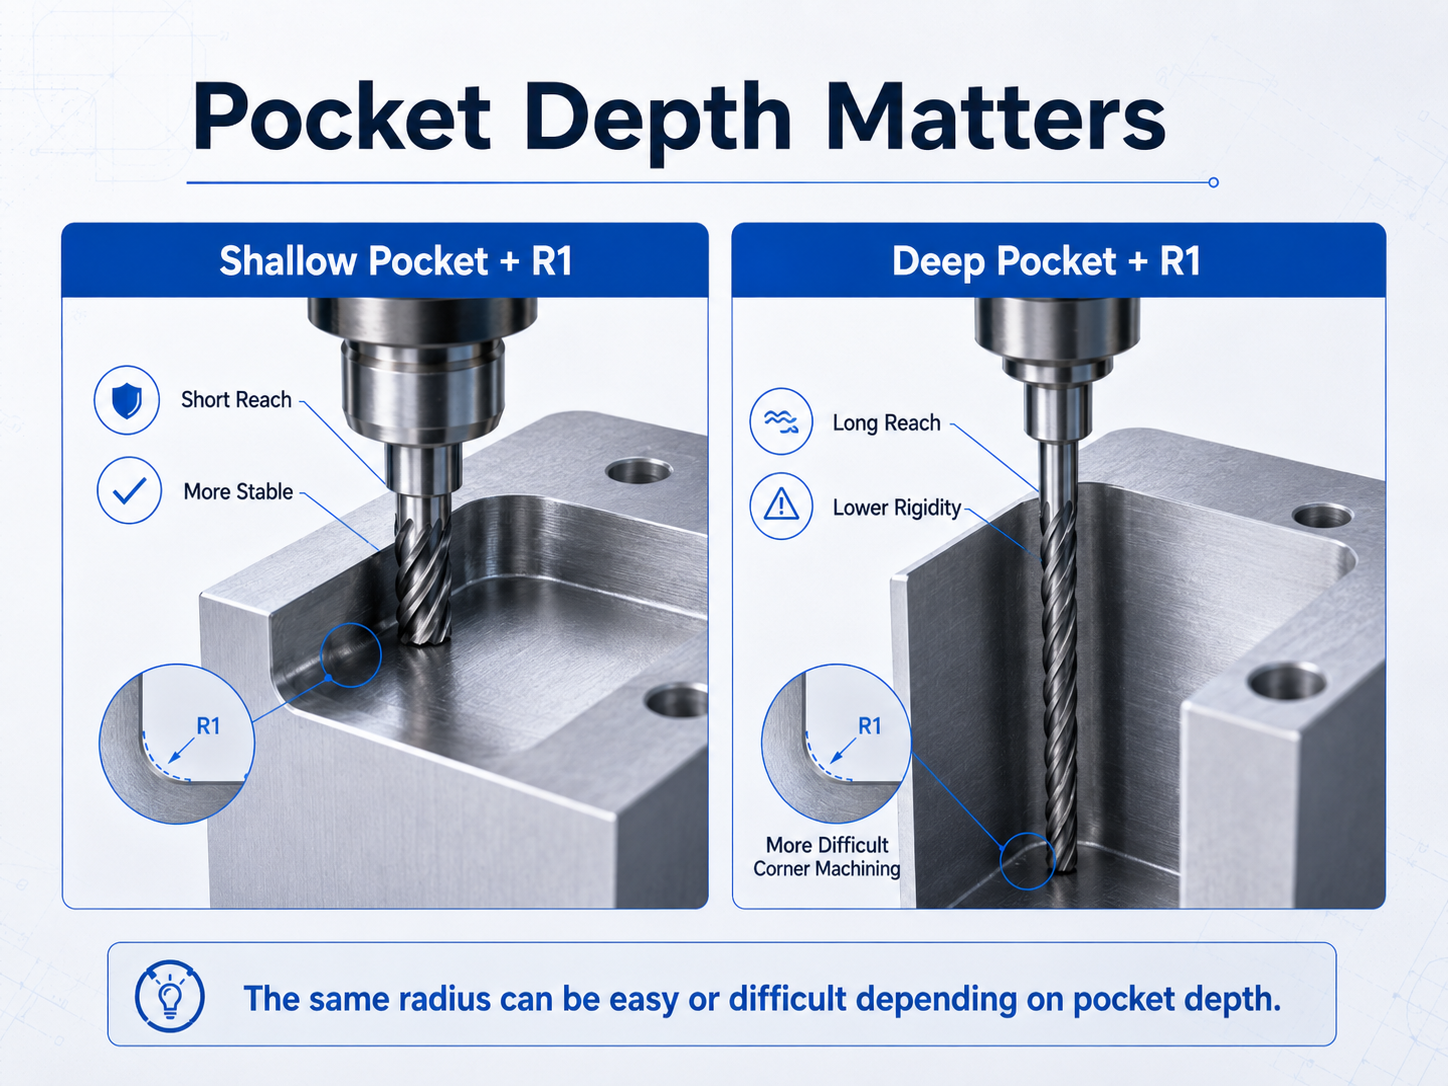
La profundidad del hueco es muy importante al evaluar un radio de esquina interna.
Considere dos piezas que requieren un radio R1.
La fresa solo necesita alcanzar una distancia corta.
La herramienta puede mantenerse relativamente rígida.
El mecanizado puede ser sencillo.
La misma fresa pequeña debe penetrar mucho más profundamente en la pieza.
Esto puede generar varios problemas:
El radio sigue siendo R1.
La diferencia radica en la longitud de alcance requerida de la herramienta.
Por eso, un radio interno no debe evaluarse de forma aislada.
Una pregunta más adecuada es:
¿Qué profundidad tiene la esquina y qué fresa se necesita para alcanzarla?
| Condición de diseño | Selección de la fresa | Efecto del mecanizado | Riesgo de costes |
|---|---|---|---|
| Radio interno mayor | Mayor libertad para usar una fresa más grande | Mecanizado normalmente más sencillo y estable | Menor riesgo de operaciones adicionales |
| Radio interno menor | Puede requerir una fresa más pequeña | Puede requerir pasadas adicionales y limpieza de esquinas | Mayor riesgo de aumento del tiempo de mecanizado |
| Esquina interna muy afilada | El fresado frontal estándar puede no ser suficiente | Puede requerir corte por inmersión, electroerosión (EDM) o cambios en el diseño | Mayor riesgo de procesos adicionales |
Estas son tendencias generales de mecanizado.
El resultado real depende de la geometría de la pieza, el material, las tolerancias, la cantidad, la máquina y las herramientas.
Una esquina interna muy afilada puede no ser factible con fresado frontal estándar.
Existen varias soluciones posibles.
Si la característica es accesible, el fabricante puede utilizar una fresa más pequeña para eliminar el material restante en la esquina.
Esta suele ser la solución más sencilla.
No obstante, la fresa debe seguir teniendo suficiente rigidez y longitud de alcance.
El fresado por inmersión significa que la fresa se desplaza principalmente en dirección axial, es decir, hacia abajo, dentro del material.
Para ciertas características de esquina, este método puede eliminar material al que resulta difícil acceder mediante una trayectoria de corte lateral convencional.
En nuestro taller, el fresado por inmersión puede utilizarse para desbastar ciertas esquinas internas.
Para piezas adecuadas, puede resultar más rápido que pasar directamente al EDM.
Sin embargo, el fresado por inmersión no es adecuado para todas las esquinas.
Primero se debe verificar la geometría de la pieza y el acceso de la fresa.
El EDM con hilo emplea un hilo eléctricamente cargado para eliminar material conductor.
Puede resultar útil cuando se requiere una esquina muy aguda en una característica pasante.
En nuestra fábrica, las características pasantes con esquinas internas muy agudas pueden considerarse para EDM con hilo.
El hilo debe poder atravesar la característica.
El EDM por inmersión emplea un electrodo con forma definida para eliminar material conductor.
Puede alcanzar características a las que una fresa no puede acceder fácilmente.
En nuestro taller, el electroerosionado por hundimiento (sinker EDM) puede utilizarse para eliminar esquinas afiladas en cavidades ciegas.
Este proceso requiere más tiempo en nuestro entorno de producción y puede incrementar los costos.
Por este motivo, normalmente evaluamos otras opciones de mecanizado antes de recurrir al electroerosionado por hundimiento (sinker EDM) para piezas de alta volumetría.
Esta es nuestra experiencia en fábrica, no una regla aplicable a toda la industria.
Considere una carcasa mecanizada con un gran hueco interno.
La mayor parte del hueco puede mecanizarse con una fresa de mayor tamaño.
No obstante, el plano exige esquinas con radio R1.
En nuestro taller, una esquina R1 puede acabarse con una fresa de Ø2 mm.
El proceso de mecanizado podría incluir entonces:
Ahora suponga que la esquina con radio R1 no es necesaria para el ensamblaje ni para la función.
Si el diseñador aumenta el radio, el fabricante podría utilizar una fresa de mayor tamaño en una mayor parte del proceso de mecanizado.
Esto podría reducir la necesidad de una operación específica con una herramienta pequeña.
El beneficio de coste no proviene únicamente del radio mayor.
Proviene de una estrategia de herramientas y mecanizado más sencilla.
El ahorro real debe evaluarse a partir de la pieza completa.
Si la esquina no tiene un requisito funcional importante, considere aumentar el radio.
Un radio mayor otorga al fabricante mayor libertad para usar fresas más grandes y rígidas.
Esto es especialmente útil en cavidades profundas.
Un radio pequeño puede parecer un detalle menor en el dibujo.
En la producción, puede determinar la fresa más pequeña necesaria para la característica.
Antes de especificar un radio ajustado, pregúntese si es necesario para:
Si no tiene una función clara, un radio mayor puede ser más fácil de fabricar.
No evaluar R0,5, R1, R2 o R3 únicamente por su radio.
También verifique:
Un radio pequeño en un bolsillo poco profundo puede ser fácil.
El mismo radio en un bolsillo profundo puede resultar mucho más difícil.
Utilizar muchos radios internos diferentes en una misma pieza puede requerir más fresas.
Si la funcionalidad lo permite, usar el mismo radio en varias ubicaciones puede simplificar las herramientas y la programación.
A veces un componente cuadrado debe encajar en un bolsillo fresado.
Un diseñador puede pensar que el bolsillo necesita una esquina perfectamente afilada.
En algunos casos, un chaflán en la esquina o una forma tipo ‘hueso de perro’ puede proporcionar el despeje requerido.
Esto permite al fabricante utilizar una fresa más práctica.
Si es necesario un radio pequeño, identifíquelo claramente en el plano.
El fabricante podrá entonces centrarse en mantener inalterada esa característica.
Otras esquinas no críticas pueden ajustarse para facilitar el mecanizado.
Esto hace que la comunicación sobre la facilidad de fabricación (DFM) sea más eficaz.
Un radio pequeño en una esquina interna no es automáticamente costoso.
Se vuelve más importante cuando obliga al fabricante a modificar el proceso de mecanizado.
Los mayores riesgos de costos suelen aparecer cuando el diseño requiere:
Si el radio de la esquina no tiene ninguna función técnica, aumentarlo puede facilitar el mecanizado de la pieza.
Para piezas de producción, esto puede simplificar el proceso de fabricación y reducir trabajos de mecanizado innecesarios.
Puede ser. Un radio más pequeño puede requerir una fresa más pequeña, pasadas adicionales para despejar las esquinas o un método de mecanizado distinto. El impacto real en el costo depende de la geometría completa de la pieza.
Una fresa de punta plana estándar tiene forma redonda. Su geometría deja naturalmente un radio donde se encuentran dos paredes internas.
Desde un punto de vista geométrico, R0.5 limita el diámetro de la fresa a aproximadamente 1 mm, mientras que R1 lo limita a aproximadamente 2 mm. En nuestro taller, las fresas de Ø1 mm y Ø2 mm se usan comúnmente para estas características. La selección final de la herramienta debe confirmarse para cada pieza.
El radio pequeño exige una fresa pequeña. Un bolsillo profundo también requiere mayor longitud de alcance de la herramienta. Una fresa pequeña con gran longitud de alcance es menos rígida y más sensible a las vibraciones y a la flexión.
No en todos los casos. Un fabricante puede utilizar una fresa más pequeña, fresado por inmersión, alivio de esquinas, electroerosión por hilo (wire EDM), electroerosión por sumersión (sinker EDM) u otro método. El proceso adecuado depende de la característica.
Derechos de autor © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDAD