

O raio de canto interno pode afetar o custo de usinagem, pois limita o tamanho da fresa que consegue alcançar o canto.
Um raio menor normalmente exige uma fresa menor. Fresas pequenas são menos rígidas, especialmente quando precisam alcançar profundamente uma cavidade. Isso pode tornar a usinagem mais lenta e mais difícil. O fabricante também pode precisar de passes adicionais de acabamento ou de ferramentas extras para limpar o canto.
No entanto, um raio pequeno não torna automaticamente uma peça cara.
O impacto real no custo depende da profundidade da cavidade, do material, do tamanho da fresa, do alcance da ferramenta, das tolerâncias e do método de usinagem.
Um raio de canto interno é o canto arredondado onde duas paredes verticais se encontram no interior de uma cavidade ou recesso.
Por exemplo:
Um raio menor cria um canto interno mais acentuado.
Este artigo concentra-se no raio entre duas paredes verticais. Não se refere ao raio entre a parede de um recesso e o fundo do recesso.
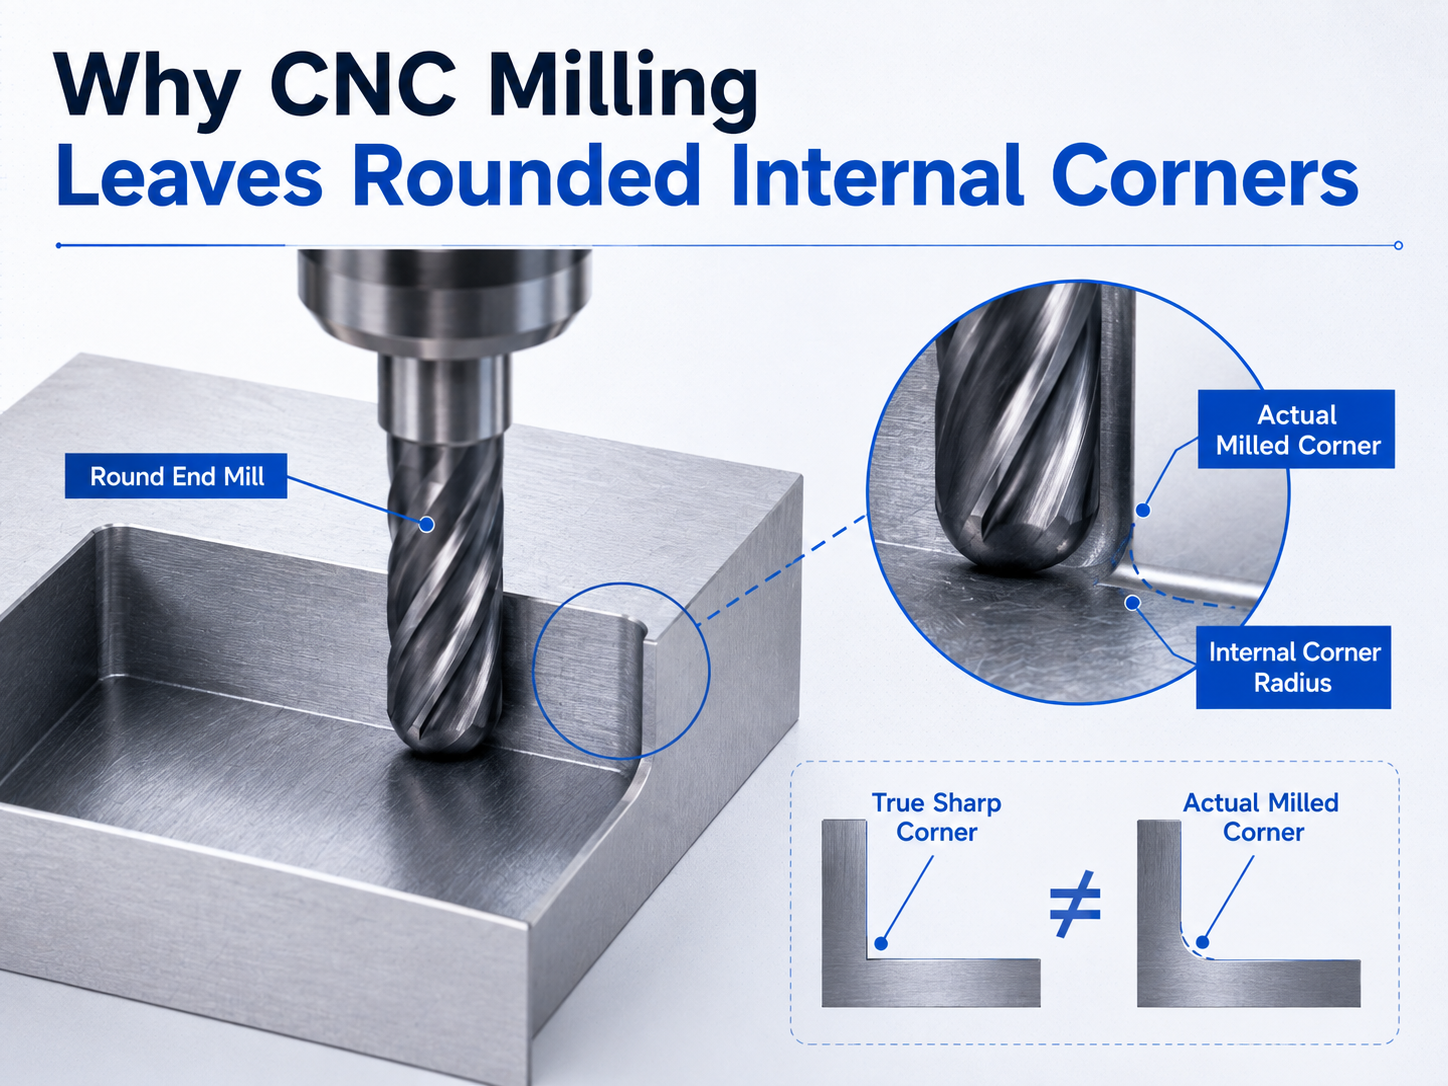
Uma fresa de extremidade CNC padrão é redonda.
Quando a ferramenta se desloca ao longo de duas paredes no interior de um recesso, sua forma redonda deixa naturalmente um raio no canto.
Por exemplo, uma fresa de extremidade de 6 mm tem um raio de corte de 3 mm.
A ferramenta não consegue alcançar exatamente o ponto de raio zero de um canto interno agudo de 90 graus.
Esta é uma limitação geométrica da fresagem normal. Não é causada por baixa precisão da máquina.
Se um projeto exigir um canto interno muito agudo, pode ser necessário outro método de usinagem ou uma alteração no projeto.
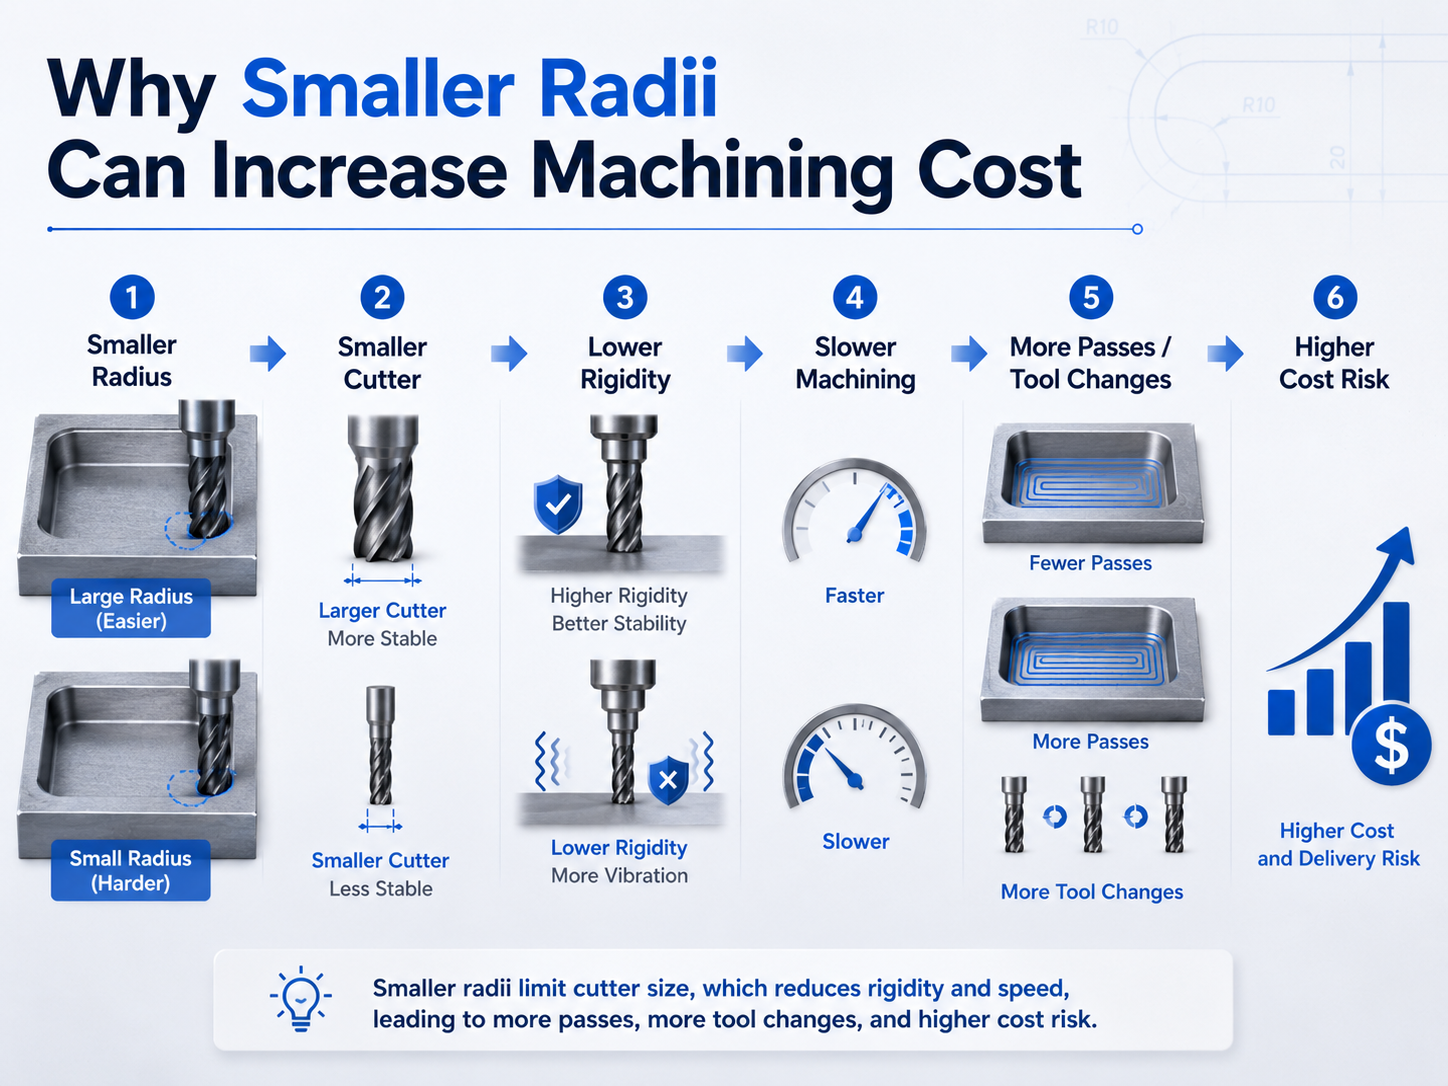
A relação básica é simples:
Raio menor → fresa menor → menor rigidez → usinagem mais lenta ou mais cuidadosa → mais passes ou ferramentas adicionais → tempo de ciclo mais longo → custo potencialmente maior
Esta não é uma regra fixa para todas as peças.
Um canto R1 raso pode ser fácil de usinar.
Um canto R1 profundo pode exigir uma configuração de ferramenta muito mais difícil.
Toda a geometria deve ser analisada.
Uma fresa deve ser pequena o suficiente para entrar no canto exigido.
Do ponto de vista geométrico:
| Raio interno de canto | Diâmetro aproximado máximo da fresa |
|---|---|
| R0,5 mm | ø1 mm |
| R1 mm | ø2 mm |
| R2 mm | ø4 mm |
| R3 mm | ø6 mm |
Esses números descrevem o limite geométrico.
Não são recomendações universais para a seleção de fresas.
Um fabricante pode escolher uma fresa menor, dependendo da profundidade do rebaixo, do material, do acabamento superficial e da trajetória da ferramenta.
Na nossa oficina, os diâmetros comuns de fresas de fresagem incluem:
O tamanho final da fresa depende do tamanho e da geometria da peça.
Para pequenos raios internos, a nossa prática atual na oficina inclui:
Estes são exemplos da nossa fábrica.
Não devem ser considerados normas válidas para toda a indústria.
A rigidez da ferramenta descreve quão bem uma fresa resiste à flexão e às vibrações durante a usinagem.
Uma fresa maior e mais curta é, normalmente, mais rígida do que uma fresa pequena com grande comprimento de alcance.
Isso torna-se importante quando um pequeno raio interno está localizado profundamente no interior de um recesso.
O fabricante pode precisar utilizar uma fresa pequena e projetá-la mais distante do porta-ferramenta.
Essa configuração é menos estável.
Pode ser mais sensível a:
Essa é uma das razões pelas quais cavidades profundas com raios pequenos nos cantos podem ser difíceis de usinar.
Deformação da ferramenta significa que a fresa se curva ligeiramente sob a força de corte.
A fresa pode retornar à sua forma original após o corte. Contudo, esse movimento temporário pode afetar a precisão da usinagem.
A deformação torna-se mais importante quando a fresa é:
Se a fresa sofrer deformação excessiva, o fabricante poderá precisar reduzir a carga de corte.
Isso pode tornar o processo de usinagem mais lento.
A velocidade de avanço exata e a profundidade de corte dependem da máquina, da fresa, do material e da geometria da peça.
Elas devem ser confirmadas para cada peça.
Normalmente, um fabricante não utiliza uma fresa muito pequena para usinar totalmente um grande rebaixo.
Um processo mais eficiente é frequentemente:
Isso é frequentemente chamado desbaste de cantos ou usinagem de sobremetal .
O pequeno raio pode, portanto, acrescentar uma ferramenta extra e uma etapa de usinagem adicional.
Na nossa oficina, pequenos raios internos frequentemente exigem várias fresas.
Uma fresa maior usina a maior parte do rebaixo primeiro.
Uma fresa menor remove então o material que permanece nos cantos.
Essa operação adicional de desbaste de cantos pode aumentar o tempo de usinagem.
Uma fresa pequena remove menos material de uma só vez do que uma fresa grande.
Pode também necessitar de condições de corte mais cuidadosas.
O tempo de usinagem pode aumentar devido a:
Isso não significa que todo pequeno raio cause um aumento significativo no tempo de usinagem.
O efeito depende da peça completa.
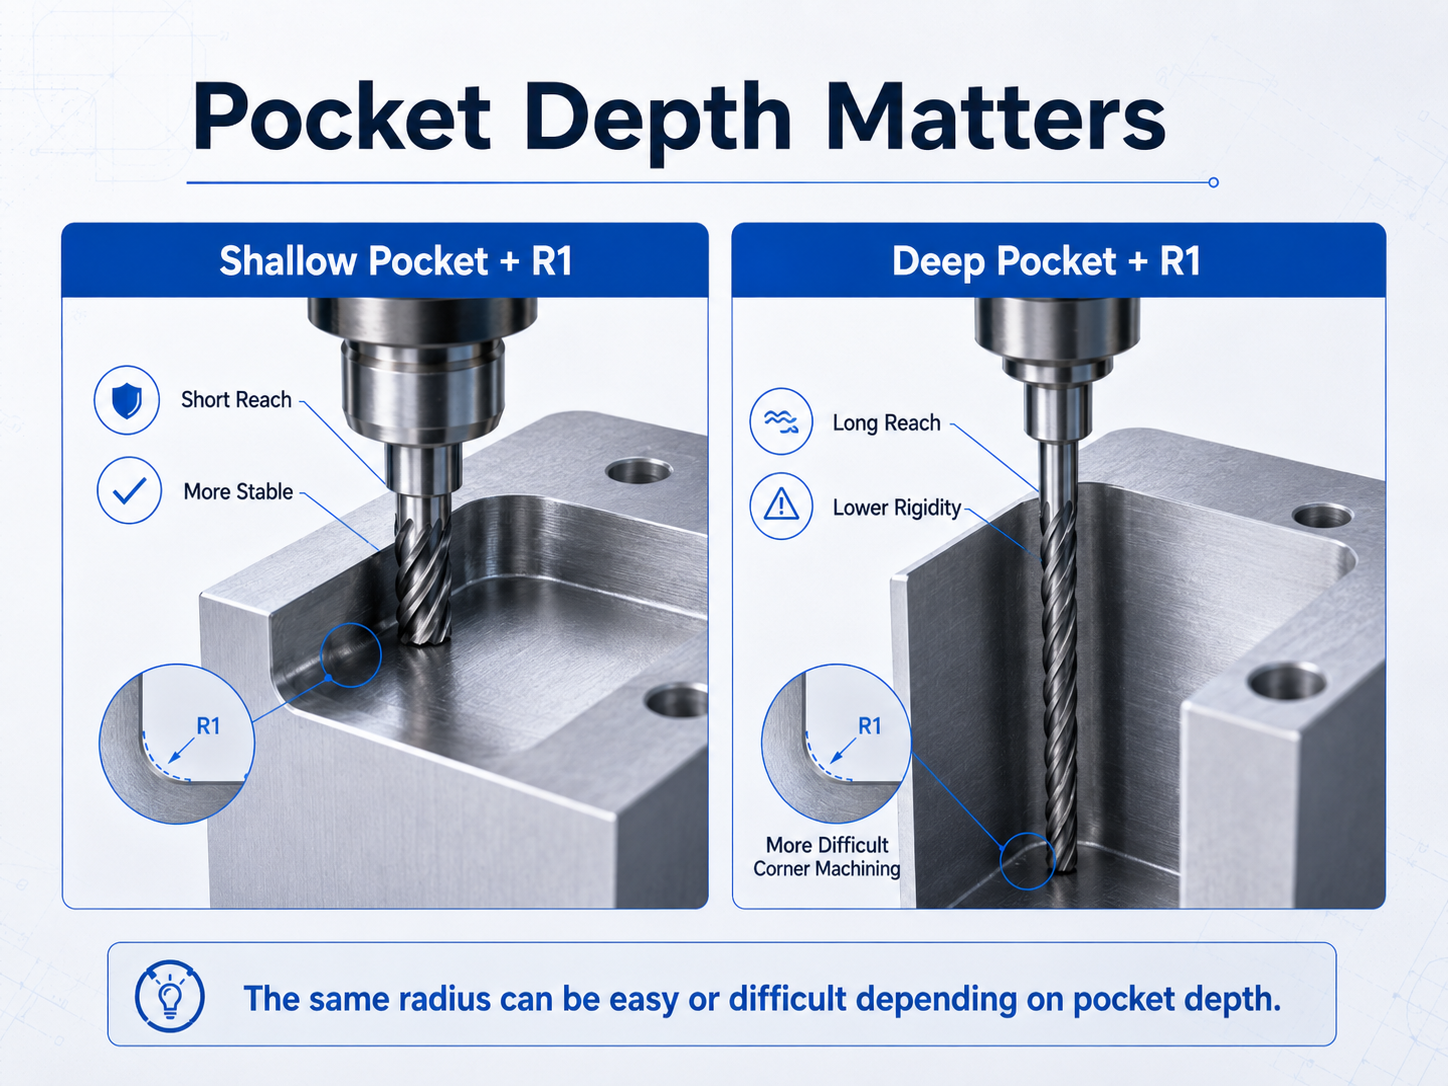
A profundidade do bolsão é muito importante ao avaliar um raio interno de canto.
Considere duas peças que exigem um raio R1.
A ferramenta precisa percorrer apenas uma curta distância.
A ferramenta pode permanecer relativamente rígida.
A usinagem pode ser direta.
A mesma pequena ferramenta deve penetrar muito mais profundamente na peça.
Isso pode gerar diversos problemas:
O raio continua sendo R1.
A diferença está no alcance exigido da ferramenta.
É por isso que um raio interno não deve ser avaliado isoladamente.
Uma pergunta melhor é:
Qual é a profundidade do canto e qual fresa é necessária para alcançá-lo?
| Condição de projeto | Seleção da fresa | Efeito na usinagem | Risco de custo |
|---|---|---|---|
| Raio interno maior | Maior liberdade para usar uma fresa maior | Usinagem normalmente mais fácil e mais estável | Risco reduzido de operações adicionais |
| Raio interno menor | Pode exigir uma fresa menor | Pode necessitar de passes adicionais e limpeza de cantos | Risco maior de aumento do tempo de usinagem |
| Canto interno muito agudo | Fresamento de extremidade padrão pode não ser suficiente | Pode exigir corte por penetração, usinagem por descarga elétrica (EDM) ou alterações no projeto | Risco maior de processos adicionais |
Essas são tendências gerais de usinagem.
O resultado real depende da geometria da peça, do material, das tolerâncias, da quantidade, da máquina e das ferramentas.
Um canto interno muito acentuado pode não ser viável com fresagem de face padrão.
Existem diversas soluções possíveis.
Se a geometria for acessível, o fabricante pode usar uma fresa menor para remover o material remanescente no canto.
Essa é frequentemente a solução mais simples.
Contudo, a fresa ainda deve ter rigidez e comprimento de alcance suficientes.
Fresagem por penetração significa que a fresa se move principalmente na direção axial, ou seja, para baixo, no sentido do material.
Para certas geometrias de cantos, esse método pode remover material de difícil acesso com um trajeto de corte lateral convencional.
Na nossa oficina, a usinagem por mergulho pode ser utilizada para limpar certos cantos internos.
Para peças adequadas, pode ser mais rápida do que passar diretamente para a usinagem por descarga elétrica (EDM).
Contudo, a usinagem por mergulho não é adequada para todos os cantos.
A geometria da peça e o acesso da fresa devem ser verificados primeiro.
O EDM com fio utiliza um fio eletricamente carregado para remover material condutivo.
Pode ser útil quando é necessário um canto agudo em um recurso passante.
Na nossa fábrica, recursos passantes com cantos internos muito agudos podem ser avaliados para EDM com fio.
O fio deve ser capaz de atravessar o recurso.
A usinagem por eletroerosão por imersão utiliza um eletrodo com formato definido para remover material condutivo.
Ela pode alcançar características às quais uma fresa não tem fácil acesso.
Na nossa oficina, a usinagem por eletroerosão por imersão pode ser usada para eliminar cantos vivos em cavidades cegas.
Esse processo leva mais tempo no nosso ambiente de produção e pode aumentar os custos.
Por essa razão, normalmente avaliamos outras opções de usinagem antes de recorrer à usinagem por eletroerosão por imersão em peças de alta volumetria.
Essa é a nossa experiência de fábrica, não uma regra válida para toda a indústria.
Considere uma carcaça usinada com um grande recesso interno.
A maior parte do recesso pode ser usinada com uma fresa de maior diâmetro.
No entanto, o desenho exige cantos com raio R1.
Na nossa oficina, um canto com raio R1 pode ser finalizado com uma fresa de Ø2 mm.
O processo de usinagem poderia então incluir:
Agora suponha que o canto R1 não seja necessário para montagem ou função.
Se o projetista aumentar o raio, o fabricante poderá conseguir usar uma fresa maior em mais etapas do processo de usinagem.
Isso pode reduzir a necessidade de uma operação separada com ferramenta pequena.
O benefício de custo não decorre apenas do raio maior.
Ele decorre de uma estratégia de ferramentas e usinagem mais simples.
A economia real deve ser avaliada a partir da peça completa.
Se o canto não tiver um requisito funcional importante, considere aumentar o raio.
Um raio maior concede ao fabricante mais liberdade para utilizar fresas maiores e mais rígidas.
Isso é especialmente útil em cavidades profundas.
Um raio pequeno pode parecer um detalhe insignificante no desenho.
Na produção, ele pode determinar a menor fresa necessária para a característica.
Antes de especificar um raio apertado, questione se ele é necessário para:
Se não tiver uma função clara, um raio maior pode ser mais fácil de fabricar.
Não avalie R0,5, R1, R2 ou R3 apenas com base no raio.
Verifique também:
Um raio pequeno em um rebaixo raso pode ser fácil.
O mesmo raio em um rebaixo profundo pode ser muito mais difícil.
Usar muitos raios internos diferentes em uma mesma peça pode exigir mais fresas.
Se a função permitir, usar o mesmo raio em vários locais pode simplificar a ferramentaria e a programação.
Às vezes, um componente quadrado deve se encaixar em um recesso fresado.
Um projetista pode achar que o recesso precisa de um canto perfeitamente agudo.
Em alguns casos, um alívio de canto ou um recurso em forma de ‘osso de cachorro’ pode fornecer a folga necessária.
Isso permite que o fabricante utilize uma fresa mais prática.
Se um raio pequeno for necessário, identifique-o claramente no desenho.
O fabricante poderá então concentrar-se em manter inalterado esse recurso.
Outros cantos não críticos podem ser ajustados para facilitar a usinagem.
Isso torna a comunicação DFM mais eficaz.
Um pequeno raio interno de canto não é automaticamente caro.
Torna-se mais importante quando obriga o fabricante a alterar o processo de usinagem.
Os maiores riscos de custo geralmente surgem quando o projeto exige:
Se o raio de canto não tiver nenhuma finalidade funcional, aumentá-lo pode tornar a peça mais fácil de usinar.
Para peças de produção, isso pode simplificar o processo de fabricação e reduzir trabalhos desnecessários de usinagem.
Pode aumentar. Um raio menor pode exigir uma fresa de diâmetro menor, passes adicionais para limpeza de cantos ou outro método de usinagem. O impacto real no custo depende da geometria completa da peça.
Uma fresa cilíndrica padrão é redonda. Sua forma deixa naturalmente um raio onde duas paredes internas se encontram.
Do ponto de vista geométrico, R0,5 limita o diâmetro da fresa a cerca de 1 mm, enquanto R1 limita-o a cerca de 2 mm. Em nossa oficina, fresas de Ø1 mm e Ø2 mm são comumente utilizadas para esses recursos. A seleção real da ferramenta deve ser confirmada para cada peça.
O pequeno raio exige uma fresa pequena. Um recesso profundo também exige maior alcance da ferramenta. Uma fresa pequena com grande alcance é menos rígida e mais sensível à vibração e à deflexão.
Não em todos os casos. Um fabricante pode utilizar uma fresa menor, fresagem por penetração (plunge milling), alívio de cantos, EDM por fio, EDM por eletrodo ou outro método. O processo adequado depende da característica.
Copyright © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDADE