

يمكن أن يؤثر نصف قطر الزاوية الداخلية على تكلفة التصنيع لأنّه يحدّ من حجم القطعة القاطعة التي يمكنها الوصول إلى الزاوية.
عادةً ما يتطلّب نصف القطر الأصغر قطعة قاطعة أصغر. والقطع القاطعة الصغيرة أقل صلابةً، خصوصاً عندما يجب أن تصل عميقاً داخل الجيب. وقد يؤدي ذلك إلى إبطاء عملية التصنيع وزيادة صعوبتها. كما قد يحتاج المصنّع أيضاً إلى عمليات تشطيب إضافية أو أدوات إضافية لتنقية الزاوية.
ومع ذلك، فإن نصف القطر الصغير لا يجعل القطعة باهظة الثمن تلقائياً.
ويعتمد التأثير الفعلي على التكلفة على عمق الجيب، والمواد المستخدمة، وحجم القطعة القاطعة، وطول مداها، والتسامح المسموح به، وأسلوب التصنيع.
نصف قطر الزاوية الداخلية هو الزاوية المستديرة التي تتكوّن عند التقاء حائطين رأسيين داخل جيب أو تجويف.
على سبيل المثال:
كلما قلّ نصف القطر، زادت حِدّة الزاوية الداخلية.
يركّز هذا المقال على نصف القطر بين حائطين رأسيين. وهو لا يشير إلى نصف القطر بين جدار الجيب وأرضيته.
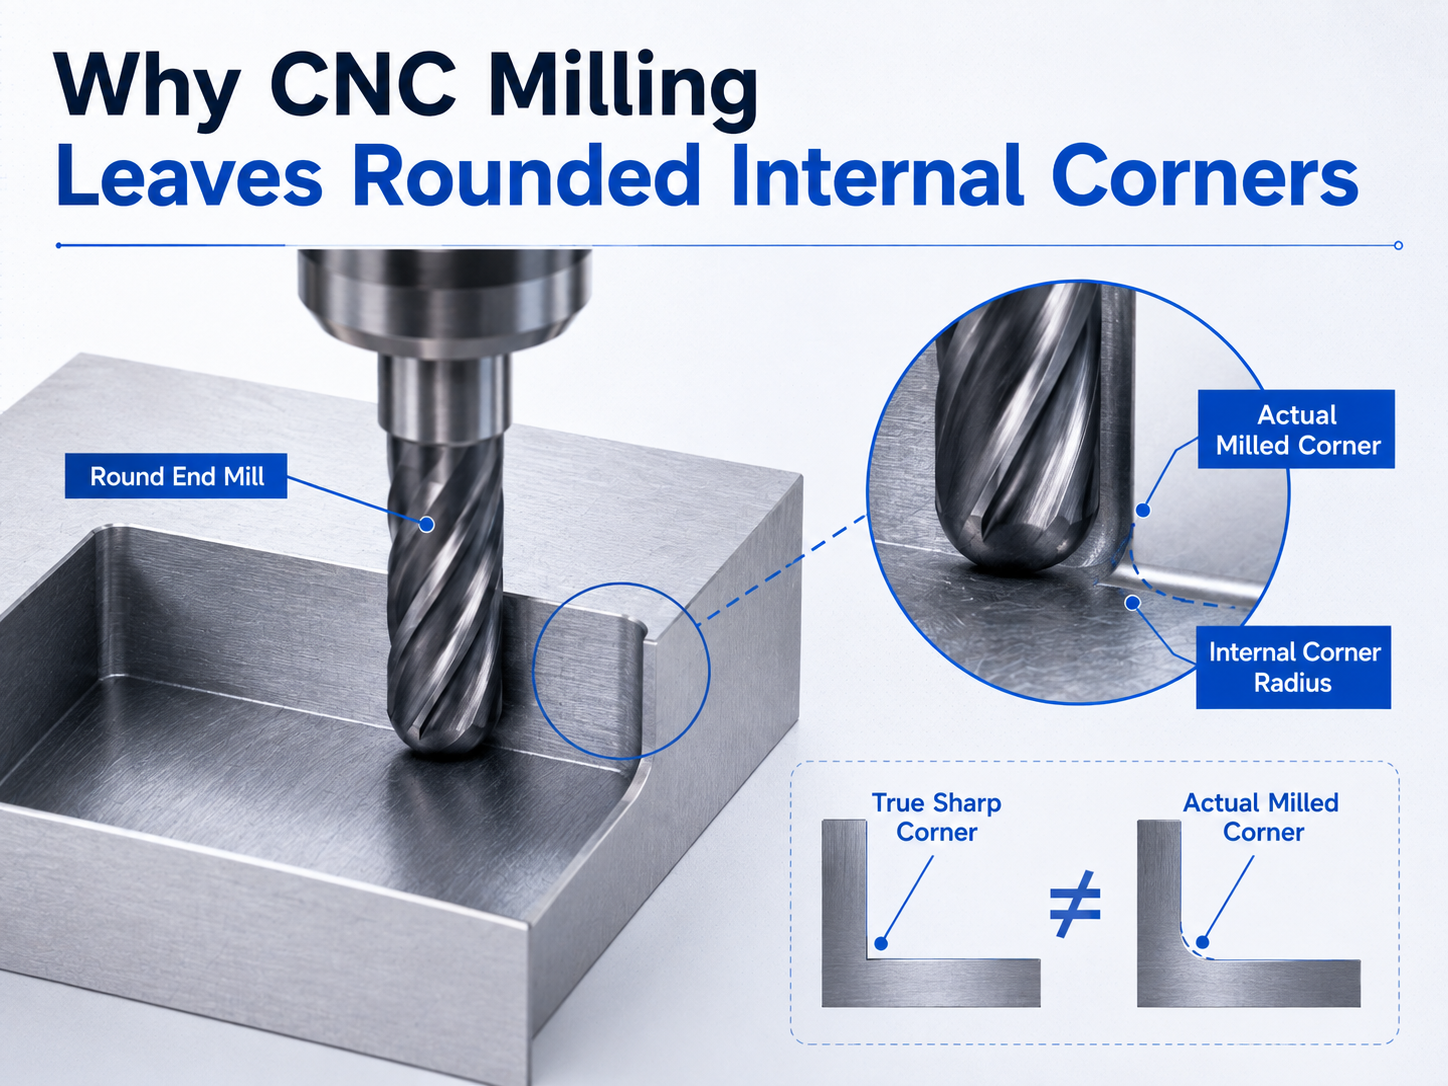
أداة التفريز القياسية المستخدمة في ماكينات التحكم العددي الحاسوبي تكون دائرية الشكل.
عند تحرك الأداة على طول حائطين داخليين ضمن جيب، فإن شكلها الدائري يترك تلقائيًّا نصف قطر في الزاوية.
على سبيل المثال، أداة تفريز قطرها ٦ مم يكون نصف قطرها ٣ مم.
لا تستطيع الأداة الوصول إلى النقطة ذات نصف القطر الصفري في الزاوية الداخلية الحادة البالغة ٩٠ درجة.
هذا قيد هندسي ناتج عن التفريز العادي. وهو لا ينتج عن دقة منخفضة في الماكينة.
إذا تطلّب التصميم زاوية داخلية حادة جدًّا، فقد يلزم اعتماد طريقة تشكيل أخرى أو إدخال تعديل على التصميم.
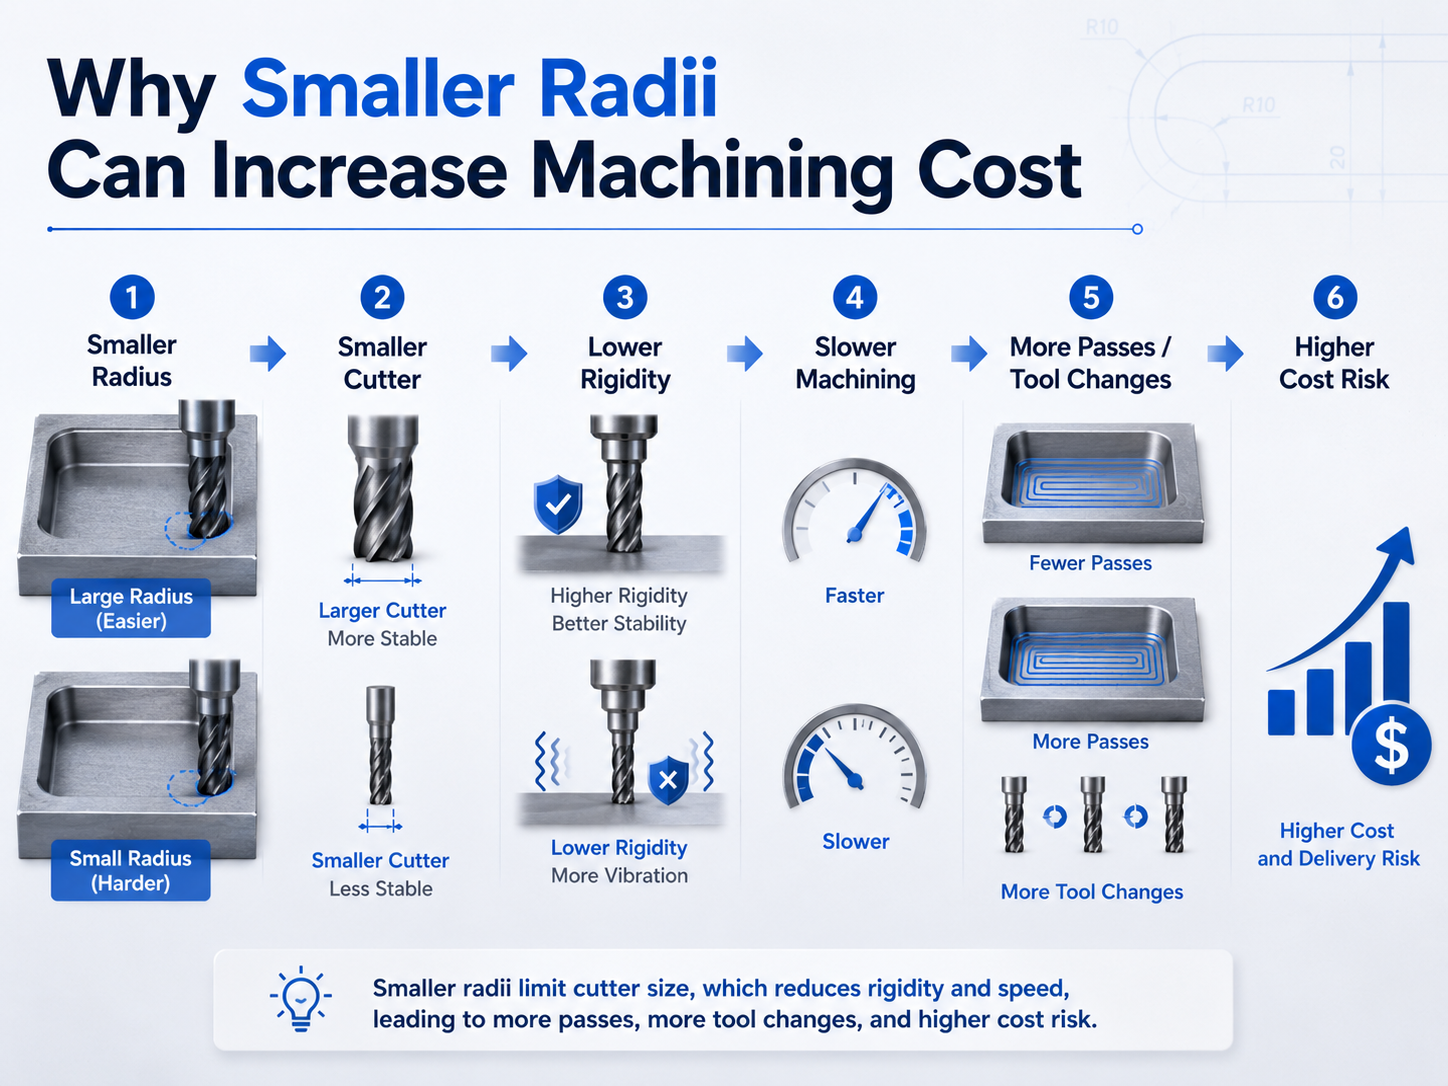
العلاقة الأساسية بسيطة:
نصف قطر أصغر → قاطع أصغر → صلابة أقل → تشغيل أبطأ أو أكثر حذرًا → عدد أكبر من المرورات أو أدوات إضافية → زمن دورة أطول → تكلفة أعلى محتملًا
هذه ليست قاعدة ثابتة تنطبق على كل قطعة.
زاوية R1 ضحلة قد تكون سهلة التصنيع.
أما زاوية R1 عميقة فقد تتطلب إعداد أداة أصعب بكثير.
يجب مراجعة الهندسة الكاملة.
يجب أن يكون القاطع صغيرًا بما يكفي للدخول إلى الزاوية المطلوبة.
من الناحية الهندسية:
| نصف قطر الزاوية الداخلية | أقصى قطر تقريبي للقاطع |
|---|---|
| نصف قطر ٠٫٥ مم | قطر ١ مم |
| نصف قطر ١ مم | قطر ٢ مم |
| نصف قطر ٢ مم | قطر ٤ مم |
| نصف قطر ٣ مم | ø6 مم |
هذه الأرقام تصف الحد الهندسي.
ليست هذه توصيات عالمية لاختيار أدوات القطع.
قد يختار المصنّع أداة قطع أصغر اعتمادًا على عمق الجيب، والمواد، ونوعية السطح، ومسار الأداة.
في ورشة عملنا، تشمل أقطار أدوات التفريز الشائعة ما يلي:
يتحدد قطر أداة القطع النهائية وفقًا لحجم الجزء وهندسته.
أما بالنسبة للأنصاف قطر الصغيرة الداخلية، فإن الممارسة السائدة حاليًّا في ورشة عملنا هي:
هذه أمثلة من مصنعنا.
لا ينبغي اعتبارها معايير سارية في جميع أنحاء القطاع.
تُعبّر صلابة الأداة عن مدى قدرتها على مقاومة الانحناء والاهتزاز أثناء التشغيل الآلي.
عادةً ما تكون المقطع الأكبر والأقصر أكثر صلابةً من المقطع الصغير ذي المدى الطويل.
ويكتسب هذا الأمر أهميةً عندما يقع نصف قطر داخلي صغيرٌ عميقًا داخل جيبٍ ما.
قد يحتاج المصنّع إلى استخدام مقطع صغير وتمديده لمسافة أبعد من حامل الأداة.
وهذا الترتيب يكون أقل استقرارًا.
وقد يكون أكثر حساسية تجاه:
هذا سببٌ واحدٌ من أسباب صعوبة تشغيل الجيوب العميقة ذات نصف قطر الزوايا الصغير.
انحراف الأداة يعني أن القاطع ينحني قليلًا تحت تأثير قوة القطع.
قد يعود القاطع إلى شكله الأصلي بعد الانتهاء من القطع. ومع ذلك، فإن الحركة المؤقتة قد تؤثر في دقة التشغيل.
يكتسب الانحراف أهميةً أكبر عندما يكون القاطع:
إذا انحرف القاطع بشكلٍ كبيرٍ جدًّا، فقد يحتاج المصنّع إلى تخفيض حمل القطع.
قد يؤدي هذا إلى إبطاء عملية التشغيل.
تعتمد سرعة التغذية وعمق القطع بدقة على الآلة وأداة القطع والمواد وهندسة الجزء.
ويجب التأكيد عليها لكل جزءٍ على حدة.
عادةً لا يستخدم المُصنِّع أداة قطع صغيرة جدًّا لتشغيل جيبٍ كبيرٍ بالكامل.
وغالبًا ما تكون الطريقة الأكثر كفاءة هي:
ويُشار إليها عادةً باسم إخلاء الزوايا أو التشغيل المتبقي (Rest machining) .
لذلك قد يُضاف نصف قطر صغير أداة إضافية وخطوة تشغيل إضافية.
في ورشتنا، غالبًا ما تتطلب نصف الأقطار الداخلية الصغيرة عدة أدوات قطع.
وتقوم أداة القطع الأكبر بتشغيل الجزء الأكبر من الجيب أولًا.
ثم تقوم أداة القطع الأصغر بإزالة المادة المتبقية في الزوايا.
وقد يؤدي هذا الإجراء الإضافي لإخلاء الزوايا إلى زيادة وقت التشغيل.
فإن أداة القطع الصغيرة تزيل كمية أقل من المادة في كل مرة مقارنةً بأداة القطع الكبيرة.
كما قد تحتاج أيضًا إلى ظروف قطع أكثر دقة.
ويمكن أن يزداد وقت التشغيل بسبب:
هذا لا يعني أن كل نصف قطر صغير يؤدي إلى زيادة كبيرة في وقت التشغيل الآلي.
ويتوقف التأثير على الجزء بالكامل.
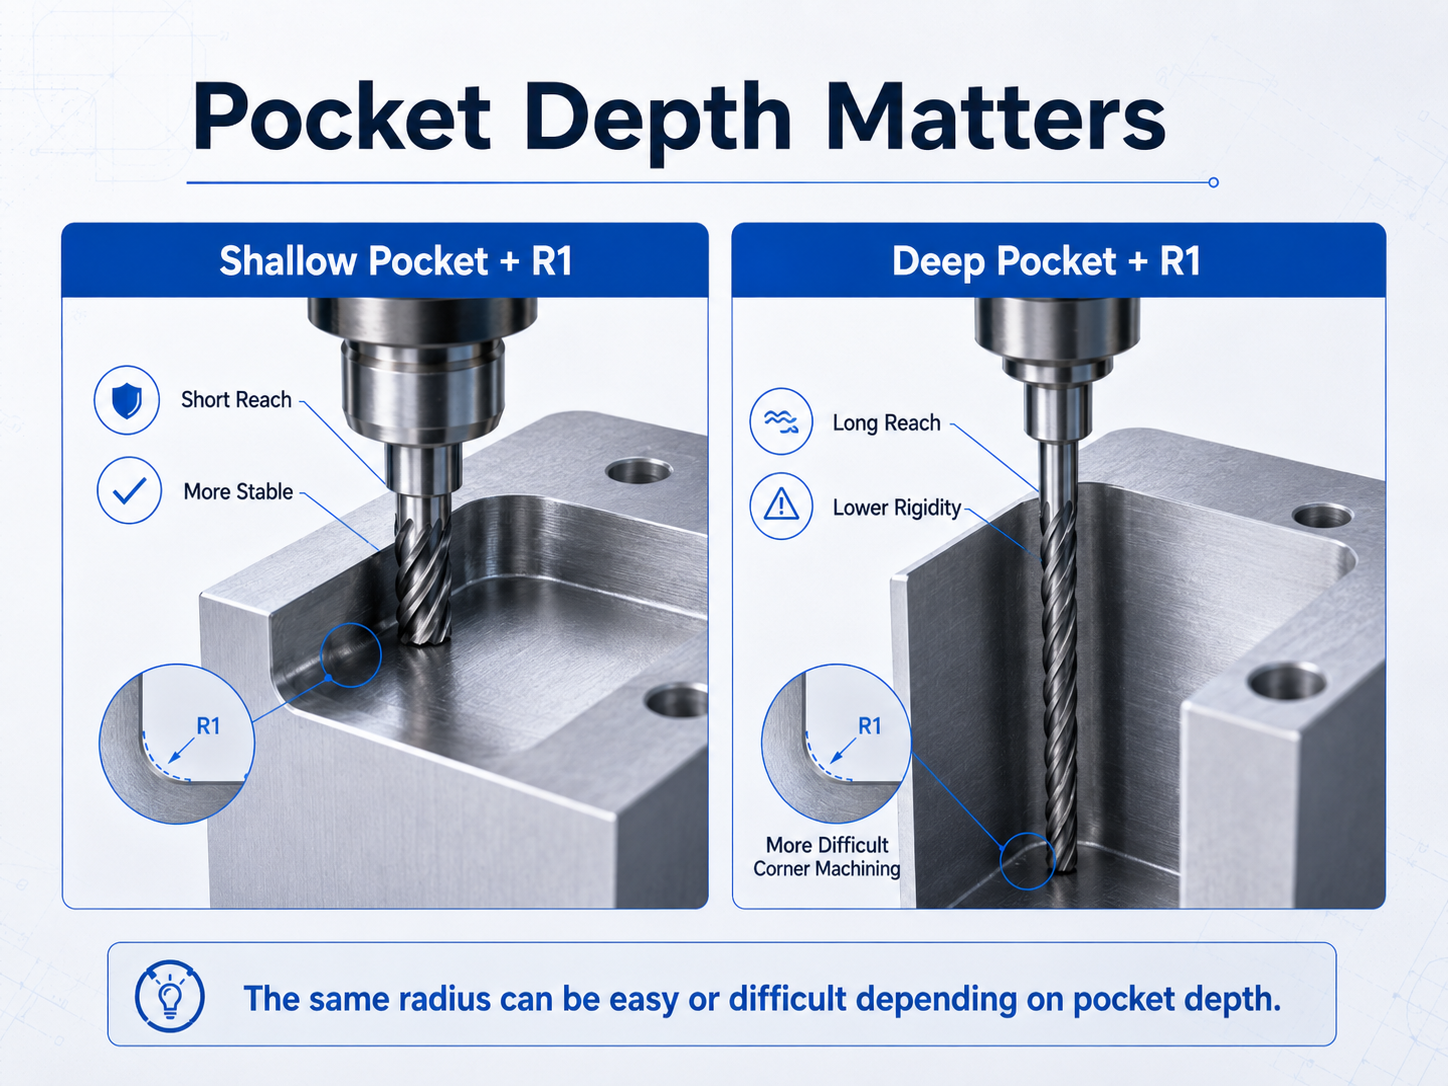
يُعد عمق الجيب عاملًا مهمًّا جدًّا عند تقييم نصف قطر الزاوية الداخلية.
فكِّر في جزأين يتطلّبان كلاهما زاوية نصف قطرها ١ مم.
لا يحتاج القاطع إلا إلى الوصول لمسافة قصيرة.
يمكن أن يظل الأداة صلبة نسبيًّا.
قد تكون عملية التشغيل مباشرةً.
يجب أن يصل نفس القاطع الصغير إلى عمقٍ أكبر بكثير داخل القطعة.
وهذا قد يُسبِّب عدة مشاكل:
يبقى نصف القطر R1.
والفرق هو طول مداخَل الأداة المطلوب.
لهذا السبب لا ينبغي تقييم نصف القطر الداخلي بشكل منفصل.
والسؤال الأفضل هو:
ما عمق الزاوية، وما أداة القطع المطلوبة للوصول إليها؟
| الشرط التصميمي | اختيار أداة القطع | أثر التشغيل الآلي | مخاطر التكلفة |
|---|---|---|---|
| نصف قطر داخلي أكبر | مرونة أكبر في استخدام أداة قطع أكبر | عادةً ما يكون التشغيل الآلي أسهل وأكثر استقرارًا | انخفاض خطر الحاجة إلى عمليات إضافية |
| نصف القطر الداخلي الأصغر | قد يتطلب قاطعًا أصغر | قد يحتاج إلى مرورات إضافية وتنقية الزوايا | خطرٌ أعلى لزيادة وقت التشغيل الآلي |
| زاوية داخلية حادة جدًّا | الطحن الطرفي القياسي قد لا يكون كافيًا | قد يتطلب قطع الغمر أو التآكل الكهربائي (EDM) أو تغييرات في التصميم | خطرٌ أعلى لعمليات إضافية |
هذه اتجاهات عامة في عمليات التشغيل الآلي.
النتيجة الفعلية تعتمد على هندسة القطعة، والمواد، والتسامح المطلوب، والكمية، والماكينة، والأدوات المستخدمة.
قد لا تكون الزاوية الداخلية الحادة جدًّا قابلة للتنفيذ عمليًّا باستخدام الطحن الطرفي القياسي.
توجد عدة حلول ممكنة.
إذا كان الجزء المطلوب سهل الوصول إليه، فقد يستخدم المُصنِّع قاطعًا أصغر لإزالة المادة المتبقية في الزاوية.
وغالبًا ما يكون هذا الحل الأبسط.
ومع ذلك، يجب أن يمتلك القاطع متانة وكفاية في طوله للوصول إلى المنطقة المطلوبة.
الطحن الغاطس يعني أن القاطع يتحرك أساسًا في الاتجاه المحوري، أي نحو الأسفل داخل المادة.
وبعض ملامح الزوايا، قد تسمح هذه الطريقة بإزالة المادة التي يصعب الوصول إليها باستخدام مسار القطع الجانبي القياسي.
في متجرنا، يمكن استخدام التفريز العميق لإزالة المواد من بعض الزوايا الداخلية.
وبالنسبة للأجزاء المناسبة، قد يكون أسرع من الانتقال مباشرةً إلى تقنية التآكل الكهربائي بالغمر.
ومع ذلك، لا يناسب التفريز العميق كل زاوية.
يجب أولاً فحص هندسة القطعة ووصول الأداة إليها.
يعتمد التآكل الكهربائي بالسلك على سلك مشحون كهربائيًا لإزالة المواد الموصلة.
وقد يكون مفيدًا عند الحاجة إلى زاوية حادة في ميزة ممتدة عبر كامل السماكة.
وفي مصنعنا، قد تُنظر في استخدام التآكل الكهربائي بالسلك للميزات الممتدة عبر كامل السماكة التي تحتوي على زوايا داخلية حادة جدًا.
ويجب أن يكون بمقدور السلك المرور عبر الميزة.
يستخدم التصنيع الكهروإذابي بالغمر قطبًا مُشكَّلًا لإزالة المواد الموصلة.
يمكنه الوصول إلى الميزات التي لا يمكن لآلة الطحن الوصول إليها بسهولة.
في ورشة عملنا، قد يُستخدم التصنيع الكهروإذابي بالغمر لتنقية الزوايا الحادة في التجاويف المغلقة.
تستغرق هذه العملية وقتًا أطول في بيئة إنتاجنا وقد تؤدي إلى زيادة التكلفة.
ولهذا السبب، نُقيِّم عادةً خيارات التصنيع الأخرى قبل استخدام التصنيع الكهروإذابي بالغمر للأجزاء ذات الإنتاج الضخم.
هذه تجربة مصنعنا، وليست قاعدة سارية على مستوى الصناعة بأكملها.
فكِّر في غلاف مصنوع آليًّا يحتوي على جيب داخلي كبير.
يمكن تصنيع معظم هذا الجيب باستخدام قاطع أكبر حجمًا.
ومع ذلك، تتطلب الرسومات زوايا نصف قطرها ١ مم.
وفي ورشة عملنا، قد تُنتَهي زاوية نصف قطرها ١ مم باستخدام قاطع قطره ٢ مم.
قد تشمل عملية التشغيل بعد ذلك:
الآن نفترض أن زاوية نصف القطر R1 ليست مطلوبة للتركيب أو للأداء الوظيفي.
إذا زاد المصمم من قيمة نصف القطر، فقد يتمكّن المُصنِّع من استخدام أداة قص أكبر في جزء أكبر من عملية التشغيل.
وهذا قد يقلل الحاجة إلى عملية منفصلة باستخدام أداة صغيرة.
الفائدة التكلفة لا تنشأ فقط من زيادة نصف القطر.
بل تنشأ من اعتماد استراتيجية أكثر بساطة في ما يتعلّق بالأدوات وعملية التشغيل.
يجب تقييم التوفير الفعلي من الجزء الكامل.
إذا لم تكن للزاوية متطلبات وظيفية مهمة، ففكِّر في زيادة نصف القطر.
إن نصف القطر الأكبر يمنح المُصنِّع مرونةً أكبر في استخدام أدوات القطع الأكبر والأكثر صلابةً.
وهذا مفيدٌ بشكل خاص في الجيوب العميقة.
قد يبدو نصف القطر الصغير تفصيلًا ثانويًّا على الرسم البياني.
أما في مرحلة الإنتاج، فقد يحدّد أصغر أداة قطعٍ مطلوبة لهذه الميزة.
قبل تحديد نصف قطرٍ ضيقٍ، اسأل نفسك ما إذا كان مطلوبًا لأجل:
إذا لم تكن له وظيفة واضحة، فقد يكون نصف القطر الأكبر أسهل في التصنيع.
لا تقيّم نصف القطر ٠٫٥ أو ١ أو ٢ أو ٣ بناءً على نصف القطر وحده.
راجع أيضًا:
نصف القطر الصغير في جيب ضحل قد يكون سهلًا.
نفس نصف القطر في جيب عميق قد يكون أصعب بكثير.
استخدام العديد من أنصاف أقطار داخلية مختلفة في قطعة واحدة قد يتطلب عددًا أكبر من القطاعات.
إذا سمحت الوظيفة بذلك، فإن استخدام نفس نصف القطر في عدة مواقع يمكن أن يبسّط أدوات التصنيع وبرمجة الآلة.
أحيانًا يجب أن يدخل مكوّن مربّع في جيب منقور.
قد يظن المصمّم أن الجيب يحتاج إلى زاوية حادة تمامًا.
وفي بعض الحالات، يمكن لتخفيف الزاوية أو السمة على شكل عظم الكلب أن يوفّر التخليص المطلوب.
وهذا يسمح للمصنّع باستخدام قاطع أكثر عملية.
إذا كان نصف القطر الصغير ضروريًّا، فحدّده بوضوح على الرسم.
وبالتالي يستطيع المصنّع التركيز على الحفاظ على هذه السمة دون تغيير.
أما الزوايا غير الحرجة الأخرى فقد تُعدَّل لتسهيل التشغيل الآلي.
وهذا يجعل التواصل حول إمكانية التصنيع (DFM) أكثر فعالية.
نصف القطر الداخلي الصغير ليس بالضرورة مكلفًا تلقائيًّا.
ويزداد أهميةً عندما يُجبر المصنِّع على تغيير عملية التشغيل الآلي.
وتنشأ أكبر مخاطر التكلفة عادةً عندما يتطلّب التصميم:
إذا لم تكن نصف قطر الزاوية تؤدي وظيفةً وظيفيةً، فقد يؤدي زيادتها إلى تسهيل عملية تشغيل القطعة.
بالنسبة للقطع المُنتَجة بكميات كبيرة، يمكن أن يبسّط ذلك عملية التصنيع ويقلل من عمليات التشغيل غير الضرورية.
نعم، قد يتطلب نصف القطر الأصغر قاطعًا أصغر حجمًا أو مرورات إضافية لإزالة المواد من الزوايا أو طريقة تشغيل مختلفة تمامًا. ويعتمد التأثير الفعلي على التكلفة على هندسة القطعة الكاملة.
إن القاطع القياسي المستخدم في الطحن دائري الشكل، وبالتالي يترك تلقائيًّا نصف قطر عند التقاء جدارين داخليين.
من الناحية الهندسية، يحدّ نصف القطر R0.5 من قطر القاطع إلى حوالي ١ مم، بينما يحدّ نصف القطر R1 من قطره إلى حوالي ٢ مم. وفي ورشتنا، تُستخدم عادةً قواطع بقطر ١ مم و٢ مم لهذه المواصفات. ويجب التأكيد الفعلي على اختيار الأداة لكل قطعة على حدة.
يتطلب نصف القطر الصغير قاطعًا صغير الحجم. كما أن الجيب العميق يتطلب وصول أداة أطول. والقاطع الصغير ذي المدى الطويل أقل صلابةً، وأكثر حساسيةً للاهتزاز والانحراف.
ليس في كل الحالات. فقد يستخدم المُصنِّع قاطعًا أصغر حجمًا، أو طريقة التفريز الغاطس، أو تخفيف الزوايا، أو التآكل الكهربائي بالسلك (wire EDM)، أو التآكل الكهربائي بالقالب (sinker EDM)، أو طريقة أخرى. ويعتمد الاختيار الأمثل للعملية على خصائص الميزة المطلوب تصنيعها.
حقوق الطبع والنشر © دونغقوان BIE هاردوير المحدودة - سياسة الخصوصية