

Promień wewnętrzny narożnika może wpływać na koszt obróbki, ponieważ ogranicza rozmiar freza, który może dotrzeć do narożnika.
Mniejszy promień zwykle wymaga mniejszego freza. Małe frezy są mniej sztywne, zwłaszcza gdy muszą sięgać głęboko do kieszeni. Może to spowolnić i utrudnić obróbkę. Producent może również potrzebować dodatkowych przejść wykańczających lub dodatkowych narzędzi do wyczyszczenia narożnika.
Jednak mały promień nie oznacza automatycznie droższego detalu.
Rzeczywisty wpływ na koszt zależy od głębokości kieszeni, materiału, rozmiaru freza, zasięgu narzędzia, tolerancji oraz metody obróbki.
Promień wewnętrzny narożnika to zaokrąglony narożnik, w którym spotykają się dwie pionowe ściany wewnątrz kieszeni lub wnęki.
Na przykład:
Mniejszy promień tworzy bardziej wyraźne, ostre narożniki wewnętrzne.
W tym artykule omawiany jest promień między dwiema ścianami pionowymi. Nie dotyczy on promienia między ścianą wgłębienia a jego dnem.
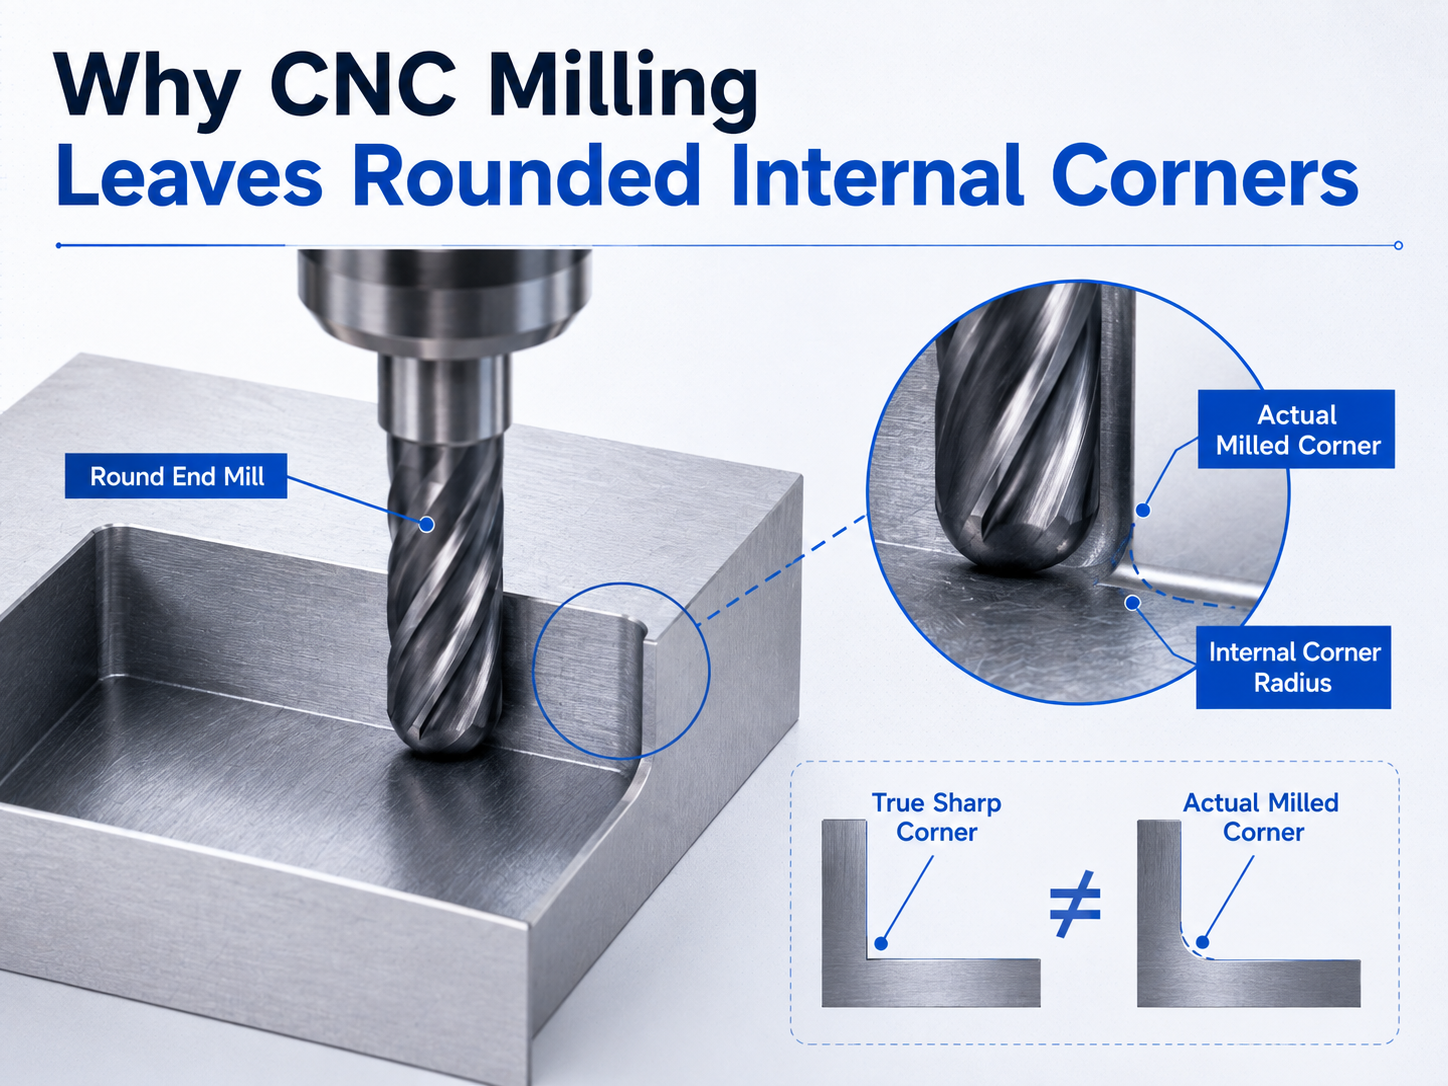
Standardowy frez czołowy CNC ma kształt okrągły.
Gdy frez porusza się wzdłuż dwóch ścian wewnątrz wgłębienia, jego okrągła forma naturalnie pozostawia zaokrąglenie w narożniku.
Na przykład frez czołowy o średnicy 6 mm ma promień tnący równy 3 mm.
Frez nie może dotrzeć do dokładnego punktu o zerowym promieniu w ostrym narożniku wewnętrznym o kącie 90 stopni.
Jest to geometryczne ograniczenie normalnego frezowania. Nie wynika ono z niskiej dokładności maszyny.
Jeśli projekt wymaga bardzo ostrego wewnętrznego narożnika, może być konieczne zastosowanie innej metody obróbki lub zmiana projektu.
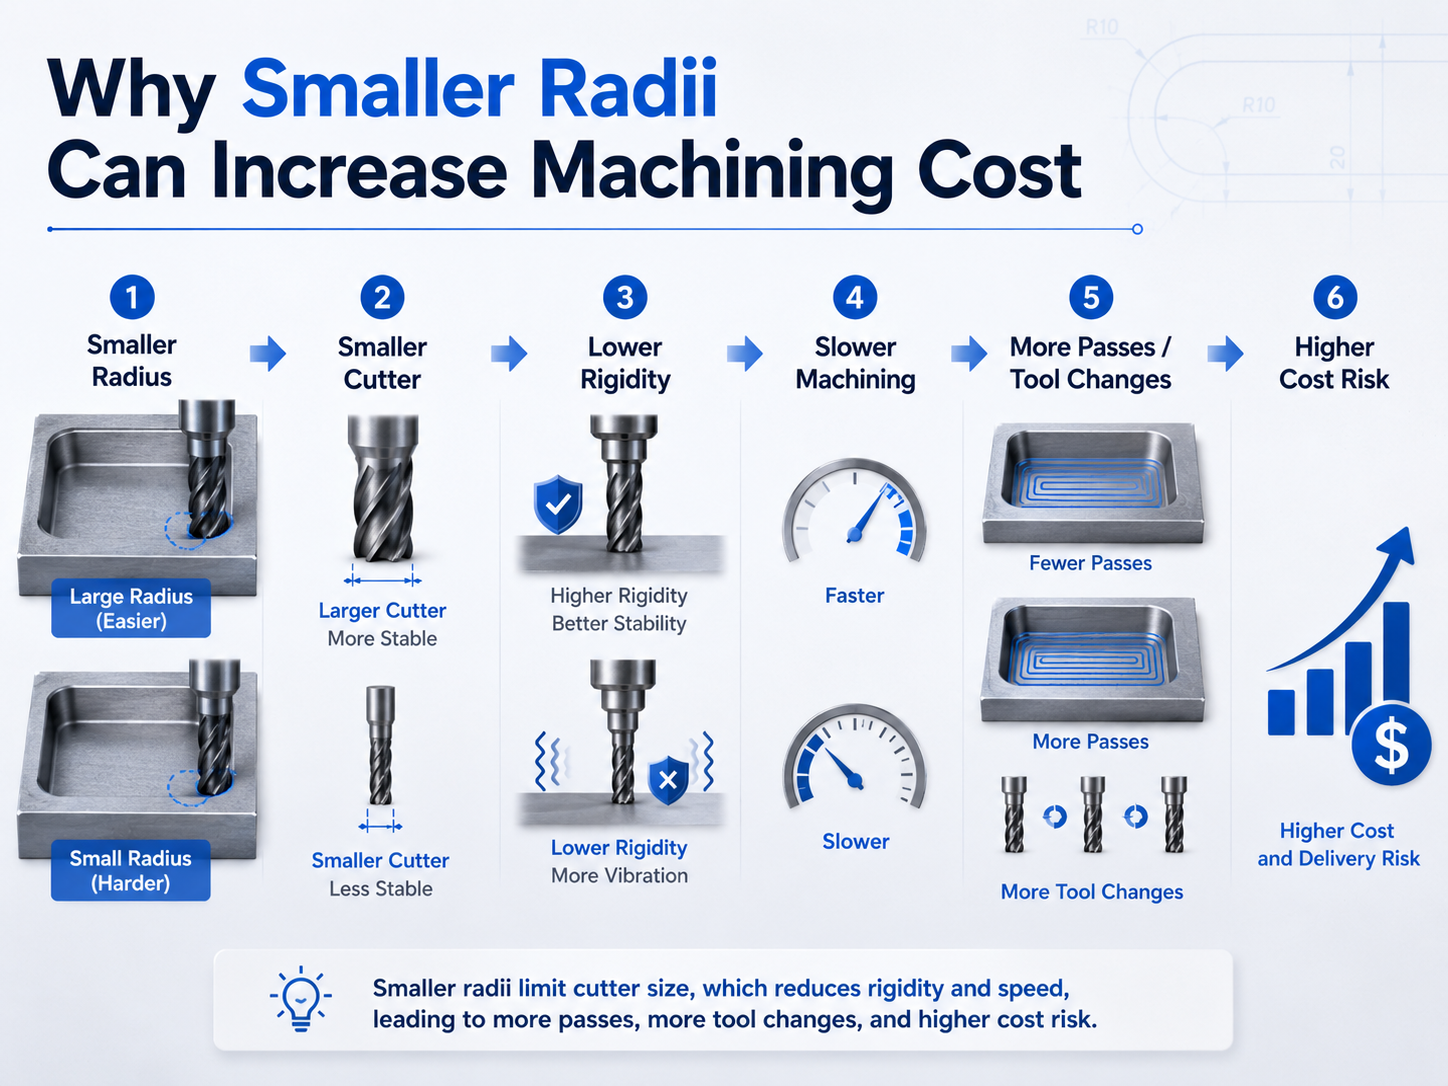
Podstawowa zależność jest prosta:
Mniejszy promień → mniejszy frez → niższa sztywność → wolniejsza lub bardziej ostrożna obróbka → więcej przejść lub dodatkowe narzędzia → dłuższy czas cyklu → potencjalnie wyższy koszt
Nie jest to reguła obowiązująca dla każdej części.
Płytki narożnik R1 może być łatwy do obróbki.
Głęboki narożnik R1 może wymagać znacznie trudniejszego ustawienia narzędzia.
Należy przeanalizować całą geometrię.
Frez musi być wystarczająco mały, aby zmieścić się w wymaganym narożniku.
Z geometrycznego punktu widzenia:
| Promień narożnika wewnętrznego | Przybliżony maksymalny średnica frezu |
|---|---|
| R0,5 mm | ø1 mm |
| R1 mm | ø2 mm |
| R2 mm | ø4 mm |
| R3 mm | ø6 mm |
Te liczby opisują geometryczne ograniczenia.
Nie są to uniwersalne zalecenia dotyczące doboru frezów.
Producent może wybrać mniejszy frez w zależności od głębokości kieszeni, materiału, chropowatości powierzchni oraz ścieżki narzędzia.
W naszej warsztatowej praktyce najczęściej stosowane średnice frezów frezarskich to:
Ostateczny rozmiar freza zależy od wymiarów i geometrii detalu.
W przypadku małych promieni wewnętrznych nasza obecna praktyka warsztatowa obejmuje:
Oto przykłady z naszej fabryki.
Nie należy traktować ich jako standardów obowiązujących w całej branży.
Sztywność narzędzia opisuje, jak dobrze frez opiera się wyginaniu i drganiom podczas obróbki.
Zazwyczaj większy i krótszy frez jest bardziej sztywny niż mały frez o dużym wychyleniu.
Ma to znaczenie, gdy mały promień wewnętrznego zaokrąglenia znajduje się głęboko wewnątrz kieszeni.
Producent może być zmuszony do użycia małego freza i wydłużenia go dalej od uchwytu narzędzia.
Takie ustawienie jest mniej stabilne.
Może być bardziej wrażliwe na:
Jednym z powodów, dla których trudne jest frezowanie głębokich wgłębień o małych promieniach zaokrąglenia narożników, jest to.
Ugięcie narzędzia oznacza lekkie wyginanie frezu pod wpływem siły cięcia.
Frez może powrócić do pierwotnego kształtu po zakończeniu cięcia. Jednak tymczasowy ruch może wpływać na dokładność obróbki.
Ugięcie nabiera większego znaczenia, gdy frez:
Jeśli frez ulega zbyt dużemu odkształceniowi, producent może być zmuszony do zmniejszenia obciążenia cięcia.
Może to spowolnić proces obróbki.
Dokładna prędkość posuwu i głębokość cięcia zależą od maszyny, frezu, materiału i geometrii detalu.
Należy je potwierdzić dla każdego detalu.
Producent zwykle nie używa bardzo małego frezu do obrabiania całej dużej kieszeni.
Często bardziej wydajnym procesem jest:
Jest to często nazywane czyścieniem narożników lub obróbka resztowa .
Mały promień może zatem stanowić dodatkowy narzędzie i dodatkowy etap obróbki.
W naszej warsztatowej pracowni małe wewnętrzne promienie wymagają często kilku różnych frezów.
Większy frez najpierw obrabia większość kieszeni.
Mniejszy frez usuwa następnie materiał pozostający w narożnikach.
Ta dodatkowa operacja czyścienia narożników może wydłużyć czas obróbki.
Mały frez usuwa mniejszą ilość materiału naraz niż frez duży.
Może on również wymagać bardziej ostrożnych warunków cięcia.
Czas obróbki może się wydłużyć z powodu:
Nie oznacza to, że każdy mały promień powoduje znaczny wzrost czasu obróbki.
Wpływ zależy od całej części.
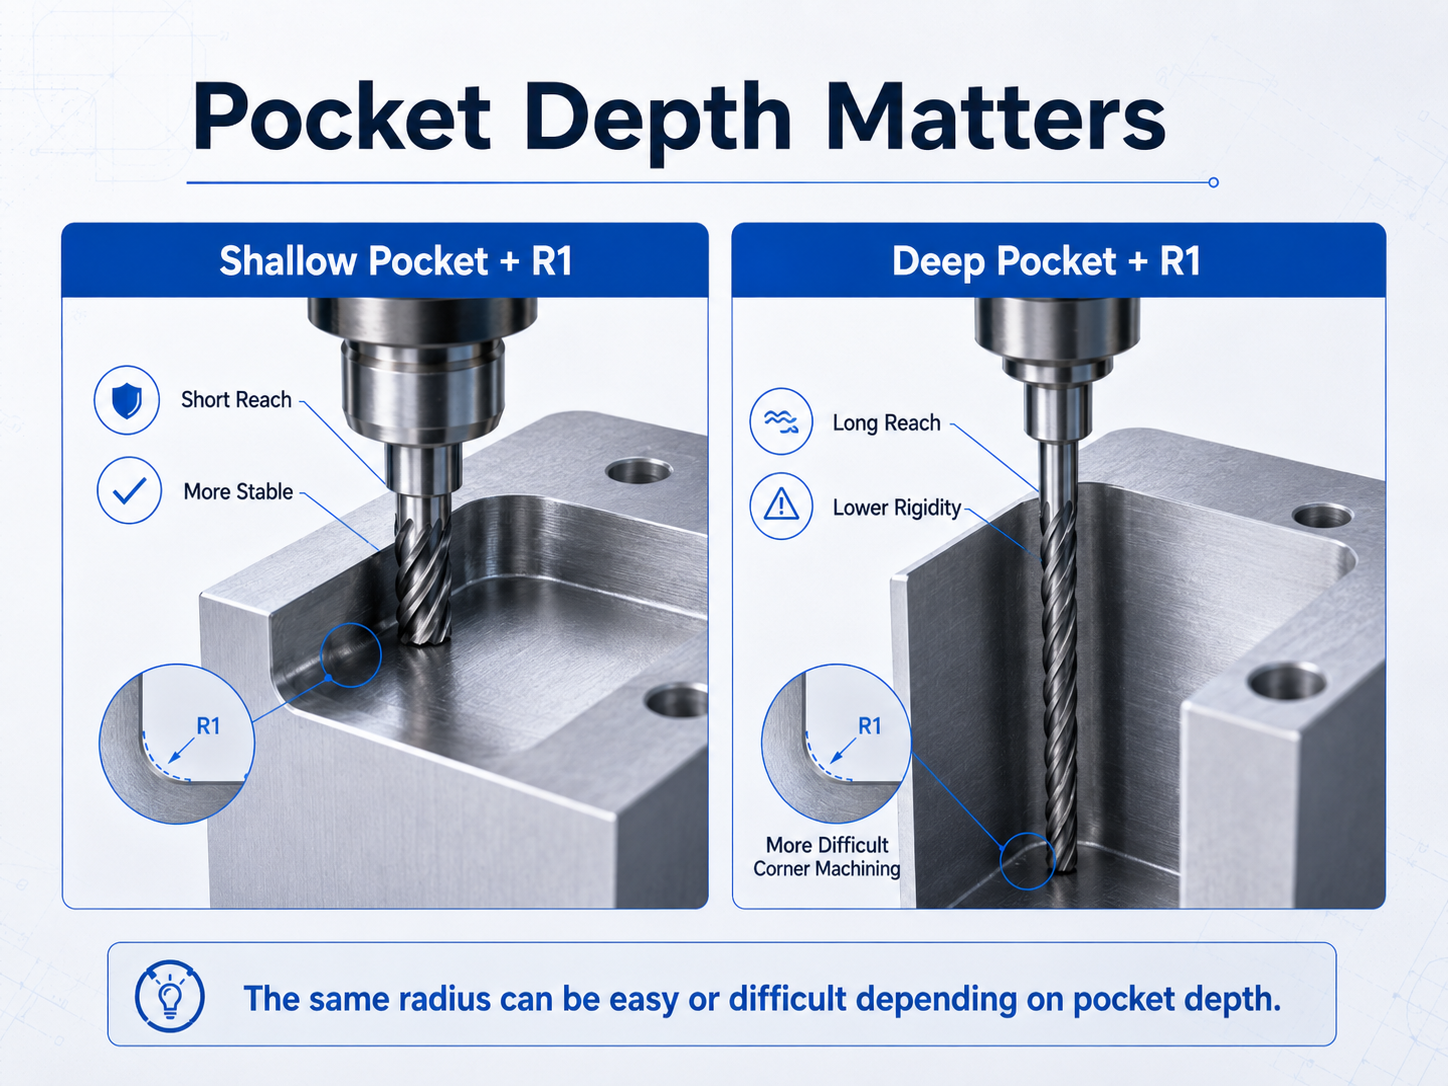
Głębokość wcięcia ma bardzo duże znaczenie przy ocenie promienia wewnętrznego narożnika.
Rozważmy dwie części, które wymagają narożnika o promieniu R1.
Frez musi sięgnąć jedynie na krótką odległość.
Narzędzie może zachować stosunkowo dużą sztywność.
Obróbka może być prosta.
Ten sam mały frez musi sięgać znacznie głębiej w obrabiany detal.
Może to spowodować kilka problemów:
Promień nadal wynosi R1.
Różnica dotyczy wymaganej długości narzędzia.
Dlatego promienia wewnętrznego nie należy oceniać w oderwaniu od innych czynników.
Lepszym pytaniem jest:
Jak głęboka jest narożna część i jakie frezarki są potrzebne do jej obróbki?
| Warunki projektowe | Wybór frezarki | Wpływ na proces obróbki | Ryzyko kosztów |
|---|---|---|---|
| Większy promień wewnętrzny | Więcej swobody przy użyciu większej frezarki | Zazwyczaj łatwiejsze i bardziej stabilne frezowanie | Mniejsze ryzyko dodatkowych operacji |
| Mniejszy promień wewnętrznego zaokrąglenia | Może wymagać mniejszego freza | Może wymagać dodatkowych przejść i czyszczenia narożników | Wyższe ryzyko wydłużenia czasu obróbki |
| Bardzo ostry narożnik wewnętrzny | Standardowe frezowanie czołowe może być niewystarczające | Może wymagać frezowania zanurzeniowego, EDM lub zmian projektu | Wyższe ryzyko dodatkowych procesów |
To są ogólne trendy w obróbce skrawaniem.
Rzeczywisty wynik zależy od geometrii detalu, materiału, wymaganej dokładności, ilości sztuk, maszyny oraz narzędzi.
Bardzo ostre naroże wewnętrzne może być niemożliwe do wykonania przy użyciu standardowego frezowania end-mill.
Istnieje kilka możliwych rozwiązań.
Jeśli element jest dostępny, producent może użyć mniejszego frezu do usunięcia pozostałego materiału w narożu.
Jest to często najprostsze rozwiązanie.
Jednak frez musi nadal posiadać wystarczającą sztywność i długość roboczą.
Frezowanie w głąb oznacza, że frez porusza się głównie w kierunku osiowym, czyli w dół, w głąb materiału.
Dla niektórych cech narożnych ta metoda pozwala usunąć materiał trudny do osiągnięcia standardową ścieżką frezowania bocznego.
W naszej warsztatowej pracowni frezowanie w głąb może być stosowane do czyszczenia niektórych wewnętrznych naroży.
Dla odpowiednich części może być szybsze niż bezpośrednie przejście do obróbki EDM.
Jednak frezowanie w głąb nie nadaje się do każdego naroża.
Należy najpierw sprawdzić geometrię detalu oraz dostępność frezu.
EDM z drutem wykorzystuje naładowany elektrycznie drut do usuwania materiału przewodzącego prąd.
Może okazać się przydatne, gdy wymagany jest ostry narożnik w cechach przechodzących.
W naszej fabryce cechy przechodzące z bardzo ostrymi wewnętrznymi narożnikami mogą zostać rozważone pod kątem obróbki EDM z drutem.
Przewód musi móc przechodzić przez ten element.
Elektroerozja wypełnieniowa wykorzystuje elektrodę o specjalnym kształcie do usuwania materiału przewodzącego.
Może dotrzeć do elementów, do których frez nie ma łatwego dostępu.
W naszej warsztatowej produkcji elektroerozję wypełnieniową można stosować do usuwania ostrych narożników w kieszonkach ślepych.
W naszym środowisku produkcyjnym ten proces wymaga więcej czasu i może zwiększyć koszty.
Dlatego zwykle oceniamy inne opcje obróbki przed zastosowaniem elektroerozji wypełnieniowej do części produkowanych w dużej ilości.
Jest to nasze doświadczenie fabryczne, a nie reguła obowiązująca w całej branży.
Rozważ obudowę wykonaną metodą skrawania z dużą wewnętrzną kieszonką.
Większość kieszonki można obrabiać większym frezem.
Jednak rysunek wymaga narożników o promieniu R1.
W naszym warsztacie narożnik o promieniu R1 można wykonać frezarką o średnicy Ø2 mm.
Proces obróbki może wówczas obejmować:
Załóżmy teraz, że narożnik o promieniu R1 nie jest wymagany z powodów montażu ani funkcjonalnych.
Jeśli projektant zwiększy promień, producent może być w stanie użyć freza o większej średnicy do większej części procesu obróbki.
Może to zmniejszyć konieczność wykonywania osobnej operacji małym narzędziem.
Korzyść kosztowa nie wynika wyłącznie z większego promienia.
Wynika z prostszej strategii narzędziowania i obróbki.
Rzeczywista oszczędność musi zostać oceniona na podstawie całego elementu.
Jeśli narożnik nie ma istotnego wymagania funkcjonalnego, rozważ zwiększenie promienia.
Większy promień zapewnia producentowi większą swobodę w użyciu większych i bardziej sztywnych frezów.
Jest to szczególnie przydatne przy głębokich kieszeniach.
Mały promień może wydawać się drobną szczegółem na rysunku.
W trakcie produkcji może określić najmniejszy frez wymagany do wykonania danej cechy.
Zanim zdefiniujesz mały promień, zastanów się, czy jest on potrzebny do:
Jeśli nie pełni wyraźnej funkcji, większy promień może być łatwiejszy w realizacji.
Nie oceniaj promieni R0,5, R1, R2 ani R3 wyłącznie pod kątem wartości promienia.
Sprawdź także:
Mały promień w płytkiej kieszeni może być łatwy w wykonaniu.
Ten sam promień w głębokiej kieszeni może być znacznie trudniejszy w realizacji.
Użycie wielu różnych promieni wewnętrznych na jednej części może wymagać większej liczby frezów.
Jeśli funkcja pozwala, zastosowanie tego samego promienia w kilku miejscach może uprościć narzędzia i programowanie.
Czasem kwadratowy element musi zmieścić się w frezowanym gnieździe.
Projektant może sądzić, że gniazdo wymaga idealnie ostrego narożnika.
W niektórych przypadkach ulga narożna lub cecha typu „psia kość” może zapewnić wymaganą luz.
To pozwala producentowi użyć bardziej praktycznego frezu.
Jeśli ma być stosowany mały promień, należy go wyraźnie zidentyfikować na rysunku.
Producent może wtedy skupić się na zachowaniu tej cechy bez zmian.
Inne, niemające kluczowego znaczenia narożniki można dostosować w celu ułatwienia obróbki.
Dzięki temu komunikacja dotycząca zasad projektowania przyjaznego produkcji (DFM) staje się skuteczniejsza.
Mały promień wewnętrznego narożnika nie oznacza automatycznie wyższych kosztów.
Staje się to istotniejsze, gdy zmusza producenta do zmiany procesu obróbki.
Największe ryzyko kosztowe zwykle pojawia się, gdy projekt wymaga:
Jeśli promień zaokrąglenia narożnika nie pełni żadnej funkcji, zwiększenie go może ułatwić obróbkę detalu.
W przypadku detali produkcyjnych może to uprościć proces wytwarzania i zmniejszyć zbędne prace frezarskie.
Może. Mniejszy promień może wymagać mniejszego frezu, dodatkowych przejść czyszczących narożniki lub innego sposobu obróbki. Rzeczywisty wpływ na koszty zależy od całej geometrii detalu.
Standardowy frez czołowy ma okrągły kształt. Jego geometria naturalnie pozostawia promień tam, gdzie spotykają się dwie ściany wewnętrzne.
Z geometrycznego punktu widzenia promień R0,5 ogranicza średnicę frezu do ok. 1 mm, podczas gdy R1 ogranicza ją do ok. 2 mm. W naszej warsztatowej ofercie frezy o średnicy Ø1 mm i Ø2 mm są powszechnie stosowane do takich cech. Ostateczny wybór narzędzia musi zostać potwierdzony dla każdego detalu.
Mały promień wymaga małego frezu. Głęboka kieszeń wymaga również dłuższego zasięgu narzędzia. Mały frez o dużym zasięgu jest mniej sztywny i bardziej wrażliwy na drgania oraz odkształcenia.
Nie w każdym przypadku. Producent może użyć mniejszego frezu, frezowania zanurzeniowego, ułatwienia narożnika, EDM przewodowego, EDM formującego lub innej metody. Odpowiedni proces zależy od charakterystyki elementu.
Copyright © Dongguan BIE Hardware Co., Ltd - POLITYKA PRYWATNOŚCI