

Dunne wanden kunnen het CNC-freesproces minder stabiel maken, maar ze zorgen niet automatisch voor onnauwkeurige of dure onderdelen. Problemen ontstaan wanneer een wand onvoldoende stijfheid of ondersteuning heeft om de freeskrachten, trillingen, de klemkracht of de herverdeling van spanning tijdens materiaalafname te weerstaan.
De CNC-machine kan weliswaar het juiste geprogrammeerde pad volgen, terwijl de dunne wand zelf zich verplaatst vanuit de verwachte positie. Het behouden van de vereiste afmetingen kan dan extra procesplanning, bijkomende freespassen, speciale werkstukopspanning of inspectie vereisen. Deze wijzigingen – en niet alleen de wanddikte – zijn wat de bewerkingskosten kan doen stijgen.
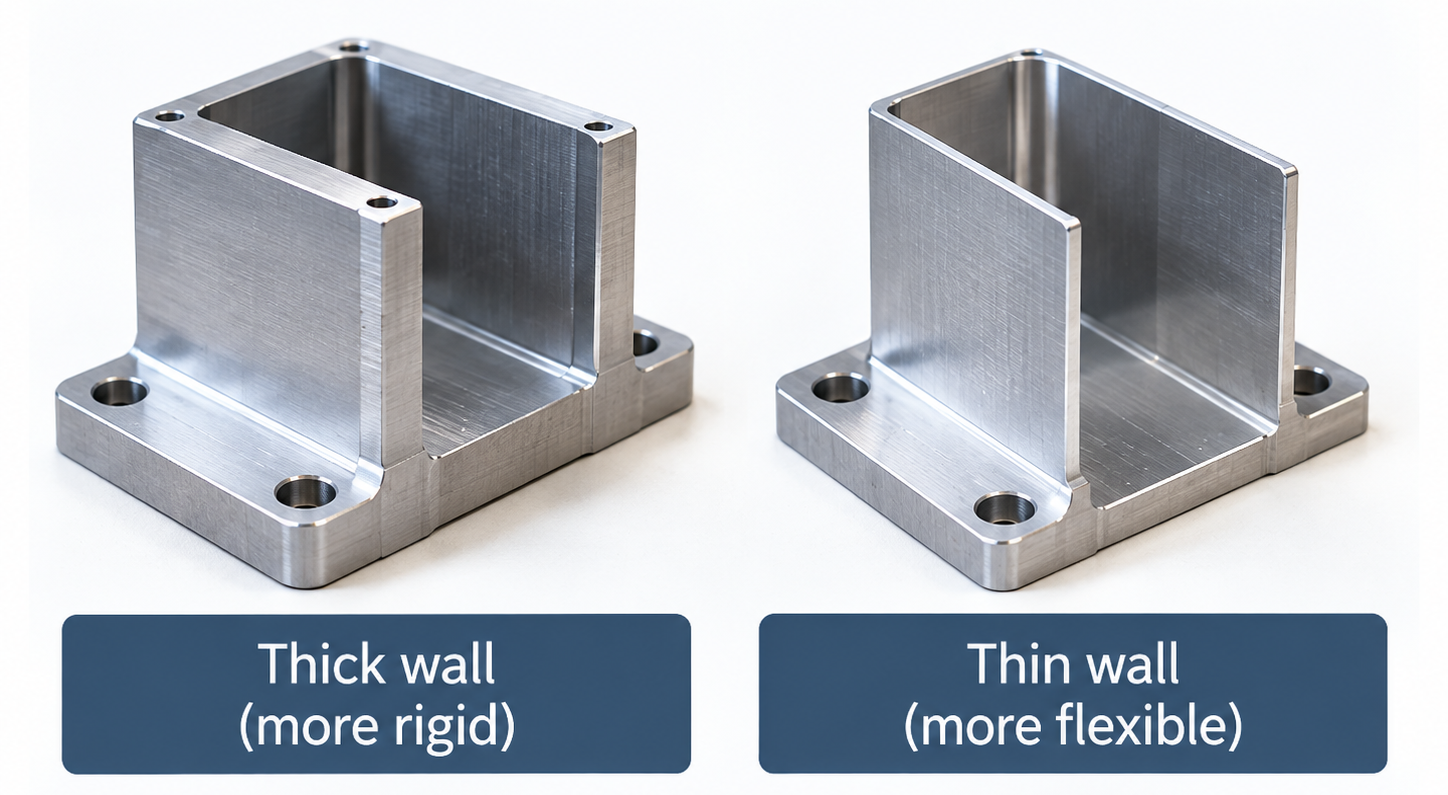
Een dunne wand is een kenmerk dat relatief flexibel is ten opzichte van de krachten die er tijdens de bewerking op inwerken. Het kan niet worden gedefinieerd door één universele dikte.
Een korte wand die is verbonden met omliggend materiaal kan stabiel blijven bij een dikte die riskant zou zijn voor een hoge, lange of niet-ondersteunde wand. Materiaal, geometrie, tolerantie, toegang tot gereedschap, klemming en hoeveelheid kunnen allemaal het resultaat beïnvloeden.
Minimumwandwaarden kunnen helpen bij het screenen van een ontwerp, maar vormen geen universele garanties. De volledige tekening moet nog steeds worden beoordeeld voordat de vervaardigbaarheid kan worden bevestigd.
Dunne wanden kunnen de nauwkeurigheid beïnvloeden wanneer ze tijdens de bewerking verplaatsen of van vorm veranderen. De belangrijkste mechanismen zijn door snijkracht veroorzaakte vervorming, trillingen en vervorming na materiaalverwijdering.
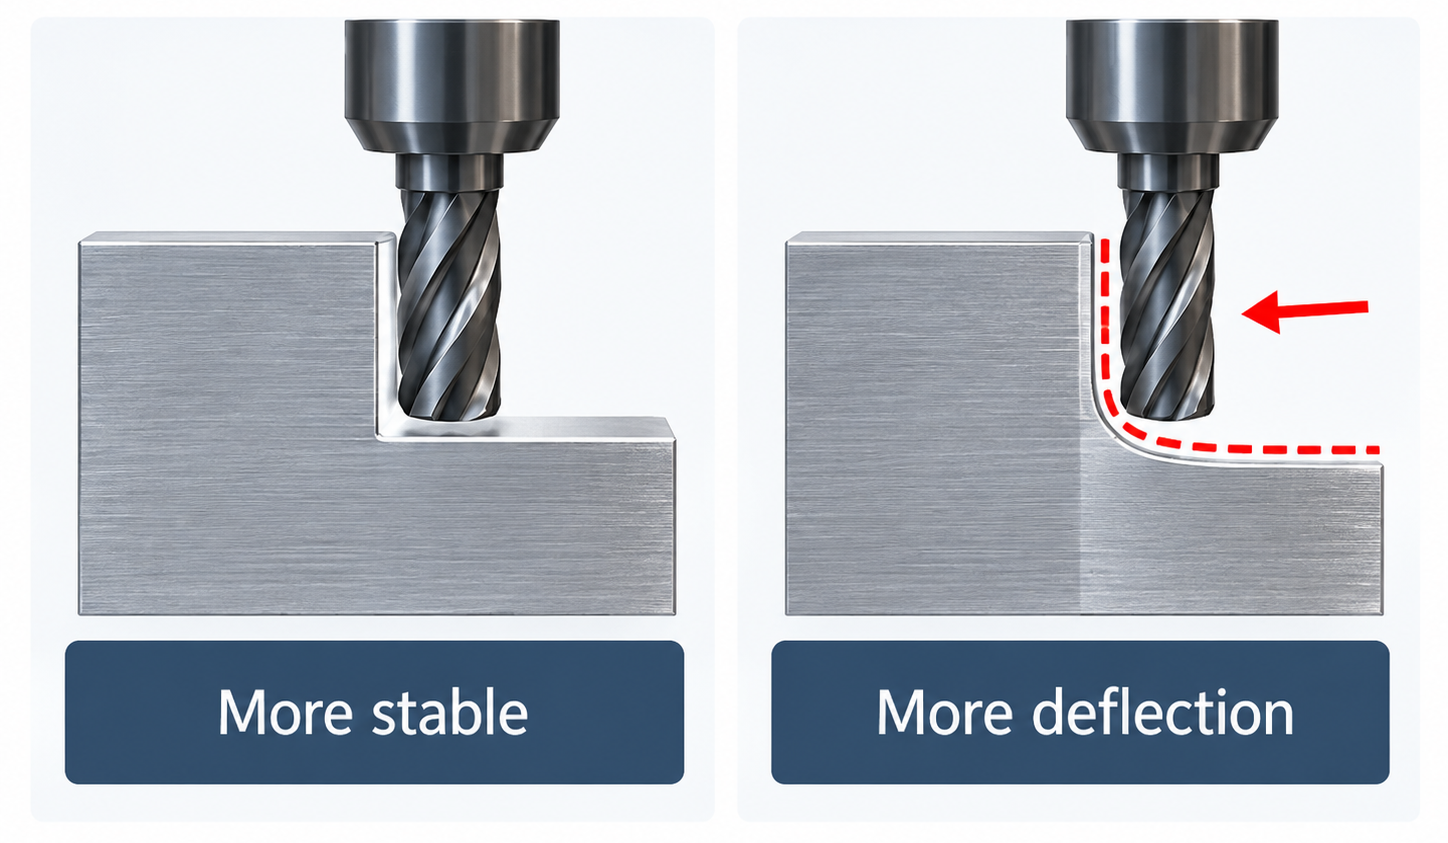
Een snijgereedschap oefent kracht uit tijdens het verwijderen van materiaal. Een massieve sectie weerstaat deze kracht meestal beter dan een dunne, niet-ondersteunde wand.
Als de wand zich van de frees beweegt, kan de daadwerkelijk verwijderde materiaalhoeveelheid afwijken van de geprogrammeerde hoeveelheid. De wand kan terugveren nadat de frees erlangs is gegaan. Dit kan bijdragen aan diktevariatie, coniciteit of profielafwijking.
Onderzoek naar freesbewerking van dunne wanden identificeert elastische vervorming onder snedekrachten als een belangrijke oorzaak van afmetingsfouten. De machine kan daarom correct worden gepositioneerd, terwijl het buisbare werkstuk niet precies op de plaats staat waar het programma aannames.
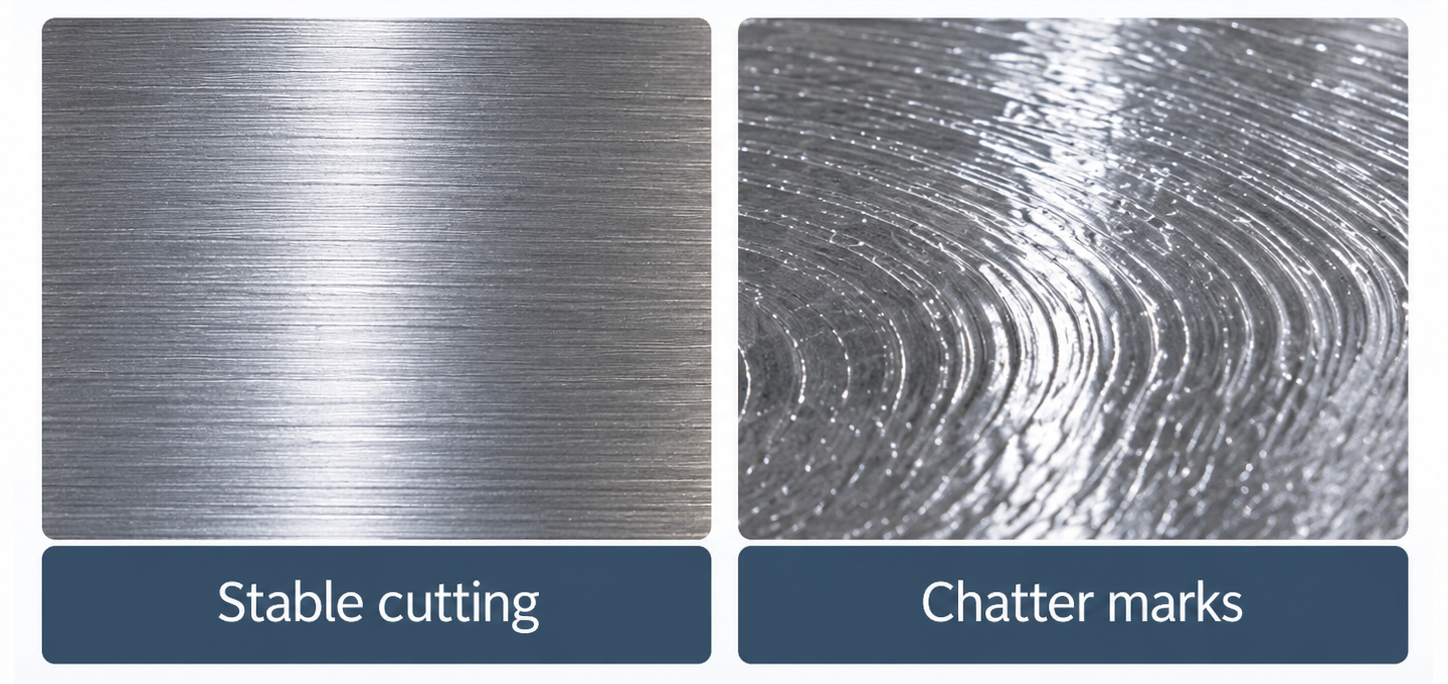
Een buisbare wand kan trillen wanneer de snijkanten herhaaldelijk contact met hem maken. Deze trilling wordt vaak chatter genoemd.
Chatter kan zichtbare oppervlaktemarkeringen achterlaten en het contact tussen gereedschap en werkstuk minder stabiel maken. Het kan zowel de afmetingsnauwkeurigheid als de oppervlakteafwerking beïnvloeden. Het risico hangt af van de wandgeometrie, het materiaal, de ondersteuning, de gereedschappen en de bewerkingsomstandigheden. Het mag niet worden aangenomen dat elke dunne wand gaat chatteren.
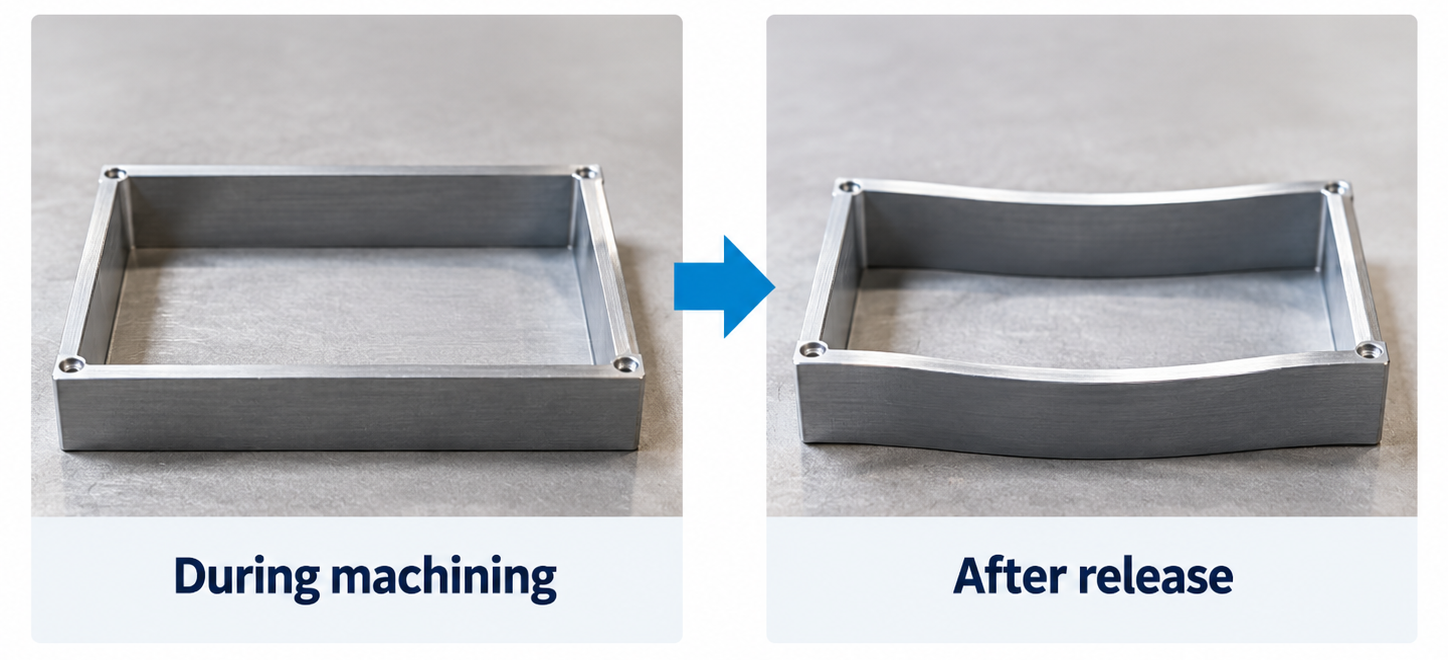
Grondstof kan restspanning bevatten van eerdere productieprocessen. Het verwijderen van een grote hoeveelheid materiaal kan het vorige spannings-evenwicht verstoren.
De overgebleven dunne constructie kan van vorm veranderen tijdens de bewerking of nadat deze is losgemaakt van de spanvorzel. Dit verschilt van tijdelijke elastische verplaatsing onder de snijkant. Onderzoek naar dunwandige onderdelen heeft aangetoond dat materiaalverwijdering en herverdeling van restspanning bijdragen aan bewerkingsvervorming.
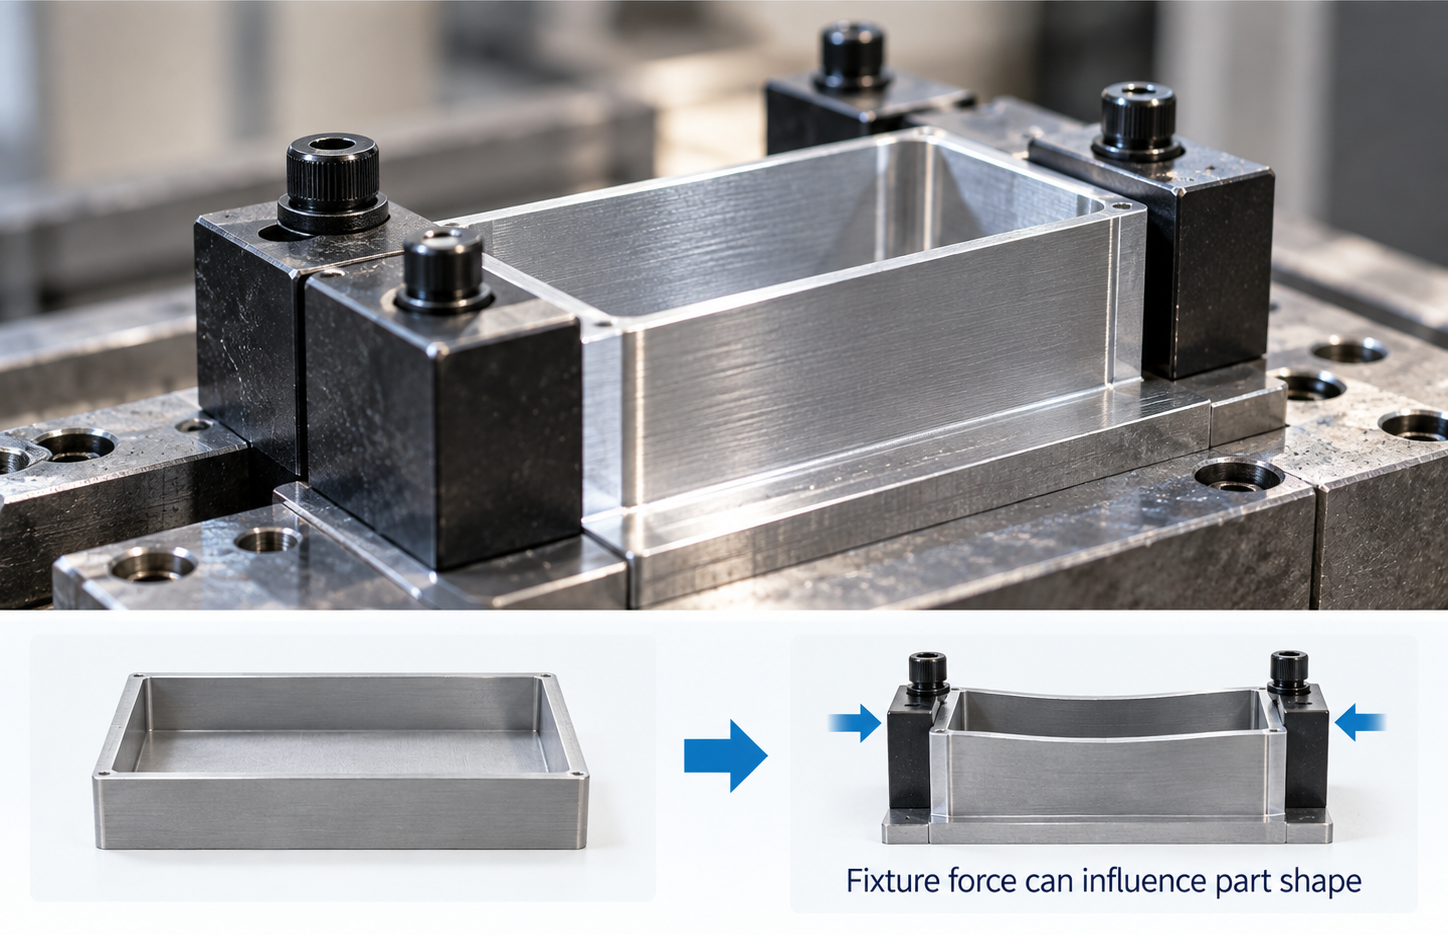
Een spanvorzel moet het werkstuk stevig vasthouden. Een flexibele wand kan echter gevoelig zijn voor de klemkracht.
Als de spanvorzel tijdelijk de vorm van het onderdeel verandert, kan het onderdeel opnieuw verplaatsen nadat de klemkracht is weggenomen. Of dit relevant is, hangt af van het onderdeel, de spanvorzel en de tekeningsvereisten. Dit is geen probleem dat voor elk dunwandig onderdeel wordt verondersteld.
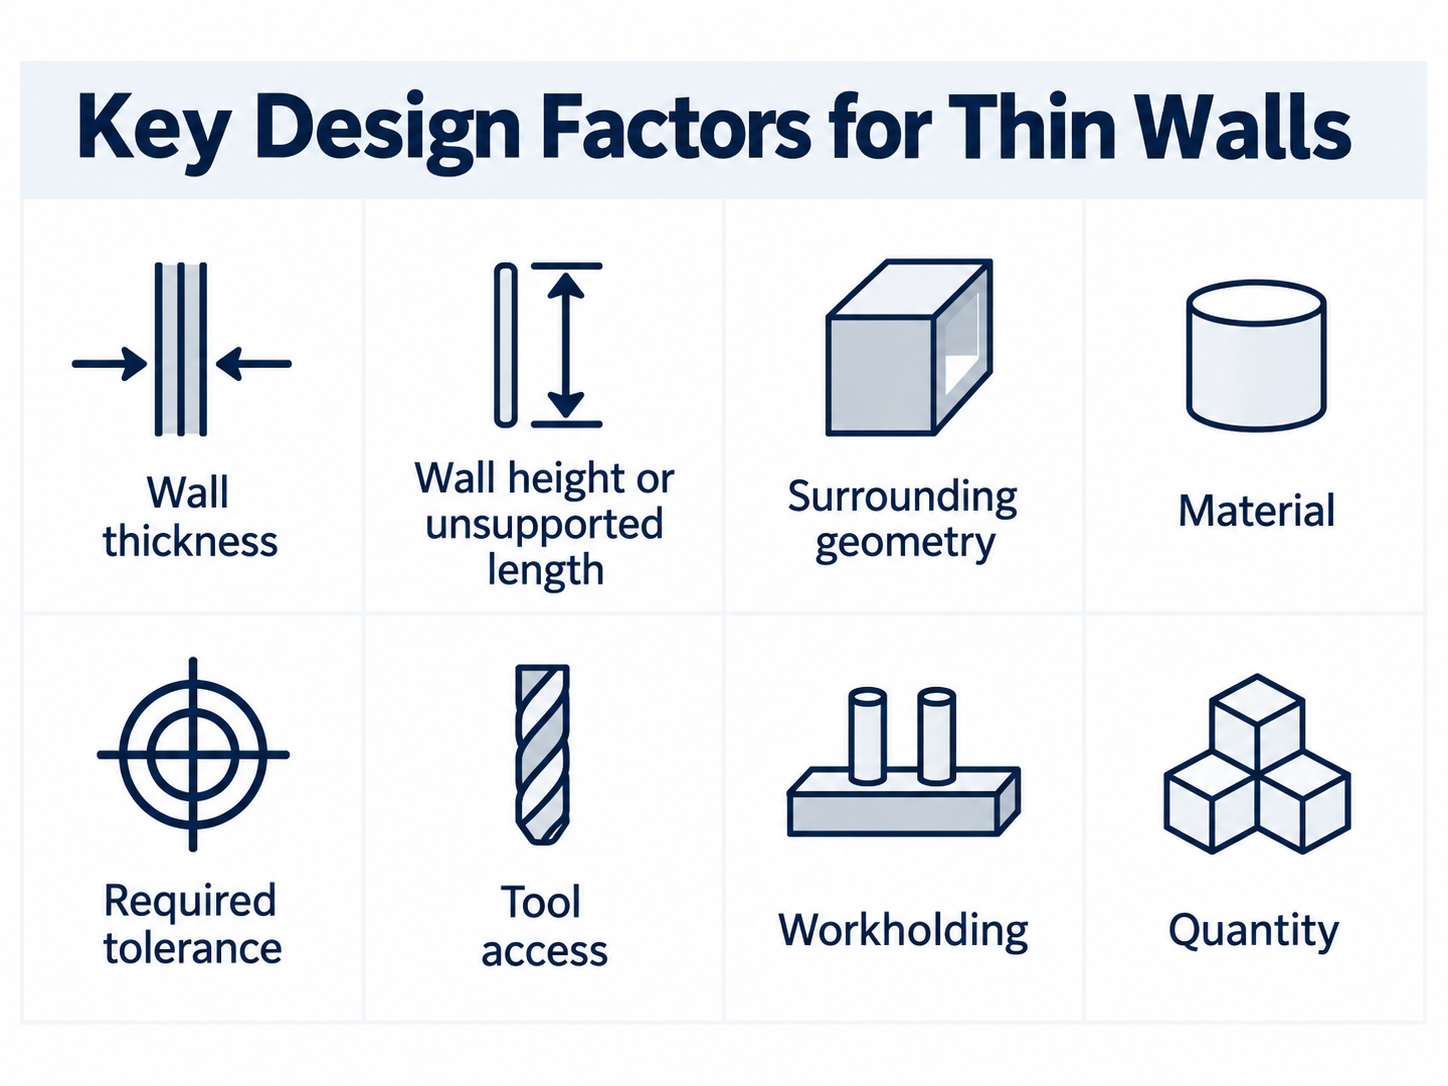
De wanddikte mag nooit op zichzelf worden beoordeeld. Een nuttige DFM-beoordeling houdt ook rekening met ondersteuning, lengte, materiaal, tolerantie en toegankelijkheid.
|
Ontwerpfactor |
Waarom dit belangrijk is |
|
Wanddikte |
Een dunner gedeelte heeft meestal minder weerstand tegen buiging. |
|
Wandhoogte of niet-ondersteunde lengte |
Een lange vrijstaande constructie kan zich gemakkelijker verplaatsen dan een korte, ondersteunde constructie. |
|
Omgavende geometrie |
Verstevigingsribben, hoeken en verbonden oppervlakken kunnen extra ondersteuning bieden. |
|
Materiaal |
Verschillende combinaties van materiaal en geometrie reageren anders op snij- en klemkrachten. |
|
Vereiste tolerantie |
Een wand die fysiek bewerkbaar is, kan toch moeilijk vastgehouden worden binnen een strakke tolerantie. |
|
Gereedschapstoegang |
Een wand in een diepe of beperkte ruimte kan moeilijker bereikt worden met een stijve opspanopstelling. |
|
Vastklemmen |
Het onderdeel moet veilig vastgehouden worden zonder onaanvaardbare vervorming te veroorzaken. |
|
Aantal |
Een methode die haalbaar is voor een kleine partij, is mogelijk niet praktisch voor een grotere productierun. |
Dunne wanden verhogen de kosten alleen wanneer zij de productieactiviteiten of het productierisico veranderen. De kosten stijgen niet simpelweg omdat de wand dun is.
Een stabiel onderdeel kan efficiënt materiaalafname toestaan. Een flexibel onderdeel vereist mogelijk voorzichtiger materiaalafname of extra afwerkpassen.
Bewerkingstijd is een belangrijke kostenfactor bij CNC. Volgens de DFM-richtlijnen van de industrie kunnen ook speciale gereedschappen, strengere kwaliteitscontrole en extra bewerkingen kostenverhogende factoren zijn voor lastige dunwandige onderdelen.
De volgorde waarin materiaal wordt verwijderd, kan beïnvloeden hoeveel steun er nog rond een wand overblijft. Een dunwandig onderdeel vereist mogelijk meer procesplanning dan een conventioneel massief onderdeel.
De juiste volgorde kan niet worden geselecteerd op basis van een algemeen artikel. Het hangt af van de tekening, het materiaal, de machine, de gereedschappen en de spanvoorziening.
Sommige vormen vereisen mogelijk een andere spanvoorziening of extra ondersteuning. Dit kan extra instel- of engineeringwerk met zich meebrengen.
Onze ervaring met lange, dunwandige buizen laat zien waarom ondersteuning zorgvuldig moet worden beoordeeld. Bij onvoldoende ondersteuning kan een buis verschuiven in de opspanopstelling of vervormen tijdens het bewerken. Dit risico hangt af van de volledige vormgeving en opstelling, dus moet het worden beoordeeld aan de hand van de tekening, niet alleen op basis van de wanddikte.
Een flexibele functie kan extra dimensionele controles vereisen. Er bestaat ook een groter risico op herstelwerk of afkeuring als de functie niet stabiel blijft.
Zonder daadwerkelijke productiegegevens kan geen vaste kostenverhoging, uitslagpercentage of cyclusduurpercentage worden genoemd.
|
Tekeningstoestand |
Geschikte reactie |
|
De wand is voldoende ondersteund en de eisen lijken haalbaar |
Ga door met de normale procesbeoordeling. |
|
De wand is dun, lang of nauw tolerantiegevoelig, maar kan nog steeds haalbaar zijn |
Voer een gedetailleerde DFM- en productiebeoordeling uit. |
|
De wand is waarschijnlijk niet stabiel genoeg om aan de tekening te voldoen |
Beveel een ontwerpverandering of een ander proces aan. |
|
Betrouwbare productie kan niet worden gewaarborgd |
Accepteer het onderdeel in de huidige vorm niet. |
Onze technische beoordeling begint met de volledige klanttekening. Wij beoordelen de wanddikte in combinatie met de niet-ondersteunde lengte, de omliggende geometrie, het materiaal, de toleranties, de gerechtstoegang, de werkstukopspanning en de bestelhoeveelheid. Deze op de tekening gebaseerde aanpak stelt ons in staat om de werkelijke productierisico's te identificeren voordat de productie begint.
Op basis van onze productie-ervaring vereisen wanden onder de 0,5 mm een bijzonder zorgvuldige haalbaarheidsbeoordeling. Dit getal is geen universele bewerkingslimiet. Een korte, goed ondersteunde constructiegedeelte kan zich heel anders gedragen dan een lange of onondersteunde wand, zelfs als beide dezelfde nominale dikte hebben.
Lange, dunwandige buizen vereisen voldoende ondersteuning om tijdens de bewerking stabiel te blijven. Wij beoordelen daarom de ondersteuningsomstandigheden en het risico op werkstukopspanning als onderdeel van de productiehaalbaarheidsbeoordeling, met name wanneer de geometrie beperkte stijfheid biedt.
Voor herhaalde of grotere productievolgordes is haalbaarheid op zich niet voldoende. Het proces moet ook in staat zijn om dimensionele consistentie te behouden over de vereiste hoeveelheid. Wanneer de tekening een onaanvaardbaar productierisico inhoudt, identificeren wij de zorg voorafgaand aan de productie en adviseren wij een praktische ontwerp- of procesaanpassing, in plaats van een onondersteunde productietoedracht te geven.
Waar de productfunctie dit toelaat, is het verhogen van de wanddikte vaak de meest directe DFM-verbeturing. De uiteindelijke aanbeveling hangt nog steeds af van de volledige tekening en de functionele vereisten.
Houd wanden zo dik als de functie toelaat
Verklein een wand niet verder dan het product nodig heeft. Het vergroten van de dikte kan de stijfheid verbeteren en het onderdeel mogelijk gemakkelijker maken om te vervaardigen.
Een korte, ondersteunde wand is over het algemeen stabielere dan een lange, vrijstaande wand. Waar het ontwerp dit toelaat, verklein dan de wandhoogte of -lengte, of verbind de wand met ondersteunende geometrie.
Ribben, verstevigingsplaten of verbonden oppervlakken kunnen de stijfheid verbeteren. Hun vorm en positie vereisen nog steeds een op tekeningen gebaseerde DFM-beoordeling.
Een wand kan fysiek bewerkbaar zijn, maar economisch moeilijk te produceren wanneer deze wordt gecombineerd met een onnodig strenge tolerantie.
Identificeer de afmetingen die functioneel kritiek zijn. Gebruik praktische eisen voor niet-kritieke kenmerken.
Wanddikte alleen is niet voldoende om uitvoerbaarheid te bepalen. De fabrikant heeft de volledige geometrie, het materiaal, de toleranties, de hoeveelheid en de functionele eisen nodig.
Voor een zeer dun onderdeel is bewerken uit massief materiaal niet altijd de meest praktische productieroute.
Voor geschikte kunststofonderdelen, injectiemolden kan worden beoordeeld. Voor geschikte metalen onderdelen, drukstempelgieten kan worden beoordeeld. Deze opties zijn geen automatische vervangingen voor Cnc machineren . De geometrie, het materiaal, de hoeveelheid, de tooling-investering en de definitieve eisen moeten worden beoordeeld voordat een proces wordt geselecteerd.
Dunne wanden beïnvloeden CNC-bewerking wanneer de resterende constructie niet stijf of voldoende ondersteund is voor de vereiste bewerking en tolerantie.
De snedekracht kan de wand verplaatsen. Trillingen kunnen het oppervlak beïnvloeden. Klemmen of herverdeling van restspanningen kan de uiteindelijke vorm wijzigen. Het beheersen van deze effecten kan extra planning, bewerking, werkstukopspanning of inspectie vereisen, wat de kosten kan verhogen.
De juiste vraag is niet eenvoudigweg: "Is deze wand te dun?"
Een nuttigere vraag is:
Kan de volledige geometrie stabiel genoeg blijven om aan de tekeningsvereisten te voldoen bij de vereiste hoeveelheid?
Het antwoord vereist een op de tekening gebaseerde DFM-beoordeling.
Nee. De nauwkeurigheid wordt alleen beïnvloed wanneer een wand verplaatst, trilt of vervormt tot zodanig dat de vereiste afmetingen of oppervlakteafwerking worden aangetast. Een korte, goed ondersteunde wand met realistische toleranties kan vaak wel worden bewerkt.
Nee. De kosten stijgen alleen wanneer het onderdeel extra planning, bijkomende bewerkingspassen, werkstukopspanning, inspectie of risicobeheersing vereist.
Er is geen universele minimumwaarde. De praktische limiet hangt af van het materiaal, de wandhoogte, de niet-ondersteunde lengte, de geometrie, de tolerantie, de toegankelijkheid en de fabriekscapaciteit.
Op basis van onze productie-ervaring vereisen wanden onder de 0,5 mm een bijzonder zorgvuldige haalbaarheidsbeoordeling. Dit is een op ervaring gebaseerd selectiepunt, geen universele branche-limiet of garantie voor elke geometrie.
Lange dunwandige buizen vereisen voldoende ondersteuning tijdens de bewerking. Onze productie-ervaring laat zien dat onvoldoende ondersteuning kan leiden tot verplaatsing van de buis in de werkstukhouder en ook vervorming kan veroorzaken. Het werkelijke risico moet worden beoordeeld aan de hand van de volledige tekening en de geplande opstelling.
Ja. Een proces dat geschikt is voor een prototype of kleine serie moet ook dimensionale consistentie behouden wanneer de productieomvang toeneemt. Wij beoordelen de hoeveelheid samen met de geometrie, het materiaal, de toleranties, de werkstukopspanning en de inspectievereisten voordat wij de productiemogelijkheid bevestigen.
Mogelijk. Een geschikt kunststofonderdeel kan worden beoordeeld voor spuitgieten, terwijl een geschikt metalen onderdeel kan worden beoordeeld voor spuitgieten onder druk. De beslissing hangt nog steeds af van de geometrie, het materiaal, de hoeveelheid, de investering in gereedschap en de eindvereisten.
Stuur ons uw complete tekening, materiaalspecificatie, tolerantievereisten en bestelhoeveelheid. Ons technische team beoordeelt de geometrie van de dunne wand, identificeert de belangrijkste fabricage-risico’s en verstrekt praktische DFM-feedback voordat we een offerte opstellen en de productieplanning starten.
Copyright © Dongguan BIE Hardware Co., Ltd - PRIVACYBELEID