
CNCフライス加工の品質管理は、図面仕様と材料の確認、セットアップの点検、初品検査、製造中の検査、最終出荷承認を結びつけるものです。発注開始前に、何を測定するか、いつ検査するか、どのような記録を残すか、またずれが生じた場合にどう対応するかをあらかじめ合意しておいてください。
海外のバイヤーにとって、こうした記録は複数の拠点で確認可能な証拠となります。写真は部品の外観を示します。寸法検査報告書には指定された測定値が記録されます。組立評価では、部品を実際に使用する際の機能に関するさらに詳しい問いかけに答えます。各要件に対して、必要な証拠を明確に定義してください。
このガイドでは、フライス加工されたハウジング、ブラケット、プレート、その他のカスタム部品について、納入仕様書を作成する方法を説明します。調達、設計、製造、受入検査の各部門間における実務上の引継ぎに重点を置いています。
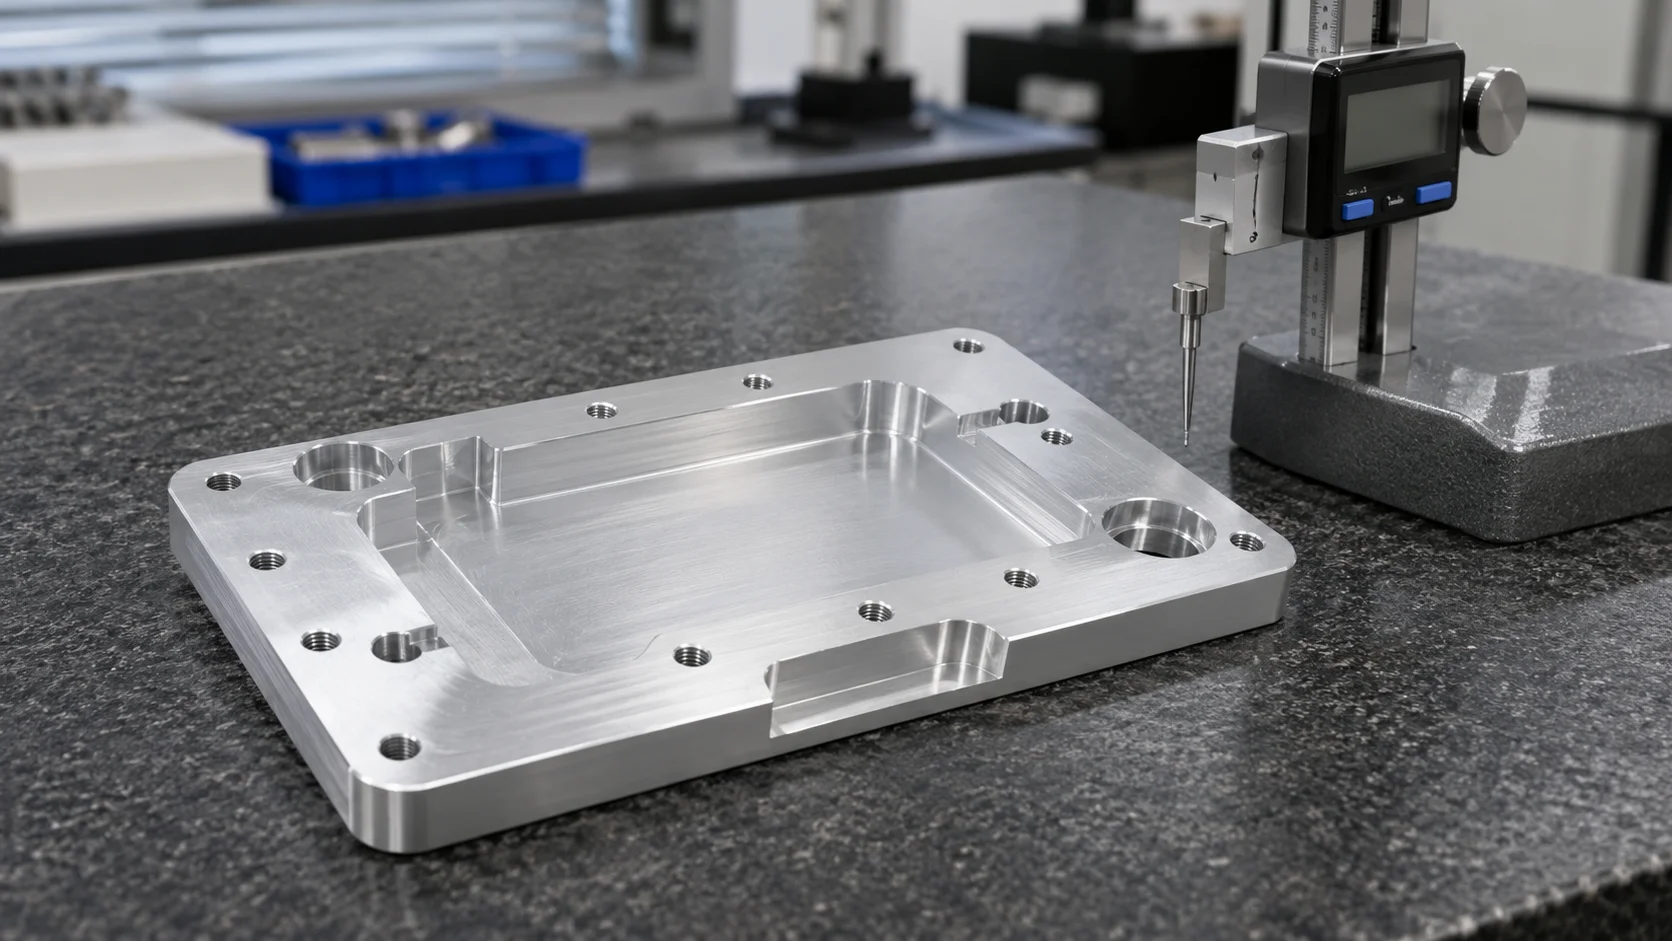
承認済みの図面および3Dモデルのリビジョンを1つ選び、製造開始前に、寸法の矛盾、仕様の欠落、図面とモデルとの不一致を解消します。
製品の使用目的を左右する特徴(キーフィーチャー)を特定します。たとえば、穴(ボア)は軸の位置決めに用いられ、取付面は部品の向きを決定し、ポケットは干渉回避のためのクリアランスを確保し一方で、別の接触面が組立時の位置決めを制御します。こうした特徴には、それぞれ異なる検査項目が必要です。
幾何公差(GD&T)は、形状・姿勢・位置およびサイズに関する要求事項を明示します。適用される図面規格(例:JIS、ISO、ASME)を特定し、受入判定に影響を及ぼす解釈については明確に説明します。
両チームで共通して使用できる簡潔な特性一覧を作成します。参照基準、受入要件、検査工程、提案する測定方法、および記録の有無を含めてください。以下の表にその構成例を示します。
| 特長 | 受入判定に関する質問 | 計画の詳細 |
| 位置決め用ボア | 図面通りのサイズか? | 適切なサイズ測定および報告 |
| 穴パターン | 指定された基準に対する位置関係は正しいか? | 整列性および幾何学的評価 |
| 取付面 | 形状要件を満たしているか? | 支持条件および測定戦略 |
| スレッド | 指定されたねじ要件を満たしているか? | 適切なゲージおよび検査範囲 |
| 仕上げ面 | 質感や外観に関する要求を満たしていますか? | 指定された表面、加工方法、および加工工程の段階 |
疑義が生じた場合にどの文書が優先されるかを合意してください。承認済みの補足説明は注文書とともに保管し、製造および受入検査で同一の解釈が用いられるようにします。
材質の確認は、指定された鋼種(または合金種)、状態、および供給形態(棒材、板材など)から開始します。必要なサプライヤー提供資料(例:材質証明書)と、それらが当該注文で使用される材料とどのように紐づけられるかを明記してください。
材質証明書は、識別された材料に関する証拠を提供できます。その有効性は、仕様内容、記載されている情報、および納入された在庫材との関連性に依存します。トレーサビリティが求められる場合、切断・加工工程を通じてどの識別情報が保持されるかを確認してください。
熱処理材については、要求される状態(例:焼入れ+焼戻し状態)が、加工前の原材料に適用されるのか、あるいは完成部品に適用されるのかを確認してください。プラスチック部品については、受入判定に影響する合意済みの調湿条件について説明してください。
不一致事項の確認担当者を記録してください。納入可能な資材が発注内容と異なる場合、その代替資材は、製造開始前に承認を得る必要があります。合意された決定は、工程計画および検査計画を作成する関係者に明確に見える状態で維持してください。
また、後続の検査に必要な顧客提供部品・試料・組立対象部品についても、あらかじめ確認してください。これらの品目および改訂番号は、発注から納品までの全期間を通じて明確に識別できるようにしてください。
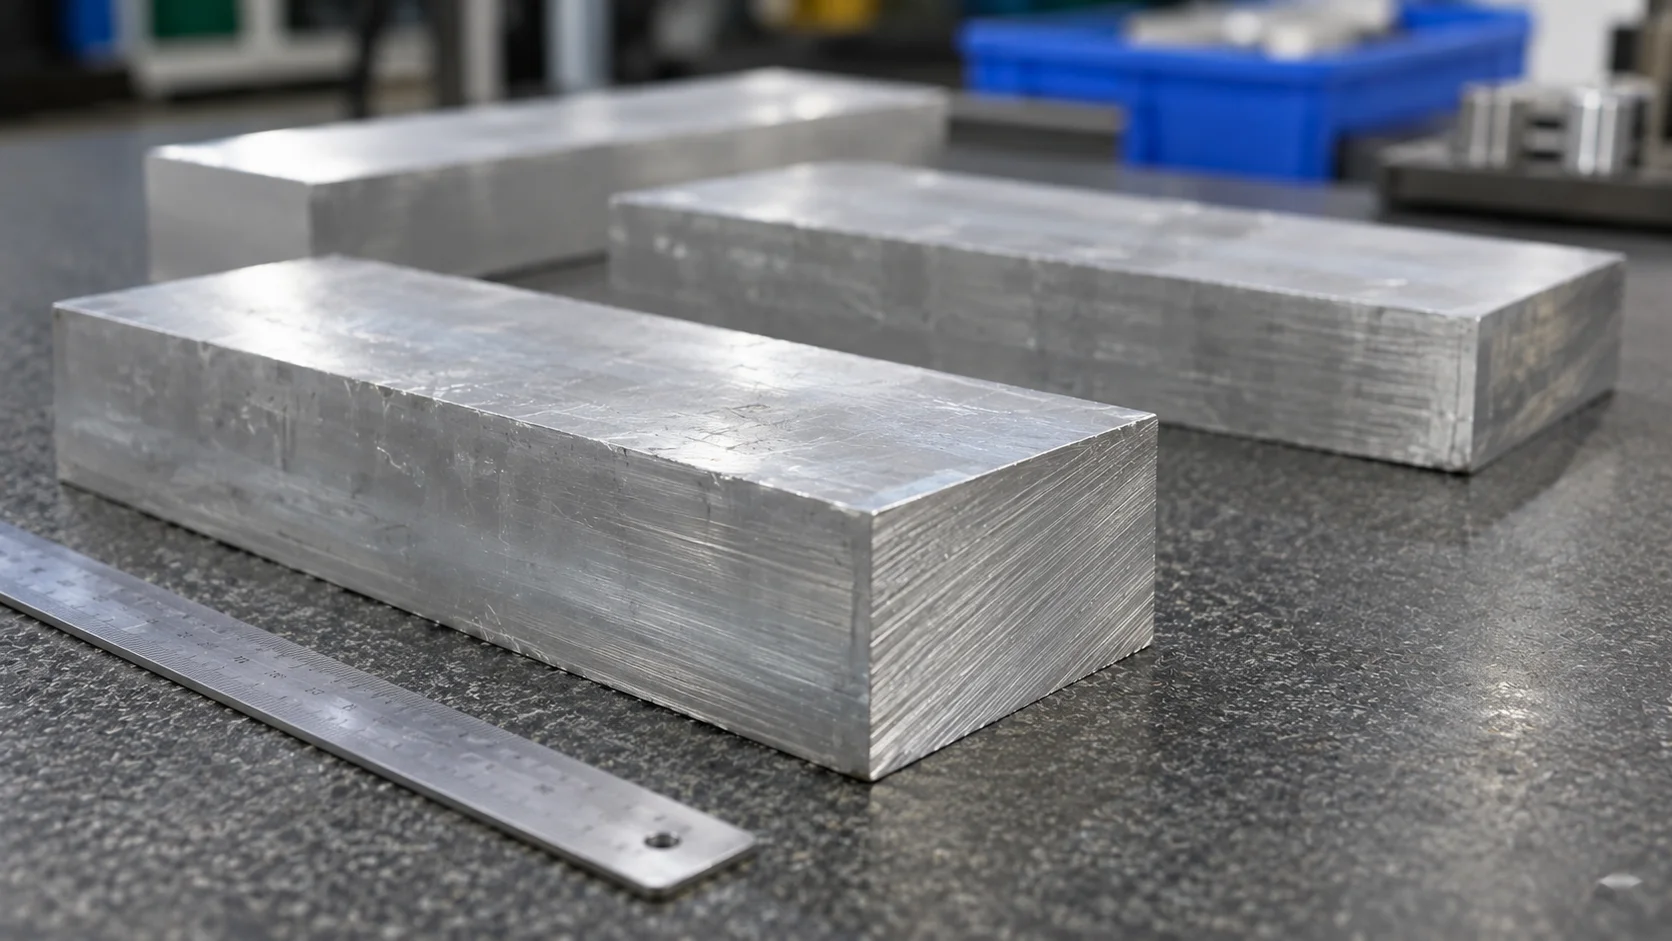
初品検査は、既に設定済みの工程から得られる最初の製品を対象として実施します。この検査により、加工プログラム、治具、工具、図面解釈などが所定の品質特性を確実に再現できているかを、量産開始前に確認します。
初品検査の範囲および生産開始の可否を判断する責任者を事前に合意してください。新規部品の場合には、初品で確認すべき要求事項と、その後の工程完了後に検査する要求事項を明確に分けてください。
「初品検査」という用語は、契約上の文書要件として異なる意味で使われることがあります。必要なフォーマット、検査項目、および承認条件を明確に指定してください。業界標準または顧客が定める手順が適用される場合は、注文書内でその手順を明記してください。
早期の報告書には、対象部品、改訂番号、および検査時の状態を明記する必要があります。「塗装前測定」と「完成品測定」では、それぞれ異なる課題に対応しています。すべての工程が完了する前に一部の検査が実施される場合でも、この区別を明確に示すようご注意ください。
その根本的な目的は、製造全工程にわたる変動を管理することにあります。工程開始前の準備、加工中の検査、最終確認の各ステップが、この目的の達成に貢献します。
生産進行に伴って変化しうる特性について、サプライヤーがどのように監視するかを事前に合意してください。該当する事象には、工具の交換、治具の調整、プログラムの改訂、または生産再開などが含まれます。
結果が合意されたアクションポイントに近づいた場合、または要求事項から外れた場合に何が起こるかを明確にします。計画には、誰が結果をレビューするか、および影響を受ける可能性のある部品をどのように特定するかを記載します。
部品および合意された管理計画に応じて検査頻度を選定します。関連する特性について、サプライヤーに提案される頻度の根拠を説明してもらいます。一般的な間隔だけでは、特定の要求事項がどのように管理されているかについて十分な情報が得られません。
工作機械のプローブ測定は、ワークピースのセットアップおよび加工中の選択された検査を支援できます。その役割は、使用する工作機械、ソフトウェア、および測定対象によって異なります。どの検査が提案されており、最終的な受入計画とどのように関連付けられるかを確認します。
統計的記録が求められる場合は、対象となる特性、データ収集方法、および顧客承認基準を明確にします。提出される結果が何を示すかを、双方のチームが明確に理解できるよう、必要な証拠は十分に明示する必要があります。
新しいフライス盤加工指示書を作成中ですか? ご要件をBIEへお送りください .図面の改訂番号、重要特性、および必要な検査書類を明記してください。これにより、見積もりにおいて製造と受入を一体的に対応できます。
特性、公差、および測定可能なアクセス状況に応じて検査方法を選定します。測定器の表示分解能は、全体の測定作業における一要素にすぎません。
適切なマイクロメーターやゲージ、その他の計測器で特定のサイズを確認できます。一方、複数の特徴間の幾何学的関係を測定するには、図面に示された基準や形状を踏まえた測定戦略が必要です。
三次元測定機(CMM)を用いれば、適切な寸法および幾何学的評価が可能です。ただし、そのプログラム、プローブ配置、アライメント、および測定可能なアクセス範囲が、対象となる特性に適合している必要があります。また、提案される測定レポートにはどのような内容が記載されるのか、事前に確認してください。
基準点とは、指定された関係性を定義するために用いる参照点です。検査時のアライメントは、図面の要求事項を正確に反映させる必要があります。その表面が果たすべき役割を考慮せずに、単に取り扱いやすい面を無理に選ぶと、本来求められている問いとは異なる答えが出てしまう可能性があります。
清掃状態、支持方法、温度、および部品の状態を考慮してください。接触点にバリがあることや、クランプによる変形なども測定値に影響を及ぼします。サプライヤーの検査結果と受入検査結果を比較する際には、こうした要因について事前に確認・調整することが重要です。
測定不確かさとは、測定結果に伴う疑いの程度を表すものです。これは、測定方法全体および測定時の条件に依存します。測定結果が許容限界に近い場合、品質担当チームと事前に合意し、適合判定の方法を明確にしておく必要があります。
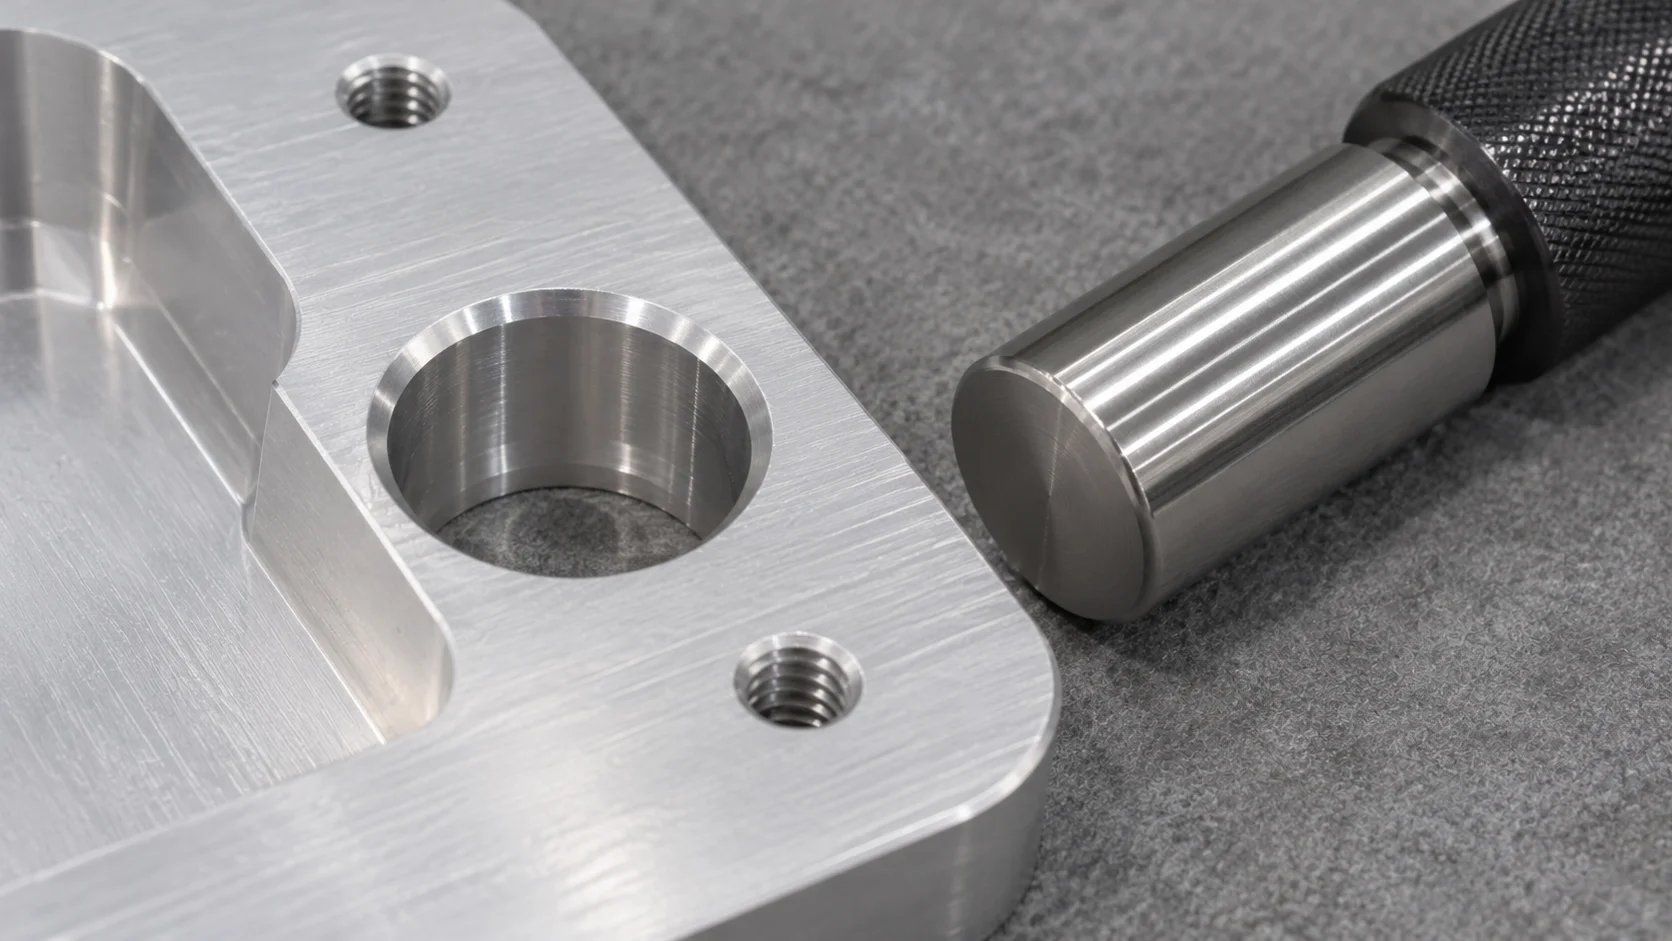
表面粗さ、外観、寸法的な適合性については、それぞれに応じた受入基準を別途定義する必要があります。対象となる表面と、各表面をどの状態で検査するかを明確に特定してください。
Raは、粗さプロファイルの高さの算術平均を表します。これは特定の表面粗さの指標です。表面には、外観、局所的な欠陥、その他の機能的特性に関する要求事項が定められることもあります。図面で指定されたパラメータおよび測定要求事項を明記してください。
外観品質が重視される部位については、適切な基準および検査条件について合意してください。必要に応じて、承認済みの標準見本を用いて、許容される変動範囲を明確にします。色名や仕上げ名称のみでは、購入者と供給者の期待する結果に齟齬が生じる場合があります。
部品が陽極酸化処理、塗装、熱処理、またはその他の工程を受ける場合、これらの工程後に確認が必要な特性をあらかじめ定めてください。機械加工段階での測定結果は、当該工程段階に関連付けて明確に識別しておく必要があります。納入される部品は、最終仕上げ状態に適用される要求事項に基づいて評価しなければなりません。
この議論には、設置準備作業も含めてください。組み立て前の保護または清掃が必要な部品の嵌合面、締結具、および特徴的な構造部について説明してください。工場内での試験または組み立て確認作業が依頼される場合は、試験・確認のためのセットアップ方法、供給される相手側部品、および記録すべき結果を明確に定義してください。
最終検査は、合意された出荷承認要件を確認するものです。検査対象となる特性、検査数量、記録範囲、および出荷前における不合格時の対応措置を事前に定めてください。
『全数検査』という表現には、明確に定義された範囲が必要です。これは、選択された特定の特性について、すべての部品を個別に検査することを意味する場合があります。個々の検査結果を記録する必要がある特性と、注文書に添付しなければならない証拠資料を明記してください。
抜取検査については、ロットの定義および適用される検査計画を事前に合意してください。実際に検査した数量および不適合発生時の対応措置を記録してください。抜取検査とは、サンプルから得られた情報に基づいて、当該ロット全体の合格・不合格を判断する手法です。
検査報告書は、購入者が検査結果を該当する要求事項および特定可能な部品またはロットに結びつけられるようにする必要があります。以下の項目が、この関係性を確認可能にするのに役立ちます。
| 報告項目 | 購入者がこれを必要とする理由 |
| 部品番号および改訂版 | 記録を承認済み製品定義と関連付けます |
| ロットまたは部品の識別情報 | 検査対象となった納入品または部品を特定します |
| 特性の参照情報 | 記録を図面または合意済みリストと関連付けます |
| 要求事項および単位 | 合格判定の根拠を示します |
| 検査結果および検査範囲 | 測定対象および測定範囲を明記すること |
| 測定方法または計測機器の参照情報 | 測定手法の検討を支援すること |
| 検査条件 | 関連する加工条件や支援条件を特定すること |
| 処置および承認状況 | 出荷許可または未解決の例外事項を記録すること |
受入システムで特定の項目を必要とする場合は、発注前にサンプルフォーマットを依頼してください。納入書類の実際の内容は、見積書および発注書にて合意してください。
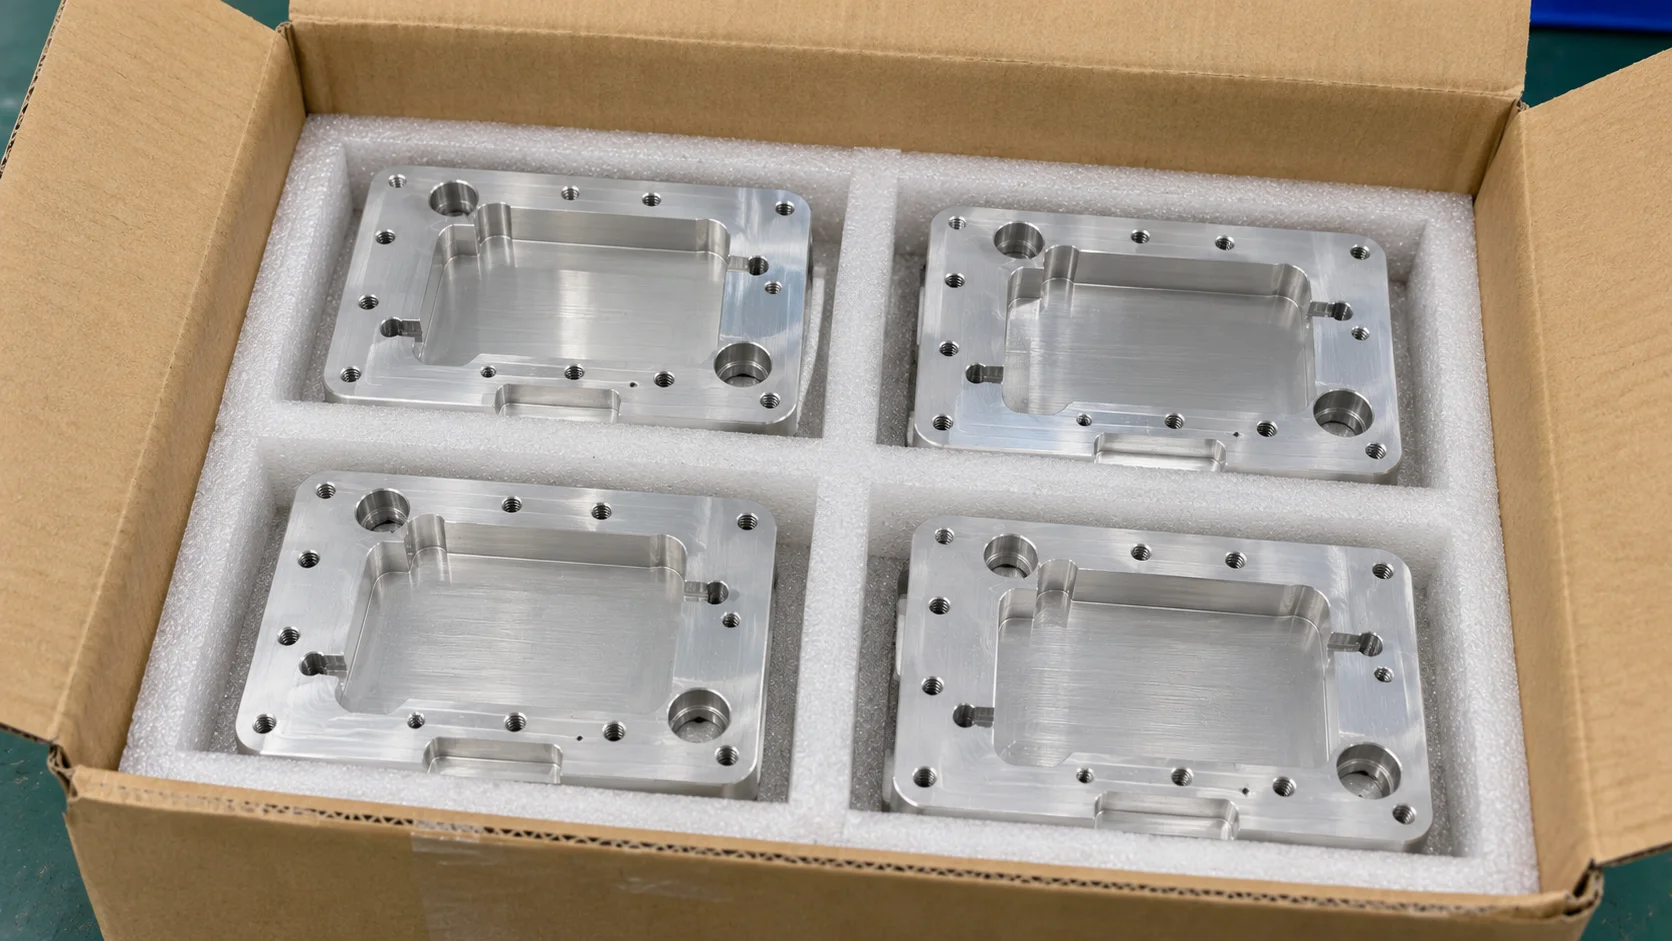
出荷検査には、品目識別、数量、必要な書類、包装状態を含める必要があります。取扱いおよび輸送中に保護が必要な表面および接合部を明示してください。
仕上げ済みの面は、隣接する部品から分離する必要がある場合があります。ねじ山、穴、繊細な形状などは、それぞれの幾何学的特徴に応じた保護が必要です。提案される包装が、該当する要件および受入プロセスをどのようにサポートするかを確認してください。
部品の識別表示は読みやすく、かつ納品明細書(パッキングリスト)と関連付けて表示してください。複数の設計変更版やロットを同時に出荷する場合は、それらをどのように区別・表示するかを明確にしてください。合意済みの取扱いや開梱手順があれば、必ず記載してください。
発送前に、承認が必要な注文については出荷書類を確認してください。これにより、書類の欠落や識別に関する疑問を、貨物がまだ手元にある状態で解決できます。
出荷承認に使用したのと同じ承認済み特性一覧および文書要件を、受入担当チームにも提供してください。自社工場で再度実施する検査項目、および設置後に実施する製品試験項目を明確に特定してください。
受入結果に差異がある場合は、部品の識別情報を保持し、測定時の状態を記録してください。測定方法、基準となる特徴部および関連写真をサプライヤーと共有してください。明確な記録により、双方のチームが処分判断前に同一条件での測定結果を比較できるようになります。
初回納入時には、実際の組み合わせ部品を評価するための準備手順を事前に計画してください。その改訂番号、清掃状態、および取付条件を確認してください。組立時の観察結果が、納入された部品か、相手側部品か、あるいは未解決の要件に起因するものかを明記して記録してください。これにより、取付に関する問題を、エンジニアリング部門が検討可能な根拠情報と結びつけることができます。
合意済みの要求事項を満たさない結果が出た場合の連絡ルートを定義してください。最初の通知では、該当部品名、改訂番号、影響を受ける数量および入手可能な証拠を明示してください。
まず、対応範囲の制限について検討します。影響を受ける可能性のある作業をどのように分離するか、およびチームがどの部品を再確認する必要があるかを判断する方法を明確にします。この措置は、該当する生産期間または納入時期に対応する必要があります。
承認済みの処置内容を記録します。再加工、交換、追加検査、または例外承認による受入——それぞれについて明確な判断が必要です。供給者が偏差の受入を提案する場合、出荷前に顧客による所定の承認を得る必要があります。
再発する問題については、既存の証拠に基づく原因説明と、是正措置の有効性を確認するための計画を求めます。合意された是正内容が今後の注文でも追跡可能となるよう、関連する図面、検査手順、工程の改訂履歴を適切に保管します。
位置決め穴が2つ、貫通穴(クリアランスホール)、仕上げ加工済みの取付面を持つ、例として挙げられるフライス加工製マウントプレートを想定してください。この組立部品では、位置決め機能により他の部品を正確に配置し、貫通穴を通じて締結を行います。
品質に関する議論は、まずこれらの異なる機能を特定することから始めます。定位穴のサイズおよびそれらの規定された関係性をどのように測定するかについて合意します。取付面の要求事項を確認し、その受入判定が仕上げ前か仕上げ後かを明確にします。
次に、初期検査および量産中の検査・確認項目を定義します。定位部の特性について何を記録するか、およびその他の特性をどのように検証するかを明記します。相手側部品が入手可能であり、また注文内容で必要とされる場合には、合意済みの組立検査も含めます。
最後に、取付面の保護方法および出荷ロットの識別方法を明示します。こうして得られる合意事項は、図面・測定・出荷の各プロセスを結びつけます。本例は仮想的な計画例であり、BIE顧客における実績や測定された性能を保証するものではありません。
BIE社の会社概要には、検査設備としてCMM(三次元測定機)、粗さ測定機、ゲージ、マイクロメーターなどが記載されています。また、機械加工、表面処理、組立サービスも提供していると説明されています。これらの検査設備のカテゴリーをもとに、お客様の部品に対する検査作業についてご相談いただけます。
BIE社が提示した能力情報によると、NCフライス盤による加工サイズは最大1200 × 850 × 600 mmです。ただし、部品の形状、治具によるワークホルディング、および工具のアクセス性については、個別のプロジェクトレビューが必要です。また、測定方法の検討は、加工サイズとは別に実施する必要があります。
について NCフライス加工の見積もり依頼 、承認済み図面・3Dモデル・材質・数量・重要特性をお送りください。また、必要な記録事項や 表面加工 組立条件なども併せてご提示ください。実際の発注に際しては、対応可能な検査範囲および納品書類の内容について事前に合意してください。
図面に基づく検査計画を合意し、部品の改訂番号および納入ロットに関連付けられた記録を要求します。寸法検査結果、材質証明書、および必要に応じた外観・組立検査の証拠を統合してください。量産開始前に報告書の形式を確認します。
検査方法は、規定された特性および契約内容に適合する必要があります。一部の特徴は、適切なゲージやその他の計測器で検証可能です。幾何学的関係の検証には、適切な測定プログラムを備えたCMMが有効です。
これは、レビュー済みのセットアップおよび検査範囲の承認を支援します。また、発注の進行に伴う変更やばらつきに対応するため、量産中の追加検査および最終出荷時の検査についても事前に合意します。
『全数検査』の定義は、対象となる部品および検査項目を明確に特定したものでなければなりません。個別に記録する検査結果の範囲と、不合格となった場合の対応手順を明示してください。
図面の解釈、アライメント、計測機器、支持方法、温度、加工条件を比較します。部品そのものに起因する差異か、あるいは計測方法に起因する差異かを判断する前に、これらの要素を整合させます。
有効なCNCフライス加工の品質計画では、各重要要件を検査工程、適切な検査方法、確認可能な記録、および承認判断と結びつけます。生産開始前にこの関係を確立し、仕上げ、出荷、受入検査に至るまで可視化して維持します。
BIEを用いてフライス加工の見積もり依頼を準備してください。 図面と検査要件をお送りください .改訂番号、材質、数量、重要寸法・特性、および提出が求められる報告書を明記してください。これにより、製造と受入の双方について同時に検討できます。
Copyright © Dongguan BIE Hardware Co., Ltd - プライバシーポリシー

