
部品の仕様に応じて、材料状態、切削条件、ワークホルダの選定、検査計画を適切に組み合わせることで、ステンレス鋼のCNC加工欠陥を未然に防ぎます。問題が発生した場合は、影響を受けた形状部位と製造工程を記録し、原因を調査した後、図面および使用目的に照らして対策の有効性を確認します。
粗い内径面、盛り上がったエッジ、歪んだフランジは、それぞれ異なる組立不良を引き起こします。こうした外観は、原因究明の出発点となります。有用な手がかりには、材料の種類、工具の状態、治具の設定、実測値、およびその後の仕上げ処理や取扱い状況などが含まれます。
海外のバイヤー向けに、実用的な品質に関する議論は、これらの観察結果を、サプライヤーが説明可能な対応策および貴社チームが確認可能な記録へと結びつけます。本ガイドでは、ステンレス鋼製のカスタムミリング加工および旋盤加工部品について、そのような議論の進め方を解説します。
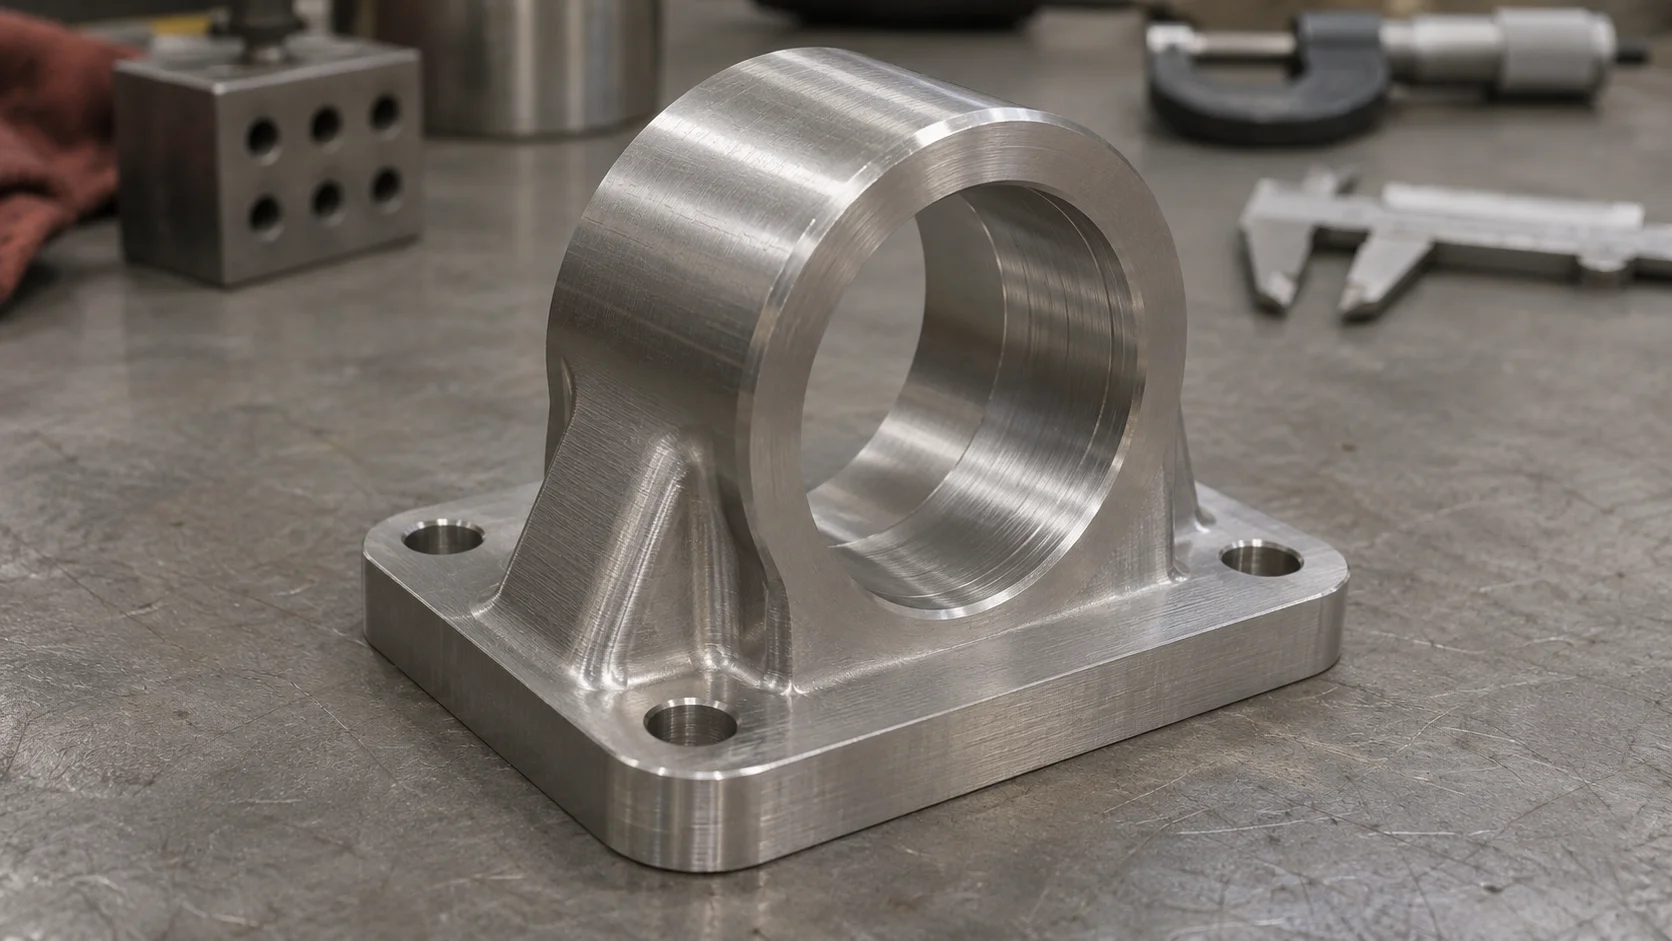
原因を特定する前に、実際に観察できる事象を記述してください。部品番号、図面改訂番号、影響を受けた数量および場所を特定します。また、該当の不具合が機械加工中、最終検査中、入荷検査中、あるいは組立工程中に発見されたのかを明記してください。
次に、観察結果を具体的な仕様要件へと関連付けます。たとえば、隠蔽面に見える加工痕は許容される場合がありますが、シール面に生じたより小さな不規則性は、その機能上の重要性から調査を要することがあります。
以下の表を活用し、最初の対話を構成してください。掲載されている「可能性のある要因」は、調査の着手点であり、最終的な原因は、実際の証拠に基づいて特定されます。
| 観測 | 検討すべき可能性のある要因 | 要求する証拠 |
| 表面の引き裂きまたはスメア | 材料の付着、刃先の状態、チップとの接触 | 拡大画像、作業への影響および工具の状態に関する所見 |
| 繰り返し発生する振動痕 | 工具の到達範囲、ワークピースの支持、被削材とのかみ合いまたはワークホルディング | 特徴形状、セットアップおよびパターンの配置位置 |
| エッジまたは穴出口部のバリ | 切削方向、工具の状態、材料の挙動、エッジへのアクセス性 | エッジの仕様要件および提案されるバリ取り方法 |
| 寸法変化 | 温度、クランプ力、材料内の応力、または後工程での処理 | 測定結果および加工条件 |
| 傷やへこみ | チップの接触、取扱い、部品の分離または包装 | 損傷が初めて確認された時期およびその際の取扱い記録 |
| さび色の痕跡 | 表面汚染、環境への暴露、材料の適合性 | 材料の識別、取扱い状況、および使用環境の履歴 |
実用可能な範囲で、影響を受けた代表的な部品を保管してください。すべての部品を直ちに洗浄・研磨・再加工すると、問題の原因を特定するために必要な情報が失われる可能性があります。
『ステンレス』という用語は、切削加工特性が異なる複数の材料グループを含みます。オーステナイト系(例:SUS304、SUS316)、デュプレックス系、析出硬化系などは、それぞれの材料規格および加工条件に基づいて検討する必要があります。
正確な材質、製品形状、および要求される状態を確認してください。発注時に必要な材料証明書類を特定し、納入された在庫とそれらの記録との関連性を明確にしてください。熱処理を要する場合は、機械加工時および最終検収時のそれぞれにおいて期待される状態を明確にしてください。
加工性を高めるために選択された合金は、用途に関係する他の特性を変化させる可能性があります。提案される代替材については、腐食環境への耐性、機械的負荷、接合性および製品仕様書との整合性を確認する必要があります。量産に採用する前に、技術部門の承認を得てください。
再発注の場合には、承認済みの材料定義を維持してください。加工上の問題が材料変更と同時期に発生した場合は、新規ロットを前回ロットと同等とみなす前に、関連記録を比較検討してください。
加工硬化とは、塑性変形によって硬度が増加する現象です。オーステナイト系ステンレス鋼の切削加工では、加工中に表面が変形することで硬度が上昇することがあり、これは特に重要です。その後の切削困難の原因を調査する際には、摩擦を助長する切削条件に注意が必要です。
積屑瘤(つむりゅう)とは、切削刃の周囲に付着した被削材のことです。これにより実効的な切削幾何形状が変化し、加工面の品質が不安定になることがあります。加工面に引き裂きやスメア(塗れ)が見られる場合は、工具および該当する加工工程を点検してください。
有効な原因分析では、被削材の種類、工具の幾何形状、切削刃の状態、および実際の切込み状態を総合的に検討します。問題が新品工具導入直後から発生したのか、加工継続中に徐々に現れたのか、あるいは再起動後に出現したのかを明確にする必要があります。
提案される対策が何を変更しようとしているのか、またその後に何を確認するのかを明確にします。工具や切削条件の変更は、対象となる形状要素で実際に検証を行う必要があります。納入先の受入基準は、図面仕様、表面粗さなどの表面要件、および部品の想定機能に他なりません。
BIEが示す対応方針には、用途に適した超硬合金またはコーティング済み切削工具の選定、工具摩耗の確認および摩耗工具の交換が含まれます。これらの選択は、被削材の種類および加工内容と照らし合わせて検討され、提案される対策が実際に製造中の形状要素に対応していることを確認します。
承認された工程変更およびその検証結果を記録する。これにより、同様の不具合が再発した場合に、次回の量産時に参照できる根拠が得られる。
切削油は、切削部の状態制御およびチップ排出を支援する効果がある。ただし、その効果は、切削油が対象部位に確実に到達しているか、加工種別や工具配置によって左右される。外観上、十分な流量に見える外部供給でも、内部の複雑な形状部では、実際には十分な潤滑・冷却が得られない場合がある。
提案された配置が、対象となる加工工程をどのように支援するかを確認する。特に深さのある内面加工では、切削部へのアクセス性およびチップの排出経路について検討する。また、仕上面については、後工程や取扱い時にチップがその面に接触しないかを確認する。
チップの損傷は、切削刃によって生成された表面とは別に管理してください。仕上げ加工後に現れる傷は、切屑の排出や取り扱い方法を見直す必要がある場合があります。その傷が初めて確認されたタイミングを特定し、関連する観察結果を記録・保存してください。
サプライヤーは、切削戦略および工具推奨事項に基づき切削油の供給方法を評価する必要があります。変更後には、検証チェックを実施することを合意してください。高圧供給、特定の切削油、あるいは特定の流量については、要件または能力として明記する前に、プロジェクトにおける実証データが必要です。
ステンレス鋼の加工において、BIEでは切削油による冷却および潤滑をプロセスアプローチの一部と位置づけています。これらの要素は、熱発生、工具摩耗、および加工面品質を検討する際に、工具選定および切削条件と併せて評価されます。
チャッターとは、切削加工に伴う振動のことです。表面に繰り返し現れる痕跡は、工具がポケットやボア内に深く入り込む必要がある場合、あるいは部品に柔軟な部分がある場合など、加工の安定性を再評価するきっかけとなります。
全体の構成を確認してください。工具アセンブリの長さ、ワークピース、治具、工作機械のすべてが、切削時の挙動に影響を与えます。たとえある一点でワークがしっかり固定されていても、切削箇所付近には支持されていない領域が残っている可能性があります。
サプライヤーに対し、対象特徴部への工具アクセス性および支持状況を明確に提示するよう依頼してください。有効な質問例として、より短い工具構成が可能かどうか、支持を強化できないか、また厳しい加工工程において十分な材料余裕を加工順序上で確保できているか、などが挙げられます。
設計変更にはそれぞれ独自の承認が必要です。局所的なリブの追加、ポケット形状の変更、あるいはアクセス用特徴部の見直しなどは、特定の部品に対して有効な改善策となるかもしれませんが、いずれの選択肢も、クリアランス、荷重要件、組立インターフェースを損なわないようにする必要があります。
問題を示した機能を用いて、結果を記録します。外観の改善は、所定の寸法・幾何公差・表面粗さの検査に加えて、有効な証拠となります。
BIEの作業所向けガイドラインでは、適切な切削速度および送り速度、ワークピースの支持方法、および切削力の制御が強調されています。実際の切削条件および支持方法は部品ごとに選定され、その結果は該当部品の要求仕様と照合して確認されます。
バリとは、加工後にエッジに残る盛り上がった材料のことです。ステンレス鋼製部品では、見た目にはわずかに見えるエッジでも、締結を妨げたり、対向面の密着を阻害したり、組立時に不要な破片を生じさせたりする場合があります。
重要なエッジを特定します。これには、交差穴の交点、ねじ導入口、穴出口、内部通路などが該当します。サプライヤーに対して、どの部位に特に注意が必要か、またその部位が検査可能な位置にあるかを明示してください。
仕上がり後のエッジ形状を明確に定義します。一般的なバリ取り指示と、寸法付きの面取りでは、受入基準が異なることがあります。シールランドや位置決め用エッジなど、機能上必要な形状は、バリ除去方法を決定する際に損なわれないよう配慮してください。
内部の交差部における仕上がり状態の確認方法について、事前に検討・合意します。検査方法は、実際に問題となる部位にアクセス可能である必要があります。外観からの写真撮影だけでは、この点が不透明なままになる可能性があります。
バリ取り後の機能要件を、必要に応じて確認します。例えば、合意済みのねじチェックや嵌合条件が引き続き満たされていることを確認します。また、剥離した材質が用途に影響を及ぼす可能性がある場合は、清掃に関する要求事項も明記します。
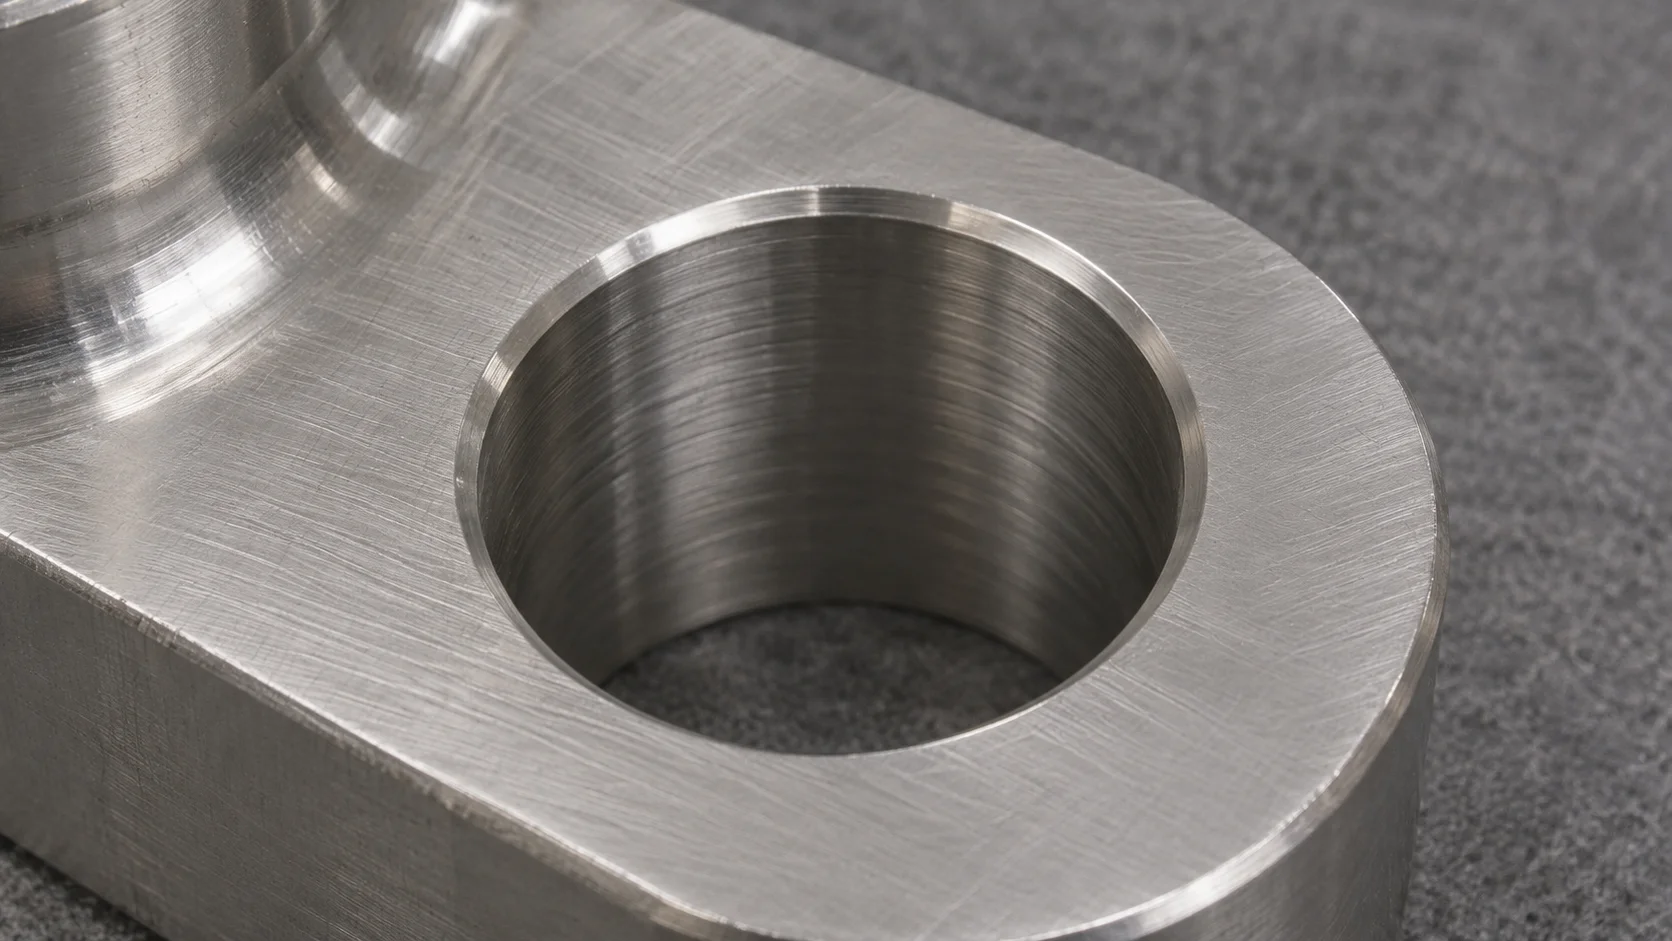
部品のサイズは、その温度、支持状態、または検査方法によって一見変化したように見えることがあります。また、材料の応力や製造工程の順序も、部品自体に影響を与える場合があります。原因を特定する前に、比較可能な測定条件を確立してください。
部品をクランプで固定した状態で測定したか、あるいは他の支持条件下で測定したかを記録してください。柔軟性のあるフランジの場合、拘束方法によって観測結果が左右されることがあります。図面に指定された測定条件に従い、受入判定に影響を及ぼす解釈については関係者と協議してください。
図面の基準、測定器、および検査対象の特徴を比較します。内径の測定と、取付面に対するその位置関係の評価では、それぞれ異なる問いに答えています。検査時のアライメントは、評価しようとする関係性を正確に反映する必要があります。
また、加工段階も明確に特定します。熱処理や仕上げ工程の前に得られた測定結果は、その段階に属します。完成品で確認が必要な特性を明確にし、納入に関連付けた形で対応する記録を保管します。
規格限界に近い値で意見が分かれる場合、品質部門に対し、測定方法および不確かさの再検討を依頼します。文書化された条件とトレーサビリティのある測定結果に基づき、比較結果を確定します。
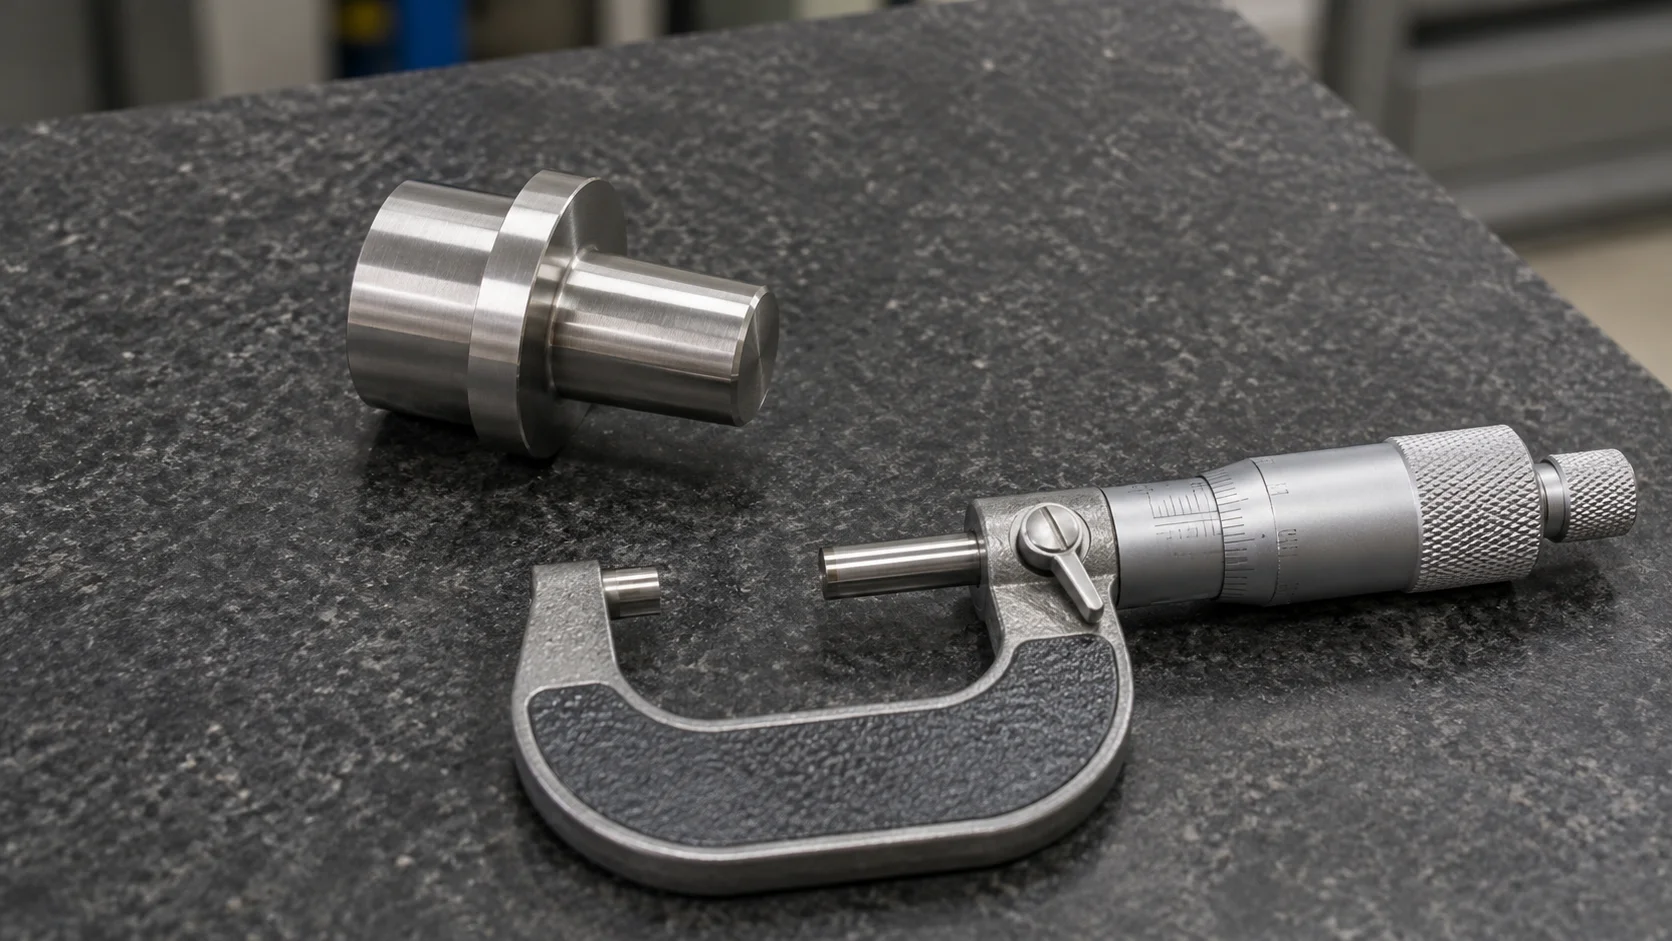
表面状態は、最終切削工程のみによって決まるものではありません。切粉、治具による接触、洗浄、保管、部品同士の接触など、さまざまな要因が納入される部品の表面に影響を及ぼします。
赤褐色の斑点は、材質の同一性および暴露状況、ならびに表面汚染の再確認を要します。鉄分汚染は、不適切な工具、微粒子、または取扱用機器との接触によって生じることがあります。調査では、該当する表面の履歴を明確にする必要があります。
必要な洗浄および処理について、サプライヤーと協議してください。注文仕様でパッシベーションまたはその他の表面処理が定められている場合は、適用される要求事項およびその証拠を特定してください。当該処理の適合性は、実際の鋼種、表面状態および使用目的に依存します。
表面の質感、外観、寸法をそれぞれ独立した受入項目として管理します。たとえば、研磨された表面が外観基準を満たしていても、機能面での接触部では依然として寸法や質感の検証が必要となる場合があります。
BIE社の表面品質管理方針には、洗浄および適切な表面保護が明記されています。納入時の状態を明確に規定することで、実際の用途に応じた洗浄・仕上げ・取扱いについて協議できるようになります。
BIEの 表面処理情報ページをご参照ください。 プロジェクトの議論を始めるための出発点を提供します。見積もり対象部品について、実際の完了時期、検査および保護要件を合意してください。
位置決め用ボア、取付フランジ、およびねじ穴が設けられたステンレス鋼製ハウジングを例に考えます。受入検査では、ねじ穴周辺にバリが確認され、またボア内面に粗さのある箇所が見つかりました。さらに、組立工程ではフランジが一貫して正しく座らないという報告もあります。
まず、影響を受けた部品と図面改訂番号を特定します。それぞれの問題点は個別に記録してください。バリ、ボア内面の状態、およびフランジの座り具合の問題は、それぞれ異なる工程または検査条件に関係している可能性があります。
ねじ穴については、エッジ仕様および内部へのアクセス性を再確認します。ボアについては、表面仕上げ要件およびその製造根拠を検討します。フランジについては、支持方法、清掃状態、測定条件を、実際の組立構成と照らし合わせて比較します。
これらの不具合事項に関連する是正措置をサプライヤーに提案するよう依頼してください。再検査が必要な項目(再作業によって影響を受ける可能性のある機能を含む)を明確に指定してください。承認された処置内容およびその確認記録を保存してください。
これは仮想的な調査の例です。複数の観察結果を、レビュー可能な質問として整理する方法を示すことを目的としています。実際の部品に応じて、必要な証拠および対応措置が決まります。
隔離措置とは、影響を受ける可能性のある作業を特定・分離することです。サプライヤーが、該当する生産期間、金型交換、工程設定、または材料ロットをどのように特定するかを確認してください。この特定結果は、検査済み部品と明確に紐づけて管理してください。
次に、処置内容について合意します。再加工、交換、または逸脱の許容については、適切な承認を得る必要があります。決定の対象となる具体的な特性、数量、および状態を明記し、記録してください。
是正措置は、原因の根拠および提案される変更内容を明記する必要があります。その検証では、元の不具合および関連するすべての要求事項に対応する必要があります。承認済みの工程および検査の改訂内容は、再発注時にいつでも参照できるよう保管してください。
海外向け出荷の場合、この判断は出荷承認と連携して行う必要があります。調達チームおよび受入チームは、納入品に再加工部品、交換部品、または承認済みの例外が含まれるかどうかを把握しておく必要があります。
簡潔で整理された記録を作成することで、設計・調達・製造チーム間での不具合調査の継続が容易になります。最新版の図面を1点のみ使用し、その図面に対して確認した事実(根拠)を明示してください。
| お問い合わせ | 何を含めるか |
| 製品定義 | 部品番号、図面改訂番号、材質等級および状態 |
| 観測 | 影響を受けた箇所、明瞭な写真、および問題の発見方法 |
| 検査の証拠 | 要求事項、測定結果、測定方法および加工条件 |
| 適用範囲 | 影響を受けた数量および部品/ロット識別情報 |
| 提案する対応 | 是正内容、必要な承認、および検証範囲 |
| 納期に関する判断 | リリース状況および必要な付随書類 |
判断を変更するアプリケーション・コンテキストを明記してください。シーリング面、ロケーション面、スライド面、可視面を特定してください。また、サプライヤーが考慮すべき洗浄環境や組立条件があれば、それらについても説明してください。
合意済み仕様において外観上の欠陥が許容される場合、その根拠を記録してください。仕様で機能的な懸念が未解決の場合は、承認済みの明確化または仕様改訂を通じて解決してください。
BIEは、お客様のCNC加工部品向けに CNC加工サービス フライス加工および旋盤加工を含みます。同社の会社概要には表面処理および組立サービスの提供も記載されており、これらの要件についても機械加工部品と併せて検討できます。
初期プロジェクトのスクリーニング用として、BIE社の能力情報には、フライス加工の最大寸法が1200 × 850 × 600 mm、旋盤加工の最大寸法が直径700 mm・長さ1000 mmと記載されています。これらはあくまでスクリーニングの目安です。具体的な部品については、形状、材質、治具による保持方法、工具のアプローチ性、検査方法などを個別に確認する必要があります。
材質・熱処理状態・数量・表面仕上げ要件を明記した図面および3Dモデルをお送りください。特に重要なインターフェース(接合部・接触面など)や提出が求められる報告書は明確に強調してください。既存の品質問題に関する問い合わせの場合は、上記で述べた観察結果および記録も併せて添付していただきますようお願いします。これにより、関係する証拠に基づいた議論を即座に開始できます。
原因として考えられるのは、材料の付着(ビルドアップ)、工具の摩耗・破損、振動、切屑の接触などです。まず、影響を受けている工程を特定し、実際の加工面や切屑などの証拠を確認したうえで、対策を選定してください。その結果は、実際の表面品質および機能要件と照らし合わせて評価してください。
加工硬化とは、材料が変形に対して示す応答を指します。その結果生じた状態が、規定された要求事項に影響を及ぼすかどうかを判定してください。調査には、当該部品に関する材料・加工プロセス・検査の各証拠が必要です。
適切な対策は、関与するメカニズムに応じて異なります。工具・切り込み量・材料・加工設定のすべてを総合的に検討してください。単に切削速度のみを変更しても、根本原因が解消されないばかりか、他の切削挙動に意図しない影響を及ぼす可能性があります。
関係するエッジと、最終的に求められる仕上げ状態を明確に特定してください。機能的な面取りや保護が必要なインターフェースについては、別途明記してください。また、加工後の検査が困難な内部部位については、その確認方法について事前に合意してください。
表面の汚染状況・使用環境・材料の適合性を総合的に検討してください。材料の履歴および取扱い履歴も併せて保管・管理してください。痕跡の外観のみでは、原因を完全に特定するための十分な根拠とはなりません。
用途に応じて、材質証明書、寸法測定記録、仕上げ確認記録の必要項目を合意してください。これらの記録は、図面改訂番号および納入部品またはロット番号と関連付けます。量産開始前に、報告範囲を確認してください。
ステンレス鋼の機械加工品質は、材料・製造工程・検査要件を総合的に考慮することで向上します。不具合の症状を記録し、関連する原因メカニズムを調査したうえで、各対策が部品の機能および図面仕様に適合することを検証してください。
Copyright © Dongguan BIE Hardware Co., Ltd - プライバシーポリシー

