

Startpagina>Blog
Kwaliteitscontrole bij CNC-freesbewerking verbindt de tekeningsvereisten met materiaalverificatie, opstelcontroles, inspectie van het eerste stuk, controles tijdens de productie en definitieve vrijgave. Overeenkomen welke kenmerken worden gemeten, wanneer ze worden gecontroleerd, welke registraties vereist zijn en hoe afwijkingen worden aangepakt, voordat de bestelling van start gaat.
Voor buitenlandse kopers levert dit bewijsmateriaal op dat op verschillende locaties kan worden beoordeeld. Een foto toont het uiterlijk van het onderdeel. Een dimensioneel rapport registreert de gespecificeerde metingen. Een assemblagebeoordeling geeft antwoord op een aanvullende vraag over het onderdeel in zijn beoogde toepassing. Definieer het benodigde bewijs voor elke vereiste.
Deze handleiding legt uit hoe u dat overeenkomst opstelt voor een gefreesd behuizing, beugel, plaat of ander aangepast onderdeel. De nadruk ligt op praktische overdrachten tussen inkoop, engineering, productie en ontvangstinspectie.
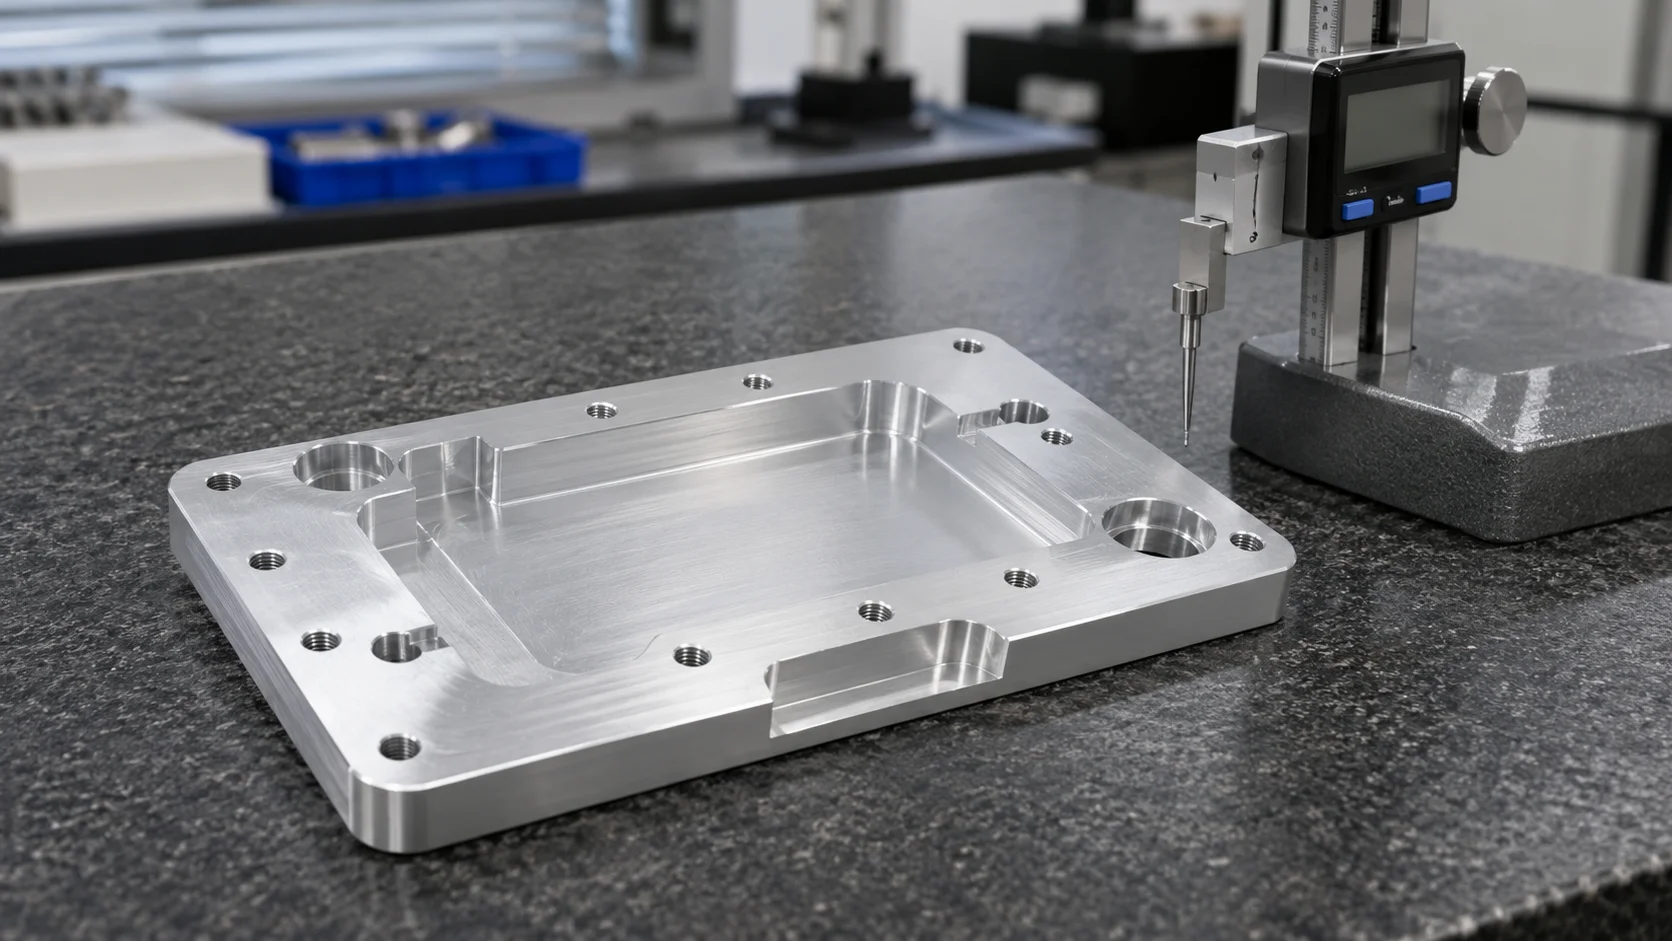
Begin met één goedgekeurde tekening en modelversie. Los tegenstrijdige afmetingen, ontbrekende specificaties en verschillen tussen model en tekening op voordat de productiefreigave wordt gegeven.
Identificeer de kenmerken die de toepassing van het product bepalen. Een boring kan bijvoorbeeld een as positioneren. Een montagevlak kan de oriëntatie van het onderdeel vastleggen. Een uitsparing kan vrijspeling bieden, terwijl een aparte interface de assemblage beheert. Deze kenmerken vereisen verschillende controles.
Geometrische afmetingen en toleranties geven eisen aan voor vorm, oriëntatie, ligging en afmeting. Identificeer de toepasselijke tekenconventie en leg eventuele interpretaties uit die van invloed zijn op de acceptatie.
Maak een korte kenmerkenlijst die beide teams kunnen gebruiken. Neem de referentie, de acceptatievereiste, het inspectiestadium, de voorgestelde methode en de vereiste registratie op. De onderstaande tabel illustreert de structuur.
| Kenmerk | Acceptatievraag | Planningsdetail |
| Positioneringsboring | Voldoet de afmeting aan de tekening? | Geschikte afmetingsmeting en rapportage |
| Gatpatroon | Is de positie correct ten opzichte van de gespecificeerde referenties? | Uitlijning en geometrische evaluatie |
| Montagevlak | Voldoet de vorm aan de vereiste? | Ondersteuningsomstandigheden en meetstrategie |
| Garen | Voldoet het aan de gespecificeerde schroefdraadvereiste? | Geschikt meetgereedschap en inspectieomvang |
| Geslepen oppervlak | Voldoet het aan de eisen voor textuur of uiterlijk? | Gespecificeerde oppervlakte, methode en verwerkingsfase |
Kom overeen welk document de interpretatie beheert indien een vraag rijst. Bewaar goedgekeurde verduidelijkingen bij de order, zodat zowel productie als ontvangstinspectie dezelfde interpretatie toepassen.
Materiaalverificatie begint met de gespecificeerde kwaliteit, conditie en voorraadvorm. Geef aan welke leveranciersdocumenten vereist zijn en hoe deze moeten worden gekoppeld aan het materiaal dat voor de order wordt gebruikt.
Een materiaalcertificaat kan bewijs leveren over het geïdentificeerde materiaal. De bruikbaarheid ervan hangt af van de specificatie, de geregistreerde informatie en de koppeling met de geleverde voorraad. Vraag welke identificatie tijdens snijden en verwerking behouden blijft waar traceerbaarheid vereist is.
Bij warmtebehandeld materiaal dient te worden bevestigd of de vereiste conditie van toepassing is op de beginvoorraad of op het afgewerkte onderdeel. Bij een kunststofonderdeel dient elke overeengekomen conditioneringseis die van invloed is op de acceptatie te worden uitgelegd.
Noteer wie de discrepanties zal beoordelen. Indien het beschikbare materiaal afwijkt van de bestelling, is goedkeuring voor vervanging vereist voordat dit als basis voor de productie wordt gebruikt. Houd het overeengekomen besluit zichtbaar voor de personen die het programma en het inspectieplan opstellen.
Bevestig ook welke door de klant geleverde onderdelen, monsters of aansluitende onderdelen nodig zijn voor latere controles. Hun identiteit en revisie moeten gedurende de gehele bestelling duidelijk blijven.
Bij de eerste-stukinspectie wordt de output van een gevestigde opstelling onderzocht. Dit helpt vaststellen of het programma, de werkstukopspanning, de gereedschappen en de interpretatie de vereiste kenmerken opleveren, voordat de productierun verdergaat.
Vereenig wat de initiële inspectie omvat en wie productie mag vrijgeven. Voor een nieuw onderdeel stelt u de vraag welke eisen op het eerste stuk moeten worden geverifieerd en welke na volgende bewerkingen zullen worden gecontroleerd.
De term „eerste-artikelinspectie” kan verwijzen naar verschillende contractuele documentatievereisten. Geef het vereiste formaat, de kenmerken en de goedkeuringsvoorwaarden aan. Indien een branche- of klantprocedure van toepassing is, vermeld deze dan in de order.
Een vroegtijdig rapport moet het onderdeel, de revisie en de geïnspecteerde toestand identificeren. Een meting vóór de coating en een meting van het afgewerkte onderdeel beantwoorden verschillende vragen. Behoud dit onderscheid duidelijk zichtbaar, ook wanneer sommige controles plaatsvinden voordat alle bewerkingen zijn voltooid.
Het bredere doel is om variatie tijdens de productie te beheersen. Voorbereiding, controles tijdens de bewerking en definitieve verificatie dragen elk bij aan deze taak.
Kom overeen hoe de leverancier kenmerken zal monitoren die kunnen veranderen naarmate de productie vordert. Relevante gebeurtenissen kunnen onder andere zijn: vervanging van een gereedschap, aanpassing van een opspanmiddel, wijziging van een programma of herstart.
Bepaal wat er moet gebeuren wanneer een resultaat een overeengekomen actiepunt nadert of buiten een vereiste valt. Het plan moet aangeven wie het resultaat beoordeelt en hoe eventueel getroffen onderdelen worden geïdentificeerd.
Kies de controlefrequentie op basis van het onderdeel en het overeengekomen controleplan. Vraag de leverancier om de voorgestelde frequentie voor de relevante kenmerken toe te lichten. Een algemene interval geeft beperkte informatie over hoe een specifieke vereiste wordt gecontroleerd.
Meetprobing met een gereedschapsmachine kan ondersteuning bieden bij het instellen van het werkstuk en bij geselecteerde controles tijdens de bewerking. De rol ervan is afhankelijk van de machine, de software en de meetopdracht. Vraag welke controles zijn voorgesteld en hoe deze zich verhouden tot het definitieve acceptatieplan.
Wanneer statistische registraties vereist zijn, identificeer dan het kenmerk, de gegevensverzameling en de goedkeuringscriteria van de klant. Het vereiste bewijs moet duidelijk genoeg zijn zodat beide teams begrijpen wat een gerapporteerd resultaat aantoont.
Een nieuwe freesopdracht voorbereiden? Stuur uw vereisten naar BIE .Neem de tekeningsrevisie, kritieke kenmerken en vereiste inspectiedocumenten op, zodat het offerte zowel de productie als de acceptatie kan behandelen.
Selecteer de inspectiemethode voor het kenmerk, de tolerantie en de toegankelijkheid. De weergaveresolutie van het meetinstrument is één overweging binnen een grotere meetopdracht.
Een geschikte micrometer, maatvat of ander instrument kan een bepaalde afmeting verifiëren. Het meten van de relatie tussen meerdere kenmerken vereist een strategie die rekening houdt met de tekeningsreferenties en de geometrie.
Een coördinatenmeetmachine (CMM) kan geschikte dimensionele en geometrische evaluaties ondersteunen. Het programma, de tastkopconfiguratie, de uitlijning en de toegankelijkheid moeten passen bij het gespecificeerde kenmerk. Vraag wat het voorgestelde rapport zal tonen.
Datums zijn referenties die worden gebruikt om gespecificeerde relaties vast te stellen. De inspectie-uitlijning moet aan de eisen van de tekening voldoen. Het gebruik van een handig oppervlak zonder rekening te houden met de specifieke functie ervan kan resultaten opleveren die een andere vraag beantwoorden.
Houd rekening met schoonheid, ondersteuning, temperatuur en de staat van het onderdeel. Een spoor (burr) op een contactpunt of vervorming door klemmen kan de meting veranderen. Bespreek deze factoren bij het vergelijken van resultaten van leveranciersinspectie en ontvangstinspectie.
Meetonzekerheid beschrijft de twijfel die verband houdt met een resultaat. Deze is afhankelijk van de volledige meetmethode en de omstandigheden. Wanneer resultaten dicht bij een acceptatiegrens liggen, vraag dan aan de kwaliteitsteams om overeenstemming te bereiken over hoe conformiteit zal worden beoordeeld.
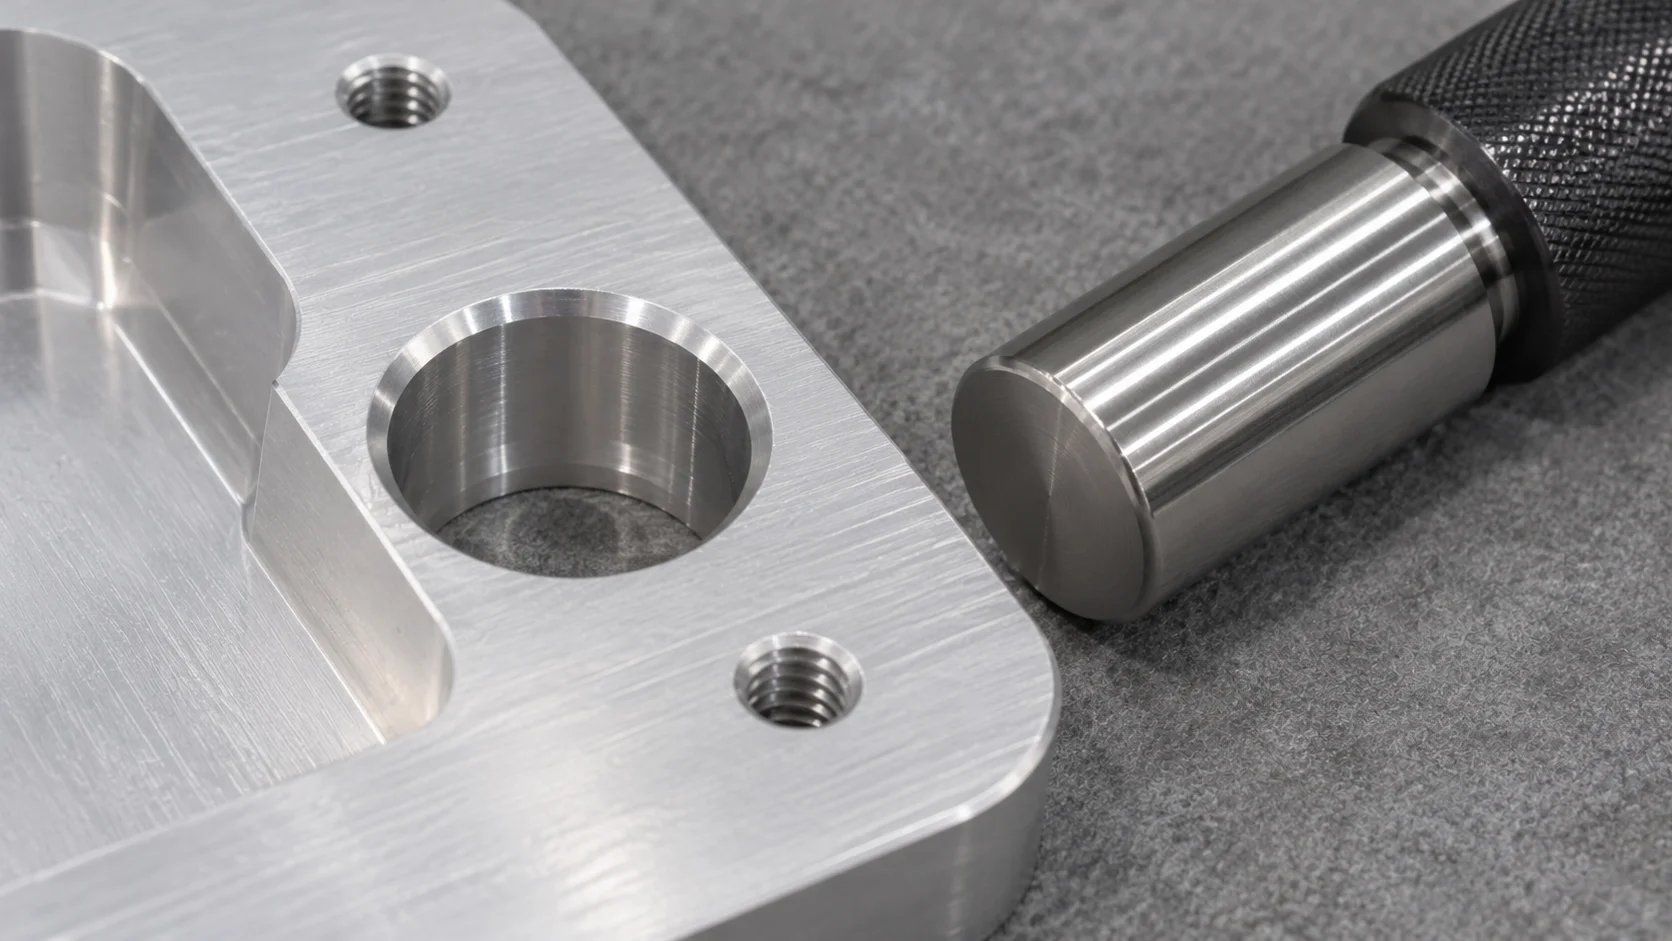
Oppervlaktetextuur, uiterlijk en dimensionale pasvorm vereisen elk eigen acceptatiecriteria. Identificeer de betrokken oppervlakken en de toestand waarin elk wordt gecontroleerd.
Ra beschrijft een rekenkundig gemiddelde van de hoogten van het ruwheidsprofiel. Het geeft een specifieke maat voor de oppervlaktestructuur. Een oppervlak kan ook eisen hebben met betrekking tot uiterlijk, lokale gebreken of andere functionele kenmerken. Geef de parameter en de meetvereisten aan die door de tekening worden gevraagd.
Voor cosmetische gebieden moet men overeenkomen over geschikte referentie- en beoordelingsomstandigheden. Identificeer toelaatbare variatie met behulp van goedgekeurde monsters, indien van toepassing. Alleen kleurnamen en afwerknamen kunnen ertoe leiden dat koper en leverancier verschillende resultaten verwachten.
Indien het onderdeel een anodisatie-, coating-, warmtebehandelings- of andere bewerkingsprocedure ondergaat, dient men te bepalen welke kenmerken na afloop moeten worden gecontroleerd. Een resultaat uit een bewerkingsfase dient duidelijk te worden gekoppeld aan die fase. Het geleverde onderdeel moet worden beoordeeld op basis van de vereisten die van toepassing zijn op zijn afgewerkte staat.
Neem de voorbereiding op de installatie op in deze bespreking. Leg uit welke onderdelen met elkaar moeten worden verbonden, welke bevestigingsmiddelen worden gebruikt en welke onderdelen of kenmerken bescherming of schoonheid vereisen vóór de assemblage. Indien fabriekstests of assemblagecontroles worden gevraagd, definieer dan de opstelling, de meegeleverde onderdelen waarmee het product moet worden gecombineerd en de resultaten die moeten worden vastgelegd.
De eindinspectie verifieert of aan de overeengekomen vrijgavevereisten is voldaan. Stel de te inspecteren kenmerken, de inspectieomvang, het vastleggingsbereik en de maatregel bij een mislukte controle vóór verzending vast.
de term ‘100%-inspectie’ vereist een duidelijk omschreven bereik. Dit kan betekenen dat elk onderdeel wordt gecontroleerd op bepaalde geselecteerde kenmerken. Geef aan welke kenmerken individuele meetresultaten vereisen en welk bewijs bij de bestelling moet worden gevoegd.
Voor steekproefinspectie: stem de definitie van de partij en het toepasselijke inspectieplan af. Noteer het aantal geïnspecteerde items en de actie die wordt ondernomen na een niet-conform resultaat. Bij acceptatie-inspectie wordt informatie uit de steekproef gebruikt om een beslissing over de volledige partij te ondersteunen.
Een inspectierapport moet de koper in staat stellen een resultaat te koppelen aan een eis en een identificeerbaar onderdeel of partij. De volgende velden maken deze koppeling controleerbaar.
| Rapportveld | Waarom de koper het nodig heeft |
| Onderdeelnummer en revisie | Koppelt het verslag aan de goedgekeurde productdefinitie |
| Partij- of onderdeelidentificatie | Identificeert de geïnspecteerde levering of component |
| Kenmerkverwijzing | Koppelt de vermelding aan de tekening of overeengekomen lijst |
| Eis en eenheden | Toont de basis voor acceptatie |
| Resultaat en inspectieomvang | Geeft aan wat is gemeten en de omvang van de meetgrootheid |
| Referentie naar methode of instrument | Ondersteunt de beoordeling van de meetaanpak |
| Inspectieomstandigheden | Identificeert relevante verwerkings- of ondersteuningsomstandigheden |
| Beschikbaarstelling en goedkeuring | Registreert vrijgave of een onopgelost uitzonderingsgeval |
Vraag een voorbeeldformaat aan vóór de bestelling wanneer uw ontvangend systeem specifieke velden vereist. Stem de daadwerkelijke leverdocumentatie af in de offerte en de inkooporder.
De inspectie bij verzending moet identificatie, hoeveelheid, vereiste documenten en verpakkingsconditie omvatten. Leg uit welke oppervlakken en interfaces tijdens hantering en vervoer beschermd moeten blijven.
Gereed gemaakte oppervlakken kunnen scheiding van aangrenzende onderdelen vereisen. Draadverbindingen, boringen en gevoelige kenmerken kunnen geometrie-specifieke bescherming vereisen. Vraag hoe de voorgestelde verpakking voldoet aan de relevante eis en het ontvangstproces.
Houd de onderdeelidentificatie leesbaar en koppel deze aan de paklijst. Als meerdere revisies of partijen worden verzonden, definieer dan hoe zij gescheiden en gelabeld zullen worden. Neem eventuele overeengekomen hanterings- of uitpakkingsinstructies op.
Controleer de verzenddocumenten vóór verzending wanneer de bestelling goedkeuring vereist. Dit maakt het mogelijk om ontbrekende gegevens of identificatievragen op te lossen terwijl de goederen nog toegankelijk zijn.
Geef het ontvangstteam dezelfde goedgekeurde lijst met kenmerken en documentatievereisten die worden gebruikt voor de vrijgave van de verzending. Geef aan welke controles uw vestiging herhaalt en welke producttests na installatie worden uitgevoerd.
Indien een ontvangstresultaat afwijkt, behoud dan de onderdeelidentificatie en noteer de omstandigheden waaronder het is gemeten. Deel de methode, referentiekenmerken en relevante foto’s met de leverancier. Een duidelijk overzicht stelt beide teams in staat vergelijkbare metingen te vergelijken voordat een beslissing over de verdere afhandeling wordt genomen.
Voor een eerste levering moet worden gepland hoe de daadwerkelijke samenstellende onderdelen voor evaluatie zullen worden voorbereid. Bevestig hun revisie, schoonheid en montageomstandigheden. Noteer of een observatie bij montage betrekking heeft op het geleverde onderdeel, een samenstellend onderdeel of een onopgelost vereiste. Dit verbindt een montageprobleem met bewijsmateriaal dat door engineering kan worden beoordeeld.
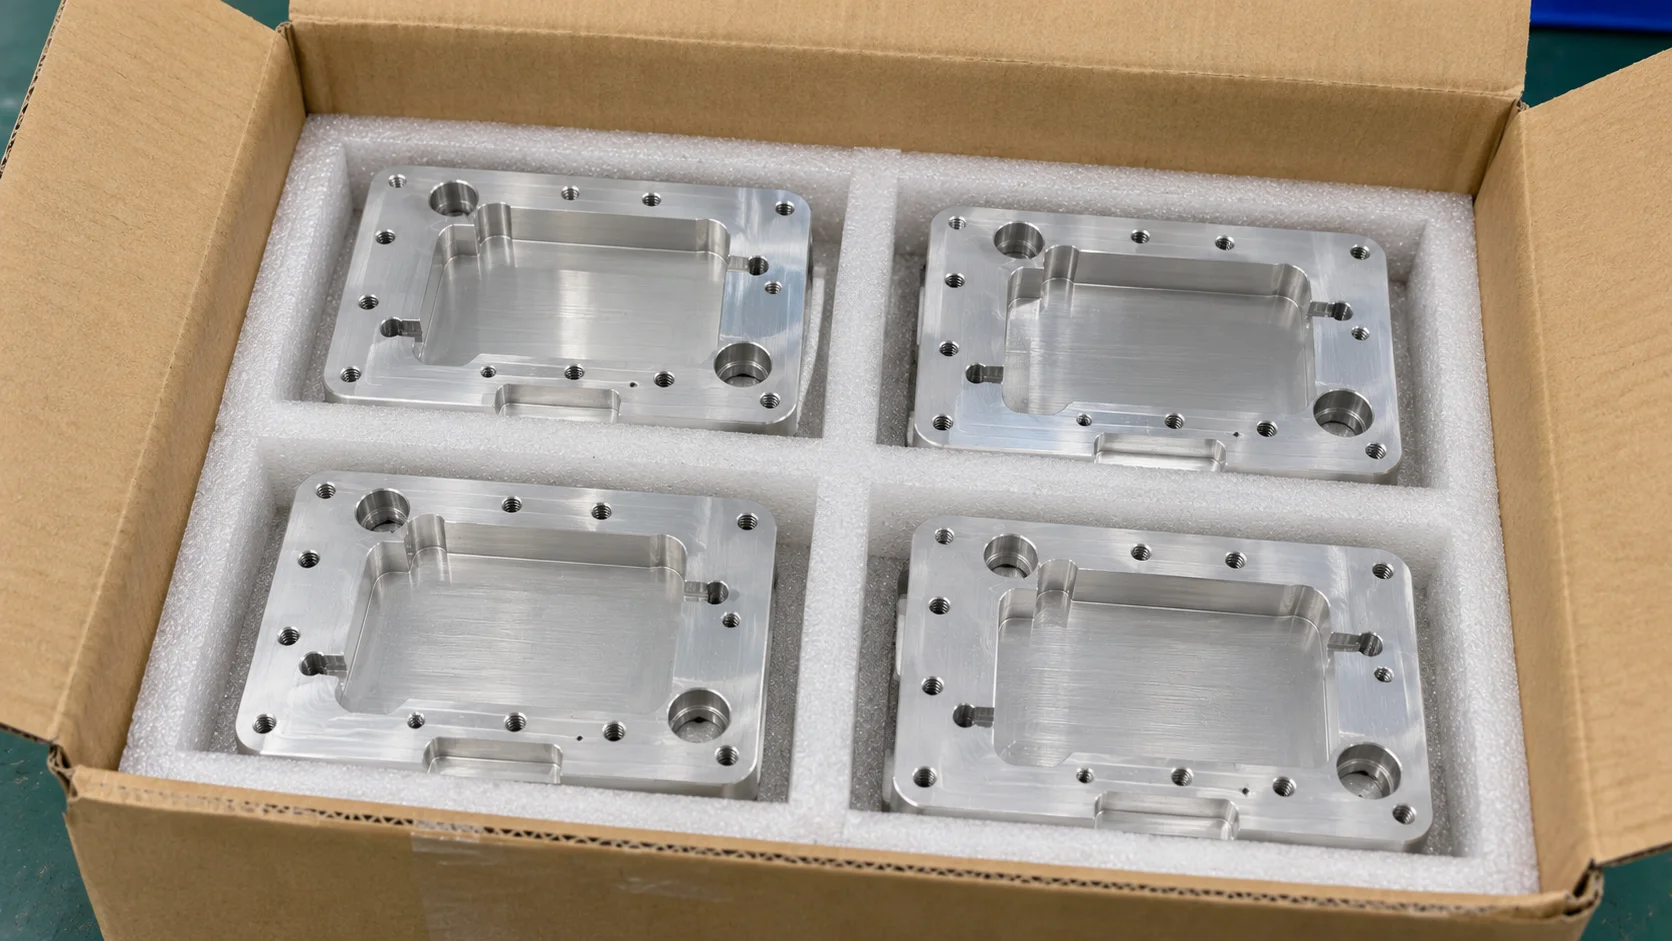
Definieer het communicatiekanaal voor een resultaat dat niet voldoet aan een overeengekomen eis. De eerste melding moet het onderdeel, de revisie, de getroffen hoeveelheid en het beschikbare bewijs identificeren.
Bespreken van beperkingen eerst. Vaststellen hoe potentieel aangetaste werkzaamheden gescheiden zullen worden en hoe het team zal bepalen welke onderdelen herzien moeten worden. De maatregel moet het relevante productie-interval of de levering omvatten.
Vastleggen van de goedgekeurde afhandeling. Voor herstel, vervanging, verdere inspectie of acceptatie onder voorwaarde is telkens een duidelijke beslissing vereist. Een leveranciersvoorstel om een afwijking te accepteren dient de vereiste klantgoedkeuring te ontvangen vóór verzending.
Bij een terugkerend probleem: verzoek om een uitleg, ondersteund door beschikbaar bewijsmateriaal, en een plan om de corrigerende maatregel te verifiëren. Bewaar de relevante tekeningen, inspectierapporten en proceswijzigingen, zodat de overeengekomen correctie op toekomstige orders traceerbaar blijft.
Neem een illustratief gefreesd montageplaatje met twee positioneringsgaten, doorgangsgaten en een afgewerkte montagevlak. De assemblage vereist de positioneringskenmerken om een ander onderdeel te positioneren, terwijl de doorgangsgaten bevestiging mogelijk maken.
De kwaliteitsbespreking begint met het identificeren van die verschillende functies. Kom overeen hoe de afmetingen van de positioneringsgaten en hun gespecificeerde onderlinge verhoudingen zullen worden gemeten. Bevestig de eis ten aanzien van het montagevlak en of de acceptatie ervan van toepassing is vóór of na de bewerking.
Definieer vervolgens de eerste inspectie en controles tijdens de productie. Geef aan welke gegevens over de positioneringskenmerken zullen worden geregistreerd en hoe andere kenmerken zullen worden gecontroleerd. Neem, indien de bijbehorende component beschikbaar is en de bestelling dit vereist, een overeengekomen assemblagecontrole op.
Specificeer ten slotte de bescherming van het montagevlak en de identificatie van de geleverde partij. De resulterende overeenkomst verbindt tekening, meting en verzending. Dit is een hypothetisch planningsvoorbeeld, zonder beweerde BIE-klantresultaten of gemeten prestaties.
Het bedrijfsprofiel van BIE vermeldt CMM’s, ruwheidsmetingstoestellen, meetinstrumenten en micrometers als inspectieapparatuur. Daarnaast worden bewerkings-, oppervlaktebehandelings- en assemblagediensten beschreven. Deze apparatuurcategorieën vormen een uitgangspunt voor het bespreken van de inspectietaak voor uw component.
De door BIE verstrekte capaciteitsinformatie vermeldt freesafmetingen tot 1200 × 850 × 600 mm. De onderdeelgeometrie, de werkstukopspanning en de toegankelijkheid vereisen een projectreview. De meetopstelling dient ook afzonderlijk van de freesafmetingen te worden beoordeeld.
Voor een Aanvraag CNC-frezen , stuur de goedgekeurde tekening, het model, het materiaal, de aantallen en de kritieke kenmerken. Voeg de vereiste registraties en eventuele oppervlakteafwerking of assemblagevoorwaarden toe. Kom overeen over het beschikbare inspectiebereik en de documentatie voor de daadwerkelijke bestelling.
Stem overeen over een op tekeningen gebaseerd inspectieplan en vraag registraties aan die gekoppeld zijn aan de onderdelerevisie en de geleverde partij. Combineer dimensionele bewijsstukken, materiaaldocumenten en eventuele vereiste controle van uiterlijk of montage. Bevestig het rapportformaat voordat de productie begint.
De methode moet geschikt zijn voor de gespecificeerde kenmerken en de overeenkomst. Sommige kenmerken kunnen worden gecontroleerd met geschikte meetgereedschappen of andere instrumenten. Een CMM kan geometrische relaties ondersteunen, waarvoor een passend meetprogramma vereist is.
Dit ondersteunt de vrijgave van de beoordeelde opzet en het toepassingsgebied. Stem verdere controles tijdens de productie en bij de definitieve vrijgave af om wijzigingen of variatie tijdens uitvoering van de bestelling aan te pakken.
Er is een overeengekomen definitie nodig waarin wordt aangegeven welke onderdelen en kenmerken worden gecontroleerd. Geef aan welke resultaten individueel worden geregistreerd en wat er gebeurt als een onderdeel niet aan de eisen voldoet.
Vergelijk de interpretatie van de tekening, uitlijning, meetinstrumenten, ondersteuning, temperatuur en verwerkingsomstandigheden. Breng deze factoren in overeenstemming voordat u besluit of het verschil voortkomt uit het onderdeel of uit de meetmethode.
Een nuttig CNC-freeskwaliteitsplan koppelt elke belangrijke eis aan een inspectiefase, een geschikte methode, een controleerbaar verslag en een vrijgavebeslissing. Leg deze koppeling vast vóór de productie en houd deze zichtbaar tijdens de afwerking, verzending en ontvangstinspectie.
Bereid uw freesopdracht voor met BIE. Stuur uw tekening en inspectie-eisen op .Geef de revisie, het materiaal, de aantallen, de kritieke kenmerken en de vereiste rapporten op, zodat productie en acceptatie gezamenlijk kunnen worden besproken.
Copyright © Dongguan BIE Hardware Co., Ltd - PRIVACYBELEID
