
Контроль качества фрезерования на ЧПУ связывает требования чертежа с верификацией материала, проверкой настройки оборудования, проверкой первого изделия, промежуточными проверками в ходе производства и окончательным выпуском. Согласуйте заранее, какие параметры будут измеряться, когда будет проводиться проверка, какие документы необходимо оформить и как будут устраняться отклонения до начала выполнения заказа.
Для иностранных покупателей это создаёт доказательную базу, доступную для проверки в разных регионах. Фотография демонстрирует внешний вид детали. Размерный отчёт фиксирует заданные измерения. Оценка сборки даёт дополнительный ответ о компоненте в его целевом применении. Определите необходимые доказательства для каждого требования.
Это руководство объясняет, как составить такое соглашение для фрезерованного корпуса, кронштейна, пластины или другого нестандартного компонента. Оно сосредоточено на практических передачах между отделами закупок, инженерии, производства и входного контроля.
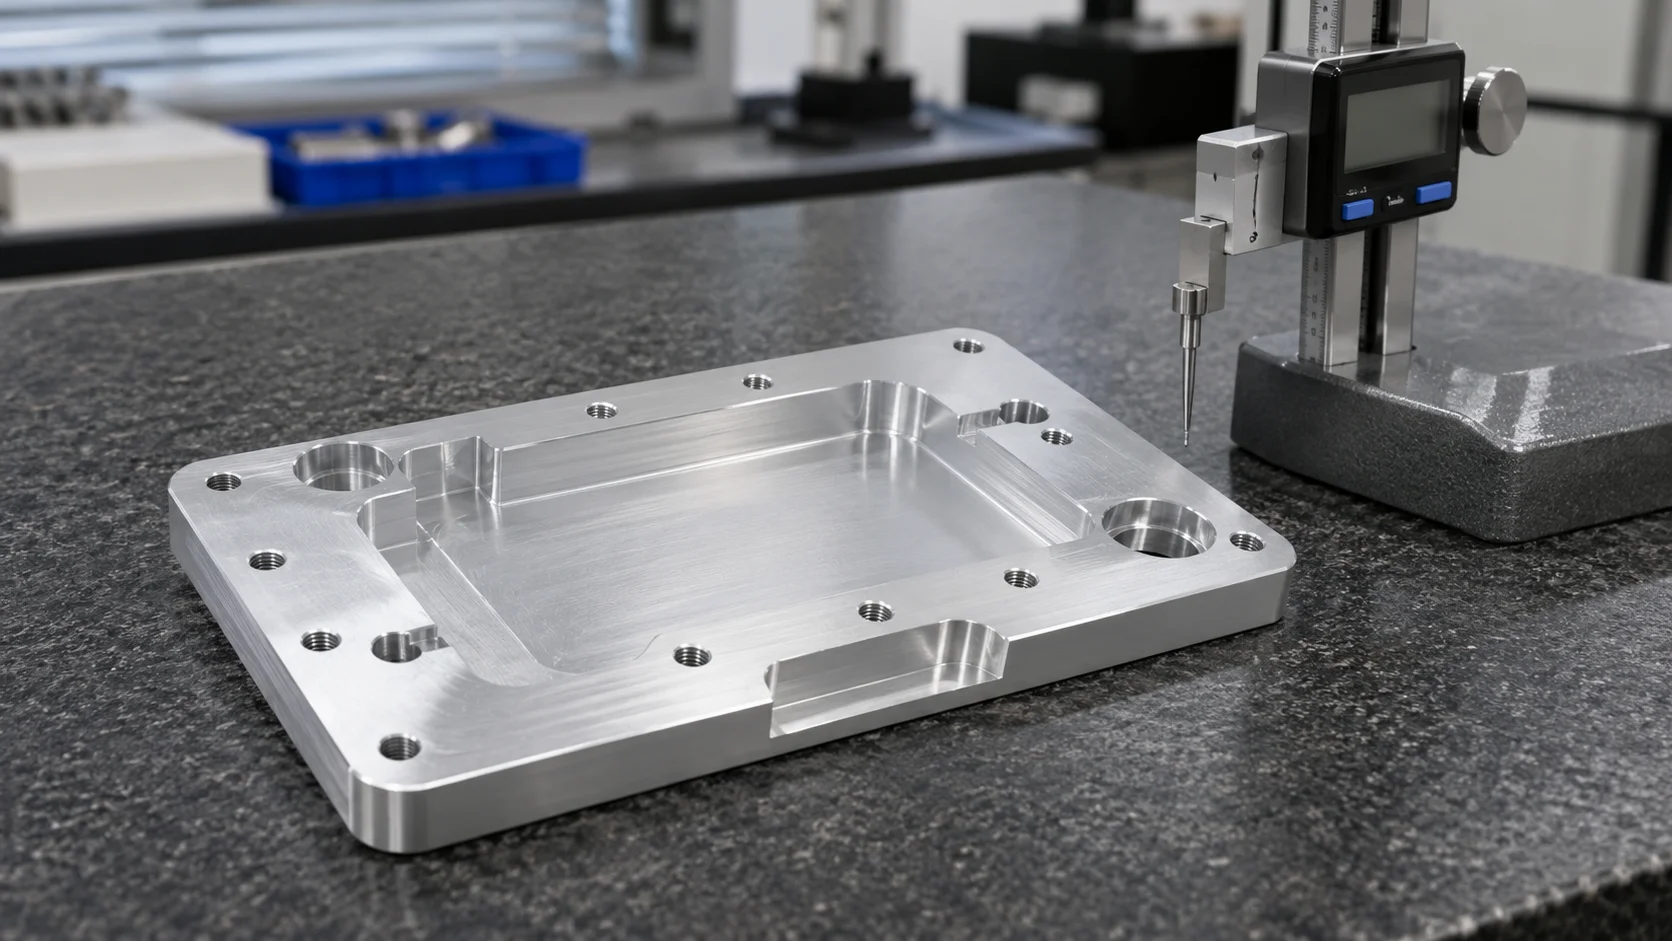
Начните с одного утверждённого чертежа и ревизии модели. Устраните противоречивые размеры, отсутствующие спецификации и расхождения между моделью и чертежом до выпуска на производство.
Определите характеристики, определяющие применение изделия. Отверстие может служить для центрирования вала. Монтажная поверхность может задавать ориентацию компонента. Паз может обеспечивать зазор, тогда как отдельный интерфейс управляет сборкой. Для этих характеристик требуются различные виды проверок.
Геометрические размеры и допуски выражают требования к форме, ориентации, расположению, а также к размерам. Определите применимый стандарт оформления чертежей и поясните любые толкования, влияющие на приёмку.
Создайте краткий перечень характеристик, который смогут использовать обе команды. Включите ссылку, требования к приемке, этап проверки, предложенный метод и необходимые записи. В приведённой ниже таблице показана его структура.
| Характеристика | Вопрос принятия | Детали планирования |
| Определение положения отверстия | Соответствует ли его размер чертежу? | Подходящие измерения размера и отчётность |
| Узор отверстий | Правильно ли указано его расположение относительно заданных баз? | Выравнивание и геометрическая оценка |
| Поверхность крепления | Соответствует ли его форма установленным требованиям? | Условия опоры и стратегия измерений |
| Резьба | Соответствует ли он заданным требованиям к резьбе? | Подходящий калибр и объём проверки |
| Обработанная поверхность | Соответствует ли оно требованиям к текстуре или внешнему виду? | Указанная поверхность, метод и стадия обработки |
Согласовать, какой документ регулирует ситуацию в случае возникновения вопроса. Хранить утверждённые разъяснения вместе с заказом, чтобы производство и входной контроль использовали одну и ту же интерпретацию.
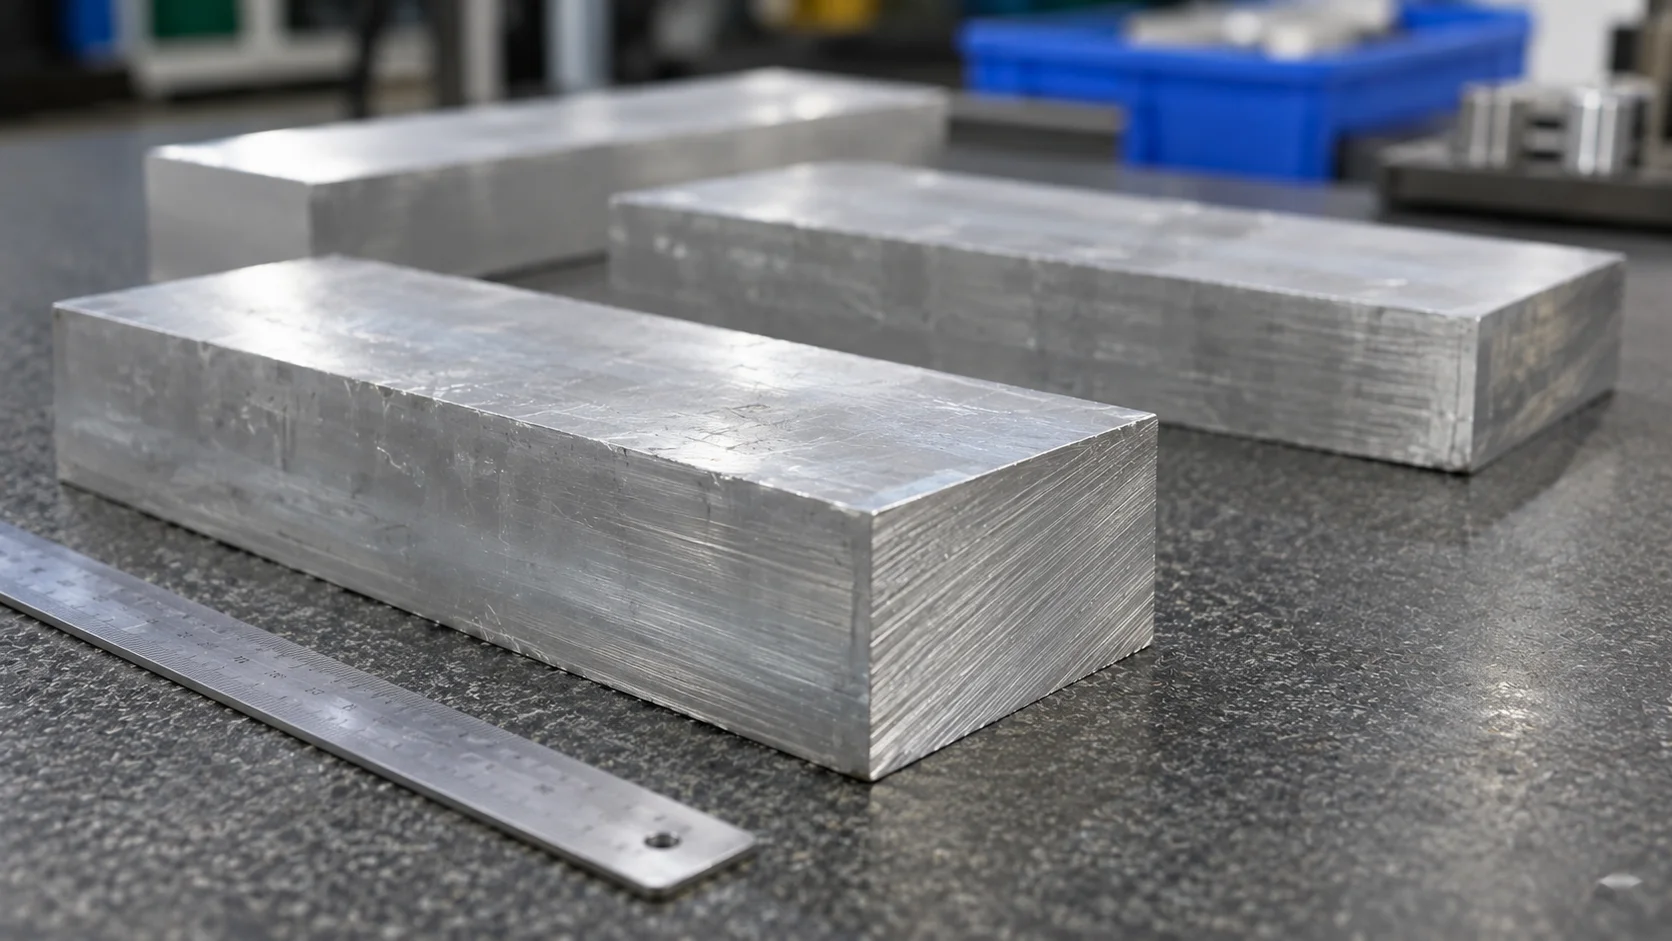
Проверка материала начинается с указанной марки, состояния и формы поставки. Указать, какие документы поставщика требуются и как они должны быть связаны с материалом, используемым по данному заказу.
Сертификат материала может служить подтверждением идентичности указанного материала. Его полезность зависит от спецификации, зафиксированной информации и связи с поставленной заготовкой. Уточнить, какая идентификация будет сохраняться при резке и обработке в тех случаях, когда требуется прослеживаемость.
Для термообработанного материала подтвердить, применяется ли требуемое состояние к исходной заготовке или к готовому компоненту. Для пластиковой детали пояснить любое согласованное условие выдержки, влияющее на приёмку.
Укажите, кто будет проверять расхождения. Если имеющийся материал отличается от заказа, замена требует одобрения до того, как она станет основой для производства. Согласованное решение должно быть доступно для просмотра всем сотрудникам, готовящим программу и план контроля.
Также подтвердите, какие компоненты, образцы или сопрягаемые детали, предоставленные заказчиком, потребуются для последующих проверок. Их идентификация и редакция должны оставаться чёткими на всём протяжении выполнения заказа.
Контроль первой детали проводится на выходе уже настроенного оборудования. Он помогает выявить, обеспечивают ли программа, приспособления, инструменты и интерпретация чертежей требуемые характеристики до начала серийного выпуска.
Согласуйте объём первоначального контроля и лицо, уполномоченное разрешить запуск производства. Для новой детали уточните, какие требования необходимо проверить на первой детали, а какие — после последующих операций.
Выражение «проверка первого образца» может относиться к различным требованиям контрактной документации. Уточните требуемый формат, характеристики и условия утверждения. Если применяется отраслевая или клиентская процедура, укажите её в заказе.
Ранний отчёт должен содержать информацию о детали, редакции и состоянии при проверке. Измерение до нанесения покрытия и измерение готовой детали отвечают на разные вопросы. Сохраняйте эту разницу визуально, даже если некоторые проверки выполняются до завершения всех технологических операций.
Общая цель — контроль изменчивости на всём протяжении производственного процесса. Подготовка, промежуточные проверки в ходе обработки и окончательная верификация вносят свой вклад в решение этой задачи.
Согласуйте, как поставщик будет отслеживать характеристики, которые могут изменяться по мере продолжения производства. К числу соответствующих событий могут относиться замена инструмента, регулировка приспособления, корректировка программы или перезапуск процесса.
Определите, что должно происходить, когда результат приближается к согласованной контрольной точке или выходит за пределы установленного требования. В плане следует указать, кто проводит проверку результата и каким образом будут выявляться потенциально затронутые компоненты.
Выберите частоту проверок в зависимости от компонента и согласованного плана контроля. Запросите у поставщика обоснование предложенной частоты для соответствующих характеристик. Указание общей продолжительности интервала даёт ограниченную информацию о том, как именно контролируется конкретное требование.
Пробирование на станке с ЧПУ может использоваться для установки заготовки и выполнения отдельных проверок в ходе обработки. Его роль зависит от типа станка, программного обеспечения и задачи измерения. Уточните, какие проверки предлагаются и как они соотносятся с окончательным планом приёмки.
В тех случаях, когда требуются статистические записи, укажите контролируемую характеристику, метод сбора данных и критерии одобрения заказчиком. Предоставляемые доказательства должны быть достаточно понятными для обеих сторон, чтобы было ясно, что демонстрирует представленный результат.
Готовитесь оформить новый заказ на фрезерную обработку? Отправьте ваши требования в BIE .Включите ревизию чертежа, критические характеристики и требуемые документы по контролю, чтобы предложение о цене могло одновременно охватывать производство и приёмку.
Выберите метод контроля для данной характеристики, допуска и доступности измерения. Разрешение дисплея измерительного прибора — лишь один из аспектов в рамках более широкой задачи измерения.
Подходящий микрометр, калибр или другой прибор могут подтвердить конкретный размер. Измерение взаимосвязи между несколькими элементами требует стратегии, учитывающей базовые ссылки и геометрию на чертеже.
Координатно-измерительная машина (CMM) может обеспечить надлежащую размерную и геометрическую оценку. Её программа, расположение щупов, выравнивание и доступ должны соответствовать указанной характеристике. Уточните, что именно будет отображено в предлагаемом отчёте.
Datums — eto orientiry, ispol'zuemye dlya ustanovleniya zadannykh vzaimosvyazej. Osi proverki dolzhny sootvetstvovat' trebovanijam chertezha. Ispol'zovanie udobnoj poverkhnosti bez ucheta ee predpisannoj roli mozhet privedi k rezul'tatam, kotorye otvechajut na drugoj vopros.
Uchityvajte chistotu, oporu, temperaturu i sostojanie detali. Zazubrina v tochke kontakta ili iskazhenie iz-za zazhimov mozhet izmenit' izmerenie. Obsuzhdajte eti faktory pri sravnenii rezul'tatov kontrolya postavshchika i priemochogo kontrolya.
Neopredelennost' izmerenij opisyvaet stepen' neuverennosti, svjazannuju s rezul'tatom. Ona zavisit ot polnogo metoda i uslovij. Esli rezul'taty blizki k granice priemlemosti, poprosite komandy po kachestvu dogovorit'sja o tom, kak budet ocenivat'sja sootvetstvie.
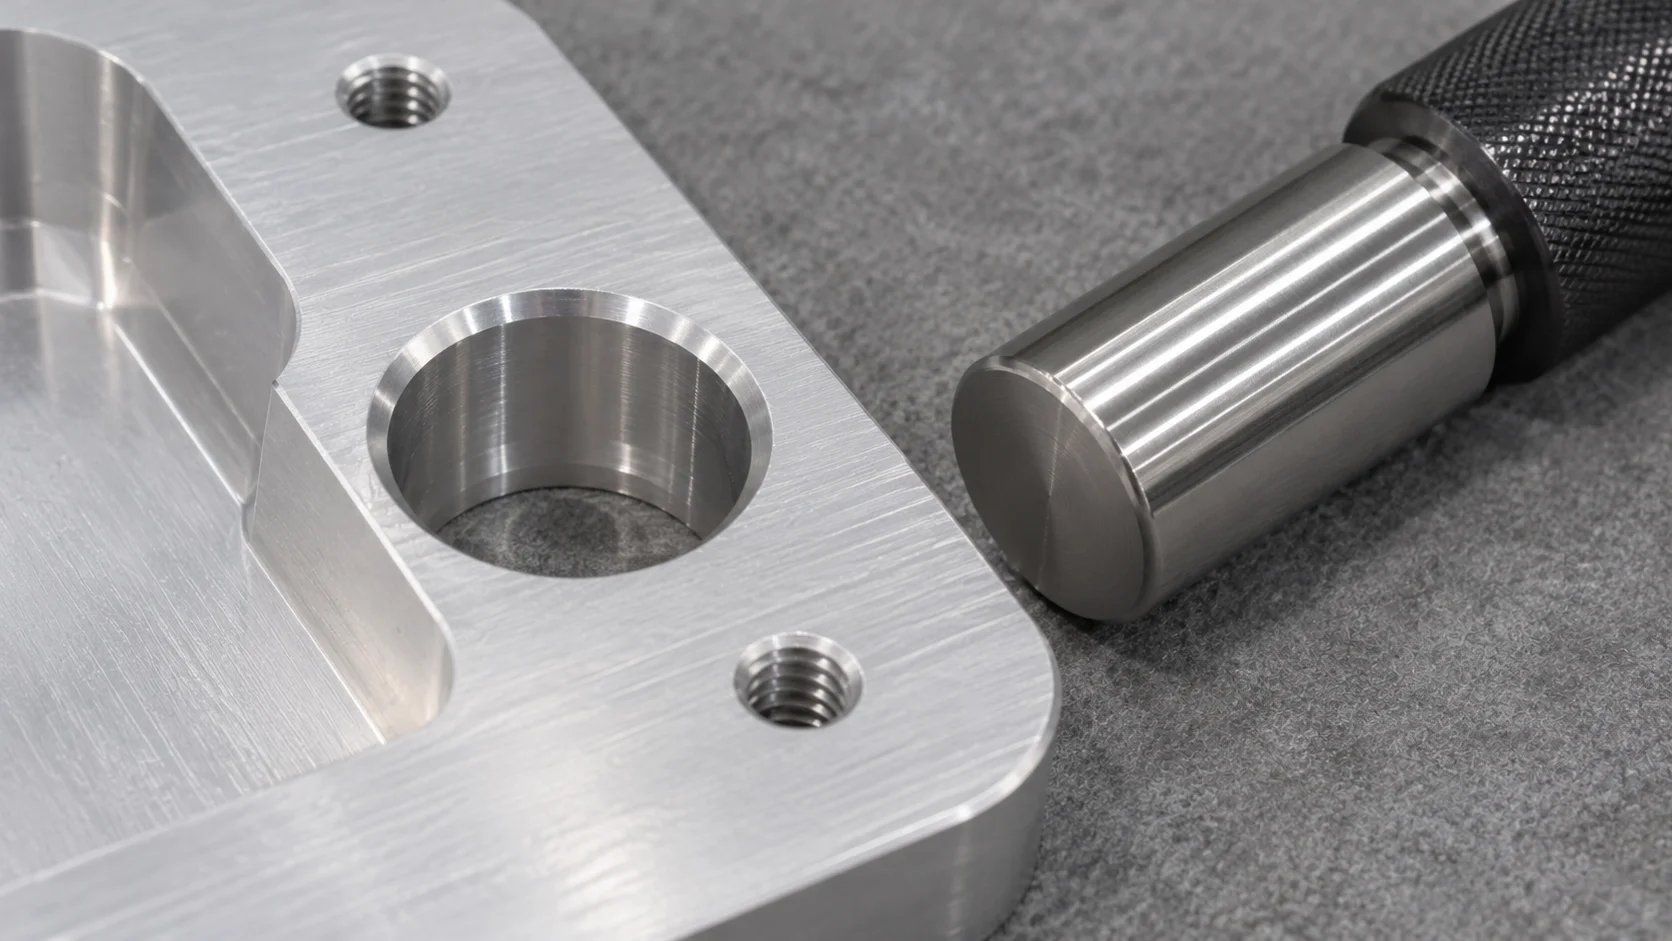
Tekstura poverkhnosti, vneshnij vid i razmernaja posadka trebujut sobstvennykh opredelenij priemlemosti. Opredelite zatronutye poverkhnosti i sostojanie, v kotorom kazhduju iz nikh budut proverjat'.
Ra — это арифметическое среднее высот профиля шероховатости. Оно даёт количественную оценку текстуры поверхности. Поверхность может также иметь требования к внешнему виду, локальным дефектам или другим функциональным характеристикам. Укажите параметр и требования к измерениям, предписанные чертежом.
Для косметических зон согласуйте подходящие эталонные образцы и условия визуального контроля. Используйте утверждённые образцы для определения допустимых отклонений там, где это уместно. Названия цветов и типов отделки сами по себе могут привести к различному пониманию требований покупателем и поставщиком.
Если деталь подвергается анодированию, нанесению покрытия, термообработке или другой операции, определите, какие характеристики необходимо проверить после её выполнения. Результаты обработки на этапе механической обработки должны быть чётко связаны с этим этапом. Поставленный компонент должен оцениваться в соответствии с требованиями, применимыми к его окончательному состоянию.
Включите в данное обсуждение подготовку к установке. Объясните сопрягаемые детали, крепёжные элементы и конструктивные особенности, требующие защиты или соблюдения чистоты до сборки. В случаях, когда запрашиваются заводские испытания или проверки при сборке, определите конфигурацию стенда, поставляемые сопрягаемые компоненты и подлежащие фиксации результаты.
Окончательный контроль подтверждает соответствие согласованным требованиям к выпуску. Установите контролируемые характеристики, объём контроля, масштаб регистрации данных и порядок действий при выявлении несоответствия до отгрузки.
термин «контроль 100 %» требует чёткого определения охвата. Он может означать проверку каждой детали по отдельным выбранным характеристикам. Укажите, по каким характеристикам требуется регистрация индивидуальных результатов и какие документальные подтверждения должны прилагаться к заказу.
При выборочном контроле согласуйте определение партии и применимый план контроля. Зафиксируйте количество проверенных единиц и действия, предпринимаемые при выявлении несоответствия. При статистическом приёмочном контроле информация по выборке используется для принятия решения о всей партии.
Отчёт об инспекции должен позволять покупателю сопоставить результат с требованием и идентифицируемой деталью или партией. Следующие поля помогают сделать это сопоставление поддающимся проверке.
| Поле отчёта | Почему покупателю это необходимо |
| Номер детали и редакция | Связывает запись с утверждённым определением изделия |
| Идентификация партии или детали | Идентифицирует поставку или компонент, подвергшийся инспекции |
| Ссылка на характеристику | Связывает запись с чертежом или согласованным перечнем |
| Требование и единицы измерения | Указывает основание для принятия |
| Результат и объём инспекции | Указывает, что именно измерялось, и охватываемую величину |
| Ссылка на метод или измерительный прибор | Обеспечивает проверку подхода к измерению |
| Условия осмотра | Определяет соответствующие условия обработки или вспомогательные условия |
| Решение и утверждение | Фиксирует выпуск продукции или неразрешённое исключение |
Запросите пример формата до размещения заказа, если ваша система приёма требует определённых полей. Согласуйте фактическую документацию по поставке в коммерческом предложении и заказе на покупку.
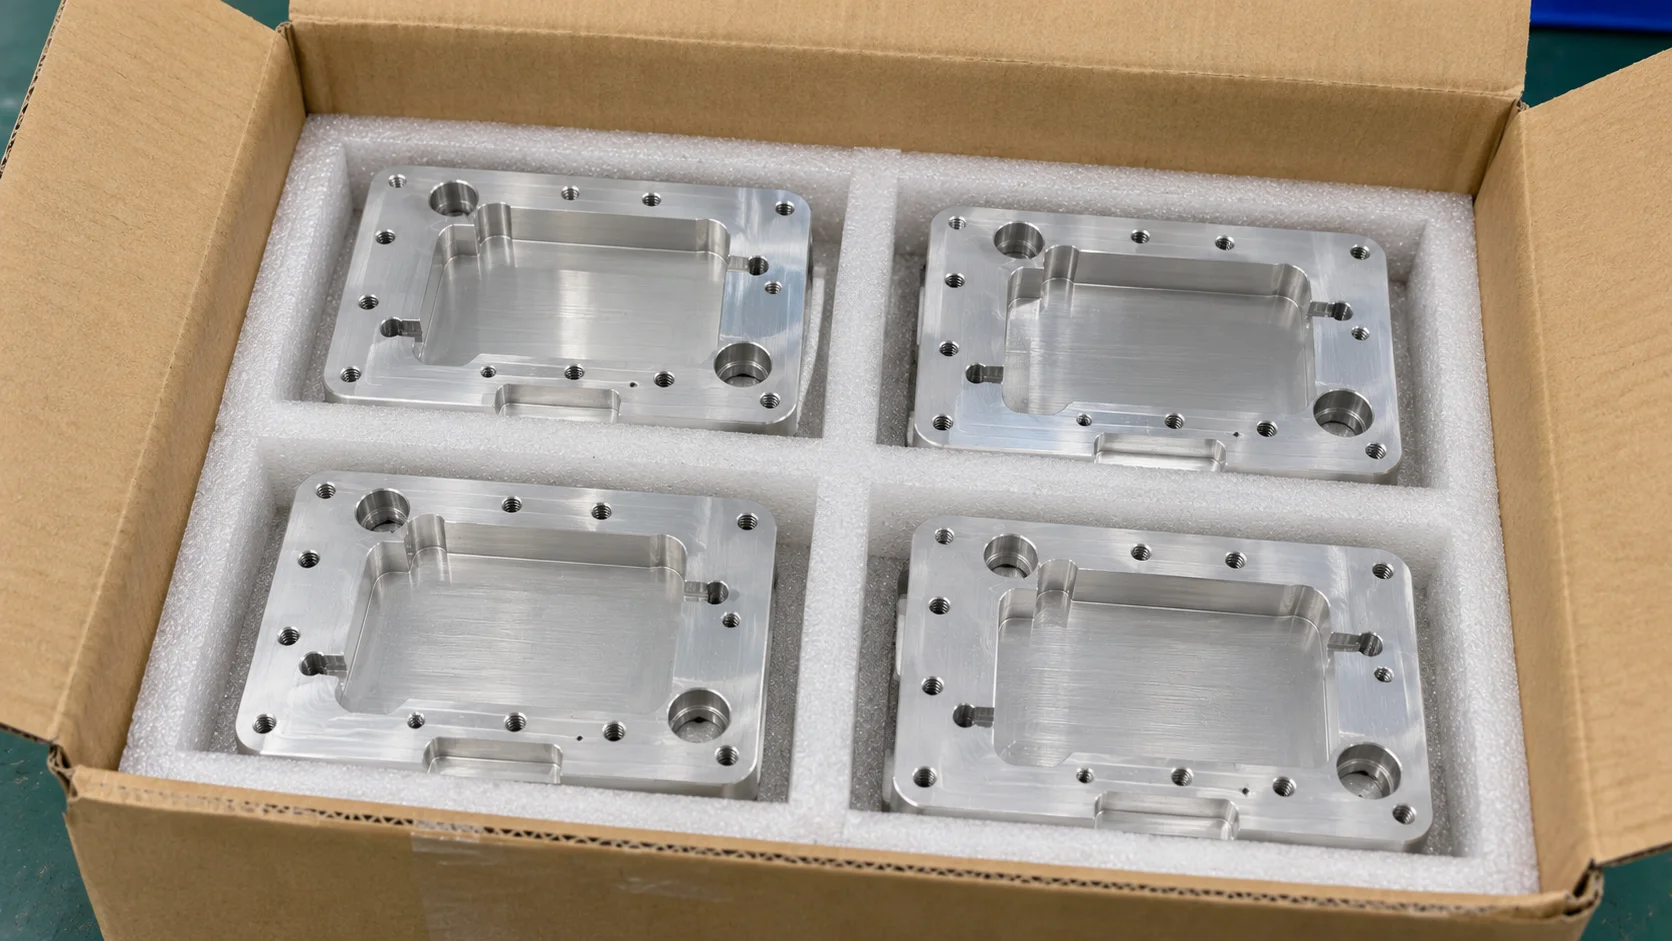
Осуществление осмотра при отгрузке должно включать идентификацию, количество, требуемые документы и состояние упаковки. Укажите, какие поверхности и интерфейсы должны оставаться защищёнными при перемещении и транспортировке.
Готовые поверхности могут потребовать отделения от смежных компонентов. Резьбовые соединения, отверстия и тонкие элементы могут требовать геометрически обусловленной защиты. Уточните, как предложенная упаковка обеспечивает выполнение соответствующих требований и процесса приёма.
Обеспечьте читаемость идентификации детали и её связь с упаковочным листом. При отправке нескольких редакций или партий определите способ их разделения и маркировки. Включите все согласованные инструкции по обращению с грузом или распаковке.
Проверьте документы на отгрузку до отправки, если заказ требует одобрения. Это позволяет устранить отсутствующие записи или вопросы по идентификации, пока товар остаётся доступным.
Предоставьте команде приёма тот же утверждённый перечень характеристик и требования к документации, которые использовались при выпуске отгрузки. Укажите, какие проверки ваше предприятие будет повторять самостоятельно, а также какие испытания изделия проводятся после монтажа.
Если результаты приемки отличаются, сохраните идентификацию детали и зафиксируйте условия, в которых проводились измерения. Передайте поставщику методику измерений, опорные характеристики и соответствующие фотографии. Четкая документация позволяет обеим командам сравнивать эквивалентные измерения до принятия решения о дальнейших действиях.
Для первой поставки заранее спланируйте, как будут подготовлены реальные сопрягаемые компоненты для оценки. Подтвердите их редакцию, чистоту и условия монтажа. Зафиксируйте, относится ли наблюдение при сборке к поставленной детали, к сопрягаемому компоненту или к нерешённому требованию. Это обеспечивает привязку проблемы монтажа к доказательствам, доступным для анализа инженерами.
Определите канал коммуникации для сообщения о результате, не удовлетворяющем согласованному требованию. Первое уведомление должно содержать идентификатор детали, её редакцию, объём затронутой продукции и имеющиеся доказательства.
Сначала обсудите меры по ограничению распространения проблемы. Определите, как потенциально затронутая работа будет изолироваться и как команда будет определять, какие элементы требуют проверки. Мероприятие должно охватывать соответствующий интервал производства или срок поставки.
Зафиксируйте утверждённое решение. Для переделки, замены, дополнительного контроля или приёмки по отступлению требуется чёткое решение. Предложение поставщика принять отклонение должно быть одобрено заказчиком в установленном порядке до отгрузки.
В случае повторяющейся проблемы запросите объяснение, подкреплённое имеющимися доказательствами, и план проверки корректирующего действия. Сохраните соответствующие чертежи, протоколы контроля и редакции технологических процессов, чтобы согласованная коррекция оставалась прослеживаемой в будущих заказах.
Рассмотрим наглядный пример фрезерованной крепёжной плиты с двумя установочными отверстиями, отверстиями для болтов и готовой монтажной поверхностью. В сборке установочные элементы необходимы для позиционирования другого компонента, а отверстия для болтов обеспечивают крепление.
Обсуждение качества начинается с выявления различных функций. Договоритесь, как будут измеряться размеры отверстий для базирования и их заданные взаимосвязи. Подтвердите требование к монтажной поверхности и уточните, применяется ли её приёмка до или после окончательной обработки.
Далее определите первоначальный контроль и проверки в ходе производства. Укажите, какие данные будут фиксироваться по базирующим элементам, а также каким образом будут подтверждаться другие характеристики. Включите согласованный сборочный контроль, если сопрягаемый компонент имеется в наличии и заказ этого требует.
В заключение уточните меры защиты монтажной поверхности и метод идентификации поставляемой партии. Полученное соглашение связывает чертёж, измерения и отгрузку. Это гипотетический пример планирования, не претендующий на результаты для клиентов BIE или измеренные показатели эффективности.
В профиле компании BIE в перечне контрольно-измерительного оборудования указаны координатно-измерительные машины (CMM), оборудование для измерения шероховатости, калибры и микрометры. В описании также упоминаются услуги по механической обработке, нанесению покрытий и сборке. Эти категории оборудования служат отправной точкой для обсуждения задачи контроля качества вашей детали.
Согласно предоставленной BIE информации о производственных возможностях, максимальные габариты деталей при фрезеровании на станках с ЧПУ составляют 1200 × 850 × 600 мм. Геометрия детали, способ её закрепления и доступ инструмента требуют отдельного проектного анализа. План измерений также должен быть согласован отдельно от указанных габаритов обработки.
Для Запрос на фрезерование на станках с ЧПУ , направьте утверждённый чертёж, 3D-модель, материал, объём партии и критические характеристики. Укажите требуемые регистрационные документы, а также любые окончание поверхности условия сборки. Согласуйте доступный объём контроля и необходимую документацию для фактического заказа.
Согласовать план проверки на основе чертежа и запросить документы, связанные с редакцией детали и поставленной партией. Объединить данные о размерах, материалы по составу и любые необходимые проверки внешнего вида или сборки. Подтвердить формат отчёта до начала производства.
Метод должен соответствовать указанным характеристикам и условиям контракта. Некоторые параметры можно проверить с помощью подходящих калибров или других измерительных приборов. КИМ может использоваться для проверки геометрических взаимосвязей при наличии соответствующей измерительной программы.
Это обеспечивает выпуск проверенной настройки и объёма работ. Согласовать дополнительные проверки в ходе производства и при окончательном выпуске для учёта изменений или отклонений по мере выполнения заказа.
Необходимо согласованное определение, указывающее, какие детали и характеристики подлежат проверке. Указать, какие результаты регистрируются индивидуально и как поступать в случае несоответствия детали.
Сравните интерпретацию чертежа, совмещение, измерительные инструменты, крепление детали, температуру и условия обработки. Урегулируйте все эти факторы перед тем, как принять решение о том, вызвано ли различие особенностями детали или методом измерения.
Эффективный план контроля качества при фрезеровании с ЧПУ связывает каждое важное требование с этапом проверки, подходящим методом, документируемой записью и решением о выпуске. Установите эту связь до начала производства и поддерживайте её видимость на всех этапах — от окончательной обработки до отгрузки и входного контроля.
Подготовьте запрос на фрезерование с помощью BIE. Отправьте свой чертёж и требования к контролю. .Укажите редакцию чертежа, материал, количество, критические параметры и требуемые отчёты, чтобы обсуждение условий изготовления и приёмки могло вестись комплексно.
Copyright © Dongguan BIE Hardware Co., Ltd - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ

