
Il controllo qualità della fresatura CNC collega i requisiti del disegno alla verifica del materiale, ai controlli di impostazione, all’ispezione del primo pezzo, ai controlli durante la produzione e al rilascio finale. Concordare in anticipo quali parametri verranno misurati, quando verranno effettuati i controlli, quali registrazioni sono richieste e come verranno gestite le eventuali non conformità prima dell’avvio dell’ordine.
Per gli acquirenti esteri, questo fornisce prove verificabili da qualsiasi sede. Una fotografia mostra l’aspetto del componente. Un rapporto dimensionale registra le misure specificate. Una valutazione di assemblaggio risponde a un’ulteriore domanda sul componente nella sua applicazione prevista. Definire le prove necessarie per ogni requisito.
Questa guida spiega come redigere tale accordo per un alloggiamento fresato, una staffa, una piastra o un altro componente personalizzato. Si concentra sul passaggio pratico tra gli uffici acquisti, ingegneria, produzione e ispezione in ingresso.
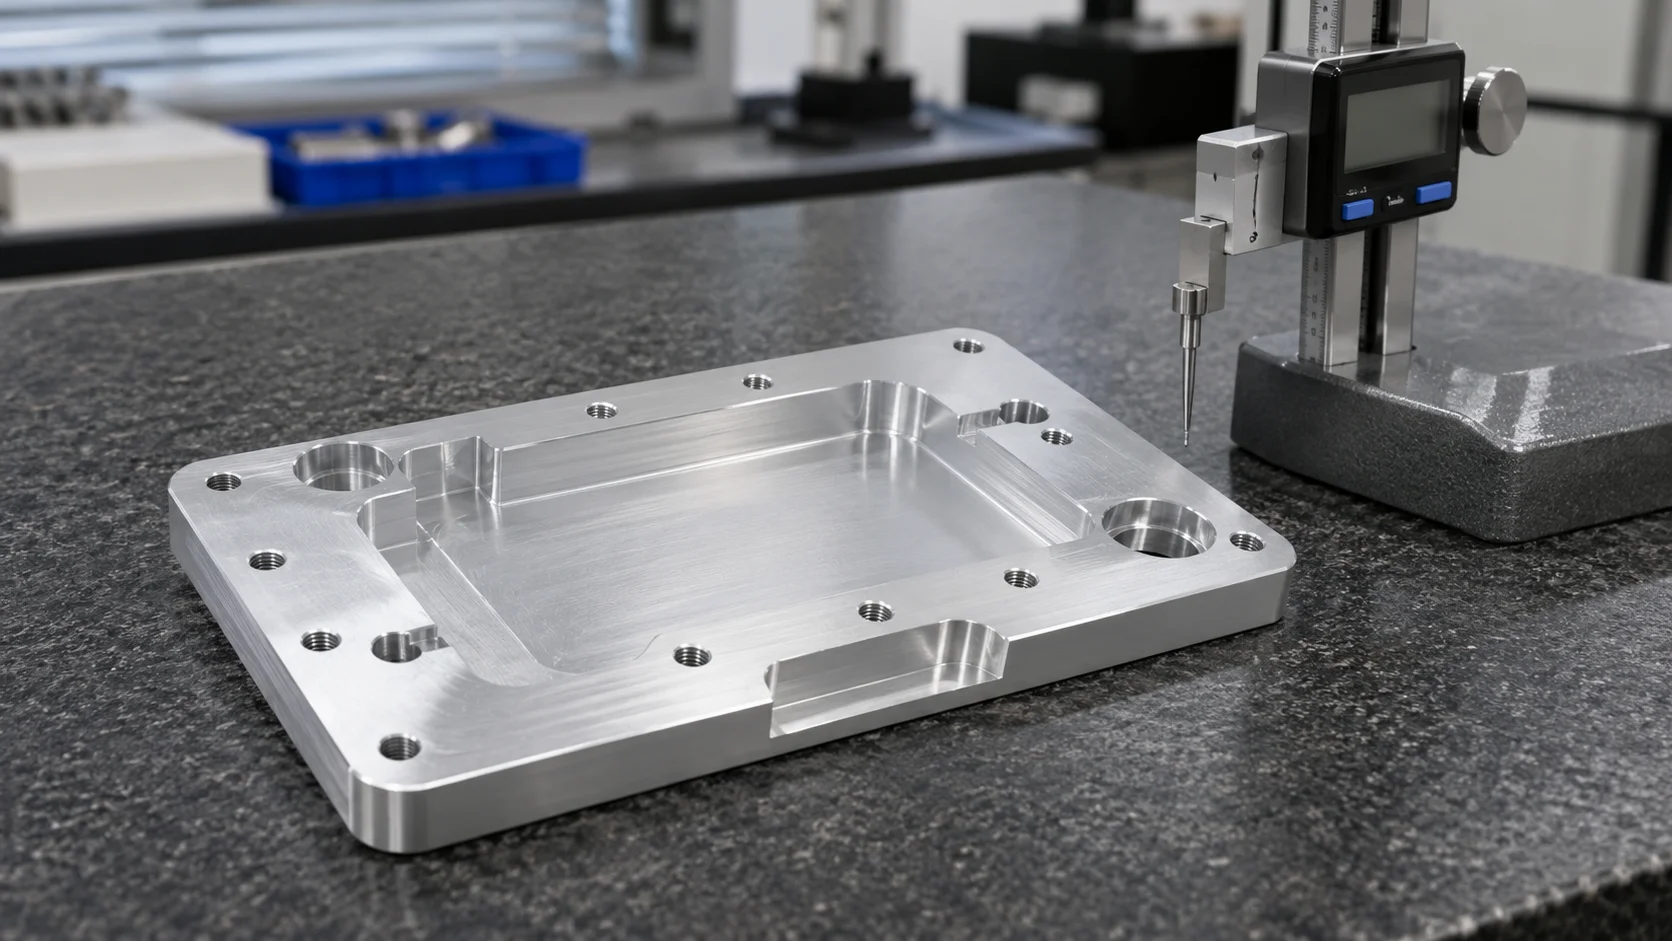
Iniziare da una revisione approvata del disegno e del modello. Risolvere prima del rilascio per la produzione le dimensioni contrastanti, le specifiche mancanti e le differenze tra modello e disegno.
Identificare le caratteristiche che controllano l’applicazione del prodotto. Un foro può posizionare un albero. Una superficie di montaggio può stabilire l’orientamento del componente. Una tasca può fornire il gioco necessario, mentre un’interfaccia separata controlla l’assemblaggio. Queste caratteristiche richiedono controlli diversi.
La quotatura geometrica e le tolleranze esprimono i requisiti relativi alla forma, all’orientamento, alla posizione e alle dimensioni. Identificare la convenzione applicabile sul disegno e chiarire ogni interpretazione che influisca sull’accettazione.
Creare un breve elenco di caratteristiche utilizzabile da entrambe le squadre. Includere il riferimento, il requisito di accettazione, la fase di ispezione, il metodo proposto e la documentazione richiesta. La tabella sottostante ne illustra la struttura.
| Caratteristica | Domanda di accettazione | Dettagli della pianificazione |
| Foro di posizionamento | Le sue dimensioni rispettano il disegno? | Misurazione e report delle dimensioni appropriate |
| Modello di foro | La sua posizione è corretta rispetto ai riferimenti specificati? | Valutazione dell’allineamento e della geometria |
| Faccia di Montaggio | La sua forma rispetta il requisito? | Condizioni di supporto e strategia di misurazione |
| Filato | Rispetta il requisito specifico per la filettatura? | Calibro e ambito di ispezione adeguati |
| Superficie Finita | Rispetta i requisiti di texture o aspetto? | Superficie, metodo e fase di lavorazione specificati |
Concordare quale documento regola la questione in caso di dubbio. Conservare le chiarificazioni approvate insieme all’ordine, affinché produzione e ispezione al ricevimento applichino la stessa interpretazione.
La verifica del materiale inizia con la classe, la condizione e la forma di fornitura specificate. Indicare quali documenti del fornitore sono richiesti e come devono essere collegati al materiale utilizzato per l’ordine.
Un certificato di materiale può fornire prove sull’identità del materiale identificato. La sua utilità dipende dalla specifica, dalle informazioni registrate e dal collegamento con il lotto fornito. Chiedere quali identificativi verranno conservati durante taglio e lavorazione, laddove sia richiesta la tracciabilità.
Per un materiale soggetto a trattamento termico, confermare se la condizione richiesta si riferisce al materiale di partenza o al componente finito. Per un componente in plastica, spiegare qualsiasi requisito concordato di condizionamento che influenzi l’accettazione.
Registrare chi esaminerà le discrepanze. Se il materiale disponibile differisce dall'ordine, la sostituzione richiede approvazione prima che diventi la base per la produzione. Mantenere la decisione concordata visibile alle persone che preparano il programma e il piano di ispezione.
Confermare inoltre quali componenti, campioni o parti di accoppiamento forniti dal cliente sono necessari per i controlli successivi. La loro identità e la relativa revisione devono rimanere chiare per tutta la durata dell'ordine.
L'ispezione del primo pezzo esamina l'output ottenuto da un setup già stabilito. Aiuta a stabilire se il programma, il sistema di fissaggio, gli utensili e l'interpretazione stanno producendo le caratteristiche richieste prima che la produzione prosegua.
Concordare l'ambito della prima ispezione e chi può autorizzare l'avvio della produzione. Per un nuovo componente, chiarire quali requisiti devono essere verificati sul primo pezzo e quali saranno controllati dopo le operazioni successive.
L'espressione «ispezione del primo pezzo» può riferirsi a diversi requisiti documentali contrattuali. Specificare il formato richiesto, le caratteristiche e le condizioni di approvazione. Qualora si applichi una procedura industriale o del cliente, indicarla nell'ordine.
Una relazione preliminare deve identificare il componente, la revisione e lo stato ispezionato. Una misurazione pre-rivestimento e una misurazione sul pezzo finito rispondono a domande diverse. Mantenere tale distinzione evidente anche quando alcuni controlli vengono eseguiti prima del completamento di tutti i processi.
L'obiettivo più ampio è controllare la variabilità durante l'intero processo produttivo. Preparazione, controlli durante la lavorazione e verifica finale contribuiscono ciascuno a tale obiettivo.
Concordare come il fornitore monitorerà le caratteristiche che possono variare nel corso della produzione. Gli eventi rilevanti possono includere la sostituzione di un utensile, la regolazione di un dispositivo di fissaggio, la revisione di un programma o un riavvio.
Identificare cosa deve accadere quando un risultato si avvicina a un punto d'azione concordato o esce dai limiti di un requisito. Il piano deve indicare chi esamina il risultato e come verranno identificate le parti potenzialmente interessate.
Scegliere la frequenza delle verifiche in base al componente e al piano di controllo concordato. Chiedere al fornitore di spiegare la frequenza proposta per le caratteristiche rilevanti. Un intervallo generico fornisce informazioni limitate su come viene controllato un particolare requisito.
La sonda per macchine utensili può supportare il posizionamento del pezzo e alcune verifiche durante la lavorazione. Il suo ruolo dipende dalla macchina, dal software e dal compito di misurazione. Chiedere quali verifiche sono proposte e come si collegano al piano finale di accettazione.
Laddove sono richiesti registri statistici, identificare la caratteristica, la raccolta dati e i criteri di approvazione del cliente. Le evidenze richieste devono essere sufficientemente chiare affinché entrambi i team comprendano cosa dimostra un risultato riportato.
Stai preparando un nuovo ordine di fresatura? Invia le tue richieste a BIE .Includere la revisione del disegno, le caratteristiche critiche e i documenti di ispezione richiesti, affinché il preventivo possa trattare congiuntamente produzione e accettazione.
Selezionare il metodo di ispezione in base alla caratteristica, alla tolleranza e all’accessibilità disponibile. La risoluzione di visualizzazione dello strumento è un fattore da considerare all’interno di un compito di misurazione più ampio.
Un micrometro, un calibro o un altro strumento adeguato può verificare una determinata dimensione. La misurazione della relazione tra diverse caratteristiche richiede una strategia che tenga conto dei riferimenti indicati sul disegno e della geometria.
Una macchina di misura a coordinate, o CMM, può supportare valutazioni dimensionali e geometriche adeguate. Il suo programma, la disposizione della sonda, l’allineamento e l’accessibilità devono essere adatti alla caratteristica specificata. Chiedere quali informazioni mostrerà il report proposto.
I riferimenti sono elementi utilizzati per stabilire relazioni specifiche. L’allineamento di ispezione deve rispecchiare i requisiti indicati nel disegno. Utilizzare una superficie comoda senza considerarne il ruolo specificato può produrre risultati che rispondono a una domanda diversa.
Valutare pulizia, supporto, temperatura e stato del pezzo. Un bavetto in un punto di contatto o una deformazione causata dalla serratura possono modificare la misurazione. Discutere questi fattori quando si confrontano i risultati dell’ispezione del fornitore con quelli dell’ispezione in ingresso.
L’incertezza di misura descrive il dubbio associato a un risultato. Dipende dall’intero metodo e dalle condizioni applicate. Quando i risultati si trovano vicino al limite di accettazione, chiedere ai team qualità di concordare come verrà valutata la conformità.
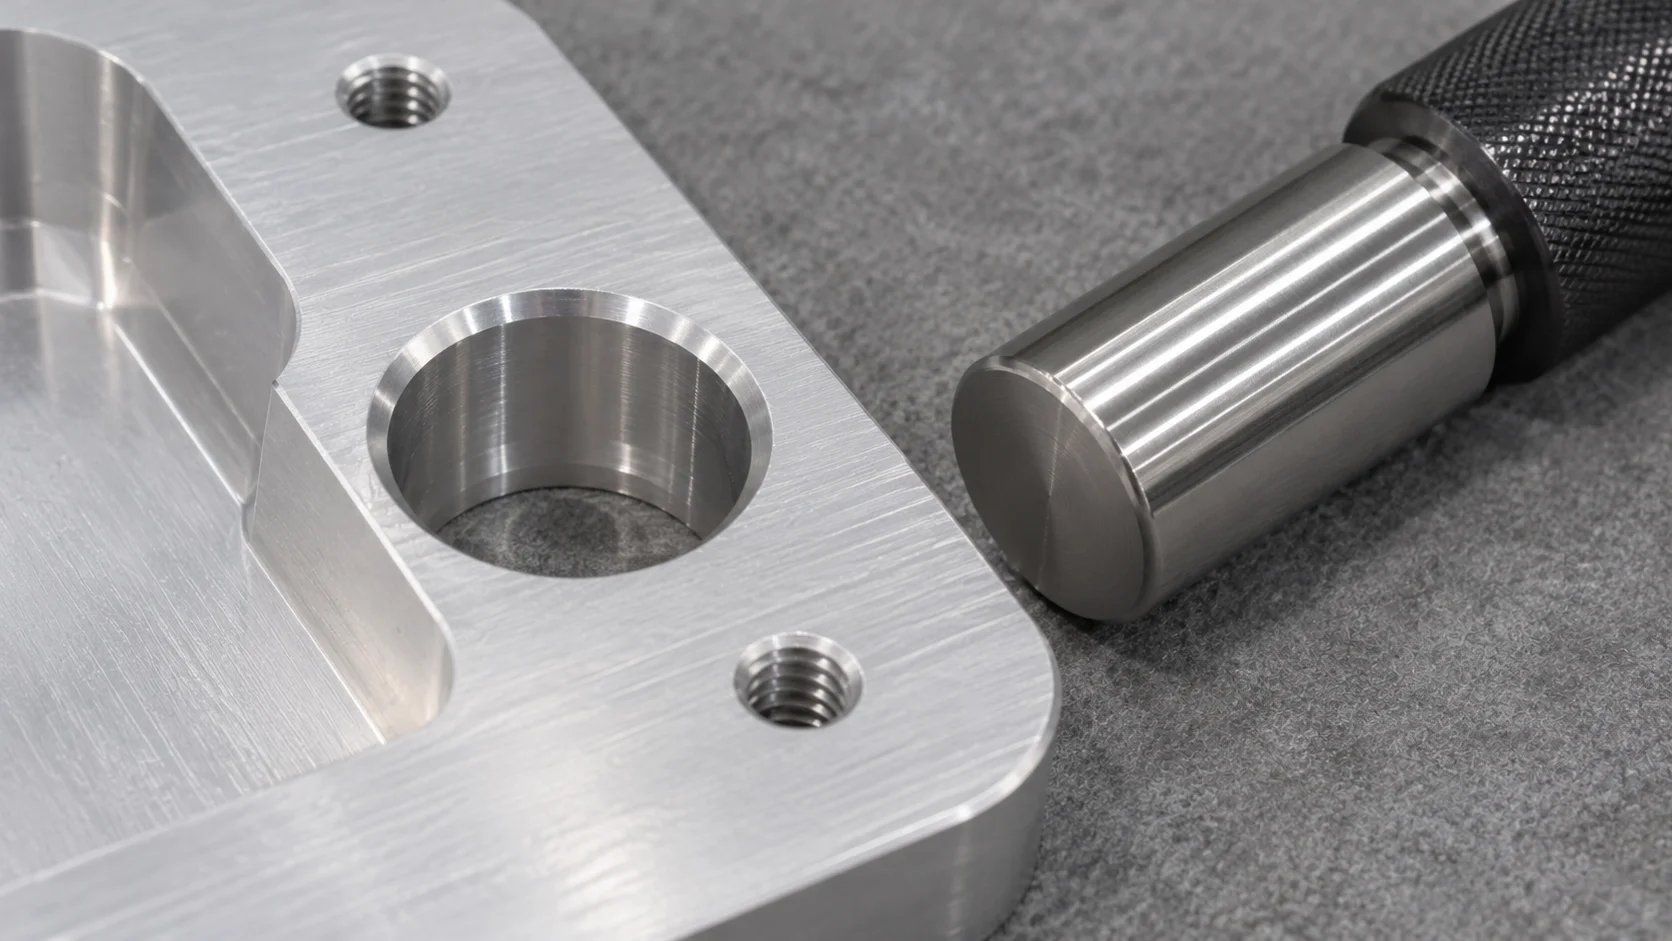
La texture superficiale, l’aspetto e l’adattamento dimensionale richiedono definizioni di accettazione specifiche. Identificare le superfici interessate e lo stato in cui ciascuna verrà controllata.
Ra descrive una media aritmetica delle altezze del profilo di rugosità. Fornisce una misura specifica della texture. Una superficie può inoltre presentare requisiti relativi all’aspetto estetico, a difetti locali o ad altre caratteristiche funzionali. Indicare il parametro e i requisiti di misurazione richiesti dal disegno.
Per le aree estetiche, concordare condizioni di riferimento e di osservazione adeguate. Identificare le variazioni accettabili ricorrendo a campioni approvati, ove opportuno. L’uso esclusivo di denominazioni cromatiche e di finiture può generare aspettative diverse tra acquirente e fornitore.
Se il componente subisce anodizzazione, rivestimento, trattamento termico o un’altra lavorazione, stabilire quali caratteristiche devono essere verificate successivamente. Il risultato ottenuto in una fase di lavorazione meccanica deve rimanere associato a tale fase. Il componente consegnato deve essere valutato in base ai requisiti applicabili al suo stato finale.
Includere la preparazione all’installazione in questa discussione. Spiegare le parti di accoppiamento, i fissaggi e le caratteristiche che richiedono protezione o pulizia prima del montaggio. Qualora siano richiesti test di fabbrica o controlli di assemblaggio, definire l’allestimento, i componenti di accoppiamento forniti e i risultati da registrare.
L’ispezione finale verifica il rispetto dei requisiti concordati per il rilascio. Stabilire le caratteristiche ispezionate, la quantità, l’ambito della registrazione e la procedura da adottare in caso di esito negativo del controllo prima della spedizione.
l’espressione «ispezione al 100%» richiede una definizione esplicita del suo ambito. Può indicare che ogni singolo componente viene controllato per determinate caratteristiche. Specificare quali caratteristiche richiedono risultati individuali e quali prove devono accompagnare l’ordine.
Per i controlli a campione, concordare la definizione del lotto e il piano applicabile. Registrare la quantità ispezionata e l’azione da intraprendere in caso di risultato non conforme. Il campionamento per accettazione utilizza le informazioni ricavate dal campione per supportare la decisione sul lotto.
Un rapporto di ispezione deve consentire all’acquirente di collegare un risultato a un requisito e a una parte o un lotto identificabile. I campi seguenti contribuiscono a rendere tale collegamento verificabile.
| Campo del rapporto | Perché l’acquirente ne ha bisogno |
| Numero di pezzo e revisione | Collega il record alla definizione approvata del prodotto |
| Identificazione del lotto o della parte | Identifica la consegna o il componente ispezionato |
| Riferimento della caratteristica | Collega la voce al disegno o all’elenco concordato |
| Requisito e unità di misura | Indica la base per l’accettazione |
| Risultato e ambito dell’ispezione | Indica ciò che è stato misurato e la quantità coperta |
| Riferimento al metodo o allo strumento | Supporta la revisione dell’approccio alla misurazione |
| Condizioni di ispezione | Identifica le condizioni di lavorazione o di supporto rilevanti |
| Disposizione e approvazione | Registra il rilascio o un’eccezione non risolta |
Richiedere un formato di esempio prima dell’ordine, qualora il sistema di ricezione richieda campi specifici. Concordare la documentazione effettiva di consegna nella quotazione e nell’ordine d’acquisto.
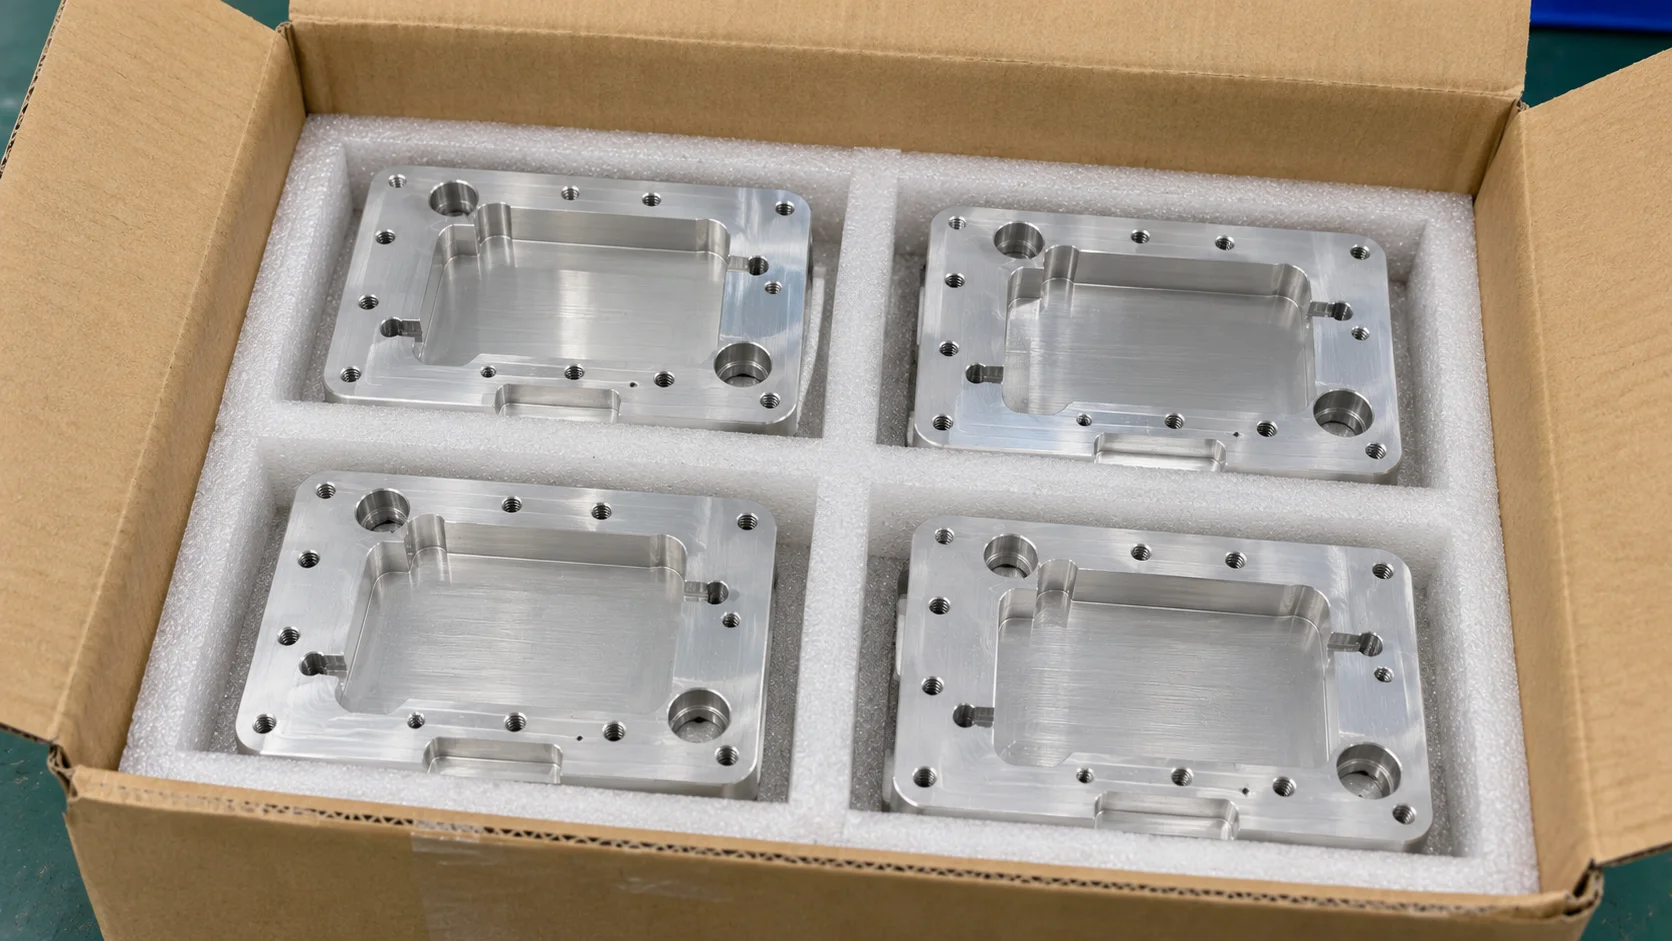
L’ispezione della spedizione deve includere identificazione, quantità, documenti richiesti e condizione dell’imballaggio. Specificare quali superfici e interfacce devono rimanere protette durante manipolazione e trasporto.
Le superfici finite potrebbero richiedere separazione dai componenti adiacenti. Filettature, fori e caratteristiche delicate potrebbero necessitare di protezione specifica per geometria. Chiedere in che modo l’imballaggio proposto soddisfa il requisito pertinente e il processo di ricezione.
Mantenere l’identificazione del pezzo leggibile e collegata all’elenco imballo. Se vengono spediti diversi revisioni o lotti, definire come verranno separati ed etichettati. Includere eventuali istruzioni concordate per la movimentazione o lo sballaggio.
Rivedere i documenti di spedizione prima della partenza, qualora l’ordine richieda approvazione. Ciò consente di risolvere eventuali carenze nei documenti o dubbi sull’identificazione mentre le merci sono ancora accessibili.
Fornire al team di ricezione lo stesso elenco di caratteristiche approvate e gli stessi requisiti documentali utilizzati per il rilascio della spedizione. Individuare eventuali controlli che la vostra struttura ripeterà e qualsiasi prova sul prodotto eseguita dopo l’installazione.
Se un risultato di ricezione risulta diverso, conservare l’identificazione del componente e registrare le condizioni in cui è stata effettuata la misurazione. Condividere con il fornitore il metodo utilizzato, le caratteristiche di riferimento e le fotografie pertinenti. Una registrazione chiara consente a entrambi i team di confrontare misurazioni equivalenti prima di decidere la destinazione finale.
Per una prima consegna, pianificare come verranno preparati i componenti di accoppiamento effettivi per la valutazione. Verificare la loro revisione, pulizia e condizioni di installazione. Registrare se un’osservazione relativa all’assemblaggio riguarda il componente fornito, un componente di accoppiamento o un requisito ancora non risolto. Ciò mantiene ogni problema di installazione collegato alle prove che l’ufficio tecnico potrà esaminare.
Definire il percorso di comunicazione da seguire nel caso in cui un risultato non soddisfi un requisito concordato. La notifica iniziale deve indicare il componente, la sua revisione, la quantità interessata e le prove disponibili.
Discutere innanzitutto il contenimento. Stabilire come separare il lavoro potenzialmente interessato e come il team determinerà quali elementi richiedono una revisione. L’azione deve riguardare l’intervallo produttivo o la consegna pertinenti.
Registrare la disposizione autorizzata. Ogni opzione — ritrattamento, sostituzione, ulteriore ispezione o accettazione per deroga — richiede una decisione chiara. Una proposta del fornitore di accettare una deviazione deve ricevere l’approvazione richiesta dal cliente prima della spedizione.
Per un problema ricorrente, richiedere una spiegazione supportata dalle evidenze disponibili e un piano per verificare l’azione correttiva. Conservare le relative revisioni dei disegni, delle ispezioni e dei processi, affinché la correzione concordata rimanga tracciabile negli ordini futuri.
Si consideri una piastra di montaggio fresata, con due fori di posizionamento, fori di passaggio e una superficie di montaggio finita. L’assemblaggio richiede le caratteristiche di posizionamento per allineare un altro componente, mentre i fori di passaggio consentono il fissaggio.
La discussione sulla qualità inizia identificando tali funzioni diverse. Concordare come verranno misurate le dimensioni dei fori di posizionamento e le relative relazioni specificate. Confermare il requisito della superficie di montaggio e stabilire se la sua accettazione si applica prima o dopo la finitura.
Successivamente, definire i controlli e le ispezioni iniziali durante la produzione. Specificare quali dati verranno registrati per le caratteristiche di posizionamento e come verranno verificate le altre caratteristiche. Includere un controllo di assemblaggio concordato, qualora il componente abbinato sia disponibile e l’ordine lo richieda.
Infine, specificare la protezione della superficie di montaggio e l’identificazione del lotto consegnato. L’accordo risultante collega disegno, misurazione e spedizione. Si tratta di un esempio ipotetico di pianificazione, senza alcun risultato dichiarato per clienti BIE né prestazioni misurate.
Il profilo aziendale di BIE elenca tra le attrezzature per ispezione macchine per misurazione delle coordinate (CMM), strumenti per la misurazione della rugosità, calibri e micrometri. Descrive inoltre servizi di lavorazione meccanica, trattamento superficiale e assemblaggio. Queste categorie di attrezzature costituiscono un punto di partenza per discutere il compito di ispezione del vostro componente.
Le informazioni sulle capacità fornite da BIE indicano dimensioni massime di fresatura pari a 1200 × 850 × 600 mm. La geometria del pezzo, il sistema di fissaggio e l’accessibilità richiedono una revisione specifica del progetto. Anche la configurazione delle misure va esaminata separatamente rispetto alle dimensioni di fresatura.
Per un Richiesta di fresatura CNC , inviate il disegno approvato, il modello, il materiale, le quantità e le caratteristiche critiche. Includete i documenti richiesti e qualsiasi finitura superficiale condizione relativa all’assemblaggio. Concordate l’ambito di ispezione disponibile e la documentazione necessaria per l’ordine effettivo.
Concordare un piano di ispezione basato sui disegni e richiedere registrazioni collegate alla revisione del componente e al lotto consegnato. Combinare le evidenze dimensionali, i documenti relativi ai materiali e tutti gli eventuali controlli sull’aspetto o sul montaggio. Confermare il formato della relazione prima dell’avvio della produzione.
Il metodo deve essere adeguato alle caratteristiche specificate e al contratto. Alcune caratteristiche possono essere verificate con calibri idonei o altri strumenti. Una macchina di misura a coordinate (CMM) può supportare la verifica di relazioni geometriche, purché dotata di un programma di misurazione appropriato.
Essa consente il rilascio dell’impostazione e dell’ambito esaminati. Concordare ulteriori controlli durante la produzione e al momento del rilascio finale, per gestire modifiche o variazioni che potrebbero insorgere nel corso dell’ordine.
È necessaria una definizione concordata che specifichi quali componenti e caratteristiche vengono controllati. Indicare quali risultati verranno registrati singolarmente e quale procedura verrà adottata in caso di esito negativo di un componente.
Confronta l'interpretazione del disegno, l'allineamento, gli strumenti, il supporto, la temperatura e le condizioni di lavorazione. Riconcilia questi fattori prima di decidere se la differenza derivi dal pezzo o dal metodo di misurazione.
Un utile piano qualità per fresatura CNC collega ogni requisito importante a una fase di ispezione, un metodo adeguato, un registro verificabile e una decisione di rilascio. Stabilisci tale collegamento prima della produzione e mantienilo visibile durante le fasi di finitura, spedizione e ispezione in ricezione.
Prepara la tua richiesta di fresatura con BIE. Invia il tuo disegno e i requisiti di ispezione .Includi la revisione, il materiale, le quantità, le caratteristiche critiche e i rapporti richiesti, affinché produzione e accettazione possano essere discusse congiuntamente.
Copyright © Dongguan BIE Hardware Co., Ltd - Informativa sulla privacy

