

Kontrola jakości frezowania CNC łączy wymagania wynikające z rysunku z weryfikacją materiału, sprawdzaniem przygotowania maszyny, inspekcją pierwszego wyrobu, pomiarami przeprowadzanymi w trakcie produkcji oraz ostatecznym zatwierdzeniem wyrobu. Zgadnijcie się na to, co będzie mierzone, kiedy zostanie to sprawdzone, jakie dokumenty będą wymagane oraz jak będą rozpatrywane odchylenia – jeszcze przed rozpoczęciem realizacji zamówienia.
Dla zakupujących z zagranicy tworzy to dowody, które można przeglądać w różnych lokalizacjach. Fotografia pokazuje wygląd części. Raport z pomiarów wymiarowych zawiera określone wartości pomiarowe. Ocena montażu odpowiada na dodatkowe pytanie dotyczące komponentu w jego zamierzonym zastosowaniu. Zdefiniuj dowody wymagane dla każdego wymagania.
Ten przewodnik wyjaśnia, jak stworzyć taką umowę dotyczącą obrobionego korpusu, wspornika, płyty lub innego niestandardowego elementu. Skupia się na praktycznej wymianie informacji pomiędzy działami zakupów, inżynierii, produkcji oraz kontroli odbiorczej.
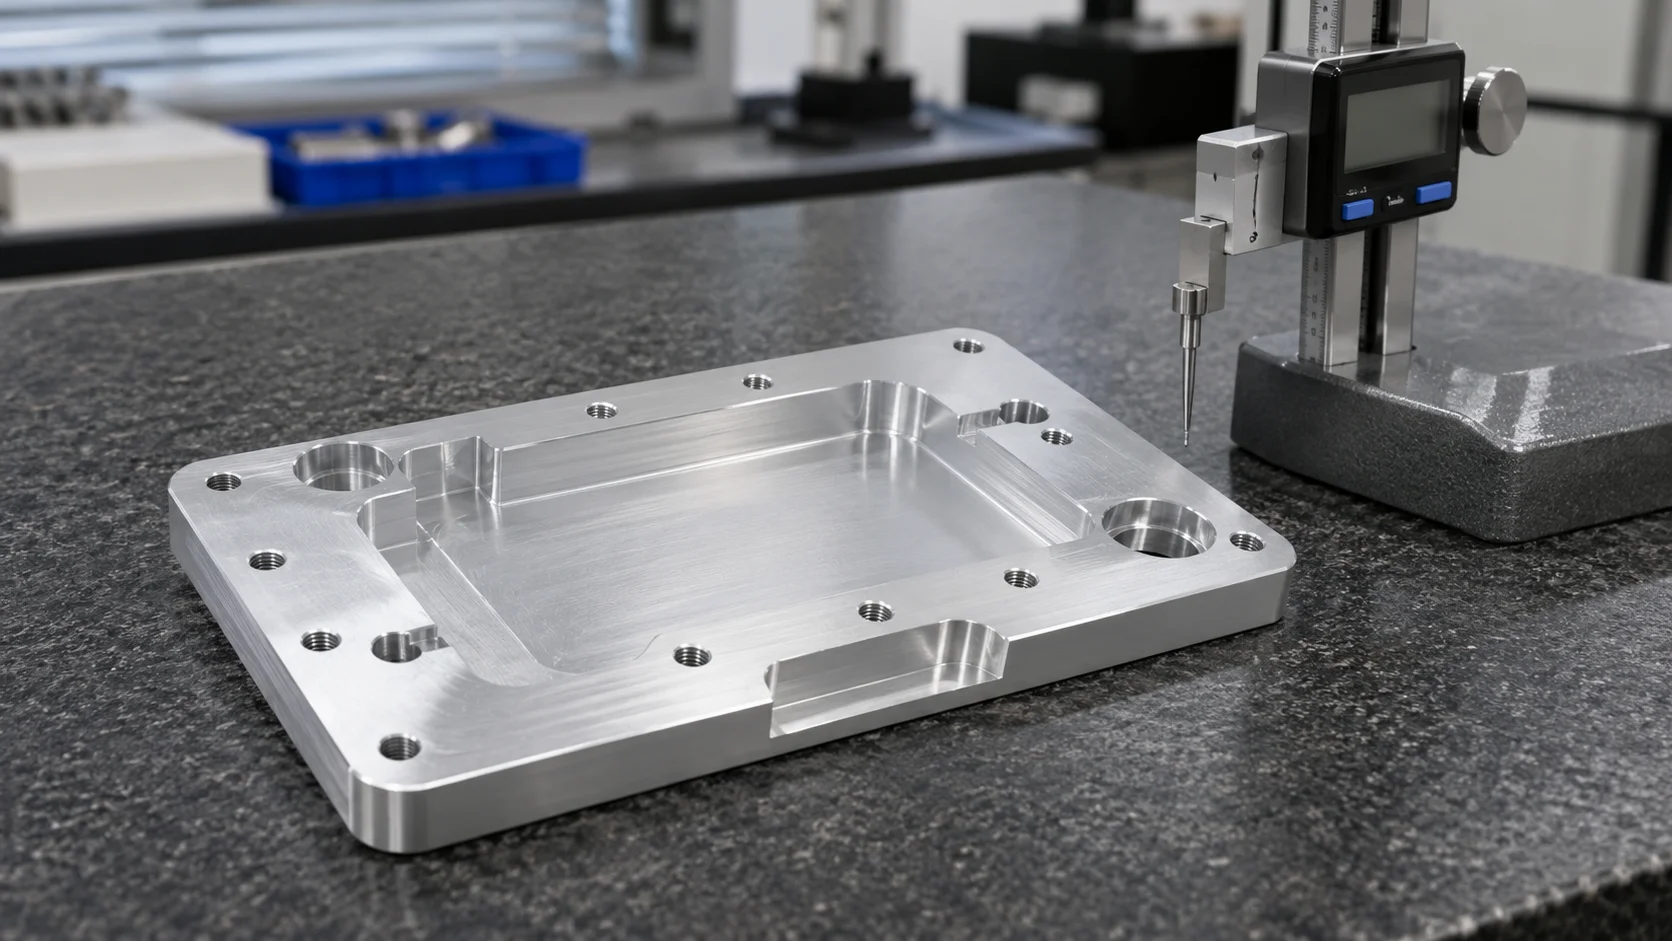
Zacznij od jednej zatwierdzonej wersji rysunku i modelu. Rozwiąż sprzeczne wymiary, brakujące specyfikacje oraz rozbieżności między modelem a rysunkiem przed wydaniem dokumentacji do produkcji.
Zidentyfikuj cechy decydujące o zastosowaniu produktu. Otwór może służyć do pozycjonowania wału. Powierzchnia montażowa może określać orientację elementu. Wgłębienie może zapewniać luz, podczas gdy osobny interfejs kontroluje montaż zespołu. Te cechy wymagają różnych badań.
Geometryczne wymiarowanie i tolerowanie (GD&T) określa wymagania dotyczące kształtu, orientacji, położenia oraz wielkości. Zidentyfikuj stosowaną konwencję rysunkową i wyjaśnij każdą interpretację wpływającą na akceptację.
Utwórz krótką listę cech, której oba zespoły mogą używać. Zawrzyj w niej odniesienie, wymóg akceptacji, etap inspekcji, zaproponowaną metodę oraz wymagane dokumenty. Poniższa tabela ilustruje jej strukturę.
| Cecha charakterystyczna | Pytanie dotyczące akceptacji | Szczegóły planowania |
| Otwór lokalizacyjny | Czy jego rozmiar odpowiada rysunkowi? | Właściwe pomiary rozmiaru i raportowanie |
| Wzorzec otworów | Czy jego położenie jest poprawne względem określonych odniesień? | Wyrównanie i ocena geometryczna |
| Powierzchnia montażowa | Czy jego kształt spełnia wymogi? | Warunki podparcia oraz strategia pomiarowa |
| Nitki | Czy spełnia określone wymogi dotyczące gwintu? | Odpowiedni suwmiarkowy sprawdzian i zakres inspekcji |
| Wykończona powierzchnia | Czy spełnia wymagania dotyczące faktury lub wyglądów? | Określona powierzchnia, metoda i etap obróbki |
Uzgodnić, który dokument reguluje sprawę w przypadku powstania pytania. Przechowywać zatwierdzone wyjaśnienia razem z zamówieniem, aby produkcja i kontrola odbiorcza korzystały z tej samej interpretacji.
Weryfikacja materiału rozpoczyna się od określonego stopnia, stanu i formy magazynowej. Wskazać, jakie dokumenty dostawcy są wymagane oraz w jaki sposób muszą być powiązane z materiałem używanym w ramach zamówienia.
Certyfikat materiału może stanowić dowód tożsamości materiału. Jego przydatność zależy od specyfikacji, zapisanych informacji oraz powiązania z dostarczoną formą magazynową. Zapytać, jakie oznaczenia zostaną zachowane podczas cięcia i obróbki tam, gdzie wymagana jest śledzilność.
W przypadku materiału poddanego obróbce cieplnej potwierdzić, czy wymagany stan odnosi się do początkowej formy magazynowej czy do gotowego elementu. W przypadku części z tworzywa sztucznego wyjaśnić wszelkie uzgodnione wymagania kondycjonowania wpływające na akceptację.
Zapisz, kto będzie przeglądał rozbieżności. Jeśli dostępny materiał różni się od zamówienia, zastąpienie wymaga zatwierdzenia przed jego przyjęciem jako podstawy produkcji. Zatwierdzoną decyzję należy utrzymać widoczną dla osób przygotowujących program i plan kontroli.
Potwierdź również, które elementy, próbki lub części współpracujące dostarczone przez klienta są potrzebne do późniejszych sprawdzeń. Ich tożsamość i wersja powinny być jasno określone na całym etapie realizacji zamówienia.
Kontrola pierwszego wyrobu obejmuje analizę produktu uzyskanego po ustawieniu maszyny. Pomaga ona ustalić, czy program, uchwyty, narzędzia oraz interpretacja dokumentacji zapewniają uzyskanie wymaganych cech przed kontynuowaniem serii.
Ustal zakres początkowej kontroli oraz osobę uprawnioną do zwolnienia produkcji. W przypadku nowego komponentu określ, które wymagania należy zweryfikować na pierwszym wyrobie, a które zostaną sprawdzone po kolejnych operacjach.
Wyrażenie „inspekcja pierwszego egzemplarza” może odnosić się do różnych wymagań dokumentacyjnych wynikających z umowy. Określ wymagany format, cechy oraz warunki zatwierdzenia. Jeśli obowiązuje procedura branżowa lub klienta, zidentyfikuj ją w zamówieniu.
Wczesny raport powinien zawierać identyfikację części, jej rewizji oraz stanu inspekcji. Pomiar przed naniesieniem powłoki i pomiar gotowej części odpowiadają na różne pytania. Zachowaj tę różnicę widoczną, nawet jeśli niektóre kontrole przeprowadzane są przed ukończeniem całego procesu obróbki.
Szerokim celem jest kontrola zmienności w całym cyklu produkcji. Przygotowanie, kontrole przeprowadzane w trakcie obróbki oraz ostateczna weryfikacja – każda z tych czynności przyczynia się do realizacji tego zadania.
Ustalcie, w jaki sposób dostawca będzie monitorował cechy, które mogą ulec zmianie w miarę postępu produkcji. Istotnymi wydarzeniami mogą być np. wymiana narzędzia, regulacja uchwytu, modyfikacja programu lub ponowne uruchomienie procesu.
Określić, co powinno się wydarzyć, gdy wynik zbliża się do ustalonego punktu działania lub wychodzi poza wymaganie. Plan powinien określać, kto przegląda wynik oraz jak będą identyfikowane części potencjalnie objęte wpływem.
Dobrać częstotliwość kontroli zgodnie ze składnikiem i uzgodnionym planem kontroli. Poprosić dostawcę o wyjaśnienie zaproponowanej częstotliwości dla odpowiednich cech. Ogólna wartość przedziału dostarcza ograniczonych informacji na temat sposobu kontroli konkretnego wymagania.
Dotykowe sondowanie obrabiarki może wspierać ustawianie przedmiotu obrabianego oraz wybrane kontrole podczas obróbki. Jego rola zależy od typu obrabiarki, oprogramowania oraz zadania pomiarowego. Należy zapytać, jakie kontrole są proponowane oraz jak wiążą się one z końcowym planem akceptacji.
W przypadku wymagania statystycznych rejestrów należy określić charakterystykę, sposób gromadzenia danych oraz kryteria zatwierdzenia przez klienta. Wymagane dowody powinny być wystarczająco jasne, aby obie strony rozumiały, co dany zgłoszony wynik wykazuje.
Przygotowujesz nowe zamówienie frezarskie? Wyślij swoje wymagania do BIE .Dołącz wersję rysunku, cechy krytyczne oraz wymagane dokumenty kontrolne, aby wycena mogła uwzględnić jednocześnie produkcję i akceptację.
Wybierz metodę kontroli dla danej cechy, tolerancji oraz dostępności dostępu. Rozdzielczość wyświetlacza przyrządu jest jednym z czynników rozważanych w szerszym zadaniu pomiarowym.
Odpowiedni mikrometr, suwmiarka lub inny przyrząd może potwierdzić konkretny wymiar. Pomiar zależności między kilkoma cechami wymaga strategii uwzględniającej odniesienia z rysunku oraz geometrię.
Maszyna pomiarowa współrzędnościowa (CMM) może wspierać odpowiednie oceny wymiarowe i geometryczne. Program maszyny, układ sondy, sposób wyrównania oraz dostępność muszą być dopasowane do określonej cechy. Zapytaj, jakie dane będzie zawierał zaproponowany raport.
Datums to odniesienia służące do ustalenia określonych zależności. Wyrównanie pomiarowe powinno odzwierciedlać wymagania rysunku. Korzystanie z wygodnej powierzchni bez uwzględnienia jej określonej roli może dać wyniki odpowiadające na inne pytanie.
Wziąć pod uwagę czystość, podparcie, temperaturę oraz stan części. Zaślepka w punkcie kontaktu lub odkształcenie spowodowane dociskiem mogą zmienić pomiar. Omówić te czynniki przy porównywaniu wyników kontroli u dostawcy i kontroli odbiorczej.
Niepewność pomiaru opisuje niepewność związana z wynikiem. Zależy ona od całej metody i warunków pomiaru. Gdy wyniki leżą blisko granicy akceptacji, należy poprosić zespoły jakości o uzgodnienie, jak będzie oceniana zgodność.
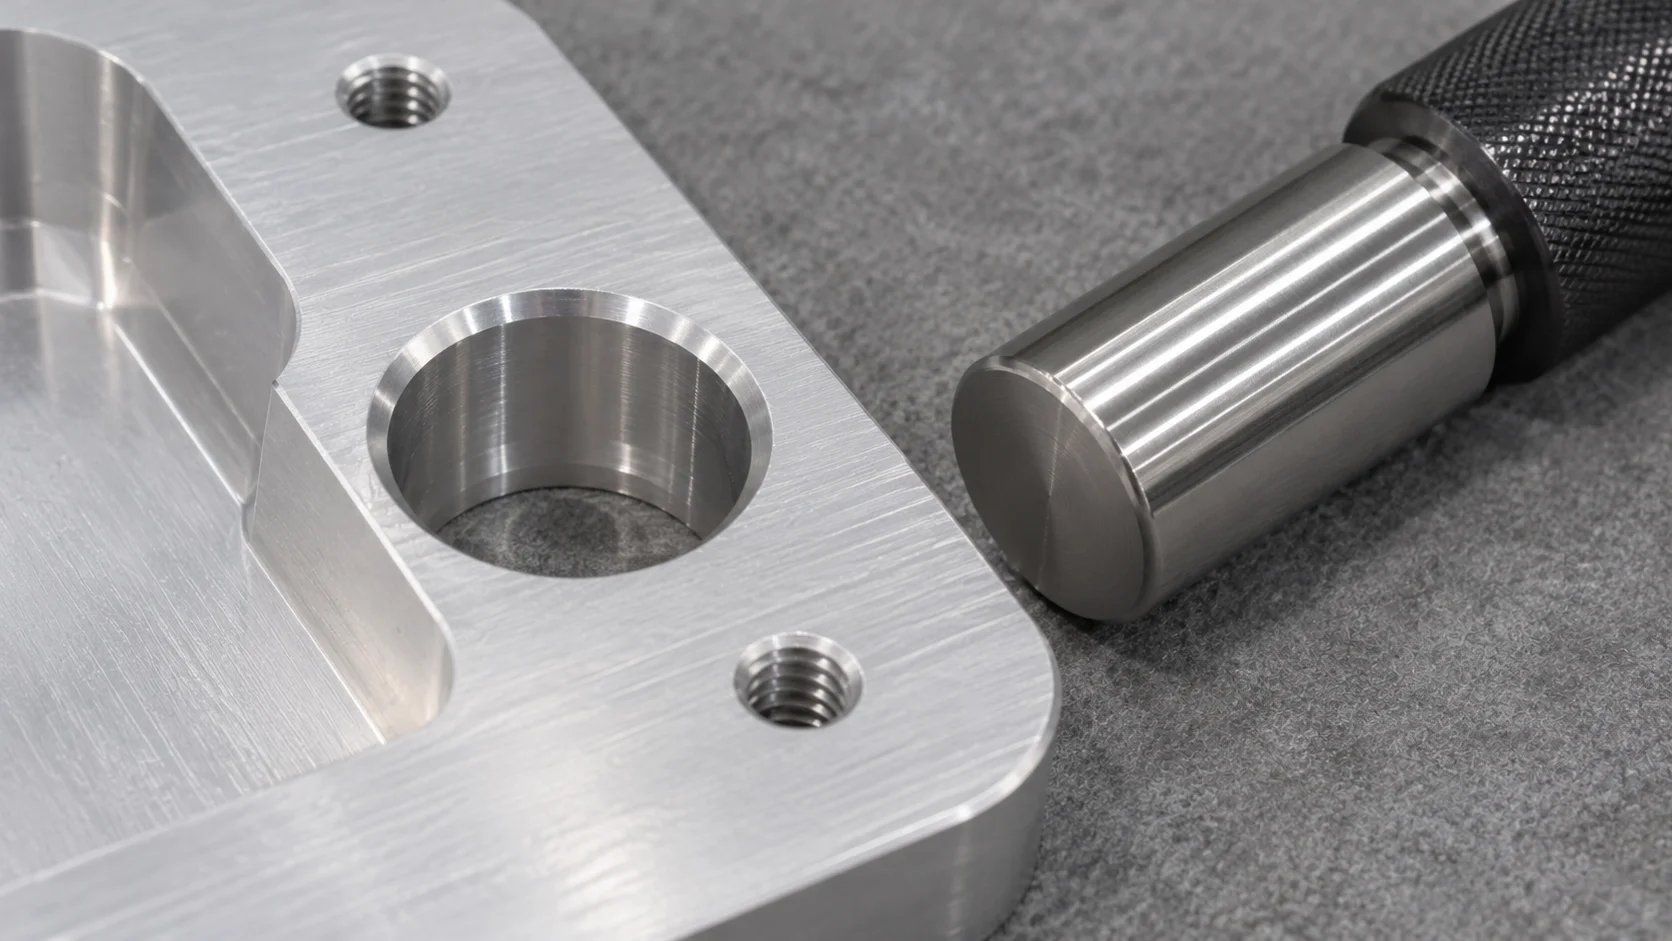
Tekstura powierzchni, wygląd oraz dopasowanie wymiarowe wymagają własnych definicji akceptacji. Należy zidentyfikować powierzchnie objęte oraz stan, w jakim każda z nich zostanie sprawdzona.
Ra określa średnie arytmetyczne wysokości profilu chropowatości. Zapewnia ono konkretną miarę tekstury. Powierzchnia może również mieć wymagania dotyczące wyglądu, wad lokalnych lub innych cech funkcyjnych. Podaj parametr oraz wymagania dotyczące pomiaru określone na rysunku.
W przypadku obszarów estetycznych uzgodnij odpowiednie warunki odniesienia i oglądania. Określ akceptowalne odchylenia, stosując zatwierdzone próbki tam, gdzie to odpowiednie. Same nazwy kolorów i nazwy wykończeń mogą prowadzić do różnych oczekiwań u kupującego i dostawcy.
Jeśli element podlega anodowaniu, powłokom, obróbce cieplnej lub innym operacjom, ustal, które cechy wymagają sprawdzenia po tych operacjach. Wynik uzyskany na etapie frezowania powinien pozostawać przypisany temu etapowi. Dostarczony komponent musi zostać oceniony zgodnie z wymaganiami obowiązującymi dla jego stanu gotowego.
Uwzględnić przygotowanie do montażu w tej dyskusji. Wyjaśnić części współpracujące, elementy złączne oraz cechy wymagające ochrony lub czystości przed montażem. W przypadku żądanych testów fabrycznych lub kontroli montażu określić układ pomiarowy, dostarczone części współpracujące oraz dane do rejestracji.
Końcowa inspekcja potwierdza spełnienie uzgodnionych wymagań wydania. Należy określić charakterystyki podlegające kontroli, liczbę sprawdzanych jednostek, zakres rejestracji wyników oraz działania podejmowane w przypadku niepowodzenia kontroli przed wysyłką.
wyrażenie «kontrola 100%» wymaga zdefiniowania zakresu. Może ono oznaczać sprawdzanie każdej sztuki pod kątem wybranych charakterystyk. Należy wskazać, które charakterystyki wymagają osobnych wyników oraz jaki dowód musi towarzyszyć zamówieniu.
W przypadku kontroli próbnej należy uzgodnić definicję partii oraz stosowany plan. Należy zarejestrować liczbę sprawdzonych jednostek oraz działania podejmowane po stwierdzeniu niezgodności. Kontrola próbna wykorzystuje dane z próby do podjęcia decyzji dotyczącej całej partii.
Raport z inspekcji powinien umożliwić kupującemu powiązanie wyniku z wymaganiem oraz z identyfikowalną częścią lub partią.
| Pole raportu | Dlaczego kupujący tego potrzebuje |
| Numer części i rewizję | Powiązuje rekord z zatwierdzoną definicją produktu |
| Identyfikacja partii lub części | Identyfikuje dostawę lub komponent podlegający inspekcji |
| Odniesienie do cechy | Powiązuje wpis z rysunkiem lub uzgodnioną listą |
| Wymaganie i jednostki miary | Wskazuje podstawę akceptacji |
| Wynik i zakres inspekcji | Określa, co zostało zmierzone oraz zakres ilościowy pomiaru |
| Odniesienie do metody lub urządzenia pomiarowego | Umożliwia przegląd podejścia do pomiaru |
| Warunki inspekcji | Identyfikuje istotne warunki przetwarzania lub obsługi |
| Decyzja końcowa i zatwierdzenie | Rejestruje zwolnienie lub nieuregulowany wyjątek |
Zażądaj przykładowego formatu przed złożeniem zamówienia, jeśli Twój system odbiorczy wymaga konkretnych pól. Zgadnij rzeczywisty format dokumentacji dostawy w ofercie i zamówieniu zakupowym.
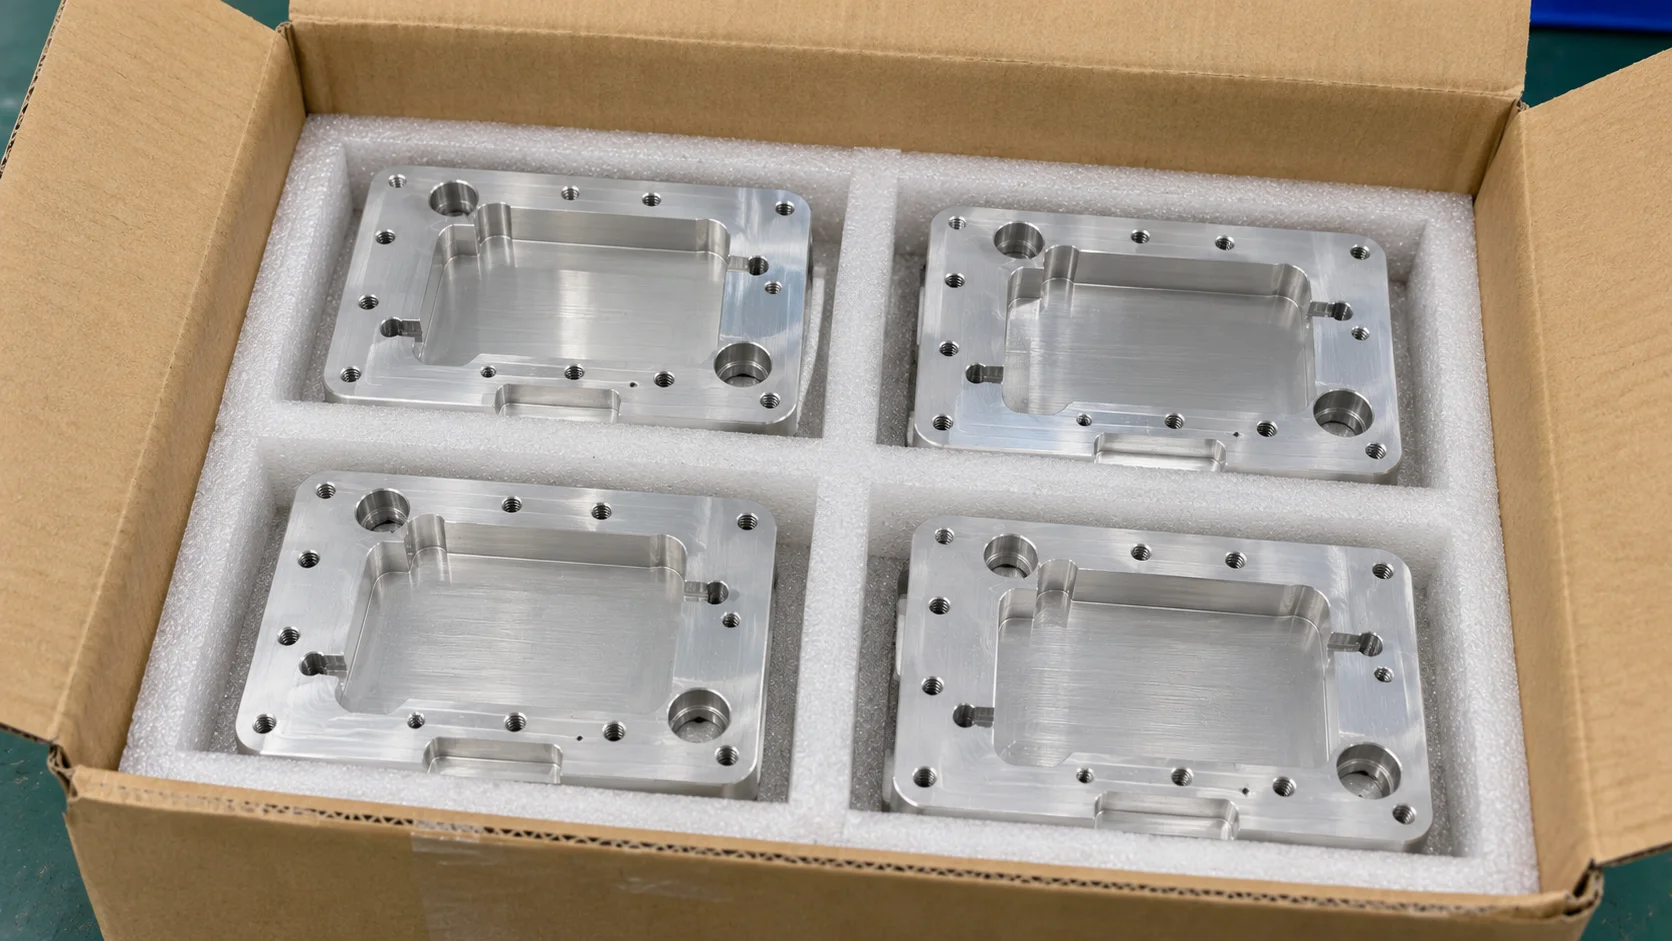
Inspekcja wysyłki powinna obejmować identyfikację, ilość, wymagane dokumenty oraz stan opakowania. Wyjaśnij, które powierzchnie i interfejsy muszą pozostać chronione podczas manipulacji i transportu.
Gotowe powierzchnie mogą wymagać oddzielenia od sąsiednich komponentów. Wątki, otwory i delikatne cechy geometryczne mogą wymagać ochrony dostosowanej do ich kształtu. Zapytaj, jak zaproponowane opakowanie spełnia odpowiednie wymagania oraz proces odbioru.
Zachowaj czytelność identyfikacji części i połącz ją z listą pakowania. Jeśli wysyłane są różne wersje lub partie, określ, jak będą one oddzielone i oznaczone. Dołącz wszelkie uzgodnione instrukcje obsługi lub rozpakowywania.
Przejrzyj dokumenty przewozowe przed wysyłką, jeśli zamówienie wymaga zatwierdzenia. Dzięki temu brakujące dane lub pytania dotyczące identyfikacji można rozwiązać, zanim towary staną się niedostępne.
Dostarcz zespołowi odbiorczemu tę samą zatwierdzoną listę cech i wymagania dokumentacyjne, które zostały użyte przy zwalnianiu przesyłki. Określ, które kontrole będzie powtarzać Twoja placówka oraz jakie testy produktu zostaną wykonane po instalacji.
Jeśli wynik odbioru różni się od oczekiwanego, zachowaj identyfikację części i zapisz warunki, w jakich przeprowadzono pomiar. Udostępnij dostawcy metodę pomiaru, cechy odniesienia oraz odpowiednie zdjęcia. Jednoznaczny zapis umożliwia obu zespołom porównanie równorzędnych pomiarów przed podjęciem decyzji o dalszym postępowaniu z częścią.
W przypadku pierwszej dostawy zaplanuj, jak rzeczywiste elementy współpracujące będą przygotowane do oceny. Potwierdź ich rewizję, czystość oraz warunki montażu. Zapisz, czy obserwacja montażu dotyczy dostarczonej części, elementu współpracującego lub nieuregulowanego wymagania. Dzięki temu problem związany z montażem pozostaje powiązany z dowodami, które inżynierowie mogą przeanalizować.
Zdefiniować kanał komunikacji w przypadku wyniku niezgodnego z uzgodnionym wymaganiem. Pierwsze powiadomienie powinno zawierać identyfikację części, jej rewizji, ilości objętej niezgodnością oraz dostępne dowody.
Najpierw omów ograniczenie skutków. Określ, w jaki sposób potencjalnie dotknięta praca zostanie oddzielona oraz jak zespół ustali, które elementy wymagają przeglądu. Działanie powinno obejmować odpowiedni okres produkcji lub dostawy.
Zapisz zatwierdzoną decyzję dotyczącą dalszego postępowania. Każda z opcji — przeróbka, wymiana, dodatkowa kontrola jakości lub akceptacja na podstawie odstępstwa — wymaga jednoznacznej decyzji. Propozycja dostawcy dotycząca akceptacji odstępstwa musi zostać zatwierdzona przez klienta przed wysyłką.
W przypadku powtarzającego się problemu zażądaj wyjaśnienia opartego na dostępnych dowodach oraz planu weryfikacji działania korygującego. Zachowaj wszystkie istotne wersje rysunków, dokumentów kontroli jakości i opisów procesów, aby uzgodniona korekta była śledzona w przyszłych zamówieniach.
Rozważ przykładową frezowaną płytę montażową z dwoma otworami lokalizacyjnymi, otworami luzu oraz gotową powierzchnią montażową. W trakcie montażu cechy lokalizacyjne służą do pozycjonowania innego komponentu, natomiast otwory luzu umożliwiają mocowanie.
Dyskusja na temat jakości rozpoczyna się od zidentyfikowania tych różnych funkcji. Ustal, w jaki sposób będą mierzone średnice otworów lokalizacyjnych oraz ich określone relacje wzajemne. Potwierdź wymagania dotyczące powierzchni montażowej oraz czy jej akceptacja ma zastosowanie przed czy po ukończeniu obróbki.
Następnie zdefiniuj wstępne kontrole i badania przeprowadzane podczas produkcji. Określ, jakie dane będą rejestrowane w odniesieniu do cech lokalizacyjnych oraz jak będą weryfikowane inne cechy. Dołącz uzgodnioną kontrolę montażu, jeśli komponent współpracujący jest dostępny i zamówienie tego wymaga.
Na koniec określ zabezpieczenie powierzchni montażowej oraz identyfikację dostarczonej partii. Otrzymana umowa łączy rysunek techniczny, pomiary oraz wysyłkę. Jest to przykładowy, hipotetyczny plan działania, bez żadnych stwierdzonych wyników dla klientów BIE ani zmierzonych osiągów.
Profil firmy BIE wymienia wśród urządzeń pomiarowych: maszyny CMM, urządzenia do pomiaru chropowatości, suwmiarki i mikrometry. Opisuje także usługi frezowania, obróbki powierzchniowej i montażu. Te kategorie wyposażenia stanowią punkt wyjścia do omówienia zadania pomiarowego dla Państwa komponentu.
Z dostarczonych przez BIE informacji o możliwościach wynika, że maksymalne wymiary frezowanych części to 1200 × 850 × 600 mm. Geometria detalu, sposób jego zamocowania oraz dostęp do obszarów frezowanych wymagają przeglądu w ramach projektu. Układ pomiarowy należy również przeanalizować oddzielnie od wymiarów frezowania.
Dla Zapytanie o frezowanie CNC , prześlij zatwierdzony rysunek, model, materiał, ilości oraz cechy krytyczne. Dołącz wymagane dokumenty oraz wszelkie wykończenia powierzchni lub warunki montażu. Zgadnijcie się na zakres pomiarów możliwych do wykonania oraz dokumentację przewidzianą dla rzeczywistego zamówienia.
Zatwierdzić plan inspekcji oparty na rysunku oraz zażądać dokumentów związanych z wersją części i dostarczoną partią. Połączyć dane dotyczące wymiarów, dokumenty materiałowe oraz wszelkie wymagane kontrole wyglądu lub montażu. Potwierdzić format raportu przed rozpoczęciem produkcji.
Metoda powinna być odpowiednia do określonych cech i umowy. Niektóre cechy można zweryfikować za pomocą odpowiednich wzorców lub innych przyrządów pomiarowych. Współrzędnościowa maszyna pomiarowa (CMM) może wspierać weryfikację zależności geometrycznych przy użyciu odpowiedniego programu pomiarowego.
Umożliwia zatwierdzenie przeanalizowanego ustawienia i zakresu kontroli. Zgodzić się na dalsze kontrole podczas produkcji oraz na etapie ostatecznego zatwierdzenia, aby uwzględnić zmiany lub odchylenia pojawiające się w trakcie realizacji zamówienia.
Wymaga to uzgodnionej definicji identyfikującej sprawdzane części i cechy. Należy określić, które wyniki będą rejestrowane indywidualnie oraz co dzieje się w przypadku niepowodzenia kontroli danej części.
Porównaj interpretację rysunku, wyrównanie, przyrządy pomiarowe, podparcia, temperaturę oraz warunki obróbki. Zharmonizuj te czynniki przed podjęciem decyzji, czy różnica wynika z części czy z metody pomiaru.
Skuteczny plan zapewnienia jakości frezowania CNC łączy każde istotne wymaganie z etapem kontroli, odpowiednią metodą, dokumentowanym zapisem i decyzją o zwolnieniu do dalszego przetwarzania. Ustal tę zależność przed rozpoczęciem produkcji i utrzymuj ją widoczną na wszystkich etapach: ukończenia obróbki, wysyłki oraz kontroli odbiorczej.
Przygotuj swoje zapytanie dotyczące frezowania za pomocą BIE. Wyślij swój rysunek i wymagania kontrolne .Dołącz numer rewizji, materiał, ilości, kluczowe cechy oraz wymagane raporty, aby możliwe było jednoczesne omówienie produkcji i akceptacji.
Copyright © Dongguan BIE Hardware Co., Ltd - POLITYKA PRYWATNOŚCI
