

Le contrôle qualité de l’usinage CNC relie les exigences du plan aux vérifications des matériaux, aux contrôles de montage, à l’inspection du premier exemplaire, aux vérifications en cours de production et à la libération finale. Convenez à l’avance des éléments à mesurer, des moments où ils seront vérifiés, des documents à produire et de la manière dont les écarts seront traités avant le démarrage de la commande.
Pour les acheteurs étrangers, cela constitue une preuve pouvant être examinée depuis plusieurs sites. Une photographie montre l’apparence de la pièce. Un rapport dimensionnel consigne les mesures spécifiées. Une évaluation d’assemblage répond à une question supplémentaire concernant le composant dans son application prévue. Définissez les preuves requises pour chaque exigence.
Ce guide explique comment établir cet accord pour un boîtier usiné, une bride, une plaque ou tout autre composant personnalisé. Il met l’accent sur les transferts pratiques entre les achats, l’ingénierie, la fabrication et l’inspection réceptrice.
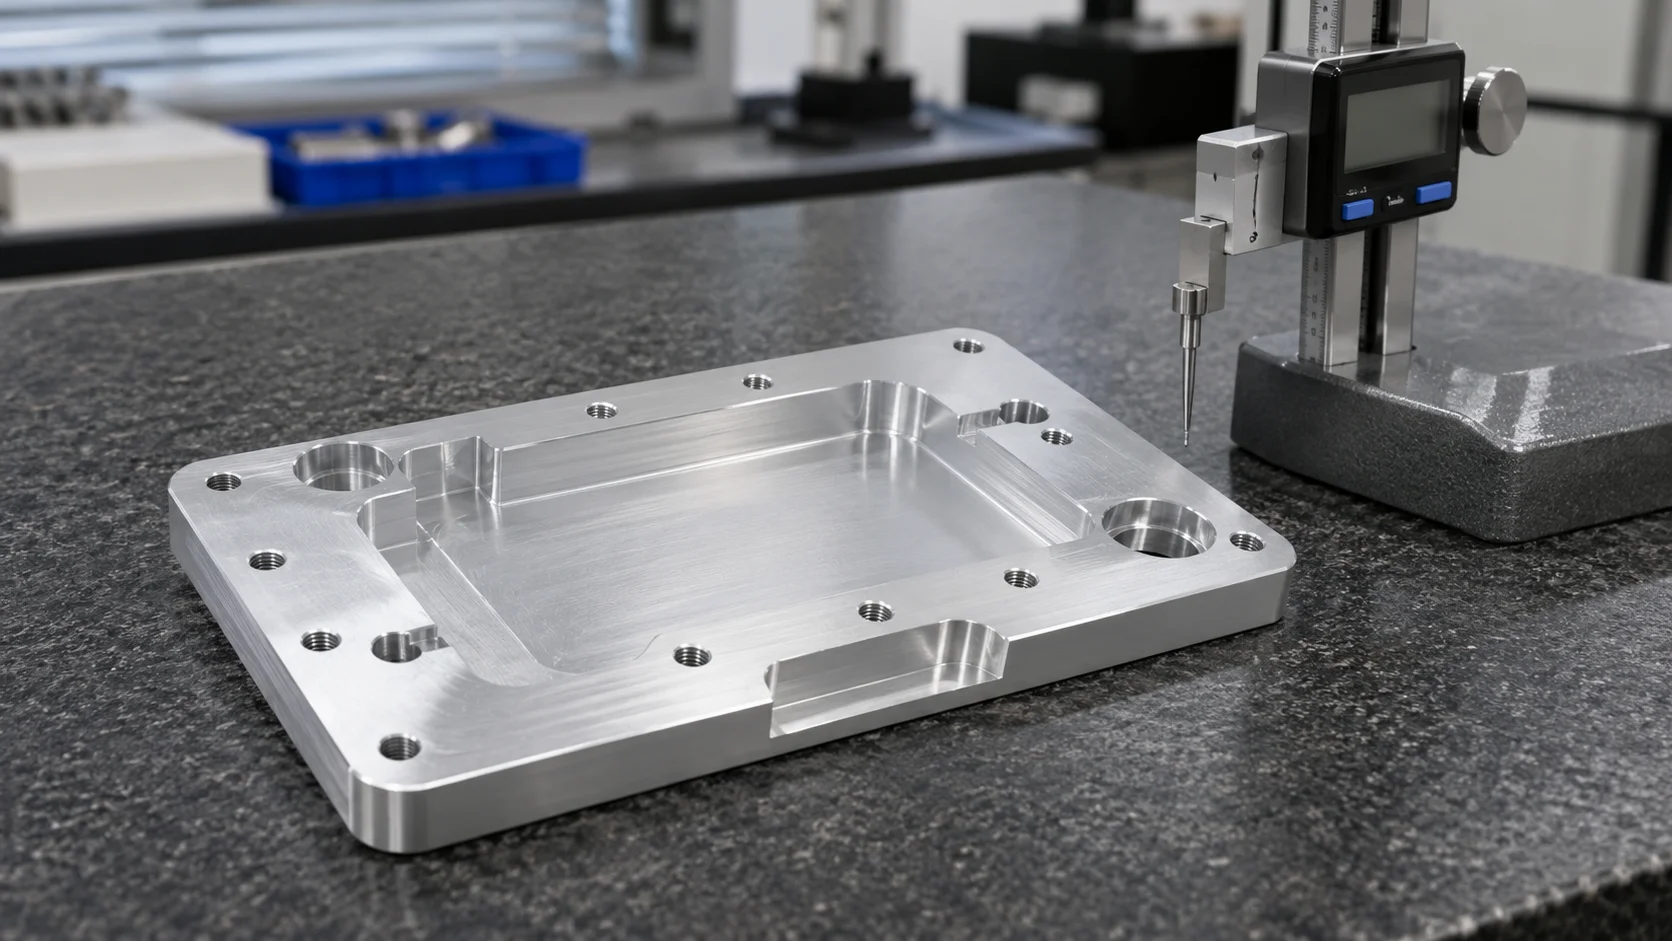
Commencez par une version approuvée du plan et du modèle. Résolvez les incohérences dimensionnelles, les spécifications manquantes et les différences entre le modèle et le plan avant la mise en fabrication.
Identifiez les caractéristiques qui déterminent l’application du produit. Un alésage peut positionner un arbre. Une face de montage peut définir l’orientation du composant. Une cavité peut assurer un jeu, tandis qu’une interface distincte contrôle l’assemblage. Ces caractéristiques nécessitent des vérifications différentes.
La cotation géométrique et les tolérances expriment les exigences relatives à la forme, à l’orientation, à l’emplacement ainsi qu’à la dimension. Identifiez la convention de plan applicable et précisez toute interprétation susceptible d’influencer l’acceptation.
Créez une liste concise de caractéristiques utilisable par les deux équipes. Incluez la référence, la condition d’acceptation, l’étape d’inspection, la méthode proposée et les documents requis. Le tableau ci-dessous illustre sa structure.
| Caractéristique | Question d'acceptation | Détail de la planification |
| Alésage de positionnement | Sa dimension est-elle conforme au dessin ? | Mesure et rapport appropriés de la dimension |
| Motif de trou | Sa position est-elle correcte par rapport aux références spécifiées ? | Évaluation de l’alignement et de la géométrie |
| Surface de montage | Sa forme est-elle conforme à l’exigence ? | Condition de support et stratégie de mesure |
| Fil | Remplit-il l’exigence de filetage spécifiée ? | Jauge appropriée et étendue de l’inspection |
| Finition de Surface | Cela répond-il aux exigences relatives à la texture ou à l’apparence ? | Surface, méthode et étape de traitement spécifiées |
Convenir du document qui régit la question en cas de litige. Conserver les clarifications approuvées avec la commande afin que la fabrication et l’inspection à la réception utilisent la même interprétation.
La vérification du matériau commence par la nuance, l’état et la forme de stock spécifiés. Préciser quels documents du fournisseur sont requis et comment ils doivent être liés au matériau utilisé pour la commande.
Un certificat de matériau peut fournir des éléments probants concernant le matériau identifié. Son utilité dépend de la spécification, des informations consignées et du lien avec le stock fourni. Demander quelle identification sera conservée pendant la découpe et le traitement là où la traçabilité est requise.
Pour un matériau traité thermiquement, confirmer si l’état requis s’applique au stock initial ou au composant fini. Pour une pièce en plastique, expliquer toute exigence de conditionnement convenue qui affecte l’acceptation.
Enregistrer la personne chargée d’examiner les écarts. Si le matériel disponible diffère de la commande, toute substitution doit faire l’objet d’une approbation préalable avant de devenir la base de production. Veiller à ce que la décision convenue reste visible pour les personnes rédigeant le programme et le plan d’inspection.
Confirmer également quels composants, échantillons ou pièces d’assemblage fournis par le client sont nécessaires pour les vérifications ultérieures. Leur identité et leur révision doivent rester clairement identifiables tout au long de la commande.
L’inspection de la première pièce examine la sortie issue d’un montage établi. Elle permet de déterminer si le programme, les dispositifs de maintien, les outils et l’interprétation produisent bien les caractéristiques requises avant la poursuite de la série.
Convenir de la portée de l’inspection initiale et de la personne habilitée à autoriser la production. Pour une nouvelle pièce, préciser quelles exigences doivent être vérifiées sur la première pièce et lesquelles feront l’objet d’un contrôle après les opérations suivantes.
L’expression « inspection du premier article » peut désigner différentes exigences contractuelles en matière de documentation. Précisez le format requis, les caractéristiques à vérifier et les conditions d’approbation. Lorsqu’une procédure sectorielle ou client s’applique, identifiez-la dans la commande.
Un rapport précoce doit identifier la pièce, sa révision et son état inspecté. Une mesure effectuée avant revêtement et une mesure sur pièce finie répondent à des questions différentes. Conservez clairement cette distinction, même lorsque certains contrôles sont réalisés avant l’achèvement de l’ensemble des opérations de traitement.
L’objectif plus large est de maîtriser les variations tout au long de la fabrication. La préparation, les contrôles effectués pendant le traitement et la vérification finale contribuent chacun à cette tâche.
Convenez avec le fournisseur de la manière dont il surveillera les caractéristiques susceptibles de varier au cours de la production. Des événements pertinents peuvent inclure le remplacement d’un outil, le réglage d’un dispositif de maintien, la révision d’un programme ou un redémarrage.
Identifier ce qui doit se produire lorsqu’un résultat s’approche d’un point d’action convenu ou sort des limites d’une exigence. Le plan doit préciser qui examine le résultat et comment les pièces potentiellement affectées seront identifiées.
Choisir la fréquence des vérifications en fonction du composant et du plan de contrôle convenu. Demander au fournisseur d’expliquer la fréquence proposée pour les caractéristiques concernées. Un intervalle générique fournit peu d’informations sur la manière dont une exigence particulière est maîtrisée.
Le palpage sur machine-outil peut faciliter le positionnement de la pièce et certaines vérifications pendant l’usinage. Son rôle dépend de la machine, des logiciels et de la tâche de mesure. Demander quelles vérifications sont proposées et comment elles s’intègrent au plan final d’acceptation.
Lorsque des relevés statistiques sont requis, identifier la caractéristique concernée, la collecte des données et les critères d’approbation client. Les preuves requises doivent être suffisamment claires pour que les deux équipes comprennent ce qu’un résultat signalé démontre.
Préparer une nouvelle commande d’usinage par fraisage ? Envoyez vos exigences à BIE .Inclure la révision du dessin, les caractéristiques critiques et les documents d’inspection requis afin que le devis puisse traiter conjointement la fabrication et l’acceptation.
Sélectionner la méthode d’inspection en fonction de la caractéristique, de la tolérance et de l’accès disponible. La résolution affichée par l’instrument constitue un critère à prendre en compte dans le cadre d’une tâche de mesure plus vaste.
Un micromètre, un calibre ou tout autre instrument adapté peut vérifier une dimension donnée. La mesure des relations entre plusieurs éléments exige une stratégie prenant en compte les références indiquées sur le dessin ainsi que la géométrie.
Une machine à mesurer tridimensionnelle (CMM) peut permettre des évaluations dimensionnelles et géométriques appropriées. Son programme, sa configuration de palpeur, son alignement et son accessibilité doivent correspondre à la caractéristique spécifiée. Demandez ce que le rapport proposé présentera.
Les références sont des points utilisés pour établir des relations spécifiées. L’alignement de contrôle doit refléter les exigences du dessin. Utiliser une surface pratique sans tenir compte de son rôle spécifié peut produire des résultats répondant à une question différente.
Prendre en compte la propreté, le support, la température et l’état de la pièce. Une bavure au point de contact ou une déformation due au serrage peuvent modifier la mesure. Examiner ces facteurs lors de la comparaison des résultats de contrôle fournisseur et de réception.
L’incertitude de mesure décrit le doute associé à un résultat. Elle dépend de la méthode complète et des conditions appliquées. Lorsque les résultats se situent près d’une limite d’acceptation, demander aux équipes qualité de convenir de la manière dont la conformité sera évaluée.
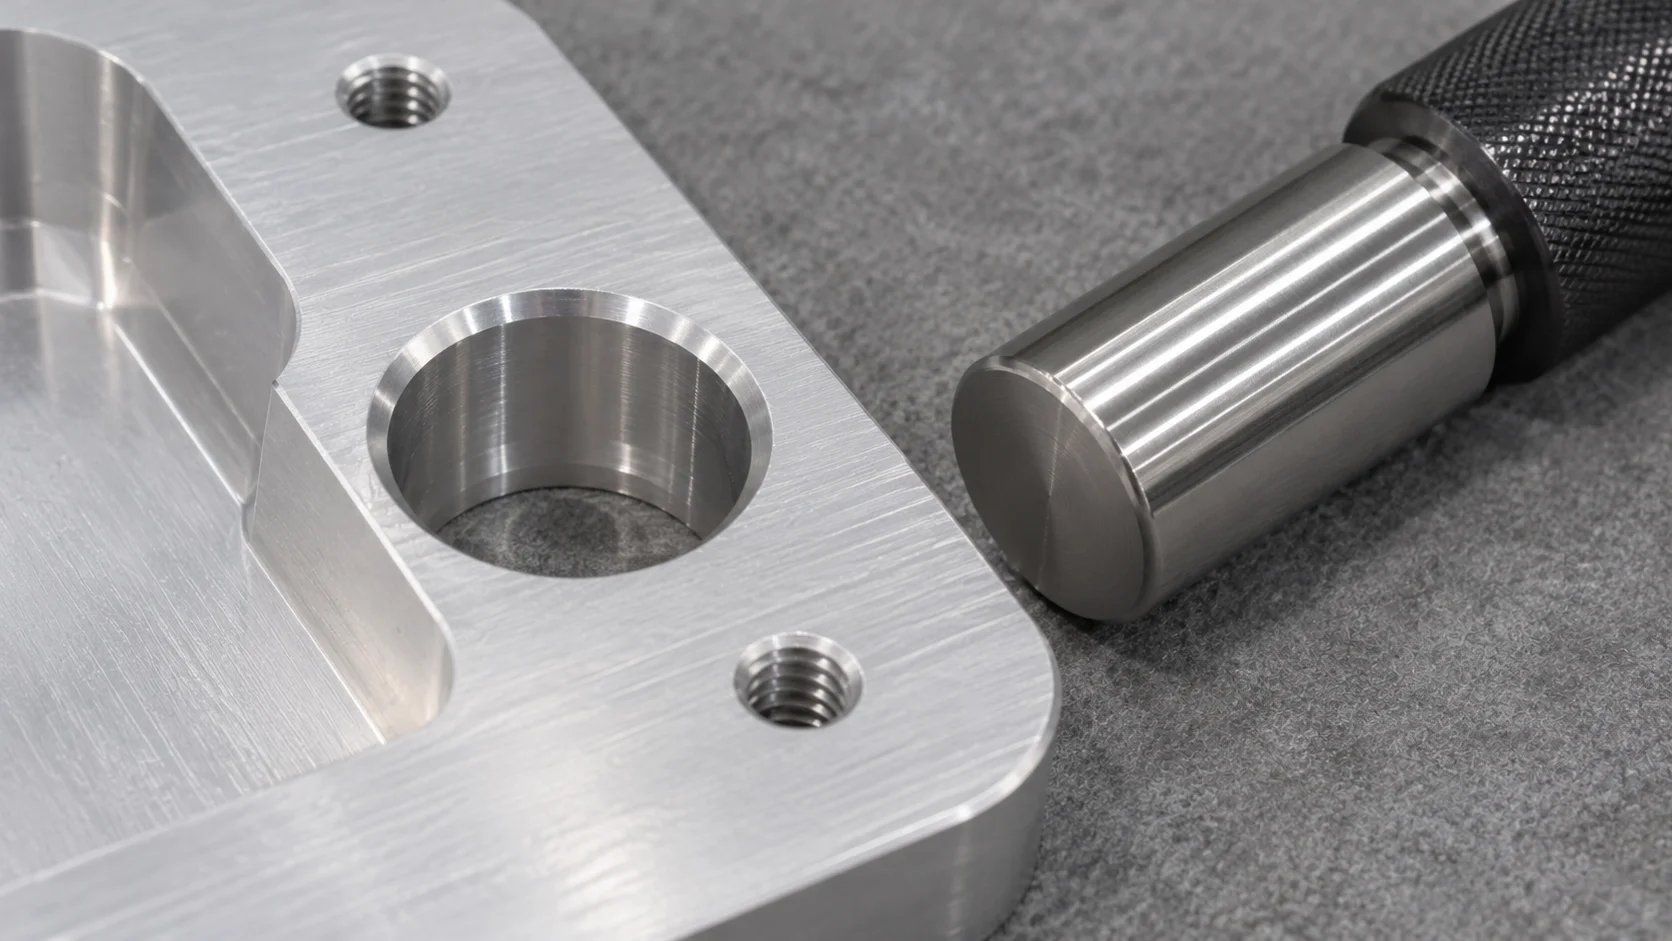
La texture de surface, l’apparence et l’ajustement dimensionnel nécessitent chacun leurs propres définitions d’acceptation. Identifier les surfaces concernées ainsi que l’état dans lequel chacune sera contrôlée.
Ra décrit une moyenne arithmétique des hauteurs du profil de rugosité. Il fournit une mesure particulière de la texture. Une surface peut également présenter des exigences relatives à l’apparence, aux défauts locaux ou à d’autres caractéristiques fonctionnelles. Indiquez le paramètre et les exigences de mesure requis par le dessin.
Pour les zones cosmétiques, convenez de conditions de référence et d’observation appropriées. Identifiez les variations acceptables à l’aide d’échantillons approuvés, le cas échéant. Les noms de couleur et les noms de finition, pris isolément, peuvent conduire l’acheteur et le fournisseur à s’attendre à des résultats différents.
Si la pièce subit un anodisation, un revêtement, un traitement thermique ou une autre opération, déterminez quelles caractéristiques doivent être vérifiées après cette opération. Le résultat obtenu à une étape d’usinage doit rester associé à cette étape. Le composant livré doit être évalué conformément aux exigences applicables à son état fini.
Inclure la préparation à l’installation dans cette discussion. Expliquer les pièces d’assemblage, les éléments de fixation et les caractéristiques nécessitant une protection ou un niveau de propreté spécifique avant l’assemblage. Lorsque des essais en usine ou des vérifications d’assemblage sont demandés, définir le dispositif de test, les composants d’assemblage fournis et les résultats à enregistrer.
L’inspection finale vérifie le respect des exigences convenues pour la libération. Préciser les caractéristiques inspectées, la quantité soumise à inspection, la portée de l’enregistrement des résultats et la procédure à suivre en cas d’échec d’une vérification avant expédition.
l’expression « inspection à 100 % » exige une portée clairement définie. Elle peut désigner la vérification de chaque pièce pour un ensemble de caractéristiques sélectionnées. Indiquer quelles caractéristiques nécessitent des résultats individuels et quels justificatifs doivent accompagner la commande.
Pour les prélèvements échantillonnés, convenir de la définition du lot et du plan applicable. Enregistrer la quantité inspectée ainsi que l’action à entreprendre suite à un résultat non conforme. L’échantillonnage d’acceptation utilise les données issues de l’échantillon pour étayer la décision concernant le lot.
Un rapport d’inspection doit permettre à l’acheteur de relier un résultat à une exigence et à une pièce ou un lot identifiable. Les champs suivants contribuent à rendre cette liaison vérifiable.
| Champ du rapport | Pourquoi l’acheteur en a besoin |
| Numéro de pièce et révision | Relie l’enregistrement à la définition approuvée du produit |
| Identification du lot ou de la pièce | Identifie la livraison ou le composant inspecté |
| Référence de la caractéristique | Relie l’entrée au plan ou à la liste convenue |
| Exigence et unités | Indique la base de l’acceptation |
| Résultat et étendue de l’inspection | Indique ce qui a été mesuré et la quantité concernée |
| Référence de la méthode ou de l’instrument | Permet d’examiner l’approche de mesure |
| Condition d’inspection | Identifie les conditions de traitement ou de soutien pertinentes |
| Décision et approbation | Enregistre la libération ou une exception non résolue |
Demandez un exemple de format avant la commande si votre système récepteur exige des champs particuliers. Convenez des documents de livraison effectifs dans le devis et le bon de commande.
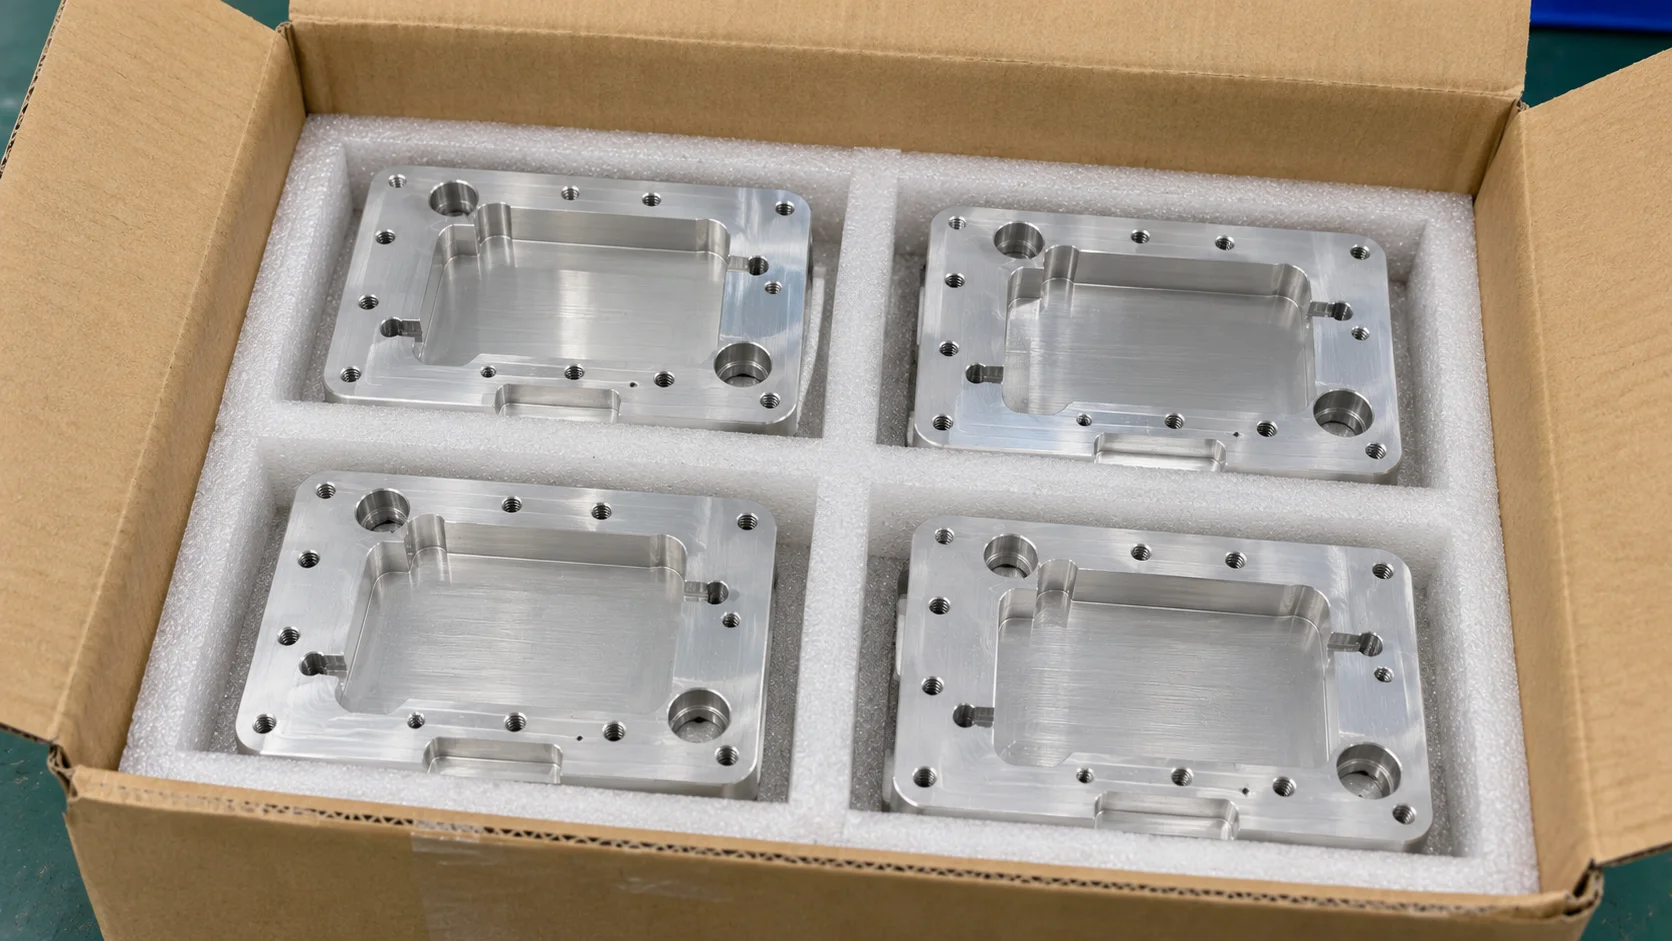
L’inspection à l’expédition doit inclure l’identification, la quantité, les documents requis et l’état de l’emballage. Précisez quelles surfaces et interfaces doivent rester protégées pendant la manutention et le transport.
Les surfaces finies peuvent nécessiter une séparation des composants adjacents. Les filetages, alésages et autres caractéristiques délicates peuvent exiger une protection spécifique selon leur géométrie. Demandez comment l’emballage proposé répond à cette exigence ainsi qu’au processus de réception.
Conservez l’identification des pièces lisible et liée à la liste d’emballage. Si plusieurs révisions ou lots sont expédiés, précisez comment ils seront séparés et étiquetés. Incluez toute instruction convenue concernant la manutention ou le déballage.
Examinez les documents d’expédition avant l’envoi lorsque la commande exige une approbation. Cela permet de résoudre tout manque de document ou toute question relative à l’identification tant que les marchandises restent accessibles.
Fournissez à l’équipe de réception la même liste approuvée des caractéristiques et les mêmes exigences documentaires utilisées pour l’autorisation d’expédition. Précisez les contrôles que votre installation effectuera à nouveau ainsi que les essais produits réalisés après installation.
Si un résultat de réception diffère, conserver l’identification de la pièce et enregistrer les conditions dans lesquelles la mesure a été effectuée. Partager avec le fournisseur la méthode utilisée, les caractéristiques de référence et les photographies pertinentes. Un enregistrement clair permet aux deux équipes de comparer des mesures comparables avant de décider du sort à réserver à la pièce.
Pour une première livraison, planifier la préparation effective des composants d’assemblage afin de les évaluer. Confirmer leur version, leur propreté ainsi que leurs conditions d’installation. Enregistrer si une observation d’assemblage concerne la pièce fournie, un composant d’assemblage ou une exigence non résolue. Cela permet de relier tout problème d’installation à des éléments probants que l’équipe ingénierie pourra examiner.
Définir le canal de communication à utiliser lorsqu’un résultat ne satisfait pas une exigence convenue. La notification initiale doit identifier la pièce, sa version, la quantité concernée et les éléments probants disponibles.
Discuter d’abord la maîtrise de la contamination. Définir comment les travaux potentiellement affectés seront isolés et comment l’équipe déterminera les éléments nécessitant un examen. L’action doit couvrir l’intervalle de production ou la livraison concernée.
Enregistrer la décision autorisée. Le retraitement, le remplacement, l’inspection complémentaire ou l’acceptation par dérogation exigent chacun une décision claire. Toute proposition du fournisseur visant à accepter un écart doit obtenir l’approbation requise du client avant expédition.
En cas de problème récurrent, demander une explication étayée par les preuves disponibles ainsi qu’un plan permettant de vérifier l’action corrective. Conserver les versions pertinentes des plans, des rapports d’inspection et des fiches de procédure afin que la correction convenue reste traçable sur les commandes ultérieures.
Considérer, à titre d’illustration, une plaque de fixation usinée comportant deux trous de positionnement, des trous de passage et une face de fixation finie. L’assemblage exige que les caractéristiques de positionnement servent à orienter un autre composant, tandis que les trous de passage permettent le serrage.
La discussion sur la qualité commence par l’identification de ces différentes fonctions. Convenez de la manière dont les dimensions des trous de repérage et de leurs relations spécifiées seront mesurées. Confirmez l’exigence relative à la face de montage et déterminez si son acceptation s’applique avant ou après l’usinage final.
Ensuite, définissez les inspections initiales et les contrôles effectués pendant la production. Précisez ce qui sera enregistré concernant les caractéristiques de repérage et comment les autres caractéristiques seront vérifiées. Incluez un contrôle d’assemblage convenu si le composant associé est disponible et si la commande l’exige.
Enfin, précisez la protection à assurer pour la face de montage ainsi que l’identification à apposer sur le lot livré. L’accord résultant relie le plan, la mesure et l’expédition. Il s’agit d’un exemple hypothétique de planification, sans résultat client BIE revendiqué ni performance mesurée.
Le profil d’entreprise de BIE énumère, parmi son équipement d’inspection, des machines à mesurer tridimensionnelles (CMM), des appareils de mesure de rugosité, des jauges et des micromètres. Il décrit également des services d’usinage, de traitement de surface et d’assemblage. Ces catégories d’équipements constituent un point de départ pour discuter de la tâche d’inspection de votre composant.
Les informations sur les capacités fournies par BIE indiquent des dimensions d’usinage CNC fraiseuses allant jusqu’à 1200 × 850 × 600 mm. La géométrie de la pièce, la fixation et l’accès nécessitent un examen spécifique au projet. L’arrangement de mesure doit également faire l’objet d’un examen séparé des dimensions d’usinage.
Pour un Demande de fraisage CNC envoyez le dessin approuvé, le modèle numérique, le matériau, les quantités et les caractéristiques critiques. Incluez les enregistrements requis ainsi que tout des finitions de surface ou condition d’assemblage. Convenez de la portée réelle des inspections disponibles et des documents associés pour la commande effective.
Approuver un plan d’inspection basé sur les dessins et demander les registres liés à la révision de la pièce et au lot livré. Rassembler les preuves dimensionnelles, les documents relatifs aux matériaux ainsi que tous les contrôles requis concernant l’apparence ou le montage. Confirmer le format du rapport avant la production.
La méthode doit correspondre aux caractéristiques spécifiées et au contrat. Certaines caractéristiques peuvent être vérifiées à l’aide de jauges ou d’autres instruments adaptés. Un CMM peut servir à évaluer les relations géométriques, à condition qu’un programme de mesure approprié soit mis en œuvre.
Elle permet la libération de la configuration examinée ainsi que du périmètre défini. Convenir de contrôles supplémentaires pendant la production et lors de la libération finale afin de tenir compte des modifications ou des variations intervenant au cours de l’exécution de la commande.
Une définition convenue est requise, précisant les pièces et les caractéristiques contrôlées. Indiquer quels résultats seront enregistrés individuellement et préciser la procédure applicable en cas de défaillance d’une pièce.
Comparer l’interprétation du dessin, l’alignement, les instruments, le support, la température et les conditions de traitement. Harmoniser ces facteurs avant de déterminer si la différence provient de la pièce ou de la méthode de mesure.
Un plan qualité utile pour l’usinage CNC relie chaque exigence importante à une étape d’inspection, une méthode adaptée, un enregistrement vérifiable et une décision de libération. Établir cette relation avant la production et la maintenir visible tout au long des étapes de finition, d’expédition et d’inspection à la réception.
Préparez votre demande d’usinage fraisage avec BIE. Envoyez votre dessin et vos exigences d’inspection .Incluez la révision, le matériau, les quantités, les caractéristiques critiques et les rapports requis afin que la fabrication et l’acceptation puissent être examinées conjointement.
Copyright © Dongguan BIE Hardware Co., Ltd - Politique de confidentialité
