

El control de calidad de fresado CNC vincula los requisitos del plano con la verificación del material, las comprobaciones de configuración, la inspección de la primera pieza, las comprobaciones durante la producción y la liberación final. Acuerde qué se medirá, cuándo se realizará la inspección, qué registros son obligatorios y cómo se gestionarán las desviaciones antes de iniciar el pedido.
Para los compradores extranjeros, esto genera pruebas que pueden revisarse en distintas ubicaciones. Una fotografía muestra el aspecto de la pieza. Un informe dimensional registra las mediciones especificadas. Una evaluación de ensamblaje responde a una pregunta adicional sobre el componente en su aplicación prevista. Defina las pruebas necesarias para cada requisito.
Esta guía explica cómo elaborar ese acuerdo para una carcasa mecanizada, un soporte, una placa u otro componente personalizado. Se centra en las transferencias prácticas entre compras, ingeniería, fabricación y la inspección de recepción.
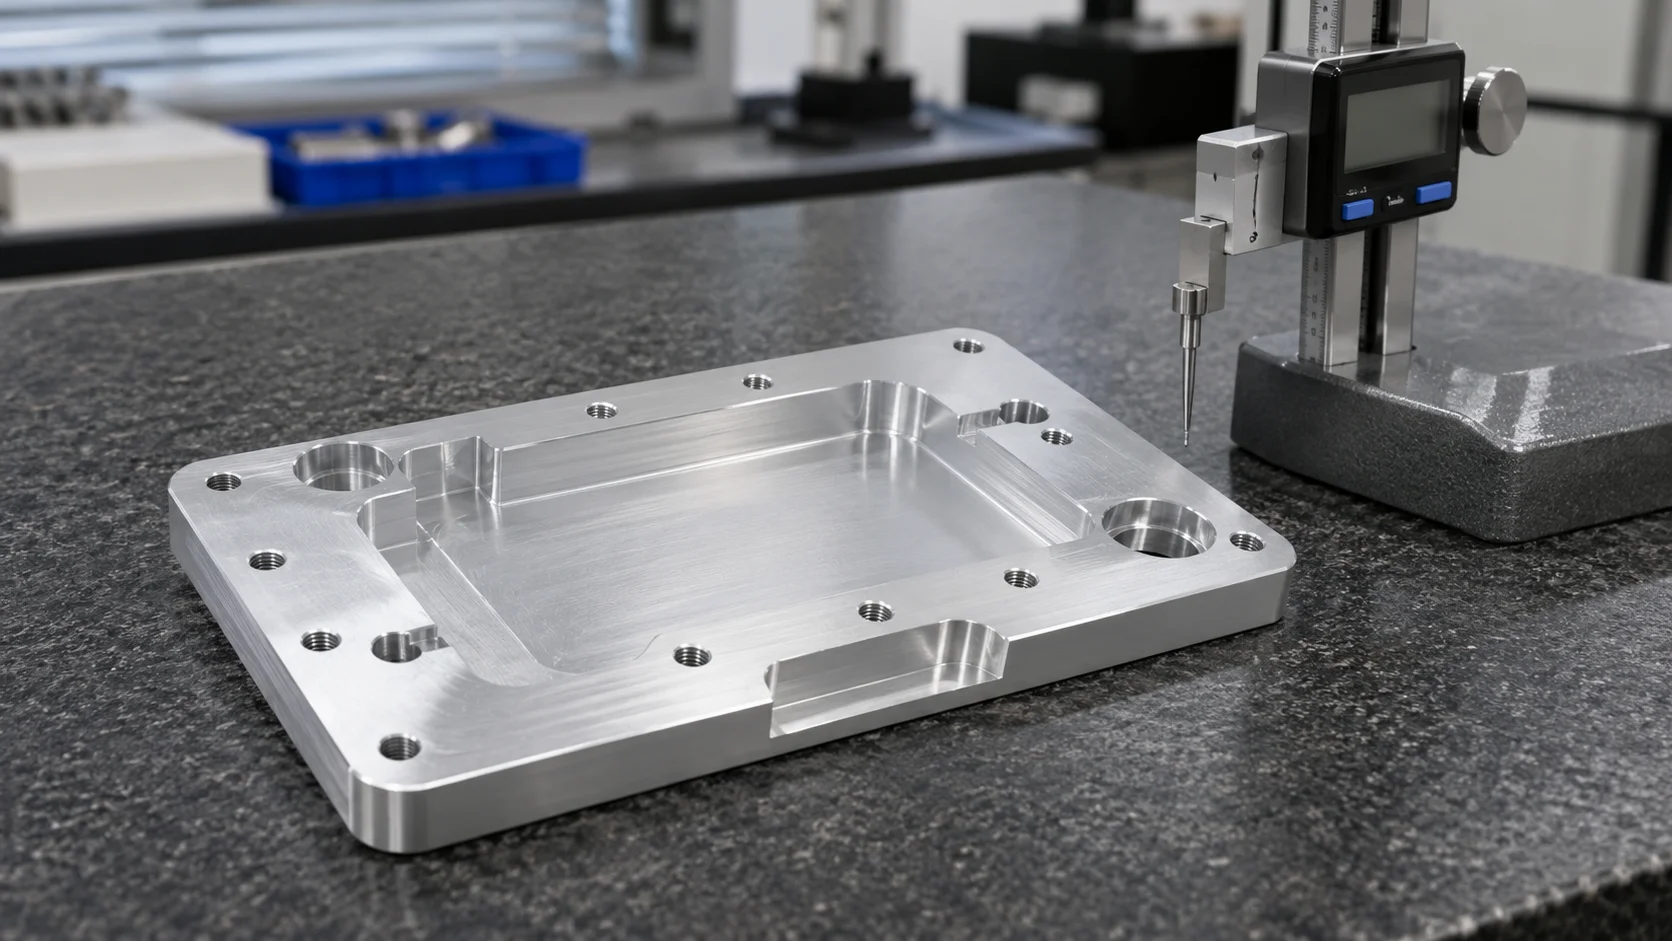
Comience con una versión aprobada del plano y del modelo. Resuelva las dimensiones contradictorias, las especificaciones faltantes y las diferencias entre el modelo y el plano antes de liberar la fabricación.
Identifique las características que controlan la aplicación del producto. Un agujero puede ubicar un eje. Una cara de montaje puede establecer la orientación del componente. Un rebaje puede proporcionar holgura, mientras que una interfaz separada controla el ensamblaje. Estas características requieren verificaciones distintas.
La acotación geométrica y los tolerancias geométricas expresan los requisitos relativos a la forma, la orientación, la ubicación y el tamaño. Identifique la convención aplicable del plano y explique cualquier interpretación que afecte la aceptación.
Cree una lista breve de características que ambos equipos puedan utilizar. Incluya la referencia, el requisito de aceptación, la etapa de inspección, el método propuesto y el registro requerido. La tabla siguiente ilustra su estructura.
| Característica | Pregunta de aceptación | Detalle de la planificación |
| Agujero de ubicación | ¿Su tamaño cumple con el dibujo? | Medición y notificación adecuadas del tamaño |
| Patrón de agujeros | ¿Su ubicación es correcta respecto a las referencias especificadas? | Evaluación de alineación y geometría |
| Cara de Montaje | ¿Su forma cumple con el requisito? | Condición de soporte y estrategia de medición |
| Hilo | ¿Cumple con el requisito de rosca especificado? | Calibrador y alcance de inspección adecuados |
| Superficie Terminada | ¿Cumple con los requisitos de textura o apariencia? | Superficie, método y etapa de procesamiento especificados |
Acordar qué documento rige en caso de surgir una duda. Conservar las aclaraciones aprobadas junto con el pedido, para que la fabricación y la inspección de recepción utilicen la misma interpretación.
La verificación del material comienza con la calidad, condición y forma de stock especificadas. Indicar qué documentos del proveedor son obligatorios y cómo deben vincularse al material utilizado para el pedido.
Un certificado de material puede aportar evidencia sobre el material identificado. Su utilidad depende de la especificación, de la información registrada y de su vinculación con el stock suministrado. Preguntar qué identificación se conservará durante el corte y el procesamiento cuando se requiera trazabilidad.
Para un material sometido a tratamiento térmico, confirmar si la condición requerida se aplica al stock inicial o al componente terminado. Para una pieza de plástico, explicar cualquier requisito acordado de acondicionamiento que afecte la aceptación.
Registrar a quién corresponde revisar las discrepancias. Si el material disponible difiere del pedido, la sustitución requiere aprobación antes de convertirse en la base de producción. Mantener la decisión acordada visible para las personas que preparan el programa y el plan de inspección.
Confirmar también qué componentes, muestras o piezas acoplables suministrados por el cliente son necesarios para las verificaciones posteriores. Su identidad y revisión deben quedar claras durante todo el pedido.
La inspección de la primera pieza examina la salida obtenida tras una configuración establecida. Ayuda a determinar si el programa, los dispositivos de sujeción, las herramientas y su interpretación están produciendo las características requeridas antes de continuar con la serie.
Acordar qué abarca la inspección inicial y quién puede autorizar la producción. Para un componente nuevo, determinar qué requisitos deben verificarse en la primera pieza y cuáles se comprobarán tras las operaciones subsiguientes.
La expresión «inspección del primer artículo» puede referirse a distintos requisitos documentales contractuales. Especifique el formato requerido, las características y las condiciones de aprobación. Cuando se aplique un procedimiento industrial o del cliente, identifíquelo en el pedido.
Un informe temprano debe identificar la pieza, la revisión y el estado inspeccionado. Una medición previa al recubrimiento y una medición de la pieza terminada responden a preguntas distintas. Mantenga esa distinción visible cuando algunas verificaciones se realicen antes de que finalice todo el procesamiento.
El propósito más amplio es controlar la variación durante toda la fabricación. La preparación, las verificaciones durante el procesamiento y la verificación final contribuyen cada una a esa tarea.
Acuerde cómo el proveedor supervisará las características que puedan cambiar a medida que avance la producción. Los eventos relevantes pueden incluir el reemplazo de una herramienta, el ajuste de un dispositivo de sujeción, la revisión de un programa o su reinicio.
Identificar qué debe suceder cuando un resultado se acerca a un punto de acción acordado o queda fuera de un requisito. El plan debe indicar quién revisa el resultado y cómo se identificarán las partes potencialmente afectadas.
Elegir la frecuencia de verificación según el componente y el plan de control acordado. Solicitar al proveedor que explique la frecuencia propuesta para las características relevantes. Un intervalo genérico ofrece poca información sobre cómo se controla un requisito específico.
La sonda de la máquina-herramienta puede apoyar el posicionamiento de la pieza de trabajo y ciertas verificaciones durante el procesamiento. Su función depende de la máquina, del software y de la tarea de medición. Preguntar qué verificaciones se proponen y cómo se relacionan con el plan final de aceptación.
Donde se requieran registros estadísticos, identificar la característica, la recopilación de datos y los criterios de aprobación del cliente. La evidencia requerida debe ser lo suficientemente clara para que ambos equipos entiendan qué demuestra un resultado informado.
¿Preparando una nueva orden de fresado? Envíe sus requisitos a BIE .Incluya la revisión del dibujo, las características críticas y los documentos de inspección requeridos para que la cotización aborde simultáneamente la fabricación y la aceptación.
Seleccione el método de inspección según la característica, la tolerancia y el acceso disponible. La resolución de visualización del instrumento es un factor a considerar dentro de una tarea de medición más amplia.
Un micrómetro adecuado, un calibrador u otro instrumento pueden verificar una dimensión específica. Medir la relación entre varias características requiere una estrategia que considere las referencias y la geometría indicadas en el dibujo.
Una máquina de medición por coordenadas (CMM) puede realizar evaluaciones dimensionales y geométricas adecuadas. Su programa, disposición de la sonda, alineación y acceso deben adaptarse a la característica especificada. Pregunte qué mostrará el informe propuesto.
Los datums son referencias utilizadas para establecer relaciones especificadas. La alineación de inspección debe representar los requisitos del plano. Utilizar una superficie conveniente sin considerar su función especificada puede producir resultados que respondan a una pregunta distinta.
Considere la limpieza, el soporte, la temperatura y el estado de la pieza. Una rebaba en un punto de contacto o una deformación por sujeción pueden alterar la medición. Analice estos factores al comparar los resultados de inspección del proveedor y los de recepción.
La incertidumbre de medición describe la duda asociada con un resultado. Depende del método completo y de las condiciones. Cuando los resultados se encuentran cerca de un límite de aceptación, solicite a los equipos de calidad que acuerden cómo se evaluará la conformidad.
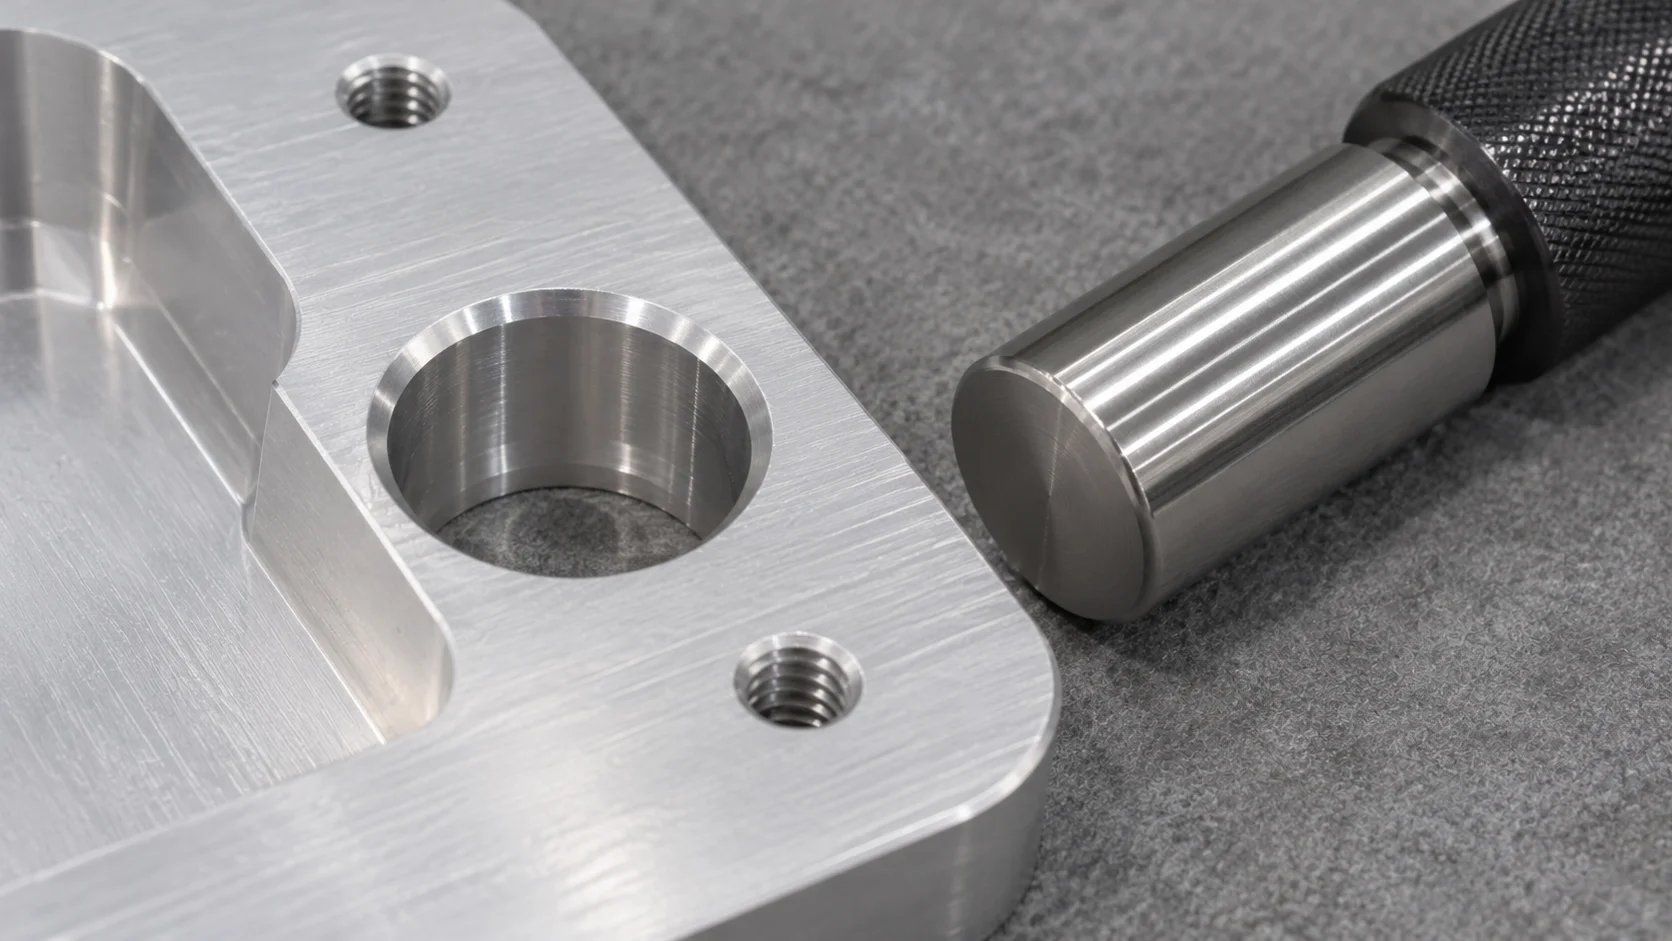
La textura superficial, la apariencia y el ajuste dimensional requieren definiciones propias de aceptación. Identifique las superficies afectadas y el estado en que se verificará cada una.
Ra describe un promedio aritmético de las alturas del perfil de rugosidad. Proporciona una medida específica de la textura. Una superficie también puede tener requisitos relativos a su apariencia, defectos locales u otras características funcionales. Indique el parámetro y los requisitos de medición especificados en el plano.
Para las zonas estéticas, acuerde unas condiciones de referencia y observación adecuadas. Identifique la variación aceptable mediante muestras aprobadas, cuando corresponda. Los nombres de color y los nombres de acabado, por sí solos, pueden dar lugar a expectativas distintas entre el comprador y el proveedor.
Si la pieza recibe anodizado, recubrimiento, tratamiento térmico u otra operación, determine qué características deben verificarse tras dicha operación. El resultado obtenido en una etapa de mecanizado debe seguir identificándose con dicha etapa. El componente entregado debe evaluarse conforme a los requisitos aplicables a su estado final.
Incluya la preparación para la instalación en esta discusión. Explique las piezas acopladas, los elementos de fijación y las características que requieren protección o limpieza antes del ensamblaje. Cuando se soliciten pruebas de fábrica o verificaciones de ensamblaje, defina la configuración, los componentes acoplados suministrados y los resultados que deben registrarse.
La inspección final verifica el cumplimiento de los requisitos acordados para la liberación. Establezca las características inspeccionadas, la cantidad a inspeccionar, el alcance del registro y la respuesta ante una verificación fallida antes del embarque.
la expresión «inspección al 100 %» requiere un alcance definido. Puede describir la verificación de cada pieza respecto a ciertas características seleccionadas. Especifique qué características exigen resultados individuales y qué evidencia debe acompañar el pedido.
Para el muestreo, acuerde la definición del lote y el plan aplicable. Registre la cantidad inspeccionada y la acción a seguir tras un resultado no conforme. El muestreo de aceptación utiliza la información obtenida del lote muestral para respaldar la decisión sobre el lote completo.
Un informe de inspección debe permitir al comprador vincular un resultado con un requisito y una pieza o lote identificable. Los siguientes campos ayudan a que esta vinculación sea revisable.
| Campo del informe | Motivo por el que el comprador lo necesita |
| Número de pieza y revisión | Vincula el registro con la definición del producto aprobada |
| Identificación del lote o de la pieza | Identifica la entrega o el componente inspeccionado |
| Referencia de la característica | Vincula la entrada con el plano o la lista acordada |
| Requisito y unidades | Indica la base para la aceptación |
| Resultado y alcance de la inspección | Indica qué se midió y la cantidad cubierta |
| Referencia del método o del instrumento | Avala la revisión del enfoque de medición |
| Condición de inspección | Identifica las condiciones relevantes de procesamiento o soporte |
| Disposición y aprobación | Registra la liberación o una excepción no resuelta |
Solicite un formato de ejemplo antes del pedido si su sistema receptor requiere campos específicos. Acuerde la documentación real de entrega en la cotización y la orden de compra.
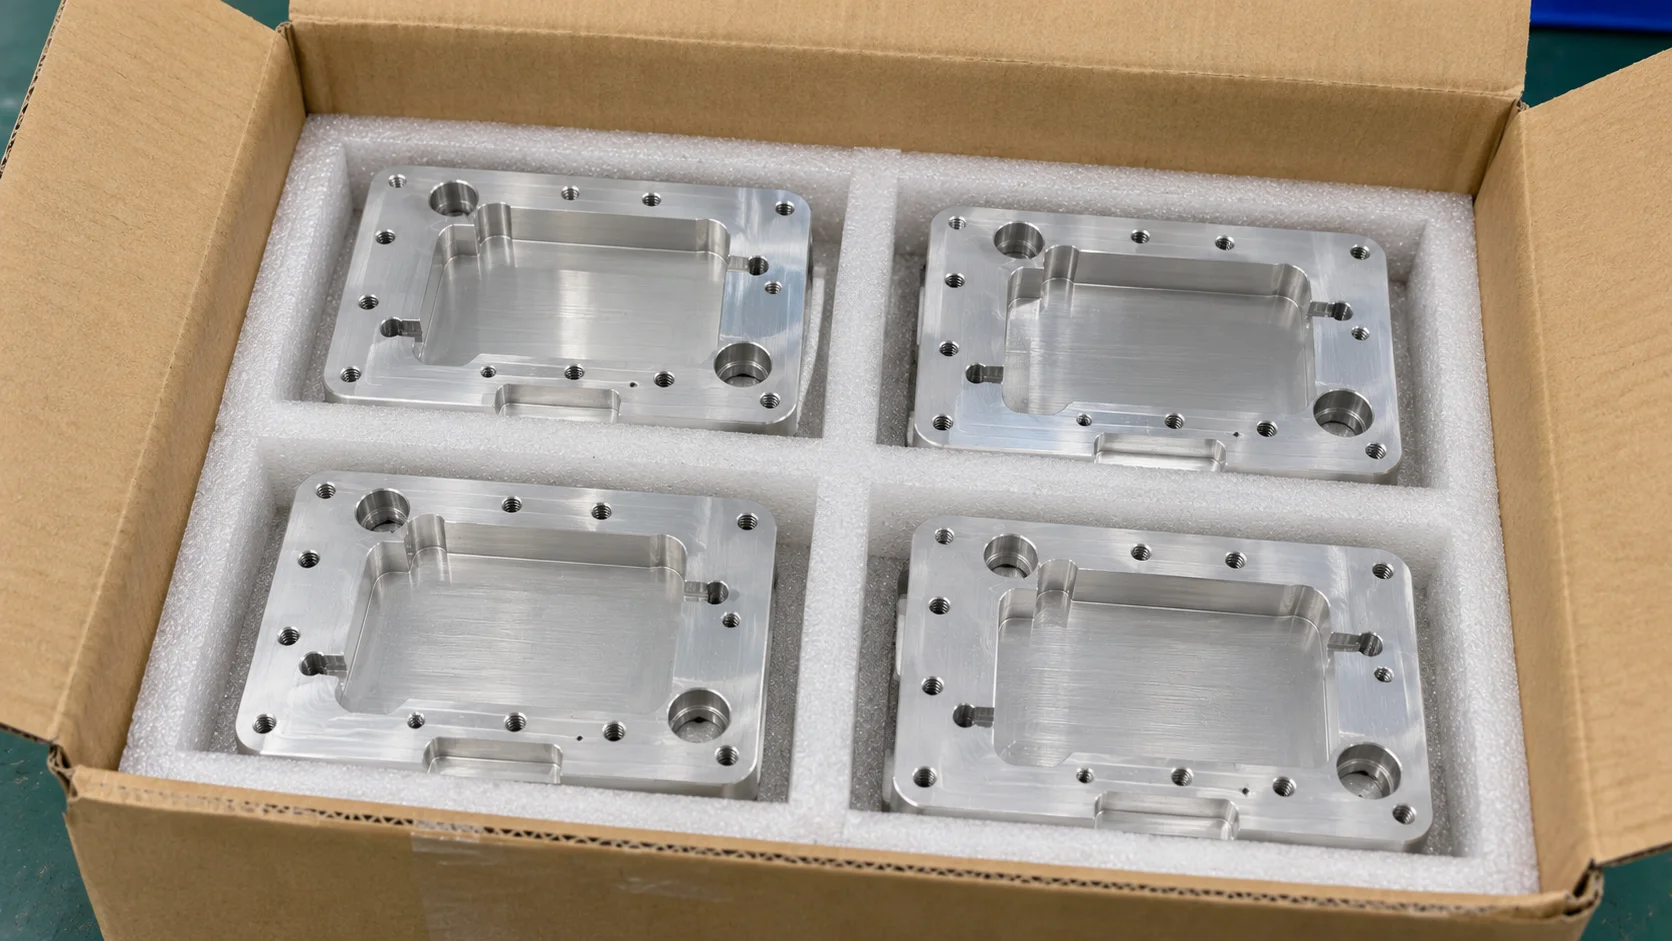
La inspección de envío debe incluir la identificación, la cantidad, los documentos requeridos y el estado del embalaje. Explique qué superficies e interfaces deben permanecer protegidas durante la manipulación y el transporte.
Las superficies terminadas podrían requerir separación de los componentes adyacentes. Las roscas, los agujeros y las características delicadas podrían necesitar protección específica según su geometría. Pregunte cómo el embalaje propuesto respalda el requisito correspondiente y el proceso de recepción.
Mantenga la identificación de la pieza legible y vinculada a la lista de empaque. Si se envían varias revisiones o lotes, especifique cómo se separarán y etiquetarán. Incluya cualquier instrucción acordada sobre manipulación o desempaque.
Revise los documentos del envío antes del despacho cuando el pedido requiera aprobación. Esto permite resolver faltantes en los registros o dudas sobre la identificación mientras los bienes sigan siendo accesibles.
Proporcione al equipo de recepción la misma lista de características aprobadas y los mismos requisitos documentales utilizados para la liberación del envío. Identifique las verificaciones que su instalación repetirá y las pruebas del producto realizadas tras la instalación.
Si un resultado de recepción difiere, conserve la identificación de la pieza y registre las condiciones en que se realizó la medición. Comparta con el proveedor el método, las características de referencia y las fotografías relevantes. Un registro claro permite a ambos equipos comparar mediciones equivalentes antes de decidir la disposición.
Para una primera entrega, planifique cómo se prepararán los componentes acoplados reales para su evaluación. Confirme su revisión, limpieza y condiciones de instalación. Registre si una observación de ensamblaje se refiere a la pieza suministrada, a un componente acoplado o a un requisito no resuelto. Esto mantiene un problema de instalación vinculado a la evidencia que la ingeniería puede revisar.
Defina la vía de comunicación para un resultado que no cumpla un requisito acordado. La notificación inicial debe identificar la pieza, su revisión, la cantidad afectada y la evidencia disponible.
Discuta primero la contención. Establezca cómo se separará el trabajo potencialmente afectado y cómo determinará el equipo qué piezas requieren revisión. La acción debe abordar el intervalo de producción o entrega correspondiente.
Registre la disposición autorizada. Cada opción —retrabajo, sustitución, inspección adicional o aceptación mediante concesión— requiere una decisión clara. Una propuesta del proveedor para aceptar una desviación debe obtener la aprobación requerida del cliente antes del envío.
Para un problema recurrente, solicite una explicación respaldada por las pruebas disponibles y un plan para verificar la acción correctiva. Conserve las revisiones pertinentes de los planos, de inspección y de proceso, de modo que la corrección acordada siga siendo rastreable en pedidos futuros.
Considere una placa de montaje mecanizada ilustrativa con dos agujeros de localización, agujeros de paso y una cara de montaje acabada. El ensamblaje requiere las características de localización para posicionar otro componente, mientras que los agujeros de paso permiten la fijación.
La discusión sobre la calidad comienza identificando esas distintas funciones. Acuerde cómo se medirán los tamaños de los orificios de localización y sus relaciones especificadas. Confirme el requisito de la superficie de montaje y si su aceptación se aplica antes o después del acabado.
A continuación, defina la inspección inicial y las verificaciones durante la producción. Especifique qué se registrará respecto a las características de localización y cómo se verificarán otras características. Incluya una verificación de ensamblaje acordada si el componente acoplado está disponible y el pedido lo requiere.
Por último, especifique la protección de la superficie de montaje y la identificación del lote entregado. El acuerdo resultante vincula el plano, la medición y el envío. Este es un ejemplo hipotético de planificación, sin resultados para clientes BIE ni rendimiento medido declarados.
El perfil corporativo de BIE enumera entre su equipo de inspección máquinas de medición por coordenadas (CMM), equipos para medir la rugosidad, calibradores y micrómetros. También describe servicios de mecanizado, tratamiento superficial y ensamblaje. Estas categorías de equipo constituyen un punto de partida para analizar la tarea de inspección de su componente.
La información sobre capacidades suministrada por BIE indica dimensiones máximas de fresado de hasta 1200 × 850 × 600 mm. La geometría de la pieza, la sujeción y el acceso requieren una revisión específica del proyecto. La disposición de las mediciones también debe revisarse por separado respecto a las dimensiones de mecanizado.
Para una Consulta de fresado CNC , envíe el dibujo aprobado, el modelo, el material, las cantidades y las características críticas. Incluya los registros requeridos y cualquier acabado superficial condición de ensamblaje. Acuerde el alcance real de inspección disponible y la documentación correspondiente al pedido efectivo.
Acordar un plan de inspección basado en planos y solicitar registros vinculados a la revisión de la pieza y al lote entregado. Combinar pruebas dimensionales, documentos de materiales y cualquier verificación requerida de apariencia o ensamblaje. Confirmar el formato del informe antes de la producción.
El método debe adecuarse a las características especificadas y al contrato. Algunas características pueden verificarse con calibradores u otros instrumentos adecuados. Una CMM puede respaldar relaciones geométricas que requieran un programa de medición apropiado.
Apoya la liberación de la configuración y el alcance revisados. Acordar controles adicionales durante la producción y en la liberación final para abordar cambios o variaciones conforme avance el pedido.
Requiere una definición acordada que identifique las piezas y características verificadas. Especificar qué resultados se registrarán individualmente y qué sucederá si una pieza no cumple los requisitos.
Compare la interpretación del dibujo, la alineación, los instrumentos, el soporte, la temperatura y las condiciones de procesamiento. Ajuste estos factores antes de decidir si la diferencia proviene de la pieza o del método de medición.
Un plan útil de calidad para fresado CNC vincula cada requisito importante con una etapa de inspección, un método adecuado, un registro revisable y una decisión de liberación. Establezca esa vinculación antes de la producción y manténgala visible durante el acabado, el embarque y la inspección de recepción.
Prepare su solicitud de fresado con BIE. Envíe su dibujo y sus requisitos de inspección .Incluya la revisión, el material, las cantidades, las características críticas y los informes requeridos para que la fabricación y la aceptación puedan discutirse conjuntamente.
Copyright © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDAD
