

Startseite>Blog
Die CNC-Fräse-Qualitätskontrolle verbindet die Zeichnungsvorgaben mit der Materialprüfung, der Einrichtungsprüfung, der Erstteilprüfung, den Prüfungen während der Fertigung und der endgültigen Freigabe. Vereinbaren Sie vor Auftragsbeginn, welche Merkmale gemessen werden, wann geprüft wird, welche Dokumente erforderlich sind und wie Abweichungen behandelt werden.
Für internationale Einkäufer schafft dies Nachweise, die an verschiedenen Standorten überprüft werden können. Ein Foto zeigt das Erscheinungsbild des Teils. Ein dimensionsbezogener Prüfbericht dokumentiert die festgelegten Messwerte. Eine Montagebewertung beantwortet eine weitere Frage zur Komponente im vorgesehenen Einsatz. Definieren Sie die für jede Anforderung erforderlichen Nachweise.
Diese Anleitung erläutert, wie man eine Vereinbarung für ein gefrästes Gehäuse, eine Halterung, eine Platte oder eine andere kundenspezifische Komponente erstellt. Sie konzentriert sich auf praktische Übergaben zwischen Einkauf, Konstruktion, Fertigung und Eingangsprüfung.
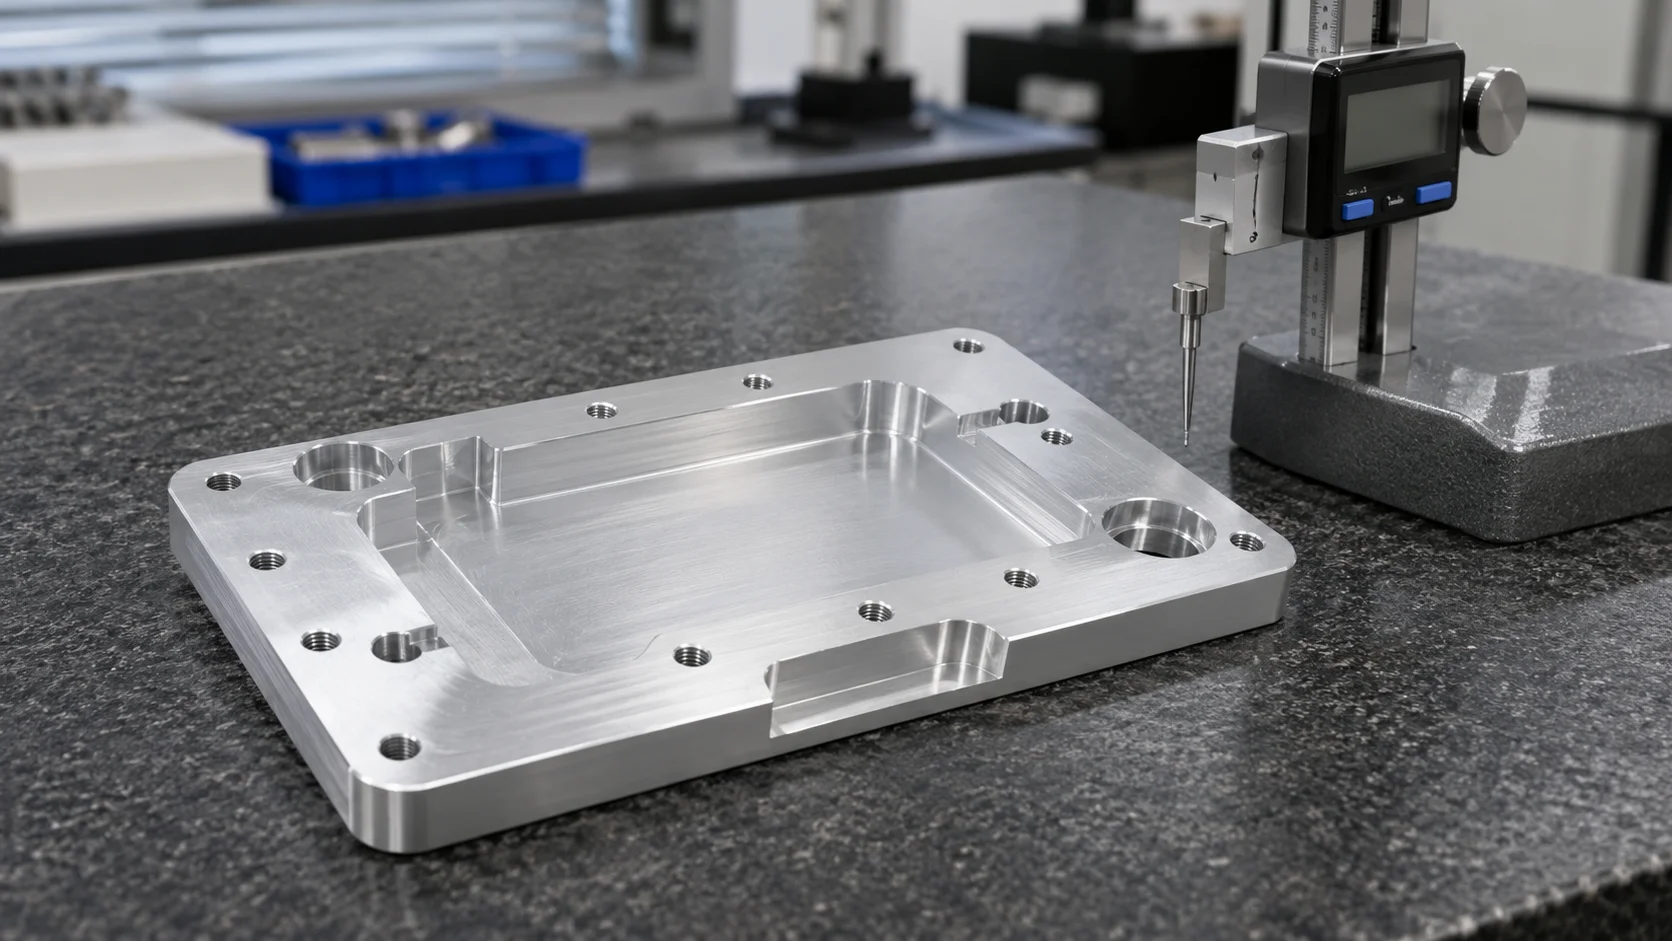
Beginnen Sie mit einer genehmigten Zeichnung und Modellrevision. Klären Sie widersprüchliche Maße, fehlende Spezifikationen sowie Abweichungen zwischen Modell und Zeichnung, bevor die Fertigung freigegeben wird.
Identifizieren Sie die Merkmale, die die Produktanwendung steuern. Eine Bohrung kann beispielsweise eine Welle positionieren. Eine Montagefläche kann die Ausrichtung der Komponente bestimmen. Eine Aussparung kann Freiraum schaffen, während eine separate Schnittstelle die Montage steuert. Diese Merkmale erfordern unterschiedliche Prüfungen.
Geometrische Form- und Lagetolerierung (GD&T) formuliert Anforderungen an Form, Orientierung, Lage sowie Größe. Identifizieren Sie die anzuwendende Zeichnungskonvention und erläutern Sie jede Interpretation, die die Abnahme beeinflusst.
Erstellen Sie eine kurze Merkmalsliste, die beide Teams nutzen können. Fügen Sie die Referenz, die Akzeptanzanforderung, den Prüfzeitpunkt, die vorgeschlagene Methode und die erforderliche Dokumentation ein. Die nachstehende Tabelle veranschaulicht ihre Struktur.
| Merkmal | Abnahmefrage | Planungsdetail |
| Positionierbohrung | Entspricht seine Größe der Zeichnung? | Geeignete Größenmessung und -dokumentation |
| Lochmuster | Ist seine Lage korrekt bezüglich der angegebenen Bezugsmerkmale? | Ausrichtung und geometrische Bewertung |
| Montagefläche | Entspricht seine Form der Anforderung? | Lagerungsbedingung und Messstrategie |
| Faden | Erfüllt er die angegebene Gewindeanforderung? | Passendes Prüfmittel und Prüfumfang |
| Fertige Oberfläche | Erfüllt es die Anforderungen an Textur oder Optik? | Angegebene Oberfläche, Methode und Verarbeitungsstufe |
Vereinbaren Sie, welches Dokument bei Fragen maßgeblich ist. Bewahren Sie genehmigte Klarstellungen zusammen mit der Bestellung auf, damit Fertigung und Eingangsprüfung dieselbe Auslegung verwenden.
Die Materialüberprüfung beginnt mit der angegebenen Güte, Lieferzustand und Ausgangsform. Geben Sie an, welche Lieferantendokumente erforderlich sind und wie sie mit dem für die Bestellung verwendeten Material verknüpft sein müssen.
Ein Materialzertifikat kann Nachweis über das identifizierte Material liefern. Sein Nutzen hängt von der Spezifikation, den erfassten Informationen und der Verknüpfung mit dem gelieferten Ausgangsmaterial ab. Erkundigen Sie sich, welche Identifikation während des Schneidens und der Verarbeitung erhalten bleibt, wo Rückverfolgbarkeit erforderlich ist.
Bei wärmebehandeltem Material klären Sie, ob der geforderte Zustand auf das Ausgangsmaterial oder auf das fertige Bauteil zutrifft. Bei einem Kunststoffteil erläutern Sie jegliche vereinbarte Konditionierungsanforderung, die die Abnahme beeinflusst.
Notieren Sie, wer Abweichungen prüfen wird. Falls das verfügbare Material von der Bestellung abweicht, bedarf die Substitution einer Genehmigung, bevor sie als Grundlage für die Fertigung gilt. Stellen Sie sicher, dass die getroffene Vereinbarung für alle Personen sichtbar bleibt, die den Programm- und Prüfplan erstellen.
Bestätigen Sie zudem, welche vom Kunden bereitgestellten Komponenten, Muster oder Gegenstücke für spätere Prüfungen benötigt werden. Ihre Identität und Revision müssen während der gesamten Bestellung eindeutig erkennbar bleiben.
Die Erststückprüfung untersucht das Ergebnis einer etablierten Einrichtung. Sie hilft dabei festzustellen, ob Programm, Spannmittel, Werkzeuge und Interpretation bereits die geforderten Merkmale erzeugen, bevor die Serienfertigung fortgesetzt wird.
Vereinbaren Sie, welchen Umfang die Erstprüfung umfasst und wer die Freigabe zur Serienfertigung erteilen darf. Bei einem neuen Bauteil klären Sie, welche Anforderungen am Erststück überprüft werden müssen und welche nachfolgenden Bearbeitungsschritten geprüft werden.
Der Begriff „Erstbemusterung“ kann sich auf unterschiedliche vertragliche Dokumentationsanforderungen beziehen. Geben Sie das erforderliche Format, die geforderten Merkmale und die Genehmigungsbedingungen an. Falls eine branchen- oder kundenspezifische Vorgehensweise gilt, ist diese im Auftrag zu benennen.
Ein früher Bericht soll das Teil, die Revision und den geprüften Zustand identifizieren. Eine Messung vor der Beschichtung und eine Messung am fertigen Teil beantworten unterschiedliche Fragen. Diese Unterscheidung ist stets deutlich zu halten, auch wenn einige Prüfungen stattfinden, bevor alle Fertigungsschritte abgeschlossen sind.
Der umfassendere Zweck besteht darin, die Streuung während der gesamten Fertigung zu kontrollieren. Vorbereitung, Zwischenprüfungen während der Fertigung sowie die abschließende Verifikation tragen jeweils zu dieser Aufgabe bei.
Vereinbaren Sie, wie der Lieferant Merkmale überwachen wird, die sich im Laufe der Produktion ändern können. Relevante Ereignisse können beispielsweise ein Werkzeugwechsel, eine Vorrichtungsjustierung, eine Programmänderung oder ein Neustart sein.
Bestimmen Sie, was geschehen soll, wenn ein Ergebnis einem vereinbarten Handlungspunkt nahekommt oder außerhalb einer Anforderung liegt. Der Plan muss festlegen, wer das Ergebnis überprüft und wie potenziell betroffene Teile identifiziert werden.
Wählen Sie die Prüfhäufigkeit entsprechend der Komponente und dem vereinbarten Kontrollplan aus. Fordern Sie den Lieferanten auf, die vorgeschlagene Häufigkeit für die jeweiligen Merkmale zu erläutern. Ein allgemeines Intervall liefert nur begrenzte Informationen darüber, wie eine bestimmte Anforderung kontrolliert wird.
Die Tastsondenfunktion von Werkzeugmaschinen kann die Werkstückeinrichtung und ausgewählte Prüfungen während der Bearbeitung unterstützen. Ihre Rolle hängt von der Maschine, der Software und der Messaufgabe ab. Erfragen Sie, welche Prüfungen vorgeschlagen sind und wie sie sich zum endgültigen Abnahmeplan verhalten.
Wo statistische Aufzeichnungen erforderlich sind, benennen Sie das Merkmal, die Datenerfassung und die Genehmigungskriterien des Kunden. Die geforderten Nachweise müssen klar genug sein, damit beide Teams verstehen, was ein gemeldetes Ergebnis belegt.
Bereiten Sie einen neuen Fräsauftrag vor? Senden Sie Ihre Anforderungen an BIE .Fügen Sie die Zeichnungsrevision, kritischen Merkmale und erforderlichen Prüfdokumente ein, damit das Angebot Fertigung und Abnahme gemeinsam berücksichtigen kann.
Wählen Sie die Prüfmethode für das Merkmal, die Toleranz und den verfügbaren Zugang. Die Anzeigeauflösung des Messgeräts ist eine Überlegung innerhalb einer umfassenderen Messaufgabe.
Ein geeignetes Mikrometer, ein Maßgerät oder ein anderes Instrument kann eine bestimmte Größe verifizieren. Die Messung der Beziehung zwischen mehreren Merkmalen erfordert eine Strategie, die sich auf die Zeichnungsbezugspunkte und die Geometrie bezieht.
Eine Koordinatenmessmaschine (CMM) kann geeignete dimensions- und geometriebasierte Bewertungen unterstützen. Ihr Programm, die Tasteranordnung, die Ausrichtung und der Zugang müssen zum spezifizierten Merkmal passen. Erfragen Sie, was der vorgeschlagene Prüfbericht darstellt.
Datums sind Bezugsflächen, die zur Festlegung spezifizierter Beziehungen verwendet werden. Die Prüfausrichtung sollte die Anforderungen der Zeichnung widerspiegeln. Die Verwendung einer bequemen Oberfläche ohne Berücksichtigung ihrer festgelegten Funktion kann zu Ergebnissen führen, die eine andere Frage beantworten.
Berücksichtigen Sie Sauberkeit, Lagerung, Temperatur und den Zustand des Teils. Ein Grat an einer Kontaktstelle oder eine Verformung durch Spannung kann die Messung verändern. Besprechen Sie diese Faktoren bei einem Vergleich der Ergebnisse von Lieferanten- und Eingangsprüfung.
Die Messunsicherheit beschreibt den Zweifel, der mit einem Ergebnis verbunden ist. Sie hängt von der gesamten Methode und den Bedingungen ab. Wenn Ergebnisse nahe an einer Annahmegrenze liegen, bitten Sie die Qualitäts-Teams, sich auf die Bewertung der Konformität zu einigen.
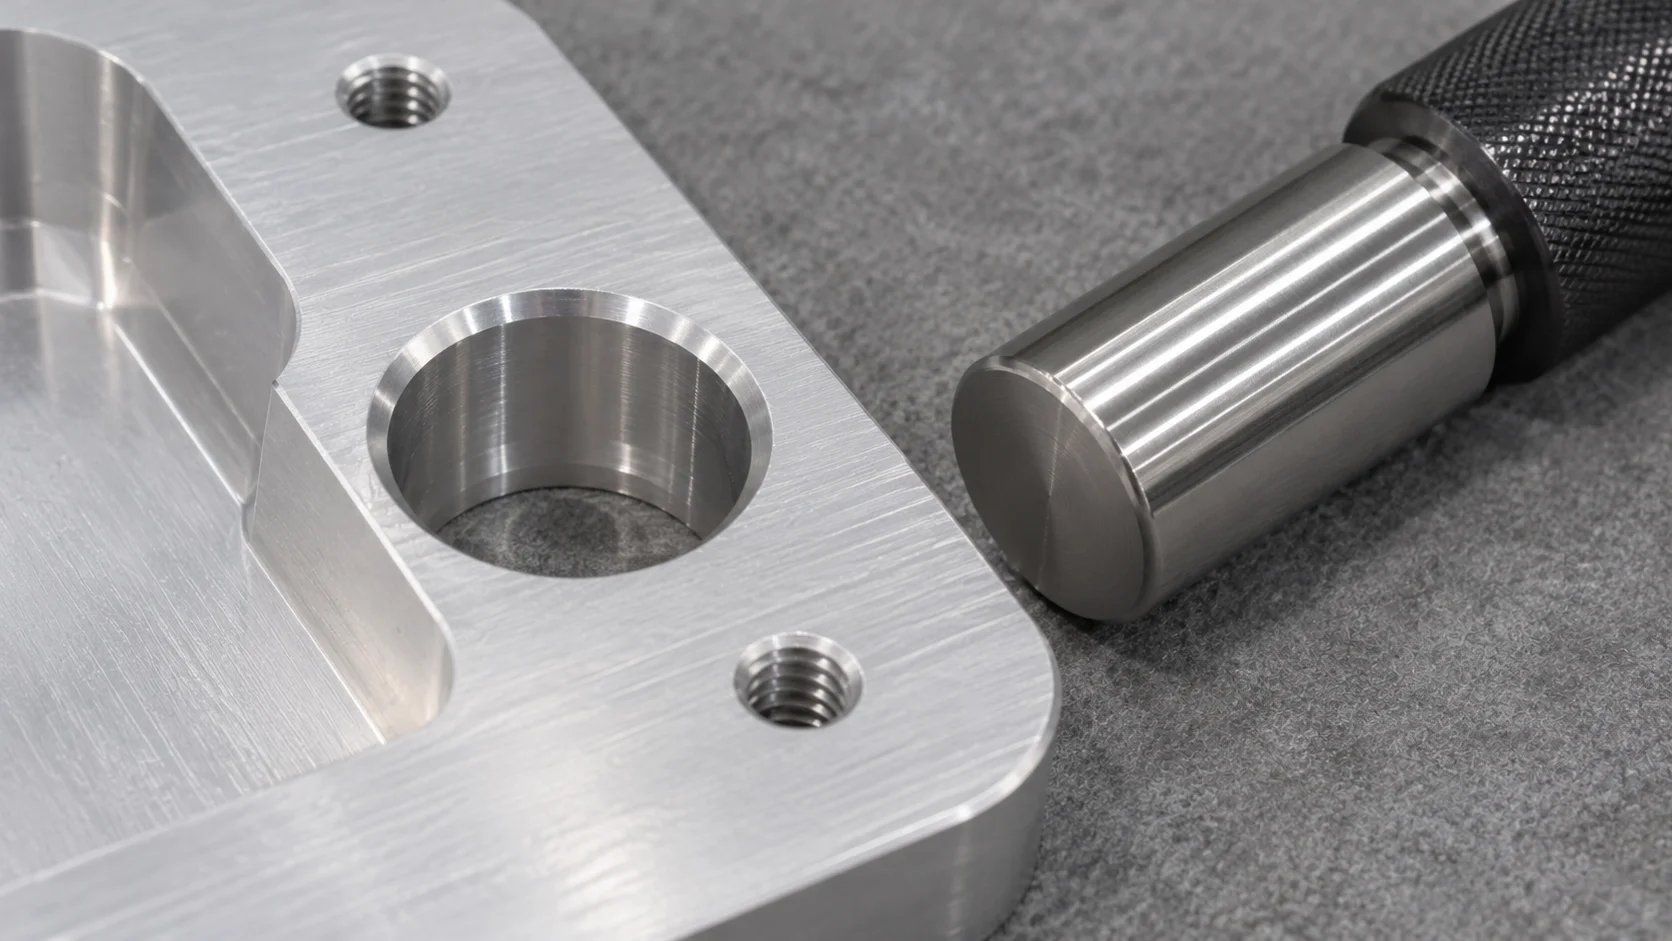
Oberflächentextur, Optik und maßliche Passung erfordern jeweils eigene Annahmekriterien. Identifizieren Sie die betroffenen Oberflächen sowie den Zustand, in dem jede einzelne geprüft wird.
Ra beschreibt den arithmetischen Mittelwert der Rauheitsprofilhöhen. Es liefert eine bestimmte Texturmaßangabe. Eine Oberfläche kann zudem Anforderungen an das Erscheinungsbild, lokale Fehler oder andere funktionale Merkmale aufweisen. Geben Sie den geforderten Parameter und die Messanforderungen gemäß der Zeichnung an.
Vereinbaren Sie für kosmetische Bereiche geeignete Referenz- und Betrachtungsbedingungen. Identifizieren Sie zulässige Abweichungen mithilfe genehmigter Muster, wo dies angemessen ist. Allein Farbnamen und Oberflächenbezeichnungen können dazu führen, dass Käufer und Lieferant unterschiedliche Ergebnisse erwarten.
Falls das Teil einer Anodisierung, Beschichtung, Wärmebehandlung oder einer anderen Bearbeitung unterzogen wird, legen Sie fest, welche Merkmale danach zu prüfen sind. Ein Ergebnis aus einer Bearbeitungsstufe muss weiterhin dieser Stufe zugeordnet bleiben. Die ausgelieferte Komponente ist anhand der Anforderungen zu bewerten, die für ihren fertigen Zustand gelten.
Die Vorbereitung der Installation ist in diese Besprechung einzubeziehen. Erläutern Sie die zusammenzufügenden Teile, Verbindungselemente sowie Merkmale, die vor der Montage besonderen Schutz oder Sauberkeit erfordern. Falls Werksprüfungen oder Montagekontrollen angefordert werden, legen Sie den Prüfaufbau, die bereitzustellenden zusammenzufügenden Komponenten und die zu dokumentierenden Ergebnisse fest.
Die Endprüfung bestätigt die vereinbarten Freigabeanforderungen. Legen Sie die zu prüfenden Merkmale, die Prüfmenge, den Dokumentationsumfang sowie das Vorgehen bei einer nicht bestandenen Prüfung vor Versand fest.
der Begriff „100-%-Prüfung“ erfordert eine klare Definition des Umfangs. Er kann bedeuten, dass jedes Teil auf ausgewählte Merkmale hin geprüft wird. Geben Sie an, für welche Merkmale Einzelergebnisse erforderlich sind und welcher Nachweis dem Auftrag beizufügen ist.
Für Stichprobenprüfungen vereinbaren Sie die Losdefinition und den anzuwendenden Prüfplan. Dokumentieren Sie die geprüfte Menge sowie die Maßnahmen nach einem nicht konformen Ergebnis. Bei Annahmestichproben dienen die Stichprobenergebnisse zur Entscheidungsgrundlage für das gesamte Los.
Ein Prüfbericht sollte es dem Käufer ermöglichen, ein Ergebnis einer Anforderung und einem identifizierbaren Teil oder Los zuzuordnen. Die folgenden Felder tragen dazu bei, diese Zuordnung nachvollziehbar zu machen.
| Berichtsfeld | Warum der Käufer dies benötigt |
| Teilenummer und Revision | Verknüpft den Datensatz mit der genehmigten Produktdefinition |
| Los- oder Teilekennung | Identifiziert die geprüfte Lieferung oder Komponente |
| Kenngröße-Referenz | Verknüpft den Eintrag mit der Zeichnung oder der vereinbarten Liste |
| Anforderung und Maßeinheit | Zeigt die Grundlage für die Annahme an |
| Ergebnis und Umfang der Prüfung | Gibt an, was gemessen wurde und welche Menge abgedeckt ist |
| Referenz zur Methode oder zum Messinstrument | Unterstützt die Überprüfung des Messansatzes |
| Prüfbedingungen | Identifiziert relevante Verarbeitungs- oder Unterstützungsbedingungen |
| Disposition und Freigabe | Dokumentiert die Freigabe oder eine offene Ausnahme |
Fordern Sie vor der Bestellung ein Beispielformat an, wenn Ihr Empfangssystem bestimmte Felder erfordert. Vereinbaren Sie die konkreten Lieferdokumente in Angebot und Bestellung.
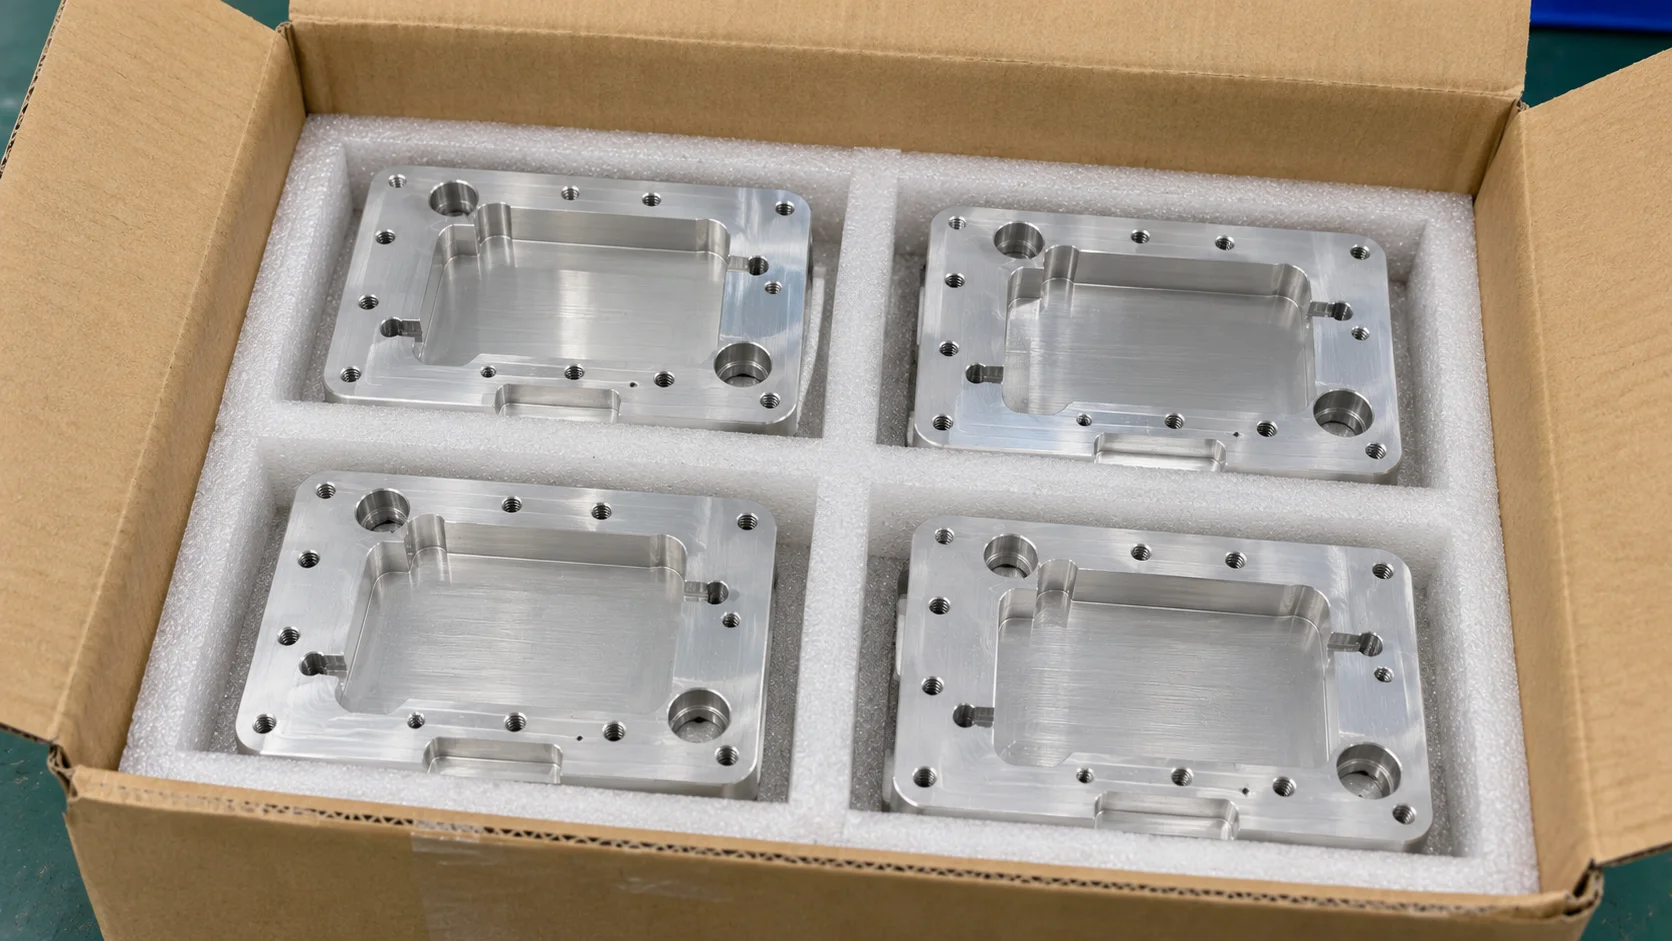
Die Versandsprüfung sollte Identifikation, Menge, erforderliche Dokumente und Verpackungszustand umfassen. Erläutern Sie, welche Oberflächen und Schnittstellen während Handhabung und Transport geschützt bleiben müssen.
Fertig bearbeitete Flächen müssen möglicherweise von angrenzenden Komponenten getrennt werden. Gewinde, Bohrungen und empfindliche Merkmale erfordern möglicherweise geometriespezifischen Schutz. Fragen Sie, wie die vorgeschlagene Verpackung die jeweilige Anforderung und den Empfangsprozess unterstützt.
Halten Sie die Teilekennzeichnung lesbar und mit der Packliste verbunden. Falls mehrere Änderungsstände oder Chargen versandt werden, legen Sie fest, wie sie getrennt und gekennzeichnet werden. Fügen Sie alle vereinbarten Handhabungs- oder Auspackanweisungen hinzu.
Überprüfen Sie die Versanddokumente vor dem Versand, falls die Bestellung einer Freigabe bedarf. Dadurch können fehlende Unterlagen oder Unklarheiten bezüglich der Kennzeichnung behoben werden, solange die Waren noch zugänglich sind.
Stellen Sie dem Empfangsteam dieselbe Liste freigegebener Merkmale und dieselben Dokumentationsanforderungen zur Verfügung, die für die Versandfreigabe genutzt wurden. Geben Sie an, welche Prüfungen Ihre Einrichtung wiederholt und welche Produkttests nach der Montage durchgeführt werden.
Falls ein Empfangsergebnis abweicht, ist die Teilekennung beizubehalten und der Zustand, unter dem die Messung erfolgte, zu dokumentieren. Teilen Sie die Messmethode, die Bezugsmerkmale und relevante Fotos mit dem Lieferanten. Eine klare Dokumentation ermöglicht es beiden Teams, vergleichbare Messungen vor einer Entscheidung über die weitere Vorgehensweise zu vergleichen.
Planen Sie für die Erstlieferung, wie die eigentlichen Fügekomponenten für die Bewertung vorbereitet werden. Bestätigen Sie deren Stand, Sauberkeit und Montagebedingungen. Dokumentieren Sie, ob eine Montagebeobachtung sich auf das gelieferte Teil, eine Fügekomponente oder eine noch nicht geklärte Anforderung bezieht. Dadurch bleibt ein Montageproblem mit nachvollziehbaren Belegen verknüpft, die das Engineering prüfen kann.
Legen Sie den Kommunikationsweg für ein Ergebnis fest, das eine vereinbarte Anforderung nicht erfüllt. Die erste Benachrichtigung muss das Teil, dessen Stand, die betroffene Menge und die verfügbaren Nachweise benennen.
Besprechen Sie zuerst die Eindämmung. Legen Sie fest, wie potenziell betroffene Arbeiten getrennt werden und wie das Team bestimmt, welche Teile einer Prüfung bedürfen. Die Maßnahme muss den relevanten Produktionszeitraum oder Lieferzeitraum abdecken.
Dokumentieren Sie die autorisierte Entscheidung. Für Nacharbeit, Austausch, weitere Prüfung oder Freigabe unter Konzession ist jeweils eine klare Entscheidung erforderlich. Ein Lieferantenantrag zur Annahme einer Abweichung bedarf der vom Kunden geforderten Genehmigung vor dem Versand.
Bei einem wiederkehrenden Problem fordern Sie eine Erklärung an, die durch vorliegende Belege gestützt wird, sowie einen Plan zur Verifizierung der Korrekturmaßnahme. Bewahren Sie die betreffenden Zeichnungs-, Prüf- und Prozessänderungen auf, damit die vereinbarte Korrektur bei zukünftigen Aufträgen nachvollziehbar bleibt.
Betrachten Sie beispielhaft eine gefräste Montageplatte mit zwei Positionierbohrungen, Durchgangsbohrungen und einer fertig bearbeiteten Montagefläche. Die Montage erfordert die Positioniermerkmale, um eine weitere Komponente auszurichten, während die Durchgangsbohrungen das Befestigen ermöglichen.
Die Qualitätsdiskussion beginnt mit der Identifizierung dieser verschiedenen Funktionen. Vereinbaren Sie, wie die Größen der Positionierlöcher und ihre vorgeschriebenen Beziehungen gemessen werden. Bestätigen Sie die Anforderung an die Montagefläche und klären Sie, ob deren Akzeptanz vor oder nach der Fertigstellung gilt.
Definieren Sie als Nächstes die Erstinspektion und die Prüfungen während der Produktion. Geben Sie an, welche Daten zu den Positioniermerkmalen erfasst werden und wie andere Merkmale verifiziert werden. Fügen Sie eine vereinbarte Montageprüfung hinzu, falls das Gegenbauteil verfügbar ist und die Bestellung dies erfordert.
Geben Sie schließlich den Schutz der Montagefläche und die Kennzeichnung der ausgelieferten Charge an. Die resultierende Vereinbarung verbindet Zeichnung, Messung und Versand. Dies ist ein hypothetisches Planungsbeispiel ohne behauptetes BIE-Kundenresultat oder gemessene Leistung.
Das Unternehmensprofil von BIE listet CMM, Rauheitsmessgeräte, Lehren und Mikrometer zu den Prüfgeräten auf. Es beschreibt zudem Bearbeitungs-, Oberflächenbehandlungs- und Montagedienstleistungen. Diese Gerätekategorien bilden einen Ausgangspunkt für die Besprechung der Prüfaufgabe für Ihr Bauteil.
Die von BIE bereitgestellten Leistungsangaben nennen Fräsabmessungen bis zu 1200 × 850 × 600 mm. Geometrie des Teils, Spannmittel und Zugänglichkeit erfordern eine projektspezifische Prüfung. Die Messanordnung sollte zudem separat von den Fräsabmessungen geprüft werden.
Für eine Anfrage zu CNC-Fräsen , senden Sie die freigegebene Zeichnung, das Modell, das Material, die Mengen und die kritischen Merkmale. Fügen Sie die erforderlichen Aufzeichnungen sowie alle oberflächenbearbeitung bzw. Montagebedingungen bei. Vereinbaren Sie den verfügbaren Prüfumfang und die Dokumentation für die konkrete Bestellung.
Vereinbaren Sie einen prüfbasierten Inspektionsplan und fordern Sie Aufzeichnungen an, die mit der Teileversion und der ausgelieferten Charge verknüpft sind. Kombinieren Sie dimensionsbezogene Nachweise, Materialdokumente sowie erforderliche optische oder Montageprüfungen. Bestätigen Sie das Berichtsformat vor Beginn der Fertigung.
Die Prüfmethode muss den spezifizierten Merkmalen und Vertragsbedingungen entsprechen. Einige Merkmale können mit geeigneten Lehren oder anderen Messgeräten überprüft werden. Ein CMM kann geometrische Beziehungen unterstützen, für die ein entsprechendes Messprogramm erforderlich ist.
Sie unterstützt die Freigabe der überprüften Einrichtung und des Prüfumfangs. Vereinbaren Sie weitere Prüfungen während der Fertigung und bei der Endfreigabe, um Änderungen oder Schwankungen im Verlauf der Bestellung zu berücksichtigen.
Es bedarf einer vereinbarten Definition, die die zu prüfenden Teile und Merkmale identifiziert. Geben Sie an, welche Ergebnisse einzeln dokumentiert werden und wie bei einem Prüffehler verfahren wird.
Vergleichen Sie die Zeichnungsinterpretation, Ausrichtung, Messgeräte, Halterung, Temperatur und Verarbeitungsbedingungen. Stellen Sie diese Faktoren vor der Entscheidung, ob die Abweichung vom Bauteil oder von der Messmethode stammt, aufeinander ab.
Ein nützlicher CNC-Fräsequialitätsplan verknüpft jede wichtige Anforderung mit einer Prüfphase, einer geeigneten Methode, einem nachvollziehbaren Protokoll und einer Freigabeentscheidung. Stellen Sie diese Verknüpfung vor der Produktion her und halten Sie sie während der Endbearbeitung, des Versands und der Eingangsprüfung sichtbar.
Bereiten Sie Ihre Fräsanfrage mit BIE vor. Senden Sie Ihre Zeichnung und Ihre Prüfanforderungen .Fügen Sie die Änderungsnummer, den Werkstoff, die Mengen, die kritischen Merkmale und die erforderlichen Berichte bei, damit Fertigung und Abnahme gemeinsam besprochen werden können.
Copyright © Dongguan BIE Hardware Co., Ltd - DATENSCHUTZRICHTLINIE
