

O controle de qualidade de fresagem CNC conecta os requisitos do desenho com a verificação do material, verificações de configuração, inspeção da primeira peça, verificações durante a produção e liberação final. Concordar sobre o que será medido, quando será verificado, quais registros são exigidos e como as não conformidades serão tratadas antes do início do pedido.
Para compradores internacionais, isso gera evidências que podem ser analisadas em diferentes localidades. Uma fotografia mostra a aparência da peça. Um relatório dimensional registra as medições especificadas. Uma avaliação de montagem responde a uma pergunta adicional sobre o componente em sua aplicação pretendida. Definir as evidências necessárias para cada requisito.
Este guia explica como elaborar esse acordo para uma carcaça usinada, suporte, placa ou outro componente personalizado. Concentra-se nas transferências práticas entre as áreas de compras, engenharia, manufatura e inspeção de recebimento.
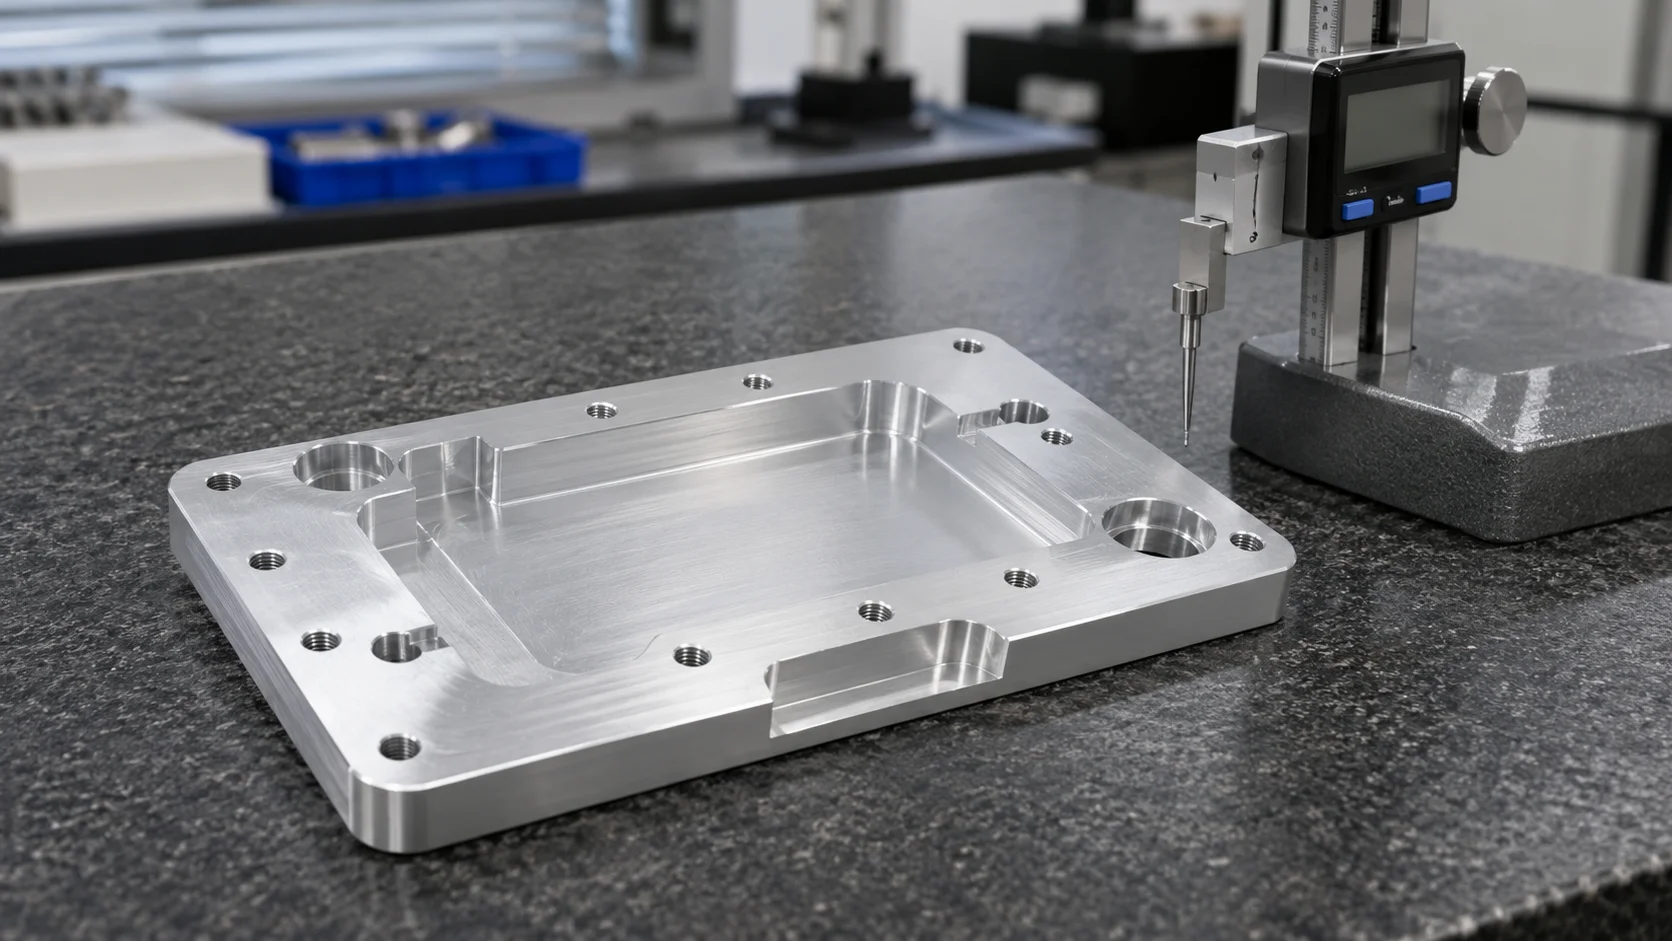
Comece com uma versão aprovada do desenho e do modelo. Resolva dimensões conflitantes, especificações ausentes e discrepâncias entre o modelo e o desenho antes da liberação para manufatura.
Identifique as características que controlam a aplicação do produto. Um furo pode posicionar um eixo. Uma face de montagem pode definir a orientação do componente. Um rebaixo pode fornecer folga, enquanto uma interface separada controla a montagem. Essas características exigem verificações diferentes.
A dimensionamento e tolerância geométricos expressam os requisitos relativos à forma, orientação, localização e dimensões. Identifique a convenção de desenho aplicável e explique qualquer interpretação que afete a aceitação.
Crie uma lista breve de características que ambas as equipes possam utilizar. Inclua a referência, o requisito de aceitação, a fase de inspeção, o método proposto e o registro exigido. A tabela abaixo ilustra sua estrutura.
| Característica | Pergunta sobre aceitação | Detalhamento do planejamento |
| Furo de localização | O seu tamanho atende ao desenho? | Medição e relatório adequados do tamanho |
| Padrão de Buraco | A sua localização está correta em relação às referências especificadas? | Avaliação de alinhamento e geométrica |
| Superfície de Montagem | A sua forma atende ao requisito? | Condição de suporte e estratégia de medição |
| Fio | Atende ao requisito de rosca especificado? | Calibrador e escopo de inspeção apropriados |
| Superfície Acabada | Atende aos requisitos de textura ou aparência? | Superfície, método e fase de processamento especificados |
Concordar qual documento regula, caso surja uma dúvida. Manter as esclarecimentos aprovados juntamente com o pedido, para que a fabricação e a inspeção de recebimento utilizem a mesma interpretação.
A verificação do material começa com a classe, condição e forma de estoque especificadas. Indicar quais documentos do fornecedor são exigidos e como devem estar vinculados ao material utilizado no pedido.
Um certificado de material pode fornecer evidências sobre o material identificado. Sua utilidade depende da especificação, das informações registradas e da vinculação ao estoque fornecido. Perguntar quais identificações serão mantidas durante o corte e o processamento, sempre que for exigida rastreabilidade.
Para um material tratado termicamente, confirmar se a condição exigida se aplica ao estoque inicial ou ao componente acabado. Para uma peça plástica, explicar qualquer requisito acordado de condicionamento que afete a aceitação.
Registre quem irá analisar as discrepâncias. Se o material disponível diferir do pedido, a substituição necessita de aprovação antes de se tornar a base para a produção. Mantenha a decisão acordada visível às pessoas que elaboram o programa e o plano de inspeção.
Confirme também quais componentes, amostras ou peças complementares fornecidos pelo cliente são necessários para verificações posteriores. Sua identidade e revisão devem permanecer claras ao longo de todo o pedido.
A inspeção da primeira peça examina o resultado obtido a partir de uma configuração estabelecida. Ela ajuda a identificar se o programa, os dispositivos de fixação, as ferramentas e a interpretação estão produzindo as características exigidas antes de prosseguir com a produção.
Acordem o escopo da inspeção inicial e quem pode liberar a produção. Para um novo componente, pergunte quais requisitos precisam ser verificados na primeira peça e quais serão examinados após operações subsequentes.
A expressão "inspeção de peça inicial" pode referir-se a diferentes requisitos documentais contratuais. Especifique o formato exigido, as características e as condições de aprovação. Quando se aplicar um procedimento setorial ou do cliente, identifique-o na ordem.
Um relatório preliminar deve identificar a peça, a revisão e a condição inspecionada. Uma medição pré-revestimento e uma medição da peça acabada respondem a perguntas distintas. Mantenha essa distinção visível quando alguns ensaios forem realizados antes da conclusão de todo o processamento.
O objetivo mais amplo é controlar a variação ao longo da fabricação. A preparação, os ensaios durante o processamento e a verificação final contribuem, cada um, para essa tarefa.
Acordar como o fornecedor monitorará as características que possam variar à medida que a produção avança. Eventos relevantes podem incluir a substituição de uma ferramenta, o ajuste de um dispositivo de fixação, a revisão de um programa ou uma reinicialização.
Identificar o que deve acontecer quando um resultado se aproximar de um ponto de ação acordado ou cair fora de um requisito. O plano deve indicar quem revisa o resultado e como as peças potencialmente afetadas serão identificadas.
Escolher a frequência de verificação conforme o componente e o plano de controle acordado. Solicitar ao fornecedor que explique a frequência proposta para as características relevantes. Um intervalo genérico fornece pouca informação sobre como um requisito específico é controlado.
A sonda de ferramenta de máquina pode auxiliar no posicionamento da peça e em verificações selecionadas durante o processamento. Seu papel depende da máquina, do software e da tarefa de medição. Perguntar quais verificações são propostas e como elas se relacionam com o plano final de aceitação.
Quando registros estatísticos forem exigidos, identificar a característica, a coleta de dados e os critérios de aprovação do cliente. A evidência exigida deve ser clara o suficiente para que ambas as equipes compreendam o que um resultado relatado demonstra.
Preparando uma nova ordem de fresagem? Envie suas exigências à BIE .Inclua a revisão do desenho, as características críticas e os documentos de inspeção exigidos para que a cotação possa abordar, em conjunto, a fabricação e a aceitação.
Selecione o método de inspeção para a característica, a tolerância e o acesso disponível. A resolução de exibição do instrumento é apenas uma consideração dentro de uma tarefa de medição mais ampla.
Um micrômetro, um calibrador ou outro instrumento adequado pode verificar uma dimensão específica. Medir a relação entre várias características exige uma estratégia que considere as referências e a geometria indicadas no desenho.
Uma máquina de medição por coordenadas, ou CMM, pode suportar avaliações dimensionais e geométricas adequadas. Seu programa, disposição da sonda, alinhamento e acesso devem ser compatíveis com a característica especificada. Pergunte o que o relatório proposto irá demonstrar.
Referenciais são pontos de referência utilizados para estabelecer relações especificadas. O alinhamento de inspeção deve representar os requisitos do desenho. Utilizar uma superfície conveniente sem considerar seu papel especificado pode gerar resultados que respondem a uma pergunta diferente.
Considere a limpeza, o suporte, a temperatura e o estado da peça. Uma rebarba em um ponto de contato ou uma deformação causada pela fixação podem alterar a medição. Discuta esses fatores ao comparar os resultados de inspeção do fornecedor e da inspeção de recebimento.
A incerteza de medição descreve a dúvida associada a um resultado. Ela depende do método completo e das condições aplicadas. Quando os resultados estiverem próximos ao limite de aceitação, solicite às equipes de qualidade que concordem sobre como a conformidade será avaliada.
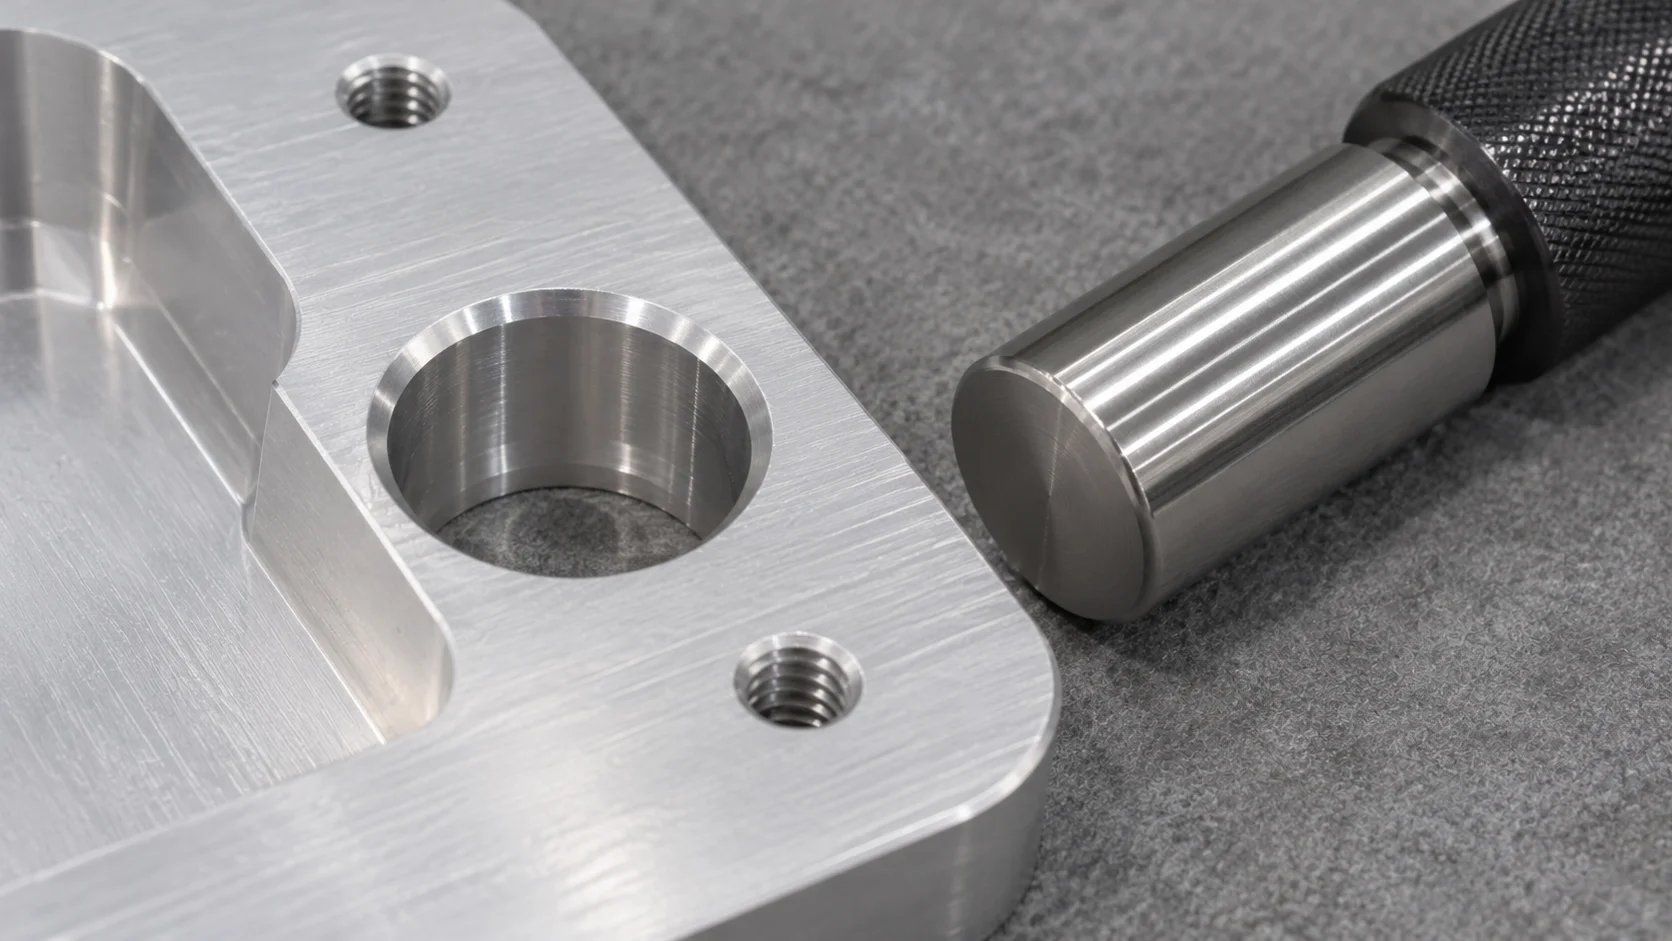
A textura superficial, a aparência e o ajuste dimensional exigem definições próprias de aceitação. Identifique as superfícies afetadas e o estado em que cada uma será verificada.
Ra descreve uma média aritmética das alturas do perfil de rugosidade. Fornece uma medida específica de textura. Uma superfície pode também ter requisitos relativos à aparência, defeitos locais ou outras características funcionais. Indique o parâmetro e os requisitos de medição exigidos pelo desenho.
Para áreas cosméticas, acorde condições de referência e de visualização adequadas. Identifique a variação aceitável utilizando amostras aprovadas, sempre que apropriado. Apenas nomes de cores e nomes de acabamentos podem levar o comprador e o fornecedor a esperarem resultados diferentes.
Se a peça for submetida a anodização, revestimento, tratamento térmico ou outra operação, decida quais características exigem verificação após essa operação. Um resultado obtido na fase de usinagem deve permanecer identificado com essa fase. O componente entregue deve ser avaliado com base nos requisitos aplicáveis à sua condição final.
Incluir a preparação para instalação nesta discussão. Explicar as peças de acoplamento, os fixadores e as características que exigem proteção ou limpeza antes da montagem. Quando forem solicitados testes de fábrica ou verificações de montagem, definir a configuração, os componentes de acoplamento fornecidos e os resultados a serem registrados.
A inspeção final verifica os requisitos acordados para liberação. Estabelecer as características inspecionadas, a quantidade, o escopo do registro e a resposta a uma verificação reprovada antes do embarque.
a expressão “inspeção de 100%” exige um escopo definido. Pode descrever a verificação de cada peça quanto a características selecionadas. Indicar quais características exigem resultados individuais e qual evidência deve acompanhar o pedido.
Para amostragem, acordar a definição do lote e o plano aplicável. Registrar a quantidade inspecionada e a ação tomada após um resultado não conforme. A amostragem por aceitação utiliza informações da amostra para embasar a decisão sobre o lote.
Um relatório de inspeção deve permitir que o comprador relacione um resultado a um requisito e a uma peça ou lote identificável. Os seguintes campos ajudam a tornar essa relação passível de revisão.
| Campo do relatório | Por que o comprador precisa disso |
| Número da peça e revisão | Relaciona o registro à definição aprovada do produto |
| Identificação do lote ou da peça | Identifica a entrega ou o componente inspecionado |
| Referência da característica | Relaciona a entrada ao desenho ou à lista acordada |
| Requisito e unidades | Indica a base para aceitação |
| Resultado e escopo da inspeção | Indica o que foi medido e a quantidade abrangida |
| Referência do método ou do instrumento | Apoia a revisão da abordagem de medição |
| Condição de inspeção | Identifica as condições relevantes de processamento ou apoio |
| Destinação e aprovação | Registra a liberação ou uma exceção não resolvida |
Solicite um formato de exemplo antes do pedido, caso o seu sistema de recebimento exija campos específicos. Acordar a documentação real de entrega na cotação e na ordem de compra.
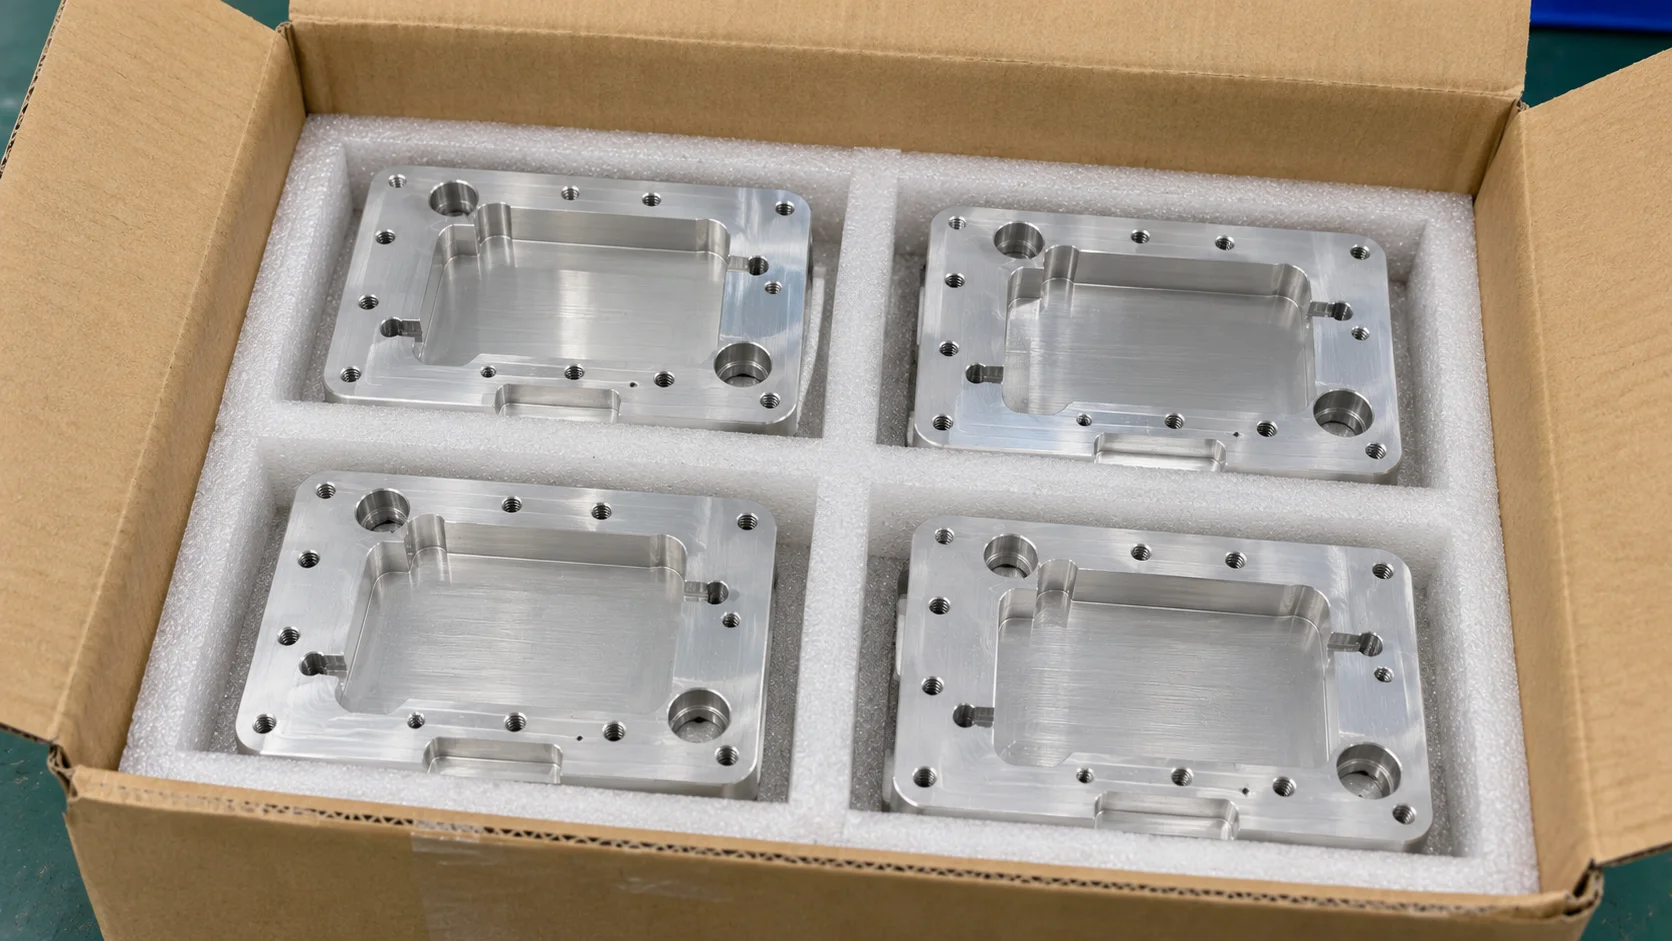
A inspeção de embarque deve incluir identificação, quantidade, documentos exigidos e condição da embalagem. Explicar quais superfícies e interfaces devem permanecer protegidas durante manuseio e trânsito.
As faces acabadas podem necessitar de separação em relação a componentes adjacentes. Roscas, furos e características delicadas podem exigir proteção específica à geometria. Pergunte como a embalagem proposta apoia o requisito relevante e o processo de recebimento.
Mantenha a identificação da peça legível e vinculada à lista de embalagem. Se várias revisões ou lotes forem enviados, defina como serão separados e rotulados. Inclua quaisquer instruções acordadas de manuseio ou desembalagem.
Revise os documentos de embarque antes da expedição, quando o pedido exigir aprovação. Isso permite resolver eventuais lacunas nos registros ou dúvidas quanto à identificação enquanto as mercadorias ainda estiverem acessíveis.
Forneça à equipe de recebimento a mesma lista de características aprovadas e os mesmos requisitos documentais utilizados para a liberação do embarque. Identifique quais verificações sua instalação repetirá e quais ensaios do produto serão realizados após a instalação.
Se um resultado de recebimento diferir, mantenha a identificação da peça e registre a condição na qual foi medido. Compartilhe o método, as características de referência e as fotografias relevantes com o fornecedor. Um registro claro permite que ambas as equipes comparem medições equivalentes antes de decidirem sobre a destinação.
Para uma primeira entrega, planeje como os componentes de acoplamento reais serão preparados para avaliação. Confirme sua revisão, limpeza e condições de instalação. Registre se uma observação de montagem está relacionada à peça fornecida, a um componente de acoplamento ou a um requisito não resolvido. Isso mantém um problema de instalação vinculado às evidências que a engenharia pode analisar.
Defina a rota de comunicação para um resultado que não atenda a um requisito acordado. A notificação inicial deve identificar a peça, a revisão, a quantidade afetada e as evidências disponíveis.
Discuta primeiro o confinamento. Estabeleça como o trabalho potencialmente afetado será isolado e como a equipe determinará quais peças exigem revisão. A ação deve abordar o intervalo de produção ou entrega relevante.
Registre a disposição autorizada. A retrabalho, substituição, inspeção adicional ou aceitação por concessão exigem cada uma uma decisão clara. Uma proposta do fornecedor para aceitar uma não conformidade deve receber a aprovação exigida pelo cliente antes do embarque.
Para um problema recorrente, solicite uma explicação fundamentada nas evidências disponíveis e um plano para verificar a ação corretiva. Mantenha as revisões relevantes dos desenhos, das inspeções e dos processos, de modo que a correção acordada permaneça rastreável em pedidos futuros.
Considere uma placa de montagem usinada ilustrativa com dois furos de localização, furos de passagem e uma face de montagem acabada. O conjunto requer as características de localização para posicionar outro componente, enquanto os furos de passagem permitem a fixação.
A discussão sobre qualidade começa identificando essas diferentes funções. Concordar como serão medidos os tamanhos dos furos de localização e suas relações especificadas. Confirmar o requisito da face de montagem e se sua aceitação se aplica antes ou depois do acabamento.
Em seguida, definir a inspeção inicial e as verificações durante a produção. Especificar o que será registrado para as características de localização e como outras características serão verificadas. Incluir uma verificação de montagem acordada, caso o componente conjugado esteja disponível e o pedido exija tal verificação.
Por fim, especificar a proteção da face de montagem e a identificação do lote entregue. O acordo resultante conecta desenho, medição e expedição. Este é um exemplo hipotético de planejamento, sem resultado reivindicado para cliente BIE nem desempenho mensurado.
O perfil da empresa BIE lista, entre seus equipamentos de inspeção, máquinas de medição por coordenadas (CMM), equipamentos para medição de rugosidade, calibradores e micrômetros. Também descreve serviços de usinagem, tratamento de superfície e montagem. Essas categorias de equipamentos constituem um ponto de partida para discutir a tarefa de inspeção do seu componente.
As informações sobre capacidade fornecidas pela BIE indicam dimensões máximas de fresagem de até 1200 × 850 × 600 mm. A geometria da peça, o sistema de fixação e o acesso exigem análise específica do projeto. O arranjo de medição também deve ser analisado separadamente das dimensões de usinagem.
Para um Consulta de fresagem CNC , envie o desenho aprovado, o modelo, o material, as quantidades e as características críticas. Inclua os registros exigidos e quaisquer revestimento de superfície condições de montagem. Acordar o escopo de inspeção disponível e a documentação correspondente ao pedido efetivo.
Concordar um plano de inspeção baseado em desenhos e solicitar registros vinculados à revisão da peça e ao lote entregue. Combinar evidências dimensionais, documentos de materiais e quaisquer verificações de aparência ou montagem exigidas. Confirmar o formato do relatório antes da produção.
O método deve ser adequado às características especificadas e ao contrato. Alguns recursos podem ser verificados com calibradores apropriados ou outros instrumentos. Um CMM pode apoiar relações geométricas que exigem um programa de medição adequado.
Isso apoia a liberação da configuração e do escopo revisados. Concordar em realizar verificações adicionais durante a produção e na liberação final para lidar com alterações ou variações à medida que o pedido avança.
É necessário uma definição acordada identificando as peças e as características verificadas. Especificar quais resultados serão registrados individualmente e o que ocorre se uma peça falhar.
Compare a interpretação do desenho, o alinhamento, os instrumentos, o suporte, a temperatura e as condições de processamento. Reconcilie esses fatores antes de decidir se a diferença provém da peça ou do método de medição.
Um plano útil de qualidade para fresagem CNC conecta cada requisito importante a uma etapa de inspeção, um método adequado, um registro passível de revisão e uma decisão de liberação. Estabeleça essa conexão antes da produção e mantenha-a visível durante o acabamento, o embarque e a inspeção de recebimento.
Prepare seu pedido de fresagem com a BIE. Envie seu desenho e requisitos de inspeção .Inclua a revisão, o material, as quantidades, as características críticas e os relatórios exigidos, para que a fabricação e a aceitação possam ser discutidas em conjunto.
Copyright © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDADE
