

Evite defeitos na usinagem CNC de aço inoxidável alinhando a condição do material, o processo de corte, a fixação da peça e o plano de inspeção com as características do componente. Quando surgir um problema, registre a característica afetada e a etapa de produção, investigue as causas possíveis e, em seguida, verifique a correção com base no desenho técnico e nos requisitos de aplicação.
Um furo bruto, uma borda saliente e uma flange deformada podem causar diferentes problemas de montagem. Sua aparência fornece um ponto de partida para a investigação. As evidências úteis incluem a identificação do material, o estado da ferramenta, a configuração do processo, os resultados das medições e qualquer acabamento ou manuseio subsequente.
Para compradores internacionais, uma discussão prática sobre qualidade conecta essas observações às ações que o fornecedor pode explicar e que sua equipe pode analisar. Este guia aborda essa discussão para peças personalizadas de aço inoxidável usinadas por fresagem e torneamento.
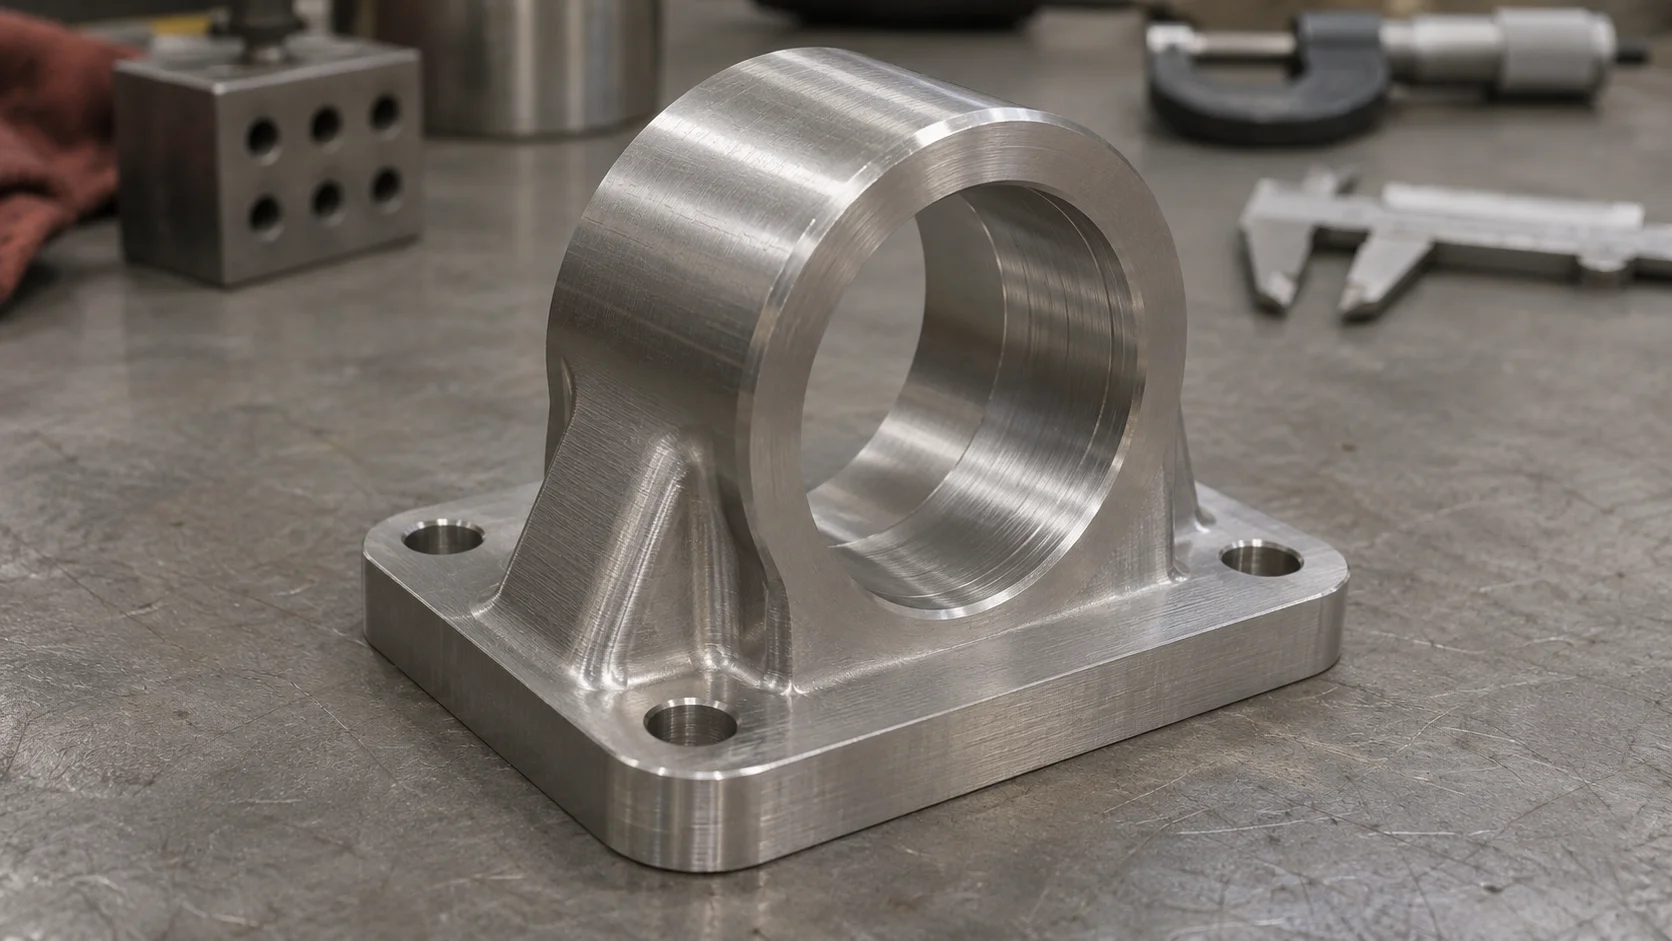
Descreva o que você pode observar antes de decidir qual foi a causa. Identifique o número da peça, a revisão do desenho, a quantidade afetada e a localização. Explique se a preocupação foi identificada durante a usinagem, na inspeção final, na inspeção de recebimento ou durante a montagem.
Em seguida, conecte a observação a um requisito. Um padrão visível de usinagem pode ser aceitável em uma superfície oculta. Uma irregularidade menor em uma interface de vedação pode exigir investigação devido à sua função.
Utilize a tabela a seguir para estruturar a primeira conversa. Os possíveis contribuintes são caminhos de investigação, com a causa final estabelecida com base nas evidências reais.
| Observação | Possíveis contribuintes para análise | Evidências a solicitar |
| Superfície rasgada ou manchada | Adesão do material, estado de ponta de corte, contato com cavaco | Vistas ampliadas, operação afetada e constatações sobre o estado da ferramenta |
| Marcas repetidas de vibração | Alcance da ferramenta, suporte da peça, engajamento ou fixação da peça | Geometria da característica, configuração e localização do padrão |
| Rebarbas em uma borda ou na saída de um furo | Direção de corte, estado da ferramenta, comportamento do material, acesso à borda | Requisito da borda e o método de desburrado proposto |
| Mudança dimensional | Temperatura, fixação, tensão no material ou processamento posterior | Resultados com medições e condições de processamento |
| Arranhões ou amassados | Contato do chip, manuseio, separação de peças ou embalagem | Quando o dano apareceu pela primeira vez e registros de manuseio |
| Marcas com coloração ferruginosa | Contaminação da superfície, exposição ou adequação do material | Identificação do material, manuseio e histórico ambiental |
Conservar amostras representativas das peças afetadas, sempre que possível. Limpar, polir ou refazer imediatamente todas as peças pode eliminar informações necessárias para compreender o problema.
A denominação 'aço inoxidável' abrange famílias de materiais com comportamentos distintos durante a usinagem. As classes austeníticas, como 304 e 316, as classes duplex e as classes de endurecimento por precipitação devem ser analisadas conforme suas próprias especificações de material e condições de processamento.
Confirmar a classe exata, a forma do produto e a condição exigida. Identificar os documentos de material necessários para o pedido e como o estoque fornecido se relaciona com esses registros. Caso um requisito inclua tratamento térmico, esclarecer a condição esperada durante a usinagem e na aceitação final.
Uma liga escolhida para facilitar a usinagem pode alterar outras propriedades relevantes para a aplicação. Qualquer substituição proposta deve ser analisada quanto à exposição à corrosão, solicitação mecânica, união e especificação do produto. Obtenha aprovação de engenharia antes de adotá-la como base para a produção.
Para pedidos repetidos, mantenha a definição aprovada do material. Se um problema de usinagem coincidir com uma alteração no material, compare os registros pertinentes antes de considerar o novo lote equivalente ao anterior.
O encruamento é um aumento de dureza causado por deformação plástica. É relevante para a usinagem de aços inoxidáveis austeníticos, pois a superfície pode tornar-se mais dura à medida que é deformada durante o processamento. As condições de corte que favorecem o atrito merecem atenção ao investigar dificuldades subsequentes de corte.
A aresta acumulada é material aderido ao redor da aresta de corte. Pode alterar a geometria efetiva de corte e contribuir para uma superfície inconsistente. Inspeccione a ferramenta e a operação afetada quando a superfície apresentar rasgos ou manchas.
Uma análise útil considera, em conjunto, o material, a geometria da ferramenta, o estado da aresta de corte e o engajamento real. Deve determinar se o problema começou com uma ferramenta nova, se se desenvolveu à medida que a operação progredia ou se surgiu após uma reinicialização.
Pergunte o que a correção proposta altera e o que será verificado posteriormente. Uma ferramenta revisada ou uma nova estratégia de corte necessita de verificação na característica relevante. O requisito de aceitação do comprador continua sendo o desenho, a especificação da superfície e a função pretendida.
A abordagem declarada pela BIE inclui a seleção de ferramentas de corte adequadas em carboneto ou revestidas para a aplicação, a verificação do desgaste da ferramenta e a substituição de ferramentas desgastadas. Essa escolha é analisada em conjunto com o material e a operação, de modo que a correção proposta aborde a característica sendo produzida.
Registrar a alteração de processo aceita e sua verificação. Isso fornece uma referência para a próxima produção, caso o mesmo sintoma retorne.
O fluido de corte pode ajudar a gerenciar as condições na zona de corte e a apoiar a evacuação das cavacas. Seu efeito depende de se ele atinge a área relevante, da operação e do arranjo da ferramenta. Um fluxo externo que parece substancial pode ainda deixar uma característica interna complexa mal atendida.
Perguntar como o arranjo proposto apoia a operação em análise. Para uma característica interna profunda, discutir o acesso à área de corte e o caminho pelo qual as cavacas a deixam. Para uma face acabada, verificar se as cavacas podem entrar em contato com a superfície durante operações posteriores ou manuseio.
Manter os danos no chip separados da superfície gerada pela aresta de corte. Um risco que apareça após uma passagem final aceitável pode exigir atenção à evacuação ou ao manuseio. Identificar quando ele se torna visível pela primeira vez e registrar as observações relevantes.
O fornecedor deve avaliar a entrega do fluido em conjunto com a estratégia de corte e as recomendações de ferramentas. Acordar uma verificação após qualquer alteração. A entrega em alta pressão, um fluido específico ou uma taxa de fluxo particular requerem evidências do projeto antes de se tornarem um requisito ou uma declaração de capacidade.
Para trabalhos em aço inoxidável, a BIE identifica o resfriamento e a lubrificação pelo fluido de corte como parte de sua abordagem de processo. Estes fatores são considerados em conjunto com a escolha da ferramenta e as condições de corte ao analisar calor, desgaste e qualidade superficial.
Chatter é a vibração associada ao processo de usinagem. Marcas repetitivas numa superfície podem indicar a necessidade de uma análise de estabilidade, especialmente quando a ferramenta precisa alcançar um rebaixo ou um furo, ou quando a peça possui uma seção flexível.
Analise o arranjo completo. O conjunto da ferramenta, seu comprimento útil, a peça, o dispositivo de fixação e a máquina contribuem todos para o comportamento do corte. Uma peça firmemente fixada num único ponto pode ainda apresentar uma área não suportada próxima à região de corte.
Peça ao fornecedor que identifique o acesso à característica e o suporte envolvidos. Perguntas úteis incluem se é possível utilizar um conjunto de ferramenta mais curto, se o suporte pode ser melhorado e se a sequência de usinagem deixa material suficiente durante uma operação exigente.
Alterações no projeto exigem aprovação específica. Um reforço local, um detalhe diferente no rebaixo ou uma característica de acesso revisada podem beneficiar determinada peça, mas cada opção deve preservar as folgas, os requisitos de carga e as interfaces de montagem.
Documente o resultado utilizando a característica que originalmente revelou o problema. Uma superfície com aparência melhor é uma evidência útil, além das verificações dimensionais, geométricas e de textura exigidas.
As orientações técnicas do BIE para oficina também enfatizam velocidade de corte e avanço adequados, suporte da peça e controle das forças de corte. As configurações reais e o arranjo de suporte são selecionados conforme o componente, e o resultado é verificado em conformidade com seus requisitos.
Rebarbas são materiais elevados que permanecem em uma borda após o processamento. Em uma peça de aço inoxidável, uma borda que parece insignificante pode interferir na fixação, impedir que uma superfície de acoplamento se assente corretamente ou gerar material solto durante a montagem.
Identifique as bordas relevantes. Essas podem incluir interseções de furos cruzados, entradas de roscas, saídas de furos e passagens internas. Indique ao fornecedor quais locais exigem atenção especial e se são acessíveis para inspeção.
Defina a borda final pretendida. Uma instrução genérica de desbaste e uma chanfragem dimensionada podem envolver critérios de aceitação diferentes. Preserve características como superfícies de vedação e bordas de localização ao concordar com o método de remoção.
Para uma interseção interna, discuta como o resultado será examinado. O método deve permitir acesso à área real de interesse. Uma fotografia externa pode deixar essa questão sem resolução.
Verifique o requisito funcional após a remoção de rebarbas, quando apropriado. Por exemplo, confirme se a verificação acordada da rosca ou a condição de encaixe ainda são satisfeitas. Inclua os requisitos de limpeza caso material solto possa afetar a aplicação.
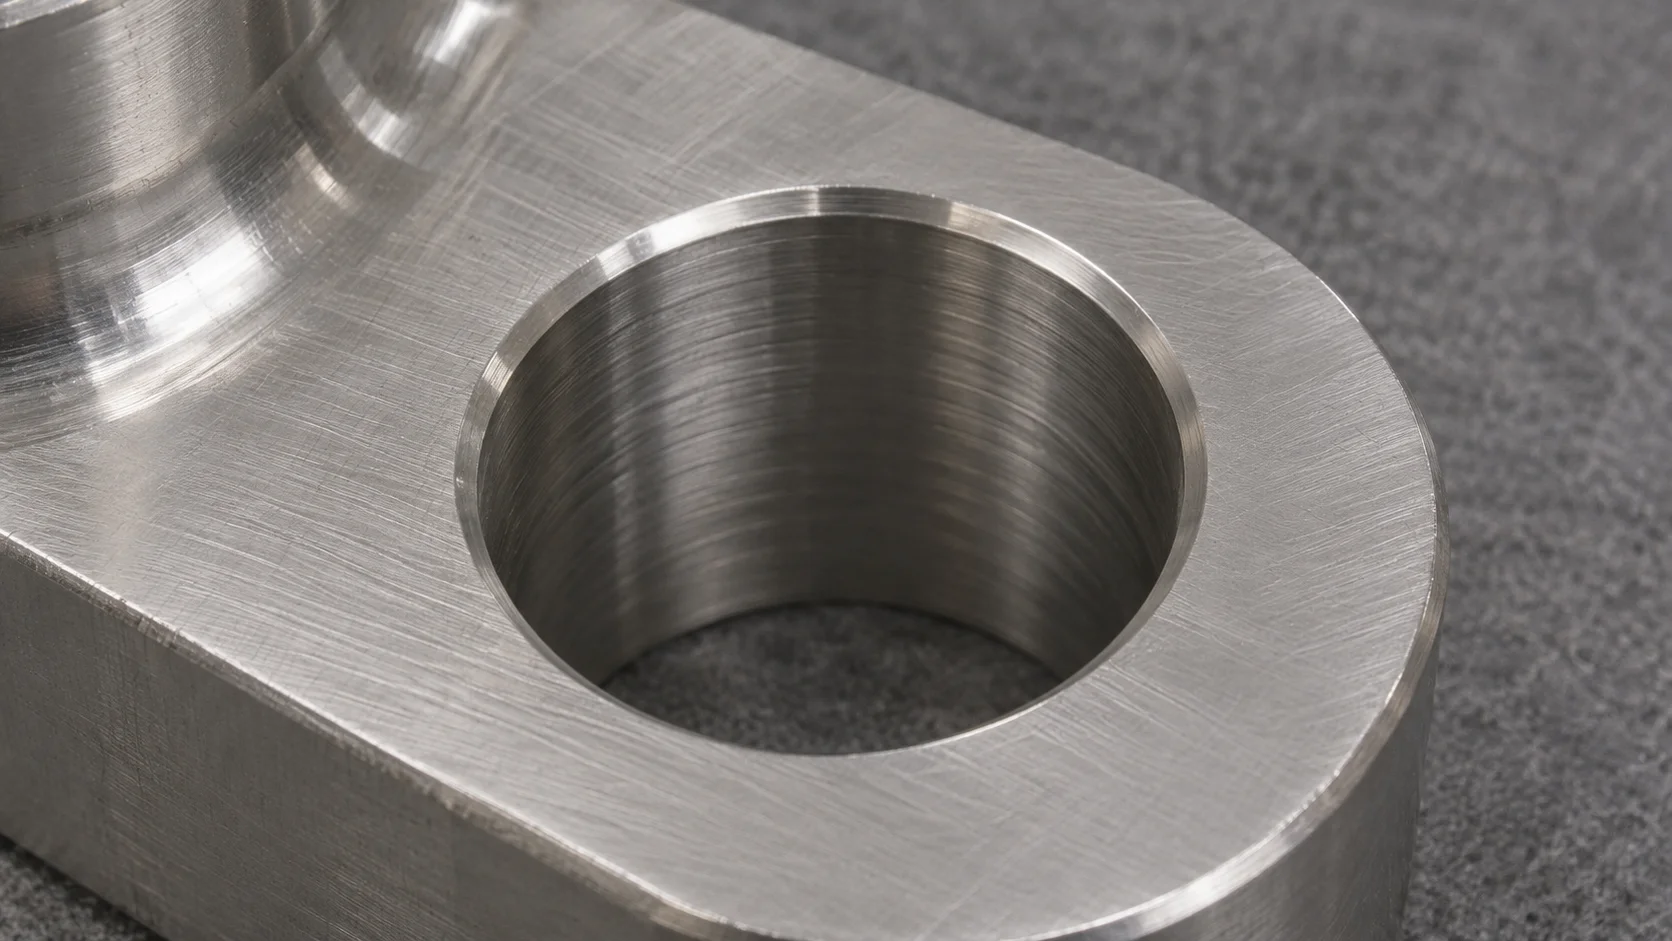
Uma peça pode parecer mudar de tamanho devido à sua temperatura, ao seu suporte ou ao método de inspeção. Tensões no material e a sequência de fabricação também podem afetar diretamente o componente. Estabeleça condições comparáveis de medição antes de identificar uma causa.
Registre se a peça foi medida enquanto fixada ou suportada em outra condição. Em um flange flexível, a forma como ele é contido pode afetar o resultado observado. Siga a condição especificada no desenho e discuta qualquer interpretação que influencie a aceitação.
Compare as referências dos desenhos, os instrumentos e as características inspecionadas. Uma verificação do diâmetro interno e uma avaliação da sua localização em relação a uma face de montagem respondem a questões diferentes. O alinhamento da inspeção deve representar as relações que estão sendo avaliadas.
Identifique também a fase de processamento. Um resultado obtido antes do tratamento térmico ou do acabamento pertence a essa fase. Determine quais características exigem verificação na peça concluída e mantenha os registros correspondentes vinculados à entrega.
Em caso de discordâncias próximas a um limite, solicite às equipes de qualidade que revisem o método de medição e a incerteza. Resolva a comparação com condições documentadas e resultados rastreáveis.
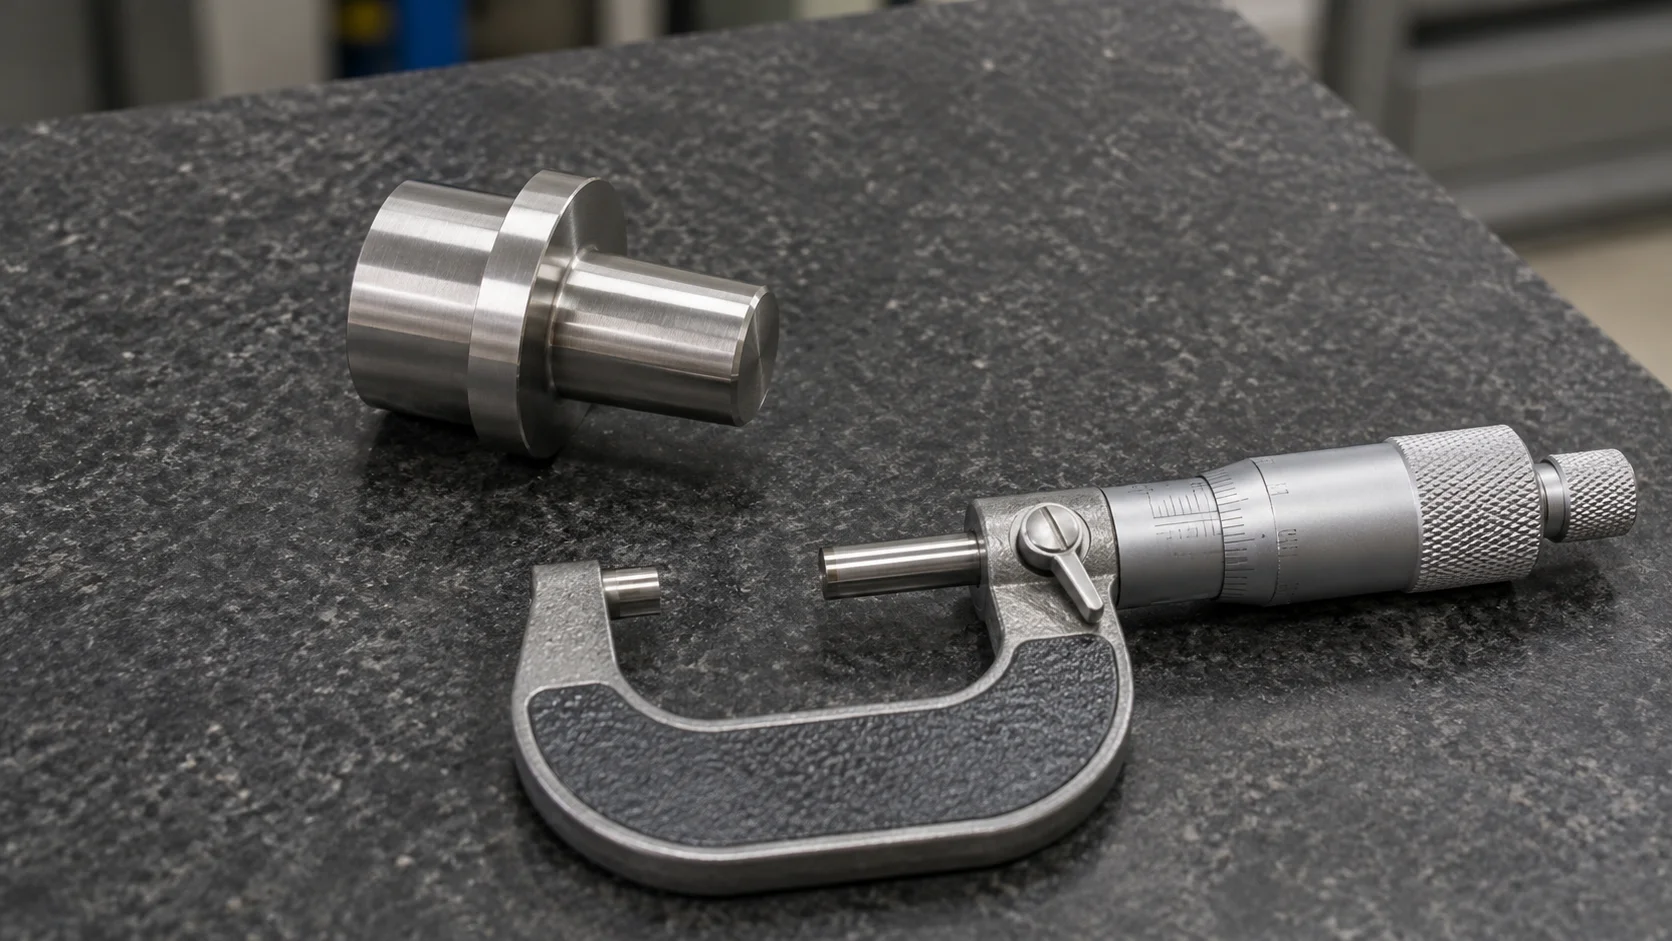
A condição da superfície depende de mais do que apenas a última passagem de corte. Cavacos, dispositivos de fixação, limpeza, armazenamento e contato entre peças podem afetar o componente entregue.
Marcas de cor ferruginosa exigem uma revisão da identidade do material e da exposição, bem como da contaminação superficial. A contaminação por ferro pode resultar do contato com ferramentas inadequadas, partículas ou equipamentos de manuseio. A investigação deve estabelecer o histórico da superfície afetada.
Discuta a limpeza e o tratamento necessários com o fornecedor. Se o pedido especificar passivação ou outro processo superficial, identifique o requisito aplicável e a respectiva evidência. A adequação desse tratamento depende da classe real do material, do estado superficial e da aplicação.
Preserve textura, aparência e dimensões como itens de aceitação separados. Uma superfície polida pode atender a uma referência de aparência, embora uma interface funcional ainda exija verificação dimensional ou de textura.
A BIE inclui limpeza e proteção superficial adequada em sua abordagem declarada para o controle de qualidade superficial. Especifique a condição de entrega pretendida, para que limpeza, acabamento e manuseio possam ser discutidos conforme a aplicação real.
BIE's informações sobre acabamentos superficiais da BIE fornece um ponto de partida para uma discussão sobre o projeto. Concordar os requisitos reais de conclusão, inspeção e proteção para o componente cotado.
Considere uma carcaça ilustrativa em aço inoxidável com um furo de localização, uma flange de montagem e um furo roscado transversal. A inspeção de recebimento identifica rebarbas no furo transversal e uma área áspera no interior do furo. O processo de montagem também relata que a flange não assenta de forma consistente.
Comece identificando as peças afetadas e a revisão do desenho. Registre cada preocupação separadamente. A rebarba, a superfície do furo e o problema de assentamento podem envolver operações ou condições de inspeção diferentes.
Para o furo transversal, revise o requisito da borda e o acesso interno. Para o furo, examine seu requisito de superfície e as evidências de fabricação. Para a flange, compare as condições de suporte, limpeza e medição com o arranjo de montagem.
Peça ao fornecedor que proponha correções relacionadas a estas constatações. Especifique o que precisa ser reexaminado, incluindo qualquer característica que possa ser afetada pela retrabalho. Mantenha registros da disposição aceita e da verificação.
Este é um exemplo hipotético de investigação. Seu objetivo é demonstrar como várias observações podem ser organizadas em perguntas passíveis de análise. O componente real determina as evidências e as ações exigidas.
A contenção identifica e separa o trabalho que pode ser afetado. Pergunte como o fornecedor estabelecerá o intervalo de produção relevante, a troca de ferramenta, a configuração ou o lote de material. Mantenha essa identificação vinculada às peças inspecionadas.
Em seguida, acorde a disposição. O retrabalho, a substituição e a aceitação de uma não conformidade exigem a autorização adequada. Registre a característica específica, a quantidade e a condição abrangidas pela decisão.
Uma ação corretiva deve explicar as evidências da causa e a alteração proposta. A sua verificação deve abordar a falha original e quaisquer requisitos associados. Mantenha as revisões aprovadas do processo e das inspeções disponíveis para pedidos repetidos.
Para uma entrega no exterior, coordene esta decisão com a liberação do embarque. As equipes de compras e recebimento devem saber se os produtos incluem peças retrabalhadas, peças de substituição ou uma exceção aprovada.
Um registro curto e organizado facilita a continuidade da investigação entre as equipes de engenharia, compras e manufatura. Utilize um único desenho atual e identifique as evidências contra ele.
| Informações | O que Incluir |
| Definição do Produto | Número da peça, revisão do desenho, grau do material e condição |
| Observação | Característica afetada, fotografias nítidas e forma como a preocupação foi identificada |
| Evidência de inspeção | Requisito, resultado medido, método e condição de processamento |
| Área de aplicação | Quantidade afetada e identificação da peça ou lote |
| Ação proposta | Correção, aprovação necessária e escopo da verificação |
| Decisão de entrega | Status da liberação e registros complementares exigidos |
Forneça o contexto da aplicação que altera a decisão. Identifique superfícies de vedação, posicionamento, deslizamento e visíveis. Explique qualquer ambiente de limpeza ou condição de montagem que o fornecedor deva considerar.
Se um defeito aparente for aceitável conforme a especificação acordada, registre a base dessa conclusão. Se a especificação deixar uma preocupação funcional sem resposta, resolva-a mediante esclarecimento ou revisão aprovados.
A BIE oferece Serviços de usinagem CNC , incluindo fresagem e torneamento. O perfil corporativo da empresa também descreve serviços de tratamento de superfície e montagem, permitindo que esses requisitos sejam discutidos em conjunto com o componente usinado.
Para a triagem inicial do projeto, as listas de informações sobre capacidades da BIE indicam dimensões de fresagem até 1200 × 850 × 600 mm e dimensões de torneamento até 700 mm de diâmetro e 1000 mm de comprimento. Esses são parâmetros de triagem. A geometria, o material, a fixação da peça, o acesso e a inspeção precisam ser analisados para a peça específica.
Envie o desenho e o modelo com a classe, a condição, as quantidades e os requisitos de acabamento. Destaque as interfaces críticas e os relatórios exigidos. Caso haja uma preocupação de qualidade já identificada, inclua a observação e os registros mencionados acima, para que a discussão comece com as evidências relevantes.
Fatores possíveis incluem aderência do material, estado da ferramenta, vibração e contato com as aparas. Identifique a operação afetada e examine as evidências antes de escolher uma correção. Compare o resultado obtido com a superfície real e com os requisitos funcionais.
Encruamento por deformação descreve a resposta de um material à deformação. Determine se a condição resultante afeta os requisitos especificados. A investigação exige evidências relativas ao material, ao processo e à inspeção do componente.
A alteração adequada depende do mecanismo envolvido. Revise conjuntamente a ferramenta, o engajamento, o material e a configuração. Uma simples alteração de velocidade pode deixar a causa sem resolução ou modificar outro aspecto do comportamento de corte.
Identifique as arestas relevantes e a condição final pretendida. Indique separadamente chanfros funcionais ou interfaces protegidas. Acordem como serão verificadas, após o processamento, localizações internas de difícil acesso.
Revise a contaminação superficial, as condições de exposição e a adequação do material. Mantenha o histórico do material e do manuseio. A mera aparência de uma marca fornece evidência insuficiente para um diagnóstico completo.
Concorde os documentos do material, os registros dimensionais e as evidências de acabamento necessários para a aplicação. Relacione-os à revisão do desenho e às peças ou lote fornecidos. Confirme o escopo do relatório antes da produção.
A qualidade da usinagem de aço inoxidável melhora quando o material, o processo de fabricação e os requisitos de inspeção são considerados em conjunto. Registre o sintoma, investigue os mecanismos relevantes e verifique cada correção com base na função e no desenho do componente.
Copyright © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDADE
