

تجنب عُيوب تشغيل الفولاذ المقاوم للصدأ باستخدام ماكينات التحكم العددي من خلال مواءمة حالة المادة وعملية القطع ووسائل تثبيت القطعة وخطة الفحص مع مواصفات المكوّن. وعند ظهور أي مشكلة، سجّل الميزة المتأثرة والمرحلة الإنتاجية ذات الصلة، وابدأ التحقيق في الأسباب المحتملة، ثم تحقّق من صحة الحل المقترح بالمقارنة مع الرسم الهندسي ومتطلبات الاستخدام.
الثقب الخشن، والحافة المرتفعة، والشفة المشوّهة قد تؤدي كلٌّ منها إلى مشاكل تجميع مختلفة. ومظهر هذه العيوب يوفّر نقطة انطلاق للتحقيق. أما الأدلة المفيدة فهي هوية المادة وحالة الأداة وطريقة التثبيت والنتائج المقاسة وأي عمليات نهائية أو معالجة لاحقة.
للمشترين الخارجيين، تُعَدُّ مناقشة الجودة العملية وسيلةً تربط تلك الملاحظات بالإجراءات التي يمكن للمورِّد شرحها، والتي يمكن لفريقكم مراجعتها. ويغطي هذا الدليل تلك المناقشة الخاصة بالأجزاء المصنوعة من الفولاذ المقاوم للصدأ والمخصصة حسب الطلب، سواء أكانت مُنْعَشَةً أم مُدوَّرةً.
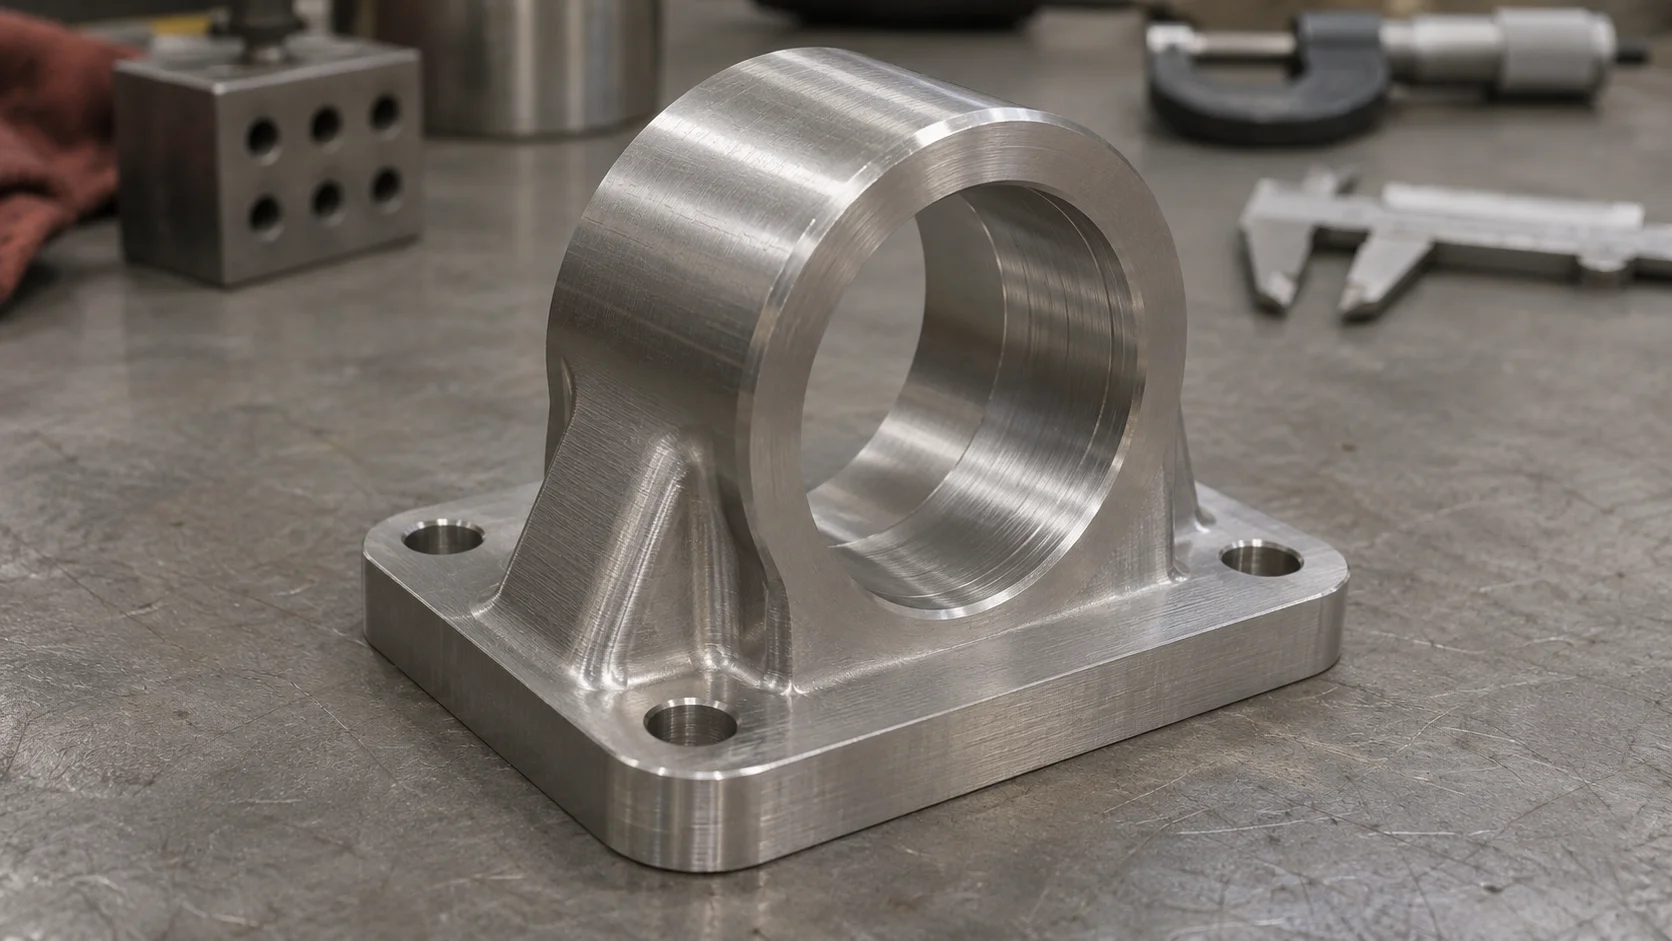
وصِف ما يمكنك ملاحظته قبل أن تقرِّر السبب الكامن وراءه. وحَدِّد رقم القطعة، ونسخة الرسم الفني، والكمية المتأثرة والموقع المتأثر. وبيِّن ما إذا كانت الملاحظة قد ظهرت أثناء التشغيل الآلي، أو الفحص النهائي، أو فحص الاستلام، أو التجميع.
ثم اربط الملاحظة بالمتطلب ذي الصلة. فقد يكون نمط التشغيل الظاهر مقبولاً على سطح غير مرئي. أما عدم الانتظام الأصغر على سطح التوصيل المحكم فقد يتطلّب تحقيقاً بسبب وظيفته.
استخدم الجدول التالي لإعداد أول مناقشة. والمساهمات المحتملة هي مسارات التحقيق، بينما يُحدَّد السبب النهائي استناداً إلى الأدلة الفعلية.
| المراقبة | المساهمات المحتملة التي يجب مراجعتها | الأدلة المطلوبة |
| سطح ممزَّق أو مُشوَّه | الالتصاق بالمادة، وحالة القطع المتقدمة، والتلامس مع الرقائق | الرؤى القريبة، والعمليات المتأثرة، ونتائج حالة الأداة |
| علامات الاهتزاز المتكررة | مدى الأداة، ودعم قطعة العمل، والانخراط أو تثبيت القطعة | هندسة الميزة، وإعداد النمط وموقعه |
| الحواف الحادة عند الحافة أو مخرج الثقب | اتجاه القطع، وحالة الأداة، وسلوك المادة، والوصول إلى الحافة | متطلبات الحافة والطريقة المقترحة لإزالة الحواف الحادة |
| التغير بالأبعاد | درجة الحرارة، والتثبيت، والإجهادات في المادة أو المعالجة اللاحقة | النتائج مع ظروف القياس والمعالجة |
| الخدوش أو التغيرات في سطحه | اتصال الرقاقة، والتعامل معها، وفصل الأجزاء أو تغليفها | متى ظهر التلف لأول مرة وسجلات التعامل معه |
| علامات بلون الصدأ | تلوث السطح أو التعرّض له أو ملاءمة المادة | تحديد نوع المادة والتعامل معها والتاريخ البيئي لها |
احفظ الأجزاء المتضررة النموذجية ما أمكن ذلك. فالتنظيف أو التلميع أو إعادة المعالجة الفورية لكل شيء قد يزيل المعلومات الضرورية لفهم المشكلة.
كلمة «مقاوم للصدأ» تشمل عائلات مواد تتصرف بشكل مختلف أثناء التشغيل الآلي. ويجب مراجعة الدرجات الأوستنيتيّة مثل ٣٠٤ و٣١٦، والدرجات الثنائية، ودرجات التصلب بالترسيب وفق مواصفات كل منها الخاصة وشرط المعالجة.
تأكد بدقة من الدرجة المحددة وشكل المنتج والحالة المطلوبة. وحدد وثائق المادة اللازمة للطلب وكيف تتصل مخزون التوريد بهذه السجلات. وإذا اشتمل الشرط على معالجة حرارية، فوضّح الحالة المتوقعة أثناء التشغيل الآلي وفي وقت القبول النهائي.
قد يؤدي اختيار سبيكة أسهل في التشغيل الآلي إلى تغيُّر خصائص أخرى ذات صلة بالتطبيق. ويجب مراجعة أي بديل مقترح بالنسبة للتعرُّض للتآكل، والحمل الميكانيكي، وطرق الربط، ومواصفات المنتج. واحصل على الموافقة الهندسية قبل اعتماده كأساس للإنتاج.
لطلبات التكرار، احتفظ بتعريف المادة المعتمدة. وإذا تزامن ظهور مشكلة في التشغيل الآلي مع تغيُّر في المادة، فقارن السجلات ذات الصلة قبل اعتبار الدفعة الجديدة مكافئةً للدفعة السابقة.
يُعَدُّ التصلُّد الناتج عن التشويه ازديادًا في الصلادة ناتجًا عن التشويه اللدن. وهو ذو صلةٍ بتشغيل الفولاذ المقاوم للصدأ الأوستنيتي لأن السطح قد يصبح أكثر صلادةً أثناء تشويهه خلال المعالجة. وتحتاج ظروف القطع التي تشجِّع الاحتكاك إلى اهتمامٍ خاص عند التحقيق في صعوبة القطع اللاحقة.
الحافة المتراكمة هي مادة تلتصق حول حافة القطع. وقد تُغيّر شكل هندسة القطع الفعليّة وتساهم في عدم انتظام السطح. فاحص الأداة والعملية المتأثرة عندما يظهر التمزّق أو التمدد على السطح.
المراجعة المفيدة تأخذ في الاعتبار المادة وهندسة الأداة وحالة حافة القطع ومدى الانخراط الفعلي معًا. ويجب أن تحدّد ما إذا كان المشكل بدأ مع أداة جديدة، أو تطوّر أثناء سير التشغيل، أو ظهر بعد إعادة التشغيل.
اسأل عن التغييرات التي تشملها التصحيح المقترح وما الذي سيُفحص لاحقًا. ويجب التحقق من الأداة أو استراتيجية القطع المُعدّلة على الميزة ذات الصلة. وبقيت متطلبات القبول لدى المشتري كما وردت في الرسم البياني ومواصفات السطح والوظيفة المقصودة.
يتضمّن النهج المعلن عنه من قِبل BIE اختيار أدوات قطع من الكربيد أو المُغلفة المناسبة للتطبيق، والتحقق من تآكل الأداة واستبدال الأدوات البالية. وتتم مراجعة هذا الاختيار بالنظر إلى المادة والعملية، بحيث يتناول التصحيح المقترح الميزة التي تُنتج.
تسجيل تغيير العملية المقبول والتحقق منه. وهذا يوفّر مرجعاً للدفعة الإنتاجية التالية إذا عاد نفس العَرَض مرة أخرى.
يمكن لسائل القطع أن يساعد في إدارة الظروف في منطقة القطع ويدعم إخراج الرُّقاقات. ويعتمد تأثيره على ما إذا كان يصل إلى المنطقة ذات الصلة، وعلى طبيعة العملية وترتيب الأداة. فقد تبدو تدفقات السائل الخارجية كثيفةً، ومع ذلك قد تترك ميزة داخلية صعبة دون تغطية كافية.
اسأل عن كيفية دعم الترتيب المقترح للعملية قيد المراجعة. ففي حالة ميزة داخلية عميقة، ناقش سبل الوصول إلى منطقة القطع والمسار الذي تسلكه الرُّقاقات عند خروجها منها. أما بالنسبة لسطح منتهٍ، فحدّد ما إذا كانت الرُّقاقات يمكن أن تتلامس مع هذا السطح أثناء العمليات اللاحقة أو أثناء المناولة.
احتفظ بأضرار الرقاقة منفصلة عن السطح الناتج عن حافة القطع. قد تتطلب خدشًا يظهر بعد مرور تسوية مقبول بشكل عام الانتباه إلى طريقة الإخراج أو التعامل مع القطعة. حدد اللحظة التي يصبح فيها الخدش مرئيًّا لأول مرة واحفظ الملاحظات ذات الصلة.
يجب أن يقيّم المورد توصيل السائل بالاستراتيجية المستخدمة في القطع وتوصيات الأداة. واتّفق على إجراء فحص تحقُّق بعد أي تغيير. ولا يجوز اعتبار التوصيل عالي الضغط أو سائل معين أو معدل تدفُّق محدَّد شرطًا مطلوبًا أو ادعاءً بالقدرة دون وجود أدلة مشروعية تدعم ذلك.
في أعمال الفولاذ المقاوم للصدأ، يحدّد بي آي إي تبريد وتشحيم سائل القطع كجزءٍ من منهجيته العملية. ويُنظر إلى هذين العاملين جنبًا إلى جنب مع اختيار الأداة وظروف القطع عند مراجعة الحرارة والتآكل وجودة السطح.
الاهتزاز هو اهتزاز مرتبط بعملية القطع. ويمكن أن تؤدي العلامات المتكررة على السطح إلى مراجعة الاستقرار، لا سيما عندما يتعيّن على الأداة الوصول إلى جيب أو ثقب أو عندما يكون للقطعة جزءٌ مرن.
افحص الترتيب الكامل. فتجميع الأداة وطولها الواصل، والقطعة المراد تشغيلها، والتجهيزات الثابتة، والآلة كلها تؤثر في سلوك عملية القطع. فقد تكون المكوّن مثبتًا بإحكام عند موقع واحد، ومع ذلك قد يظل هناك جزء غير مدعوم بالقرب من منطقة القطع.
اطلب من المورِّد تحديد ميزات الوصول والدعم المعنية. ومن الأسئلة المفيدة ما إذا كان من الممكن استخدام تجميع أداة أقصر، وما إذا كان يمكن تحسين الدعم، وما إذا كانت تسلسلات التشغيل تترك كمية كافية من المادة أثناء عملية تشغيل صعبة.
تتطلب التغييرات التصميمية موافقةً منفصلةً. فقد يساعد إضافة ضلع محلي أو تعديل تفصيل الجيب أو إعادة تصميم ميزة الوصول في تحسين أداء مكوّن معين، لكن يجب أن تحافظ كل خيار من هذه الخيارات على المسافات الآمنة ومتطلبات التحميل وواجهات التجميع.
توثيق النتيجة باستخدام الميزة التي ظهرت فيها المشكلة أصلاً. ويعتبر الحصول على سطحٍ أفضل من حيث المظهر دليلاً مفيداً إلى جانب الفحوصات المطلوبة للأبعاد والهندسة والملمس.
كما تشدد إرشادات ورشة عمل شركة BIE على أهمية تحديد سرعة القطع والتغذية المناسبتين، ودعم قطعة العمل، والتحكم في قوى القطع. ويتم اختيار الإعدادات الفعلية وترتيب الدعم وفقاً للمكوّن المعني، مع التحقق من النتيجة مقابل متطلباته.
الحُواف المُتَشَكِّلة هي مواد مُرتفعة تبقى عند الحافة بعد المعالجة. فعلى قطعة من الفولاذ المقاوم للصدأ، قد تتسبب حافة تبدو بسيطة في عرقلة التثبيت أو تمنع سطح التوصيل من الاتصال بشكلٍ صحيح أو تُنتج موادًا مفككة أثناء التجميع.
حدِّد الحواف التي لها أهمية. وقد تشمل هذه الحواف تقاطعات الثقوب العرضية ومداخل الخيوط ومخارج الثقوب والممرات الداخلية. أَظهِر للمورِّد المواقع التي تتطلب اهتمامًا خاصًّا وما إذا كانت قابلة للوصول للفحص.
عرِّف الحافة النهائية المُراد الحصول عليها. فقد تختلف معايير القبول بين تعليمات إزالة الحواف العامة والتشطيب المُحدَّد بأبعاد مثل التماسح (تشامفر). واحرص على الحفاظ على السمات مثل أسطح الإغلاق وأسطح التموضع عند الاتفاق على طريقة الإزالة.
بالنسبة لتقاطع داخلي، ناقش كيفية فحص النتيجة. فالطريقة المستخدمة يجب أن تسمح بالوصول إلى المنطقة الفعلية المُراد فحصها. وقد يترك التصوير الخارجي لهذا الجزء السؤال دون إجابة.
التحقق من المتطلبات الوظيفية بعد إزالة الحواف الحادة عند الضرورة. على سبيل المثال، التأكُّد من أن فحص الخيط المتفق عليه أو شرط التداخل لا يزال ناجحًا. ويشمل ذلك متطلبات النظافة إذا كان من الممكن أن تؤثر المواد المنفصلة على الاستخدام.
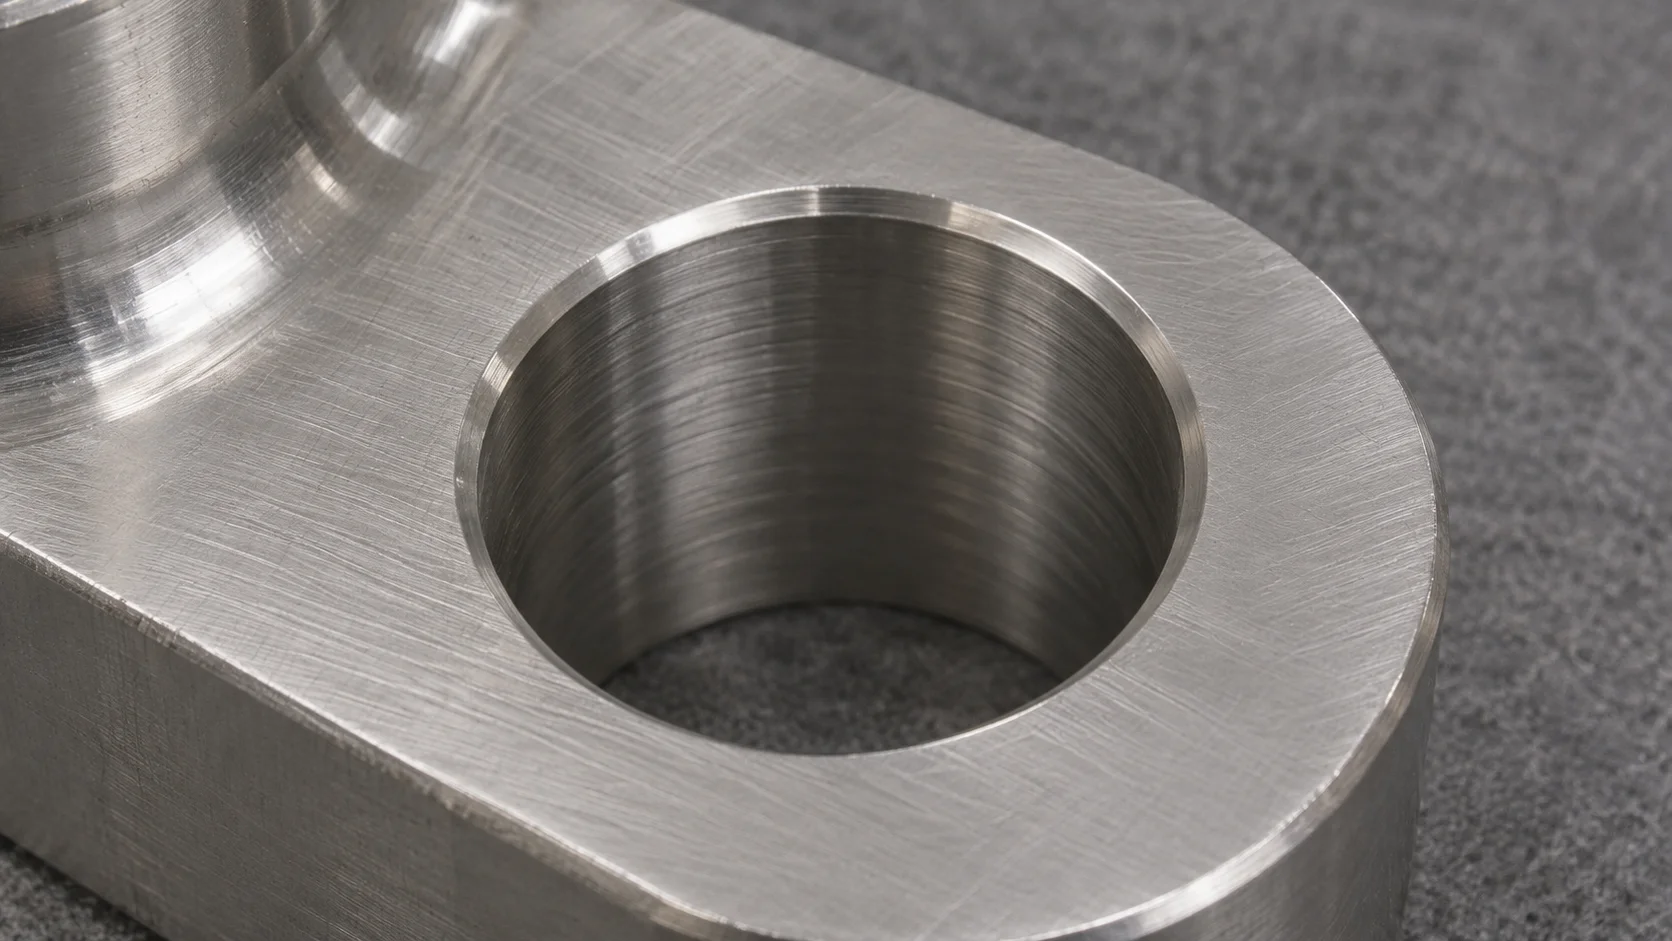
قد يبدو أن جزءًا ما يتغيَّر حجمه بسبب درجة حرارته أو طريقة دعمه أو أسلوب الفحص. كما يمكن أن تؤثِّر إجهادات المادة وتسلسل التصنيع أيضًا على المكوِّن نفسه. لذا يجب إنشاء ظروف قياس مُقارَنة قبل تحديد السبب.
تسجيل ما إذا كان الجزء قد قُيس أثناء تثبيته أو دعمه في حالة أخرى. ففي الحواف المرنة، تؤثِّر طريقة تقييدها على النتيجة الملاحظة. ويجب اتباع الحالة المحددة في الرسم البياني ومناقشة أي تفسير قد يؤثِّر على القبول.
قارن مراجع الرسومات والأدوات والميزات التي تمت فحصها. إن فحص قطر الفتحة وتقييم موقعه بالنسبة إلى سطح التثبيت يجيبان عن أسئلة مختلفة. ويجب أن تعكس محاذاة الفحص العلاقات التي يتم تقييمها.
حدد أيضًا مرحلة المعالجة. فالنتيجة التي تُؤخذ قبل المعالجة الحرارية أو التشطيب تنتمي إلى تلك المرحلة. وحدّد الخصائص التي تتطلب التحقق منها على القطعة المكتملة، واحفظ السجلات المرتبطة بها مربوطةً بالتسليم.
في حالة الخلافات القريبة من الحد، اطلب من فرق الجودة مراجعة طريقة القياس ودرجة عدم اليقين. وحلّ المقارنة بشروط موثَّقة ونتائج قابلة للتتبع.
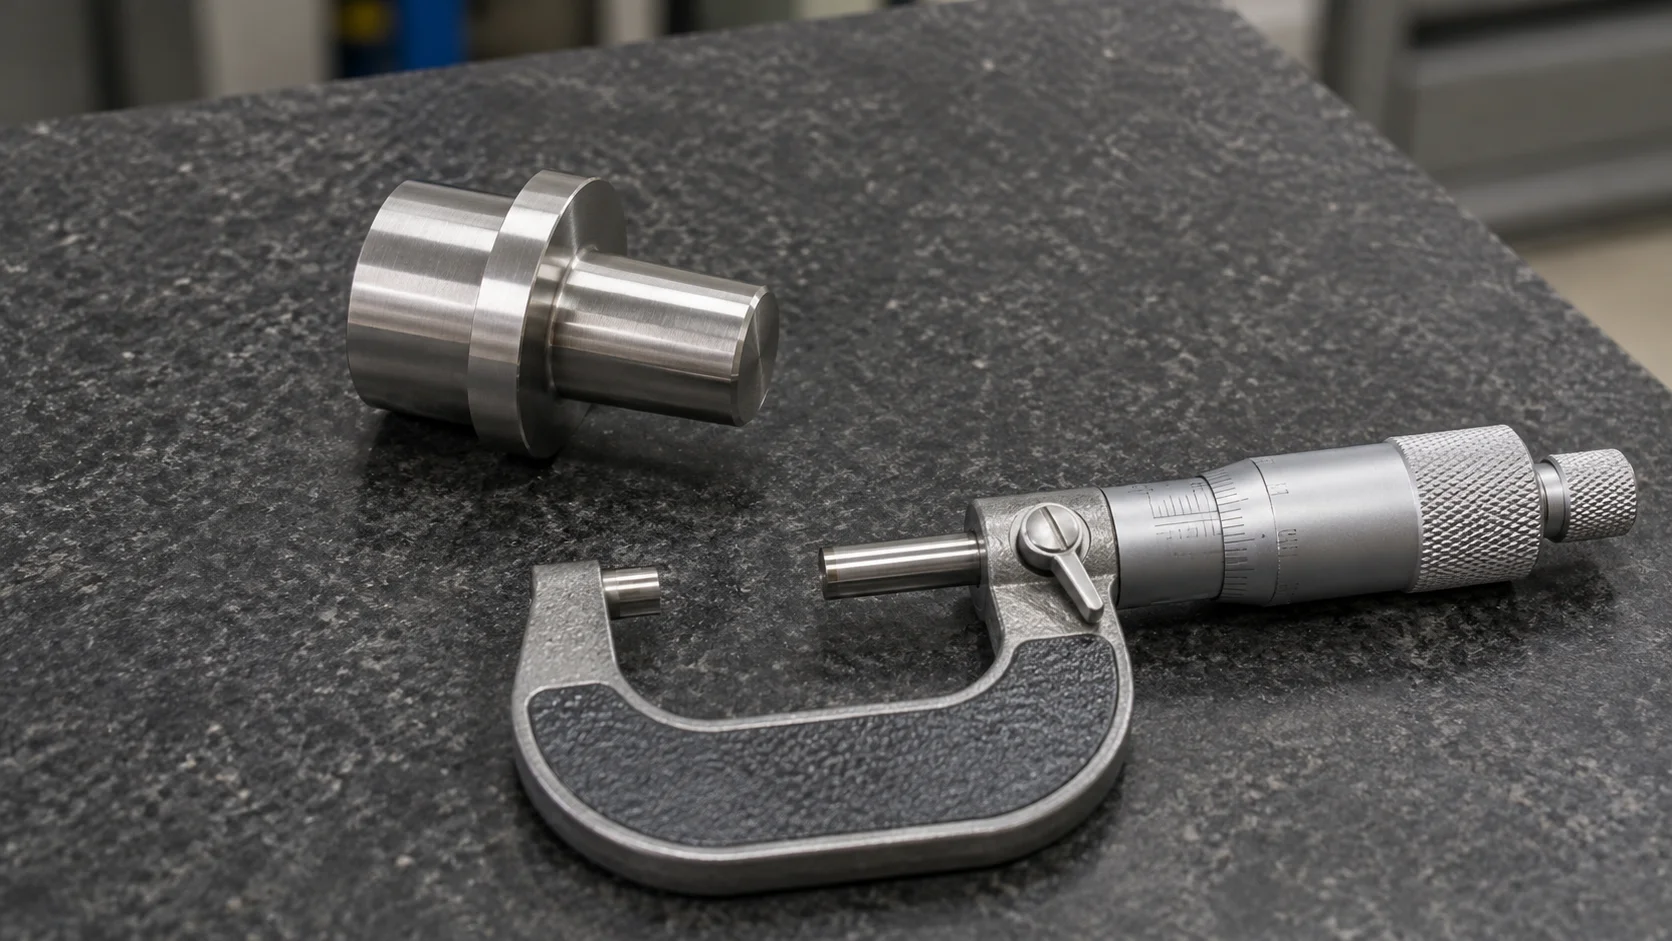
تعتمد حالة السطح على أكثر من مجرد آخر عملية قطع. فقد تؤثر الرقائق وأدوات التثبيت أثناء المناولة والتنظيف والتخزين والتلامس بين الأجزاء على المكوِّن المُسلَّم.
تتطلب العلامات ذات اللون الصدئ مراجعة هوية المادة والتعرض لها، فضلاً عن تلوث السطح. وقد ينتج تلوث الحديد عن التماس مع أدوات غير مناسبة أو جسيمات أو معدات التعامل. وينبغي أن تُحدِّد التحقيقات سجل السطح المتأثر.
نوقش التنظيف والمعالجة المطلوبين مع المورِّد. وإذا كانت الطلبية تنص على عملية التمرير (Passivation) أو أي عملية سطحية أخرى، فحدد المتطلَّب المنطبق والأدلة الداعمة له. وتعتمد ملاءمة تلك المعالجة على الدرجة الفعلية وحالة السطح والتطبيق المقصود.
احفظ النسيج والمظهر والأبعاد كبنود قبول منفصلة. فقد يستوفي السطح المصقول مرجع المظهر، بينما لا يزال الواجهة الوظيفية تتطلب التحقق من الأبعاد أو النسيج.
تشمل شركة BIE التنظيف وحماية السطح المناسبة في نهجها المعلن للتحكم في جودة السطح. وحدِّد الحالة المقصودة عند التسليم لكي يتسنى مناقشة عمليات التنظيف والتشطيب والتعامل بما يتناسب مع التطبيق الفعلي.
BIE's معلومات تشطيب الأسطح لدى شركة بي آي إي يوفّر نقطة بداية لمناقشة المشروع. واتّفق على متطلبات الانتهاء الفعلي، والتفتيش، والحماية للمكوّن المذكور في العرض.
فكّر في غلاف من الفولاذ المقاوم للصدأ كمثال توضيحي، يتضمّن ثقب تحديد الموضع، وشفة تركيب، وثقب عرضي مُخَرَّر. وقد كشف التفتيش عند الاستلام عن وجود حواف حادة عند الثقب العرضي ومنطقة خشنة داخل الثقب. كما أبلغ قسم التجميع بأن الشفة لا تستقر بشكلٍ منتظم.
ابدأ بتحديد الأجزاء المتأثرة ونسخة الرسم الهندسي. وسجّل كل ملاحظة على حدة. فقد تتضمّن الحافة الحادة، وحالة سطح الثقب، ومشكلة استقرار الشفة عمليات مختلفة أو ظروف تفتيش مختلفة.
بالنسبة للثقب العرضي، راجع متطلبات الحافة والوصول الداخلي. وبالنسبة للثقب، افحص متطلبات سطحه والأدلّة التصنيعية ذات الصلة. وبالنسبة للشفة، قارن ظروف الدعم والنظافة وقياس الأبعاد مع ترتيب التجميع.
اطلب من المورِّد أن يقدِّم اقتراحاتٍ للتصحيحات المرتبطة بهذه النتائج. وحَدِّد بدقة ما يجب إعادة فحصه، بما في ذلك أي خاصية قد تتأثر بإعادة التصنيع. واحفظ سجلاً للقرار المقبول والتحقق منه.
هذه مثالٌ افتراضيٌّ للتحقيق. وهدفه إظهار كيفية تنظيم عدة ملاحظات في أسئلة قابلة للمراجعة. أما المكوِّن الفعلي فيحدِّد الأدلة والإجراءات المطلوبة.
يُعرِّف الحصرُ العملَ الذي قد يتأثر ويُفرِّقه عن باقي العمل. اسأل المورِّد كيف سيحدِّد الفترة الإنتاجية ذات الصلة، أو تغيير الأداة، أو ضبط الإعداد، أو دفعة المواد. واجعل هذا التحديد مرتبطاً بالأجزاء التي خضعت للفحص.
بعد ذلك، اتفق على القرار النهائي. وتتطلب عمليات إعادة التصنيع والاستبدال وقبول الانحراف التفويض المناسب. وسجِّل الخاصية المحددة والكمية والحالة المشمولة بهذا القرار.
يجب أن يوضح إجراء التصحيح الأدلة التي تثبت السبب والتعديل المقترح. ويجب أن يتناول التحقق من هذا الإجراء الفشل الأصلي وأي متطلبات مرتبطة به. وينبغي الاحتفاظ بنسخة من الإصدارات المعتمدة من العمليات وفحوصات الجودة لاستخدامها في الطلبيات المتكررة.
في حالة التسليم إلى الخارج، يجب تنسيق هذا القرار مع إصدار الشحنة. ويجب أن يكون فريق المشتريات وفريق الاستلام على علمٍ بما إذا كانت البضاعة تحتوي على أجزاء خضعت لإعادة التصنيع أو أجزاء بديلة أو استثناء معتمد.
يسهّل السجل الموجز والمنظم متابعة التحقيق بين فرق الهندسة والمشتريات والإنتاج. واستخدم رسمًا هندسيًّا واحدًا حديثًا وحدّد عليه الأدلة ذات الصلة.
| المعلومات | ما يجب تضمينه |
| تعريف المنتج | رقم القطعة، ورقم إصدار الرسم الهندسي، ودرجة المادة وحالتها |
| المراقبة | الميزة المتأثرة، وصور واضحة، وكيفية اكتشاف المشكلة |
| أدلة الفحص | المتطلب، والنتيجة المقاسة، وأسلوب القياس، وظروف المعالجة |
| نطاق | الكمية المتأثرة وهوية القطعة أو الدفعة |
| الإجراء المقترح | التصحيح المطلوب، والموافقة اللازمة، ونطاق التحقق |
| قرار التسليم | حالة الإصدار والسجلات المطلوبة المرافقة |
قدِّم سياق الطلب الذي يُغيِّر القرار. وحِّد أسطح الختم والمواقع والانزلاق والمرئية. وضِّح أي بيئة تنظيف أو شرط تجميع يجب أن يأخذها المورِّد في الاعتبار.
إذا كان العيب الظاهري مقبولًا وفق المواصفة المتفق عليها، فسجِّل الأساس الذي استندت إليه هذه الاستنتاجات. وإذا تركت المواصفة سؤالاً يتعلق بالوظيفة دون إجابة، فحلَّه عبر توضيح معتمَد أو مراجعة معتمدة.
توفر BIE خدمات التصنيع باستخدام الحاسب الآلي بما في ذلك التشغيل الآلي بالطحن والقص. كما يصف ملف الشركة أيضًا خدمات معالجة الأسطح والتجميع، ما يسمح بمناقشة هذه المتطلبات جنبًا إلى جنب مع المكوِّن المُصنَّع آليًّا.
للفحص الأولي للمشروع، تسرد قائمة معلومات القدرات الخاصة بشركة BIE أبعاد الطحن حتى 1200 × 850 × 600 مم، وأبعاد التشغيل على المخرطة حتى 700 مم في القطر و1000 مم في الطول. وهذه الأبعاد تُستخدم فقط كمرجع أولي للفحص. أما الهندسة والمواد وطرق تثبيت القطعة والوصول إليها وفحصها، فهي تتطلب مراجعة خاصة بكل قطعة.
أرسل الرسم والنماذج مع درجة المادة وحالتها والكميات والمطلوبات المتعلقة بالتشطيب. سَلِّط الضوء على واجهات التوصيل الحرجة والتقارير المطلوبة. وفي حال وجود مشكلة جودة سابقة، أدرج الملاحظات والسجلات المذكورة أعلاه لكي يبدأ النقاش بالدليل ذي الصلة.
من بين العوامل المحتملة المسببة لذلك: التصاق المادة، وحالة الأداة، والاهتزاز، وتلامس الرقائق. حدد العملية المتضررة وافحص الأدلة قبل اختيار الإجراء التصحيحي. وقارن النتيجة مع السطح الفعلي والمتطلبات الوظيفية.
يصف التصلب الناتج عن التشغيل استجابة المادة للتشوه. وَجِّه تحديد ما إذا كانت الحالة الناتجة تؤثر في المتطلبات المحددة. وتتطلب هذه الدراسة أدلةً من حيث المادة وطريقة التصنيع والتفتيش المتعلّقة بالمكوّن.
يعتمد التغيير المناسب على الآلية المشتركة في العملية. واجِه أداة القطع ودرجة الانخراط والمادة وترتيب التثبيت معًا. وقد لا يكفي تغيير السرعة وحده لمعالجة السبب الجذري، أو قد يؤثّر في جانبٍ آخر من سلوك التقطيع.
حدّد الحواف ذات الصلة والحالة النهائية المُراد تحقيقها. وحدّد الميائل الوظيفية أو الأسطح المحمية بشكل منفصل. واتّفق على الطريقة التي ستُفَحَّص بها المواقع الداخلية الصعبة بعد إنجاز المعالجة.
راجع تلوّث السطح وظروف التعرّض ومدى ملاءمة المادة. واحفظ سجل المادة وطرق التعامل معها. فظهور العلامة وحدها لا يوفّر أدلة كافية لإصدار تشخيصٍ كامل.
اتفق على وثائق المادة، وسجلات الأبعاد، وأدلة التشطيب المطلوبة للتطبيق. واربطها بمراجعة الرسم والقطع أو الدفعة المورَّدة. وتأكيد نطاق التقرير قبل الإنتاج.
تتحسَّن جودة تشغيل الفولاذ المقاوم للصدأ عندما تُؤخذ المادة وطريقة التصنيع ومتطلبات الفحص في الاعتبار معًا. سجِّل العَرَض، وحقِّق في الآليات ذات الصلة، وتحقَّق من كل تصحيحٍ مقابل وظيفة المكوِّن والرسم.
Copyright © Dongguan BIE Hardware Co., Ltd - سياسة الخصوصية
