

Prévenir les défauts d’usinage CNC de l’acier inoxydable en adaptant l’état du matériau, le procédé de coupe, la fixation de la pièce et le plan d’inspection à la composante. Lorsqu’un problème apparaît, enregistrer la caractéristique affectée et l’étape de production concernée, analyser les causes possibles, puis vérifier la correction par rapport au dessin et aux exigences fonctionnelles.
Un alésage rugueux, un bord surélevé et une bride déformée peuvent causer des problèmes d’assemblage différents. Leur apparence constitue un point de départ pour l’enquête. Les éléments probants utiles comprennent l’identification du matériau, l’état des outils, la configuration de la machine, les résultats mesurés ainsi que toute opération de finition ou de manutention ultérieure.
Pour les acheteurs étrangers, une discussion pratique sur la qualité relie ces observations aux actions que le fournisseur peut expliquer et que votre équipe peut examiner. Ce guide couvre cette discussion relative aux pièces usinées et tournées en acier inoxydable sur mesure.
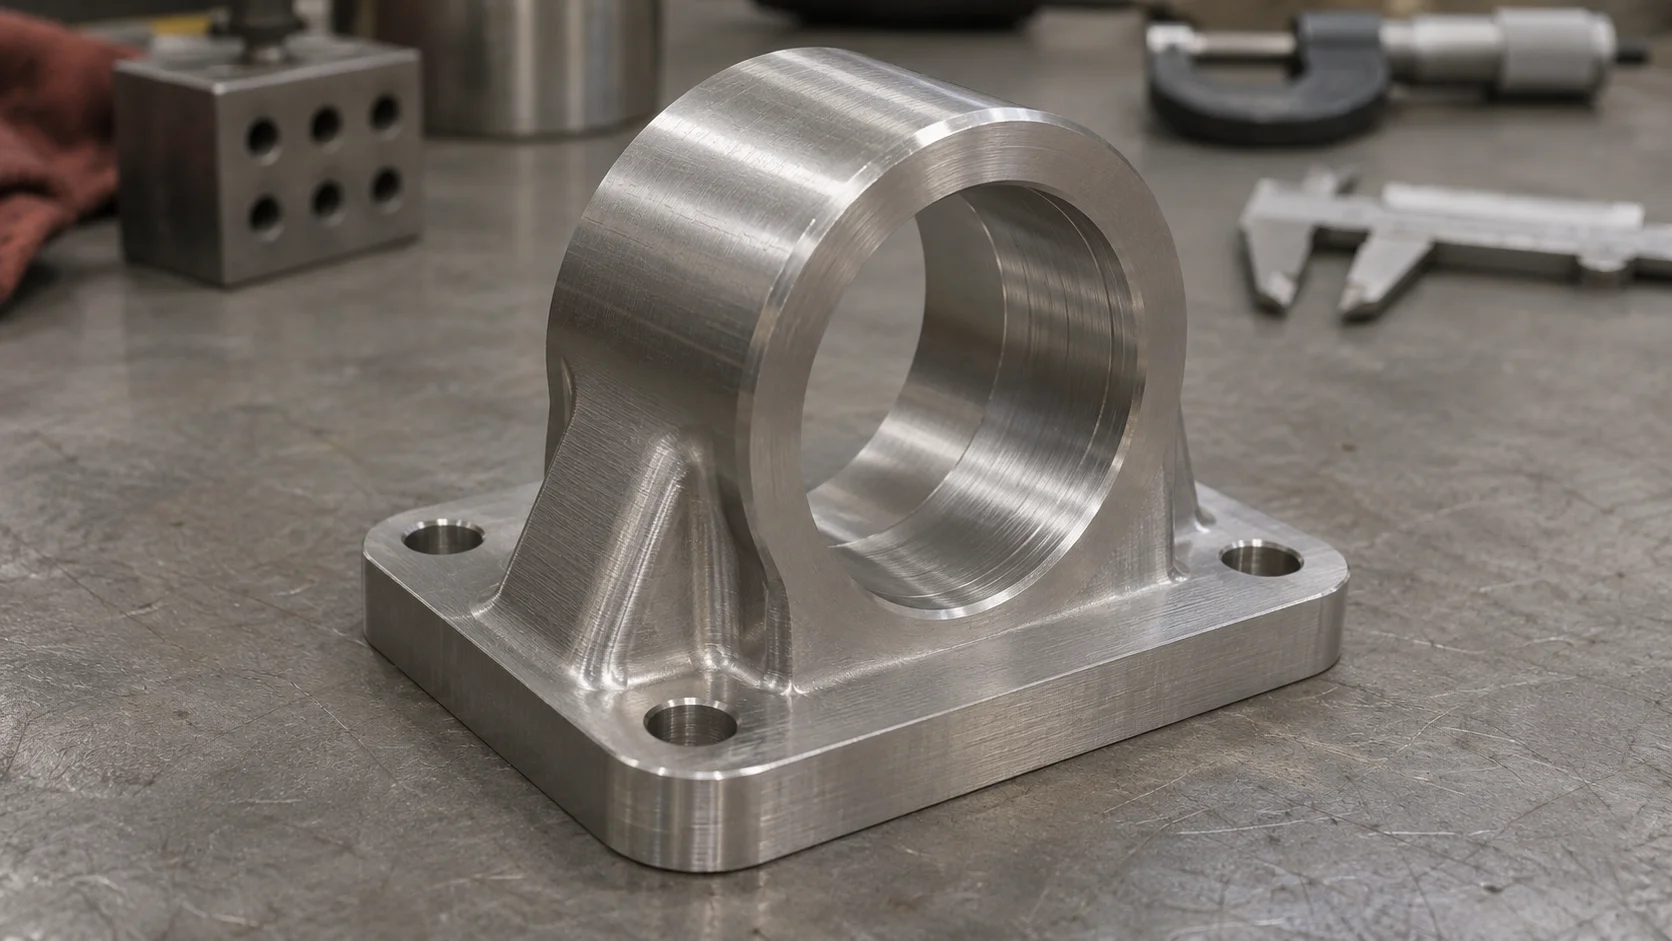
Décrivez ce que vous pouvez observer avant de déterminer sa cause. Identifiez le numéro de pièce, la révision du plan, la quantité et l’emplacement concernés. Précisez si le problème a été détecté pendant l’usinage, l’inspection finale, l’inspection à la réception ou l’assemblage.
Ensuite, reliez l’observation à une exigence. Un motif d’usinage visible peut être acceptable sur une surface cachée. Une irrégularité plus petite sur une interface d’étanchéité pourrait nécessiter une enquête en raison de sa fonction.
Utilisez le tableau suivant pour structurer la première conversation. Les contributeurs possibles constituent des pistes d’enquête, la cause réelle étant établie à partir des preuves concrètes.
| Observation | Contributeurs possibles à examiner | Éléments probants à demander |
| Surface déchirée ou boursouflée | Adhérence du matériau, état de pointe de l’outil, contact avec les copeaux | Vues rapprochées, opération affectée et observations relatives à l’état de l’outil |
| Traces de vibration répétées | Portée de l’outil, support de la pièce, engagement ou fixation de la pièce | Géométrie de la caractéristique, configuration et emplacement du motif |
| Bavures sur un bord ou à la sortie d’un trou | Sens d’usinage, état de l’outil, comportement du matériau, accès au bord | Exigence relative au bord et méthode de débavurage proposée |
| Changement dimensionnel | Température, serrage, contraintes dans le matériau ou traitements ultérieurs | Résultats accompagnés des conditions de mesure et de traitement |
| Les rayures ou les entailles | Contact de la puce, manipulation, séparation des pièces ou emballage | Date d’apparition initiale des dommages et registres relatifs à la manipulation |
| Traces de couleur rouille | Contamination de surface, exposition ou adéquation du matériau | Identification du matériau, manipulation et historique environnemental |
Conserver, dans la mesure du possible, des pièces représentatives affectées. Nettoyer, polir ou retoucher immédiatement l’ensemble risque d’éliminer des informations essentielles à la compréhension du problème.
Le terme « acier inoxydable » désigne des familles de matériaux présentant des comportements différents en usinage. Les nuances austénitiques telles que 304 et 316, les nuances duplex et les nuances à durcissement par précipitation doivent être examinées au regard de leurs propres spécifications matérielles et de leur condition de transformation.
Vérifier précisément la nuance, la forme produit et l’état requis. Identifier les documents matériaux nécessaires à la commande ainsi que le lien entre les stocks fournis et ces documents. Si un traitement thermique est requis, préciser l’état attendu lors de l’usinage et lors de la réception finale.
Un alliage choisi pour faciliter l’usinage peut modifier d’autres propriétés pertinentes pour l’application. Toute substitution proposée doit être examinée en tenant compte de l’exposition à la corrosion, des sollicitations mécaniques, des procédés d’assemblage et de la spécification produit. Obtenir l’approbation technique avant d’en faire la base de production.
Pour les commandes répétées, conserver la définition approuvée du matériau. Si un problème d’usinage coïncide avec un changement de matériau, comparer les dossiers pertinents avant de considérer le nouveau lot comme équivalent au précédent.
L’écrouissage est une augmentation de la dureté causée par une déformation plastique. Il est pertinent pour l’usinage des aciers inoxydables austénitiques, car la surface peut durcir lorsqu’elle est déformée pendant le traitement. Les conditions de coupe favorisant le frottement méritent une attention particulière lors de l’analyse d’une difficulté accrue d’usinage ultérieure.
L’arête construite est un matériau qui adhère autour du tranchant de coupe. Elle peut modifier la géométrie effective de coupe et contribuer à une finition irrégulière. Inspectez l’outil et l’opération concernée lorsque la surface présente des déchirures ou des traînées.
Un examen utile prend en compte conjointement le matériau, la géométrie de l’outil, l’état du tranchant de coupe et l’engagement réel. Il doit permettre de déterminer si le problème est apparu avec un outil neuf, s’est développé au cours de l’usinage ou est survenu après un redémarrage.
Demandez ce que modifie la correction proposée et ce qui sera vérifié par la suite. Un outil ou une stratégie de coupe révisés doivent être validés sur la caractéristique concernée. L’exigence d’acceptation de l’acheteur demeure le dessin, la spécification de surface et la fonction prévue.
L’approche définie par BIE comprend la sélection d’outils de coupe en carbure ou revêtus adaptés à l’application, la vérification de l’usure des outils et leur remplacement lorsqu’ils sont usés. Ce choix est réexaminé en tenant compte du matériau et de l’opération, afin que la correction proposée cible bien la caractéristique produite.
Enregistrer la modification de procédure acceptée et sa vérification. Cela fournit une référence à la prochaine série de production si le même symptôme réapparaît.
Le fluide de coupe peut contribuer à maîtriser les conditions dans la zone de coupe et à faciliter l’évacuation des copeaux. Son efficacité dépend de sa capacité à atteindre la zone concernée, ainsi que de l’opération et de la disposition de l’outil. Un débit externe apparemment abondant peut toutefois laisser mal desservie une géométrie interne complexe.
S’interroger sur la manière dont la disposition proposée soutient l’opération examinée. Pour une géométrie interne profonde, examiner l’accès à la zone de coupe et le trajet emprunté par les copeaux pour en sortir. Pour une surface finie, déterminer si les copeaux peuvent entrer en contact avec cette surface lors d’opérations ultérieures ou de manipulations.
Conserver les dommages causés par l’outil séparément de la surface générée par le tranchant. Une rayure apparaissant après un passage de finition autrement acceptable peut nécessiter une attention particulière portée à l’évacuation des copeaux ou à la manipulation des pièces. Identifier le moment précis où elle devient visible pour la première fois et consigner les observations pertinentes.
Le fournisseur doit évaluer la distribution du fluide en lien avec la stratégie d’usinage et les recommandations relatives aux outils. Convenir d’un contrôle de vérification après toute modification. Une distribution à haute pression, un fluide particulier ou un débit spécifique nécessitent des preuves projetées avant de pouvoir être imposés comme exigence ou revendiqués comme capacité.
Pour l’usinage des aciers inoxydables, BIE identifie le refroidissement et la lubrification par le fluide de coupe comme éléments intégrants de son approche procédurale. Ces aspects sont examinés conjointement avec le choix des outils et les conditions de coupe lors de l’analyse de la chaleur générée, de l’usure des outils et de la qualité de surface.
Les vibrations parasites sont des vibrations associées au processus d’usinage. Des marques répétitives sur une surface peuvent nécessiter un examen de la stabilité, notamment lorsque l’outil doit pénétrer dans une cavité ou un alésage, ou lorsque la pièce comporte une section flexible.
Examinez l’ensemble de la configuration. L’ensemble outil, son débordement, la pièce à usiner, le dispositif de serrage et la machine contribuent tous au comportement de la coupe. Une pièce solidement maintenue en un point peut toutefois présenter une zone non soutenue à proximité de la zone d’usinage.
Demandez au fournisseur d’identifier les contraintes liées à l’accès aux caractéristiques géométriques et au soutien mécanique requis. Des questions utiles comprennent notamment la possibilité d’utiliser un ensemble outil plus court, l’amélioration du soutien mécanique et la préservation d’une matière suffisante pendant une opération exigeante, selon la séquence d’usinage.
Les modifications de conception nécessitent leur propre approbation. Un renfort local, un détail différent de cavité ou une caractéristique d’accès révisée peuvent améliorer la fabrication d’une pièce donnée, mais chaque option doit préserver les jeux, les exigences de charge et les interfaces d’assemblage.
Documenter le résultat à l’aide de la fonctionnalité qui a initialement révélé le problème. Une surface plus esthétique constitue une preuve utile, en complément des vérifications dimensionnelles, géométriques et texturales requises.
Les recommandations techniques de BIE pour l’atelier insistent également sur une vitesse de coupe et une avance adaptées, un support adéquat de la pièce et un contrôle des efforts de coupe. Les paramètres réels et la configuration du support sont choisis en fonction du composant, et le résultat obtenu est vérifié par rapport à ses exigences.
Les bavures sont des matières soulevées restant sur un bord après usinage. Sur une pièce en acier inoxydable, un bord qui semble mineur peut entraver le serrage, empêcher un contact d’assemblage de s’ajuster correctement ou générer des débris lors du montage.
Identifier les bords critiques. Ces derniers peuvent inclure les intersections de perçages croisés, les entrées de filetage, les sorties de perçages et les passages internes. Indiquer au fournisseur les emplacements nécessitant une attention particulière et préciser s’ils sont accessibles pour inspection.
Définir le bord fini attendu. Une instruction générale de débarrassage de bavures et un chanfrein coté peuvent impliquer des critères d’acceptation différents. Préserver des caractéristiques telles que les portées d’étanchéité et les bords de positionnement lors de l’accord sur la méthode d’élimination.
Pour une intersection interne, discuter de la manière dont le résultat sera examiné. La méthode d’inspection doit permettre d’accéder effectivement à la zone concernée. Une photographie externe pourrait laisser cette question sans réponse.
Vérifier l'exigence fonctionnelle après l'ébavurage, le cas échéant. Par exemple, confirmer que le contrôle de filet convenu ou la condition d'ajustement reste satisfaisante. Inclure les exigences de propreté si des matériaux détachés pourraient affecter l'application.
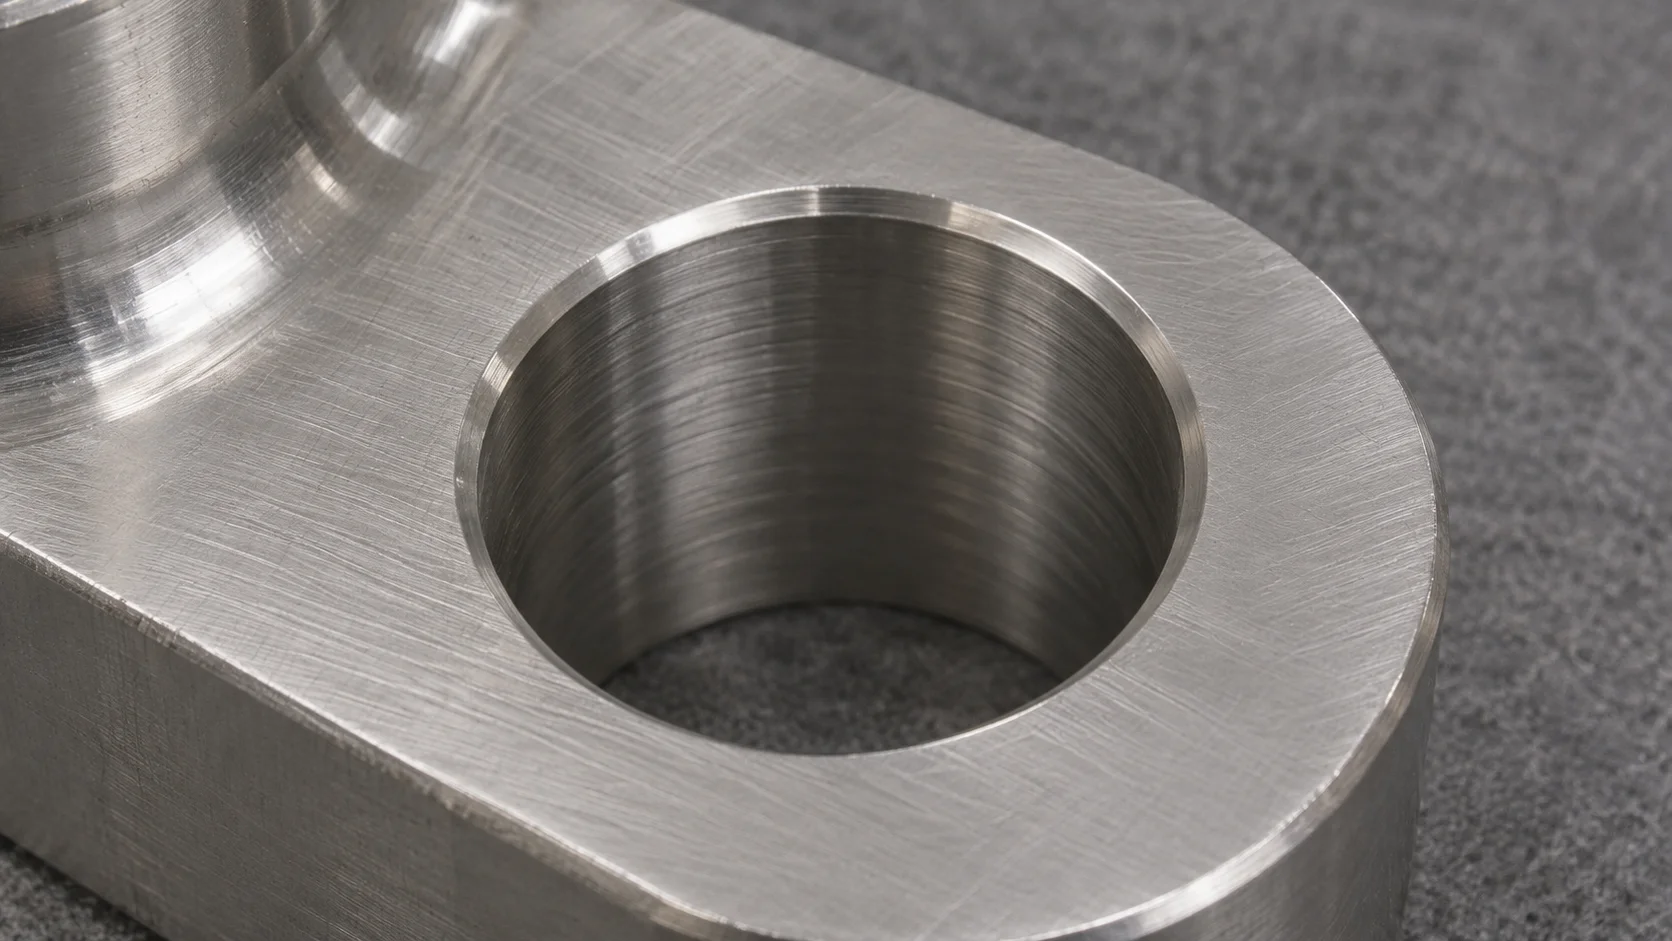
Une pièce peut sembler changer de taille en raison de sa température, de son mode de support ou de la méthode d'inspection. Les contraintes internes du matériau et la séquence de fabrication peuvent également influencer la pièce elle-même. Établir des conditions de mesure comparables avant de déterminer une cause.
Noter si la pièce a été mesurée sous serrage ou dans un autre état de support. Pour une bride flexible, le mode de fixation peut influencer le résultat observé. Suivre la condition spécifiée sur le dessin et discuter toute interprétation susceptible d'affecter l'acceptation.
Comparer les références de dessin, les instruments et les caractéristiques inspectées. Un contrôle du diamètre d’un alésage et une évaluation de sa position par rapport à une face de montage répondent à des questions différentes. L’alignement lors de l’inspection doit refléter les relations évaluées.
Identifier également l’étape de fabrication. Un résultat obtenu avant le traitement thermique ou l’usinage final appartient à cette étape. Déterminer quelles caractéristiques nécessitent une vérification sur la pièce terminée et conserver les enregistrements correspondants liés à la livraison.
En cas de désaccord près d’une limite, demander aux équipes qualité d’examiner la méthode de mesure et son incertitude. Résoudre la comparaison dans des conditions documentées et avec des résultats traçables.
L’état de surface dépend de plus que du seul passage de coupe final. Les copeaux, les dispositifs de serrage, le nettoyage, le stockage et les contacts entre pièces peuvent affecter la pièce livrée.
Les taches de couleur rouille nécessitent un examen de l’identité du matériau et de son exposition, ainsi que de la contamination de surface. La contamination par le fer peut résulter d’un contact avec des outils inadaptés, des particules ou des équipements de manutention. L’enquête doit établir l’historique de la surface concernée.
Discutez du nettoyage et du traitement requis avec le fournisseur. Si la commande spécifie une passivation ou un autre procédé de surface, identifiez l’exigence applicable et les éléments justificatifs correspondants. L’adéquation de ce traitement dépend de la nuance réelle, de l’état de surface et de l’application.
Préservez la texture, l’apparence et les dimensions comme des critères d’acceptation distincts. Une surface polie peut satisfaire à une référence d’apparence, tandis qu’une interface fonctionnelle exige encore une vérification dimensionnelle ou texturale.
BIE intègre le nettoyage et la protection adéquate de surface dans son approche déclarée en matière de contrôle de qualité de surface. Précisez l’état livré prévu afin que le nettoyage, la finition et la manutention puissent être discutés en fonction de l’application réelle.
Les services de BIE informations sur les finitions de surface de BIE fournit un point de départ pour une discussion de projet. Convenez des exigences réelles en matière de finition, d’inspection et de protection pour le composant faisant l’objet du devis.
Envisagez un boîtier illustratif en acier inoxydable doté d’un alésage de positionnement, d’une bride de fixation et d’un trou taraudé transversal. L’inspection à la réception révèle des bavures au niveau du trou transversal et une zone rugueuse à l’intérieur de l’alésage. Le montage signale également un positionnement irrégulier de la bride.
Commencez par identifier les pièces concernées ainsi que la révision du dessin. Enregistrez chaque problème séparément. La bavure, la surface de l’alésage et le problème de positionnement peuvent impliquer des opérations ou des conditions d’inspection différentes.
Pour le trou transversal, examinez l’exigence relative au bord ainsi que l’accès interne. Pour l’alésage, analysez son exigence de surface et les éléments probants liés à sa fabrication. Pour la bride, comparez les conditions de support, de propreté et de mesure avec celles de l’assemblage.
Demander au fournisseur de proposer des corrections liées à ces constatations. Préciser ce qui doit être revérifié, y compris toute caractéristique pouvant être affectée par la reprise. Conserver les dossiers relatifs à la décision acceptée et à sa vérification.
Il s'agit d'un exemple hypothétique d'enquête. Son objectif est de montrer comment plusieurs observations peuvent être structurées sous forme de questions examinables. Le composant réel détermine les preuves et les actions requises.
La maîtrise de la non-conformité consiste à identifier et à isoler les travaux potentiellement concernés. Demander au fournisseur comment il établira l’intervalle de production, le changement d’outil, la configuration ou le lot de matière pertinent. Assurer le lien entre cette identification et les pièces inspectées.
Ensuite, convenir de la décision à prendre. La reprise, le remplacement ou l’acceptation d’une déviation nécessitent une autorisation appropriée. Enregistrer précisément la caractéristique, la quantité et l’état couverts par la décision.
Une action corrective doit expliquer les éléments de preuve relatifs à la cause et le changement proposé. Sa vérification doit traiter la défaillance initiale ainsi que toutes les exigences associées. Conserver les révisions approuvées du processus et des inspections pour les commandes répétées.
Pour une livraison à l’étranger, coordonner cette décision avec la libération de l’expédition. Les équipes achats et réception doivent savoir si les marchandises comprennent des pièces reprises, des pièces de remplacement ou une dérogation approuvée.
Un court compte rendu organisé facilite la poursuite de l’enquête entre les équipes ingénierie, achats et fabrication. Utiliser un seul dessin à jour et y indiquer les éléments de preuve correspondants.
| Informations | Ce qu'il faut inclure |
| Définition du produit | Numéro de pièce, révision du dessin, nuance de matériau et état |
| Observation | Caractéristique concernée, photographies nettes et mode de détection du problème |
| Preuve d’inspection | Exigence, résultat mesuré, méthode et conditions de traitement |
| Le champ d'application | Quantité concernée et identification de la pièce ou du lot |
| Action proposée | Correction, approbation requise et périmètre de vérification |
| Décision de livraison | Statut de la mise en circulation et documents justificatifs requis |
Fournir le contexte d’application qui modifie la décision. Identifier les surfaces d’étanchéité, de positionnement, de glissement et visibles. Expliquer tout environnement de nettoyage ou toute condition d’assemblage que le fournisseur doit prendre en compte.
Si un défaut apparent est acceptable conformément à la spécification convenue, consigner la justification de cette conclusion. Si la spécification ne répond pas à une préoccupation fonctionnelle, la résoudre par une clarification ou une révision approuvée.
BIE propose Services d'usinage CNC , y compris l’usinage par fraisage et tournage. Le profil de l’entreprise décrit également ses services de traitement de surface et d’assemblage, ce qui permet d’aborder ces exigences conjointement avec le composant usiné.
Pour la sélection initiale du projet, les informations sur les capacités de BIE indiquent des dimensions d’usinage par fraisage allant jusqu’à 1200 × 850 × 600 mm et des dimensions d’usinage par tournage allant jusqu’à 700 mm de diamètre et 1000 mm de longueur. Il s’agit de références préliminaires. La géométrie, le matériau, la fixation de la pièce, l’accès aux zones d’usinage et les contrôles doivent être examinés au cas par cas.
Envoyez le plan et le modèle avec la nuance, l’état, les quantités et les exigences de finition. Mettez en évidence les interfaces critiques et les rapports requis. En cas de problème qualité existant, joignez les observations et les documents cités ci-dessus afin que la discussion débute sur la base des éléments probants pertinents.
Les causes possibles comprennent l’adhérence du matériau, l’état de l’outil, les vibrations et le contact des copeaux. Identifiez l’opération concernée et examinez les éléments probants avant de choisir une action corrective. Comparez le résultat obtenu aux exigences réelles de finition et de fonctionnalité.
L’écrouissage décrit la réaction d’un matériau à une déformation. Déterminez si l’état résultant affecte les exigences spécifiées. L’enquête nécessite des éléments de preuve relatifs au matériau, au procédé et aux inspections pour le composant.
La modification appropriée dépend du mécanisme en cause. Examinez conjointement l’outil, l’engagement, le matériau et le montage. Une simple modification de la vitesse risque de laisser la cause non résolue ou d’altérer un autre aspect du comportement de coupe.
Identifiez les arêtes concernées ainsi que l’état final souhaité. Indiquez séparément les chanfreins fonctionnels ou les interfaces protégées. Convenez de la manière dont les emplacements internes difficiles seront vérifiés après usinage.
Examinez la contamination de surface, les conditions d’exposition et l’adéquation du matériau. Conservez l’historique relatif au matériau et à sa manipulation. L’apparition d’une marque seule ne constitue pas une preuve suffisante pour établir un diagnostic complet.
Convenez des documents relatifs au matériau, des relevés dimensionnels et des preuves de finition requis pour l’application. Liez-les à la révision du plan et aux pièces ou lots fournis. Confirmez la portée du rapport avant la production.
La qualité de l’usinage de l’acier inoxydable s’améliore lorsque le matériau, le procédé de fabrication et les exigences d’inspection sont pris en compte conjointement. Documentez le symptôme, analysez les mécanismes concernés et vérifiez chaque correction par rapport à la fonction de la pièce et au plan.
Copyright © Dongguan BIE Hardware Co., Ltd - Politique de confidentialité
