
Prevenire i difetti nella lavorazione CNC dell'acciaio inossidabile abbinando lo stato del materiale, il processo di taglio, il sistema di fissaggio e il piano di ispezione al componente. Quando si verifica un problema, registrare la caratteristica interessata e la fase di produzione, analizzare le possibili cause, quindi verificare la correzione rispetto al disegno e ai requisiti applicativi.
Un foro grezzo, un bordo rialzato e una flangia deformata possono causare diversi problemi di assemblaggio. La loro comparsa costituisce un punto di partenza per l'indagine. Le prove utili includono l'identità del materiale, lo stato degli utensili, l'allestimento, i risultati delle misurazioni e qualsiasi finitura o manipolazione successiva.
Per gli acquirenti esteri, una discussione pratica sulla qualità collega tali osservazioni alle azioni che il fornitore può spiegare e che il vostro team può esaminare. Questa guida tratta tale discussione per componenti personalizzati in acciaio inossidabile ottenuti mediante fresatura e tornitura.
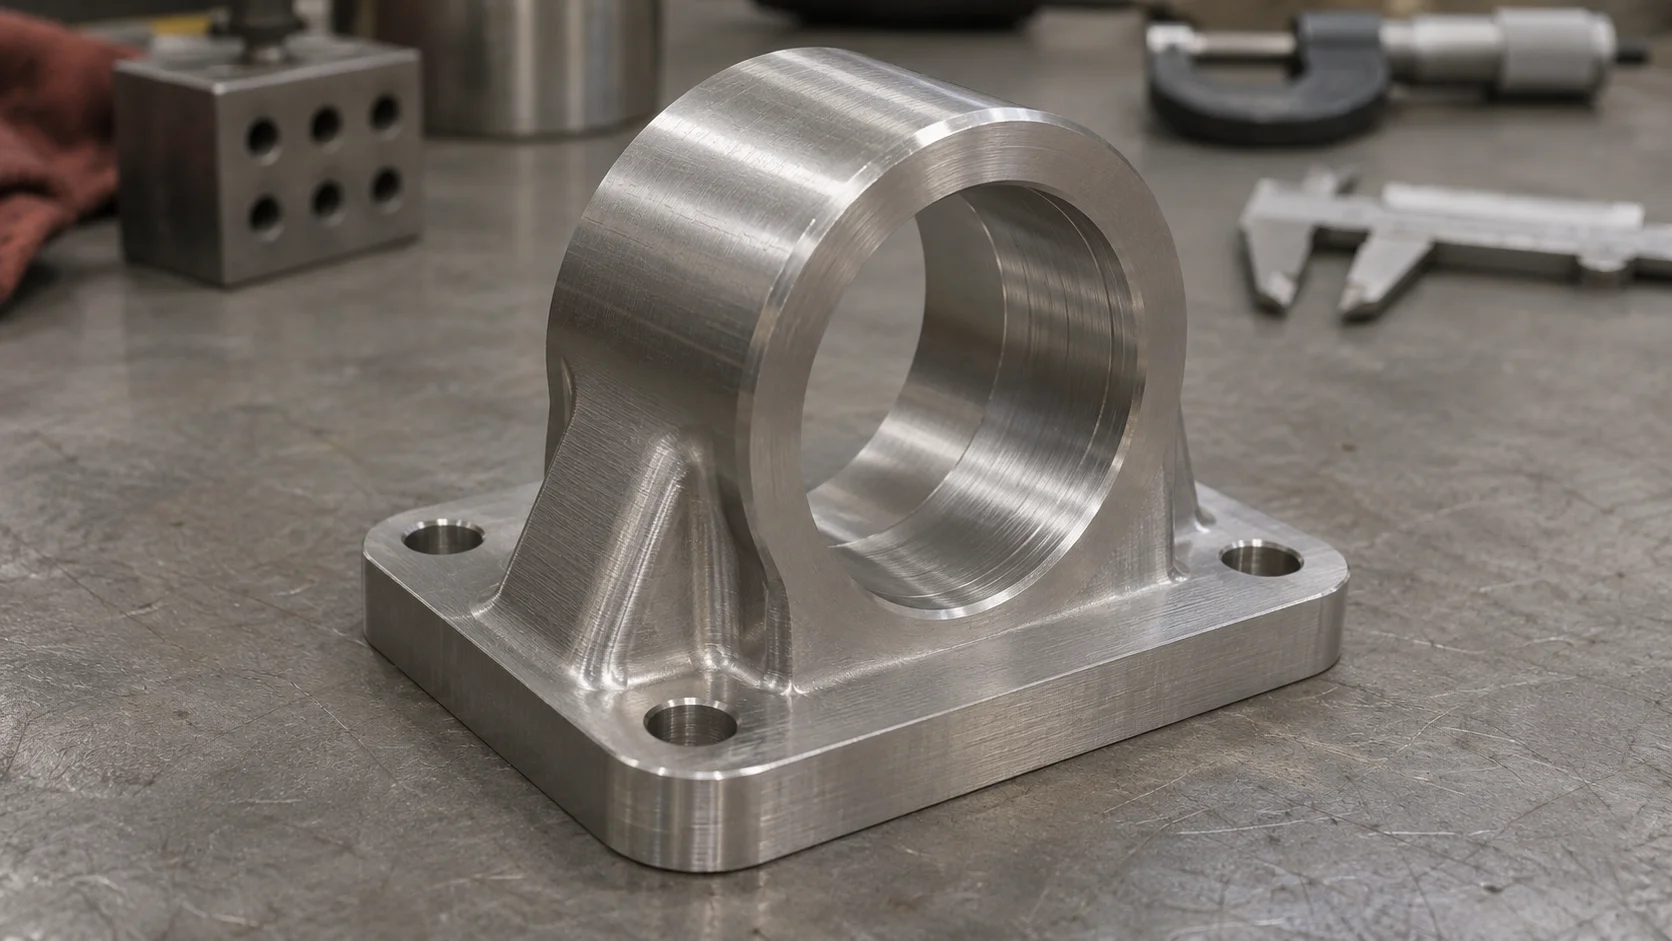
Descrivere ciò che è possibile osservare prima di stabilire la causa. Identificare il numero del componente, la revisione del disegno, la quantità interessata e la posizione. Spiegare se la non conformità è stata rilevata durante la lavorazione, l’ispezione finale, l’ispezione al ricevimento o l’assemblaggio.
Collegare quindi l’osservazione a un requisito. Un pattern di lavorazione visibile potrebbe essere accettabile su una superficie nascosta. Una irregolarità minore su un’interfaccia di tenuta potrebbe richiedere un’indagine a causa della sua funzione.
Utilizzare la seguente tabella per strutturare la prima conversazione. I possibili fattori contribuenti rappresentano percorsi di indagine, mentre la causa effettiva viene stabilita sulla base delle evidenze concrete.
| Osservazione | Possibili fattori contribuenti da esaminare | Prove da richiedere |
| Superficie strappata o sfregata | Adesione del materiale, condizione all'avanguardia, contatto con i trucioli | Viste ravvicinate, operazioni interessate e risultanze sullo stato dell'utensile |
| Segni ripetuti di vibrazione | Portata dell'utensile, supporto del pezzo in lavorazione, impegno o fissaggio del pezzo | Geometria della caratteristica, configurazione e posizionamento del motivo |
| Bave su un bordo o all'uscita di un foro | Direzione di taglio, condizione dell'utensile, comportamento del materiale, accesso al bordo | Requisito relativo al bordo e metodo di sbavatura proposto |
| Cambiamento dimensionale | Temperatura, serraggio, sollecitazione del materiale o lavorazioni successive | Risultati con condizioni di misurazione e lavorazione |
| Graffi o ammaccature | Contatto con schegge, manipolazione, separazione dei componenti o imballaggio | Quando il danno è comparso per la prima volta e i relativi registri di manipolazione |
| Macchie di colore ruggine | Contaminazione superficiale, esposizione o idoneità del materiale | Identificazione del materiale, manipolazione e storia ambientale |
Conservare, ove possibile, campioni rappresentativi dei componenti interessati. Pulire, lucidare o ritrattare immediatamente tutti i pezzi potrebbe eliminare informazioni necessarie per comprendere il problema.
Il termine «acciaio inossidabile» comprende famiglie di materiali con comportamenti diversi durante la lavorazione. Le qualità austenitiche, come 304 e 316, le qualità duplex e quelle indurenti per precipitazione devono essere esaminate alla luce delle rispettive specifiche di materiale e delle condizioni di lavorazione.
Confermare esattamente la qualità, la forma del prodotto e le condizioni richieste. Identificare i documenti materiali necessari per l’ordine e come lo stock fornito sia collegato a tali registrazioni. Se un requisito prevede un trattamento termico, chiarire lo stato previsto durante la lavorazione e all’accettazione finale.
Una lega scelta per facilitare la lavorazione potrebbe modificare altre proprietà rilevanti per l’applicazione. Ogni sostituzione proposta deve essere valutata rispetto all’esposizione alla corrosione, al carico meccanico, ai metodi di giunzione e alle specifiche del prodotto. Ottenere l’approvazione ingegneristica prima di adottarla come base per la produzione.
Per ordini ripetuti, conservare la definizione approvata del materiale. Se un problema di lavorazione coincide con una modifica del materiale, confrontare i relativi registri prima di considerare il nuovo lotto equivalente a quello precedente.
L'incrudimento per deformazione è un aumento della durezza causato da deformazione plastica. È rilevante nella lavorazione degli acciai inossidabili austenitici perché la superficie può indurirsi man mano che viene deformata durante la lavorazione. Le condizioni di taglio che favoriscono lo sfregamento meritano particolare attenzione quando si analizza una successiva difficoltà di taglio.
Il bordo accumulato è materiale che aderisce intorno al tagliente. Può modificare la geometria effettiva di taglio e contribuire a una finitura superficiale irregolare. Ispezionare l'utensile e l'operazione interessata quando la superficie presenta strappi o sbavature.
Un esame utile tiene conto contemporaneamente del materiale, della geometria dell'utensile, dello stato del tagliente e dell'effettivo ingaggio. Dovrebbe chiarire se il problema sia insorto con un utensile nuovo, si sia sviluppato progressivamente durante la lavorazione oppure sia comparso dopo un riavvio.
Chiedere quali modifiche comporta la correzione proposta e quali controlli verranno effettuati successivamente. Uno strumento rivisto o una nuova strategia di taglio richiedono la verifica sulla caratteristica pertinente. Il requisito di accettazione dell’acquirente rimane il disegno, le specifiche della superficie e la funzione prevista.
L’approccio dichiarato da BIE prevede la selezione di utensili da taglio in carburo o rivestiti adeguati all’applicazione, il controllo dell’usura degli utensili e la sostituzione di quelli usurati. La scelta viene riesaminata in relazione al materiale e all’operazione, affinché la correzione proposta risolva effettivamente il problema sulla caratteristica prodotta.
Registrare la modifica del processo accettata e la sua verifica. Ciò fornisce un riferimento per la successiva produzione, qualora lo stesso sintomo si ripresenti.
Il fluido da taglio può contribuire a gestire le condizioni nella zona di taglio e a favorire l’evacuazione dei trucioli. Il suo effetto dipende dal fatto che raggiunga effettivamente l’area pertinente, nonché dall’operazione e dalla disposizione dell’utensile. Un flusso esterno apparentemente abbondante potrebbe comunque lasciare scarsamente servita una caratteristica interna complessa.
Chiedere in che modo l’accordo proposto supporta il funzionamento oggetto di verifica. Per una caratteristica interna profonda, discutere l’accesso all’area di taglio e il percorso attraverso il quale i trucioli la abbandonano. Per una superficie finita, stabilire se i trucioli possono entrare in contatto con tale superficie durante operazioni successive o durante le fasi di manipolazione.
Tenere distinta la danneggiabilità dei trucioli dalla qualità della superficie generata dallo spigolo di taglio. Un graffio che compare dopo una passata di finitura altrimenti accettabile potrebbe richiedere un’attenzione specifica al sistema di evacuazione o alle procedure di manipolazione. Identificare quando tale graffio diventa visibile per la prima volta e conservare le osservazioni pertinenti.
Il fornitore deve valutare la distribuzione del fluido in relazione alla strategia di taglio e ai consigli relativi agli utensili. Concordare un controllo di verifica successivo a ogni modifica. Una distribuzione ad alta pressione, un fluido specifico o una portata particolare richiedono prove documentali nel progetto prima di poter essere inserite come requisito o dichiarate come capacità.
Per i lavori su acciaio inossidabile, BIE identifica il raffreddamento e la lubrificazione mediante fluido di taglio come parte del proprio approccio al processo. Questi aspetti vengono valutati insieme alla scelta dell’utensile e alle condizioni di taglio durante l’analisi di calore, usura e qualità superficiale.
Le vibrazioni (chatter) sono associate al processo di taglio. La presenza di segni ripetuti su una superficie può richiedere una verifica della stabilità, in particolare quando l’utensile deve raggiungere una tasca o un foro oppure quando il pezzo presenta una sezione flessibile.
Esaminare l’intera disposizione. L’insieme utensile, la sua lunghezza di sbalzo, il pezzo in lavorazione, il dispositivo di fissaggio e la macchina contribuiscono tutti al comportamento del taglio. Un componente fissato saldamente in un punto potrebbe comunque presentare un’area non supportata nelle vicinanze del taglio.
Chiedere al fornitore di identificare l’accessibilità alla caratteristica geometrica e il supporto richiesti. Domande utili includono: è possibile utilizzare un’impostazione utensile più corta? È possibile migliorare il supporto? La sequenza di lavorazione lascia materiale sufficiente durante un’operazione impegnativa?
Le modifiche di design richiedono un'apposita approvazione. Una nervatura locale, un diverso dettaglio della tasca o una caratteristica di accesso rivista possono migliorare un particolare componente, ma ogni opzione deve preservare i giochi, i requisiti di carico e le interfacce di montaggio.
Documentare il risultato utilizzando la caratteristica che in origine ha evidenziato il problema. Una superficie esteticamente migliore costituisce una prova utile, da affiancare ai necessari controlli dimensionali, geometrici e di texture.
Le linee guida per il laboratorio di BIE sottolineano inoltre l'importanza di una velocità di taglio e di un avanzamento adeguati, del supporto del pezzo in lavorazione e del controllo delle forze di taglio. Le impostazioni effettive e la configurazione del supporto vengono scelte in base al componente, verificandone il risultato rispetto ai relativi requisiti.
Le bave sono materiale sollevato che rimane su un bordo dopo la lavorazione. Su un componente in acciaio inossidabile, un bordo che sembra di scarsa rilevanza può interferire con il fissaggio, impedire l’aderenza di una superficie di accoppiamento o generare materiale mobile durante l’assemblaggio.
Identificare i bordi rilevanti. Questi possono includere intersezioni tra fori trasversali, ingressi filettati, uscite di fori e passaggi interni. Indicare al fornitore quali posizioni richiedono particolare attenzione e se sono accessibili per ispezione.
Definire il bordo finito previsto. Un’istruzione generica per la sbavatura e uno smusso quotato possono comportare criteri di accettazione diversi. Preservare caratteristiche come le zone di tenuta e i bordi di posizionamento nel concordare il metodo di rimozione.
Per un’intersezione interna, discutere come verrà esaminato il risultato. Il metodo deve consentire l’accesso effettivo all’area di interesse. Una fotografia esterna potrebbe lasciare tale questione irrisolta.
Verificare il requisito funzionale dopo la sbavatura, ove opportuno. Ad esempio, confermare che il controllo filettatura concordato oppure la condizione di accoppiamento risulti ancora soddisfatta. Includere i requisiti di pulizia qualora materiale staccato possa influenzare l’applicazione.
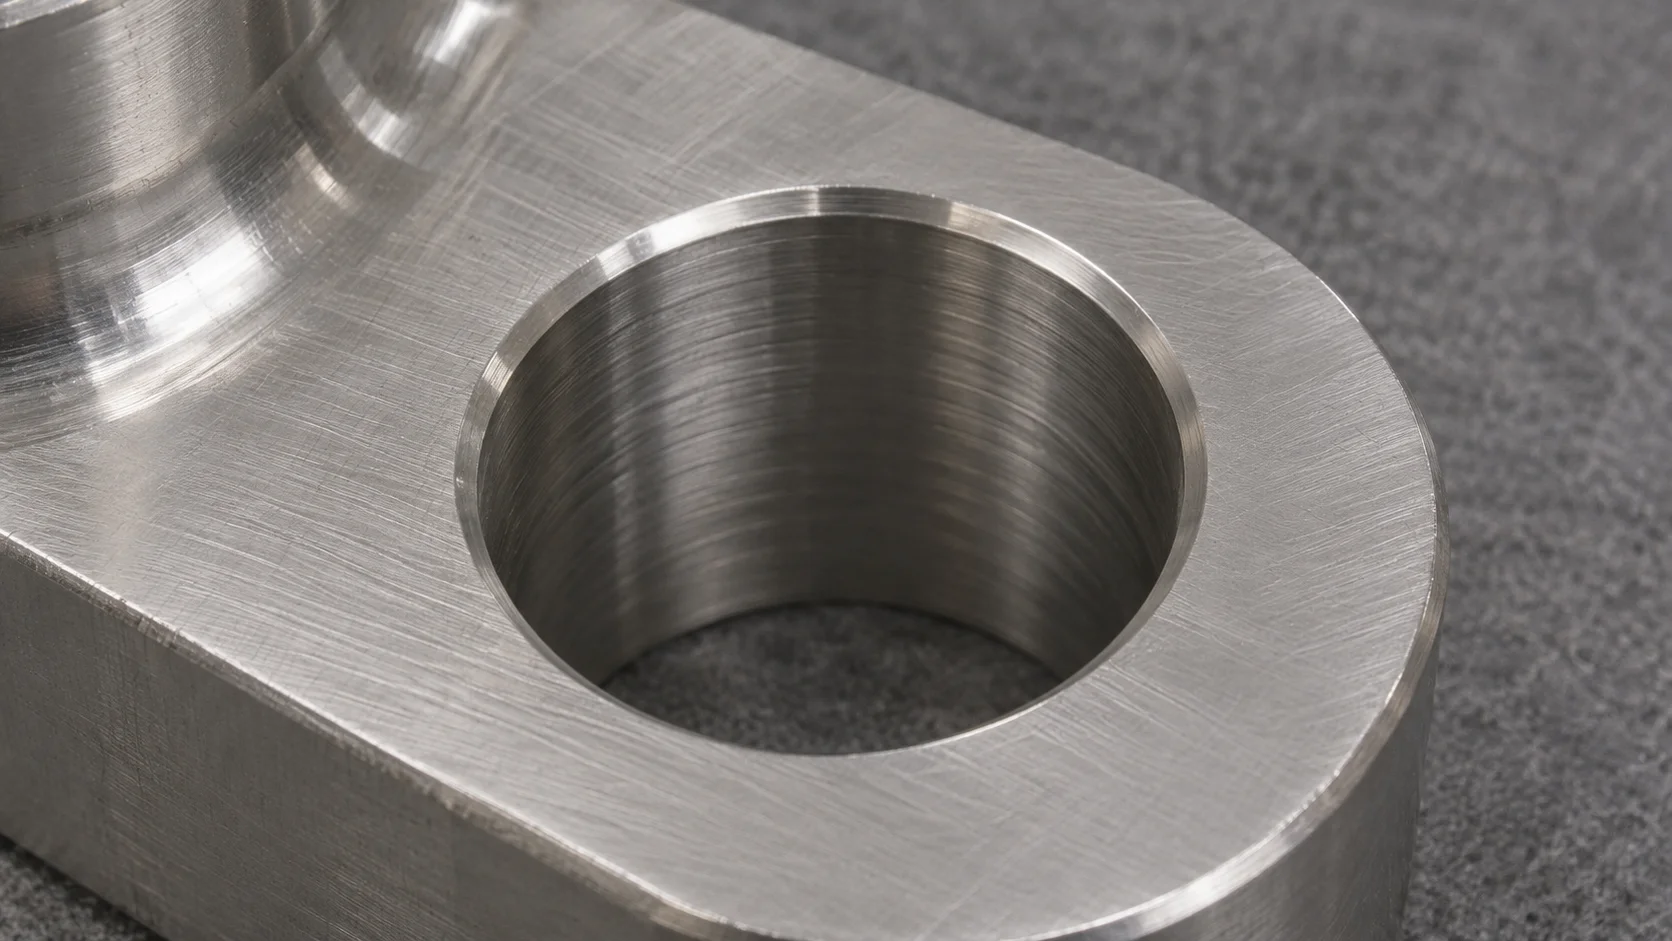
Un componente può apparire cambiare dimensione a causa della sua temperatura, del suo supporto o del metodo di ispezione. Anche lo sforzo del materiale e la sequenza produttiva possono influenzare direttamente il componente. Stabilire condizioni di misurazione confrontabili prima di identificare una causa.
Registrare se il componente è stato misurato mentre era serrato o supportato in un’altra condizione. Per una flangia flessibile, il modo in cui viene vincolata può influenzare il risultato osservato. Rispettare la condizione specificata nel disegno e discutere qualsiasi interpretazione che incida sull’accettazione.
Confrontare i riferimenti del disegno, gli strumenti e le caratteristiche ispezionate. La verifica del diametro di un foro e la valutazione della sua posizione rispetto a una superficie di montaggio rispondono a domande diverse. L’allineamento durante l’ispezione deve rappresentare le relazioni oggetto di valutazione.
Identificare anche lo stadio di lavorazione. Un risultato ottenuto prima del trattamento termico o della finitura appartiene a tale stadio. Stabilire quali caratteristiche richiedono verifica sul pezzo finito e conservare i corrispondenti registri collegati alla consegna.
In caso di divergenze prossime al limite, chiedere ai team qualità di riesaminare il metodo di misurazione e l’incertezza associata. Risolvere il confronto indicando le condizioni documentate e i risultati tracciabili.
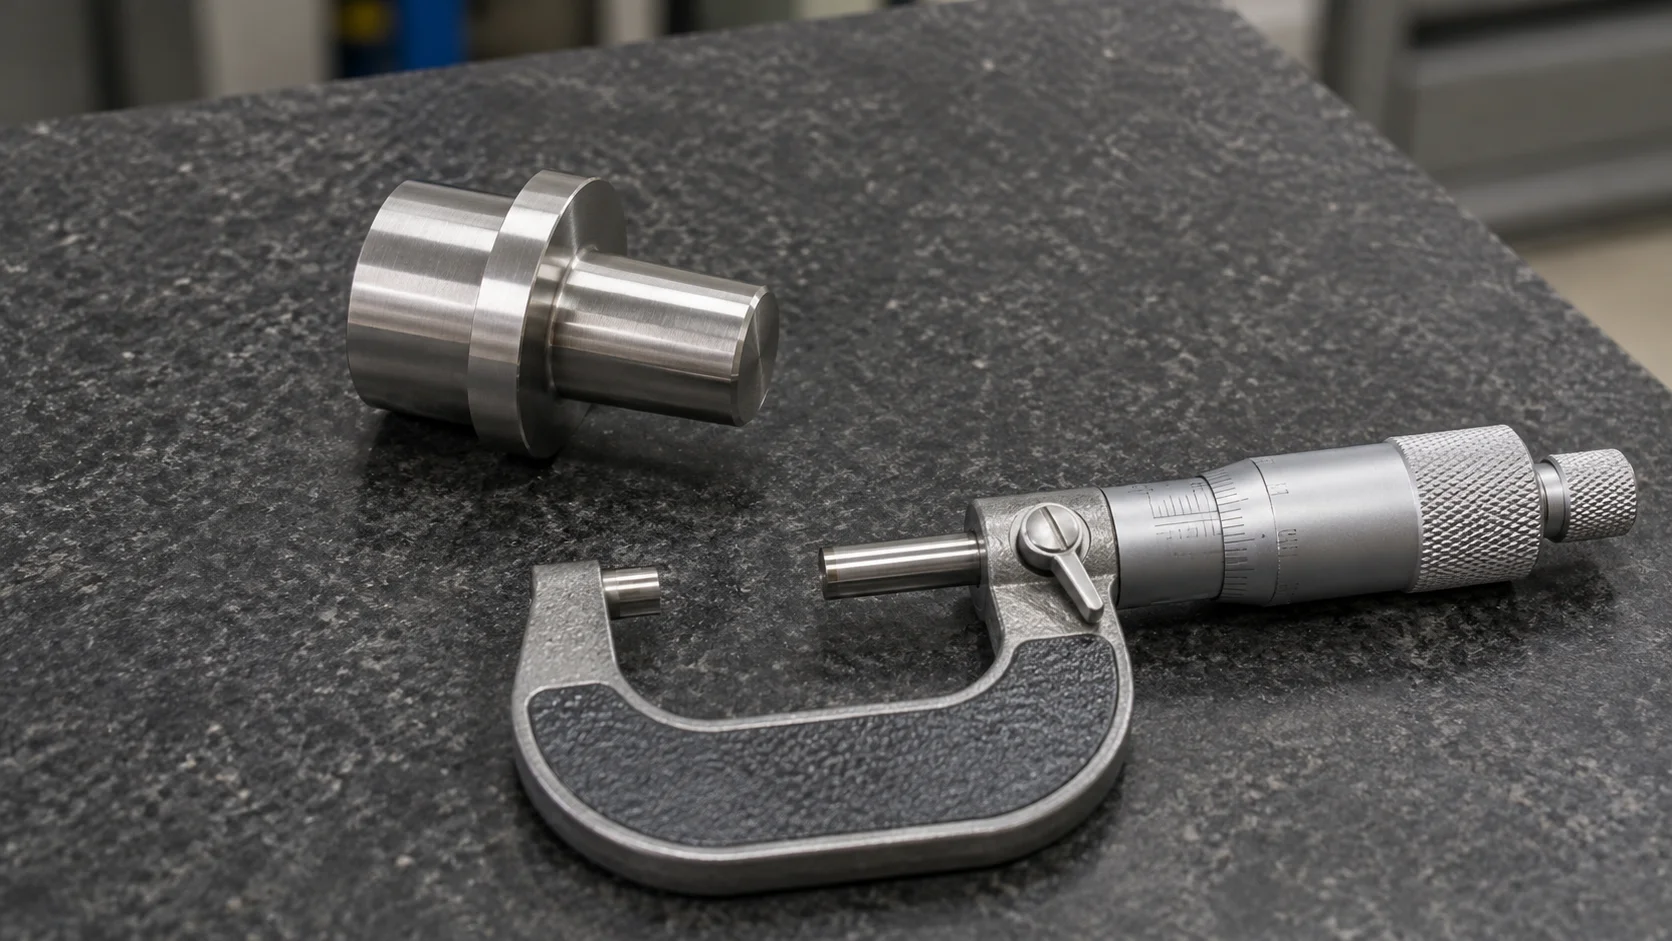
Lo stato della superficie dipende da più fattori rispetto al solo passaggio di taglio finale. Trucioli, dispositivi di fissaggio, operazioni di pulizia, stoccaggio e contatto tra componenti possono influenzare il componente consegnato.
Le macchie di colore ruggine richiedono una verifica dell’identità del materiale e dell’esposizione, nonché della contaminazione superficiale. La contaminazione da ferro può derivare dal contatto con utensili inadatti, particelle o attrezzature per la manipolazione. L’indagine deve ricostruire la storia della superficie interessata.
Discutere con il fornitore la pulizia e il trattamento richiesti. Se l’ordine specifica la passivazione o un altro processo superficiale, identificare il requisito applicabile e la relativa documentazione probatoria. L’idoneità di tale trattamento dipende dalla effettiva qualità dell’acciaio, dalle condizioni superficiali e dall’applicazione prevista.
Preservare la texture, l’aspetto e le dimensioni come elementi distinti di accettazione. Una superficie lucidata può soddisfare un riferimento estetico, mentre un’interfaccia funzionale richiede comunque la verifica dimensionale o della texture.
BIE include la pulizia e la protezione superficiale adeguata nel proprio approccio dichiarato al controllo della qualità superficiale. Specificare lo stato di consegna previsto, affinché pulizia, finitura e manipolazione possano essere concordate in base all’applicazione effettiva.
BIE's finizione superficiale fornisce un punto di partenza per una discussione sul progetto. Concordare i requisiti effettivi di finitura, ispezione e protezione per il componente oggetto del preventivo.
Si consideri, a titolo esemplificativo, una carcassa in acciaio inossidabile dotata di un foro di posizionamento, di una flangia di fissaggio e di un foro filettato trasversale. L’ispezione in ingresso rileva sbavature nel foro trasversale e un’area ruvida all’interno del foro di posizionamento. Anche l’assemblaggio segnala che la flangia non si posiziona in modo coerente.
Iniziare identificando i componenti interessati e la revisione del disegno. Registrare ogni problema separatamente. La sbavatura, la superficie del foro e il problema di posizionamento della flangia potrebbero coinvolgere operazioni o condizioni di ispezione diverse.
Per il foro trasversale, verificare il requisito relativo al bordo e l’accessibilità interna. Per il foro di posizionamento, esaminare il requisito relativo alla superficie e le prove produttive. Per la flangia, confrontare le condizioni di supporto, pulizia e misurazione con quelle previste nell’assetto di assemblaggio.
Chiedere al fornitore di proporre correzioni legate a questi riscontri. Specificare cosa deve essere riesaminato, compresa qualsiasi caratteristica che potrebbe essere influenzata da un intervento di ritocco. Conservare i registri della decisione accettata e della verifica.
Questo è un esempio ipotetico di indagine. Il suo scopo è mostrare come diverse osservazioni possano essere organizzate in domande sottoponibili a revisione. Il componente effettivo determina le prove e le azioni richieste.
Il contenimento identifica e separa il lavoro che potrebbe essere interessato. Chiedere al fornitore come stabilirà l’intervallo produttivo pertinente, la sostituzione dell’utensile, la configurazione o il lotto di materiale. Mantenere tale identificazione collegata ai pezzi ispezionati.
Successivamente, concordare la decisione. Il ritocco, la sostituzione e l’accettazione di una deviazione richiedono l’autorizzazione appropriata. Registrare la caratteristica specifica, la quantità e lo stato coperti dalla decisione.
Un'azione correttiva deve spiegare le prove relative alla causa e la modifica proposta. La sua verifica deve affrontare il guasto originale e tutti i requisiti associati. Conservare le revisioni approvate del processo e delle ispezioni per ordini successivi.
Per una consegna all'estero, coordinare questa decisione con il rilascio della spedizione. I team acquisti e ricezione devono essere informati se le merci includono parti riparate, parti di sostituzione o un'eccezione approvata.
Un breve e organizzato verbale facilita il proseguimento dell'indagine tra ingegneria, acquisti e team di produzione. Utilizzare un unico disegno aggiornato e indicare le prove in relazione a esso.
| Informazioni | Cosa Includere |
| Definizione del Prodotto | Numero di parte, revisione del disegno, grado del materiale e condizione |
| Osservazione | Caratteristica interessata, fotografie chiare e modalità di rilevamento del problema |
| Documentazione dell’ispezione | Requisito, risultato misurato, metodo e condizioni di lavorazione |
| Portata | Quantità interessata e identificazione della parte o del lotto |
| Intervento proposto | Correzione, approvazione richiesta e ambito della verifica |
| Decisione sulla consegna | Stato della rilascio e documenti allegati richiesti |
Fornire il contesto applicativo che modifica la decisione. Identificare le superfici di tenuta, di posizionamento, di scorrimento e visibili. Spiegare qualsiasi condizione ambientale di pulizia o di assemblaggio da considerare per il fornitore.
Se un difetto evidente è accettabile secondo la specifica concordata, registrare la base di tale conclusione. Se la specifica non risolve un dubbio funzionale, risolverlo mediante una chiarificazione o revisione approvata.
BIE fornisce Servizi di fresatura cnc , inclusi fresatura e tornitura. Il profilo aziendale descrive inoltre i servizi di trattamento superficiale e di assemblaggio, consentendo di discutere tali requisiti insieme al componente meccanizzato.
Per la valutazione iniziale del progetto, gli elenchi delle capacità di BIE indicano dimensioni di fresatura fino a 1200 × 850 × 600 mm e dimensioni di tornitura fino a 700 mm di diametro e 1000 mm di lunghezza. Si tratta di riferimenti indicativi per la selezione preliminare. Geometria, materiale, fissaggio del pezzo, accessibilità e ispezione devono essere esaminati caso per caso.
Inviare il disegno e il modello con grado, condizione, quantità e requisiti di finitura. Evidenziare le interfacce critiche e i rapporti richiesti. In caso di un problema qualitativo già noto, includere le osservazioni e i documenti sopra indicati, affinché la discussione parta dalle prove pertinenti.
I fattori potenzialmente responsabili includono l’adesione del materiale, lo stato dell’utensile, le vibrazioni e il contatto dei trucioli. Identificare l’operazione interessata e ispezionare le prove prima di scegliere una correzione. Confrontare il risultato ottenuto con le effettive specifiche di superficie e funzionali.
L'incrudimento per deformazione descrive la risposta di un materiale alla deformazione. Stabilire se la condizione risultante influisce sui requisiti specificati. L'indagine richiede prove relative al materiale, al processo e all'ispezione del componente.
La modifica appropriata dipende dal meccanismo coinvolto. Esaminare insieme utensile, impegno, materiale e configurazione. Una semplice variazione della velocità potrebbe lasciare irrisolta la causa oppure modificare un altro aspetto del comportamento di taglio.
Identificare i bordi rilevanti e lo stato finale previsto. Indicare separatamente le smussature funzionali o le interfacce protette. Concordare come verranno verificate, dopo la lavorazione, le zone interne di difficile accesso.
Esaminare la contaminazione superficiale, le condizioni di esposizione e l'idoneità del materiale. Conservare la storia relativa al materiale e alle modalità di manipolazione. L'apparizione di una macchia da sola non fornisce prove sufficienti per una diagnosi completa.
Concordare i documenti relativi al materiale, i registri dimensionali e le prove relative alla finitura necessari per l'applicazione. Collegarli alla revisione del disegno e ai componenti o lotti forniti. Confermare l'ambito della relazione prima della produzione.
La qualità della lavorazione dell'acciaio inossidabile migliora quando si considerano congiuntamente il materiale, il processo produttivo e i requisiti di ispezione. Registrare il sintomo, analizzare i meccanismi correlati e verificare ogni correzione in base alla funzionalità del componente e al disegno.
Copyright © Dongguan BIE Hardware Co., Ltd - Informativa sulla privacy

