

Startseite>Blog
Verhindern Sie Edelstahl-CNC-Bearbeitungsfehler, indem Sie Zustand des Werkstoffs, Zerspanungsverfahren, Werkstückspannung und Prüfplan auf das Bauteil abstimmen. Wenn ein Problem auftritt, dokumentieren Sie das betroffene Merkmal und den Fertigungsabschnitt, analysieren Sie mögliche Ursachen und überprüfen Sie die Korrekturmaßnahme anhand der Zeichnung und der Anwendungsanforderungen.
Eine raue Bohrung, eine erhabene Kante und ein verformter Flansch können unterschiedliche Montageprobleme verursachen. Ihr Erscheinungsbild bietet einen Ausgangspunkt für die Untersuchung. Nützliche Hinweise umfassen die Werkstoffidentität, den Zustand der Werkzeuge, die Aufspannung, die gemessenen Ergebnisse sowie etwaige nachfolgende Nachbearbeitung oder Handhabung.
Für Käufer aus dem Ausland stellt eine praktische Qualitätsdiskussion eine Verbindung zwischen solchen Beobachtungen und konkreten Maßnahmen her, die der Lieferant erklären kann und die Ihr Team überprüfen kann. Diese Anleitung behandelt genau diese Art der Diskussion für kundenspezifische gefräste und gedrehte Teile aus Edelstahl.
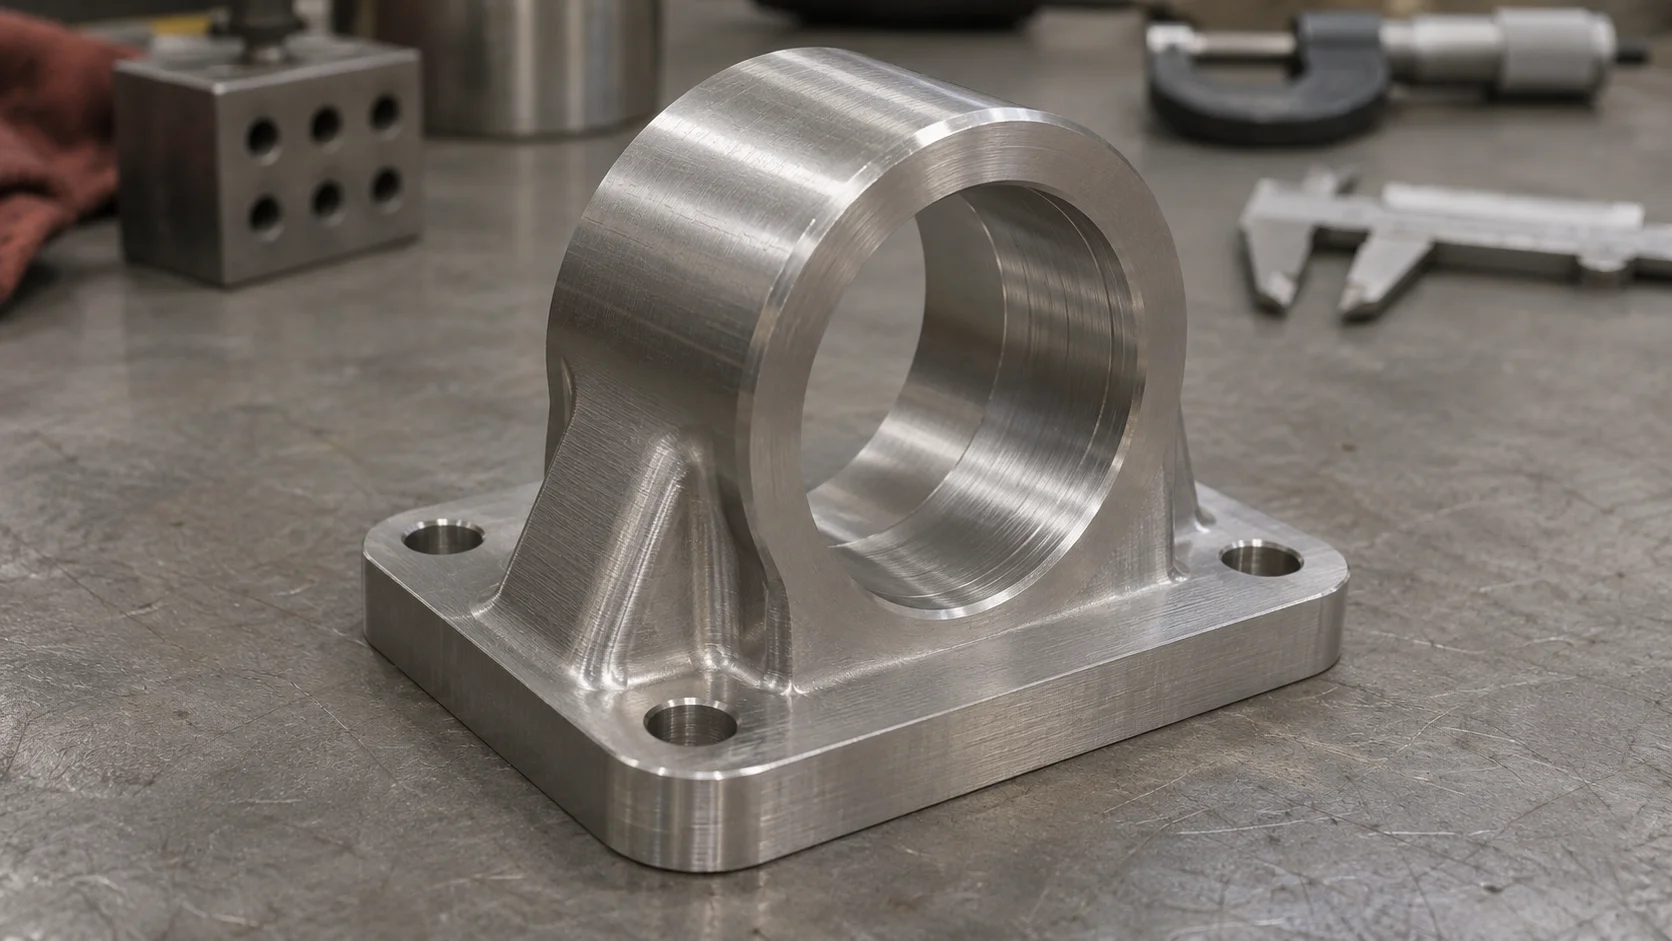
Beschreiben Sie zunächst das, was Sie beobachten können, bevor Sie eine Ursache festlegen. Geben Sie die Teilenummer, die Zeichnungsrevision, die betroffene Menge und den Ort an. Erläutern Sie, ob das Problem während der Bearbeitung, der Endkontrolle, der Wareneingangskontrolle oder der Montage festgestellt wurde.
Verknüpfen Sie anschließend die Beobachtung mit einer Anforderung. Ein sichtbares Bearbeitungsmuster könnte beispielsweise an einer verdeckten Oberfläche akzeptabel sein. Eine kleinere Unregelmäßigkeit an einer Dichtfläche könnte hingegen aufgrund ihrer Funktion einer Untersuchung bedürfen.
Nutzen Sie die folgende Tabelle, um das erste Gespräch zu strukturieren. Die möglichen Ursachen stellen Untersuchungspfade dar; die endgültige Ursache wird anhand der tatsächlichen Beweise ermittelt.
| Beobachtung | Mögliche Ursachen zur Überprüfung | Anzufordernde Nachweise |
| Aufgerissene oder verschmierte Oberfläche | Materialhaftung, Schneidzustand, Spankontakt | Nahaufnahmen, betroffene Bearbeitung und Werkzeugzustandsbefunde |
| Wiederholte Vibrationsmarkierungen | Werkzeugreichweite, Werkstückabstützung, Eingriff oder Werkstückspannung | Geometrie des Merkmals, Aufstellung und Lage des Musters |
| Grate an einer Kante oder Austrittsstelle eines Lochs | Schnittrichtung, Werkzeugzustand, Materialverhalten, Kantenzugänglichkeit | Kantenanforderung und die vorgeschlagene Entgratmethode |
| Maßänderung | Temperatur, Spannung, Materialspannung oder spätere Verarbeitung | Ergebnisse mit Mess- und Bearbeitungsbedingungen |
| Kratzer oder Dellen zu verhindern | Chipkontakt, Handhabung, Teiletrennung oder Verpackung | Zeitpunkt des ersten Auftretens der Schäden und Handhabungsprotokolle |
| Rostfarbene Markierungen | Oberflächenkontamination, Exposition oder Materialtauglichkeit | Materialidentifizierung, Handhabung und Umgebungsverlauf |
Betroffene Teile repräsentativ aufbewahren, soweit praktikabel. Unverzügliche Reinigung, Politur oder Nachbearbeitung kann Informationen entfernen, die zur Problemanalyse erforderlich sind.
Der Begriff ‚edelstahl‘ umfasst Materialfamilien mit unterschiedlichem Zerspanungsverhalten. Austenitische Sorten wie 304 und 316, Duplexsorten sowie ausscheidungshärtbare Sorten sind jeweils anhand ihrer eigenen Materialspezifikationen und Verarbeitungsbedingungen zu prüfen.
Exakte Sorte, Erzeugnisform und geforderter Zustand bestätigen. Die für die Bestellung erforderlichen Materialdokumente identifizieren sowie den Zusammenhang zwischen gelieferter Ware und diesen Unterlagen klären. Falls eine Wärmebehandlung vorgeschrieben ist, den während der Bearbeitung sowie bei der endgültigen Abnahme erwarteten Zustand genau definieren.
Eine Legierung, die aufgrund ihrer besseren Bearbeitbarkeit ausgewählt wurde, kann andere für die Anwendung relevante Eigenschaften verändern. Jeder vorgeschlagene Ersatz muss hinsichtlich Korrosionsbelastung, mechanischer Beanspruchung, Fügeverfahren und der Produktspezifikation überprüft werden. Vor der Übernahme als Serienbasis ist die technische Freigabe einzuholen.
Bei Wiederholungsbestellungen ist die freigegebene Werkstoffdefinition beizubehalten. Falls ein Bearbeitungsproblem mit einer Werkstoffänderung zusammenfällt, sind die entsprechenden Aufzeichnungen vor der Behandlung der neuen Charge als äquivalent zur vorherigen Charge zu vergleichen.
Verfestigung durch Kaltumformung ist eine Härtezunahme infolge plastischer Verformung. Sie ist bei der Bearbeitung austenitischer Edelstähle relevant, da die Oberfläche während der Verarbeitung durch Verformung härter werden kann. Schneidbedingungen, die ein Reiben begünstigen, verdienen besondere Aufmerksamkeit, wenn anschließende Schwierigkeiten beim Schneiden untersucht werden.
Ein Aufbauschneiden ist Material, das sich am Schneidrand anlagert. Es kann die effektive Schnittgeometrie verändern und zu einer ungleichmäßigen Oberfläche beitragen. Überprüfen Sie das Werkzeug und den betroffenen Arbeitsgang, wenn die Oberfläche Ausrisse oder Verschmierungen zeigt.
Eine sinnvolle Analyse berücksichtigt gemeinsam Werkstoff, Werkzeuggeometrie, Zustand der Schneidkante und tatsächliche Eingriffstiefe. Sie sollte klären, ob das Problem mit einem neuen Werkzeug begann, sich im Laufe des Bearbeitungsprozesses entwickelte oder nach einem Neustart auftrat.
Fragen Sie, welche Änderung die vorgeschlagene Korrekturmaßnahme bewirkt und was danach überprüft wird. Ein geändertes Werkzeug oder eine angepasste Schnittstrategie muss an der betreffenden Merkmalsstelle verifiziert werden. Die Annahmekriterien des Käufers bleiben Zeichnung, Oberflächenspezifikation und vorgesehene Funktion.
Der von BIE dargestellte Ansatz umfasst die Auswahl geeigneter Hartmetall- oder beschichteter Schneidwerkzeuge für die jeweilige Anwendung sowie die Prüfung des Werkzeugverschleißes und den Austausch verschlissener Werkzeuge. Die Wahl wird gemeinsam mit Werkstoff und Bearbeitungsverfahren überprüft, sodass die vorgeschlagene Korrekturmaßnahme das herzustellende Merkmal adressiert.
Den akzeptierten Prozesswechsel und dessen Verifizierung dokumentieren. Dadurch erhält der nächste Serienlauf eine Referenz, falls das gleiche Symptom erneut auftritt.
Schnittflüssigkeit kann helfen, die Bedingungen in der Schnittzone zu steuern und den Spanabtransport zu unterstützen. Ihre Wirkung hängt davon ab, ob sie den relevanten Bereich erreicht, sowie vom Bearbeitungsverfahren und der Werkzeuganordnung. Ein äußerlich kräftiger Fluss kann trotzdem eine schwierige innere Geometrie unzureichend versorgen.
Fragen Sie, wie die vorgeschlagene Anordnung die zu prüfende Bearbeitung unterstützt. Bei einer tiefen inneren Geometrie besprechen Sie den Zugang zur Schnittstelle und den Weg, über den die Späne diese verlassen. Bei einer fertigen Fläche klären Sie, ob Späne während späterer Bearbeitungsschritte oder beim Handling mit dieser Fläche in Kontakt kommen können.
Halten Sie Schäden durch die Schneidkante separat von der durch die Schneidkante erzeugten Oberfläche. Eine nach einem ansonsten akzeptablen Endbearbeitungsdurchgang sichtbare Kratzer kann Aufmerksamkeit hinsichtlich der Spanabfuhr oder des Werkstückhandlings erfordern. Identifizieren Sie den Zeitpunkt, zu dem er erstmals sichtbar wird, und dokumentieren Sie die entsprechenden Beobachtungen.
Der Zulieferer sollte die Kühlmitteldosierung im Zusammenhang mit der Schnittstrategie und den Werkzeugempfehlungen bewerten. Vereinbaren Sie eine Verifizierungsprüfung nach jeder Änderung. Eine Hochdruckdosierung, ein bestimmtes Kühlmedium oder eine spezifische Durchflussrate bedürfen vor ihrer Festlegung als Anforderung oder Leistungsangabe einer projektspezifischen Nachweisführung.
Bei der Bearbeitung von Edelstahl identifiziert BIE Kühlmittelkühlung und -schmierung als Bestandteil seines Prozessansatzes. Diese werden gemeinsam mit der Werkzeugauswahl und den Schnittbedingungen bei der Bewertung von Wärmeentwicklung, Verschleiß und Oberflächenqualität berücksichtigt.
Chatter ist eine Schwingung, die mit dem Zerspanungsprozess verbunden ist. Sich wiederholende Markierungen auf einer Oberfläche können eine Stabilitätsprüfung erforderlich machen, insbesondere wenn das Werkzeug in eine Tasche oder Bohrung eindringen muss oder das Werkstück einen flexiblen Bereich aufweist.
Betrachten Sie die gesamte Anordnung. Die Werkzeugaufnahme, ihre Reichweite, das Werkstück, die Spannvorrichtung und die Maschine beeinflussen gemeinsam das Schnittverhalten. Ein Bauteil, das an einer Stelle fest gehalten wird, kann dennoch einen ungestützten Bereich in der Nähe der Schnittstelle aufweisen.
Fordern Sie den Lieferanten auf, den Zugang zu der jeweiligen Merkmalsgeometrie sowie die erforderliche Stützung zu benennen. Nützliche Fragen sind unter anderem, ob eine kürzere Werkzeugaufnahme möglich ist, ob die Stützung verbessert werden kann und ob die Bearbeitungsreihenfolge während einer anspruchsvollen Operation ausreichend Material belässt.
Konstruktionsänderungen erfordern eine eigene Freigabe. Eine lokale Versteifungsrippe, eine andere Taschengeometrie oder eine überarbeitete Zugangsgeometrie können einem bestimmten Bauteil helfen; jede dieser Optionen muss jedoch Freigaben, Lastanforderungen und Montageschnittstellen bewahren.
Dokumentieren Sie das Ergebnis mithilfe der Funktion, bei der das Problem ursprünglich aufgetreten ist. Eine optisch verbesserte Oberfläche stellt neben den erforderlichen Maß-, Form- und Texturprüfungen einen nützlichen Nachweis dar.
Die Werkstattanleitung von BIE betont zudem eine geeignete Schnittgeschwindigkeit und Vorschubgeschwindigkeit, die Werkstückaufspannung sowie die Kontrolle der Schnittkräfte. Die konkreten Einstellungen und die Aufspannvorrichtung werden speziell für das Bauteil ausgewählt; das Ergebnis wird anhand der Anforderungen überprüft.
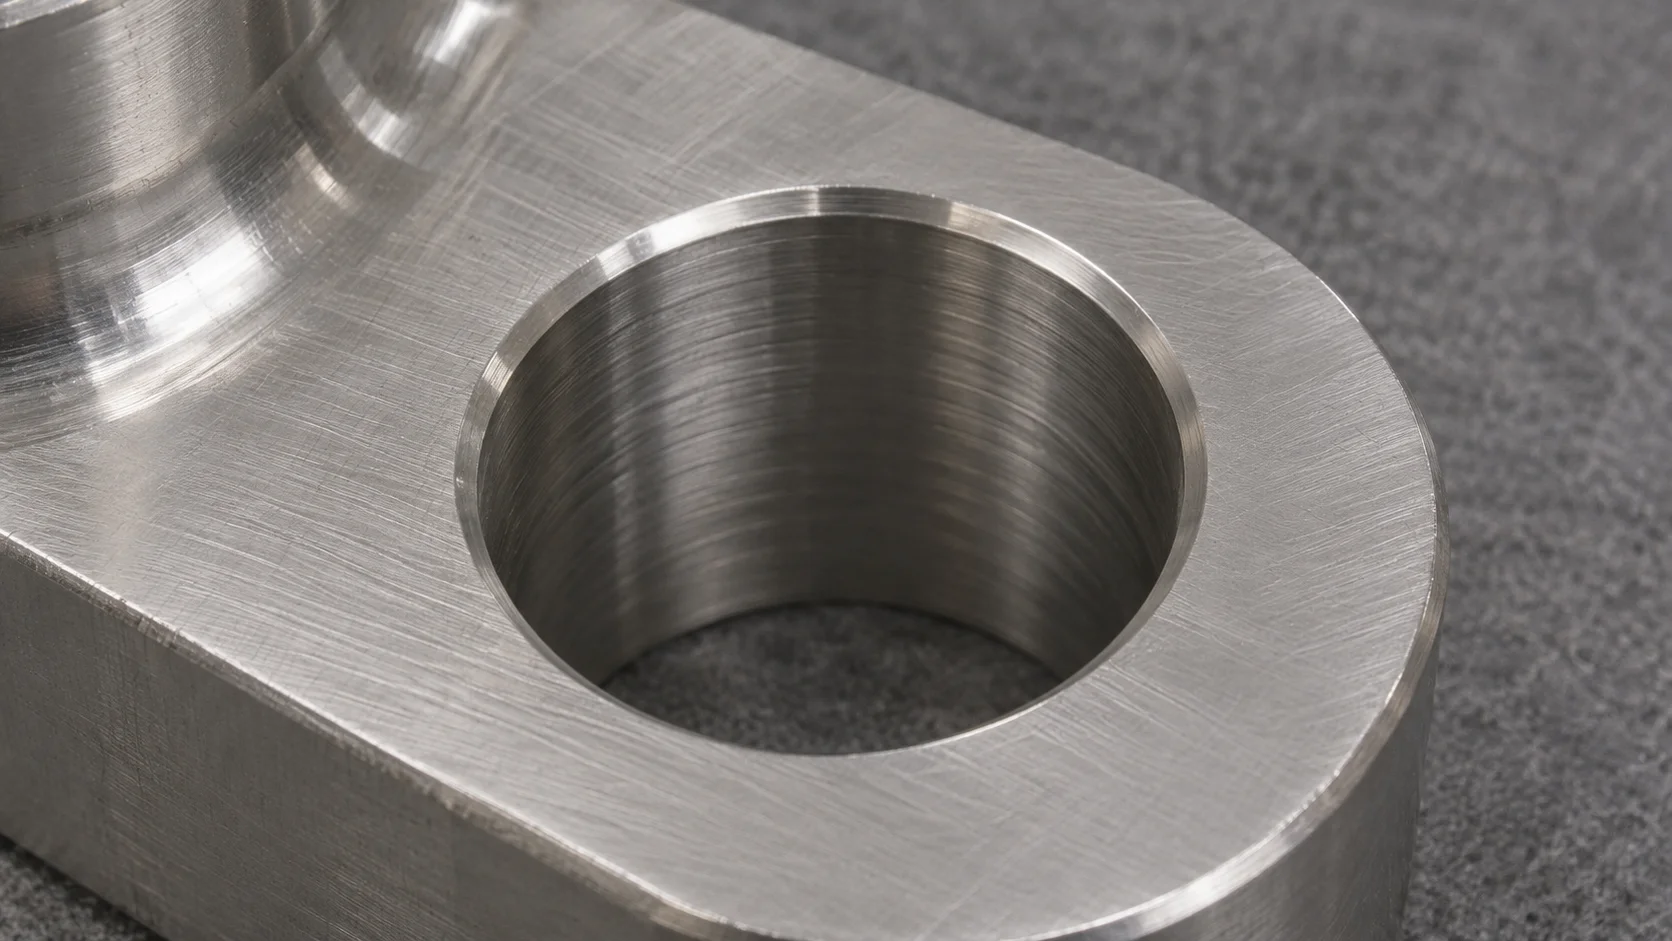
Grate sind erhabenes Material, das nach der Bearbeitung an einer Kante verbleibt. Bei einem Edelstahlteil kann bereits eine scheinbar geringfügige Kante die Befestigung stören, verhindern, dass eine Anschlussfläche korrekt aufliegt, oder während der Montage lose Partikel erzeugen.
Identifizieren Sie die kritischen Kanten. Dazu zählen möglicherweise Schnittpunkte von Kreisbohrungen, Gewindeeinläufe, Bohrungsausgänge und innere Durchgänge. Weisen Sie den Lieferanten auf die Stellen hin, die besondere Aufmerksamkeit erfordern, und klären Sie ab, ob diese für eine Inspektion zugänglich sind.
Definieren Sie die gewünschte Endkante. Eine allgemeine Entgratungsanweisung und eine maßliche Fase können unterschiedliche Akzeptanzkriterien beinhalten. Bewahren Sie Merkmale wie Dichtflächen und Positionierkanten bei der Vereinbarung der Entfernungsmethode unverändert.
Bei einem inneren Schnittpunkt besprechen Sie, wie das Ergebnis geprüft wird. Das Prüfverfahren muss Zugang zu dem eigentlichen kritischen Bereich bieten. Eine externe Fotografie lässt diese Frage möglicherweise offen.
Überprüfen Sie die funktionale Anforderung nach dem Entgraten, sofern zutreffend. Bestätigen Sie beispielsweise, dass die vereinbarte Gewindeprüfung oder die Passbedingung weiterhin erfüllt ist. Fügen Sie Sauberkeitsanforderungen hinzu, falls abgetrenntes Material die Anwendung beeinträchtigen könnte.
Ein Bauteil kann scheinbar an Größe variieren, weil sich seine Temperatur, seine Lagerung oder die Prüfmethode ändern. Auch Materialspannungen und die Fertigungsreihenfolge können das Bauteil selbst beeinflussen. Schaffen Sie vergleichbare Messbedingungen, bevor Sie eine Ursache auswählen.
Dokumentieren Sie, ob das Bauteil während der Messung eingespannt oder unter einer anderen Lagerungsbedingung gehalten wurde. Bei einem flexiblen Flansch kann die Art der Einspannung das gemessene Ergebnis beeinflussen. Befolgen Sie die in der Zeichnung festgelegte Bedingung und besprechen Sie jede Interpretation, die die Abnahme betrifft.
Vergleichen Sie die Zeichnungsreferenzen, Messgeräte und geprüften Merkmale. Eine Bohrungsdurchmesserkontrolle und eine Bewertung ihrer Lage relativ zu einer Montagefläche beantworten unterschiedliche Fragen. Die Ausrichtung bei der Prüfung sollte die zu bewertenden Beziehungen widerspiegeln.
Identifizieren Sie außerdem den Fertigungsstand. Ein Ergebnis, das vor der Wärmebehandlung oder der Endbearbeitung erhoben wurde, gehört zu diesem Stand. Bestimmen Sie, welche Merkmale am fertigen Teil verifiziert werden müssen, und halten Sie die entsprechenden Aufzeichnungen mit der Lieferung verknüpft.
Bei Unstimmigkeiten nahe einer Grenze bitten Sie die Qualitäts-Teams, die Messmethode und die Messunsicherheit zu überprüfen. Klären Sie den Vergleich unter Angabe dokumentierter Bedingungen und nachvollziehbarer Ergebnisse.
Der Oberflächenzustand hängt von mehr als nur dem letzten Zerspanungsvorgang ab. Späne, Spannvorrichtungen, Reinigung, Lagerung sowie Kontakt zwischen Bauteilen können das ausgelieferte Komponente beeinflussen.
Rostfarbige Flecken erfordern eine Überprüfung der Materialidentität und -exposition sowie der Oberflächenkontamination. Eisenkontamination kann durch Kontakt mit ungeeigneten Werkzeugen, Partikeln oder Handhabungsgeräten entstehen. Die Untersuchung sollte die Historie der betroffenen Oberfläche klären.
Besprechen Sie die erforderliche Reinigung und Behandlung mit dem Lieferanten. Falls die Bestellung Passivierung oder ein anderes Oberflächenverfahren vorschreibt, identifizieren Sie die jeweilige Anforderung und den Nachweis dafür. Die Eignung dieser Behandlung hängt vom tatsächlichen Werkstoffsortiment, vom Oberflächenzustand und von der Anwendung ab.
Bewahren Sie Struktur, Optik und Abmessungen als getrennte Freigabekriterien auf. Eine polierte Oberfläche kann zwar einer optischen Referenz entsprechen, doch erfordert eine funktionale Schnittstelle möglicherweise weiterhin die Verifikation von Abmessungen oder Struktur.
BIE umfasst Reinigung und geeigneten Oberflächenschutz in seinem dargelegten Ansatz zur Oberflächenqualitätskontrolle. Geben Sie den beabsichtigten Auslieferungszustand an, damit Reinigung, Nachbearbeitung und Handhabung für die konkrete Anwendung besprochen werden können.
BIE's oberflächenfinish-Informationen bietet einen Ausgangspunkt für eine Projektdiskussion. Vereinbaren Sie die tatsächlichen Fertigstellungs-, Prüf- und Schutzanforderungen für die angegebene Komponente.
Betrachten Sie beispielhaft ein Gehäuse aus rostfreiem Stahl mit einer Zentrierbohrung, einem Montageflansch und einer Gewindequerschnittsbohrung. Die Eingangsprüfung stellt Grate an der Querschnittsbohrung und eine raue Stelle im Inneren der Bohrung fest. Bei der Montage wird zudem berichtet, dass der Flansch nicht konsistent aufliegt.
Beginnen Sie damit, die betroffenen Teile und die Zeichnungsrevision zu identifizieren. Erfassen Sie jedes Anliegen separat. Der Grat, die Bohrungs-Oberfläche und das Aufliegeproblem des Flansches können unterschiedliche Arbeitsgänge oder Prüfbedingungen betreffen.
Für die Querschnittsbohrung prüfen Sie die Kantenanforderung und den internen Zugang. Für die Bohrung untersuchen Sie deren Oberflächenanforderung sowie die Herstellungsbelege. Für den Flansch vergleichen Sie die Lagerung, Sauberkeit und Messbedingungen mit der Montageanordnung.
Bitten Sie den Lieferanten, Korrekturen vorzuschlagen, die mit diesen Feststellungen verbunden sind. Geben Sie an, was erneut geprüft werden muss, einschließlich aller Merkmale, die durch Nacharbeit beeinflusst werden könnten. Bewahren Sie Aufzeichnungen über die akzeptierte Entscheidung und deren Verifizierung auf.
Dies ist ein hypothetisches Untersuchungsbeispiel. Sein Zweck ist es zu zeigen, wie mehrere Beobachtungen in überprüfbare Fragen strukturiert werden können. Die jeweilige Komponente bestimmt die erforderlichen Nachweise und Maßnahmen.
Die Eindämmung identifiziert und trennt Arbeit, die möglicherweise betroffen ist. Fragen Sie, wie der Lieferant das relevante Produktionsintervall, den Werkzeugwechsel, die Maschineneinrichtung oder die Materialcharge festlegen wird. Stellen Sie sicher, dass diese Identifikation mit den geprüften Teilen verknüpft bleibt.
Vereinbaren Sie als Nächstes die Entscheidung. Nacharbeit, Austausch und Akzeptanz einer Abweichung erfordern die entsprechende Genehmigung. Dokumentieren Sie das betroffene Merkmal, die Menge und den Zustand, die von der Entscheidung abgedeckt sind.
Eine Korrekturmaßnahme sollte die Belege für die Ursache und die vorgeschlagene Änderung erläutern. Ihre Verifizierung muss den ursprünglichen Fehler sowie alle damit verbundenen Anforderungen berücksichtigen. Die genehmigten Prozess- und Prüfungsänderungen sind für Wiederholungsbestellungen verfügbar zu halten.
Bei einer Lieferung ins Ausland ist diese Entscheidung mit der Freigabe der Versendung abzustimmen. Einkaufs- und Empfangsteams müssen wissen, ob die Waren nachgearbeitete Teile, Ersatzteile oder eine genehmigte Ausnahme enthalten.
Eine kurze, strukturierte Aufzeichnung erleichtert die Fortführung der Untersuchung zwischen Konstruktion, Einkauf und Fertigungsteam. Verwenden Sie eine aktuelle Zeichnung und kennzeichnen Sie die Belege direkt darauf.
| Informationen | Was muss einbezogen werden |
| Produktdefinition | Teilenummer, Zeichnungsrevision, Werkstoffgüte und Zustand |
| Beobachtung | Betroffenes Merkmal, deutliche Fotos und Art der Auffindung des Problems |
| Prüfnachweise | Anforderung, gemessenes Ergebnis, Messverfahren und Verarbeitungsbedingung |
| Anwendungsbereich | Betroffene Menge sowie Teile- oder Loskennung |
| Geplante Maßnahme | Korrektur, erforderliche Genehmigung und Umfang der Verifizierung |
| Lieferentscheidung | Freigabestatus und erforderliche Begleitdokumente |
Geben Sie den Anwendungsbezug an, der die Entscheidung beeinflusst. Identifizieren Sie Dichtflächen, Lageflächen, Gleitflächen und sichtbare Flächen. Erläutern Sie sämtliche Reinigungsbedingungen oder Montageanforderungen, die der Zulieferer berücksichtigen muss.
Falls ein augenscheinlicher Mangel gemäß der vereinbarten Spezifikation zulässig ist, dokumentieren Sie die Begründung hierfür. Falls die Spezifikation eine funktionale Frage offenlässt, klären Sie diese durch eine genehmigte Klarstellung oder Änderung.
BIE bietet CNC-Bearbeitungsdienste , einschließlich Fräsen und Drehen. Im Unternehmensprofil werden zudem Oberflächenbehandlung und Montageleistungen beschrieben, sodass diese Anforderungen gemeinsam mit dem bearbeiteten Bauteil besprochen werden können.
Für die erste Projektauswahl listet BIEs Leistungsübersicht Fräsabmessungen bis zu 1200 × 850 × 600 mm und Drehabmessungen bis zu 700 mm Durchmesser und 1000 mm Länge auf. Dies sind Orientierungswerte für die Vorauswahl. Geometrie, Werkstoff, Spannmittel, Zugänglichkeit und Prüfung müssen für das jeweilige Bauteil einzeln überprüft werden.
Senden Sie die Zeichnung und das Modell zusammen mit der Werkstoffgüte, dem Lieferzustand, den Mengenangaben und den Oberflächenanforderungen. Markieren Sie kritische Schnittstellen sowie erforderliche Berichte. Bei einem bestehenden Qualitätsproblem fügen Sie die oben genannten Beobachtungen und Aufzeichnungen bei, damit die Besprechung mit den relevanten Nachweisen beginnt.
Mögliche Ursachen sind Materialadhäsion, Werkzeugzustand, Schwingungen und Spankontakt. Identifizieren Sie den betroffenen Bearbeitungsschritt und prüfen Sie die Nachweise, bevor Sie eine Korrekturmaßnahme wählen. Vergleichen Sie das Ergebnis mit der tatsächlichen Oberfläche und den funktionalen Anforderungen.
Verfestigung durch Kaltumformung beschreibt die Reaktion eines Werkstoffs auf Verformung. Ermitteln Sie, ob der resultierende Zustand die geforderten Spezifikationen beeinflusst. Die Untersuchung erfordert Nachweise zum Werkstoff, zum Fertigungsverfahren und zur Prüfung des Bauteils.
Die geeignete Änderung hängt vom jeweiligen Mechanismus ab. Überprüfen Sie Werkzeug, Eingriff, Werkstoff und Aufspannung gemeinsam. Eine reine Drehzahländerung lässt möglicherweise die Ursache ungelöst oder verändert einen anderen Aspekt des Schneidverhaltens.
Identifizieren Sie die relevanten Kanten und den angestrebten Endzustand. Geben Sie funktionale Fasen oder geschützte Schnittstellen separat an. Vereinbaren Sie, wie schwer zugängliche innere Bereiche nach der Bearbeitung geprüft werden sollen.
Überprüfen Sie Oberflächenkontamination, Umgebungsbedingungen und Werkstoffeignung. Bewahren Sie die Werkstoff- und Handhabungshistorie auf. Das bloße Auftreten eines Flecks liefert keine ausreichenden Hinweise für eine vollständige Diagnose.
Vereinbaren Sie die erforderlichen Materialdokumente, Maßprotokolle und Nachweise für die Oberflächenbearbeitung im Hinblick auf die jeweilige Anwendung. Verknüpfen Sie diese mit der Zeichnungsversion sowie den gelieferten Teilen oder der Charge. Bestätigen Sie den Prüfumfang vor Beginn der Fertigung.
Die Qualität der Edelstahl-Bearbeitung verbessert sich, wenn Material, Fertigungsroute und Prüfanforderungen gemeinsam berücksichtigt werden. Dokumentieren Sie das Symptom, untersuchen Sie die relevanten Ursachen und überprüfen Sie jede Korrekturmaßnahme hinsichtlich der Funktion des Bauteils und der Zeichnung.
Copyright © Dongguan BIE Hardware Co., Ltd - DATENSCHUTZRICHTLINIE
