

Evite los defectos en el mecanizado CNC de acero inoxidable al adaptar el estado del material, el proceso de corte, la sujeción de la pieza y el plan de inspección a la pieza. Cuando surja un problema, registre la característica afectada y la etapa de producción, investigue las causas posibles y luego verifique la corrección frente al plano técnico y los requisitos de aplicación.
Un agujero rugoso, un borde elevado y una brida deformada pueden generar distintos problemas de ensamblaje. Su aparición constituye un punto de partida para la investigación. Las pruebas útiles incluyen la identidad del material, el estado de la herramienta, la configuración, los resultados medidos y cualquier acabado o manipulación posterior.
Para los compradores extranjeros, una discusión práctica sobre la calidad vincula esas observaciones con acciones que el proveedor puede explicar y que su equipo puede revisar. Esta guía abarca dicha discusión para piezas personalizadas de acero inoxidable mecanizadas mediante fresado y torneado.
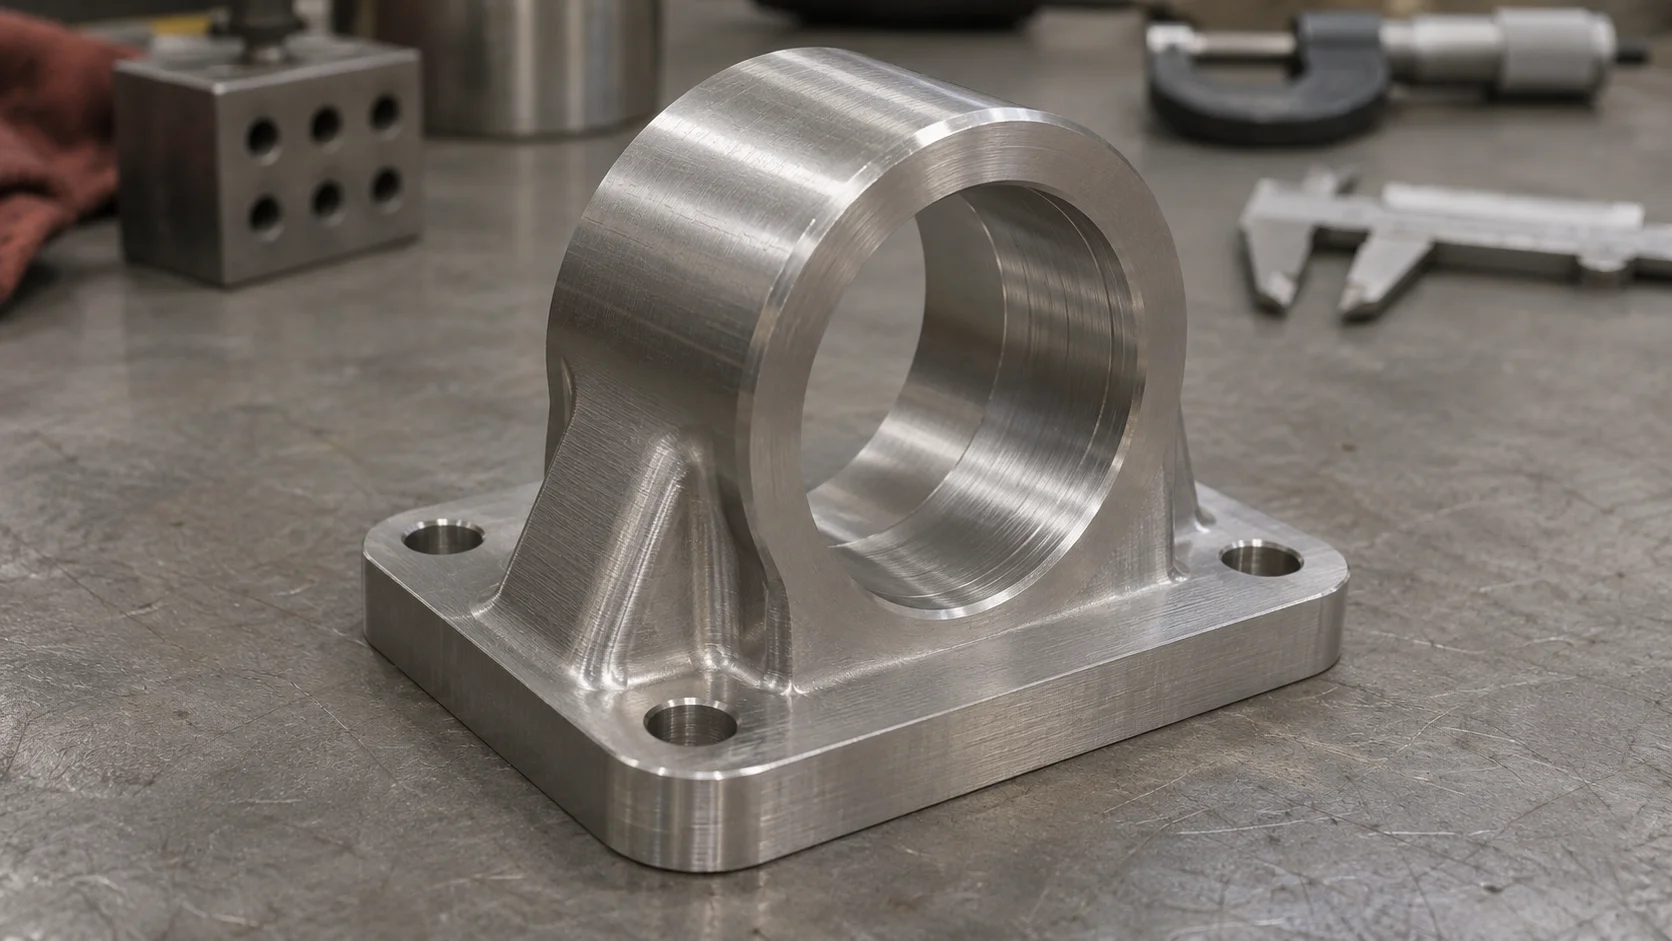
Describa lo que puede observar antes de decidir qué lo causó. Identifique el número de pieza, la revisión del plano, la cantidad afectada y su ubicación. Explique si la preocupación se detectó durante el mecanizado, la inspección final, la inspección de recepción o el ensamblaje.
Luego vincule la observación con un requisito. Un patrón de mecanizado visible podría ser aceptable en una superficie oculta. Una irregularidad menor en una interfaz de sellado podría requerir investigación debido a su función.
Utilice la siguiente tabla para estructurar la primera conversación. Los posibles contribuyentes son rutas de investigación, y la causa final se establece a partir de las pruebas reales.
| Observación | Posibles contribuyentes a revisar | Evidencia a solicitar |
| Superficie desgarrada o manchada | Adherencia del material, estado de vanguardia, contacto con las virutas | Vistas cercanas, operación afectada y hallazgos sobre el estado de la herramienta |
| Marcas repetidas de vibración | Alcance de la herramienta, soporte de la pieza de trabajo, engranaje o sujeción | Geometría de la característica, configuración y ubicación del patrón |
| Bordes afilados en un borde o salida de un orificio | Dirección de corte, estado de la herramienta, comportamiento del material, acceso al borde | Requisito del borde y el método de desbaste propuesto |
| Cambio dimensional | Temperatura, sujeción, tensión del material o procesamiento posterior | Resultados con mediciones y condiciones de procesamiento |
| Arañazos o abolladuras | Contacto del chip, manipulación, separación de piezas o embalaje | Cuándo apareció el daño por primera vez y registros de manipulación |
| Marcas de color óxido | Contaminación superficial, exposición o idoneidad del material | Identificación del material, manipulación e historia ambiental |
Conservar piezas afectadas representativas siempre que sea práctico. Limpiar, pulir o retocar inmediatamente todo puede eliminar información necesaria para comprender el problema.
La palabra «inoxidable» abarca familias de materiales con distinto comportamiento al mecanizar. Las calificaciones austeníticas, como 304 y 316, las calificaciones dúplex y las calificaciones de endurecimiento por precipitación deben revisarse según sus propias especificaciones de material y su condición de procesamiento.
Confirmar la calificación exacta, la forma del producto y la condición requerida. Identificar los documentos del material necesarios para el pedido y cómo el stock suministrado se vincula con esos registros. Si un requisito incluye tratamiento térmico, aclarar la condición esperada durante el mecanizado y en la aceptación final.
Una aleación elegida para facilitar el mecanizado puede modificar otras propiedades relevantes para la aplicación. Cualquier sustitución propuesta debe evaluarse teniendo en cuenta la exposición a la corrosión, las cargas mecánicas, los métodos de unión y la especificación del producto. Obtenga la aprobación de ingeniería antes de adoptarla como base para la producción.
Para pedidos repetidos, conserve la definición de material aprobada. Si surge un problema de mecanizado simultáneamente con un cambio de material, compare los registros correspondientes antes de considerar que el nuevo lote es equivalente al anterior.
El endurecimiento por deformación es un aumento de dureza causado por deformación plástica. Es relevante en el mecanizado de aceros inoxidables austeníticos porque la superficie puede volverse más dura al deformarse durante el procesamiento. Las condiciones de corte que favorecen el rozamiento requieren especial atención al investigar dificultades posteriores en el corte.
La arista acumulada es material adherido alrededor del filo de corte. Puede modificar la geometría efectiva de corte y contribuir a una superficie inconsistente. Inspeccione la herramienta y la operación afectada cuando la superficie muestre desgarros o manchas.
Una revisión útil considera conjuntamente el material, la geometría de la herramienta, el estado del filo de corte y la participación real. Debe determinar si el problema comenzó con una herramienta nueva, se desarrolló a medida que avanzaba la operación o apareció tras un reinicio.
Pregunte qué cambios introduce la corrección propuesta y qué se verificará después. Una herramienta revisada o una estrategia de corte modificada requieren verificación en la característica correspondiente. El requisito de aceptación del comprador sigue siendo el plano, la especificación superficial y la función prevista.
El enfoque declarado por BIE incluye seleccionar herramientas de corte adecuadas de carburo o recubiertas para la aplicación, comprobar el desgaste de la herramienta y reemplazar las herramientas desgastadas. Esta selección se revisa teniendo en cuenta el material y la operación, de modo que la corrección propuesta aborde la característica que se está produciendo.
Registrar el cambio de proceso aceptado y su verificación. Eso proporciona una referencia para la siguiente serie de producción si reaparece el mismo síntoma.
El fluido de corte puede ayudar a controlar las condiciones en la zona de corte y favorecer la evacuación de virutas. Su efectividad depende de si alcanza la zona relevante, de la operación y de la disposición de la herramienta. Un flujo externo que parece abundante puede dejar aún así mal atendida una característica interna difícil.
Preguntar cómo la disposición propuesta apoya la operación bajo revisión. Para una característica interna profunda, analizar el acceso al área de corte y la trayectoria por la cual las virutas la abandonan. Para una cara acabada, determinar si las virutas pueden entrar en contacto con la superficie durante operaciones posteriores o durante la manipulación.
Mantenga los daños en el chip separados de la superficie generada por el filo de corte. Una rayadura que aparezca después de un paso de acabado aceptable puede requerir atención a la evacuación o al manejo. Identifique cuándo se vuelve visible por primera vez y conserve las observaciones pertinentes.
El proveedor debe evaluar la entrega del fluido junto con la estrategia de corte y las recomendaciones de herramientas. Acuerde una verificación tras cualquier cambio. La entrega a alta presión, un fluido específico o un caudal determinado requieren evidencia del proyecto antes de convertirse en un requisito o una afirmación de capacidad.
Para el mecanizado de acero inoxidable, BIE identifica el enfriamiento y la lubricación mediante el fluido de corte como parte de su enfoque de proceso. Estos factores se consideran junto con la selección de herramientas y las condiciones de corte al analizar el calor, el desgaste y la calidad superficial.
El zumbido es una vibración asociada al proceso de mecanizado. Las marcas repetitivas en una superficie pueden requerir una revisión de estabilidad, especialmente cuando la herramienta debe acceder a un rebaje o un agujero, o cuando la pieza presenta una sección flexible.
Examine la disposición completa. El conjunto de herramienta, su longitud de alcance, la pieza de trabajo, el dispositivo de sujeción y la máquina contribuyen todos al comportamiento del corte. Una pieza sujeta firmemente en un punto puede seguir teniendo una zona no soportada cerca de la zona de corte.
Pida al proveedor que identifique el acceso a la característica y el soporte implicados. Preguntas útiles incluyen si es posible utilizar un conjunto de herramienta más corto, si se puede mejorar el soporte y si la secuencia de mecanizado deja suficiente material durante una operación exigente.
Los cambios de diseño requieren su propia aprobación. Un nervio local, un detalle distinto del rebaje o una característica de acceso revisada pueden beneficiar a una pieza determinada, pero cada opción debe preservar los espacios libres, los requisitos de carga y las interfaces de ensamblaje.
Documente el resultado utilizando la característica que originalmente mostró el problema. Una superficie con mejor apariencia constituye una evidencia útil, además de las verificaciones dimensionales, geométricas y de textura requeridas.
Las instrucciones de taller de BIE también enfatizan una velocidad de corte y avance adecuadas, el soporte de la pieza de trabajo y el control de las fuerzas de corte. Los ajustes reales y la disposición del soporte se seleccionan según el componente, y el resultado se verifica frente a sus requisitos.
Las rebabas son material elevado que queda en un borde tras el procesamiento. En una pieza de acero inoxidable, un borde que parece menor puede interferir con la fijación, impedir que una superficie de acoplamiento quede correctamente asentada o generar material suelto durante el ensamblaje.
Identifique los bordes relevantes. Estos pueden incluir intersecciones de agujeros cruzados, entradas de roscas, salidas de agujeros y pasajes internos. Indique al proveedor qué ubicaciones requieren atención especial y si son accesibles para inspección.
Defina el borde terminado previsto. Una instrucción general de desbaste y una biselado acotado pueden implicar distintos criterios de aceptación. Al acordar el método de eliminación, conserve características como superficies de sellado y bordes de localización.
Para una intersección interna, analice cómo se examinará el resultado. El método debe permitir el acceso efectivo al área real de interés. Una fotografía externa podría dejar esa cuestión sin resolver.
Verifique el requisito funcional después del desbarbado, cuando proceda. Por ejemplo, confirme que la verificación acordada de la rosca o la condición de acoplamiento sigue siendo válida. Incluya los requisitos de limpieza si el material desprendido pudiera afectar la aplicación.
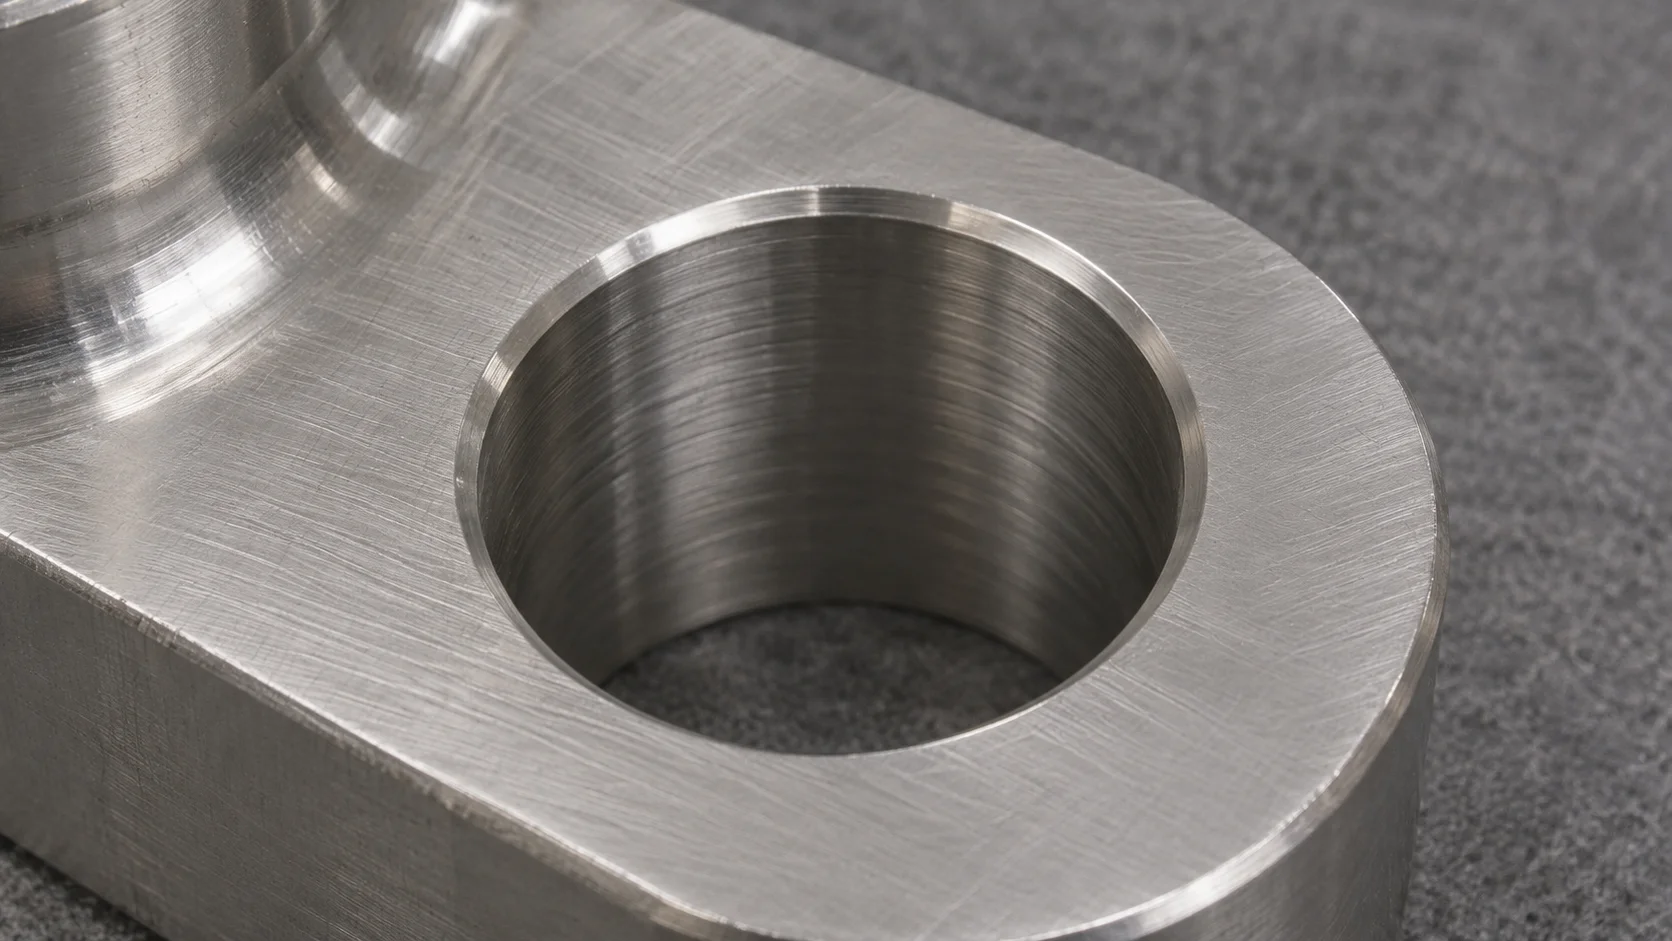
Una pieza puede parecer cambiar de tamaño debido a su temperatura, soporte o método de inspección. Las tensiones del material y la secuencia de fabricación también pueden afectar directamente al componente. Establezca condiciones de medición comparables antes de seleccionar una causa.
Registre si la pieza se midió mientras estaba fijada con abrazaderas o soportada en otra condición. En una brida flexible, la forma en que se sujeta puede afectar el resultado observado. Siga la condición especificada en el plano y analice cualquier interpretación que influya en la aceptación.
Compare las referencias de los dibujos, los instrumentos y las características inspeccionadas. Una verificación del diámetro interior y una evaluación de su ubicación respecto a una cara de montaje responden a preguntas distintas. La alineación durante la inspección debe reflejar las relaciones que se están evaluando.
Identifique también la etapa de procesamiento. Un resultado obtenido antes del tratamiento térmico o del acabado corresponde a esa etapa. Determine qué características requieren verificación en la pieza terminada y conserve los registros correspondientes vinculados con la entrega.
En caso de desacuerdos cercanos a un límite, solicite a los equipos de calidad que revisen el método de medición y su incertidumbre. Resuelva la comparación bajo condiciones documentadas y con resultados trazables.
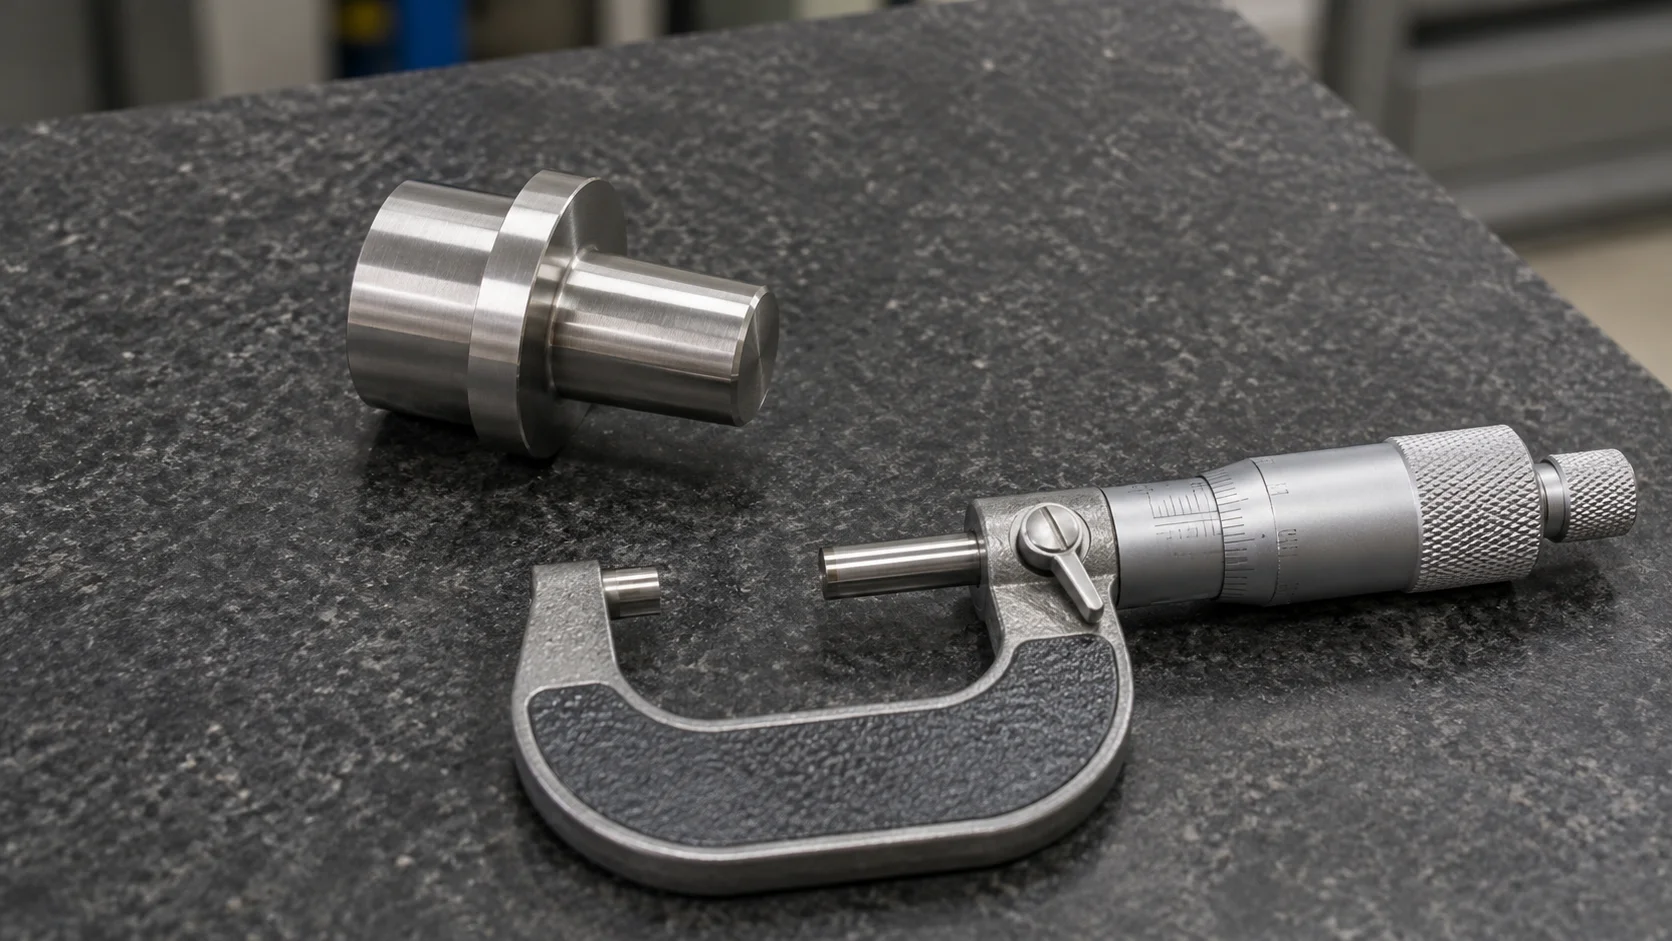
El estado de la superficie depende de más factores que solo el último paso de corte. Las virutas, los dispositivos de sujeción, la limpieza, el almacenamiento y el contacto entre piezas pueden afectar al componente entregado.
Las manchas de color óxido requieren una revisión de la identidad del material y de la exposición, así como de la contaminación superficial. La contaminación por hierro puede originarse por contacto con herramientas inadecuadas, partículas o equipos de manipulación. La investigación debe establecer la historia de la superficie afectada.
Analice con el proveedor la limpieza y el tratamiento requeridos. Si el pedido especifica pasivación u otro proceso superficial, identifique el requisito aplicable y la evidencia correspondiente. La idoneidad de dicho tratamiento depende de la calidad real, del estado superficial y de la aplicación prevista.
Considere la textura, la apariencia y las dimensiones como elementos de aceptación independientes. Una superficie pulida puede cumplir con una referencia de apariencia, aunque una interfaz funcional siga requiriendo verificación dimensional o textural.
BIE incluye la limpieza y la protección superficial adecuada en su enfoque declarado para el control de la calidad superficial. Especifique la condición de entrega prevista, para que se puedan analizar la limpieza, el acabado y la manipulación según la aplicación real.
BIE's acabados superficiales de BIE proporciona un punto de partida para una discusión del proyecto. Acuerde los requisitos reales de finalización, inspección y protección para el componente cotizado.
Considere una carcasa ilustrativa de acero inoxidable con un orificio de localización, una brida de montaje y un orificio roscado transversal. La inspección de recepción detecta rebabas en el orificio transversal y una zona rugosa en el interior del orificio de localización. Además, el montaje informa que la brida no se asienta de forma consistente.
Comience identificando las piezas afectadas y la revisión del plano. Registre cada preocupación por separado. La rebaba, la superficie del orificio y el problema de asentamiento pueden implicar distintas operaciones o condiciones de inspección.
Para el orificio transversal, revise el requisito del borde y el acceso interno. Para el orificio de localización, examine su requisito de superficie y las pruebas de fabricación. Para la brida, compare las condiciones de soporte, limpieza y medición con la disposición de montaje.
Solicite al proveedor que proponga correcciones relacionadas con estos hallazgos. Especifique qué elementos deben volver a verificarse, incluida cualquier característica que pueda verse afectada por la corrección. Conserve los registros de la decisión aceptada y su verificación.
Este es un ejemplo hipotético de investigación. Su finalidad es mostrar cómo varias observaciones pueden organizarse en preguntas susceptibles de revisión. El componente real determina las pruebas y las acciones requeridas.
La contención identifica y separa el trabajo que podría verse afectado. Pregunte al proveedor cómo establecerá el intervalo de producción, el cambio de herramienta, la configuración o el lote de material pertinentes. Mantenga dicha identificación vinculada a las piezas inspeccionadas.
A continuación, acuerde la decisión. La corrección, el reemplazo y la aceptación de una desviación requieren la autorización correspondiente. Registre la característica específica, la cantidad y la condición cubiertas por la decisión.
Una acción correctiva debe explicar las pruebas de la causa y el cambio propuesto. Su verificación debe abordar la falla original y cualquier requisito asociado. Mantenga disponibles las revisiones aprobadas del proceso y de las inspecciones para pedidos repetidos.
Para una entrega al extranjero, coordine esta decisión con la liberación del envío. Los equipos de compras y recepción deben saber si los bienes incluyen piezas re trabajadas, piezas de repuesto o una excepción aprobada.
Un registro breve y organizado facilita la continuación de la investigación entre los equipos de ingeniería, compras y fabricación. Utilice un único dibujo actual e identifique las pruebas en relación con él.
| Información | Qué incluir |
| Definición del producto | Número de pieza, revisión del dibujo, grado del material y estado |
| Observación | Característica afectada, fotografías claras y forma en que se detectó la incidencia |
| Evidencia de inspección | Requisito, resultado medido, método y condición de procesamiento |
| Ámbito de aplicación | Cantidad afectada e identificación de la pieza o lote |
| Acción propuesta | Corrección, aprobación requerida y alcance de la verificación |
| Decisión de entrega | Estado de liberación y registros adjuntos requeridos |
Proporcione el contexto de la solicitud que modifica la decisión. Identifique las superficies de sellado, localización, deslizamiento y visibles. Explique cualquier entorno de limpieza o condición de ensamblaje que el proveedor deba considerar.
Si un defecto aparente es aceptable según la especificación acordada, registre la base de dicha conclusión. Si la especificación no resuelve una preocupación funcional, resuélvala mediante una aclaración o revisión aprobada.
BIE proporciona Servicios de mecanizado por CNC , incluyendo fresado y torneado. Su perfil corporativo también describe servicios de tratamiento superficial y ensamblaje, lo que permite tratar estos requisitos junto con el componente mecanizado.
Para la selección inicial del proyecto, las listas de capacidades de BIE indican dimensiones de fresado de hasta 1200 × 850 × 600 mm y dimensiones de torneado de hasta 700 mm de diámetro y 1000 mm de longitud. Estos son valores orientativos para selección. La geometría, el material, la sujeción de la pieza, el acceso y la inspección deben revisarse para la pieza específica.
Envíe el plano y el modelo con la calificación, el estado, las cantidades y los requisitos de acabado. Resalte las interfaces críticas y los informes requeridos. Si existe un problema de calidad previo, incluya la observación y los registros mencionados anteriormente para que la discusión comience con las pruebas pertinentes.
Los factores posibles incluyen la adherencia del material, el estado de la herramienta, las vibraciones y el contacto con las virutas. Identifique la operación afectada e inspeccione las pruebas antes de elegir una corrección. Compare el resultado con la superficie real y los requisitos funcionales.
El endurecimiento por deformación describe la respuesta de un material a la deformación. Determine si la condición resultante afecta los requisitos especificados. La investigación requiere evidencia relacionada con el material, el proceso y la inspección del componente.
El cambio adecuado depende del mecanismo implicado. Revise conjuntamente la herramienta, la penetración, el material y la configuración. Un cambio únicamente de velocidad podría dejar sin resolver la causa o modificar otro aspecto del comportamiento de corte.
Identifique los bordes relevantes y el estado final previsto. Especifique por separado los chaflanes funcionales o las interfaces protegidas. Acuerde cómo se verificarán, tras el procesamiento, las ubicaciones internas de difícil acceso.
Revise la contaminación superficial, las condiciones de exposición y la idoneidad del material. Conserve el historial del material y de su manipulación. La mera aparición de una marca no constituye evidencia suficiente para un diagnóstico completo.
Acuerde los documentos del material, los registros dimensionales y las pruebas del acabado necesarios para la aplicación. Vincúlelos a la revisión del plano y a las piezas o lote suministrados. Confirme el alcance del informe antes de la producción.
La calidad del mecanizado del acero inoxidable mejora cuando se consideran conjuntamente el material, la ruta de fabricación y los requisitos de inspección. Registre el síntoma, investigue los mecanismos pertinentes y verifique cada corrección en función de la función del componente y del plano.
Copyright © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDAD
