

Zapobiegaj wadom frezowania CNC ze stali nierdzewnej, dobierając stan materiału, proces cięcia, sposób zamocowania przedmiotu oraz plan kontroli zgodnie z wymaganiami komponentu. Gdy wystąpi problem, zanotuj dotkniętą cechę geometryczną i etap produkcji, przeanalizuj możliwe przyczyny, a następnie zweryfikuj skuteczność korekty na podstawie rysunku technicznego i wymagań aplikacyjnych.
Nierówna powierzchnia otworu, podniesiona krawędź oraz odkształcona kołnierz mogą powodować różne problemy montażowe. Ich wygląd stanowi punkt wyjścia do analizy. Istotnymi elementami dowodowymi są tożsamość materiału, stan narzędzi, konfiguracja ustawienia, wyniki pomiarów oraz wszelkie późniejsze operacje wykańczające lub manipulacje.
Dla zakupców zagranicznych praktyczna dyskusja na temat jakości łączy te obserwacje z działaniami, które dostawca może wyjaśnić, oraz zapisami, które zespół odbiorcy może przejrzeć. Ten przewodnik obejmuje taką dyskusję dotyczącą niestandardowych części ze stali nierdzewnej wykonanych metodą frezowania i toczenia.
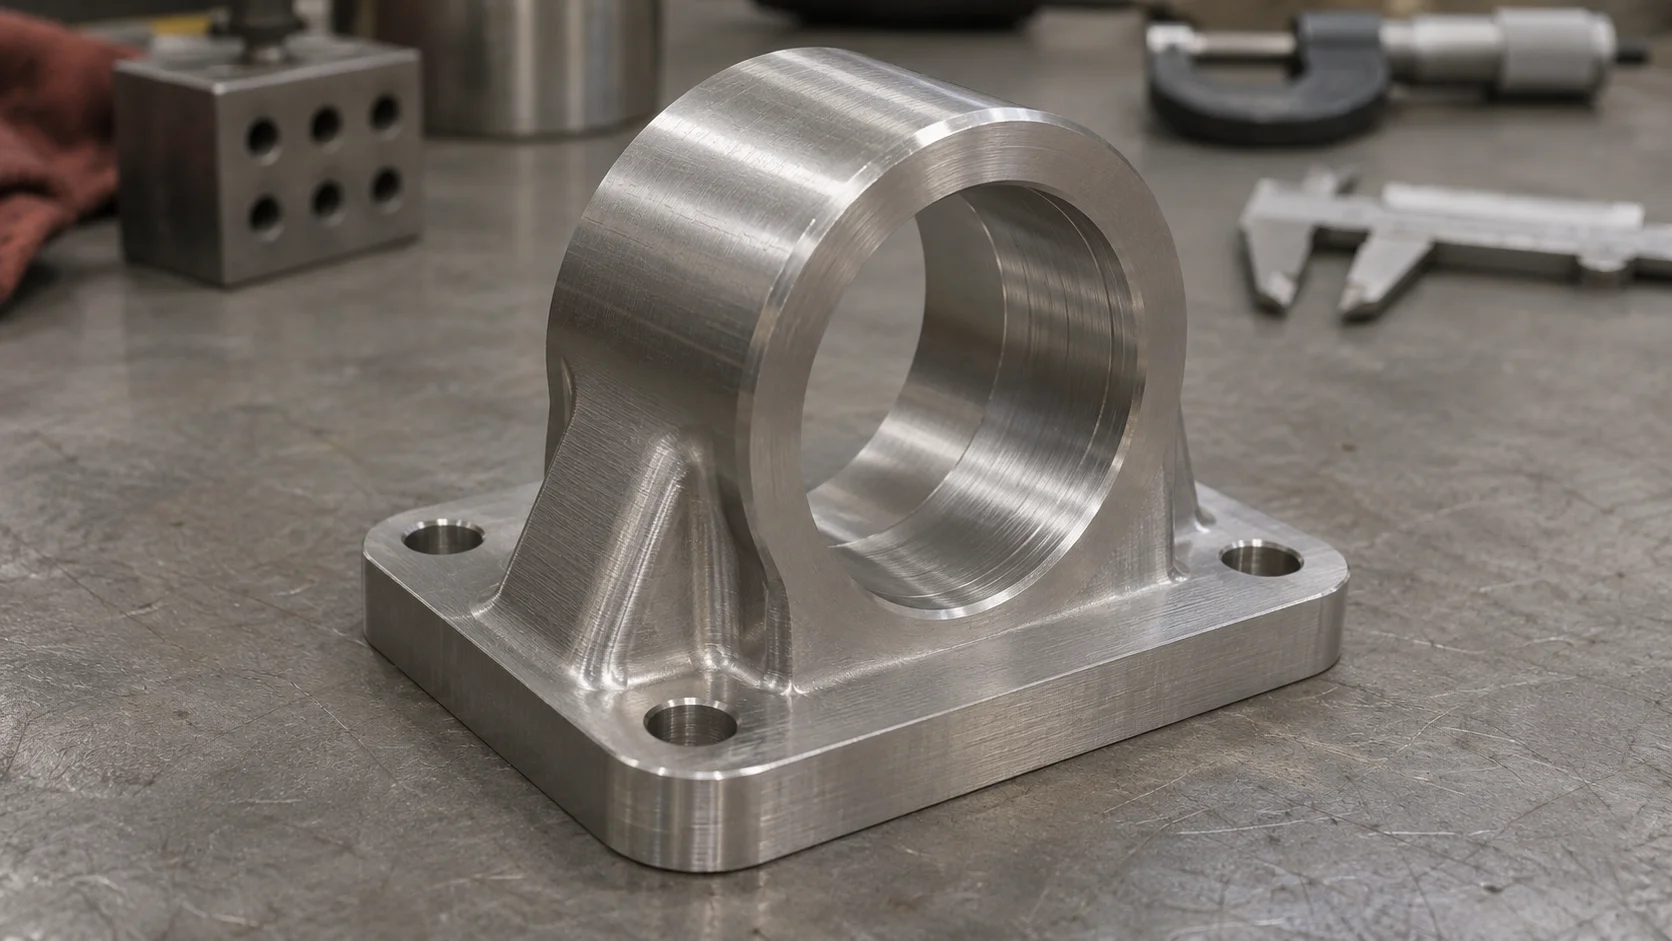
Opisz to, co można zaobserwować, zanim zdecydujesz się na przyczynę. Określ numer części, wersję rysunku technicznego, ilość i lokalizację dotkniętych elementów. Wyjaśnij, czy problem wykryto podczas obróbki, końcowej kontroli jakości, kontroli przy odbiorze czy montażu.
Następnie połącz obserwację z odpowiednim wymogiem. Widoczny ślad obróbki może być akceptowalny na powierzchni niewidocznej. Mniejsza nieregularność na powierzchni uszczelniającej może wymagać analizy ze względu na jej funkcję.
Skorzystaj z poniższej tabeli, aby sformułować pierwszą rozmowę. Możliwe przyczyny stanowią ścieżki dochodzenia, a ostateczną przyczynę ustala się na podstawie rzeczywistych dowodów.
| Obserwacja | Możliwe przyczyny do przeanalizowania | Dane do żądania |
| Powierzchnia rozdarta lub rozsmarowana | Przyczepność materiału, stan ostrza narzędzia, kontakt wióra z narzędziem | Bliskie ujęcia, wpływ na działanie i obserwacje dotyczące stanu narzędzia |
| Powtarzające się ślady wibracji | Zasięg narzędzia, podparcie przedmiotu obrabianego, zaangażowanie lub zamocowanie przedmiotu | Geometria cechy, układ i położenie wzoru |
| Wykwity na krawędzi lub przy wyjściu otworu | Kierunek skrawania, stan narzędzia, zachowanie materiału, dostęp do krawędzi | Wymagania dotyczące krawędzi oraz zaproponowana metoda usuwania wykwtów |
| Zmiana wymiarów | Temperatura, dokręcanie, naprężenia materiału lub późniejsze przetwarzanie | Wyniki wraz z warunkami pomiaru i przetwarzania |
| Rysom lub wgnieciom | Kontakt chipów, obsługa, oddzielanie części lub opakowanie | Moment pojawienia się uszkodzenia oraz zapisy dotyczące obsługi |
| Ślady o barwie rdzy | Zanieczyszczenie powierzchni, ekspozycja lub odpowiedniość materiału | Identyfikacja materiału, obsługa oraz historia środowiskowa |
Zachować reprezentatywne uszkodzone części, o ile jest to praktyczne. Natychmiastowe czyszczenie, polerowanie lub przetwarzanie wszystkich elementów może usunąć informacje niezbędne do zrozumienia problemu.
Słowo „nierdzewna” obejmuje rodziny materiałów o różnym zachowaniu podczas obróbki skrawaniem. Gaty austenityczne, takie jak 304 i 316, gaty duplex oraz gaty hartowane wytrąceniowo należy sprawdzić w odniesieniu do ich własnych specyfikacji materiałowych oraz warunków przetwarzania.
Potwierdzić dokładny gatunek, formę produktu oraz wymagany stan. Zidentyfikować dokumenty materiałowe potrzebne do zamówienia oraz sposób powiązania dostarczonego materiału z tymi rekordami. Jeśli wymóg obejmuje obróbkę cieplną, wyjaśnić stan oczekiwany podczas frezowania oraz w momencie końcowej akceptacji.
Stopy dobrane w celu ułatwienia obróbki mogą zmieniać inne właściwości istotne dla danego zastosowania. Każda proponowana substytucja wymaga oceny pod kątem narażenia na korozję, obciążenia mechanicznego, metod łączenia oraz specyfikacji produktu. Zanim zostanie ona przyjęta jako podstawa produkcji, należy uzyskać zgodę działu inżynierii.
W przypadku powtarzanych zamówień należy zachować zatwierdzoną definicję materiału. Jeśli problem z obróbką pokrywa się ze zmianą materiału, przed uznaniem nowej partii za równoważną poprzedniej należy porównać odpowiednie dokumenty.
Utwardzanie przez odkształcenie to wzrost twardości spowodowany odkształceniem plastycznym. Ma to znaczenie przy obróbce stali nierdzewnych austenitycznych, ponieważ powierzchnia może stawać się twardsza w miarę jej odkształcania podczas przetwarzania. Warunki cięcia sprzyjające tarciu wymagają szczególnej uwagi przy analizie późniejszych trudności z cięciem.
Występujący na krawędzi skrawającej narost to materiał przyczepiający się do niej. Może on zmieniać rzeczywistą geometrię skrawania i powodować niestabilną jakość powierzchni. Należy sprawdzić narzędzie oraz operację, w której występuje problem, gdy powierzchnia wykazuje zrywanie lub rozmywanie.
Skuteczna analiza obejmuje jednoczesne rozważenie materiału, geometrii narzędzia, stanu krawędzi skrawającej oraz rzeczywistego udziału narzędzia w procesie. Powinna ustalić, czy problem pojawił się przy nowym narzędziu, rozwijał się w trakcie pracy czy pojawił się po ponownym uruchomieniu.
Należy zadać pytanie, jakie zmiany wprowadza proponowane rozwiązanie oraz co zostanie zweryfikowane po jego zastosowaniu. Zmodyfikowane narzędzie lub strategia skrawania wymaga potwierdzenia na odpowiednim elemencie. Wymagania klienta dotyczące akceptacji pozostają niezmienne: rysunek techniczny, specyfikacja powierzchni oraz zamierzona funkcja.
Zadeklarowana metoda BIE obejmuje dobór odpowiednich narzędzi skrawających z węglików spiekanych lub z powłokami ochronnymi do danego zastosowania, kontrolę zużycia narzędzi oraz ich wymianę po osiągnięciu granicy zużycia. Dobór ten jest weryfikowany w kontekście materiału i operacji, aby zaproponowane rozwiązanie rzeczywiście dotyczyło produkowanego elementu.
Zapisz zaakceptowaną zmianę procesu oraz jej weryfikację. Dzięki temu kolejna seria produkcyjna będzie mogła się do niej odnieść, jeśli ten sam objaw pojawi się ponownie.
Ciecz chłodząco-smarująca może pomóc w kontrolowaniu warunków w strefie skrawania i wspierać usuwanie wiórków. Jej skuteczność zależy od tego, czy dociera ona do odpowiedniej strefy, od rodzaju operacji oraz od układu narzędzia. Zewnętrzny strumień, który wydaje się obfity, może nadal niedostatecznie obsłużyć trudny do osiągnięcia element wewnętrzny.
Zapytaj, jak zaproponowany układ wspiera analizowaną operację. W przypadku głębokiego elementu wewnętrznego omów dostęp do strefy skrawania oraz ścieżkę, którą wiórki opuszczają tę strefę. W przypadku gotowej powierzchni sprawdź, czy wiórki mogą dotykać tej powierzchni podczas późniejszych operacji lub manipulacji.
Utrzymaj uszkodzenia czipów oddzielnie od powierzchni wytworzonej przez krawędź tnącą. Rysa pojawiająca się po inaczej akceptowalnym przejściu wykańczającym może wymagać uwagi ze strony systemu usuwania wióra lub obsługi. Zidentyfikuj, kiedy po raz pierwszy staje się widoczna, i zapisz odpowiednie obserwacje.
Dostawca powinien ocenić dostarczanie płynu wraz ze strategią cięcia oraz zaleceniami dotyczącymi narzędzi. Ustalcie wspólnie kontrolę weryfikacyjną po każdej zmianie. Dostarczanie pod wysokim ciśnieniem, użycie konkretnego płynu lub określonej prędkości przepływu wymaga dowodów projektowych przed wprowadzeniem jako wymagania lub deklaracji możliwości.
W przypadku obróbki stali nierdzewnej BIE określa chłodzenie i smarowanie płynem cięcia jako część swojego podejścia procesowego. Aspekty te są rozpatrywane łącznie z wyborem narzędzia oraz warunkami cięcia przy analizie temperatury, zużycia i jakości powierzchni.
Drganie to wibracje związane z procesem skrawania. Powtarzające się ślady na powierzchni mogą wymagać przeglądu stabilności, zwłaszcza gdy narzędzie musi sięgać do kieszeni lub otworu wierconego albo gdy detal ma elastyczną część.
Przeanalizuj całą układankę. Zestaw narzędzi, jego długość robocza, przedmiot obrabiany, uchwyty i maszyna – wszystkie te elementy wpływają na zachowanie się skrawania. Detal sztywno zamocowany w jednym miejscu może nadal posiadać niestabilną, niepodpartą strefę w pobliżu linii skrawania.
Poproś dostawcę o określenie dostępności i podparcia danej cechy konstrukcyjnej. Przydatne pytania obejmują: czy możliwy jest krótszy zestaw narzędzi, czy można poprawić podparcie oraz czy kolejność operacji obróbkowych zapewnia wystarczającą ilość materiału podczas trudnej operacji.
Zmiany konstrukcyjne wymagają osobnego zatwierdzenia. Lokalna wzmocniona rygla, inny kształt kieszeni lub zmodyfikowana cecha umożliwiająca dostęp mogą pomóc konkretnemu detaliowi, ale każda z tych opcji musi zachować luz, wymagania obciążeniowe oraz interfejsy montażowe.
Dokumentuj wynik przy użyciu cechy, która pierwotnie ujawniła problem. Lepszy wygląd powierzchni stanowi przydatne potwierdzenie obok wymaganych sprawdzeń wymiarowych, geometrycznych i tekstury.
Wskazówki warsztatowe BIE podkreślają również odpowiednią prędkość skrawania i posuw, podparcie przedmiotu obrabianego oraz kontrolę sił skrawania. Rzeczywiste ustawienia i układ podparcia dobiera się indywidualnie dla danego elementu, a uzyskany wynik weryfikuje się pod kątem jego wymagań.
Wypraski to nadmiarowy materiał występujący na krawędzi po obróbce. Na elemencie ze stali nierdzewnej nawet niewielka krawędź może utrudniać montaż, uniemożliwiać prawidłowe dopasowanie powierzchni stykowych lub powodować odpadanie luźnego materiału podczas montażu.
Zidentyfikuj krawędzie istotne z punktu widzenia funkcji. Mogą do nich należeć miejsca przecięcia otworów, wejścia gwintów, wyjścia otworów oraz przewody wewnętrzne. Poinformuj dostawcę, które lokalizacje wymagają szczególnej uwagi oraz czy są one dostępne do inspekcji.
Zdefiniuj zamierzony stan końcowy krawędzi. Ogólna instrukcja usuwania wyprasek oraz wymiarowany fazet mogą wiązać się z różnymi kryteriami akceptacji. Zachowaj cechy takie jak powierzchnie uszczelniające i krawędzie pozycjonujące przy ustalaniu metody usuwania.
W przypadku wewnętrznego przecięcia omów, w jaki sposób zostanie sprawdzony wynik. Metoda musi zapewniać dostęp do rzeczywistego obszaru wymagającego kontroli. Zdjęcie zewnętrzne może pozostawić to pytanie bez odpowiedzi.
Zweryfikuj wymagania funkcjonalne po usuwaniu wykańczania, tam gdzie to odpowiednie. Na przykład potwierdź, że uzgodnione sprawdzanie gwintu lub warunek dopasowania nadal są spełnione. W razie potrzeby uwzględnij wymagania dotyczące czystości, jeśli odłączone materiały mogą wpływać na zastosowanie.
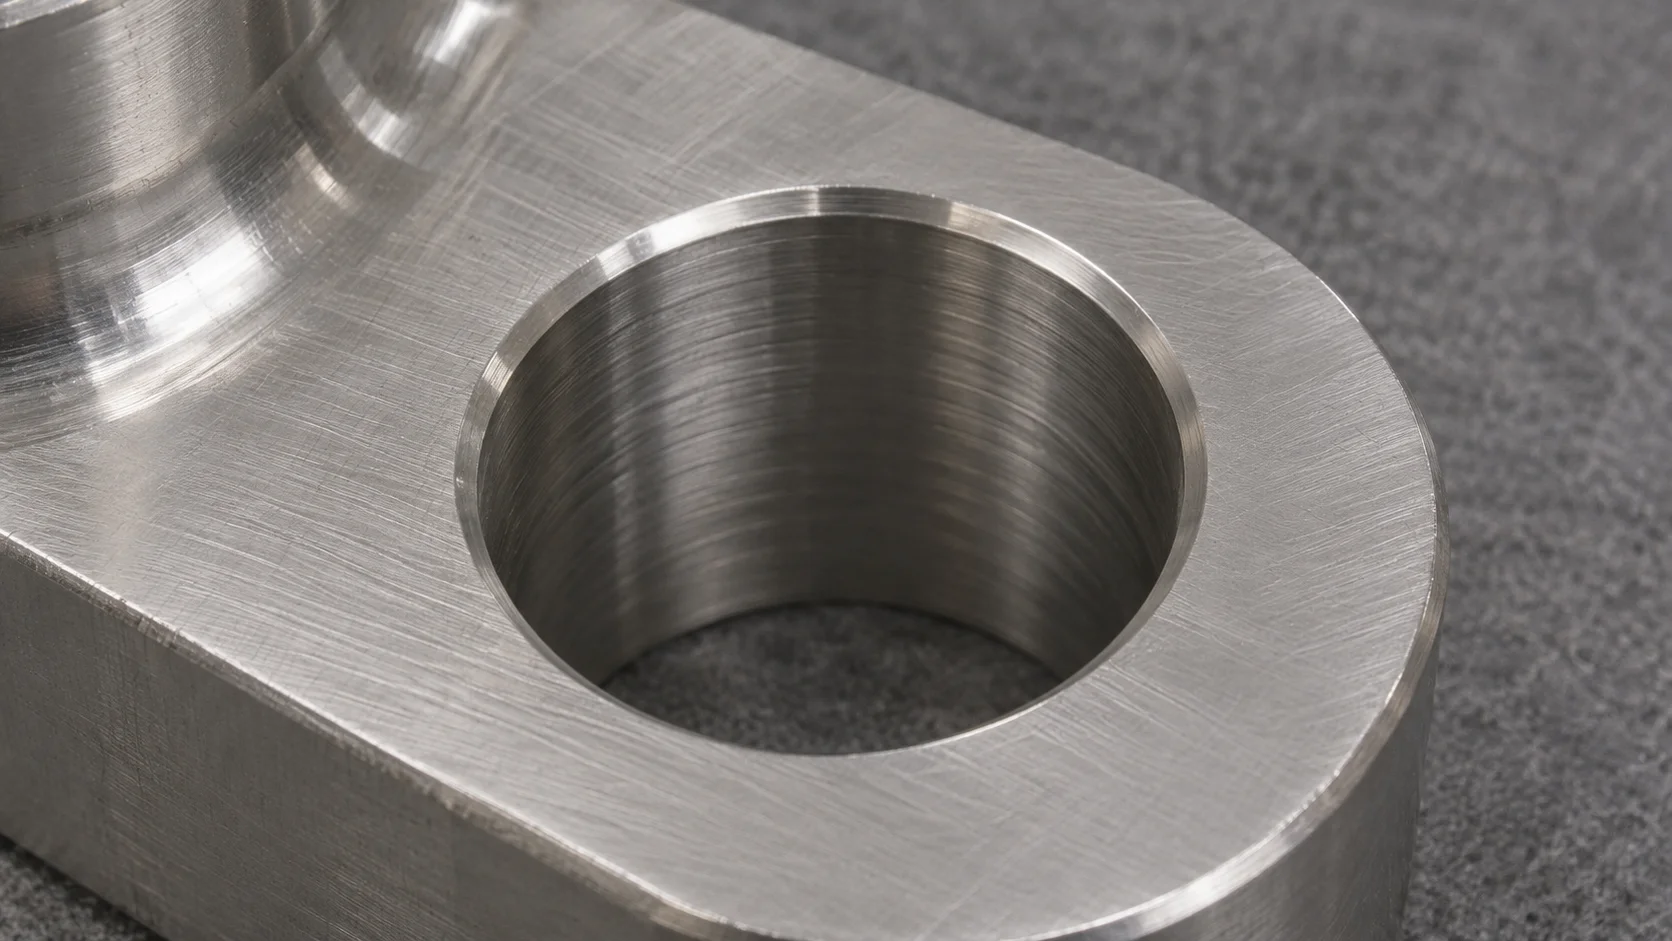
Część może wydawać się zmieniać rozmiar ze względu na jej temperaturę, sposób podparcia lub metodę kontroli. Naprężenia materiału oraz kolejność produkcji mogą również wpływać na sam komponent. Ustal porównywalne warunki pomiarowe przed określeniem przyczyny.
Zanotuj, czy pomiar części przeprowadzono w stanie zamocowanym czy podpartym w inny sposób. Dla giętkiej krawędzi sposób jej unieruchomienia może wpływać na uzyskany wynik pomiaru. Postępuj zgodnie z warunkami określonymi na rysunku i omów każdą interpretację wpływającą na akceptację.
Porównaj odniesienia rysunkowe, przyrządy pomiarowe oraz cechy poddawane inspekcji. Sprawdzenie średnicy otworu i ocena jego położenia względem powierzchni montażowej odpowiadają na różne pytania. Wyrównanie podczas inspekcji powinno odzwierciedlać relacje, które są oceniane.
Określ również etap obróbki. Wynik uzyskany przed hartowaniem lub wykańczaniem należy do tego etapu. Ustal, które cechy wymagają weryfikacji na gotowym elemencie, i zachowaj odpowiednie dokumenty powiązane z dostawą.
W przypadku rozbieżności bliskich granicy dopuszczalnej wartości poproś zespoły ds. jakości o przeanalizowanie metody pomiaru oraz niepewności pomiaru. Rozstrzygnij porównanie przy użyciu udokumentowanych warunków i wyników możliwych do śledzenia.
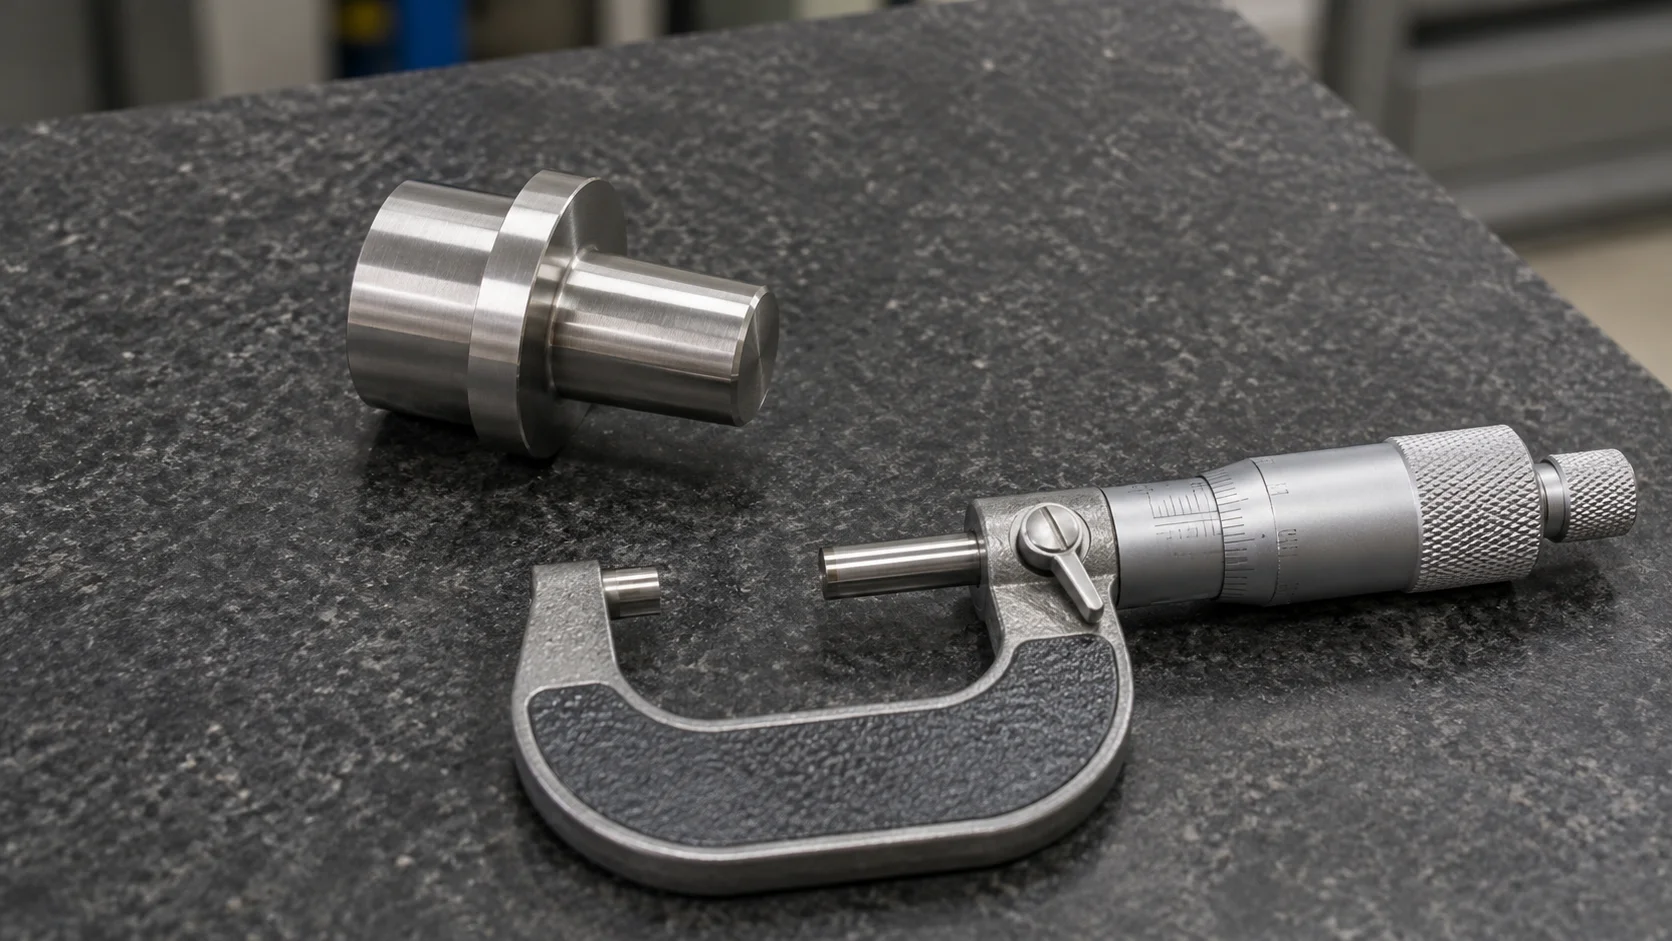
Stan powierzchni zależy od czynników innych niż jedynie ostatni przejazd narzędzia skrawającego. Wióry, uchwyty montażowe, czyszczenie, przechowywanie oraz kontakt między elementami mogą wpływać na stan dostarczonego komponentu.
Plamy w kolorze rdzy wymagają przeglądu tożsamości materiału i warunków jego ekspozycji oraz zanieczyszczenia powierzchni. Zanieczyszczenie żelazem może wynikać z kontaktu z nieodpowiednimi narzędziami, cząstkami lub sprzętem do obsługi materiałów. Badania powinny ustalić historię powierzchni objętej problemem.
Omów wymagane czyszczenie i obróbkę z dostawcą. Jeśli w zamówieniu określono pasywację lub inną obróbkę powierzchni, należy zidentyfikować odpowiedni wymóg i przedstawić dowody jego spełnienia. Przydatność tej obróbki zależy od rzeczywistej klasy materiału, stanu powierzchni oraz przeznaczenia.
Zachowanie faktury, wyglądu i wymiarów traktuj jako osobne kryteria akceptacji. Polerowana powierzchnia może spełniać odniesienie do wyglądu, podczas gdy funkcjonalny interfejs nadal wymaga weryfikacji wymiarów lub faktury.
BIE uwzględnia czyszczenie oraz odpowiednią ochronę powierzchni w swoim opisanym podejściu do kontroli jakości powierzchni. Określ zamierzony stan dostarczenia, aby można było omówić czyszczenie, wykańczanie i obsługę w kontekście rzeczywistego zastosowania.
BIE's powierzchniowego wykańczania stanowi punkt wyjścia do dyskusji projektowej. Zgadnij się co do rzeczywistych wymagań dotyczących ukończenia, kontroli i ochrony komponentu, na który przygotowywana jest wycena.
Rozważ ilustracyjny korpus ze stali nierdzewnej z otworem lokalizacyjnym, kołnierzem montażowym i gwintowanym otworem poprzecznym. Kontrola odbiorcza wykrywa zaśniedziny w otworze poprzecznym oraz chropowatą powierzchnię wewnątrz otworu lokalizacyjnego. W trakcie montażu zgłaszane jest również niestabilne osadzanie się kołnierza.
Zacznij od zidentyfikowania dotkniętych części i wersji rysunku. Zapisz każdą uwagę osobno. Zaśniedziny, chropowatość powierzchni otworu oraz problem z osadzaniem się kołnierza mogą wynikać z różnych operacji lub warunków kontroli.
W przypadku otworu poprzecznego przeanalizuj wymagania dotyczące krawędzi oraz dostęp do wnętrza. W przypadku otworu lokalizacyjnego sprawdź jego wymagania dotyczące powierzchni oraz dowody produkcyjne. W przypadku kołnierza porównaj warunki podparcia, czystości oraz pomiaru z układem stosowanym w montażu.
Poproś dostawcę o zaproponowanie korekt związanych z tymi ustaleniami. Określ, co wymaga ponownej weryfikacji, w tym każdą cechę, która może zostać wpłynięta przez przeróbkę. Przechowuj dokumentację zaakceptowanego rozstrzygnięcia oraz weryfikacji.
Jest to przykładowe, hipotetyczne śledztwo. Jego celem jest pokazanie, jak kilka obserwacji można zorganizować w postaci pytań podlegających analizie. Rzeczywisty komponent określa wymagane dowody i działania.
Zawężenie obejmuje identyfikację i oddzielenie wyrobów, które mogą być dotknięte. Zapytaj, jak dostawca ustali odpowiedni przedział produkcyjny, zmianę narzędzia, ustawienie lub partię materiału. Zachowaj powiązanie tej identyfikacji z badanymi częściami.
Następnie uzgodnijcie rozstrzygnięcie. Przeróbka, wymiana oraz akceptacja odchylenia wymagają odpowiednich upoważnień. Zarejestruj konkretną cechę, ilość oraz stan objęte decyzją.
Działanie korygujące powinno wyjaśniać dowody dotyczące przyczyny oraz zaproponowaną zmianę. Weryfikacja tego działania musi dotyczyć pierwotnego awaru oraz wszelkich powiązanych wymagań. Zatwierdzone wersje procesu i procedur kontroli należy zachować do wykorzystania przy kolejnych zamówieniach.
W przypadku dostawy zagranicznej należy uzgodnić tę decyzję z wydaniem przesyłki. Zespół zakupów oraz zespół odbioru powinien wiedzieć, czy towary zawierają części przepracowane, części zastępcze lub zatwierdzoną odstępstwo.
Krótkie, uporządkowane notatki ułatwiają kontynuowanie dochodzenia przez zespoły inżynieryjny, zakupowy oraz produkcyjny. Użyj jednego aktualnego rysunku technicznego i zidentyfikuj na nim dowody.
| Informacje | Co uwzględnić |
| Definicja produktu | Numer części, rewizja rysunku, gatunek materiału i stan |
| Obserwacja | Dotknięta cecha, wyraźne zdjęcia oraz sposób wykrycia problemu |
| Dowody inspekcyjne | Wymaganie, zmierzony wynik, metoda oraz warunki obróbki |
| Zakres | Ilość dotkniętych części oraz identyfikacja części lub partii |
| Zaproponowane działanie | Korekta, konieczność zatwierdzenia oraz zakres weryfikacji |
| Decyzja o dostawie | Status wydania i wymagane dokumenty towarzyszące |
Podaj kontekst zastosowania, który wpływa na decyzję. Zidentyfikuj powierzchnie uszczelniające, pozycjonujące, ślizgowe oraz widoczne. Wyjaśnij wszelkie warunki czyszczenia lub montażu, które dostawca musi wziąć pod uwagę.
Jeśli widoczny defekt jest akceptowalny zgodnie z uzgodnioną specyfikacją, zanotuj podstawę tej decyzji. Jeśli specyfikacja nie rozstrzyga pewnego zagadnienia funkcjonalnego, rozstrzygnij je poprzez zatwierdzoną korektę lub zmianę.
BIE oferuje Usługi obrobki CNC , w tym frezowanie i toczenie. Profil firmy opisuje również usługi obróbki powierzchniowej i montażu, co umożliwia omówienie tych wymagań równolegle z komponentem mechanicznym.
Do wstępnego oceniania projektu informacje o możliwościach BIE podają wymiary frezowania do 1200 × 850 × 600 mm oraz toczenia do 700 mm średnicy i 1000 mm długości. Są to wartości orientacyjne. Dla konkretnego elementu należy przeanalizować geometrię, materiał, sposób zamocowania, dostęp do obszarów obrabianych oraz kontrolę jakości.
Prześlij rysunek i model wraz z klasą materiału, stanem wyjściowym, ilościami oraz wymaganiami dotyczącymi wykończenia powierzchni. Zaznacz krytyczne interfejsy oraz wymagane raporty. W przypadku istniejącego problemu jakościowego dołącz obserwacje i dokumentację wymienione powyżej, aby dyskusja mogła rozpocząć się od odpowiednich dowodów.
Możliwe przyczyny obejmują przywieranie materiału, stan narzędzia, drgania oraz kontakt wióra z powierzchnią. Zidentyfikuj operację, która jest dotknięta problemem, i przeanalizuj dowody przed wybraniem działania korygującego. Porównaj uzyskany wynik z rzeczywistymi wymaganiami dotyczącymi powierzchni oraz funkcjonalności.
Utrwalanie przez odkształcanie opisuje reakcję materiału na odkształcenie. Należy określić, czy powstał stan wpływa na spełnienie określonych wymagań. Badanie wymaga dowodów dotyczących materiału, procesu oraz kontroli dla danego elementu.
Odpowiednia zmiana zależy od zaangażowanego mechanizmu. Należy przeanalizować razem narzędzie, sposób jego zagłębiania, materiał i ustawienie. Zmiana wyłącznie prędkości może pozostawić przyczynę problemu nierozwiązaną lub wpłynąć na inny aspekt zachowania podczas cięcia.
Należy zidentyfikować odpowiednie krawędzie oraz zamierzony stan końcowy powierzchni. Funkcjonalne fazowanie lub chronione strefy styku należy określić osobno. Należy uzgodnić, jak będą sprawdzane trudno dostępne obszary wewnętrzne po zakończeniu obróbki.
Należy przeanalizować zanieczyszczenie powierzchni, warunki ekspozycji oraz odpowiedniość materiału. Należy zachować historię materiału oraz sposób jego obsługi. Same widoczne ślady nie stanowią wystarczającego dowodu do pełnej diagnozy.
Zgadnij się co do dokumentów materiałowych, rejestrów wymiarowych oraz dowodów wykończenia wymaganych dla danej aplikacji. Powiąż je z wersją rysunku oraz dostarczonymi częściami lub partiami. Potwierdź zakres raportu przed rozpoczęciem produkcji.
Jakość obróbki stali nierdzewnej poprawia się, gdy materiały, ścieżka produkcyjna oraz wymagania kontrolne są rozpatrywane łącznie. Zarejestruj objawy, przeanalizuj odpowiednie mechanizmy i zweryfikuj każdą korektę pod kątem funkcji komponentu oraz rysunku.
Copyright © Dongguan BIE Hardware Co., Ltd - POLITYKA PRYWATNOŚCI
