
Предотвращайте дефекты обработки нержавеющей стали на станках с ЧПУ, согласовывая состояние материала, режущий процесс, способ закрепления заготовки и план контроля с характеристиками детали. При возникновении проблемы зафиксируйте затронутый элемент и стадию производства, проведите анализ возможных причин, затем проверьте эффективность устранения отклонений по чертежу и требованиям применения.
Грубая расточка, приподнятый край и деформированный фланец могут вызывать различные проблемы при сборке. Их внешний вид служит отправной точкой для анализа. Полезными данными являются марка материала, состояние инструмента, особенности установки заготовки, измеренные результаты, а также любые последующие операции отделки или обращения с деталью.
Для зарубежных покупателей практическое обсуждение качества связывает эти наблюдения с действиями, которые поставщик может объяснить, и фиксирует их для последующего анализа вашей командой. В этом руководстве рассматривается такое обсуждение применительно к нестандартным деталям из нержавеющей стали, полученным фрезерованием и токарной обработкой.
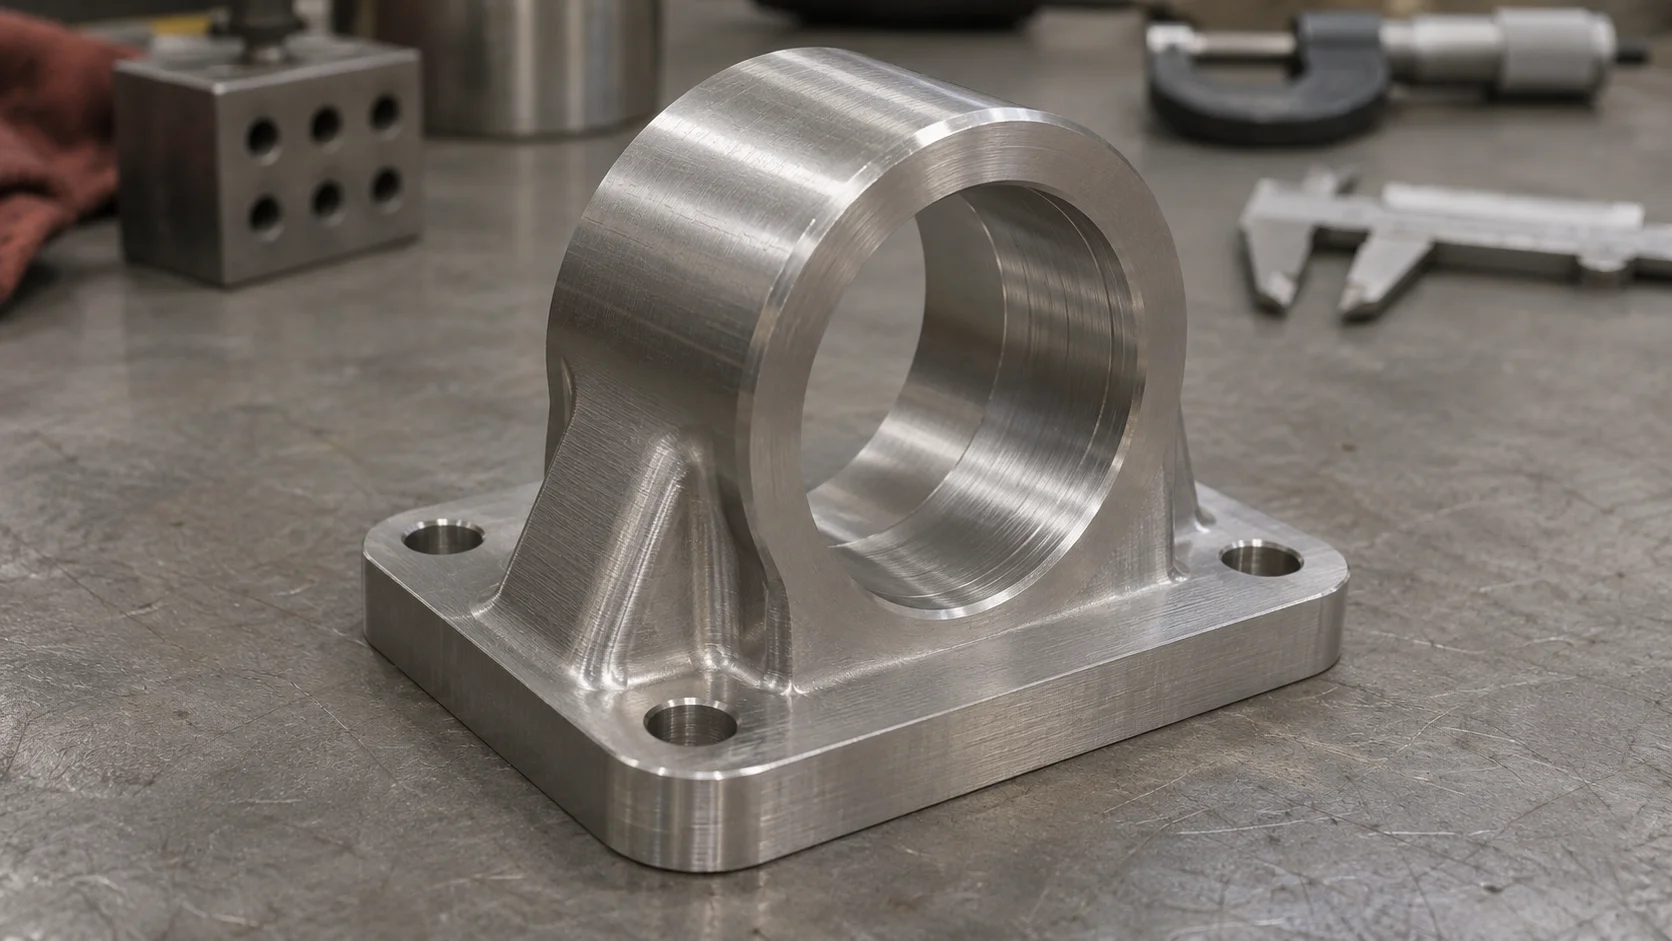
Опишите то, что вы можете наблюдать, прежде чем делать выводы о причине. Укажите номер детали, ревизию чертежа, количество затронутых деталей и их местоположение. Поясните, было ли замечено отклонение во время механической обработки, окончательного контроля, входного контроля или сборки.
Затем свяжите наблюдение с конкретным требованием. Видимый след обработки может быть допустим на скрытой поверхности. Меньшее отклонение на уплотнительной поверхности, напротив, может потребовать расследования из-за её функционального назначения.
Воспользуйтесь приведённой ниже таблицей для структурирования первого обсуждения. Возможные причины — это направления расследования; окончательная причина определяется на основе фактических доказательств.
| Наблюдение | Возможные причины для проверки | Требуемые доказательства |
| Повреждённая или размазанная поверхность | Сцепление материала, состояние режущей кромки, контакт стружки | Крупные планы, выявленные нарушения в работе и состояние инструмента |
| Повторяющиеся следы вибрации | Длина вылета инструмента, поддержка заготовки, зацепление или крепление заготовки | Геометрия элемента, установка и расположение узора |
| Зачистки на кромке или выходе отверстия | Направление резания, состояние инструмента, поведение материала, доступ к кромке | Требования к кромке и предложенный метод зачистки |
| Изменение размеров | Температура, зажим, напряжения в материале или последующая обработка | Результаты с указанием условий измерения и обработки |
| Царапины и вмятины | Контакт чипа, обращение с ним, разделение деталей или упаковка | Когда впервые проявились повреждения и записи об обращении с изделием |
| Ржаво-коричневые следы | Загрязнение поверхности, воздействие внешней среды или пригодность материала | Идентификация материала, обращение с ним и история эксплуатации в окружающей среде |
По возможности сохраняйте репрезентативные повреждённые детали. Немедленная очистка, полировка или повторная обработка всех деталей могут уничтожить информацию, необходимую для понимания проблемы.
Термин «нержавеющая» охватывает семейства материалов с различным поведением при механической обработке. Аустенитные марки, такие как 304 и 316, дуплексные марки и марки с упрочнением выделением фаз должны быть проверены в соответствии с их собственными техническими спецификациями и условиями обработки.
Подтвердите точную марку, форму поставки изделия и требуемое состояние. Определите документы на материал, необходимые для заказа, и установите, как поставленный прокат соотносится с этими записями. Если в требованиях указано термическое упрочнение, уточните состояние материала, ожидаемое во время механической обработки и при окончательном приёмочном контроле.
Splav, vybrannyy dlya oblegcheniya obrabotki rezaniem, mozhet izmenit' drugie svoystva, vazhnyye dlya konkretnogo primeneniya. Lyubaya predlagayemaya zamena trebuyet proverki s tochki zreniya podverzhennosti korrozii, mekhanicheskoy nagruzki, soedineniya detaley i tekhnicheskikh trebovaniy k izdeliyu. Inzhenernoye odobreniye dolzhno byt' polucheno do togo, kak takaya zamena budet vnesena v proizvodstvennyye protsessy.
Pri povtornom razmeshe sokhranyayte utverzhdyonnoye opredeleniye materiala. Yesli voznikayet problema pri obrabotke rezaniem v svyazi s izmeneniyem materiala, sravnite sootvetstvuyushchiye zapisi pered tem, kak rassmatrivat' novuyu partiyu kak ekvivalentnuyu predydushchey.
Rabocheye uprochneniye — eto uvelicheniye tverdosti, vyzvannoye plasticheskoy deformatsiyey. Eto yavleniye vazhno pri obrabotke austeritnykh nержaveyushchikh staley, poskol'ku poverkhnost' mozhet stanovit'sya tverzhe v protsesse obrabotki iz-za deformatsii. Rezhimy rezaniya, kotoryye sposobstvuyut treniyu, trebuyut osobykh vnimaniya pri analize uslozhneniy, voznikayushchikh pri posleduyushchem rezanii.
Нарастание — это материал, прилипающий к режущей кромке. Оно может изменять эффективную геометрию резания и приводить к нестабильному качеству поверхности. При обнаружении на поверхности разрывов или размазывания необходимо осмотреть инструмент и соответствующую операцию.
Полезный анализ учитывает совместное влияние материала, геометрии инструмента, состояния режущей кромки и фактического врезания. Он должен выяснить, возникла ли проблема при использовании нового инструмента, развивалась ли она по мере продолжения обработки или появилась после перезапуска.
Уточните, какие изменения предусматривает предложенная коррекция и что будет проверено после её внедрения. Изменённый инструмент или стратегия резания требуют верификации на соответствующем элементе детали. Требования заказчика к приёмке остаются неизменными: чертёж, спецификация поверхности и функциональное назначение.
Заявленный подход BIE включает подбор подходящих твёрдосплавных или покрытых режущих инструментов для конкретного применения, контроль износа инструмента и замену изношенных инструментов. Выбор инструмента согласуется с характеристиками обрабатываемого материала и условиями операции, чтобы предложенная коррекция действительно решала задачу обработки требуемого элемента.
Зарегистрируйте принятые изменения в процессе и их проверку. Это обеспечит справочную информацию для следующего производственного цикла, если тот же симптом проявится вновь.
Режущая жидкость может способствовать управлению условиями в зоне резания и поддерживать удаление стружки. Её эффективность зависит от того, достигает ли она соответствующей области, а также от особенностей операции и расположения инструмента. Внешний поток, выглядящий значительным, тем не менее может плохо обслуживать сложную внутреннюю конструкцию.
Уточните, как предложенное расположение поддерживает рассматриваемую операцию. Для глубокой внутренней конструкции обсудите доступ к зоне резания и путь, по которому стружка покидает её. Для готовой поверхности определите, может ли стружка контактировать с этой поверхностью в ходе последующих операций или при обращении с деталью.
Следует отделять повреждения чипа от поверхности, образованной режущей кромкой. Царапина, появляющаяся после в остальном удовлетворительного финишного прохода, может потребовать корректировки процесса удаления стружки или обращения с деталью. Определите момент её первого появления и зафиксируйте соответствующие наблюдения.
Поставщик должен оценить подачу СОЖ с учётом стратегии резания и рекомендаций по инструменту. После любого изменения согласуйте проверочный контроль. Подача под высоким давлением, применение конкретной СОЖ или заданная скорость потока требуют подтверждения в рамках проекта до того, как они станут обязательным требованием или заявленной возможностью.
При обработке нержавеющей стали BIE определяет охлаждение и смазку СОЖ как составные части своего технологического подхода. Эти аспекты рассматриваются совместно с выбором инструмента и режимами резания при анализе тепловых нагрузок, износа и качества поверхности.
Дребезг — это вибрация, связанная с процессом резания. Повторяющиеся следы на поверхности могут потребовать проверки устойчивости, особенно если инструмент должен доставать до кармана или отверстия либо деталь имеет гибкий участок.
Рассмотрите полную компоновку. Сборка инструмента, её вылет, заготовка, приспособление и станок в совокупности определяют поведение резания. Деталь, надёжно закреплённая в одной точке, может по-прежнему иметь неподдерживаемый участок вблизи зоны резания.
Попросите поставщика определить особенности доступа к элементу и его поддержки. Полезные вопросы: можно ли использовать более короткую инструментальную сборку, возможно ли улучшить поддержку и обеспечивает ли последовательность обработки достаточный запас материала при выполнении сложной операции.
Изменения в конструкции требуют отдельного согласования. Местное рёбро жёсткости, иная форма кармана или скорректированный элемент доступа могут помочь конкретной детали, однако каждый вариант должен сохранять зазоры, требования к нагрузкам и стыковочные интерфейсы.
Документируйте результат с использованием той функции, которая изначально продемонстрировала проблему. Более аккуратная поверхность служит полезным подтверждением наряду с обязательными проверками размеров, геометрии и текстуры.
Руководство BIE по работе в цеху также подчёркивает важность выбора подходящей скорости резания и подачи, надёжной опоры заготовки и контроля сил резания. Конкретные параметры и схема опоры подбираются индивидуально для каждой детали, а полученный результат сверяется с её техническими требованиями.
Zazuby — eto vystupayushchiy material, ostavshiyся na krayu posle obrabotki. Na detali iz nerzhaveyushchey stali dazhe neznachitel'nyy kray mozhet meshat' krepzheniyu, predotvrashchat' prileganiye sopryagayemykh poverkhnostey ili vyzyvat' otsypaniye materiala vo vremya sborki.
Opredelite kraya, kotorye imeyut znacheniye. K nim mogut otnosit'sya peresecheniya otverstiy, vkhody rez'by, vyyody otverstiy i vnutrenniye kanaly. Ukazhite postavshchiku mesta, trebuyushchiye osobogo vnimaniya, i soobshchite, dostupny li oni dlya kontrolya.
Opredelite trebuemuyu konturnuyu formu gotovogo kraya. Obshcheye ukazaniye o snyatii zazubrin i razmernyy faschet mogut predpolagat' raznyye kriterii priyemki. Pri soglasovanii metoda udaleniya sohranyayte takie elementy, kak uplotnitel'nyye ploskosti i orientirovochnyye kraya.
Dlya vnutrennego peresecheniya obsudite metod proverki rezul'tata. Metod dolzhen obespechivat' dostup k fakticheskomu uchastku, predstavlyayushchemu interes. Vneshnyaya fotografiya mozhet ostavit' etot vopros nereshennym.
Проверьте функциональное требование после зачистки, если это применимо. Например, убедитесь, что согласованный контроль резьбы или условие сопряжения по-прежнему выполняются. Включите требования к чистоте, если отсоединённый материал может повлиять на применение.
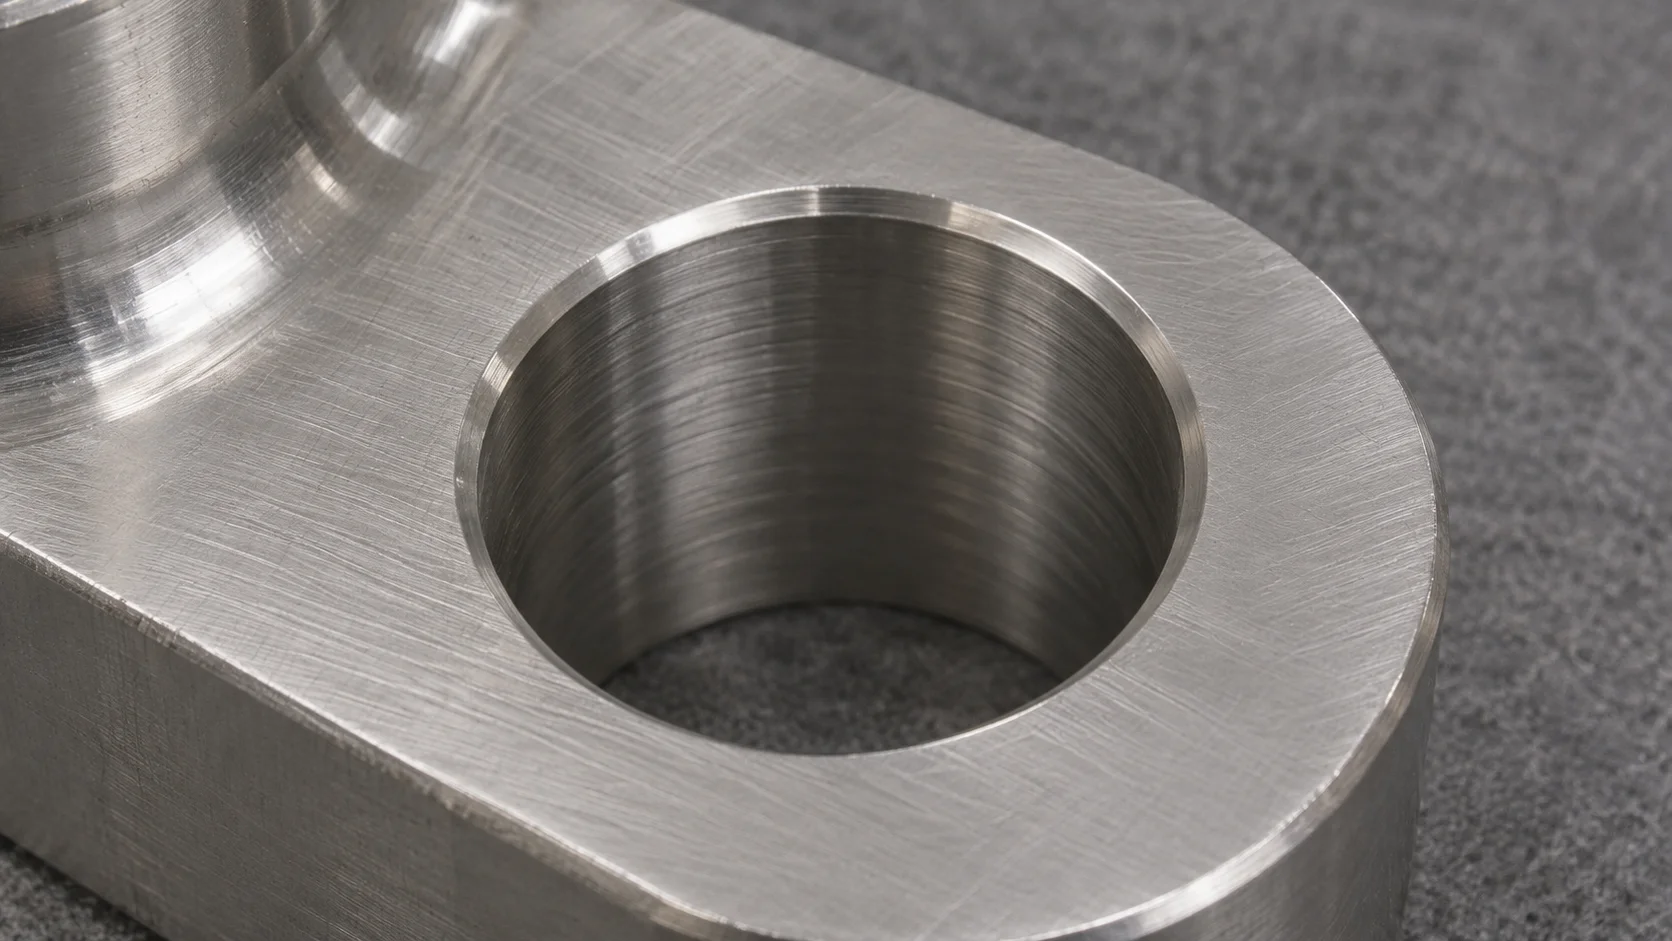
Деталь может казаться изменяющейся по размеру из-за её температуры, способа установки или метода контроля. Напряжения в материале и последовательность изготовления также могут влиять на саму деталь. Установите сопоставимые условия измерения до выбора причины.
Зарегистрируйте, измерялась ли деталь в зажатом состоянии или при другом способе поддержки. Для гибкого фланца способ его фиксации может повлиять на наблюдаемый результат. Соблюдайте указанное на чертеже состояние и обсудите любое толкование, влияющее на приёмку.
Сравните ссылки на чертежи, измерительные приборы и контролируемые характеристики. Проверка диаметра отверстия и оценка его расположения относительно монтажной поверхности отвечают на разные вопросы. Ориентация при контроле должна отражать те взаимосвязи, которые подлежат оценке.
Также укажите стадию обработки. Результат, полученный до термообработки или окончательной отделки, относится к этой стадии. Определите, какие характеристики требуют проверки на готовой детали, и сохраняйте соответствующие записи, привязанные к поставке.
В случае расхождений, близких к предельным значениям, запросите у команд по качеству повторную проверку метода измерения и неопределённости. Завершите сравнение с документированными условиями и прослеживаемыми результатами.
Состояние поверхности зависит не только от последнего прохода резания. Стружка, зажимные приспособления, очистка, хранение и контакт между деталями могут повлиять на поставляемый компонент.
Ржаво-коричневые пятна требуют проверки идентичности материала и условий его эксплуатации, а также загрязнённости поверхности. Загрязнение железом может возникнуть при контакте с неподходящим инструментом, частицами или оборудованием для обработки. В ходе расследования необходимо установить историю эксплуатации поражённой поверхности.
Обсудите с поставщиком необходимую очистку и обработку. Если в заказе указаны пассивация или другой вид поверхностной обработки, уточните соответствующее требование и подтверждающие документы. Пригодность такой обработки зависит от конкретной марки материала, состояния поверхности и области применения.
Сохраняйте текстуру, внешний вид и геометрические размеры как отдельные критерии приёмки. Полированная поверхность может соответствовать эталону внешнего вида, однако функциональный контактный участок по-прежнему требует верификации размеров или текстуры.
BIE включает очистку и соответствующую защиту поверхности в свою заявленную методику контроля качества поверхности. Укажите предполагаемое состояние изделия при поставке, чтобы можно было обсудить вопросы очистки, отделки и обращения применительно к конкретному применению.
BIE's отделке поверхностей предоставляет отправную точку для обсуждения проекта. Согласуйте фактические требования к завершению, контролю и защите компонента, по которому формируется коммерческое предложение.
Рассмотрим в качестве примера корпус из нержавеющей стали с центрирующим отверстием, монтажным фланцем и резьбовым поперечным отверстием. При входном контроле обнаружены заусенцы на поперечном отверстии и шероховатая область внутри центрирующего отверстия. На этапе сборки также сообщается о нестабильной посадке фланца.
Начните с идентификации затронутых деталей и редакции чертежа. Фиксируйте каждую проблему отдельно. Заусенцы, состояние поверхности отверстия и проблема посадки могут быть связаны с различными операциями или условиями контроля.
Для поперечного отверстия проверьте требование к кромке и внутренний доступ. Для отверстия проанализируйте требование к его поверхности и имеющиеся данные о производственном процессе. Для фланца сравните условия опоры, чистоты и измерений с условиями, заданными в сборочной схеме.
Попросите поставщика предложить корректирующие действия, связанные с этими выводами. Уточните, что именно необходимо повторно проверить, включая любую характеристику, которая может быть затронута переделкой. Сохраните записи об утвержденном решении и подтверждении.
Это гипотетический пример расследования. Его цель — продемонстрировать, как несколько наблюдений можно структурировать в виде вопросов, подлежащих анализу. Конкретный компонент определяет необходимые доказательства и действия.
Контейнмент предполагает выявление и изоляцию продукции, которая может быть затронута. Уточните у поставщика, как он установит соответствующий производственный интервал, замену инструмента, настройку оборудования или партию материала. Свяжите эту идентификацию с проверенными деталями.
Далее согласуйте решение. Переделка, замена и принятие отклонения требуют соответствующего разрешения. Зафиксируйте конкретную характеристику, количество и состояние, охватываемые этим решением.
Корректирующее действие должно объяснять доказательства причины и предлагаемое изменение. Его проверка должна охватывать первоначальный отказ и любые связанные с ним требования. Утвержденные изменения в процессе и инспекции должны храниться для последующих заказов.
При международной поставке согласуйте это решение с выпуском груза. Команды закупок и приемки должны знать, включают ли товары переделанные детали, заменяющие детали или одобренное исключение.
Краткая и структурированная запись упрощает продолжение расследования между инженерами, отделом закупок и производственной командой. Используйте один актуальный чертеж и укажите на нем доказательства.
| Информация | Что включать |
| Определение продукта | Номер детали, редакция чертежа, марка материала и его состояние |
| Наблюдение | Затронутая характеристика, четкие фотографии и способ выявления проблемы |
| Доказательства инспекции | Требование, измеренный результат, метод и условия обработки |
| Сфера применения | Количество затронутых деталей и идентификатор детали или партии |
| Предлагаемые действия | Коррекция, необходимость одобрения и объем проверки |
| Решение о поставке | Статус выпуска и требуемые сопровождающие документы |
Укажите контекст применения, при котором изменяется данное решение. Определите поверхности уплотнения, фиксации, скольжения и видимые поверхности. Поясните любые условия среды очистки или сборки, которые поставщику необходимо учитывать.
Если явный дефект допустим в соответствии с согласованной спецификацией, зафиксируйте обоснование такого вывода. Если в спецификации остаётся нерешённым какой-либо функциональный вопрос, урегулируйте его путём утверждённого разъяснения или изменения.
BIE предоставляет Услуги ЧПУ обработки , включая фрезерование и токарную обработку. В профиле компании также указаны услуги по нанесению покрытий и сборке, что позволяет обсуждать эти требования совместно с механической обработкой компонента.
Для первоначального отбора проектов в перечне возможностей BIE указаны габариты фрезерования до 1200 × 850 × 600 мм и токарной обработки — до 700 мм по диаметру и 1000 мм по длине. Это ориентировочные значения. Для конкретной детали необходимо дополнительно оценить геометрию, материал, крепление заготовки, доступ инструмента и методы контроля.
Направьте чертёж и 3D-модель с указанием марки материала, состояния, количества и требований к отделке. Выделите критические стыковые поверхности и необходимые отчёты. При наличии уже зафиксированной проблемы качества приложите вышеуказанные наблюдения и документальные записи, чтобы обсуждение началось с релевантных доказательств.
Возможные причины: адгезия материала, состояние режущего инструмента, вибрации и контакт стружки с обрабатываемой поверхностью. Определите операцию, на которой возникает проблема, и проанализируйте имеющиеся следы до выбора корректирующего действия. Сопоставьте полученный результат с фактическими требованиями к поверхности и функциональным характеристикам.
Упрочнение при деформации описывает реакцию материала на деформацию. Определите, влияет ли полученное состояние на заданные требования. Для исследования требуются данные о материале, технологическом процессе и контроле компонента.
Подходящее изменение зависит от задействованного механизма. Совместно проанализируйте инструмент, условия врезания, материал и настройку станка. Изменение только скорости может оставить первопричину без устранения или повлиять на другой аспект поведения при резании.
Определите соответствующие кромки и требуемое конечное состояние поверхности. Укажите функциональные фаски или защищённые стыковые поверхности отдельно. Договоритесь, каким образом будут проверяться труднодоступные внутренние участки после обработки.
Проанализируйте загрязнение поверхности, условия эксплуатации и пригодность материала. Сохраните информацию об используемом материале и истории его обработки. Само по себе появление пятна не даёт достаточных данных для полной диагностики.
Согласуйте документы на материал, протоколы измерений и подтверждение качества отделки, необходимые для данного применения. Привяжите их к редакции чертежа и поставляемым деталям или партии. Подтвердите объём отчёта до начала производства.
Качество механической обработки нержавеющей стали повышается, если совместно учитываются материал, маршрут изготовления и требования к контролю. Зарегистрируйте проявляющийся дефект, исследуйте соответствующие механизмы и проверьте каждое исправление с точки зрения функционального назначения компонента и чертежа.
Copyright © Dongguan BIE Hardware Co., Ltd - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ

