

Des parois minces peuvent rendre l’usinage CNC moins stable, mais elles ne rendent pas automatiquement toutes les pièces imprécises ou coûteuses. Les problèmes surviennent lorsqu’une paroi ne possède pas une rigidité ou un soutien suffisant pour résister aux efforts de coupe, aux vibrations, au serrage ou à la redistribution des contraintes pendant l’enlèvement de matière.
La machine CNC peut suivre correctement le parcours programmé, tandis que la paroi mince elle-même se déplace par rapport à sa position attendue. Le maintien des cotes requises peut alors nécessiter une planification supplémentaire du procédé, des passes d’usinage supplémentaires, un dispositif de serrage adapté ou des contrôles complémentaires. Ce sont ces adaptations — et non l’épaisseur de la paroi à elle seule — qui peuvent augmenter le coût d’usinage.
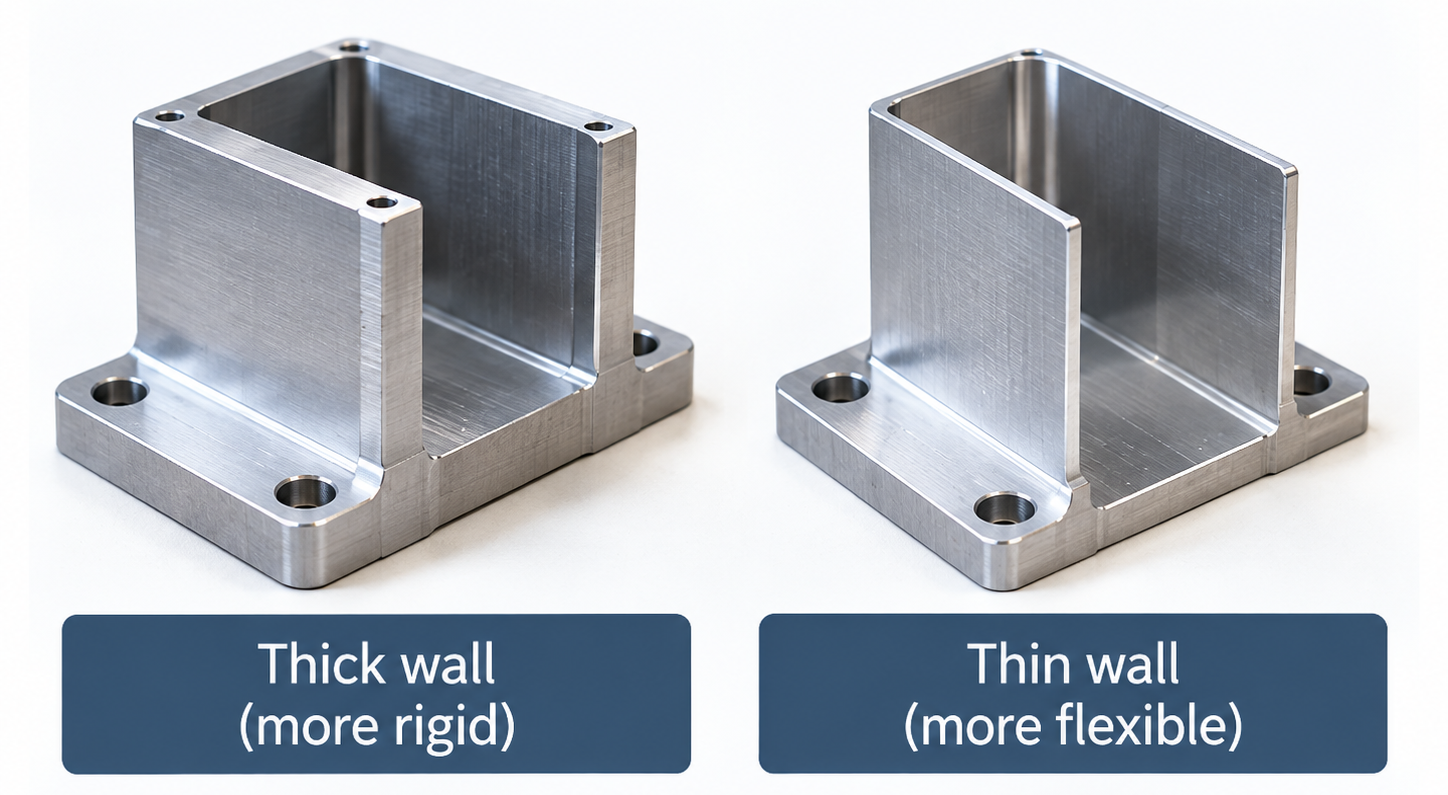
Une paroi mince est une caractéristique relativement souple par rapport aux efforts qui s’exercent sur elle pendant l’usinage. Elle ne peut pas être définie par une épaisseur universelle unique.
Un mur court relié à un matériau environnant peut rester stable à une épaisseur qui serait risquée pour un mur haut, long ou non soutenu. Le matériau, la géométrie, les tolérances, l’accès des outils, le serrage et la quantité peuvent tous modifier le résultat.
Les valeurs minimales d’épaisseur de paroi peuvent aider à préfiltrer une conception, mais elles ne constituent pas des garanties universelles. Le dessin complet doit toutefois être examiné avant que la fabricabilité puisse être confirmée.
Les parois minces peuvent nuire à la précision lorsqu’elles se déplacent ou changent de forme pendant l’usinage. Les mécanismes les plus importants sont la déformation sous l’effet des forces de coupe, les vibrations et la distorsion après enlèvement de matière.
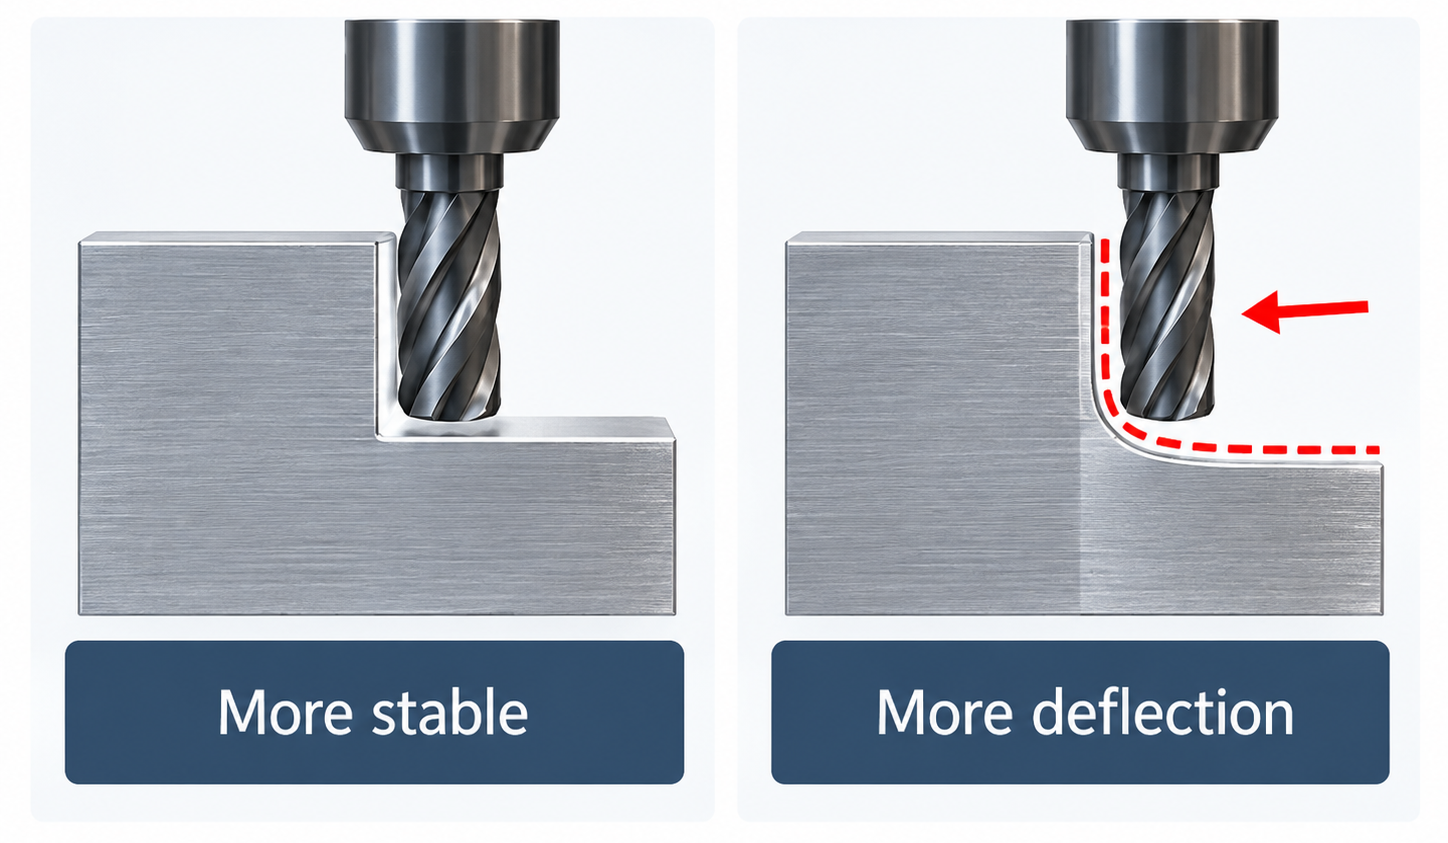
Un outil de coupe exerce une force lorsqu’il enlève de la matière. Une section pleine résiste généralement mieux à cette force qu’une paroi mince et non soutenue.
Si la paroi s’éloigne de l’outil de coupe, la quantité réelle de matière enlevée peut différer de la quantité programmée. La paroi peut se déformer élastiquement après le passage de l’outil. Cela peut contribuer à des variations d’épaisseur, à un conicité ou à une erreur de profil.
Les recherches sur l’usinage des parois minces identifient la déformation élastique sous l’effet des efforts de coupe comme une source importante d’erreur dimensionnelle. La machine peut donc être correctement positionnée, tandis que la pièce flexible ne se trouve pas exactement là où le programme l’assimile.
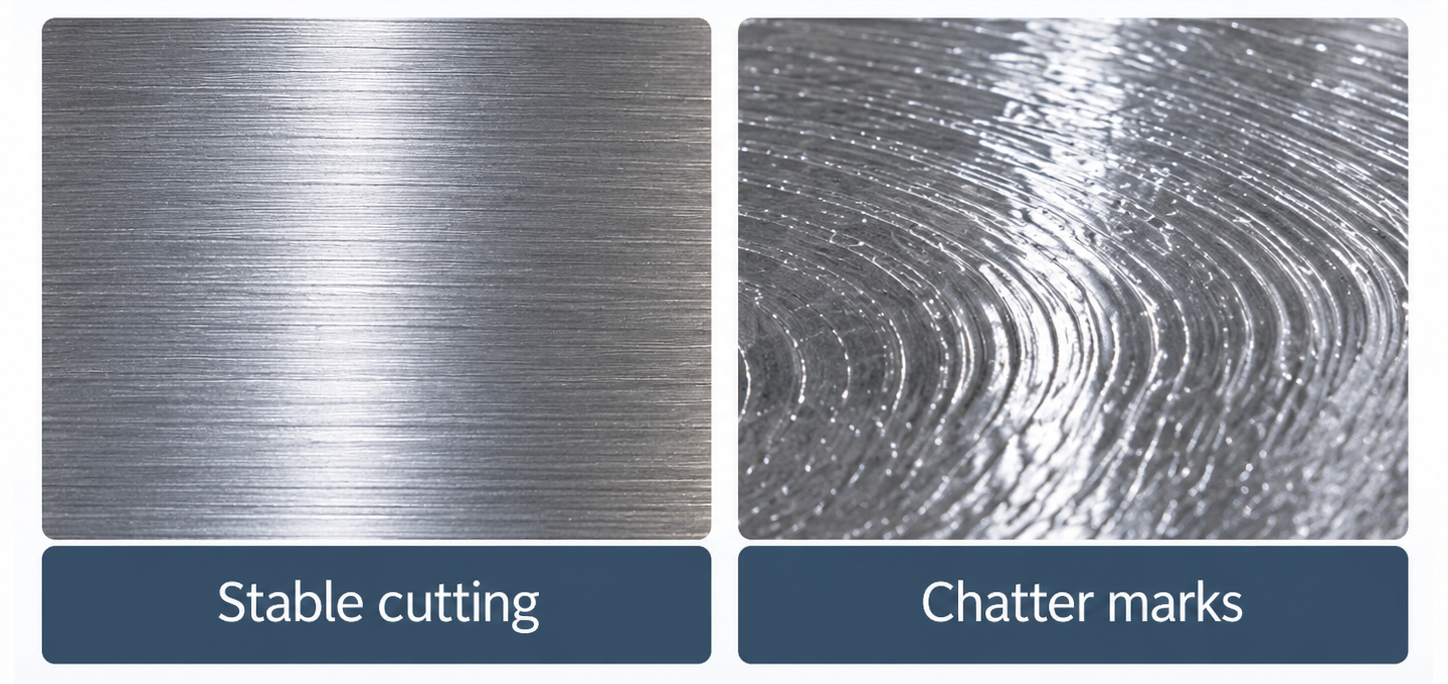
Une paroi flexible peut vibrer lorsque les arêtes de coupe entrent en contact avec elle de façon répétée. Cette vibration est souvent appelée « chatter ».
Le « chatter » peut laisser des marques visibles à la surface et rendre le contact entre l’outil et la pièce moins stable. Il peut ainsi nuire au contrôle dimensionnel et à l’état de surface. Le risque dépend de la géométrie de la paroi, du matériau, du support, des outils et des conditions d’usinage. Il ne faut pas supposer que toute paroi mince présentera nécessairement du « chatter ».
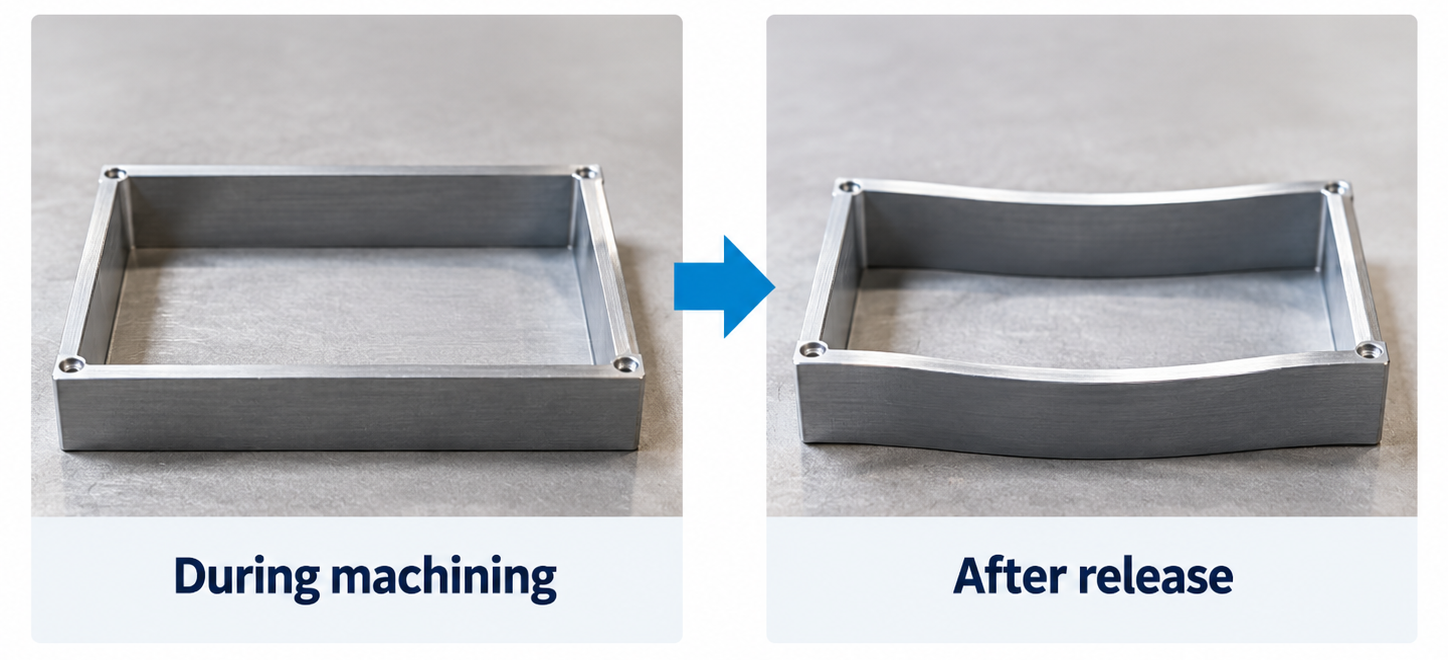
La matière première peut contenir des contraintes résiduelles issues de procédés de fabrication antérieurs. L’enlèvement d’une grande quantité de matière peut perturber l’équilibre précédent des contraintes.
La structure restante, mince, peut changer de forme pendant l’usinage ou après le démontage de la pièce du dispositif de serrage. Cela diffère d’un déplacement élastique temporaire sous l’action de l’outil. Des études portant sur les pièces à parois minces ont montré que l’enlèvement de matière et la redistribution des contraintes résiduelles peuvent contribuer à la déformation liée à l’usinage.
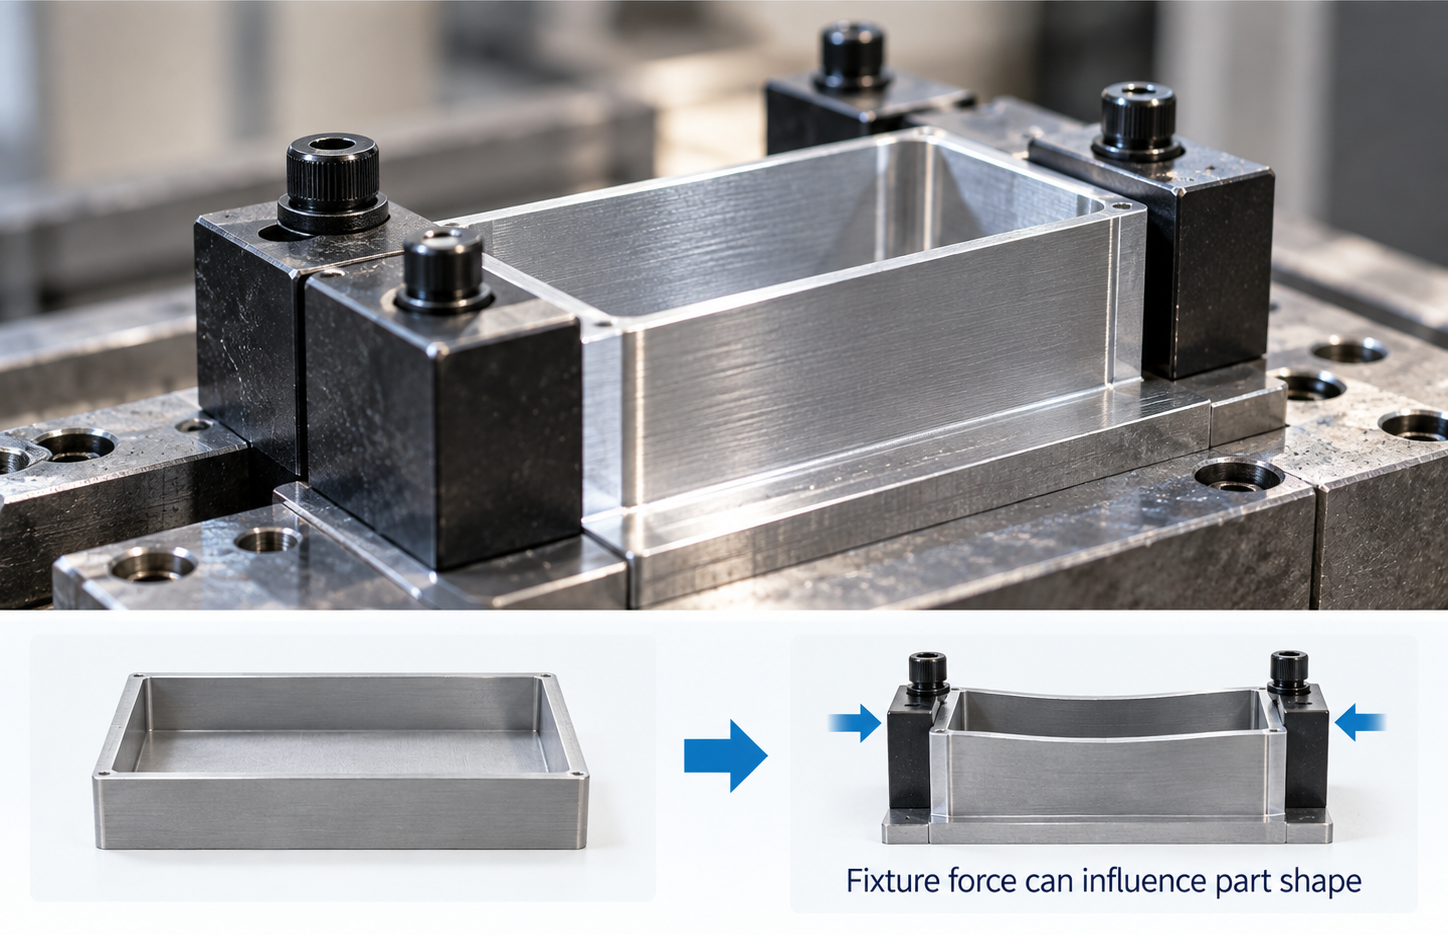
Un dispositif de serrage doit maintenir la pièce en position de façon sécurisée. Toutefois, une paroi souple peut être sensible à la force de serrage.
Si le dispositif de serrage modifie temporairement la forme de la pièce, celle-ci peut se déplacer à nouveau une fois la force de serrage supprimée. L’importance de ce phénomène dépend de la pièce, du dispositif de serrage et des exigences du plan. Il ne s’agit pas d’un problème à considérer systématiquement pour chaque composant à paroi mince.
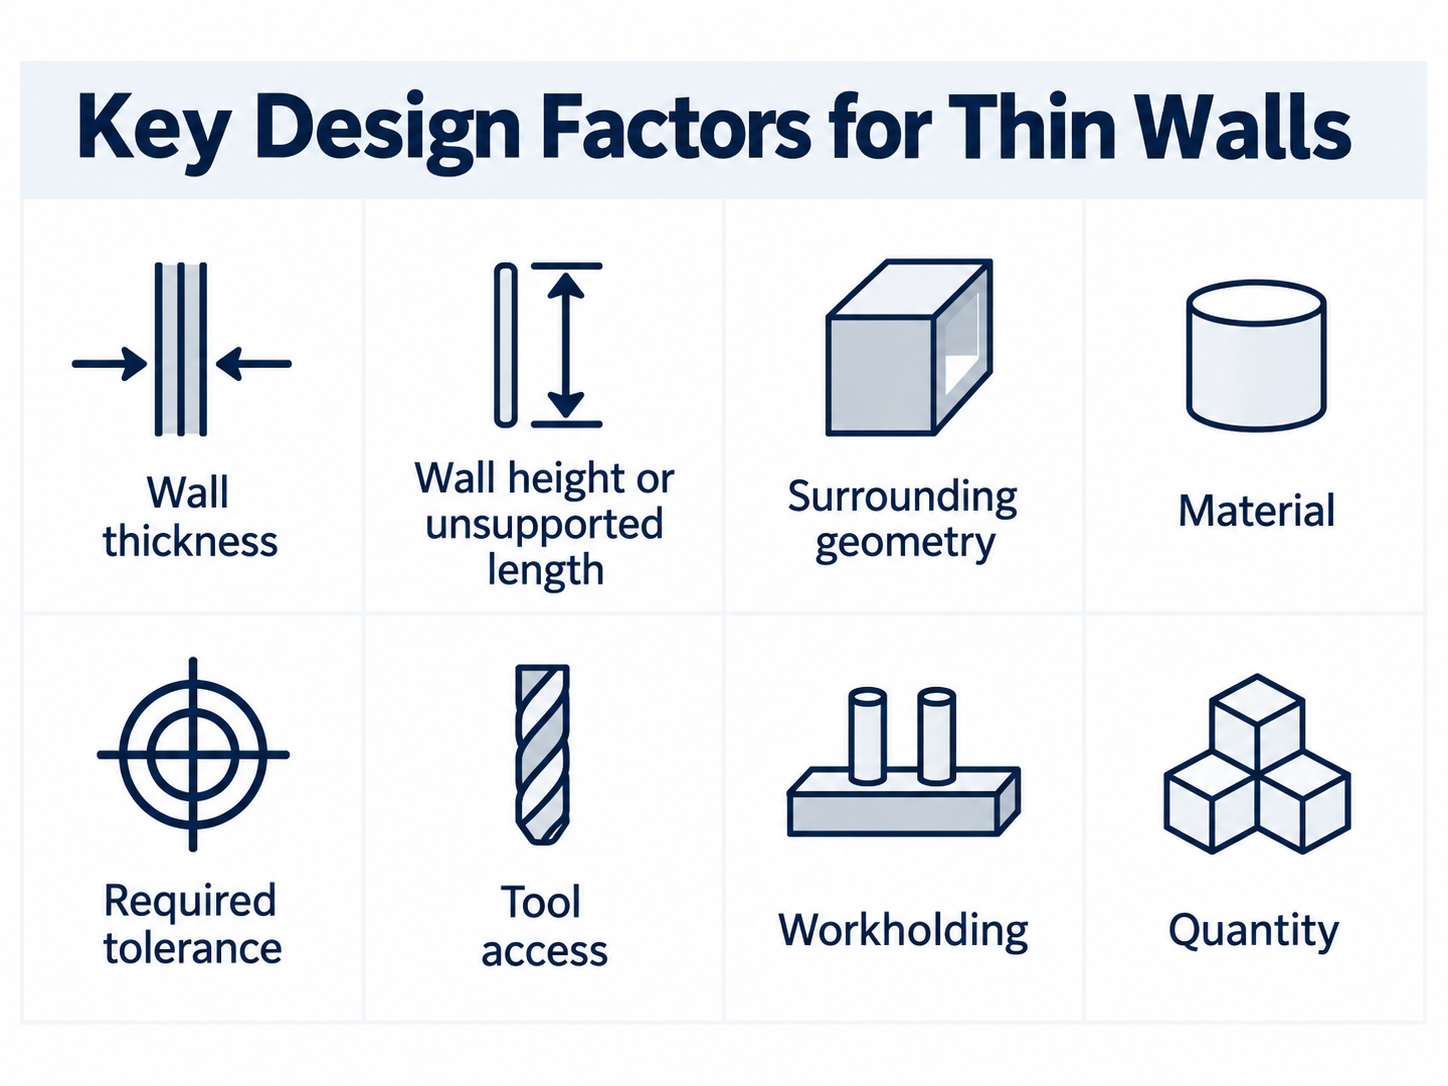
L’épaisseur de paroi ne doit jamais être évaluée isolément. Un examen DFM utile prend également en compte le support, la longueur, le matériau, les tolérances et l’accès.
|
Facteur de Design |
Pourquoi cela compte |
|
Épaisseur de paroi |
Une section plus mince offre généralement une résistance moindre à la flexion. |
|
Hauteur de paroi ou longueur non supportée |
Une caractéristique libre et allongée peut se déplacer plus facilement qu’une caractéristique courte et supportée. |
|
Géométrie environnante |
Les nervures, les angles et les surfaces connectées peuvent renforcer le support. |
|
Matériau |
Les combinaisons différentes de matériau et de géométrie réagissent différemment aux forces d’usinage et de serrage. |
|
Tolérance requise |
Une paroi physiquement usinable peut toutefois s’avérer difficile à maintenir dans une tolérance stricte. |
|
Accès aux outils |
Une paroi située à l’intérieur d’une zone profonde ou restreinte peut être plus difficile à atteindre avec un montage rigide. |
|
Fixation |
La pièce doit être maintenue solidement sans provoquer de déformation inacceptable. |
|
Quantité |
Une méthode qui est gérable pour une petite série peut ne pas être pratique pour une production plus importante. |
Les parois minces augmentent le coût uniquement lorsqu’elles modifient le travail de fabrication ou le risque de production. Le coût n’augmente pas simplement parce que la paroi est mince.
Une caractéristique stable peut permettre une enlèvement de matière efficace. Une caractéristique flexible peut nécessiter un enlèvement de matière plus prudent ou des passes de finition supplémentaires.
Le temps d’usinage constitue un facteur majeur du coût CNC. Les recommandations industrielles DFM identifient également les outillages spéciaux, les contrôles qualité plus stricts et les opérations supplémentaires comme des contributeurs potentiels au coût des caractéristiques difficiles à usiner avec des parois minces.
L’ordre dans lequel la matière est enlevée peut influencer la quantité de support restant autour d’une paroi. Une pièce à parois minces peut nécessiter une planification de procédure plus poussée qu’une pièce pleine classique.
La séquence correcte ne peut pas être sélectionnée à partir d’un article général. Elle dépend du dessin, du matériau, de la machine, des outillages et des dispositifs de serrage.
Certaines géométries peuvent nécessiter un dispositif de serrage différent ou un soutien supplémentaire. Cela peut entraîner un surcroît de travail de préparation ou d’ingénierie.
Notre expérience avec les tubes longs et minces montre pourquoi le soutien doit être évalué avec soin. En cas de soutien insuffisant, un tube peut se déplacer dans le dispositif de serrage ou se déformer pendant l’usinage. Ce risque dépend de la géométrie complète et de la configuration, il doit donc être évalué à partir du dessin, et non supposé uniquement à partir de l’épaisseur de paroi.
Une caractéristique flexible peut nécessiter des contrôles dimensionnels supplémentaires. Le risque de reprise ou de rejet peut également être plus élevé si cette caractéristique ne reste pas stable.
Aucune augmentation de coût fixe, aucun taux de rebut ni aucune augmentation en pourcentage du temps de cycle ne peuvent être indiqués sans données réelles de production.
|
État du dessin |
Réponse appropriée |
|
La paroi est suffisamment supportée et les exigences semblent pratiques |
Poursuivre l’examen du processus normal. |
|
La paroi est fine, longue ou soumise à des tolérances serrées, mais pourrait tout de même être réalisable |
Effectuer un examen détaillé de la conception pour la fabrication (DFM) et de la production. |
|
Il est peu probable que la paroi reste suffisamment stable pour respecter le plan |
Recommander une modification de conception ou un autre procédé. |
|
Une production fiable ne peut pas être établie |
Ne pas accepter la pièce telle que conçue. |
Notre examen technique commence par l’ensemble du plan fourni par le client. Nous évaluons l’épaisseur des parois conjointement avec la longueur non supportée, la géométrie environnante, le matériau, les tolérances, l’accès des outils, la fixation de la pièce et la quantité commandée. Cette approche fondée sur le plan nous permet d’identifier les véritables risques de fabrication avant le démarrage de la production.
Selon notre expérience de fabrication, les parois inférieures à 0,5 mm nécessitent un examen particulièrement rigoureux de leur faisabilité. Cette valeur n’est pas une limite universelle d’usinage. Une caractéristique courte et bien supportée peut se comporter très différemment d’une paroi longue ou non supportée, même si leur épaisseur nominale est identique.
Les tubes longs et minces exigent un soutien adéquat afin de rester stables pendant l’usinage. Nous évaluons donc l’état de ce soutien ainsi que le risque lié au serrage dans le cadre de l’examen de faisabilité de production, notamment lorsque la géométrie offre une rigidité limitée.
Pour les productions répétées ou à plus grand volume, la simple faisabilité ne suffit pas. Le procédé doit également être capable de maintenir une cohérence dimensionnelle sur l’ensemble de la quantité requise. Lorsque le plan présente un risque de fabrication inacceptable, nous identifions la préoccupation avant la production et proposons un ajustement pratique du design ou du procédé, plutôt que de nous engager dans une production non fondée.
Là où la fonction du produit le permet, l’augmentation de l’épaisseur des parois constitue souvent l’amélioration DFM la plus directe. La recommandation finale dépend toutefois encore du dessin complet et des exigences fonctionnelles.
Concevoir les parois aussi épaisses que la fonction le permet
Ne pas réduire l’épaisseur d’une paroi au-delà de ce dont le produit a besoin. Augmenter l’épaisseur peut améliorer la rigidité et faciliter la fabrication de la caractéristique.
Une paroi courte et supportée est généralement plus stable qu’une paroi libre et longue. Lorsque la conception le permet, réduire la hauteur ou la longueur de la paroi, ou la relier à une géométrie de soutien.
Des nervures, des contreplaques ou des surfaces connectées peuvent améliorer la rigidité. Leur forme et leur position nécessitent toutefois encore un examen DFM fondé sur le dessin.
Une paroi peut être usinable physiquement, mais difficile à produire économiquement si elle est associée à une tolérance excessivement serrée.
Identifier les dimensions critiques pour la fonction. Utiliser des exigences pratiques pour les caractéristiques non critiques.
L’épaisseur de paroi à elle seule ne suffit pas pour déterminer la faisabilité. Le fabricant a besoin de la géométrie complète, du matériau, des tolérances, de la quantité et des exigences fonctionnelles.
Pour une caractéristique très fine, l’usinage à partir d’une masse pleine n’est pas toujours la voie de production la plus pratique.
Des pièces plastiques adaptées peuvent être évaluées. moulage par injection des pièces métalliques adaptées peuvent être évaluées. fonderie Sous Pression ces options ne constituent pas des remplacements automatiques de Usinage CNC . La géométrie, le matériau, la quantité, l’investissement en outillages et les exigences finales doivent être examinés avant de choisir un procédé.
Les parois minces affectent l’usinage CNC lorsque la structure restante n’est pas suffisamment rigide ou bien supportée pour l’opération et la tolérance requises.
La force de coupe peut déplacer la paroi. Les vibrations peuvent affecter la surface. Le serrage ou la redistribution des contraintes résiduelles peuvent modifier la forme finale. Maîtriser ces effets peut nécessiter une planification, une usinage, une fixation ou une inspection supplémentaires, ce qui peut augmenter le coût.
La bonne question n’est pas simplement « Cette paroi est-elle trop fine ? »
Une question plus utile est :
L’ensemble de la géométrie peut-il rester suffisamment stable pour respecter les exigences du plan, et ce, à la quantité requise ?
La réponse exige un examen DFM fondé sur le plan.
Non. La précision est affectée lorsque la paroi se déplace, vibre ou se déforme suffisamment pour nuire aux cotes ou à l’état de surface requis. Une paroi courte et bien supportée, avec des tolérances raisonnables, peut être parfaitement gérable.
Non. Le coût augmente uniquement lorsque la caractéristique exige une planification, des passes d’usinage, une fixation, une inspection ou des mesures de maîtrise des risques supplémentaires.
Il n’existe pas de minimum universel. La limite pratique dépend du matériau, de la hauteur des parois, de la longueur non supportée, de la géométrie, des tolérances, de l’accès et des capacités de l’usine.
Selon notre expérience de fabrication, les parois inférieures à 0,5 mm nécessitent un examen de faisabilité particulièrement rigoureux. Ce seuil repose sur l’expérience acquise et ne constitue ni une limite industrielle universelle ni une garantie applicable à toutes les géométries.
Les tubes longs et à parois minces nécessitent un support adéquat pendant l’usinage. Notre expérience de production montre qu’un support insuffisant peut permettre au tube de se déplacer dans le dispositif de serrage et peut également provoquer une déformation. Le risque réel doit être évalué à partir du dessin complet et du montage prévu.
Oui. Un procédé adapté à un prototype ou à une petite série doit également garantir la constance dimensionnelle lorsque la quantité de production augmente. Nous évaluons la quantité conjointement avec la géométrie, le matériau, les tolérances, les exigences de serrage et d’inspection avant de confirmer la faisabilité de la production.
Possiblement. Une pièce plastique adaptée peut être évaluée pour l’injection, tandis qu’une pièce métallique adaptée peut être évaluée pour le moulage sous pression. La décision dépend toutefois encore de la géométrie, du matériau, de la quantité, de l’investissement en outillage et des exigences finales.
Envoyez-nous votre plan complet, la spécification du matériau, les exigences de tolérance et la quantité commandée. Notre équipe d’ingénieurs examinera la géométrie des parois minces, identifiera les principaux risques de fabrication et fournira des commentaires pratiques DFM avant la soumission du devis et la planification de la production.
Copyright © Dongguan BIE Hardware Co., Ltd - Politique de confidentialité