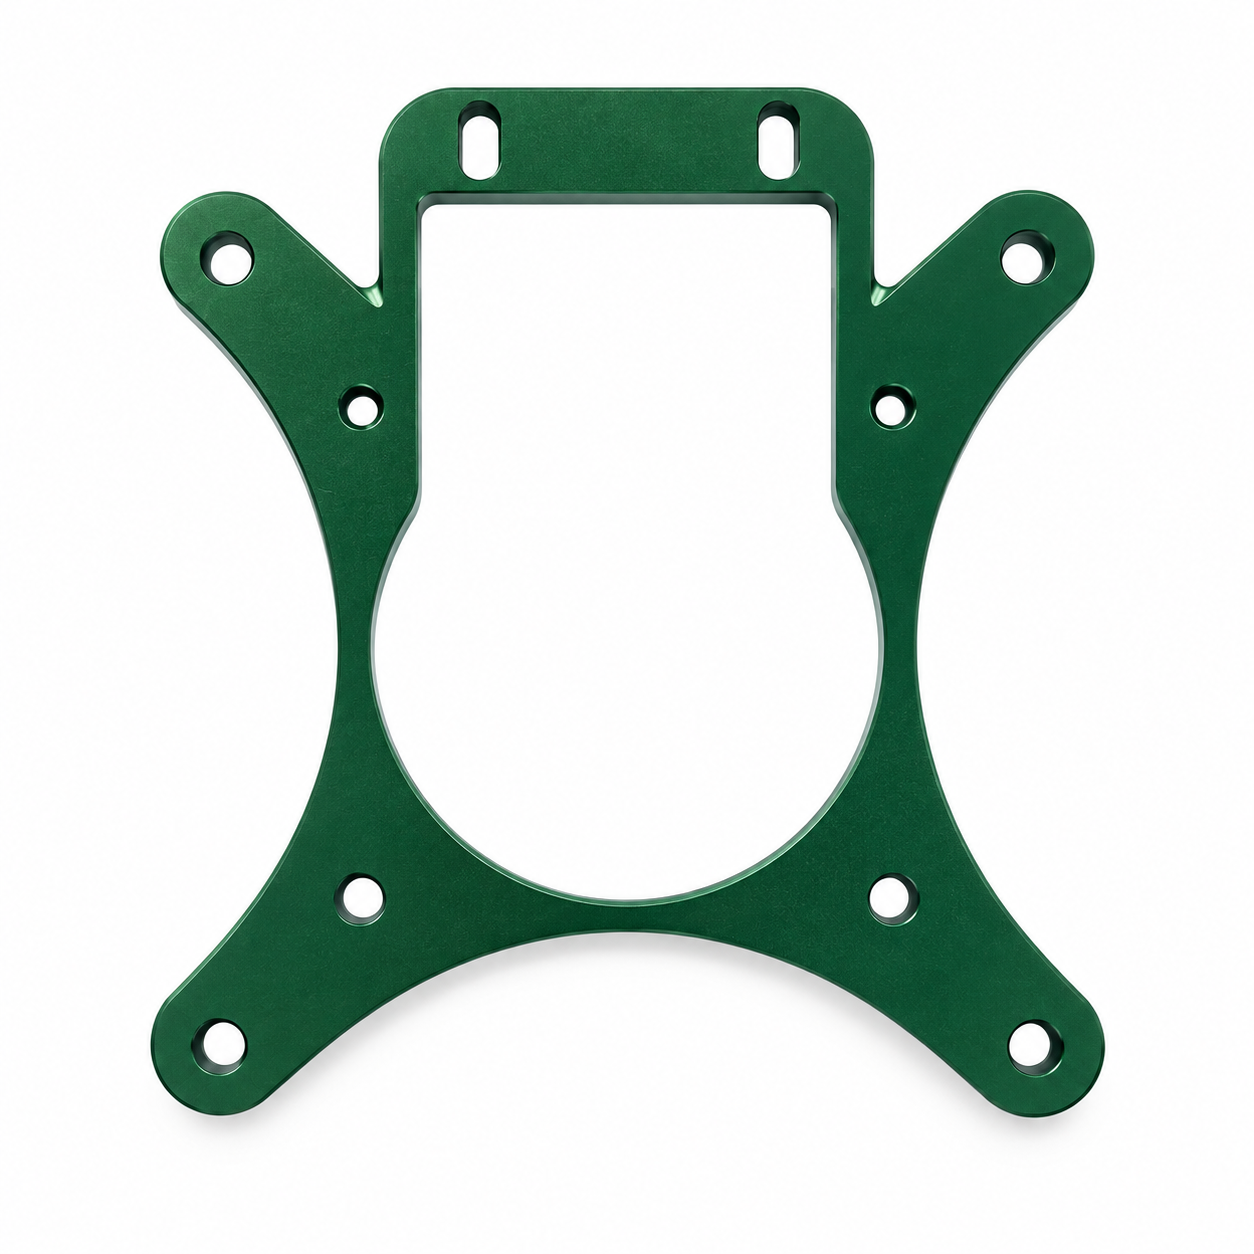
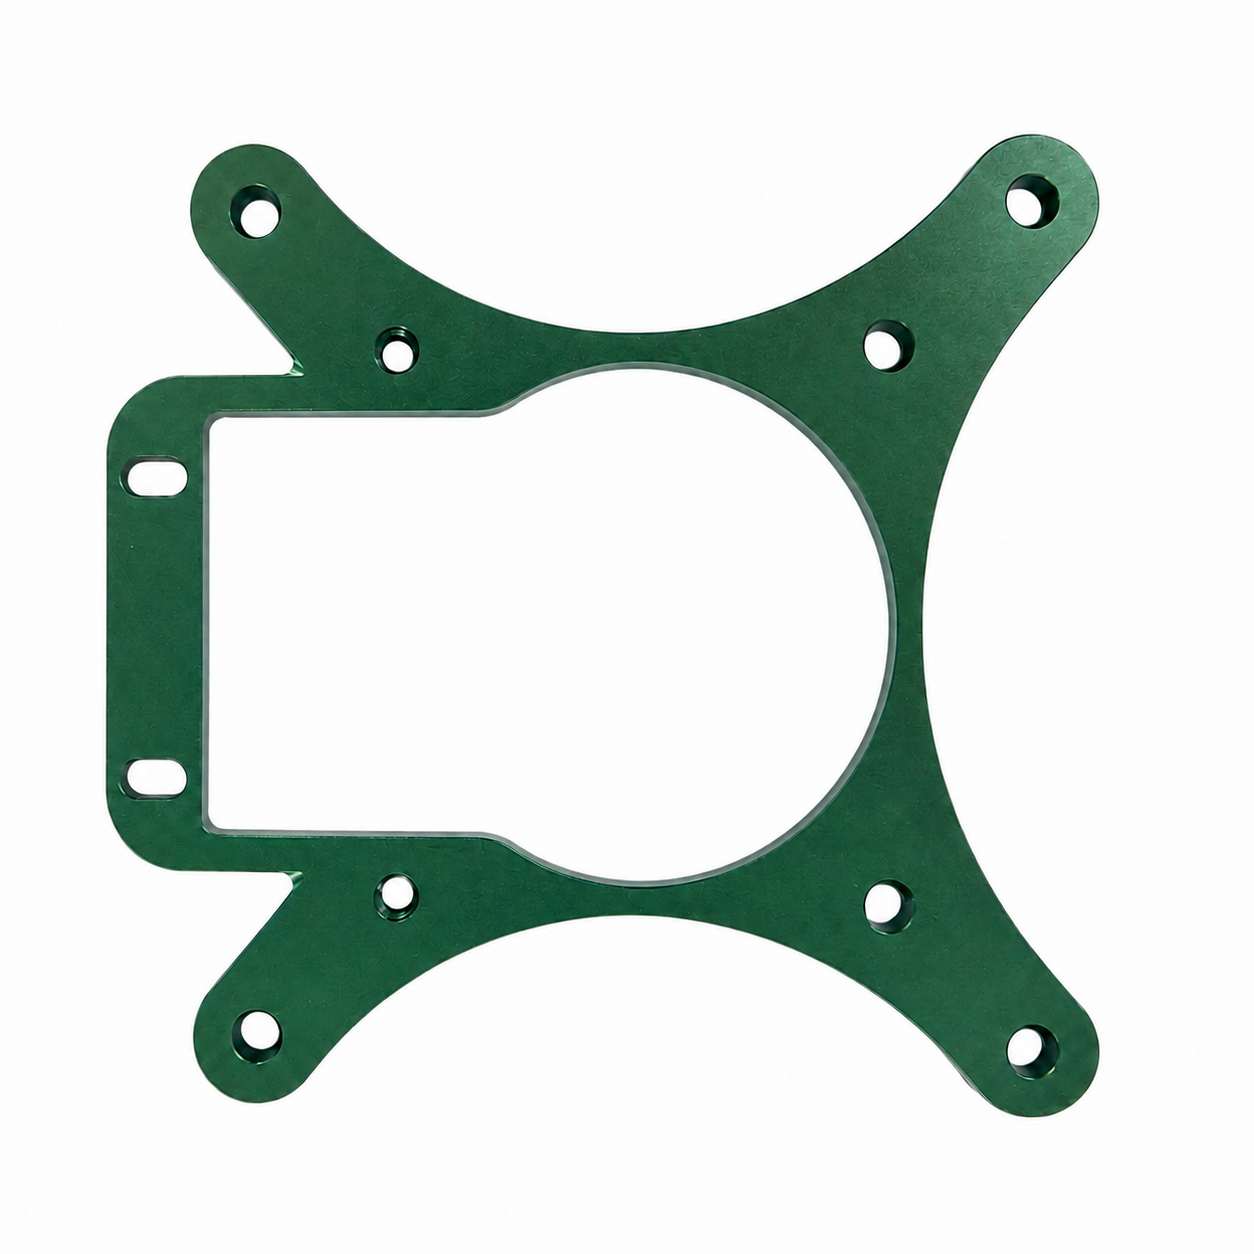
Support en aluminium fraisé CNC de précision pour assemblages mécaniques et électroniques OEM
Cette platine de fixation en aluminium usinée sur mesure par commande numérique est conçue pour les assemblages mécaniques, électroniques et d’équipements nécessitant des positions de fixation précises, des découpes personnalisées et un soutien structurel stable.
La platine est usinée par commande numérique à partir d’une tôle d’aluminium et peut être personnalisée avec différents motifs de perçage, fentes, découpes, épaisseurs, tolérances et finitions de surface.
L’exemple présenté comporte une grande ouverture centrale, plusieurs trous de fixation, deux fentes de réglage et une finition anodisée verte.
Elle peut servir de platine de montage, de plaque arrière, de support adaptateur ou de pièce de soutien structurel dans de nombreuses applications OEM.
Les clients peuvent nous envoyer un dessin 2D ou un fichier CAO 3D afin d’effectuer un examen de fabrication, de fournir des commentaires DFM (Design for Manufacturability) et de préparer un devis.
Un support en aluminium usiné sur commande à l’aide d’une fraiseuse à commande numérique (CNC) est une pièce structurelle de précision utilisée pour relier, soutenir, positionner ou fixer d’autres composants.
Contrairement à un support standard issu d’un catalogue, un support sur mesure est fabriqué selon la conception propre du client.
Les dimensions globales ne sont pas fixes.
Les emplacements des trous ne sont pas fixes.
La taille des fentes, l’épaisseur de la plaque, la forme des découpes, le matériau et la finition de surface peuvent toutes être modifiées.
Cela rend les supports CNC sur mesure adaptés aux produits dont l’espace d’installation ou l’interface de fixation est unique.
Le support présenté dans cet exemple possède une forme symétrique à ossature ouverte.
La zone centrale comporte une grande découpe.
Cette découpe peut permettre un dégagement pour un autre composant, le passage de câbles, un flux d’air ou des pièces mobiles.
Plusieurs trous ronds sont répartis autour du support.
Ces trous peuvent servir à des vis, des boulons, des goupilles de positionnement ou d'autres éléments de fixation.
Les deux fentes allongées situées en haut permettent un réglage limité lors du montage.
Ceci est utile lorsque la position finale de fixation nécessite un léger déplacement.
Les coins extérieurs arrondis et les bords chanfreinés améliorent également la manipulation et l'apparence.
Des supports personnalisés en aluminium usinés sur commande numérique peuvent intégrer de nombreuses fonctionnalités différentes dans une seule pièce.
Fonctionnalités typiques :
La conception peut être ajustée en fonction de la fonction de l’assemblage final.
Pour certains projets, le support fournit principalement un renfort structurel.
Pour d’autres projets, la fonction la plus importante peut être le positionnement précis.
Certains composants peuvent également devoir prévoir un dégagement pour les câblages, les éléments de refroidissement ou les mécanismes mobiles.
C’est pourquoi le procédé de fabrication doit offrir à la fois souplesse et maîtrise dimensionnelle.
L’usinage CNC constitue souvent un bon choix pour répondre à ces exigences.
Ce type de support est généralement fabriqué à partir d’une tôle d’aluminium par usinage CNC.
Le procédé d’usinage exact dépend de la géométrie, des tolérances, du matériau et de la quantité.
Un procédé de production typique comprend la préparation du matériau, l’usinage CNC, le débarrassage des bavures, l’inspection et la finition de surface.
Le procédé commence avec la matière première.
Une plaque en aluminium est sélectionnée conformément au dessin fourni par le client.
La plaque est ensuite découpée pour obtenir une ébauche adaptée.
L’ébauche est légèrement plus grande que la pièce finale afin de laisser suffisamment de matière pour l’usinage.
Les nuances d'aluminium courantes incluent :
l’alliage 6061 est l’un des choix les plus courants pour les supports en aluminium sur mesure.
Il offre une bonne usinabilité.
Il assure également un bon équilibre entre résistance, résistance à la corrosion et coût.
En outre, l’alliage 6061 s’adapte bien à de nombreux procédés d’anodisation.
l’alliage 7075 peut être utilisé lorsque l’on exige une résistance supérieure.
l’alliage 5052 peut être envisagé pour certaines applications où la résistance à la corrosion ou les propriétés d’emboutissage sont plus importantes.
Le matériau ne doit pas être choisi uniquement en fonction de son prix.
La charge mécanique, l’environnement, les exigences relatives à la finition et le coût d’usinage doivent également être pris en compte.
Une fois le matériau préparé, la pièce brute en aluminium est fixée sur un centre d’usinage CNC.
La machine CNC retire du matériau selon le parcours d’outil programmé.
Pour une pièce telle qu’un support, le processus d’usinage peut comprendre plusieurs opérations.
Celles-ci peuvent inclure :
L’ouverture centrale importante est généralement usinée par fraisage de contour.
La forme extérieure est également usinée à partir de la plaque en aluminium.
Les trous ronds peuvent être percés ou alésés, selon la tolérance requise.
Les trous oblongs peuvent être réalisés à l’aide de fraises à bout cylindrique.
Des chanfreins peuvent ensuite être ajoutés autour des trous ou des bords.
La plupart des supports plats peuvent être fabriqués sur un centre d’usinage CNC à 3 axes.
Toutefois, le choix précis de la machine dépend de la conception de la pièce.
Si un support comporte des trous latéraux, des surfaces inclinées ou des caractéristiques sur plusieurs faces, un usinage à 4 axes ou à 5 axes peut s’avérer plus efficace.
Après l’usinage CNC, de petites bavures peuvent subsister autour des trous, des fentes et des bords découpés.
Ces bavures doivent être éliminées.
Les arêtes vives peuvent également nécessiter un émoussage ou une chanfreinage.
Cette étape revêt une importance capitale pour plusieurs raisons.
Premièrement, elle améliore la sécurité lors de la manipulation.
Deuxièmement, elle facilite un ajustement plus fluide de la pièce pendant l’assemblage.
Troisièmement, une arête propre améliore l’apparence de la pièce anodisée finale.
Si le support sera utilisé dans une zone visible, la qualité des arêtes devient encore plus critique.
Pour les pièces esthétiques, les rayures et les marques d’usinage doivent également être maîtrisées avant le traitement de surface.
Les dimensions importantes doivent être vérifiées avant l’application de la finition de surface.
Cela est particulièrement important pour les supports de fixation.
Un support peut sembler visuellement correct, mais échouer tout de même lors du montage si les positions des trous sont erronées.
Les dimensions typiques à inspecter comprennent :
Les dimensions critiques peuvent être inspectées séparément des dimensions générales.
Cela permet d’éviter des coûts inutiles.
Toutes les dimensions n’ont pas besoin d’une tolérance extrêmement serrée.
Plus la tolérance est serrée, plus les efforts d’usinage et d’inspection peuvent être importants.
Pour cette raison, les dimensions critiques doivent être clairement indiquées sur le dessin.
L’exemple illustré présente une finition anodisée verte.
L’anodisation est couramment utilisée pour les pièces en aluminium.
Elle forme une couche d’oxyde à la surface de l’aluminium.
Cela peut améliorer la résistance à la corrosion et la durabilité de la surface.
Cela peut également conférer une apparence plus épurée et plus décorative.
Pour l’anodisation colorée, la surface peut être teinte après l’anodisation.
Les finitions disponibles peuvent inclure :
La finition de surface appropriée dépend de l’application.
Par exemple, le sablage avant l’anodisation peut créer une apparence mate plus uniforme.
L’anodisation dure peut être choisie lorsque la résistance à l’usure est plus importante.
La peinture en poudre peut constituer une meilleure option lorsqu’un revêtement plus épais ou une apparence différente est requise.
L’usinage CNC est largement utilisé pour les supports sur mesure, car il offre un bon équilibre entre souplesse, précision et efficacité de production.
Il est particulièrement utile lorsque la conception du produit ne convient pas aux supports standards.
Un support usiné CNC peut intégrer plusieurs types de caractéristiques différentes dans une seule pièce.
Par exemple, un support peut inclure :
Ces caractéristiques peuvent être produites directement à partir du modèle CAO.
Cela offre aux ingénieurs plus de liberté dans la conception de l’interface de fixation.
Le support n’a pas besoin de suivre une forme standard.
Il peut être conçu autour du produit final.
Les conceptions de produits évoluent souvent pendant le développement.
Un trou peut devoir être déplacé.
Une fente peut devoir être allongée.
L’ouverture centrale peut devoir être agrandie.
L’épaisseur peut devoir être modifiée.
Grâce à l’usinage CNC, bon nombre de ces modifications peuvent être réalisées en mettant à jour le modèle CAO et le programme d’usinage.
Un nouveau moule de production complet n’est généralement pas requis.
C’est l’une des principales raisons pour lesquelles l’usinage CNC s’avère utile pour les prototypes et la production en petites à moyennes séries.
Les supports de fixation dépendent fortement de l’ajustement.
La pièce doit s’aligner correctement avec les composants associés.
Pour cette raison, la position des trous est souvent plus importante que l’apparence extérieure du support.
Si la distance entre deux trous de fixation est incorrecte, le client risque de ne pas pouvoir monter la pièce.
Si une fente est trop étroite, la fixation risque de ne pas s’y insérer.
Si la découpe centrale est trop petite, elle peut entrer en interférence avec un autre composant.
L’usinage CNC permet de maîtriser ces dimensions conformément au plan.
L’usinage CNC convient également aux commandes répétées.
Une fois que le programme d’usinage, le montage, le choix des outils et la méthode d’inspection ont été validés, le même procédé peut être réutilisé.
Cela contribue à améliorer la cohérence entre les lots.
Pour les clients équipementiers (OEM), la reproductibilité est souvent plus importante que la réalisation d’un échantillon parfait.
Un fournisseur doit être capable de reproduire la même pièce plusieurs mois plus tard.
Cela exige un contrôle stable du procédé.
L’usinage CNC permet d’obtenir des bords nets et des caractéristiques bien maîtrisées.
Cela s’avère utile aussi bien pour les composants fonctionnels que pour ceux visibles.
Après usinage, la pièce peut également recevoir une finition secondaire.
Par exemple :
La combinaison d’usinage et de finition permet au support de répondre à la fois aux exigences fonctionnelles et esthétiques.
Les supports de fixation en aluminium sur mesure sont utilisés dans de nombreux secteurs industriels.
Leur fonction principale consiste à fournir une interface mécanique stable entre différents composants.
Des supports sur mesure peuvent être utilisés dans les équipements électroniques lorsque les éléments de fixation standard ne conviennent pas.
Applications typiques incluent :
La grande ouverture centrale peut offrir de l’espace pour les câbles, le flux d’air ou les composants de refroidissement.
La structure en aluminium légère contribue également à réduire le poids global du système.
Des plaques de fixation sur mesure sont également utilisées dans les systèmes de mouvement.
Composants typiques incluant :
Des trous oblongs permettent un ajustement pendant l’installation.
Cela peut faciliter l’alignement des courroies, des accouplements ou d’autres composants mobiles.
Des supports de fixation précis sont souvent utilisés avec des capteurs et des instruments.
Les applications peuvent inclure :
Dans ces applications, la précision du positionnement peut être essentielle.
Une petite erreur de position de trou peut affecter l’alignement ou les performances de mesure.
Des supports sur mesure sont également largement utilisés dans les machines industrielles.
Exemples incluent :
Ces projets exigent souvent de petites ou moyennes quantités de composants spécifiques.
L’usinage CNC convient bien à ce type de demande.
Certains supports sur mesure sont utilisés dans des produits où l’apparence revêt également une importance.
Les applications peuvent inclure :
Pour ces pièces, l’anodisation peut offrir à la fois une protection et un attrait visuel.
Ce produit n’est pas limité aux dimensions ou à la forme affichées sur l’image.
Nous pouvons fabriquer des versions sur mesure selon votre plan.
Les nuances d’aluminium disponibles comprennent :
D’autres métaux peuvent également être usinés.
Celles-ci peuvent inclure :
Des plastiques techniques peuvent aussi être utilisés pour certaines applications.
Le matériau approprié doit être sélectionné en fonction de la résistance, du poids, de la résistance à la corrosion, du coût et de l’environnement d’utilisation.
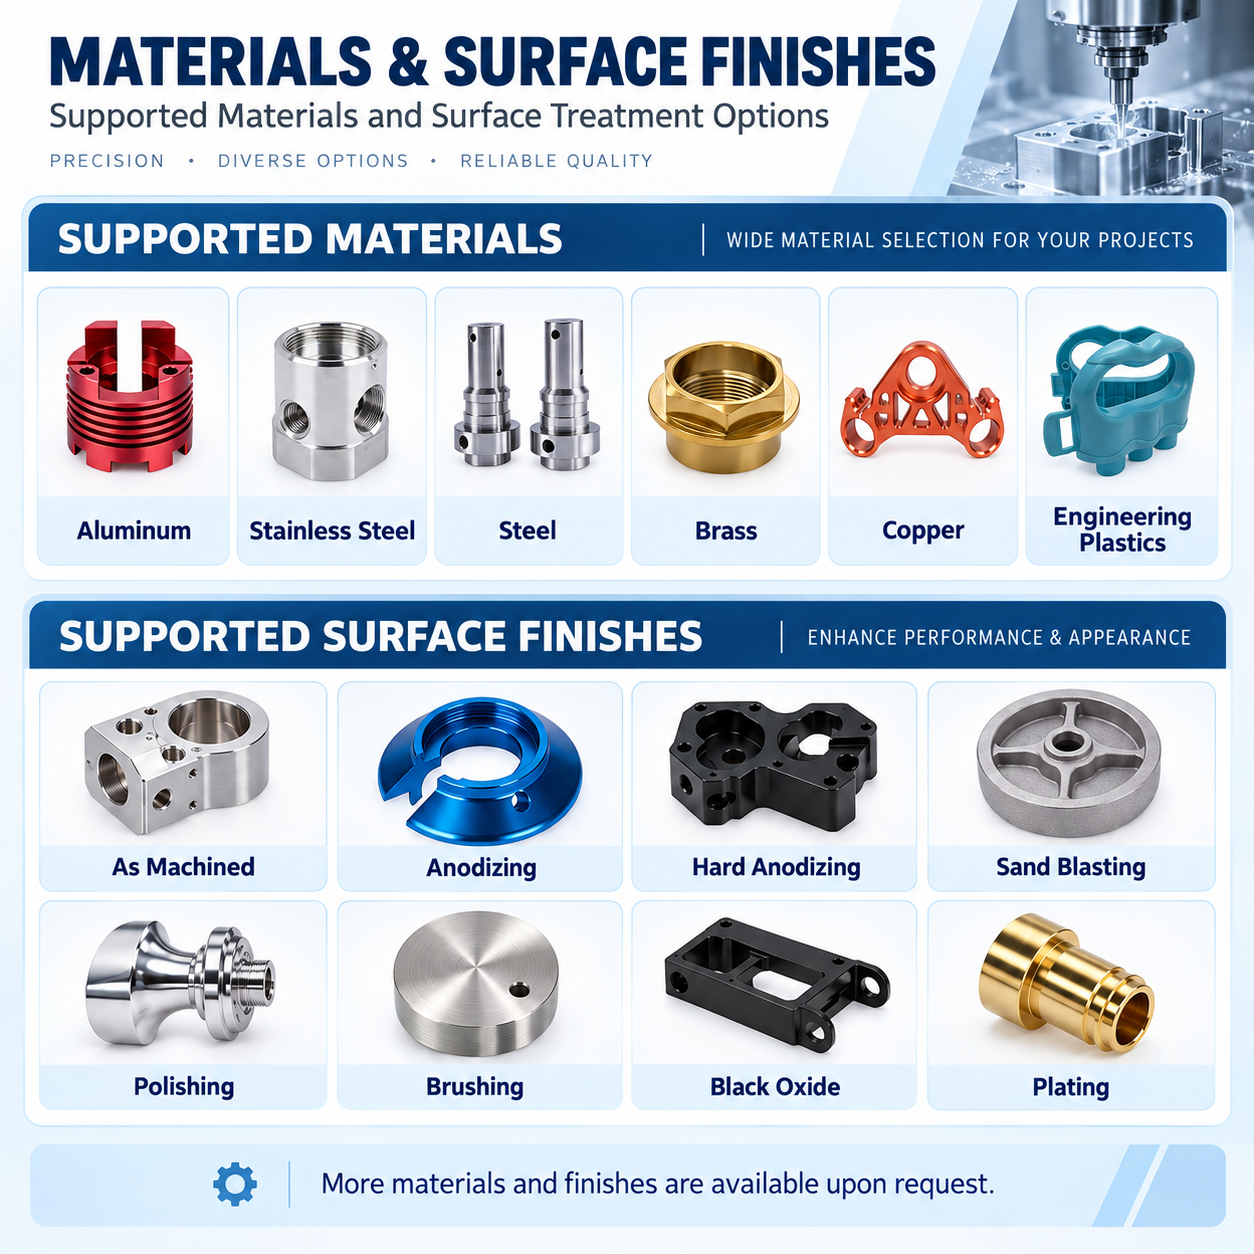
Les clients peuvent personnaliser :
Nous fabriquons selon les plans fournis par le client.
Il n’existe pas de dimension standard fixe.
Les exigences en matière de tolérance peuvent également être personnalisées.
Pour les dimensions générales, on peut appliquer les tolérances d’usinage standard.
Pour les dimensions critiques, on peut appliquer des tolérances plus serrées.
Pour les caractéristiques nécessitant une précision adaptée, notre capacité d’usinage peut atteindre environ ±0,005 mm .
Toutefois, cette tolérance ne doit pas être appliquée à chaque caractéristique, sauf si cela est nécessaire.
Des tolérances très serrées peuvent augmenter :
Une approche plus judicieuse consiste à appliquer des tolérances plus serrées uniquement aux dimensions qui affectent la fonction ou le montage.
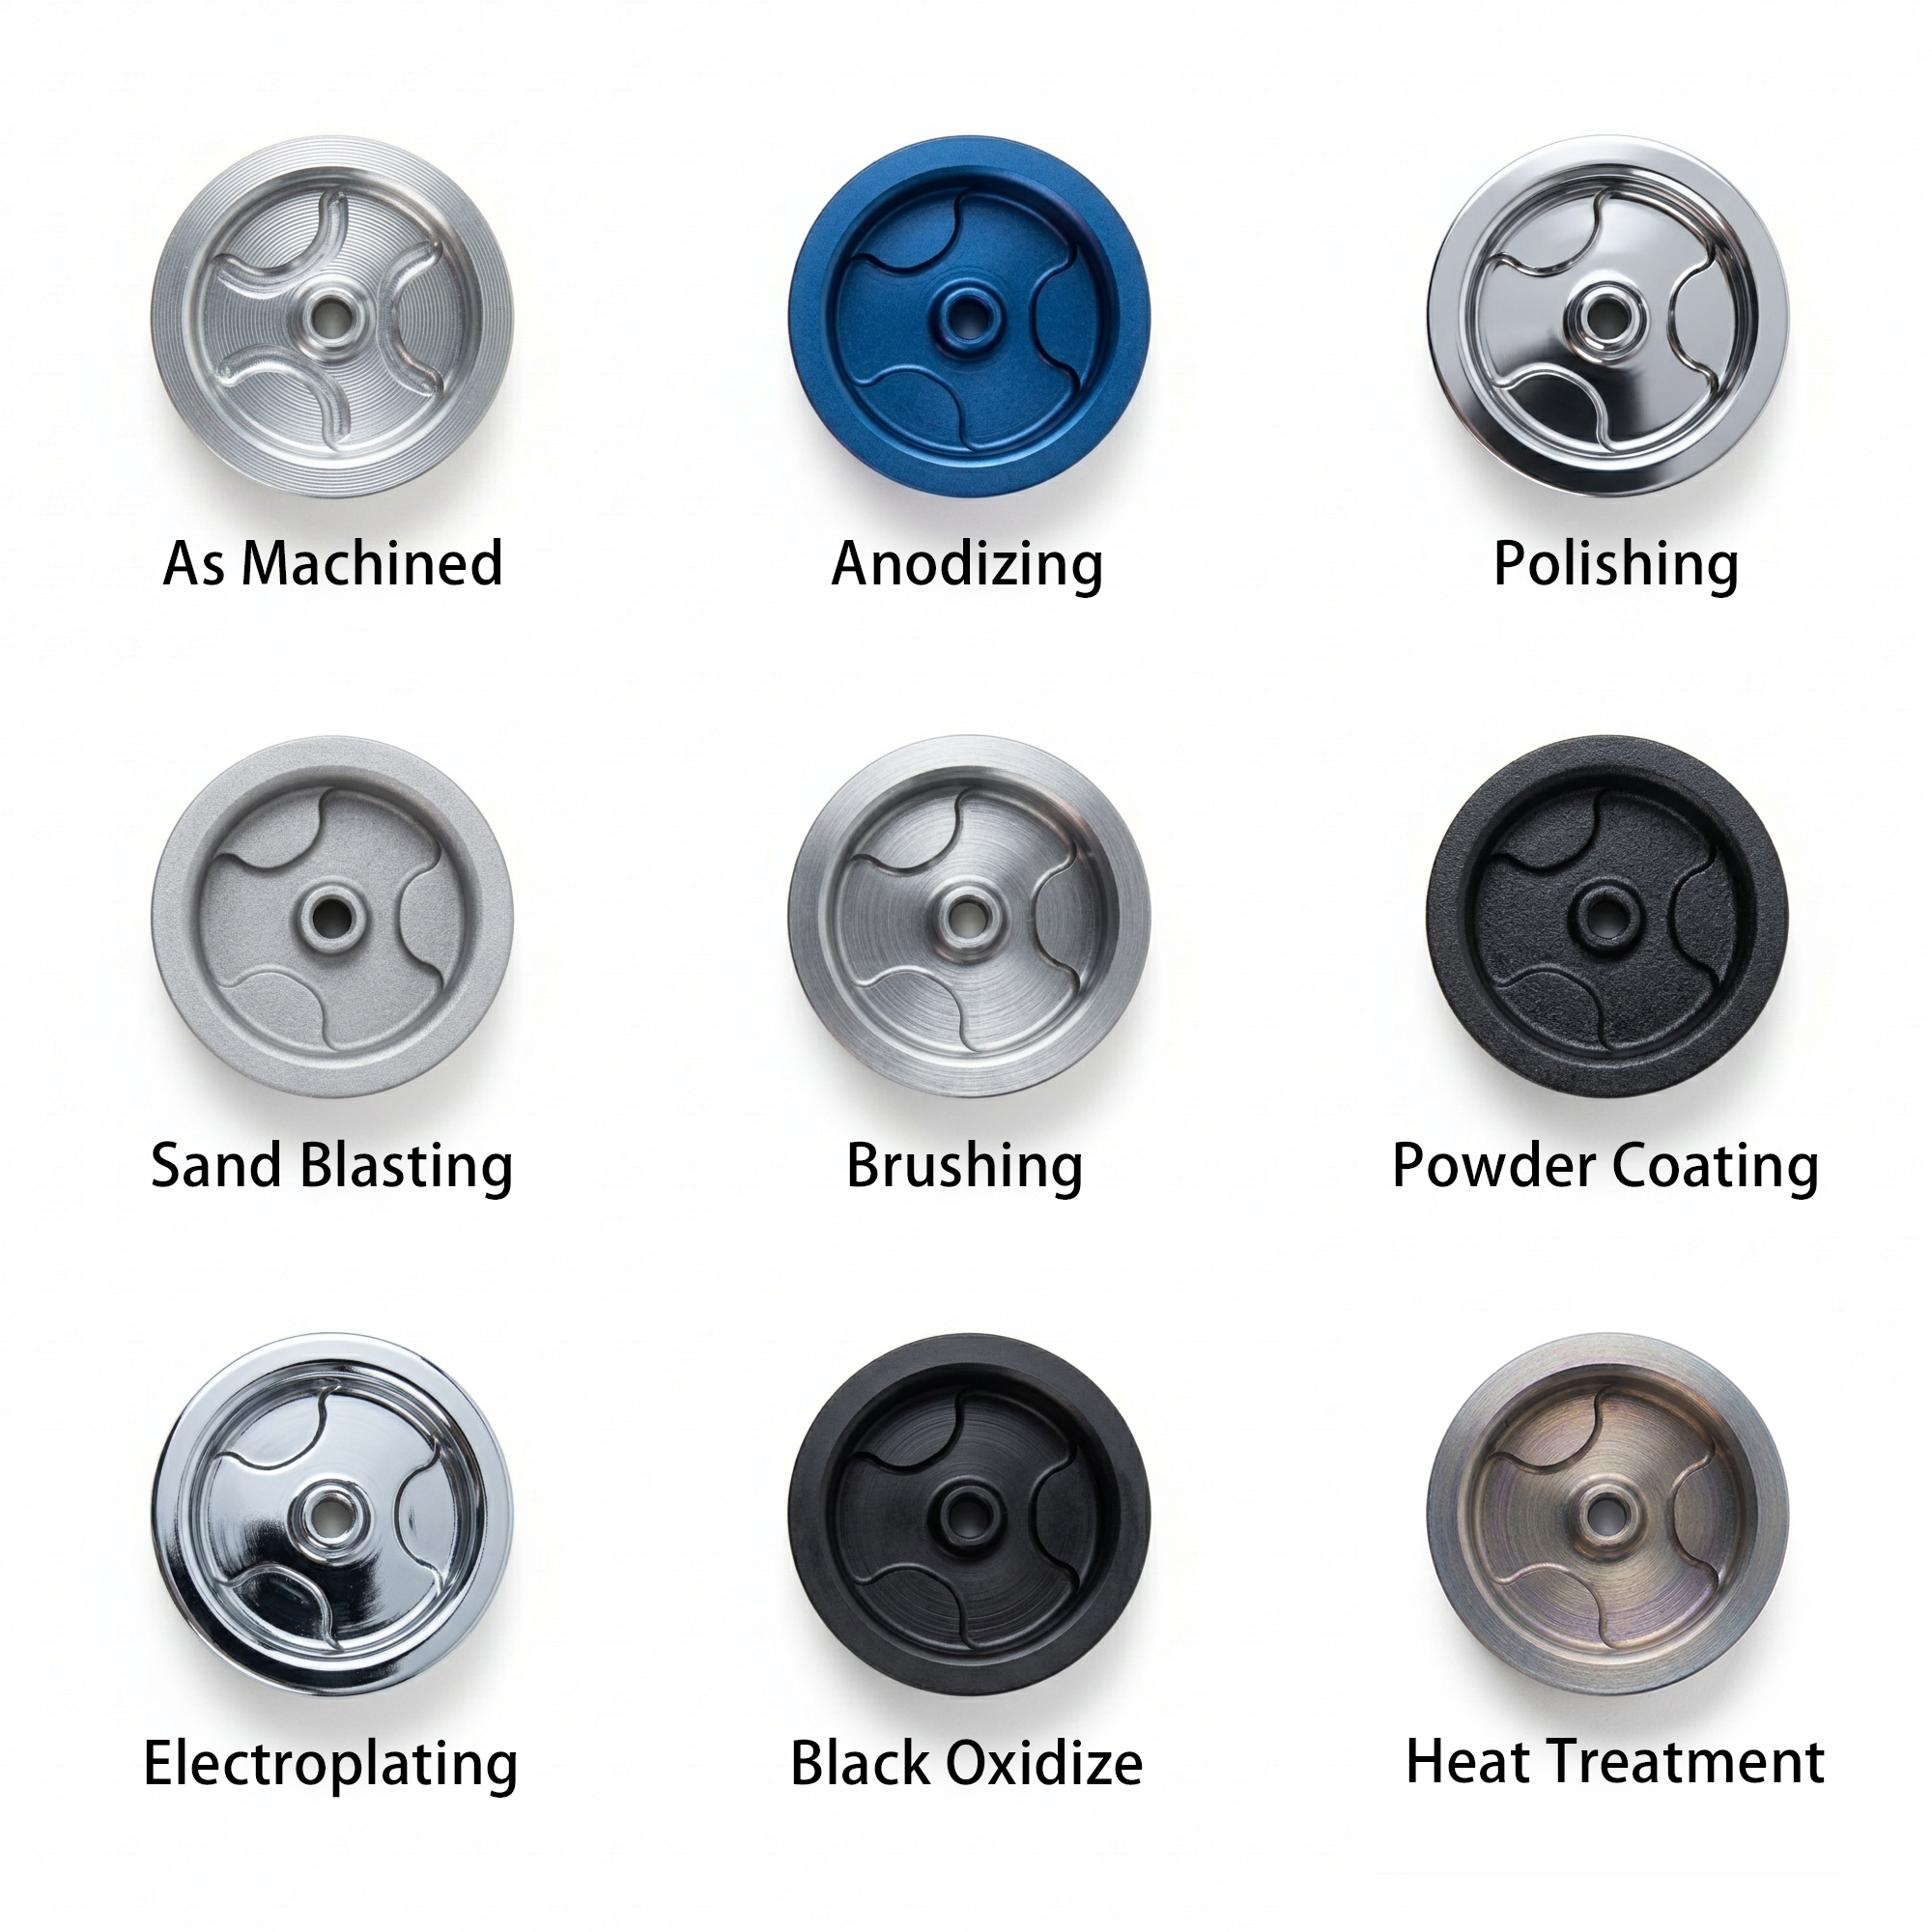
Les traitements de surface disponibles incluent :
Les différentes finitions offrent des avantages distincts.
Par exemple, l’anodisation est couramment utilisée pour sa résistance à la corrosion et son aspect esthétique.
L’anodisation dure est souvent choisie pour améliorer la résistance à l’usure de la surface.
Le sablage à billes est couramment utilisé avant l’anodisation afin d’obtenir une finition mate plus uniforme.
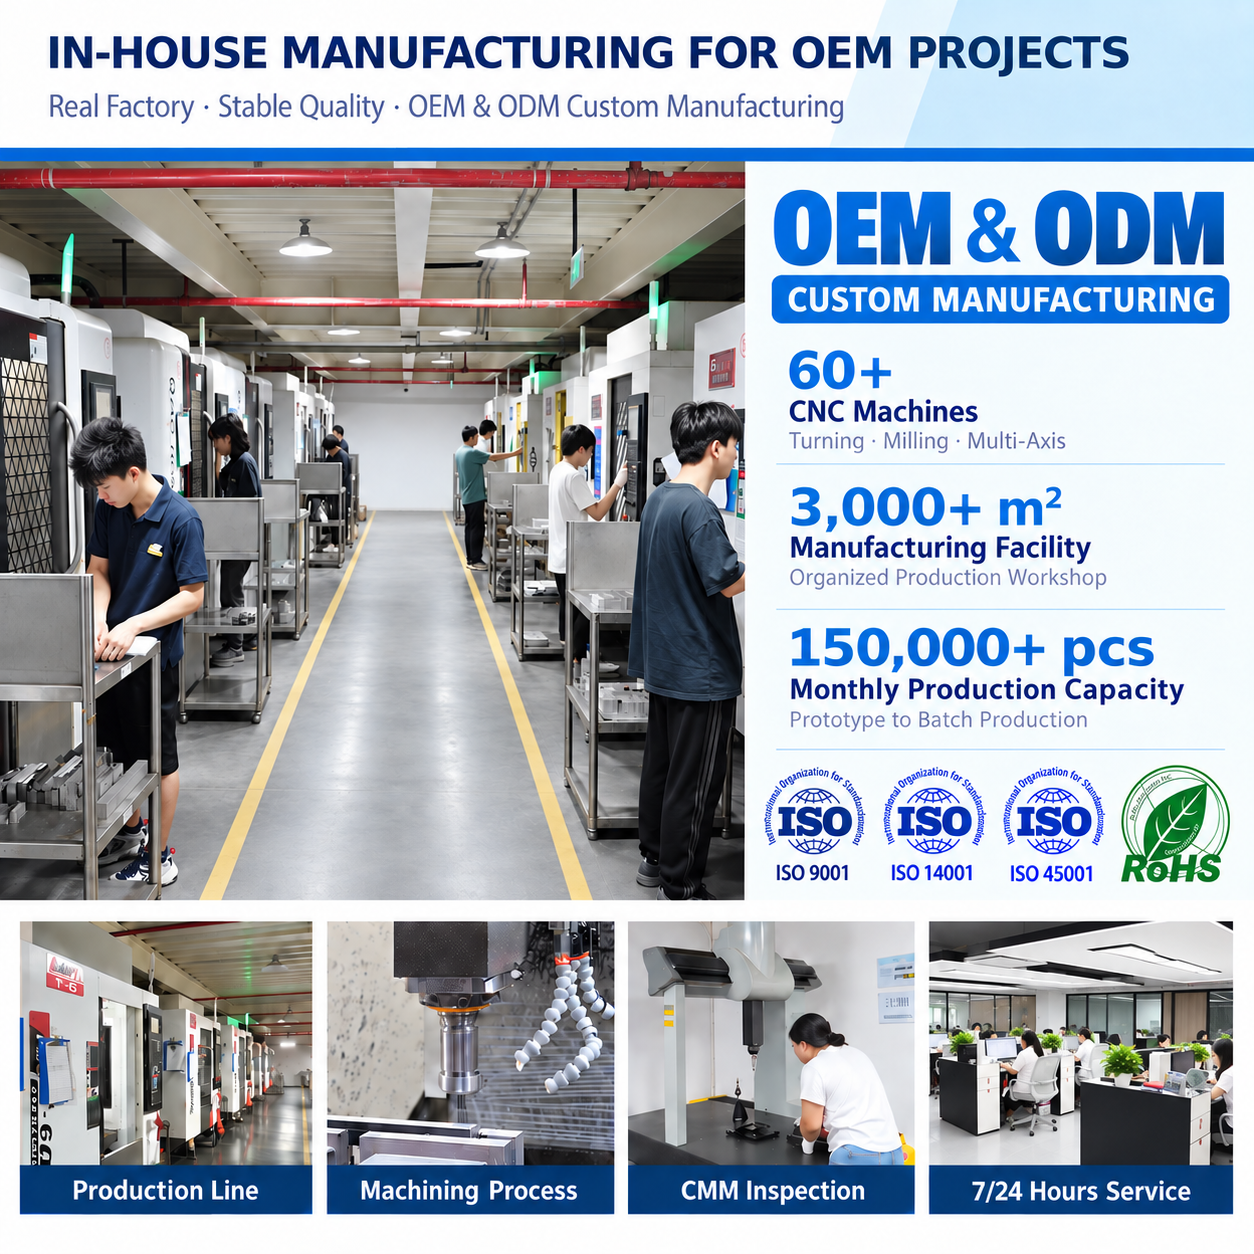
Nous assurons la fabrication OEM sur la base des plans fournis par le client.
Les clients peuvent fournir :
Nous fabriquons la pièce conformément au design approuvé.
Les formats CAO courants incluent :
D’autres formats techniques normalisés peuvent également être examinés.
Certains clients possèdent déjà une conception complète.
D’autres sont encore en cours de développement du produit.
Pour les projets non entièrement finalisés, nous pouvons fournir des retours DFM.
DFM signifie « Design for Manufacturability » (conception pour la fabrication).
L’objectif est de vérifier si la pièce peut être produite de façon efficace et fiable.
Nos ingénieurs peuvent examiner :
Si nous identifions une caractéristique susceptible de poser problème, nous pouvons en discuter avant la production.
Par exemple, un rayon d’arrondi interne très petit peut nécessiter un outil de coupe nettement plus petit.
Un outil plus petit est moins rigide.
Cela peut réduire la vitesse d’usinage et augmenter le temps d’usinage.
Un autre exemple est une tolérance excessivement stricte non justifiée.
Si un trou de fixation général est spécifié avec une tolérance extrêmement stricte, le coût de fabrication peut augmenter sans améliorer le produit final.
L’examen DFM peut aider à identifier ces problèmes avant la découpe du matériau.
L’usinage CNC par fraisage n’est pas toujours le procédé le plus adapté.
Le procédé approprié dépend de la géométrie de la pièce, des tolérances requises, de la quantité et de l’objectif de coût.
Voici une comparaison simplifiée.
|
Procédé |
Usinage CNC |
Étiquetage |
Découpe laser |
Fonderie Sous Pression |
|
Coût d'outillage |
Faible |
Élevé |
Faible |
Élevé |
|
Flexibilité de la conception |
Élevé |
Moyen |
Élevé |
Moyen |
|
Changements de conception |
Facile |
Plus difficile |
Facile |
Plus difficile |
|
Précision |
Élevé |
Bon |
Modéré |
Modéré |
|
caractéristiques en 3D |
Excellent |
Limité |
Très limité |
Bon |
|
Trous filetés |
Facile |
Procédé secondaire souvent nécessaire |
Procédé secondaire nécessaire |
Un usinage secondaire peut être nécessaire |
|
Adéquation au prototypage |
Excellent |
Les pauvres |
Bon |
Les pauvres |
|
Adapté aux petites séries |
Excellent |
Modéré |
Bon |
Les pauvres |
|
Adapté aux grandes séries |
Modéré |
Excellent |
Bon |
Excellent |
L’estampage est très efficace pour les grandes quantités.
Une fois les outillages réalisés, le temps de cycle peut être très court.
Toutefois, le coût initial des outillages est plus élevé.
Les modifications de conception peuvent également nécessiter des modifications des outillages.
L’usinage CNC est généralement plus souple.
Il ne nécessite pas de matrices d’estampage dédiées.
Pour les petites et moyennes séries, l’usinage CNC peut souvent être plus économique.
L’usinage CNC est également préférable lorsque la pièce comporte des cavités, des taraudages ou d’autres caractéristiques usinées.
La découpe au laser est très efficace pour les profils plats simples.
Elle permet de découper rapidement des formes extérieures et des trous.
Toutefois, la découpe au laser crée principalement des caractéristiques 2D.
Si la pièce nécessite des alésages débouchants, des filetages, des poches, des chanfreins ou des alésages de précision, un usinage supplémentaire peut encore être requis.
L’usinage CNC peut réaliser davantage de caractéristiques en un seul processus d’usinage.
La fonderie sous pression convient à la production en grande série.
Elle permet de produire rapidement des formes complexes une fois le moule terminé.
Toutefois, la fonderie sous pression exige un investissement important en outillages.
Elle peut ne pas être économique pour de faibles quantités.
Des dimensions critiques peuvent également nécessiter un usinage CNC secondaire.
L’usinage CNC est généralement plus adapté aux prototypes, au développement technique et aux petites séries de production.
Le fraisage CNC constitue généralement un bon choix lorsque :
Pour une production à très haut volume, un autre procédé pourrait éventuellement offrir un coût unitaire inférieur.
Le meilleur procédé doit être sélectionné en fonction du projet dans son ensemble, et non uniquement en fonction du prix unitaire.
Les ingénieurs mécaniciens s’intéressent généralement à l’ajustement, à la fonctionnalité et à la fabricabilité.
Problèmes courants incluant :
Ces problèmes peuvent entraîner un échec d’assemblage ou des coûts d’usinage plus élevés.
Nous examinons le plan avant la production.
Si une caractéristique peut engendrer un risque d’usinage, nous pouvons la signaler.
Par exemple, nous pouvons suggérer :
L’objectif n’est pas de modifier le design du client sans raison valable.
L’objectif est de réduire les risques de fabrication tout en conservant la fonction requise.
Les équipes achats ont souvent des préoccupations différentes.
Elles peuvent accorder plus d’importance à :
Un autre problème courant est la coordination avec les fournisseurs.
Un acheteur peut avoir besoin d’un seul fournisseur pour l’usinage.
Un autre fournisseur peut s’occuper de l’anodisation.
Un troisième fournisseur peut prendre en charge l’assemblage.
Cela génère davantage de communications et accroît les risques liés à l’approvisionnement.
Nous pouvons prendre en charge plusieurs procédés dans le cadre d’un même projet.
Un flux de travail typique peut inclure :
Matière → Usinage CNC → Ébavurage → Finition de surface → Inspection → Assemblage → Conditionnement
Cela réduit le nombre de fournisseurs que l’équipe achats doit gérer.
Cela permet également de clarifier les responsabilités.
Si une pièce finie présente un problème, le client n’a pas besoin de coordonner plusieurs fournisseurs distincts.
Les développeurs de produits modifient souvent plusieurs fois les conceptions avant que le produit ne soit finalisé.
Cela est normal.
Le premier prototype peut révéler :
Si des outillages de production coûteux sont réalisés trop tôt, les modifications de conception deviennent onéreuses.
L'usinage CNC convient particulièrement au développement de produits, car la conception peut être mise à jour rapidement pendant que l'assemblage est encore en cours d'affinement.
Pendant les premiers essais, les clients peuvent constater qu'un trou de fixation doit être déplacé, qu'une fente doit être allongée ou que l'évidement central nécessite plus de jeu.
Le support peut alors être mis à jour conformément au dernier modèle CAO ou au dernier dessin.
Cela permet aux ingénieurs de tester la pièce réelle avec les composants associés et de vérifier :
Si un problème est détecté, la conception peut être révisée avant le prochain lot de production.
L'usinage CNC facilite également la fabrication de différentes versions de conception pendant le développement.
Par exemple, une version peut utiliser un motif de trous différent, tandis qu'une autre peut comporter un évidement plus grand ou une épaisseur de plaque différente.
Une fois la conception finale validée, la même méthode d'usinage peut être conservée pour les productions répétées.
Le programme d’usinage, le dispositif de fixation, le choix des outils et la méthode d’inspection peuvent alors être standardisés afin d’améliorer la cohérence entre les lots.
Les clients OEM ont généralement besoin d’une production à long terme.
Leur préoccupation ne porte pas uniquement sur la possibilité de produire un échantillon.
Ils souhaitent également savoir si la même qualité peut être maintenue dans le temps.
Des exigences importantes peuvent inclure :
Un fournisseur peut produire un bon échantillon.
Cela ne signifie pas automatiquement que le fournisseur peut contrôler 1 000 ou 10 000 pièces.
Pour les productions répétées, nous maîtrisons le procédé d’usinage et les exigences d’inspection.
Les méthodes de production validées peuvent être réutilisées pour les commandes futures.
Une inspection initiale (FAI) peut également être fournie, si nécessaire.
Les dimensions critiques peuvent être identifiées et vérifiées pendant la production.
Pour les programmes à long terme, cela contribue à réduire les variations entre différentes séries de production.
Un support standard est généralement moins coûteux lorsqu’il convient déjà à l’application.
Toutefois, de nombreux produits présentent des exigences d’installation spécifiques.
Un support standard peut poser plusieurs problèmes.
Il peut nécessiter des plaques d’adaptation supplémentaires.
Il peut ne pas convenir à l’espace disponible.
L’emplacement des trous peut être incorrect.
Il peut également ajouter un poids superflu.
Un support usiné sur commande (CNC) peut être conçu spécifiquement pour cet assemblage.
Les caractéristiques personnalisées possibles comprennent :
Un support personnalisé bien conçu peut également regrouper plusieurs pièces distinctes en un seul composant.
Cela peut simplifier le montage.
Le prix unitaire le plus bas n’est pas toujours le meilleur choix.
Un fournisseur doit être évalué sur l’ensemble du processus de production.
Le fournisseur est-il capable de produire la géométrie requise ?
Le fournisseur est-il capable d’usiner le matériau requis ?
Le fournisseur est-il capable d’atteindre les tolérances requises ?
Ces questions sont plus importantes que de simplement demander combien de machines l’usine possède.
Un fournisseur ne peut pas maîtriser de façon fiable une cote s’il n’est pas en mesure de la mesurer.
Pour les supports de précision, le fournisseur doit disposer d’équipements d’inspection adaptés.
Cela peut inclure :
La méthode d’inspection doit correspondre à la tolérance.
L’état de surface est particulièrement important pour les supports en aluminium visibles.
Un mauvais contrôle peut provoquer :
Le fournisseur doit bien comprendre à la fois les exigences d’usinage et celles de finition.
Les commandes répétées doivent correspondre à la production précédente.
Cela exige une stabilité :
La répétabilité est très importante pour les clients équipementiers (OEM).
Un bon fournisseur d’usinage ne doit pas seulement établir un devis à partir du plan.
Il doit également comprendre ce qui pourrait être difficile à fabriquer.
Une communication technique efficace peut prévenir les problèmes avant la production.
Cela permet d’économiser davantage que le simple choix du devis le moins élevé.
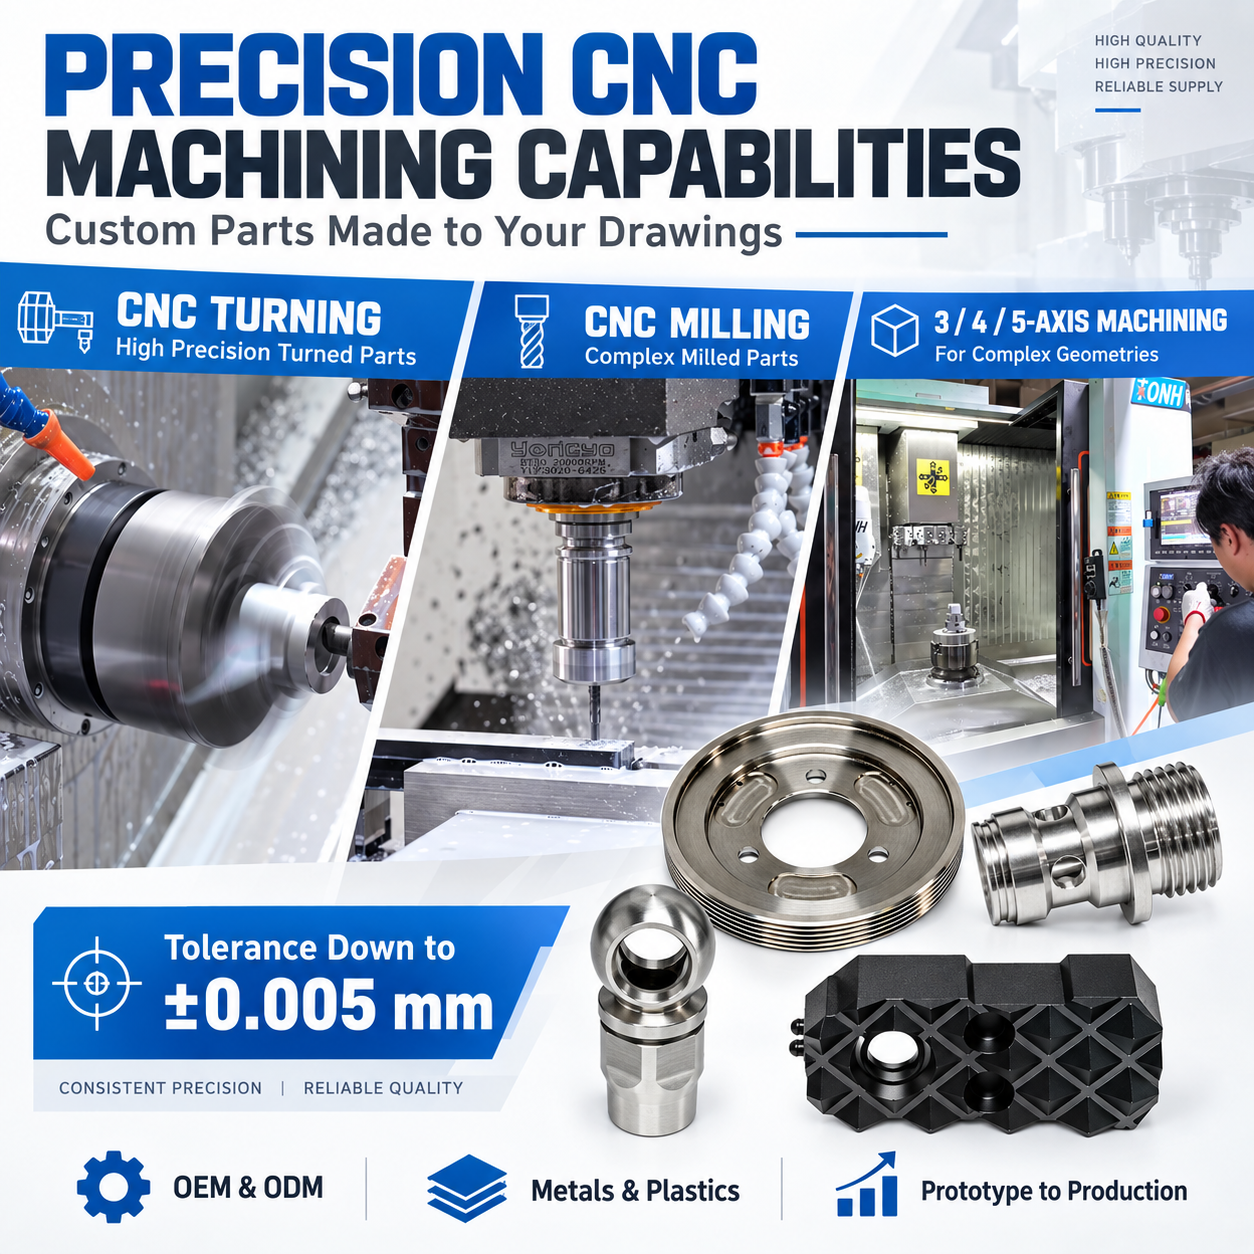
BIE fournit des services de fabrication sur mesure aux clients OEM.
Notre usine couvre plus de 3 000 m² et dispose de plus de 60 machines de production .
Nous assurons le développement de prototypes, la production en petites séries et les fabrications répétées.
Nos capacités d’usinage comprennent :
Nous proposons également d’autres services de fabrication, notamment :
Notre capacité d’usinage CNC par fraisage prend en charge des pièces d’une taille maximale d’environ 1200 × 850 × 600 mm .
Notre capacité d’usinage CNC par tournage prend en charge des pièces d’une longueur maximale d’environ 1000 mm et d’un diamètre maximal de 700 mm , selon la géométrie de la pièce.
Pour les caractéristiques de précision adaptées, les tolérances d’usinage peuvent atteindre environ ±0,005 mm .
Nous prenons également en charge la production par lots pour des projets OEM à long terme.
Notre capacité de production mensuelle peut dépasser 150 000 pièces réparties sur différents projets , selon la taille, la complexité et les exigences de procédé de la pièce.
Un projet typique de support personnalisé suit le processus ci-dessous.
Le client fournit :
Notre équipe examine les informations avant d’établir un devis.
Nous vérifions si la conception convient à l’usinage.
Les risques potentiels peuvent inclure :
Si nécessaire, nous discutons de ces points avec le client.
La matière première requise est préparée.
La nuance et les dimensions du matériau sont vérifiées avant usinage.
La pièce est fabriquée conformément au plan approuvé.
L’usinage peut inclure :
Les cotes importantes sont vérifiées pendant la production.
Cela permet d’identifier les problèmes avant l’achèvement de la série complète.
Les bavures sont éliminées.
Les arêtes vives sont traitées conformément au plan.
La pièce est nettoyée avant l’application de la finition de surface.
La pièce est envoyée pour recevoir la finition requise.
Cela peut inclure :
Les pièces finies sont à nouveau vérifiées.
L’inspection porte sur les dimensions et l’apparence.
Si le projet exige un assemblage, nous pouvons installer des composants adaptés.
Celles-ci peuvent inclure :
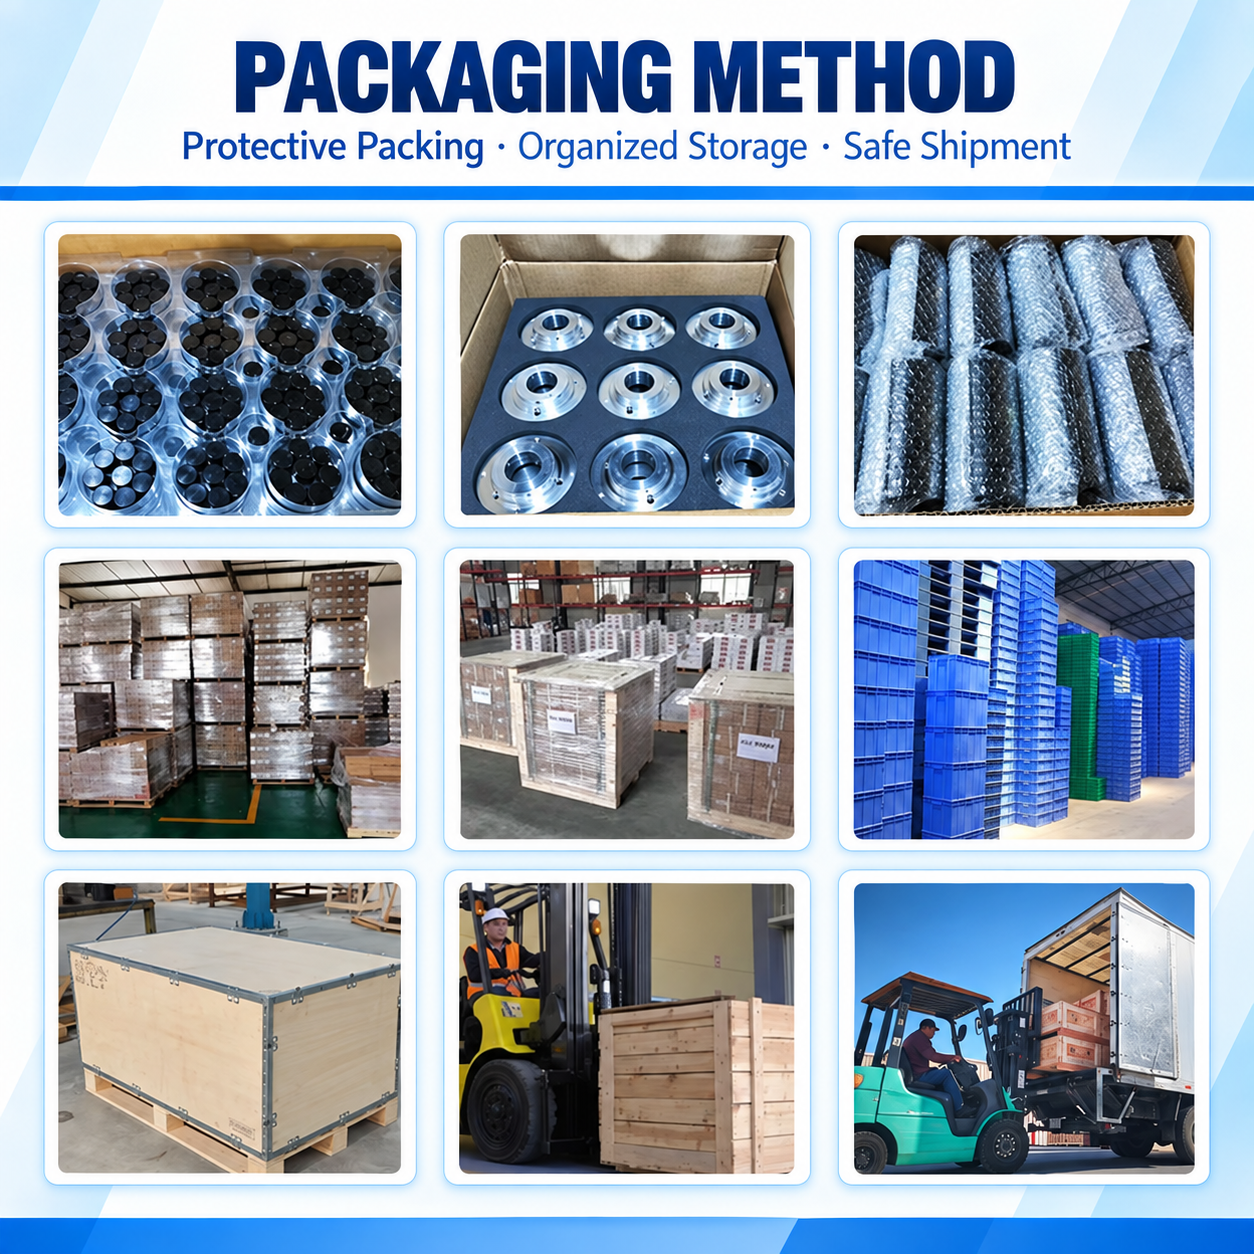
Les pièces finies sont emballées en fonction de leur géométrie et de leur état de surface.
Les pièces anodisées esthétiques peuvent nécessiter une protection supplémentaire afin d’éviter les rayures pendant le transport.
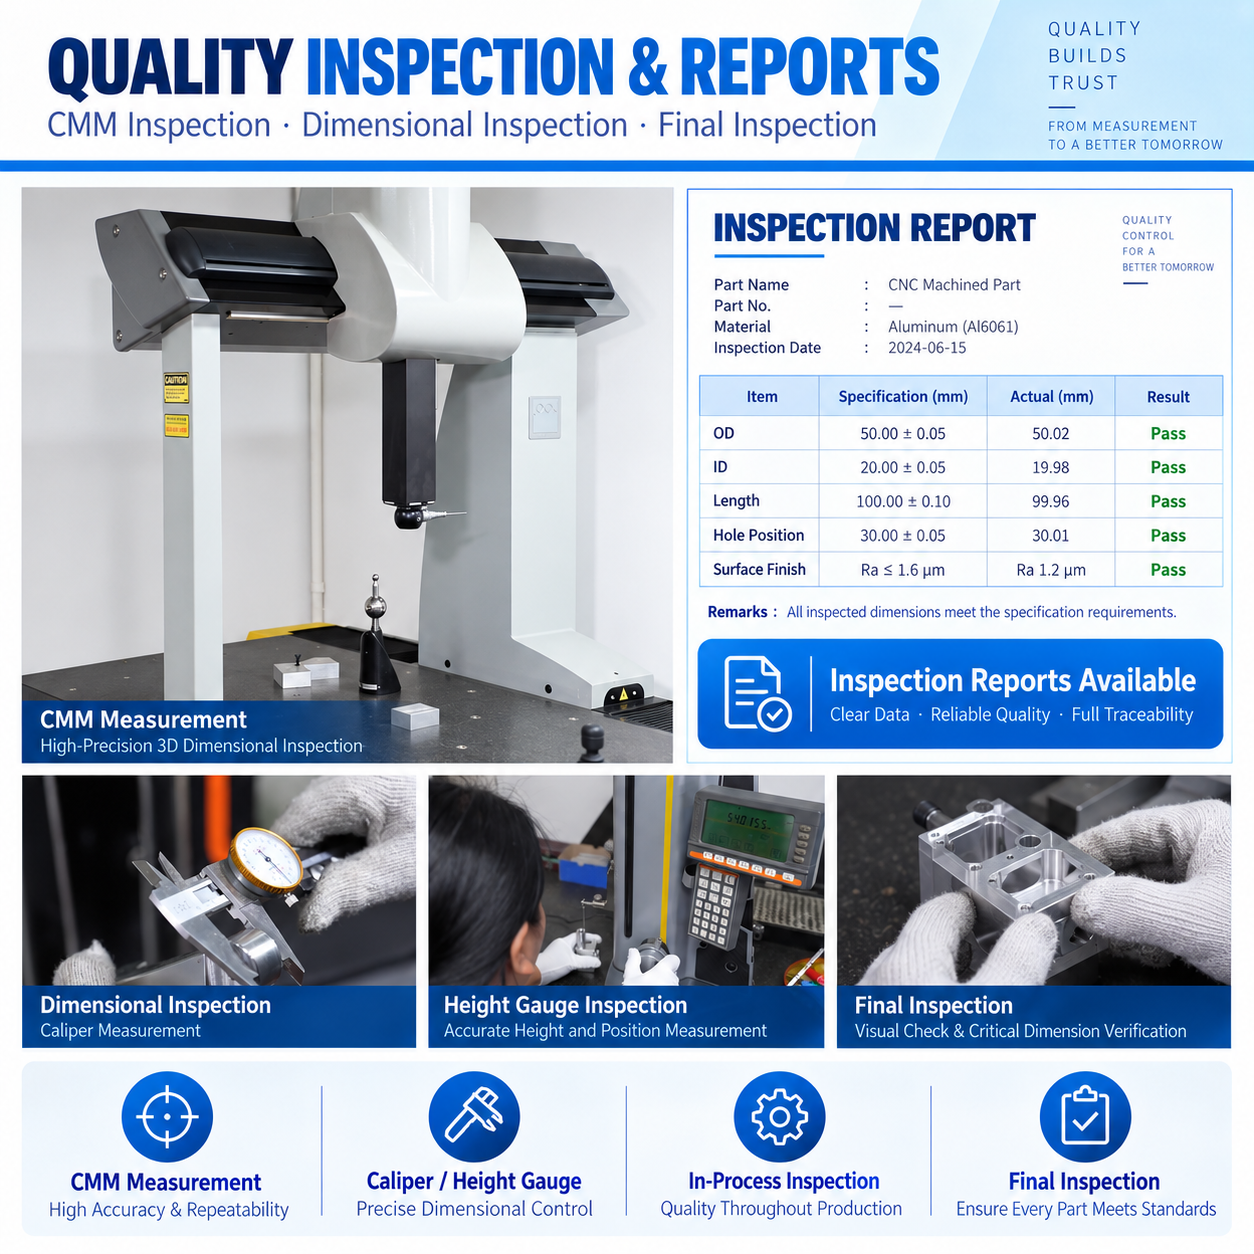
Le contrôle qualité commence avant l’usinage et se poursuit tout au long de la production.
Il ne se limite pas à l’inspection finale.
Les spécifications des matériaux sont vérifiées avant la production.
Le matériau doit correspondre aux exigences du projet.
Pour les projets adaptés, la première pièce terminée peut être inspectée avant la poursuite de la fabrication de la série complète.
Cela permet de confirmer :
Une inspection initiale (FAI) peut également être fournie, si nécessaire.
Les opérateurs et le personnel du contrôle qualité vérifient les dimensions critiques pendant l’usinage.
Cela permet de détecter l’usure des outils, les problèmes de montage ou les dérives dimensionnelles.
Après usinage et finition, les pièces sont inspectées avant expédition.
Les équipements d’inspection peuvent inclure :
La méthode d’inspection dépend de la caractéristique à vérifier et de la tolérance requise.
Pour les pièces anodisées et cosmétiques, l’apparence est également inspectée.
Les problèmes typiques incluent :
Pour les produits cosmétiques, les critères d’apparence doivent être définis avant la production.
De légères différences de couleur peuvent apparaître entre différentes lots d’aluminium ou d’anodisation.
Ceci doit être pris en compte lorsque plusieurs lots de production doivent correspondre visuellement.
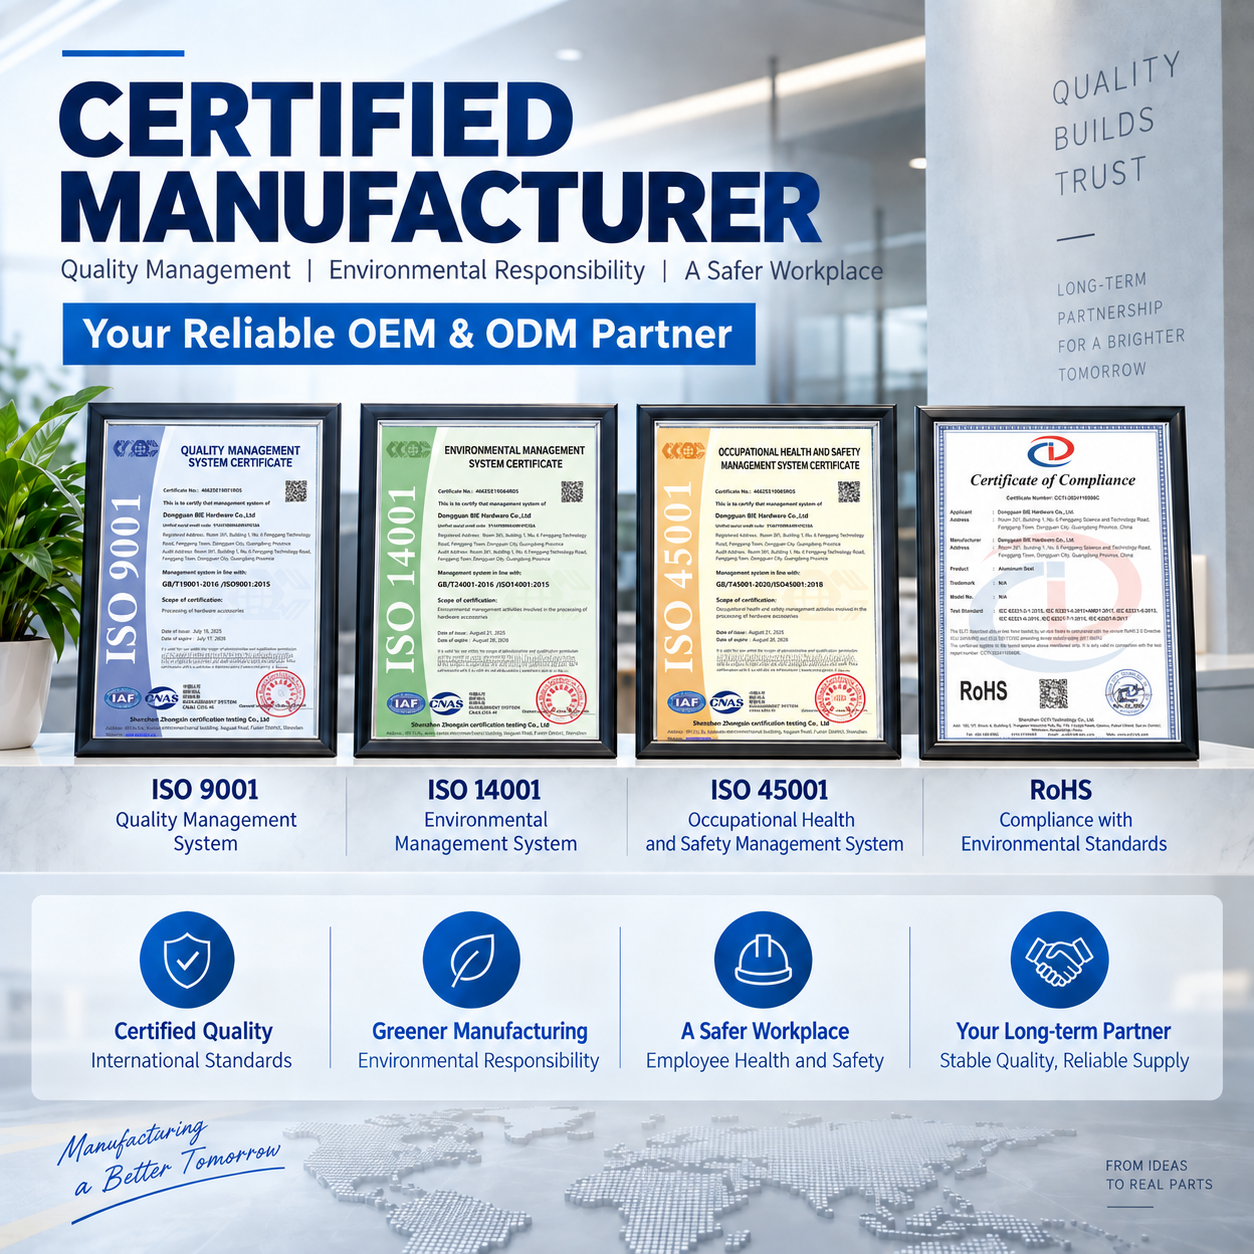
Nos systèmes de gestion comprennent :
Les exigences liées à la directive RoHS peuvent également être prises en charge, si le client les spécifie.
La documentation d’inspection et l’analyse des premiers articles (FAI) peuvent être fournies conformément aux exigences du projet.
Oui.
Il s’agit d’un service de fabrication sur mesure.
Nous pouvons produire le support selon votre plan 2D ou votre modèle CAO 3D.
La taille, la position des trous, la dimension des fentes, le matériau et la finition de surface peuvent tous être personnalisés.
Non.
La pièce illustrée est un exemple de support de montage en aluminium usiné sur mesure par commande numérique (CNC).
Nous n’exigeons pas que les clients utilisent les mêmes dimensions.
Votre pièce peut être totalement différente.
l’aluminium 6061 convient à de nombreux supports de fixation à usage général.
Il offre une bonne usinabilité et de bonnes performances mécaniques globales.
l’aluminium 7075 peut être choisi lorsque l’on exige une résistance supérieure.
l’aluminium 5052 peut convenir à certaines applications présentant des exigences différentes en matière de corrosion ou de formage.
Le matériau approprié dépend de l’application.
Oui.
Une anodisation verte peut être fournie pour les matériaux en aluminium adaptés.
D’autres couleurs peuvent également être disponibles.
Les options courantes incluent :
La disponibilité des couleurs doit être confirmée avant la production.
Oui.
Le sablage permet d’obtenir une surface mate plus uniforme.
Il est souvent utilisé avant l’anodisation pour les pièces en aluminium visibles.
La capacité en tolérance dépend de la géométrie, de la taille et du type de caractéristique de la pièce.
Pour les caractéristiques adaptées à une précision élevée, nous pouvons évaluer des tolérances allant jusqu’à environ ±0,005 mm .
Toutefois, cela ne signifie pas que toutes les dimensions doivent utiliser cette tolérance.
Les dimensions critiques doivent être clairement identifiées sur le dessin.
Oui.
Nous assurons la fabrication de prototypes et de petites séries.
Cela est utile pour la vérification de la conception et les essais techniques.
Une fois la conception validée, nous pouvons également assurer des commandes répétées plus importantes.
Oui.
Nous disposons de plus de 60 machines de production et assurons la fabrication répétée sous marque propre (OEM).
Notre capacité de production mensuelle peut dépasser 150 000 pièces sur différents projets, selon la conception des pièces et le procédé.
Oui.
Les positions critiques des trous peuvent être contrôlées à l’aide d’une machine à mesurer tridimensionnelle (CMM) ou d’un équipement de mesure optique, si nécessaire.
Veuillez indiquer clairement sur le plan les cotes importantes ainsi que leurs tolérances.
Oui.
Des rapports d’inspection initiale (FAI) et dimensionnelle peuvent être fournis selon les exigences du projet.
Oui.
Nous pouvons prendre en charge des travaux d’assemblage adaptés.
Cela peut inclure des inserts, des éléments de fixation et d’autres composants mécaniques.
Oui.
Le marquage ou la gravure au laser peuvent être ajoutés selon vos exigences.
Oui.
L’usinage CNC convient aux familles de produits présentant des motifs de perçage, des dimensions ou des découpes différents.
Différentes versions peuvent souvent être produites sans moules de production dédiés.
Veuillez fournir :
Si certaines spécifications ne sont pas encore définies, notre équipe d’ingénierie peut examiner la conception avec vous.
Envoyez-nous votre plan 2D, fichier CAO 3D, matériau, quantité et exigences concernant la finition de surface .
Notre équipe d’ingénierie peut examiner la conception, vérifier sa faisabilité industrielle et vous fournir un devis.
Téléversez vos fichiers CAO pour une analyse DFM et un devis
Copyright © Dongguan BIE Hardware Co., Ltd - Politique de confidentialité