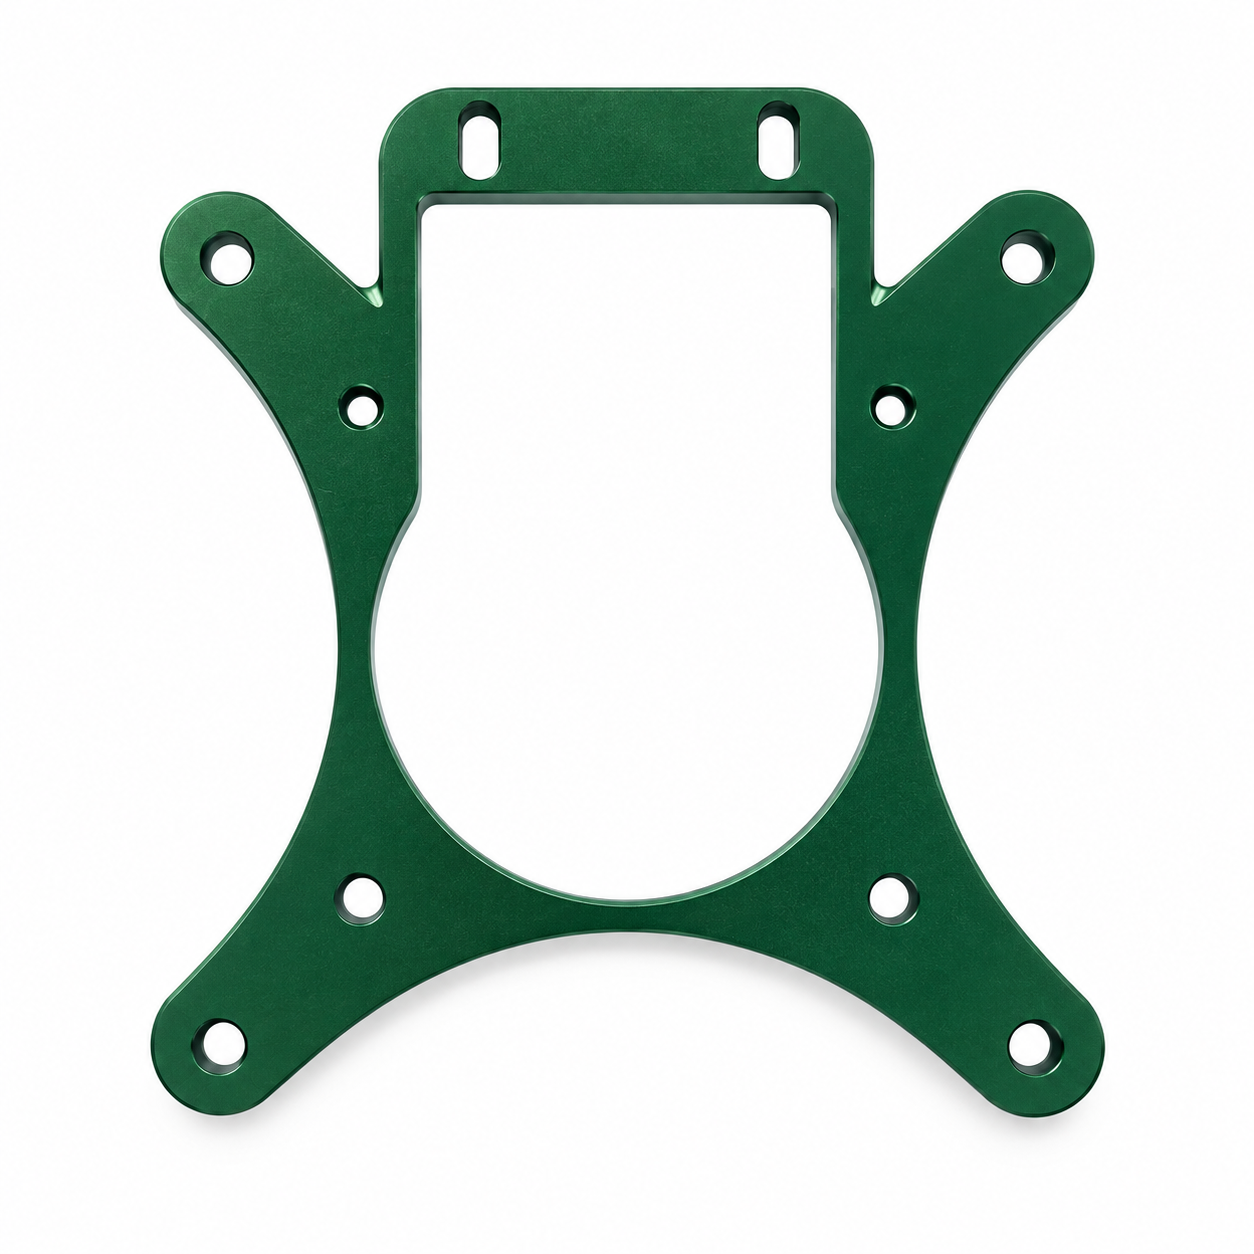
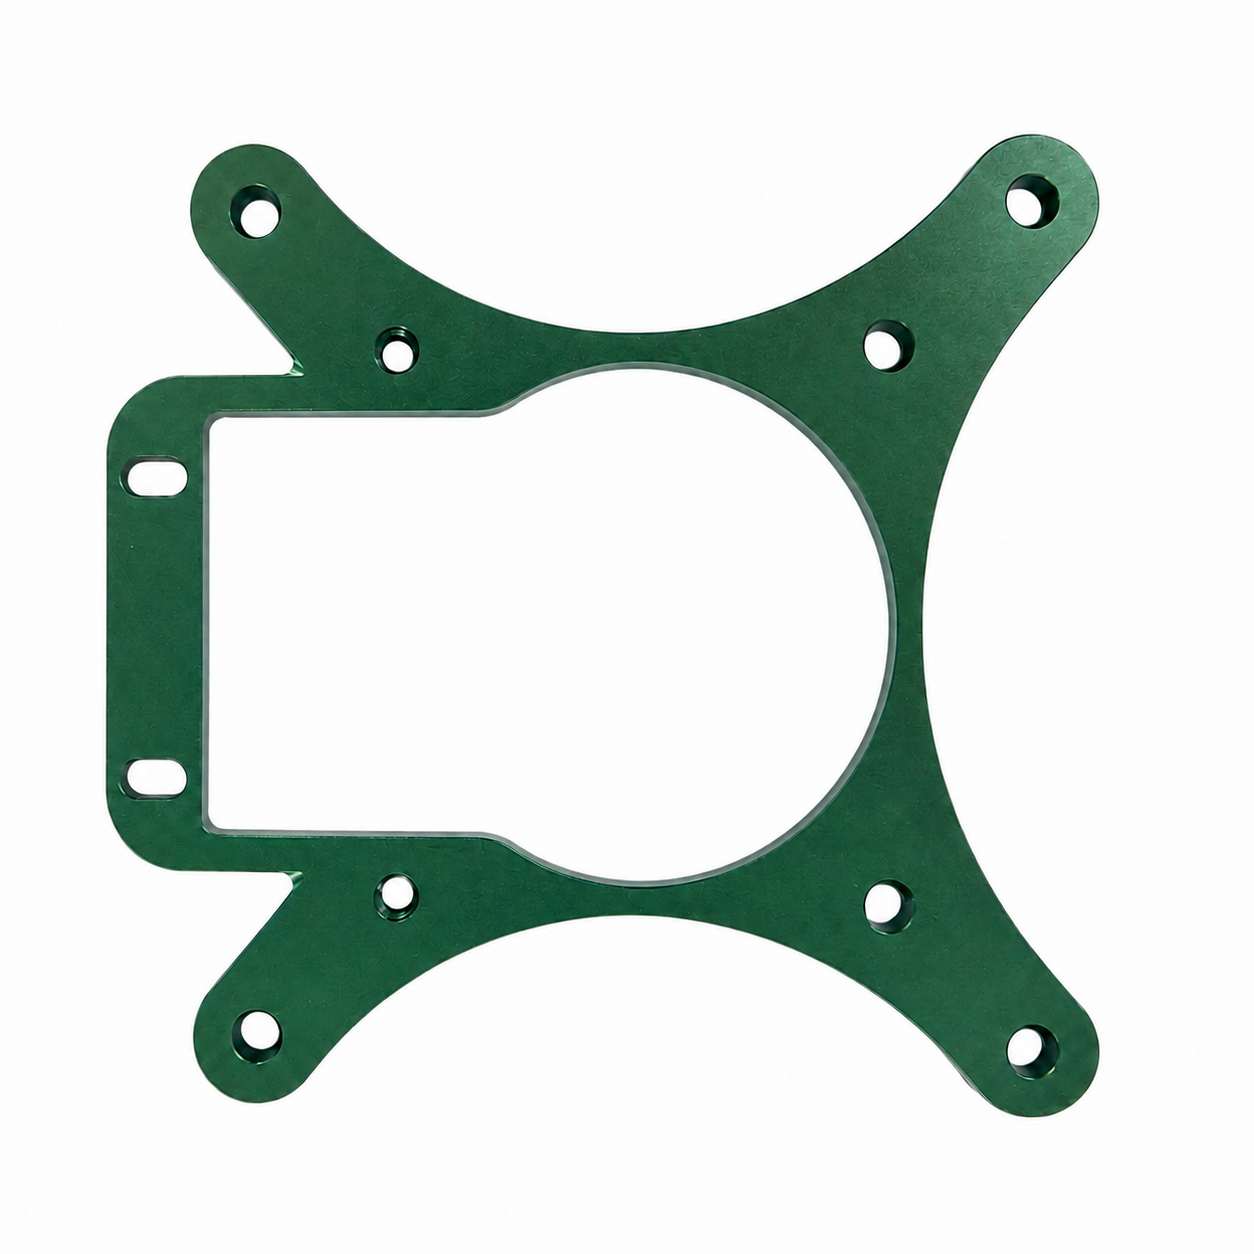
Supporto in alluminio fresato CNC di precisione per montaggi meccanici ed elettronici OEM
Questa staffa di fissaggio personalizzata in alluminio CNC è progettata per assemblaggi meccanici, elettronici e di apparecchiature che richiedono posizioni di fissaggio precise, sagomature personalizzate e un supporto strutturale stabile.
La staffa è realizzata mediante lavorazione CNC da una lamiera di alluminio ed è personalizzabile con diversi schemi di fori, scanalature, sagomature, spessori, tolleranze e finiture superficiali.
L'esempio mostrato presenta un'ampia apertura centrale, numerosi fori di fissaggio, due scanalature di regolazione e una finitura anodizzata verde.
Può essere utilizzata come piastra di fissaggio, piastra posteriore, staffa adattatore o componente di supporto strutturale in numerose applicazioni OEM.
I clienti possono inviarci un disegno 2D o un file CAD 3D per la verifica di produzione, il feedback DFM e un preventivo.
Un supporto di fissaggio in alluminio lavorato a CNC su misura è una parte strutturale realizzata con precisione per collegare, sostenere, posizionare o fissare altri componenti.
A differenza di un supporto standard preso da un catalogo, un supporto su misura viene prodotto secondo il disegno fornito direttamente dal cliente.
Le dimensioni complessive non sono fisse.
La posizione dei fori non è fissa.
Dimensioni delle scanalature, spessore della piastra, forma degli intagli, materiale e finitura superficiale possono essere tutti modificati.
Ciò rende i supporti CNC su misura adatti a prodotti in cui lo spazio di installazione o l’interfaccia di fissaggio è unica.
Il supporto mostrato in questo esempio ha una forma simmetrica a telaio aperto.
L’area centrale contiene un ampio intaglio.
Questo intaglio può garantire il gioco necessario per un altro componente, il passaggio di cavi, il flusso d’aria o parti mobili.
Diversi fori rotondi sono distribuiti lungo il perimetro del supporto.
Questi fori possono essere utilizzati per viti, bulloni, perni di posizionamento o altri elementi di fissaggio.
Le due scanalature allungate nella parte superiore consentono un limitato aggiustamento durante il montaggio.
Ciò risulta utile quando la posizione finale di montaggio richiede un piccolo spostamento.
Gli angoli esterni arrotondati e i bordi smussati contribuiscono inoltre a migliorare la maneggevolezza e l’aspetto estetico.
I supporti personalizzati in alluminio realizzati con tornitura e fresatura CNC possono integrare numerose caratteristiche diverse in un singolo componente.
Funzionalità tipiche includono:
Il design può essere adattato in base alla funzione dell’insieme finale.
Per alcuni progetti, il supporto fornisce principalmente un sostegno strutturale.
Per altri progetti, la funzione più importante potrebbe essere il posizionamento preciso.
Alcuni componenti potrebbero richiedere anche spazio libero per cablaggi, componenti di raffreddamento o meccanismi mobili.
Per questo motivo, il metodo di produzione deve garantire sia flessibilità sia controllo dimensionale.
La fresatura CNC è spesso una buona scelta per soddisfare questi requisiti.
Questo tipo di supporto viene solitamente prodotto da una lamiera di alluminio mediante fresatura CNC.
Il processo di lavorazione esatto dipende dalla geometria, dalle tolleranze, dal materiale e dalla quantità.
Un tipico processo produttivo comprende la preparazione del materiale, la lavorazione CNC, la sbavatura, l’ispezione e la finitura superficiale.
Il processo inizia con il materiale grezzo.
Una piastra di alluminio viene selezionata in base al disegno fornito dal cliente.
La piastra viene quindi tagliata per ottenere un grezzo adatto.
Il grezzo è leggermente più grande del componente finale, in modo da lasciare sufficiente materiale per la lavorazione.
Le leghe di alluminio più comuni includono:
6061 è una delle scelte più comuni per supporti personalizzati in alluminio.
Offre una buona lavorabilità.
Fornisce inoltre un buon compromesso tra resistenza, resistenza alla corrosione e costo.
Inoltre, la lega 6061 si comporta bene con molti processi di anodizzazione.
7075 può essere utilizzato quando è richiesta una resistenza superiore.
5052 può essere preso in considerazione per alcune applicazioni in cui la resistenza alla corrosione o le proprietà di formatura sono più importanti.
Il materiale non deve essere scelto esclusivamente in base al prezzo.
Bisogna inoltre considerare il carico meccanico, l’ambiente, i requisiti di finitura e i costi di lavorazione.
Dopo la preparazione del materiale, il grezzo in alluminio viene fissato su un centro di lavorazione CNC.
La macchina CNC rimuove il materiale secondo il percorso utensile programmato.
Per una staffa come questa, il processo di lavorazione può includere diverse operazioni.
Questi possono includere:
L'ampia apertura centrale viene solitamente lavorata mediante fresatura per contornatura.
Anche la forma esterna viene fresata dalla lamiera di alluminio.
I fori rotondi possono essere realizzati mediante foratura o allettatura, a seconda della tolleranza richiesta.
I fori a fessura possono essere prodotti con frese frontali.
Successivamente è possibile aggiungere smussi intorno ai fori o ai bordi.
La maggior parte dei supporti piani può essere prodotta su un centro di lavoro CNC a 3 assi.
Tuttavia, la macchina esatta dipende dal disegno del pezzo.
Se un supporto presenta fori laterali, superfici inclinate o caratteristiche su più lati, la lavorazione a 4 assi o a 5 assi potrebbe risultare più efficiente.
Dopo la lavorazione CNC, potrebbero rimanere piccole sbavature intorno a fori, scanalature e bordi tagliati.
Queste sbavature devono essere rimosse.
Anche i bordi affilati potrebbero necessitare di smussatura o arrotondamento.
Questo passaggio è importante per diversi motivi.
In primo luogo, migliora la sicurezza nella manipolazione.
In secondo luogo, facilita un montaggio più fluido del componente.
In terzo luogo, un bordo pulito migliora l’aspetto del componente anodizzato finale.
Se la staffa verrà utilizzata in un’area visibile, la qualità dei bordi diventa ancora più cruciale.
Per i componenti estetici, graffi e segni di lavorazione devono essere controllati anche prima del trattamento superficiale.
Le dimensioni importanti devono essere verificate prima della finitura superficiale.
Questo è particolarmente importante per le staffe di montaggio.
Una staffa può apparire visivamente corretta ma comunque non funzionare durante l’assemblaggio se le posizioni dei fori sono errate.
Le dimensioni tipiche da ispezionare includono:
Le dimensioni critiche possono essere ispezionate separatamente rispetto alle dimensioni generali.
Ciò contribuisce a evitare costi non necessari.
Non tutte le dimensioni richiedono una tolleranza estremamente stretta.
Più stretta è la tolleranza, maggiore potrebbe essere lo sforzo richiesto per la lavorazione e l’ispezione.
Per questo motivo, le dimensioni critiche devono essere chiaramente indicate sul disegno.
L'esempio mostrato presenta una finitura anodizzata verde.
L'anodizzazione è comunemente utilizzata per componenti in alluminio.
Forma uno strato di ossido sulla superficie dell'alluminio.
Ciò può migliorare la resistenza alla corrosione e la durabilità della superficie.
Può anche conferire un aspetto più pulito e decorativo.
Per l'anodizzazione colorata, la superficie può essere tinteggiata dopo il processo di anodizzazione.
Le finiture disponibili possono includere:
La finitura superficiale corretta dipende dall'applicazione.
Ad esempio, la sabbiatura a sfera prima dell’anodizzazione può creare un aspetto opaco più uniforme.
L’anodizzazione dura può essere scelta quando la resistenza all’usura è più importante.
La verniciatura a polvere potrebbe essere una scelta migliore quando è richiesto uno strato più spesso o un aspetto diverso.
La fresatura CNC è ampiamente utilizzata per supporti personalizzati perché offre un buon equilibrio tra flessibilità, precisione ed efficienza produttiva.
È particolarmente utile quando il design del prodotto non è adatto ai supporti standard.
Un supporto lavorato a CNC può contenere diversi tipi di caratteristiche in un singolo componente.
Ad esempio, un supporto può includere:
Queste caratteristiche possono essere prodotte direttamente dal modello CAD.
Ciò offre agli ingegneri maggiore libertà nella progettazione dell’interfaccia di montaggio.
La staffa non deve necessariamente seguire una forma standard.
Può essere progettata intorno al prodotto finale.
I progetti dei prodotti spesso cambiano durante lo sviluppo.
Un foro potrebbe dover essere spostato.
Una fessura potrebbe dover essere allungata.
L’apertura centrale potrebbe dover essere ingrandita.
Lo spessore potrebbe dover essere modificato.
Con la lavorazione CNC, molte di queste modifiche possono essere effettuate aggiornando il modello CAD e il programma di lavorazione.
Di solito non è necessario realizzare uno stampo produttivo completamente nuovo.
Questo è uno dei motivi principali per cui la lavorazione CNC risulta utile per prototipi e produzione a volume basso o medio.
I supporti di fissaggio dipendono in larga misura dall’adattamento.
Il componente deve allinearsi correttamente con gli elementi con cui si accoppia.
Per questo motivo, la posizione dei fori è spesso più importante dell’aspetto esteriore del supporto.
Se la distanza tra due fori di fissaggio è errata, il cliente potrebbe non riuscire a montare il componente.
Se una fessura è troppo stretta, il fissaggio potrebbe non entrare.
Se il ritaglio centrale è troppo piccolo, potrebbe interferire con un altro componente.
La lavorazione CNC consente di controllare tali dimensioni secondo il disegno.
La lavorazione CNC è adatta anche per ordini ripetuti.
Una volta confermati il programma di lavorazione, il sistema di fissaggio, la scelta degli utensili e il metodo di ispezione, lo stesso processo può essere riutilizzato.
Ciò contribuisce a migliorare la coerenza tra i diversi lotti.
Per i clienti OEM, la ripetibilità è spesso più importante della realizzazione di un singolo campione perfetto.
Un fornitore deve essere in grado di riprodurre lo stesso componente anche mesi dopo.
Ciò richiede un controllo stabile del processo.
La lavorazione CNC consente di ottenere bordi puliti e caratteristiche ben controllate.
Questo è utile sia per componenti funzionali che per componenti visibili.
Dopo la lavorazione, il componente può ricevere anche una finitura secondaria.
Ad esempio:
La combinazione di lavorazione e finitura permette al supporto di soddisfare sia i requisiti funzionali che quelli estetici.
I supporti personalizzati in alluminio sono impiegati in molti settori industriali.
La loro funzione principale è fornire un’interfaccia meccanica stabile tra diversi componenti.
È possibile utilizzare supporti personalizzati nelle apparecchiature elettroniche quando le viti standard non sono adatte.
Applicazioni tipiche includono:
L’ampia apertura centrale può offrire spazio per cavi, flusso d’aria o componenti di raffreddamento.
La struttura in alluminio leggero contribuisce anche a ridurre il peso complessivo del sistema.
Le piastre di fissaggio personalizzate vengono utilizzate anche nei sistemi di movimento.
I componenti tipici includono:
I fori scanalati consentono regolazioni durante l’installazione.
Ciò può agevolare l’allineamento di cinghie, giunti o altri componenti mobili.
I supporti di montaggio di precisione sono spesso utilizzati con sensori e strumenti.
Gli utilizzi possono includere:
In queste applicazioni, la precisione di posizionamento può essere fondamentale.
Un piccolo errore nella posizione dei fori può influenzare l’allineamento o le prestazioni di misurazione.
I supporti personalizzati sono ampiamente utilizzati anche nelle macchine industriali.
Esempi includono:
Questi progetti richiedono spesso piccole o medie quantità di componenti speciali.
La lavorazione CNC è particolarmente adatta a questo tipo di esigenze.
Alcuni supporti personalizzati sono impiegati in prodotti in cui anche l’aspetto estetico riveste un’importanza significativa.
Gli utilizzi possono includere:
Per questi componenti, l’anodizzazione può fornire sia protezione che appeal visivo.
Questo prodotto non è limitato alle dimensioni o alla forma mostrate nell’immagine.
Possiamo produrre versioni personalizzate in base al vostro disegno.
I gradi di alluminio disponibili includono:
È possibile lavorare anche altri metalli.
Questi possono includere:
Per alcune applicazioni possono essere utilizzate anche plastiche tecniche.
Il materiale corretto deve essere scelto in base a resistenza, peso, resistenza alla corrosione, costo e ambiente operativo.
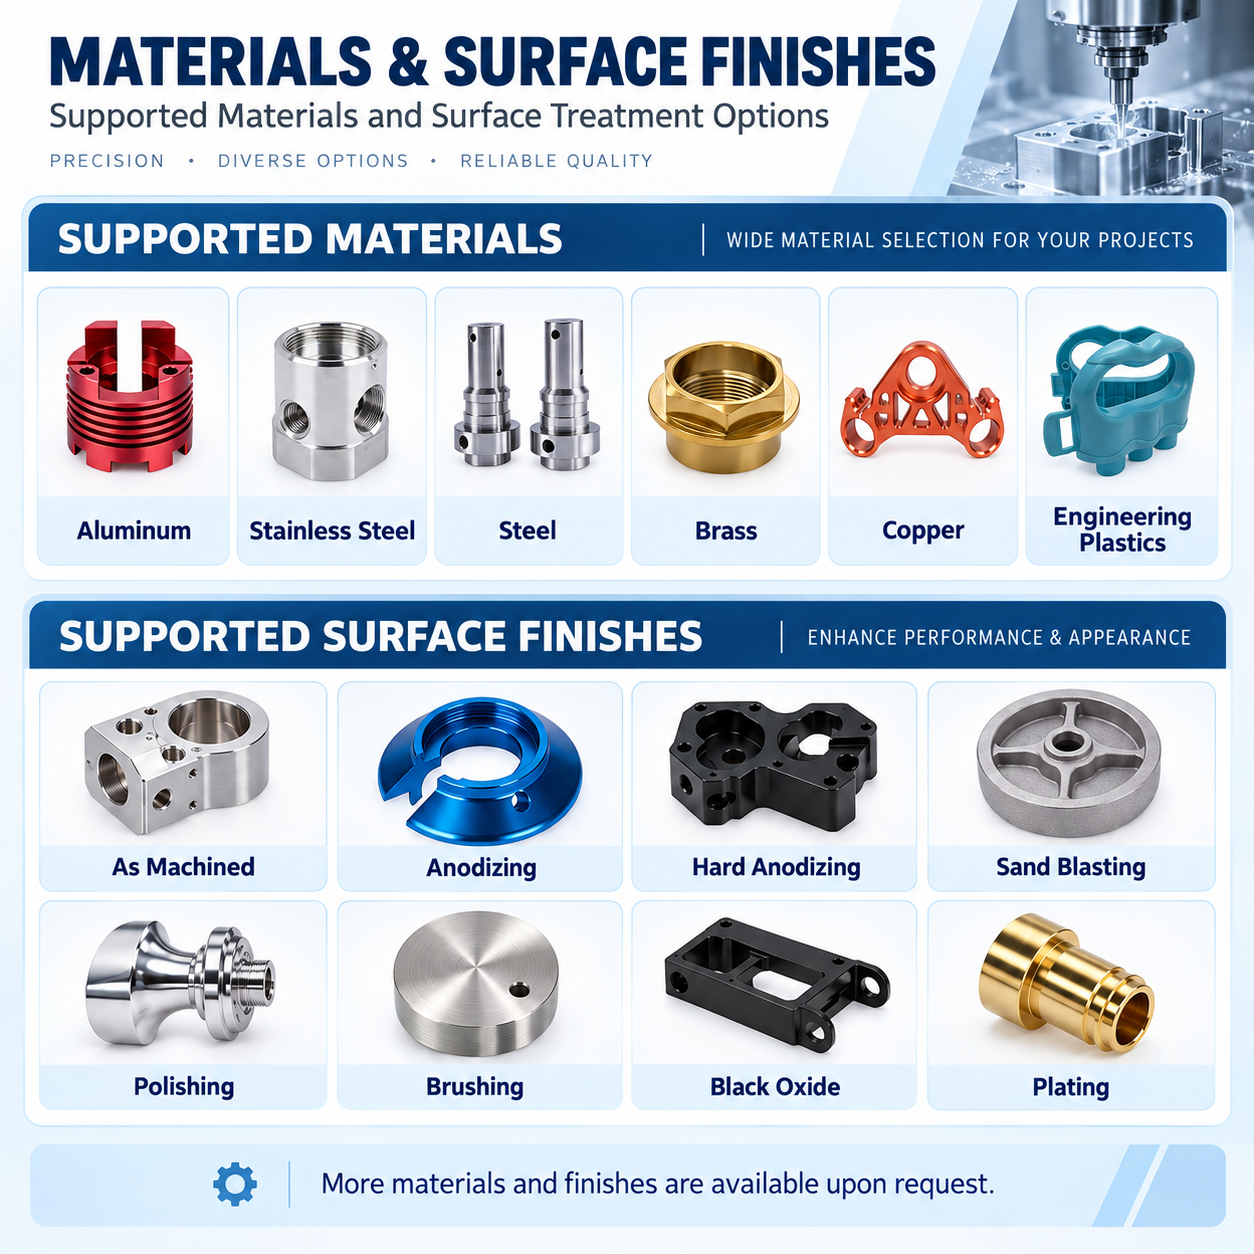
I clienti possono personalizzare:
Produzione secondo i disegni del cliente.
Non esiste una dimensione standard fissa.
Anche i requisiti di tolleranza possono essere personalizzati.
Per le dimensioni generali si possono utilizzare le tolleranze di lavorazione standard.
Per le dimensioni critiche si possono utilizzare tolleranze più strette.
Per caratteristiche di precisione adatte, la nostra capacità di lavorazione può raggiungere circa ±0.005 mm .
Tuttavia, questa tolleranza non deve essere applicata a ogni caratteristica, a meno che non sia necessario.
Tolleranze molto strette possono aumentare:
Un approccio migliore consiste nell'applicare tolleranze più strette solo alle dimensioni che influenzano la funzionalità o l'assemblaggio.
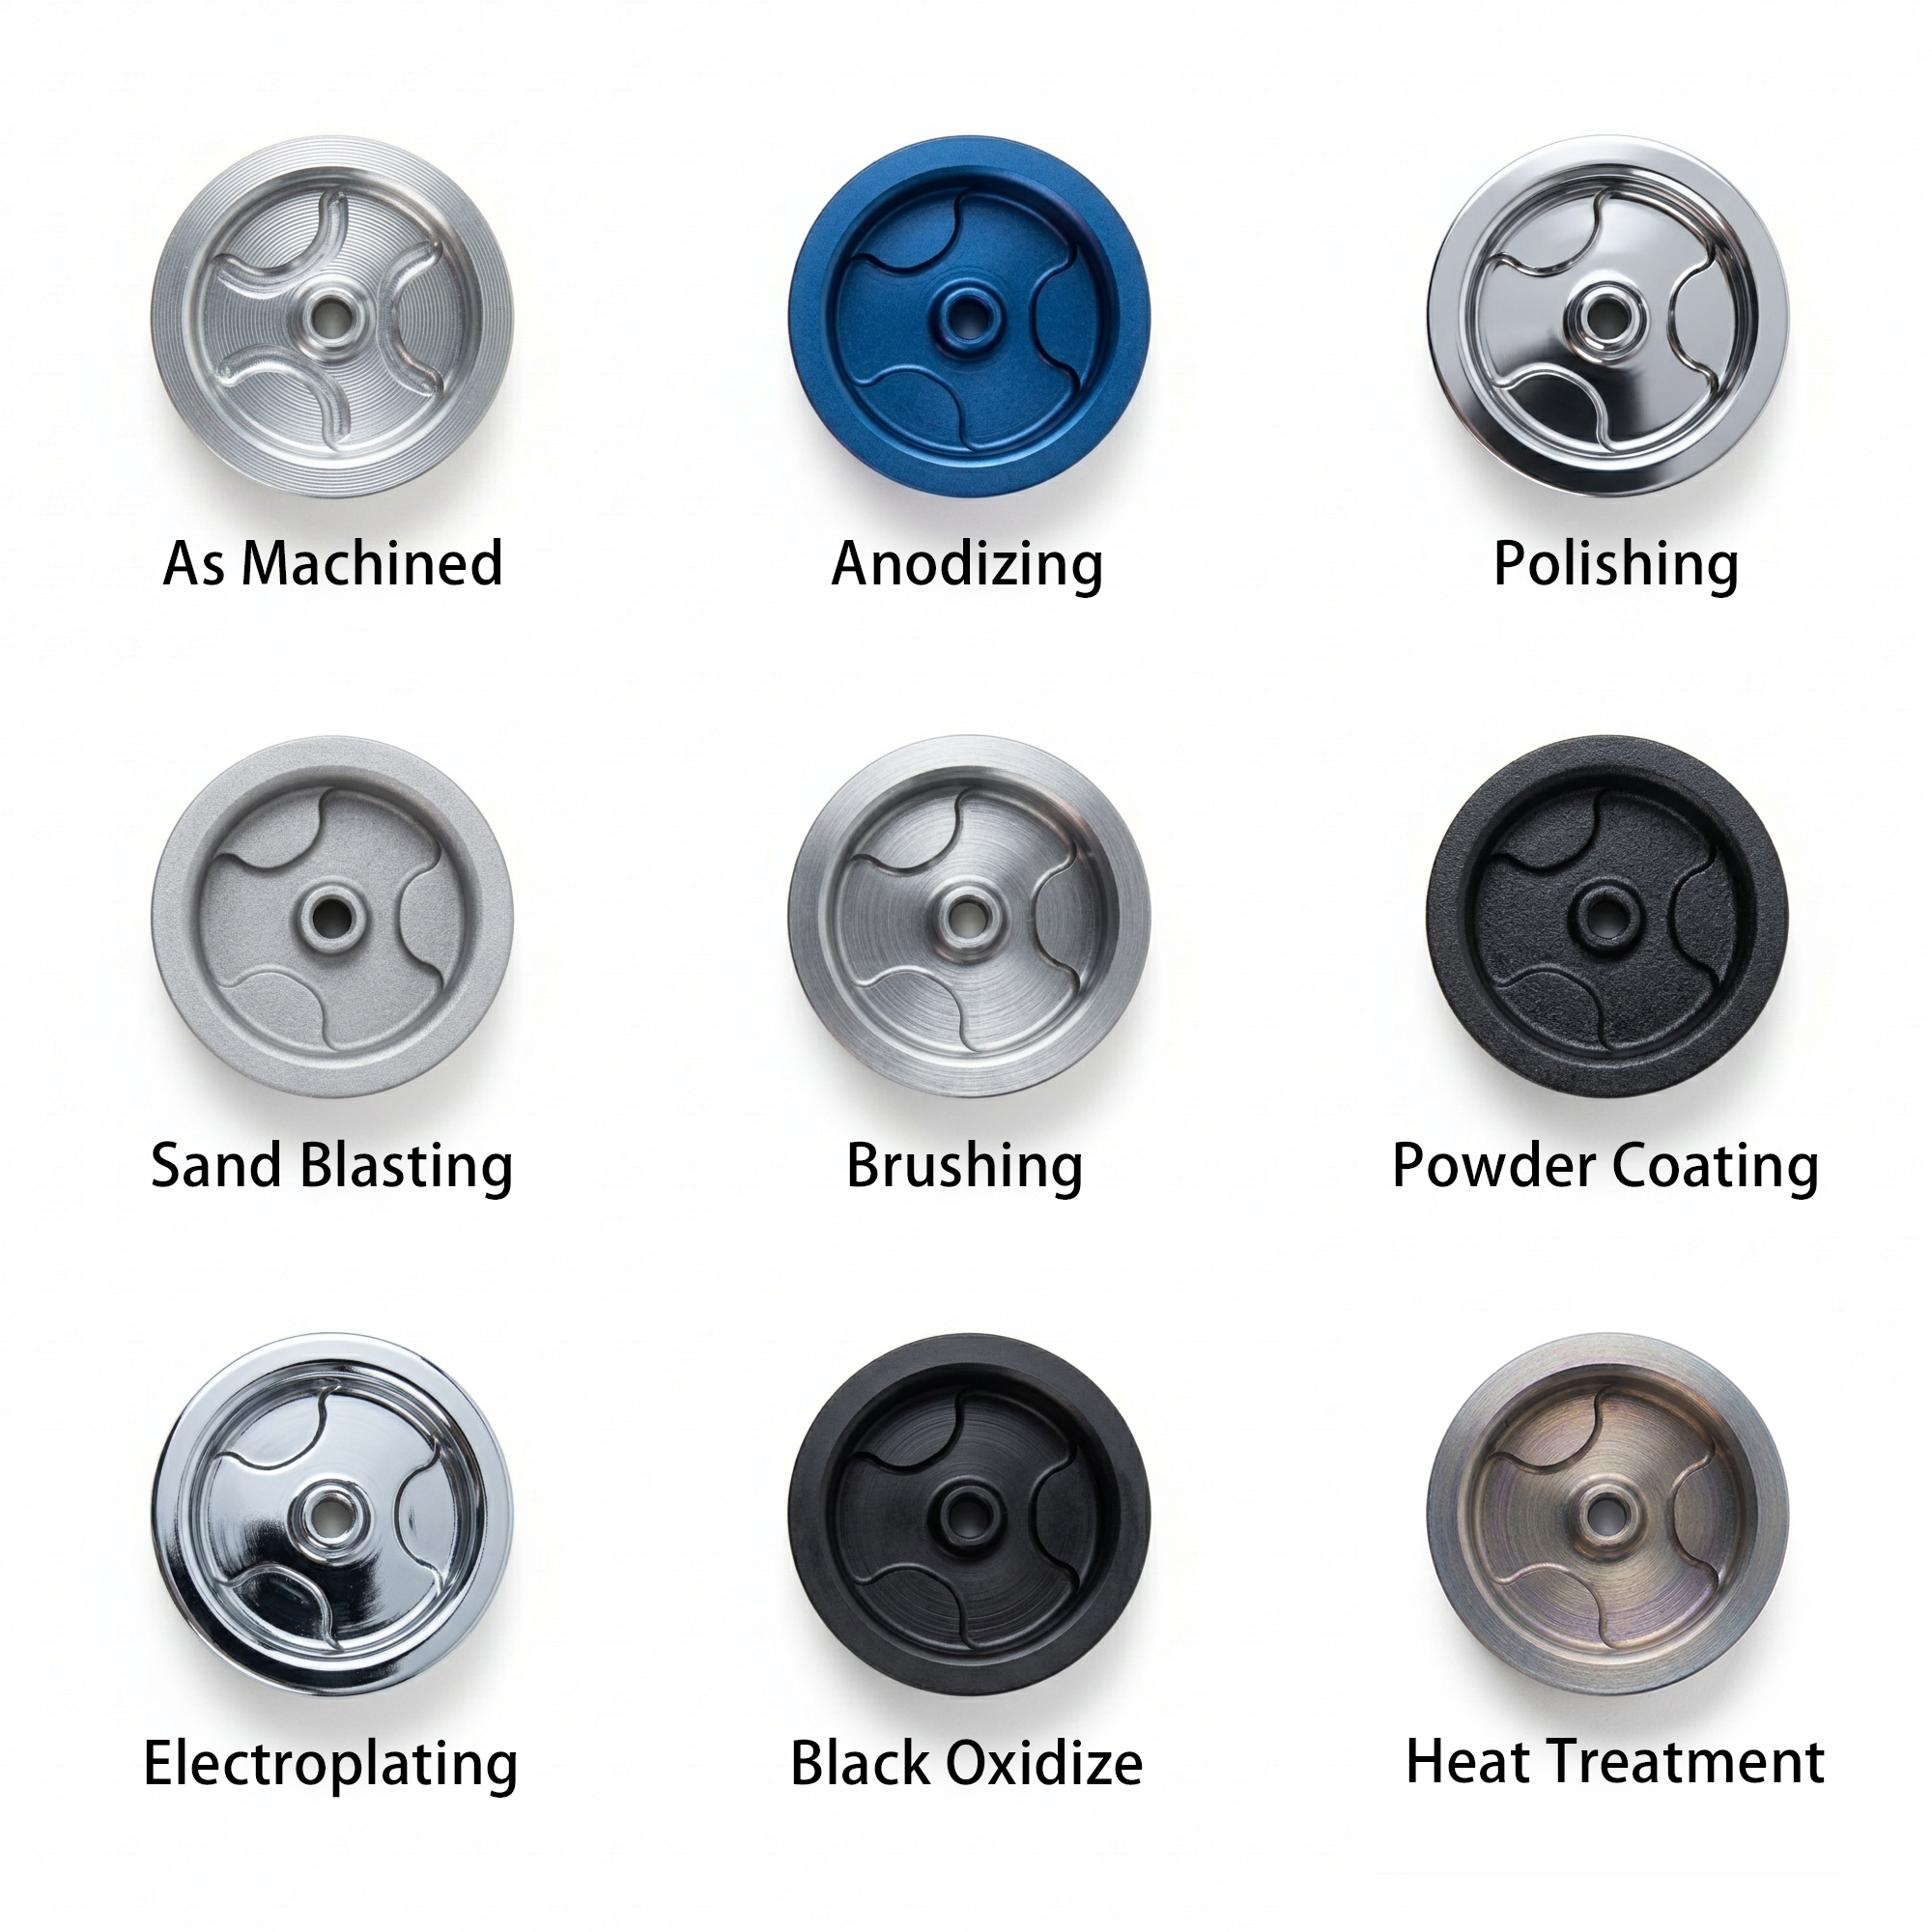
I trattamenti superficiali disponibili includono:
Finiture diverse offrono vantaggi diversi.
Ad esempio, l'anodizzazione è comunemente utilizzata per resistenza alla corrosione e aspetto estetico.
L'anodizzazione dura è spesso scelta per una maggiore resistenza all'usura della superficie.
La sabbiatura a sfera è comunemente utilizzata prima dell'anodizzazione per ottenere una finitura opaca più uniforme.
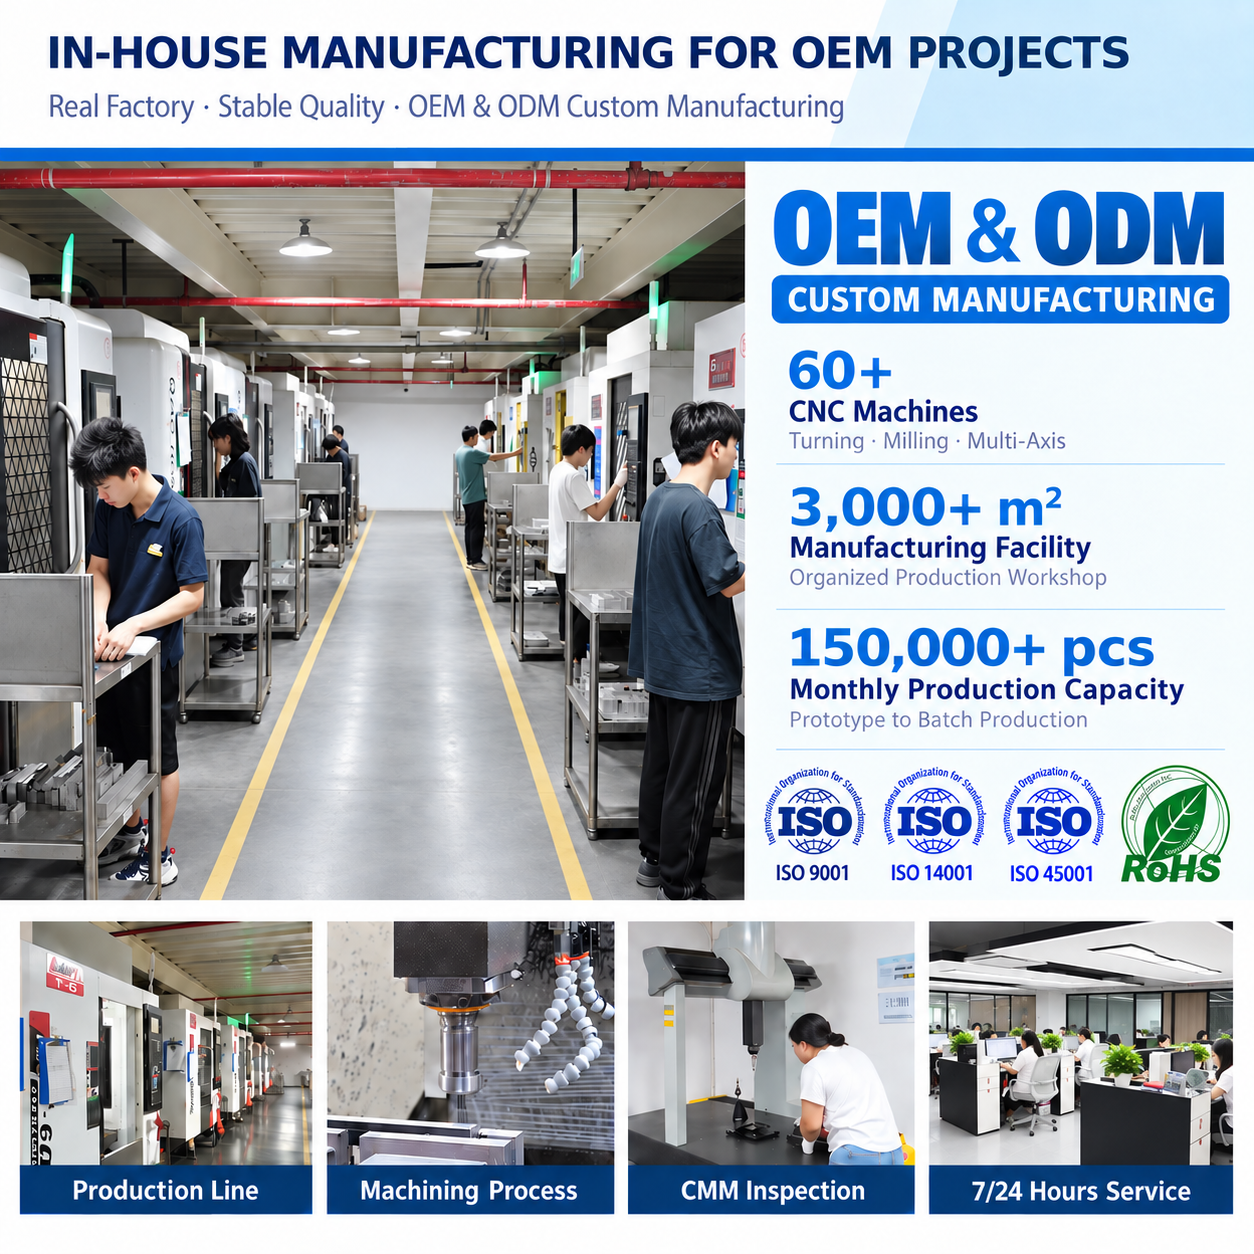
Offriamo produzione OEM basata sui disegni forniti dal cliente.
I clienti possono fornire:
Produciamo il componente secondo il progetto approvato.
I formati CAD più comuni includono:
Possono essere esaminati anche altri formati ingegneristici standard.
Alcuni clienti possiedono già un progetto completo.
Altri potrebbero essere ancora nella fase di sviluppo del prodotto.
Per i progetti non ancora completamente definitivi, possiamo fornire feedback DFM.
DFM significa Design for Manufacturability.
Lo scopo è verificare se il componente può essere prodotto in modo efficiente e affidabile.
I nostri ingegneri possono esaminare:
Se individuiamo una caratteristica che potrebbe causare un problema, possiamo discuterne prima della produzione.
Ad esempio, un raggio interno molto piccolo potrebbe richiedere un utensile di taglio molto più piccolo.
Un utensile più piccolo è meno rigido.
Ciò potrebbe ridurre la velocità di lavorazione e aumentare il tempo di lavorazione.
Un altro esempio è una tolleranza eccessivamente stretta non necessaria.
Se per un foro di fissaggio generico viene specificata una tolleranza estremamente stretta, il costo di produzione potrebbe aumentare senza migliorare il prodotto finale.
La revisione DFM può aiutare a identificare questi problemi prima che il materiale venga tagliato.
La fresatura CNC non è sempre il processo migliore.
Il processo corretto dipende dalla geometria del pezzo, dalle tolleranze richieste, dalla quantità e dall’obiettivo di costo.
Di seguito è riportato un semplice confronto.
|
Processo |
Fresatura CNC |
Timbratura |
Taglio laser |
Gettito sotto Pressione |
|
Costo degli Stampi |
Bassa |
Alto |
Bassa |
Alto |
|
Flessibilità di progettazione |
Alto |
Medio |
Alto |
Medio |
|
Modifiche di progetto |
Facile |
Più difficile |
Facile |
Più difficile |
|
Precisione |
Alto |
Buono |
Moderato |
Moderato |
|
caratteristiche tridimensionali |
Eccellente |
Limitato |
Molto limitato |
Buono |
|
Di larghezza superiore a 20 mm |
Facile |
Spesso è necessario un processo secondario |
È necessario un processo secondario |
Potrebbe essere necessaria una lavorazione secondaria |
|
Idoneità al prototipo |
Eccellente |
Scarso |
Buono |
Scarso |
|
Adatto per piccoli lotti |
Eccellente |
Moderato |
Buono |
Scarso |
|
Adatto per volumi elevati |
Moderato |
Eccellente |
Buono |
Eccellente |
La stampatura è molto efficiente per grandi quantità.
Una volta realizzati gli utensili, il tempo di ciclo può essere molto breve.
Tuttavia, il costo iniziale degli utensili è più elevato.
Anche le modifiche progettuali potrebbero richiedere modifiche agli utensili.
La lavorazione CNC è generalmente più flessibile.
Non richiede matrici di stampaggio dedicate.
Per quantità basse o medie, la lavorazione CNC può spesso risultare più economica.
La lavorazione CNC è inoltre preferibile quando il componente include tasche, fori filettati o altre caratteristiche ottenute mediante lavorazione.
Il taglio laser è molto efficace per profili piani semplici.
Può tagliare rapidamente forme esterne e fori.
Tuttavia, il taglio laser genera principalmente caratteristiche 2D.
Se il componente richiede fresature a svaso, filettature, tasche, smussi o forature di precisione, potrebbe essere comunque necessaria una lavorazione aggiuntiva.
La fresatura CNC può realizzare un numero maggiore di caratteristiche in un unico processo di lavorazione.
La pressofusione è adatta per la produzione su larga scala.
Una volta completato lo stampo, consente di produrre forme complesse rapidamente.
Tuttavia, la pressofusione richiede un notevole investimento in attrezzature.
Potrebbe non risultare economica per quantità ridotte.
Anche le dimensioni critiche potrebbero richiedere una lavorazione CNC secondaria.
La lavorazione CNC è solitamente più adatta per prototipi, sviluppo ingegneristico e piccole serie di produzione.
La fresatura CNC è solitamente una buona scelta quando:
Per una produzione in volumi molto elevati, un altro processo potrebbe alla fine garantire un costo unitario inferiore.
Il processo migliore deve essere scelto in base all’intero progetto, non solo al prezzo unitario.
Gli ingegneri meccanici di solito prestano attenzione all’adattamento, alla funzionalità e alla fabbricabilità.
I problemi comuni includono:
Questi problemi possono causare un fallimento dell’assemblaggio o costi di lavorazione più elevati.
Esaminiamo il disegno prima della produzione.
Se una caratteristica potrebbe generare un rischio durante la lavorazione, possiamo segnalarlo.
Ad esempio, possiamo suggerire:
L’obiettivo non è modificare il progetto del cliente senza una ragione valida.
L’obiettivo è ridurre il rischio produttivo mantenendo la funzionalità richiesta.
I team acquisti spesso hanno preoccupazioni diverse.
Potrebbero dare maggiore importanza a:
Un altro problema comune è la coordinazione con i fornitori.
Un acquirente potrebbe aver bisogno di un singolo fornitore per la lavorazione meccanica.
Un altro fornitore potrebbe occuparsi dell’anodizzazione.
Un terzo fornitore potrebbe occuparsi dell’assemblaggio.
Ciò comporta una maggiore complessità comunicativa e un maggior rischio nella catena di approvvigionamento.
Possiamo supportare più processi all’interno di un unico progetto.
Un flusso di lavoro tipico può includere:
Materiale → Fresatura CNC → Sbavatura → Finitura superficiale → Ispezione → Assemblaggio → Imballaggio
Ciò riduce il numero di fornitori che il team acquisti deve gestire.
Può inoltre rendere più chiara la definizione delle responsabilità.
Se un componente finito presenta un problema, il cliente non deve coordinarsi con diversi fornitori separati.
Gli sviluppatori di prodotti modificano spesso i progetti più volte prima che il prodotto venga definitivamente approvato.
Questo è normale.
Il primo prototipo potrebbe rivelare:
Se le attrezzature costose per la produzione vengono realizzate troppo presto, le modifiche al progetto diventano onerose.
La lavorazione CNC è particolarmente adatta allo sviluppo di prodotti perché il progetto può essere aggiornato rapidamente mentre l’assemblaggio è ancora in fase di perfezionamento.
Durante i primi test, i clienti potrebbero rilevare la necessità di spostare un foro di fissaggio, allungare una fessura o aumentare lo spazio libero intorno al taglio centrale.
Il supporto può quindi essere aggiornato in base all’ultimo modello CAD o al disegno.
Ciò consente agli ingegneri di verificare il componente reale insieme ai componenti abbinati e controllare:
Se viene riscontrato un problema, il progetto può essere rivisto prima del successivo lotto di produzione.
La lavorazione CNC facilita inoltre la produzione di diverse versioni progettuali durante lo sviluppo.
Ad esempio, una versione potrebbe prevedere uno schema di fori diverso, mentre un’altra potrebbe includere un taglio centrale più grande o uno spessore della piastra differente.
Una volta confermato il progetto definitivo, lo stesso metodo di lavorazione può proseguire nella produzione ripetuta.
Il programma di lavorazione, il sistema di fissaggio, la selezione degli utensili e il metodo di ispezione possono quindi essere standardizzati per migliorare la coerenza tra i lotti.
I clienti OEM richiedono generalmente una produzione a lungo termine.
La loro preoccupazione non riguarda soltanto la possibilità di produrre un singolo campione.
Devono inoltre sapere se la stessa qualità può essere mantenuta nel tempo.
Requisiti importanti possono includere:
Un fornitore potrebbe produrre un singolo campione di buona qualità.
Ciò non significa automaticamente che lo stesso fornitore sia in grado di controllare 1.000 o 10.000 pezzi.
Per le produzioni ripetute, controlliamo il processo di lavorazione e i requisiti di ispezione.
I metodi di produzione confermati possono essere riutilizzati per ordini futuri.
L’ispezione di primo articolo (FAI) può essere fornita anche su richiesta.
Le dimensioni critiche possono essere identificate e verificate durante la produzione.
Per programmi a lungo termine, questo contribuisce a ridurre le variazioni tra diversi lotti di produzione.
Un supporto standard è generalmente più economico quando corrisponde già all’applicazione.
Tuttavia, molti prodotti presentano requisiti di installazione specifici.
Un supporto standard potrebbe generare diversi problemi.
Potrebbe richiedere piastre adattatrici aggiuntive.
Potrebbe non adattarsi allo spazio disponibile.
La posizione dei fori potrebbe essere errata.
Potrebbe inoltre aggiungere un peso superfluo.
Un supporto personalizzato CNC può essere progettato specificamente per l’assemblaggio.
Le possibili caratteristiche personalizzate includono:
Un supporto personalizzato ben progettato può anche unire diversi componenti separati in un unico elemento.
Questo può semplificare l’assemblaggio.
Il prezzo unitario più basso non è sempre la scelta migliore.
Un fornitore deve essere valutato in base all’intero processo produttivo.
Il fornitore è in grado di produrre la geometria richiesta?
Il fornitore è in grado di lavorare il materiale richiesto?
Il fornitore è in grado di rispettare le tolleranze richieste?
Queste domande sono più importanti rispetto al semplice chiedere quanti macchinari possiede lo stabilimento.
Un fornitore non può controllare in modo affidabile una dimensione se non è in grado di misurarla.
Per supporti di precisione, il fornitore deve disporre di attrezzature adeguate per l’ispezione.
Ciò può includere:
Il metodo di ispezione deve essere adeguato alla tolleranza.
La finitura superficiale è particolarmente importante per i supporti in alluminio visibili.
Un controllo insufficiente può causare:
Il fornitore deve comprendere sia i requisiti di lavorazione che quelli di finitura.
Gli ordini ripetuti devono corrispondere alla produzione precedente.
Ciò richiede stabilità di:
La ripetibilità è molto importante per i clienti OEM.
Un buon fornitore di lavorazione non deve limitarsi a quotare il disegno.
Dovrebbero inoltre comprendere quali aspetti potrebbero risultare difficili da produrre.
Una comunicazione ingegneristica efficace può prevenire problemi prima della produzione.
Questo può far risparmiare più denaro rispetto alla scelta del preventivo più basso.
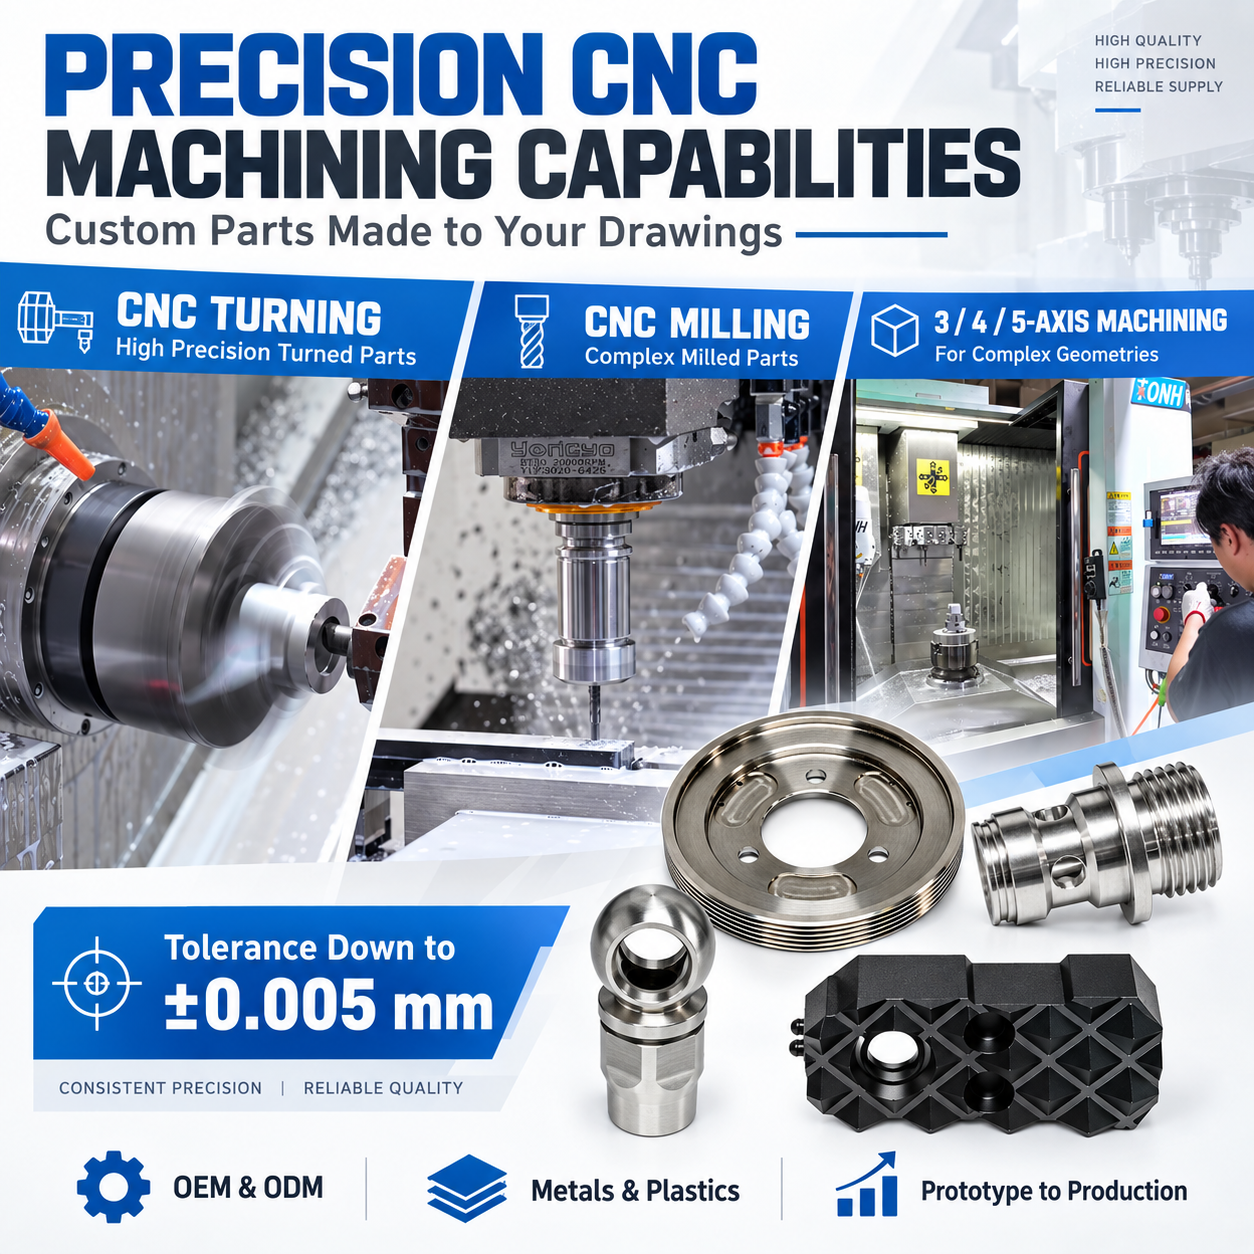
BIE fornisce servizi di produzione personalizzati per clienti OEM.
Il nostro stabilimento copre oltre 3.000 m² e ha più di 60 macchine per la produzione .
Offriamo supporto per lo sviluppo di prototipi, la produzione di piccoli lotti e la produzione ripetuta.
Le nostre capacità di lavorazione includono:
Forniamo inoltre altri servizi di produzione, tra cui:
La nostra capacità di fresatura CNC supporta pezzi fino a circa 1200 × 850 × 600 mm .
La nostra capacità di tornitura CNC supporta pezzi fino a circa 1000 mm di lunghezza e 700 mm di diametro , in base alla geometria del pezzo.
Per caratteristiche di precisione adatte, le tolleranze di lavorazione possono raggiungere circa ±0.005 mm .
Supportiamo inoltre la produzione in lotti per progetti OEM a lungo termine.
La nostra capacità produttiva mensile può superare 150.000 pezzi su diversi progetti , in base alle dimensioni, alla complessità e ai requisiti di processo del pezzo.
Un tipico progetto personalizzato di staffa segue il processo riportato di seguito.
Il cliente invia:
Il nostro team esamina le informazioni prima di fornire un preventivo.
Verifichiamo se il progetto è adatto alla lavorazione meccanica.
I rischi potenziali possono includere:
Se necessario, discutiamo questi punti con il cliente.
Il materiale grezzo richiesto viene preparato.
La qualità e le dimensioni del materiale vengono verificate prima della lavorazione.
Il componente viene prodotto secondo il disegno approvato.
La lavorazione può includere:
Le dimensioni critiche vengono controllate durante la produzione.
Ciò consente di identificare eventuali problemi prima del completamento dell’intero lotto.
Gli sbavamenti vengono rimossi.
I bordi affilati sono trattati secondo il disegno.
Il pezzo viene pulito prima della finitura superficiale.
Il pezzo viene inviato per la finitura richiesta.
Ciò può includere:
I pezzi finiti vengono controllati nuovamente.
L’ispezione comprende le dimensioni e l’aspetto esteriore.
Se il progetto richiede l’assemblaggio, possiamo installare i componenti adatti.
Questi possono includere:
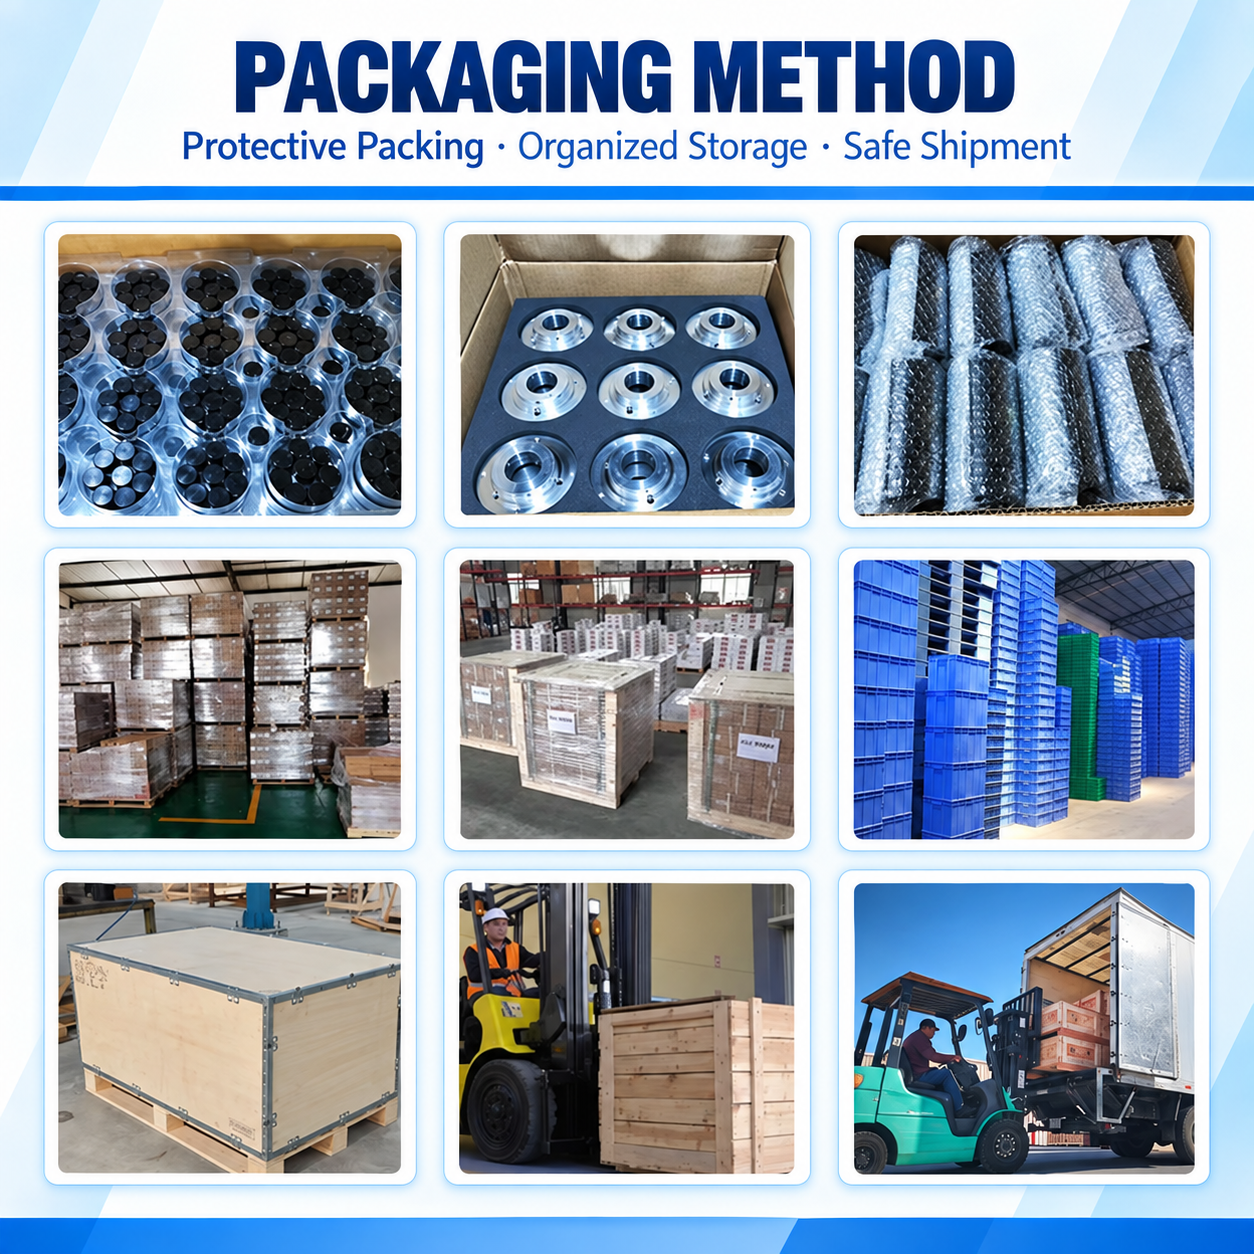
I componenti finiti vengono imballati in base alla loro geometria e finitura superficiale.
I componenti anodizzati esteticamente potrebbero richiedere una protezione aggiuntiva per evitare graffi durante la spedizione.
Il controllo qualità ha inizio prima della lavorazione e prosegue per tutta la durata della produzione.
Non si limita all’ispezione finale.
Le specifiche del materiale vengono verificate prima della produzione.
Il materiale deve corrispondere ai requisiti del progetto.
Per i progetti idonei, il primo componente completato può essere ispezionato prima che prosegua la produzione dell’intero lotto.
Ciò consente di verificare:
L’ispezione di primo articolo (FAI) può essere fornita anche su richiesta.
Gli operatori e il personale addetto al controllo qualità verificano le dimensioni critiche durante la lavorazione.
Ciò consente di rilevare l’usura degli utensili, problemi di impostazione o deriva dimensionale.
Dopo la lavorazione e la finitura, i componenti vengono ispezionati prima della spedizione.
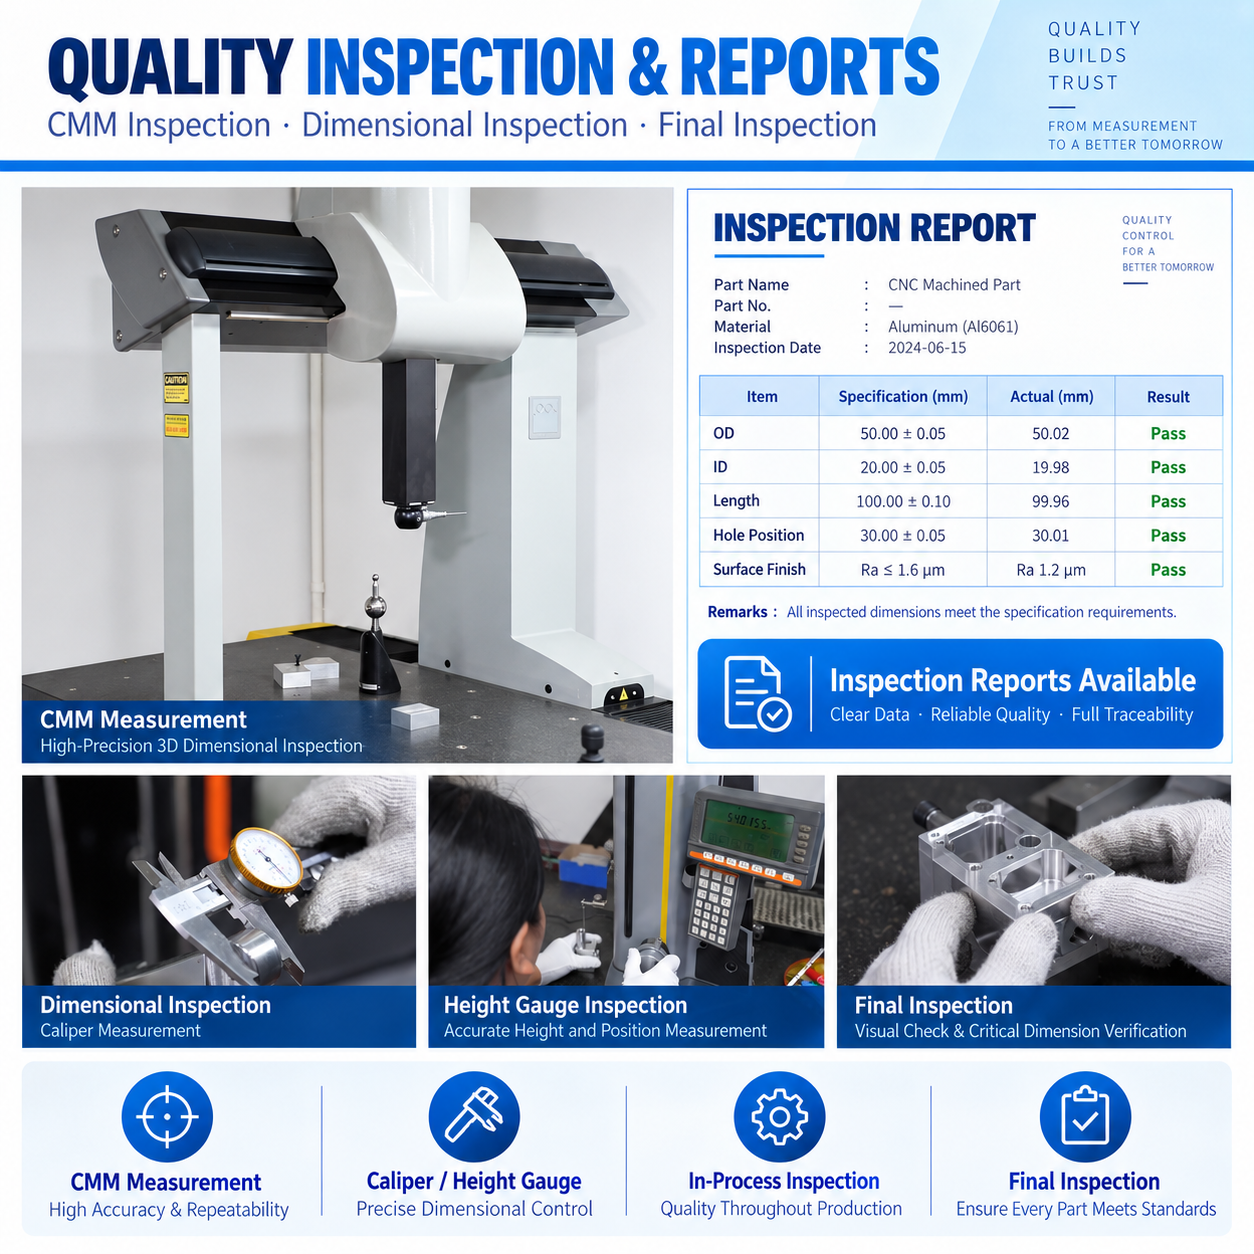
L’attrezzatura per l’ispezione può includere:
Il metodo di ispezione dipende dalla caratteristica e dalla tolleranza.
Per i componenti anodizzati e quelli destinati a fini estetici, viene effettuata anche un’ispezione dell’aspetto.
I problemi tipici includono:
Per i prodotti estetici, gli standard relativi all’aspetto devono essere concordati prima della produzione.
Possono verificarsi lievi differenze cromatiche tra diversi lotti di alluminio o di anodizzazione.
Ciò va tenuto in considerazione quando più lotti di produzione devono corrispondere visivamente.
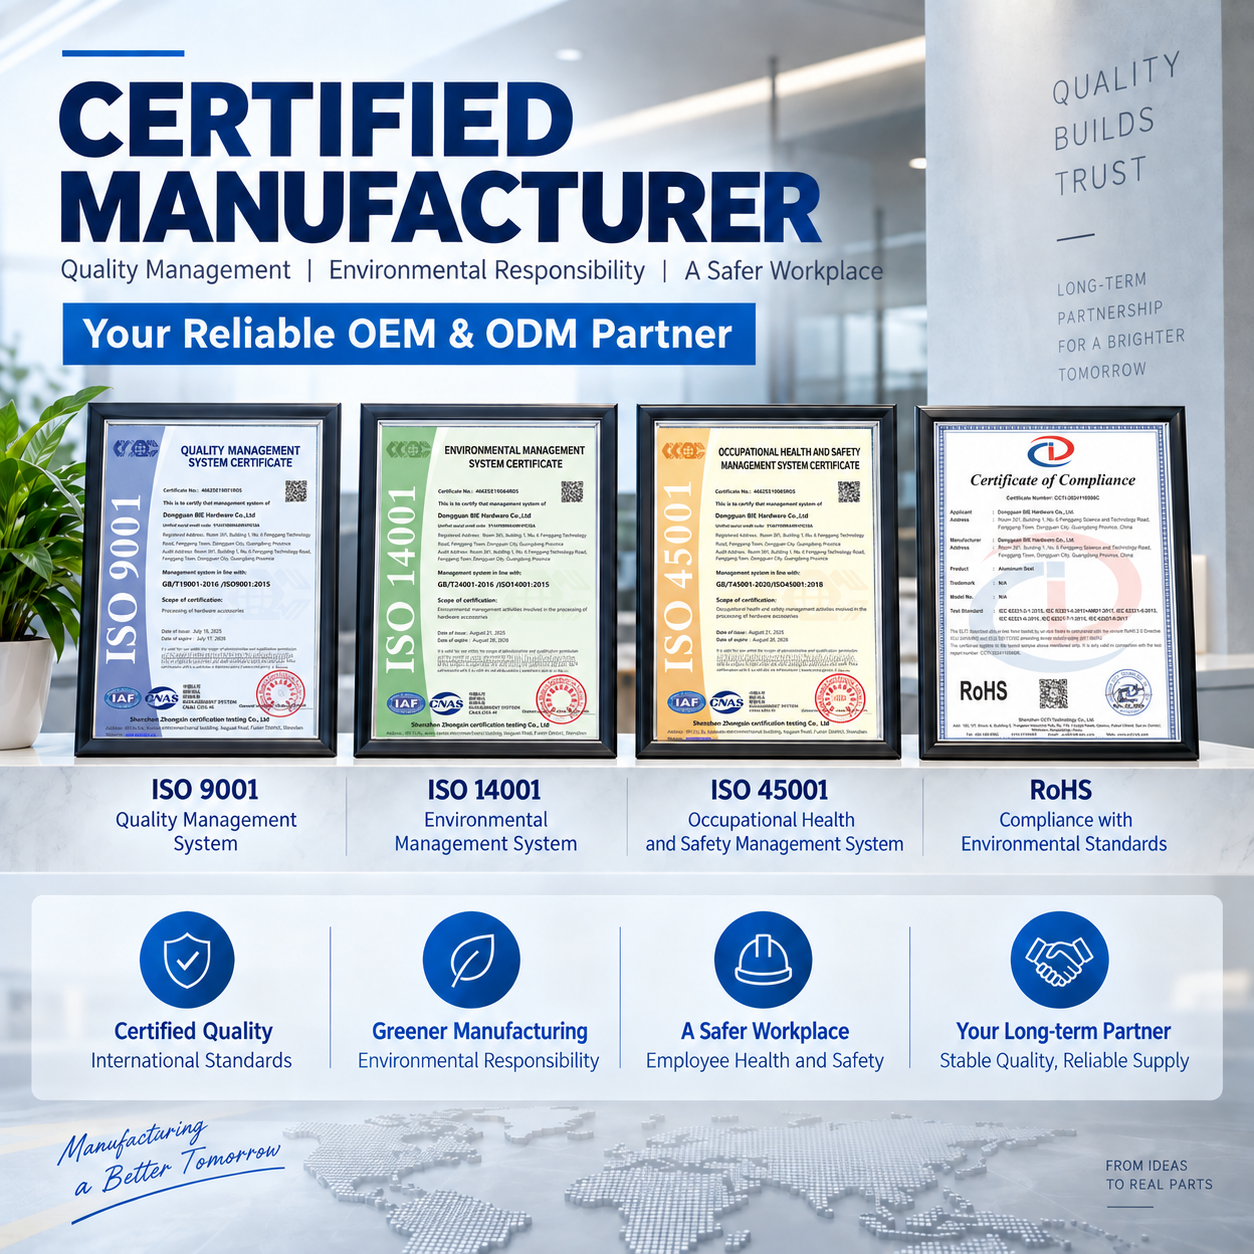
I nostri sistemi di gestione includono:
I requisiti relativi alla direttiva RoHS possono essere supportati anche su richiesta del cliente.
La documentazione ispettiva e l’ispezione iniziale (FAI) possono essere fornite in base ai requisiti del progetto.
- Sì, è vero.
Si tratta di un servizio di produzione su misura.
Possiamo realizzare la staffa in base al vostro disegno 2D o al modello CAD 3D.
Dimensioni, posizione dei fori, dimensioni delle scanalature, materiale e finitura superficiale possono essere tutti personalizzati.
No.
Il componente mostrato è un esempio di una staffa di fissaggio in alluminio realizzata su misura mediante fresatura CNC.
Non richiediamo che i clienti utilizzino le stesse dimensioni.
Il tuo componente può essere completamente diverso.
la lega 6061 è adatta per molti supporti di fissaggio a uso generale.
Offre una buona lavorabilità e buone prestazioni meccaniche complessive.
la lega 7075 può essere scelta quando è richiesta una resistenza superiore.
la lega 5052 può essere adatta per alcune applicazioni con diverse esigenze di resistenza alla corrosione o di formatura.
Il materiale corretto dipende dall’applicazione.
- Sì, è vero.
L’anodizzazione verde può essere fornita per le leghe di alluminio idonee.
Altri colori potrebbero essere disponibili.
Le opzioni più comuni includono:
La disponibilità dei colori deve essere confermata prima della produzione.
- Sì, è vero.
La sabbiatura può creare una superficie opaca più uniforme.
Viene spesso utilizzata prima dell’anodizzazione per componenti in alluminio visibili.
La capacità di tolleranza dipende dalla geometria del componente, dalle sue dimensioni e dal tipo di caratteristica.
Per caratteristiche di precisione adeguate, possiamo valutare tolleranze fino a circa ±0.005 mm .
Tuttavia, ciò non significa che ogni quota debba adottare tale tolleranza.
Le quote critiche devono essere chiaramente identificate sul disegno.
- Sì, è vero.
Supportiamo la produzione di prototipi e di piccoli lotti.
Questo è utile per la verifica del design e per i test ingegneristici.
Una volta confermato il design, possiamo inoltre supportare ordini ripetuti su larga scala.
- Sì, è vero.
Disponiamo di oltre 60 macchine per la produzione e supportiamo la produzione OEM ripetuta.
La nostra capacità produttiva mensile può superare i 150.000 pezzi su diversi progetti, a seconda del design del pezzo e del processo.
- Sì, è vero.
Le posizioni critiche dei fori possono essere ispezionate mediante macchine di misura a coordinate (CMM) o attrezzature di misurazione ottica, qualora richiesto.
Indicare chiaramente sul disegno le dimensioni e le tolleranze importanti.
- Sì, è vero.
I rapporti di ispezione FAI e dimensionale possono essere forniti in base ai requisiti del progetto.
- Sì, è vero.
Possiamo supportare lavorazioni di assemblaggio adeguate.
Ciò può includere inserti, elementi di fissaggio e altri componenti meccanici.
- Sì, è vero.
La marcatura o incisione laser può essere aggiunta secondo le vostre esigenze.
- Sì, è vero.
La lavorazione CNC è adatta per famiglie di prodotti con diversi schemi di fori, dimensioni o sagomature.
Spesso è possibile produrre versioni diverse senza utilizzare stampi di produzione dedicati.
Si prega di fornire:
Se alcune specifiche non sono confermate, il nostro team di ingegneria può esaminare il progetto insieme a voi.
Invia il tuo disegno 2D, file CAD 3D, materiale, quantità e requisiti di finitura superficiale .
Il nostro team di ingegneria può esaminare il progetto, verificarne la realizzabilità e fornire un preventivo.
Copyright © Dongguan BIE Hardware Co., Ltd - Informativa sulla privacy