Precyzyjny uchwyt aluminiowy frezowany CNC przeznaczony do montażu mechanicznego i elektronicznego OEM
Ten niestandardowy uchwyt montażowy z aluminium wykonany metodą CNC został zaprojektowany do zastosowania w złożeniach mechanicznych, elektronicznych oraz urządzeń wymagających precyzyjnych położeń montażowych, niestandardowych wycięć oraz stabilnego wsparcia konstrukcyjnego.
Uchwyt jest frezowany metodą CNC z płyty aluminiowej i może być dostosowywany pod kątem różnych wzorów otworów, rowków, wycięć, grubości, tolerancji oraz wykończeń powierzchni.
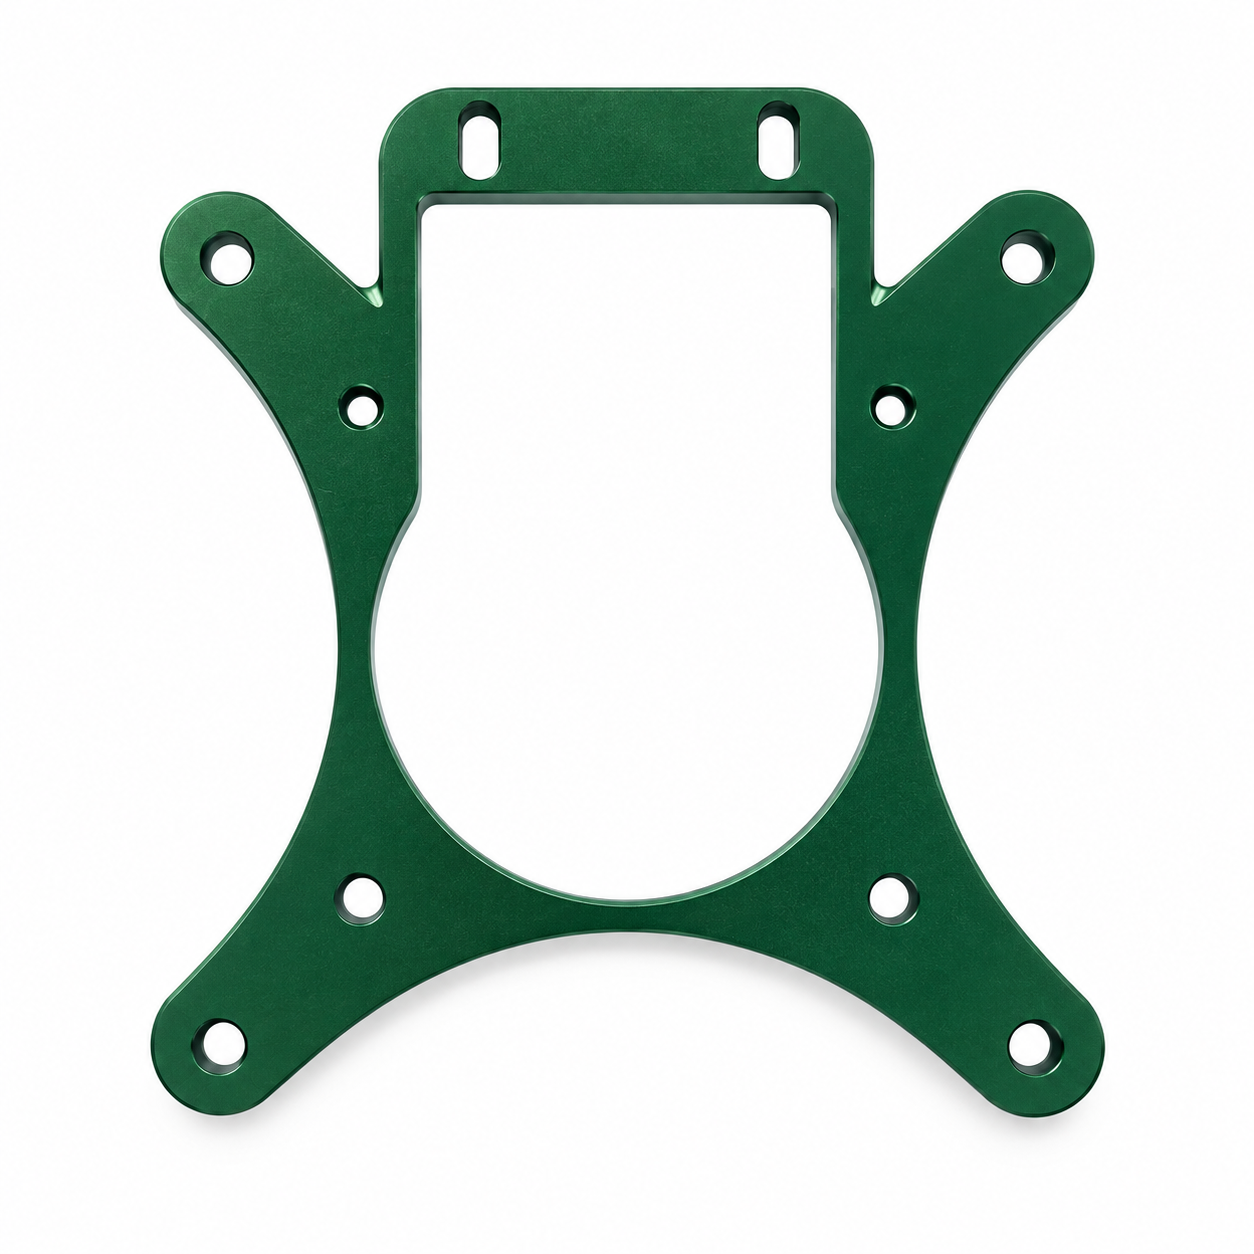
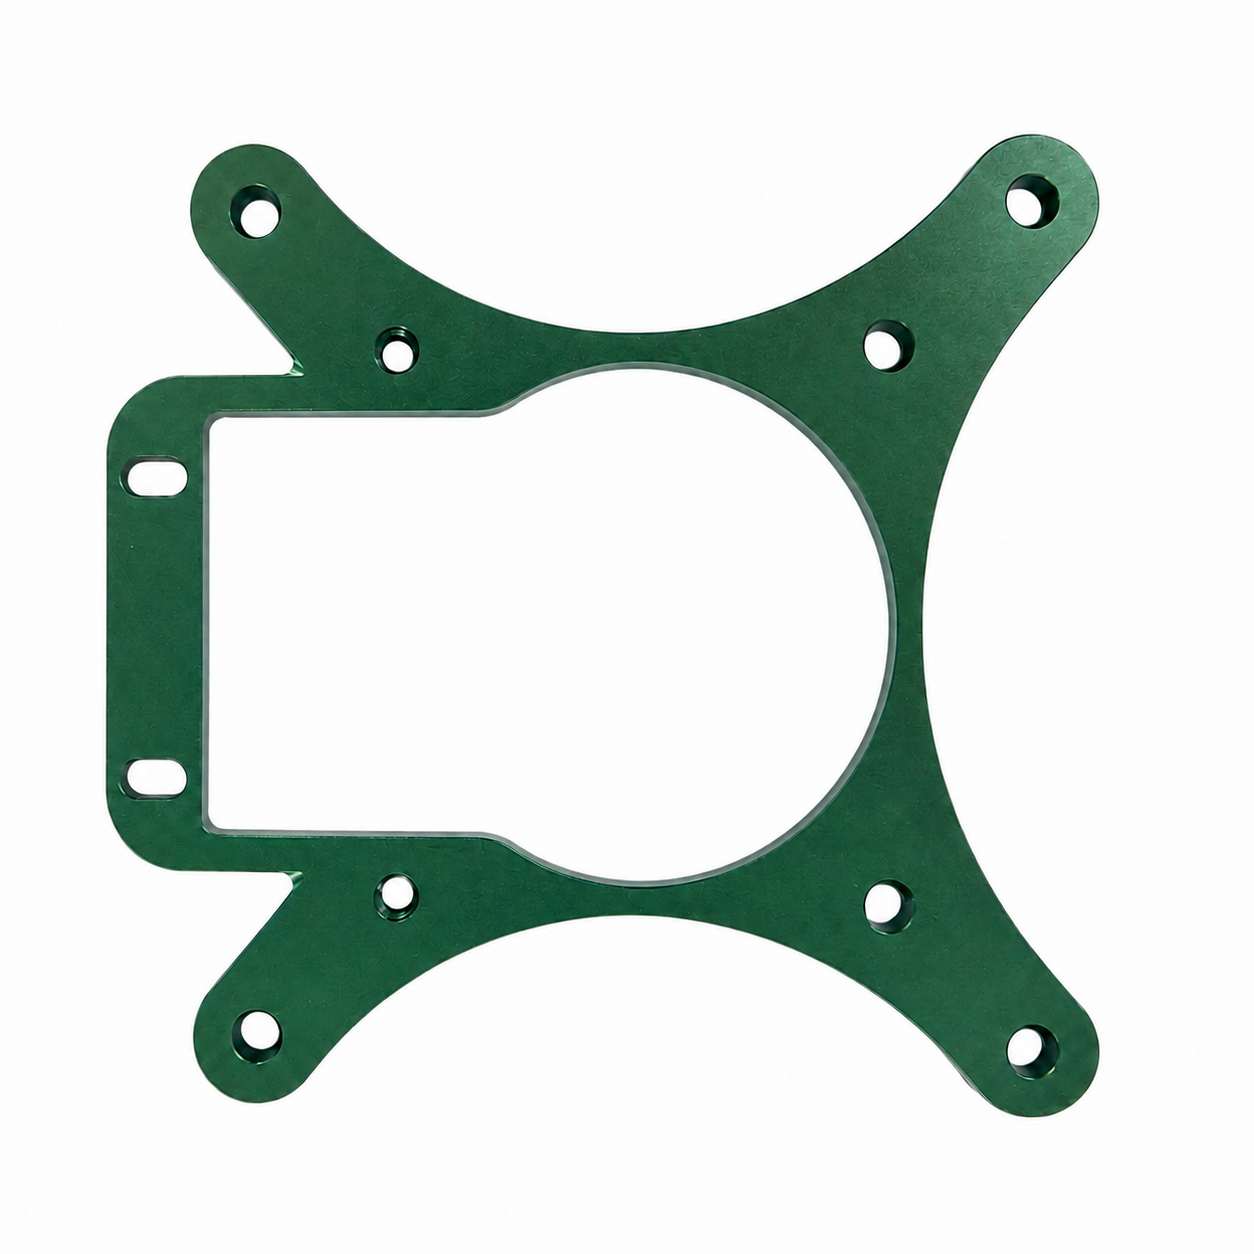
Przedstawiony przykład zawiera duży otwór centralny, wiele otworów montażowych, dwa rowki regulacyjne oraz zielone wykończenie anodowe.
Może być stosowany jako płyta montażowa, płyta tylna, uchwyt adaptacyjny lub element wspornika konstrukcyjnego w wielu zastosowaniach OEM.
Klienci mogą przesłać nam rysunek 2D lub plik CAD 3D w celu przeglądu technologicznego, uzyskania opinii DFM oraz wyceny.
Niestandardowy uchwyt montażowy z aluminium wykonany metodą CNC to precyzyjnie frezowany element konstrukcyjny służący do łączenia, podtrzymywania, pozycjonowania lub zabezpieczania innych komponentów.
W przeciwieństwie do uchwytu standardowego, pochodzącego z katalogu, uchwyt niestandardowy jest wykonywany zgodnie z własnym projektem klienta.
Ogólne wymiary nie są stałe.
Położenie otworów nie jest stałe.
Wielkość wcięć, grubość płyty, kształt wycięć, materiał oraz wykończenie powierzchni mogą być zmieniane.
Dzięki temu niestandardowe uchwyty CNC nadają się do produktów, w których przestrzeń montażowa lub interfejs montażowy ma nietypowy charakter.
Uchwyt przedstawiony w tym przykładzie ma symetryczny kształt otwartej ramy.
Środkowa część zawiera duże wycięcie.
To wycięcie może zapewniać luz dla innego komponentu, trasowanie kabli, przepływ powietrza lub ruchomych części.
Kilka okrągłych otworów jest rozmieszczonych wokół uchwytu.
Te otwory mogą być wykorzystywane do śrub, nakrętek, sworzni lokalizacyjnych lub innych elementów mocujących.
Dwa wydłużone wycięcia u góry pozwalają na ograniczoną regulację podczas montażu.
Jest to przydatne, gdy końcowa pozycja montażu wymaga niewielkiego przesunięcia.
Zaokrąglone zewnętrzne narożniki oraz sfazowane krawędzie poprawiają również wygodę obsługi i wygląd.
Indywidualne uchwyty CNC z aluminium mogą zawierać wiele różnych cech w jednej części.
Typowe funkcje obejmują:
Projekt można dostosować do funkcji końcowego zespołu.
W niektórych projektach uchwyt zapewnia głównie wsparcie konstrukcyjne.
W innych projektach najważniejszą funkcją może być precyzyjne pozycjonowanie.
Niektóre części mogą również wymagać luzu na przewody, elementy chłodzące lub ruchome mechanizmy.
Z tego powodu metoda produkcji musi zapewniać zarówno elastyczność, jak i kontrolę wymiarów.
Frezowanie CNC jest często dobrym wyborem spełniającym te wymagania.
Ten typ uchwytu wytwarza się zazwyczaj z płyty aluminiowej metodą frezowania CNC.
Dokładny proces obróbki zależy od geometrii, wymaganej dokładności, materiału oraz ilości.
Typowy proces produkcyjny obejmuje przygotowanie materiału, obróbkę CNC, usuwanie wykańczania, kontrolę jakości oraz wykończenie powierzchni.
Proces rozpoczyna się od surowego materiału.
Płytkę aluminiową dobiera się zgodnie z rysunkiem klienta.
Następnie płytkę tnie się na odpowiedni półwytwór.
Półwytwór jest nieco większy niż gotowy detal, aby zapewnić wystarczającą ilość materiału do dalszej obróbki.
Popularne gatunki aluminium to:
6061 to jeden z najczęściej wybieranych stopów aluminium do niestandardowych uchwytów.
Charakteryzuje się dobrą obrabialnością.
Oferuje również dobrą równowagę wytrzymałości, odporności na korozję oraz kosztów.
Dodatkowo stop 6061 dobrze sprawdza się w wielu procesach anodowania.
stosowanie stopu 7075 jest możliwe w przypadku, gdy wymagana jest wyższa wytrzymałość.
stop 5052 można rozważyć w niektórych zastosowaniach, w których ważniejsze są odporność na korozję lub właściwości kształtowania.
Materiał nie powinien być dobierany wyłącznie na podstawie ceny.
Należy również uwzględnić obciążenie mechaniczne, warunki środowiskowe, wymagania dotyczące wykończenia oraz koszty obróbki skrawaniem.
Po przygotowaniu materiału płytkę aluminiową mocuje się w centrum frezarskim CNC.
Maszyna CNC usuwa materiał zgodnie z zaprogramowaną ścieżką narzędzia.
W przypadku takiego uchwytu proces obróbki może obejmować kilka operacji.
Mogą one obejmować:
Duże centralne otwory są zazwyczaj obrabiane frezowaniem konturowym.
Zewnętrzny kształt jest również frezowany z płyty aluminiowej.
Otwory okrągłe można wiercić lub rozszerzać, w zależności od wymaganej dokładności.
Otwory wydłużone można wykonać za pomocą frezów czołowych.
Następnie można wykonać fazowanie wokół otworów lub krawędzi.
Większość płaskich wsporników można wyprodukować na 3-osiowym centrum frezarskim CNC.
Jednak dokładny typ maszyny zależy od projektu części.
Jeśli wspornik ma otwory boczne, powierzchnie nachylone lub cechy umieszczone na kilku stronach, bardziej efektywne może być frezowanie 4-osiowe lub 5-osiowe.
Po frezowaniu CNC wokół otworów, wycięć i krawędzi cięcia mogą pozostać drobne zalany.
Należy je usunąć.
Ostro zakończone krawędzie mogą również wymagać zaokrąglenia lub fazowania.
Etapa ta ma istotne znaczenie z kilku powodów.
Po pierwsze zwiększa bezpieczeństwo obsługi.
Po drugie ułatwia gładkie montowanie elementu.
Po trzecie czysta krawędź poprawia wygląd końcowego anodowanego elementu.
Jeśli uchwyt będzie stosowany w widocznym miejscu, jakość krawędzi staje się jeszcze ważniejsza.
W przypadku elementów estetycznych należy również kontrolować zadrapania i ślady po obróbce przed naniesieniem powłoki.
Należy sprawdzić ważne wymiary przed wykończeniem powierzchni.
Jest to szczególnie istotne w przypadku uchwytów montażowych.
Uchwyt może wyglądać wizualnie poprawnie, ale mimo to zawieść podczas montażu, jeśli położenie otworów jest nieprawidłowe.
Typowymi wymiarami do kontroli są:
Ważne wymiary można kontrolować oddzielnie od ogólnych wymiarów.
To pomaga uniknąć niepotrzebnych kosztów.
Nie każdy wymiar wymaga bardzo ścisłej tolerancji.
Im ścislsza tolerancja, tym więcej wysiłku może być wymagane do obróbki i kontroli.
Z tego powodu ważne wymiary należy wyraźnie oznaczyć na rysunku.
Przykład przedstawiony na obrazku ma zieloną powłokę anodową.
Anodowanie jest powszechnie stosowane do części aluminiowych.
Powstaje wówczas warstwa tlenku na powierzchni aluminium.
Może to poprawić odporność na korozję oraz wytrzymałość powierzchni.
Może również nadać powierzchni bardziej czysty i dekoracyjny wygląd.
W przypadku anodowania kolorowego powierzchnię można pokolorować po procesie anodowania.
Dostępne rodzaje wykończenia obejmują:
Poprawna powłoka powierzchniowa zależy od zastosowania.
Na przykład piaskowanie przed anodowaniem może nadać bardziej jednolity matowy wygląd.
Twardą anodizację można wybrać, gdy odporność na zużycie ma pierwszorzędne znaczenie.
Powłoka proszkowa może być lepszym rozwiązaniem, gdy wymagana jest grubsza powłoka lub inny wygląd.
Frezowanie CNC jest powszechnie stosowane do niestandardowych uchwytów, ponieważ zapewnia dobry kompromis między elastycznością, precyzją i wydajnością produkcji.
Jest szczególnie przydatne, gdy projekt produktu nie nadaje się do zastosowania standardowych uchwytów.
Uchwyt wykonany metodą frezowania CNC może zawierać kilka różnych typów cech w jednej części.
Na przykład jeden uchwyt może obejmować:
Te cechy mogą być wytwarzane bezpośrednio na podstawie modelu CAD.
Daje to inżynierom większą swobodę przy projektowaniu interfejsu montażowego.
Uchwyt nie musi mieć standardowego kształtu.
Może zostać zaprojektowany zgodnie z ostatecznym produktem.
Projekty produktów często ulegają zmianom w trakcie rozwoju.
Otwór może wymagać przesunięcia.
Wycięcie może wymagać wydłużenia.
Środkowe otwarcie może wymagać powiększenia.
Grubość może wymagać zmiany.
W przypadku obróbki CNC wiele z tych zmian można wprowadzić, aktualizując model CAD i program obróbkowy.
Zazwyczaj nie jest wymagana całkowicie nowa forma produkcyjna.
Jest to jedna z głównych przyczyn, dla których obróbka CNC jest przydatna przy prototypowaniu oraz produkcji małych i średnich serii.
Uchwyty montażowe w znacznym stopniu zależą od dopasowania.
Część musi być prawidłowo zsynchronizowana z elementami, z którymi się łączy.
Dlatego położenie otworów jest często ważniejsze niż zewnętrzny wygląd uchwytu.
Jeśli odległość między dwoma otworami montażowymi będzie nieprawidłowa, klient może nie być w stanie zmontować części.
Jeśli wycięcie w formie szczeliny będzie zbyt wąskie, element mocujący może nie zmieścić się w nim.
Jeśli środkowe wycięcie będzie zbyt małe, może zakłócać działanie innego komponentu.
Obróbka CNC umożliwia kontrolę tych wymiarów zgodnie z rysunkiem.
Obróbka CNC nadaje się również do powtarzalnych zamówień.
Gdy program obróbczy, uchwyty, wybór narzędzi oraz metoda kontroli zostaną potwierdzone, ten sam proces można ponownie wykorzystać.
To przyczynia się do poprawy spójności między partiami.
Dla klientów OEM powtarzalność jest często ważniejsza niż stworzenie jednego idealnego egzemplarza.
Dostawca musi być w stanie odtworzyć ten sam element nawet po kilku miesiącach.
Wymaga to stabilnej kontroli procesu.
Obróbka CNC pozwala uzyskać czyste krawędzie oraz dokładnie kontrolowane cechy geometryczne.
Jest to przydatne zarówno dla elementów funkcyjnych, jak i widocznych.
Po obróbce element może zostać dodatkowo wykończony.
Na przykład:
Połączenie obróbki i wykańczania umożliwia spełnienie zarówno wymagań funkcyjnych, jak i estetycznych przez uchwyt.
Niestandardowe uchwyty aluminiowe znajdują zastosowanie w wielu branżach.
Ich główną funkcją jest zapewnienie stabilnego interfejsu mechanicznego między różnymi komponentami.
Niestandardowe uchwyty mogą być stosowane w sprzęcie elektronicznym, gdy standardowe elementy mocujące nie pasują.
Typowe zastosowania obejmują:
Duże otwarte centrum może zapewnić przestrzeń na kable, przepływ powietrza lub komponenty chłodzące.
Lekka konstrukcja z aluminium pomaga również zmniejszyć całkowitą masę systemu.
Niestandardowe płyty montażowe są również stosowane w systemach ruchu.
Typowe elementy to:
Wycięte otwory pozwalają na regulację podczas instalacji.
Może to pomóc w wyjustowaniu pasków, sprzęgieł lub innych ruchomych komponentów.
Dokładne uchwyty montażowe są często stosowane wraz z czujnikami i przyrządami pomiarowymi.
Zastosowania mogą obejmować:
W tych zastosowaniach dokładność pozycjonowania może być istotna.
Mały błąd położenia otworu może wpływać na wyrównanie lub wydajność pomiarową.
Niestandardowe uchwyty są również powszechnie stosowane w maszynach przemysłowych.
Przykłady obejmują:
Te projekty często wymagają małych lub średnich ilości specjalnych komponentów.
Obróbka CNC jest dobrze dostosowana do tego typu zapotrzebowania.
Niektóre niestandardowe uchwyty są stosowane w produktach, w których ważny jest również wygląd.
Zastosowania mogą obejmować:
Dla tych części anodowanie może zapewnić zarówno ochronę, jak i atrakcyjny wygląd.
Ten produkt nie jest ograniczony do rozmiaru lub kształtu pokazanego na obrazku.
Możemy wykonać wersje niestandardowe zgodnie z Państwa rysunkiem.
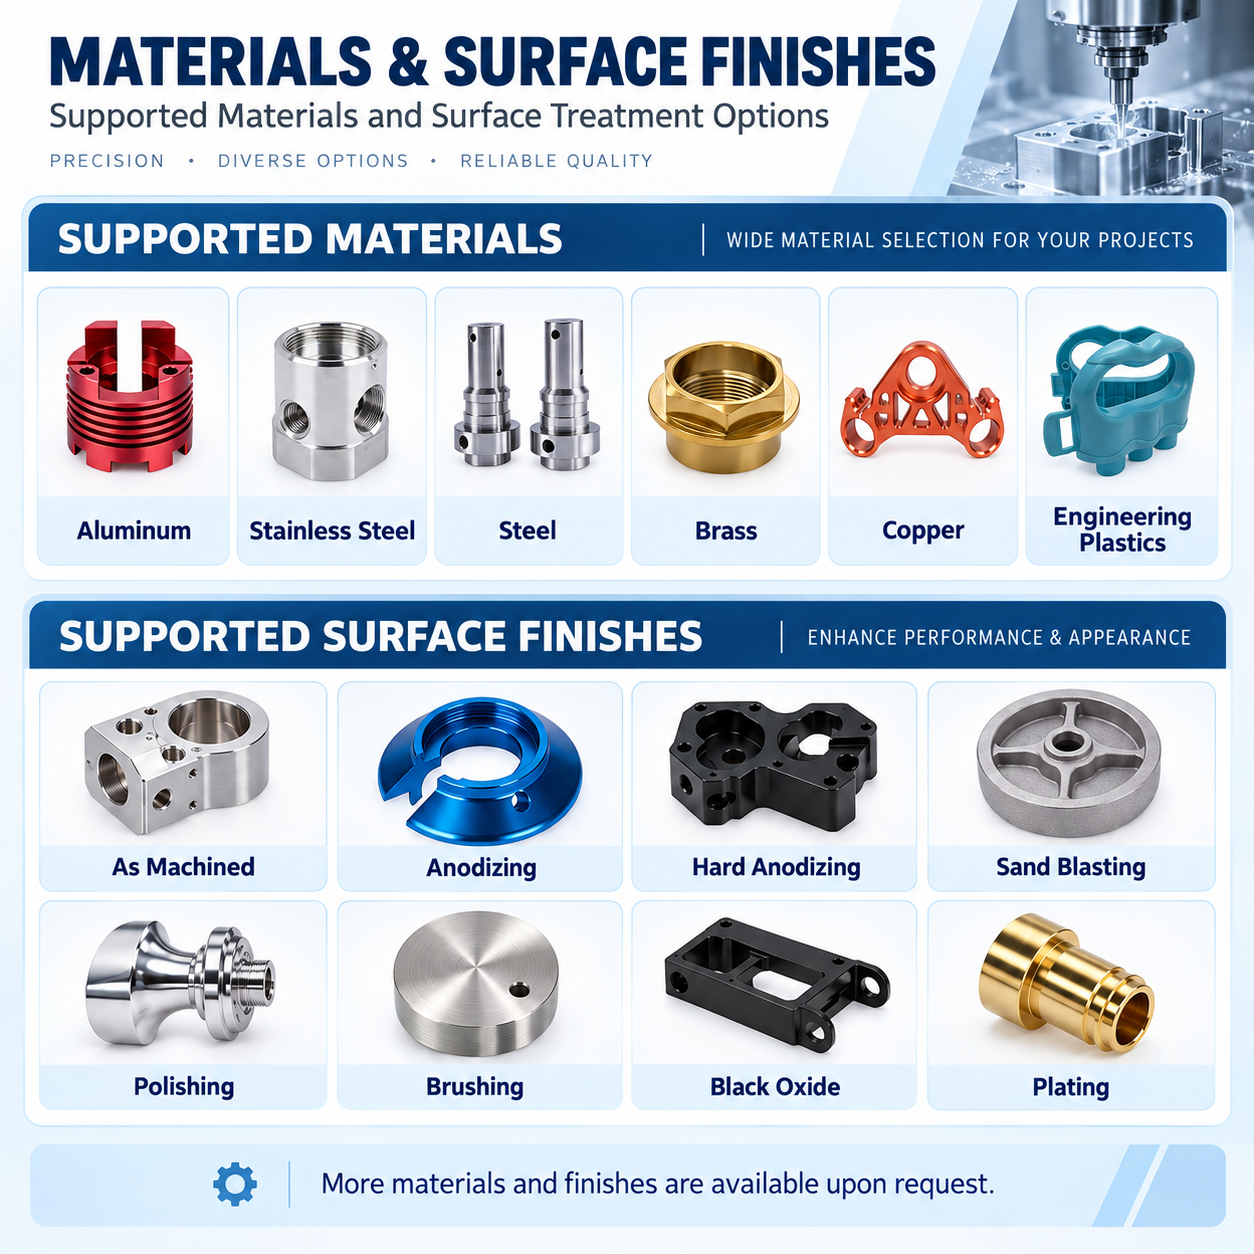
Dostępne gatunki aluminium obejmują:
Inne metale mogą również być frezowane.
Mogą one obejmować:
Dla niektórych zastosowań można również stosować tworzywa inżynierskie.
Poprawny materiał należy dobrać z uwzględnieniem wytrzymałości, masy, odporności na korozję, kosztu oraz środowiska pracy.
Klienci mogą dostosować:
Produkujemy zgodnie z rysunkami dostarczonymi przez klienta.
Nie ma ustalonego standardowego rozmiaru.
Wymagania dotyczące dopuszczalnych odchyłek mogą również być dostosowane indywidualnie.
Dla ogólnych wymiarów można stosować standardowe dopuszczalne odchyłki obróbki.
Dla krytycznych wymiarów można stosować ścislsze dopuszczalne odchyłki.
Dla odpowiednich cech precyzyjnych nasza zdolność obróbkowa może osiągać około ±0.005 mm .
Jednak tej dopuszczalnej odchyłki nie należy stosować do każdej cechy, chyba że jest to konieczne.
Bardzo ścisłe допусki mogą zwiększać:
Lepszym podejściem jest stosowanie ścisłych допусków wyłącznie do wymiarów wpływających na funkcjonalność lub montaż.
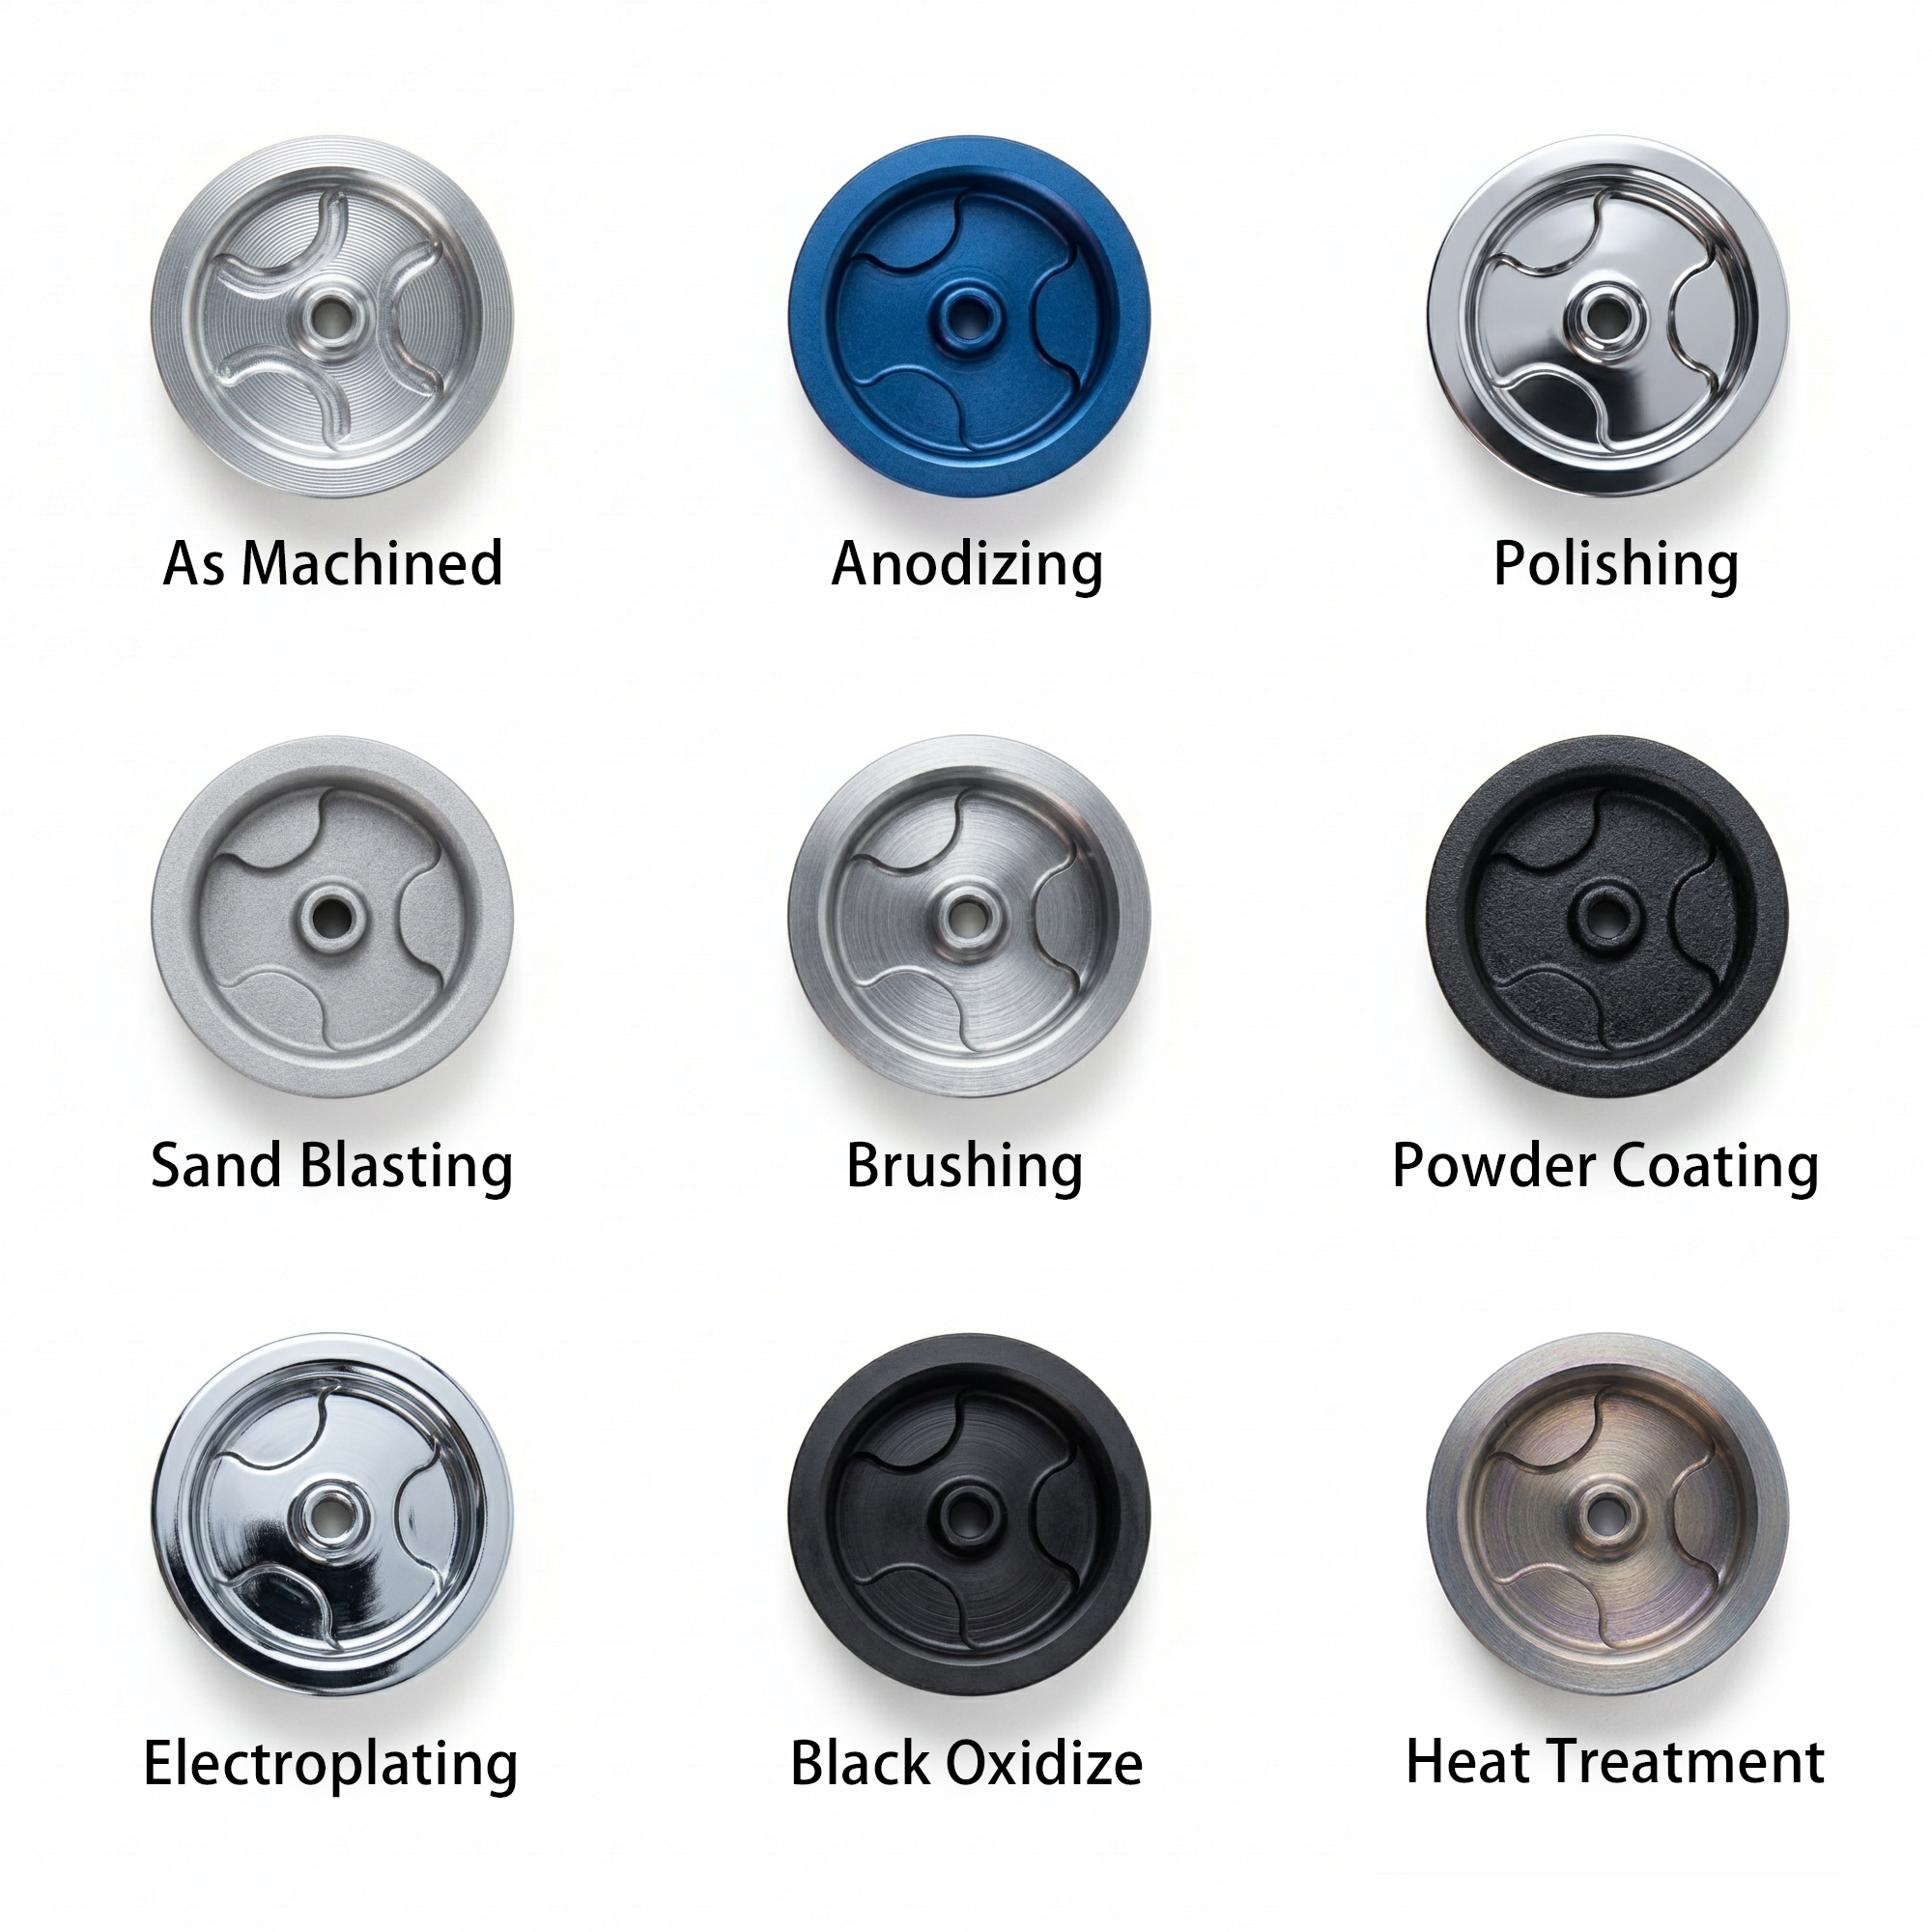
Dostępne metody obróbki powierzchni obejmują:
Różne rodzaje wykończenia zapewniają różne korzyści.
Na przykład anodowanie jest powszechnie stosowane w celu zwiększenia odporności na korozję oraz poprawy wyglądu.
Twarde anodowanie jest często wybierane w celu zwiększenia odporności powierzchni na zużycie.
Piaskowanie jest powszechnie stosowane przed anodowaniem, aby uzyskać bardziej jednolity matowy wygląd.
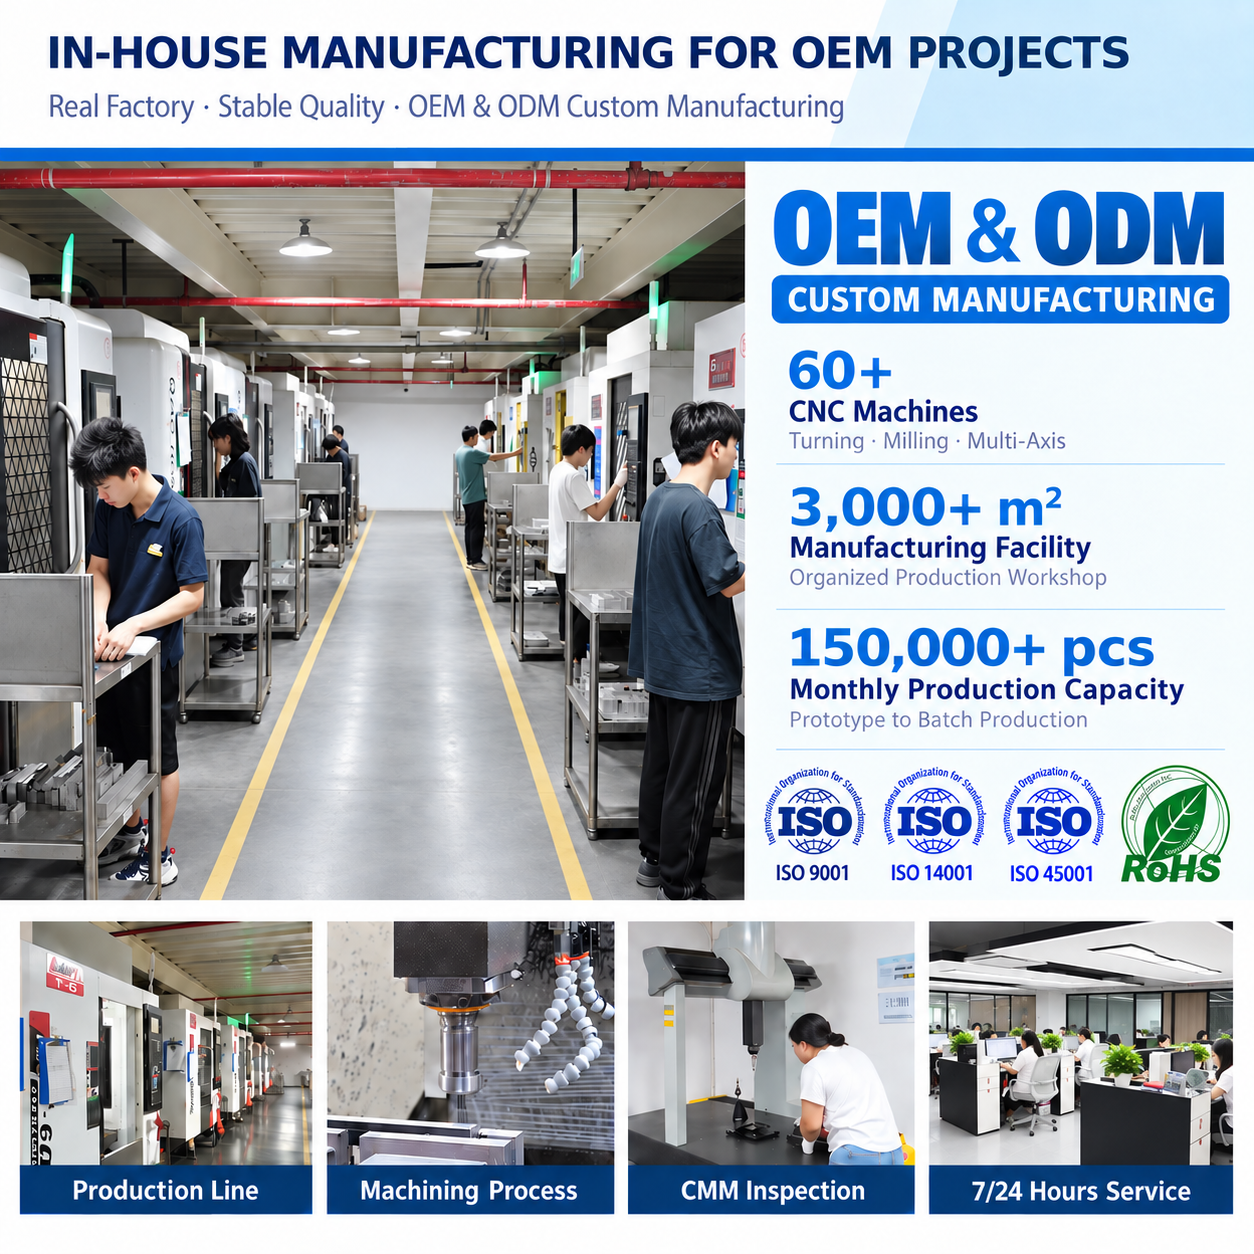
Oferujemy produkcję OEM na podstawie rysunków klienta.
Klienci mogą dostarczyć:
Produkujemy część zgodnie z zatwierdzonym projektem.
Do najczęściej stosowanych formatów CAD należą:
Możemy również przejrzeć inne standardowe formaty inżynieryjne.
Niektórzy klienci posiadają już kompletny projekt.
Inni mogą nadal opracowywać produkt.
Dla projektów, które nie są jeszcze w pełni ufinalizowane, możemy udzielić opinii DFM.
DFM oznacza projektowanie z myślą o możliwościach produkcji.
Celem jest sprawdzenie, czy część można wytworzyć wydajnie i niezawodnie.
Nasi inżynierowie mogą przeanalizować:
Jeśli zidentyfikujemy cechę, która może spowodować problem, możemy omówić ją przed rozpoczęciem produkcji.
Na przykład bardzo mały promień wewnętrznego zaokrąglenia może wymagać znacznie mniejszego narzędzia skrawającego.
Mniejsze narzędzie charakteryzuje się niższą sztywnością.
Może to obniżyć prędkość obróbki i wydłużyć czas jej trwania.
Innym przykładem jest niepotrzebnie ścisła tolerancja.
Jeśli do ogólnego otworu montażowego określono nadmiernie ścisłą tolerancję, koszty produkcji mogą wzrosnąć bez poprawy końcowego produktu.
Przegląd DFM może pomóc zidentyfikować takie problemy jeszcze przed rozpoczęciem cięcia materiału.
Frezowanie CNC nie zawsze jest najlepszym procesem.
Wybór odpowiedniego procesu zależy od geometrii części, tolerancji, ilości oraz docelowych kosztów.
Poniżej znajduje się proste porównanie.
|
Proces |
Frezowanie CNC |
Pieczętowanie |
Cięcie laserowe |
Odlewanie na maty |
|
Koszt narzędzi |
Niski |
Wysoki |
Niski |
Wysoki |
|
Elastyczność projektowania |
Wysoki |
Średnie |
Wysoki |
Średnie |
|
Zmiany w projekcie |
Łatwo. |
Trudniejsze |
Łatwo. |
Trudniejsze |
|
Precyzja |
Wysoki |
Dobrze |
Umiarkowany |
Umiarkowany |
|
elementy trójwymiarowe |
Doskonała |
Ograniczona |
Bardzo ograniczone |
Dobrze |
|
Otwory gwintowane |
Łatwo. |
Często wymagany jest proces wtórny |
Wymagany jest proces wtórny |
Może być wymagana obróbka wtórna |
|
Przydatność do prototypowania |
Doskonała |
Biedny |
Dobrze |
Biedny |
|
Odpowiednie do małych partii |
Doskonała |
Umiarkowany |
Dobrze |
Biedny |
|
Odpowiednie do dużych partii |
Umiarkowany |
Doskonała |
Dobrze |
Doskonała |
Tłoczenie jest bardzo wydajne przy dużych ilościach.
Po wytworzeniu narzędzi czas cyklu może być bardzo krótki.
Jednak początkowy koszt narzędzi jest wyższy.
Zmiany konstrukcji mogą również wymagać zmian narzędzi.
Obróbka CNC jest zazwyczaj bardziej elastyczna.
Nie wymaga dedykowanych matryc tłoczeniowych.
Dla małych i średnich ilości obróbka CNC może być często bardziej opłacalna.
Obróbka CNC jest również lepsza, gdy detal zawiera kieszenie, gwintowane otwory lub inne cechy wykonane metodą obróbki.
Cięcie laserem jest bardzo skuteczne przy prostych, płaskich profilach.
Może szybko ciąć zewnętrzne kształty i otwory.
Jednak cięcie laserem tworzy głównie cechy dwuwymiarowe.
Jeśli detal wymaga otworów countersunk, gwintów, kieszeni, faz lub precyzyjnych otworów, może być nadal konieczna dodatkowa obróbka.
Frezowanie CNC pozwala wykonać więcej cech w jednym procesie obróbkowym.
Odlewanie w matrycach jest odpowiednie do produkcji masowej.
Po ukończeniu formy umożliwia szybkie wytwarzanie złożonych kształtów.
Jednak odlewanie w matrycach wymaga znacznych inwestycji w oprzyrządowanie.
Może to nie być opłacalne przy małych ilościach.
Wymiarów krytycznych może również wymagać dodatkowa obróbka CNC.
Obróbka CNC jest zazwyczaj bardziej odpowiednia dla prototypów, rozwoju inżynierskiego oraz mniejszych serii produkcyjnych.
Frezowanie CNC jest zazwyczaj dobrym wyborem, gdy:
Dla produkcji o bardzo dużej objętości inna metoda może ostatecznie zapewnić niższy koszt jednostkowy.
Najlepszą metodę należy wybrać na podstawie całego projektu, a nie tylko ceny jednostkowej.
Inżynierowie mechaniczny zazwyczaj zwracają uwagę na dopasowanie, funkcjonalność i wykonalność produkcyjną.
Powszechne problemy obejmują:
Te problemy mogą prowadzić do awarii montażu lub wyższych kosztów obróbki.
Przeglądamy rysunek przed rozpoczęciem produkcji.
Jeśli dana cecha może stwarzać ryzyko podczas obróbki, możemy na nie wskazać.
Na przykład możemy zaproponować:
Celem nie jest zmienianie projektu klienta bez uzasadnienia.
Celem jest zmniejszenie ryzyka produkcyjnego przy zachowaniu wymaganej funkcji.
Zespoły zakupów często mają inne priorytety.
Mogą bardziej przejmować się:
Innym powszechnym problemem jest koordynacja dostawców.
Zakupowy może potrzebować jednego dostawcy do obróbki CNC.
Inny dostawca może zajmować się anodowaniem.
Trzeci dostawca może odpowiadać za montaż.
To zwiększa liczbę komunikacji oraz ryzyko w łańcuchu dostaw.
Możemy obsługiwać wiele procesów w ramach jednego projektu.
Typowy przepływ pracy może obejmować:
Materiał → Obróbka CNC → Usuwanie wykańczania → Wykańczanie powierzchni → Kontrola jakości → Montaż → Opakowanie
To zmniejsza liczbę dostawców, których obsługa leży w gestii zespołu zakupów.
Może to również sprawić, że odpowiedzialność będzie bardziej przejrzysta.
Jeśli gotowy element ma wadę, klient nie musi koordynować działań pomiędzy kilkoma oddzielnymi dostawcami.
Developerzy produktów często kilkakrotnie modyfikują projekty zanim produkt zostanie ostatecznie zatwierdzony.
Jest to normalne.
Pierwszy prototyp może ujawnić:
Jeśli drogie narzędzia produkcyjne są wykonywane zbyt wcześnie, zmiany projektowe stają się kosztowne.
Frezowanie CNC jest bardzo odpowiednie do rozwoju produktu, ponieważ projekt można szybko aktualizować, gdy montaż wciąż jest dopracowywany.
Podczas wczesnych testów klienci mogą stwierdzić, że otwór montażowy wymaga przesunięcia, wycięcie w formie szczeliny powinno być wydłużone lub środkowe wycięcie potrzebuje większej luzownicy.
Uchwyt można wtedy zaktualizować zgodnie z najnowszym modelem CAD lub rysunkiem.
To pozwala inżynierom na testowanie rzeczywistej części wraz ze współpracującymi komponentami oraz sprawdzanie:
Jeśli zostanie wykryty problem, projekt można zmienić przed następną serią produkcyjną.
Frezowanie CNC ułatwia również tworzenie różnych wersji projektu w trakcie jego rozwoju.
Na przykład jedna wersja może wykorzystywać inny układ otworów, podczas gdy inna – większy wycięty obszar lub inną grubość płyty.
Po zatwierdzeniu ostatecznego projektu tę samą metodę obróbki można stosować również w produkcji seryjnej.
Program obróbkowy, uchwyty, dobór narzędzi oraz metoda kontroli mogą wtedy zostać ustandaryzowane, aby poprawić spójność między partiami.
Klienci OEM zwykle wymagają długotrwałej produkcji.
Ich zainteresowanie nie ogranicza się tylko do możliwości wytworzenia jednego egzemplarza.
Muszą również wiedzieć, czy jakość będzie utrzymywana na stałym poziomie w czasie.
Istotne wymagania mogą obejmować:
Dostawca może wyprodukować jeden dobry próbnik.
Nie oznacza to automatycznie, że dostawca potrafi kontrolować 1000 lub 10 000 części.
W przypadku powtarzalnej produkcji kontrolujemy proces frezowania oraz wymagania dotyczące kontroli jakości.
Potwierdzone metody produkcji mogą być ponownie wykorzystane w przyszłych zamówieniach.
FAI może również zostać udostępnione w razie potrzeby.
Kluczowe wymiary mogą być identyfikowane i sprawdzane w trakcie produkcji.
W przypadku długoterminowych programów produkcji pomaga to zmniejszyć zróżnicowanie między różnymi partiami produkcyjnymi.
Uchwyt standardowy jest zwykle tańszy, jeśli już pasuje do danego zastosowania.
Jednak wiele produktów ma unikalne wymagania montażowe.
Uchwyt standardowy może powodować kilka problemów.
Może wymagać dodatkowych płytek adaptacyjnych.
Może nie zmieścić się w dostępnym miejscu.
Położenie otworów może być nieprawidłowe.
Może również dodawać niepotrzebną masę.
Niestandardowy uchwyt CNC można zaprojektować specjalnie dla danego zespołu.
Możliwe niestandardowe cechy obejmują:
Dobrze zaprojektowany niestandardowy uchwyt może także łączyć kilka oddzielnych części w jeden komponent.
Może to uprościć proces montażu.
Najniższa cena jednostkowa nie zawsze jest najlepszym wyborem.
Dostawcę należy oceniać na podstawie całego procesu produkcyjnego.
Czy dostawca potrafi wytworzyć wymaganą geometrię?
Czy dostawca jest w stanie obrabiać wymagany materiał?
Czy dostawca potrafi osiągnąć wymagane допусki?
Te pytania są ważniejsze niż proste pytanie, ile maszyn posiada fabryka.
Dostawca nie może niezawodnie kontrolować wymiaru, którego nie potrafi zmierzyć.
W przypadku precyzyjnych uchwytów dostawca powinien dysponować odpowiednim sprzętem do kontroli jakości.
Mogą one obejmować:
Metoda inspekcji powinna być zgodna z dopuszczalnymi odchyłkami.
Wykończenie powierzchni ma szczególne znaczenie dla widocznych uchwytów aluminiowych.
Słaba kontrola może powodować:
Dostawca powinien rozumieć zarówno wymagania dotyczące obróbki, jak i wykończenia.
Powtarzane zamówienia powinny być zgodne z poprzednią produkcją.
Wymaga to stabilności:
Powtarzalność jest bardzo ważna dla klientów OEM.
Dobry dostawca obróbki powinien nie tylko wycenić rysunek.
Powinien również rozumieć, co może być trudne do wyprodukowania.
Skuteczna komunikacja inżynierska może zapobiegać problemom jeszcze przed produkcją.
Może to zaoszczędzić więcej pieniędzy niż wybór najniższej oferty.
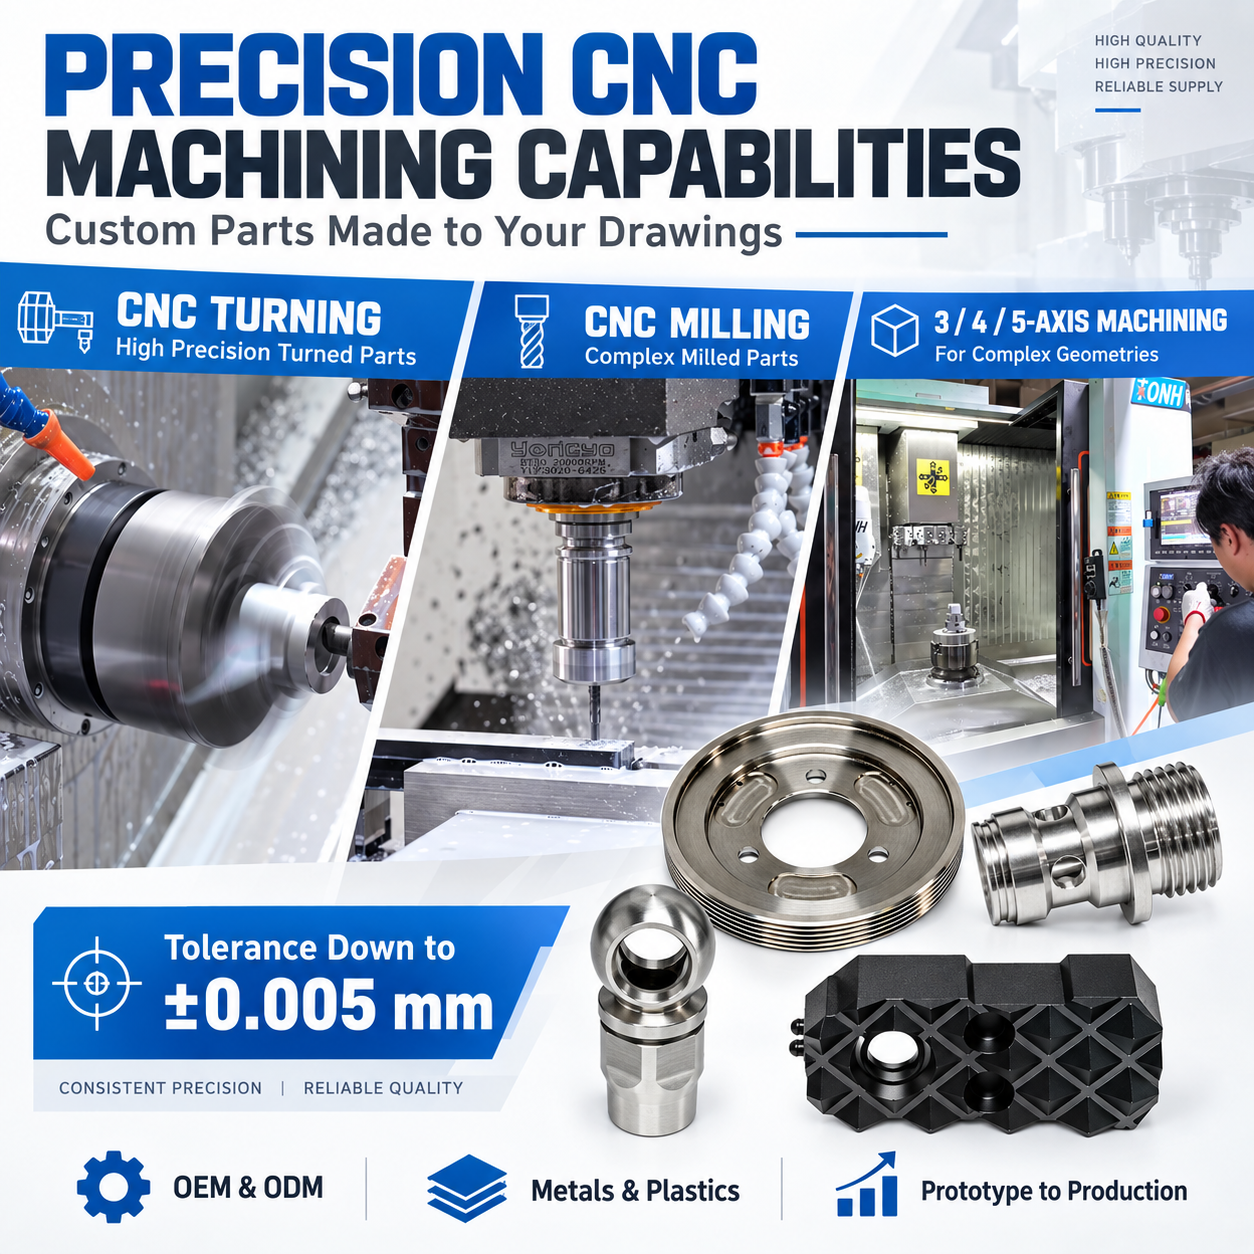
BIE świadczy niestandardowe usługi produkcyjne dla klientów OEM.
Nasza fabryka obejmuje ponad 3000 m² i ma więcej niż 60 maszyn produkcyjnych .
Oferujemy wsparcie w rozwoju prototypów, produkcji małoseryjnej oraz powtarzalnej produkcji.
Nasze możliwości frezowania obejmują:
Oferujemy również inne usługi produkcyjne, w tym:
Nasze możliwości frezowania CNC pozwalają na obróbkę części o maksymalnych wymiarach około 1200 × 850 × 600 mm .
Nasze możliwości toczenia CNC pozwalają na obróbkę części o długości do około 1000 mm i średnicy do 700 mm , w zależności od geometrii części.
W przypadku odpowiednich cech precyzyjnych tolerancje obróbki mogą osiągać około ±0.005 mm .
Oferujemy również produkcję seryjną w ramach długoterminowych projektów OEM.
Nasza miesięczna zdolność produkcyjna może przekraczać 150 000 części w różnych projektach , w zależności od rozmiaru części, ich złożoności oraz wymagań procesowych.
Typowy projekt niestandardowego uchwytu obejmuje poniższe etapy.
Klient przesyła:
Nasz zespół sprawdza otrzymane informacje przed przygotowaniem oferty.
Sprawdzamy, czy projekt nadaje się do obróbki mechanicznej.
Potencjalne ryzyka mogą obejmować:
W razie potrzeby omawiamy te punkty z klientem.
Przygotowano wymagany surowiec.
Klasę i rozmiar materiału sprawdza się przed obróbką.
Część jest produkowana zgodnie z zatwierdzonym rysunkiem.
Obróbka może obejmować:
W trakcie produkcji sprawdzane są istotne wymiary.
To pozwala wykryć problemy jeszcze przed ukończeniem całej partii.
Ostrza są usuwane.
Ostre krawędzie są przetwarzane zgodnie z rysunkiem.
Część jest czyszczona przed obróbką powierzchniową.
Część jest wysyłana na wymaganą obróbkę powierzchniową.
Mogą one obejmować:
Gotowe części są ponownie sprawdzane.
Inspekcja obejmuje wymiary i wygląd.
Jeśli projekt wymaga montażu, możemy zainstalować odpowiednie komponenty.
Mogą one obejmować:
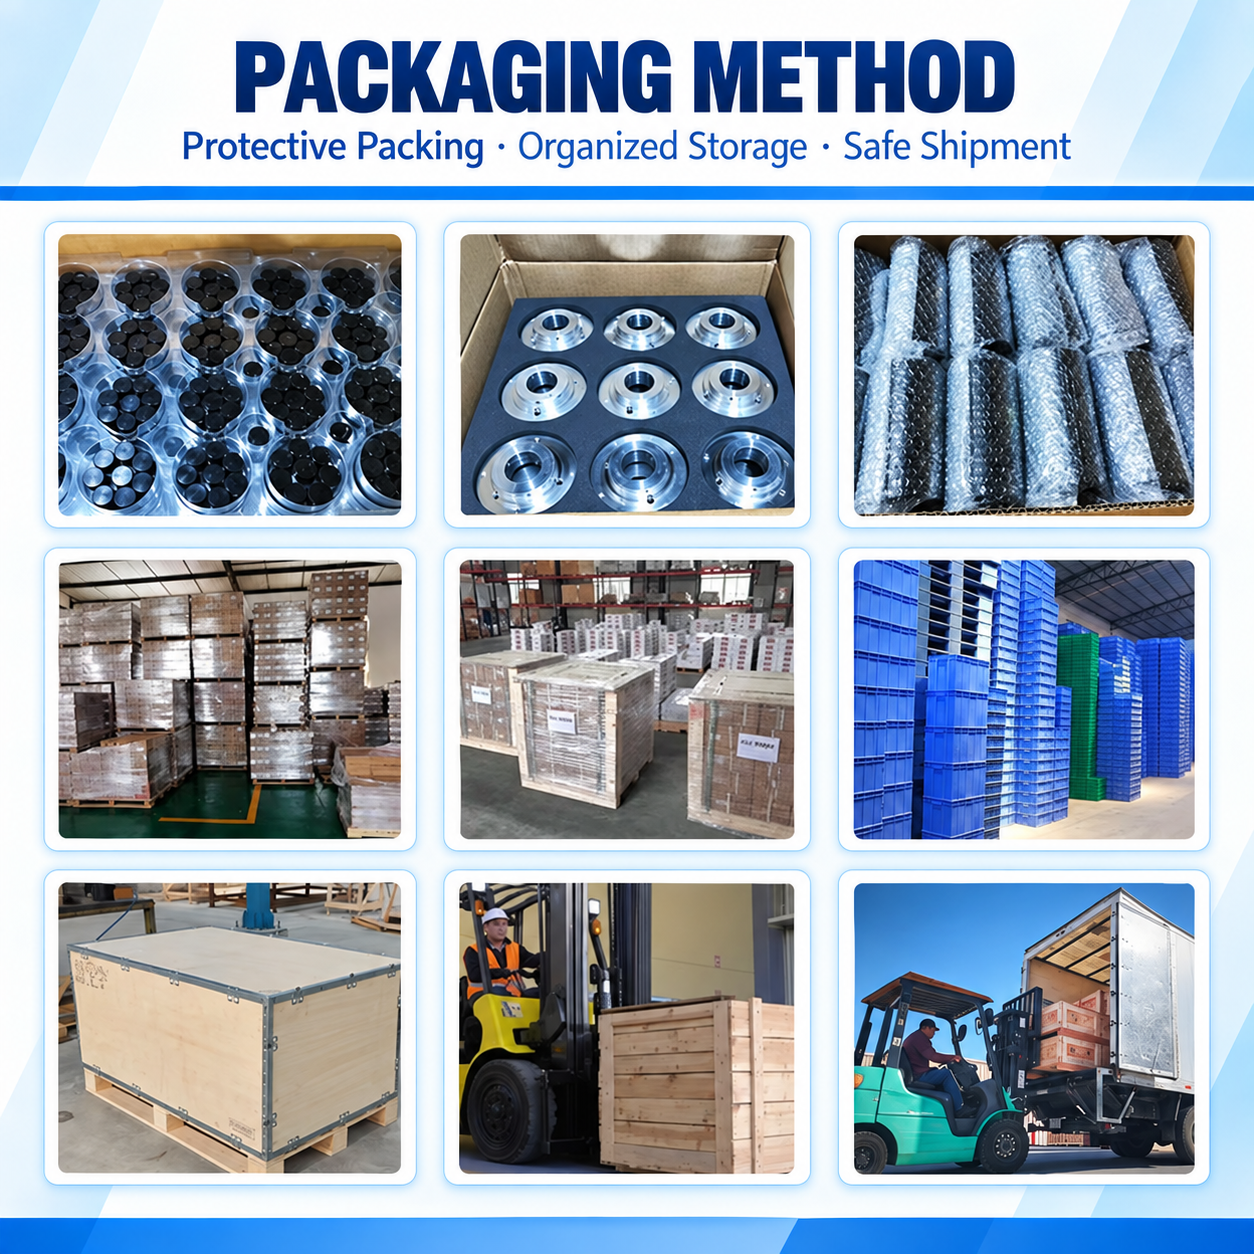
Gotowe części są pakowane zgodnie z ich geometrią oraz wykończeniem powierzchni.
Części anodowane w celach estetycznych mogą wymagać dodatkowej ochrony przed zadrapaniami podczas transportu.
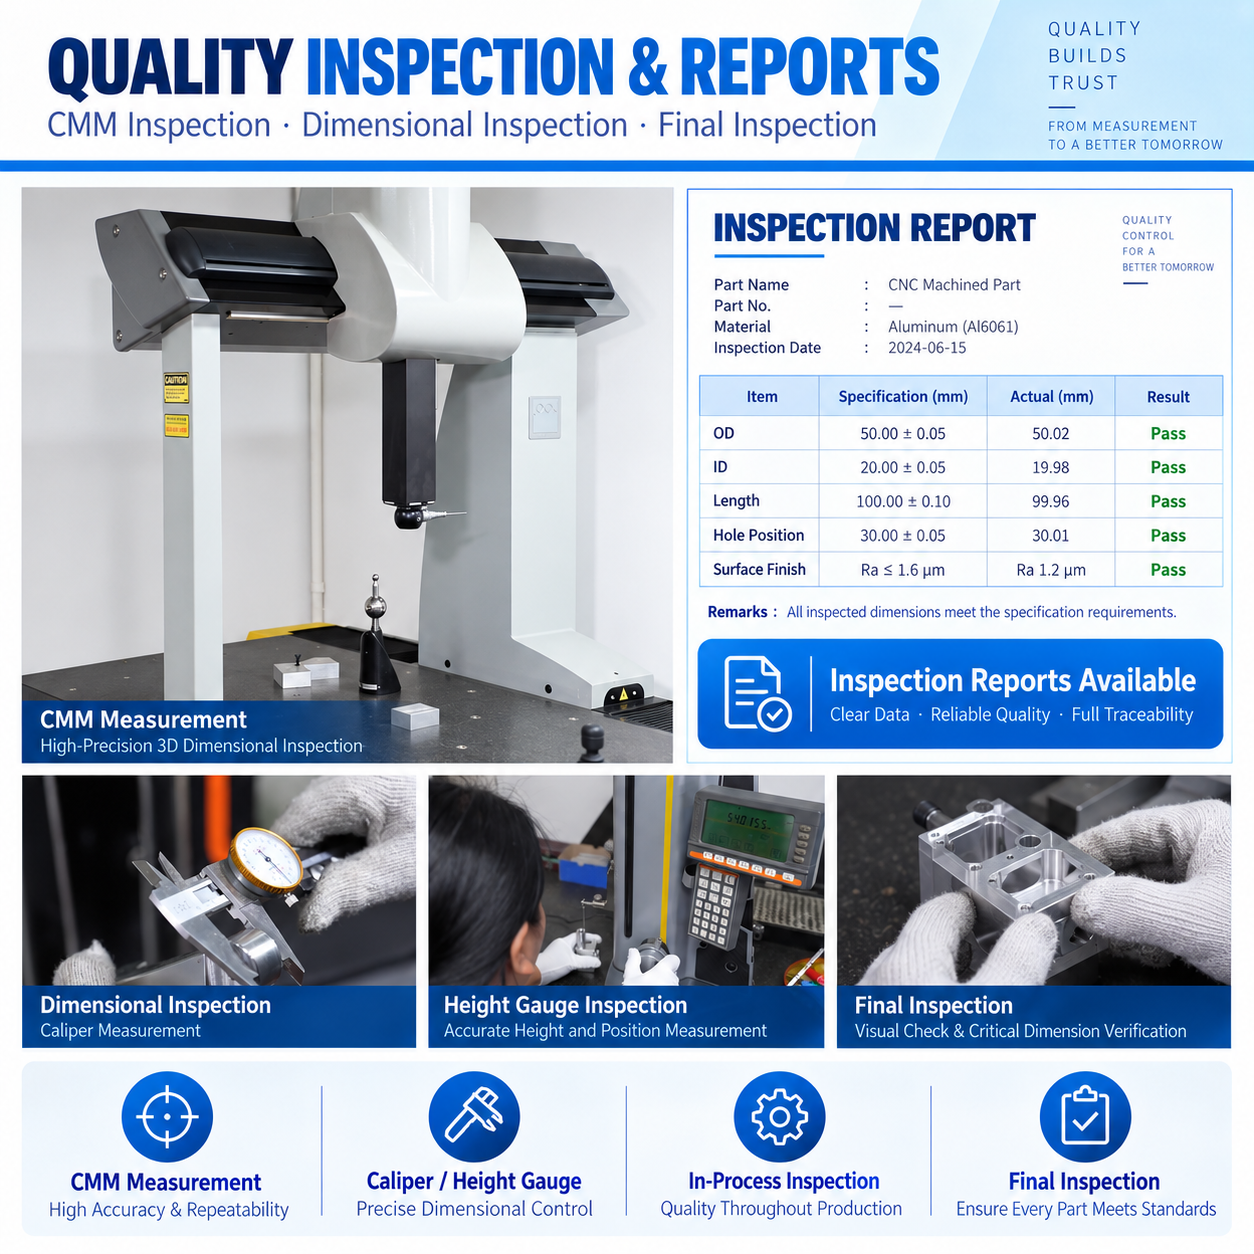
Kontrola jakości rozpoczyna się przed obróbką i trwa przez cały cykl produkcji.
Nie ogranicza się jedynie do kontroli końcowej.
Specyfikacje materiału są sprawdzane przed rozpoczęciem produkcji.
Materiał musi odpowiadać wymogom projektu.
W przypadku odpowiednich projektów pierwsza ukończona część może zostać sprawdzona przed kontynuowaniem produkcji całej partii.
To pozwala potwierdzić:
FAI może również zostać udostępnione w razie potrzeby.
Operatorzy i pracownicy kontrolni sprawdzają kluczowe wymiary podczas obróbki.
Umożliwia to wykrycie zużycia narzędzi, problemów z przygotowaniem stanowiska roboczego lub odchylenia wymiarów.
Po obróbce i wykończeniu części są one inspekcjonowane przed wysyłką.
Do sprzętu inspekcyjnego mogą należeć:
Metoda inspekcji zależy od cechy i dopuszczalnego odchylenia.
W przypadku części anodowanych i estetycznych sprawdzana jest również ich wygląd.
Typowe problemy to:
Dla produktów kosmetycznych standardy wyglądu należy ustalić przed produkcją.
Małe różnice barw mogą wystąpić między różnymi partiami aluminium lub anodowania.
Należy to uwzględnić, gdy kilka partii produkcyjnych musi być wizualnie zgodnych.
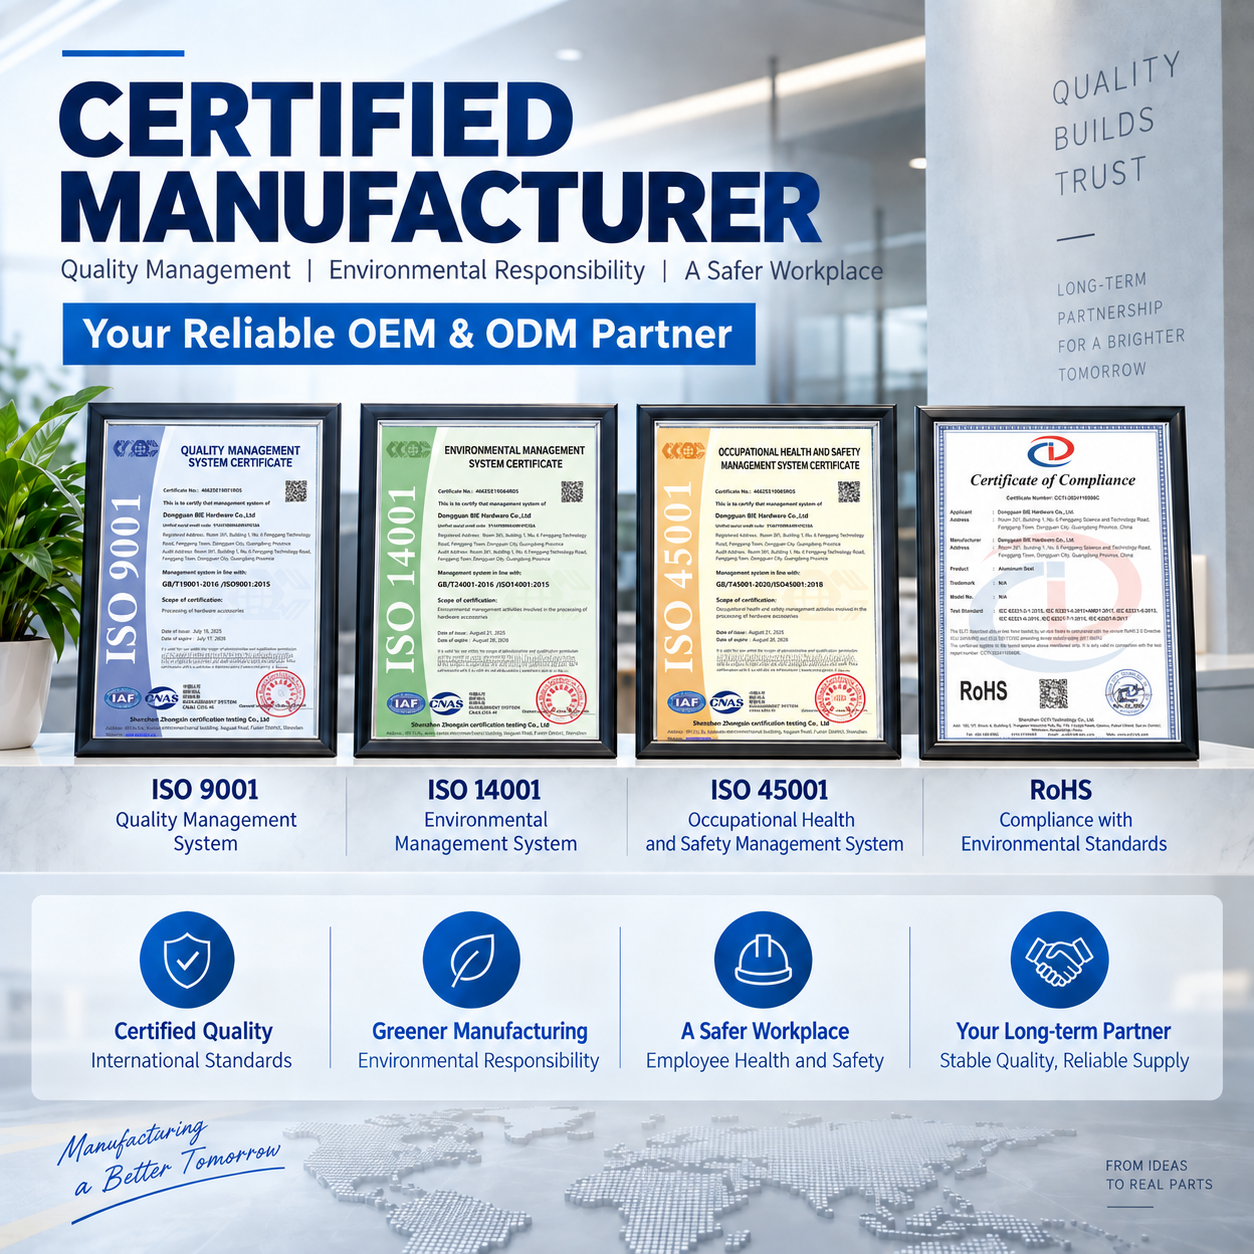
Nasze systemy zarządzania obejmują:
Wymagania związane z dyrektywą RoHS mogą również być spełnione, jeśli zostaną określone przez klienta.
Dokumentacja inspekcyjna oraz analiza pierwszego egzemplarza (FAI) mogą zostać dostarczone zgodnie z wymaganiami projektu.
- Tak, to jest...
Jest to usługa produkcji na zamówienie.
Możemy wyprodukować uchwyt zgodnie z Twoim rysunkiem 2D lub modelem 3D CAD.
Wszystkie parametry — rozmiar, położenie otworów, rozmiar wycięć, materiał oraz wykończenie powierzchni — mogą być dostosowane indywidualnie.
Nr.
Pokazana część to przykład niestandardowego uchwytu montażowego z aluminium wykonanego metodą CNC.
Nie wymagamy od klientów stosowania tych samych wymiarów.
Twoja część może być zupełnie inna.
aluminium 6061 nadaje się do wielu ogólnego przeznaczenia uchwytów montażowych.
Charakteryzuje się dobrą obrabialnością oraz dobrymi ogólnymi właściwościami mechanicznymi.
aluminium 7075 można wybrać w przypadku potrzeby wyższej wytrzymałości.
5052 może być odpowiedni dla niektórych zastosowań o innych wymaganiach dotyczących korozyjności lub kształtowania.
Poprawny materiał zależy od konkretnego zastosowania.
- Tak, to jest...
Anodowanie w kolorze zielonym jest możliwe dla odpowiednich materiałów aluminiowych.
Możliwe są również inne kolory.
Typowe opcje obejmują:
Dostępność kolorów należy potwierdzić przed rozpoczęciem produkcji.
- Tak, to jest...
Piaskowanie nadaje powierzchni bardziej jednolity, matowy wygląd.
Często stosuje się je przed anodowaniem widocznych części aluminiowych.
Możliwość wytrzymania tolerancji zależy od geometrii części, jej rozmiaru oraz typu cechy.
Dla odpowiednich cech precyzyjnych możemy oceniać tolerancje aż do około ±0.005 mm .
Jednak nie oznacza to, że każda wymiar powinien korzystać z tej tolerancji.
Kluczowe wymiary należy wyraźnie zaznaczyć na rysunku.
- Tak, to jest...
Obsługujemy produkcję prototypów oraz małych serii.
Jest to przydatne do weryfikacji projektu i testów inżynierskich.
Po zatwierdzeniu projektu możemy również obsługiwać większe powtarzalne zamówienia.
- Tak, to jest...
Posiadamy ponad 60 maszyn produkcyjnych i obsługujemy powtarzalną produkcję OEM.
Nasza miesięczna zdolność produkcyjna może przekraczać 150 000 sztuk części w różnych projektach, w zależności od projektu części i procesu.
- Tak, to jest...
Krytyczne położenia otworów można sprawdzać za pomocą maszyn pomiarowych CMM lub urządzeń do pomiaru optycznego, jeśli jest to wymagane.
Prosimy wyraźnie zaznaczyć istotne wymiary i tolerancje na rysunku.
- Tak, to jest...
Raporty z inspekcji FAI oraz raporty z pomiarów wymiarowych mogą być dostarczane zgodnie z wymaganiami projektu.
- Tak, to jest...
Możemy wspierać odpowiednie prace montażowe.
Może to obejmować wkładki, elementy mocujące oraz inne komponenty mechaniczne.
- Tak, to jest...
Oznaczenie lub grawerowanie laserowe można dodać zgodnie z Państwa wymaganiami.
- Tak, to jest...
Obróbka CNC jest odpowiednia dla rodzin produktów o różnych wzorach otworów, rozmiarach lub wycięciach.
Różne wersje można często wytworzyć bez dedykowanych form produkcyjnych.
Proszę podać:
Jeśli niektóre specyfikacje nie zostały jeszcze potwierdzone, nasz zespół inżynierów może wspólnie przeanalizować projekt.
Wyślij nam swoje rysunek 2D, plik CAD 3D, materiał, ilość oraz wymagania dotyczące wykończenia powierzchni .
Nasz zespół inżynierów może przeanalizować projekt, sprawdzić jego wykonalność technologiczną i przygotować ofertę.
Wyślij swoje pliki CAD, aby przeprowadzić analizę DFM i uzyskać ofertę
Copyright © Dongguan BIE Hardware Co., Ltd - POLITYKA PRYWATNOŚCI