الصفحة الرئيسية>المنتجات>تصنيع باستخدام الحاسب الآلي CNC>تصنيع باستخدام الحاسوب CNC
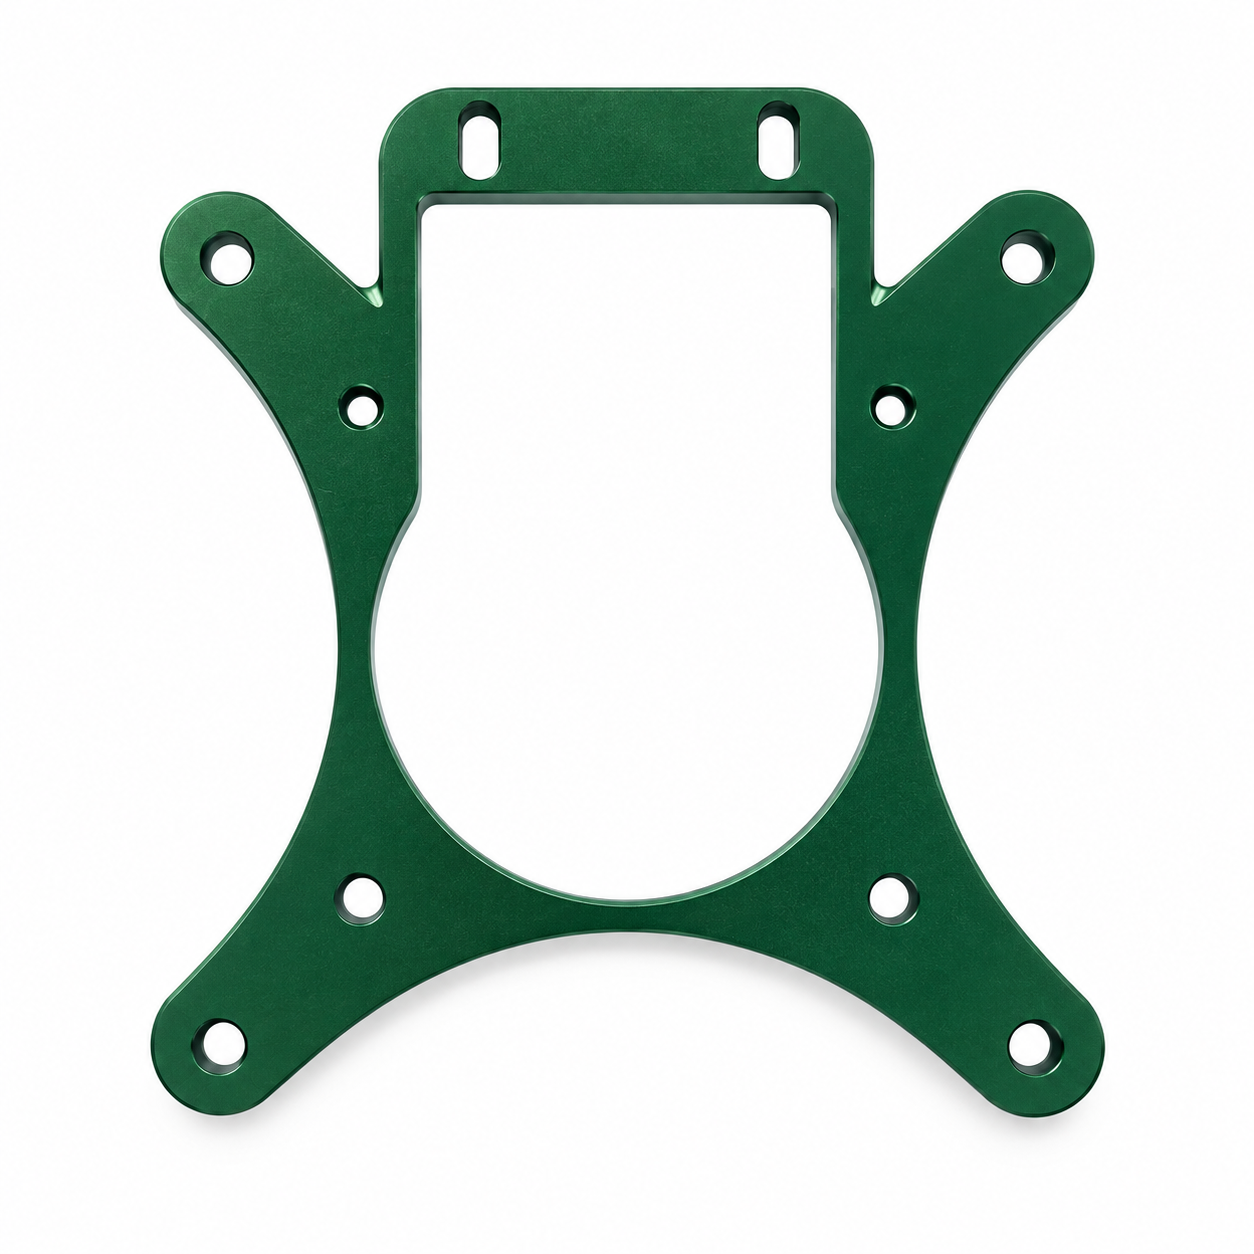
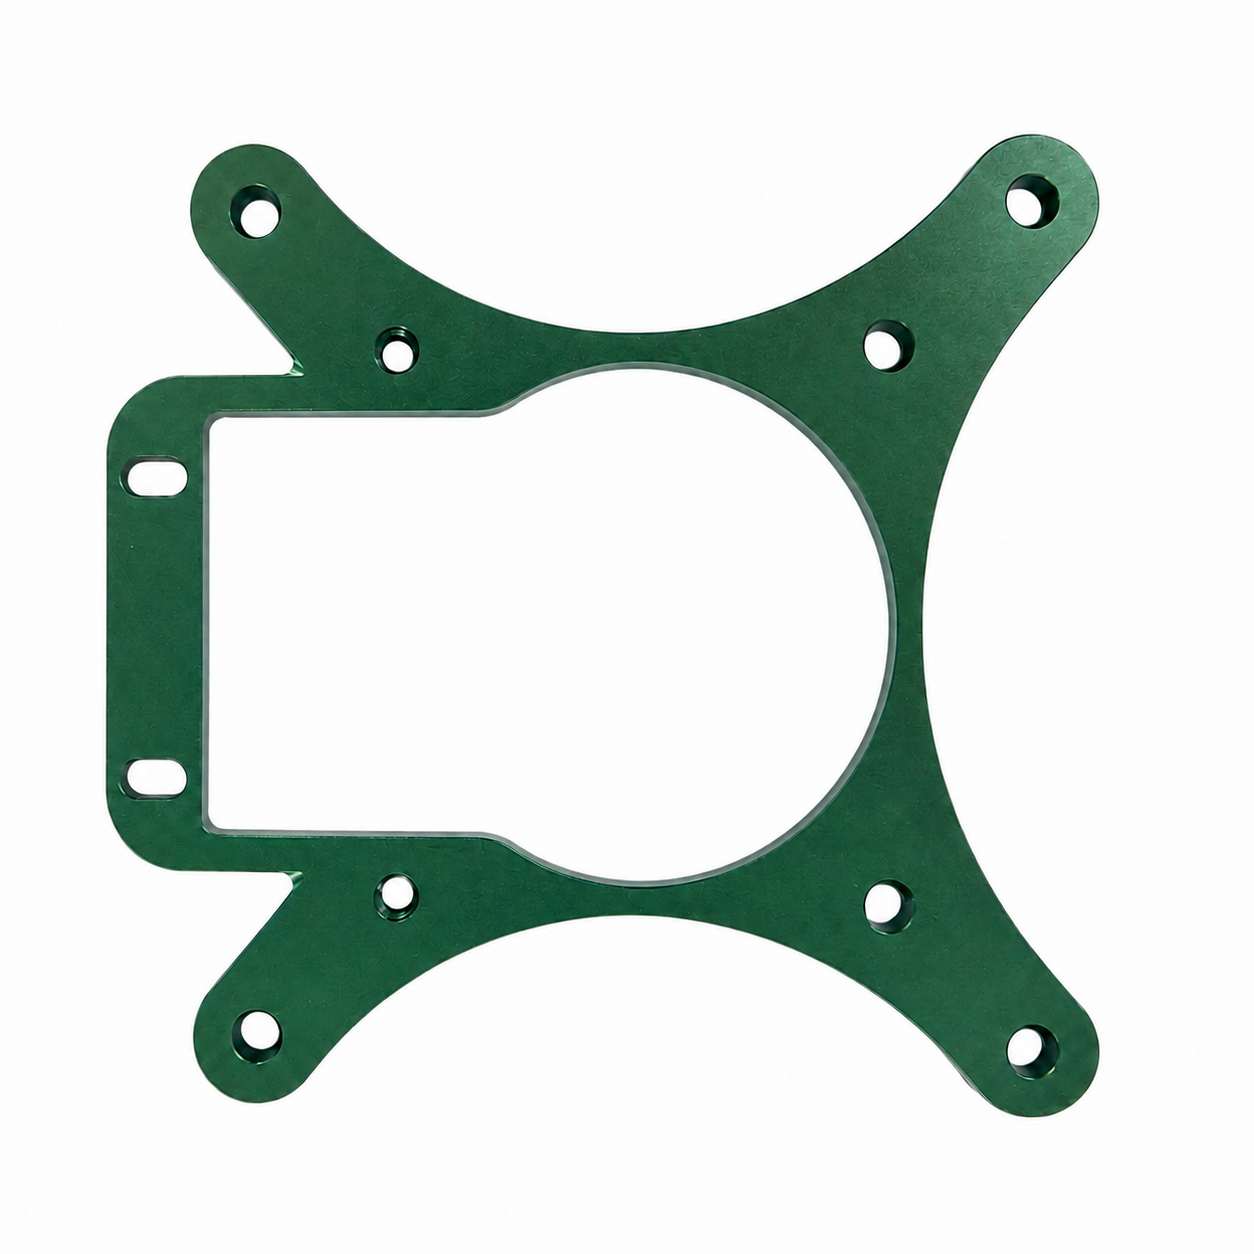
قوس ألومنيوم مصقول بدقة باستخدام آلة التحكم العددي بالحاسوب لتجميعات المصنّعين الأصليين الميكانيكية والإلكترونية
تم تصميم هذه القاعدة المخصصة لتثبيت الأجزاء من الألومنيوم باستخدام ماكينات التحكم العددي للاستخدام في التجميعات الميكانيكية والإلكترونية والمعدات التي تتطلب مواضع تثبيت دقيقة وفتحات مخصصة ودعماً هيكلياً مستقراً.
تصنع القاعدة باستخدام ماكينات التحكم العددي من صفائح ألومنيوم، ويمكن تخصيصها بأنماط مختلفة للثقوب أو الشقوق أو الفتحات أو السماكات أو التحملات أو التشطيبات السطحية.
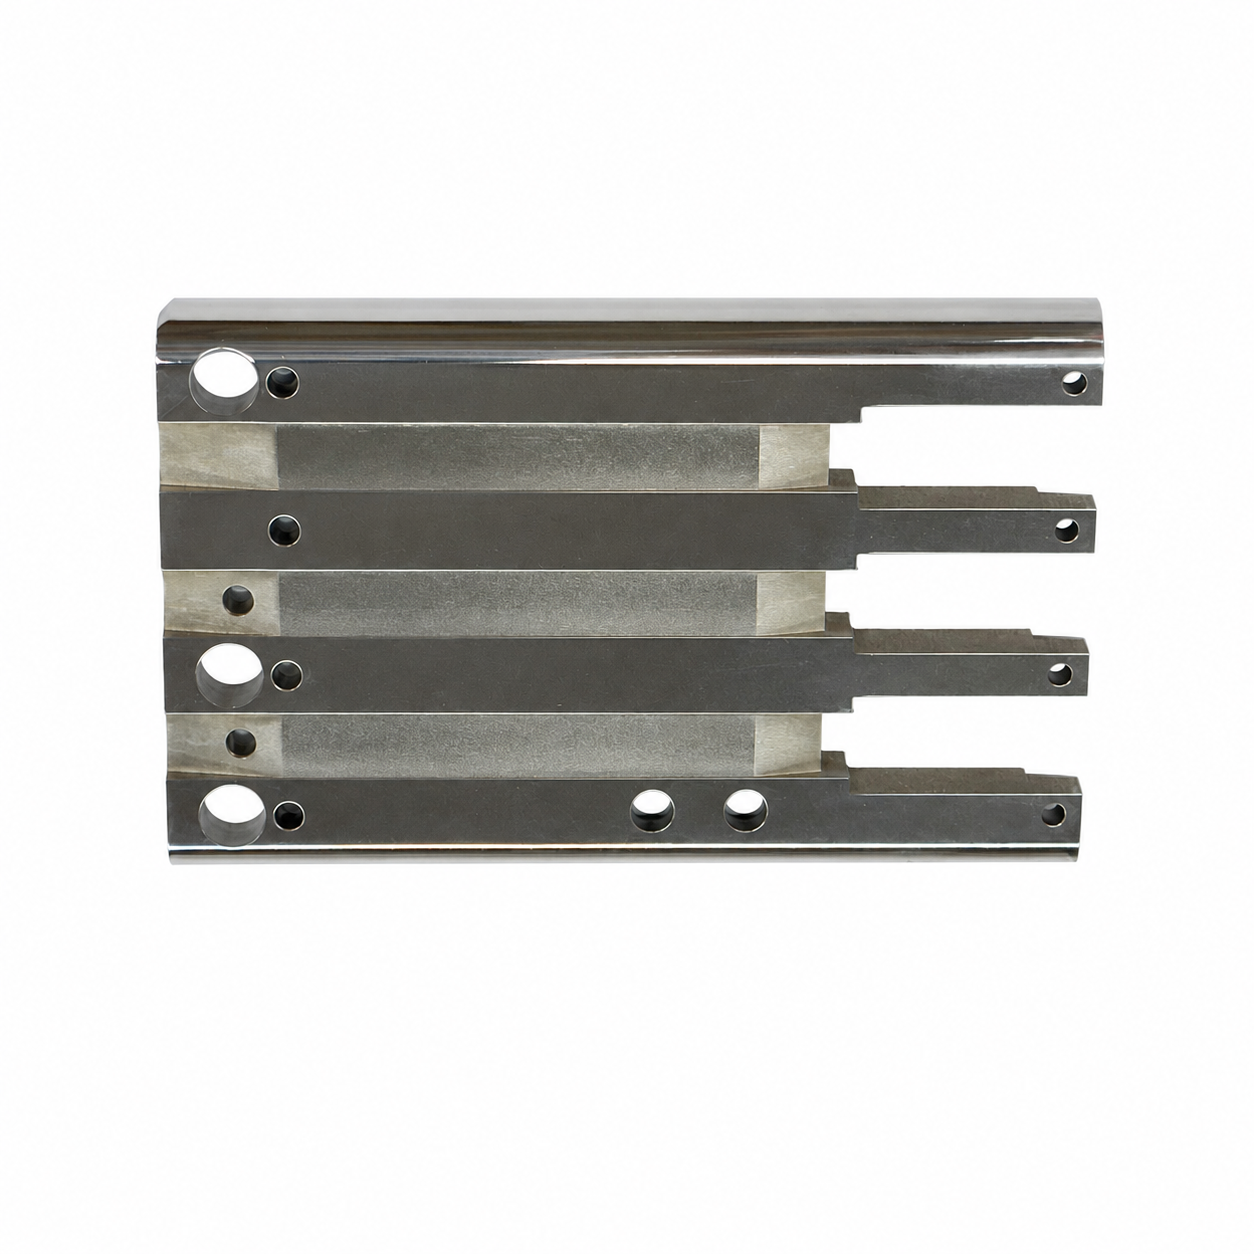
ويظهر في المثال المعروض فتحة مركزية كبيرة وعددٌ من ثقوب التثبيت وشقان للضبط وتشطيب أنودي أخضر اللون.
يمكن استخدامها كلوحة تثبيت أو لوحة خلفية أو قاعدة محول أو جزء دعم هيكلي في العديد من التطبيقات الخاصة بالشركات المصنعة الأصلية.
يمكن للعملاء إرسال رسم ثنائي الأبعاد أو ملف نموذج ثلاثي الأبعاد بصيغة CAD إلينا لمراجعة التصنيع وتقديم ملاحظات حول إمكانية التصنيع (DFM) وعرض الأسعار.
هي قطعة هيكلية مصنوعة بدقة باستخدام آلة التحكم العددي بالحاسوب (CNC) من الألومنيوم، وتُستخدَم لتوصيل المكونات الأخرى أو دعمها أو تحديد موضعها أو تثبيتها.
وخلافًا للدعامة القياسية المستخرجة من الكتالوج، تُصنع الدعامة المخصصة وفق التصميم الخاص بالعميل.
الأبعاد الكلية ليست ثابتة.
مواضع الثقوب ليست ثابتة.
يمكن تغيير حجم الشقوق وسماكة الصفيحة وشكل الفتحات والمواد ونهاية السطح.
وهذا يجعل الدعامات المخصصة المصنوعة باستخدام آلة التحكم العددي بالحاسوب مناسبةً للمنتجات التي تتميز بمساحة تركيب فريدة أو واجهة تثبيت غير تقليدية.
والدعامة الموضَّحة في هذا المثال لها شكل إطار مفتوح متناظر.
ويحتوي الجزء المركزي على فتحة كبيرة.
ويمكن لهذه الفتحة أن توفر مسافة أمان لمكوِّن آخر أو لتوجيه الكابلات أو لتدفق الهواء أو للأجزاء المتحركة.
وتتوزَّع عدة ثقوب مستديرة حول الدعامة.
يمكن استخدام هذه الفتحات للبراغي أو المسامير أو دبابيس التموضع أو غيرها من وسائل التثبيت.
الفتحتان الممدودتان في الأعلى يمكن أن توفران تعديلًا محدودًا أثناء التجميع.
وهذا مفيد عندما يتطلب موقع التثبيت النهائي قدرًا صغيرًا من الحركة.
كما تساعد الزوايا الخارجية المستديرة والحافات المائلة على تحسين سهولة التعامل والمظهر.
يمكن أن تتضمن حوامل الألومنيوم المخصصة المصنوعة باستخدام ماكينات التحكم العددي (CNC) العديد من السمات المختلفة في جزء واحد.
الميزات النموذجية تشمل:
يمكن تعديل التصميم وفقًا لوظيفة التجميع النهائي.
في بعض المشاريع، يوفّر الحامل الدعم الهيكلي الرئيسي.
وفي مشاريع أخرى، قد تكون الوظيفة الأهم هي التموضع الدقيق.
قد تحتاج بعض الأجزاء أيضًا إلى توفير مسافات كافية لتوصيلات الأسلاك أو مكونات التبريد أو الآليات المتحركة.
ولهذا السبب، يجب أن تضمن طريقة التصنيع كلًّا من المرونة والتحكم في الأبعاد.
غالبًا ما تكون الطحن باستخدام آلات التحكم العددي (CNC) خيارًا مناسبًا لهذه المتطلبات.
يُنتج هذا النوع من الحوامل عادةً من لوح ألومنيوم بواسطة الطحن باستخدام آلات التحكم العددي (CNC).
يعتمد عملية التصنيع الدقيقة بدقة على الشكل الهندسي والتسامح والمادة والكمية.
وتتضمن عملية الإنتاج النموذجية إعداد المادة، والتصنيع باستخدام الحاسب الآلي، وإزالة الحواف الحادة، والتفتيش، وإنهاء السطح.
وتبدأ العملية بمادة خام.
ويُختار لوح ألومنيوم وفقًا للرسم التفصيلي الذي يقدّمه العميل.
ثم يُقطَع اللوح إلى قطعة أولية مناسبة.
وتكون القطعة الأولية أكبر قليلًا من الجزء النهائي ليبقى ما يكفي من المادة للتصنيع.
تشمل درجات الألومنيوم الشائعة ما يلي:
و6061 واحدة من أكثر الخيارات شيوعًا لأقواس الألومنيوم المخصصة.
وهي تتميز بسهولة تصنيعها.
كما توفر توازنًا جيدًا بين القوة ومقاومة التآكل والتكلفة.
وبالإضافة إلى ذلك، فإن معدن 6061 يؤدي أداءً ممتازًا مع العديد من عمليات التأكسد الكهربائي.
يمكن استخدام سبيكة 7075 عندما تكون هناك حاجة إلى مقاومة أعلى.
قد تُؤخذ سبيكة 5052 في الاعتبار لبعض التطبيقات التي تكون فيها مقاومة التآكل أو خصائص التشكيل أكثر أهمية.
لا ينبغي اختيار المادة بناءً على السعر وحده.
كما يجب أخذ الأحمال الميكانيكية والبيئة ومتطلبات التشطيب وتكاليف التشغيل الآلي بعين الاعتبار.
بعد إعداد المادة، يُثبَّت قالب الألومنيوم على مركز تشغيل آلي محوسب.
تقوم ماكينة التحكم العددي الحاسوبي بإزالة المادة وفقًا لمسار الأداة المُبرمَج.
وبالنسبة لمثل هذا الدعامة، قد تتضمَّن عملية التشغيل عدة عمليات.
وقد تشمل هذه التقنيات:
يتم عادةً تشكيل الفتحة المركزية الكبيرة باستخدام التنعيم بالمسار.
ويتم أيضًا تنعيم الشكل الخارجي من لوحة الألومنيوم.
يمكن حفر الثقوب الدائرية أو توسيعها حسب التسامح المطلوب.
يمكن إنتاج الثقوب المشققة باستخدام أدوات القطع الطرفية.
ثم يمكن إضافة الحواف المائلة حول الثقوب أو الحواف.
يمكن إنتاج معظم الدعامات المسطحة على مركز تشغيل رقمي ثلاثي المحاور.
ومع ذلك، يعتمد الجهاز الدقيق المستخدم على تصميم القطعة.
إذا احتوت الدعامة على ثقوب جانبية أو أسطح مائلة أو تفاصيل على عدة جوانب، فقد يكون التشغيل الرقمي رباعي المحاور أو خماسي المحاور أكثر كفاءة.
بعد التشغيل باستخدام ماكينات التحكم العددي (CNC)، قد تبقى حواف صغيرة غير مرغوب فيها حول الثقوب والشقوق وحواف القطع.
ويجب إزالة هذه الحواف غير المرغوب فيها.
كما قد تحتاج الحواف الحادة إلى تسوية أو تشكيل بزاوية مائلة.
وتكتسب هذه الخطوة أهمية كبيرة لأسباب عديدة.
أولاً، تحسّن سلامة التعامل مع القطعة.
ثانياً، تساعد في تركيب القطعة بسلاسة أكبر.
ثالثاً، تحسّن الحافة النظيفة المظهر النهائي للقطعة بعد عملية الأكسدة الكهربائية.
وإذا كانت القاعدة ستُستخدم في منطقة ظاهرة، تزداد أهمية جودة الحواف أكثر فأكثر.
أما بالنسبة للأجزاء التجميلية، فيجب أيضاً التحكم في الخدوش وآثار التشغيل قبل المعالجة السطحية.
يجب التحقق من الأبعاد المهمة قبل إنجاز السطح.
وهذا أمرٌ بالغ الأهمية خاصةً بالنسبة إلى حوامل التثبيت.
قد تبدو الحامل صحيحة من الناحية البصرية، ومع ذلك قد تفشل أثناء التجميع إذا كانت مواضع الثقوب غير دقيقة.
ومن الأبعاد النموذجية التي يجب فحصها ما يلي:
يمكن فحص الأبعاد الحرجة بشكل منفصل عن الأبعاد العامة.
وهذا يساعد في تجنُّب التكاليف غير الضرورية.
ليس كل بُعدٍ يحتاج إلى تحمل ضيق جدًّا.
فكلما كان التحمل أضيق، زاد الجهد المطلوب في عمليات التشغيل والفحص.
ولهذا السبب، يجب تمييز الأبعاد الحرجة بوضوح على الرسم.
العينة الموضَّحة لها تشطيب مُؤكسَد أخضر اللون.
يُستخدم التأكسيد عادةً لأجزاء الألومنيوم.
ويشكِّل طبقة أكسيد على سطح الألومنيوم.
وهذا قد يحسِّن مقاومة التآكل ومتانة السطح.
كما يمكن أن يمنح مظهرًا أنظف وأكثر زخرفية.
أما بالنسبة للتأكسيد الملوَّن، فيمكن صبغ السطح بعد إجراء التأكسيد.
تشمل التشطيبات المتاحة ما يلي:
يعتمد التشطيب السطحي الصحيح على نوع الاستخدام.
على سبيل المثال، يمكن لعملية تنقية السطح بالكرات المعدنية قبل التأكسد أن تُنتج مظهرًا غير لامعٍ أكثر انتظامًا.
قد يُفضَّل التأكسد الصلب عندما تكون مقاومة البلى أكثر أهمية.
قد يكون الطلاء بالبودرة خيارًا أفضل عندما يلزم طبقة طلاء أسمك أو مظهر مختلف.
تُستخدم عملية التفريز باستخدام الحاسوب (CNC) على نطاق واسع في تصنيع الأقواس المخصصة لأنها توفر توازنًا جيدًا بين المرونة والدقة وكفاءة الإنتاج.
وهي مفيدة بشكل خاص عندما لا يناسب تصميم المنتج الأقواس القياسية.
يمكن أن يحتوي قوس مصنوع باستخدام آلة التفريز (CNC) على عدة أنواع مختلفة من المواصفات في جزء واحد.
على سبيل المثال، قد يتضمَّن قوس واحد ما يلي:
يمكن إنتاج هذه المواصفات مباشرةً من نموذج التصميم بمساعدة الحاسوب (CAD).
وهذا يمنح المهندسين مزيدًا من الحرية عند تصميم واجهة التثبيت.
الدعامة لا تحتاج إلى اتباع شكل قياسي.
يمكن تصميمها وفقًا للمنتج النهائي.
غالبًا ما تتغير تصاميم المنتجات أثناء مرحلة التطوير.
قد يلزم نقل موقع الفتحة.
قد يلزم إطالة الشق.
قد يلزم توسيع الفتحة المركزية.
قد يلزم تغيير السُمك.
وباستخدام التشغيل الآلي باستخدام الحاسوب (CNC)، يمكن تنفيذ العديد من هذه التغييرات عبر تحديث نموذج التصميم بمساعدة الحاسوب (CAD) وبرنامج التشغيل الآلي.
عادةً لا يتطلب الأمر قالب إنتاج جديد بالكامل.
وهذا أحد الأسباب الرئيسية التي تجعل التشغيل الآلي باستخدام الحاسوب مفيدًا في تصنيع النماذج الأولية والإنتاج بكميات منخفضة إلى متوسطة.
تتأثر أقواس التثبيت بشكل كبير بالتناسب.
يجب أن يتوافق الجزء بدقة مع المكونات المتصلة به.
ولهذا السبب، فإن موضع الثقوب غالبًا ما يكون أكثر أهمية من المظهر الخارجي للقوس.
إذا كان البعد بين ثقبَي التثبيت غير دقيق، فقد لا يتمكن العميل من تركيب الجزء.
إذا كانت الشقّة ضيّقة جدًّا، فقد لا تستوعب القطعة الواصلة.
إذا كان الجزء المقطوع في المركز صغيرًا جدًّا، فقد يتداخل مع مكوّن آخر.
تتيح عمليات التشغيل باستخدام الآلات الرقمية التحكمية (CNC) التحكم في هذه الأبعاد وفق الرسم الهندسي.
كما أن عمليات التشغيل باستخدام الآلات الرقمية التحكمية (CNC) مناسبة للطلبات المتكررة.
وبمجرد تأكيد برنامج التشغيل، والتجهيزات، واختيار الأدوات، وأسلوب الفحص، يمكن إعادة استخدام نفس العملية.
وهذا يساعد في تحسين درجة الاتساق بين الدفعات المختلفة.
لعملاء التصنيع الأصلي، يُعد الاتساق في الإنتاج غالبًا أكثر أهميةً من إنجاز عيّنة واحدة مثالية.
يجب أن يكون المورِّد قادرًا على إعادة إنتاج نفس القطعة بعد أشهرٍ لاحقة.
وهذا يتطلب تحكُّمًا مستقرًّا في عملية التصنيع.
وتتيح عمليات التشغيل بالتحكم العددي الحاسوبي (CNC) الحصول على حواف نظيفة وميزات خاضعة للتحكم الدقيق.
وهذا مفيدٌ لكلٍّ من المكونات الوظيفية والمكونات الظاهرة.
وبعد التشغيل، يمكن أيضًا إخضاع القطعة لعمليات تشطيب ثانوية.
على سبيل المثال:
ويسمح الجمع بين عمليتي التشغيل والتشطيب بأن تحقِّق القاعدة متطلبات الأداء والمظهر معًا.
تُستخدم القواعد المخصصة المصنوعة من الألومنيوم في العديد من الصناعات.
وتتمثل وظيفتها الرئيسية في توفير واجهة ميكانيكية مستقرة بين مكونات مختلفة.
يمكن استخدام حوامل مخصصة في الأجهزة الإلكترونية عندما لا تتناسب أدوات التثبيت القياسية.
تشمل التطبيقات الشائعة:
الفتحة المركزية الكبيرة يمكن أن توفر مساحة للكابلات أو تدفق الهواء أو مكونات التبريد.
كما يساعد هيكل الألومنيوم الخفيف في تقليل الوزن الإجمالي للنظام.
وتُستخدم ألواح التثبيت المخصصة أيضًا في أنظمة الحركة.
تشمل المكونات النموذجية ما يلي:
الثقوب المُسننة يمكن أن توفر إمكانية التعديل أثناء التركيب.
وهذا قد يساعد في محاذاة الحزام أو الوصلات أو غيرها من المكونات المتحركة.
تُستخدم أقواس التثبيت الدقيقة غالبًا مع أجهزة الاستشعار والأدوات.
قد تشمل التطبيقات ما يلي:
في هذه التطبيقات، قد تكون دقة التموضع أمراً بالغ الأهمية.
قد يؤثر خطأ بسيط في موقع الفتحة على محاذاة الجهاز أو على أداء القياس.
كما تُستخدم الأقواس المخصصة على نطاق واسع في الآلات الصناعية.
ومن الأمثلة على ذلك:
غالبًا ما تتطلب هذه المشاريع كميات صغيرة أو متوسطة من المكونات الخاصة.
التصنيع باستخدام الحاسب الآلي (CNC) مناسب جدًّا لهذا النوع من المتطلبات.
وتُستخدم بعض الأقواس المخصصة في منتجاتٍ يكتسب المظهر فيها أهميةً أيضًا.
قد تشمل التطبيقات ما يلي:
يمكن أن يوفّر التأكسد الكهربائي حماية وجاذبية بصرية لهذه الأجزاء.
لا يقتصر هذا المنتج على الحجم أو الشكل الظاهرَين في الصورة.
يمكننا تصنيع إصدارات مخصصة وفقًا لرسمك التصنيعي.
تشمل درجات الألومنيوم المتاحة:
يمكن أيضًا تشغيل معادن أخرى.
وقد تشمل هذه التقنيات:
يمكن استخدام البلاستيكيات الهندسية في بعض التطبيقات.
يجب اختيار المادة المناسبة وفقًا للقوة والوزن ومقاومة التآكل والتكلفة والبيئة التشغيلية.
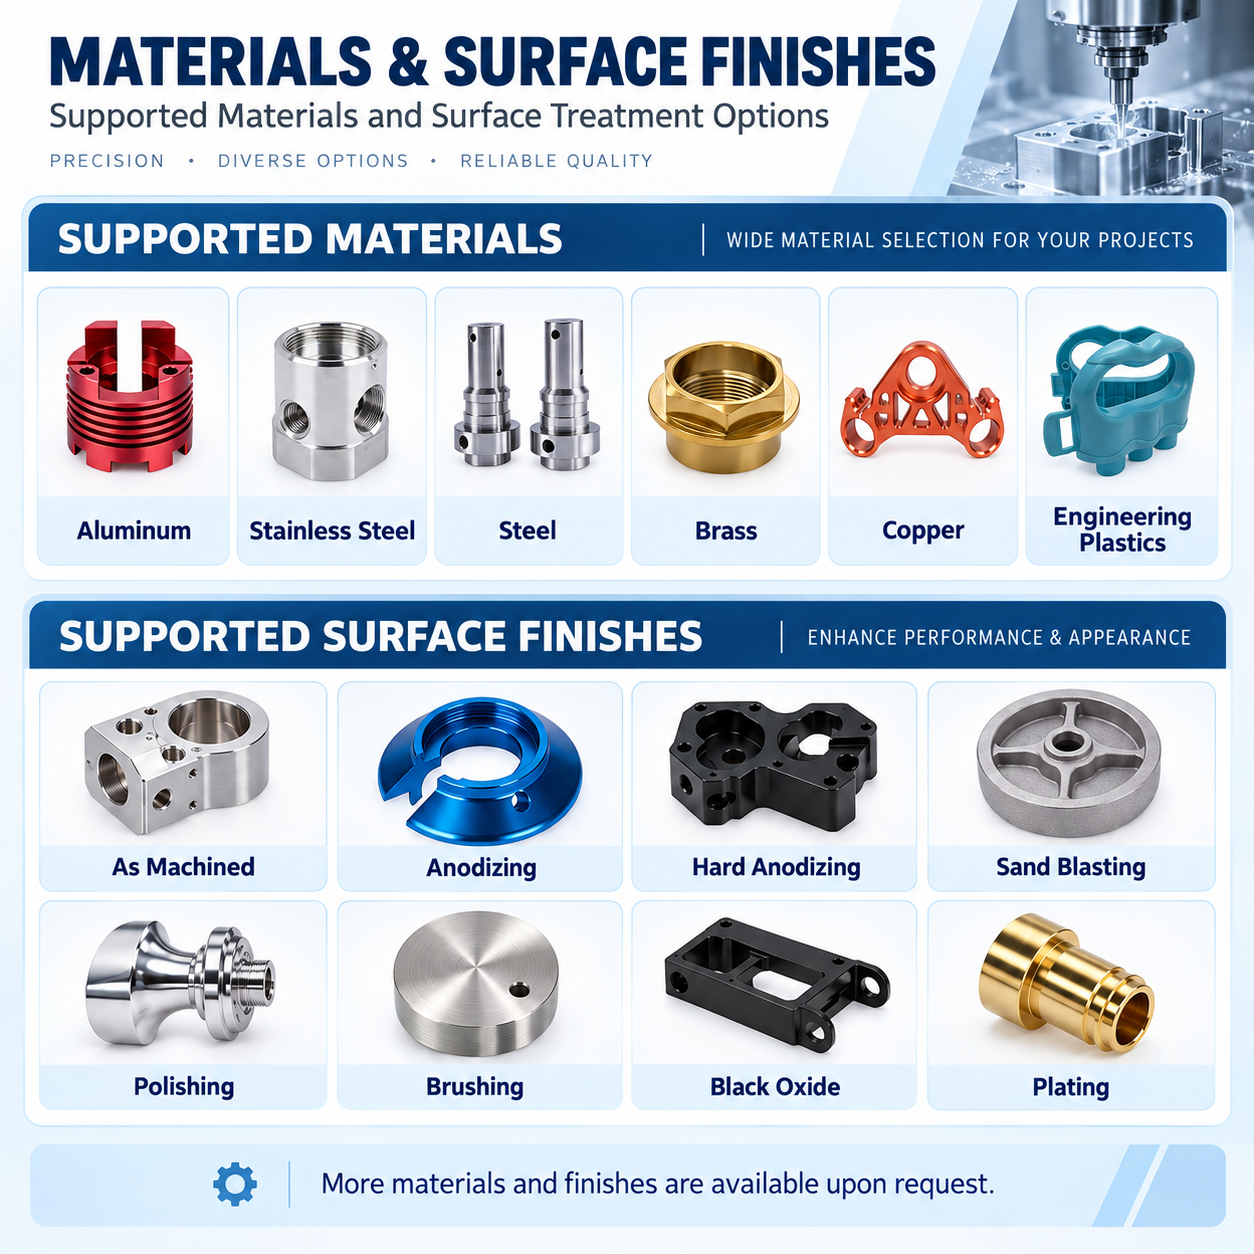
يمكن للعملاء تخصيص:
نقوم بالتصنيع وفقًا للرسومات المقدمة من العميل.
لا توجد أبعاد قياسية ثابتة.
يمكن أيضًا تخصيص متطلبات التسامح.
يمكن استخدام تسامحات التشغيل القياسية للأبعاد العامة.
يمكن استخدام تسامحات أضيق للأبعاد الحرجة.
وبالنسبة للميزات التي تتطلب دقة مناسبة، تصل قدرتنا على التشغيل إلى نحو ±0.005 مم .
مع ذلك، لا ينبغي تطبيق هذا التسامح على كل ميزة ما لم يكن ذلك ضروريًّا.
إن التسامحات الضيقة جدًّا قد تؤدي إلى زيادة:
إن النهج الأفضل هو تطبيق تحملات أكثر دقة فقط على الأبعاد التي تؤثر في الأداء أو التجميع.
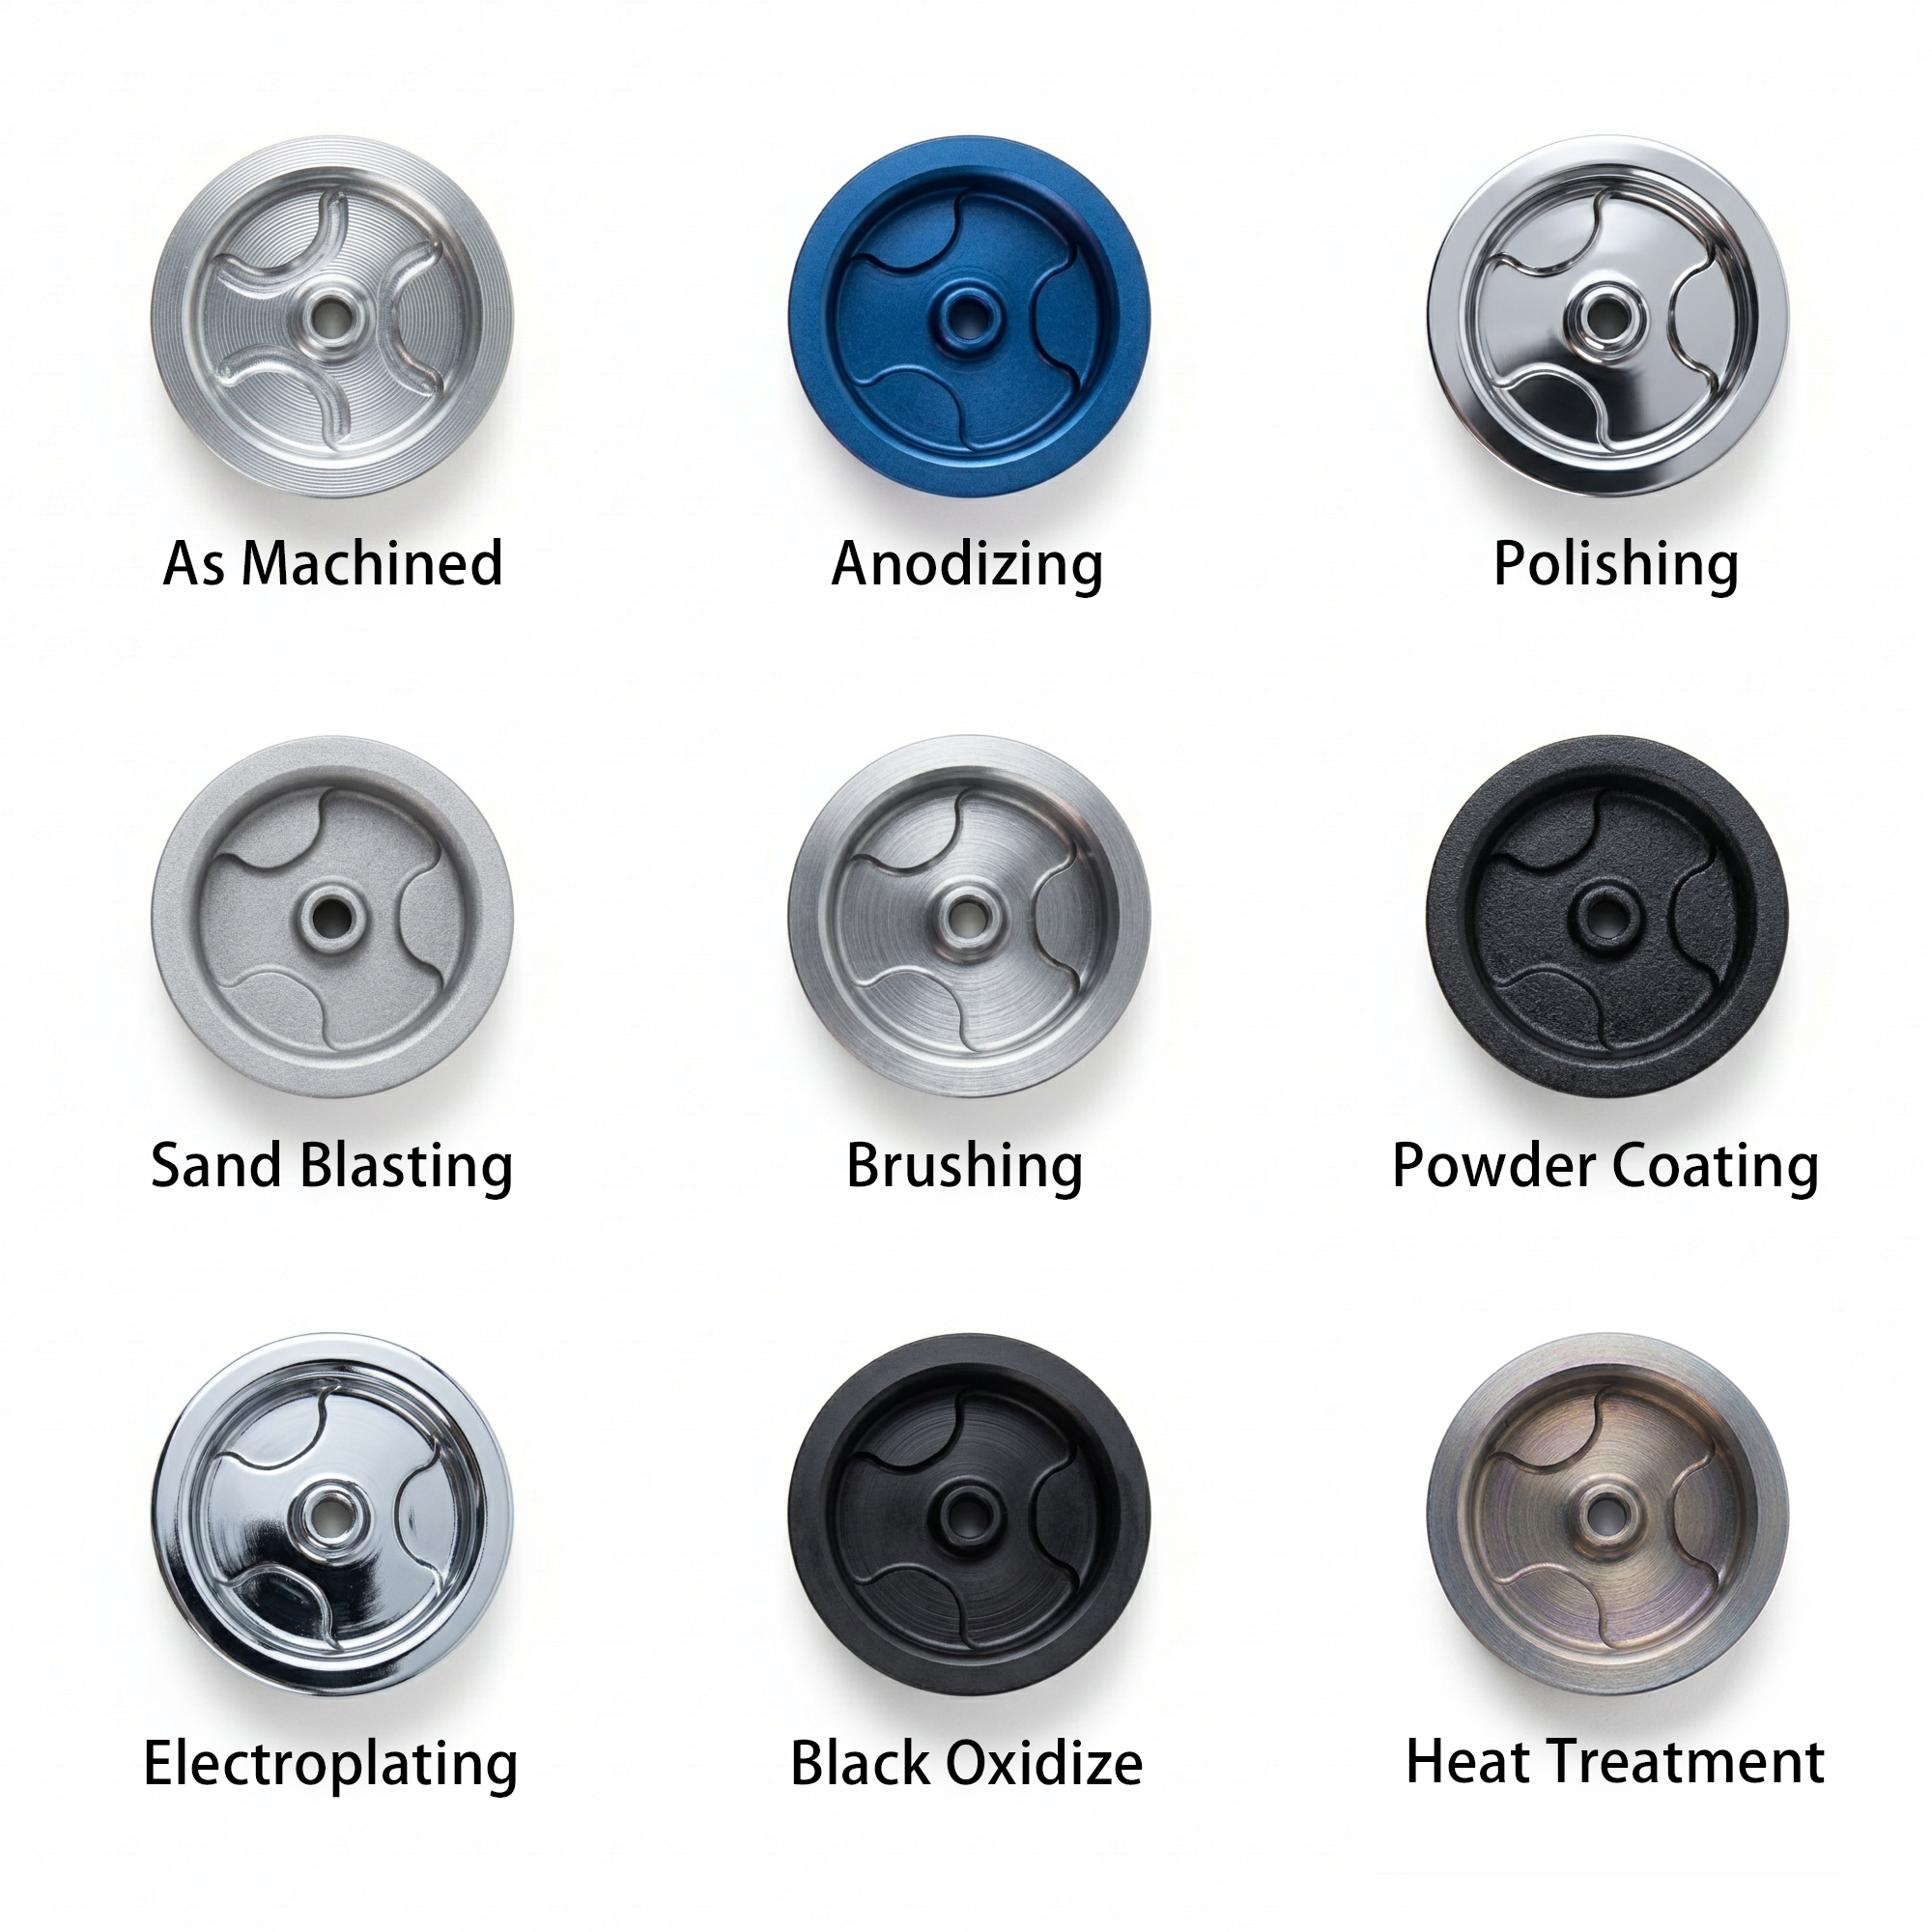
تشمل المعالجات السطحية المتاحة:
توفر التشطيبات المختلفة فوائد مختلفة.
فعلى سبيل المثال، يُستخدم التأكسد عادةً لمقاومة التآكل وللتحسين البصري.
ويُختار التأكسد الصلب غالبًا لتحسين مقاومة اهتراء السطح.
وتُستخدم عملية رش الكرات عادةً قبل التأكسد لإنتاج تشطيب غير لامعٍ أكثر انتظامًا.
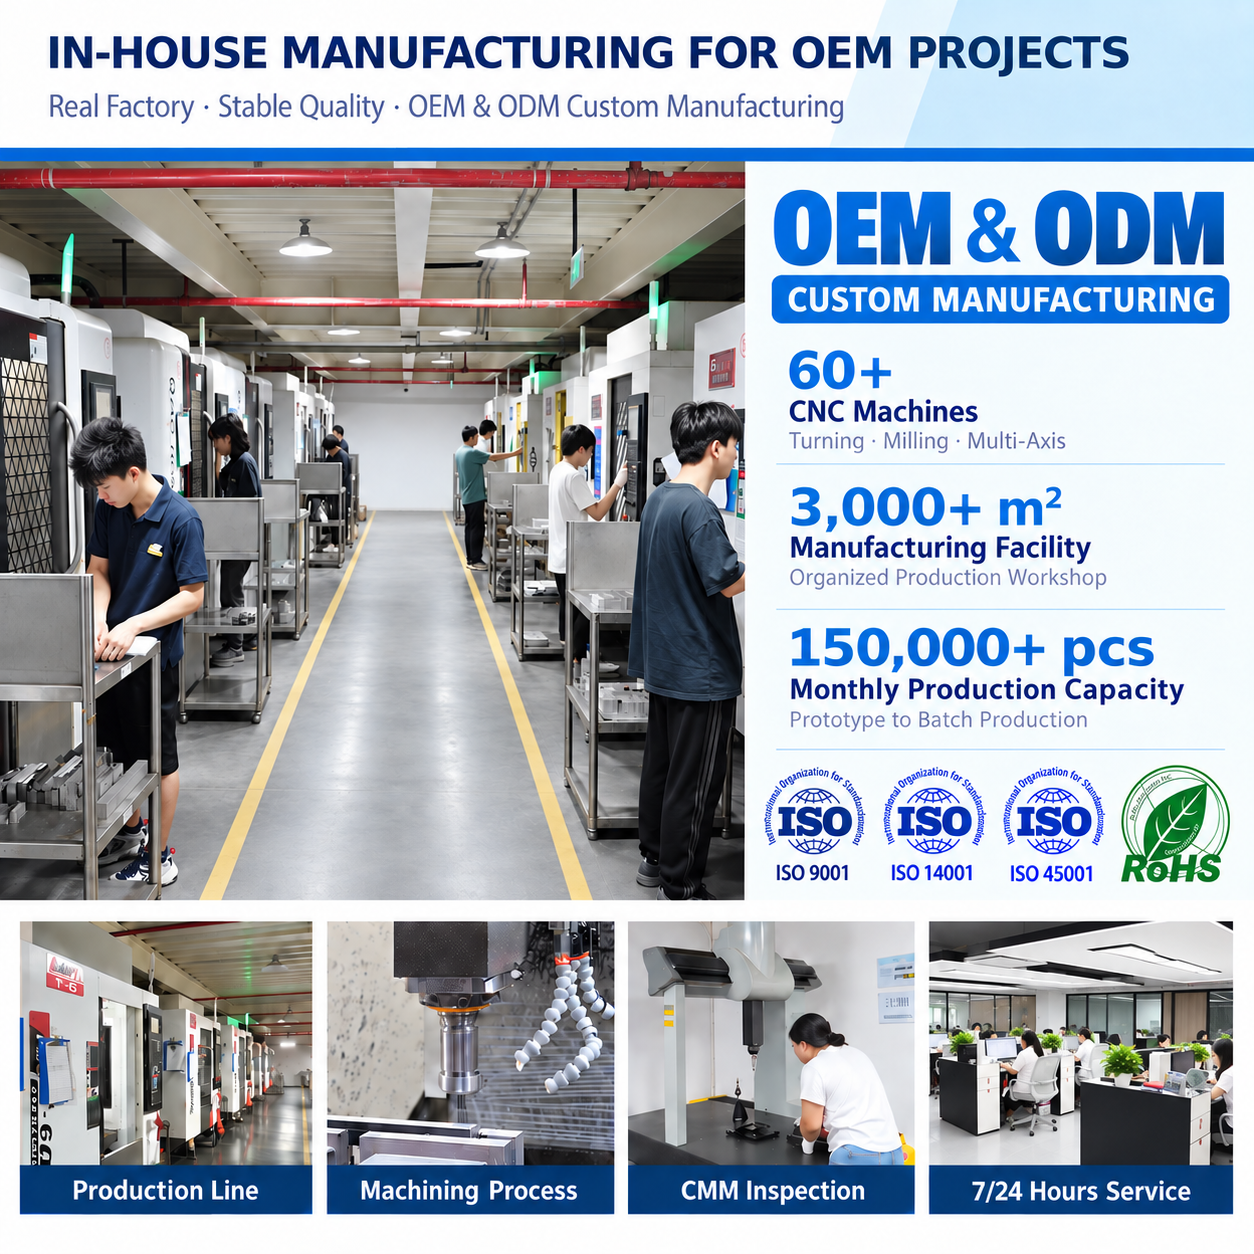
ندعم التصنيع حسب مواصفات الشركة المصنعة الأصلية (OEM) استنادًا إلى الرسومات المقدمة من العميل.
يمكن للعملاء تزويدنا بما يلي:
نصنع القطعة وفق التصميم المعتمد.
تشمل صيغ ملفات التصميم بمساعدة الحاسوب (CAD) الشائعة:
يمكن أيضًا مراجعة صيغ هندسية قياسية أخرى.
لدى بعض العملاء بالفعل تصميمٌ كاملٌ.
أما آخرون فقد لا يزالون في طور تطوير المنتج.
وبالنسبة للمشاريع التي لم تُكتمل بعد، يمكننا تقديم ملاحظات حول تصميم القابلية للتصنيع (DFM).
تعني عبارة DFM التصميم من أجل القابلية للتصنيع.
والغرض منها هو التحقق مما إذا كان بالإمكان إنتاج القطعة بكفاءةٍ وموثوقيةٍ.
قد يقوم مهندسونا بمراجعة ما يلي:
إذا وجدنا ميزة قد تسبب مشكلة، فيمكننا مناقشتها قبل الإنتاج.
على سبيل المثال، نصف قطر الزاوية الداخلية الصغير جدًّا قد يتطلب أداة قص أصغر بكثير.
الأداة الأصغر تكون أقل صلابة.
وهذا قد يقلل سرعة التشغيل الآلي ويزيد من زمن التشغيل.
ومثال آخر هو التحمل الضيق غير الضروري.
فإذا حُدد ثقب تثبيت عام بتحمل ضيق جدًّا، فقد تزداد تكلفة التصنيع دون تحسين الجودة النهائية للمنتج.
يمكن لمراجعة إمكانية التصنيع (DFM) أن تساعد في اكتشاف هذه المشكلات قبل قص المادة.
الطحن باستخدام التحكم العددي الحاسوبي ليس دائمًا أفضل عملية.
تعتمد العملية الصحيحة على هندسة القطعة والتسامح المطلوب وعدد القطع والتكلفة المستهدفة.
فيما يلي مقارنة بسيطة.
|
العملية |
تصنيع باستخدام الحاسوب CNC |
طابع |
قطع الليزر |
الصب بالضغط |
|
تكلفة الأدوات |
منخفض |
عالي |
منخفض |
عالي |
|
مرونة التصميم |
عالي |
متوسط |
عالي |
متوسط |
|
تغييرات التصميم |
سهل |
أكثر صعوبة |
سهل |
أكثر صعوبة |
|
الدقة |
عالي |
جيد |
متوسط |
متوسط |
|
الميزات ثلاثية الأبعاد |
ممتاز |
محدود |
محدودة للغاية |
جيد |
|
الثقوب المُخَصَّصة للبراغي |
سهل |
غالبًا ما تتطلب عملية ثانوية |
تتطلب عملية ثانوية |
قد تتطلب عمليات تشغيل ثانوية |
|
ملاءمة النموذج الأولي |
ممتاز |
فقراء |
جيد |
فقراء |
|
ملاءمة للدُفعات الصغيرة |
ممتاز |
متوسط |
جيد |
فقراء |
|
ملاءمة للإنتاج الضخم |
متوسط |
ممتاز |
جيد |
ممتاز |
التشكيل بالضغط فعّالٌ جدًّا للكميّات الكبيرة.
وبمجرد إنجاز القوالب، يمكن أن تكون فترة الدورة قصيرةً جدًّا.
ومع ذلك، فإن تكلفة القوالب الأولية أعلى.
كما قد تتطلّب التغييرات في التصميم تغييراتٍ في القوالب.
التشغيل الآلي باستخدام الحاسوب (CNC) يكون عادةً أكثر مرونة.
ولا يتطلّب قوالب تشكيل بالضغط مخصصة.
وللكميّات الصغيرة إلى المتوسطة، غالبًا ما يكون التشغيل الآلي باستخدام الحاسوب (CNC) أكثر اقتصاديّة.
كما أن التشغيل الآلي باستخدام الحاسوب (CNC) أفضل عندما يحتوي الجزء على تجاويف أو ثقوب مُخَرَّسة أو ميزات أخرى منشأة بالتشغيل الآلي.
القصّ بالليزر فعّالٌ جدًّا للملامح المسطّحة البسيطة.
يمكنه قص الأشكال الخارجية والثقوب بسرعة.
ومع ذلك، فإن قص الليزر يُنشئ في المقام الأول ميزات ثنائية الأبعاد.
إذا تطلّب الجزء وجود فتحات مُستوية (كنتربورز)، أو خيوط لولبية، أو جيوب، أو حواف مائلة (شامفرز)، أو ثقوب دقيقة، فقد لا تزال هناك حاجة إلى عمليات تشغيل إضافية باستخدام الآلات.
يمكن لآلات التفريز الرقمية التحكم بها (CNC) إنجاز عدد أكبر من الميزات ضمن عملية تشغيل واحدة.
الصب بالقالب مناسب للإنتاج بكميات كبيرة.
يمكنه إنتاج أشكال معقدة بسرعة بعد الانتهاء من القالب.
ومع ذلك، يتطلب الصب بالقالب استثماراً كبيراً في أدوات التصنيع.
وقد لا يكون اقتصادياً عند الكميات الصغيرة.
كما قد تتطلب الأبعاد الحرجة عمليات تشغيل ثانوية باستخدام آلات CNC.
عادةً ما تكون عمليات التشغيل باستخدام الآلات الرقمية التحكم بها (CNC) أكثر ملاءمةً للنماذج الأولية وتطوير الهندسة والدُفعات الإنتاجية الصغيرة.
الطحن باستخدام الحاسب الآلي عادةً ما يكون خيارًا جيدًا عندما:
لإنتاج ذي الحجم المرتفع جدًّا، قد يوفِّر عمليةٌ أخرى في النهاية تكلفةً وحدويةً أقل.
يجب اختيار أفضل عمليةٍ استنادًا إلى المشروع كاملاً، وليس فقط السعر الوحدوي.
عادةً ما يهتم المهندسون الميكانيكيون بالملاءمة والوظيفة وقابلية التصنيع.
تشمل المشاكل الشائعة:
قد تؤدي هذه المشكلات إلى فشل التجميع أو ارتفاع تكلفة التشغيل الآلي.
نراجع الرسم البياني قبل الإنتاج.
إذا كان أي عنصر قد يسبب خطرًا أثناء التشغيل الآلي، يمكننا إبرازه.
على سبيل المثال، قد نقترح:
الهدف ليس تغيير تصميم العميل دون سبب وجيه.
الهدف هو خفض مخاطر التصنيع مع الحفاظ على الوظيفة المطلوبة.
غالبًا ما تختلف المخاوف التي تواجهها فرق المشتريات.
قد تهتم أكثر بما يلي:
ومشكلة شائعة أخرى هي تنسيق الجهود مع المورِّدين.
قد يحتاج المشتري إلى مورِّد واحد لعمليات التشغيل الآلي.
قد يتولى موردٌ آخر عملية الأكسدة الكهربائية.
قد يتولى موردٌ ثالث عملية التجميع.
وهذا يُحدث مزيداً من التعقيد في التواصل ويزيد من مخاطر سلسلة التوريد.
يمكننا دعم عمليات متعددة ضمن مشروع واحد.
قد تتضمّن سير العمل النموذجي ما يلي:
المادة → التشغيل الآلي بالحاسوب → إزالة الحواف الحادة → التشطيب السطحي → الفحص → التجميع → التغليف
وهذا يقلل من عدد الموردين الذين يجب على فريق المشتريات إدارتهم.
كما يمكن أن يجعل تحديد المسؤولية أوضح.
فإذا ظهرت مشكلة في القطعة النهائية، فليس على العميل أن ينسق بين عدة موردين منفصلين.
يُجري مطوّرو المنتجات غالبًا عدة تغييرات على التصاميم قبل أن يكتمل المنتج نهائيًّا.
هذا أمرٌ طبيعيٌّ.
قد تكشف النموذج الأولي الأول عن ما يلي:
إذا أُنجزت أدوات الإنتاج باهظة الثمن مبكرًا جدًّا، أصبح إدخال التغييرات على التصميم مكلفًا.
تتناسب عمليّة التشغيل بالتحكم العددي الحاسوبي (CNC) مع تطوير المنتجات بشكل ممتاز، لأن التصميم يمكن تحديثه بسرعة أثناء استمرار تحسين عملية التجميع.
أثناء الاختبارات المبكرة، قد يجد العملاء أن ثقب التثبيت يحتاج إلى تغيير مكانه، أو أن الشق يحتاج إلى إطالة، أو أن الفتحة المركزية تحتاج إلى مساحة أكبر.
وبعدها يمكن تحديث القاعدة وفق أحدث نموذج CAD أو الرسم الفني.
وهذا يمكّن المهندسين من اختبار الجزء الفعلي مع المكونات المتصلة به والتحقق من:
وإذا عُثر على مشكلة، فيمكن مراجعة التصميم قبل الدفعة الإنتاجية التالية.
كما أن التشغيل الآلي باستخدام ماكينات التحكم العددي (CNC) يسهّل إنتاج إصدارات مختلفة من التصميم أثناء مرحلة التطوير.
فعلى سبيل المثال، قد يستخدم إصدارٌ نمط ثقوب مختلفًا، بينما قد يستخدم إصدار آخر فتحةً أكبر أو سماكة لوحة مختلفة.
وبمجرد تأكيد التصميم النهائي، يمكن الاستمرار في استخدام نفس طريقة التشغيل في الإنتاج المتكرر.
وبعدها يمكن توحيد برنامج التشغيل، وملحقات التثبيت، واختيار الأدوات، وأسلوب الفحص لتحسين الاتساق بين الدفعات.
عادةً ما يحتاج عملاء المصنّعين الأصليين إلى إنتاج طويل الأمد.
ولا يقتصر اهتمامهم على إمكانية إنتاج عينة واحدة فقط.
بل يحتاجون أيضًا إلى معرفة ما إذا كان بالإمكان الحفاظ على نفس الجودة مع مرور الوقت.
ومن المتطلبات المهمة ما يلي:
قد يكون بمقدور المورد إنتاج عينة واحدة جيدة.
وهذا لا يعني تلقائيًّا أن المورد قادرٌ على التحكم في ١٠٠٠ أو ١٠٠٠٠ قطعة.
لإنتاج الدُّفعات المتكرِّرة، نتحكم في عملية التشغيل الآلي ومتطلبات الفحص.
يمكن إعادة استخدام طرائق الإنتاج المؤكَّدة في الطلبيات المستقبلية.
كما يمكن توفير تقرير التفتيش الأولي (FAI) عند الحاجة.
يمكن تحديد الأبعاد الحرجة والتحقق منها أثناء الإنتاج.
وبالنسبة للبرامج طويلة الأمد، يساعد هذا في تقليل التباين بين دفعات الإنتاج المختلفة.
عادةً ما تكون الدعامة القياسية أرخص عندما تتطابق بالفعل مع متطلبات التطبيق.
ومع ذلك، فإن العديد من المنتجات تتطلّب شروط تركيب فريدة.
قد تؤدي الدعامة القياسية إلى ظهور عدة مشكلات.
قد يتطلب ألواح محولات إضافية.
قد لا يناسب المساحة المتاحة.
قد تكون مواقع الثقوب غير صحيحة.
قد يضيف أيضًا وزنًا غير ضروري.
يمكن تصميم دعامة مخصصة من قطع التصنيع بالتحكم العددي (CNC) خصيصًا لهذا التجميع.
ومن الممكن تضمين ميزات مخصصة مثل:
يمكن لقوس مخصص مصمم جيدًا أن يجمع أيضًا عدة أجزاء منفصلة في عنصر واحد.
وهذا قد يبسّط عملية التجميع.
أقل سعر وحدة ليس دائمًا الخيار الأفضل.
يجب تقييم المورد استنادًا إلى العملية الإنتاجية الكاملة.
هل يستطيع المورد إنتاج الشكل الهندسي المطلوب؟
هل يستطيع المورد تشغيل المادة المطلوبة؟
هل يمكن للمورد تحقيق التسامحات المطلوبة؟
هذه الأسئلة أكثر أهمية من مجرد سؤال عدد الآلات الموجودة في المصنع.
لا يمكن لمورد التحكم بشكل موثوق في بُعدٍ ما إذا كان لا يستطيع قياسه.
وبالنسبة للأقواس الدقيقة، يجب أن يمتلك المورد معدات فحص مناسبة.
وقد يشمل ذلك:
ويجب أن يتوافق أسلوب الفحص مع التسامح المطلوب.
يكتسب تشطيب السطح أهمية خاصةً في الأقواس الألومنيوم المرئية.
قد تؤدي السيطرة الضعيفة إلى:
يجب أن يفهم المورِّد متطلبات التشغيل الآلي والتشطيب على حدٍّ سواء.
يجب أن تطابق الطلبيات المتكررة الإنتاج السابق.
وهذا يتطلب ثباتًا في:
التكرارية مهمة جدًّا لعملاء الشركات المصنِّعة للمعدات الأصلية.
المورِّد الجيد للتشغيل الآلي لا يقتصر دوره على اقتباس الرسم فحسب.
بل يجب أن يفهم أيضًا ما قد يكون صعب التصنيع.
يمكن أن تمنع الاتصالات الهندسية المفيدة المشاكل قبل بدء الإنتاج.
وهذا قد يوفّر أموالاً أكثر من اختيار أقل عرضة سعراً.
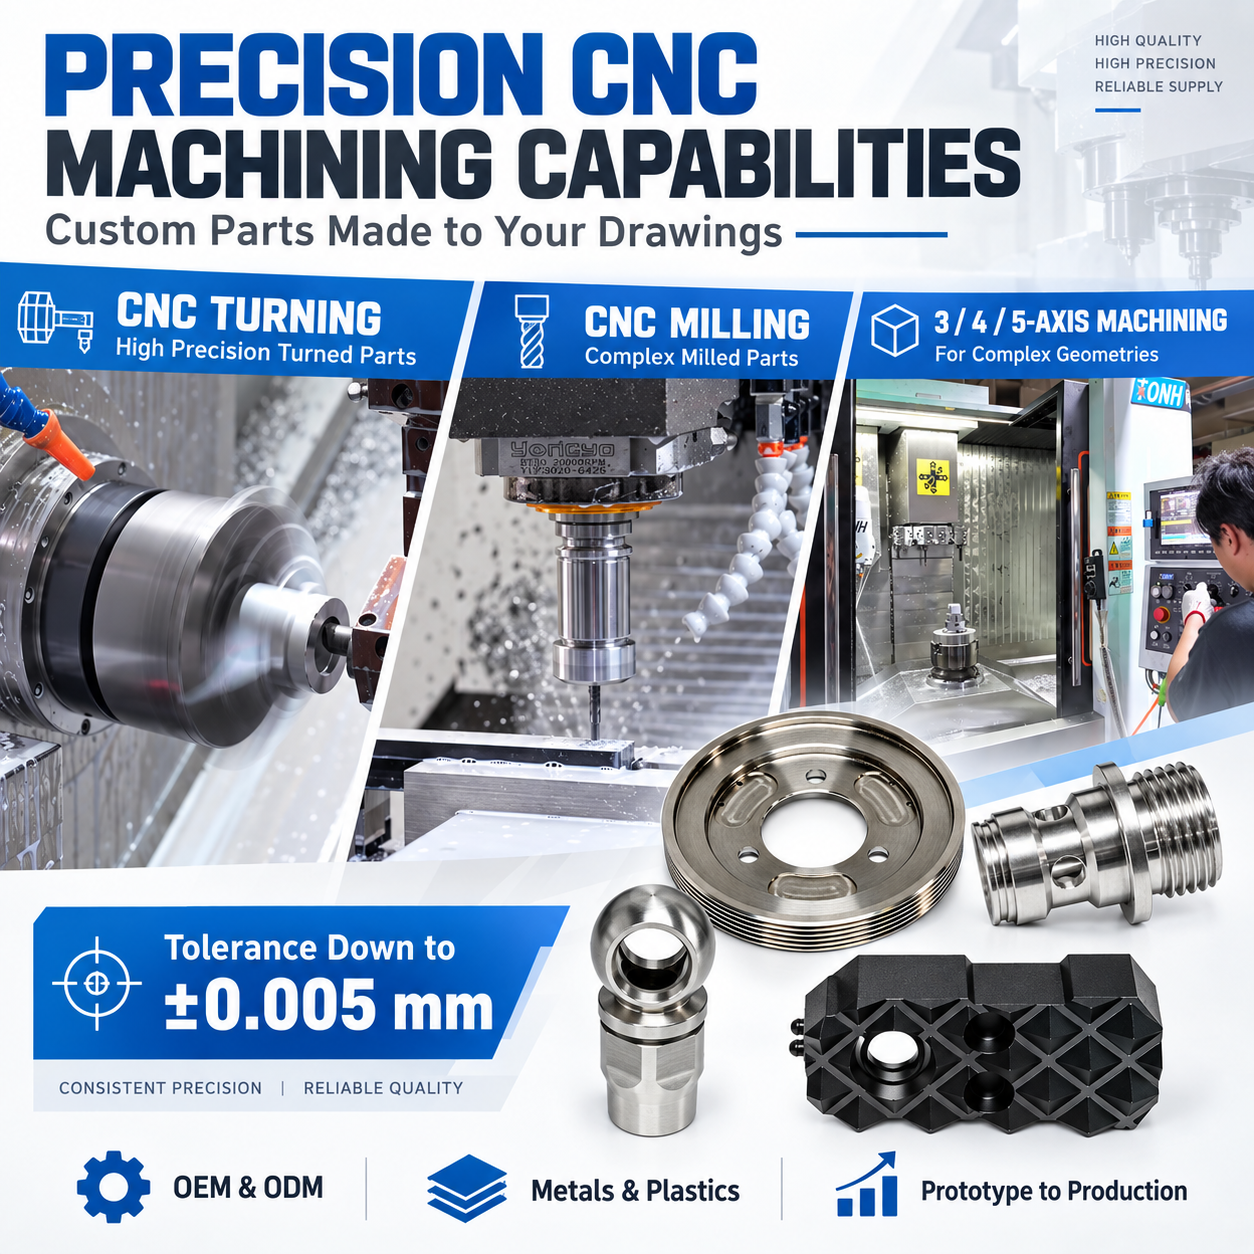
تقدم شركة BIE خدمات تصنيع مخصصة للعملاء من نوع OEM.
تغطي مصنعنا مساحة تزيد عن ٣٠٠٠ متر مربع ويملك أكثر من ٦٠ جهاز إنتاج .
ونقدّم الدعم لتطوير النماذج الأولية، والإنتاج بكميّات صغيرة، والإنتاج المتكرر.
تشمل قدرات التشغيل الآلي لدينا:
كما نقدّم خدمات تصنيع أخرى، منها:
تدعم قدرات التفريز باستخدام الحاسوب (CNC) لدينا أجزاء يصل حجمها إلى حوالي ١٢٠٠ × ٨٥٠ × ٦٠٠ مم .
تتيح لنا قدرة التصنيع باستخدام الحاسب الآلي للدوران إنتاج أجزاء تصل أبعادها إلى حوالي ١٠٠٠ مم في الطول و٧٠٠ مم في القطر ، وذلك حسب هندسة الجزء.
وبالنسبة للميزات الدقيقة المناسبة، يمكن أن تصل تحملات التشغيل إلى حوالي ±0.005 مم .
كما ندعم الإنتاج بالدُفعات للمشاريع طويلة الأجل الخاصة بالعلامات التجارية الأصلية (OEM).
ويمكن أن تتجاوز قدرتنا الإنتاجية الشهرية ١٥٠٠٠٠ جزءٍ عبر مشاريع مختلفة ، وذلك حسب حجم الجزء وتعقيده ومتطلبات العمليات.
ويتبع مشروع تركيب مخصص نموذجي العملية الموضحة أدناه.
يُرسل العميل:
يقوم فريقنا بمراجعة المعلومات قبل إعداد العرض السعري.
نتحقق مما إذا كان التصميم مناسبًا للتصنيع الآلي.
قد تشمل المخاطر المحتملة ما يلي:
وفي حال الحاجة، نناقش هذه النقاط مع العميل.
يتم إعداد المادة الأولية المطلوبة.
يتم فحص درجة المادة وحجمها قبل التشغيل الآلي.
يتم إنتاج القطعة وفقًا للرسم المعتمد.
قد يشمل التشغيل الآلي ما يلي:
يتم فحص الأبعاد المهمة أثناء الإنتاج.
وهذا يساعد في اكتشاف المشكلات قبل الانتهاء من الدفعة الكاملة.
تُزال الحواف الحادة.
تُعالَج الحواف الحادة وفقًا للرسم.
يتم تنظيف القطعة قبل إنجاز السطح.
ترسل القطعة للتشطيب المطلوب.
وقد يشمل ذلك:
تُفحص القطع المنتهية مرةً أخرى.
يشمل الفحص الأبعاد والمظهر.
إذا تطلّب المشروع التجميع، فيمكننا تركيب المكونات المناسبة.
وقد تشمل هذه التقنيات:
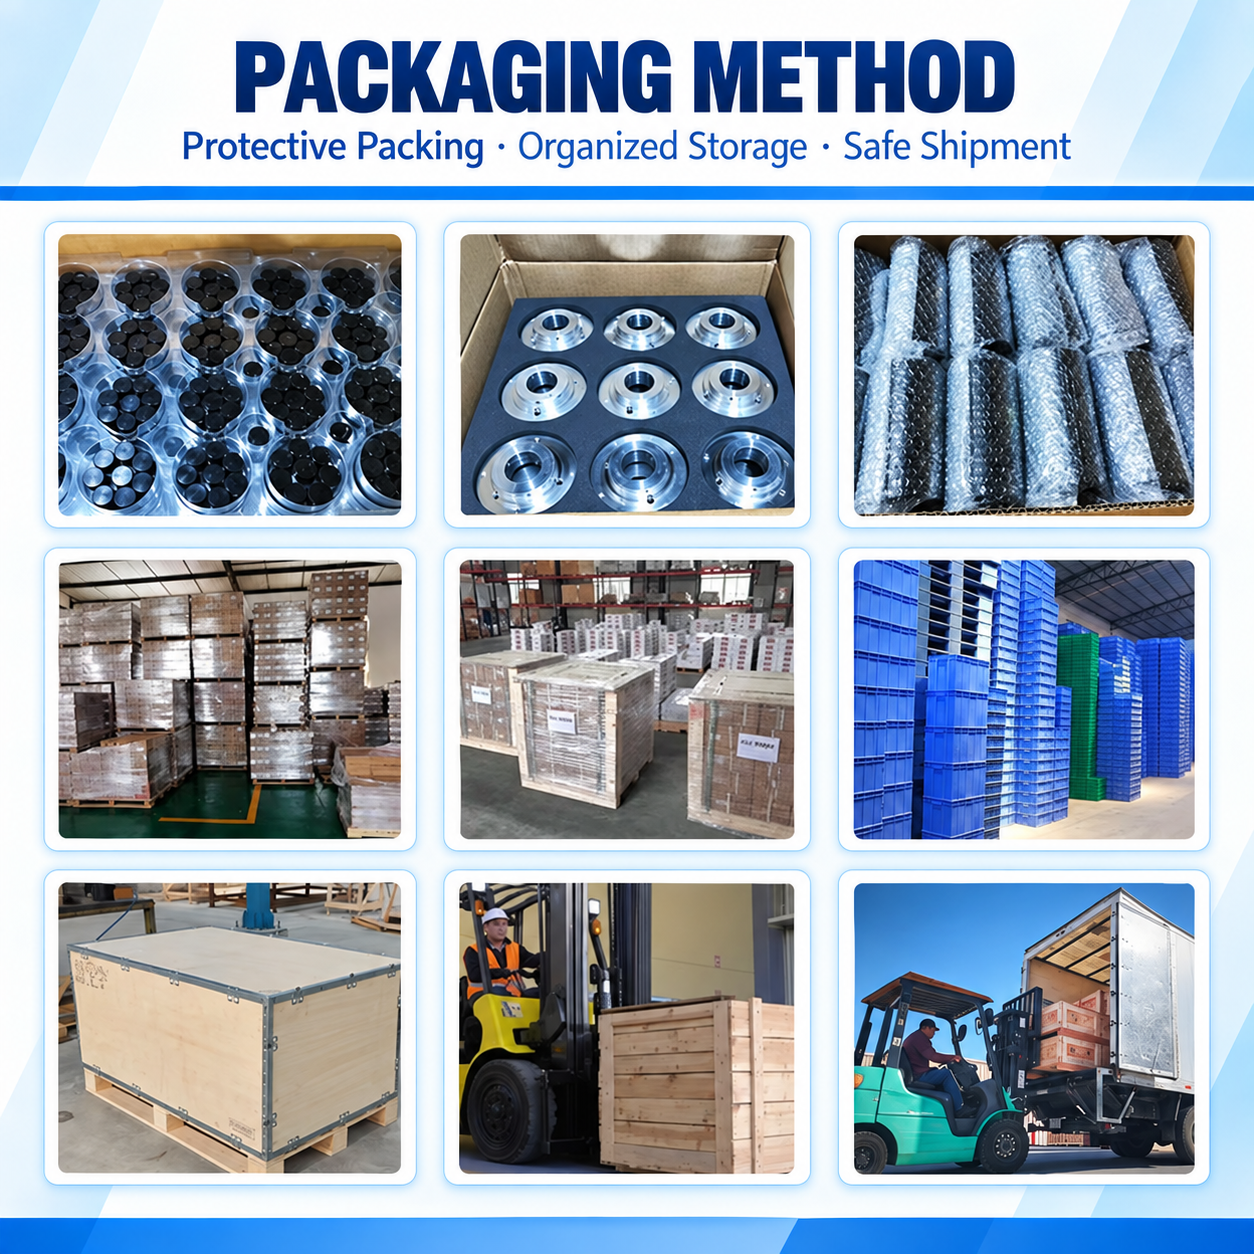
تُعبَّأ الأجزاء المُنفَّذة وفقًا لهندستها ونهايتها السطحية.
قد تحتاج الأجزاء المؤكسدة تجميليًّا إلى حماية إضافية لتجنُّب الخدوش أثناء الشحن.
يبدأ ضبط الجودة قبل التشغيل الآلي ويستمر طوال عملية الإنتاج.
ولا يقتصر على الفحص النهائي فقط.
تتم مراجعة مواصفات المادة قبل بدء الإنتاج.
ويجب أن تتطابق المادة مع متطلبات المشروع.
وبالنسبة للمشاريع المناسبة، يمكن فحص أول جزء منتهٍ قبل متابعة دفعة الإنتاج الكاملة.
وهذا يساعد في التأكيد على ما يلي:
كما يمكن توفير تقرير التفتيش الأولي (FAI) عند الحاجة.
يقوم المشغلون وموظفو ضبط الجودة بالتحقق من الأبعاد المهمة أثناء التشغيل الآلي.
وهذا يساعد في اكتشاف تآكل الأدوات أو مشاكل التثبيت أو الانحراف البُعدي.
وبعد التشغيل الآلي والتشطيب، تُفحص الأجزاء قبل الشحن.
قد تشمل معدات الفحص:
تعتمد طريقة الفحص على الخاصية والتسامح المطلوب.
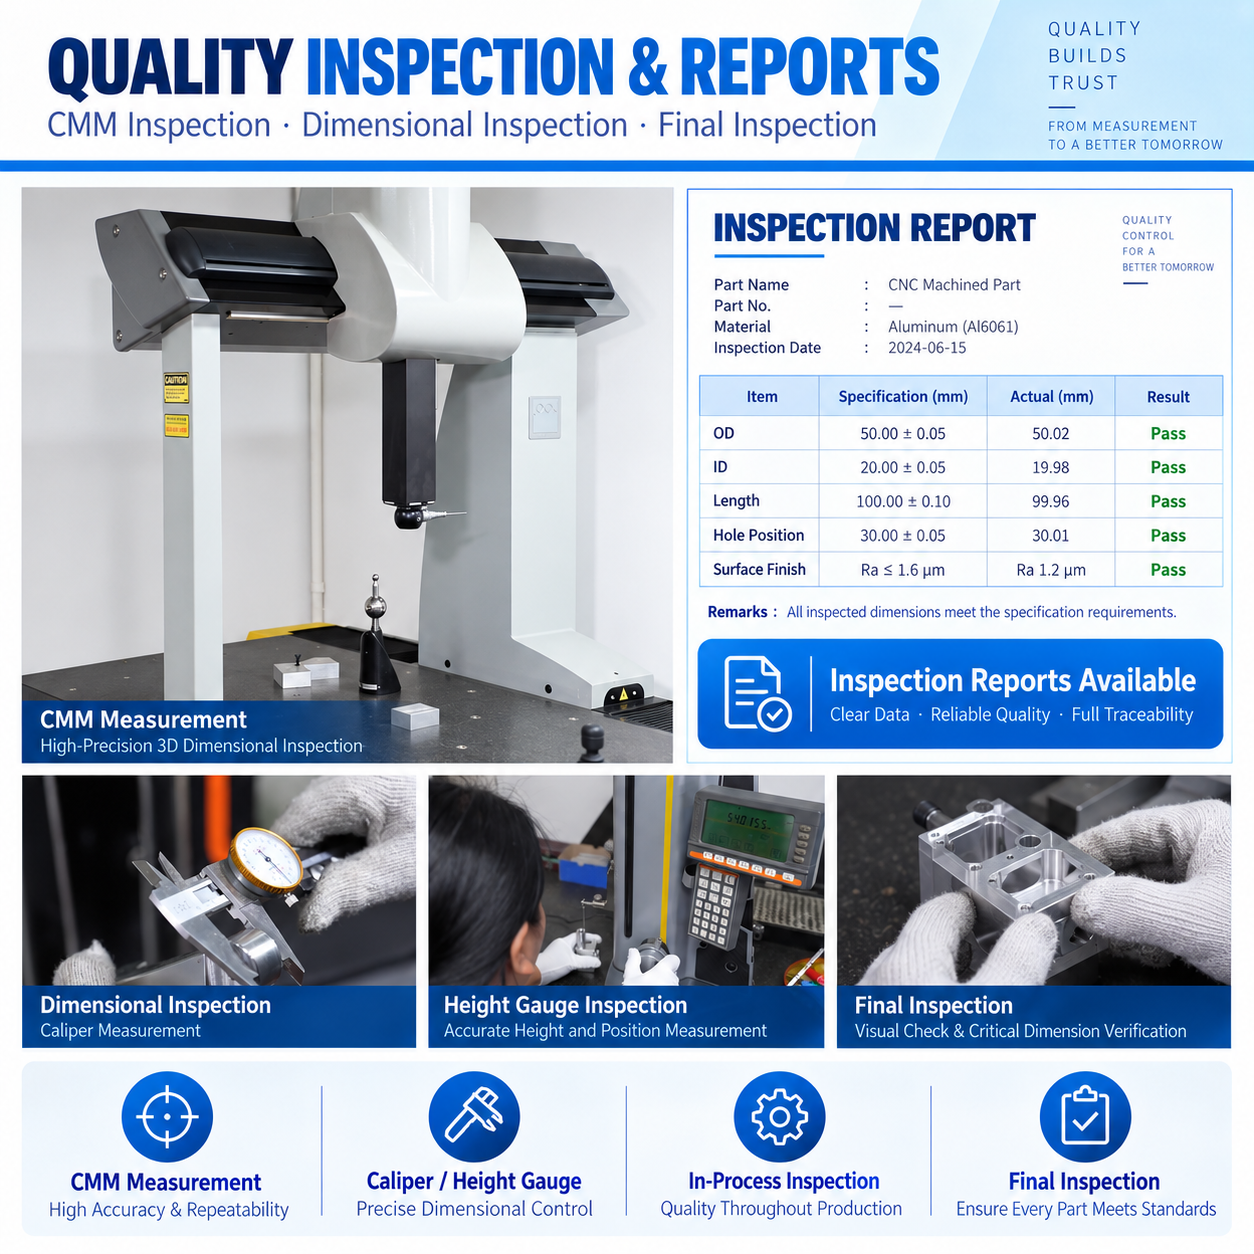
وفي حالة الأجزاء المؤكسدة والأجزاء التجميلية، يُجرى فحص المظهر أيضًا.
تشمل المشاكل النموذجية:
في حالة المنتجات التجميلية، ينبغي مناقشة معايير المظهر قبل بدء الإنتاج.
قد تظهر اختلافات بسيطة في اللون بين دفعات الألومنيوم أو التأكسد المختلفة.
ويجب أخذ ذلك في الاعتبار عند الحاجة إلى تطابق بصري بين عدة دفعات إنتاج.
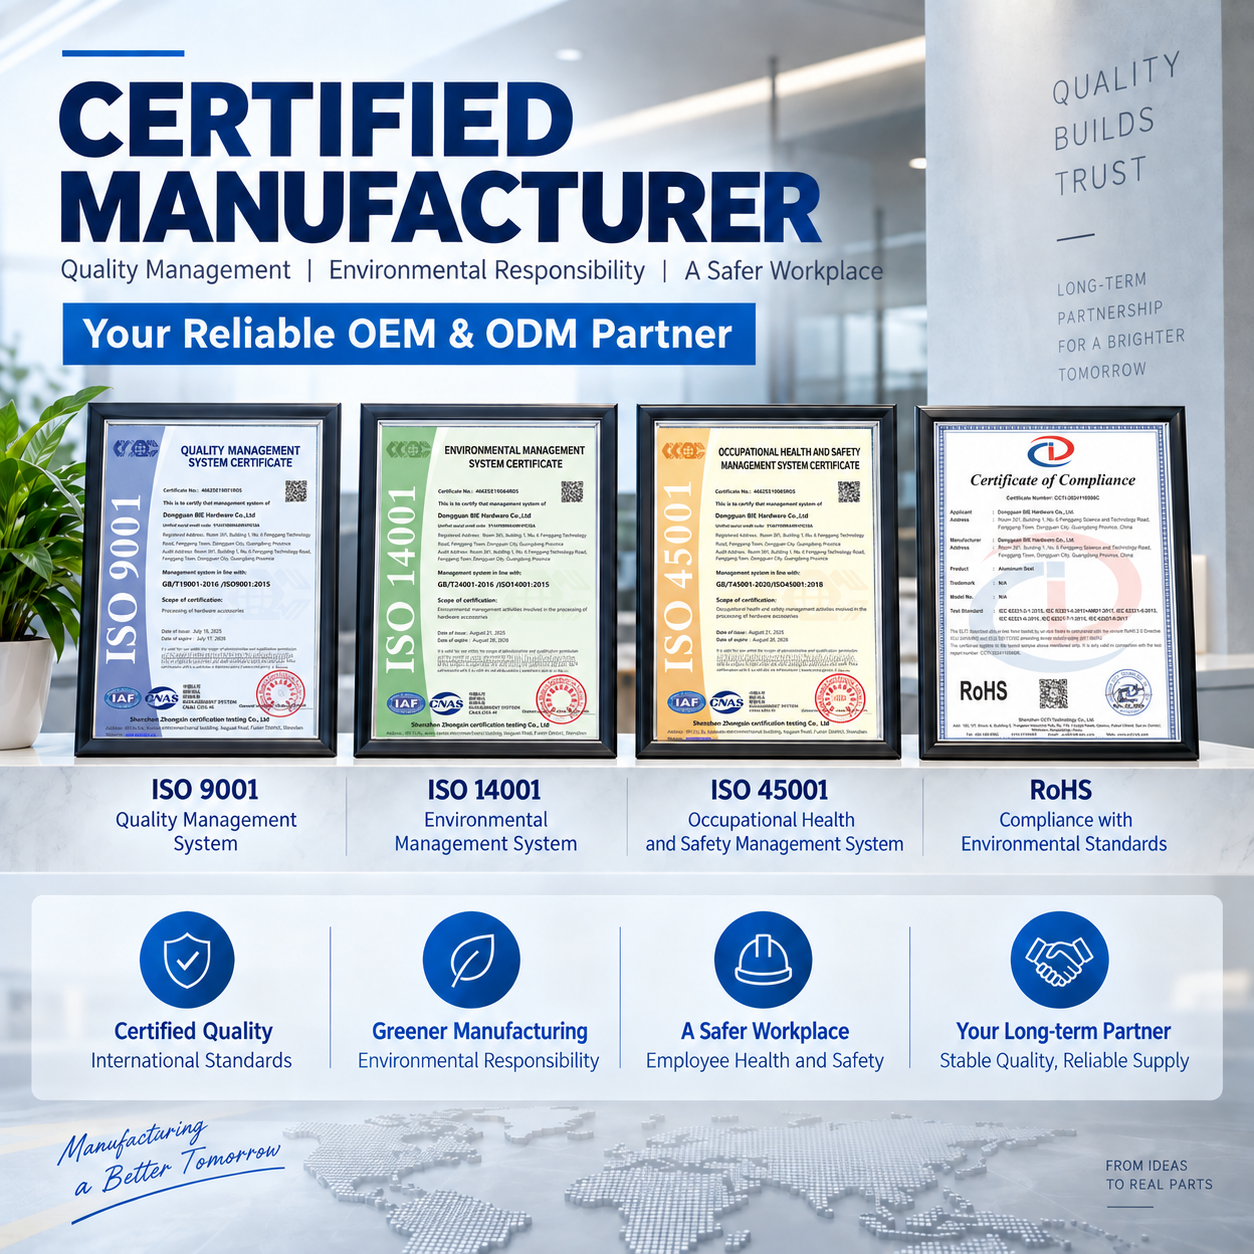
تشمل أنظمتنا الإدارية:
يمكن أيضًا دعم المتطلبات المرتبطة بمعيار روهس عند تحديدها من قِبل العميل.
يمكن توفير وثائق الفحص والتفتيش الأولي للقطع (FAI) وفقًا لمتطلبات المشروع.
نعم، نعم
هذه خدمة تصنيع مخصصة.
يمكننا إنتاج القاعدة وفقًا لرسمك ثنائي الأبعاد أو نموذجك ثلاثي الأبعاد باستخدام برامج التصميم بمساعدة الحاسوب (CAD).
يمكن تخصيص جميع المواصفات مثل الأبعاد ومواقع الثقوب وأحجام الشقوق والمواد ونهاية السطح.
الرقم
الجزء الموضح في الصورة هو مثال على قاعدة تركيب مخصصة مصنوعة من الألومنيوم باستخدام ماكينات التحكم العددي (CNC).
لا نشترط على العملاء استخدام نفس الأبعاد.
قد يختلف جزؤك تمامًا.
تُعد درجة ٦٠٦١ مناسبةً للعديد من حوامل التثبيت العامة.
وتتميز هذه الدرجة بسهولة تشغيلها آليًّا وأداء ميكانيكي عام جيِّد.
قد تُختار درجة ٧٠٧٥ عند الحاجة إلى مقاومة أعلى.
أما درجة ٥٠٥٢ فقد تكون مناسبةً لبعض التطبيقات التي تتطلَّب خصائص مختلفة في المقاومة للتآكل أو القابلية للتشكيل.
ويتوقف اختيار المادة المناسبة على طبيعة الاستخدام.
نعم، نعم
يمكن توفير عملية الأكسدة الأنودية باللون الأخضر للمواد الألومنيومية المناسبة.
كما قد تكون ألوان أخرى متاحةً أيضًا.
تشمل الخيارات الشائعة ما يلي:
ويجب التأكُّد من توافر اللون المطلوب قبل بدء الإنتاج.
نعم، نعم
يُنتج التنقية بالرمل سطحًا غير لامعٍ أكثر انتظامًا.
غالبًا ما تُستخدم هذه الطريقة قبل الأكسدة للأجزاء المرئية المصنوعة من الألومنيوم.
تعتمد القدرة على تحقيق الدقة على هندسة الجزء وحجمه ونوع ميزاته.
وبالنسبة للميزات المناسبة ذات الدقة العالية، يمكننا تقييم التحمل حتى حوالي ±0.005 مم .
ومع ذلك، فهذا لا يعني أن كل بُعدٍ يجب أن يستخدم هذا التحمل.
ويجب تحديد الأبعاد الحرجة بوضوح على الرسم البياني.
نعم، نعم
نقدّم دعمًا للنماذج الأولية والإنتاج بكميات صغيرة.
هذا مفيد للتحقق من التصميم واختبارات الهندسة.
وبعد تأكيد التصميم، يمكننا أيضًا دعم طلبات إعادة الطلب بكميات أكبر.
نعم، نعم
لدينا أكثر من ٦٠ جهاز إنتاج وندعم الإنتاج التصنيعي الأصلي (OEM) المتكرر.
قد تتجاوز طاقتنا الإنتاجية الشهرية ١٥٠٬٠٠٠ قطعة عبر مشاريع مختلفة، وذلك حسب تصميم القطعة والعملية المُتَّبعة.
نعم، نعم
يمكن فحص مواضع الثقوب الحرجة باستخدام أجهزة القياس ثلاثية الأبعاد (CMM) أو أجهزة القياس البصري عند الحاجة.
يرجى توضيح الأبعاد والتَّسامُحات المهمة بوضوح على الرسم البياني.
نعم، نعم
يمكن تزويد تقارير الفحص الأولي (FAI) وتقارير الفحص البُعدي وفقًا لمتطلبات المشروع.
نعم، نعم
يمكننا دعم أعمال التجميع المناسبة.
وقد يشمل ذلك الإدخالات والبراغي والمكونات الميكانيكية الأخرى.
نعم، نعم
يمكن إضافة الوسم بالليزر أو النقش وفقًا لمتطلباتكم.
نعم، نعم
إن التشغيل الآلي باستخدام الحاسب (CNC) مناسب للعائلات المنتجية التي تختلف أنماط الثقوب أو الأحجام أو الفتحات فيها.
وغالبًا ما يمكن إنتاج الإصدارات المختلفة دون الحاجة إلى قوالب إنتاج مخصصة.
يرجى تقديم:
إذا كانت بعض المواصفات غير مؤكدة، فيمكن لفريق هندستنا مراجعة التصميم معكم.
أرسل إلينا الرسم ثنائي الأبعاد، ملف التصميم ثلاثي الأبعاد (CAD)، نوع المادة، الكمية، ومتطلبات التشطيب السطحي .
يمكن لفريق هندستنا مراجعة التصميم، والتحقق من إمكانية التصنيع، وتقديم عرض سعر.
حمّل ملفات التصميم ثلاثي الأبعاد (CAD) لمراجعة إمكانية التصنيع (DFM) والحصول على عرض سعر
Copyright © Dongguan BIE Hardware Co., Ltd - سياسة الخصوصية