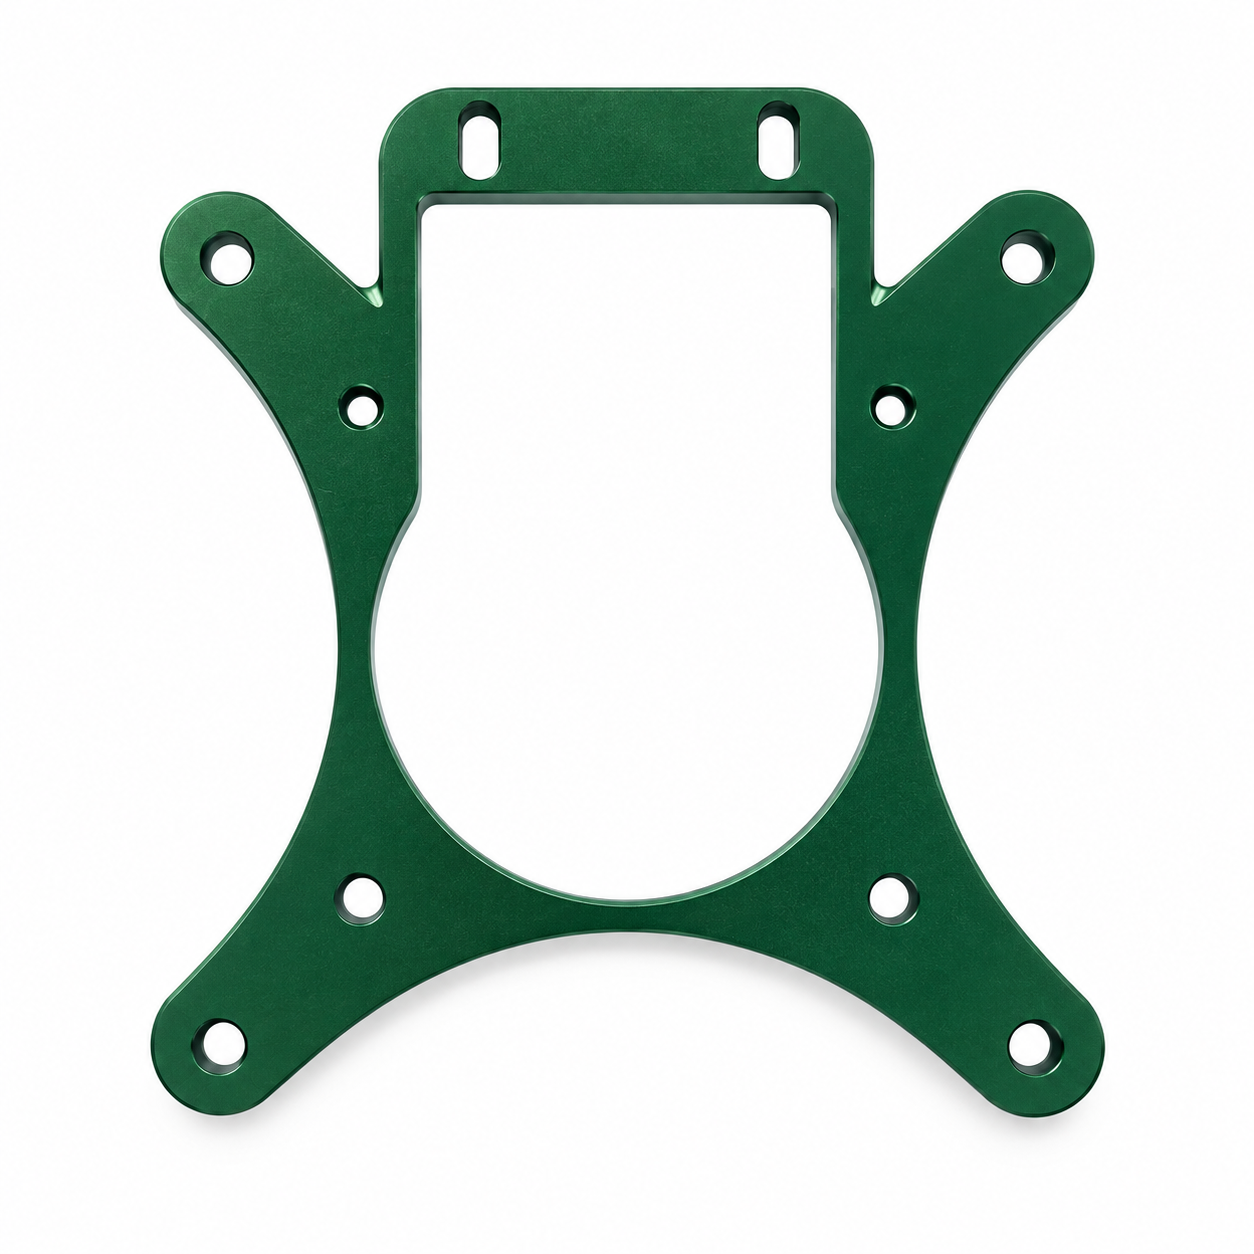
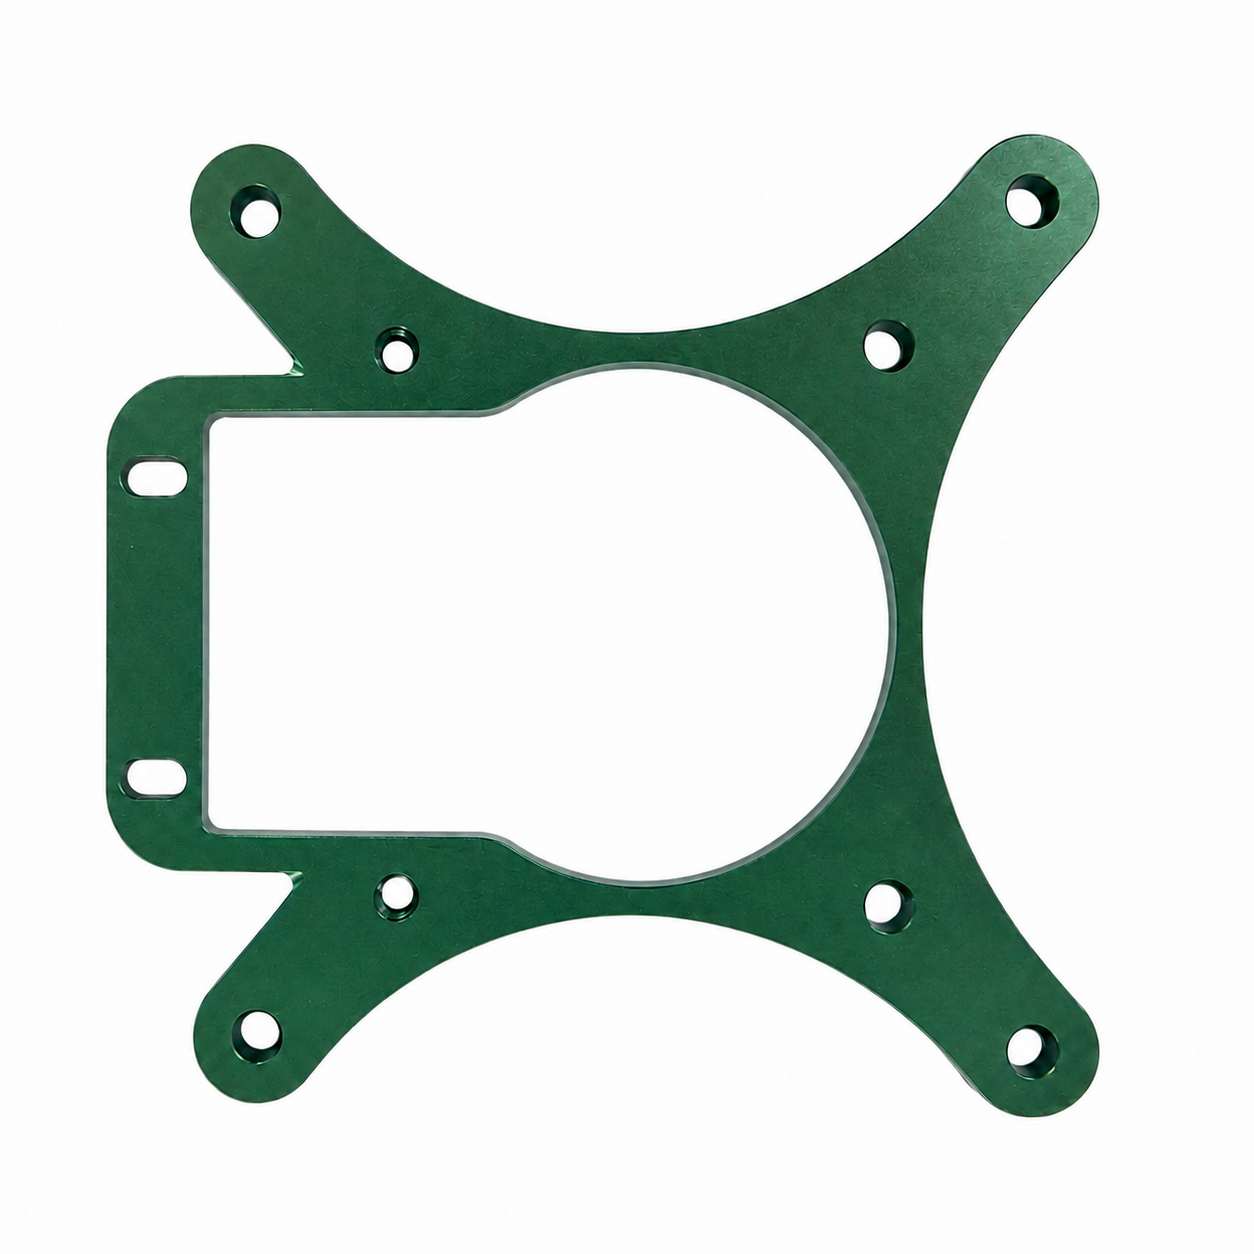
Точёный на станке с ЧПУ алюминиевый кронштейн для OEM-сборок механических и электронных компонентов
Этот индивидуальный крепёжный кронштейн из алюминия с ЧПУ предназначен для механических, электронных и оборудования-сборок, требующих точного расположения креплений, индивидуальных вырезов и устойчивой конструкционной поддержки.
Кронштейн изготавливается методом фрезерования с ЧПУ из алюминиевой пластины и может быть адаптирован по типу отверстий, пазов, вырезов, толщине, допускам и отделке поверхности.
На приведённом примере показан крупный центральный вырез, несколько монтажных отверстий, два регулировочных паза и зелёное анодированное покрытие.
Его можно использовать в качестве монтажной пластины, задней пластины, переходного кронштейна или конструкционной опорной детали во многих OEM-применениях.
Клиенты могут направить нам 2D-чертёж или 3D-файл CAD для технического анализа, обратной связи по DFM и расчёта стоимости.
Пользовательский крепёжный кронштейн из алюминия, изготовленный на станке с ЧПУ, — это прецизионно обработанная конструкционная деталь, используемая для соединения, поддержки, позиционирования или фиксации других компонентов.
В отличие от стандартного кронштейна из каталога, пользовательский кронштейн изготавливается по индивидуальному чертежу заказчика.
Общие габаритные размеры не являются фиксированными.
Расположение отверстий не является фиксированным.
Размеры пазов, толщина пластины, форма вырезов, материал и отделка поверхности могут быть изменены.
Благодаря этому пользовательские кронштейны, изготовленные на станках с ЧПУ, подходят для изделий, где монтажное пространство или монтажный интерфейс имеют уникальную конфигурацию.
Кронштейн, показанный в данном примере, имеет симметричную форму открытой рамы.
Центральная область содержит крупный вырез.
Этот вырез может обеспечивать зазор для другого компонента, прокладки кабелей, циркуляции воздуха или подвижных частей.
Несколько круглых отверстий распределены по периметру кронштейна.
Эти отверстия можно использовать для винтов, болтов, установочных штифтов или других крепёжных элементов.
Два удлинённых паза в верхней части обеспечивают ограниченную регулировку при сборке.
Это полезно, когда окончательное положение крепления требует небольшого смещения.
Скруглённые внешние углы и фаски также способствуют улучшению удобства обращения и внешнего вида.
Индивидуальные алюминиевые кронштейны, изготовленные на станках с ЧПУ, могут включать множество различных функций в одном элементе.
Типичные функции включают:
Конструкцию можно адаптировать в зависимости от функции конечной сборки.
Для некоторых проектов кронштейн обеспечивает в первую очередь структурную поддержку.
Для других проектов наиболее важной функцией может быть точное позиционирование.
Некоторые детали также могут требовать зазоров для проводки, компонентов охлаждения или подвижных механизмов.
Поэтому метод изготовления должен обеспечивать как гибкость, так и контроль размеров.
Фрезерование на станках с ЧПУ зачастую является оптимальным выбором для выполнения этих требований.
Такие кронштейны обычно изготавливаются из алюминиевой плиты методом фрезерования на станках с ЧПУ.
Точный процесс механической обработки зависит от геометрии, допусков, материала и количества.
Типичный производственный процесс включает подготовку материала, фрезерную обработку на станках с ЧПУ, зачистку заусенцев, контроль и отделку поверхности.
Процесс начинается с исходного материала.
Алюминиевая пластина выбирается в соответствии с чертежом заказчика.
Затем пластину разрезают на подходящую заготовку.
Размер заготовки немного превышает размер готовой детали, чтобы обеспечить достаточный запас материала для обработки.
Распространённые марки алюминия включают:
сплав 6061 — один из наиболее распространённых вариантов для изготовления индивидуальных алюминиевых кронштейнов.
Он обладает хорошей обрабатываемостью.
Кроме того, он обеспечивает оптимальное соотношение прочности, коррозионной стойкости и стоимости.
Кроме того, сплав 6061 хорошо совместим со многими процессами анодирования.
сплав 7075 может применяться при необходимости повышенной прочности.
сплав 5052 может рассматриваться для некоторых применений, где важнее коррозионная стойкость или технологичность формовки.
Материал не следует выбирать исключительно по цене.
Также необходимо учитывать механические нагрузки, условия эксплуатации, требования к отделке и стоимость механической обработки.
После подготовки материала алюминиагая заготовка фиксируется на станке с ЧПУ.
Станок с ЧПУ удаляет материал в соответствии с запрограммированной траекторией инструмента.
Для кронштейна подобного типа процесс механической обработки может включать несколько операций.
Это может включать:
Большое центральное отверстие обычно обрабатывается контурным фрезерованием.
Внешний контур также фрезеруется из алюминиевой пластины.
Круглые отверстия можно сверлить или растачивать в зависимости от требуемой точности.
Пазообразные отверстия можно изготовить торцевыми фрезами.
Затем можно выполнить фаски вокруг отверстий или кромок.
Большинство плоских кронштейнов можно изготовить на 3-осевом станке с ЧПУ.
Однако выбор конкретного станка зависит от конструкции детали.
Если у кронштейна есть боковые отверстия, наклонные поверхности или элементы на нескольких сторонах, более эффективным может оказаться 4-осевое или 5-осевое фрезерование.
После фрезерной обработки с ЧПУ вокруг отверстий, пазов и срезанных кромок могут остаться мелкие заусенцы.
Эти заусенцы необходимо удалить.
Острые кромки также могут потребовать снятия фаски или скругления.
Этот этап важен по нескольким причинам.
Во-первых, он повышает безопасность при обращении.
Во-вторых, он способствует более плавной подгонке детали при сборке.
В-третьих, чистая кромка улучшает внешний вид окончательно анодированной детали.
Если кронштейн будет использоваться в видимой зоне, качество кромок становится ещё более важным.
Для декоративных деталей царапины и следы механической обработки также должны быть контролируемыми до нанесения поверхностного покрытия.
Перед отделкой поверхности необходимо проверить важные размеры.
Это особенно важно для крепёжных кронштейнов.
Кронштейн может визуально выглядеть правильно, но при этом не проходить сборку, если положение отверстий указано неверно.
Типичные размеры для проверки включают:
Критические размеры можно проверять отдельно от общих размеров.
Это помогает избежать ненужных затрат.
Не каждый размер требует чрезвычайно жёсткого допуска.
Чем жёстче допуск, тем больше усилий требуется на механическую обработку и контроль.
По этой причине критические размеры должны быть чётко обозначены на чертеже.
На приведённом примере — зелёное анодированное покрытие.
Анодирование часто применяется для алюминиевых деталей.
Оно формирует оксидный слой на поверхности алюминия.
Это может повысить стойкость к коррозии и прочность поверхности.
Также оно придаёт поверхности более чистый и декоративный вид.
Для цветного анодирования поверхность можно окрасить после анодирования.
Доступные виды отделки включают:
Правильный вид поверхностной отделки зависит от области применения.
Например, дробеструйная обработка перед анодированием позволяет получить более равномерную матовую поверхность.
Твёрдое анодирование может быть выбрано в тех случаях, когда повышенная износостойкость является приоритетом.
Порошковое покрытие может оказаться лучшим вариантом, если требуется более толстое покрытие или иной внешний вид.
Фрезерование с ЧПУ широко применяется при изготовлении нестандартных кронштейнов, поскольку обеспечивает оптимальный баланс между гибкостью, точностью и производственной эффективностью.
Оно особенно полезно, когда конструкция изделия не совместима со стандартными кронштейнами.
Кронштейн, изготовленный на станке с ЧПУ, может включать несколько различных типов элементов в одной детали.
Например, один кронштейн может содержать:
Эти элементы могут быть получены непосредственно по CAD-модели.
Это даёт инженерам больше свободы при проектировании монтажного интерфейса.
Кронштейн не должен соответствовать стандартной форме.
Его можно спроектировать с учётом конечного изделия.
Конструкции изделий зачастую изменяются в ходе разработки.
Положение отверстия может потребоваться изменить.
Длина паза может потребоваться увеличить.
Центральное отверстие может потребоваться увеличить.
Толщина может потребоваться изменить.
При фрезерной обработке с ЧПУ многие из этих изменений можно внести, обновив CAD-модель и управляющую программу станка.
Полностью новая производственная оснастка, как правило, не требуется.
Это одна из главных причин, по которой фрезерная обработка с ЧПУ полезна для изготовления прототипов и малых — средних серий продукции.
Крепёжные кронштейны в значительной степени зависят от точности посадки.
Деталь должна правильно совмещаться с сопрягаемыми компонентами.
По этой причине положение отверстий зачастую важнее внешнего вида кронштейна.
Если расстояние между двумя монтажными отверстиями неверно, клиент может не суметь собрать деталь.
Если паз слишком узкий, крепёжное изделие может не поместиться.
Если центральное вырезанное отверстие слишком мало, оно может мешать работе другого компонента.
Фрезерная обработка с ЧПУ позволяет контролировать эти размеры в соответствии с чертежом.
Обработка с ЧПУ также подходит для повторных заказов.
Как только программа обработки, приспособление, выбор инструмента и метод контроля подтверждены, тот же процесс можно использовать повторно.
Это способствует повышению однородности между партиями.
Для заказчиков OEM повторяемость зачастую важнее, чем изготовление одного идеального образца.
Поставщик должен быть в состоянии воспроизвести ту же деталь спустя месяцы.
Это требует стабильного контроля процесса.
Фрезерная обработка с ЧПУ позволяет получать чистые кромки и точно контролируемые элементы.
Это полезно как для функциональных, так и для видимых компонентов.
После механической обработки деталь может пройти дополнительную отделку.
Например:
Сочетание механической обработки и отделки позволяет кронштейну соответствовать как функциональным, так и эстетическим требованиям.
Индивидуальные алюминиевые кронштейны применяются во многих отраслях промышленности.
Их основная функция — обеспечить стабильный механический интерфейс между различными компонентами.
Нестандартные кронштейны могут использоваться в электронном оборудовании, когда стандартные крепёжные элементы не подходят.
Типичные применения включают:
Большое центральное отверстие может обеспечить пространство для кабелей, воздушного потока или компонентов охлаждения.
Лёгкая алюминиевая конструкция также способствует снижению общей массы системы.
Нестандартные монтажные пластины также применяются в системах движения.
Типичные компоненты включают:
Прорезные отверстия позволяют производить регулировку при установке.
Это может помочь выровнять ремни, муфты или другие подвижные компоненты.
Точные крепёжные кронштейны часто используются с датчиками и приборами.
Возможные области применения:
В этих областях точность позиционирования может иметь важное значение.
Небольшая ошибка положения отверстия может повлиять на выравнивание или эксплуатационные характеристики измерений.
Специальные кронштейны также широко применяются в промышленных станках.
Примеры применения:
Такие проекты зачастую требуют небольших или средних партий специальных компонентов.
Фрезерная обработка с ЧПУ хорошо подходит для удовлетворения такого рода потребностей.
Некоторые специальные кронштейны используются в изделиях, где важен также внешний вид.
Возможные области применения:
Для этих деталей анодирование может обеспечить как защиту, так и визуальную привлекательность.
Этот продукт не ограничен размером или формой, показанными на изображении.
Мы можем изготовить индивидуальные версии по вашему чертежу.
Доступные марки алюминия включают:
Также возможна обработка других металлов.
Это может включать:
Для некоторых применений могут использоваться инженерные пластмассы.
Правильный материал следует выбирать с учётом прочности, массы, стойкости к коррозии, стоимости и условий эксплуатации.
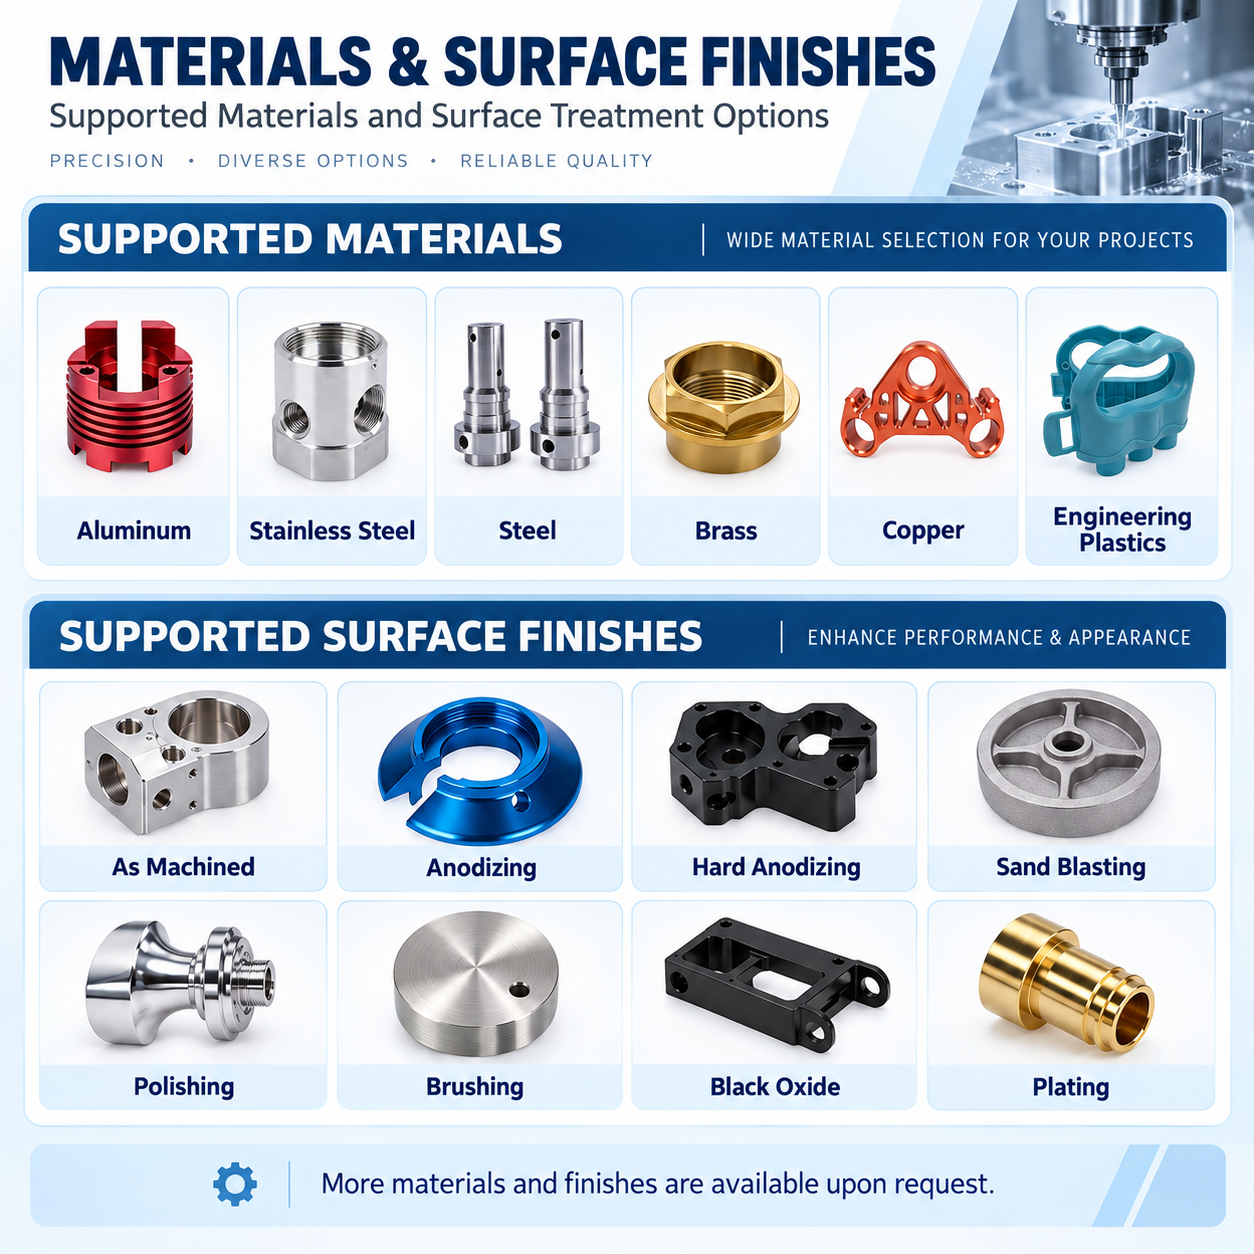
Клиенты могут заказать индивидуальное исполнение:
Мы производим изделия по чертежам заказчика.
Фиксированных стандартных размеров нет.
Требования к допускам также могут быть адаптированы под конкретные нужды.
Для общих размеров можно использовать стандартные допуски механической обработки.
Для критических размеров применяются более жёсткие допуски.
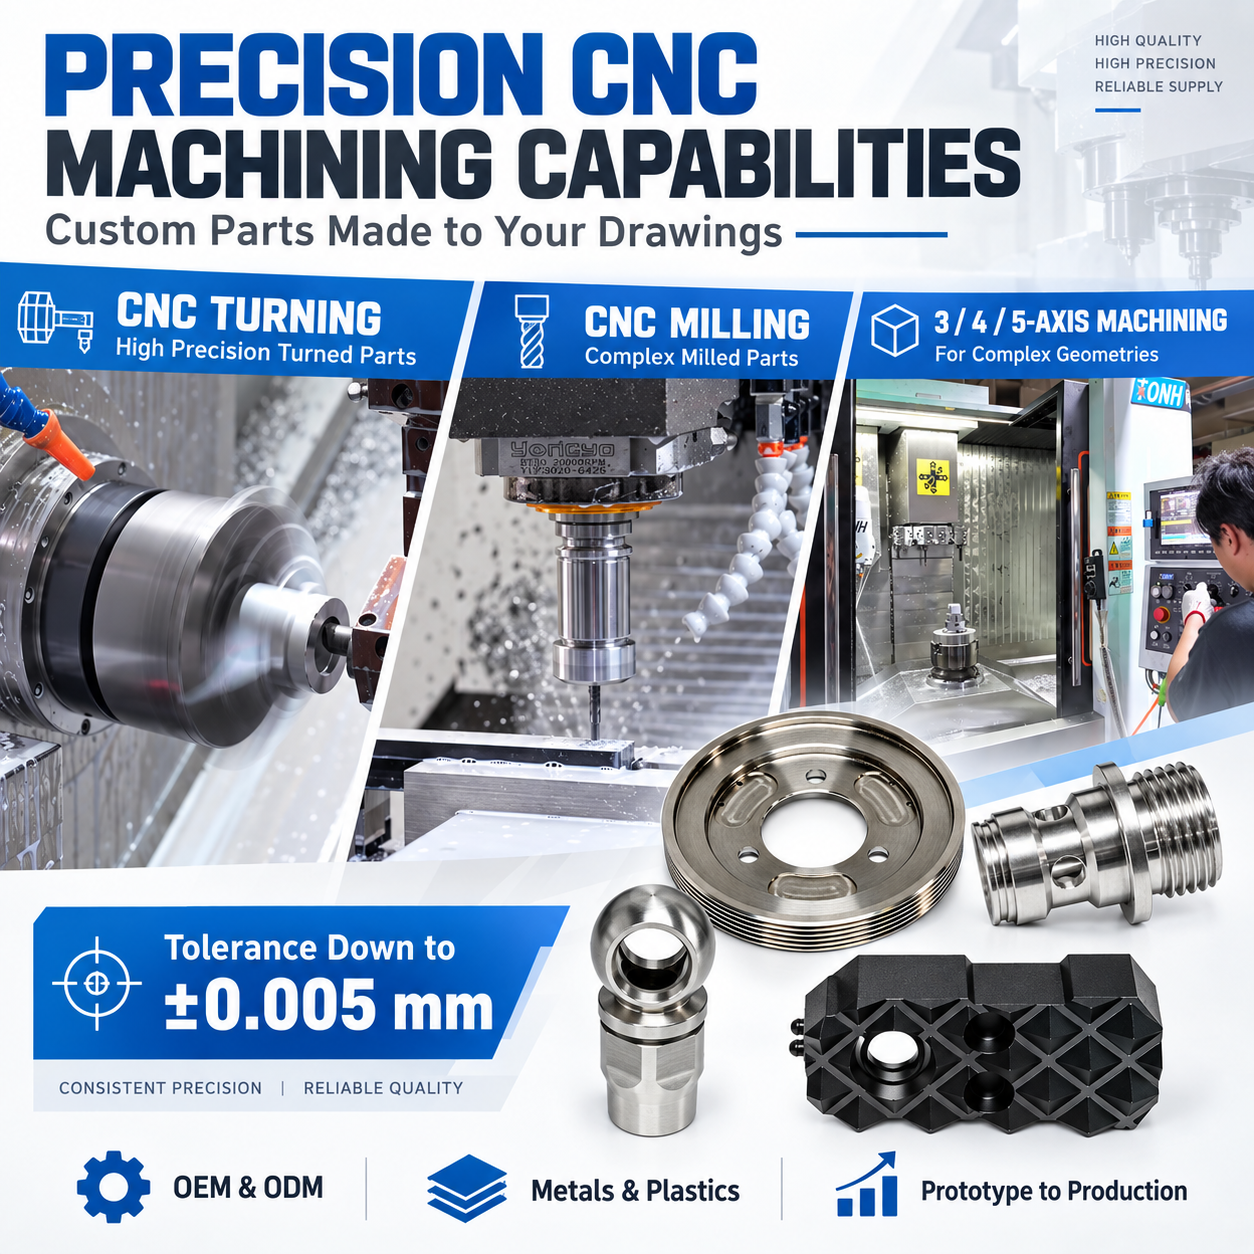
Для элементов, требующих высокой точности, наши возможности механической обработки позволяют достигать примерно ±0.005 мм .
Однако такой допуск не следует применять ко всем элементам без необходимости.
Очень жёсткие допуски могут увеличить:
Более рациональный подход заключается в применении более строгих допусков только к тем размерам, которые влияют на функционирование или сборку.
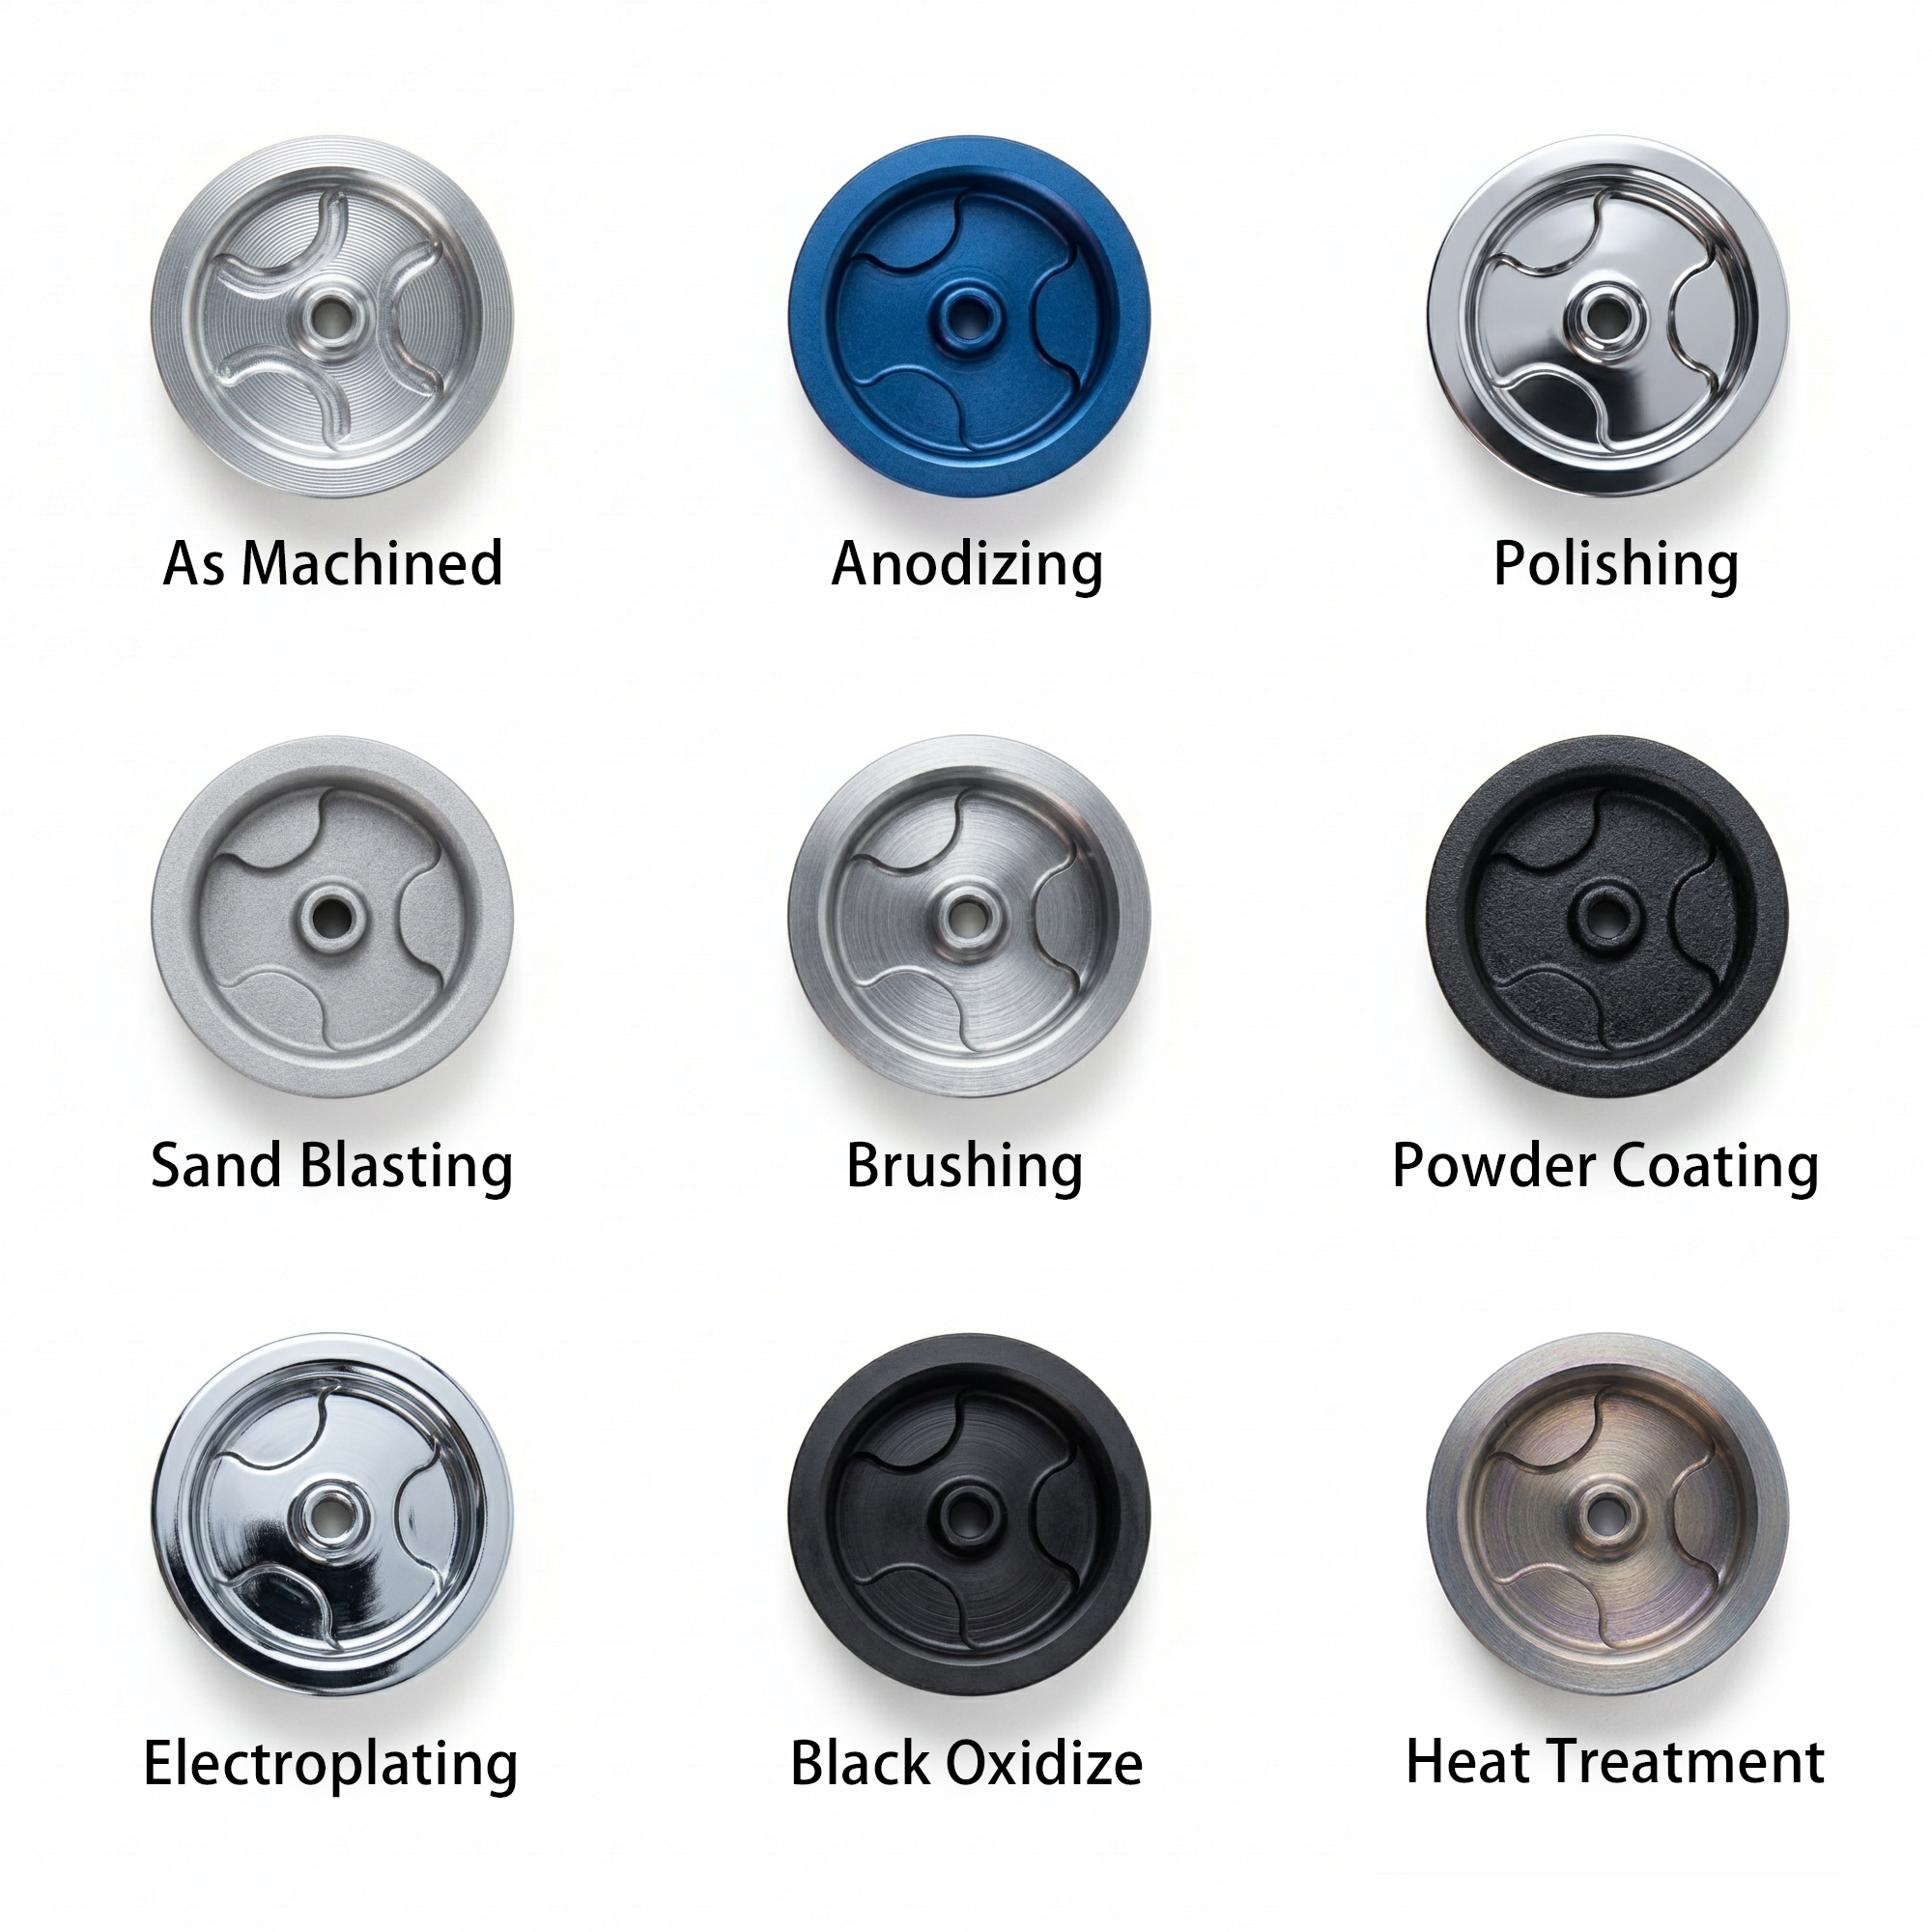
Доступные виды обработки поверхности включают:
Различные виды отделки обеспечивают разные преимущества.
Например, анодирование часто применяется для повышения коррозионной стойкости и улучшения внешнего вида.
Твёрдое анодирование обычно выбирают для повышения стойкости поверхности к износу.
Дробеструйная обработка часто применяется перед анодированием для получения более однородной матовой поверхности.
Мы поддерживаем производство по технологии OEM на основе чертежей заказчика.
Клиенты могут предоставить:
Мы изготавливаем деталь в соответствии с утверждённым проектом.
Распространённые форматы CAD включают:
Также можно провести анализ других стандартных инженерных форматов.
Некоторые заказчики уже имеют полный дизайн.
Другие еще находятся на стадии разработки продукта.
Для проектов, которые еще не завершены полностью, мы можем предоставить обратную связь по DFM.
DFM означает проектирование с учетом технологичности производства.
Цель заключается в проверке того, может ли деталь быть произведена эффективно и надежно.
Наши инженеры могут провести анализ:
Если мы обнаружим элемент, который может вызвать проблему, мы можем обсудить его до начала производства.
Например, очень малый радиус внутреннего угла может потребовать использования значительно более мелкого режущего инструмента.
Более мелкий инструмент обладает меньшей жёсткостью.
Это может снизить скорость механической обработки и увеличить её продолжительность.
Другой пример — излишне жёсткий допуск.
Если для обычного монтажного отверстия указан чрезмерно жёсткий допуск, стоимость изготовления может возрасти без улучшения конечного изделия.
Анализ технологичности конструкции (DFM) помогает выявить такие вопросы до начала обработки материала.
Фрезерование с ЧПУ не всегда является наилучшим процессом.
Выбор правильного процесса зависит от геометрии детали, требуемых допусков, количества изделий и целевой стоимости.
Ниже приведено простое сравнение.
|
Процесс |
Фрезерование на CNC |
Печать |
Лазерная резка |
Литье под давлением |
|
Стоимость оснастки |
Низкая |
Высокий |
Низкая |
Высокий |
|
Гибкость проектирования |
Высокий |
Средний |
Высокий |
Средний |
|
Изменения в конструкции |
Простота |
Сложнее |
Простота |
Сложнее |
|
Прецизионный |
Высокий |
Хорошо |
Умеренный |
Умеренный |
|
трёхмерные элементы |
Отлично |
Ограничено |
Очень ограниченный |
Хорошо |
|
Резьбовые отверстия |
Простота |
Часто требуется вторичный процесс |
Требуется вторичный процесс |
Возможно, потребуется вторичная механическая обработка |
|
Пригодность для прототипирования |
Отлично |
Бедная |
Хорошо |
Бедная |
|
Подходит для небольших партий |
Отлично |
Умеренный |
Хорошо |
Бедная |
|
Подходит для крупносерийного производства |
Умеренный |
Отлично |
Хорошо |
Отлично |
Штамповка очень эффективна при больших объёмах.
После изготовления оснастки цикловое время может быть очень коротким.
Однако первоначальная стоимость оснастки выше.
Изменения конструкции также могут потребовать изменения оснастки.
Фрезерование с ЧПУ, как правило, более гибкое.
Для него не требуются специализированные штампы.
При небольших и средних объёмах фрезерование с ЧПУ зачастую оказывается более экономичным.
Фрезерование с ЧПУ также предпочтительнее, когда деталь включает карманы, резьбовые отверстия или другие механически обработанные элементы.
Лазерная резка очень эффективна для простых плоских контуров.
Он позволяет быстро вырезать внешние контуры и отверстия.
Однако лазерная резка в основном создаёт двумерные элементы.
Если деталь требует углублений под головки болтов, резьбы, карманов, фасок или точных отверстий, может потребоваться дополнительная механическая обработка.
Фрезерование на станках с ЧПУ позволяет выполнить больше операций в одном технологическом цикле.
Литьё под давлением подходит для серийного производства большого объёма.
После изготовления пресс-формы оно позволяет быстро получать сложные формы.
Однако литьё под давлением требует значительных затрат на оснастку.
Для небольших партий оно может быть экономически невыгодным.
Критические размеры также могут потребовать дополнительной обработки на станках с ЧПУ.
Обработка на станках с ЧПУ обычно лучше подходит для прототипов, инженерной разработки и небольших серий.
Фрезерование на станках с ЧПУ обычно является хорошим выбором, когда:
Для производства очень большого объёма другая технология в конечном итоге может обеспечить более низкую себестоимость единицы продукции.
Лучший процесс следует выбирать на основе всего проекта, а не только цены за единицу.
Инженеры-механики обычно обращают внимание на посадку, функциональность и технологичность изготовления.
Общие проблемы включают:
Эти проблемы могут привести к сбоям при сборке или повышению стоимости механической обработки.
Мы проверяем чертёж перед началом производства.
Если какая-либо особенность может создать риск при механической обработке, мы можем указать на неё.
Например, мы можем предложить:
Цель — не изменять конструкцию заказчика без веской причины.
Цель — снизить риски производства, сохранив требуемую функциональность.
У закупочных команд зачастую иные приоритеты.
Их интересы могут быть сосредоточены в первую очередь на следующем:
Ещё одна типичная проблема — координация поставщиков.
Покупатель может привлечь одного поставщика для механической обработки.
Другой поставщик может выполнять анодирование.
Сборку может выполнять третий поставщик.
Это увеличивает объём коммуникации и повышает риски в цепочке поставок.
Мы можем поддерживать несколько технологических процессов в рамках одного проекта.
Типичный рабочий процесс может включать:
Исходный материал → фрезерная обработка на ЧПУ → зачистка → отделка поверхности → контроль качества → сборка → упаковка
Это сокращает количество поставщиков, которыми должна управлять закупочная команда.
Также это может повысить ясность распределения ответственности.
Если готовая деталь имеет дефект, заказчику не нужно координировать действия нескольких отдельных поставщиков.
Разработчики продукции часто изменяют конструкции несколько раз, прежде чем продукт будет окончательно утверждён.
Это нормально.
Первый прототип может выявить:
Если дорогостоящие производственные оснастки изготавливаются слишком рано, внесение изменений в конструкцию становится затратным.
Фрезерная обработка с ЧПУ хорошо подходит для разработки продукции, поскольку конструкцию можно быстро обновлять, пока сборка ещё находится на стадии доработки.
На раннем этапе испытаний заказчики могут обнаружить, что необходимо переместить монтажное отверстие, удлинить паз или увеличить зазор в центральном вырезе.
Затем кронштейн можно обновить в соответствии с последней моделью CAD или чертежом.
Это позволяет инженерам протестировать реальную деталь вместе с сопрягаемыми компонентами и проверить:
Если обнаружена проблема, конструкцию можно скорректировать до следующей производственной партии.
Фрезерная обработка с ЧПУ также упрощает выпуск различных версий конструкции на стадии разработки.
Например, одна версия может использовать другой шаблон отверстий, а другая — больший вырез или иную толщину пластины.
После подтверждения окончательной конструкции тот же метод обработки может использоваться и при серийном производстве.
Программа обработки, приспособление, выбор инструмента и метод контроля затем стандартизируются для повышения однородности между партиями.
Клиенты-производители оригинального оборудования, как правило, нуждаются в долгосрочном выпуске продукции.
Их забота заключается не только в том, можно ли изготовить один образец.
Они также хотят знать, возможно ли поддерживать одинаковое качество на протяжении длительного времени.
Важные требования могут включать:
Поставщик может изготовить один хороший образец.
Это автоматически не означает, что поставщик способен обеспечить контроль над 1000 или 10 000 деталями.
Для серийного производства мы контролируем процессы механической обработки и требования к проверке.
Подтверждённые методы производства могут использоваться повторно в будущих заказах.
При необходимости также может быть предоставлена первоначальная проверка изделий (FAI).
Критические размеры могут быть выявлены и проверены в ходе производства.
Для долгосрочных программ это помогает снизить различия между отдельными партиями продукции.
Стандартный кронштейн, как правило, дешевле, если он уже соответствует конкретному применению.
Однако у многих изделий имеются уникальные требования к монтажу.
Стандартный кронштейн может вызвать несколько проблем.
Для этого могут потребоваться дополнительные переходные пластины.
Он может не поместиться в имеющееся пространство.
Расположение отверстий может быть некорректным.
Это также может добавить ненужный вес.
Для данной сборки можно разработать индивидуальный кронштейн с ЧПУ.
Возможные индивидуальные особенности включают:
Хорошо спроектированный индивидуальный кронштейн также может объединить несколько отдельных деталей в один компонент.
Это может упростить сборку.
Самая низкая цена за единицу не всегда является наилучшим выбором.
Поставщика следует оценивать на основе всего производственного процесса.
Может ли поставщик изготовить требуемую геометрию?
Способен ли поставщик обрабатывать требуемый материал?
Может ли поставщик обеспечить требуемые допуски?
Эти вопросы важнее, чем простой вопрос о количестве станков на заводе.
Поставщик не может надёжно контролировать размер, если не может его измерить.
Для прецизионных кронштейнов у поставщика должно быть соответствующее оборудование для контроля качества.
Это может включать:
Метод контроля должен соответствовать допуску.
Шероховатость поверхности особенно важна для видимых алюминиевых кронштейнов.
Недостаточный контроль может привести к следующему:
Поставщик должен понимать как требования к механической обработке, так и к отделке.
Повторные заказы должны соответствовать предыдущему производству.
Это требует стабильности:
Воспроизводимость имеет крайне важное значение для заказчиков OEM.
Хороший поставщик механической обработки должен не только рассчитывать стоимость по чертежу.
Они также должны понимать, какие детали могут быть сложны в производстве.
Эффективное инженерное взаимодействие позволяет предотвратить проблемы ещё до начала серийного производства.
Это может сэкономить больше средств, чем выбор самого низкого коммерческого предложения.
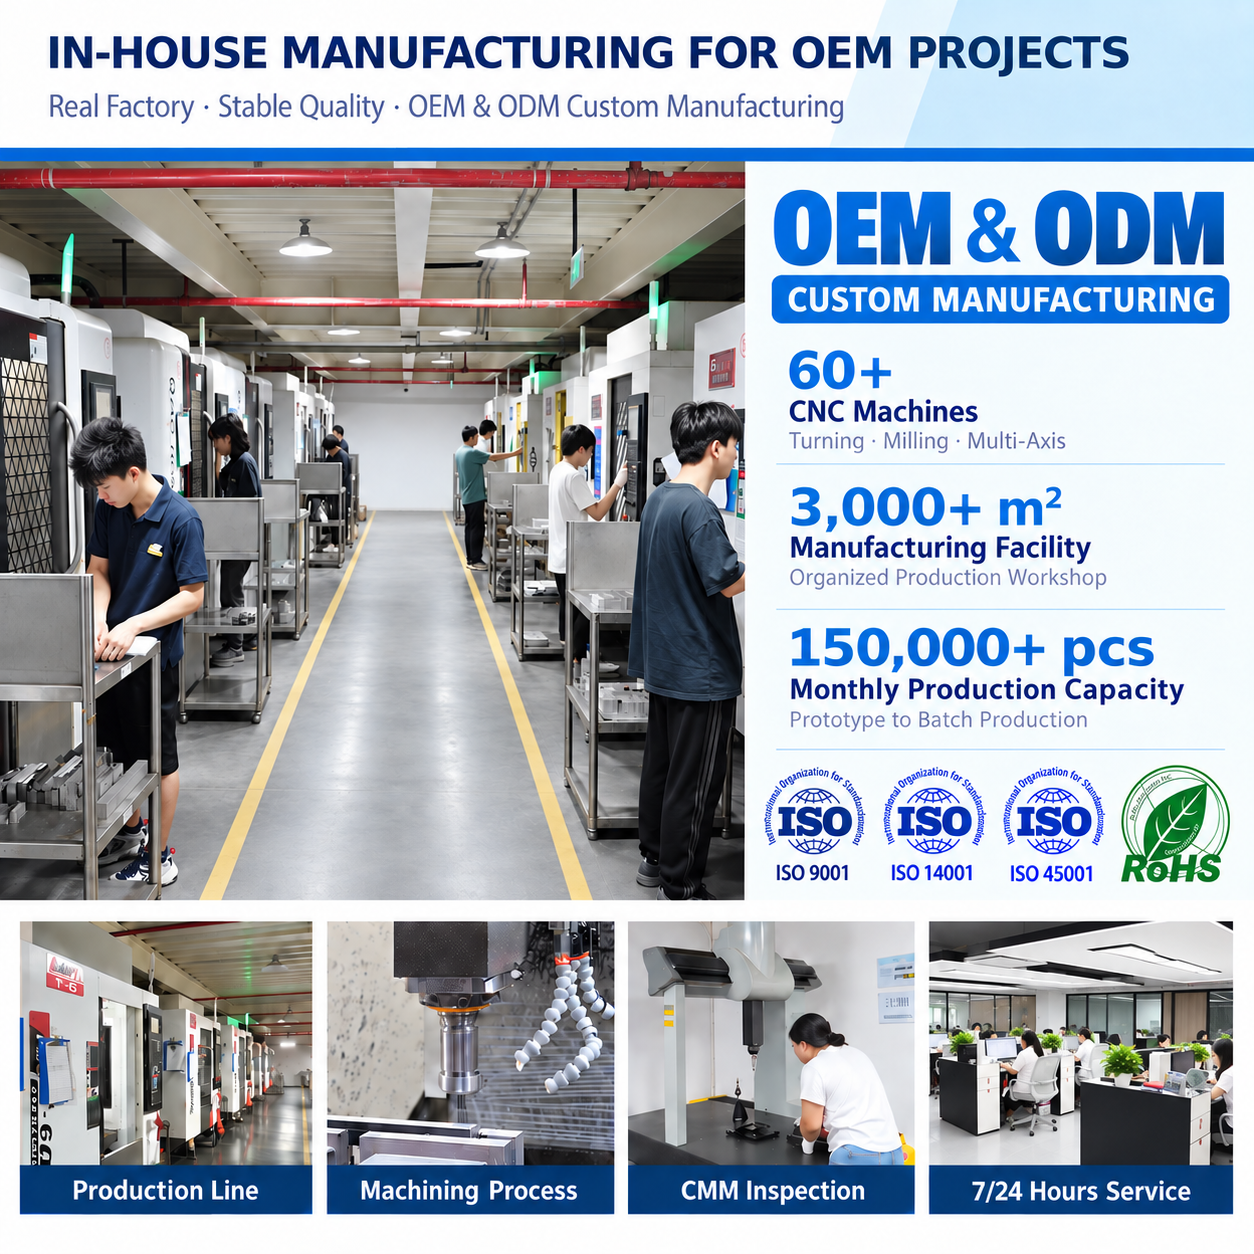
BIE предоставляет индивидуальные производственные услуги для заказчиков OEM.
Площадь нашего завода превышает 3000 м² и имеет более 60 станков для обработки .
Мы поддерживаем разработку прототипов, мелкосерийное и повторное производство.
Наши возможности механической обработки включают:
Мы также предлагаем другие производственные услуги, в том числе:
Наши возможности фрезерования на станках с ЧПУ позволяют изготавливать детали размером до примерно 1200 × 850 × 600 мм .
Наши возможности токарной обработки на станках с ЧПУ позволяют изготавливать детали длиной до приблизительно 1000 мм и диаметром до 700 мм , в зависимости от геометрии детали.
Для подходящих точных элементов допуски механической обработки могут составлять приблизительно ±0.005 мм .
Мы также поддерживаем серийное производство для долгосрочных проектов OEM.
Наша ежемесячная производственная мощность может превышать 150 000 деталей по различным проектам , в зависимости от размера, сложности детали и требований к технологическому процессу.
Типичный проект изготовления индивидуального кронштейна проходит следующие этапы.
Клиент направляет:
Наша команда проверяет информацию перед подготовкой коммерческого предложения.
Мы оцениваем, насколько конструкция подходит для механической обработки.
Возможные риски могут включать:
При необходимости мы обсуждаем эти пункты с заказчиком.
Подготавливается требуемое сырьё.
Марка и размер материала проверяются перед обработкой.
Деталь изготавливается в соответствии с утверждённым чертежом.
Обработка может включать:
Важные размеры проверяются в ходе производства.
Это позволяет выявить проблемы до завершения всей партии.
Заусенцы удаляются.
Острые кромки обрабатываются в соответствии с чертежом.
Деталь очищается перед нанесением поверхностного покрытия.
Деталь направляется на требуемую отделку.
Это может включать:
Готовые детали проверяются повторно.
Контроль включает измерение геометрических размеров и оценку внешнего вида.
Если проект предусматривает сборку, мы можем установить подходящие компоненты.
Это может включать:
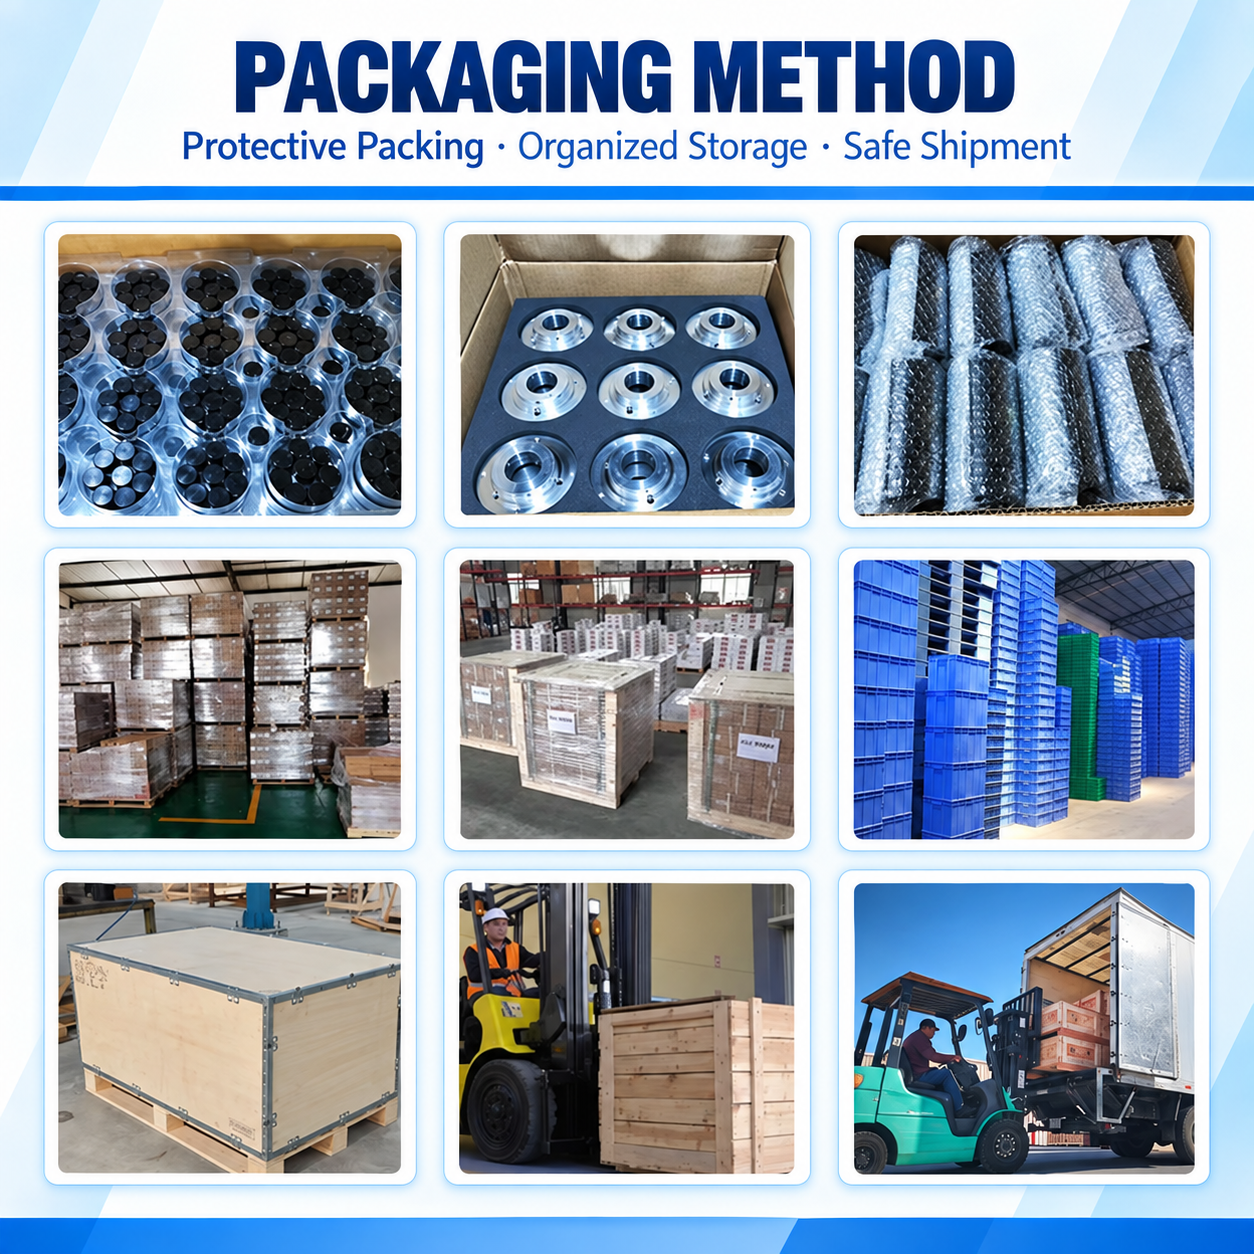
Готовые детали упаковываются в зависимости от их геометрии и качества поверхности.
Детали с декоративным анодированием могут требовать дополнительной защиты для предотвращения царапин при транспортировке.
Контроль качества начинается до механической обработки и продолжается на протяжении всего производственного процесса.
Он не ограничивается только окончательным контролем.
Спецификации материала проверяются до начала производства.
Материал должен соответствовать требованиям проекта.
Для подходящих проектов первую готовую деталь можно проверить до запуска полной партии.
Это помогает подтвердить:
При необходимости также может быть предоставлена первоначальная проверка изделий (FAI).
Операторы и сотрудники отдела контроля качества проверяют ключевые размеры во время механической обработки.
Это помогает выявить износ инструмента, проблемы с настройкой оборудования или отклонения размеров.
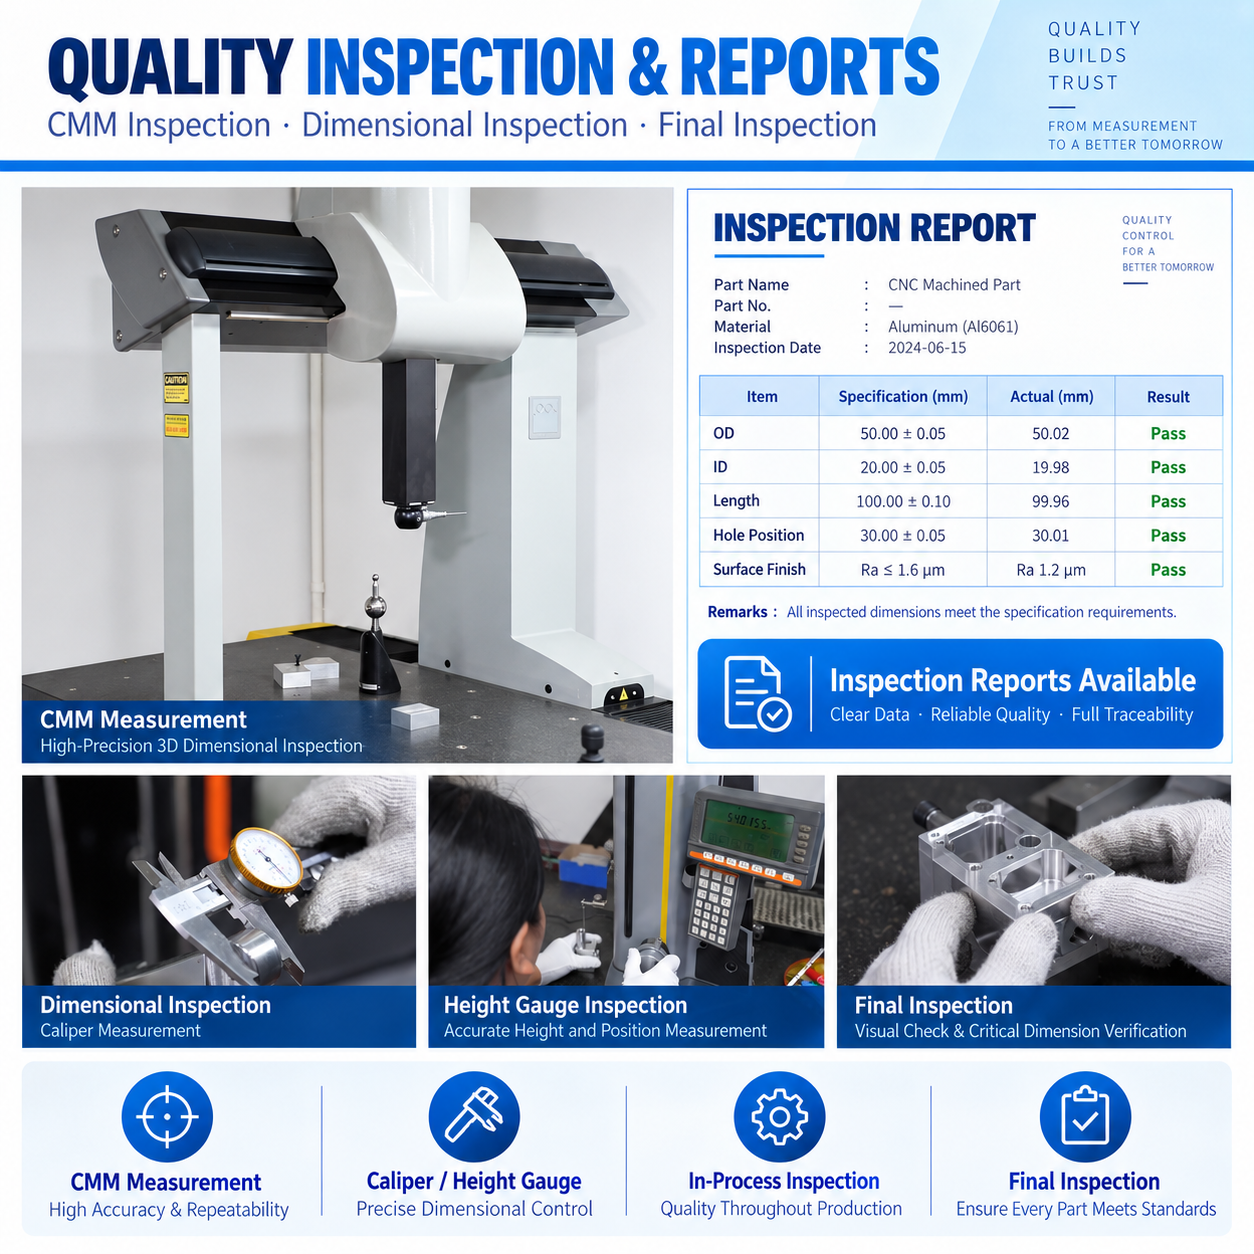
После механической обработки и отделки детали проходят контроль перед отгрузкой.
Оборудование для контроля может включать:
Метод контроля зависит от характера параметра и допуска.
Для анодированных и декоративных деталей также проверяется внешний вид.
Типичные проблемы включают:
Для декоративных изделий стандарты внешнего вида следует согласовать до начала производства.
Могут наблюдаться незначительные различия в цвете между разными партиями алюминия или при анодировании.
Это следует учитывать, когда требуется визуальное соответствие нескольких производственных партий.
Наши системы управления включают:
Требования, связанные с RoHS, также могут быть выполнены при указании заказчиком.
Документация по контролю и первоначальный контроль соответствия (FAI) могут быть предоставлены в соответствии с требованиями проекта.
- Да, я знаю.
Это услуга по индивидуальному производству.
Мы можем изготовить кронштейн по вашему 2D-чертежу или 3D-модели CAD.
Размеры, расположение отверстий, размеры пазов, материал и отделка поверхности могут быть полностью адаптированы под ваши требования.
№
Показанная деталь — пример индивидуального алюминиевого кронштейна для крепления, изготавливаемого методом ЧПУ.
Мы не требуем от заказчиков использовать одни и те же габаритные размеры.
Ваша деталь может быть совершенно другой.
сплав 6061 подходит для многих универсальных крепёжных кронштейнов.
Он обладает хорошей обрабатываемостью и высокими общими механическими характеристиками.
сплав 7075 может быть выбран при необходимости повышенной прочности.
сплав 5052 может подойти для некоторых применений с особыми требованиями к коррозионной стойкости или формовке.
Правильный материал зависит от конкретного применения.
- Да, я знаю.
Зелёное анодирование доступно для подходящих алюминиевых материалов.
Также могут быть доступны и другие цвета.
Распространённые варианты включают:
Наличие цветов следует подтвердить до начала производства.
- Да, я знаю.
Дробеструйная обработка позволяет получить более однородную матовую поверхность.
Её часто применяют перед анодированием для видимых алюминиевых деталей.
Возможности по допускам зависят от геометрии детали, её размеров и типа элементов.
Для подходящих высокоточных элементов мы можем оценить допуски примерно до ±0.005 мм .
Однако это не означает, что такой допуск следует применять ко всем размерам.
Критические размеры должны быть чётко обозначены на чертеже.
- Да, я знаю.
Мы поддерживаем изготовление прототипов и мелкосерийное производство.
Это полезно для проверки конструкции и инженерных испытаний.
После подтверждения конструкции мы также можем обеспечить выполнение более крупных повторных заказов.
- Да, я знаю.
У нас более 60 производственных станков, и мы поддерживаем повторное OEM-производство.
Наша ежемесячная производственная мощность может превышать 150 000 деталей по различным проектам в зависимости от конструкции детали и технологического процесса.
- Да, я знаю.
Критические положения отверстий могут быть проверены с помощью КИМ или оптического измерительного оборудования при необходимости.
Пожалуйста, четко обозначьте важные размеры и допуски на чертеже.
- Да, я знаю.
Отчёты о проверке соответствия техническим условиям и геометрических параметров могут быть предоставлены в соответствии с требованиями проекта.
- Да, я знаю.
Мы можем выполнять подходящие работы по сборке.
Это может включать вставки, крепёжные элементы и другие механические компоненты.
- Да, я знаю.
Лазерная маркировка или гравировка могут быть выполнены в соответствии с вашими требованиями.
- Да, я знаю.
Фрезерная обработка на станках с ЧПУ подходит для семейств изделий с различными расположениями отверстий, размерами или вырезами.
Различные версии зачастую можно изготовить без использования специальных производственных форм.
Пожалуйста, предоставьте:
Если некоторые технические характеристики ещё не утверждены, наша инженерная команда может совместно с вами проанализировать проект.
Отправьте нам ваш чертёж в 2D, 3D-модель CAD, материал, количество и требования к отделке поверхности .
Наша инженерная команда может проанализировать проект, проверить его технологичность и подготовить коммерческое предложение.
Загрузите свои файлы CAD для анализа технологичности (DFM) и получения коммерческого предложения
Copyright © Dongguan BIE Hardware Co., Ltd - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ