
Тонкие стенки могут снизить устойчивость фрезерования на станках с ЧПУ, однако это не означает автоматически, что каждая деталь будет неточной или дорогостоящей. Проблемы возникают, когда стенка не обладает достаточной жёсткостью или поддержкой для противодействия силам резания, вибрации, зажимным усилиям или перераспределению напряжений в процессе удаления материала.
Станок с ЧПУ может точно следовать запрограммированной траектории, в то время как сама тонкая стенка отклоняется от ожидаемого положения. Для соблюдения требуемых размеров тогда могут потребоваться дополнительное планирование технологического процесса, дополнительные проходы обработки, специальные приспособления для закрепления заготовки или контрольные операции. Именно эти изменения — а не только толщина стенки — могут привести к росту стоимости механической обработки.
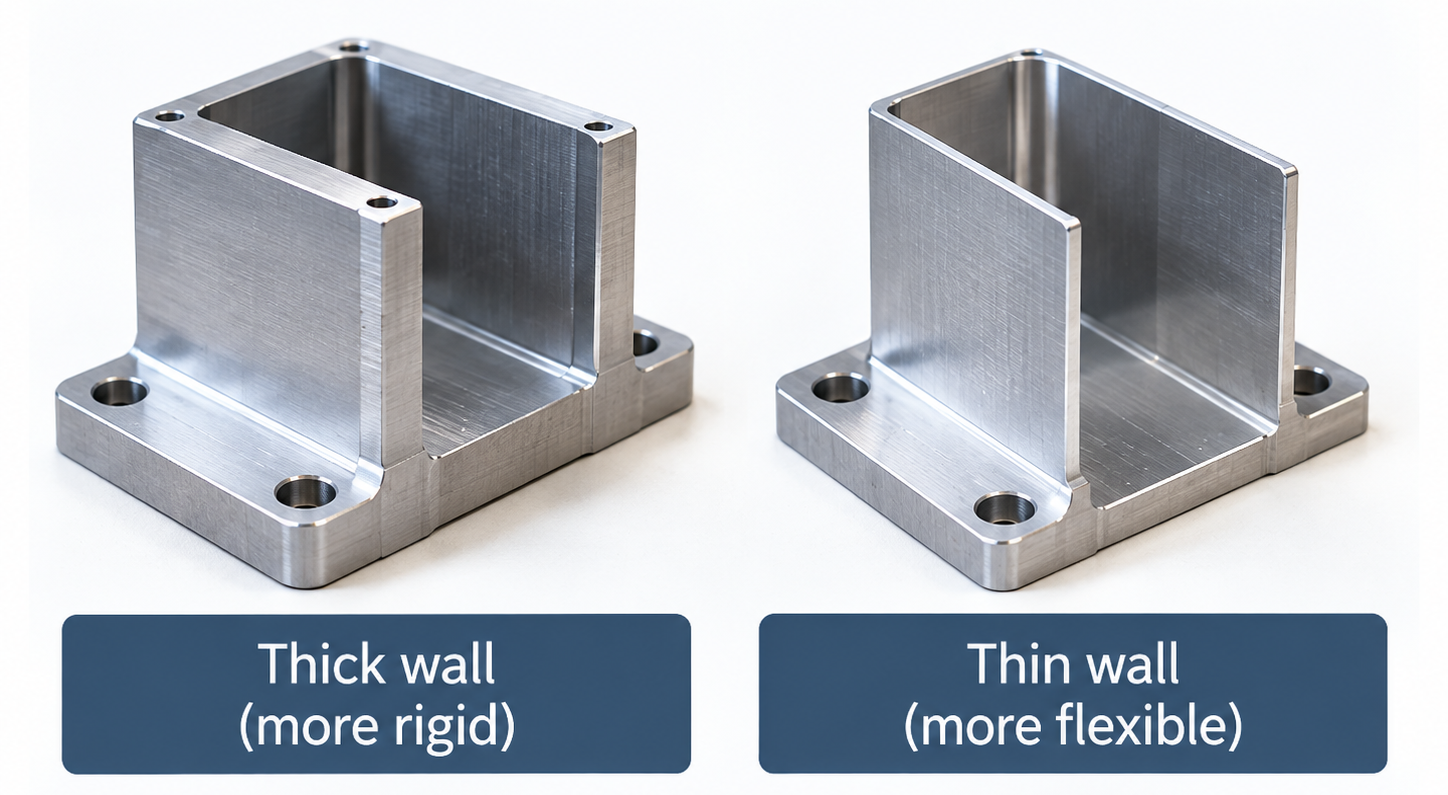
Тонкая стенка — это элемент конструкции, обладающий относительно высокой гибкостью по сравнению с действующими на него силами в процессе обработки. Её нельзя определить единой универсальной толщиной.
Короткая стенка, соединённая с окружающим материалом, может оставаться устойчивой при толщине, которая была бы рискованной для высокой, длинной или неподдерживаемой стенки. Материал, геометрия, допуски, доступ инструмента, зажим и количество деталей могут повлиять на результат.
Значения минимальной толщины стенки могут помочь в предварительной проверке конструкции, однако они не являются универсальной гарантией. Полный чертёж всё равно необходимо проанализировать перед подтверждением технологичности изготовления.
Тонкие стенки могут снижать точность, если они смещаются или деформируются во время обработки. Наиболее важные причины — прогиб под действием силы резания, вибрация и искажение формы после удаления материала.
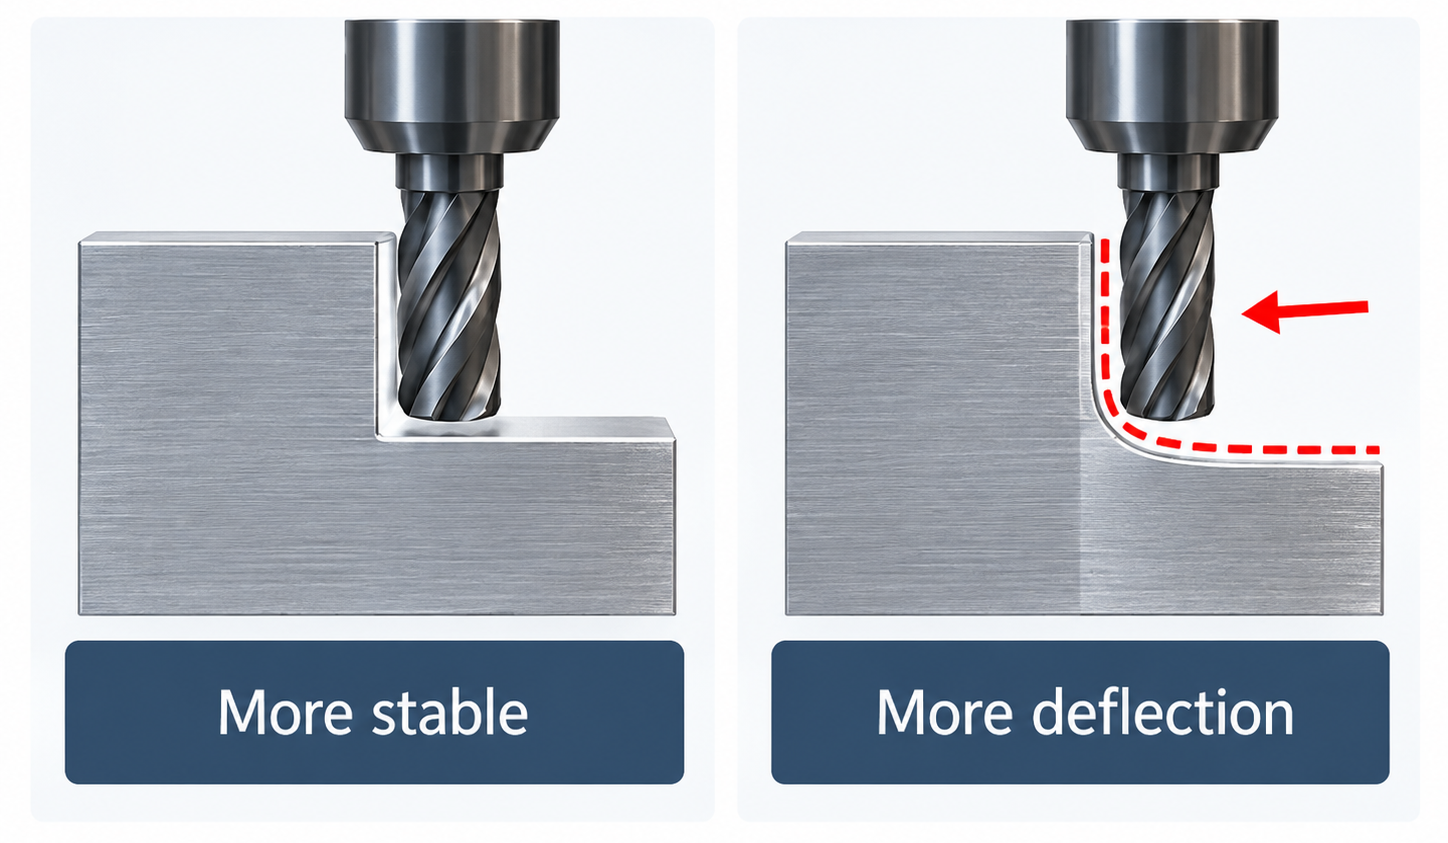
Режущий инструмент создаёт силу при удалении материала. Массивный участок обычно лучше противостоит этой силе по сравнению с тонкой неподдерживаемой стенкой.
Если стенка отдаляется от режущего инструмента, фактический объём удалённого материала может отличаться от запрограммированного. После прохождения режущего инструмента стенка может вернуться в исходное положение. Это может привести к вариациям толщины, конусности или погрешностям профиля.
Исследования фрезерования тонких стенок выявили упругую деформацию под действием сил резания как важный источник размерных погрешностей. Таким образом, станок может быть точно позиционирован, однако гибкая заготовка не будет находиться в том месте, где программа предполагает её расположение.
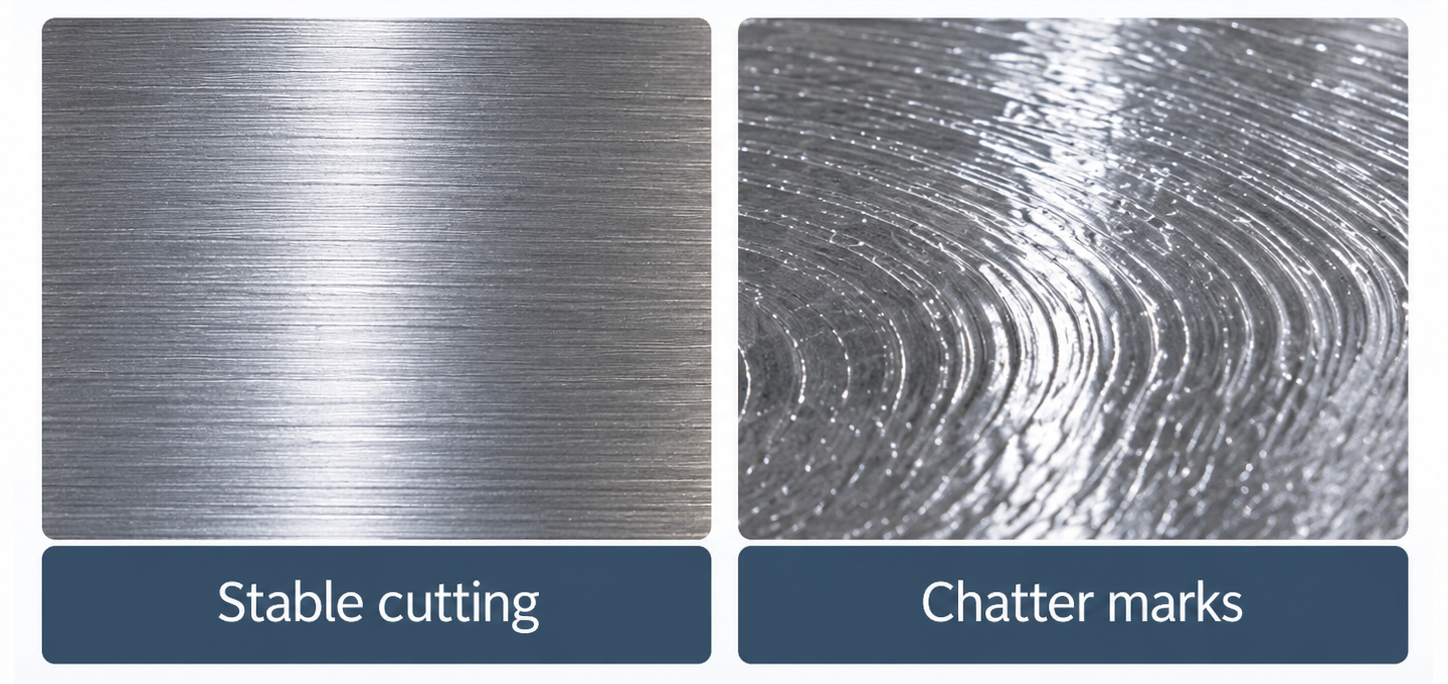
Гибкая стенка может вибрировать при многократном контакте с режущими кромками. Такая вибрация часто называется «чatter».
Чatter может оставлять видимые следы на поверхности и снижать стабильность контакта между инструментом и заготовкой. Это может повлиять как на точность размеров, так и на качество поверхности. Степень риска зависит от геометрии стенки, материала, способа её крепления, используемого инструмента и условий обработки. Не следует считать, что любая тонкая стенка обязательно будет подвержена chatter.
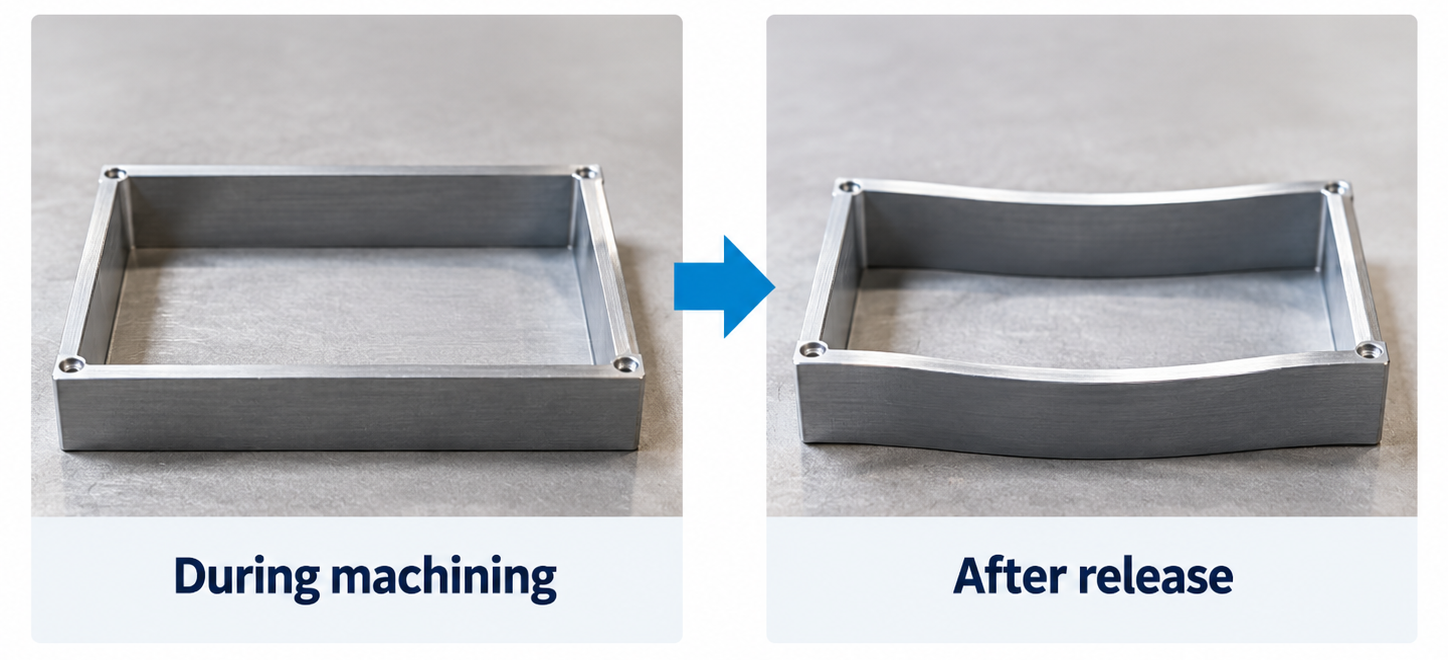
Исходный материал может содержать остаточные напряжения от предыдущих производственных процессов. Удаление большого объёма материала может нарушить ранее достигнутое равновесие напряжений.
Оставшаяся тонкая конструкция может изменять форму во время обработки или после снятия с приспособления. Это отличается от временного упругого перемещения под действием режущего инструмента. Исследования тонкостенных деталей показали, что удаление материала и перераспределение остаточных напряжений могут вызывать искажения при механической обработке.
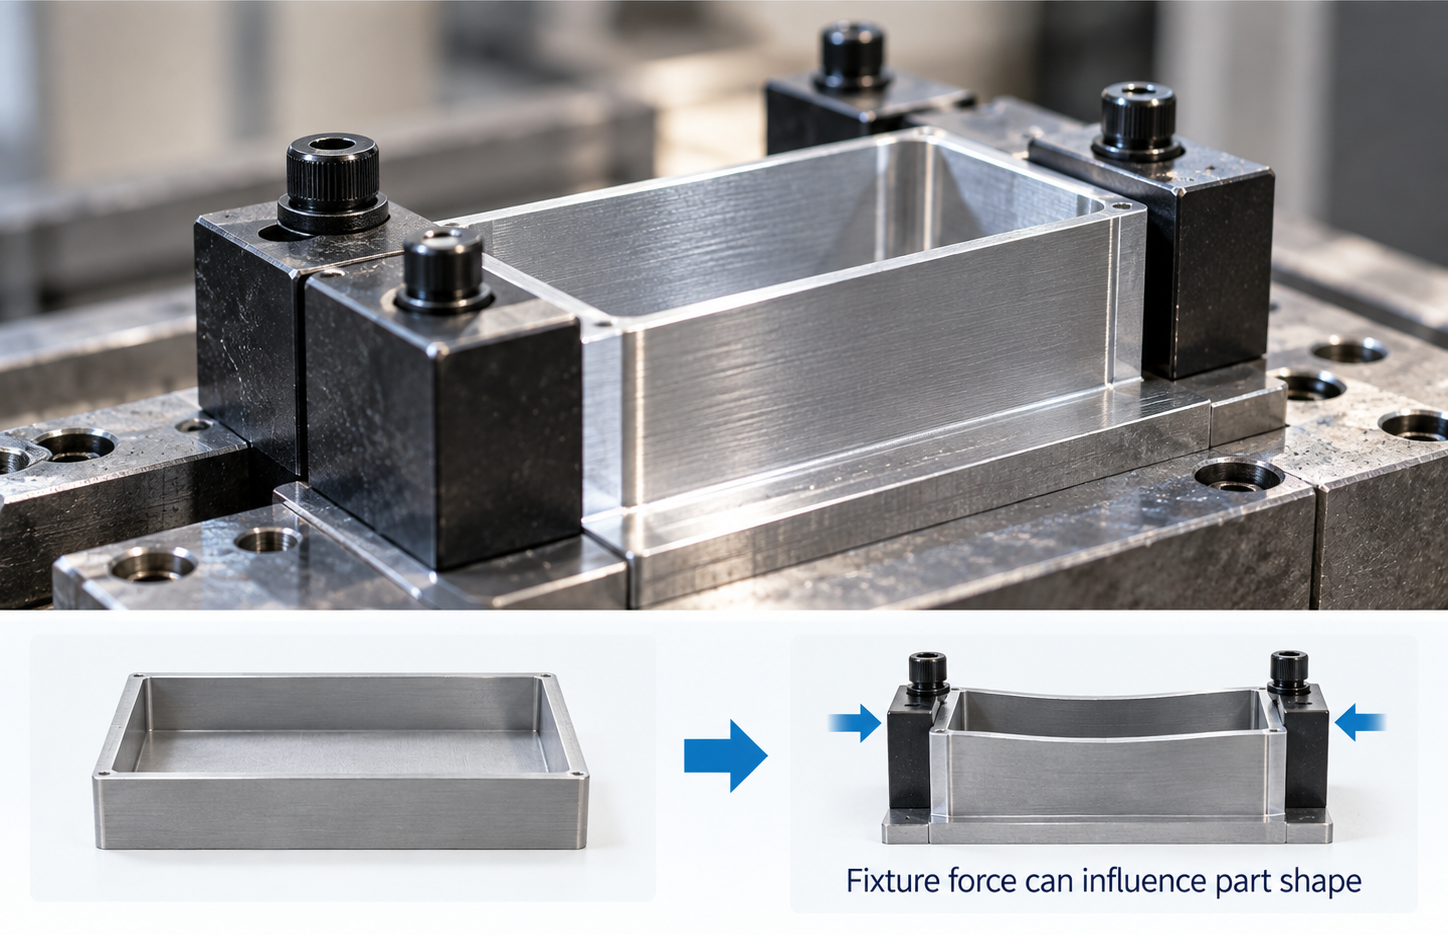
Приспособление должно надёжно удерживать заготовку. Однако гибкая стенка может быть чувствительна к силе зажима.
Если приспособление временно изменяет форму детали, деталь может вновь сместиться после снятия силы зажима. Имеет ли это значение — зависит от конкретной детали, приспособления и требований чертежа. Это не проблема, которую следует автоматически предполагать для каждой тонкостенной детали.
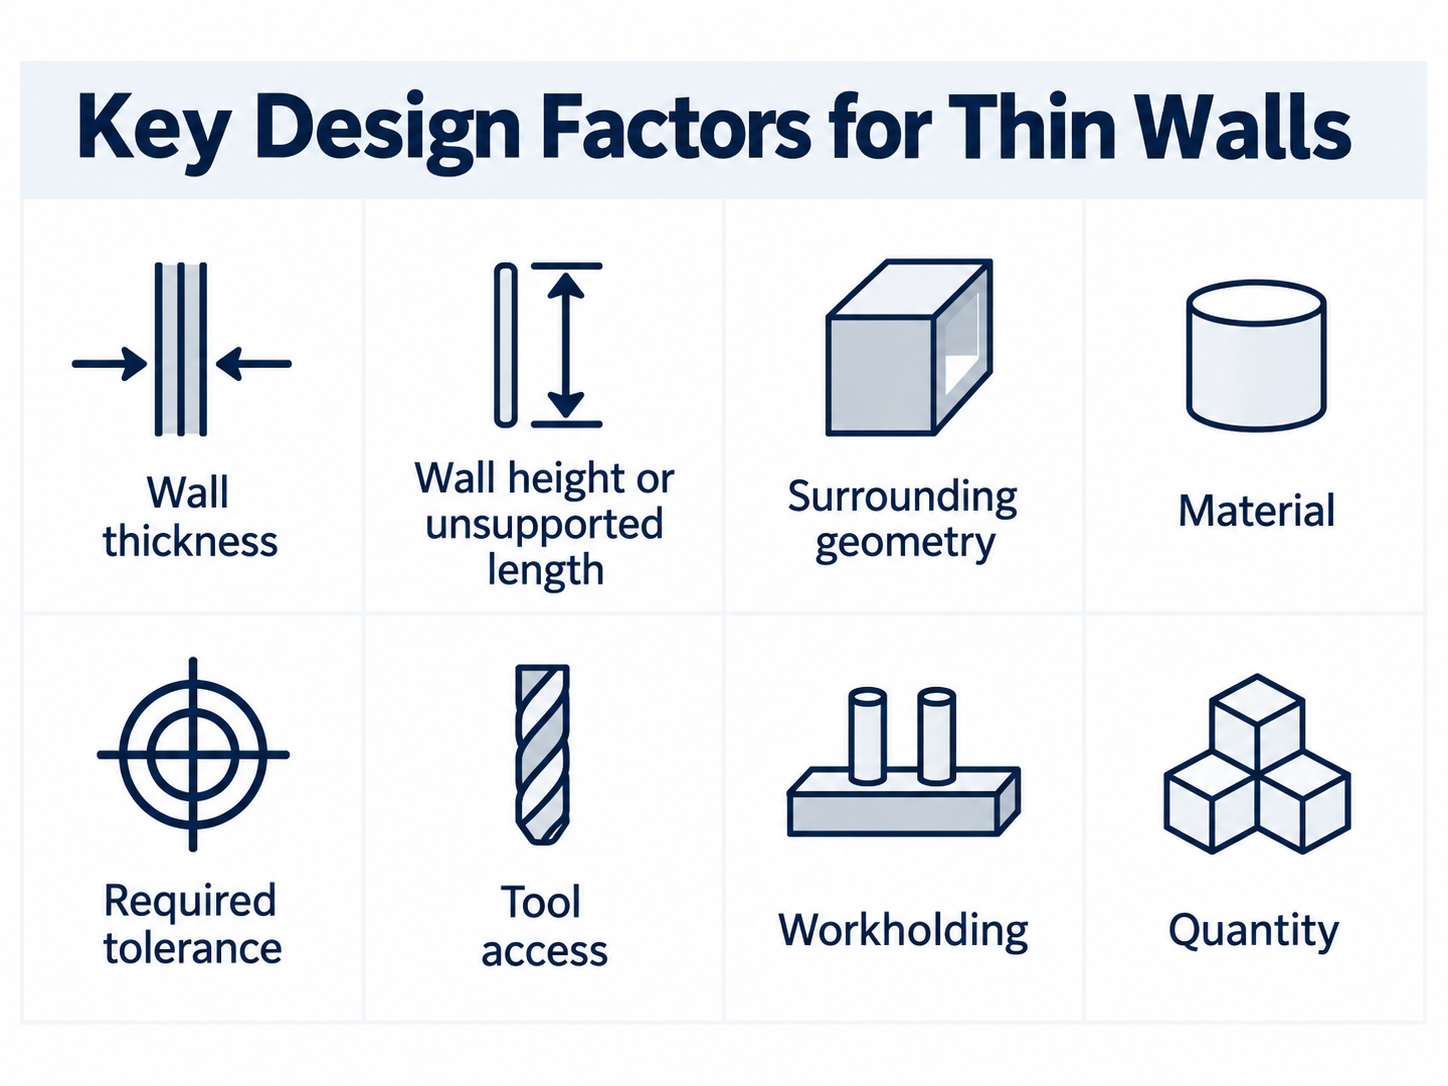
Толщину стенки никогда не следует оценивать изолированно. Полезный анализ технологичности конструкции (DFM) также учитывает поддержку, длину, материал, допуски и доступ.
|
Фактор дизайна |
Почему это важно |
|
Толщина стенки |
Более тонкий участок обычно обладает меньшей жёсткостью при изгибе. |
|
Высота стенки или неподдерживаемая длина |
Длинный свободно стоящий элемент может деформироваться легче, чем короткий, имеющий опору. |
|
Окружающая геометрия |
Рёбра жёсткости, углы и соединённые поверхности могут обеспечить дополнительную поддержку. |
|
Материал |
Различные комбинации материала и геометрии по-разному реагируют на силы резания и зажима. |
|
Требуемый допуск |
Стенка, физически поддающаяся механической обработке, может оказаться трудной для надёжного закрепления в рамках жёстких требований. |
|
Доступ к инструменту |
Стенка внутри глубокой или ограниченной области может быть сложнее достичь жёсткой технологической оснасткой. |
|
Крепление заготовки |
Деталь должна быть надёжно зафиксирована без возникновения недопустимых деформаций. |
|
Количество |
Метод, применимый для небольшой партии, может оказаться непрактичным для крупносерийного производства. |
Тонкие стенки увеличивают стоимость только в том случае, если они изменяют технологический процесс изготовления или повышают производственные риски. Стоимость не растёт просто из-за того, что стенка тонкая.
Стабильная конструкция может позволить эффективно удалять материал. Гибкая конструкция может потребовать более осторожного удаления материала или дополнительных проходов финишной обработки.
Время обработки — один из основных факторов, определяющих стоимость обработки на станках с ЧПУ. В отраслевых рекомендациях по DFM также указаны специальный инструмент, более строгий контроль качества и дополнительные операции как возможные источники роста затрат при обработке сложных элементов с тонкими стенками.
Последовательность удаления материала может влиять на объём оставшейся поддержки вокруг стенки. Для детали с тонкими стенками может потребоваться больше усилий при технологическом планировании по сравнению с обычной массивной деталью.
Правильная последовательность не может быть выбрана из общего описания. Она зависит от чертежа, материала, станка, оснастки и приспособления.
Некоторые геометрические формы могут потребовать иного приспособления или дополнительной поддержки. Это может увеличить объём подготовительных или инженерных работ.
Наш опыт обработки длинных тонкостенных труб показывает, почему поддержку необходимо тщательно оценивать. При недостаточной поддержке труба может сместиться в приспособлении или деформироваться в процессе механической обработки. Степень такого риска зависит от полной геометрии детали и конфигурации установки, поэтому её следует оценивать по чертежу, а не только по толщине стенки.
Гибкая конструкция может потребовать дополнительных размерных проверок. Также возрастает риск переделки или брака, если такая конструкция не сохраняет устойчивость.
Без реальных производственных данных невозможно указать фиксированное увеличение стоимости, процент брака или процент времени цикла.
|
Состояние чертежа |
Адекватная реакция |
|
Стена достаточно поддерживается, и требования кажутся практичными |
Продолжить обычный процесс проверки. |
|
Стена тонкая, длинная или имеет жёсткие допуски, но может быть всё ещё выполнимой |
Провести детальный анализ технологичности конструкции (DFM) и производственную проверку. |
|
Маловероятно, что стена сохранит достаточную устойчивость для соответствия чертежу |
Рекомендуется изменить конструкцию или выбрать другой технологический процесс. |
|
Надёжное производство невозможно обеспечить |
Не принимать деталь в таком виде, как она спроектирована. |
Наш инженерный анализ начинается с полного чертежа заказчика. Мы оцениваем толщину стенки совместно с длиной неподдерживаемого участка, окружающей геометрией, материалом, допусками, доступом инструмента, креплением заготовки и количеством заказа. Такой подход, основанный на чертеже, позволяет выявить реальные риски производства до начала изготовления.
На основе нашего производственного опыта стены толщиной менее 0,5 мм требуют особо тщательной оценки технической осуществимости. Это значение не является универсальным пределом обработки. Короткий элемент с хорошей поддержкой может вести себя совершенно иначе по сравнению с длинным или неподдерживаемым элементом, даже если их номинальная толщина одинакова.
Длинные тонкостенные трубы требуют адекватной поддержки для обеспечения устойчивости в процессе механической обработки. Поэтому мы оцениваем условия поддержки и риски закрепления заготовки в рамках анализа технической осуществимости производства, особенно когда геометрия детали обеспечивает ограниченную жёсткость.
Для серийного или более объёмного производства одной лишь технической осуществимости недостаточно. Процесс также должен обеспечивать стабильное соблюдение размерных параметров на протяжении всего требуемого объёма выпуска. Если чертёж содержит недопустимые риски изготовления, мы выявляем проблему до начала производства и предлагаем практическую корректировку конструкции или технологического процесса вместо того, чтобы давать обязательство о производстве без достаточных оснований.
Там, где функциональные возможности изделия позволяют, увеличение толщины стенки зачастую является наиболее прямым улучшением с точки зрения проектирования для производства (DFM). Окончательная рекомендация по-прежнему зависит от полного чертежа и функциональных требований.
Делайте стенки максимально толстыми в пределах, допускаемых функциональными требованиями.
Не уменьшайте толщину стенки сверх необходимого для функционирования изделия. Увеличение толщины может повысить жёсткость и облегчить производство элемента.
Короткая, поддерживаемая стенка, как правило, более устойчива, чем длинная свободно стоящая стенка. Там, где этого допускает конструкция, уменьшайте высоту или длину стенки либо соединяйте её с поддерживающей геометрией.
Рёбра жёсткости, косынки или соединённые поверхности могут повысить жёсткость. Их форма и расположение по-прежнему требуют анализа DFM на основе чертежа.
Стенка может быть физически обрабатываемой, однако при наличии избыточно строгого допуска её экономичное производство может оказаться затруднённым.
Определите размеры, критически важные для функционирования. Для некритических характеристик используйте практические требования.
Одного значения толщины стенки недостаточно для оценки технологичности. Производителю необходима полная геометрия детали, материал, допуски, объём партии и функциональные требования.
Для очень тонких элементов механическая обработка из цельной заготовки не всегда является наиболее практичным способом производства.
Может быть рассмотрен литье под давлением для подходящих металлических деталей может быть рассмотрен литье под давлением эти варианты не являются автоматической заменой Обработка CNC геометрия, материал, объём партии, инвестиции в оснастку и конечные требования должны быть тщательно проанализированы перед выбором технологического процесса.
Тонкие стенки затрудняют фрезерную и токарную обработку ЧПУ, если оставшаяся конструкция недостаточно жёсткая или плохо закреплена для выполнения требуемой операции с заданной точностью.
Режущее усилие может сместить стенку. Вибрация может повлиять на поверхность. Зажим или перераспределение остаточных напряжений могут изменить конечную форму. Контроль этих эффектов может потребовать дополнительного планирования, обработки, крепления заготовки или контроля, что может увеличить стоимость.
Правильный вопрос звучит не просто: «Эта стенка слишком тонкая?»
Более полезный вопрос звучит так:
Может ли полная геометрия оставаться достаточно стабильной, чтобы соответствовать требованиям чертежа при заданном количестве?
Ответ требует анализа технологичности конструкции (DFM) на основе чертежа.
Нет. Точность снижается только тогда, когда стенка смещается, вибрирует или деформируется настолько, что это мешает соблюдению требуемых размеров или качества поверхности. Короткая, надёжно закреплённая стенка с реалистичными допусками может быть вполне управляемой.
Нет. Стоимость возрастает только тогда, когда данная конструктивная особенность требует дополнительного планирования, проходов обработки, крепления заготовки, контроля или мер по управлению рисками.
Универсального минимального значения нет. Практический предел зависит от материала, высоты стенки, длины участка без поддержки, геометрии, допусков, условий доступа и возможностей завода.
Согласно нашему производственному опыту, для стенок толщиной менее 0,5 мм требуется особенно тщательная оценка технической осуществимости. Это ориентировочное значение, основанное на опыте, а не универсальный отраслевой лимит и не гарантия осуществимости для любой геометрии.
Длинные тонкостенные трубы требуют надёжной поддержки в процессе механической обработки. Наш производственный опыт показывает, что недостаточная поддержка может привести к смещению трубы в зажимном приспособлении, а также вызвать её деформацию. Реальный риск необходимо оценивать по полному чертежу и запланированной оснастке.
Да. Процесс, применимый для прототипа или небольшой партии, должен также обеспечивать стабильность геометрических размеров при увеличении объёма производства. Мы оцениваем объём совместно с геометрией, материалом, допусками, требованиями к креплению заготовки и контролю перед подтверждением технической осуществимости производства.
Возможно. Подходящую пластиковую деталь можно оценить на пригодность для литья под давлением, а подходящую металлическую — для литья в металлическую форму. Окончательное решение по-прежнему зависит от геометрии, материала, объёма партии, инвестиций в оснастку и конечных требований.
Направьте нам полный чертёж, указания по материалу, требования к допускам и объём заказа. Наша инженерная команда проанализирует геометрию тонкостенной детали, выявит основные риски изготовления и предоставит практические рекомендации по DFM до формирования коммерческого предложения и планирования производства.
Copyright © Dongguan BIE Hardware Co., Ltd - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
