

Cienkie ścianki mogą obniżać stabilność frezowania CNC, ale nie powodują automatycznie, że każdy detal staje się niedokładny lub drogi. Problemy pojawiają się wtedy, gdy ściana nie ma wystarczającej sztywności ani podparcia, aby przeciwdziałać siłom skrawania, drganiom, dociskowi uchwytu lub przemieszczaniu się naprężeń podczas usuwania materiału.
Maszyna CNC może poprawnie realizować zaprogramowaną ścieżkę, podczas gdy sama cienka ściana przesuwa się ze swojej oczekiwanej pozycji. Zachowanie wymaganych wymiarów może wówczas wymagać dodatkowego planowania procesu, dodatkowych przejść obróbkowych, specjalnych uchwytników lub kontroli jakości. To właśnie te zmiany – a nie sama grubość ścianki – mogą zwiększać koszt obróbki CNC.
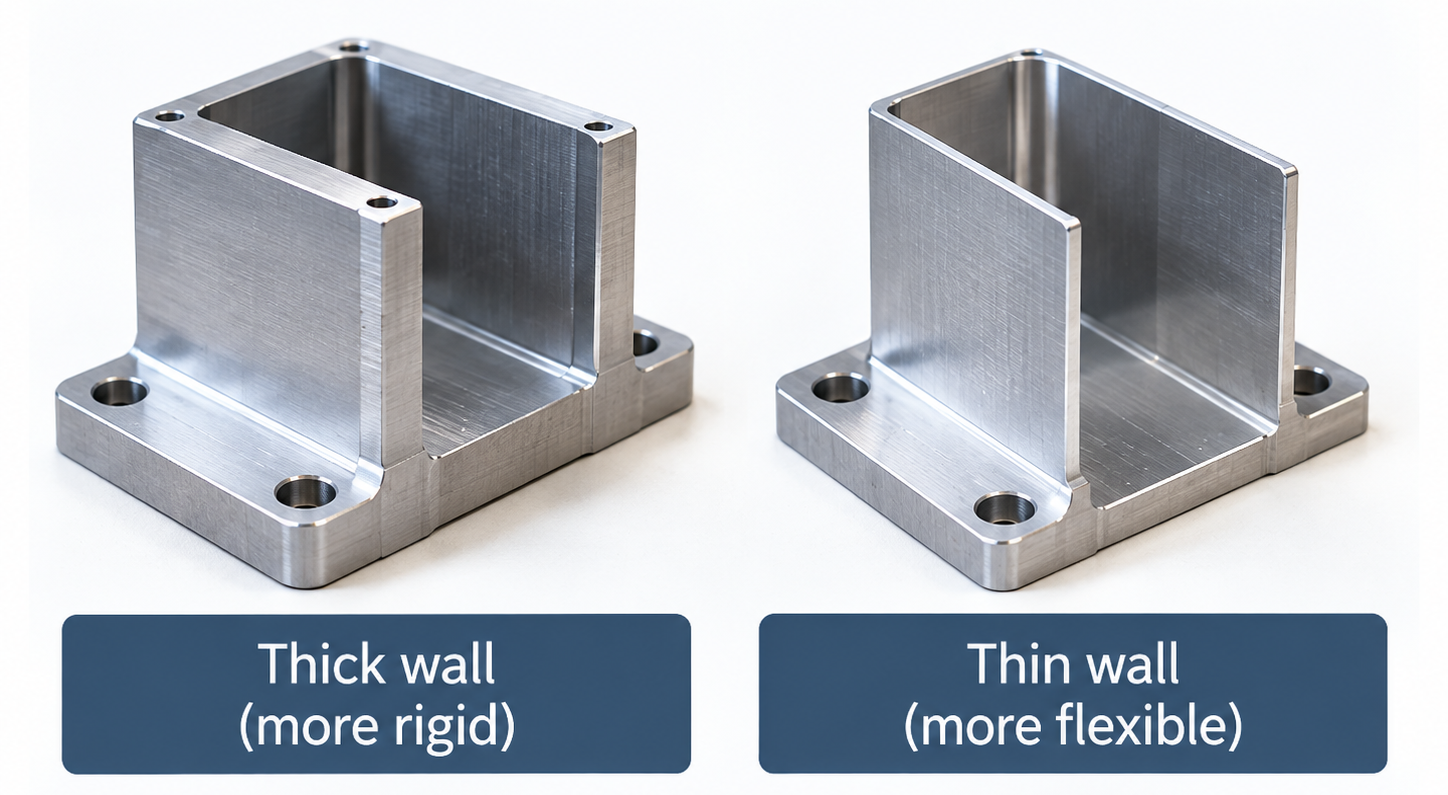
Cienka ściana to element względnie giętki w porównaniu z siłami działającymi na niego podczas obróbki. Nie można jej jednoznacznie określić za pomocą jednej uniwersalnej wartości grubości.
Krótki mur połączony z otaczającym materiałem może pozostać stabilny przy grubości, która byłaby ryzykowna dla wysokiego, długiego lub niewspartego muru. Materiał, geometria, dopuszczalne odchylenia, dostęp narzędzi, sposób zamocowania oraz ilość sztuk mogą wpływać na wynik.
Wartości minimalnej grubości ścianki mogą pomóc w wstępnej ocenie projektu, ale nie stanowią uniwersalnej gwarancji. Pełny rysunek nadal wymaga przeglądu przed potwierdzeniem możliwości jego wytworzenia.
Cienkie ścianki mogą wpływać na dokładność, gdy przemieszczają się lub zmieniają kształt podczas obróbki. Najważniejszymi mechanizmami są ugięcie spowodowane siłą skrawania, drgania oraz odkształcenie po usunięciu materiału.
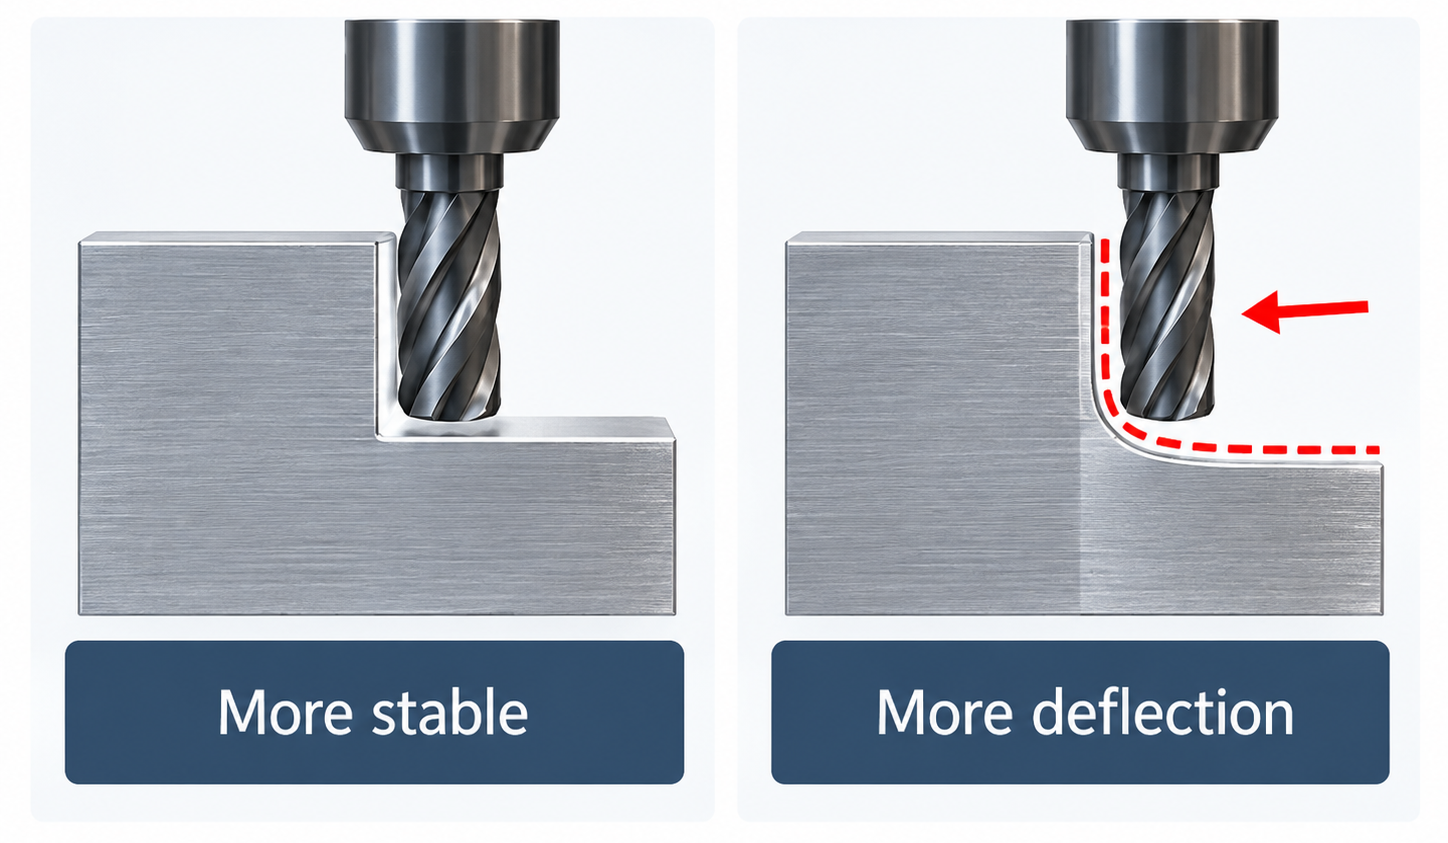
Narzędzie skrawające wywiera siłę podczas usuwania materiału. Masywny fragment zwykle lepiej niż cienka, niewsparta ścianka wytrzymuje tę siłę.
Jeśli ściana oddala się od frezarki, rzeczywista ilość usuwanego materiału może różnić się od zaprogramowanej. Ściana może powrócić do pierwotnego położenia po przejściu frezarki. Może to prowadzić do zmienności grubości, stożkowości lub błędów profilu.
Badania nad frezowaniem cienkich ścian wskazują na odkształcenie sprężyste pod wpływem sił skrawania jako istotne źródło błędów wymiarowych. Maszyna może więc być prawidłowo pozycjonowana, podczas gdy giętka przedmiot obrabiany nie znajduje się dokładnie tam, gdzie zakłada to program.
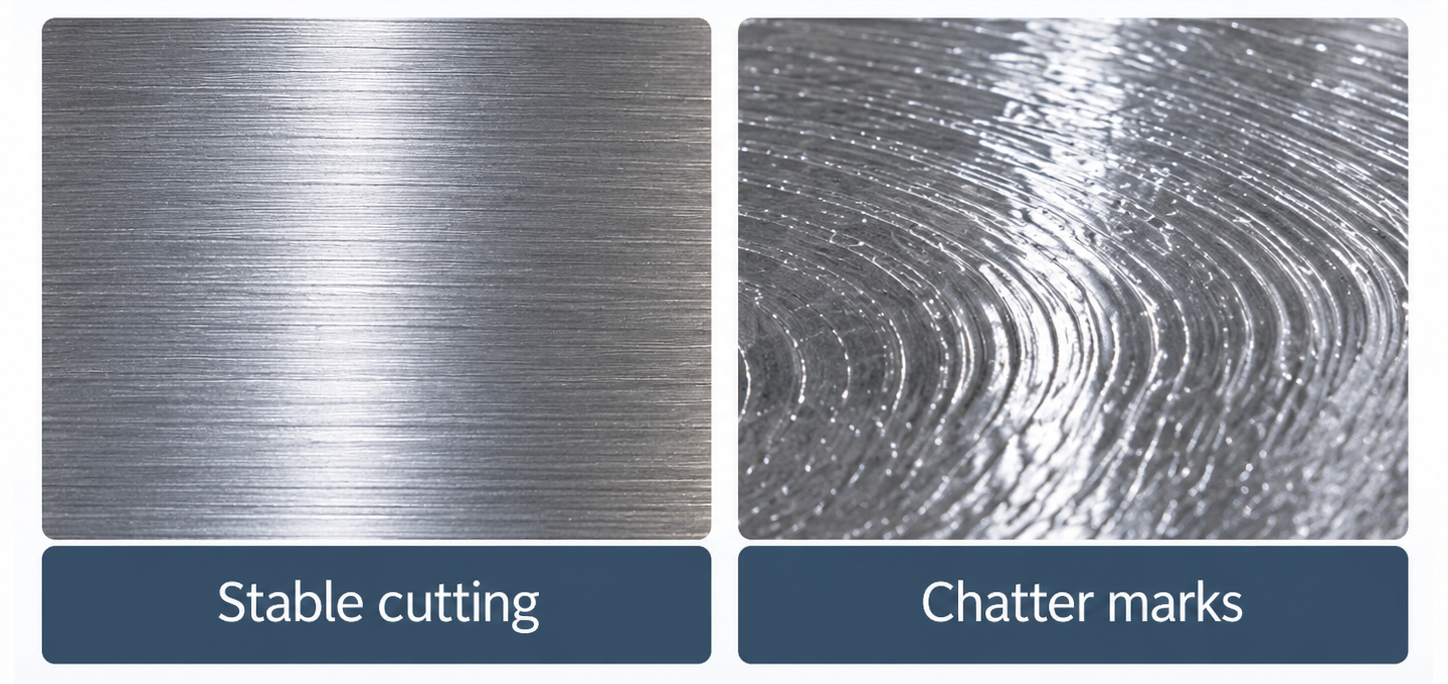
Giętka ściana może drgać, gdy krawędzie tnące wielokrotnie z nią kontaktują się. Takie wibracje są często nazywane drganiem samopobudzanym.
Drganie samopobudzane może pozostawiać widoczne ślady na powierzchni i utrudniać stabilny kontakt między narzędziem a przedmiotem obrabianym. Może wpływać zarówno na kontrolę wymiarową, jak i na jakość powierzchni. Ryzyko zależy od geometrii ściany, materiału, sposobu jej podparcia, narzędzi oraz warunków obróbki. Nie należy zakładać, że każda cienka ściana będzie ulegać drganiu samopobudzanemu.
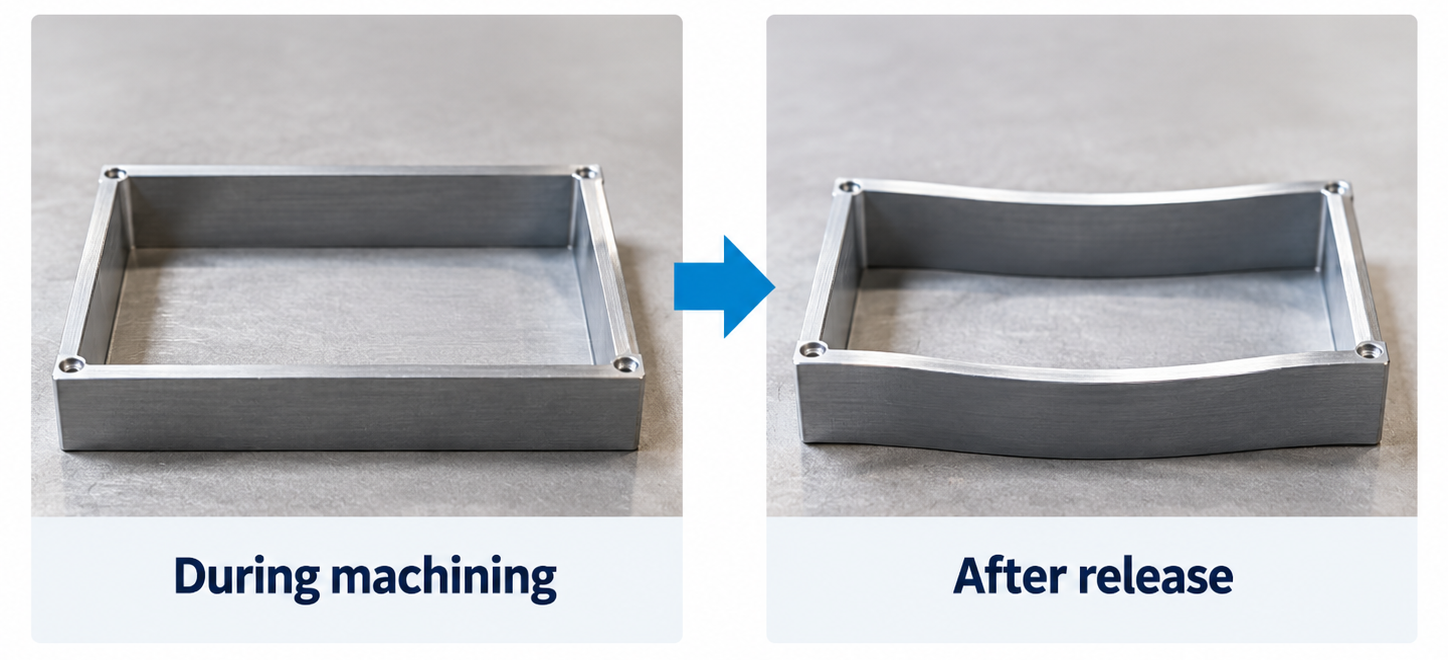
Surowiec może zawierać naprężenia resztkowe po wcześniejszych procesach wytwarzania. Usunięcie dużej ilości materiału może zakłócić poprzednią równowagę naprężeń.
Pozostała cienka struktura może zmieniać kształt podczas obróbki lub po zwolnieniu z uchwytu. Różni się to od tymczasowego ruchu sprężystego pod wpływem narzędzia skrawającego. Badania części cienkościennych wykazały, że usuwanie materiału oraz przemieszczenie się naprężeń resztkowych mogą przyczyniać się do odkształceń powstałych w trakcie obróbki.
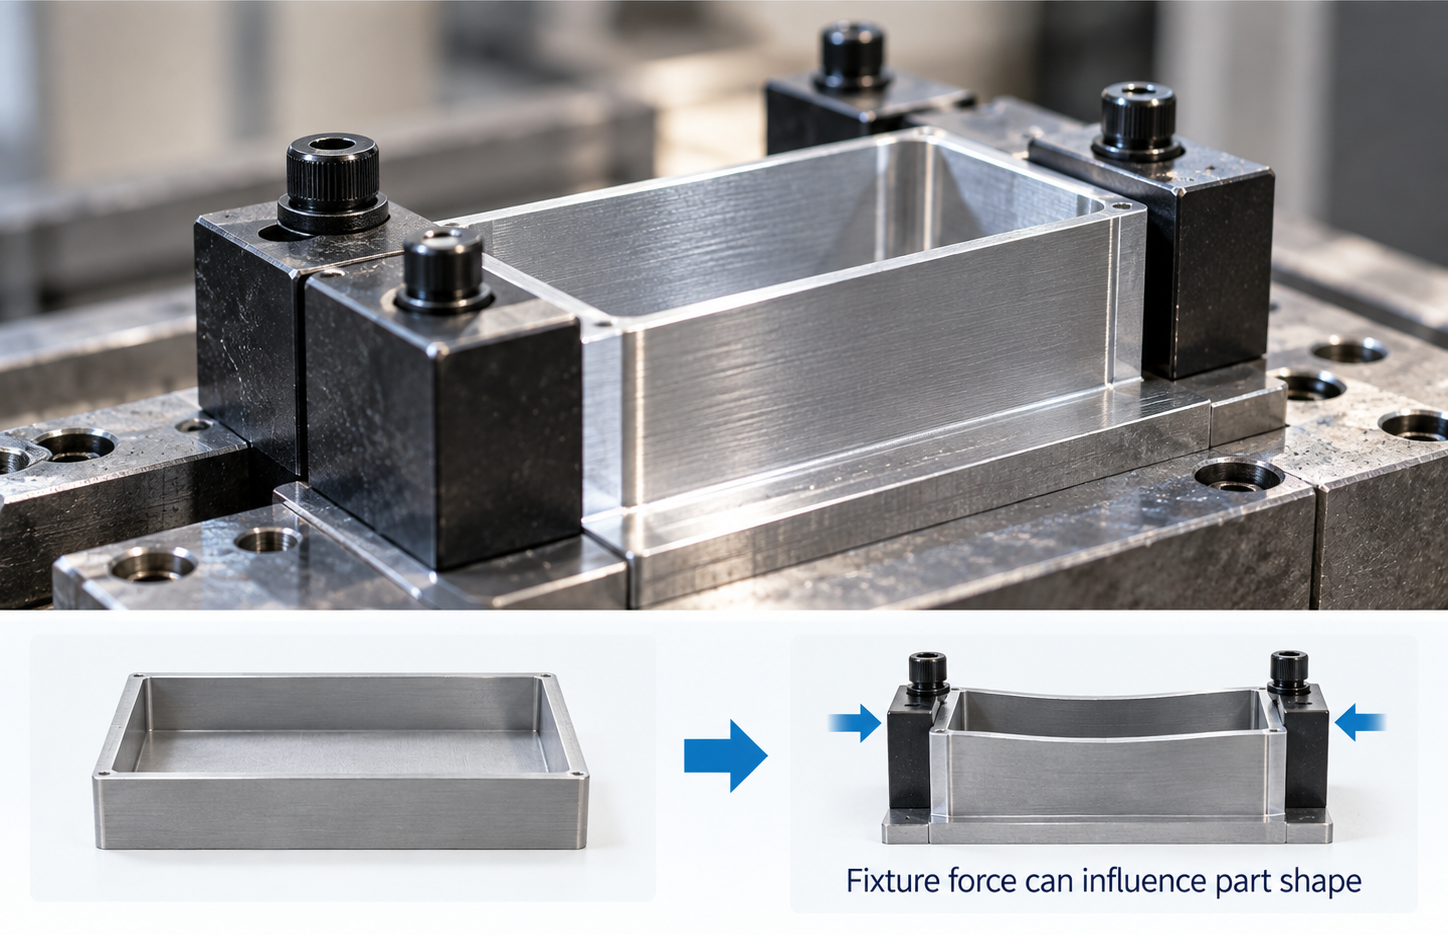
Uchwyt musi bezpiecznie utrzymywać przedmiot obrabiany. Jednak giętkie ścianki mogą być wrażliwe na siłę docisku uchwytu.
Jeśli uchwyt tymczasowo zmieni kształt części, ta może ponownie się przesunąć po usunięciu siły docisku. Czy ma to znaczenie, zależy od konkretnego przedmiotu, rodzaju uchwytu oraz wymagań rysunkowych. Nie jest to problem, który należy zakładać dla każdej części cienkościennej.
Grubość ściany nigdy nie powinna być oceniana w oderwaniu od innych czynników. Przydatna analiza DFM uwzględnia również podparcie, długość, materiał, dopuszczalne odchylenia i dostęp.
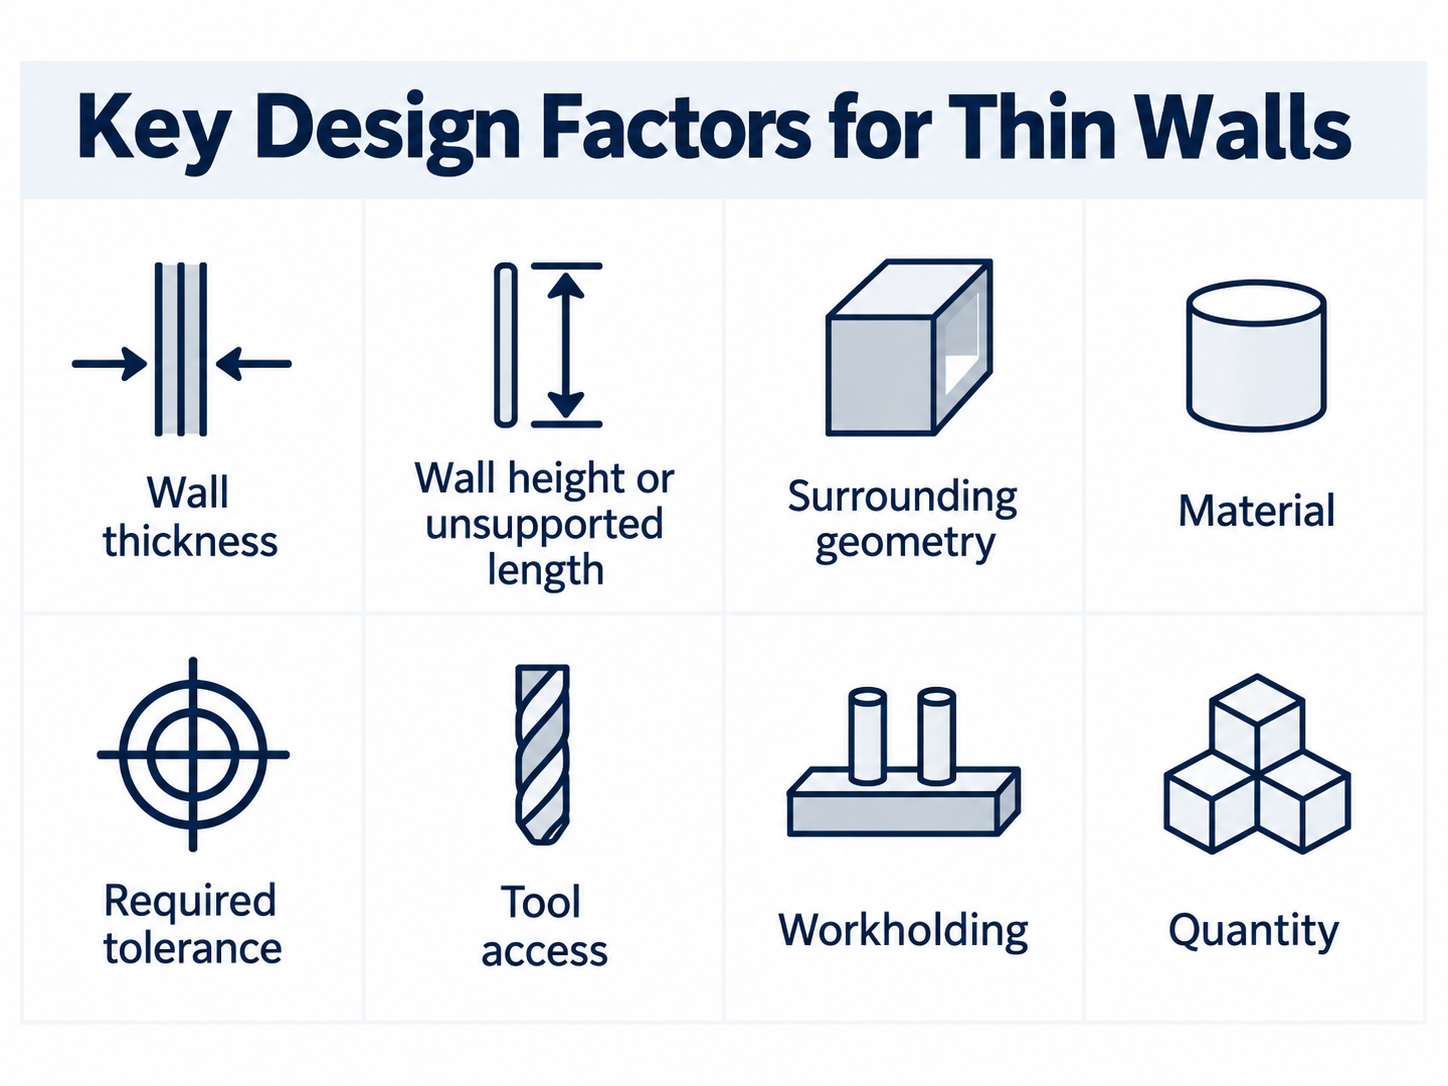
|
Czynnik projektowy |
Dlaczego to ważne? |
|
Grubość ścianki |
Cieńszy przekrój zwykle wykazuje mniejszą odporność na ugięcie. |
|
Wysokość ściany lub długość niewspartego odcinka |
Długa, wolno stojąca cecha może się łatwiej przemieszczać niż krótka, dobrze wsparta. |
|
Geometria otaczająca |
Rygle, narożniki i połączone powierzchnie mogą zwiększać sztywność i stabilność. |
|
Materiał |
Różne kombinacje materiału i geometrii różnie reagują na siły tnące i ściskające. |
|
Wymagana tolerancja |
Ściana fizycznie nadająca się do obróbki mechanicznej może nadal stanowić trudność przy utrzymywaniu w ścisłych tolerancjach. |
|
Dostęp narzędzia |
Ściana umieszczona w głębokiej lub ograniczonej przestrzeni może być trudniejsza do osiągnięcia sztywnym układem obróbkowym. |
|
Zamocowanie |
Część musi być bezpiecznie zamocowana bez powodowania niedopuszczalnej deformacji. |
|
Ilość |
Metoda, która jest wykonalna przy małej partii, może okazać się niewykonalna przy większej produkcji. |
Cienkie ścianki zwiększają koszt jedynie wtedy, gdy zmieniają proces produkcyjny lub ryzyko produkcji. Koszt nie rośnie po prostu dlatego, że ściana jest cienka.
Stabilna cecha może umożliwić efektywne usuwanie materiału. Giętka cecha może wymagać ostrożniejszego usuwania materiału lub dodatkowych przejść wykańczających.
Czas frezowania stanowi główny czynnik wpływający na koszt CNC. Wskazówki DFM stosowane w przemyśle wskazują również na specjalne narzędzia, surowsze kontrole jakości oraz dodatkowe operacje jako potencjalne czynniki zwiększające koszty trudnych do wykonania cech cienkich ścianek.
Kolejność, w jakiej usuwany jest materiał, może wpływać na ilość podparcia pozostającego wokół ścianki. Część z cienkimi ściankami może wymagać bardziej szczegółowego planowania procesu niż zwykła część pełna.
Poprawna kolejność nie może zostać wybrana na podstawie ogólnego artykułu. Zależy ona od rysunku, materiału, maszyny, narzędzi i uchwytu.
Niektóre geometrie mogą wymagać innego uchwytu lub dodatkowego podparcia. Może to wiązać się z dodatkową pracą montażową lub inżynieryjną.
Nasze doświadczenie z długimi, cienkościennymi rurami pokazuje, dlaczego podparcie należy dokładnie ocenić. Przy niewystarczającym podparciu rura może się przesunąć w układzie uchwytu lub ulec odkształceniom podczas obróbki. To ryzyko zależy od całej geometrii i układu, więc jego ocena musi opierać się na rysunku, a nie tylko na grubości ścianki.
Elastyczny element może wymagać dodatkowych pomiarów wymiarowych. Może również występować większe ryzyko przeróbki lub odrzucenia, jeśli element nie zachowa stabilności.
Bez rzeczywistych danych produkcyjnych nie można określić stałego wzrostu kosztów, wskaźnika odpadów ani procentowego czasu cyklu.
|
Stan rysunku |
Odpowiednia reakcja |
|
Ściana jest wystarczająco dobrze podparta, a wymagania wydają się realistyczne |
Kontynuuj normalną analizę procesu. |
|
Ściana jest cienka, długa lub ma ścisłe допусki, ale może być nadal wykonalna |
Przeprowadź szczegółową analizę DFM oraz produkcji. |
|
Mało prawdopodobne, aby ściana zachowała wystarczającą stabilność do spełnienia wymagań rysunku |
Zalecamy zmianę projektu lub zastosowanie innego procesu. |
|
Nie można zapewnić niezawodnej produkcji |
Nie akceptuj części w obecnej formie projektu. |
Nasza inżynierska analiza rozpoczyna się od kompletnego rysunku klienta. Oceny grubości ściany dokonujemy łącznie z długością niestabilnej części, geometrią otaczającą, materiałem, dopuszczalnymi odchyłkami, dostępem narzędzi, sposobem zamocowania przedmiotu obrabianego oraz ilością zamówionych sztuk. Takie podejście oparte na rysunku pozwala nam zidentyfikować rzeczywiste ryzyka produkcyjne jeszcze przed rozpoczęciem produkcji.
Na podstawie naszego doświadczenia produkcyjnego ścianki o grubości poniżej 0,5 mm wymagają szczególnie starannej oceny wykonalności. Ta wartość nie stanowi uniwersalnego limitu obróbkowego. Krótki, dobrze wsparty element może zachowywać się zupełnie inaczej niż długi lub niestabilny element, nawet jeśli oba mają taką samą nominalną grubość.
Długie cienkościenne rury wymagają odpowiedniego wsparcia, aby zachować stabilność podczas obróbki. Dlatego oceniamy warunki wsparcia oraz ryzyko związane z uchwytem jako część przeglądu wykonalności produkcyjnej, zwłaszcza gdy geometria zapewnia ograniczoną sztywność.
W przypadku powtarzalnej lub masowej produkcji sama wykonalność nie wystarcza. Proces musi również zapewniać spójność wymiarową w całym wymaganym zakresie ilościowym. Gdy rysunek niesie nieakceptowalne ryzyko produkcyjne, identyfikujemy problem przed rozpoczęciem produkcji i proponujemy praktyczną korektę projektu lub procesu zamiast przyjmować zobowiązania produkcyjne bez odpowiedniego wsparcia.
Gdy funkcja produktu na to pozwala, zwiększenie grubości ściany jest często najbardziej bezpośrednią poprawą zgodnie z zasadami projektowania uwzględniającego wykonalność produkcji (DFM). Ostateczna rekomendacja zależy jednak nadal od pełnego rysunku technicznego oraz wymagań funkcjonalnych.
Zachowaj ściany tak grube, jak na to pozwala ich funkcja
Nie zmniejszaj grubości ściany bardziej niż tego wymaga funkcja produktu. Zwiększenie grubości może poprawić sztywność i ułatwić produkcję danego elementu.
Krótka, podparta ściana jest zazwyczaj bardziej stabilna niż długa, wolnostojąca ściana. Tam, gdzie projekt na to pozwala, zmniejsz wysokość lub długość ściany albo połącz ją z geometrią nośną.
Rygle, koszulki lub powierzchnie połączone mogą poprawić sztywność. Ich kształt i położenie wymagają jednak dalszej analizy DFM opartej na rysunku technicznym.
Ściana może być fizycznie obrabialna, ale jej ekonomiczna produkcja staje się trudna, jeśli została połączona z niepotrzebnie ścisłym dopuszczalnym odchyleniem.
Określ wymiary mające kluczowe znaczenie funkcjonalne. Dla cech niekluczowych zastosuj wymagania praktyczne.
Grubość ścianki sama w sobie nie wystarcza do oceny wykonalności. Producent potrzebuje pełnej geometrii, materiału, tolerancji, ilości oraz wymagań funkcjonalnych.
Dla bardzo cienkich cech frezowanie z pełnego materiału nie zawsze jest najbardziej praktyczną metodą produkcji.
Dla odpowiednich części plastycznych wtryskowanie materiałów może zostać przeanalizowana. Dla odpowiednich części metalowych odlewanie na maty może zostać przeanalizowana. Te opcje nie są automatycznymi zamiennikami Obróbka CNC . Przed wybraniem metody należy przeanalizować geometrię, materiał, ilość, inwestycję w oprzyrządowanie oraz końcowe wymagania.
Cienkie ścianki wpływają na frezowanie CNC, gdy pozostała struktura nie jest wystarczająco sztywna lub dobrze podparta do wykonania wymaganej operacji i osiągnięcia żądanej tolerancji.
Siła cięcia może przesunąć ściankę. Wibracje mogą wpływać na powierzchnię. Uchwyt lub przemieszczenie naprężeń resztkowych mogą zmienić końcowy kształt. Kontrola tych efektów może wymagać dodatkowego planowania, obróbki, uchwytu lub kontroli jakości, co może zwiększyć koszty.
Poprawne pytanie brzmi nie po prostu: „Czy ta ścianka jest zbyt cienka?”
Bardziej użytecznym pytaniem jest:
Czy pełna geometria może pozostać wystarczająco stabilna, aby spełnić wymagania rysunku w wymaganej ilości?
Odpowiedź wymaga przeglądu projektu pod kątem wykonalności obróbką CNC (DFM) opartego na rysunku.
Nie. Dokładność ulega pogorszeniu tylko wtedy, gdy ścianka przesuwa się, drga lub odkształca w stopniu zakłócającym wymagane wymiary lub jakość powierzchni. Krótka, dobrze wsparta ścianka z realnymi tolerancjami może być całkowicie wykonalna.
Nie. Koszty rosną jedynie wtedy, gdy dana cecha wymaga dodatkowego planowania, przejść obróbkowych, uchwytu, kontroli jakości lub działań zapobiegawczych.
Nie ma uniwersalnego minimum. Praktyczny limit zależy od materiału, wysokości ścianki, długości niepodpartego odcinka, geometrii, tolerancji, dostępu oraz możliwości fabrycznych.
Zgodnie z naszym doświadczeniem produkcyjnym ścianki o grubości poniżej 0,5 mm wymagają szczególnie starannego przeglądu wykonalności. Jest to punkt wstępnego sprawdzania oparty na doświadczeniu, a nie uniwersalny przemysłowy limit ani gwarancja dla każdej geometrii.
Długie rury cienkościenne wymagają odpowiedniego podparcia podczas obróbki. Nasze doświadczenie produkcyjne pokazuje, że niewystarczające podparcie może doprowadzić do przesuwania się rury w uchwycie roboczym oraz spowodować jej odkształcenie. Rzeczywiste ryzyko należy ocenić na podstawie pełnego rysunku technicznego i zaplanowanego ustawienia.
Tak. Proces, który jest praktyczny dla prototypu lub małej partii, musi również zapewniać spójność wymiarową przy zwiększaniu ilości produkcji. Oceny ilości dokonujemy łącznie z geometrią, materiałem, tolerancjami, sposobem mocowania elementu oraz wymaganiami dotyczącymi kontroli jakości przed potwierdzeniem wykonalności produkcji.
Możliwe. Odpowiednią część plastyczną można ocenić pod kątem wtrysku, natomiast odpowiednią część metalową – pod kątem odlewnictwa ciśnieniowego. Decyzja zależy nadal od geometrii, materiału, ilości, inwestycji w formy oraz końcowych wymagań.
Wyślij nam kompletny rysunek, specyfikację materiału, wymagania dotyczące tolerancji oraz ilość zamówienia. Nasz zespół inżynierów przeanalizuje geometrię cienkościenną, zidentyfikuje główne ryzyka produkcyjne i dostarczy praktyczne uwagi DFM przed przygotowaniem oferty oraz planowania produkcji.
Copyright © Dongguan BIE Hardware Co., Ltd - POLITYKA PRYWATNOŚCI