

Startpagina>Blog
Voorkom roestvrijstaal-CNC-bewerkingsdefecten door de materiaaltoestand, het snijproces, de werkstukopspanning en het inspectieplan af te stemmen op het onderdeel. Als er een probleem optreedt, noteer dan het betrokken onderdeelgedeelte en de productiefase, onderzoek de mogelijke oorzaken en controleer de correctie aan de hand van de tekening en de toepassingsvereisten.
Een ruwe boring, een verhoogde rand en een vervormde flens kunnen verschillende montageproblemen veroorzaken. Hun uiterlijk vormt een uitgangspunt voor het onderzoek. Nuttig bewijsmateriaal omvat de materiaalidentiteit, de toestand van het gereedschap, de opspanning, de gemeten resultaten en eventuele latere nabewerking of behandeling.
Voor kopers uit het buitenland verbindt een praktische kwaliteitsbespreking deze observaties met acties die de leverancier kan uitleggen en die uw team kan beoordelen. Deze gids behandelt die bespreking voor op maat gemaakte roestvrijstalen gefreesde en gedraaide onderdelen.
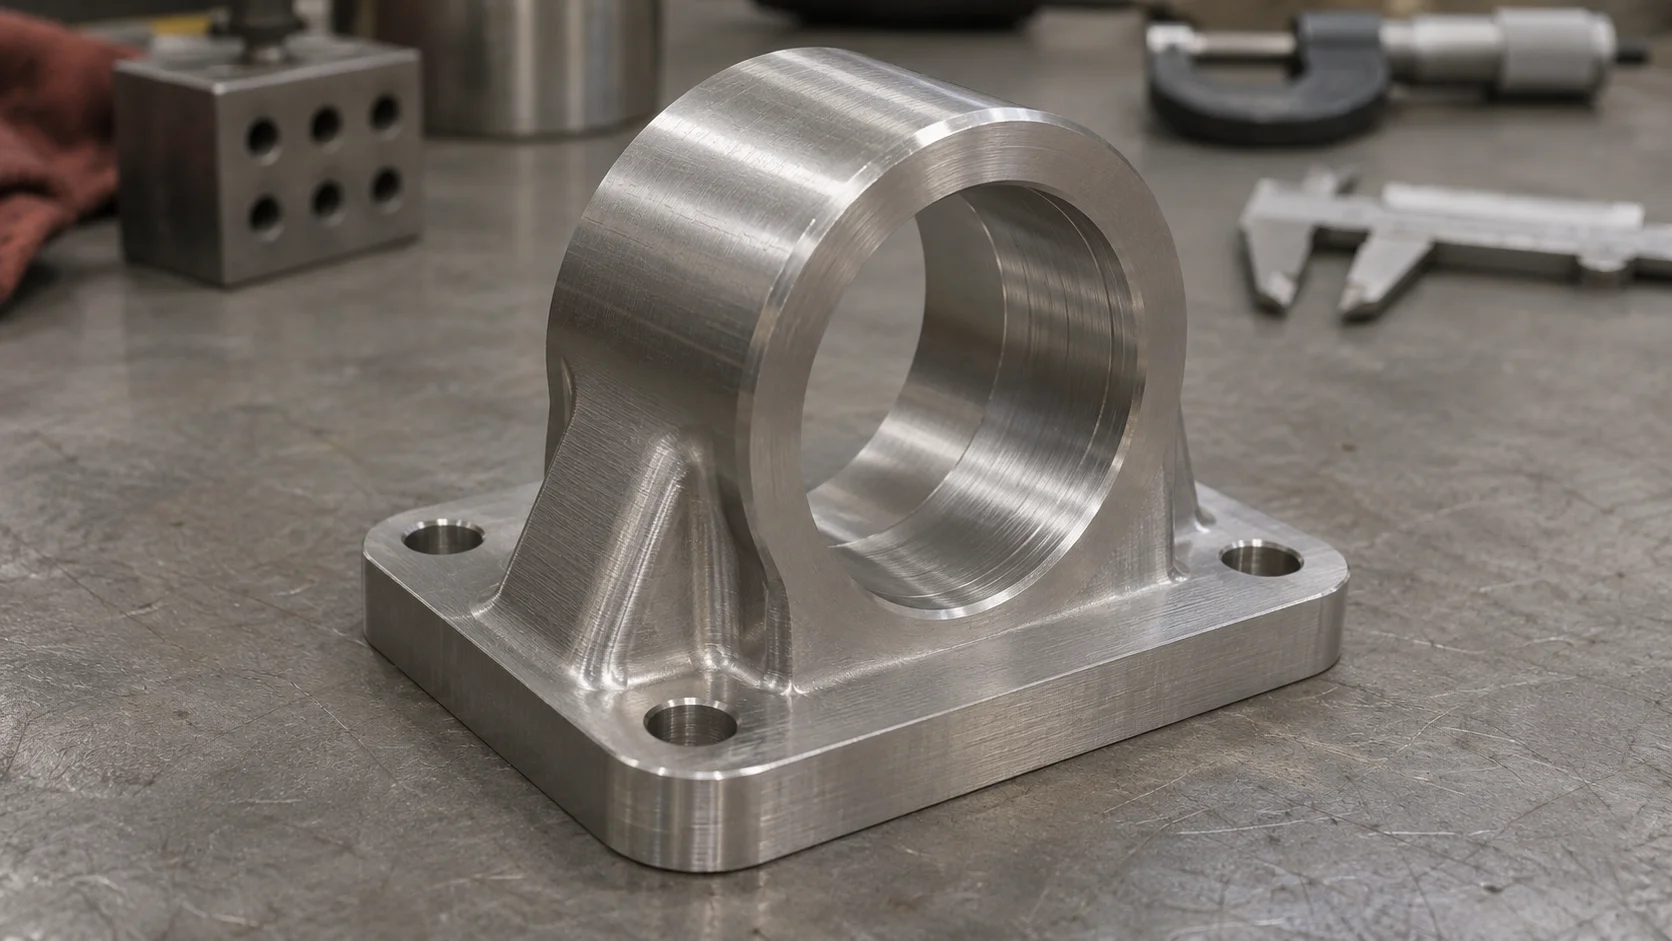
Beschrijf wat u kunt observeren, voordat u besluit wat er de oorzaak van is. Identificeer het onderdeelnummer, de tekeningsrevisie, de getroffen hoeveelheid en locatie. Leg uit of de zorg is geconstateerd tijdens het bewerken, de eindinspectie, de ontvangstinspectie of de assemblage.
Verbind vervolgens de observatie met een vereiste. Een zichtbaar bewerkingspatroon kan bijvoorbeeld aanvaardbaar zijn op een verborgen oppervlak. Een kleinere onregelmatigheid op een afdichtingsinterface kan wellicht onderzoek vereisen vanwege de functie ervan.
Gebruik de volgende tabel om het eerste gesprek te structureren. De mogelijke bijdragers zijn onderzoeksroutes; de uiteindelijke oorzaak wordt vastgesteld op basis van het feitelijke bewijs.
| Observatie | Mogelijke bijdragers om te beoordelen | Te verzoeken bewijsmateriaal |
| Verscheurd of vettig oppervlak | Materiaalhechting, snijconditie, contact met spaanders | Nadere opnamen, gevolgen voor de bewerking en bevindingen over de gereedschapsconditie |
| Herhaalde trillingssporen | Gereedschapsbereik, werkstukondersteuning, ingrijping of werkstukopspanning | Geometrie van het onderdeel, opstelling en locatie van het patroon |
| Vijlsels aan een rand of bij de uitgang van een gat | Snijrichting, gereedschapsconditie, materiaalgedrag, toegang tot de rand | Randvereiste en de voorgestelde ontvijlingsmethode |
| Afmetingsverandering | Temperatuur, opspanning, materiaalspanning of latere bewerking | Resultaten met metingen en bewerkingsomstandigheden |
| Krasjes of deuken | Contact met chips, hantering, onderdelenafscheiding of verpakking | Wanneer de schade voor het eerst verscheen en de hanteringsregistraties |
| Roodachtige vlekken | Oppervlakteverontreiniging, blootstelling of geschiktheid van het materiaal | Materiaalidentificatie, hantering en milieuhistorie |
Bewaar representatieve aangetaste onderdelen indien praktisch mogelijk. Onmiddellijk alles schoonmaken, polijsten of bewerken kan informatie verwijderen die nodig is om het probleem te begrijpen.
Het woord roestvrij omvat materiaalfamilies met verschillend bewerkingsgedrag. Austenitische graden zoals 304 en 316, duplexgraden en uithardende graden moeten worden beoordeeld op basis van hun eigen materiaalspecificaties en verwerkingsomstandigheden.
Bevestig de exacte kwaliteit, productvorm en vereiste toestand. Identificeer de materiaaldocumenten die nodig zijn voor de bestelling en hoe de geleverde voorraad met die registraties verbonden is. Indien een vereiste warmtebehandeling omvat, verduidelijk dan de verwachte toestand tijdens het bewerken en bij de definitieve acceptatie.
Een legering die is gekozen vanwege gemakkelijker bewerkbaarheid, kan andere eigenschappen beïnvloeden die relevant zijn voor de toepassing. Elke voorgestelde vervanging moet worden beoordeeld op basis van corrosiebelasting, mechanische belasting, verbindingsmethoden en de productspecificatie. Verkrijg technische goedkeuring voordat de vervanging als productiebasis wordt gebruikt.
Bij herhaalde bestellingen dient de goedgekeurde materiaaldefinitie te worden gehandhaafd. Indien een bewerkingsprobleem samenvalt met een materiaalwijziging, vergelijk dan de relevante registraties voordat de nieuwe partij als gelijkwaardig aan de vorige wordt beschouwd.
Verharding door vervorming is een toename van de hardheid als gevolg van plastische vervorming. Dit is relevant bij het bewerken van austenitisch roestvast staal, omdat het oppervlak harder kan worden naarmate het tijdens de bewerking wordt vervormd. Snijomstandigheden die wrijving bevorderen, verdienen aandacht bij het onderzoeken van latere snijmoeilijkheden.
Opgebouwde snijkant is materiaal dat zich rond de snijkant hecht. Dit kan de effectieve snijgeometrie veranderen en bijdragen aan een ongelijkmatig oppervlak. Controleer het gereedschap en de betrokken bewerking wanneer het oppervlak scheuren of uitgesmeerd lijkt.
Een nuttige analyse houdt rekening met het materiaal, de gereedschapsgeometrie, de toestand van de snijkant en de werkelijke inbedding. Daarbij moet worden vastgesteld of het probleem begon met een nieuw gereedschap, zich ontwikkelde tijdens de loop of pas optrad na een herstart.
Vraag wat de voorgestelde correctie wijzigt en wat daarna wordt gecontroleerd. Een herziene gereedschaps- of snijstrategie moet worden geverifieerd op de relevante kenmerken. De acceptatie-eis van de koper blijft gebaseerd op de tekening, de oppervlaktespecificatie en de beoogde functie.
De door BIE aangegeven aanpak omvat het selecteren van geschikte carbide- of gecoate snijgereedschappen voor de toepassing, het controleren van slijtage van het gereedschap en het vervangen van versleten gereedschappen. De keuze wordt beoordeeld in samenhang met het materiaal en de bewerking, zodat de voorgestelde correctie het te produceren kenmerk aanspreekt.
Doe verslag van de geaccepteerde proceswijziging en de bijbehorende verificatie. Dat geeft een referentie voor de volgende productierun als hetzelfde symptoom opnieuw optreedt.
Snijvloeistof kan helpen bij het beheersen van de omstandigheden in de snijzone en ondersteunen bij het afvoeren van spaanders. Het effect hangt af van of de vloeistof de relevante zone bereikt, van de bewerking en van de gereedschapsopstelling. Een externe stroming die op het eerste gezicht aanzienlijk lijkt, kan toch leiden tot onvoldoende bedekking van een lastige interne kenmerk.
Vraag hoe de voorgestelde regeling de onderzochte bewerking ondersteunt. Bij een diepe interne functie bespreek de toegang tot het snijgebied en het pad waarlangs spaanders het verlaten. Bij een afgewerkte vlakheid bepaal of spaanders tijdens latere bewerkingen of bij het hanteren contact kunnen maken met het oppervlak.
Houd schade aan spaanders gescheiden van het oppervlak dat door de snijkant wordt gevormd. Een kras die na een anderszins acceptabele afwerkpassage verschijnt, kan aandacht vereisen voor spaanafvoer of hantering. Bepaal wanneer deze voor het eerst zichtbaar wordt en bewaar de relevante waarnemingen.
De leverancier dient de vloeistoftoevoer te beoordelen in combinatie met de snijstrategie en de aanbevolen gereedschappen. Kom overeen om na elke wijziging een verificatiecontrole uit te voeren. Voor hoge-druktoevoer, een specifieke vloeistof of een bepaalde debietwaarde is projectgebonden bewijs vereist voordat dit een eis of een capaciteitsclaim mag worden.
Voor werk in roestvrij staal identificeert BIE koeling en smering met snijvloeistof als onderdeel van zijn procesbenadering. Deze worden samen met de keuze van het gereedschap en de snijomstandigheden beoordeeld bij het analyseren van warmteontwikkeling, slijtage en oppervlaktekwaliteit.
Trillingen zijn vibraties die gepaard gaan met het snijproces. Herhalende markeringen op een oppervlak kunnen een stabiliteitsbeoordeling vereisen, vooral wanneer het gereedschap diep in een uitsparing of boring moet reiken of wanneer het onderdeel een buigzame sectie heeft.
Bestudeer de volledige opstelling. De gereedschapsopbouw, de reikwijdte ervan, het werkstuk, de spanvorzel en de machine dragen allen bij aan het gedrag van de snede. Een onderdeel dat op één locatie stevig is ingespannen, kan toch een niet-ondersteund gebied nabij de snede hebben.
Vraag de leverancier om de toegang tot en ondersteuning van het betreffende kenmerk te specificeren. Nuttige vragen zijn of een kortere gereedschapsopbouw mogelijk is, of de ondersteuning kan worden verbeterd en of de bewerkingsvolgorde tijdens een zware bewerking voldoende materiaal overlaat.
Ontwerpveranderingen vereisen een eigen goedkeuring. Een lokale rib, een andere zakdetail of een herziene toegangsfunctie kan mogelijk helpen bij een bepaald onderdeel, maar elke optie moet de vrijspeling, belastingsvereisten en montageinterfaces behouden.
Documenteer het resultaat met behulp van de functie die oorspronkelijk het probleem liet zien. Een beter ogend oppervlak is nuttig bewijs naast de vereiste dimensionale, geometrische en textuurcontroles.
De werkplaatsrichtlijnen van BIE benadrukken ook een geschikte snijsnelheid en voeding, ondersteuning van het werkstuk en controle van de snedekrachten. De werkelijke instellingen en ondersteuningsopstelling worden geselecteerd op basis van het onderdeel, waarbij het resultaat wordt gecontroleerd tegen de vereisten ervan.
Splinters zijn verhoogd materiaal dat na bewerking aan een rand blijft zitten. Op een onderdeel van roestvrij staal kan een schijnbaar onbeduidende rand interfereren met het bevestigen, voorkomen dat een aansluitend vlak goed op zijn plaats komt of los materiaal veroorzaken tijdens de montage.
Identificeer de randen die van belang zijn. Dit kunnen bijvoorbeeld snijpunten van kruisgaten, draadbeginnen, gatuitgangen en interne doorgangen zijn. Laat de leverancier weten welke locaties speciale aandacht vereisen en of ze toegankelijk zijn voor inspectie.
Definieer de beoogde eindrand. Een algemene ontspetteringsinstructie en een afmetingsgegeven afschuining kunnen verschillende acceptatiecriteria met zich meebrengen. Behoud functies zoals afdichtvlakken en positioneringsranden bij het overeenkomen van de verwijderingsmethode.
Bij een interne kruising bespreek hoe het resultaat zal worden geïnspecteerd. De methode moet toegang bieden tot het werkelijke gebied van belang. Een externe foto kan deze vraag onopgelost laten.
Controleer de functionele vereiste na het ontbramen, indien van toepassing. Bijvoorbeeld: bevestig dat de overeengekomen draadcontrole of montageconditie nog steeds voldoet. Neem schoonmaakvereisten op als losgemaakt materiaal de toepassing kan beïnvloeden.
Een onderdeel kan van afmeting lijken te veranderen door zijn temperatuur, ondersteuning of inspectiemethode. Materiaalspanning en de volgorde van de productie kunnen ook het onderdeel zelf beïnvloeden. Stel vergelijkbare meetomstandigheden vast voordat u een oorzaak kiest.
Noteer of het onderdeel is gemeten terwijl het was ingeklemd of op een andere manier ondersteund. Bij een flexibele flens kan de wijze waarop het wordt gefixeerd het waargenomen resultaat beïnvloeden. Volg de in de tekening gespecificeerde conditie en bespreek elke interpretatie die van invloed is op de acceptatie.
Vergelijk de tekenverwijzingen, meetinstrumenten en geïnspecteerde kenmerken. Een controle van de boringdiameter en een beoordeling van de locatie ten opzichte van een montagevlak beantwoorden verschillende vragen. De uitlijning bij inspectie moet de relaties weerspiegelen die worden beoordeeld.
Identificeer ook de bewerkingsfase. Een resultaat dat wordt verkregen vóór warmtebehandeling of afwerking behoort tot die fase. Bepaal welke kenmerken moeten worden geverifieerd op het afgewerkte onderdeel en houd de bijbehorende registraties gekoppeld aan de levering.
Bij meningsverschillen rond een grenswaarde vragen de kwaliteitsteams om de meetmethode en onzekerheid te herzien. Los de vergelijking op met gedocumenteerde voorwaarden en traceerbare resultaten.
De oppervlaktoestand hangt af van meer dan alleen de laatste snijpassage. Spaanders, montagefixtures, reiniging, opslag en contact tussen onderdelen kunnen het geleverde component beïnvloeden.
Roodachtige vlekken vereisen een onderzoek naar de materiaalidentiteit en -blootstelling, evenals oppervlakteverontreiniging. IJzerverontreiniging kan ontstaan door contact met ongeschikte gereedschappen, deeltjes of hanteringsapparatuur. Het onderzoek moet de geschiedenis van het getroffen oppervlak vaststellen.
Bespreek de vereiste reiniging en behandeling met de leverancier. Indien de bestelling passivering of een andere oppervlaktetechniek specificeert, identificeer dan de toepasselijke eis en het bewijs daarvoor. De geschiktheid van die behandeling is afhankelijk van de werkelijke kwaliteit, de oppervlaktoestand en de toepassing.
Behoud textuur, uiterlijk en afmetingen als afzonderlijke acceptatiecriteria. Een gepolijst oppervlak kan wel voldoen aan een uiterlijkreferentie, maar een functionele interface vereist mogelijk nog steeds verificatie van afmetingen of textuur.
BIE omvat reiniging en geschikte oppervlaktebescherming in zijn aangegeven aanpak voor oppervlakkwaliteitscontrole. Specificeer de beoogde geleverde toestand, zodat reiniging, afwerking en hantering voor de werkelijke toepassing kunnen worden besproken.
BIE's informatie over oppervlakteafwerking vormt een uitgangspunt voor een projectbespreking. Stem de werkelijke afwerking, inspectie- en beschermingsvereisten voor het onderdeel waarop wordt geboden af.
Neem bijvoorbeeld een illustratief roestvaststalen behuizing met een positioneringsboring, een montageflens en een schroefdraad dwarsgat. Bij de ontvangstinspectie worden bruinen gevonden rond het dwarsgat en een ruw gebied binnen de boring. Tijdens de assemblage wordt ook gemeld dat de flens niet consistent op zijn plaats zit.
Begin met het identificeren van de betrokken onderdelen en de tekeningherziening. Noteer elk probleem afzonderlijk. De bruin, het booroppervlak en het plaatsingsprobleem kunnen betrekking hebben op verschillende bewerkingen of inspectieomstandigheden.
Voor het dwarsgat controleert u de randvereiste en de interne toegankelijkheid. Voor de boring onderzoekt u de oppervlaktevereiste en het productiebewijs. Voor de flens vergelijkt u de ondersteuning, de schoonmaakomstandigheden en de meetomstandigheden met de assemblageopstelling.
Vraag de leverancier om correctievoorstel te doen met betrekking tot deze bevindingen. Geef aan wat opnieuw moet worden gecontroleerd, inclusief elke functie die door herstelwerkzaamheden kan worden beïnvloed. Bewaar de records van de goedgekeurde beslissing en de verificatie.
Dit is een hypothetisch onderzoekvoorbeeld. Het doel is om te laten zien hoe meerdere observaties kunnen worden georganiseerd in beoordeelbare vragen. Het daadwerkelijke component bepaalt het vereiste bewijs en de benodigde acties.
Beperking identificeert en scheidt werk dat mogelijk is beïnvloed. Vraag hoe de leverancier het relevante productie-interval, gereedschapswisseling, instelling of materiaalpartij zal vaststellen. Houd deze identificatie gekoppeld aan de geïnspecteerde onderdelen.
Vervolgens komt u overeen over de beslissing. Herstel, vervanging en acceptatie van een afwijking vereisen de juiste autorisatie. Noteer de specifieke functie, hoeveelheid en toestand die onder de beslissing vallen.
Een corrigerende maatregel moet het bewijs voor de oorzaak en de voorgestelde wijziging uitleggen. De verificatie ervan moet ingaan op de oorspronkelijke storing en alle bijbehorende eisen. Houd de goedgekeurde proces- en inspectiewijzigingen beschikbaar voor herhalingsbestellingen.
Voor een levering naar het buitenland dient dit besluit te worden afgestemd met de vrijgave van de zending. De inkoop- en ontvangstteams moeten weten of de goederen herwerkde onderdelen, vervangende onderdelen of een goedgekeurde uitzondering bevatten.
Een korte, gestructureerde registratie maakt het gemakkelijker om het onderzoek voort te zetten tussen engineering, inkoop en het productieteam. Gebruik één actuele tekening en geef het bewijs aan tegen die tekening.
| Informatie | Wat op te nemen |
| Productdefinitie | Onderdeelnummer, tekeningsrevisie, materiaalkwaliteit en toestand |
| Observatie | Getroffen kenmerk, duidelijke foto’s en hoe de kwestie is gevonden |
| Inspectiebewijs | Eis, gemeten resultaat, methode en verwerkingsomstandigheden |
| Toepassingsgebied | Getroffen hoeveelheid en identificatie van onderdeel of partij |
| Voorgestelde maatregel | Correctie, benodigde goedkeuring en omvang van de verificatie |
| Leveringsbeslissing | Status van vrijgave en vereiste bijbehorende documenten |
Geef de toepassingscontext die de beslissing beïnvloedt. Identificeer afdichtings-, positionerings-, glij- en zichtbare oppervlakken. Leg eventuele reinigingsomstandigheden of montagevoorwaarden uit die de leverancier in aanmerking moet nemen.
Indien een duidelijk waarneembaar gebrek onder de overeengekomen specificatie toch toegestaan is, documenteer dan de grondslag voor die conclusie. Indien de specificatie een functionele kwestie onbeantwoord laat, los deze dan op via een goedgekeurde verduidelijking of wijziging.
BIE levert Cnc bewerkingsservices , inclusief freesbewerking en draaibewerking. Het bedrijfsprofiel beschrijft ook oppervlaktebehandeling en montage-diensten, waardoor deze eisen samen met het bewerkte component kunnen worden besproken.
Voor de eerste projectselectie geeft BIE's capaciteitsinformatie freesafmetingen tot 1200 × 850 × 600 mm en draai-afmetingen tot 700 mm in diameter en 1000 mm in lengte aan. Dit zijn richtwaarden voor selectie. Geometrie, materiaal, werkstukopspanning, toegankelijkheid en inspectie moeten per specifiek onderdeel worden beoordeeld.
Stuur de tekening en het model met graad, conditie, aantallen en afwerkingseisen. Markeer de kritieke interfaces en vereiste rapporten. Bij een bestaand kwaliteitsprobleem voeg dan de hierboven genoemde observaties en registraties toe, zodat het overleg kan beginnen met het relevante bewijs.
Mogelijke oorzaken zijn materiaalhechting, gereedschapsconditie, trillingen en spaancontact. Identificeer de betrokken bewerking en onderzoek het bewijs alvorens een correctie te kiezen. Vergelijk het resultaat met de werkelijke oppervlakte- en functionele eisen.
Verharding door vervorming beschrijft de reactie van een materiaal op vervorming. Bepaal of de resulterende toestand invloed heeft op de gespecificeerde eisen. Het onderzoek vereist bewijsmateriaal over het materiaal, het proces en de inspectie voor het onderdeel.
De juiste aanpassing hangt af van het betrokken mechanisme. Beoordeel samen het gereedschap, de inbedding, het materiaal en de opstelling. Een wijziging van de snelheid alleen kan de oorzaak onopgelost laten of een ander aspect van het snijgedrag veranderen.
Identificeer de relevante randen en de beoogde eindtoestand. Geef functionele afschuiningen of beschermd aansluitende oppervlakken apart aan. Kom overeen hoe moeilijk toegankelijke interne locaties na bewerking zullen worden gecontroleerd.
Beoordeel oppervlakteverontreiniging, blootstellingsomstandigheden en geschiktheid van het materiaal. Bewaar de materiaal- en verwerkingsgeschiedenis. De aanwezigheid van een vlek alleen levert onvoldoende bewijs voor een volledige diagnose.
Vereenvoudig de benodigde materiaaldocumenten, afmetingsgegevens en bewijs van afwerking voor de toepassing. Koppel deze aan de tekeningsrevisie en de geleverde onderdelen of partij. Bevestig het rapportomvang voordat de productie begint.
De bewerkingskwaliteit van roestvast staal verbetert wanneer materiaal, fabricageproces en inspectievereisten gezamenlijk worden beoordeeld. Documenteer het verschijnsel, onderzoek de relevante oorzaken en verifieer elke correctie op basis van de functie en tekening van het onderdeel.
Copyright © Dongguan BIE Hardware Co., Ltd - PRIVACYBELEID
